Guide d’ingénierie indépendant des fournisseurs (mis à jour en juillet 2026).
Le tube LSAW est un tube en acier soudé à l’arc immergé longitudinalement, de grand diamètre, utilisé pour les conduites à haute pression auxquelles les tubes sans soudure et les tubes ERW ne peuvent pas répondre. Un tube en acier LSAW est fabriqué en cintrant une seule tôle d’acier pour former un cercle, puis en la soudant sur un cordon longitudinal droit des deux côtés au moyen du procédé de soudage à l’arc immergé. Dans ce guide, vous découvrirez comment un tube en acier LSAW est fabriqué, la différence entre les tubes SSAW et les tubes sans soudure, la norme et la nuance à sélectionner, la manière de déterminer l’épaisseur de paroi et, surtout, ce que la plupart des guides d’achat ne révèlent pas : comment vérifier le cordon de soudure et le certificat d’essai en usine avant le paiement.
Le tube LSAW en un paragraphe
Un tube LSAW est un tube en acier de grand diamètre fabriqué à partir d’une seule tôle d’acier roulée en cylindre et soudée le long d’un cordon longitudinal droit. Ce tube soudé à l’arc immergé longitudinalement est assemblé suivant une ligne droite. Dans la plupart des cas, un soudage à l’arc immergé sur les deux faces (DSAW) est appliqué. La plage de spécification de ce type de tube s’étend généralement d’un diamètre extérieur de 16 pouces (406 mm) à 60 pouces (1524 mm). Les nuances API 5L X42 à X80 sont courantes et ce tube est utilisé pour le transport de pétrole, de gaz et d’eau sous pression élevée, dans les applications que les tubes sans soudure ou ERW ne peuvent pas couvrir. Les tubes sans soudure sont normalement utilisés jusqu’à un diamètre extérieur de 24, tandis que les tubes ERW servent surtout aux petits et moyens diamètres jusqu’à 20 (508mm).
Spécifications rapides
| Diamètre extérieur | 16″–60″ (406–1524 mm) |
| Épaisseur de paroi | 6–40 mm |
| Nuances | API 5L Gr.B, X42–X80 (PSL1 / PSL2) |
| Cordon de soudure | Un cordon longitudinal, soudage SAW en deux passes (intérieur + extérieur) |
| Formage | Formage de tôle JCOE ou UOE + expansion mécanique |
| Inspection | Contrôle ultrasonore (UT) à 100 % + radiographie (RT) + essai hydrostatique |
| Normes applicables | API 5L / ISO 3183 / EN 10208-2 |
Qu’est-ce qu’un tube LSAW ? Explication du tube soudé à l’arc immergé longitudinalement
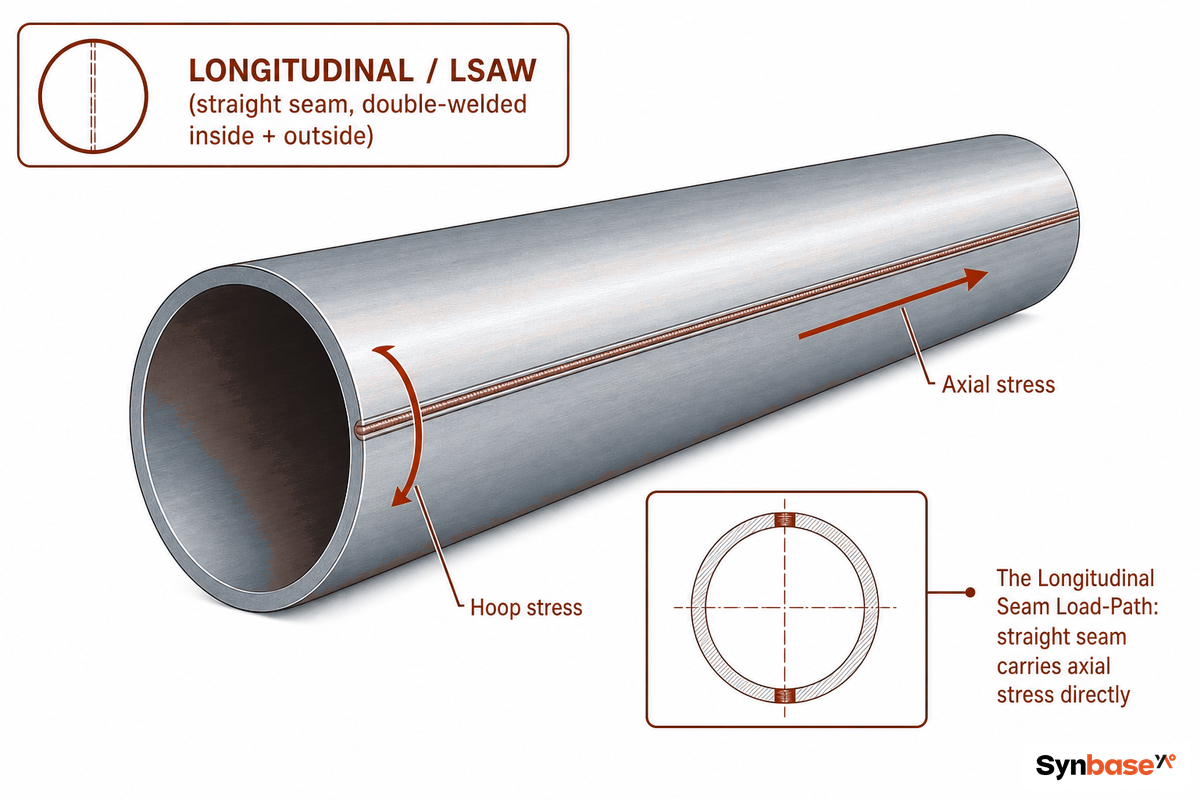
Tube soudé en acier au carbone de grand diamètre, le LSAW (Longitudinal Submerged Arc Welded) est fabriqué à partir d’une tôle d’acier plate formée en cylindre, avec un seul cordon de soudure droit parallèle à l’axe du tube. Le cordon est soudé deux fois, une fois à l’intérieur et une fois à l’extérieur, sous une couche protectrice de flux granulaire empêchant la contamination atmosphérique, d’où le nom « soudé à l’arc immergé ». Comme il est soudé des deux côtés, il est aussi souvent appelé « double submerged arc welded » (DSAW), et sa désignation de livraison selon API 5L est SAWL.
Lors de la spécification, les ingénieurs préfèrent ce tube aux tubes en spirale ou aux produits issus de bobines, car l’orientation du cordon de soudure est optimisée pour supporter les contraintes dans les applications sous pression. Dans un tube sous pression, les contraintes agissent dans deux directions : la contrainte circonférentielle et la contrainte axiale le long du tube. Un cordon longitudinal est parallèle à l’axe du tube ; il est donc directement aligné pour reprendre la contrainte axiale sans subir la contrainte de cisaillement créée par le franchissement oblique de la ligne de contrainte, comme avec un cordon en spirale. Cette propriété géométrique, que nous appelons chemin de charge du cordon longitudinal, et non la composition chimique, explique pourquoi le LSAW est la norme industrielle pour les conduites à haute pression, et pourquoi le cordon de soudure est au centre de ce guide.
Que signifie LSAW ?
Spécifié comme une conduite de grand diamètre et haute pression, le tube en acier LSAW (Longitudinal Submerged Arc Welded) est roulé à partir d’une seule tôle d’acier et soudé sur un cordon droit par soudage à l’arc immergé des deux côtés. Les dimensions des tubes LSAW sont généralement spécifiées d’un diamètre extérieur de 16 (406 mm) à 60 (1524 mm), dans les nuances API 5L X42 à X80, principalement pour le transport de pétrole, de gaz et d’eau, lorsque les tubes ERW et sans soudure ne sont pas disponibles pour ces dimensions et ces pressions. Un tube LSAW peut également être appelé tube DSAW (Double Submerged Arc Welded) ou SAWL selon la spécification API 5L.
Une erreur courante et coûteuse consiste à traiter un tube LSAW comme un tube ERW. Une conduite ERW plafonne autour de NPS 20 à pression plus faible, tandis qu’un tube LSAW transporte du API 5L X70 avec une paroi de 20 mm jusqu’à 60 pouces : il s’agit d’une classe de pression entièrement différente, et une substitution incorrecte peut sous-dimensionner une conduite principale avant même son enfouissement.
Fabrication des tubes LSAW : formage JCOE ou UOE et soudage à l’arc immergé double
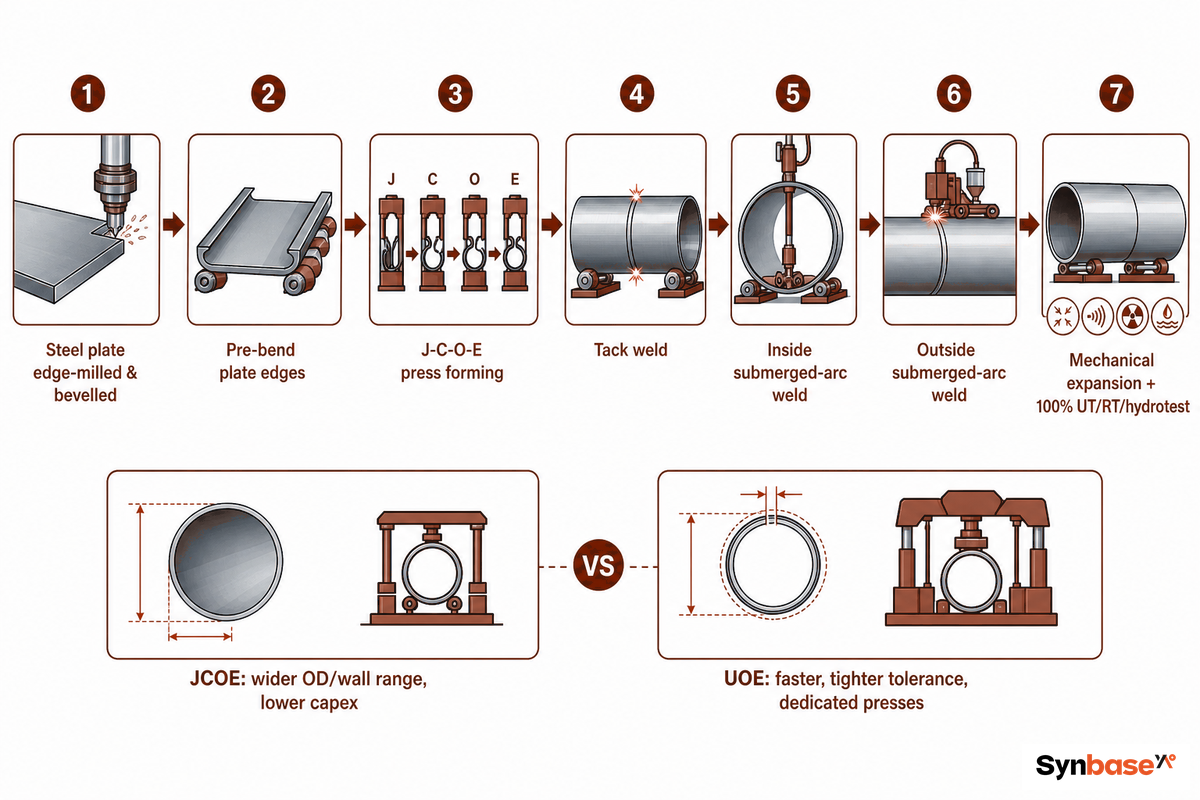
Un tube LSAW est fabriqué en formant une tôle en tube ouvert, en soudant le cordon aux deux extrémités puis, enfin, en l’expansant jusqu’au diamètre extérieur requis. Au début du cycle d’approvisionnement, l’organisme acheteur choisit le procédé de formage de son tube : JCOE, UOE, etc. Le choix du procédé de formage constitue en réalité la première décision d’achat indirecte du client, car la méthode de formage détermine les limites dimensionnelles, les tolérances admissibles et influence les coûts pour l’aciérie. Pour sélectionner l’équipement de fabrication, l’équipement de soudage de tubes d’Aubrik constitue un point de départ pour examiner les configurations de soudage. Pour le support et la rotation des pièces, évaluez les vireurs de soudage de tubes de RESIZE en fonction du diamètre et de la charge du tube ; les vireurs ne sont qu’un élément d’une installation de fabrication, et non une aciérie LSAW complète.
Le procédé JCOE forme la tôle par presse en J, puis en C, puis en O, avant de l’expanser (E), le tout sur une seule ligne de presse. Le procédé UOE utilise des presses distinctes pour former la tôle en U, puis en O, avant l’expansion. Cette différence est concrète : les simulations numériques de la méthode JCO-E montrent comment les décisions prises pendant le formage influent sur l’ovalisation et la non-circularité que la ligne de presse conservera avant que l’opération finale d’expansion ne « rétablisse la circularité ». Le JCOE peut traiter une gamme plus large de combinaisons diamètre/épaisseur avec un investissement relativement faible ; le UOE est plus rapide pour les productions en grand volume et offre une excellente régularité dimensionnelle, mais nécessite des presses dédiées coûteuses.
| Facteur | JCOE | UOE |
|---|---|---|
| Flexibilité dimensionnelle | Large plage de diamètres extérieurs et d’épaisseurs de paroi sur une seule ligne | Jeux de filières fixes, moins flexible |
| Débit de production | Presse plus lente, étape par étape | Lots plus rapides et à grand volume |
| Tolérance dimensionnelle | Bonne ; dépend du contrôle de l’expansion | Circularité plus serrée et reproductible |
| Coût d’investissement | Inférieur | Élevé (presses dédiées) |
| Application privilégiée | Diamètres variés, paroi épaisse, séries courtes à moyennes | Longues séries d’une même dimension |
L’inquiétude des acheteurs se concentre toujours sur le cordon, perçu comme un concentrateur de contraintes. Le procédé de fabrication montre exactement l’inverse. Après le soudage SAW intérieur et extérieur, le tube est expansé mécaniquement — généralement de 0,8-1,3 % du diamètre extérieur du tube — ce qui élimine les contraintes, rapproche la résistance du cordon de celle du métal de base et améliore la circularité. Même l’un des brevets de procédé pour tubes LSAW qui a été délivré (CN103357697A, Shandong Shengli Steel Pipe, déposé en 2013) réorganise les opérations de formage des extrémités afin d’éliminer les contraintes en bout, en réalisant le formage des extrémités avant l’expansion du diamètre extérieur du tube pour éviter les fissures dues aux contraintes en bout pendant l’expansion. Le cordon est conçu, il ne se forme pas par accident.
L’expansion mécanique n’est pas une simple opération de redimensionnement. Lorsqu’un tube est expansé à froid sur toute sa longueur, une expansion de 0,8-1,3 % fournit une limite d’élasticité uniforme sur toute la longueur du tube et dans le cordon, tout en ramenant l’ovalisation dans la tolérance API 5L. Demandez à votre aciérie quel est son taux d’expansion et un relevé de l’ovalisation après expansion ; ces deux éléments sont des indicateurs de qualité importants qu’un produit en bobine ne peut pas fournir.
Chaque étape de la fabrication des tubes LSAW remonte à la tôle : les aciéries partent d’une tôle en acier au carbone laminée à chaud — ou, pour les petites séries, d’une bande d’acier en bobine — et la largeur de la bande ou de la tôle détermine le diamètre final du tube. L’utilisation de tôles d’acier plutôt que de bobines permet au procédé de formage d’atteindre de fortes épaisseurs de paroi. Après le passage dans le soudage à l’arc, un procédé d’expansion uniforme libère les contraintes résiduelles afin que la zone de soudage corresponde au corps du tube : c’est le cœur de la fabrication des tubes de conduite de grand diamètre.
LSAW, SSAW, ERW ou sans soudure : choisir selon le cordon et le service
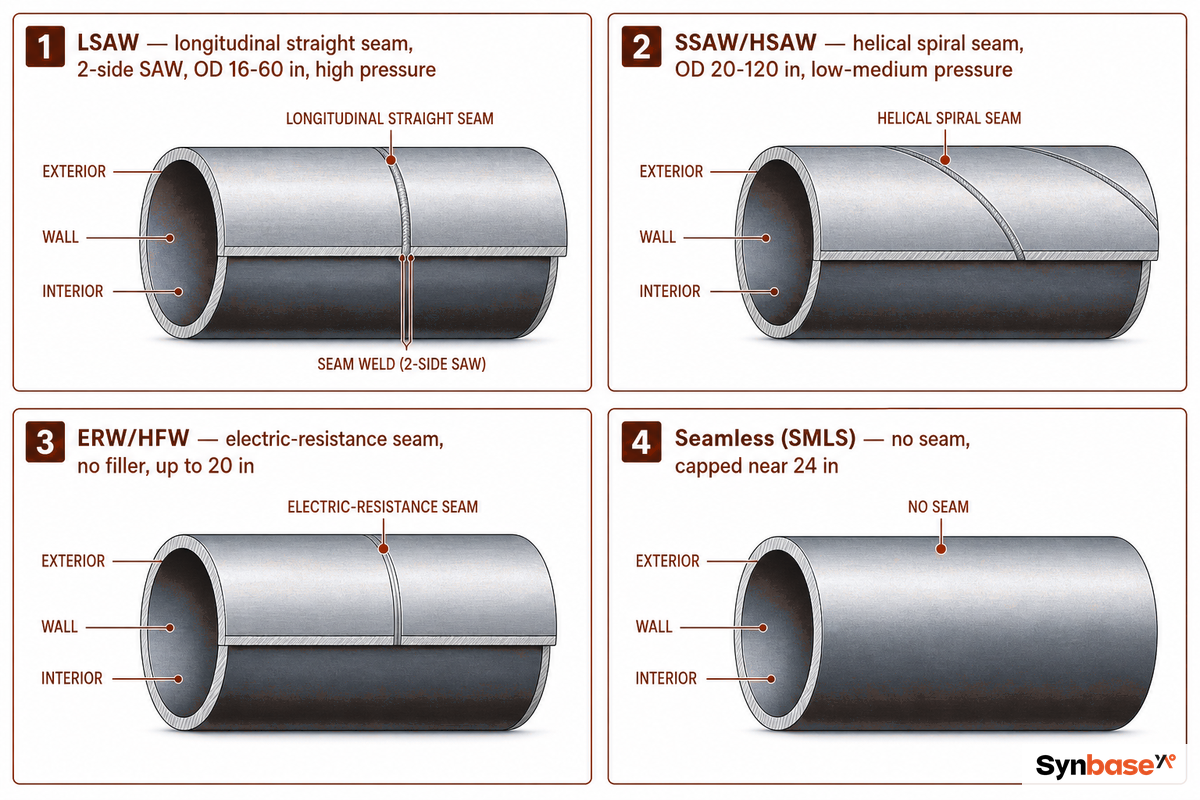
Choisissez le tube en fonction du cordon et du service, et non par simple habitude. Le LSAW répond aux besoins de confinement axial des conduites de transport de grand diamètre ; le SSAW (en spirale) domine les conduites de très grand diamètre et basse pression lorsque le coût du matériau prime ; l’ERW convient aux petits alésages et aux applications basse pression ; le tube sans soudure reste privilégié pour les petits alésages, les hautes pressions et les services cycliques acides (limité à juste moins de 24 pouces selon ASME B36.10). Le graphique 1 montre la relation entre les quatre options et le facteur le plus susceptible de déterminer une commande.
| Procédé | Soudure | Plage de diamètres extérieurs | Adéquation à la pression | Coût relatif | Idéal pour |
|---|---|---|---|---|---|
| LSAW / DSAW | SAW longitudinal sur 2 faces | 16″–60″ | Élevée (classe 1–2) | Moyen | Conduites principales de pétrole et de gaz à haute pression et grand diamètre |
| SSAW / HSAW | SAW en spirale | 20″–120″ | Faible à moyenne (classe 3–4) | Faible | Eau, basse pression, très grand diamètre |
| ERW / HFW | Résistance électrique | ½″–20″ | ≤ classe 600, non acide | Faible | Eau municipale, gaz basse pression, petit alésage |
| Sans soudure | Aucun | ⅛″–24″ | La plus élevée (acide, cyclique) | Élevé | Têtes de puits, haute pression à petit alésage |
Quelle est la différence entre les tubes ERW et LSAW ?
Un tube ERW assemble le cordon d’une bobine par résistance électrique, sans ajout de métal d’apport ; il convient aux petits diamètres inférieurs à environ NPS 20 et au service non acide. Un tube LSAW part d’une tôle et applique un soudage à l’arc immergé double ; les dimensions vont jusqu’à NPS 60 et sont destinées au transport haute pression. Dans la zone de recouvrement 16-20”, les deux procédés sont applicables, mais au-delà de cette dimension l’ERW disparaît et le LSAW (ou le SSAW en spirale) constitue la seule option soudée. Les facteurs déterminants comprennent le diamètre, l’épaisseur de paroi et le service acide ou haute pression.
Quelle est la différence entre les tubes LSAW et HSAW ?
Le HSAW (helical submerged arc welded, autre appellation d’un tube en acier SSAW) enroule le cordon en spirale, tandis que le LSAW le place droit dans l’axe. Le cordon en spirale d’un tube SSAW répartit les contraintes, mais il subit en réalité une contrainte totale supérieure à celle d’un cordon LSAW. Cela permet de répartir la pression d’un cordon en spirale dans plusieurs directions et autorise les aciéries à produire des tubes de diamètre beaucoup plus grand à un coût raisonnable à partir de bobines plus étroites, même si la précision dimensionnelle est moindre et que les contraintes internes peuvent être plus importantes. Le cordon droit d’un tube LSAW offre une rigidité structurelle supérieure dans une direction, ce qui en fait l’option privilégiée lorsque le confinement des charges axiales est critique et qu’une grande précision est requise.
- Confinement de la pression axiale (classe 1–2)
- Paroi épaisse jusqu’à 40 mm
- Précision dimensionnelle élevée après expansion
- La ténacité aux impacts latéraux est légèrement inférieure à celle du SSAW en spirale, dont le cordon répartit les contraintes dans plusieurs directions
- Pour les conduites d’eau de très grand diamètre et basse pression, le SSAW est l’option la plus économique
Il est important d’exposer clairement ce compromis : les recherches indépendantes menées à Swansea University ont montré que, dans les tubes soudés, le processus de sélection n’accorde pas toujours une attention suffisante au risque local et à la nature corrosive du milieu de service ; l’épaisseur de paroi est généralement ajustée en fonction du risque au lieu de laisser la seule spécification du cordon déterminer l’aptitude au service. Autrement dit, le choix repose souvent sur les pratiques courantes plutôt que sur les seules propriétés structurelles du tube. Pour une conduite d’eau brute de très grand diamètre et basse pression, un tube SSAW en spirale est pertinent, tout comme le fait de proposer les deux options dans une aciérie bien gérée. Consultez notre guide de sélection des tubes en acier sans soudure et de la catégorie plus large des tubes en acier soudé pour plus de détails.
Placez le LSAW et le SSAW côte à côte : le cordon raconte toute l’histoire. Un tube en acier soudé LSAW présente un seul cordon droit, tandis qu’une conduite soudée en spirale utilise un cordon à l’arc immergé en spirale (spiral submerged arc welded) réalisé par un procédé de soudage en spirale, ce qui élargit la zone affectée thermiquement des cordons SSAW. Un tube en acier ERW — tube en acier soudé par résistance électrique, assemblé sans métal d’apport — se situe en dessous des deux autres en matière de pression nominale.
Normes et nuances LSAW décodées : API 5L, ISO 3183, EN 10208 et PSL1 contre PSL2
Vous devez spécifier le tube de conduite LSAW selon une norme applicable, une nuance d’acier précise et un niveau de spécification du produit (PSL) ; « un tube X65 » ne définit rien de tout cela. En général, la spécification API 5L (désormais à sa 47e édition, avec la publication de l’édition API 5L 47e en juin 2026 — la nouvelle version comprend des mises à jour dans plus de 15 sections par rapport à la 46e édition, notamment des spécifications renforcées pour la qualité des tubes HFW et des dispositions relatives au transport du CO), l’ISO 3183 est la norme reconnue internationalement et l’EN 10208-2 s’applique au transport du gaz en Europe. La nuance d’acier définit les résistances à la limite d’élasticité et à la traction, tandis que le PSL détermine la rigueur des essais et des contrôles.
L’ajout à l’API 5L de l’essai d’impact Charpy V requis en PSL2 impose des exigences d’énergie d’impact plus élevées, des plages de composition chimique restreintes et une inspection non destructive à 100 % — autant de raisons pour lesquelles les tubes de conduite destinés au transport sont presque toujours spécifiés en PSL2, et non en PSL1. Le PSL1 offre des contrôles standard pour les applications non sévères ; le PSL2 intègre des essais d’énergie d’impact (contrôle de la rupture), des limites supérieure et inférieure des résistances à la traction et à la limite d’élasticité, ainsi que des contrôles de l’équivalent carbone (CE) et de la traçabilité. La désignation X (par exemple X42 à X80) définit la limite d’élasticité minimale spécifiée, les nuances supérieures approchant le domaine des aciers faiblement alliés.
| Nuance | SMYS (MPa) | Résistance min. à la traction (MPa) |
|---|---|---|
| X42 | 290 | 415 |
| X52 | 359 | 455 |
| X60 | 414 | 517 |
| X65 | 448 | 531 |
| X70 | 483 | 565 |
| X80 | 555 | 625 |
Une erreur courante et coûteuse consiste à choisir automatiquement la nuance la plus élevée disponible. Selon l’Interstate Natural Gas Association of America (INGAA), sélectionner la nuance de résistance la plus élevée n’est ni faisable ni pratique et peut même être défavorable lors d’un audit ; en outre, les nuances supérieures sont souvent plus résistantes et plus dures, donc plus exposées à la fissuration induite par l’hydrogène et à la fissuration sous contrainte par les sulfures en service acide. Comme le montre le registre ci-dessous, la bonne réponse consiste à classer le tube et à adapter le PSL au service. C’est également à ce stade que le LSAW rejoint le reste de la famille des tubes de conduite. La sélection des nuances dans les autres tubes de conduite est traitée dans notre outil de sélection des nuances de tubes de conduite API 5L.
Registre des spécifications LSAW pour les acheteurs : carte de décision en 10 services
Voici un tableau reliant les dix services les plus fréquents à la nuance API 5L, au PSL, à la plage d’épaisseur de paroi, au revêtement, à l’essai obligatoire et à l’erreur de spécification courante qui conduit le plus souvent à sous-évaluer chaque conduite.
| Service | Nuance | PSL | Plage d’épaisseur de paroi | Revêtement | Essai obligatoire | Piège de spécification courant |
|---|---|---|---|---|---|---|
| Transport d’eau brute | Gr.B / X42 | PSL1 | 6–12 mm | 3LPE / ciment | Hydrostatique | Spécifier un PSL2 et payer pour un CVN inutile |
| Collecte de pétrole à terre | X42 / X52 | PSL2 | 8–16 mm | 3LPE | CVN + UT à 100 % | Omettre le CVN sur une conduite PSL2 |
| Transport de gaz (classe rurale 1) | X60 / X65 | PSL2 | 10–20 mm | 3LPE / FBE | CVN + UT + RT | Utiliser le facteur de classe 1 dans un corridor urbanisé |
| Transport de gaz (classe urbaine 3) | X65 / X70 | PSL2 | 14–25 mm | 3LPE / 3LPP | CVN + UT + RT | Sous-évaluer l’épaisseur de paroi pour la classe d’emplacement |
| Gaz acide (H₂S) | X52 / X65 (S) | PSL2 + Annexe H | 12–22 mm | 3LPE + résistant à la HIC | HIC / SSC selon NACE MR0175 | Choisir la nuance la plus dure, au détriment de la résistance à la fissuration |
| Offshore / sous-marin | X65 / X70 | PSL2 (Q) | 16–35 mm | 3LPP + lestage en béton | CVN basse température + DWTT | Ignorer l’effondrement / facteur de conception 0.60 |
| Arctique / basse température | X65 / X70 | PSL2 (Q) | 14–28 mm | 3LPE | CVN à −46 °C | Réaliser le CVN uniquement à −20 °C |
| Pieux de fondation | Gr.B / X52 | PSL1 | 10–30 mm | Nu / peint | Dimensionnel (ASTM A252) | Acheter un tube de conduite PSL2 pour un pieu battu |
| Boue / procédé | X52 / X60 | PSL2 | 12–25 mm | Revêtement intérieur / FBE | CVN + UT | Ne prévoir aucune surépaisseur pour l’abrasion interne |
| Service avec mélange d’hydrogène | X52 / X65 | PSL2 + contrôle de la rupture | 12–25 mm | 3LPE / FBE | CVN + dureté (≤ 250 HV) | Supposer qu’une conduite X70 ancienne est prête pour l’H₂ |
Dimensions des tubes LSAW, épaisseur de paroi et calcul de l’épaisseur requise
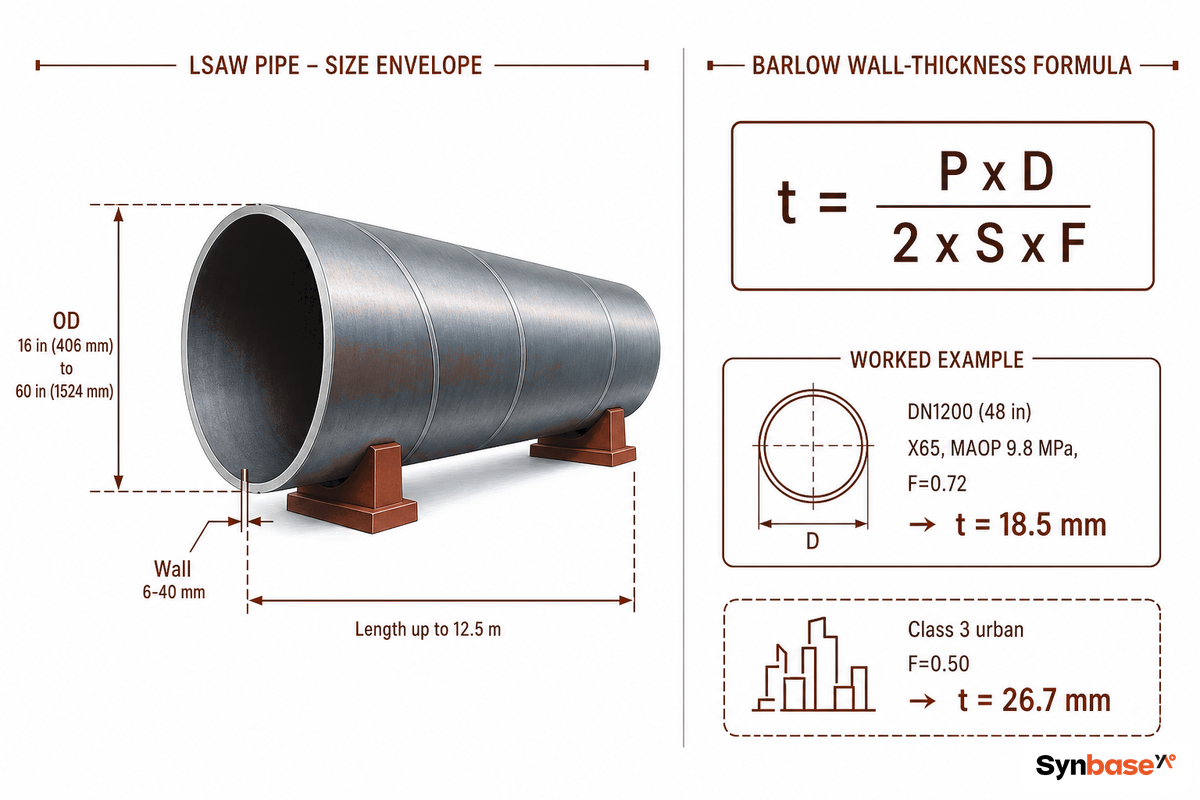
Ces tubes couvrent des diamètres extérieurs de 16 à 60 (406-1524 mm), une plage d’épaisseurs de paroi comprise entre 6 et 40 mm et des longueurs allant jusqu’à 12,5m (environ 12,5m, soit 40 pieds). Les épaisseurs de paroi et les tolérances d’ovalisation, de rectitude et de chanfrein d’extrémité respectent les plages définies par l’API 5L pour le corps du tube. Cependant, cette enveloppe, pas plus que la connaissance des limites des tubes sans soudure, ne permet de déterminer automatiquement l’épaisseur de paroi requise.
| Paramètre | Plage | Référence |
|---|---|---|
| Diamètre extérieur | 16″–60″ (406–1524 mm) | API 5L / ISO 3183 |
| Épaisseur de paroi | 6–40 mm | API 5L |
| Longueur | jusqu’à 12,5 m | Selon le projet |
| Chanfrein d’extrémité | 30° ± 5° | ASME B16.25 |
Comment calcule-t-on l’épaisseur de paroi d’un tube LSAW ?
L’épaisseur de paroi d’une conduite sous pression se calcule selon la formule de Barlow / de conception des pipelines : t = (P × D) / (2 × S × F), où t = épaisseur de paroi, P = pression de calcul (pression de service maximale admissible), D = diamètre extérieur, S = limite d’élasticité minimale spécifiée et F = facteur de conception lié à la classe d’emplacement. Pour une conduite de gaz ASME B31.8, F vaut 0.72 pour une zone rurale de classe 1, 0.60 pour la classe 2, 0.50 pour la classe 3 et 0.40 pour la classe 4. Une conduite de liquides ASME B31.4 a F = 0.72 à terre et F = 0.60 en mer.
Pour P = 9,8 MPa, considérons une conduite DN1200 (48 / D = 1219 mm) en X65 (S = 448 MPa), en zone rurale de classe 1, donc F = 0.72 :
t = (9,8 × 1219) / (2 × 448 × 0.72) = 11946.2 / 645.12 = 18,5 mm
Arrondissez à une épaisseur de paroi conventionnelle de 20 mm, puis ajoutez la surépaisseur de corrosion. Faites passer cette même conduite dans un corridor urbain de classe 3 (F=0.50) : la paroi passe à 26,7 mm, ce qui explique pourquoi le tableau ci-dessus mentionne une « paroi sous-dimensionnée pour la classe d’emplacement ». Vos valeurs de P, D, nuance et classe vous permettront de dimensionner n’importe quel tube LSAW.
Une paroi mal dimensionnée coûte cher : une paroi sous-évaluée sur une conduite haute pression présente un risque de rupture, tandis qu’un surdimensionnement gaspille de l’acier sur chaque longueur. Conformément à l’ASME B31.8, dimensionnez toujours selon la classe d’emplacement : un corridor urbain de classe 3 nécessite une paroi de 26,7 mm, alors qu’une conduite rurale de classe 1 nécessite 18,5 mm pour le même service DN1200 X65.
Intégrité du cordon de soudure LSAW : défauts, CND et lecture des rapports d’essai
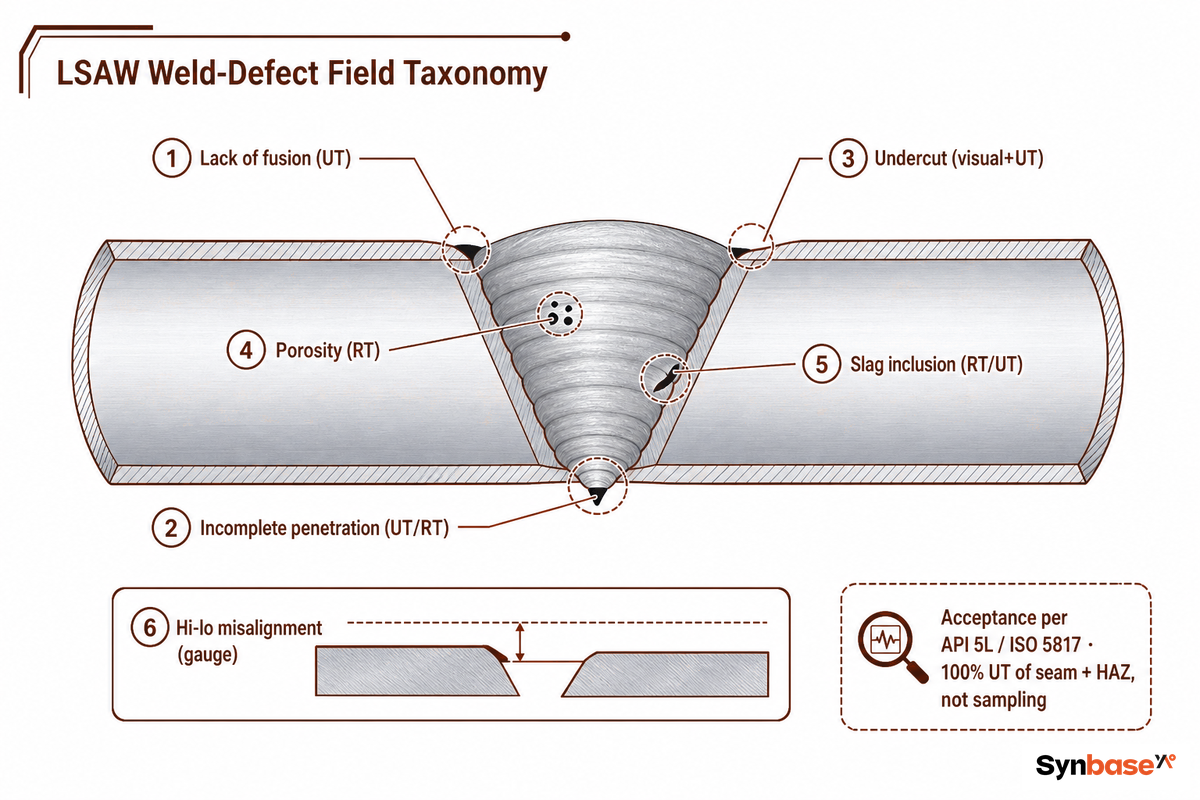
C’est le joint longitudinal qui assure à la fois l’intégrité structurelle et la vulnérabilité inhérente d’un tube LSAW ; l’identification des défauts sur ce joint est le domaine où les acheteurs peuvent créer le plus de valeur. Le manque de fusion et la pénétration incomplète sont les défauts LSAW les plus critiques pour la sécurité, d’où l’examen ultrasonore à 100 % du cordon longitudinal, plutôt qu’un échantillonnage. Un joint soudé contrôlé par échantillonnage est un cordon dont certains défauts peuvent passer inaperçus : pour une conduite terrestre ou une canalisation haute pression, un seul défaut plan non détecté peut entraîner une défaillance totale. Voici le détail de la typologie des défauts LSAW, c’est-à-dire ce qui est contrôlé sur le terrain :
Typologie terrain des défauts de soudage LSAW : 10 classes de défauts
Les 10 catégories de défauts que peuvent présenter les joints longitudinaux sont décrites ici, avec leur origine, l’essai permettant de les détecter, le niveau d’acceptation fondé sur l’API 5L et les conséquences si le défaut atteint le chantier. L’ISO 6520-1 va plus loin que l’API 5L pour les tubes de conduite et définit les défauts géométriques de soudage ; l’ISO 5817 identifie les niveaux de qualité de soudage utilisés par de nombreux acheteurs pour définir l’étendue des opérations de soudage.
| Classe de défaut | Cause racine | Méthode de détection | Base d’acceptation | Conséquence sur le terrain |
|---|---|---|---|---|
| Manque de fusion | Apport de chaleur insuffisant, recouvrement médiocre des cordons | UT (principal), RT | API 5L — défaut plan, non acceptable | Amorçage de fissure sous pression |
| Pénétration incomplète | Passes intérieure et extérieure désalignées | UT, RT | API 5L — planaire, à rejeter | Paroi réduite, voie de fuite |
| Morsure | Courant excessif, vitesse d’avance élevée | Contrôle visuel + UT | Limites de profondeur / longueur API 5L | Concentration de contraintes au pied du cordon |
| Porosité | Humidité / flux contaminé | RT (principal) | Limites de regroupement / taille API 5L | Affaiblissement localisé |
| Inclusion de laitier | Nettoyage interpasses insuffisant | RT, UT | Limites de taille / densité API 5L | Amorçage de fatigue |
| Dénivelé / désalignement | Décalage des bords lors du formage | Contrôle visuel + calibre | Tolérance de décalage API 5L | Concentration de contraintes, mauvais ajustage |
| Fissure en crochet | Inclusions non métalliques dans la tôle | UT | API 5L — non acceptable | Fissuration du joint en service |
| Coup d’arc | Arc parasite sur le corps du tube | Contrôle visuel + MT | API 5L — meulage et nouvel essai | Zone dure localisée, fissuration |
| Adoucissement de la ZAT | Apport de chaleur excessif | Relevé de dureté | Limite de dureté de la nuance (p. ex. ≤ 250 HV) | Résistance moindre à proximité du joint |
| Perçage | Pénétration excessive, racine mince | Contrôle visuel + RT | API 5L — à rejeter | Trou / marque de soudure de réparation |
Les valeurs des rapports d’essai importantes pour l’acheteur sont plus limitées : UT à 100 % sur le joint et la ZAT, RT du joint et essai hydrostatique légèrement supérieur au minimum de l’API 5L pour chaque longueur. Pour les valeurs Charpy V-notch des tubes de conduite PSL2 courants, recherchez des valeurs individuelles de ≥ 27–36 J et une moyenne de ≥ 45 J à la température d’essai. Les trouver de manière fiable est également une science ; consultez la thèse de Brunel sur l’inspection ultrasonore des soudures, qui quantifie l’impact de la pression de la sonde et des variations de couplant, d’où les avantages d’un UT à 100 % entièrement automatisé et étalonné par rapport à un contrôle manuel.
« Sur un joint longitudinal, la passe SAW intérieure puis extérieure, associée à l’expansion mécanique sur tout le corps, amène la résistance de la soudure au niveau du métal de base. Nous appliquons un UT à 100 % sur le joint et la zone affectée thermiquement, car une soudure contrôlée par échantillonnage n’est pas une soudure maîtrisée ; sur une conduite haute pression, un seul défaut manqué suffit à compromettre tout le projet. »
Domaines d’utilisation des tubes LSAW : pétrole et gaz, offshore/sous-marin, eau et pieux structurels
Un tube LSAW est la solution lorsqu’il faut transporter un fluide sur une longue distance dans un grand diamètre et à une pression de service élevée. Ses quatre domaines naturels sont l’énergie, l’eau, les structures et les procédés, chacun exigeant une nuance et un PSL spécifiques. Dans les quatre cas, la fiabilité de la soudure et la résistance à la corrosion déterminent le nombre d’années pendant lesquelles une conduite principale ou un gazoduc fonctionnera de manière fiable à des pressions élevées. Commencez par faire correspondre l’application à la spécification. Examinez ensuite le prix.
- Transport de pétrole et de gaz – conduites principales X65/X70 dans des corridors de classe 1-2 ; il s’agit de l’utilisation prédominante du LSAW.
- Offshore/sous-marin, PSL2(Q) avec résilience CVN à basse température et DWTT ; facteur de conception de 0.60 et contrôle de l’effondrement conformément à DNV-ST-F101.
- Transport d’eau et conduites forcées — conduites de grand diamètre pour le transport d’eau brute et conduites forcées hydroélectriques en Gr.B/X42, où l’épaisseur de paroi et la rectitude priment sur la résistance du joint.
- Pieux structurels — battage de pieux de construction conformément à l’ASTM A252, utilisés dans les ports, les ponts, les structures offshore, etc.
- Boues et procédés — conduites de concentré de minerai et de raffinerie transportant des fluides corrosifs et abrasifs, généralement avec un revêtement intérieur.
Aucun autre défi d’approvisionnement n’aveugle aussi souvent les acheteurs que le service acide. Supposons qu’une conduite de collecte DN800 transporte du gaz humide contenant une quantité mesurable de H₂S. L’instinct pousse à spécifier un matériau de nuance X élevée pour obtenir de la résistance, mais en service acide, la composition chimique passe avant la résistance ; il faut un PSL2+Annex H conforme à NACE MR0175 / ISO 15156, avec essais HIC/SSC et un niveau de dureté maximal, même s’il s’agit seulement d’une nuance X52 ou X65 modérée. Si vous spécifiez uniquement la résistance, vous construirez une conduite qui pourra satisfaire au calcul de pression, mais qui risque malgré tout de se fissurer sur le terrain. Les données commerciales montrent l’ampleur possible du problème : l’examen des tubes soudés de grand diamètre par la U.S. International Trade Commission donne un aperçu d’un marché dominé par quelques producteurs, ce qui montre à quel point les équipes d’achat peuvent être contraintes.
Les applications de l’acier LSAW couvrent les pipelines de pétrole et de gaz, l’acier de construction pour les pieux et les conduites de boues, où la résistance à la corrosion détermine la durée de service. Dans l’industrie du pétrole et du gaz — et plus largement dans l’industrie gazière — les nuances les plus élevées se rapprochent du domaine des tubes en acier allié pour le service acide et à haute pression.
Comment acheter des tubes LSAW : vérifier le certificat d’essai en usine, l’inspection et le coût rendu
Lors d’achats internationaux de tubes LSAW, aucun risque ne dépasse celui d’un certificat qui ne correspond pas au tube réel. La maîtrise documentaire est la meilleure contre-mesure : assurez-vous qu’un certificat d’essai EN 10204 3.2 contrôlé par un tiers provient de l’aciérie et correspond au numéro de coulée marqué sur le tube, puis prévoyez une inspection avant expédition par un organisme tiers tel que SGS, Bureau Veritas, TV ou Lloyds. Cette vérification n’est possible que si l’organisation acheteuse achète directement au fabricant de tubes officiellement identifié, c’est-à-dire à l’usine qui a réellement fabriqué la tôle et effectué le soudage, et non à une succession d’intermédiaires.
- Le MTC EN 10204 3.2, contrôlé par une inspection tierce. Un MTC 3.1 est un document auto-certifié émis uniquement par l’aciérie.
- Le numéro de coulée figurant sur le certificat doit être identique à celui estampé sur le tube.
- Les rapports de CND, notamment les essais ultrasonores (UT), radiographiques (RT), hydrostatiques et les valeurs Charpy V-notch (CVN), et non un simple résumé.
- ✔Organisme d’inspection avant expédition nommé dans le bon de commande
- Extrémités chanfreinées selon l’ASME B16.25 à 30 5 afin que les équipes de chantier puissent souder dès la réception sans devoir réaliser le chanfreinage sur site.
- Régime douanier à destination, y compris les éventuels droits antidumping et compensateurs applicables (voir l’examen de la USITC sur les tubes soudés de grand diamètre).
Cette attention portée au numéro de coulée doit s’étendre aux brides, aux raccords et à tout tube en acier inoxydable intégrés au projet de conduite, et pas seulement à la conduite principale. En matière de coût, les tubes LSAW peuvent en réalité être moins chers que d’autres procédés de fabrication dans les grands diamètres. Le taux d’utilisation de la tôle d’acier pour les tubes soudés peut dépasser 90 %, tandis que celui des produits sans soudure usinés à partir de billettes se situe généralement entre 65 et 75 %. Les tubes sans soudure disponibles dans le commerce sont limités à environ 24 pouces selon l’ASME B36.10. Les grands diamètres peuvent donc être réalisés à grande échelle en LSAW. Le surcoût des tubes LSAW provient généralement du soudage et des inspections qui suivent ; les contrôles non destructifs représentent environ 5 à 10 pour cent de plus qu’en leur absence, une dépense justifiable puisque des soudures vérifiées sont la base de la sécurité de la solution la moins chère. Le risque ne réside pas dans le procédé de soudage lui-même, mais dans la vérification de cette soudure au moyen d’une documentation fiable. Les acheteurs qui comparent des devis d’aciéries et de distributeurs ont intérêt à confronter chaque offre aux spécifications d’une production de tubes LSAW directement à l’usine, avec des MTC traçables.
Évaluez le fabricant de tubes en acier comme vous le feriez pour tout fournisseur critique : vérifiez que le fabricant de tubes LSAW exploite sa propre usine de tubes en acier LSAW, une véritable usine et non une simple société de négoce, demandez comment la qualité des tubes LSAW est documentée pour chaque coulée et comparez le prix des LSAW au coût rendu, y compris les raccords de tuyauterie qui complètent le tronçon.
Perspectives des tubes LSAW : ce qui stimule la demande de tubes de conduite de grand diamètre
Trois facteurs tirent la demande de tubes de conduite longitudinaux de grand diamètre et transforment en profondeur le marché du gaz d’une manière qui favorise précisément les capacités LSAW : l’évolution vers une infrastructure compatible avec l’hydrogène, l’essor de l’offshore et des eaux profondes, ainsi que le vieillissement des conduites principales. La demande est alimentée non seulement par les statistiques du marché, mais aussi par des événements que les acheteurs peuvent intégrer à leur planification et par un paysage en évolution, façonné par les mesures antidumping et compensatoires visant les tubes de conduite soudés.
Prenons la modernisation d’une conduite pour un mélange d’hydrogène en 2026 : un acheteur spécifiant une conduite de 48 pouces API 5L X65 PSL2 avec une limite de dureté de 250 HV et des essais CVN à −20 °C dimensionne son tube en fonction du facteur déterminant, et non du chiffre phare du marché — c’est précisément la décision de spécification qui évite une rupture par fragilisation lorsque l’hydrogène entre dans la conduite.
Ce virage vers l’hydrogène est le plus manifeste. Un article de Pipeline & Gas Journal estimait la construction mondiale de pipelines à près de 42 000 miles à la mi-2024, en grande partie grâce aux infrastructures de GNL et d’hydrogène, tandis qu’une étude publiée dans Offshore Technology montre que la faisabilité du service hydrogène varie selon le diamètre, la pression et la concentration en hydrogène. C’est là que le LSAW joue un rôle clé : le service hydrogène bénéficie de tubes à paroi épaisse et dure, qualifiés pour les basses températures et soumis à des limites de dureté — la limite de maîtrise de la rupture du PSL2, plutôt qu’une ancienne hypothèse selon laquelle les conduites existantes seraient « H-ready ». En réalité, les nuances API 5L à haute résistance sont sensibles à la fragilisation par l’hydrogène — des recherches menées par U.S. DOE/NETL sur les aciers de pipeline API 5L ont conduit à retenir le « H-cap » plutôt que la nuance à plus haute résistance. La mise à jour de la 47e édition, qui insiste sur une meilleure qualité de soudage, traite également de l’ajout de spécifications pour le transport du CO, créant ainsi un autre marché de grand diamètre en plus de celui de l’hydrogène. Alors que diverses sociétés d’études de marché évaluent le marché global du LSAW dans le bas de la dizaine de milliards, avec une croissance à un chiffre moyen, ces données servent surtout de contexte et d’orientation : le sujet essentiel est ici l’évolution de la spécification, et non le montant brut.
Pour tout projet démarrant en 2026, vos deux prochaines actions seront les suivantes. Premièrement, réservez la capacité d’aciérie PSL2 plus tôt que vous ne l’auriez fait il y a encore trois ans, car toute la capacité qualifiée de grand diamètre est sollicitée simultanément par le GNL, l’hydrogène et les travaux de remplacement. Deuxièmement, vérifiez le régime douanier à destination avant de passer commande et non après : une procédure de réexamen de la USITC a maintenu les droits antidumping sur les tubes soudés de grand diamètre, ce qui peut supprimer entièrement l’avantage de prix des tubes soudés par rapport aux tubes sans soudure.
Un risque à anticiper : les acheteurs qui supposent qu’une conduite X70 existante est compatible avec l’hydrogène peuvent subir des ruptures par fragilisation. Selon les données du U.S. DOE/NETL, le service hydrogène devrait limiter la dureté à environ 250 HV plutôt que rechercher la nuance la plus élevée — une décision de spécification à verrouiller avant la clôture des appels d’offres des projets de 2026.
Questions fréquemment posées
Quelle est la différence entre les tubes DSAW et LSAW ?
Voir la réponse
La soudure LSAW est-elle moins résistante que le corps du tube ?
Voir la réponse
Quel est le plus grand diamètre disponible pour un tube LSAW ?
Voir la réponse
Quelle est la différence entre l’API 5L et l’ASTM A53 pour les tubes LSAW ?
Voir la réponse
Les tubes LSAW peuvent-ils être utilisés en service acide (H₂S) et offshore ?
Voir la réponse
Comment vérifier la qualité des tubes LSAW lors d’une importation ?
Voir la réponse
Vous commandez une conduite de grand diamètre et haute pression et souhaitez des tubes LSAW fournis directement par l’aciérie, traçables par MTC, contrôlés et documentés selon les conditions de service ?
Voir les spécifications de production LSAW et demander une revue de spécification →Notre point de vue
Ce guide est rédigé du point de vue d’une aciérie officiellement identifiée : Synbase Steel Co., Ltd., l’entreprise du groupe E-CHENG STEEL GROUP spécialisée dans les pipelines, fabrique des tubes de conduite LSAW, SSAW et sans soudure selon l’API 5L / ISO 9001, avec un contrôle ultrasonore à 100 % lié au numéro de coulée de chaque tube. Nous avons volontairement conservé une approche indépendante des fournisseurs : les compromis LSAW-SSAW, le calcul de paroi de Barlow et la typologie des défauts de soudage s’appliquent quel que soit votre fournisseur. Revu par l’équipe technique de Synbase Steel Co., Ltd.
Références et sources
- Spécification API 5L, 47e édition (2026)American Petroleum Institute
- Fragilisation par l’hydrogène des aciers de pipeline API 5LU.S. DOE National Energy Technology Laboratory (NETL)
- Tubes soudés de grand diamètre provenant de Chine et d’Inde (publication 4859)U.S. International Trade Commission
- Amélioration des performances des soudures circonférentielles pour les tubes de conduite de nuance Interstate Natural Gas Association of America
- Formule de Barlow et facteurs de conception des pipelinesEngineering ToolBox
- Guide des défauts de soudage : types, causes et préventionESAB University
- Couverture de la construction et de la collecte des pipelinesPipeline & Gas Journal
- CN103357697A, technologie de fabrication des tubes soudés longitudinaux à l’arc immergéGoogle Patents (Shandong Shengli Steel Pipe)
Articles associés
- Tube en acier sans soudure : nuances, dimensions et sélectionquand le sans soudure est préférable au soudé sous 24″
- Guide d’achat des tubes en acier inoxydable sans soudure : spécifications et assurance qualitévérifier les tubes résistants à la corrosion
- Bride à collet à souder : dimensions, classes et sélectionraccordement des conduites de grand diamètre
- Types de brides : faces, normes et choixle volet raccords d’une spécification de conduite