Mis à jour en juillet 2026 · Relu par l’équipe technique de Synbase Steel.
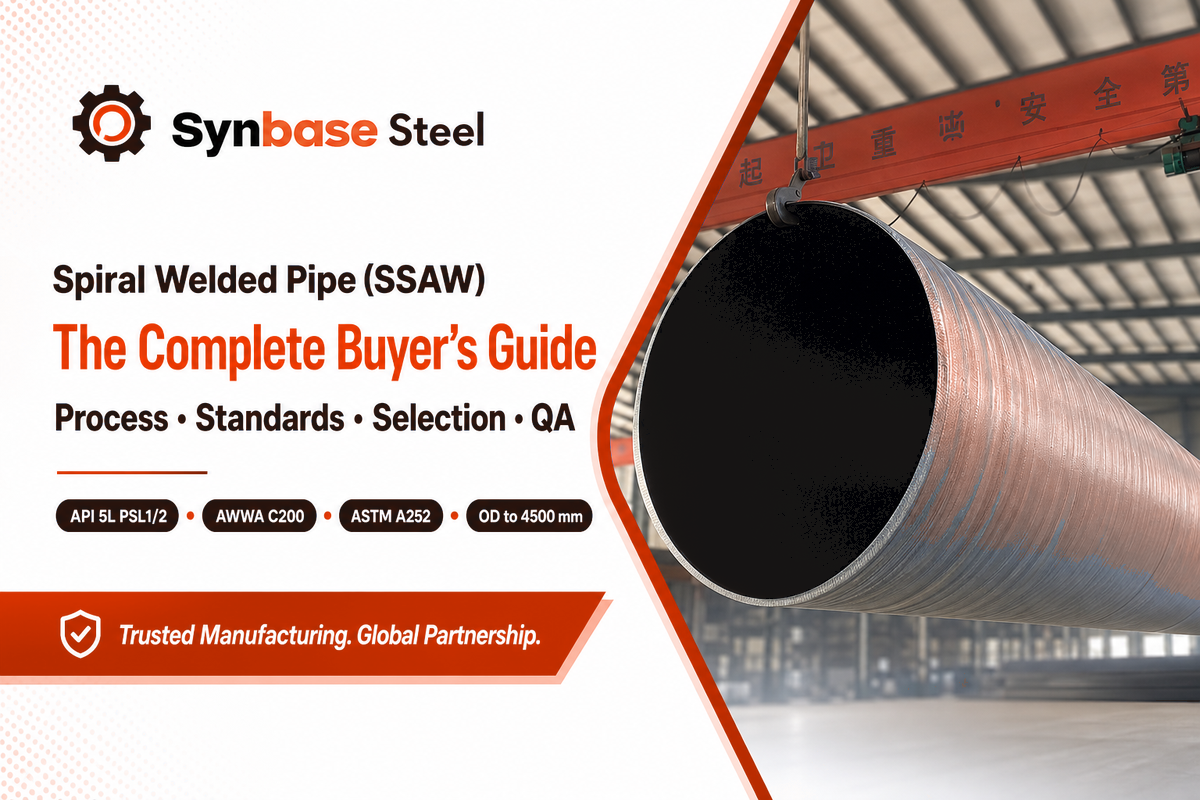
Le tube soudé en spirale est un tube en acier formé par l’introduction d’une bande d’acier laminée à chaud selon un angle, puis l’assemblage du joint hélicoïdal ainsi obtenu par soudage à l’arc submergé double face — le produit appelé SSAW (soudé en spirale à l’arc submergé), également désigné spiralweld ou HSAW. Ce choix de conception permet à une même aciérie de produire des diamètres allant de quelques centaines de millimètres à plusieurs mètres, avec des épaisseurs de paroi d’environ 5 à 25 mm, à partir d’une même largeur de bande. Ce guide s’adresse aux ingénieurs et aux acheteurs qui doivent spécifier, comparer et réceptionner un tube soudé en spirale selon une spécification de projet réelle ; il ne vise pas à vendre le produit d’une aciérie particulière, mais à rendre lisibles au même endroit les normes, les compromis et les essais de réception.
Caractéristiques rapides : tube soudé en spirale (SSAW)
| Également appelé | SSAW, HSAW, spiralweld, tube à joint hélicoïdal, DSAW en spirale |
| Procédé de soudage | Soudage à l’arc submergé double (DSAW), passe intérieure + extérieure |
| Plage de diamètre extérieur | ~8 in (219 mm) à 144 in (3 658 mm) dans la plupart des aciéries américaines et européennes ; jusqu’à 4 500 mm dans quelques aciéries de gros diamètres |
| Épaisseur de paroi | ~5–25 mm (plafond courant jusqu’à 1 in / 25,4 mm) |
| Normes principales | API 5L PSL1/PSL2, AWWA C200, ASTM A139, ASTM A134, ASTM A252 |
| Résistance de la soudure | ~90–95 % du métal de base (contre 98–100 % pour une soudure longitudinale LSAW) |
| Applications privilégiées | Grand diamètre à basse ou moyenne pression : adduction d’eau, collecteurs et lignes de raccordement pétrole et gaz, pieux et structures |
Qu’est-ce qu’un tube soudé en spirale (SSAW) ?
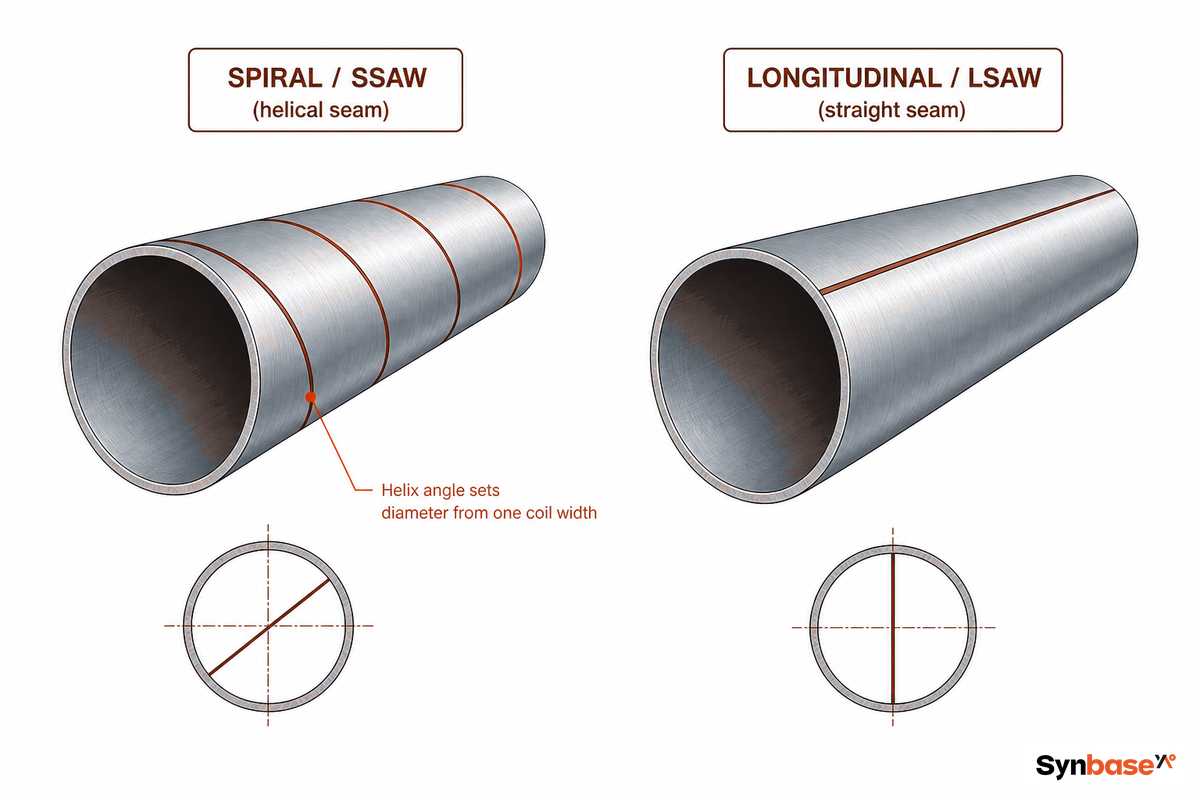
Le tube soudé en spirale est un tube en acier dont le joint court hélicoïdalement autour du corps, comme la bande d’un poteau de barbier, au lieu de suivre sa longueur en ligne droite. Ce même produit est commercialisé sous plusieurs appellations : SSAW (soudé en spirale à l’arc submergé), HSAW ou SAWH (soudé hélicoïdalement à l’arc submergé), spiralweld, ou simplement tube en acier en spirale. Toutes désignent un tube formé à partir d’une bobine en hélice et assemblé par soudage à l’arc submergé.
La différence essentielle tient au joint droit. Un tube longitudinal soudé droit (LSAW) forme une tôle d’acier plane en cylindre et réalise une soudure droite sur toute la longueur ; un tube ERW assemble un joint droit par chauffage de résistance électrique haute fréquence, sans métal d’apport. La forme en spirale produit un joint plus long par unité de tube, mais cette géométrie hélicoïdale permet précisément à une même aciérie de couvrir de nombreux diamètres à partir d’une seule largeur de bobine : modifier l’angle d’hélice change le diamètre du tube sans modifier la bande. Cette flexibilité, et non la résistance brute, est la raison fondamentale de l’existence du procédé en spirale.
Il est essentiel d’employer la bonne désignation avant même de rédiger une spécification de tube soudé en spirale. Inscrire « spiral pipe » sur un bon de commande sans préciser la norme peut conduire à recevoir une gaine spiralée de CVC au lieu d’un tube de conduite homologué pour la pression, car les deux partagent un terme de recherche mais rien d’autre. Sur un projet de prise d’eau municipal, un entrepreneur qui avait spécifié « spiral steel pipe, 60-inch » sans citer AWWA C200 — la norme qui couvre explicitement les tubes en acier à joint en spirale pour l’eau, de 6 in et plus — a dû relancer l’appel d’offres après réception de premières offres portant sur des conduits galvanisés légers. Indiquer ensemble le produit (SSAW / HSAW), la norme et la nuance élimine cette ambiguïté.
L’angle d’hélice et la largeur de bande déterminent le diamètre final. Une bobine plus étroite introduite avec un angle plus faible produit un tube de plus grand diamètre. Selon la référence d’ingénierie de ScienceDirect (Structural Mechanics & Design of Metal Pipes, 2023), des tubes soudés en spirale dépassant 120 in (3 m) sont couramment fabriqués pour l’adduction d’eau en Amérique du Nord, un diamètre qu’une ligne à joint droit ne peut atteindre économiquement.
Fabrication du tube soudé en spirale : procédé DSAW étape par étape
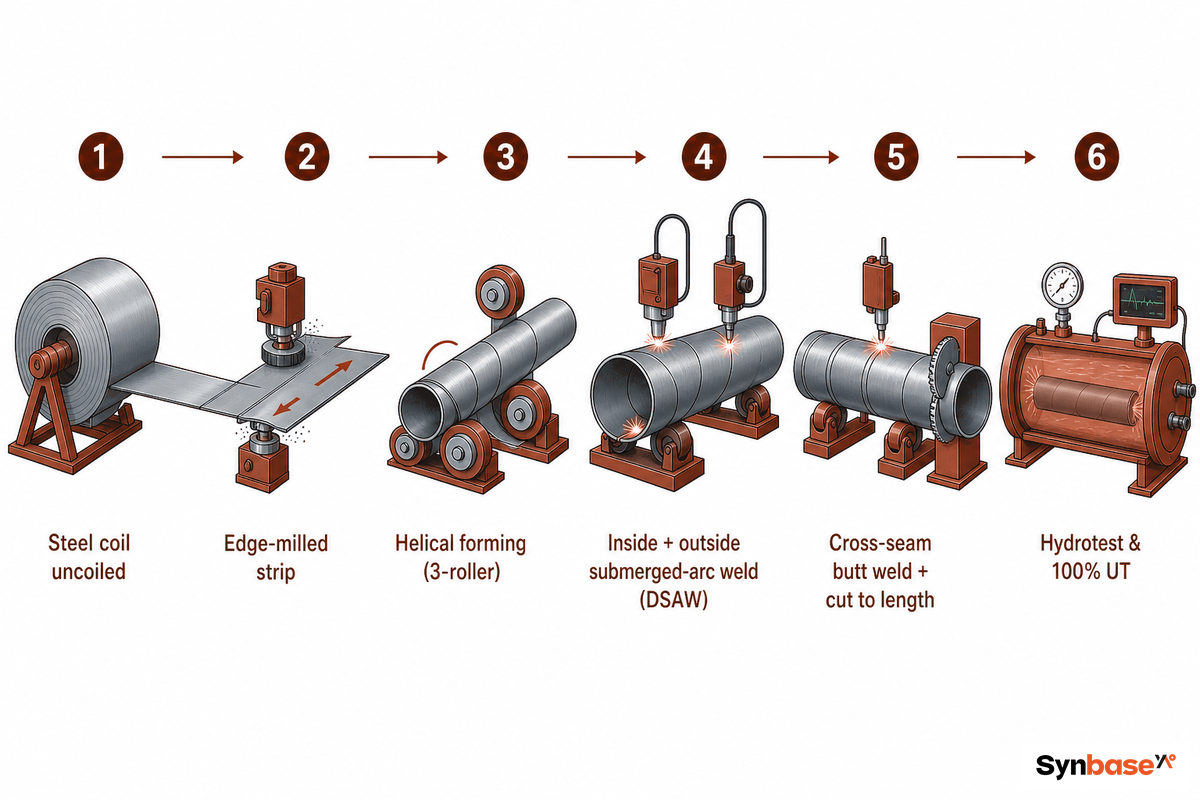
Le tube soudé en spirale est fabriqué à partir de bobines d’acier, et non de tôles d’acier. La bande d’acier laminée à chaud est débobinée, dressée et fraisée sur ses rives, puis introduite selon un angle fixe dans une station de formage (généralement une pyramide à trois rouleaux) qui la cintre en hélice continue à paroi uniforme. À mesure que l’hélice avance, le joint est assemblé par le procédé de soudage à l’arc submergé double (DSAW) — une passe intérieure et une passe extérieure, chacune sous un flux granulaire.
Cette méthode de soudage à l’arc submergé confère au joint sa profondeur de fusion. Lorsqu’une bobine arrive à son terme, son bord arrière est soudé bout à bout à la bobine suivante, créant un joint transversal, puis le tube est coupé à la longueur requise au chalumeau plasma et chanfreiné pour le soudage sur site. Ce procédé de fabrication continu diffère nettement de la fabrication des tubes sans soudure, où une billette pleine est percée sur un mandrin ; c’est ce qui permet au tube en spirale d’atteindre économiquement de grands diamètres.
Cette fabrication continue est le procédé de soudage qui permet à une même aciérie de produire toute la plage de diamètres à partir d’une seule largeur de bobine, une flexibilité qu’aucune ligne à joint droit ne possède. L’approche est suffisamment mature pour faire l’objet de travaux de brevets actifs : des procédés accordés tels que US 4 645 893 (soudage à l’arc submergé multi-fils, passes intérieure et extérieure) et WO 2011/050764 (géométrie optimisée du tube à joint hélicoïdal) visent précisément à augmenter la vitesse de soudage, la pénétration et le contrôle dimensionnel sur les lignes en spirale.
La désignation varie selon le procédé : un tube en spirale est aussi appelé tube à joint hélicoïdal ou HSAW ; un tronçon de tube longitudinal comportant deux passes SAW est un tube soudé à joint droit, également appelé DSAW dans sa version longitudinale. Le terme « double » de DSAW fait référence aux deux passes à l’arc submergé, et non à l’orientation du joint ; c’est pourquoi les tubes en spirale comme les tubes longitudinaux peuvent porter la désignation DSAW.
Le point à surveiller dans ce procédé est le joint transversal, à l’endroit où une nouvelle bobine est soudée bout à bout à l’extrémité de la précédente. Cette soudure transversale interrompt l’hélice, et un joint transversal froid ou insuffisamment fondu constitue une voie de fuite documentée en service ; c’est pourquoi une aciérie radiographie les joints transversaux, et pas seulement le joint hélicoïdal continu. Un acheteur qui accepte un certificat signalant uniquement un contrôle ultrasonore du joint hélicoïdal, sans aucune donnée sur les joints transversaux, confie le joint le plus faible du tube à un essai qui ne l’a jamais examiné.
Spirale (SSAW) vs longitudinale (LSAW) vs ERW vs sans soudure : quel procédé choisir ?
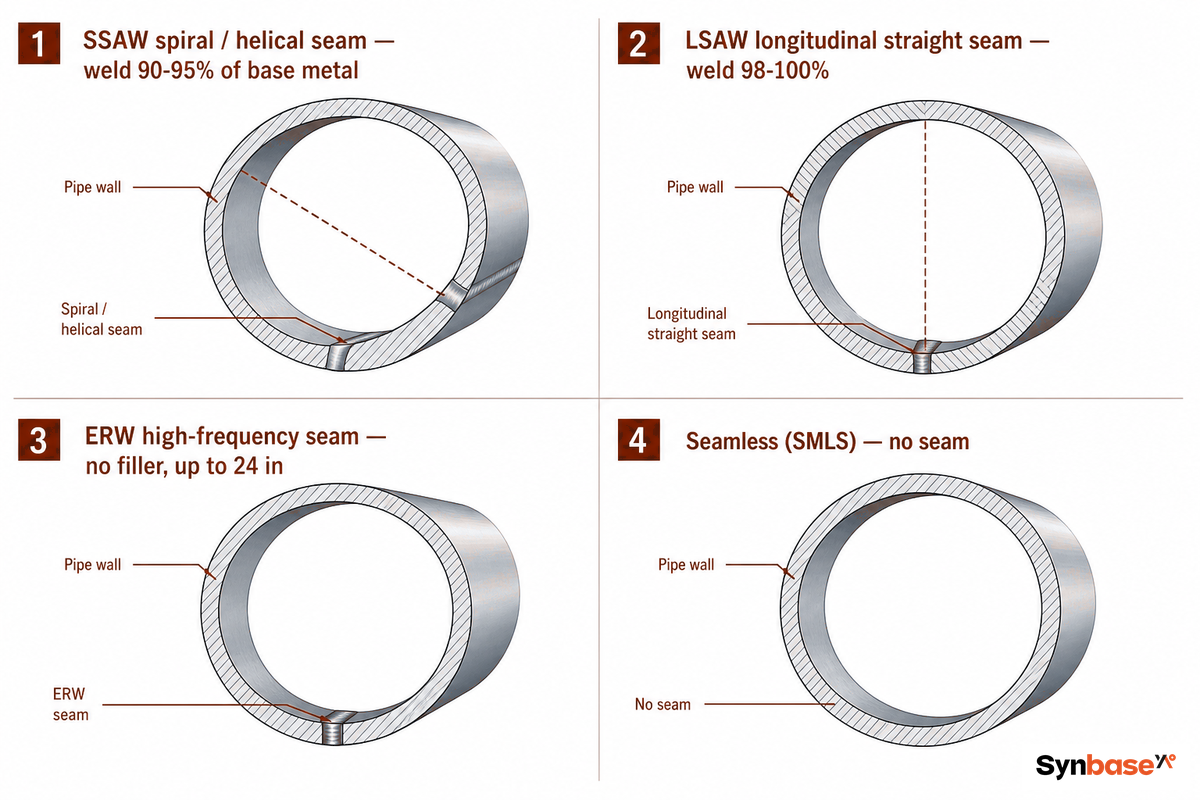
L’idée selon laquelle « un joint en spirale signifie un tube plus faible » fait dépenser aux acheteurs de l’argent sur de mauvais projets. Dans son domaine de conception — grand diamètre, basse ou moyenne pression, eau, pieux et applications structurelles — le tube soudé en spirale est le choix le plus économique et conforme aux normes, et il satisfait les mêmes critères d’acceptation hydrostatique et ultrasonore API 5L qu’un tube à joint droit. La différence réelle concerne la géométrie de la soudure et le coût, et non la conformité ou la non-conformité.
Quelques chiffres : une soudure LSAW développe environ 98–100 % de la résistance du métal de base (métal parent) ; une soudure en spirale atteint environ 90–95 % du métal parent et supporte des contraintes résiduelles plus élevées dues au formage continu. Aucun des deux n’est un produit de faible résistance, et tous deux atteignent les nuances haute résistance de l’API 5L. Cette plage constitue le domaine d’utilisation du tube soudé en spirale, dans lequel le compromis de la spirale est le bon choix. Lisez le tableau de haut en bas ; dès que l’épaisseur de votre paroi et la pression de calcul se situent dans la plage SSAW, payer la prime LSAW ne fait que racheter une marge que vous aviez déjà écartée de la spécification.
| Procédé | Plage de diamètre extérieur | Épaisseur maximale de paroi | Soudure par rapport au métal de base | Coût relatif | Applications privilégiées |
|---|---|---|---|---|---|
| ERW | ½”–24″ | ~16 mm | Joint soudé HF | Le plus bas | Distribution de diamètre moyen |
| SSAW (spirale) | 8″–177″ (4 500 mm) | ~25 mm | 90–95% | Intermédiaire | Grand diamètre, basse à moyenne pression, eau, pieux |
| LSAW | 16″–60″ | ~60 mm | 98–100% | Le plus élevé | Haute pression, paroi épaisse, service acide |
| Sans soudure (SMLS) | ≤24″–26″ | Épais | Sans joint | Élevé | Petit diamètre critique, pression extrême |
Les valeurs soudure/métal de base correspondent à la résistance mesurée de la soudure, et non aux facteurs de calcul des codes ; le 49 CFR 192.113 attribue aux tubes soudés à l’arc submergé un facteur de joint longitudinal de 1.00. Les plages de dimensions proviennent de la pratique des nuances API 5L et des données des fabricants (voir Références).
Quelle est la différence entre un tube ERW et un tube soudé en spirale ?
Le tube ERW (soudé par résistance électrique) assemble un joint longitudinal droit par chauffage et pression de résistance haute fréquence, sans métal d’apport, et reste économique jusqu’à environ 24 in. Le tube soudé en spirale assemble un joint hélicoïdal par soudage à l’arc submergé avec métal d’apport, et atteint des diamètres qu’une ligne ERW ne peut pas produire.
En pratique, on choisit l’ERW pour une distribution de diamètre moyen lorsque le coût par pied est déterminant, et le SSAW lorsque le diamètre dépasse le plafond de l’ERW et que le service concerne l’eau, les pieux ou une conduite à basse ou moyenne pression. Pour un service à haute pression, à paroi épaisse ou acide, la réponse n’est ni l’un ni l’autre : il faut un LSAW longitudinal ou un tube sans soudure.
Décryptage des normes et des nuances : API 5L, AWWA C200, ASTM A139 / A134 / A252
Une lacune domine la plupart des contenus sur les tubes en spirale : ils n’indiquent jamais au prescripteur quelle norme régit son projet. Quatre familles de normes couvrent les tubes soudés en spirale et ne se recouvrent pas par hasard ; chacune correspond à un usage. Voici l’arbre d’orientation des normes : partez de l’application, puis déduisez la norme applicable, la plage de nuances et le jeu d’essais.
| Si vous spécifiez… | Norme | Champ d’application / diamètre | Plage de nuances | Jeu d’essais par défaut |
|---|---|---|---|---|
| Tube de conduite pétrole et gaz | API 5L PSL1/PSL2 | Tube de conduite sous pression | X42–X70 | Hydro + UT à 100 % + Charpy (PSL2) |
| Adduction d’eau | AWWA C200 | 6 in (150 mm) et plus | Gr.B–X52 | Hydro à 75 % de la limite d’élasticité + UT du joint |
| Structure de grand diamètre / eau | ASTM A134 | NPS 16 in et plus | Dépend de la nuance de tôle | Hydro + UT de la soudure |
| Structure générale / pression | ASTM A139 | NPS 4 in et plus | Gr.A–Gr.E (5 nuances) | Hydro + contrôle dimensionnel |
| Pieu tubulaire / cuvelage | ASTM A252 | Pieu battu | Gr.2 / Gr.3 | Contrôle dimensionnel + UT de la soudure |
Champs d’application selon ASTM A139/A139M-22 (NPS 4 et plus, cinq nuances, paroi jusqu’à ¾ in), ASTM A134/A134M (NPS 16 et plus, paroi jusqu’à ¾ in, nuance selon la spécification du matériau commandé), AWWA C200-23 (6 in et plus, joint droit ou en spirale ; eau potable, brute et recyclée, ainsi que eaux usées) et pieux tubulaires ASTM A252.
La distinction PSL1/PSL2 est celle qui piège le plus souvent les acheteurs dans les projets énergétiques. L’API 5L PSL2 impose des essais d’impact Charpy V, des limites plus strictes de composition chimique et d’équivalent carbone, ainsi qu’une traçabilité plus rigoureuse que la PSL1. Alors que la PSL1 fixe seulement des minima de limite d’élasticité et de résistance à la traction, la PSL2 fixe aussi des maxima ; l’acier est donc borné des deux côtés. Si votre spécification de conduite cite la PSL2, chaque coulée doit être soumise à un essai d’impact et les résultats doivent être indiqués, et non supposés. Les nuances X de l’API 5L présentent une correspondance prévisible entre limite d’élasticité et résistance à la traction, et la nuance utilisable est limitée par l’épaisseur que l’aciérie de tubes en spirale peut laminer, et pas uniquement par la résistance. Les minima ci-dessous permettent au prescripteur de lire la nuance en fonction du service au même endroit.
| Nuance | Norme | Limite d’élasticité min. (MPa) | Résistance à la traction min. (MPa) | Classe de service |
|---|---|---|---|---|
| Gr.B | API 5L | 245 | 415 | Conduite basse pression / eau |
| X42 | API 5L | 290 | 415 | Collecteur gaz / pétrole |
| X52 | API 5L | 360 | 460 | Transport |
| X60 | API 5L | 415 | 520 | Trunk haute pression |
| X65 | API 5L | 450 | 535 | Trunk / service acide contrôlé |
| X70 | API 5L | 485 | 570 | Transport haute résistance |
| Gr.2 | ASTM A252 | 241 | 414 | Pieu tubulaire battu |
| Gr.3 | ASTM A252 | 310 | 455 | Pieu structurel lourd |
| Gr.B–X52 | AWWA C200 | 245–360 | 415–460 | Adduction d’eau |
Minima des nuances X de l’API 5L selon la pratique PSL2 ; ASTM A252 Gr.2/Gr.3 selon la norme applicable aux pieux tubulaires (voir Références).
Quelles dimensions et épaisseurs de paroi pour un tube soudé en spirale ?
Dans les aciéries américaines, les tubes soudés en spirale ont généralement un diamètre extérieur d’environ 24–144 pouces (610–3 658 mm), raison pour laquelle ASTM A134 (NPS 16 et plus) et A139 (NPS 4 et plus) couvrent les grands diamètres de la gamme supérieure ; quelques aciéries vont jusqu’à 4 500 mm pour les prises d’eau, les émissaires et les monopieux. Les épaisseurs de paroi s’étendent généralement de 5–25 mm (jusqu’à environ 1 in).
La plage pratique selon le diamètre du tube est approximativement la suivante : un diamètre extérieur de 219–720 mm s’associe à une paroi de 6–16 mm pour les collecteurs et conduites ; 820–1 420 mm à une paroi de 8–20 mm pour le transport d’eau et de gaz ; et 1 620 mm et plus à une paroi de 10–25 mm pour les grandes conduites d’eau, les conduites forcées et les pieux. Une épaisseur mal adaptée ou un diamètre indisponible peut bloquer une fabrication ; le réapprovisionnement d’un pieu de 2 540 mm peut coûter plusieurs semaines. Confirmez donc que la combinaison diamètre extérieur/épaisseur est réellement fabricable avant de couper la bobine.
Utilisations du tube soudé en spirale : eau, pétrole et gaz, pieux et structures
Le risque applicatif commence lorsqu’on spécifie un même tube pour tous les usages. Une conduite d’eau, une conduite de gaz contrôlée pour service acide et un pieu marin répondent à des contraintes différentes ; imposer une seule nuance aux trois conduit soit à surdimensionner le coût, soit à sous-dimensionner la capacité. Presque tous les tubes soudés en spirale sont fabriqués en acier au carbone ; c’est donc la nuance, et non l’alliage, qui constitue le levier. La nuance et le revêtement doivent être adaptés à chaque service, et non moyennés entre eux.
- Adduction d’eau (AWWA C200) : grandes conduites, prises d’eau, émissaires et conduites forcées, domaine naturel de la spirale. Gr.B, X52 avec revêtement intérieur en mortier de ciment ou époxy.
- Conduites pétrole et gaz (API 5L PSL1/PSL2) : utilisées pour les collecteurs, lignes de raccordement et trunks pétrole et gaz à basse ou moyenne pression, en tubes d’acier au carbone X52–X70. Le formage continu en spirale permet des longueurs unitaires plus importantes, ce qui réduit le nombre de soudures circonférentielles sur site.
- Pieux et structures (ASTM A252) : les pieux tubulaires battus reprennent les charges par pointe et par frottement latéral. La nuance 2 présente une limite d’élasticité minimale de 240 MPa (35 ksi) ; la nuance 3 la porte à 310 MPa (45 ksi), avec une résistance à la traction minimale de 455 MPa (66 ksi). Le même tube sert de cuvelage pour les pieux forés et de pieu maître dans les parois combinées.
Les projets réels montrent l’étendue des usages. Des journaux de travaux de microtunnelier sans tranchée publiés par Trenchless Technology décrivent des cuvelages en acier soudé en spirale de 48 in à 100 in de diamètre extérieur, foncés sous des routes et des rivières, ainsi que des conduites d’adduction d’eau en acier revêtues et garnies de mortier de ciment : exactement le type d’ouvrage enterré, de grand diamètre et structurel pour lequel la spirale est choisie parce qu’une seule aciérie peut produire la dimension à partir d’une largeur de bobine unique.
Prenons le cas d’un service municipal qui remplace une conduite d’eau brute de 1 500 mm sous un franchissement autoroutier. L’ingénieur spécifie un cuvelage ASTM A252 Gr.3 pour la section poussée, avec une limite d’élasticité de 310 MPa pour résister aux efforts de fonçage, puis passe à une conduite principale en spirale AWWA C200 avec revêtement de mortier de ciment pour la section enterrée. Un pieu ouvert peut se boucher ou rester en carottage selon le sol ; un pieu fermé par une plaque d’extrémité peut être rempli de béton pour augmenter sa capacité. La géométrie est vérifiée par rapport au rapport géotechnique avant l’expédition d’une seule longueur. Selon IBC §1811.7, les pieux en acier de construction ASTM A252 Gr.3 doivent présenter un allongement minimal de 15 %, exigence de ductilité plus déterminante lors du battage que la résistance maximale.
Revêtements et garnitures anticorrosion : 3PE, FBE, 3LPE et mortier de ciment
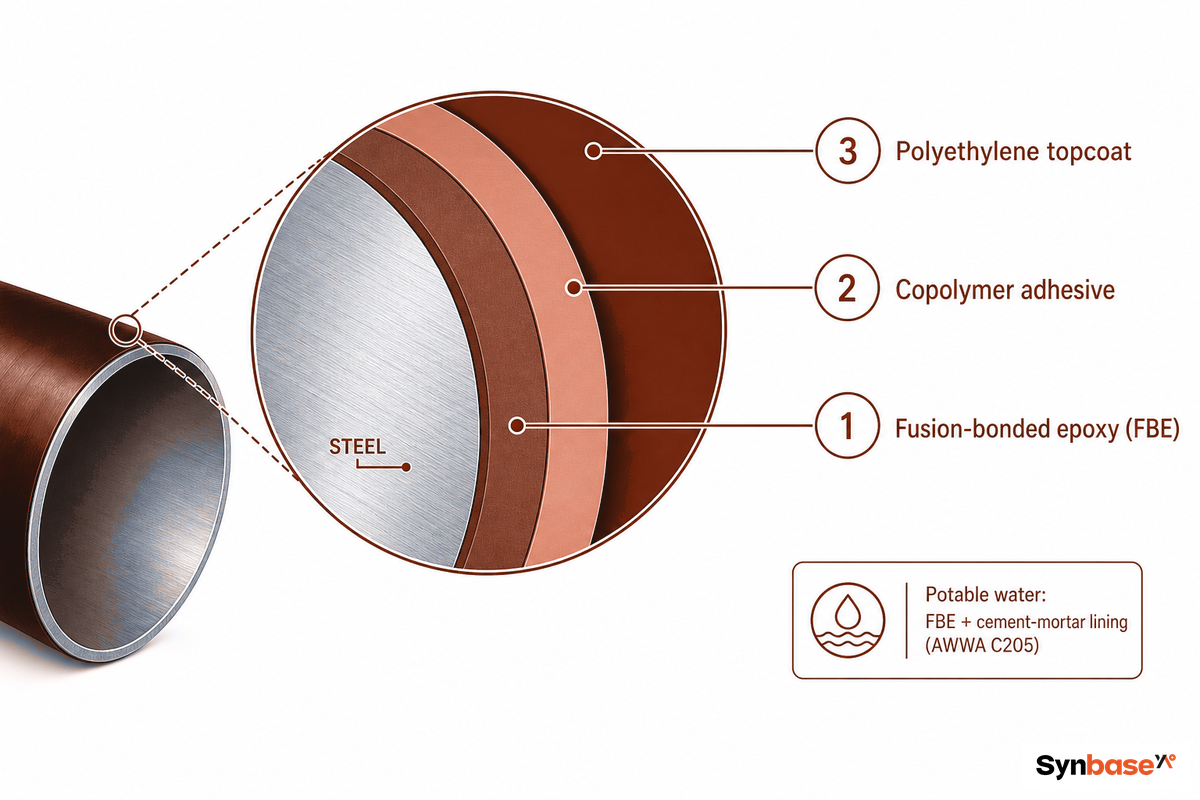
Le revêtement permet d’adapter le tube soudé en spirale à son environnement de service ; il dépend de ce dans quoi le tube est enterré et de ce qui y circule, et non d’une préférence. Ce revêtement apporte la résistance à la corrosion qui fait défaut aux tubes en acier au carbone nus ; lorsqu’un service gaz à haute température est concerné, une couche de finition en polypropylène à 3 couches (3LPP) remplace le polyéthylène d’un film 3PE standard. Lisez le tableau selon l’environnement.
| Revêtement / garniture | Norme | Environnement de service |
|---|---|---|
| FBE (monocouche) | AWWA C213 | Eau enterrée / général |
| 3PE / 3LPE (PE à trois couches) | DIN 30670 | Pétrole et gaz enterrés |
| Garniture en mortier de ciment | AWWA C205 | Eau potable / brute, diamètre intérieur |
| Époxy liquide | AWWA C210 | Garniture / revêtement pour l’eau |
| Galvanisation à chaud | ASTM A123 | Structure exposée |
Sur une conduite de gaz enterrée de 1 020 mm, le 3PE constitue le film par défaut : époxy lié par fusion, adhésif et couche de finition en polyéthylène. Une conduite d’eau potable de même dimension reçoit à la place un FBE complété par une garniture en mortier de ciment conforme à AWWA C205. Imaginez un prescripteur qui reprend l’indication de revêtement d’une conduite de gaz pour une prise d’eau potable : la spécification 3PE passe les achats, puis échoue à l’exigence de garniture AWWA C205 lors de l’inspection avant expédition, et toute la commande attend un nouveau revêtement. Conserver le revêtement sur la même commande que le tube permet une seule traçabilité d’inspection, au lieu de partager la responsabilité entre l’aciérie et l’applicateur ; c’est essentiel lorsqu’un échec de détection de porosité doit être rattaché à une seule coulée.
Les limites à connaître : quand le tube soudé en spirale n’est pas le bon choix
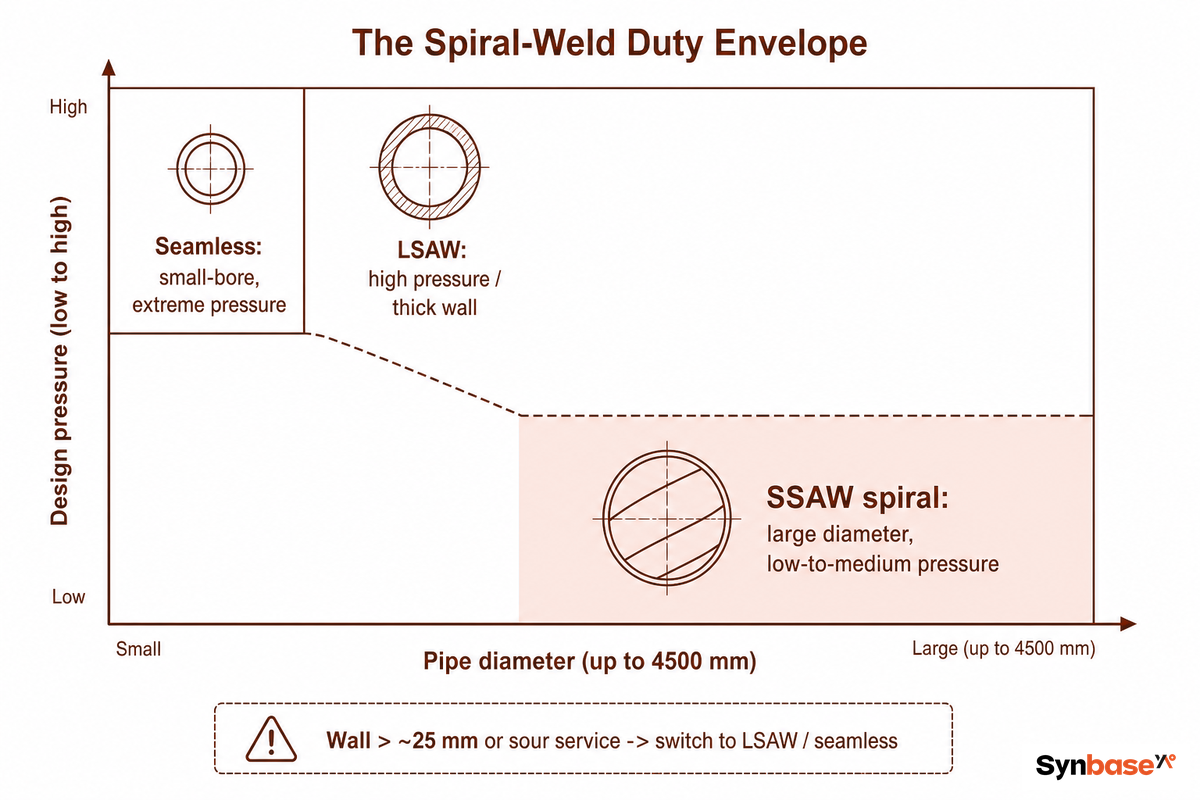
Un guide qui ne vend que du tube en spirale ne mérite pas votre confiance. Voici ses limites réelles.
- Grand diamètre (au-delà de la limite de dimensions de l’ERW/LSAW) à partir d’une seule largeur de bobine
- Eau à basse ou moyenne pression, pieux, structures, conduites d’alimentation
- Longueurs unitaires plus importantes → moins de soudures circonférentielles sur le chantier
- Coût intermédiaire entre ERW et LSAW
- Épaisseur de paroi supérieure à ~25 mm
- Transport à haute pression avec paroi épaisse → LSAW
- Conduites pour milieux fortement acides → LSAW / sans soudure, avec traitement de détensionnement
- Petits diamètres critiques à pression extrême → sans soudure
Le mythe de la « faiblesse à 60 % », corrigé. Certains acheteurs voient dans un ancien tableau d’efficacité des assemblages une valeur attribuant à une soudure en spirale ou « autre » une résistance inférieure à celle d’un tube sans soudure, et en concluent qu’un tube en spirale n’offre que 60 % de résistance. Cette interprétation est erronée à deux titres. Premièrement, un facteur d’efficacité de l’assemblage est un coefficient de calcul prudent du code dans une formule de pression, et non une mesure de la soudure. Deuxièmement, et c’est déterminant, la conception actuelle des gazoducs aux États-Unis n’attribue même pas cette faible valeur à la spirale : selon 49 CFR 192.113, les tubes soudés à l’arc immergé selon l’API 5L, y compris les tubes SSAW en spirale, ont un facteur de joint longitudinal E = 1.00 ; seuls les tubes soudés par aboutage au four ont 0.60. La soudure DSAW elle-même développe environ 90–95 % de la résistance du métal de base avec une inspection ultrasonore à 100 %. Croire que « la spirale est un tube à 60 % » revient à confondre le tube soudé par aboutage au four avec le tube soudé à l’arc immergé en spirale, ce qui conduit les ingénieurs à écarter à tort la spirale pour des applications qui lui conviennent, une erreur dont les professionnels débattent ouvertement sur des forums tels que Eng-Tips.
La véritable limite réside dans les contraintes résiduelles, qui dépendent du procédé plutôt que d’une pénalité fixe : l’angle d’hélice, l’apport de chaleur, l’épaisseur de paroi et le profil de soudure modifient tous le niveau de contraintes résiduelles que la soudure en spirale conserve, ce qui influe à son tour sur la durée de vie en fatigue et le risque de fissuration à froid. Un cas de défaillance documenté dans le Handbook of Materials Failure Analysis a mesuré 82 ksi (566 MPa) de contraintes résiduelles sur la génératrice de la soudure côté diamètre intérieur d’un tube en spirale de 24 in sans détensionnement, une valeur suffisante pour provoquer une fissuration induite par l’hydrogène orientée par les contraintes (SOHIC) dans un gaz acide humide. La leçon n’est pas « éviter la spirale », mais « adapter le procédé au service » : orienter les applications à haute pression, à paroi épaisse et en milieu acide vers des tubes longitudinaux ou sans soudure (avec détensionnement), et réserver la spirale à l’enveloppe des grands diamètres et des basses à moyennes pressions, où ses coûts et ses normes sont adaptés.
Comment vérifier la qualité : essais, inspection et certificat d’essai en usine
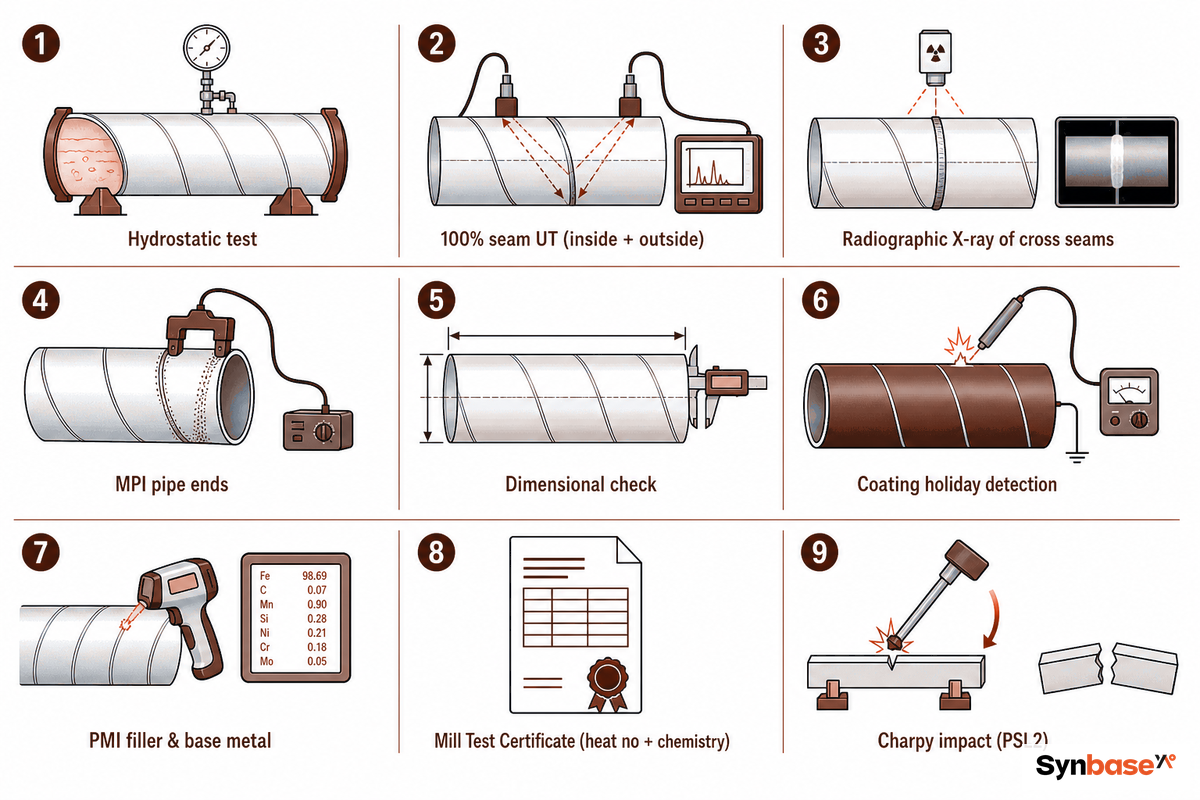
Face à une aciérie inconnue, comblez le déficit de confiance avec des documents et des essais, pas avec des adjectifs. Chaque commande de tubes soudés en spirale doit franchir le même niveau minimal de contrôle qualité avant expédition. Chaque tube est soumis à un essai hydrostatique, sa soudure est inspectée mécaniquement sur toute sa longueur et les résultats sont rattachés à un numéro de coulée :
Le protocole d’acceptation en usine en 9 points
- ✔ 1. Essai hydrostatique — chaque tube à 75 % de la pression nominale de limite d’élasticité selon AWWA C200, ou à la pression indiquée dans la spécification.
- ✔ 2. Contrôle ultrasonore à 100 % de la soudure en spirale, à l’intérieur comme à l’extérieur, sans échantillonnage.
- ✔ 3. Contrôle radiographique (rayons X) des soudures transversales (soudures bout à bout entre bobines).
- ✔ 4. Inspection par magnétoscopie (MPI) aux extrémités et aux chanfreins du tube.
- ✔ 5. Contrôle dimensionnel du diamètre extérieur (OD), de la paroi, de l’ovalisation et de l’équerrage des extrémités par rapport à la commande.
- ✔ 6. Détection des défauts de revêtement lorsqu’un revêtement ou un revêtement intérieur est appliqué.
- ✔ 7. Identification positive du matériau (PMI) du métal d’apport et du métal de base, le contrôle qui détecte un métal d’apport incorrect avant sa défaillance.
- ✔ 8. Certificat d’essai en usine (MTC) traçable jusqu’au numéro de coulée, à la composition chimique, aux caractéristiques mécaniques, à la pression d’essai hydrostatique et aux procès-verbaux de CND.
- ✔ 9. Rapport d’essai Charpy pour le PSL2 ou toute nuance soumise à un essai d’impact.
Pourquoi le PMI (point 7) est indispensable : un cas documenté a vu un tube à joint droit de 48-in × 0.5-in en API 5L X60 se rompre à 1 240 psig lors d’un essai hydrostatique avant mise en service, parce que la soudure avait été réalisée avec un métal d’apport contenant 5 wt% de chrome qui n’était pas le bon. L’orientation de la soudure est secondaire ici : ce même risque de métal d’apport incorrect existe dans toute soudure à l’arc immergé, y compris en spirale, mais l’identification positive du matériau l’aurait détecté avant la sortie du tube de la ligne. C’est la différence entre des documents et un véritable point de contrôle d’acceptation.
Sur le certificat lui-même, identifiez le niveau d’assurance que vous achetez. Un certificat EN 10204 3.1 contient les résultats d’essai réels signés par le représentant indépendant de l’inspection du fabricant ; un certificat 3.2 ajoute le contreseing d’un inspecteur tiers ou mandaté par l’acheteur. Pour les applications marines et énergétiques, un certificat 3.2 avec présence de SGS, BV ou TÜV est la norme.
« Nous considérons le certificat d’essai en usine comme le contrat, et non comme de la paperasse. Chaque numéro de coulée figurant sur le MTC est rattaché à sa composition chimique ainsi qu’à ses relevés d’essai hydrostatique et ultrasonore, et nous accueillons volontiers la présence de SGS, BV ou TÜV lors de l’essai avant la sortie du tube de la ligne. »
Équipe assurance qualité de la base de production de tubes soudés Synbase Steel
Comment acheter : éléments essentiels de la demande de devis, facteurs de prix, MOQ, délai d’approvisionnement et Incoterms
Demandez le prix d’un tube soudé en spirale et le premier chiffre reçu est presque toujours un prix à la tonne, ce qui constitue une mauvaise base pour une commande de tubes. Le coût total de possession inclut le revêtement, l’inspection, le fret, les soudures sur chantier et le risque d’une livraison non conforme ; c’est là qu’un fournisseur direct d’aciérie modifie le calcul sur le cycle de vie par rapport à un négociant qui revend les produits sidérurgiques d’un autre fabricant. Une entreprise qui fabrique elle-même ses tubes en spirale peut assurer la traçabilité de chaque longueur ; un négociant ne le peut pas. Donnez à l’aciérie cinq éléments chiffrés et vous recevrez un devis réel plutôt qu’un vague « contactez-nous ».
- Dimensions : diamètre extérieur et paroi, qui déterminent la consommation de bobine et le temps de soudage.
- Nuance et périmètre normatif : le PSL2, le Charpy et le contrôle pour milieu acide ajoutent des essais par rapport au PSL1.
- Spécification du revêtement : le 3PE, le FBE ou le revêtement intérieur ajoutent chacun un passage sur la ligne.
- Niveau d’inspection : présence d’un tiers (SGS / BV / TÜV) et certification EN 10204 3.1 contre 3.2.
- Logistique et Incoterms : longueur, emballage, conteneur contre conventionnel, FOB contre CIF jusqu’à votre port.
Parce qu’un groupe entièrement intégré peut fournir les tubes ainsi que les raccords, brides et vannes correspondants en s’appuyant sur une seule traçabilité d’inspection, une commande unique peut être expédiée avec un seul jeu de documents au lieu de plusieurs. Pour obtenir un chiffre exact et une estimation du délai d’approvisionnement, envoyez les cinq facteurs ci-dessus avec votre port et votre Incoterm. Si vous achetez selon une spécification précise, commencez par la page de production des tubes soudés en spirale SSAW de l’aciérie et demandez un devis conforme à la spécification.
Perspectives du secteur : ce qui stimule la demande de tubes en spirale de grand diamètre
La demande de tubes soudés en spirale ne se résume pas à un graphique de taille de marché ; elle repose sur trois facteurs concrets qui modifient dès maintenant ce qu’un acheteur doit spécifier. Premièrement, les anciennes conduites d’adduction d’eau de grand diamètre doivent être remplacées, et le tube en spirale conforme aux normes AWWA qui convient à ces diamètres constitue le stock de remplacement naturel ; les services publics qui réservent tôt leur capacité de revêtement évitent la file d’attente. Deuxièmement, les projets de transport d’énergie et d’eau continuent d’augmenter les diamètres à soudure unique — c’est pourquoi quelques aciéries laminent désormais jusqu’à 4 500 mm. Troisièmement, les travaux offshore et de fondation, les monopieux et les murs combinés tirent la demande vers les pieux de très grand diamètre les plus lourds, où la ductilité de l’ASTM A252 Gr.3 et la paroi épaisse des tubes en spirale se rencontrent.
La réglementation renforce ce calendrier : dans sa mise à jour périodique des normes de 2025, l’autorité américaine de sécurité des pipelines PHMSA a entrepris d’intégrer par renvoi les normes industrielles actualisées, rappelant qu’il faut spécifier selon l’édition en vigueur (AWWA C200-23, ASTM A139/A139M-22) plutôt que selon une révision obsolète. Lorsqu’une autorité de l’eau lance aujourd’hui un appel d’offres pour une conduite d’adduction de 2 000 mm tout en citant une révision de l’AWWA C200 vieille de 15 ans, son soumissionnaire le moins-disant peut chiffrer selon un régime d’essai hydrostatique et de revêtement dépassé, une incohérence qui n’apparaît qu’à l’acceptation en usine et bloque toute la livraison. Les sociétés d’études de marché évaluent le marché des tubes soudés en spirale à quelques dizaines de milliards de dollars, avec une croissance à un chiffre moyen jusqu’au début des années 2030 ; considérez ces chiffres comme une toile de fond indicative, et non comme un signal d’achat. Pour les 12 prochains mois, l’action est plus ciblée : confirmez l’édition en vigueur de votre norme et verrouillez tôt le périmètre du revêtement et de l’inspection, car ce sont ces éléments, et non la taille annoncée du marché, qui évoluent à la date de livraison.
Questions fréquemment posées
Qu’est-ce qu’un tube soudé en spirale (SSAW) ?
Voir la réponse
Un tube soudé en spirale est-il moins résistant qu’un tube sans soudure ou LSAW ?
Voir la réponse
Quelle est la différence entre un tube ERW et un tube soudé en spirale ?
Voir la réponse
Quelles sont les dimensions disponibles pour un tube soudé en spirale ?
Voir la réponse
Quelle norme dois-je spécifier : API 5L, AWWA C200 ou ASTM A252 ?
Voir la réponse
Quel revêtement doit avoir un tube soudé en spirale ?
Voir la réponse
Pourquoi avons-nous rédigé cet article
Nous avons rédigé ce guide sur les tubes soudés en spirale pour réorganiser les normes API 5L, AWWA C200 et ASTM A139/A134/A252 autour des décisions de l’acheteur : laquelle régit votre projet, ce que signifient réellement les facteurs d’efficacité de soudure et comment réceptionner un tube avant son expédition. Il est rédigé par une aciérie qui fabrique des SSAW de grand diamètre avec revêtement intégré, de sorte que les normes et les essais d’acceptation reflètent ce qu’observe une base de production, et non la brochure d’un distributeur. Relu par l’équipe technique de Synbase Steel.
Références et sources
- AWWA C200, tube en acier pour l’adduction d’eau, 6 in (150 mm) et plusAmerican Water Works Association
- Sécurité des pipelines : mise à jour périodique des normes II (2025)PHMSA, US Federal Register
- IBC §1811.7, pieux en acier structurel (ASTM A252)International Building Code
- 49 CFR 192.113, facteur de joint longitudinal (E) pour les tubes en acierUS eCFR / PHMSA
- Tube soudé en spirale, vue d’ensemble techniqueScienceDirect (Structural Mechanics & Design of Metal Pipes, 2023 ; Handbook of Materials Failure Analysis, 2016)
- US 4,645,893, procédé de fabrication d’un tube en acier soudé en spiraleGoogle Patents
- Sélection des tubes en acier pour les applications sans tranchéeTrenchless Technology
Articles connexes
- Tube soudé en spirale SSAW, spécifications de production en usine, dimensions et revêtements
- Tube de conduite API 5L, nuances, PSL1/PSL2 et vérification du MTC
- Tube en acier sans soudure : nuances, dimensions et critères de sélection
- Bride à collet à souder : dimensions, classes et critères de sélection
Besoin d’un tube soudé en spirale conforme à votre norme et à votre revêtement ?
Demander un devis SSAW (diamètre extérieur / paroi / nuance / norme / revêtement) →