Actualizado en julio de 2026 · Revisado por el equipo técnico de Synbase Steel.
La tubería soldada en espiral es una tubería de acero formada al introducir una banda de acero laminada en caliente en ángulo y unir la costura helicoidal resultante mediante soldadura por arco sumergido de ambos lados — el producto conocido como SSAW (soldada por arco sumergido en espiral), también denominado spiralweld o HSAW. Esa única decisión de diseño permite que una misma acería fabrique diámetros desde unos cientos de milímetros hasta varios metros, con espesores de pared de aproximadamente 5 a 25 mm, usando el mismo ancho de banda. Esta guía está dirigida a ingenieros y compradores que deben especificar, comparar y aceptar tubería soldada en espiral conforme a una especificación de proyecto real; no busca vender el producto de una acería en particular, sino hacer comprensibles en un solo lugar las normas, las ventajas y desventajas y los ensayos de aceptación.
Especificaciones rápidas: tubería soldada en espiral (SSAW)
| También conocida como | SSAW, HSAW, spiralweld, tubería de costura helicoidal, DSAW en espiral |
| Proceso de soldadura | Soldadura por arco sumergido doble (DSAW), pasada interior + exterior |
| Rango de diámetro exterior | ~8 in (219 mm) a 144 in (3,658 mm) en la mayoría de las acerías de EE. UU. y la UE; hasta 4,500 mm en algunas acerías de gran diámetro |
| Espesor de pared | ~5–25 mm (techo típico de hasta 1 in / 25.4 mm) |
| Normas clave | API 5L PSL1/PSL2, AWWA C200, ASTM A139, ASTM A134, ASTM A252 |
| Resistencia de la soldadura | ~90–95% del metal base (frente a 98–100% en una soldadura longitudinal LSAW) |
| Ideal para | Diámetros grandes a presión baja o media: conducción de agua, líneas colectoras y de alimentación de petróleo y gas, pilotes y estructuras |
¿Qué es la tubería soldada en espiral (SSAW)?
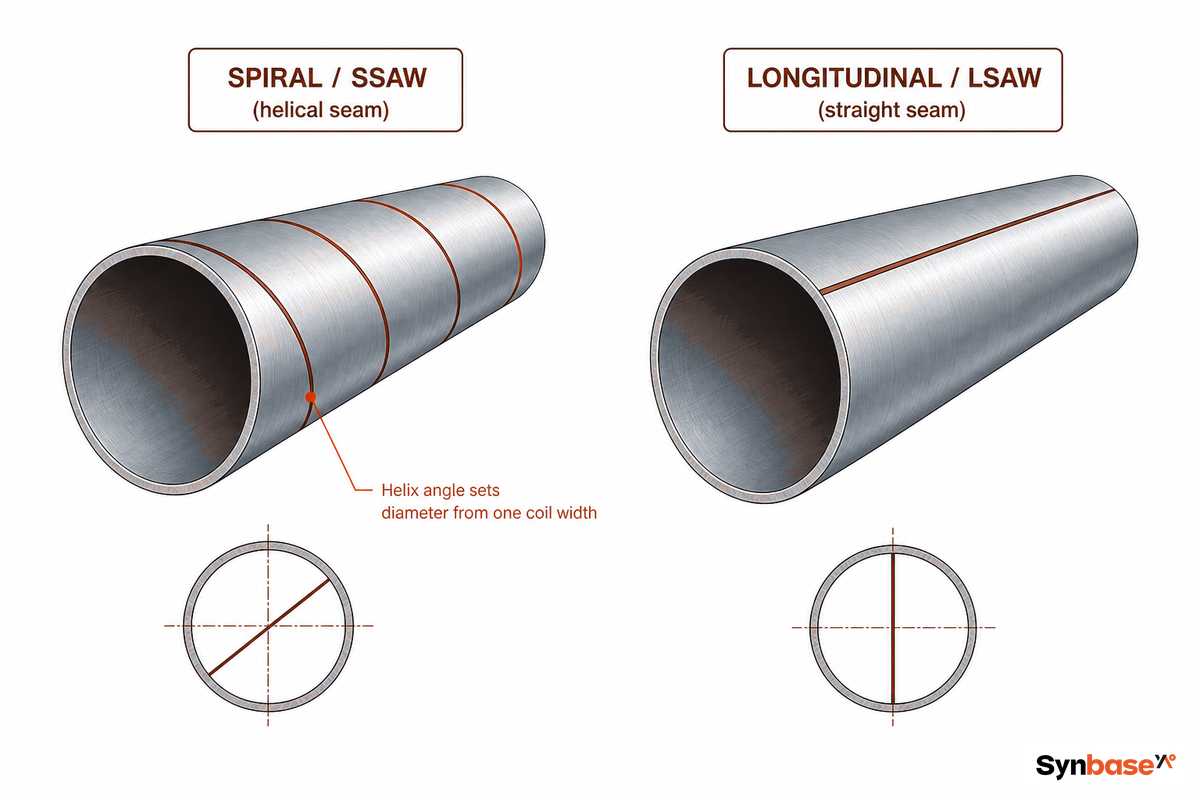
La tubería soldada en espiral es una tubería de acero cuya costura recorre helicoidalmente el cuerpo de la tubería, como la franja de un poste de barbero, en lugar de extenderse recta a lo largo. El mismo producto se comercializa con varios nombres: SSAW (soldada por arco sumergido en espiral), HSAW o SAWH (soldada por arco sumergido helicoidal), spiralweld, o simplemente tubería de acero en espiral. Todos describen lo mismo: una tubería formada a partir de una bobina en una hélice y unida mediante soldadura por arco sumergido.
Lo importante es el contraste con una costura recta. Una tubería longitudinal soldada en línea recta (LSAW) forma una lámina plana de acero en un cilindro y ejecuta una soldadura recta a lo largo; una tubería ERW fusiona una costura recta mediante calor de resistencia eléctrica de alta frecuencia y sin metal de aporte. La forma espiral produce una costura más larga por unidad de tubería, pero la geometría helicoidal es precisamente lo que permite que una sola acería fabrique muchos diámetros a partir de un mismo ancho de bobina: cambiar el ángulo de la hélice modifica el diámetro de la tubería sin cambiar la banda. Esa flexibilidad, y no la resistencia bruta, es la razón fundamental de la existencia de la tubería en espiral.
Acertar con el nombre es importante antes de redactar una especificación de tubería soldada en espiral. Si escribe «tubería en espiral» en una orden de compra sin indicar la norma, puede recibir un ducto espiral para HVAC en lugar de una tubería para líneas con clasificación de presión, porque ambos comparten un término de búsqueda, pero nada más. En un proyecto de toma municipal, un contratista que especificó «tubería de acero en espiral de 60 pulgadas» sin mencionar AWWA C200 —la norma que cubre explícitamente la tubería de acero para agua con costura en espiral de 6 in o más— tuvo que volver a licitar después de que las primeras cotizaciones correspondieran a ductos galvanizados ligeros. Indique juntos el producto (SSAW / HSAW), la norma y el grado, y la ambigüedad desaparece.
El ángulo de la hélice y el ancho de la banda determinan el diámetro final. Una bobina más estrecha introducida con un ángulo menor produce una tubería más grande. Según la referencia de ingeniería de ScienceDirect (Structural Mechanics & Design of Metal Pipes, 2023), las tuberías soldadas en espiral de más de 120 in (3 m) se fabrican habitualmente para la conducción de agua en Norteamérica, un diámetro que una línea de costura recta no puede alcanzar de forma económica.
Cómo se fabrica la tubería soldada en espiral: proceso DSAW paso a paso
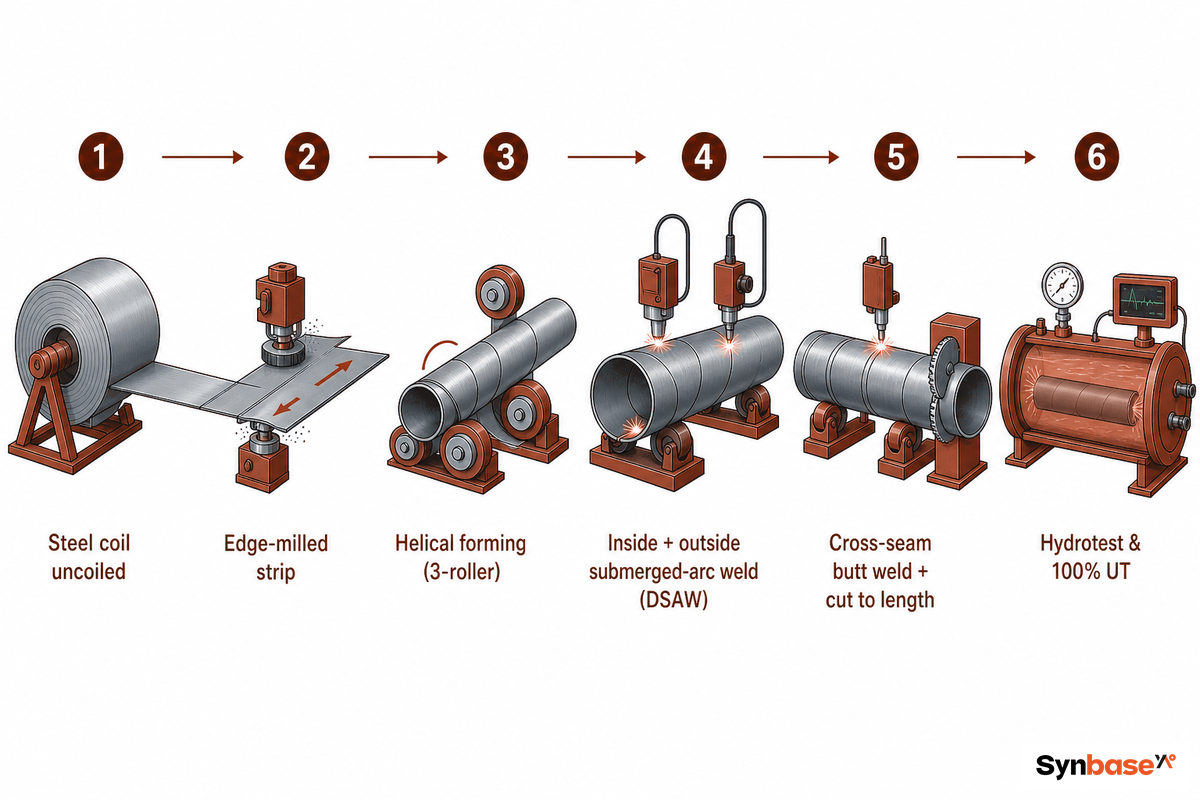
La tubería soldada en espiral se fabrica a partir de bobina de acero, no de placa de acero. La banda de acero laminada en caliente se desenrolla, nivela y fresa en los bordes; después se introduce con un ángulo fijo en una estación de conformado (normalmente una pirámide de tres rodillos) que la dobla en una hélice continua con una pared uniforme. A medida que avanza la hélice, la costura se une mediante el proceso de soldadura por arco sumergido doble (DSAW): una pasada interior y otra exterior, cada una bajo una capa de fundente granular.
Este método de soldadura por arco sumergido es el que proporciona profundidad de fusión a la costura. Cuando se agota una bobina, su borde final se suelda a tope con la bobina siguiente, creando una costura transversal; luego el tubo se corta a la longitud requerida con un soplete de plasma y se bisela para la soldadura en campo. Este proceso de fabricación continuo difiere notablemente de la fabricación de tubería sin costura, en la que una palanquilla maciza se perfora sobre un mandril, y es la razón por la que la tubería en espiral escala económicamente a diámetros mayores.
Esa fabricación continua es el proceso de soldadura que permite a una acería de tubería en espiral producir todo el rango de diámetros a partir de un solo ancho de bobina, una flexibilidad que ninguna línea de costura recta comparte. El método está suficientemente consolidado como para ser objeto de patentes activas: existen métodos concedidos como US 4,645,893 (arco sumergido multialambre, pasadas interior y exterior) y WO 2011/050764 (geometría optimizada de tubos con costura helicoidal), específicamente para aumentar la velocidad de soldadura, la penetración y el control dimensional en líneas de tubería en espiral.
La denominación cambia según el proceso: una tubería en espiral también se comercializa como tubería de costura helicoidal o HSAW; una tubería longitudinal con dos pasadas SAW es una tubería soldada de costura recta, también llamada DSAW en su forma longitudinal. El «doble» de DSAW se refiere a las dos pasadas de arco sumergido, no a la orientación de la costura; por eso tanto la tubería en espiral como la longitudinal pueden llevar la designación DSAW.
El punto que debe vigilarse en este proceso es la costura transversal, donde una bobina nueva se suelda a tope con la cola de la anterior. Esa soldadura transversal interrumpe la hélice, y una costura transversal fría o con fusión insuficiente es una vía de fuga documentada durante el servicio; por eso la acería radiografía las costuras transversales, no solo la costura helicoidal continua. Un comprador que acepta un certificado que solo informa ensayos ultrasónicos de la costura helicoidal, sin datos sobre las costuras transversales, está confiando la unión más débil de la tubería a un ensayo que nunca la examinó.
Tubería en espiral (SSAW) frente a longitudinal (LSAW), ERW y sin costura: qué proceso elegir
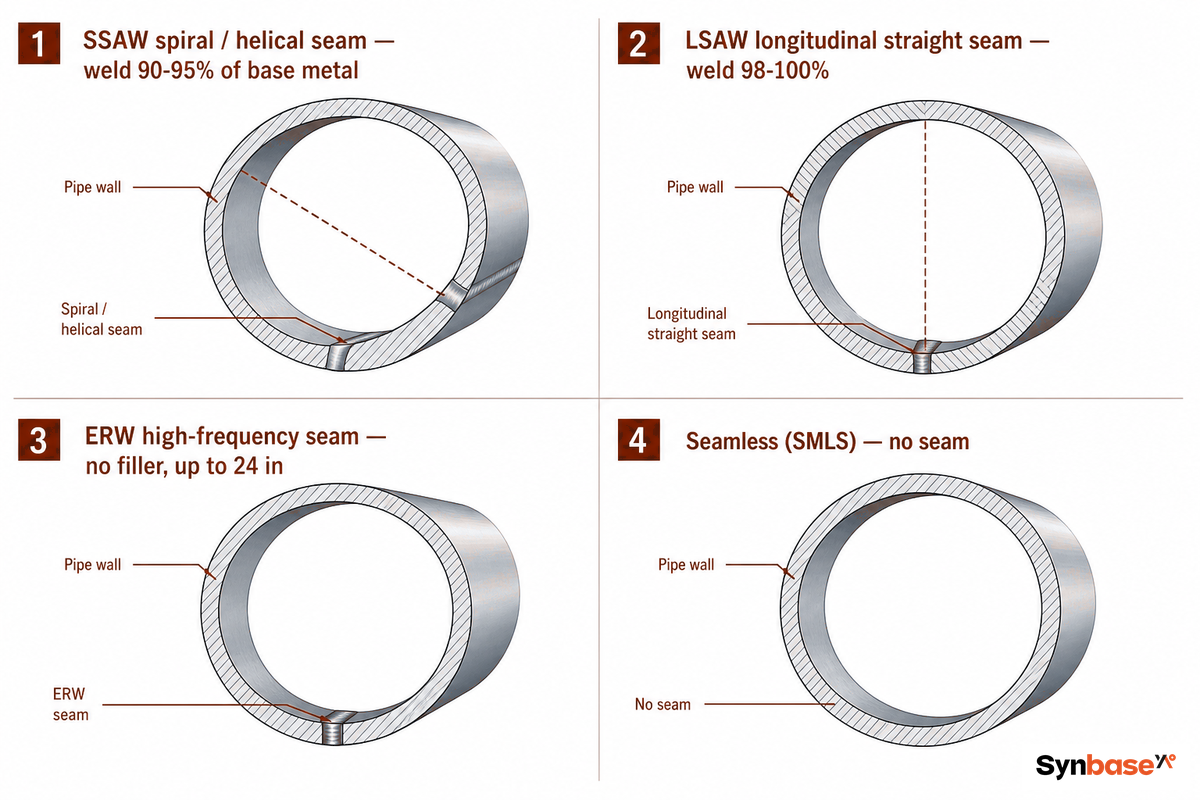
La suposición de que «una costura en espiral significa una tubería más débil» hace que los compradores gasten dinero en proyectos equivocados. Dentro de su rango de diseño —diámetro grande, presión baja o media, agua, pilotes y servicio estructural— la tubería soldada en espiral es la opción de costo óptimo que cumple las normas, y supera los mismos ensayos hidrostáticos y criterios de aceptación ultrasónica de API 5L que una tubería de costura recta. La diferencia real está en la geometría de la soldadura y el costo, no en aprobar o reprobar la calidad.
Expresado en cifras: una soldadura LSAW desarrolla aproximadamente 98–100% de la resistencia del metal base (metal matriz); una soldadura en espiral alcanza alrededor de 90–95% del metal matriz y soporta mayores tensiones residuales por el conformado continuo. Ninguna es un producto de baja resistencia; ambas alcanzan grados API 5L de alta resistencia. Ese intervalo es el rango de servicio de la soldadura en espiral, donde la ventaja y desventaja de la espiral es la elección correcta. Lea la tabla de arriba abajo; cuando el espesor de pared y la presión de diseño se sitúan en el rango SSAW, pagar la prima de LSAW solo compra un margen que usted ya decidió no especificar.
| Proceso | Rango de diámetro exterior | Pared máxima | Soldadura frente a metal base | Costo relativo | Ideal para |
|---|---|---|---|---|---|
| ERW | ½”–24″ | ~16 mm | Costura fusionada por alta frecuencia | El más bajo | Distribución de diámetro medio |
| SSAW (espiral) | 8″–177″ (4,500 mm) | ~25 mm | 90–95% | Intermedio | Diámetro grande, presión baja o media, agua, pilotes |
| LSAW | 16″–60″ | ~60 mm | 98–100% | El más alto | Alta presión, pared gruesa, servicio agrio |
| Sin costura (SMLS) | ≤24″–26″ | Gruesa | Sin costura | Alto | Diámetro pequeño crítico, presión extrema |
Las cifras de soldadura frente a metal base representan la resistencia medida de la soldadura, no los factores de diseño del código; 49 CFR 192.113 asigna a la tubería soldada por arco sumergido un factor de unión longitudinal de 1.00. Los rangos de tamaño provienen de la práctica para grados API 5L y de datos del fabricante (consulte Referencias).
¿Cuál es la diferencia entre la tubería ERW y la tubería soldada en espiral?
La tubería ERW (soldada por resistencia eléctrica) fusiona una costura longitudinal recta mediante calor y presión de resistencia de alta frecuencia, sin metal de aporte, y resulta económica hasta aproximadamente 24 in. La tubería soldada en espiral une una costura helicoidal mediante soldadura por arco sumergido y metal de aporte, y alcanza diámetros que una línea ERW no puede producir.
En la práctica, se elige ERW para distribución de diámetro medio donde manda el costo por pie, y SSAW cuando el diámetro supera el límite de ERW y el servicio corresponde a agua, pilotes o tubería para líneas de presión baja o media. Para servicio de alta presión, pared gruesa o condiciones agrias, la respuesta no es ninguna de las dos, sino LSAW longitudinal o sin costura.
Decodificador de normas y grados: API 5L, AWWA C200, ASTM A139 / A134 / A252
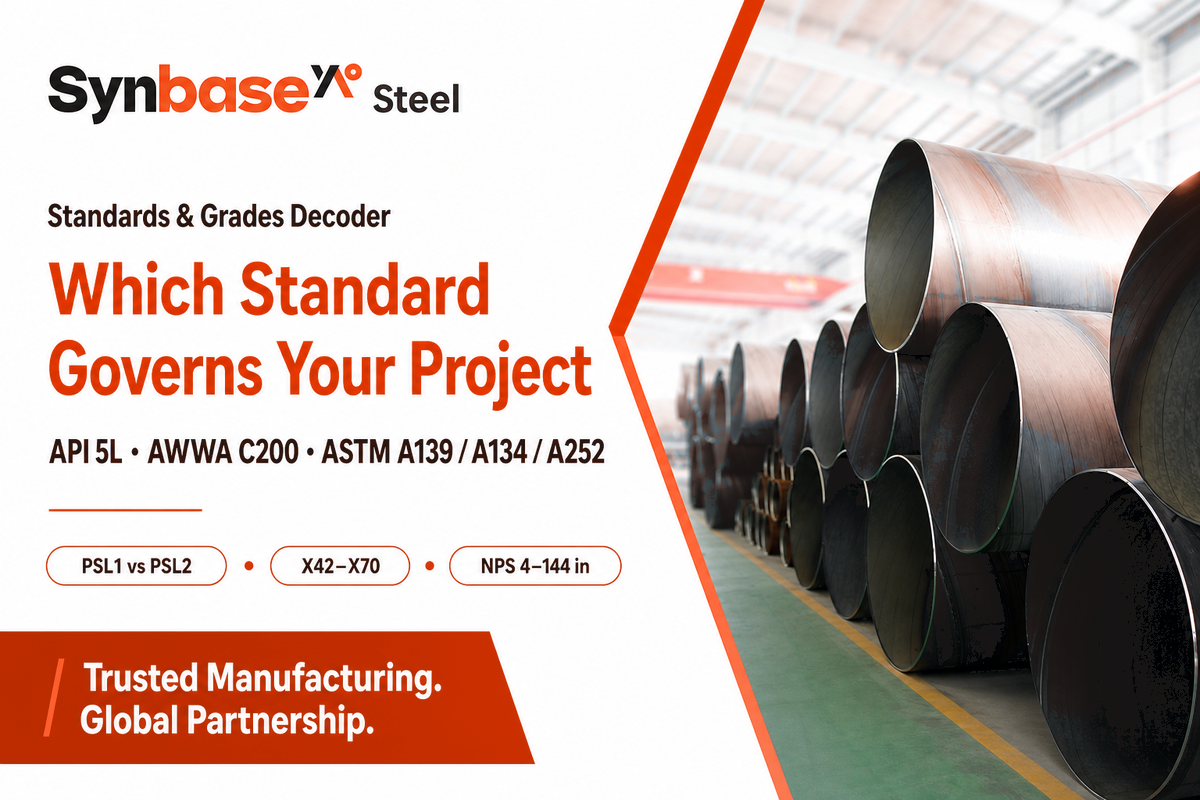
Una carencia domina la mayoría del contenido sobre tubería en espiral: nunca indica al especificador qué norma rige su proyecto. Cuatro familias de normas cubren la tubería soldada en espiral y no se superponen por casualidad; cada una corresponde a un servicio. Este es el árbol de selección de normas: comience por la aplicación y de ella se derivan la norma aplicable, el rango de grados y el conjunto de ensayos.
| Si especifica… | Norma | Alcance / diámetro | Rango de grados | Conjunto de ensayos predeterminado |
|---|---|---|---|---|
| Tubería para líneas de petróleo y gas | API 5L PSL1/PSL2 | Tubería para líneas de presión | X42–X70 | Ensayo hidrostático + UT al 100% + Charpy (PSL2) |
| Conducción de agua | AWWA C200 | 6 in (150 mm) y mayores | Gr.B–X52 | Ensayo hidrostático hasta 75% del límite elástico + UT de la costura |
| Estructural de gran diámetro / agua | ASTM A134 | NPS 16 in y mayores | Depende del grado de la placa | Ensayo hidrostático + UT de soldadura |
| Estructural general / presión | ASTM A139 | NPS 4 in y mayores | Gr.A–Gr.E (5 grados) | Ensayo hidrostático + dimensional |
| Pilote de tubería / revestimiento | ASTM A252 | Pilote hincado | Gr.2 / Gr.3 | Ensayos dimensionales + UT de soldadura |
Alcances según ASTM A139/A139M-22 (NPS 4 y mayores, cinco grados, pared de hasta ¾ in), ASTM A134/A134M (NPS 16 y mayores, pared de hasta ¾ in, grado conforme a la especificación del material solicitado), AWWA C200-23 (6 in y mayores, costura recta o en espiral; agua potable, cruda y regenerada, además de aguas residuales) y pilotes de tubería ASTM A252.
La diferencia entre PSL1 y PSL2 es la que más errores provoca a los compradores del sector energético. API 5L PSL2 añade ensayos Charpy V obligatorios, límites más estrictos para la composición química y el equivalente de carbono, y una trazabilidad más exigente que PSL1. Mientras PSL1 solo establece mínimos de límite elástico y resistencia a la tracción, PSL2 también fija máximos, de modo que el acero queda delimitado en ambos extremos. Si la especificación de la tubería para líneas indica PSL2, cada colada debe someterse a ensayo de impacto y declararse el resultado; no puede darse por supuesto. Los grados X de API 5L se correlacionan de forma predecible con el límite elástico y la resistencia a la tracción, y el grado que puede utilizarse está limitado por el espesor de pared que una acería de tubería en espiral puede laminar, no solo por la resistencia. Los mínimos siguientes permiten al especificador relacionar grado y servicio en un solo lugar.
| Grado | Norma | Límite elástico mín. (MPa) | Resistencia a la tracción mín. (MPa) | Clase de servicio |
|---|---|---|---|---|
| Gr.B | API 5L | 245 | 415 | Línea de baja presión / agua |
| X42 | API 5L | 290 | 415 | Línea de alimentación de gas / petróleo |
| X52 | API 5L | 360 | 460 | Transmisión |
| X60 | API 5L | 415 | 520 | Troncal de mayor presión |
| X65 | API 5L | 450 | 535 | Troncal / evaluada para servicio agrio |
| X70 | API 5L | 485 | 570 | Transmisión de alta resistencia |
| Gr.2 | ASTM A252 | 241 | 414 | Pilote de tubería hincado |
| Gr.3 | ASTM A252 | 310 | 455 | Pilote estructural pesado |
| Gr.B–X52 | AWWA C200 | 245–360 | 415–460 | Conducción de agua |
Mínimos para grados X de API 5L según la práctica de grados PSL2; ASTM A252 Gr.2/Gr.3 conforme a la norma para pilotes de tubería (consulte Referencias).
¿Qué dimensiones y espesores de pared ofrece la tubería soldada en espiral?
En las acerías de Estados Unidos, las dimensiones de la tubería soldada en espiral abarcan un diámetro exterior aproximado de 24–144 pulgadas (610–3,658 mm), por lo que ASTM A134 (NPS 16 y mayores) y A139 (NPS 4 y mayores) existen para cubrir los diámetros grandes del extremo superior; algunas acerías amplían la línea hasta diámetros aún mayores, 4,500 mm, para trabajos de tomas, descargas y monopilotes. Los espesores de pared suelen abarcar 5–25 mm (hasta aproximadamente 1 in).
El rango práctico por diámetro de la tubería es aproximadamente el siguiente: un diámetro exterior de 219–720 mm se combina con una pared de 6–16 mm para servicios de alimentación y líneas; 820–1,420 mm con 8–20 mm para transmisión de agua y gas; y 1,620 mm o más con 10–25 mm para conducciones principales de agua de gran tamaño, tuberías forzadas y pilotes. Un espesor de pared inadecuado o un diámetro no disponible es donde se detiene una fabricación; volver a buscar un pilote de 2,540 mm puede costar semanas, así que confirme que la combinación de diámetro exterior y pared sea realmente producible antes de cortar la bobina.
Dónde se utiliza la tubería soldada en espiral: agua, petróleo y gas, pilotes y estructuras
El riesgo de la aplicación comienza al especificar una sola tubería para todos los servicios. Una conducción principal de agua, una línea de gas evaluada para servicio agrio y un pilote marino plantean exigencias distintas; imponer un solo grado a los tres aumenta innecesariamente el costo o reduce la capacidad. Casi toda la tubería soldada en espiral se fabrica con acero al carbono, por lo que la palanca es el grado, no la aleación; el grado y el recubrimiento deben ajustarse a cada servicio, no promediarse entre ellos.
- Conducción de agua (AWWA C200): conducciones principales, tomas, descargas y tuberías forzadas de gran tamaño, el entorno natural de la espiral. Gr.B, X52 con revestimiento interno de mortero de cemento o epoxi.
- Tubería para líneas de petróleo y gas (API 5L PSL1/PSL2): se utiliza en líneas colectoras, de alimentación y troncales de petróleo y gas a presión baja o media, en tuberías de acero al carbono X52–X70. El conformado continuo en espiral permite longitudes individuales mayores, reduciendo el número de soldaduras circunferenciales en campo.
- Pilotes y estructuras (ASTM A252): los pilotes de tubería hincados soportan carga mediante apoyo en la punta y fricción lateral. El grado 2 tiene un límite elástico mínimo de 240 MPa (35 ksi); el grado 3 lo eleva a 310 MPa (45 ksi), con una resistencia a la tracción mínima de 455 MPa (66 ksi). La misma tubería sirve como revestimiento de pilotes perforados y como pilote maestro en muros combinados.
Los proyectos reales muestran el rango. Los registros de trabajos de microtunelación sin zanja publicados por Trenchless Technology documentan revestimientos de acero soldados en espiral de 48 in a 100 in de diámetro exterior hincados bajo carreteras y ríos, junto con conducciones de agua de acero revestidas y recubiertas con mortero de cemento: exactamente el servicio estructural, enterrado y de gran diámetro en el que se elige la espiral porque una sola acería puede fabricar ese tamaño a partir de un único ancho de bobina.
Considere una empresa municipal de servicios que sustituye una conducción de agua cruda de 1,500 mm bajo el cruce de una autopista. El ingeniero especifica un revestimiento ASTM A252 Gr.3 para el tramo hincado, con un límite elástico de 310 MPa para soportar las cargas de hincado, y después cambia a una conducción principal en espiral AWWA C200 con revestimiento de mortero de cemento para el tramo enterrado. Un pilote de extremo abierto puede taponarse o permanecer hueco según el suelo; un pilote de extremo cerrado con una placa de punta puede rellenarse con concreto para obtener mayor capacidad. La geometría se confirma con el informe geotécnico antes de enviar una sola longitud. Según IBC §1811.7, los pilotes de acero estructural ASTM A252 Gr.3 deben cumplir un alargamiento mínimo de 15%, un límite de ductilidad que importa más durante el hincado que la resistencia máxima.
Recubrimientos y revestimientos anticorrosivos: 3PE, FBE, 3LPE y mortero de cemento
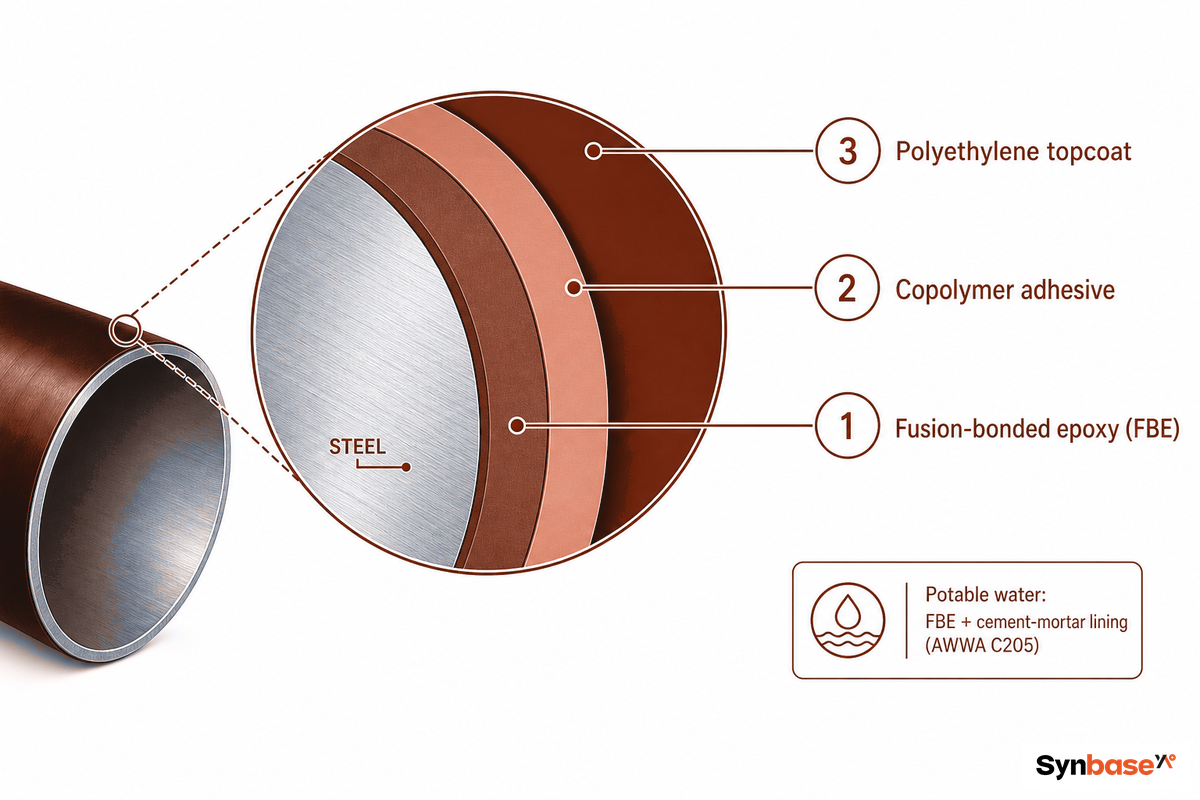
El recubrimiento es lo que adapta la tubería soldada en espiral a su entorno de servicio y se decide por aquello en lo que está enterrada la tubería y por lo que circula por ella, no por preferencia. Ese recubrimiento proporciona la resistencia a la corrosión que les falta a las tuberías de acero al carbono desnudas; cuando interviene un servicio de gas a alta temperatura, una capa superior de polipropileno de 3 capas (3LPP) sustituye al polietileno de una película 3PE estándar. Lea la tabla según el entorno.
| Recubrimiento / revestimiento | Norma | Entorno de servicio |
|---|---|---|
| FBE (una sola capa) | AWWA C213 | Agua enterrada / general |
| 3PE / 3LPE (PE de tres capas) | DIN 30670 | Petróleo y gas enterrados |
| Revestimiento de mortero de cemento | AWWA C205 | Agua potable / cruda, diámetro interior |
| Epoxi líquido | AWWA C210 | Revestimiento / recubrimiento para agua |
| Galvanizado por inmersión en caliente | ASTM A123 | Estructural expuesta |
En una línea de gas enterrada de 1,020 mm, 3PE es la película predeterminada: epoxi adherido por fusión, un adhesivo y una capa superior de polietileno. Una conducción principal de agua potable del mismo tamaño utiliza FBE más un revestimiento de mortero de cemento conforme a AWWA C205, en cambio. Imagine a un especificador que copia la indicación de recubrimiento de una línea de gas para una toma de agua potable: la especificación 3PE supera la adquisición, pero después no cumple el requisito de revestimiento de AWWA C205 en la inspección previa al envío y todo el pedido queda detenido para volver a recubrirlo. Mantener el recubrimiento en la misma orden que la tubería significa un solo historial de inspección, no responsabilidades divididas entre la acería y el aplicador del recubrimiento, algo importante cuando una falla en la detección de discontinuidades debe rastrearse hasta una sola colada.
Las limitaciones reales: cuándo la tubería soldada en espiral es la opción equivocada
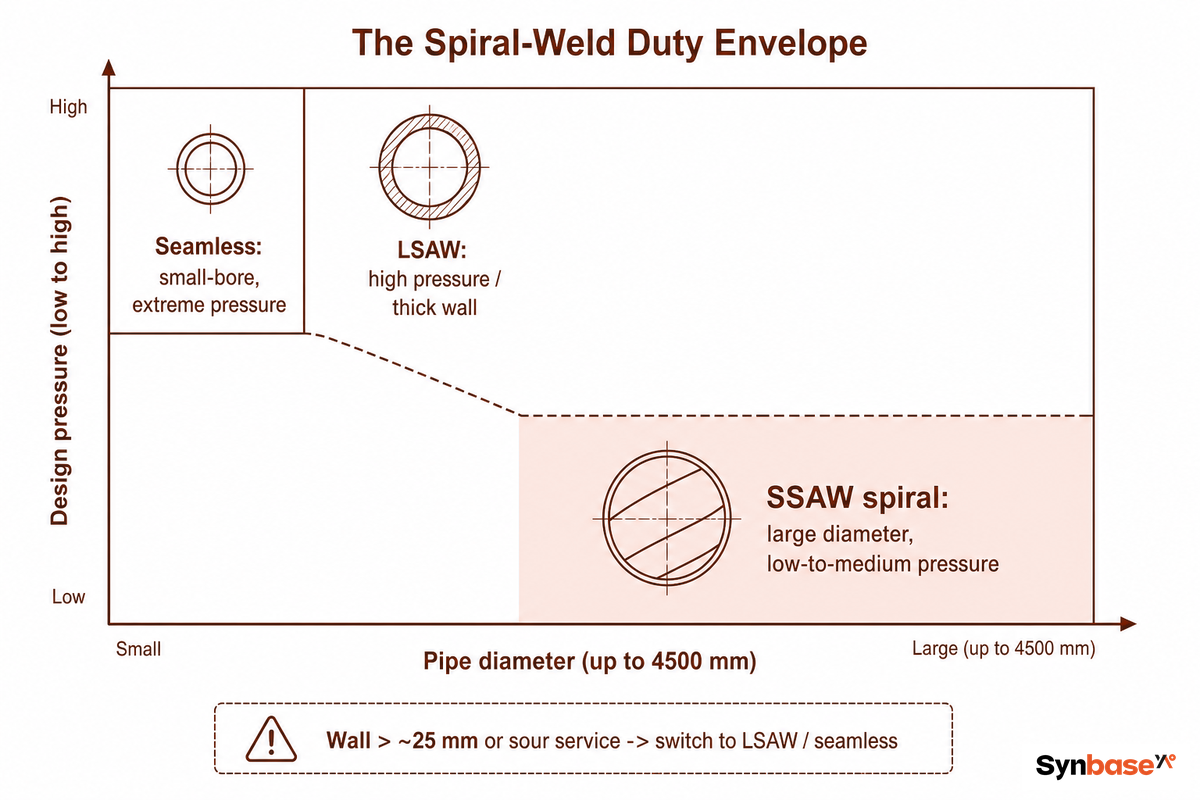
Una guía de alguien que solo vende tubería en espiral no merece confianza. Este es el límite real.
- Diámetro grande (por encima del límite de tamaño de ERW/LSAW) a partir de un solo ancho de bobina
- Agua a presión baja o media, pilotes, estructuras y líneas de alimentación
- Longitudes individuales mayores → menos soldaduras circunferenciales en campo
- Costo intermedio entre ERW y LSAW
- Espesor de pared superior a ~25 mm
- Transmisión de alta presión y pared gruesa → LSAW
- Líneas para servicio agrio profundo → LSAW / sin costura, con alivio de tensiones
- Diámetros pequeños críticos a presión extrema → sin costura
El mito de la «debilidad del 60 %», corregido. A veces los compradores ven una tabla antigua de eficiencia de uniones que clasifica una soldadura en espiral u «otra» por debajo de la tubería sin costura y concluyen que una tubería en espiral tiene solo el 60 % de resistencia. Es una doble interpretación errónea. Primero, un factor de eficiencia de la unión es un multiplicador conservador de diseño normativo dentro de una fórmula de presión, no una medición de la soldadura. Segundo, y de manera decisiva, el diseño actual de gasoductos en Estados Unidos ni siquiera asigna a la espiral el valor bajo: conforme a 49 CFR 192.113, la tubería soldada por arco sumergido según API 5L, incluida la espiral SSAW, tiene un factor de unión longitudinal E = 1.00; solo la tubería soldada a tope en horno tiene 0.60. La soldadura DSAW física desarrolla aproximadamente entre 90 y 95 % de la resistencia del metal base, con inspección ultrasónica del 100 %. La creencia de que «la espiral es una tubería al 60 %» confunde la tubería soldada a tope en horno con la espiral soldada por arco sumergido, y lleva a los ingenieros a rechazar en exceso la espiral para trabajos en los que resulta adecuada, un error que los profesionales debaten abiertamente en foros como Eng-Tips.
La limitación real es la tensión residual, y depende del proceso, no es una penalización fija: el ángulo de hélice, el aporte térmico, el espesor de pared y el perfil de soldadura modifican la cantidad de tensión residual que queda bloqueada en la costura espiral, lo que a su vez afecta la vida a la fatiga y el riesgo de fisuración en frío. Un caso de falla documentado en el Handbook of Materials Failure Analysis midió 82 ksi (566 MPa) de tensión residual en la línea central de la soldadura del diámetro interior de una tubería espiral de 24 in sin alivio de tensiones, suficiente para provocar fisuración inducida por hidrógeno orientada por tensiones (SOHIC) en gas agrio húmedo. La lección no es «evite la espiral», sino «adapte el proceso al servicio»: dirija los trabajos de alta presión, pared gruesa y servicio agrio a tuberías longitudinales o sin costura (con alivio de tensiones), y reserve la espiral para el rango de diámetros grandes y presión baja o media donde encajan sus costos y normas.
Cómo verificar la calidad: ensayos, inspección y certificado de ensayo de fábrica
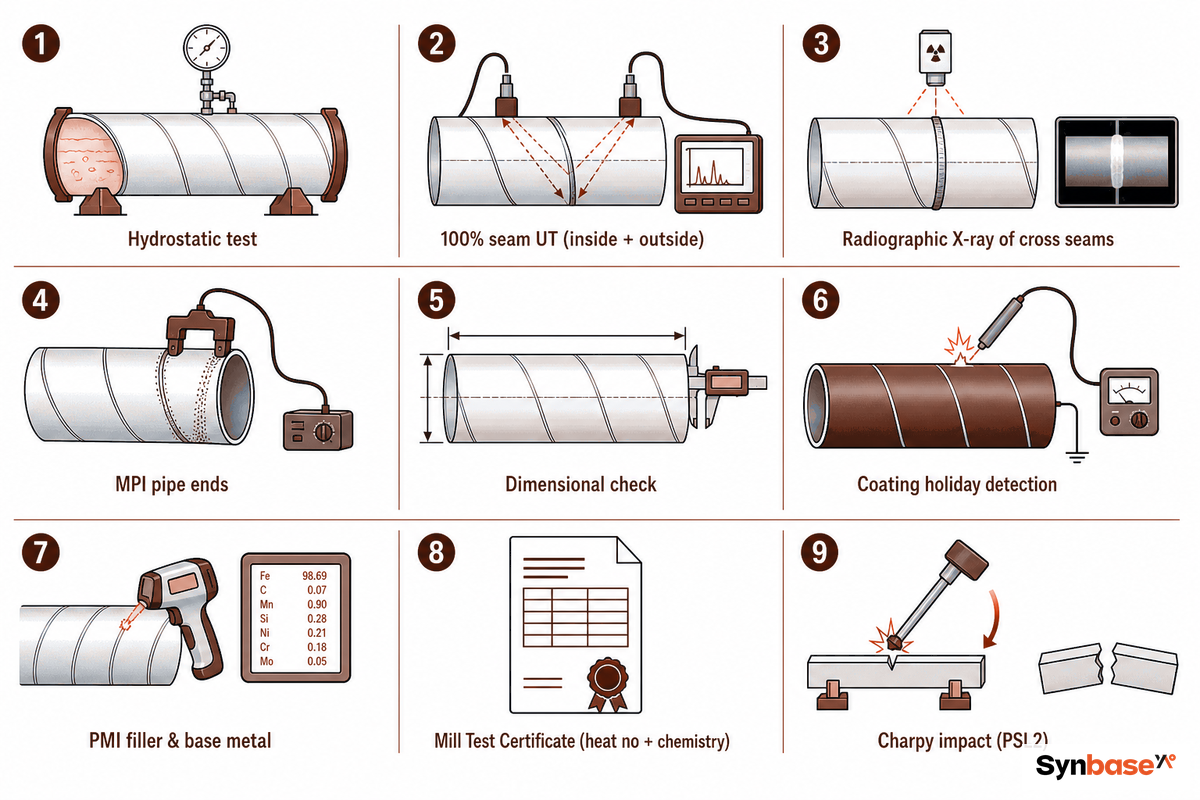
La brecha de confianza ante un molino desconocido se cierra con documentos y ensayos, no con adjetivos. Cada pedido de tubería soldada en espiral debe superar el mismo nivel mínimo de control de calidad antes del envío. Cada tubería se somete a un ensayo hidrostático, su costura se inspecciona mecánicamente de extremo a extremo y los resultados se vinculan a un número de colada:
Protocolo de aceptación de fábrica en 9 puntos
- ✔ 1. Ensayo hidrostático — cada tubería al 75 % de la presión nominal de fluencia según AWWA C200, o a la presión indicada en la especificación.
- ✔ 2. Ensayo ultrasónico del 100 % de la costura espiral, por dentro y por fuera, sin muestreo.
- ✔ 3. Ensayo radiográfico (rayos X) de las costuras transversales (soldaduras a tope entre bobinas).
- ✔ 4. Inspección por partículas magnéticas (MPI) en los extremos y biseles de la tubería.
- ✔ 5. Comprobación dimensional OD, espesor de pared, ovalidad y escuadra de los extremos conforme al pedido.
- ✔ 6. Detección de discontinuidades del recubrimiento cuando se aplica un recubrimiento o revestimiento.
- ✔ 7. Identificación positiva del material (PMI) del metal de aporte y del metal base, la comprobación que detecta un aporte incorrecto antes de que falle.
- ✔ 8. Certificado de ensayo de fábrica (MTC) trazable al número de colada, la composición química, las propiedades mecánicas, la presión del ensayo hidrostático y los registros de END.
- ✔ 9. Informe de impacto Charpy para PSL2 o cualquier grado sometido a ensayo de impacto.
Por qué la PMI (punto 7) merece su lugar: un caso documentado registró la ruptura de una tubería API 5L X60 de costura recta de 48 in × 0.5 in a 1,240 psig durante un ensayo hidrostático previo al servicio, porque la costura se había soldado con un metal de aporte incorrecto con 5 % en peso de cromo. La orientación de la costura es incidental aquí; el mismo riesgo de aporte incorrecto existe en cualquier soldadura por arco sumergido, incluida la espiral, pero la identificación positiva del material lo habría detectado antes de que la tubería saliera de la línea. Esa es la diferencia entre el papeleo y una verdadera barrera de aceptación.
En el certificado mismo, conozca el nivel de garantía que está comprando. Un certificado EN 10204 3.1 incluye resultados de ensayos reales firmados por el representante independiente de inspección del propio fabricante; un certificado 3.2 añade la contrafirma de un inspector externo o autorizado por el comprador. Para trabajos marinos y energéticos, lo habitual es un certificado 3.2 con la presencia de SGS, BV o TÜV.
«Tratamos el certificado de ensayo de fábrica como el contrato, no como papeleo. Cada número de colada del MTC se remonta a su composición química y a sus registros hidrostáticos y UT, y damos la bienvenida a la presencia de SGS, BV o TÜV durante el ensayo antes de que la tubería salga de la línea.»
Base de producción de tubería soldada de Synbase Steel, equipo de control de calidad
Cómo comprar: aspectos esenciales de la solicitud de cotización, factores de precio, MOQ, plazo de entrega e Incoterms
Cuando solicita el precio de una tubería soldada en espiral, la primera cifra que recibe casi siempre es por tonelada, y ese es el punto de referencia equivocado para un pedido de tubería. El costo total de propiedad incluye el recubrimiento, la inspección, el flete, las soldaduras de campo y el riesgo de un envío no conforme; ahí es donde un proveedor directo del molino cambia la ecuación del ciclo de vida frente a un comerciante que revende productos de acero de otro fabricante. Una empresa de tuberías que fabrica su propia espiral puede rastrear cada longitud; un comerciante no. Entregue al molino cinco datos y obtendrá una cotización real en lugar de un «contáctenos» genérico.
- Dimensiones: OD y espesor de pared; determinan el consumo de bobina y el tiempo de soldadura.
- Grado y alcance de la norma: PSL2, Charpy y la evaluación para servicio agrio agregan ensayos respecto de PSL1.
- Especificación del recubrimiento: 3PE, FBE o un revestimiento interno añaden cada uno un paso en la línea.
- Nivel de inspección: presencia de terceros (SGS / BV / TÜV) y certificación EN 10204 3.1 frente a 3.2.
- Logística e Incoterms: longitud, embalaje, contenedor frente a carga fraccionada, FOB frente a CIF hasta su puerto.
Como un grupo completamente integrado puede suministrar la tubería y sus accesorios, bridas y válvulas correspondientes bajo un mismo seguimiento de inspección, un solo pedido puede viajar con un único conjunto de documentos en lugar de varios. Para obtener una cifra exacta y una estimación del plazo de entrega, envíe los cinco factores anteriores junto con su puerto e Incoterm. Si compra conforme a una especificación definida, empiece por la página de producción de tubería soldada en espiral SSAW del molino y solicite una cotización ajustada a la especificación.
Perspectivas del sector: qué impulsa la demanda de tubería en espiral de gran diámetro
La historia de la demanda de tubería soldada en espiral no es un gráfico del tamaño del mercado, sino tres factores concretos que cambian lo que un comprador debe especificar ahora. Primero, las tuberías principales de transmisión de agua de gran diámetro que están envejeciendo deben reemplazarse, y la tubería espiral conforme a AWWA que se adapta a esos diámetros es el material de reemplazo natural; las empresas de servicios que aseguran pronto la capacidad de recubrimiento evitan la cola. Segundo, los proyectos de transmisión de energía y agua siguen elevando los diámetros de una sola costura — por eso algunos molinos ahora laminan hasta 4,500 mm. Tercero, los trabajos marinos y de cimentación, los monopilotes y los muros combinados, impulsan la demanda de pilotes de gran diámetro y máximo peso, donde encajan la ductilidad de ASTM A252 Gr.3 y la espiral de pared gruesa.
La regulación refuerza el momento: en su Actualización periódica de normas de 2025, el regulador estadounidense de seguridad de tuberías PHMSA avanzó en la incorporación por referencia de normas actualizadas del sector, un recordatorio para especificar conforme a la edición vigente (AWWA C200-23, ASTM A139/A139M-22) y no a una revisión antigua. Cuando una autoridad de agua licita hoy una tubería principal de transmisión de 2,000 mm pero cita una revisión de AWWA C200 de hace 15 años, el postor más barato puede cotizar conforme a un régimen de ensayo hidrostático y recubrimiento obsoleto, una discrepancia que solo aparece durante la aceptación en el molino y paraliza toda la entrega. Las empresas de investigación de mercados sitúan el mercado de tubería soldada en espiral en los bajos decenas de miles de millones de dólares, con un crecimiento de un dígito medio hasta comienzos de la década de 2030; trate esas cifras como contexto orientativo, no como señal de compra. La acción para los próximos 12 meses es más concreta: confirme la edición vigente de su norma y asegure pronto el alcance del recubrimiento y la inspección, porque eso, y no el tamaño del mercado en los titulares, es lo que cambia en su fecha de entrega.
Preguntas frecuentes
¿Qué es la tubería soldada en espiral (SSAW)?
Ver respuesta
¿La tubería soldada en espiral es más débil que la tubería sin costura o LSAW?
Ver respuesta
¿Cuál es la diferencia entre la tubería ERW y la tubería soldada en espiral?
Ver respuesta
¿Qué dimensiones tiene la tubería soldada en espiral?
Ver respuesta
¿Qué norma debo especificar: API 5L, AWWA C200 o ASTM A252?
Ver respuesta
¿Qué recubrimiento debe tener la tubería soldada en espiral?
Ver respuesta
Por qué escribimos esta guía
Escribimos esta guía sobre tubería soldada en espiral para reorganizar las normas API 5L, AWWA C200 y ASTM A139/A134/A252 en torno a las decisiones del comprador: cuál rige su proyecto, qué significan realmente los números de eficiencia de soldadura y cómo aceptar una tubería antes del envío. La redactó un molino que fabrica SSAW de gran diámetro con recubrimiento interno, por lo que las normas y los ensayos de aceptación reflejan lo que observa una base de producción, no el folleto de un distribuidor. Revisada por el equipo técnico de Synbase Steel.
Referencias y fuentes
- AWWA C200, Tubería de acero para agua, de 6 in (150 mm) y mayoresAmerican Water Works Association
- Seguridad de tuberías: actualización periódica de normas II (2025)PHMSA, US Federal Register
- IBC §1811.7 Pilotes de acero estructural (ASTM A252)International Building Code
- 49 CFR 192.113, factor de unión longitudinal (E) para tubería de aceroUS eCFR / PHMSA
- Tubería soldada en espiral, descripción general de ingenieríaScienceDirect (Mecánica estructural y diseño de tuberías metálicas, 2023; Handbook of Materials Failure Analysis, 2016)
- US 4,645,893, Método para fabricar tubería de acero soldada en espiralGoogle Patents
- Selección de tubería de acero para aplicaciones sin zanjaTrenchless Technology
Artículos relacionados
¿Necesita tubería soldada en espiral conforme a su norma y recubrimiento?
Solicite una cotización de SSAW (OD / espesor de pared / grado / norma / recubrimiento) →