تم التحديث في يوليو 2026 · راجعه الفريق الفني في Synbase Steel.
الأنبوب الملحوم الحلزوني هو أنبوب فولاذي يتكوّن بإدخال شريط فولاذي مدرفل على الساخن بزاوية، ثم وصل التماس الحلزوني الناتج باللحام بالقوس المغمور من الجانبين — ويُعرف المنتج باسم SSAW (ملحوم بالقوس المغمور الحلزوني)، ويُكتب أيضاً spiralweld pipe أو HSAW. ويتيح هذا الخيار التصميمي الواحد لمصنع واحد درفلة أقطار من بضع مئات من المليمترات إلى عدة أمتار، وبسماكات جدار تتراوح تقريباً من 5 إلى 25 mm، باستخدام العرض نفسه للشريط. أُعدّ هذا الدليل للمهندسين والمشترين الذين يتعين عليهم تحديد الأنبوب الملحوم الحلزوني ومقارنته وقبوله وفق مواصفة مشروع فعلية، وليس لبيع منتج مصنع بعينه، بل لجعل المعايير والمفاضلات واختبارات القبول واضحة في مكان واحد.
المواصفات السريعة: الأنبوب الملحوم الحلزوني (SSAW)
| يُعرف أيضاً باسم | SSAW، HSAW، spiralweld، أنبوب التماس الحلزوني، spiral DSAW |
| عملية اللحام | اللحام بالقوس المغمور المزدوج (DSAW)، تمريرة داخلية + خارجية |
| نطاق القطر الخارجي | ~8 in (219 mm) إلى 144 in (3,658 mm) في معظم مصانع الولايات المتحدة والاتحاد الأوروبي؛ وحتى 4,500 mm في بعض مصانع الأقطار الكبيرة |
| سُمك الجدار | ~5–25 mm (حتى 1 in / 25.4 mm كسقف نموذجي) |
| المعايير الرئيسية | API 5L PSL1/PSL2، AWWA C200، ASTM A139، ASTM A134، ASTM A252 |
| مقاومة اللحام | ~90–95% من المعدن الأساسي (مقابل 98–100% للحام LSAW الطولي) |
| أفضل استخدام لـ | الأقطار الكبيرة عند ضغط منخفض إلى متوسط: نقل المياه، وخطوط تجميع وتغذية النفط والغاز، وخوازيق وأنظمة إنشائية |
ما هو الأنبوب الملحوم الحلزوني (SSAW)؟
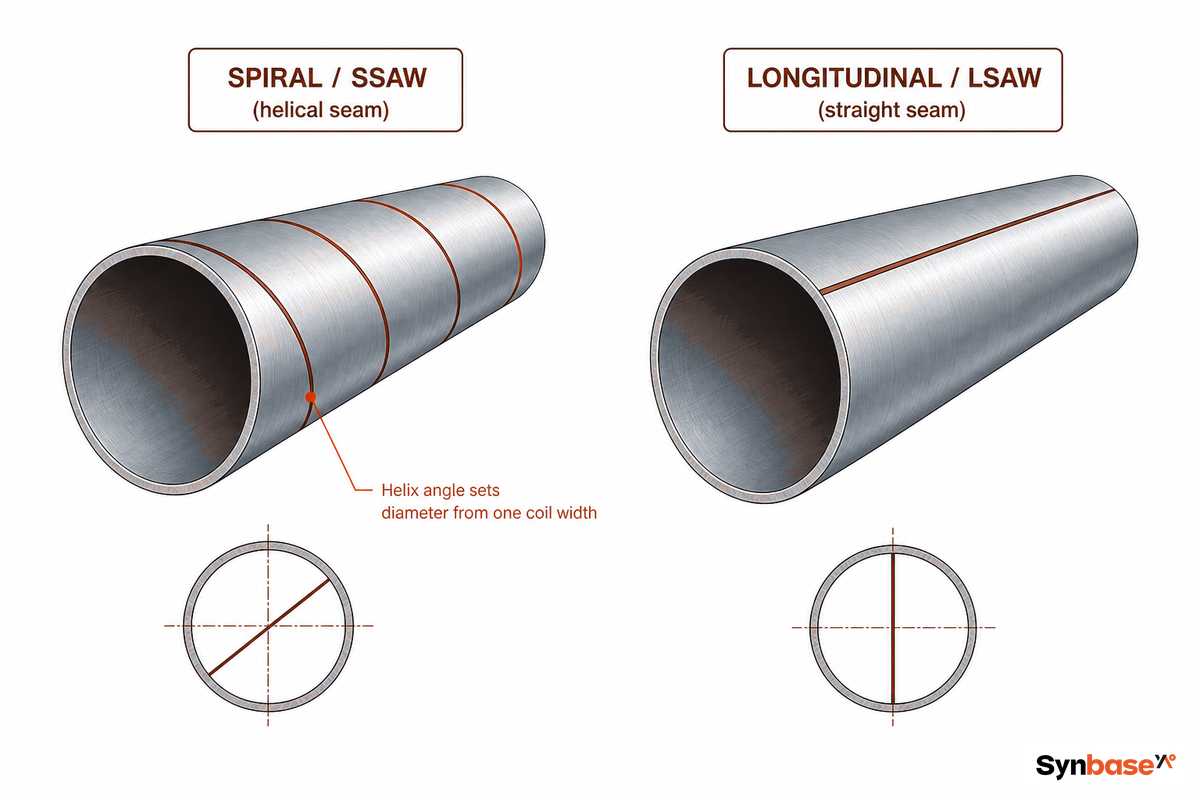
الأنبوب الملحوم الحلزوني هو أنبوب فولاذي يمتد التماسه بشكل حلزوني حول جسم الأنبوب، مثل الشريط على عمود الحلاق، بدلاً من امتداده مستقيماً بطوله. ويُتداول المنتج نفسه تحت عدة أسماء: SSAW (ملحوم بالقوس المغمور الحلزوني)، وHSAW أو SAWH (ملحوم بالقوس المغمور الحلزوني)، وspiralweld، أو ببساطة أنبوب فولاذي حلزوني. وكلها تصف شيئاً واحداً: أنبوباً دُرفل من لفيفة إلى شكل حلزوني ووُصل باللحام بالقوس المغمور.
تكمن الأهمية في المقارنة مع اللحام المستقيم. فالأنبوب الطولي ذو اللحام المستقيم (LSAW) يشكّل صفيحة فولاذية مسطحة في هيئة أسطوانة ويمد لحاماً واحداً مستقيماً بطولها؛ أما أنبوب ERW فيوصل تماساً مستقيماً بالحرارة الناتجة عن المقاومة الكهربائية عالية التردد ومن دون معدن حشو. ويجعل الشكل الحلزوني التماس أطول لكل وحدة من الأنبوب، لكن الهندسة الحلزونية هي تحديداً ما يتيح لمصنع واحد تغطية أقطار كثيرة من عرض لفيفة واحد: فتغيير زاوية الحلزون يغيّر قطر الأنبوب من دون تغيير الشريط. وهذه المرونة، لا المقاومة الخام، هي السبب الأساسي لوجود الأنبوب الحلزوني.
تتطلب تسمية المنتج بدقة عناية قبل كتابة مواصفة الأنبوب الملحوم الحلزوني. فإذا كُتب «أنبوب حلزوني» في أمر شراء من دون ذكر المعيار، فقد تتلقى قناة حلزونية لأنظمة HVAC بدلاً من أنبوب خط أنابيب مصنّف للضغط، لأن المنتجين يشتركان في مصطلح بحث واحد ولا يشتركان في شيء آخر. وفي أحد مشاريع مآخذ المياه البلدية، اضطر مقاول حدّد «أنبوباً فولاذياً حلزونياً، 60-inch» من دون تسمية AWWA C200 — وهو المعيار الذي يغطي صراحة أنابيب المياه الفولاذية ذات التماس الحلزوني بمقاس 6 in فأكبر — إلى إعادة طرح المناقصة بعد وصول عروض أولية لقنوات خفيفة مجلفنة. وعند تسمية المنتج (SSAW / HSAW) والمعيار والدرجة معاً، يزول هذا الالتباس.
تحدد زاوية الحلزون وعرض الشريط القطر النهائي. فاللفيفة الأضيق التي تُغذّى بزاوية أكثر انخفاضاً تنتج أنبوباً أكبر قطراً. ووفقاً لـالمرجع الهندسي في ScienceDirect (Structural Mechanics & Design of Metal Pipes, 2023)، تُنتج الأنابيب الملحومة حلزونياً التي تتجاوز 120 in (3 m) بصورة اعتيادية لنقل المياه في أمريكا الشمالية، وهو قطر لا يمكن لخط ذي تماس مستقيم بلوغه اقتصادياً.
كيف يُصنع الأنبوب الملحوم الحلزوني: عملية DSAW خطوة بخطوة
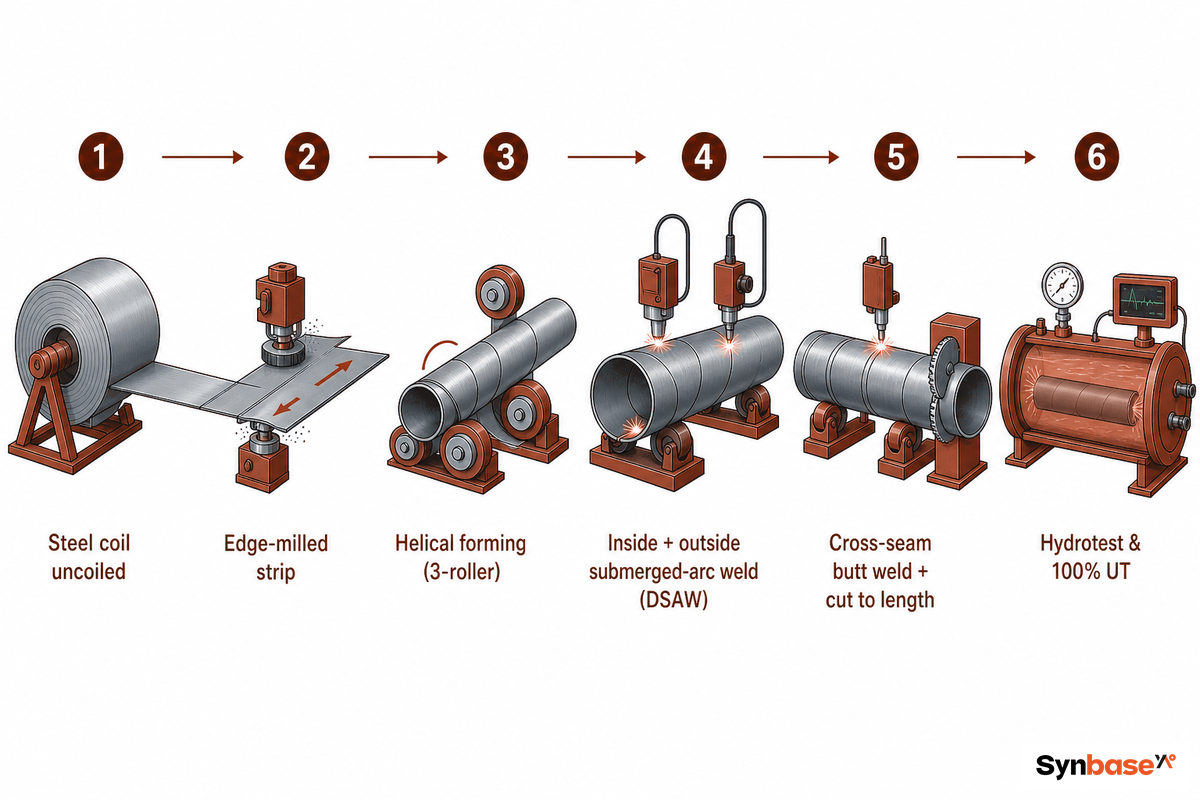
يُصنّع الأنبوب الملحوم الحلزوني من لفائف فولاذية، وليس من صفائح فولاذية. إذ تُفك اللفيفة الفولاذية المدرفلة على الساخن وتُسوّى وتُطحن حوافها، ثم تُغذّى بزاوية ثابتة إلى محطة تشكيل (عادةً هرم من ثلاث درافيل) تثنيها إلى حلزون مستمر ذي جدار منتظم. ومع تقدم الحلزون، يُوصل التماس بعملية اللحام بالقوس المغمور المزدوج (DSAW) — تمريرة داخلية وأخرى خارجية، وكل منهما تحت غطاء من صهور حبيبي.
تمنح طريقة اللحام بالقوس المغمور هذه التماسَ عمقَ اندماجِه. وعندما تنفد لفيفة، تُلحم حافتها الخلفية تناكبياً باللفيفة التالية، فتتكوّن وصلة عرضية، ثم يُقطع الأنبوب بالطول المطلوب باستخدام شعلة بلازمية وتُشكّل حوافه للحام الموقعي. وتختلف عملية الإنتاج المستمرة هذه بوضوح عن تصنيع الأنبوب غير الملحوم، حيث تُثقب كتلة صلبة فوق مندريل، وهي السبب في أن الأنبوب الحلزوني يتوسع إلى أقطار أكبر بهذه الكفاءة الاقتصادية.
هذا التصنيع المستمر هو عملية اللحام التي تتيح لمصنع حلزوني واحد إنتاج نطاق القطر الكامل من عرض لفيفة واحد، وهي مرونة لا يملكها خط ذو تماس مستقيم. وقد نضج النهج بما يكفي ليكون موضوعاً لأعمال براءات نشطة: فهناك أساليب ممنوحة مثل US 4,645,893 (لحام بالقوس المغمور متعدد الأسلاك، تمريرتان داخلية وخارجية) وWO 2011/050764 (هندسة محسّنة لأنبوب ذي تماس حلزوني)، وهي مخصصة لرفع سرعة اللحام والاختراق وضبط الأبعاد في الخطوط الحلزونية.
تتغير التسمية بحسب العملية: فالأنبوب الحلزوني يُتداول أيضاً باسم أنبوب التماس الحلزوني أو HSAW؛ أما مسار الأنبوب الطولي ذي تمريرتي SAW فهو أنبوب ملحوم ذو تماس مستقيم، ويُسمى أيضاً DSAW في شكله الطولي. وتشير كلمة «double» في DSAW إلى تمريرتي القوس المغمور، لا إلى اتجاه التماس، ولذلك يمكن لكل من الأنبوب الحلزوني والطولي حمل تسمية DSAW.
النقطة الوحيدة التي ينبغي مراقبتها في هذه العملية هي الوصلة العرضية، حيث تُلحم لفيفة جديدة تناكبياً بذيل اللفيفة السابقة. فهذا اللحام العرضي يقطع مسار الحلزون، ويمكن أن تكون الوصلة العرضية الباردة أو ناقصة الاندماج مسار تسرب موثقاً أثناء الخدمة؛ ولهذا يصوّر المصنع الوصلات العرضية بالأشعة، وليس التماس الحلزوني الجاري فقط. ومن يقبل شهادة لا تُبلغ إلا عن الاختبار بالموجات فوق الصوتية للتماس الحلزوني، من دون أي بيانات عن الوصلات العرضية، يسلّم أضعف وصلة في الأنبوب لاختبار لم يفحصها قط.
الحلزوني (SSAW) مقابل الطولي (LSAW) وERW وغير الملحوم: أي عملية تناسبك؟
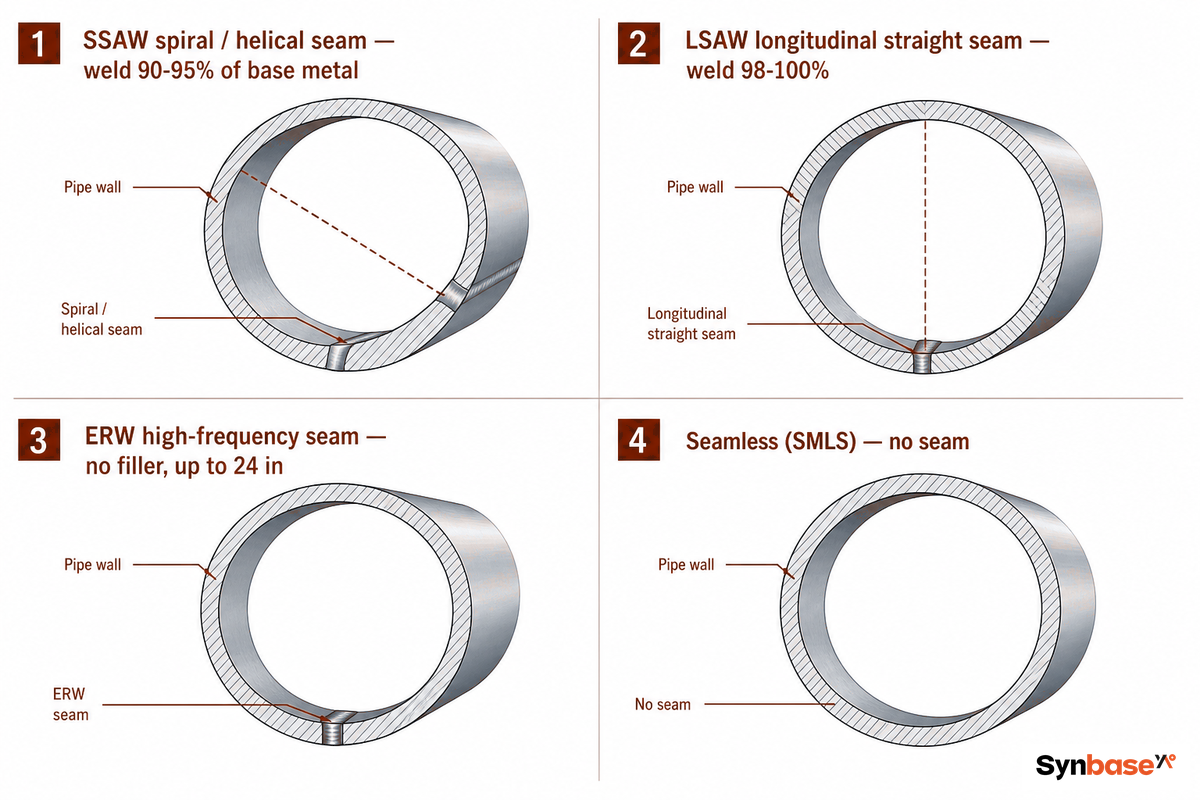
إن افتراض أن «التماس الحلزوني يعني أنبوباً أضعف» يكلّف المشترين اختيار مشاريع خاطئة. وضمن نطاق تصميمه، أي الأقطار الكبيرة والضغوط المنخفضة إلى المتوسطة وخدمات المياه والخوزيق والإنشاءات، يكون الأنبوب الملحوم الحلزوني خياراً اقتصادياً أمثل ومتوافقاً مع المعايير، ويجتاز اختبارات القبول الهيدروستاتيكية وفوق الصوتية نفسها وفق API 5L التي يجتازها الأنبوب ذو التماس المستقيم. والفرق الحقيقي هو هندسة اللحام والتكلفة، لا جودة الاجتياز أو الرسوب.
بالأرقام: يطوّر لحام LSAW نحو 98–100% من مقاومة المعدن الأساسي (المعدن الأصلي)، بينما يحقق اللحام الحلزوني نحو 90–95% من المعدن الأصلي ويتحمل إجهاداً متبقياً أعلى بسبب التشكيل المستمر. ولا يُعد أي منهما منتجاً منخفض المقاومة؛ فكلاهما يصل إلى درجات API 5L عالية المقاومة. وهذا النطاق هو نطاق تشغيل اللحام الحلزوني الذي تكون فيه مفاضلة الحلزوني هي الاختيار الصحيح. اقرأ الجدول من الأعلى إلى الأسفل؛ فعندما يقع سُمك الجدار وضغط التصميم ضمن نطاق SSAW، فإن دفع علاوة LSAW لا يشتري إلا هامشاً كنت قد استبعدته من المواصفة أصلاً.
| العملية | نطاق القطر الخارجي | أقصى سُمك للجدار | اللحام مقابل المعدن الأساسي | التكلفة النسبية | أفضل استخدام لـ |
|---|---|---|---|---|---|
| ERW | ½”–24″ | ~16 mm | تماس ملتحم بالتردد العالي | الأدنى | توزيع متوسط القطر |
| SSAW (حلزوني) | 8″–177″ (4,500 mm) | ~25 mm | 90–95% | متوسط النطاق | قطر كبير، ضغط منخفض–متوسط، مياه، خوازيق |
| LSAW | 16″–60″ | ~60 mm | 98–100% | الأعلى | ضغط عالٍ، جدار سميك، خدمة حمضية |
| غير ملحوم (SMLS) | ≤24″–26″ | سميك | من دون تماس | عالٍ | قطر صغير حرج، ضغط شديد |
أرقام اللحام مقابل المعدن الأساسي هي مقاومة لحام مقاسة، وليست عوامل تصميم حسب الكود؛ إذ يخصص 49 CFR 192.113 للأنبوب الملحوم بالقوس المغمور معامل وصلة طولية قدره 1.00. وتستند نطاقات المقاسات إلى ممارسات درجات API 5L وبيانات المصنّعين (انظر المراجع).
ما الفرق بين أنبوب ERW والأنبوب الملحوم الحلزوني؟
يوصل أنبوب ERW (ملحوم بالمقاومة الكهربائية) تماساً طولياً مستقيماً باستخدام حرارة وضغط المقاومة عالية التردد، من دون معدن حشو، ويكون اقتصادياً حتى نحو 24 in. أما الأنبوب الملحوم الحلزوني فيوصل تماساً حلزونياً باللحام بالقوس المغمور مع معدن حشو، ويتوسع إلى أقطار لا يستطيع خط ERW بلوغها.
عملياً، تختار ERW لتوزيع متوسط القطر عندما تكون التكلفة لكل قدم هي العامل الحاسم، وتختار SSAW عندما يتجاوز القطر سقف ERW وتكون الخدمة للمياه أو الخوازيق أو أنابيب الخطوط ذات الضغط المنخفض إلى المتوسط. أما لخدمة الضغط العالي أو الجدار السميك أو الخدمة الحمضية، فالإجابة ليست أياً منهما، بل LSAW الطولي أو الأنبوب غير الملحوم.
فك رموز المعايير والدرجات: API 5L وAWWA C200 وASTM A139 / A134 / A252
تتمثل الفجوة الأكبر في معظم محتوى الأنابيب الحلزونية في أنه لا يخبر واضع المواصفة أي معيار يحكم مشروعه. وتغطي أربع عائلات من المعايير الأنبوب الملحوم الحلزوني، ولا تتداخل مصادفةً؛ فكل منها مخصص لخدمة معينة. هذه هي شجرة توجيه المعايير: ابدأ من التطبيق، وسيتبع ذلك المعيار الحاكم ونافذة الدرجة ومجموعة الاختبارات.
| إذا كنت تحدد… | المعيار | النطاق / القطر | نافذة الدرجة | مجموعة الاختبارات الافتراضية |
|---|---|---|---|---|
| أنبوب خط أنابيب للنفط والغاز | API 5L PSL1/PSL2 | أنبوب خط أنابيب للضغط | X42–X70 | اختبار هيدروستاتيكي + 100% UT + شاربي (PSL2) |
| نقل المياه | AWWA C200 | 6 in (150 mm) فأكبر | Gr.B–X52 | اختبار هيدروستاتيكي حتى 75% من إجهاد الخضوع + اختبار التماس بالموجات فوق الصوتية |
| إنشاءات / مياه بأقطار كبيرة | ASTM A134 | NPS 16 in فأكبر | يعتمد على درجة الصفيحة | اختبار هيدروستاتيكي + اختبار اللحام بالموجات فوق الصوتية |
| إنشاءات / ضغط عام | ASTM A139 | NPS 4 in فأكبر | Gr.A–Gr.E (5 درجات) | اختبار هيدروستاتيكي + أبعاد |
| خوازيق أنابيب / تغليف | ASTM A252 | خازوق مدقوق | Gr.2 / Gr.3 | أبعاد + اختبار اللحام بالموجات فوق الصوتية |
النطاقات وفق ASTM A139/A139M-22 (NPS 4 فأكبر، خمس درجات، وسُمك جدار حتى ¾ in)، وASTM A134/A134M (NPS 16 فأكبر، وسُمك جدار حتى ¾ in، والدرجة حسب مواصفة المادة المطلوبة)، وAWWA C200-23 (6 in فأكبر، بتماس مستقيم أو حلزوني؛ للمياه الصالحة للشرب والخام والمستصلحة، إضافة إلى مياه الصرف)، وخوازيق الأنابيب ASTM A252.
التمييز بين PSL1 وPSL2 هو ما يوقع المشترين في الأخطاء في أعمال الطاقة. يضيف API 5L PSL2 اختبار تأثير شاربي V إلزامياً، وحدوداً أكثر تشدداً للتركيب الكيميائي ولمكافئ الكربون، وقابلية تتبع أشد من PSL1. فبينما يحدد PSL1 الحد الأدنى لإجهاد الخضوع والمقاومة للشد فقط، يضع PSL2 أيضاً حداً أقصى، وبذلك يُحَدَّد الفولاذ من الطرفين. وإذا ذكرت مواصفة أنبوب الخط لديك PSL2، فيجب اختبار كل صهرة للصدم والإبلاغ عنها، لا افتراضها. وتتوافق درجات X في API 5L بصورة متوقعة مع إجهادات الخضوع والشد، وتحدّد الدرجة التي يمكنك استخدامها سماكة الجدار التي يستطيع المصنع الحلزوني درفلتها، وليس المقاومة وحدها. وتتيح الحدود الدنيا أدناه لواضع المواصفة قراءة الدرجة مقابل الخدمة في مكان واحد.
| الدرجة | المعيار | الحد الأدنى لإجهاد الخضوع (MPa) | الحد الأدنى لمقاومة الشد (MPa) | فئة الخدمة |
|---|---|---|---|---|
| Gr.B | API 5L | 245 | 415 | خط منخفض الضغط / مياه |
| X42 | API 5L | 290 | 415 | خط تغذية للغاز / النفط |
| X52 | API 5L | 360 | 460 | نقل |
| X60 | API 5L | 415 | 520 | خط رئيسي أعلى ضغطاً |
| X65 | API 5L | 450 | 535 | خط رئيسي / مفحوص للخدمة الحمضية |
| X70 | API 5L | 485 | 570 | نقل عالي المقاومة |
| Gr.2 | ASTM A252 | 241 | 414 | خازوق أنبوب مدقوق |
| Gr.3 | ASTM A252 | 310 | 455 | خازوق إنشائي ثقيل |
| Gr.B–X52 | AWWA C200 | 245–360 | 415–460 | نقل المياه |
الحدود الدنيا لدرجات API 5L X وفق ممارسة درجات PSL2؛ وASTM A252 Gr.2/Gr.3 وفق معيار خوازيق الأنابيب (انظر المراجع).
ما المقاس وسُمك الجدار المتاحان للأنبوب الملحوم الحلزوني؟
تتراوح مقاسات الأنبوب الملحوم الحلزوني في مصانع الولايات المتحدة بين قطر خارجي يقارب 24–144 inches (610–3,658 mm)، ولذلك وُجد ASTM A134 (NPS 16 فأكبر) وA139 (NPS 4 فأكبر) لتغطية الأنابيب كبيرة القطر في الطرف الأعلى؛ وتصل بعض المصانع بهذا الخط إلى أقطار أكبر، هي 4,500 mm، لأعمال المآخذ والمخارج والخوازيق الأحادية. وتتراوح سماكات الجدار عادةً بين 5–25 mm (حتى نحو 1 in).
يمتد النطاق العملي بحسب قطر الأنبوب تقريباً كما يلي: يقترن OD 219–720 mm بجدار 6–16 mm لخدمة خطوط التغذية وأنابيب الخطوط؛ و820–1,420 mm بجدار 8–20 mm لنقل المياه والغاز؛ و1,620 mm فأكبر بجدار 10–25 mm لخطوط المياه الرئيسية الكبيرة وأنابيب الضغط والخوازيق. ويؤدي عدم تطابق سُمك الجدار أو عدم توافر القطر إلى توقف التصنيع؛ فقد تكلف إعادة تدبير خازوق مقاسه 2,540 mm أسابيع، لذا يجب تأكيد أن تركيبة OD/الجدار قابلة للإنتاج فعلياً قبل قطع اللفيفة.
أين يُستخدم الأنبوب الملحوم الحلزوني: المياه والنفط والغاز والخوازيق والإنشاءات
يبدأ خطر التطبيق عند تحديد أنبوب واحد لكل خدمة. فخط مياه رئيسي، وخط غاز مفحوص للخدمة الحمضية، وخازوق بحري تتطلب مواصفات مختلفة؛ وفرض درجة واحدة عليها جميعاً إما يرفع التكلفة بلا داعٍ أو يقلل السعة المطلوبة. ويُصنع معظم الأنبوب الملحوم الحلزوني من الفولاذ الكربوني، لذا تكون الدرجة، لا السبيكة، هي عامل الضبط، وينبغي مواءمة الدرجة والطلاء مع كل خدمة، لا أخذ متوسط بينها.
- نقل المياه (AWWA C200): الخطوط الرئيسية الكبيرة والمآخذ والمخارج وأنابيب الضغط، وهي المجال الطبيعي للأنبوب الحلزوني. Gr.B وX52 مع تبطين داخلي بملاط أسمنتي أو إيبوكسي.
- أنبوب خط أنابيب للنفط والغاز (API 5L PSL1/PSL2): يُستخدم في خطوط تجميع وتغذية ورئيسية للنفط والغاز عند ضغط منخفض إلى متوسط، من أنابيب فولاذ كربوني بدرجات X52–X70. ويحافظ التشكيل الحلزوني المستمر على أطوال مفردة أطول، ما يقلل عدد لحامات المحيط الميدانية.
- الخوازيق والإنشاءات (ASTM A252): تحمل خوازيق الأنابيب المدقوقة الحمل عبر الارتكاز الطرفي والاحتكاك الجانبي. وتحقق الدرجة 2 إجهاد خضوع أدنى قدره 240 MPa (35 ksi)، بينما ترفعه الدرجة 3 إلى 310 MPa (45 ksi) مع مقاومة شد دنيا قدرها 455 MPa (66 ksi). ويُستخدم الأنبوب نفسه كتغليف لعمود محفور وكخازوق رئيسي في الجدران المركبة.
تُظهر المشاريع الفعلية هذا النطاق. فسجلات أعمال الحفر النفقي الدقيق من دون خنادق، المنشورة بواسطة Trenchless Technology، توثق أغلفة فولاذية ملحومة حلزونياً من 48 in إلى 100 in قطراً خارجياً، دُفعت تحت الطرق والأنهار، إلى جانب خطوط نقل مياه فولاذية مبطنة ومطلية بملاط أسمنتي؛ وهي بالضبط الخدمة الإنشائية المدفونة كبيرة القطر التي يُختار فيها الحلزوني لأن مصنعاً واحداً يستطيع درفلة المقاس من عرض لفيفة واحد.
لنفترض أن مرفقًا بلديًا يستبدل خط مياه خام بقطر 1,500 mm أسفل معبر طريق سريع. يحدد المهندس غلافًا من ASTM A252 Gr.3 للقسم المدفوع بالدق، مع إجهاد خضوع قدره 310 MPa لتحمّل أحمال الدق، ثم ينتقل إلى خط حلزوني وفق AWWA C200 مبطن بملاط أسمنتي للجزء المدفون. يمكن أن تنسد الركيزة مفتوحة الطرف أو تواصل الحفر اللبّي بحسب التربة؛ أما الركيزة مغلقة الطرف المزودة بصفيحة طرفية فيمكن ملؤها بالخرسانة لزيادة القدرة التحملية. تُؤكَّد الهندسة بالرجوع إلى التقرير الجيوتقني قبل شحن أي طول. ووفقًا لـ IBC §1811.7، تُلزم الركائز الفولاذية الإنشائية المطابقة لـ ASTM A252 Gr.3 بنسبة استطالة دنيا قدرها 15%، وهي حد للّدن مهم عند الدق أكثر من أهمية مقاومة الذروة.
الطلاءات والبطانات المضادة للتآكل: 3PE وFBE و3LPE وملاط الأسمنت
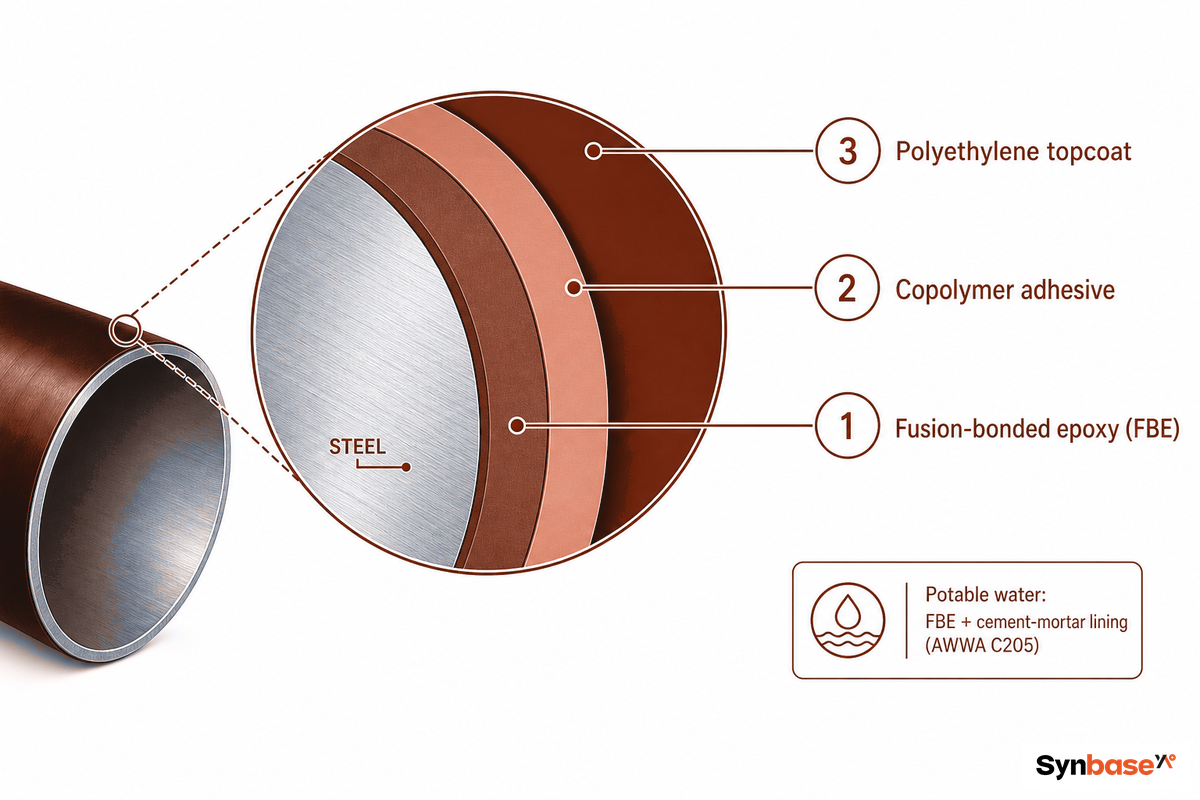
تُحدَّد مطابقة الأنبوب الملحوم حلزونيًا لبيئة خدمته وفقًا لما يُدفن فيه وما يتدفق داخله، وليس وفق التفضيل. يوفر ذلك الطلاء مقاومة التآكل التي تفتقر إليها أنابيب الفولاذ الكربوني العارية؛ وعند استخدامه في خدمة غاز عالية الحرارة، يحل طلاء علوي من البولي بروبيلين مكوّن من 3 طبقات (3LPP) محل البولي إيثيلين في غشاء 3PE القياسي. اقرأ الجدول بحسب البيئة.
| الطلاء / البطانة | المعيار | بيئة الخدمة |
|---|---|---|
| FBE (طبقة واحدة) | AWWA C213 | مياه مدفونة / عامة |
| 3PE / 3LPE (بولي إيثيلين ثلاثي الطبقات) | DIN 30670 | نفط وغاز مدفونان |
| بطانة ملاط أسمنتي | AWWA C205 | المياه الصالحة للشرب / الخام داخل الأنبوب |
| إيبوكسي سائل | AWWA C210 | بطانة / طلاء للمياه |
| جلفنة بالغمس الساخن | ASTM A123 | إنشاءات مكشوفة |
في خط غاز مدفون مقاسه 1,020 mm، يكون 3PE هو الغشاء الافتراضي: إيبوكسي مرتبط بالانصهار، ومادة لاصقة، وطبقة علوية من البولي إيثيلين. أما خط مياه الشرب الرئيسي بالمقاس نفسه فيستخدم FBE مع بطانة ملاط أسمنتي وفق AWWA C205 بدلاً من ذلك. تخيل واضع مواصفة ينسخ بيان طلاء خط غاز إلى مأخذ مياه للشرب: تمر مواصفة 3PE عبر المشتريات، ثم تفشل في متطلب بطانة AWWA C205 أثناء فحص ما قبل الشحن، وينتظر الطلب بأكمله إعادة الطلاء. إن إبقاء الطلاء في أمر الشراء نفسه مع الأنبوب يعني مسار فحص واحداً، لا مسؤولية مجزأة بين المصنع ومطبّق الطلاء، وهو أمر مهم عندما يلزم تتبع فشل كشف العيوب إلى صهرة واحدة.
القيود الفعلية: متى يكون الأنبوب الملحوم الحلزوني خياراً غير مناسب؟
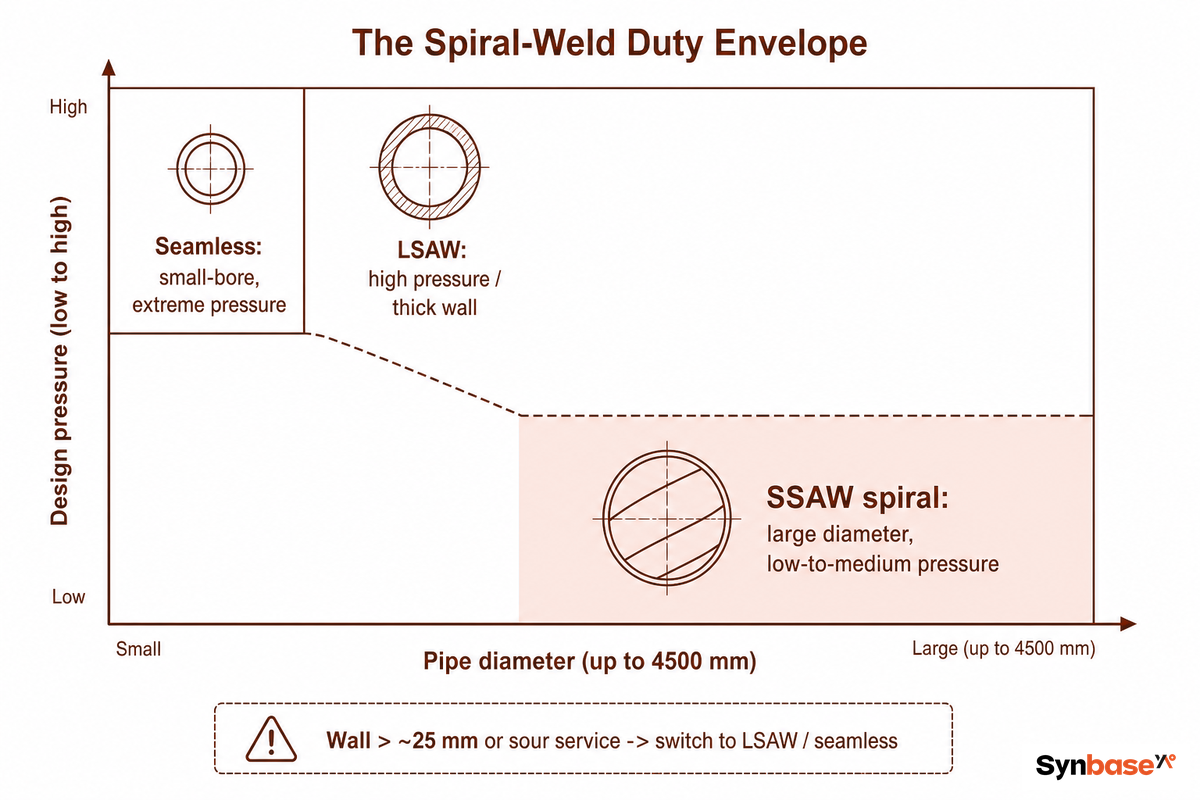
الدليل الذي يبيع الأنابيب الحلزونية فقط لا يستحق الثقة. إليك الحد الواقعي.
- قطر كبير (يتجاوز الحد الأقصى لمقاسات ERW/LSAW) من عرض لفافة واحد
- مياه منخفضة إلى متوسطة الضغط، وأعمال الركائز، والمنشآت، وخطوط التغذية
- أطوال مفردة أكبر → عدد أقل من لحامات المحيط في الموقع
- تكلفة متوسطة بين ERW وLSAW
- سُمك جدار يتجاوز نحو 25 mm
- نقل عالي الضغط بجدار سميك → LSAW
- خطوط خدمة حمضية عميقة → LSAW / أنبوب غير ملحوم، مع إزالة الإجهادات
- أنابيب صغيرة القطر للضغوط القصوى والحرجة → أنبوب غير ملحوم
تصحيح خرافة “ضعف 60%”. يرى المشترون أحيانًا في جدول قديم لكفاءة الوصلات أن لحامًا حلزونيًا أو لحامًا “آخر” مصنف أدنى من الأنبوب غير الملحوم، فيستنتجون أن الأنبوب الحلزوني لا تتجاوز مقاومته 60% من المقاومة. وهذا فهم خاطئ من ناحيتين. أولًا، معامل كفاءة الوصلة هو معامل تصميم محافظ ضمن معادلة الضغط وفق المعيار، وليس قياسًا للحام. وثانيًا، وهو الحاسم، إن تصميم خطوط أنابيب الغاز في الولايات المتحدة حاليًا لا يمنح الأنبوب الحلزوني ذلك الرقم المنخفض أصلًا: فبموجب 49 CFR 192.113 يحمل الأنبوب الملحوم بالقوس المغمور وفق API 5L، بما في ذلك أنبوب SSAW الحلزوني، معامل وصلة طولية E = 1.00؛ بينما يحمل الأنبوب الملحوم بلحام تناكبي بالفرن فقط القيمة 0.60. ويطور لحام DSAW الفعلي نفسه نحو 90–95% من مقاومة المعدن الأساسي مع فحص بالموجات فوق الصوتية بنسبة 100%. ويخلط الاعتقاد بأن “الأنبوب الحلزوني أنبوب بنسبة 60%” بين الأنبوب الملحوم تناكبيًا بالفرن والأنبوب الحلزوني الملحوم بالقوس المغمور، ما يدفع المهندسين إلى رفض الأنبوب الحلزوني أكثر من اللازم في الأعمال التي يلائمها، وهو خطأ يناقشه الممارسون علنًا في منتديات مثل Eng-Tips.
القيد الحقيقي هو الإجهاد المتبقي، وهو يعتمد على العملية وليس جزاءً ثابتًا: فزاوية الحلزون، ومدخل الحرارة، وسُمك الجدار، وشكل اللحام كلها تغيّر مقدار الإجهاد المتبقي الذي يتركه اللحام الحلزوني، الأمر الذي يؤثر بدوره في عمر الكلال وخطر التشقق البارد. وقد قاست حالة فشل موثقة في Handbook of Materials Failure Analysis إجهادًا متبقيًا قدره 82 ksi (566 MPa) عند خط مركز لحام السطح الداخلي لأنبوب حلزوني مقاسه 24-in لم تُزل إجهاداته، وهو مقدار يكفي لدفع التشقق الناجم عن الهيدروجين الموجّه بالإجهاد (SOHIC) في الغاز الحمضي الرطب. والدرس ليس “تجنب الأنبوب الحلزوني”؛ بل “طابق العملية مع متطلبات الخدمة” — وجّه الأعمال عالية الضغط ذات الجدار السميك وخدمة الغازات الحمضية إلى الأنابيب الطولية أو غير الملحومة (مع إزالة الإجهادات)، وخصّص الأنبوب الحلزوني لنطاق الأقطار الكبيرة والضغوط المنخفضة إلى المتوسطة حيث تلائم اقتصاداتُه ومعاييره الاستخدام.
كيفية التحقق من الجودة: الاختبارات والفحص وشهادة اختبار المصنع
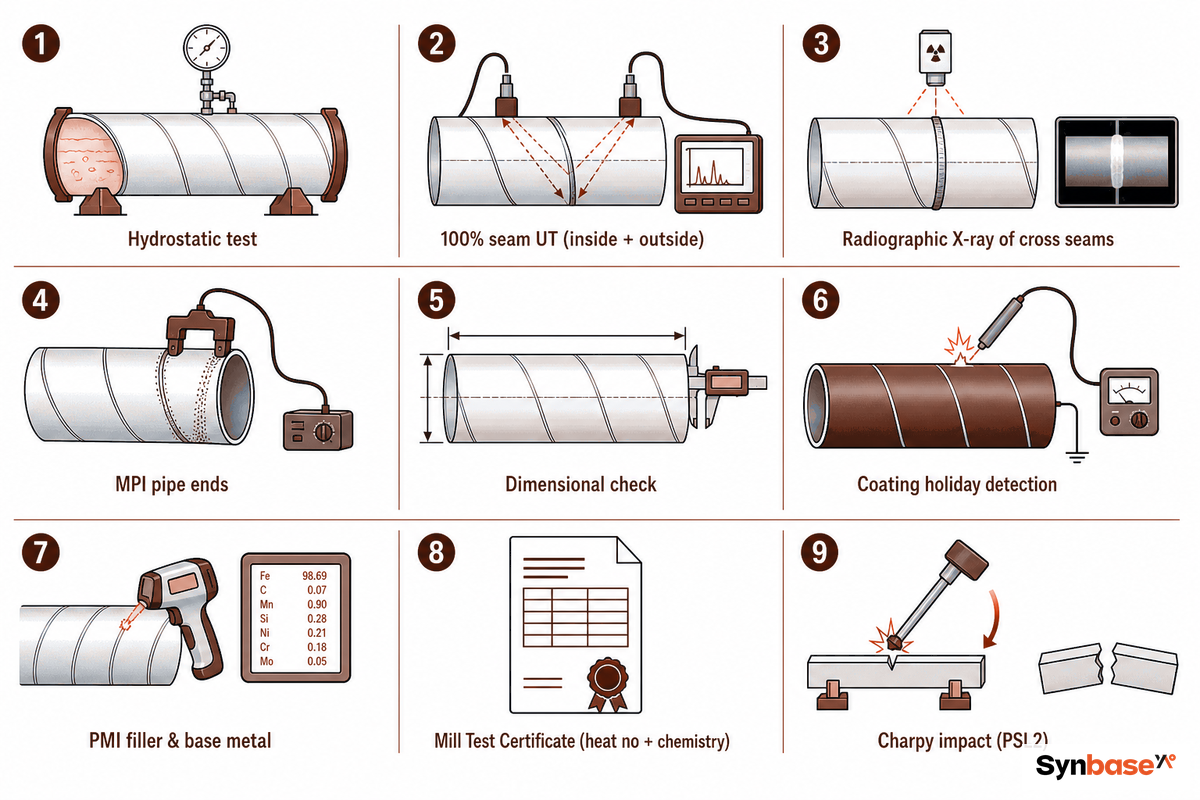
تُبنى الثقة عند التعامل مع مصنع غير مألوف بالوثائق والاختبارات، لا بالنعوت. يجب أن يجتاز كل أمر لأنبوب ملحوم حلزوني أرضية ضبط الجودة نفسها قبل الشحن. ويُختبر كل أنبوب هيدروستاتيكيًا، ويُفحص لحامه ميكانيكيًا من طرف إلى طرف، وتُربط النتائج برقم الصهر:
بروتوكول قبول المصنع المؤلف من 9 نقاط
- ✔ 1. الاختبار الهيدروستاتيكي — يُختبر كل أنبوب عند 75% من ضغط الخضوع الاسمي وفق AWWA C200، أو عند الضغط المحدد في المواصفة.
- ✔ 2. الاختبارات بالموجات فوق الصوتية بنسبة 100% للحام الحلزوني، من الداخل والخارج، وليس على أساس أخذ عينات.
- ✔ 3. الاختبارات الشعاعية (الأشعة السينية) للحامات العرضية (لحامات تناكبية من لفافة إلى أخرى).
- ✔ 4. الفحص بالجسيمات المغناطيسية (MPI) عند نهايتي الأنبوب والحواف المشطوفة.
- ✔ 5. فحص الأبعاد القطر الخارجي وسُمك الجدار والبيضاوية وتعامد النهايات مقارنةً بأمر الشراء.
- ✔ 6. كشف عيوب الطلاء عند تطبيق طلاء أو تبطين.
- ✔ 7. التعرف الإيجابي إلى المادة (PMI) لمعدن الحشو والمعدن الأساسي، وهو الفحص الذي يكشف معدن الحشو الخاطئ قبل حدوث الفشل.
- ✔ 8. شهادة اختبار المصنع (MTC) القابلة للتتبع إلى رقم الصهر والتركيب الكيميائي والخواص الميكانيكية وضغط الاختبار الهيدروستاتيكي وسجلات الاختبارات غير الإتلافية.
- ✔ 9. تقرير اختبار الصدم بطريقة شاربي لمستوى PSL2 أو لأي درجة خضعت لاختبار الصدم.
لماذا يستحق اختبار PMI (النقطة 7) مكانه: شهدت حالة موثقة تمزق أنبوب API 5L X60 ملحومًا بلحام مستقيم، مقاسه 48-in × 0.5-in، عند ضغط 1,240 psig أثناء اختبار هيدروستاتيكي قبل الخدمة، لأن اللحام أُجري بمعدن حشو خاطئ يحتوي على 5 wt% من الكروم. واتجاه اللحام عرضي هنا؛ فخطر معدن الحشو الخاطئ نفسه موجود في أي لحام بالقوس المغمور، بما في ذلك اللحام الحلزوني، لكن التعرف الإيجابي إلى المادة كان سيكشفه قبل مغادرة الأنبوب خط الإنتاج. هذا هو الفرق بين الأعمال الورقية وبوابة قبول فعلية.
في الشهادة نفسها، اعرف مستوى الضمان الذي تشتريه. تحمل شهادة EN 10204 3.1 نتائج اختبار فعلية موقعة من ممثل الفحص المستقل التابع للمُصنِّع نفسه؛ بينما تضيف شهادة 3.2 توقيعًا مضادًا من مفتش طرف ثالث أو مفتش مفوض من المشتري. وبالنسبة إلى الأعمال البحرية وأعمال الطاقة، تُعد شهادة 3.2 مع حضور SGS أو BV أو TÜV أمرًا معتادًا.
“نتعامل مع شهادة اختبار المصنع باعتبارها العقد، لا مجرد مستندات. كل رقم صهر في MTC يمكن تتبعه إلى تركيبه الكيميائي وسجلات الاختبارين الهيدروستاتيكي وبالموجات فوق الصوتية، ونرحب بحضور SGS أو BV أو TÜV لمراقبة الاختبار قبل مغادرة الأنبوب خط الإنتاج.”
فريق ضمان الجودة في قاعدة إنتاج الأنابيب الملحومة لدى Synbase Steel
كيفية الشراء: أساسيات طلب عرض السعر، ومحركات السعر، والحد الأدنى للطلب، ومدة التوريد، وشروط التجارة الدولية
عند طلب سعر لأنبوب ملحوم حلزوني، يكون أول رقم يصلك غالبًا محسوبًا بالطن، وهو مرتكز خاطئ لأمر شراء الأنابيب. وتشمل التكلفة الكلية للملكية الطلاءَ والفحصَ والشحنَ واللحامات الميدانيةَ وخطرَ الشحنة غير المطابقة، وهنا يغيّر المورد المباشر من المصنع حسابات دورة الحياة مقارنةً ببيت تجاري يعيد بيع منتجات فولاذية من مُصنِّع أنابيب آخر. فشركة الأنابيب التي تنتج حلزونها بنفسها تستطيع تتبع كل طول؛ أما التاجر فلا يستطيع. زوّد المصنع بخمسة أرقام، وستحصل على عرض سعر فعلي بدل عبارة عامة مثل “تواصل معنا.”
- الأبعاد: القطر الخارجي وسُمك الجدار؛ فهما يحددان استهلاك اللفافة ووقت اللحام.
- الدرجة ونطاق المعيار: يضيف PSL2 واختبار شاربي والفحص لخدمة الغازات الحمضية نطاق اختبارات أكبر من PSL1.
- مواصفة الطلاء: يضيف كل من 3PE أو FBE أو التبطين الداخلي مرورًا إضافيًا على خط الإنتاج.
- مستوى الفحص: حضور طرف ثالث (SGS / BV / TÜV) ومقارنة اعتماد EN 10204 3.1 باعتماد 3.2.
- الخدمات اللوجستية وشروط التجارة الدولية: الطول والتعبئة والشحن في حاويات أو شحنات سائبة، وFOB أو CIF إلى مينائك.
لأن المجموعة المتكاملة بالكامل تستطيع توريد الأنبوب ووصلات الأنابيب والفلنجات والصمامات المطابقة له ضمن مسار فحص واحد، يمكن لأمر شراء واحد أن ينتقل بموجب مجموعة واحدة من الوثائق بدل عدة مجموعات. للحصول على رقم دقيق وتقدير لمدة التوريد، أرسل العوامل الخمسة أعلاه مع مينائك وشرط التجارة الدولية. وإذا كنت تشتري وفق مواصفة صارمة، فابدأ من صفحة إنتاج الأنابيب الملحومة الحلزونية SSAW في المصنع واطلب عرض سعر مطابقًا للمواصفة.
آفاق الصناعة: ما الذي يدفع الطلب على الأنابيب الحلزونية كبيرة القطر
لا تتمثل قصة الطلب على الأنابيب الملحومة الحلزونية في مخطط لحجم السوق، بل في ثلاثة محركات ملموسة تغيّر ما ينبغي للمشتري تحديده الآن. أولًا، حان وقت استبدال خطوط نقل المياه القديمة كبيرة القطر، والأنبوب الحلزوني وفق معيار AWWA الملائم لهذه الأقطار هو مخزون الاستبدال الطبيعي؛ وتتجنب المرافق التي تحجز طاقة الطلاء مبكرًا الانتظار في الطابور. ثانيًا، تواصل مشاريع نقل الطاقة والمياه دفع أقطار اللحام المفرد إلى الأعلى — وهو سبب قيام عدد قليل من المصانع الآن بالدرفلة حتى 4,500 mm. ثالثًا، تدفع الأعمال البحرية وأعمال الأساسات، بما فيها الركائز الأحادية والجدران المركبة، الطلب نحو أثقل الركائز كبيرة القطر، حيث تلتقي مطيلية ASTM A252 Gr.3 مع الأنبوب الحلزوني ذي الجدار السميك.
تعزز اللوائح أهمية التوقيت: ففي تحديث المعايير الدوري لعام 2025، انتقلت الجهة الأميركية المنظمة لسلامة خطوط الأنابيب PHMSA إلى إدراج المعايير الصناعية المحدّثة بالإحالة، وهو تذكير بضرورة تحديد المتطلبات استنادًا إلى الإصدار الحالي (AWWA C200-23، ASTM A139/A139M-22) بدلًا من مراجعة قديمة. عندما تطرح هيئة مياه اليوم مناقصة لخط نقل بقطر 2,000 mm لكنها تشير إلى مراجعة من AWWA C200 عمرها 15 عامًا، يمكن لأدنى مقدّم سعر أن يقدّم عرضًا وفق اختبار هيدروستاتيكي ونظام طلاء متجاوزين، وهو عدم تطابق لا يظهر إلا عند قبول المصنع ويعطل التسليم بأكمله. تضع بيوت أبحاث السوق قيمة سوق الأنابيب الملحومة حلزونيًا في نطاق عشرات المليارات المنخفض، مع نمو متوسط من رقم أحادي حتى أوائل عقد 2030؛ تعامل مع هذه الأرقام على أنها خلفية إرشادية لا إشارة شراء. يقتصر الإجراء خلال الأشهر الـ12 المقبلة على ما يلي: تأكد من أن إصدار معيارك هو الإصدار الحالي وثبّت نطاق الطلاء والفحص مبكرًا، لأن هذه العوامل، لا حجم السوق المعلن، هي التي تتحرك بحلول تاريخ التسليم.
الأسئلة الشائعة
ما هو الأنبوب الملحوم الحلزوني (SSAW)؟
عرض الإجابة
هل الأنبوب الملحوم الحلزوني أضعف من الأنبوب غير الملحوم أو أنبوب LSAW؟
عرض الإجابة
ما الفرق بين أنبوب ERW والأنبوب الملحوم الحلزوني؟
عرض الإجابة
ما المقاسات التي يتوافر بها الأنبوب الملحوم الحلزوني؟
عرض الإجابة
أي معيار ينبغي أن أحدده: API 5L أم AWWA C200 أم ASTM A252؟
عرض الإجابة
ما الطلاء الذي ينبغي أن يكون على الأنبوب الملحوم الحلزوني؟
عرض الإجابة
لماذا كتبنا هذا الدليل
كتبنا دليل الأنبوب الملحوم الحلزوني هذا لإعادة تنظيم معايير API 5L وAWWA C200 وASTM A139/A134/A252 حول قرارات المشتري: أي معيار يحكم مشروعك، وما الذي تعنيه أرقام كفاءة اللحام فعليًا، وكيف تقبل الأنبوب قبل شحنه. كتبه مصنع يدرفل أنابيب SSAW كبيرة القطر ويجري الطلاء داخليًا، لذلك تعكس المعايير واختبارات القبول ما تراه قاعدة الإنتاج، لا كتيب موزع. راجعه الفريق الفني لدى Synbase Steel.
المراجع والمصادر
- AWWA C200، أنابيب مياه فولاذية مقاس 6 In. (150 mm) فأكبرAmerican Water Works Association
- سلامة خطوط الأنابيب: التحديث الدوري للمعايير II (2025)PHMSA، US Federal Register
- IBC §1811.7 الركائز الفولاذية الإنشائية (ASTM A252)International Building Code
- 49 CFR 192.113، معامل الوصلة الطولية (E) للأنابيب الفولاذيةUS eCFR / PHMSA
- الأنبوب الملحوم الحلزوني، نظرة هندسية عامةScienceDirect (الميكانيكا الإنشائية وتصميم الأنابيب المعدنية، 2023؛ دليل تحليل فشل المواد، 2016)
- US 4,645,893، طريقة تصنيع الأنبوب الفولاذي الملحوم حلزونيًاGoogle Patents
- اختيار الأنابيب الفولاذية للتطبيقات غير الخنَديةTrenchless Technology
مقالات ذات صلة
هل تحتاج إلى أنبوب ملحوم حلزوني مطابق لمعيارك وطلائك؟
اطلب عرض سعر لأنبوب SSAW (القطر الخارجي / سُمك الجدار / الدرجة / المعيار / الطلاء) →