دليل المشتري للمعايير والدرجات والعيوب واختبارات القبول. تم التحديث في يونيو 2026.
الأنبوب الفولاذي غير الملحوم المقاوم للصدأ هو أنبوب مقاوم للتآكل يُشكَّل من كتلة صلبة تُثقب وتُسحب على البارد من دون لحام طولي، ولذلك يتحمل ضغطًا أعلى وأكثر قابلية للتنبؤ في المواضع التي قد تمثل فيها الوصلة مسارًا للتآكل أو الفشل. وهذه الحقيقة الهيكلية وحدها، أي غياب الوصلة، هي سبب تحديده للخدمات عالية الضغط والحساسة للتآكل الشقّي وعالية النقاء. لكن عبارة «من دون وصلة» هي عادةً حيث تنتهي صفحات المنتجات. هذا دليل المشتري لكل ما يتعلق بما عدا ذلك: توجيه خدمتك إلى معيار ASTM الصحيح، وفهم أنماط العيوب التي قد تُحدثها عملية التصنيع غير الملحوم، واختبارات القبول التي تثبت مطابقة الأنبوب لشهادته.
المواصفات السريعة
| معيار أنابيب الضغط | ASTM A312 / ASME SA-312 (TP304/304L، TP316/316L) |
| معايير الأنابيب | A269 (للأجهزة/العامة)، A213 (للمراجل/المبادلات الحرارية)، A511 (الميكانيكية) |
| الدرجات الشائعة | 304/304L، 316/316L، 321، دوبلكس 2205، سوبر دوبلكس 2507 |
| المقاس وجدول السماكة الاسمية | NPS 1/8″–24″+؛ Sch 5S / 10S / 40S / 80S / 160؛ أطوال 20 ft |
| الحالة | مُلدَّن بالمحلول ومُخلَّل (مُلدَّن لامعًا / مصقول حسب الطلب) |
| القبول | اختبار هيدروستاتيكي أو اختبار كهربائي غير إتلافي، وفحص الأبعاد، وشهادة اختبار المواد وفق EN 10204 3.1 |
ما الذي يعنيه «غير ملحوم» فعليًا، ولماذا يغيّر مواصفتك؟
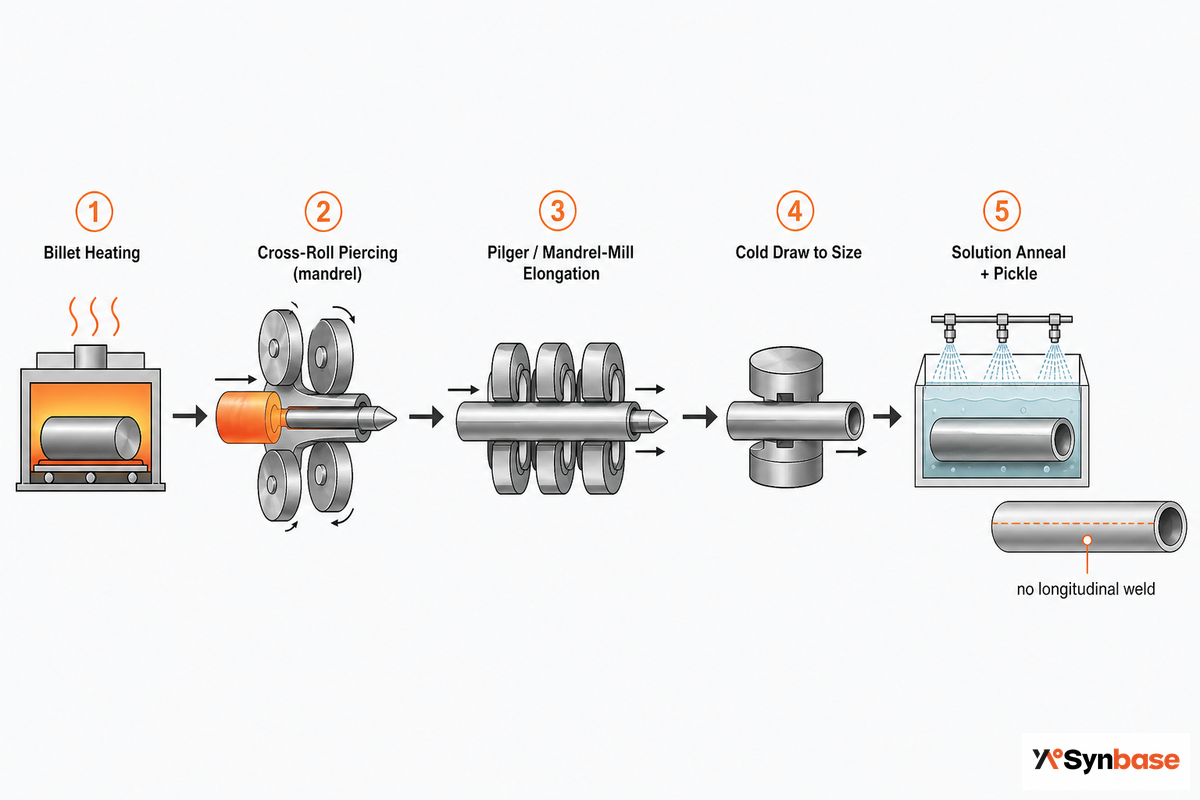
يبدأ الأنبوب غير الملحوم من كتلة فولاذية صلبة مقاومة للصدأ. تُسخَّن الكتلة وتُثقَب فوق مِغزل (عملية مانسمان)، ثم تُمدَّد وتُخفَّض على مطحنة بيلغر أو مطحنة مِغزل، غالبًا مع خفض مقطع عرضي بنسبة 90%+ في تمريرة واحدة، ثم تُسحب على البارد عبر قوالب للأقطار الأصغر. وتنتهي العملية بتخمير نهائي بالمحلول يعيد بنية الحبيبات ومقاومتها، ويُورَّد الأنبوب غير الملحوم النهائي وفق ASTM A312. ولا يظهر خط لحام في أي موضع من الجدار.
لماذا يُحدث ذلك فرقًا في مواصفتك؟ اللحام هو انقطاع، ومنطقة متأثرة بالحرارة HAZ قد يحدث فيها استنزاف للكروم، كما أنه خط يمكن أن يتركز عنده الإجهاد. وعند إزالته، تستمر الحبيبات دون انقطاع حول محيط الأنبوب، ما يعني أن قدرة تحمل الضغط كامنة في بنية الأنبوب، وتتكون عند الثقب بدلًا من إضافتها باللحام. وهذه هي فكرة ميزة الأنبوب غير الملحوم بأكملها، وكما سنرى في القسم التالي، فهي ميزة ضيقة نسبيًا مقارنة بما يعتقده كثير من المشترين.
يؤدي الأنبوب الفولاذي غير الملحوم المقاوم للصدأ والأنبوب المعدني غير الملحوم الأدوار الصعبة نفسها: نقل السوائل عالي الضغط في النفط والغاز، والخطوط الصحية في تصنيع الأغذية، ومقاومة التآكل التي تتطلبها التطبيقات البحرية. وتُخزَّن المنتجات الأنبوبية نفسها كأنابيب فولاذية مقاومة للصدأ، بما في ذلك أنابيب الفولاذ المقاوم للصدأ 304 وأنابيب الفولاذ المقاوم للصدأ 316، إلى جانب الدرجات الأعلى سبائكية، وعادةً ما تُورَّد مُلدَّنة بالمحلول مع تشطيب مخلَّل أو مصقول. وتُحدَّد أبعاد الأنابيب غير الملحومة للأجهزة حسب القطرين الخارجي والداخلي، بينما ينتج ضغط التشغيل للأنبوب من جدول السماكة الاسمية وسُمك الجدار اللذين تحددهما أثناء التصنيع. وبالمقارنة مع الأنابيب الفولاذية الملحومة المقاومة للصدأ، تُفضَّل الأنابيب الفولاذية غير الملحومة المقاومة للصدأ والأنابيب غير الملحومة المقاومة للصدأ في الطيران والتطبيقات الحرجة الأخرى التي تهم فيها صقلية السطح والسماحية الضيقة؛ كما أن درجات الأنابيب المقاومة للصدأ والأنابيب الفولاذية غير الملحومة المقاومة للصدأ شائعة في الأجهزة، ويخزّن موردو الأنابيب ذوو السمعة الطيبة أنابيب مقاومة للصدأ غير ملحومة عالية الجودة بهذه الأشكال. وفي التطبيقات الصناعية، تُحدَّد جداول سماكة هذه الأنابيب ووصلاتها وأنابيب الفولاذ غير الملحومة المقاومة للصدأ من أجل المقاومة ومقاومة التآكل، مع الاحتفاظ بمقاومة التآكل المعززة للسبائك الأعلى في المخزون للخدمات القاسية، حيث يهم التشطيب الأملس والخواص الميكانيكية السليمة ومقاومة الوسائط المسببة للتآكل، إلى جانب شطف النهايات الصحيح.
الفولاذ المقاوم للصدأ غير الملحوم مقابل الملحوم: متى تستحق الميزة الإضافية تكلفتها؟
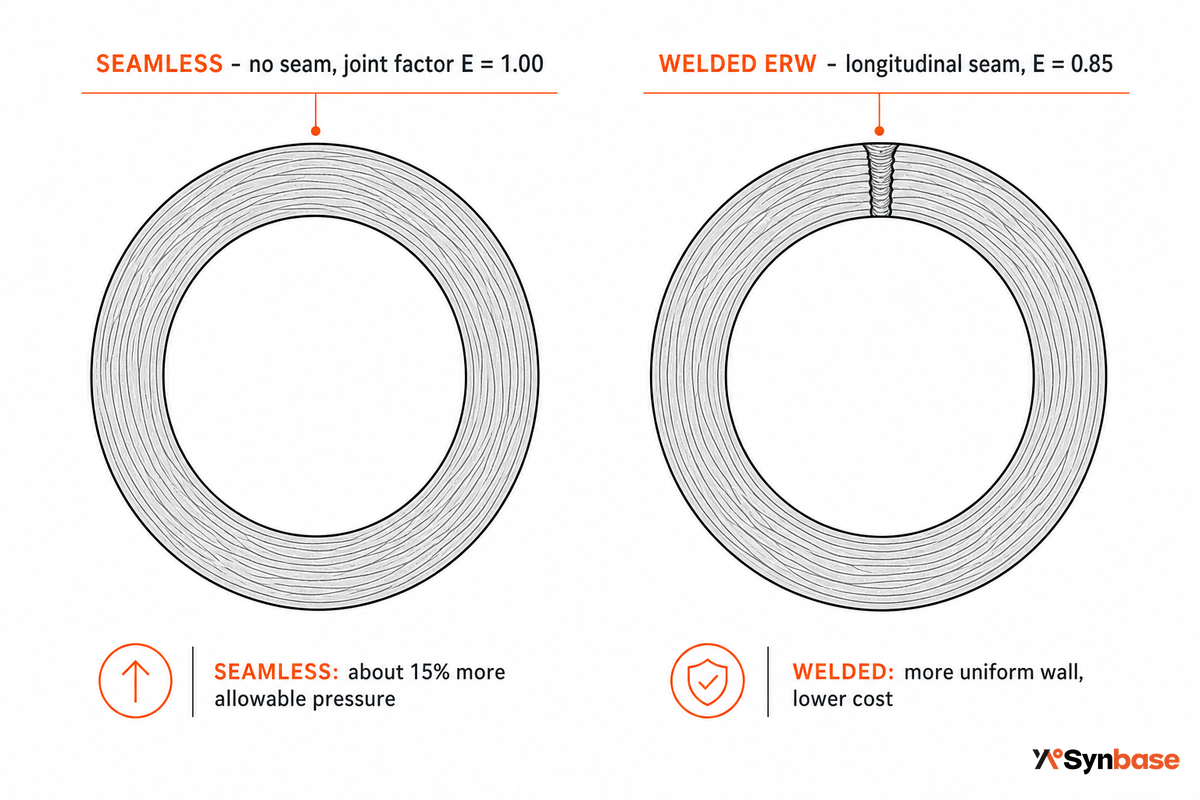
إذًا، أيهما أفضل: الأنبوب الفولاذي المقاوم للصدأ الملحوم أم غير الملحوم؟ لا يوجد خيار أفضل على نحو مطلق؛ فأنماط فشلهما مختلفة. وسبب تصنيف غير الملحوم لضغط أعلى هو آلية في الكود، وليس تفوقًا شاملًا في المقاومة: إذ تطبق أكواد التصميم مثل ASME B31.3 عامل جودة لوصلة اللحام الطولية، يبلغ عادةً 0.85 للملحوم مقابل 1.00 لغير الملحوم، ما يخفض ضغط الخط الملحوم المسموح به بنحو 15%. وهذا العامل سماحٌ في الكود للوصلة، وليس فقدانًا مقاسًا في مقاومة المعدن الأساسي، ولذلك تسد الأنابيب الملحومة والمُسحوبة الحديثة (ASTM A249/A269) جزءًا كبيرًا من الفجوة في الخدمة الساكنة منخفضة الضغط.
ويعبّر علماء المعادن الميدانيون عن الأمر بوضوح: الأنبوب غير الملحوم ليس «أقوى» بقدر ما أن عيوبه مختلفة. فالأنبوب الملحوم يمنحك جدارًا متجانسًا وسطحًا نظيفًا، بينما يحمل غير الملحوم دائمًا قدرًا من تفاوت الجدار، يتجاوز عادةً ±10% على طول ما، وستكون أرق نقطة فيه دائمًا أرق من جدار ملحوم مكافئ. وهذا مهم عند تحديد تسليح الفروع أو تشغيل أنبوب قرب حد ضغطه.
- الضغط الداخلي الدوري أو العالي (من دون وصلة تتعرض للتعب)
- خدمة حمضية / H₂S، تحكمها حدود صلادة اللحام وفق NACE، وليس كود الأنابيب
- تدفق عالي النقاء (دوائي، وأشباه موصلات) حيث تحبس خرزة اللحام المنتج
- خطوط رقيقة الجدار وصغيرة القطر حيث تكون الزيادة السعرية الأقل
- خدمة مرافق ساكنة منخفضة الضغط
- أقطار كبيرة (يصعب ويكلف غير الملحوم كثيرًا فوق قطر خارجي يقارب 12-in.)
- مشروعات محكومة بالميزانية مع تحديد المعالجة الحرارية الكاملة للجسم
- تكون أهمية تجانس الجدار أكبر من تصنيف الضغط الأقصى
لكن بأي تكلفة؟ إن عبارة «غير الملحوم أغلى بنسبة 30-50%» هي قول شائع آخر لا يصح خارج بعض المعايير: فهي حقيقية في المقاسات ذات الجدار الرقيق والقطر الصغير، لكنها تكاد تتساوى مع الجدار السميك/ ~8 NPS. لا تعتمد أبدًا على تلك النسبة كما هي؛ احسب مقاساتك وسُمك جدارك قبل التسعير.
«لا تخبرك أكواد الأنابيب أيهما تستخدم؛ فهناك حالات خاصة كثيرة، ولذلك تترك القرار للمستخدم. غير الملحوم ليس أفضل من الملحوم؛ إنما عيوبه مختلفة.»
طابق المعيار مع الخدمة: موجّه الخدمة إلى المعيار
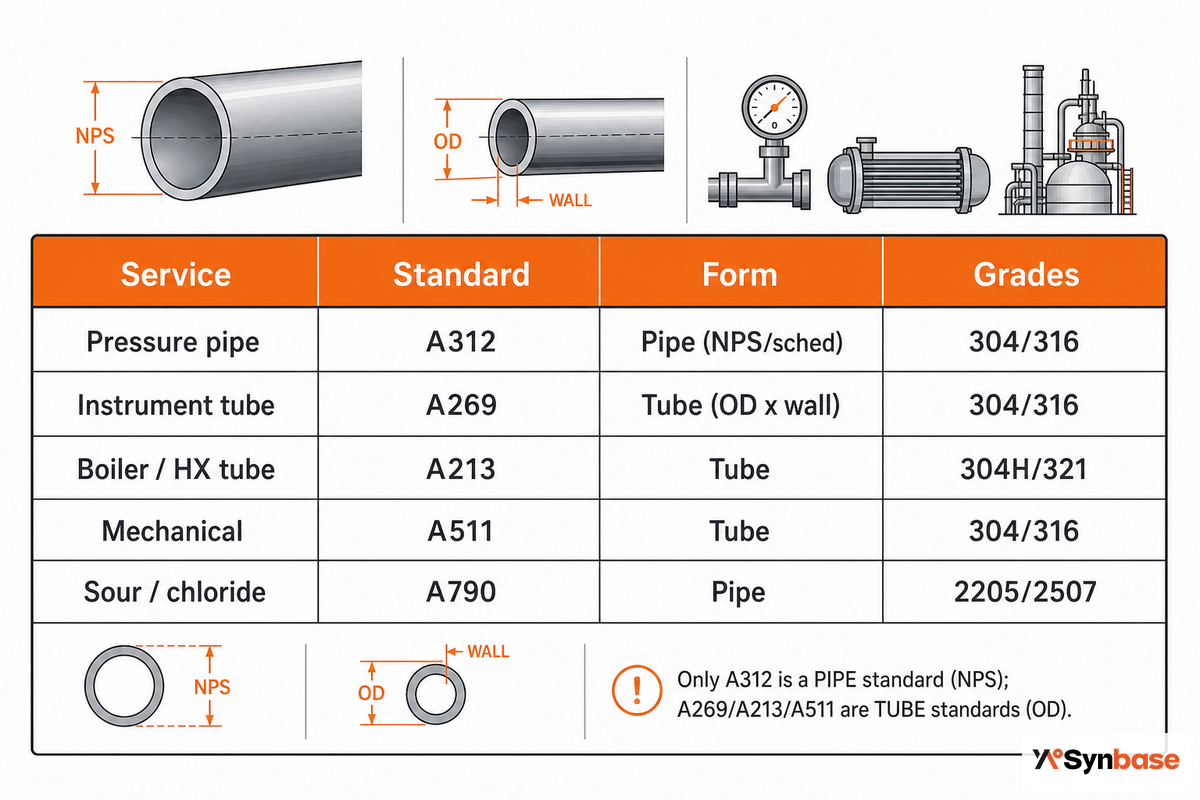
أكثر ما يحدث هو تحديد درجة «304 غير ملحوم» مع عدم ذكر المعيار الحاكم. أنت تشتري وفق المعيار، وليس الدرجة، فهو الذي يحدد الأبعاد ونطاقات السماحية والاختبارات التي يمكنك الاعتماد عليها؛ راجع موجّه الخدمة إلى المعيار للعثور على المعيار المرتبط بخدمتك واطلب الوثيقة، لا المادة فقط. وإذا قارنت أنابيب فولاذية ووصلات من BalingSteel بهذا المتطلب، فتحقق من معيار المنتج وأبعاده المقتبسة بصورة منفصلة عن اسم الدرجة.
| فئة الخدمة | المعيار | الشكل | الدرجات النموذجية |
|---|---|---|---|
| أنبوب الضغط (ASME B31.x) | ASTM A312 / SA-312 | أنبوب (NPS وجدول السماكة الاسمية) | 304/304L، 316/316L |
| أنبوب للأجهزة / هيدروليكي | ASTM A269 | أنبوب (القطر الخارجي × الجدار) | 304, 316 |
| أنبوب المرجل والمبادل الحراري | ASTM A213 / SA-213 | أنبوب (سماحية سُمك الجدار أضيق). | 304H، 316، 321 |
| ميكانيكي / إنشائي | ASTM A511 | أنبوب (غير مصنف للضغط) | 304, 316 |
| عالي النقاء (دوائي/أشباه موصلات) | A269 + ASME BPE | أنبوب (مصقول كهربائيًا) | 316L |
| مقاوم للتآكل العام | ASTM A269 | الأنبوب (القطر الخارجي × سُمك الجدار) | 304/304L, 316/316L |
| خدمة مبردة / منخفضة الحرارة | ASTM A312 | الأنبوب (NPS وجدول السماكة الاسمية) | 304/304L |
| درجة حرارة عالية (>540°C) | A312 / A213 | أنبوب / أنبوب معدني | 304H، 321 |
| خدمة حمضية / كلوريدية | ASTM A790 / A312 | الأنبوب (NPS وجدول السماكة الاسمية) | 2205, 2507 |
النطاقات وفق تعريفات معايير ASTM A312/A269/A213/A511.
من السهل تفويت تمييز واحد: معيار A312 وحده يخص الأنابيب، وأبعاده محددة حسب NPS وجدول السماكة الاسمية. أما A269 وA213 وA511 فهي معايير للأنابيب المعدنية، وأبعادها محددة حسب القطر الخارجي الفعلي وسُمك الجدار (الموضح في القسم التالي)، ولكل منها أنظمة سماحية واختبارات خاصة. ويُعد تحديد أبعاد A312 وفق معيار أنبوب معدني، أو العكس، خطأً شائعًا عند مقارنة العروض. ويهم هذا الفصل لأن الاختبارات تتبع المعيار: فأنبوب المرجل A213 يحمل سماحية جدار أضيق واختبارات أشد من A269، ولذلك يكلف أكثر، وطلب A213 لوظيفة لا تحتاج إلا A269 يمثل إنفاقًا زائدًا غير ملحوظ. اذكر A312 لأي أنبوب ضغط موجّه وفق ASME B31.1 أو B31.3.
فك رموز الدرجات: 304 مقابل 316 مقابل دوبلكس 2205 (ولماذا يحدد PREN)
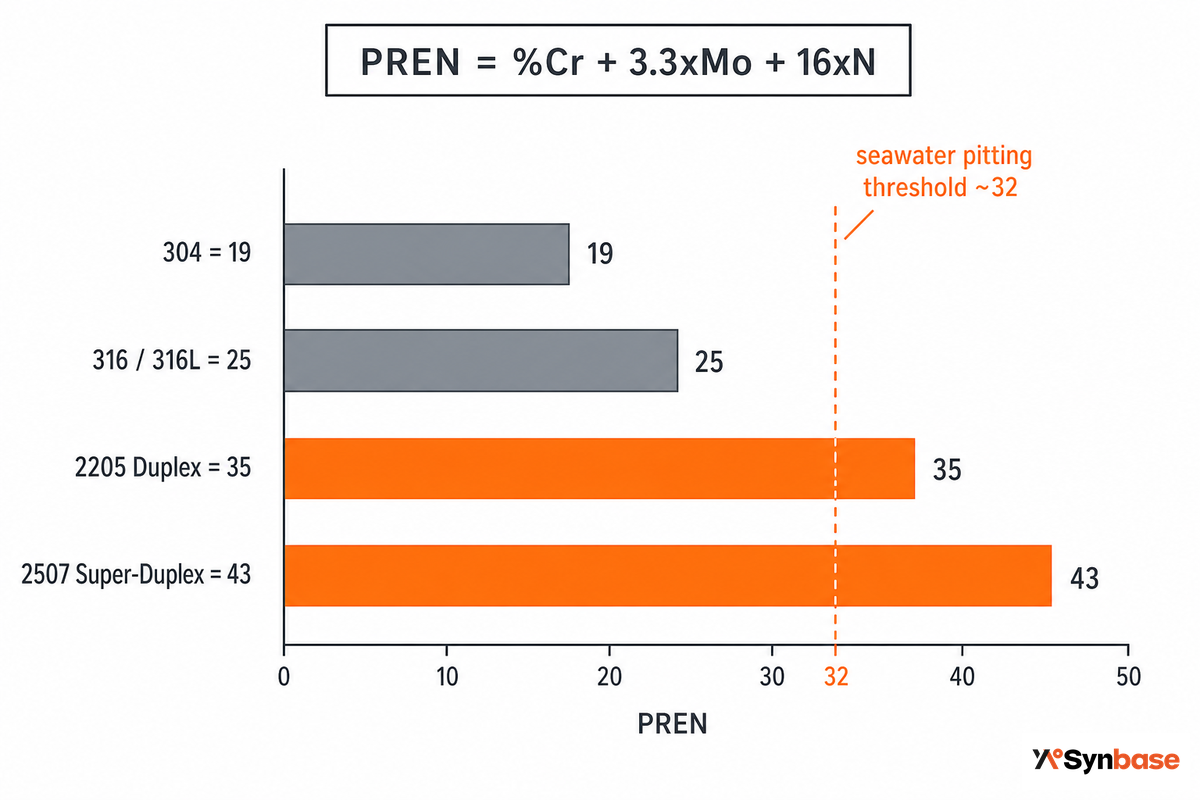
هل تُعد 316 أو 304 أفضل لمعظم الخدمات والتطبيقات؟ قد تتساءل عن درجة الفولاذ المقاوم للصدأ المفضلة لمعظم أنواع الخدمة الكلوريدية، وفي هذه الحالات لا تخطئ باختيار الفولاذ المقاوم للصدأ 316 لمحتواه من الموليبدينوم الذي يتراوح بين 2-3%، ولكن إذا كان الاستخدام لأي شيء آخر، مثل مياه المحيط الدافئة جدًا، فإن كلتا الدرجتين تقصران كثيرًا، ومن المستحسن بدلًا من ذلك اختيار الدرجة المزدوجة الطور 2205. ويُسمى الرقم المستخدم لتقييم مستويات مقاومة التنقر رقم المكافئ لمقاومة التنقر، ويمكن حسابه كما يلي:
PREN = %Cr + 3.3 × %Mo + 16 × %N. باستخدام التراكيب الكيميائية الاسمية القياسية:
• 304 (18 Cr، ~0 Mo، 0.06 N) → PREN ≈ 19
• 316/316L (16.5 Cr، 2.1 Mo، 0.05 N) → PREN ≈ 25
• دوبلكس 2205 (22 Cr، 3.1 Mo، 0.17 N) → PREN ≈ 35
ومع ذلك، لا يمكنك الاعتماد فقط على رقم المكافئ لمقاومة التنقر بوصفه عامل التحديد؛ فالرقم الشائع المستخدم كدليل على الكفاية حتى في البيئات البحرية المالحة يقع عادةً حول 32، لكن هذا التقدير قد يصح فقط في ظروف معينة، إذ يظل نوع آخر من التآكل، يُعرف بالتآكل الشقّي، مصدر قلق، وتتطلب بعض التطبيقات الفعلية التي تستلزم أعلى درجة من المقاومة، مثل المياه المكلورة الأدفأ، قيم PREN تتجاوز 40 (مثل دوبلكس 2507). ولهذه الأسباب تُعد قيم PREN البالغة نحو 25 للدرجة 316 غير مناسبة للظروف الكلوريدية الدافئة حيث تؤدي المعادن المزدوجة الطور أداءً أفضل.
باختصار، يمكن أن تعمل 304 / 304L جيدًا في أي خدمة قياسية أو تطبيق لمعالجة الأغذية تقريبًا — وكلتاهما من الدرجات الموردة وفق ASTM A312 بصيغة TP304/TP316L — بينما من الحكمة اختيار الدرجات L من هاتين المادتين دائمًا إذا كان هناك لحام من أي نوع، إذ يساعد ذلك على الحد من الضرر بين الحبيبات والتحسس الناجم عن اللحام بفضل نسبة الكربون المحتواة البالغة 0.03%، التي تحد من التحسس الضار. وللاطلاع على سلم الدرجات الكامل بحسب الكلوريد ودرجة الحرارة، راجع مركز الأنابيب الفولاذية غير الملحومة المقاومة للصدأ. وللاطلاع على قائمة مختصرة أوسع لعائلات المواد، راجع الفولاذ المقاوم للصدأ وسبائك النيكل من TiAlloy؛ إذ تتطلب أي سبيكة مختلفة تقييمًا هندسيًا خاصًا بالخدمة.
قراءة المقاسات وجداول السماكة الاسمية: NPS، وSch 5S–80S، وسُمك الجدار
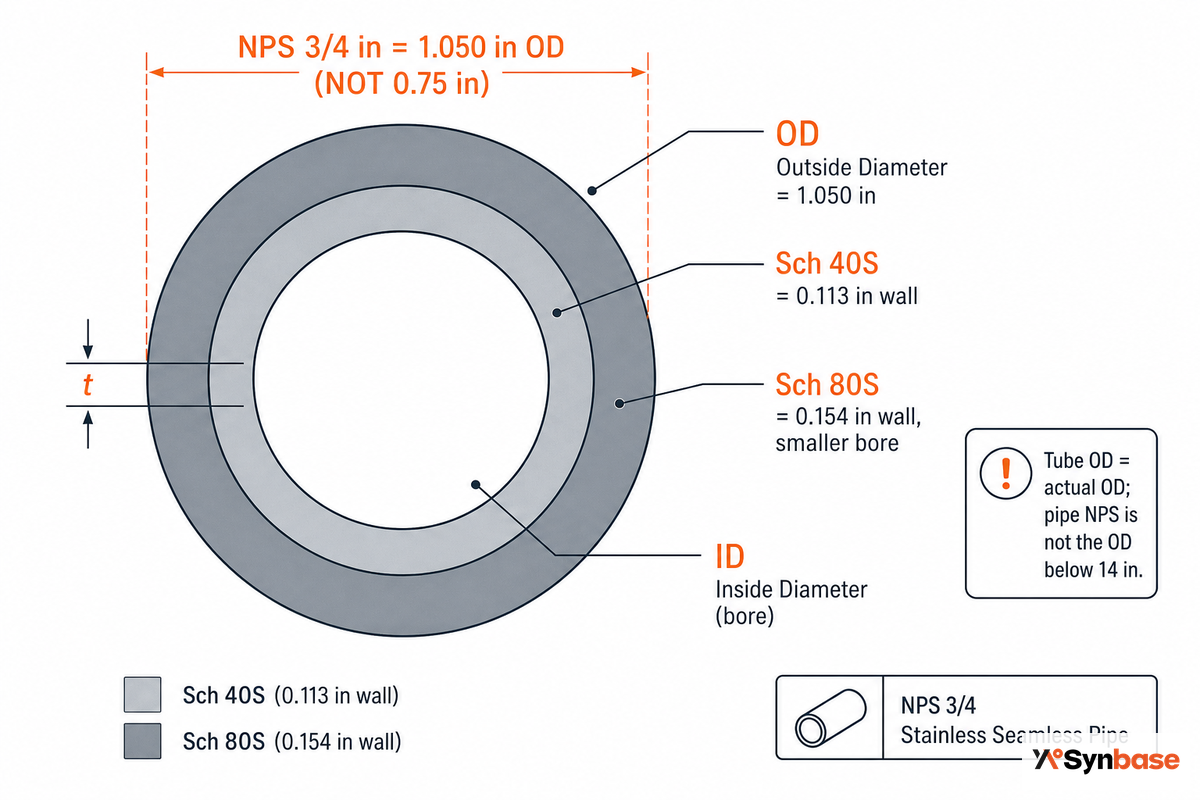
إليك الخدعة التي تنتج طلبات خاطئة: بالنسبة للأنبوب، لا يساوي NPS القطر الخارجي. فالأنبوب NPS 3/4″ له قطر خارجي 1.050″؛ وNPS 1″ له 1.315″؛ وNPS 2″ له 2.375″. ولا يساوي رقم NPS القطر الخارجي إلا عند NPS 14″ فأعلى. أما الأنبوب المعدني، فعلى النقيض، فتُحدَّد أبعاده حسب القطر الخارجي الفعلي × الجدار، ولذلك فإن طلب أنبوب A312 حسب قطر خارجي لأنبوب معدني هو أكثر خطأ أبعاد شيوعًا.
| NPS | القطر الخارجي (in) | Sch 5S | Sch 10S | Sch 40S | Sch 80S |
|---|---|---|---|---|---|
| 1/4″ | 0.540 | — | 0.065 | 0.088 | 0.119 |
| 3/8″ | 0.675 | — | 0.065 | 0.091 | 0.126 |
| 1/2″ | 0.840 | 0.065 | 0.083 | 0.109 | 0.147 |
| 3/4″ | 1.050 | 0.065 | 0.083 | 0.113 | 0.154 |
| 1″ | 1.315 | 0.065 | 0.109 | 0.133 | 0.179 |
| 1-1/4″ | 1.660 | 0.065 | 0.109 | 0.140 | 0.191 |
| 2″ | 2.375 | 0.065 | 0.109 | 0.154 | 0.218 |
| 3″ | 3.500 | 0.083 | 0.120 | 0.216 | 0.300 |
| 4″ | 4.500 | 0.083 | 0.120 | 0.237 | 0.337 |
| 6″ | 6.625 | 0.109 | 0.134 | 0.280 | 0.432 |
| 8″ | 8.625 | 0.109 | 0.148 | 0.322 | 0.500 |
| 10″ | 10.750 | 0.134 | 0.165 | 0.365 | 0.500 |
المقاسات وفق ASME B36.19M. يشير الحرف «S» في جدول السماكة الاسمية إلى مادة مقاومة للصدأ؛ تأكد من أن ذلك مذكور حاليًا في أمر الشراء.
بما أن سُمك جدار الأنبوب غير الملحوم قد يتفاوت بنسبة تصل إلى 10% وأكثر، فإن رقم جدول السماكة الاسمية هو قيمة تصميم اسمية، وليس بالضرورة الحد الأدنى لسُمك جدار منتجك المحدد عند جميع النقاط حول القطر الخارجي. يضمن استخدام الحد الأدنى لسُمك الجدار بالسماحية السالبة في المعيار لتصميم الضغط الحماية من هذا التفاوت في الجدار؛ استخدم مرجع سُمك جدار الأنابيب المقاومة للصدأ لتحويل جدول السماكة الاسمية إلى جدار تصميم.
أنماط العيوب الـ5 في الأنابيب غير الملحومة وخريطة ضبطها
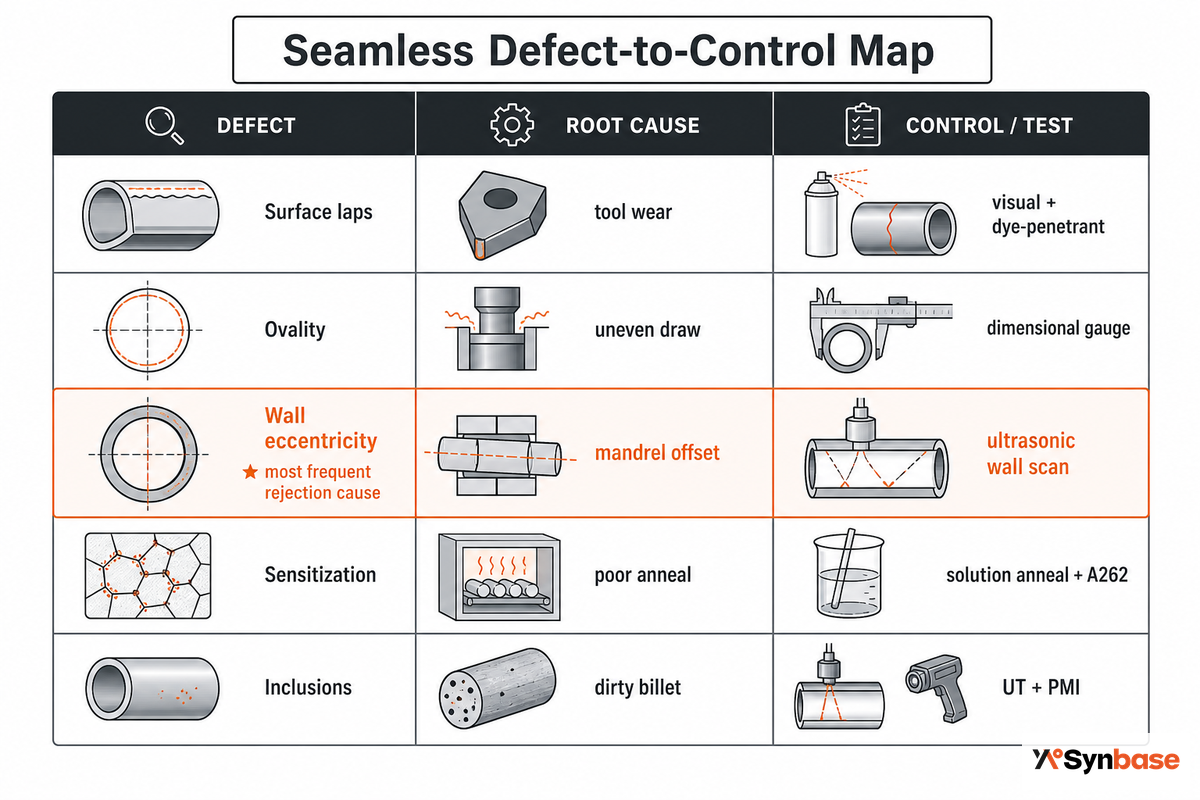
المشكلات الشائعة في الأنبوب غير الملحوم هي نواتج عملية الثقب والسحب على البارد، وليست أعطال تآكل. والقصة التسويقية هي «غير الملحوم يساوي خاليًا من العيوب»؛ أما واقع الفحص فهو أن لا مركزية الجدار، وليس التآكل، هي التي تقود معظم حالات رفض الأنابيب غير الملحومة. وتربط خريطة العيب إلى الضبط أدناه كل عيب بسببه الجذري والاختبار الذي يكشفه، بحيث يمكنك إدراجها مباشرةً في أمر الشراء.
| نمط العيب | السبب الجذري في العملية | الضبط / الاختبار الذي يكشفه |
|---|---|---|
| تراكبات السطح، وخدوش، وحفر، وطيات | تآكل الأدوات / التلوث أثناء الثقب والسحب | فحص بصري + مخترق صبغي؛ وفحص بالتيارات الدوامية للخطوط الحرجة |
| عدم الاستدارة | سحب غير متساوٍ، ومناولة | قياس الأبعاد وفق سماحية B36.19M |
| لا مركزية الجدار (موضع رقيق) | اختلال محاذاة مِغزل الثقب | مسح بالموجات فوق الصوتية للجدار + قبول الحد الأدنى للجدار |
| إجهاد متبقٍ / تشقق، وتحسس | تشغيل على البارد من دون تخمير مناسب | تخمير إلزامي بالمحلول + اختبار التآكل بين الحبيبات ASTM A262 |
| شوائب غير معدنية | نظافة الكتلة | فحص بالموجات فوق الصوتية + PMI |
انتبه إلى لا مركزية الجدار. لأن الغلاف الساخن غير الملحوم قد ينحرف بالنسبة إلى المِغزل أثناء السحب على البارد، فمن الشائع جدًا أن ينخفض الحد الأدنى لسُمك جدارك (وربما أكثر) عن رقم جدول السماكة الاسمية. وإذا كنت تعمل قرب هوامش التصميم الدنيا، فحدد في أمر الشراء مسحًا بالموجات فوق الصوتية لجدار الأنبوب المسحوب على البارد، مع معيار قبول موضوعي للحد الأدنى للجدار.
قائمة التحقق من القبول عبر 4 بوابات: إثبات استلام ما دفعت ثمنه
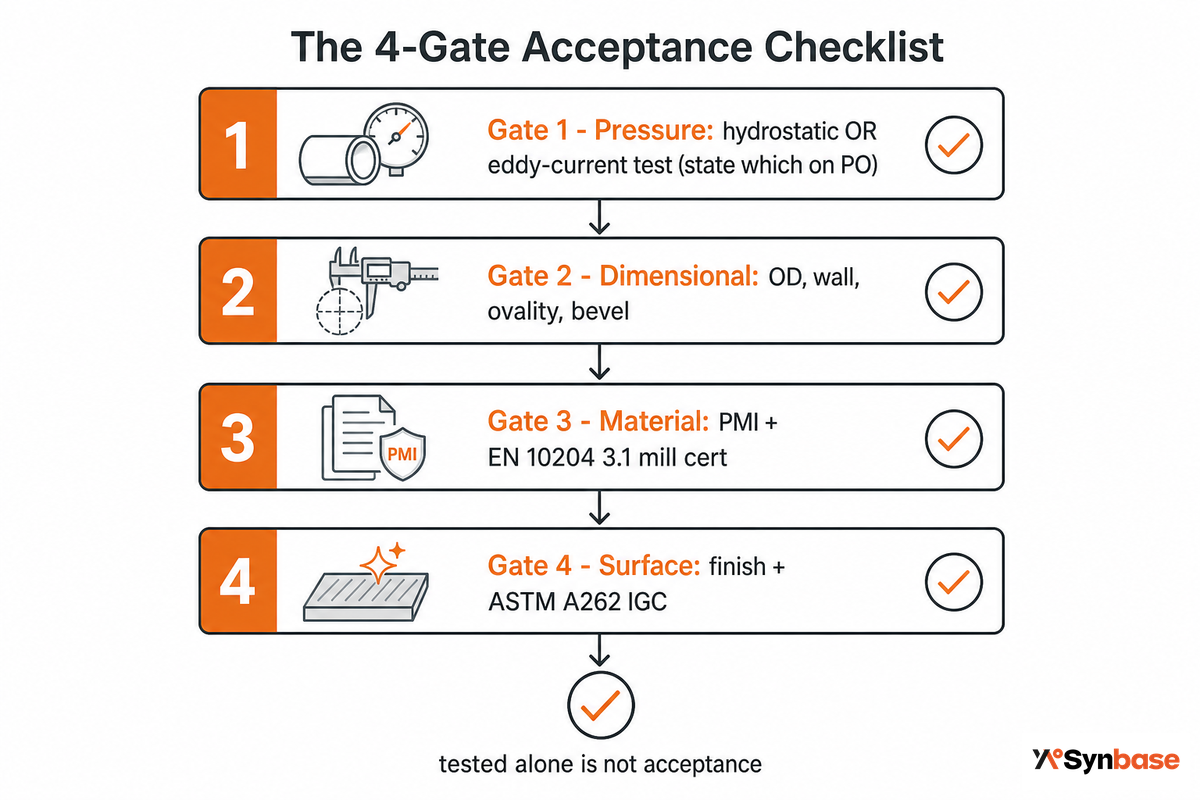
فحص القبول عبر 4 بوابات للأنبوب غير الملحوم وفق A312: كيف أتحقق قبل التركيب من أن أنبوب A312 غير الملحوم يطابق أمر الشراء لدينا؟ أربع بوابات حاسمة:
- الضغط / السلامة ينص A312 على اختبار هيدروستاتيكي أو اختبار كهربائي غير إتلافي (بالتيارات الدوامية). اختر أحدهما واذكره في أمر الشراء؛ فكلمة «مختبَر» ليست معيار قبول.
- تحقق من الأبعاد، بما يشمل القطر الخارجي وسُمك الجدار (الحد الأدنى واللامركزية) وعدم الاستدارة والطول والشطف، وفقًا للمواصفة B36.19M.
- إثبات المادة التعرف الإيجابي على المادة (PMI) بالإضافة إلى شهادة اختبار مصنع EN 10204 3.1 تربط التركيب الكيميائي والخواص الميكانيكية ونتائج الاختبارات بالصهرة المشحونة.
- السطح والتآكل التشطيب بالإضافة إلى اختبار التآكل بين الحبيبات ASTM A262 حيث تتطلب الخدمة ذلك.
أكثر بوابات القبول أهمية لمعظم المشترين هي البوابة 3. توثق شهادة EN 10204 3.1 نتائج الاختبار الفعلية للمادة التي استلمتها، وتتحقق منها بصورة مستقلة وظيفة الفحص لدى المُصنِّع، بخلاف بيان مطابقة عام مثل إقرار EN 10204 2.1 أو 2.2. وبالنسبة إلى أي جزء ملامس للسائل أو حد ضغط، أصرّ على شهادة 3.1 وتحقق منها حقلًا بحقل باستخدام دليل التحقق من شهادة اختبار المصنع.
بصفتها مصنعًا ضمن مجموعة خطوط أنابيب في E-CHENG Steel Group، تشحن خطوط إنتاجنا غير الملحومة أنابيب ضغط فولاذية مقاومة للصدأ، مُلدَّنة بالمحلول ومخلَّلة، مع شهادات اختبار مصنع قابلة لتتبع الصهرة وفق EN 10204 3.1 وPMI عند الإرسال، بموجب نظام ISO 9001 واحد، من NPS 1/8″ إلى 24″+. ويمكن للمشترين، وينبغي لهم في الخدمات الحرجة، طلب الأدلة نفسها في كل أمر استيراد.
آفاق 2025–2026: قابلية التتبع تصبح بوابة القبول الفعلية
التغيير الذي ينبغي التخطيط له ليس السعر، بل الإثبات. فمقاولو EPC وفرق ضمان الجودة في النفط والغاز يحددون بصورة متزايدة شهادات المواد EN 10204 3.1 مع PMI عند الاستلام لحدود الضغط والخدمات الحمضية، لأن الشهادات الناقصة والمزوّرة من المصنع نقلت التحقق من الأوراق إلى رصيف الاستلام. ويعزز العمود الفقري للمعايير ذلك: إذ يفرض ASTM A312 بالفعل اختبارًا غير إتلافي أو هيدروستاتيكيًا على كل أنبوب، وأصبحت وثائق 3.1 الحد الأدنى بدلًا من كونها ترقية.
تغيرت اقتصاديات الاستيراد بالتوازي مع الأوراق: ارتفعت تعريفات الصلب الأمريكية بموجب القسم 232 من 25% إلى 50% في يونيو 2025، بينما تدخل آلية تعديل الكربون على الحدود في الاتحاد الأوروبي فترتها النهائية للحديد والصلب في 2026، مضيفةً إقرارًا بالانبعاثات المضمَّنة إلى الوثائق المصاحبة للصهرة. وتشمل قابلية التتبع الآن نتائج الاختبارات والمنشأ وبيانات الكربون في أمر الشراء نفسه.
بالنسبة إلى مشتريات 2026، فإن المواصفة وطريقة الاختبار، لا اختيار المورد، هي المفتاح: إلزام 3.1 مع PMI لأي خط ملامس للسائل أو محتفظ بالضغط، ورفض الإقرار الذاتي 2.1/2.2 لهذه التطبيقات. يدعم سوق متنامٍ (من المتوقع أن يرتفع خط أنابيب الفولاذ غير الملحوم المقاوم للصدأ بنسبة 5-6%/year هذا العقد) هذا الاتجاه، لكنه لا يقوده؛ فقابلية التتبع هي المحرك، وأنت تتحكم فيها عبر أمر الشراء.
الأسئلة الشائعة
هل الأنبوب الفولاذي المقاوم للصدأ غير ملحوم؟
عرض الإجابة
أيهما أفضل: الأنبوب الفولاذي المقاوم للصدأ الملحوم أم غير الملحوم؟
عرض الإجابة
هل الأنبوب غير الملحوم أغلى من الملحوم؟
عرض الإجابة
أيهما أفضل، الفولاذ المقاوم للصدأ 304 أم 316؟
عرض الإجابة
ما المشكلات الشائعة في الأنبوب غير الملحوم؟
عرض الإجابة
كيف أتحقق من مطابقة أنبوب غير ملحوم لمعيار ASTM A312؟
عرض الإجابة
هل تبحث عن أنبوب فولاذي مقاوم للصدأ غير ملحوم مع قابلية تتبع كاملة وفق EN 10204 3.1؟
اطّلع على برنامجنا للأنابيب الفولاذية غير الملحومة المقاومة للصدأ →نبذة عن هذا الدليل
يستند هذا الدليل إلى معايير ASTM وASME لأنابيب الضغط، وبيانات التآكل الصادرة عن IMOA وNickel Institute، وممارسات إنتاج الأنابيب غير الملحومة وفحصها لدى Synbase Steel Co., Ltd. — إحدى الشركات التابعة لمجموعة E-CHENG Steel Group ومصنع ضمن تجمع صناعي للأنابيب، يورّد أنابيب فولاذية غير ملحومة مقاومة للصدأ مع قابلية تتبع وفق EN 10204 3.1 وإجراء PMI لمشروعات في أكثر من 100 دولة. راجعه الفريق الفني لدى Synbase Steel Co., Ltd. في يونيو 2026.
المراجع والمصادر
- ASTM A312/A312M-25، المواصفة القياسية للأنابيب الفولاذية الأوستنيتية غير الملحومة والملحومة والمشكّلة على البارد بدرجة كبيرةASTM International
- ASTM A312/A312M-18a (متطلبات الاختبار غير الإتلافي أو الاختبار الهيدروستاتيكي)New Zealand Government Building Code Hub
- ASME B36.19M، أنابيب الفولاذ المقاوم للصدأ (الأبعاد وجداول السماكة الاسمية)The American Society of Mechanical Engineers
- إرشادات عملية لتصنيع الفولاذ المقاوم للصدأ دوبلكس (PREN ومقاومة الكلوريدات)International Molybdenum Association (IMOA)
- الفولاذ المقاوم للصدأ في تكرير النفط وظروف الخدمة الحامضيةNickel Institute
مقالات ذات صلة
- الأنابيب الفولاذية غير الملحومة المقاومة للصدأ: الدرجات والمعايير وتسلسل الدرجات بحسب الكلوريدات ودرجة الحرارة
- دليل الأنابيب الفولاذية غير الملحومة: معامل وصلة اللحام ومراجعة شهادة اختبار المصنع
- الأنابيب الفولاذية الكربونية غير الملحومة: خريطة ظروف الخدمة وفق A106/A53
- الأنابيب الفولاذية الملحومة: مقارنة ERW/LSAW بالأنابيب غير الملحومة
- مجموعات الأنابيب الفولاذية غير الملحومة: نطاق المنتجات الكامل