Guia de compra sobre normas, graus, defeitos e ensaios de aceitação. Atualizado em junho de 2026.
O tubo de aço inoxidável sem costura é formado a partir de um tarugo sólido que é perfurado e trefilado a frio, sem solda longitudinal, por isso suporta uma pressão mais alta e previsível onde uma costura poderia ser um caminho de corrosão ou falha. Esse único fato estrutural, a ausência de costura, explica por que ele é especificado para serviços de alta pressão, sensíveis a frestas e de alta pureza. Mas essa frase sobre a “ausência de costura” geralmente é onde as páginas de produtos terminam. Este é o guia do comprador para todo o restante: direcionar seu serviço à norma ASTM correta, entender os modos de defeito que o processo sem costura pode introduzir e conhecer os ensaios de aceitação que comprovam que o tubo corresponde ao seu certificado.
Especificações rápidas
| Norma para tubos de pressão | ASTM A312 / ASME SA-312 (TP304/304L, TP316/316L) |
| Normas de tubos | A269 (instrumentação/geral), A213 (caldeira/trocador de calor), A511 (mecânico) |
| Graus comuns | 304/304L, 316/316L, 321, Duplex 2205, superduplex 2507 |
| Dimensão e schedule | NPS 1/8″–24″+ ; Sch 5S / 10S / 40S / 80S / 160 ; comprimentos de 20 ft |
| Condição | Recozido em solução e decapado (recozido brilhante / polido sob solicitação) |
| Aceitação | Ensaio hidrostático OU ensaio elétrico não destrutivo, dimensional, MTR conforme EN 10204 3.1 |
O que “sem costura” realmente significa e por que isso muda sua especificação
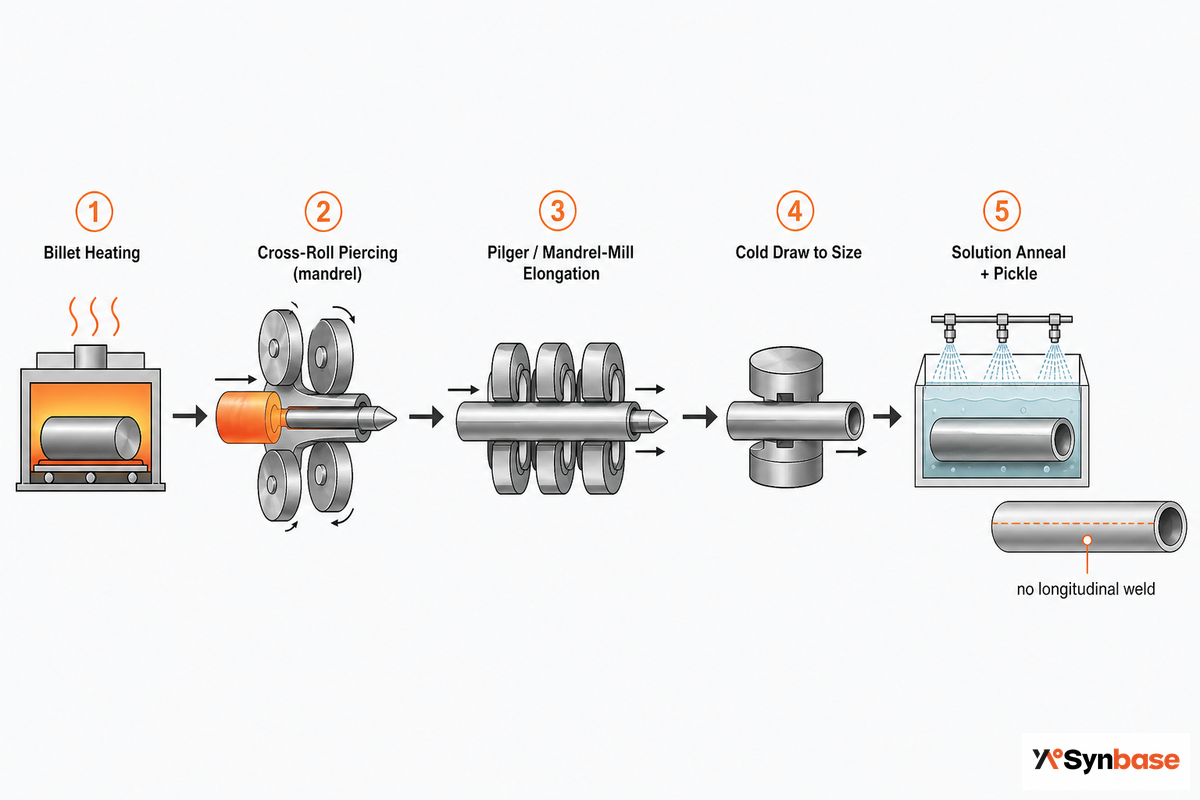
O tubo sem costura começa como um tarugo sólido de aço inoxidável. O tarugo é aquecido e perfurado sobre um mandril (processo Mannesmann), depois alongado e reduzido em um laminador de passes ou de mandril, muitas vezes com redução de seção transversal superior a 90% em um passe, e então trefilado a frio em matrizes para diâmetros menores. O processo termina com um recozimento final em solução, que restaura a estrutura dos grãos e a resistência, e o tubo sem costura acabado é fornecido conforme a ASTM A312. Não aparece nenhuma linha de solda na parede.
Por que isso faz diferença na sua especificação? Uma solda é uma descontinuidade, uma ZTA (zona termicamente afetada) onde pode ocorrer empobrecimento de cromo e uma linha na qual as tensões podem se concentrar. Eliminando-a, os grãos continuam sem interrupção ao redor da circunferência do tubo, o que significa que a capacidade de pressão é inerente à estrutura do tubo, criada na perfuração, em vez de ser acrescentada por uma solda. Esse prêmio do processo sem costura é todo esse conceito e, como veremos na próxima seção, representa uma vantagem relativamente estreita em comparação com o que muitos compradores acreditam.
Tubos de aço inoxidável sem costura e tubos inoxidáveis sem costura atendem às mesmas funções exigentes: transferência de fluidos em alta pressão em petróleo e gás, linhas higiênicas no processamento de alimentos e a resistência à corrosão exigida por aplicações marítimas. Os mesmos produtos tubulares são mantidos em estoque como tubos de aço inoxidável — incluindo tubos de aço inoxidável 304 e tubos de aço inoxidável 316, além de graus com ligas superiores — normalmente fornecidos recozidos em solução, com acabamento decapado ou polido. Os tubos sem costura para instrumentação são dimensionados pelo diâmetro externo e interno, enquanto a pressão de trabalho de um tubo decorre do schedule e da espessura de parede definidos durante a fabricação. Em comparação com tubos inoxidáveis soldados, os tubos inoxidáveis sem costura e os tubos de aço inoxidável sem costura são preferidos para aplicações aeroespaciais e outras aplicações críticas nas quais o polimento superficial e a tolerância apertada são importantes; os mesmos graus de tubo inoxidável e de tubos inoxidáveis sem costura são usuais em instrumentação, e fornecedores de tubos reconhecidos mantêm em estoque tubos inoxidáveis sem costura de alta qualidade nessas formas. Nas aplicações industriais, esses schedules de tubos, conexões e tubos inoxidáveis sem costura são especificados para resistência e resistência à corrosão, com a resistência à corrosão aprimorada das ligas superiores mantida em estoque para serviços severos — nos quais acabamento liso, propriedades mecânicas adequadas e resistência a meios corrosivos, além do biselamento correto das extremidades, são importantes.
Aço inoxidável sem costura versus soldado: quando o prêmio compensa
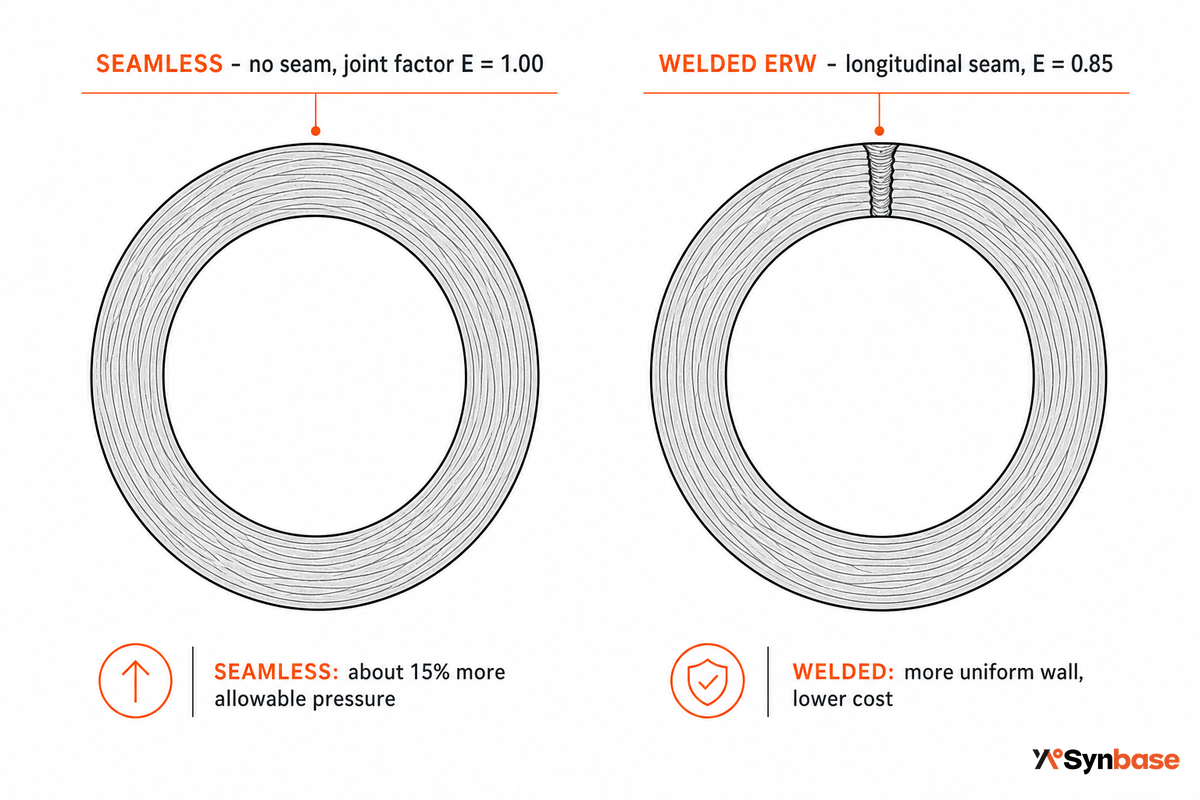
Então, qual tubo de aço inoxidável é melhor: soldado ou sem costura? Nenhum é universalmente melhor; eles falham de maneiras diferentes. O motivo pelo qual o tubo sem costura pode ser classificado para pressão mais alta é um mecanismo de código, não uma vantagem geral de resistência: códigos de projeto como ASME B31.3 aplicam um fator de qualidade da junta de solda longitudinal, normalmente 0.85 para tubos soldados contra 1.00 para tubos sem costura, o que reduz em aproximadamente 15% a pressão admissível de uma linha soldada. Esse fator é uma tolerância de código para a costura, não uma perda de resistência medida no metal-base, razão pela qual tubos modernos soldados e trefilados (ASTM A249/A269) reduzem grande parte da diferença em serviços estáticos de baixa pressão.
Os metalurgistas de campo são diretos: o processo sem costura não é exatamente “mais resistente”; ele tem defeitos diferentes. O tubo soldado oferece uma parede uniforme e uma superfície limpa; o tubo sem costura sempre apresenta alguma variação de parede, normalmente superior a ±10% em um comprimento, e o ponto mais fino será sempre mais fino que uma parede soldada equivalente. Isso importa quando você dimensiona o reforço de um ramal ou opera um tubo próximo do seu limite de pressão.
- Pressão interna cíclica ou alta (sem costura sujeita à fadiga)
- Serviço ácido / H₂S, determinado pelos limites de dureza da solda da NACE, não pelo código de tubulação
- Fluxo de alta pureza (farmacêutico, semicondutores), quando um cordão de solda retém o produto
- Linhas de parede fina e pequeno diâmetro, nas quais o prêmio é menor
- Serviço utilitário estático e de baixa pressão
- Grande diâmetro (o processo sem costura é difícil e caro acima de aproximadamente 12 in. de DE)
- Projetos orientados pelo orçamento com tratamento térmico integral especificado
- A uniformidade da parede importa mais que a classificação de pressão máxima
Mas a que custo? A afirmação “o tubo sem costura custa 30-50% mais” é outra frase amplamente citada que não se sustenta fora de alguns parâmetros: ela é real em dimensões de parede fina e pequeno diâmetro, mas praticamente se equipara em paredes espessas e em torno de ~8 NPS. Nunca aceite essa porcentagem sem verificar; calcule suas dimensões e espessuras de parede antes de solicitar preços.
“Os códigos de tubulação não dizem qual usar, há casos especiais demais, por isso deixam a decisão para o usuário. O tubo sem costura não é melhor que o soldado; ele apenas tem defeitos diferentes.”
Relacione a norma ao serviço: o roteador de serviço para norma
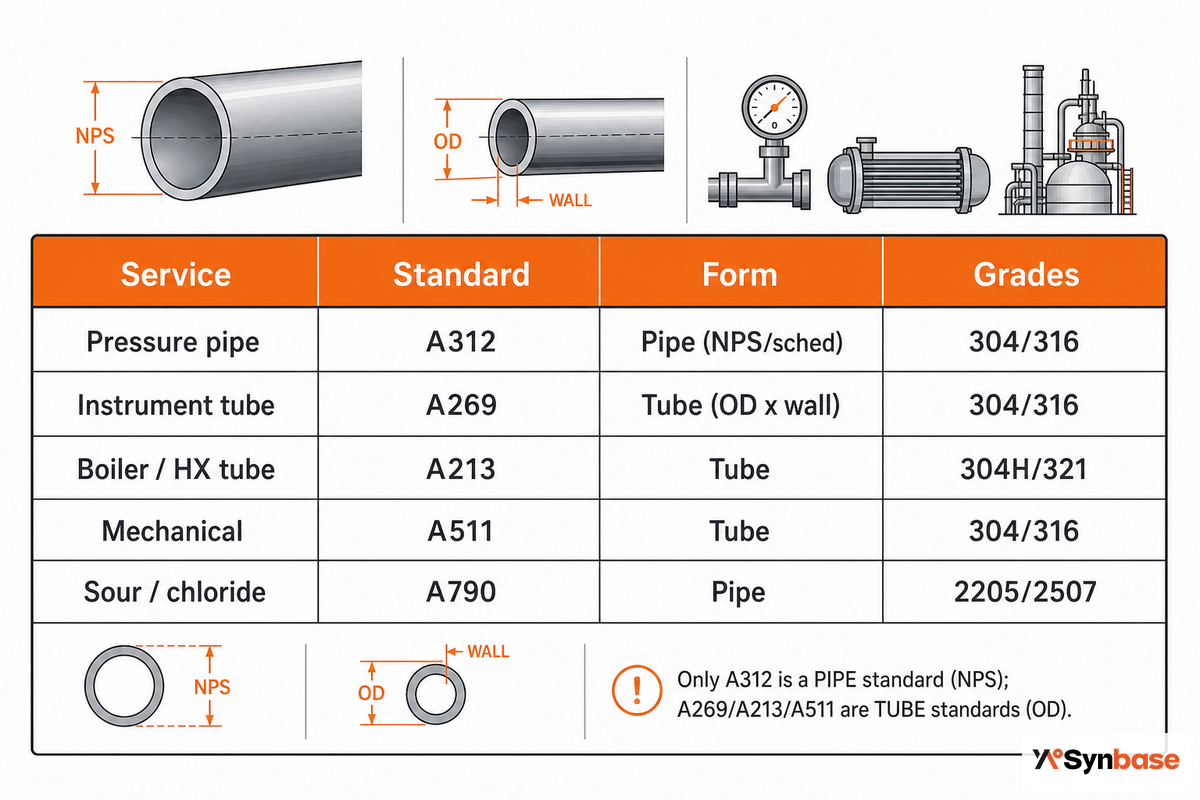
O que ocorre com mais frequência é especificar um “304 sem costura”, mas não citar a norma aplicável. Você compra com base na norma — NÃO no grau —, pois ela determina as dimensões, as faixas de tolerância e os ensaios nos quais pode confiar; consulte o Roteador de serviço para norma para encontrar a norma associada ao seu serviço e encomende o documento, não apenas o material. Se comparar tubos de aço e conexões da BalingSteel com este requisito, verifique separadamente a norma e as dimensões do produto cotado, além do nome do grau.
| Categoria de serviço | Norma | Formato | Graus típicos |
|---|---|---|---|
| Tubo de pressão (ASME B31.x) | ASTM A312 / SA-312 | Tubo (NPS e schedule) | 304/304L, 316/316L |
| Tubo para instrumentação / hidráulico | ASTM A269 | Tubo (DE × parede) | 304, 316 |
| Tubo para caldeira e trocador de calor | ASTM A213 / SA-213 | Tubo (tolerância de espessura de parede mais estreita). | 304H, 316, 321 |
| Mecânico / estrutural | ASTM A511 | Tubo (sem classificação de pressão) | 304, 316 |
| Alta pureza (farmacêutico/semicondutores) | A269 + ASME BPE | Tubo (eletropolido) | 316L |
| Resistente à corrosão geral | ASTM A269 | Tubo (DE × espessura de parede) | 304/304L, 316/316L |
| Criogênico / baixa temperatura | ASTM A312 | Tubo (NPS e schedule) | 304/304L |
| Alta temperatura (>540°C) | A312 / A213 | Tubo / tubo | 304H, 321 |
| Serviço ácido / com cloretos | ASTM A790 / A312 | Tubo (NPS e schedule) | 2205, 2507 |
Escopos conforme as definições das normas ASTM A312/A269/A213/A511.
Uma distinção fácil de ignorar: somente A312 é uma norma de tubos, dimensionada por NPS e schedule. A269, A213 e A511 são normas de tubos, dimensionadas pelo DE real e pela parede (abordados na próxima seção), com suas próprias tolerâncias e regimes de ensaio. Especificar dimensões de A312 para uma norma de tubos, ou vice-versa, é um erro comum de comparação entre fornecedores. A divisão importa porque os ensaios acompanham a norma: o tubo para caldeira A213 tem tolerância de parede mais apertada e ensaios mais rigorosos que A269, por isso custa mais; encomendar A213 para um trabalho que precisa apenas de A269 é um gasto excedente discreto. Indique A312 para qualquer tubo de pressão direcionado conforme ASME B31.1 ou B31.3.
Graus decodificados: 304 versus 316 versus Duplex 2205 (e por que o PREN decide)
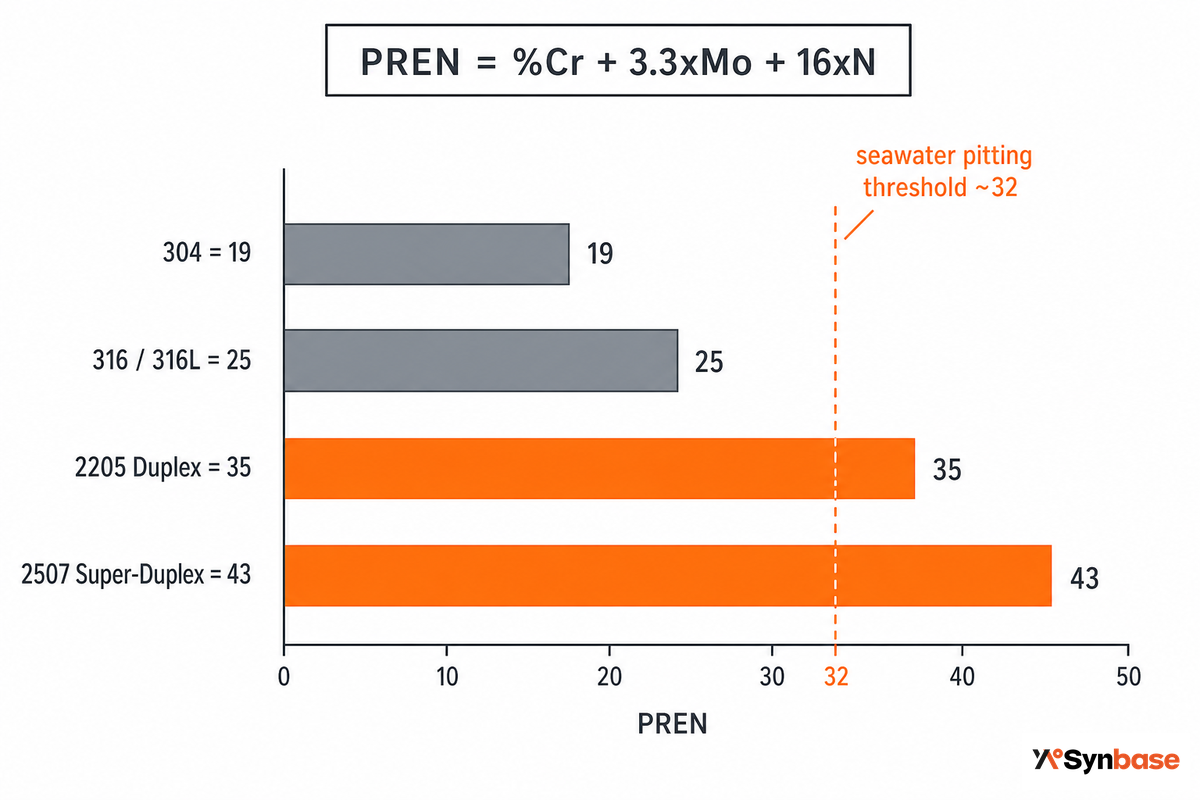
316 ou 304 é melhor para a maioria dos serviços e aplicações? Você pode se perguntar qual grau de aço inoxidável é preferível para a maioria dos tipos de serviço com cloretos. Nesses casos, não há erro em escolher o aço inoxidável 316 pelo seu teor de molibdênio, entre 2-3%; porém, se for para algo como água do mar muito quente, ambos os graus ficam muito aquém, e é aconselhável optar pelo grau duplex 2205. O número usado para avaliar esses níveis de resistência à corrosão por pite é chamado de Pitting Resistance Equivalent Number e pode ser calculado da seguinte forma:
PREN = %Cr + 3,3 × %Mo + 16 × %N. Usando composições químicas nominais padrão:
• 304 (18 Cr, ~0 Mo, 0.06 N) → PREN ≈ 19
• 316/316L (16.5 Cr, 2.1 Mo, 0.05 N) → PREN ≈ 25
• duplex 2205 (22 Cr, 3.1 Mo, 0.17 N) → PREN ≈ 35
No entanto, você não pode depender apenas do Pitting Resistance Equivalent Number como fator determinante; um número usado com frequência como orientação para o que é adequado até mesmo em ambientes oceânicos salgados fica em torno de 32, mas essa estimativa pode ser válida apenas em determinadas condições, pois outro tipo de corrosão — conhecido como corrosão em frestas — ainda pode ser motivo de preocupação, e algumas aplicações que exigem o mais alto grau de resistência, como águas cloradas mais quentes, exigem valores de PREN superiores a 40 (por exemplo, duplex 2507). Por esses motivos, valores de PREN de aproximadamente 25 para 316 são considerados inadequados em situações quentes com cloretos, nas quais os metais duplex têm desempenho melhor.
Em resumo, 304 / 304L funciona muito bem em praticamente qualquer serviço padrão ou aplicação de processamento de alimentos — ambos estão entre os graus fornecidos conforme a ASTM A312 como TP304/TP316L —, enquanto é prudente sempre selecionar os graus L desses dois metais quando houver qualquer tipo de soldagem, pois isso ajuda a reduzir danos intergranulares e de sensibilização induzidos pela soldagem por meio dos 0,03% de carbono contido, que limita a sensibilização prejudicial. Para a escala completa de graus em função de cloretos e temperatura, consulte nosso hub de tubos inoxidáveis sem costura. Para uma lista mais ampla de famílias de materiais, consulte aços inoxidáveis e ligas de níquel da TiAlloy; uma liga diferente ainda exige uma avaliação de engenharia específica para o serviço.
Leitura de dimensões e schedules: NPS, Sch 5S–80S e espessura de parede
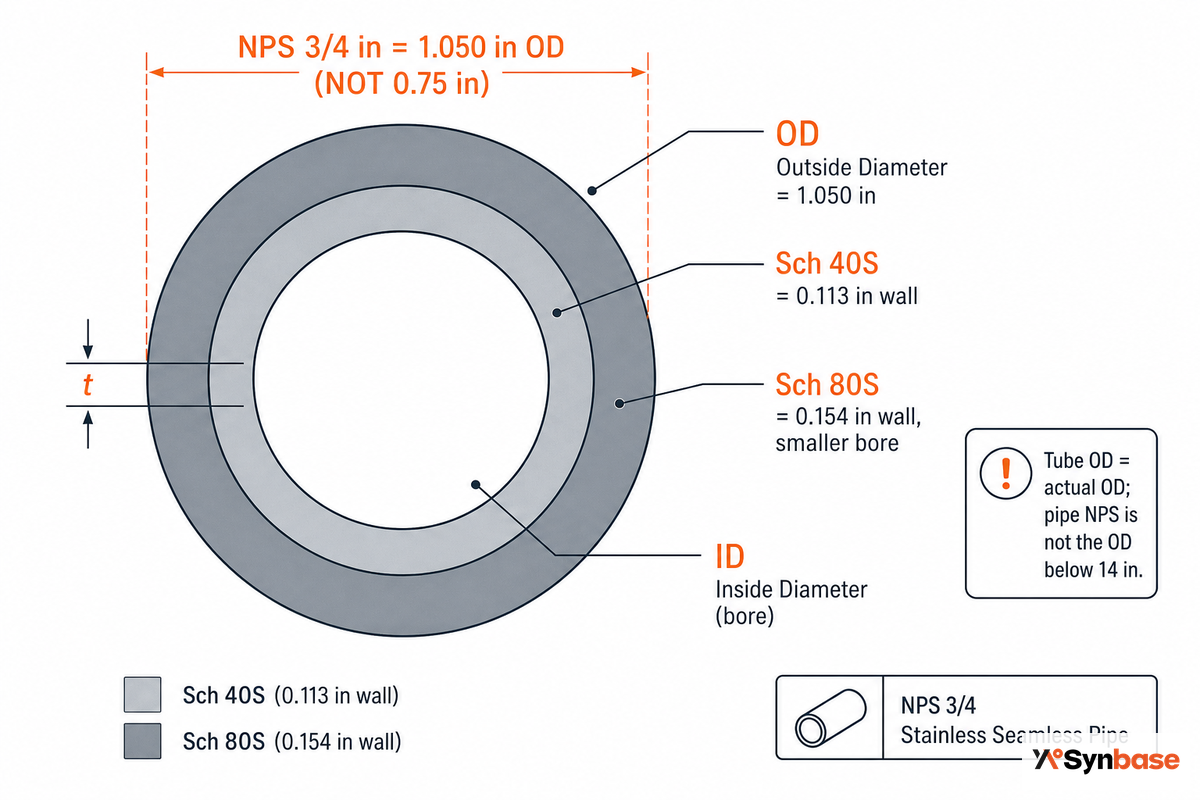
Esta é a armadilha que produz pedidos errados: para tubos, NPS não é o diâmetro externo. Um tubo NPS 3/4″ tem DE de 1.050″; NPS 1″ é 1.315″; NPS 2″ é 2.375″. Somente a partir de NPS 14″ o número NPS é igual ao DE. Já o tubo é dimensionado pelo DE real × parede, portanto encomendar tubo A312 por um DE de tubo é o erro dimensional mais comum.
| NPS | DE (in) | Sch 5S | Sch 10S | Sch 40S | Sch 80S |
|---|---|---|---|---|---|
| 1/4″ | 0.540 | — | 0.065 | 0.088 | 0.119 |
| 3/8″ | 0.675 | — | 0.065 | 0.091 | 0.126 |
| 1/2″ | 0.840 | 0.065 | 0.083 | 0.109 | 0.147 |
| 3/4″ | 1.050 | 0.065 | 0.083 | 0.113 | 0.154 |
| 1″ | 1.315 | 0.065 | 0.109 | 0.133 | 0.179 |
| 1-1/4″ | 1.660 | 0.065 | 0.109 | 0.140 | 0.191 |
| 2″ | 2.375 | 0.065 | 0.109 | 0.154 | 0.218 |
| 3″ | 3.500 | 0.083 | 0.120 | 0.216 | 0.300 |
| 4″ | 4.500 | 0.083 | 0.120 | 0.237 | 0.337 |
| 6″ | 6.625 | 0.109 | 0.134 | 0.280 | 0.432 |
| 8″ | 8.625 | 0.109 | 0.148 | 0.322 | 0.500 |
| 10″ | 10.750 | 0.134 | 0.165 | 0.365 | 0.500 |
Dimensões conforme ASME B36.19M. O “S” do schedule significa material inoxidável; confirme se isso está atualizado no seu pedido de compra.
Como a espessura de parede sem costura pode variar em até 10% ou mais, o número do schedule é um valor nominal de projeto — não necessariamente a espessura mínima de parede do seu produto específico em todos os pontos ao redor do DE. Usar a espessura mínima de parede da tolerância negativa da norma no projeto de pressão protege contra essa variação da parede; use nossa referência de espessura de parede para tubos inoxidáveis para converter um schedule em uma parede de projeto.
Os 5 modos de defeito dos tubos sem costura e seu mapa de controle
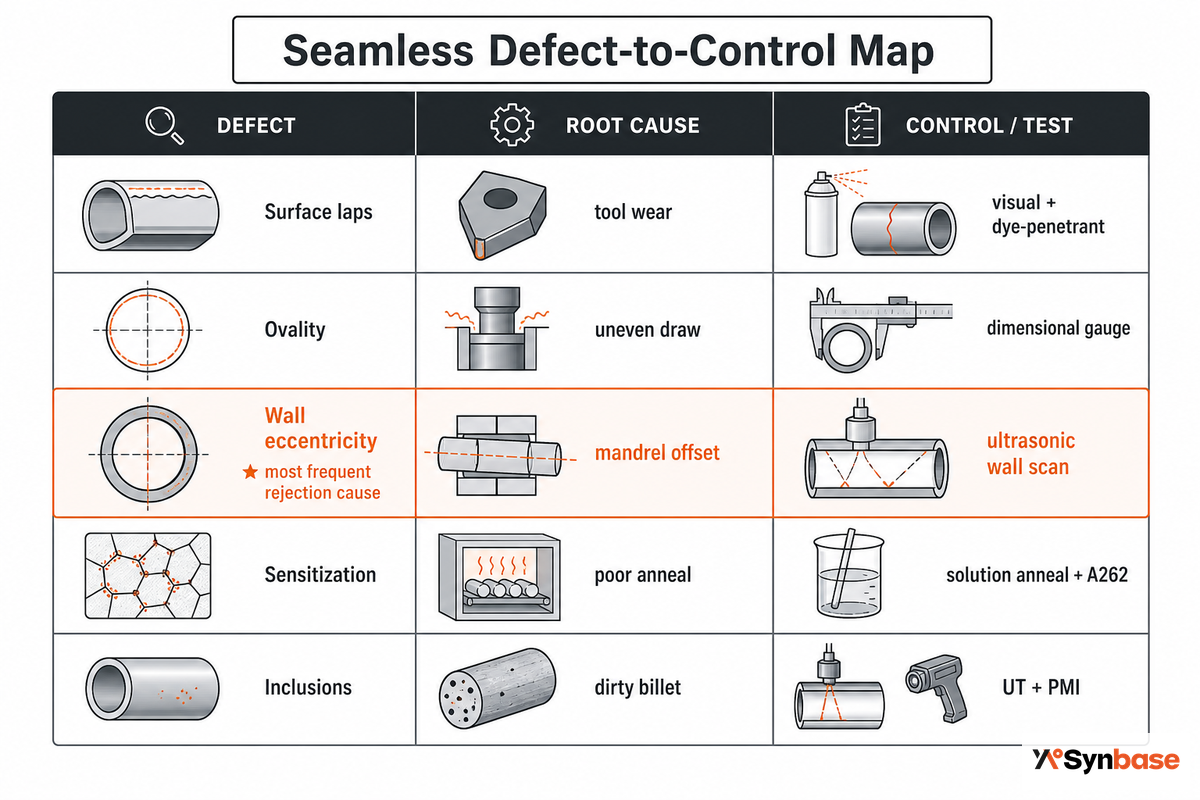
Os problemas comuns dos tubos sem costura são artefatos do processo de perfuração e trefilação a frio, não falhas de corrosão. A narrativa de marketing é “sem costura significa perfeito”; a realidade da inspeção é que a excentricidade da parede, e não a corrosão, causa a maioria das rejeições de tubos sem costura. O mapa de defeito e controle dos tubos sem costura abaixo relaciona cada defeito à sua causa raiz e ao ensaio que o detecta, para que você possa inseri-lo diretamente no pedido de compra.
| Modo de defeito | Causa raiz no processo | Controle / ensaio que o detecta |
|---|---|---|
| Sobreposições, arranhões, pites e dobras superficiais | Desgaste da ferramenta / contaminação na perfuração e trefilação | Inspeção visual + líquido penetrante; correntes parasitas em linhas críticas |
| Ovalização / falta de circularidade | Trefilação desigual, manuseio | Medição dimensional conforme a tolerância B36.19M |
| Excentricidade da parede (ponto fino) | Desalinhamento do mandril de perfuração | Varredura ultrassônica da parede + aceitação da parede mínima |
| Tensão residual / trincas, sensibilização | Trabalho a frio sem recozimento adequado | Recozimento em solução obrigatório + ensaio de corrosão intergranular ASTM A262 |
| Inclusões não metálicas | Limpeza do tarugo | Inspeção ultrassônica + PMI |
Cuidado com a excentricidade da parede. Como a casca quente sem costura pode se deslocar em relação ao mandril durante a trefilação a frio, é muito comum que sua espessura mínima de parede (e possivelmente mais) fique abaixo do número do schedule. Se você opera próximo das margens mínimas de projeto, especifique no pedido de compra uma varredura ultrassônica da parede trefilada a frio, com um critério objetivo de aceitação da parede mínima.
Lista de verificação de aceitação em 4 etapas: comprovando que você recebeu aquilo pelo que pagou
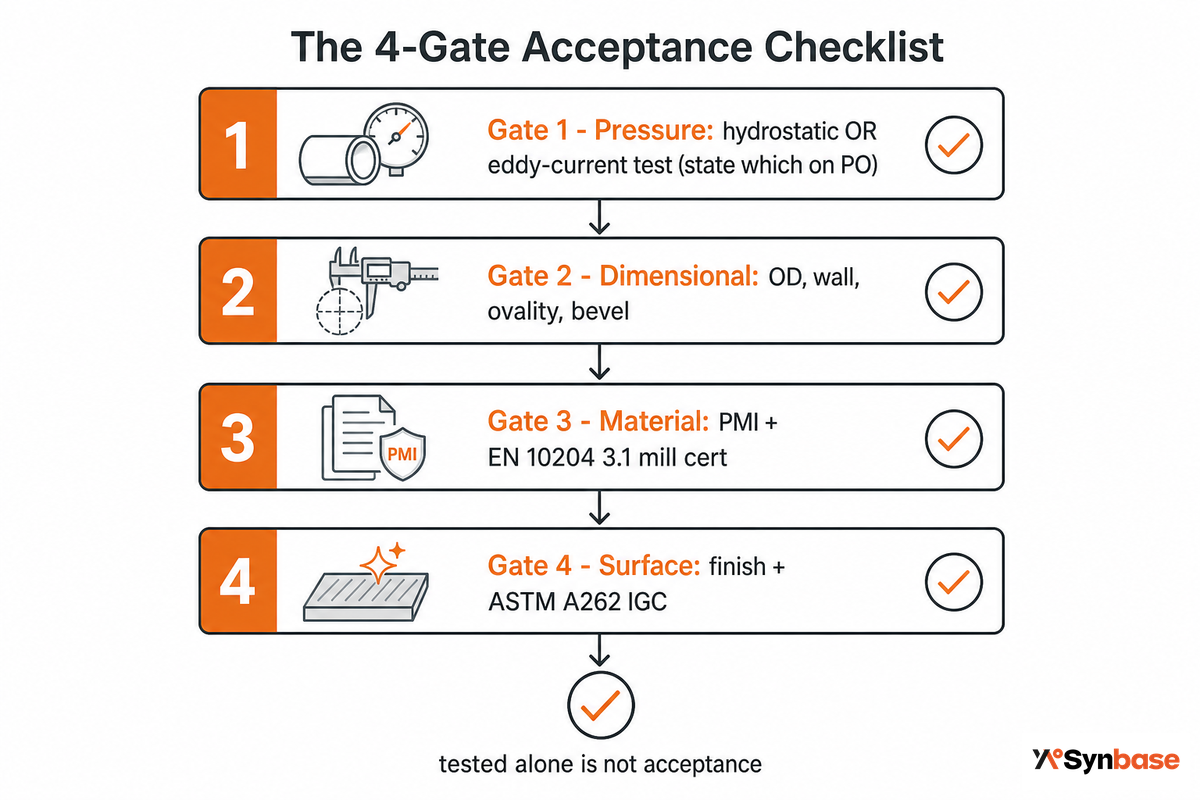
Verificação de aceitação em 4 etapas para tubos sem costura A312 Como posso verificar, antes da instalação, se o tubo A312 sem costura corresponde ao nosso pedido de compra? Quatro etapas essenciais:
- Pressão / estanqueidadeA312 exige um ensaio hidrostático ou um ensaio elétrico não destrutivo (correntes parasitas). Escolha um e indique-o no pedido de compra; “ensaiado” não é um critério de aceitação.
- Dimensional confira o diâmetro externo, a espessura de parede (mínima e excentricidade), a ovalização, o comprimento e o chanfro conforme a B36.19M.
- Comprovação do materialidentificação positiva do material (PMI) mais um certificado de ensaio da usina EN 10204 3.1 que relacione a composição química, as propriedades mecânicas e os resultados dos ensaios à corrida fornecida.
- Superfície e corrosãoacabamento, além de um ensaio de corrosão intergranular ASTM A262 quando o serviço exigir.
A etapa mais crítica para a maioria dos compradores é a Etapa 3. Um certificado EN 10204 3.1 documenta os resultados reais dos ensaios do material que você recebeu, validados independentemente pela função de inspeção do fabricante, ao contrário de uma declaração geral de conformidade, como uma declaração EN 10204 2.1 ou 2.2. Para qualquer peça molhada ou limite de pressão, exija um certificado 3.1 e verifique-o campo a campo com nosso guia de verificação de certificado de ensaio da usina.
Como uma usina do grupo E-CHENG Steel Group voltada a um conjunto de dutos, nossas linhas de produção sem costura enviam tubos de pressão de aço inoxidável recozidos em solução e decapados, com certificados de ensaio da usina EN 10204 3.1 rastreáveis à corrida e PMI na expedição, sob um único sistema ISO 9001, de NPS 1/8″ a 24″+. Os compradores podem e, em serviços críticos, devem exigir as mesmas evidências em cada pedido de importação.
Perspectivas 2025–2026: a rastreabilidade está se tornando a verdadeira etapa de aceitação
A mudança que você deve planejar não é o preço, mas a comprovação. Empreiteiras de EPC e equipes de qualidade de petróleo e gás estão especificando cada vez mais certificados de material EN 10204 3.1 e PMI no recebimento para limites de pressão e serviços ácidos, porque materiais abaixo da especificação e certificados de ensaio da usina falsificados transferiram a verificação da documentação para a doca. A base normativa reforça isso: a ASTM A312 já exige um ensaio não destrutivo ou hidrostático em cada tubo, e a documentação 3.1 está se tornando o piso, e não mais um upgrade.
A economia de importação mudou junto com a documentação: as tarifas americanas de aço da Seção 232 subiram de 25% para 50% em junho de 2025, enquanto o Mecanismo de Ajuste de Carbono na Fronteira da UE entra em seu período definitivo para ferro e aço em 2026, acrescentando uma declaração de emissões incorporadas à documentação que acompanha uma corrida. A rastreabilidade agora abrange resultados de ensaios, origem e dados de carbono no mesmo pedido.
Para compras em 2026, a especificação e o método de ensaio — não a escolha do fornecedor — são fundamentais: exija 3.1 mais PMI para qualquer linha molhada ou de retenção de pressão e descarte a autodeclaração 2.1/2.2 para essas aplicações. Um mercado em crescimento (a expectativa é que a tubulação de aço inoxidável sem costura aumente 5-6%/ano nesta década) apoia essa direção, mas não a impulsiona — a rastreabilidade impulsiona, e você controla a rastreabilidade no pedido de compra.
Perguntas frequentes
O tubo de aço inoxidável é sem costura?
Ver resposta
O tubo de aço inoxidável soldado ou sem costura é melhor?
Ver resposta
O tubo sem costura é mais caro que o soldado?
Ver resposta
Qual é melhor: aço inoxidável 304 ou 316?
Ver resposta
Quais são os problemas comuns dos tubos sem costura?
Ver resposta
Como verifico se um tubo sem costura atende à ASTM A312?
Ver resposta
Está buscando tubo sem costura de aço inoxidável com rastreabilidade completa EN 10204 3.1?
Conheça nosso programa de tubos sem costura de aço inoxidável →Sobre este guia
Este guia se baseia nas normas ASTM e ASME para tubos de pressão, nos dados de corrosão da IMOA e do Nickel Institute e nas práticas de produção e inspeção de tubos sem costura da Synbase Steel Co., Ltd. — afiliada do E-CHENG Steel Group e usina siderúrgica de um polo industrial de tubulações que fornece tubos sem costura de aço inoxidável com rastreabilidade EN 10204 3.1 e PMI para projetos em mais de 100 países. Revisado pela equipe técnica da Synbase Steel Co., Ltd. em junho de 2026.
Referências e fontes
- ASTM A312/A312M-25, Especificação para tubos de aço inoxidável austenítico sem costura, soldados e intensamente trabalhados a frioASTM International
- ASTM A312/A312M-18a (requisito de ensaio não destrutivo ou hidrostático)New Zealand Government Building Code Hub
- ASME B36.19M, Tubos de aço inoxidável (dimensões e schedules)The American Society of Mechanical Engineers
- Diretrizes práticas para a fabricação de aço inoxidável duplex (PREN e resistência a cloretos)International Molybdenum Association (IMOA)
- Aços inoxidáveis no refino de petróleo e em serviço com presença de H₂SNickel Institute
Artigos relacionados
- Tubos sem costura de aço inoxidável: graus, normas e gradação por temperatura e teor de cloretos
- Guia de tubos de aço sem costura: fator da junta soldada e auditoria do certificado de ensaio da usina
- Tubos sem costura de aço-carbono: mapa de aplicações A106/A53
- Tubos de aço soldados: ERW/LSAW versus sem costura
- Famílias de tubos de aço sem costura: linha completa de produtos