Atualizado em julho de 2026 · Revisado pela equipe técnica da Synbase Steel.
O tubo soldado helicoidal é um tubo de aço formado pela alimentação de uma tira de aço laminada a quente em ângulo e pela união da costura helicoidal resultante por soldagem a arco submerso dupla face — o produto conhecido como SSAW (soldado a arco submerso helicoidal), também chamado de tubo spiralweld ou HSAW. Essa única escolha de projeto explica por que uma mesma usina pode laminar diâmetros de algumas centenas de milímetros até vários metros, em espessuras de parede de cerca de 5 a 25 mm, usando a mesma largura de tira. Este guia foi escrito para engenheiros e compradores que precisam especificar, comparar e aceitar tubos soldados helicoidais conforme uma especificação real de projeto, sem vender o produto de uma usina específica, mas tornando legíveis em um só lugar as normas, os compromissos e os ensaios de aceitação.
Especificações rápidas: tubo soldado helicoidal (SSAW)
| Também conhecido como | SSAW, HSAW, spiralweld, tubo de costura helicoidal, DSAW helicoidal |
| Processo de soldagem | Soldagem a arco submerso dupla (DSAW), passe interno + externo |
| Faixa de diâmetro externo | ~8 in (219 mm) a 144 in (3.658 mm) na maioria das usinas dos EUA/UE; até 4.500 mm em algumas usinas de grande diâmetro |
| Espessura de parede | ~5–25 mm (teto típico de até 1 in / 25,4 mm) |
| Principais normas | API 5L PSL1/PSL2, AWWA C200, ASTM A139, ASTM A134, ASTM A252 |
| Resistência da solda | ~90–95% do metal de base (contra 98–100% para uma solda longitudinal LSAW) |
| Ideal para | Grande diâmetro em baixa a média pressão: adução de água, linhas coletoras/alimentadoras de petróleo e gás, estacas e estruturas |
O que é o tubo soldado helicoidal (SSAW)?
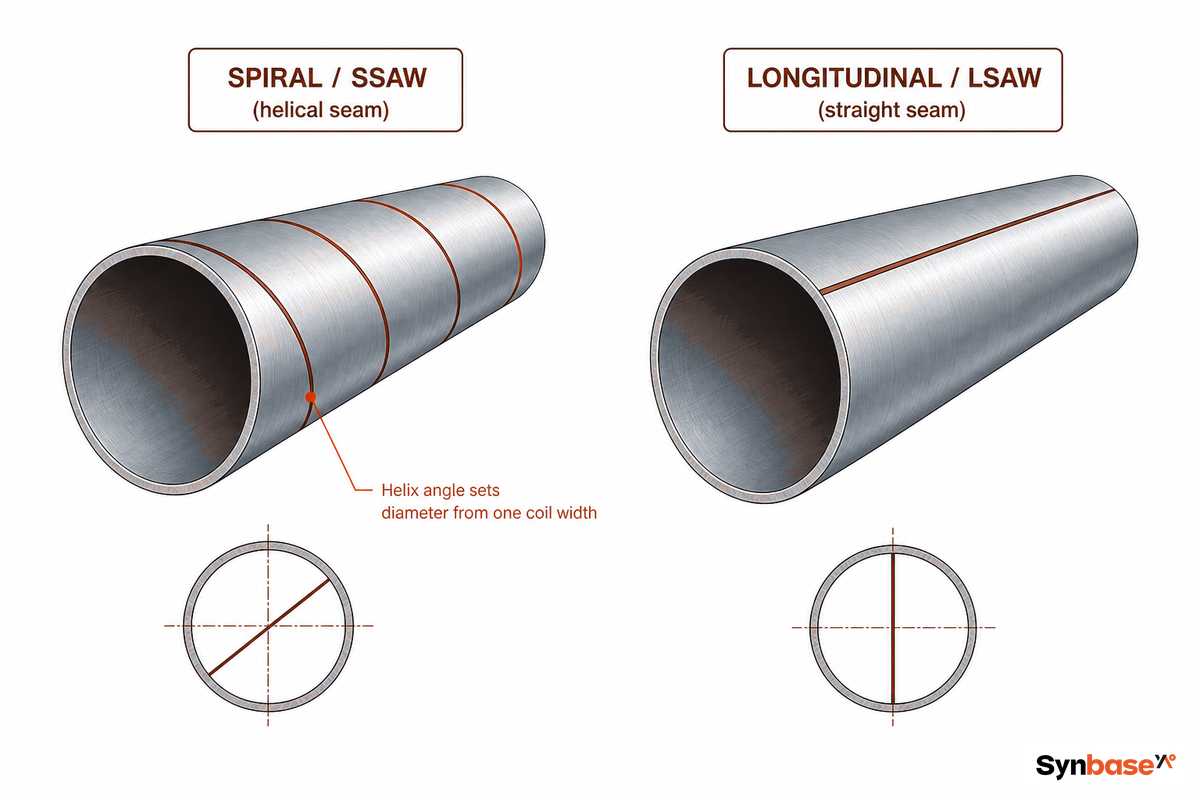
O tubo soldado helicoidal é um tubo de aço cuja costura percorre o corpo em hélice, como a faixa de um poste de barbeiro, em vez de seguir reta ao longo do comprimento. O mesmo produto é comercializado sob vários nomes: SSAW (soldado a arco submerso helicoidal), HSAW ou SAWH (soldado a arco submerso helicoidal), spiralweld ou simplesmente tubo de aço helicoidal. Todos descrevem a mesma coisa: um tubo laminado a partir de uma bobina em forma de hélice e unido por soldagem a arco submerso.
O que importa é o contraste com uma costura reta. Um tubo longitudinal soldado reto (LSAW) conforma uma chapa plana de aço em cilindro e executa uma solda reta ao longo de todo o comprimento; um tubo ERW funde uma costura reta por resistência elétrica de alta frequência, sem metal de adição. O formato helicoidal produz uma costura mais longa por unidade de tubo, mas a geometria helicoidal é justamente o que permite que uma única usina cubra muitos diâmetros a partir de uma largura de bobina: mudar o ângulo da hélice altera o diâmetro do tubo sem mudar a tira. Essa flexibilidade, e não a resistência bruta, é a razão central da existência do tubo helicoidal.
Acertar o nome é importante antes mesmo de redigir uma especificação de tubo soldado helicoidal. Escreva “tubo espiral” em um pedido de compra sem indicar a norma e você pode receber um duto espiral para HVAC em vez de um tubo de linha com classificação de pressão, pois os dois compartilham um termo de pesquisa, mas nada além disso. Em um projeto de captação municipal, um empreiteiro que especificou “tubo de aço espiral, 60-inch” sem mencionar AWWA C200 — a norma que abrange explicitamente tubos de aço com costura helicoidal para água de 6 in ou mais — teve de refazer a concorrência depois que as primeiras cotações chegaram para dutos galvanizados leves. Informe juntos o produto (SSAW / HSAW), a norma e o grau, e essa ambiguidade desaparece.
O ângulo da hélice e a largura da tira definem o diâmetro final. Uma bobina mais estreita alimentada em um ângulo mais baixo produz um tubo maior. Segundo a referência de engenharia da ScienceDirect (Structural Mechanics & Design of Metal Pipes, 2023), tubos soldados helicoidais com mais de 120 in (3 m) são produzidos rotineiramente para transporte de água na América do Norte, um diâmetro que uma linha de costura reta não alcança de forma econômica.
Como é feito o tubo soldado helicoidal: processo DSAW passo a passo
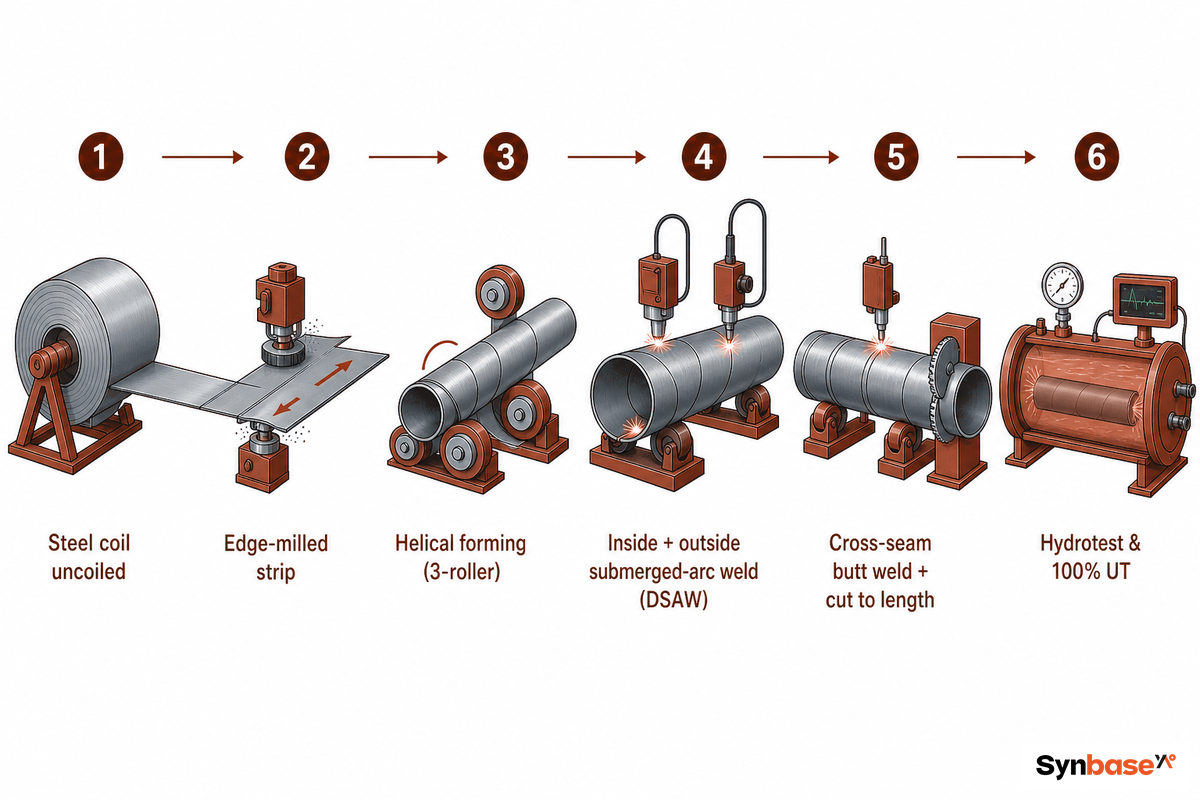
O tubo soldado helicoidal é fabricado a partir de bobina de aço, e não de chapa de aço. A tira de aço laminada a quente é desenrolada, nivelada e fresada nas bordas, depois alimentada em um ângulo fixo para uma estação de conformação (normalmente uma pirâmide de três rolos), que a dobra em uma hélice contínua com parede uniforme. À medida que a hélice avança, a costura é unida pelo processo de soldagem a arco submerso dupla (DSAW) — um passe interno e outro externo, cada um sob uma camada de fluxo granular.
Esse método de soldagem a arco submerso é o que dá profundidade de fusão à costura. Quando uma bobina termina, sua borda traseira é soldada de topo à bobina seguinte, criando uma costura transversal, e o tubo é cortado no comprimento exigido com um maçarico de plasma e chanfrado para a soldagem em campo. Esse processo de fabricação contínuo difere bastante da fabricação de tubos sem costura, na qual um tarugo maciço é perfurado sobre um mandril, e é por isso que o tubo helicoidal aumenta de diâmetro de forma tão econômica.
Essa fabricação contínua é o processo de soldagem que permite a uma usina de tubos helicoidais produzir toda a faixa de diâmetros a partir de uma única largura de bobina, uma flexibilidade que nenhuma linha de costura reta possui. A abordagem é suficientemente madura para ser objeto de trabalhos ativos de patente: métodos concedidos, como US 4.645.893 (arco submerso multifio, passes interno e externo) e WO 2011/050764 (geometria otimizada de tubos com costura helicoidal), existem especificamente para aumentar a velocidade de soldagem, a penetração e o controle dimensional em linhas helicoidais.
A nomenclatura muda conforme o processo: um tubo helicoidal também é comercializado como tubo de costura helicoidal ou HSAW; um trecho de tubo longitudinal com dois passes SAW é um tubo soldado de costura reta, também chamado de DSAW em sua forma longitudinal. O “duplo” em DSAW se refere aos dois passes de arco submerso, e não à orientação da costura, razão pela qual tanto tubos helicoidais quanto longitudinais podem receber a designação DSAW.
O ponto a observar nesse processo é a costura transversal, onde uma nova bobina é soldada de topo à cauda da anterior. Essa solda transversal interrompe a hélice, e uma costura transversal fria ou com fusão insuficiente é um caminho documentado para vazamentos em serviço; por isso, a usina radiografa as costuras transversais, e não apenas a costura helicoidal contínua. Um comprador que aceita um certificado que relata somente ensaio ultrassônico da costura helicoidal, sem nada sobre as costuras transversais, está confiando a junta mais fraca do tubo a um ensaio que nunca a examinou.
Helicoidal (SSAW) vs longitudinal (LSAW) vs ERW vs sem costura: qual processo escolher
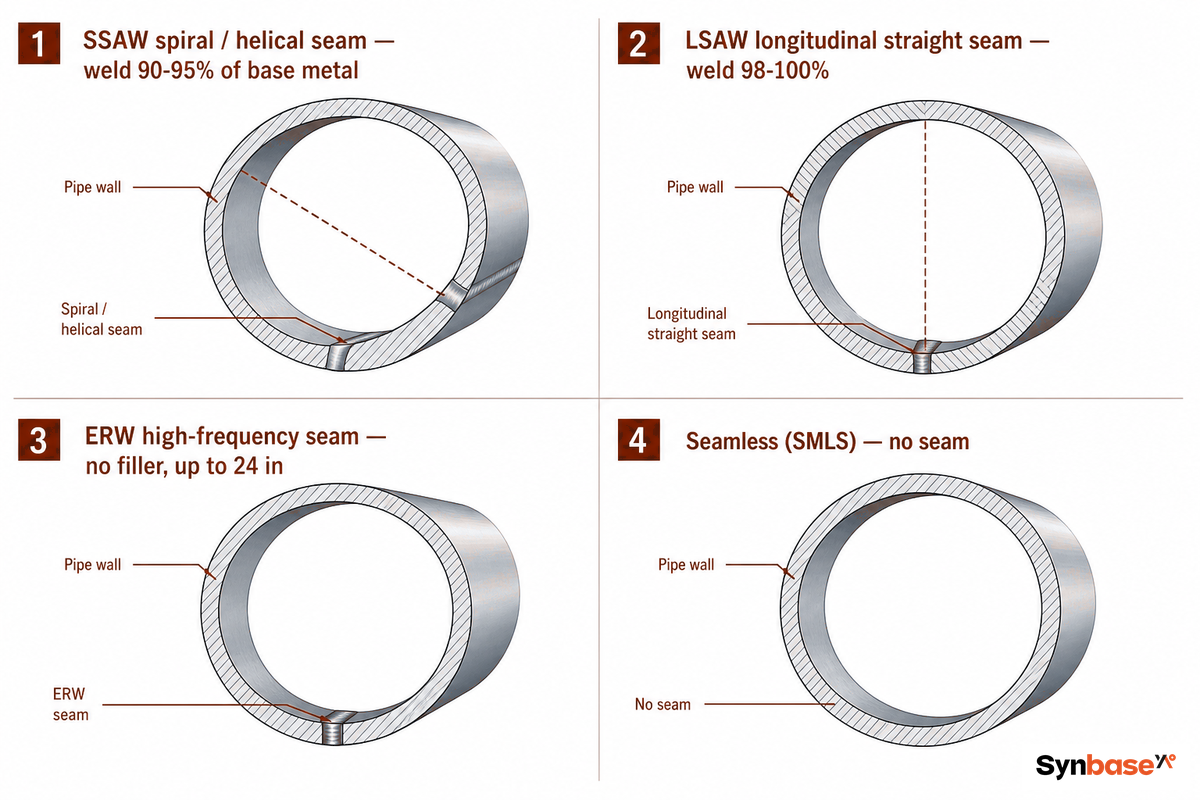
A suposição de que “uma costura helicoidal significa um tubo mais fraco” custa dinheiro aos compradores em projetos inadequados. Dentro de seu envelope de projeto — grande diâmetro, baixa a média pressão, água, estacas e serviço estrutural — o tubo soldado helicoidal é a escolha de melhor custo e em conformidade com as normas, passando pelos mesmos ensaios hidrostáticos e critérios de aceitação ultrassônicos da API 5L que um tubo de costura reta. A diferença real está na geometria da solda e no custo, não em qualidade aprovada ou reprovada.
Em números: uma solda LSAW desenvolve aproximadamente 98–100% da resistência do metal de base (metal-mãe); uma solda helicoidal fica em torno de 90–95% do metal-mãe e apresenta maior tensão residual decorrente da conformação contínua. Nenhum dos dois é um produto de baixa resistência; ambos alcançam graus de alta resistência da API 5L. Essa faixa é o envelope de serviço do tubo helicoidal, onde o compromisso do tubo helicoidal é o adequado. Leia a tabela de cima para baixo; quando a espessura de parede e a pressão de projeto se enquadram na faixa SSAW, pagar o adicional do LSAW apenas recompra uma margem que você já especificou retirar.
| Processo | Faixa de diâmetro externo | Espessura máxima de parede | Solda vs base | Custo relativo | Ideal para |
|---|---|---|---|---|---|
| ERW | ½”–24″ | ~16 mm | Costura fundida por alta frequência | Mais baixo | Distribuição de diâmetro médio |
| SSAW (helicoidal) | 8″–177″ (4.500 mm) | ~25 mm | 90–95% | Intermediário | Grande diâmetro, baixa a média pressão, água, estacas |
| LSAW | 16″–60″ | ~60 mm | 98–100% | Mais alto | Alta pressão, parede espessa, serviço com gás ácido |
| Sem costura (SMLS) | ≤24″–26″ | espesso | Sem costura | Alto | Pequeno diâmetro crítico, pressão extrema |
Os valores de solda versus base são resistências medidas da solda, e não fatores de projeto normativo; a 49 CFR 192.113 atribui ao tubo soldado a arco submerso um fator de junta longitudinal de 1.00. Os envelopes dimensionais vêm da prática de graus da API 5L e de dados dos fabricantes (consulte as Referências).
Qual é a diferença entre tubo ERW e tubo soldado helicoidal?
O tubo ERW (soldado por resistência elétrica) funde uma costura longitudinal reta usando calor e pressão de resistência de alta frequência, sem metal de adição, e é econômico até cerca de 24 in. O tubo soldado helicoidal une uma costura helicoidal por soldagem a arco submerso e metal de adição, alcançando diâmetros que uma linha ERW não consegue atingir.
Na prática, escolha ERW para distribuição de diâmetro médio, quando o custo por pé é decisivo, e SSAW quando o diâmetro ultrapassa o limite do ERW e o serviço envolve água, estacas ou tubo de linha de baixa a média pressão. Para serviço de alta pressão, parede espessa ou gás ácido, a resposta não é nenhum dos dois, mas sim LSAW longitudinal ou sem costura.
Decodificador de normas e graus: API 5L, AWWA C200, ASTM A139 / A134 / A252
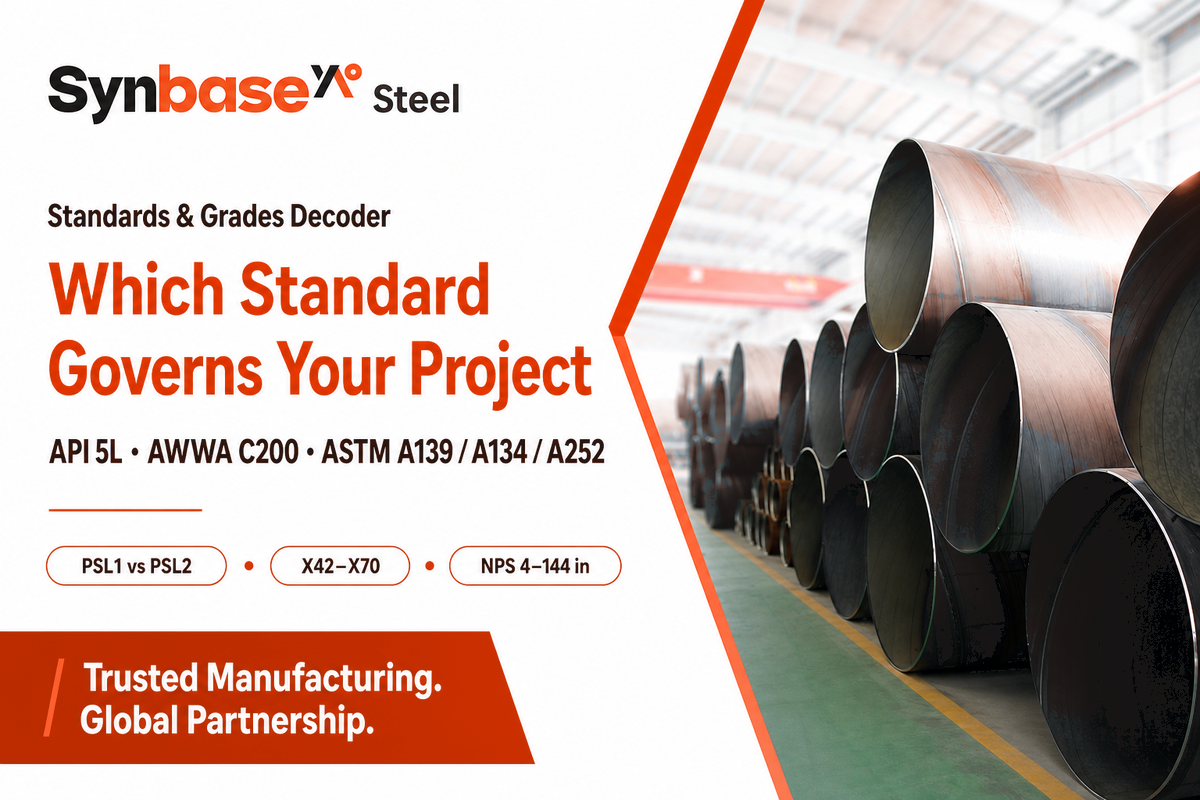
Uma lacuna domina a maior parte do conteúdo sobre tubos helicoidais: ele nunca informa ao especificador qual norma rege seu projeto. Quatro famílias de normas abrangem tubos soldados helicoidais, e elas não se sobrepõem por acaso; cada uma corresponde a um serviço. Esta é a árvore de direcionamento de normas: comece pela aplicação, e a norma aplicável, a faixa de graus e o conjunto de ensaios seguem daí.
| Se você especifica… | Norma | Escopo / diâmetro | Faixa de graus | Conjunto padrão de ensaios |
|---|---|---|---|---|
| Tubo de linha para petróleo e gás | API 5L PSL1/PSL2 | Tubo de linha de pressão | X42–X70 | Ensaio hidrostático + 100% UT + Charpy (PSL2) |
| Transmissão de água | AWWA C200 | 6 in (150 mm) e maiores | Gr.B–X52 | Ensaio hidrostático a 75% do escoamento + UT da costura |
| Estrutural / água de grande diâmetro | ASTM A134 | NPS 16 in e maiores | Dependente do grau da chapa | Ensaio hidrostático + UT da solda |
| Estrutural / pressão geral | ASTM A139 | NPS 4 in e maiores | Gr.A–Gr.E (5 graus) | Ensaio hidrostático + dimensional |
| Estaca tubular / tubo de revestimento | ASTM A252 | Estaca cravada | Gr.2 / Gr.3 | Dimensional + UT da solda |
Escopos conforme ASTM A139/A139M-22 (NPS 4 e superiores, cinco graus, espessura de parede de até ¾ in), ASTM A134/A134M (NPS 16 e superiores, espessura de parede de até ¾ in, grau conforme a especificação do material encomendado), AWWA C200-23 (6 in ou mais, costura reta ou helicoidal; água potável, bruta e de reúso, além de águas residuais) e estacas tubulares ASTM A252.
A divisão PSL1 versus PSL2 é o ponto que mais confunde os compradores em projetos de energia. A API 5L PSL2 acrescenta ensaio obrigatório de impacto Charpy com entalhe em V, limites mais rigorosos de composição química e equivalente de carbono, além de rastreabilidade mais estrita que a PSL1. Enquanto a PSL1 define apenas o escoamento e a resistência à tração mínimos, a PSL2 também limita os valores máximos, mantendo o aço dentro de limites nos dois extremos. Se sua especificação de tubo de linha indicar PSL2, cada corrida deve ser ensaiada quanto ao impacto e ter o resultado informado, e não presumido. Os graus X da API 5L apresentam correspondência previsível entre escoamento e tração, e o grau que você pode usar é limitado pela parede que uma usina de tubos helicoidais consegue laminar, e não apenas pela resistência. Os valores mínimos abaixo permitem ao especificador relacionar grau e serviço em um só lugar.
| Grau | Norma | Escoamento mín. (MPa) | Tração mín. (MPa) | Classe de serviço |
|---|---|---|---|---|
| Gr.B | API 5L | 245 | 415 | Linha de baixa pressão / água |
| X42 | API 5L | 290 | 415 | Alimentador de gás / petróleo |
| X52 | API 5L | 360 | 460 | Transmissão |
| X60 | API 5L | 415 | 520 | Tronco de maior pressão |
| X65 | API 5L | 450 | 535 | Tronco / triagem para gás ácido |
| X70 | API 5L | 485 | 570 | Transmissão de alta resistência |
| Gr.2 | ASTM A252 | 241 | 414 | Estaca tubular cravada |
| Gr.3 | ASTM A252 | 310 | 455 | Estaca estrutural pesada |
| Gr.B–X52 | AWWA C200 | 245–360 | 415–460 | Transmissão de água |
Mínimos dos graus X da API 5L conforme a prática de graus PSL2; ASTM A252 Gr.2/Gr.3 conforme a norma de estacas tubulares (consulte as Referências).
Quais dimensões e espessuras de parede estão disponíveis para tubos soldados helicoidais?
Nas usinas dos EUA, as dimensões dos tubos soldados helicoidais apresentam diâmetro externo de aproximadamente 24–144 polegadas (610–3.658 mm), razão pela qual ASTM A134 (NPS 16 e maiores) e A139 (NPS 4 e maiores) existem para abranger tubos de grande diâmetro na extremidade superior; algumas usinas levam a linha a diâmetros ainda maiores, 4.500 mm, para trabalhos de captação, descarga e monopile. As espessuras de parede normalmente variam de 5–25 mm (até cerca de 1 in).
O envelope prático por diâmetro do tubo é aproximadamente o seguinte: DE 219–720 mm combinado com parede de 6–16 mm para serviço de alimentadores e tubos de linha; 820–1.420 mm com 8–20 mm para transmissão de água e gás; e 1.620 mm ou mais com 10–25 mm para adutoras de grande porte, condutos forçados e estacas. Uma parede incompatível ou um diâmetro indisponível é o ponto em que a fabricação para; reabastecer uma estaca de 2.540 mm pode custar semanas, portanto confirme se a combinação de DE e parede é realmente produzível antes de cortar a bobina.
Onde o tubo soldado helicoidal é usado: água, petróleo e gás, estacas e estruturas
O risco da aplicação começa quando se especifica um único tubo para todos os serviços. Uma adutora, uma linha de gás com triagem para serviço ácido e uma estaca marítima impõem exigências diferentes; forçar um único grau aos três casos ou aumenta o custo por excesso de projeto ou reduz a capacidade. Quase todos os tubos soldados helicoidais são feitos de aço-carbono, portanto o grau, e não a liga, é a alavanca; grau e revestimento devem ser compatibilizados com cada serviço, e não calculados pela média entre eles.
- Transmissão de água (AWWA C200): adutoras de grande porte, captações, descargas e condutos forçados, o ambiente natural do tubo helicoidal. Gr.B, X52 com revestimento interno de argamassa de cimento ou epóxi.
- Tubo de linha para petróleo e gás (API 5L PSL1/PSL2): usado em linhas coletoras, alimentadoras e troncos de petróleo e gás, em baixa a média pressão, com tubos de aço-carbono X52–X70. A conformação helicoidal contínua mantém comprimentos unitários maiores, reduzindo o número de soldas circunferenciais em campo.
- Estacas e estruturas (ASTM A252): estacas tubulares cravadas suportam carga por apoio de ponta e atrito lateral. O Grau 2 tem limite de escoamento mínimo de 240 MPa (35 ksi); o Grau 3 eleva esse valor para 310 MPa (45 ksi), com resistência à tração mínima de 455 MPa (66 ksi). O mesmo tubo serve como revestimento de estacas escavadas e como estaca principal em paredes combinadas.
Projetos reais mostram essa variedade. Registros de obras de microtunelamento sem vala publicados pela Trenchless Technology registram revestimentos de aço soldados helicoidalmente de 48 in até 100 in de diâmetro externo, cravados sob rodovias e rios, ao lado de adutoras de aço revestidas e recobertas com argamassa de cimento, exatamente o serviço estrutural enterrado e de grande diâmetro em que o tubo helicoidal é escolhido porque uma única usina consegue laminar a dimensão a partir de uma largura de bobina.
Considere uma concessionária municipal substituindo uma adutora de água bruta de 1.500 mm sob uma travessia rodoviária. O engenheiro especifica tubo de revestimento ASTM A252 Gr.3 para o trecho cravado, com limite de escoamento de 310 MPa para suportar as cargas de cravação, e então faz a transição para uma adutora helicoidal AWWA C200 com revestimento de argamassa de cimento no trecho enterrado. Uma estaca de extremidade aberta pode formar um tampão ou continuar a extrair testemunho, dependendo do solo; uma estaca de extremidade fechada com uma chapa de extremidade pode ser preenchida com concreto para maior capacidade. A geometria é confirmada com base no relatório geotécnico antes do embarque de qualquer comprimento. Conforme IBC §1811.7, estacas de aço estruturais conforme ASTM A252 Gr.3 devem atender ao requisito mínimo de alongamento de 15%, um limite de ductilidade que importa mais durante a cravação do que a resistência máxima.
Revestimentos e revestimentos internos anticorrosivos: 3PE, FBE, 3LPE e argamassa de cimento
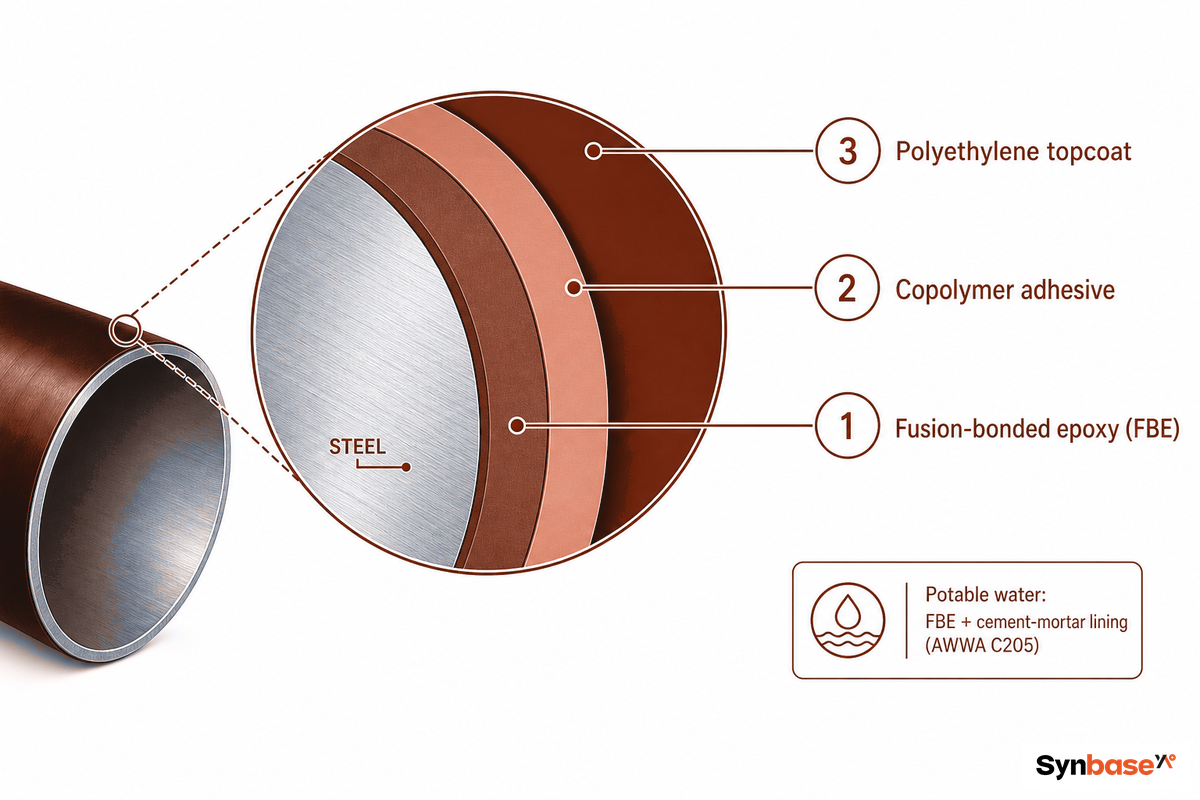
O revestimento é o que adapta o tubo soldado helicoidal ao ambiente de serviço, e sua escolha é determinada pelo material em que o tubo será enterrado e pelo fluido que passará por ele, e não por preferência. Esse revestimento fornece a resistência à corrosão que os tubos de aço-carbono sem proteção não têm; quando há serviço de gás em alta temperatura, um acabamento superior de polipropileno em 3 camadas (3LPP) substitui o polietileno de um filme 3PE padrão. Leia a tabela por ambiente.
| Revestimento / revestimento interno | Norma | Ambiente de serviço |
|---|---|---|
| FBE (camada única) | AWWA C213 | Água enterrada / geral |
| 3PE / 3LPE (PE em três camadas) | DIN 30670 | Petróleo e gás enterrados |
| Revestimento interno de argamassa de cimento | AWWA C205 | Água potável / bruta, diâmetro interno |
| Epóxi líquido | AWWA C210 | Revestimento interno / externo para água |
| Galvanização por imersão a quente | ASTM A123 | Estrutural exposto |
Em uma linha de gás enterrada de 1.020 mm, 3PE é o filme padrão: epóxi ligado por fusão, um adesivo e uma camada superior de polietileno. Uma adutora de água potável do mesmo tamanho usa FBE mais um revestimento interno de argamassa de cimento conforme a AWWA C205, em vez disso. Imagine um especificador que copia a indicação de revestimento de uma linha de gás para uma captação de água potável: a especificação 3PE passa pela compra, mas depois falha no requisito de revestimento da AWWA C205 durante a inspeção antes do embarque, e todo o pedido aguarda um novo revestimento. Manter o revestimento no mesmo pedido do tubo significa uma única trilha de inspeção, sem dividir a responsabilidade entre a usina e a empresa de revestimento, algo importante quando uma falha na detecção de descontinuidades precisa ser rastreada até uma única corrida.
As limitações honestas: onde o tubo soldado helicoidal é a escolha errada
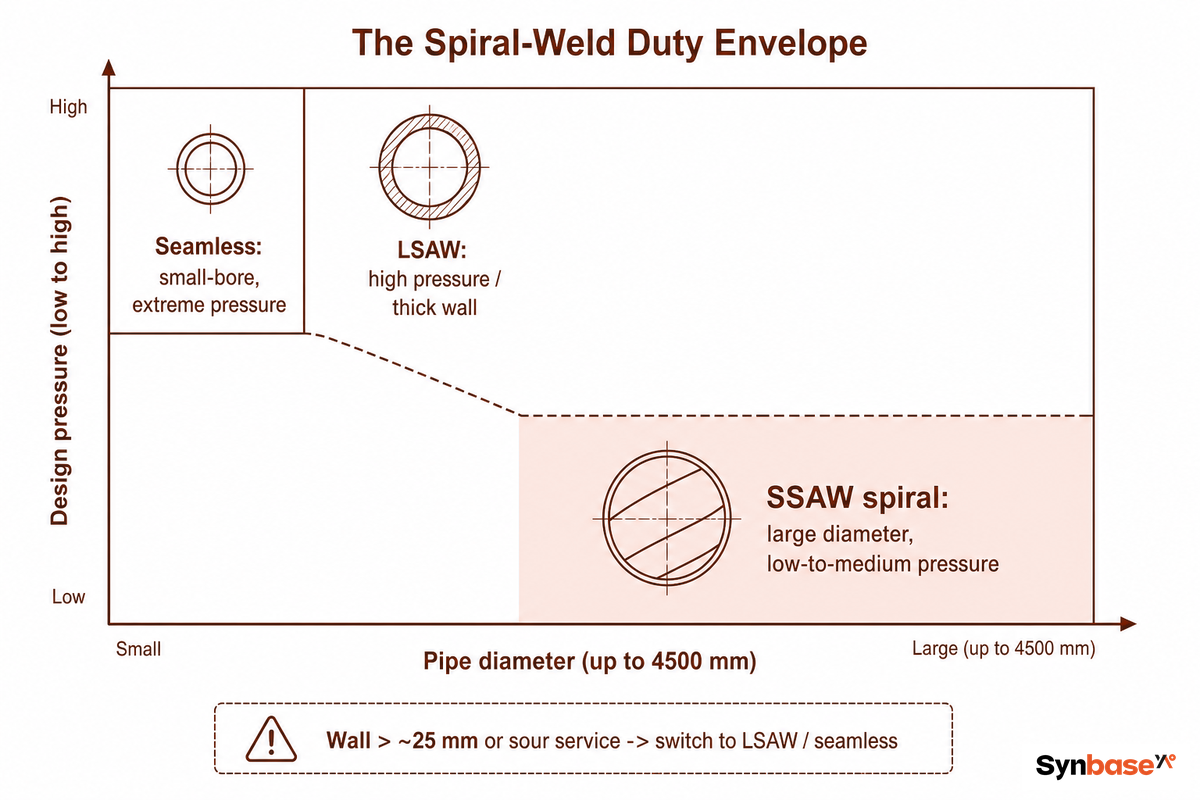
Não vale a pena confiar em um guia que só vende tubos helicoidais. Este é o limite real.
- Grande diâmetro (além do limite de tamanho de ERW/LSAW) a partir de uma única largura de bobina
- Água sob pressão baixa a média, estacas, aplicações estruturais, linhas alimentadoras
- Comprimentos individuais maiores → menos soldas circunferenciais em campo
- Custo intermediário entre ERW e LSAW
- Espessura de parede acima de ~25 mm
- Transmissão de alta pressão e parede espessa → LSAW
- Linhas profundas para serviço com gás ácido → LSAW / sem costura, com alívio de tensões
- Tubos de pequeno diâmetro para pressão extrema em aplicações críticas → sem costura
O mito da “fraqueza de 60%”, corrigido. Às vezes, compradores veem uma tabela antiga de eficiência de juntas atribuir a uma solda helicoidal ou “outra” um valor inferior ao de um tubo sem costura e concluem que um tubo helicoidal tem apenas 60% da resistência. Essa é uma interpretação equivocada em dois sentidos. Primeiro, um fator de eficiência da junta é um multiplicador conservador de projeto normativo dentro de uma fórmula de pressão, não uma medição da solda. Segundo, e de forma decisiva, o projeto atual de gasodutos nos EUA nem sequer atribui o valor baixo à solda helicoidal: conforme 49 CFR 192.113, o tubo soldado por arco submerso segundo a API 5L, incluindo o SSAW helicoidal, tem fator de junta longitudinal E = 1.00; somente o tubo soldado por topo em forno tem 0.60. A própria solda DSAW física desenvolve aproximadamente 90–95% da resistência do metal-base, com inspeção ultrassônica de 100%. A crença de que “o helicoidal é um tubo de 60%” confunde o tubo soldado por topo em forno com o tubo helicoidal soldado por arco submerso e leva engenheiros a rejeitar em excesso o tubo helicoidal para trabalhos aos quais ele se adequa, um erro debatido abertamente por profissionais em fóruns como o Eng-Tips.
A limitação real é a tensão residual, que depende do processo e não representa uma penalidade fixa: o ângulo da hélice, o aporte térmico, a espessura de parede e o perfil da solda alteram a quantidade de tensão residual retida pela costura helicoidal, o que, por sua vez, afeta a vida em fadiga e o risco de trincas a frio. Um caso de falha documentado no Handbook of Materials Failure Analysis mediu 82 ksi (566 MPa) de tensão residual na linha central da solda do lado interno de um tubo helicoidal de 24 in sem alívio de tensões, suficiente para provocar trincamento induzido por hidrogênio orientado por tensões (SOHIC) em gás ácido úmido. A lição não é “evite o helicoidal”; é “adapte o processo à condição de serviço” — direcione trabalhos de alta pressão, parede espessa e serviço com gás ácido para tubos longitudinais ou sem costura (com alívio de tensões) e reserve o tubo helicoidal para a faixa de grande diâmetro e baixa a média pressão em que sua economia e suas normas são adequadas.
Como verificar a qualidade: ensaios, inspeção e certificado de ensaio da usina
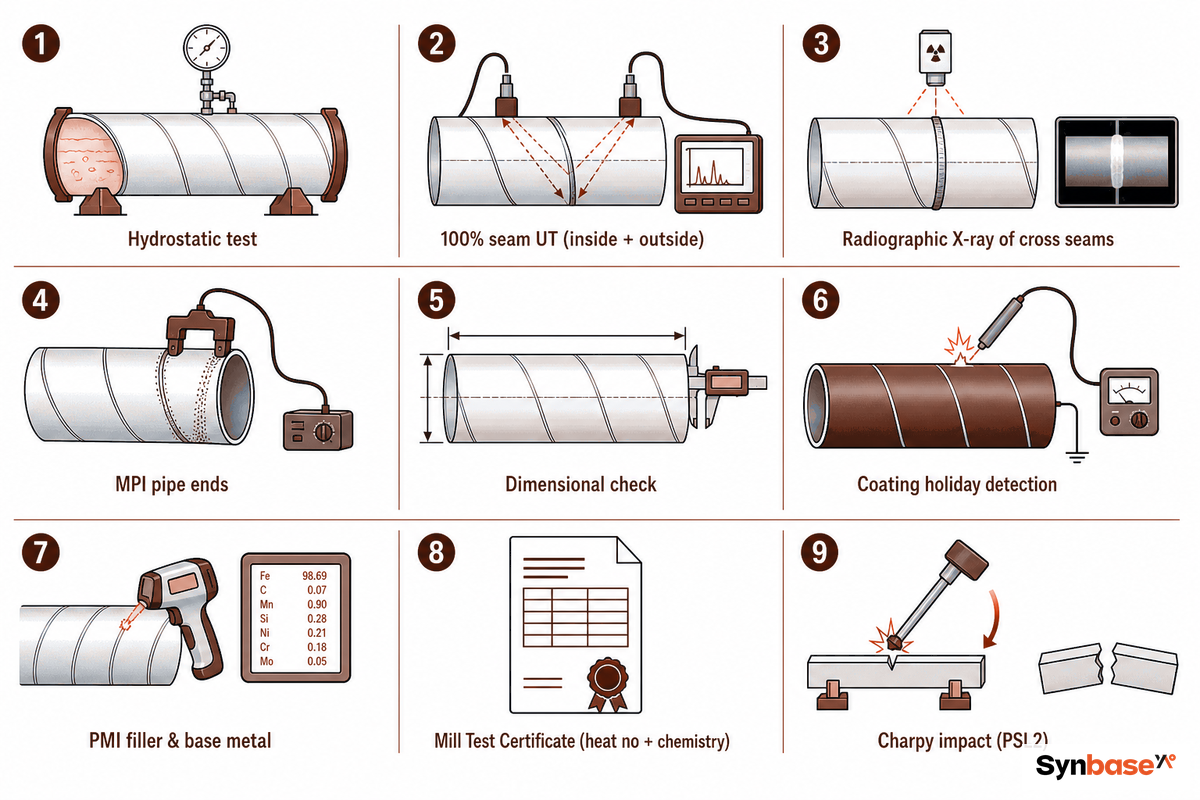
A lacuna de confiança em uma usina desconhecida é fechada com documentos e ensaios, não com adjetivos. Todo pedido de tubo soldado helicoidal deve passar pelo mesmo nível mínimo de controle de qualidade antes do embarque. Cada tubo é ensaiado hidrostaticamente, sua costura é inspecionada mecanicamente de ponta a ponta e os resultados são vinculados a um número da corrida:
Protocolo de aceitação da usina em 9 pontos
- ✔ 1. Ensaio hidrostático — cada tubo a 75% da pressão nominal de escoamento conforme a AWWA C200, ou à pressão indicada na especificação.
- ✔ 2. Ensaios ultrassônicos de 100% da costura helicoidal, interna e externamente, sem amostragem.
- ✔ 3. Ensaio radiográfico (raios X) das soldas transversais (soldas de topo entre bobinas).
- ✔ 4. Inspeção por partículas magnéticas (MPI) nas extremidades e nos chanfros do tubo.
- ✔ 5. Verificação dimensional: OD, espessura de parede, ovalização e esquadro das extremidades conforme o pedido.
- ✔ 6. Detecção de falhas no revestimento quando houver aplicação de revestimento ou lining.
- ✔ 7. Identificação positiva do material (PMI) do metal de adição e do metal-base, a verificação que detecta um metal de adição incorreto antes da falha.
- ✔ 8. Certificado de ensaio da usina (MTC) rastreável ao número da corrida, à composição química, às propriedades mecânicas, à pressão do ensaio hidrostático e aos registros de END.
- ✔ 9. Relatório de impacto Charpy para PSL2 ou qualquer grau submetido a ensaio de impacto.
Por que o PMI (ponto 7) merece seu lugar: um caso documentado registrou a ruptura de um tubo de costura reta API 5L X60 de 48-in × 0.5-in a 1.240 psig durante um ensaio hidrostático antes do serviço, porque a costura havia sido soldada com um metal de adição incorreto contendo 5% em peso de cromo. A orientação da costura é incidental neste caso; o mesmo risco de metal de adição incorreto existe em qualquer solda por arco submerso, inclusive nas helicoidais, mas a identificação positiva do material teria detectado o problema antes de o tubo sair da linha. Essa é a diferença entre papelada e um verdadeiro portão de aceitação.
No próprio certificado, conheça o nível de garantia que está comprando. Um certificado EN 10204 3.1 contém resultados reais de ensaios assinados pelo representante independente de inspeção do próprio fabricante; um certificado 3.2 acrescenta a contrassinatura de um inspetor terceirizado ou autorizado pelo comprador. Para trabalhos marítimos e de energia, o 3.2 com testemunho da SGS, BV ou TÜV é a norma.
“Tratamos o certificado de ensaio da usina como o contrato, não como papelada. Cada número da corrida no MTC é rastreado até sua composição química e seus registros de ensaio hidrostático e UT, e recebemos de bom grado o testemunho da SGS, BV ou TÜV no ensaio antes de o tubo sair da linha.”
Base de produção de tubos soldados da Synbase Steel, equipe de QA
Como comprar: fundamentos da RFQ, fatores de preço, MOQ, prazo de entrega e Incoterms
Peça o preço de um tubo soldado helicoidal e o primeiro número recebido quase sempre será por tonelada, a referência errada para um pedido de tubos. O custo total de propriedade inclui revestimento, inspeção, frete, soldas de campo e o risco de um embarque não conforme, que é onde um fornecedor direto da usina altera a matemática do ciclo de vida em comparação com uma trading que revende produtos de aço de outro fabricante de tubos. Uma empresa que fabrica seu próprio tubo helicoidal consegue rastrear cada comprimento; uma trading não. Forneça cinco números à usina e você receberá uma cotação real, em vez de um “entre em contato conosco” genérico.
- Dimensões: diâmetro externo e espessura de parede definem o consumo de bobina e o tempo de soldagem.
- Escopo de graus e normas: PSL2, Charpy e a triagem para serviço ácido ampliam o escopo de ensaios em relação ao PSL1.
- Especificação do revestimento: 3PE, FBE ou revestimento interno acrescentam um passe de linha cada.
- Nível de inspeção: acompanhamento por terceira parte (SGS / BV / TÜV) e certificação EN 10204 3.1 versus 3.2.
- Logística e Incoterms: comprimento, embalagem, contêiner versus carga fracionada, FOB versus CIF até seu porto.
Como um grupo totalmente integrado pode fornecer o tubo e suas conexões, flanges e válvulas correspondentes em uma única trilha de inspeção, um único pedido pode seguir com um conjunto de documentos, em vez de vários. Para obter um valor exato e uma estimativa de prazo de entrega, envie os cinco fatores acima com seu porto e Incoterm. Se você estiver comprando conforme uma especificação definida, comece pela página de produção de tubos soldados helicoidais SSAW da usina e solicite uma cotação compatível com a especificação.
Perspectivas do setor: o que impulsiona a demanda por tubos helicoidais de grande diâmetro
A história da demanda por tubos soldados helicoidais não é um gráfico de tamanho de mercado; são três fatores concretos que mudam o que o comprador deve especificar agora. Primeiro, as adutoras de água de grande diâmetro que estão envelhecendo precisam ser substituídas, e o tubo helicoidal conforme a AWWA que atende a esses diâmetros é o estoque natural para reposição; as concessionárias que reservam cedo a capacidade de revestimento evitam a fila. Segundo, os projetos de transmissão de energia e água continuam elevando os diâmetros de costura única — por isso algumas usinas agora laminam até 4.500 mm. Terceiro, trabalhos offshore e de fundações, monopiles e paredes combinadas puxam a demanda para estacas de grande diâmetro e maior massa, nas quais a ductilidade do ASTM A252 Gr.3 e o tubo helicoidal de parede espessa se combinam.
A regulamentação reforça o momento: em sua Atualização Periódica de Normas II de 2025, o órgão regulador norte-americano de segurança de dutos PHMSA passou a incorporar por referência normas atualizadas do setor, um lembrete para especificar conforme a edição vigente (AWWA C200-23, ASTM A139/A139M-22), e não uma revisão antiga. Quando uma autoridade de água abre hoje uma licitação para uma adutora de 2.000 mm, mas faz referência a uma revisão da AWWA C200 de 15 anos atrás, o menor licitante pode cotar conforme um regime de ensaio hidrostático e revestimento substituído, uma incompatibilidade que só aparece na aceitação da usina e paralisa toda a entrega. Empresas de pesquisa de mercado colocam o mercado de tubos soldados helicoidais na casa das dezenas baixas de bilhões de dólares, com crescimento de um dígito médio até o início da década de 2030; trate esses números como contexto direcional, não como sinal de compra. A ação para os próximos 12 meses é mais específica: confirme a edição vigente da sua norma e reserve cedo o escopo de revestimento e inspeção, pois são esses fatores, e não o tamanho do mercado nas manchetes, que mudam na sua data de entrega.
Perguntas frequentes
O que é tubo soldado helicoidal (SSAW)?
Ver resposta
O tubo soldado helicoidal é mais fraco que o tubo sem costura ou LSAW?
Ver resposta
Qual é a diferença entre tubo ERW e tubo soldado helicoidal?
Ver resposta
Quais são as dimensões disponíveis para tubos soldados helicoidais?
Ver resposta
Qual norma devo especificar: API 5L, AWWA C200 ou ASTM A252?
Ver resposta
Qual revestimento o tubo soldado helicoidal deve ter?
Ver resposta
Por que escrevemos este guia
Escrevemos este guia de tubos soldados helicoidais para reorganizar as normas API 5L, AWWA C200 e ASTM A139/A134/A252 em torno das decisões do comprador: qual delas rege seu projeto, o que os números de eficiência da solda realmente significam e como aceitar um tubo antes do embarque. Ele foi escrito por uma usina que fabrica SSAW de grande diâmetro com revestimento interno, portanto as normas e os ensaios de aceitação refletem o que uma base de produção encontra, e não o folheto de uma distribuidora. Revisado pela equipe técnica da Synbase Steel.
Referências e fontes
- AWWA C200, Tubo de aço para água, 6 In. (150 mm) e maiorAmerican Water Works Association
- Segurança de dutos: Atualização Periódica de Normas II (2025)PHMSA, Registro Federal dos EUA
- IBC §1811.7 Estacas de aço estruturais (ASTM A252)International Building Code
- 49 CFR 192.113, Fator de junta longitudinal (E) para tubos de açoUS eCFR / PHMSA
- Tubo soldado helicoidal, visão geral de engenhariaScienceDirect (Structural Mechanics & Design of Metal Pipes, 2023; Handbook of Materials Failure Analysis, 2016)
- US 4,645,893, Método de fabricação de tubo de aço soldado helicoidalmenteGoogle Patents
- Seleção de tubos de aço para aplicações sem abertura de valaTrenchless Technology
Artigos relacionados
Precisa de tubo soldado helicoidal conforme sua norma e revestimento?
Solicite uma cotação de SSAW (OD / parede / grau / norma / revestimento) →