Diperbarui Juli 2026 · Ditinjau oleh tim teknis Synbase Steel.
Pipa las spiral adalah pipa baja yang dibentuk dengan memasukkan strip baja canai panas pada suatu sudut dan menyambung sambungan heliks yang dihasilkan melalui pengelasan busur terendam dua sisi — produk yang dikenal sebagai SSAW (spiral submerged-arc welded), yang juga ditulis sebagai pipa spiralweld atau HSAW. Pilihan desain tunggal ini memungkinkan satu pabrik menggulung diameter mulai dari beberapa ratus milimeter hingga beberapa meter, dengan ketebalan dinding sekitar 5 hingga 25 mm, menggunakan lebar strip yang sama. Panduan ini ditujukan bagi insinyur dan pembeli yang harus menetapkan, membandingkan, dan menerima pipa las spiral berdasarkan spesifikasi proyek nyata, bukan untuk menjual produk dari pabrik tertentu, melainkan agar standar, kompromi, dan pengujian penerimaan dapat dipahami dalam satu tempat.
Spesifikasi Singkat: Pipa Las Spiral (SSAW)
| Juga dikenal sebagai | SSAW, HSAW, spiralweld, pipa sambungan heliks, DSAW spiral |
| Proses pengelasan | Pengelasan busur terendam ganda (DSAW), lintasan bagian dalam + luar |
| Rentang OD | ~8 in (219 mm) hingga 144 in (3.658 mm) di sebagian besar pabrik AS/UE; hingga 4.500 mm di beberapa pabrik berdiameter besar |
| Ketebalan dinding | ~5–25 mm (umumnya hingga batas 1 in / 25,4 mm) |
| Standar utama | API 5L PSL1/PSL2, AWWA C200, ASTM A139, ASTM A134, ASTM A252 |
| Kekuatan las | ~90–95% dari logam dasar (dibandingkan 98–100% untuk las LSAW longitudinal) |
| Paling sesuai untuk | Diameter besar pada tekanan rendah hingga menengah: transmisi air, jalur pengumpul/pengumpan minyak dan gas, tiang pancang, dan aplikasi struktural |
Apa Itu Pipa Las Spiral (SSAW)?
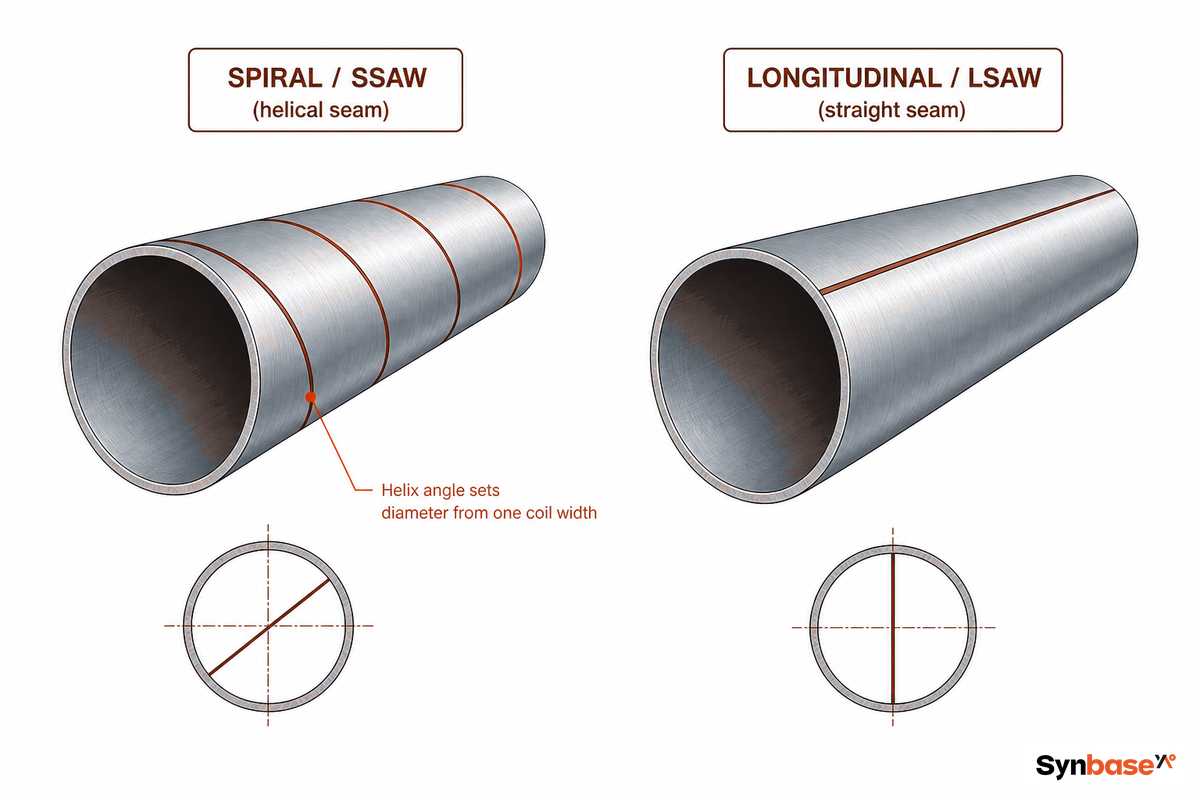
Pipa las spiral adalah pipa baja dengan sambungan yang berjalan secara heliks mengelilingi bodinya, seperti garis pada tiang barber, bukan lurus sepanjang pipa. Produk yang sama dipasarkan dengan beberapa nama: SSAW (spiral submerged-arc welded), HSAW atau SAWH (helical submerged-arc welded), spiralweld, atau cukup pipa baja spiral. Semua istilah itu menggambarkan satu hal, yaitu pipa yang digulung dari koil menjadi heliks dan disambung melalui pengelasan busur terendam.
Yang penting adalah perbedaannya dengan sambungan lurus. Pipa las longitudinal dan lurus (LSAW) membentuk lembaran baja datar menjadi silinder dan membuat satu las lurus sepanjang pipa; pipa ERW menyatukan sambungan lurus dengan panas resistansi listrik frekuensi tinggi tanpa logam pengisi. Bentuk spiral menghasilkan sambungan yang lebih panjang per satuan panjang pipa, tetapi geometri heliks inilah yang memungkinkan satu pabrik memproduksi banyak diameter pipa dari satu lebar koil: mengubah sudut heliks mengubah diameter pipa tanpa mengubah strip. Fleksibilitas itu, bukan kekuatan mentah, merupakan alasan utama pipa spiral digunakan.
Penamaan yang tepat penting sebelum Anda menulis spesifikasi pipa las spiral. Jika pesanan pembelian hanya menulis “pipa spiral” tanpa standar, Anda dapat menerima ducting spiral HVAC, bukan pipa saluran berperingkat tekanan, karena keduanya memiliki istilah pencarian yang sama tetapi tidak memiliki kesamaan lain. Dalam sebuah proyek intake kota, kontraktor yang menetapkan “pipa baja spiral, 60-inch” tanpa menyebut AWWA C200 — standar yang secara khusus mencakup pipa baja air dengan sambungan spiral berukuran 6 in dan lebih besar — harus melakukan tender ulang setelah penawaran pertama ternyata untuk ducting galvanis ringan. Cantumkan produk (SSAW / HSAW), standar, dan grade secara bersamaan agar ambiguitas tersebut hilang.
Sudut heliks dan lebar strip menentukan diameter jadi. Koil yang lebih sempit, yang dimasukkan pada sudut lebih landai, menghasilkan pipa yang lebih besar. Menurut referensi rekayasa ScienceDirect (Structural Mechanics & Design of Metal Pipes, 2023), pipa las spiral yang melebihi 120 in (3 m) diproduksi secara rutin untuk transmisi air di Amerika Utara, diameter yang tidak dapat dicapai secara ekonomis oleh lini sambungan lurus.
Cara Pembuatan Pipa Las Spiral: Proses DSAW Langkah demi Langkah
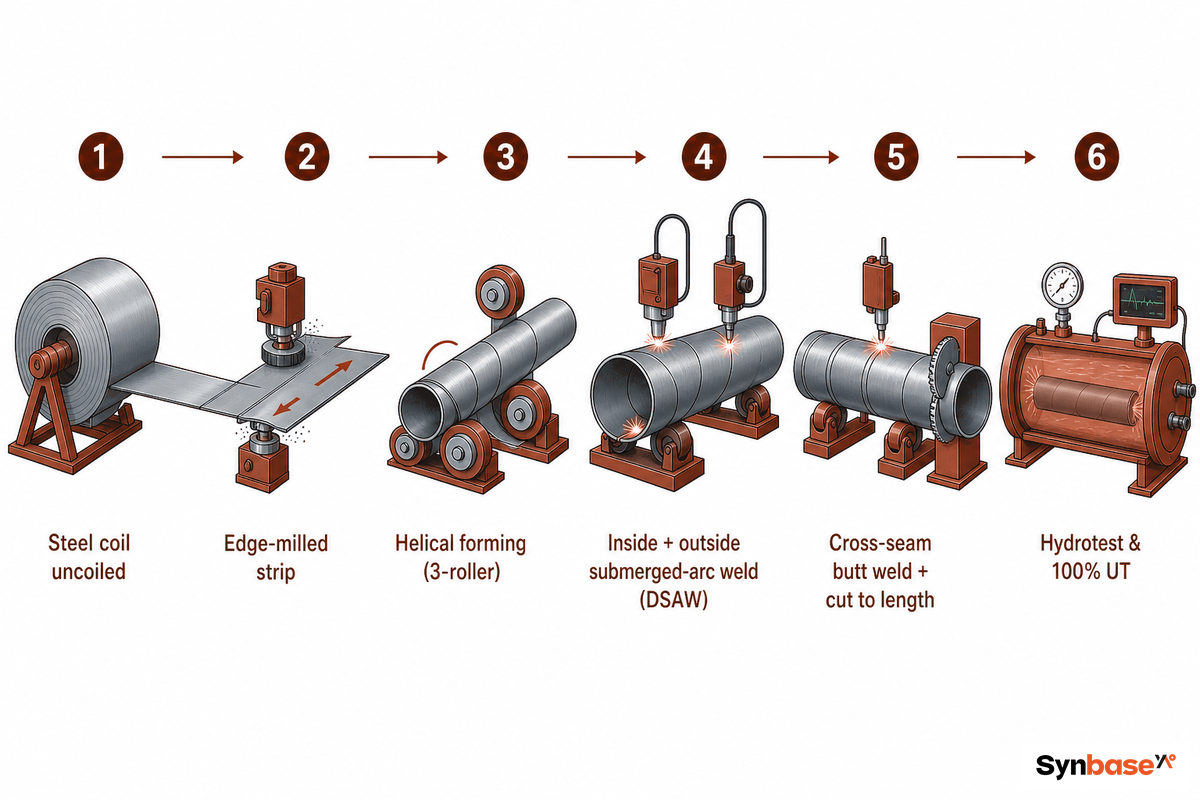
Pipa las spiral dibuat dari koil baja, bukan pelat baja. Strip baja canai panas dilepas dari koil, diratakan, dan tepinya difrais, lalu dimasukkan pada sudut tetap ke stasiun pembentukan (biasanya piramida tiga rol) yang membengkokkannya menjadi heliks kontinu dengan dinding seragam. Saat heliks bergerak maju, sambungan disatukan melalui proses pengelasan busur terendam ganda (DSAW) — satu lintasan bagian dalam dan satu lintasan bagian luar, masing-masing di bawah lapisan fluks granular.
Metode pengelasan busur terendam inilah yang memberikan kedalaman fusi pada sambungan. Ketika sebuah koil habis, tepi belakangnya dilas tumpul ke koil berikutnya sehingga membentuk sambungan silang, dan tabung dipotong sesuai panjang yang diperlukan menggunakan obor plasma lalu dibuat bevel untuk pengelasan di lapangan. Proses produksi kontinu ini sangat berbeda dari pembuatan pipa seamless, yang menusuk billet padat di atas mandrel, dan inilah alasan pipa spiral dapat diproduksi dalam diameter lebih besar dengan biaya yang ekonomis.
Fabrikasi kontinu tersebut merupakan proses pengelasan yang memungkinkan satu pabrik spiral menghasilkan seluruh rentang diameter dari satu lebar koil, fleksibilitas yang tidak dimiliki lini sambungan lurus. Pendekatan ini cukup matang hingga menjadi subjek paten aktif: metode yang telah diberikan paten seperti US 4.645.893 (busur terendam multi-kawat, lintasan bagian dalam dan luar) dan WO 2011/050764 (geometri tabung sambungan heliks yang dioptimalkan) secara khusus dikembangkan untuk meningkatkan kecepatan las, penetrasi, dan pengendalian dimensional pada lini spiral.
Penamaannya berubah mengikuti proses: pipa spiral juga dipasarkan sebagai pipa sambungan heliks atau HSAW; rangkaian pipa longitudinal dengan dua lintasan SAW adalah pipa las sambungan lurus, yang dalam bentuk longitudinal juga disebut DSAW. Kata “double” dalam DSAW merujuk pada dua lintasan busur terendam, bukan orientasi sambungan, sehingga pipa spiral dan longitudinal sama-sama dapat membawa label DSAW.
Bagian yang perlu diperhatikan dalam proses ini adalah sambungan silang, tempat koil baru dilas tumpul ke ekor koil sebelumnya. Las melintang tersebut memutus heliks, dan sambungan silang yang dingin atau kurang menyatu merupakan jalur kebocoran yang terdokumentasi saat beroperasi; itulah sebabnya pabrik melakukan radiografi pada sambungan silang, bukan hanya pada sambungan heliks yang berjalan. Pembeli yang menerima sertifikat yang hanya melaporkan pengujian ultrasonik pada sambungan heliks, tanpa informasi tentang sambungan silang, berarti mempercayakan sambungan terlemah pada pipa kepada pengujian yang tidak pernah memeriksanya.
Spiral (SSAW) vs Longitudinal (LSAW) vs ERW vs Seamless: Proses Mana yang Sesuai
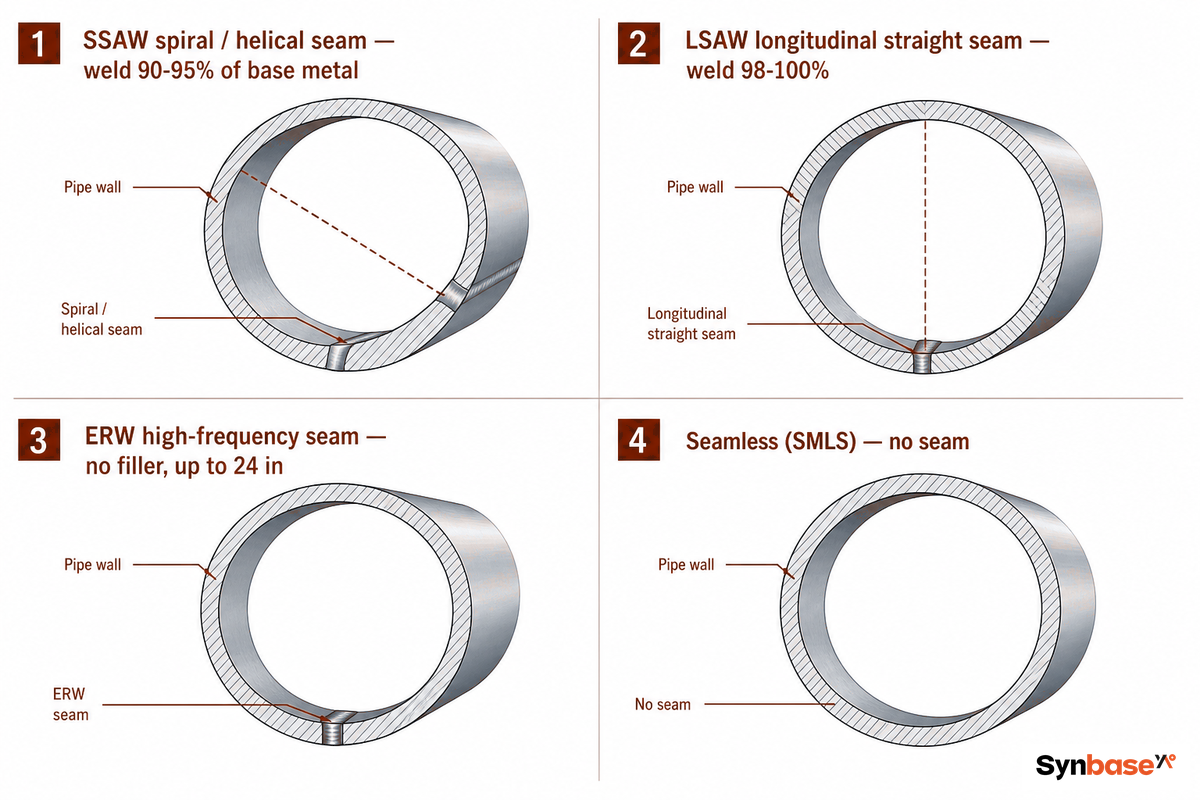
Anggapan bahwa “sambungan spiral berarti pipa lebih lemah” dapat membuat pembeli mengeluarkan biaya untuk proyek yang salah. Dalam rentang desainnya—diameter besar, tekanan rendah hingga menengah, air, tiang pancang, dan layanan struktural—pipa las spiral merupakan pilihan yang paling ekonomis dan sesuai standar, serta memenuhi penerimaan hidrostatik dan ultrasonik API 5L yang sama seperti pipa sambungan lurus. Perbedaan sebenarnya adalah geometri las dan biaya, bukan kualitas lulus atau gagal.
Dilihat dari angkanya: las LSAW mengembangkan sekitar 98–100% kekuatan logam dasar (logam induk); las spiral berada di sekitar 90–95% logam induk dan membawa tegangan sisa yang lebih tinggi akibat pembentukan kontinu. Keduanya bukan produk berkekuatan rendah, dan keduanya mencapai grade API 5L berkekuatan tinggi. Rentang tersebut adalah Batas Tugas Pipa Las Spiral, tempat kompromi spiral menjadi pilihan yang tepat. Baca tabel dari atas ke bawah; setelah ketebalan dinding dan tekanan desain Anda berada dalam rentang SSAW, membayar premi LSAW hanya membeli kembali margin yang sudah Anda hilangkan dari spesifikasi.
| Proses | Rentang OD | Dinding maksimum | Las vs dasar | Biaya relatif | Paling sesuai untuk |
|---|---|---|---|---|---|
| ERW | ½”–24″ | ~16 mm | Sambungan fusi frekuensi tinggi | Terendah | Distribusi diameter menengah |
| SSAW (spiral) | 8″–177″ (4.500 mm) | ~25 mm | 90–95% | Menengah | Diameter besar, tekanan rendah–menengah, air, tiang pancang |
| LSAW | 16″–60″ | ~60 mm | 98–100% | Tertinggi | Tekanan tinggi, dinding tebal, layanan sour |
| Seamless (SMLS) | ≤24″–26″ | tebal | Tanpa sambungan | Tinggi | Diameter kecil kritis, tekanan ekstrem |
Angka las terhadap dasar adalah kekuatan las yang diukur, bukan faktor desain kode; 49 CFR 192.113 menetapkan faktor sambungan longitudinal 1.00 untuk pipa las busur terendam. Rentang ukuran berasal dari praktik grade API 5L dan data produsen (lihat Referensi).
Apa perbedaan antara pipa ERW dan pipa las spiral?
Pipa ERW (electric resistance welded) menyatukan sambungan longitudinal lurus menggunakan panas dan tekanan resistansi frekuensi tinggi, tanpa logam pengisi, dan ekonomis hingga sekitar 24 in. Pipa las spiral menyambungkan sambungan heliks dengan pengelasan busur terendam dan logam pengisi, serta dapat mencapai diameter yang tidak dapat dijangkau lini ERW.
Dalam praktiknya, ERW dipilih untuk distribusi diameter menengah ketika biaya per kaki menjadi penentu, sedangkan SSAW dipilih setelah diameter melewati batas ERW dan layanannya berupa air, tiang pancang, atau pipa saluran bertekanan rendah hingga menengah. Untuk layanan bertekanan tinggi, berdinding tebal, atau sour, jawabannya bukan keduanya, melainkan LSAW longitudinal atau seamless.
Panduan Standar & Grade: API 5L, AWWA C200, ASTM A139 / A134 / A252
Satu kesenjangan mendominasi sebagian besar konten tentang pipa spiral: konten tersebut tidak pernah memberi tahu penentu spesifikasi standar mana yang mengatur proyek mereka. Empat keluarga standar mencakup pipa las spiral, dan keempatnya tidak tumpang tindih secara kebetulan; masing-masing dipetakan ke suatu tugas. Inilah Pohon Rute Standar: mulai dari aplikasi, lalu standar yang berlaku, rentang grade, dan rangkaian pengujian akan mengikuti.
| Jika Anda menetapkan… | Standar | Ruang lingkup / diameter | Rentang grade | Rangkaian pengujian bawaan |
|---|---|---|---|---|
| Pipa saluran minyak & gas | API 5L PSL1/PSL2 | Pipa saluran bertekanan | X42–X70 | Hidro + UT 100% + Charpy (PSL2) |
| Transmisi air | AWWA C200 | 6 in (150 mm) dan lebih besar | Gr.B–X52 | Hidro hingga 75% luluh + UT sambungan |
| Struktural / air berdiameter besar | ASTM A134 | NPS 16 in dan lebih besar | Bergantung pada grade pelat | Hidro + UT las |
| Struktural / tekanan umum | ASTM A139 | NPS 4 in dan lebih besar | Gr.A–Gr.E (5 grade) | Hidro + dimensional |
| Tiang pipa / casing | ASTM A252 | Tiang pancang | Gr.2 / Gr.3 | Dimensional + UT las |
Ruang lingkup menurut ASTM A139/A139M-22 (NPS 4 dan lebih besar, lima grade, dinding hingga ¾ in), ASTM A134/A134M (NPS 16 dan lebih besar, dinding hingga ¾ in, grade sesuai spesifikasi material yang dipesan), AWWA C200-23 (6 in dan lebih besar, sambungan lurus atau spiral; air minum, air baku, dan air reklamasi serta air limbah), dan tiang pipa ASTM A252.
Perbedaan PSL1 dan PSL2 adalah hal yang paling sering membuat pembeli keliru dalam pekerjaan energi. API 5L PSL2 menambahkan pengujian impak Charpy V-notch wajib, batas komposisi kimia dan ekuivalen karbon yang lebih ketat, serta ketertelusuran yang lebih ketat dibandingkan PSL1. Jika PSL1 hanya menetapkan minimum luluh dan tarik, PSL2 juga menetapkan batas maksimum, sehingga baja dibatasi pada kedua sisi. Jika spesifikasi pipa saluran Anda menyebut PSL2, setiap heat harus diuji impaknya dan dilaporkan, bukan diasumsikan. Grade-X API 5L memetakan luluh dan tarik secara dapat diprediksi, dan grade yang dapat digunakan dibatasi oleh ketebalan dinding yang dapat digulung pabrik spiral, bukan oleh kekuatan saja. Nilai minimum di bawah memungkinkan penentu spesifikasi membaca grade berdasarkan layanan di satu tempat.
| Grade | Standar | Luluh minimum (MPa) | Tarik minimum (MPa) | Kelas layanan |
|---|---|---|---|---|
| Gr.B | API 5L | 245 | 415 | Saluran tekanan rendah / air |
| X42 | API 5L | 290 | 415 | Pengumpan gas / minyak |
| X52 | API 5L | 360 | 460 | Transmisi |
| X60 | API 5L | 415 | 520 | Jalur utama bertekanan lebih tinggi |
| X65 | API 5L | 450 | 535 | Jalur utama / disaring terhadap sour |
| X70 | API 5L | 485 | 570 | Transmisi berkekuatan tinggi |
| Gr.2 | ASTM A252 | 241 | 414 | Tiang pipa pancang |
| Gr.3 | ASTM A252 | 310 | 455 | Tiang pancang struktural berat |
| Gr.B–X52 | AWWA C200 | 245–360 | 415–460 | Transmisi air |
Nilai minimum API 5L X-grade berdasarkan praktik grade PSL2; ASTM A252 Gr.2/Gr.3 berdasarkan standar tiang pipa (lihat Referensi).
Berapa ukuran dan ketebalan dinding pipa las spiral?
Ukuran pipa las spiral di pabrik AS memiliki diameter luar sekitar 24–144 inci (610–3.658 mm), sehingga ASTM A134 (NPS 16 dan lebih besar) dan A139 (NPS 4 dan lebih besar) tersedia untuk mencakup pipa berdiameter besar pada batas atas; beberapa pabrik bahkan memproduksi diameter yang lebih besar, 4.500 mm, untuk pekerjaan intake, outfall, dan monopile. Ketebalan dinding biasanya berkisar antara 5–25 mm (hingga sekitar 1 in).
Rentang praktis berdasarkan diameter pipa kira-kira sebagai berikut: OD 219–720 mm dipasangkan dengan dinding 6–16 mm untuk layanan pengumpan dan pipa saluran; 820–1.420 mm dengan 8–20 mm untuk transmisi air dan gas; serta 1.620 mm ke atas dengan 10–25 mm untuk pipa induk air besar, penstock, dan tiang pancang. Dinding yang tidak sesuai atau diameter yang tidak tersedia dapat menghentikan pembangunan; pengadaan ulang tiang 2.540 mm dapat memakan waktu berminggu-minggu, jadi pastikan kombinasi OD/dinding benar-benar dapat diproduksi sebelum koil dipotong.
Penggunaan Pipa Las Spiral: Air, Minyak & Gas, Tiang Pancang & Struktural
Risiko aplikasi dimulai ketika satu pipa ditetapkan untuk setiap tugas. Pipa induk air, jalur gas yang disaring terhadap sour, dan tiang laut memiliki tuntutan yang berbeda; memaksakan satu grade untuk ketiganya akan menyebabkan biaya berlebihan atau kapasitas yang tidak mencukupi. Hampir semua pipa las spiral dibuat dari baja karbon, sehingga grade, bukan paduan, menjadi faktor penentu; grade dan pelapisan harus disesuaikan dengan setiap layanan, bukan dirata-ratakan.
- Transmisi air (AWWA C200): pipa induk besar, intake, outfall, dan penstock merupakan penggunaan alami pipa spiral. Gr.B, X52 dengan pelapisan internal mortar semen atau epoksi.
- Pipa saluran minyak & gas (API 5L PSL1/PSL2): digunakan pada jalur pengumpul, pengumpan, dan jalur utama minyak dan gas bertekanan rendah hingga menengah, dengan pipa baja karbon X52–X70. Pembentukan spiral kontinu menghasilkan panjang tunggal yang lebih panjang sehingga mengurangi jumlah las keliling di lapangan.
- Tiang pancang & struktural (ASTM A252): tiang pipa pancang menahan beban melalui daya dukung ujung dan gesekan kulit. Grade 2 memiliki luluh minimum 240 MPa (35 ksi); Grade 3 meningkat menjadi 310 MPa (45 ksi) dengan tarik minimum 455 MPa (66 ksi). Pipa yang sama berfungsi sebagai casing untuk poros bor dan sebagai tiang utama pada dinding kombinasi.
Proyek nyata menunjukkan rentangnya. Catatan pekerjaan mikrotunneling tanpa parit yang diterbitkan oleh Trenchless Technology mencatat casing baja las spiral berdiameter luar dari 48 in hingga 100 in yang dipasang di bawah jalan dan sungai, bersama pipa transmisi air baja berlapis dan berlapis mortar semen; inilah tugas struktural berdiameter besar dan tertanam yang memilih spiral karena satu pabrik dapat menggulung ukuran tersebut dari satu lebar koil.
Pertimbangkan utilitas kota yang mengganti pipa induk air baku 1.500 mm di bawah perlintasan jalan raya. Insinyur menetapkan casing ASTM A252 Gr.3 untuk bagian yang didorong, dengan luluh 310 MPa agar tahan terhadap beban pemasangan, lalu beralih ke pipa induk spiral AWWA C200 dengan pelapisan mortar semen untuk bagian tertanam. Tiang dengan ujung terbuka dapat mengalami plugging atau tetap membentuk inti, bergantung pada tanah; tiang ujung tertutup dengan pelat ujung dapat diisi beton untuk kapasitas yang lebih tinggi. Geometri dikonfirmasi terhadap laporan geoteknik sebelum satu pun batang dikirim. Menurut IBC §1811.7, tiang baja struktural ASTM A252 Gr.3 memiliki persyaratan elongasi minimum 15%, batas keuletan yang lebih penting saat pemasangan daripada kekuatan puncak.
Pelapisan & Lining Antikorosi: 3PE, FBE, 3LPE & Mortar Semen
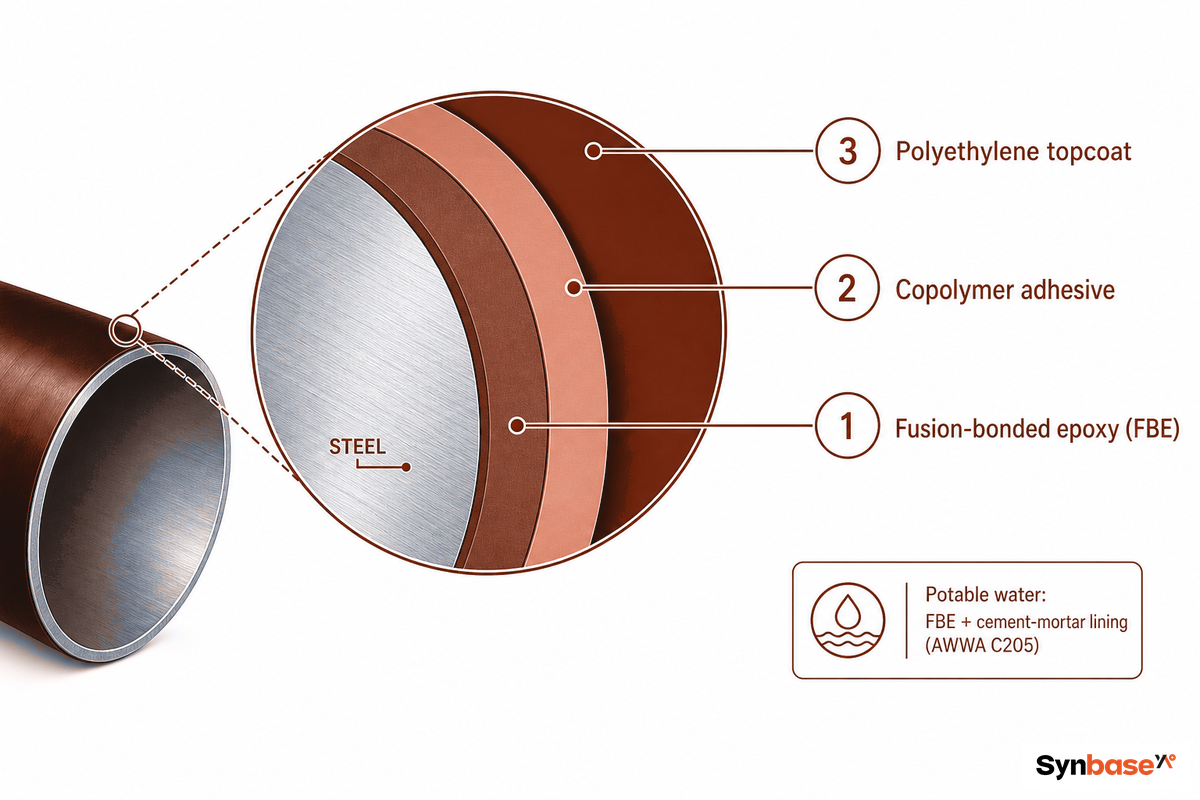
Pelapisan menentukan kesesuaian pipa las spiral dengan lingkungan operasinya, dan ditetapkan berdasarkan kondisi media tempat pipa ditanam serta fluida yang mengalir di dalamnya, bukan berdasarkan preferensi. Pelapisan tersebut memberikan ketahanan terhadap korosi yang tidak dimiliki pipa baja karbon tanpa pelapis; untuk layanan gas bersuhu tinggi, lapisan atas polipropilena 3 lapis (3LPP) menggantikan polietilena pada lapisan standar 3PE. Baca tabel berdasarkan lingkungan.
| Pelapisan / lining | Standar | Lingkungan layanan |
|---|---|---|
| FBE (satu lapis) | AWWA C213 | Air tertanam / umum |
| 3PE / 3LPE (PE tiga lapis) | DIN 30670 | Minyak & gas tertanam |
| Lining mortar semen | AWWA C205 | Air minum / air baku, ID |
| Epoksi cair | AWWA C210 | Lining / pelapisan air |
| Galvanisasi celup panas | ASTM A123 | Struktural terekspos |
Pada jalur gas tertanam 1.020 mm, 3PE merupakan film bawaan yang terdiri atas epoksi berikatan fusi, perekat, dan lapisan atas polietilena. Pipa induk air minum dengan ukuran sama menggunakan FBE plus lining mortar semen menurut AWWA C205. Bayangkan penentu spesifikasi yang menyalin persyaratan pelapisan jalur gas ke intake air minum: spesifikasi 3PE lolos pengadaan, lalu gagal memenuhi persyaratan lining AWWA C205 saat inspeksi prapengiriman, dan seluruh pesanan harus menunggu pelapisan ulang. Menempatkan pelapisan dalam pesanan yang sama dengan pipa berarti satu jejak inspeksi, bukan akuntabilitas terpisah antara pabrik dan pelapis; hal ini penting ketika kegagalan deteksi holiday harus ditelusuri kembali ke satu heat.
Keterbatasan yang Jujur: Di Mana Pipa Las Spiral Merupakan Pilihan yang Salah
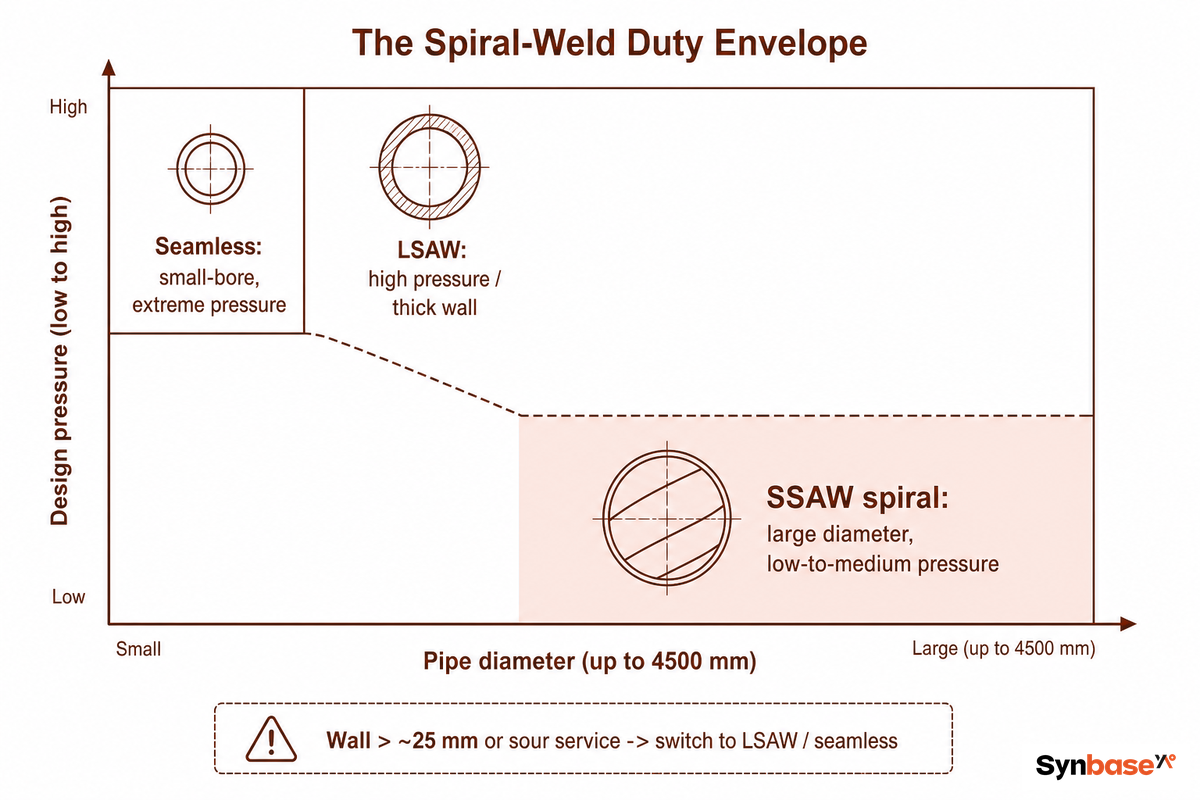
Panduan yang hanya menjual produk spiral tidak layak dipercaya. Berikut batasan sebenarnya.
- Diameter besar (melewati batas ukuran ERW/LSAW) dari satu lebar coil
- Air bertekanan rendah hingga menengah, pemancangan, struktur, dan jalur feeder
- Panjang tunggal lebih panjang → lebih sedikit las melingkar di lapangan
- Biaya menengah antara ERW dan LSAW
- Ketebalan dinding di atas ~25 mm
- Transmisi bertekanan tinggi dengan dinding tebal → LSAW
- Jalur layanan sour yang dalam → LSAW / seamless, dengan penghilangan tegangan
- Lubang kecil kritis pada tekanan ekstrem → seamless
Mitos “kelemahan 60%”, diluruskan. Pembeli terkadang melihat tabel lama efisiensi sambungan yang memberi nilai las spiral atau “lainnya” di bawah seamless, lalu menyimpulkan bahwa pipa spiral hanya memiliki kekuatan 60%. Itu salah tafsir dua kali. Pertama, faktor efisiensi sambungan adalah pengali desain kode yang konservatif dalam rumus tekanan, bukan pengukuran las. Kedua, dan yang menentukan, desain pipa gas AS saat ini bahkan tidak menetapkan angka rendah itu untuk spiral: berdasarkan 49 CFR 192.113, pipa las busur terendam API 5L, termasuk spiral SSAW, memiliki faktor sambungan longitudinal E = 1.00; hanya pipa las tumpul tungku yang memiliki 0.60. Las DSAW secara fisik sendiri menghasilkan sekitar 90–95% kekuatan logam dasar dengan inspeksi ultrasonik 100%. Keyakinan bahwa “spiral adalah pipa 60%” mencampuradukkan pipa las tumpul tungku dengan spiral busur terendam, sehingga insinyur menolak spiral secara berlebihan untuk pekerjaan yang sebenarnya sesuai, kesalahan yang dibahas secara terbuka oleh praktisi di forum seperti Eng-Tips.
Keterbatasan sebenarnya adalah tegangan sisa, dan hal ini bergantung pada proses, bukan penalti tetap: sudut heliks, masukan panas, ketebalan dinding, dan profil las semuanya memengaruhi besarnya tegangan sisa yang terkunci pada sambungan spiral, yang selanjutnya memengaruhi umur lelah dan risiko retak dingin. Kasus kegagalan yang didokumentasikan dalam Handbook of Materials Failure Analysis mengukur tegangan sisa sebesar 82 ksi (566 MPa) pada garis tengah las ID pipa spiral 24-in yang tidak mengalami penghilangan tegangan, cukup untuk memicu retak akibat hidrogen berorientasi tegangan (SOHIC) pada gas sour basah. Pelajarannya bukan “hindari spiral”, melainkan “sesuaikan proses dengan tugasnya” — arahkan pekerjaan bertekanan tinggi berdinding tebal dan layanan sour ke pipa longitudinal atau seamless (dengan penghilangan tegangan), dan gunakan spiral untuk rentang diameter besar bertekanan rendah hingga menengah yang sesuai dengan keekonomian dan standarnya.
Cara Memverifikasi Mutu: Pengujian, Inspeksi & Sertifikat Uji Pabrik
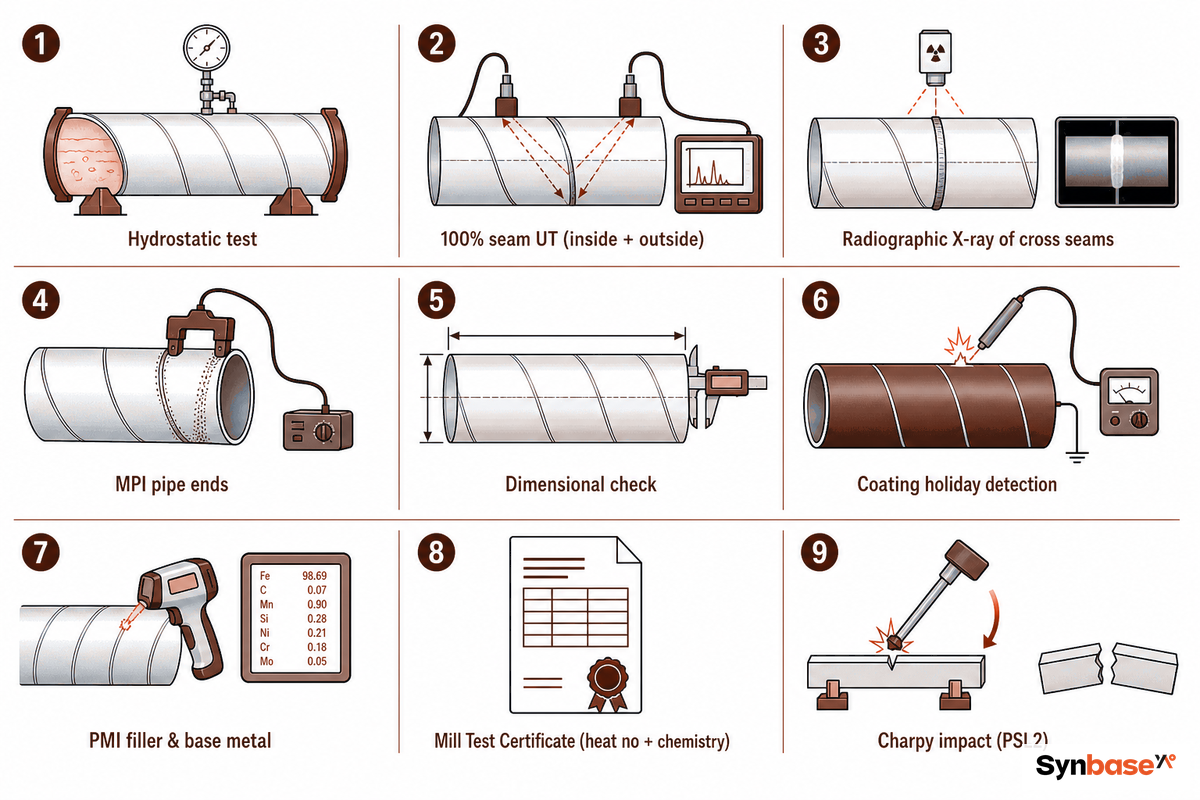
Kesenjangan kepercayaan pada pabrik yang belum dikenal ditutup dengan dokumen dan pengujian, bukan kata sifat. Setiap pesanan pipa las spiral harus melewati tingkat pengendalian mutu yang sama sebelum dikirim. Setiap pipa diuji secara hidrostatik, sambungannya diperiksa secara mekanis dari ujung ke ujung, dan hasilnya ditautkan ke nomor heat:
Protokol Penerimaan Pabrik 9 Poin
- ✔ 1. Pengujian hidrostatik — setiap pipa diuji hingga 75% dari tekanan luluh nominal sesuai AWWA C200, atau pada tekanan yang disebutkan dalam spesifikasi.
- ✔ 2. Pengujian ultrasonik 100% pada sambungan spiral, bagian dalam dan luar, bukan pengambilan sampel.
- ✔ 3. Pengujian radiografi (sinar-X) pada sambungan melintang (las tumpul antarkoil).
- ✔ 4. Inspeksi partikel magnetik (MPI) pada ujung dan bevel pipa.
- ✔ 5. Pemeriksaan dimensional OD, dinding, ovalitas, dan kesikuan ujung terhadap pesanan.
- ✔ 6. Deteksi cacat holiday pada pelapis jika pelapis atau lining diterapkan.
- ✔ 7. Identifikasi material positif (PMI) pada logam pengisi dan logam dasar, pemeriksaan yang mendeteksi logam pengisi yang salah sebelum terjadi kegagalan.
- ✔ 8. Sertifikat uji pabrik (MTC) yang dapat ditelusuri ke nomor heat, komposisi kimia, sifat mekanis, tekanan uji hidrostatik, dan catatan NDT.
- ✔ 9. Laporan uji impak Charpy untuk PSL2 atau grade apa pun yang diuji impak.
Mengapa PMI (poin 7) layak dicantumkan: sebuah kasus terdokumentasi menunjukkan pipa sambungan lurus API 5L X60 berukuran 48-in × 0.5-in pecah pada 1.240 psig selama uji hidrostatik prapemakaian karena sambungannya dilas dengan logam pengisi kromium 5 wt% yang salah. Orientasi sambungan tidak menjadi faktor di sini; risiko logam pengisi yang salah juga ada pada setiap las busur terendam, termasuk spiral, tetapi identifikasi material positif akan mendeteksinya sebelum pipa meninggalkan lini produksi. Itulah perbedaan antara dokumen dan gerbang penerimaan yang nyata.
Pada sertifikat itu sendiri, pahami tingkat jaminan yang Anda beli. Sertifikat EN 10204 3.1 memuat hasil pengujian aktual yang ditandatangani oleh perwakilan inspeksi independen milik produsen; sertifikat 3.2 menambahkan tanda tangan pendamping dari inspektor pihak ketiga atau yang diberi wewenang pembeli. Untuk pekerjaan kelautan dan energi, sertifikat 3.2 dengan penyaksian SGS, BV, atau TÜV merupakan praktik umum.
“Kami memperlakukan sertifikat uji pabrik sebagai kontrak, bukan sekadar dokumen. Setiap nomor heat pada MTC dapat ditelusuri kembali ke komposisi kimia serta catatan uji hidrostatik dan UT, dan kami menyambut penyaksian SGS, BV, atau TÜV atas pengujian sebelum pipa meninggalkan lini produksi.”
Tim QA Basis Produksi Pipa Las Synbase Steel
Cara Membeli: Hal Penting RFQ, Faktor Harga, MOQ, Waktu Tunggu & Incoterms
Saat meminta harga pipa las spiral, angka pertama yang diterima hampir selalu dihitung per ton, padahal itu bukan acuan yang tepat untuk pesanan pipa. Total biaya kepemilikan mencakup pelapisan, inspeksi, pengiriman, las lapangan, dan risiko pengiriman yang tidak sesuai, sehingga pemasok langsung dari pabrik mengubah perhitungan siklus hidup dibandingkan rumah dagang yang menjual kembali produk baja dari produsen pipa lain. Perusahaan pipa yang membuat spiralnya sendiri dapat menelusuri setiap panjang; pedagang tidak bisa. Berikan lima angka kepada pabrik dan Anda akan menerima penawaran harga nyata, bukan jawaban umum “hubungi kami”.
- Dimensi: OD dan dinding, yang menentukan konsumsi coil dan waktu pengelasan.
- Cakupan grade & standar: PSL2, Charpy, dan penyaringan sour menambah cakupan pengujian dibandingkan PSL1.
- Spesifikasi pelapis: 3PE, FBE, atau lining internal masing-masing menambah satu lintasan lini.
- Tingkat inspeksi: penyaksian pihak ketiga (SGS / BV / TÜV) dan sertifikasi EN 10204 3.1 dibandingkan 3.2.
- Logistik & Incoterms: panjang, pengemasan, kontainer dibandingkan break-bulk, FOB dibandingkan CIF ke pelabuhan Anda.
Karena grup yang terintegrasi penuh dapat memasok pipa beserta fitting, flensa, dan katup yang sesuai dalam satu jalur inspeksi, satu pesanan dapat dikirim dengan satu set dokumen, bukan beberapa set. Untuk angka yang tepat dan perkiraan waktu tunggu, kirimkan lima faktor di atas beserta pelabuhan dan Incoterm Anda. Jika pengadaan mengikuti spesifikasi yang ketat, mulai dari halaman produksi pipa las spiral SSAW milik pabrik dan minta penawaran harga yang sesuai spesifikasi.
Prospek Industri: Apa yang Mendorong Permintaan Spiral Diameter Besar
Kisah permintaan pipa las spiral bukanlah grafik ukuran pasar, melainkan tiga pendorong konkret yang mengubah apa yang perlu ditetapkan pembeli sekarang. Pertama, jalur transmisi air berdiameter besar yang menua perlu diganti, dan pipa spiral berstandar AWWA yang sesuai dengan diameter tersebut merupakan stok pengganti alami; utilitas yang mengamankan kapasitas pelapisan lebih awal dapat menghindari antrean. Kedua, proyek transmisi energi dan air terus mendorong diameter sambungan tunggal ke ukuran yang lebih besar — inilah alasan beberapa pabrik kini melakukan pengerolan hingga 4.500 mm. Ketiga, pekerjaan lepas pantai dan fondasi, monopile dan dinding kombinasi, mendorong permintaan pemancangan berdiameter besar yang paling berat, di mana keuletan ASTM A252 Gr.3 dan spiral berdinding tebal saling memenuhi.
Regulasi memperkuat momentum tersebut: dalam Pembaruan Standar Berkala 2025, regulator keselamatan pipa AS PHMSA bergerak untuk memasukkan standar industri yang diperbarui melalui referensi, sebagai pengingat agar spesifikasi mengacu pada edisi saat ini (AWWA C200-23, ASTM A139/A139M-22), bukan revisi lama. Ketika otoritas air melelang jalur transmisi 2.000 mm hari ini tetapi merujuk revisi AWWA C200 yang berusia 15 tahun, penawar terendah dapat memberikan penawaran berdasarkan rezim uji hidrostatik dan pelapisan yang sudah tidak berlaku, ketidaksesuaian yang baru terlihat saat penerimaan pabrik dan menghentikan seluruh pengiriman. Lembaga riset pasar menempatkan pasar pipa las spiral pada kisaran rendah puluhan miliar dolar dengan pertumbuhan satu digit menengah hingga awal 2030-an; anggap angka tersebut sebagai latar belakang indikatif, bukan sinyal pembelian. Tindakan untuk 12 bulan ke depan lebih sempit: pastikan edisi standar Anda yang berlaku saat ini dan amankan cakupan pelapisan serta inspeksi sejak awal, karena itulah, bukan ukuran pasar utama, yang memengaruhi tanggal pengiriman Anda.
Pertanyaan yang Sering Diajukan
Apa itu pipa las spiral (SSAW)?
Lihat Jawaban
Apakah pipa las spiral lebih lemah daripada pipa seamless atau LSAW?
Lihat Jawaban
Apa perbedaan antara pipa ERW dan pipa las spiral?
Lihat Jawaban
Dalam ukuran apa pipa las spiral tersedia?
Lihat Jawaban
Standar mana yang harus saya tetapkan, API 5L, AWWA C200, atau ASTM A252?
Lihat Jawaban
Pelapis apa yang harus dimiliki pipa las spiral?
Lihat Jawaban
Mengapa Kami Menulis Ini
Kami menulis panduan pipa las spiral ini untuk menata ulang standar API 5L, AWWA C200, dan ASTM A139/A134/A252 berdasarkan keputusan pembeli: standar mana yang mengatur proyek Anda, apa arti sebenarnya angka efisiensi las, dan cara menerima pipa sebelum dikirim. Panduan ini ditulis oleh pabrik yang mengerol SSAW berdiameter besar dengan pelapisan internal, sehingga standar dan pengujian penerimaan mencerminkan kondisi yang dilihat basis produksi, bukan brosur distributor. Ditinjau oleh tim teknis Synbase Steel.
Referensi & Sumber
- AWWA C200, Pipa Air Baja, 6 In. (150 mm) dan Lebih BesarAmerican Water Works Association
- Keselamatan Pipa: Pembaruan Standar Berkala II (2025)PHMSA, US Federal Register
- IBC §1811.7 Tiang Baja Struktural (ASTM A252)International Building Code
- 49 CFR 192.113, Faktor sambungan longitudinal (E) untuk pipa bajaUS eCFR / PHMSA
- Pipa Las Spiral, ikhtisar rekayasaScienceDirect (Structural Mechanics & Design of Metal Pipes, 2023; Handbook of Materials Failure Analysis, 2016)
- US 4,645,893, Metode pembuatan pipa baja las spiralGoogle Patents
- Pemilihan Pipa Baja untuk Aplikasi Tanpa ParitTrenchless Technology
Artikel Terkait
Memerlukan pipa las spiral yang sesuai dengan standar dan pelapis Anda?
Minta Penawaran Harga SSAW (OD / Ketebalan Dinding / Grade / Standar / Pelapis) →