Panduan rekayasa yang netral terhadap vendor (diperbarui Juli 2026).
Pipa LSAW adalah pipa baja las busur terendam longitudinal berdiameter besar yang digunakan sebagai pipa saluran bertekanan tinggi, untuk aplikasi yang tidak dapat ditangani pipa seamless dan ERW. Pipa baja LSAW dibuat dengan membengkokkan satu pelat baja menjadi lingkaran lalu mengelasnya pada satu sambungan lurus dari dua sisi menggunakan proses pengelasan busur terendam. Dalam panduan ini, Anda akan mengetahui cara pembuatan pipa baja LSAW, perbedaan antara pipa SSAW dan seamless, standar dan grade yang sebaiknya dipilih, cara menentukan ketebalan dinding pipa, dan yang terpenting, hal yang tidak diungkapkan kebanyakan panduan pembeli—cara memverifikasi sambungan las dan sertifikat uji pabrik sebelum melakukan pembayaran.
Pipa LSAW dalam satu paragraf
Pipa LSAW adalah pipa baja berdiameter besar yang dibuat dari satu pelat baja yang digulung menjadi silinder dan dilas sepanjang satu sambungan lurus. Pipa las busur terendam longitudinal ini disambungkan sepanjang garis lurus. Pada kebanyakan kasus, digunakan pengelasan busur terendam dua sisi (DSAW). Rentang spesifikasi pipa jenis ini biasanya OD 16 inci (406 mm) hingga 60 inci (1524 mm). Grade API 5L X42 hingga X80 umum digunakan dan pipa ini dipakai pada aplikasi bertekanan lebih tinggi seperti transmisi minyak, gas, dan air yang tidak dapat ditangani pipa seamless atau ERW. Pipa seamless biasanya digunakan hingga ukuran OD 24, sedangkan ERW umumnya digunakan untuk diameter kecil dan menengah hingga 20 (508mm).
Spesifikasi singkat
| Diameter luar | 16″–60″ (406–1524 mm) |
| Ketebalan dinding | 6–40 mm |
| Grade | API 5L Gr.B, X42–X80 (PSL1 / PSL2) |
| Sambungan | Satu sambungan longitudinal, SAW dua lintasan (dalam + luar) |
| Pembentukan | Pembentukan pelat JCOE atau UOE + ekspansi mekanis |
| Inspeksi | Ultrasonik (UT) 100% + radiografi (RT) + uji hidrostatik |
| Standar yang berlaku | API 5L / ISO 3183 / EN 10208-2 |
Apa Itu Pipa LSAW? Penjelasan Pipa Las Busur Terendam Longitudinal
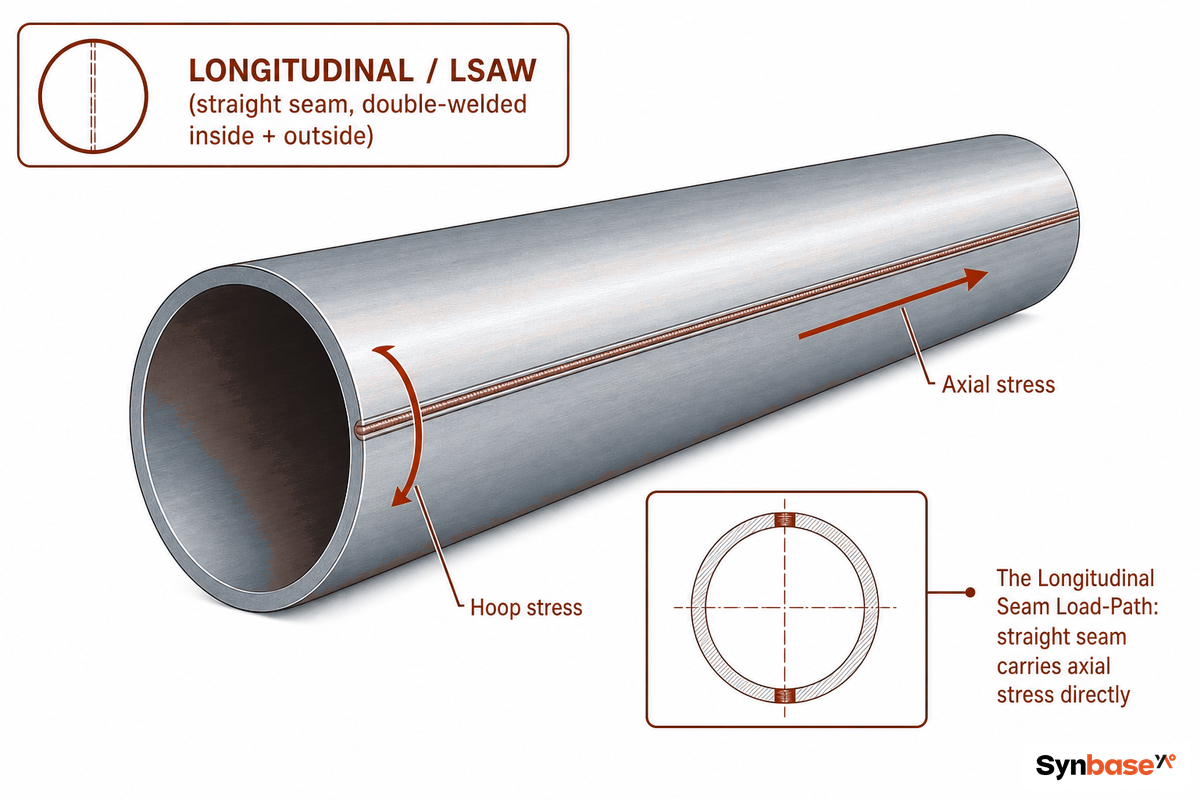
Sebagai pipa baja karbon las berdiameter besar, LSAW (Longitudinal Submerged Arc Welded) dibuat dari pelat baja datar yang dibentuk menjadi silinder dengan satu jalur las lurus yang sejajar dengan sumbu pipa. Sambungannya dilas dua kali—sekali di bagian dalam dan sekali di bagian luar—di bawah lapisan fluks granular pelindung untuk mencegah kontaminasi atmosfer, sehingga disebut “las busur terendam”. Karena dilas dua kali, pipa ini juga sering disebut “las busur terendam ganda” (DSAW), dan designation pengiriman API 5L-nya adalah SAWL.
Saat menentukan spesifikasi, insinyur lebih memilih pipa ini dibandingkan pipa spiral atau produk berbasis coil karena orientasi sambungan lasnya dioptimalkan untuk menahan tegangan pada aplikasi bertekanan. Pada pipa bertekanan, tegangan bekerja dalam dua arah: tegangan keliling (hoop) dan tegangan aksial sepanjang pipa. Sambungan las longitudinal sejajar dengan sumbu pipa, sehingga berada tepat pada garis untuk menahan tegangan aksial tanpa terkena tegangan geser akibat melintasi garis tegangan pada sudut tertentu, seperti yang terjadi pada sambungan spiral. Sifat geometris ini, yang kami sebut Jalur Beban Sambungan Longitudinal, bukan komposisi kimia, menjadi alasan LSAW merupakan standar industri untuk pipa saluran bertekanan tinggi, dan mengapa sambungan las menjadi perhatian utama dalam panduan ini.
Apa kepanjangan LSAW?
Sebagai pipa saluran berdiameter besar dan bertekanan tinggi, pipa baja LSAW (Longitudinal Submerged Arc Welded) digulung dari satu pelat baja dan dilas pada satu sambungan lurus dengan pengelasan busur terendam dua sisi. Ukuran pipa LSAW biasanya ditentukan dari OD 16 (406 mm) hingga 60 (1524 mm), dalam grade API 5L X42 hingga X80, terutama digunakan untuk transmisi minyak, gas, dan air ketika ERW dan pipa seamless tidak tersedia untuk ukuran dan tekanan tersebut. Pipa LSAW juga dapat disebut pipa DSAW (Double Submerged Arc Welded) atau SAWL menurut spesifikasi API 5L.
Kesalahan umum yang mahal adalah memperlakukan pipa LSAW seperti pipa ERW. Pipa saluran ERW biasanya berhenti di sekitar NPS 20 pada tekanan lebih rendah, sedangkan pipa LSAW mampu membawa API 5L X70 dengan dinding 20 mm hingga 60 inci—kelas tekanan yang sama sekali berbeda, dan substitusi yang salah dapat membuat kapasitas trunk line terlalu rendah sebelum ditanam.
Cara Pembuatan Pipa LSAW: Pembentukan JCOE vs UOE + Pengelasan Busur Terendam Ganda
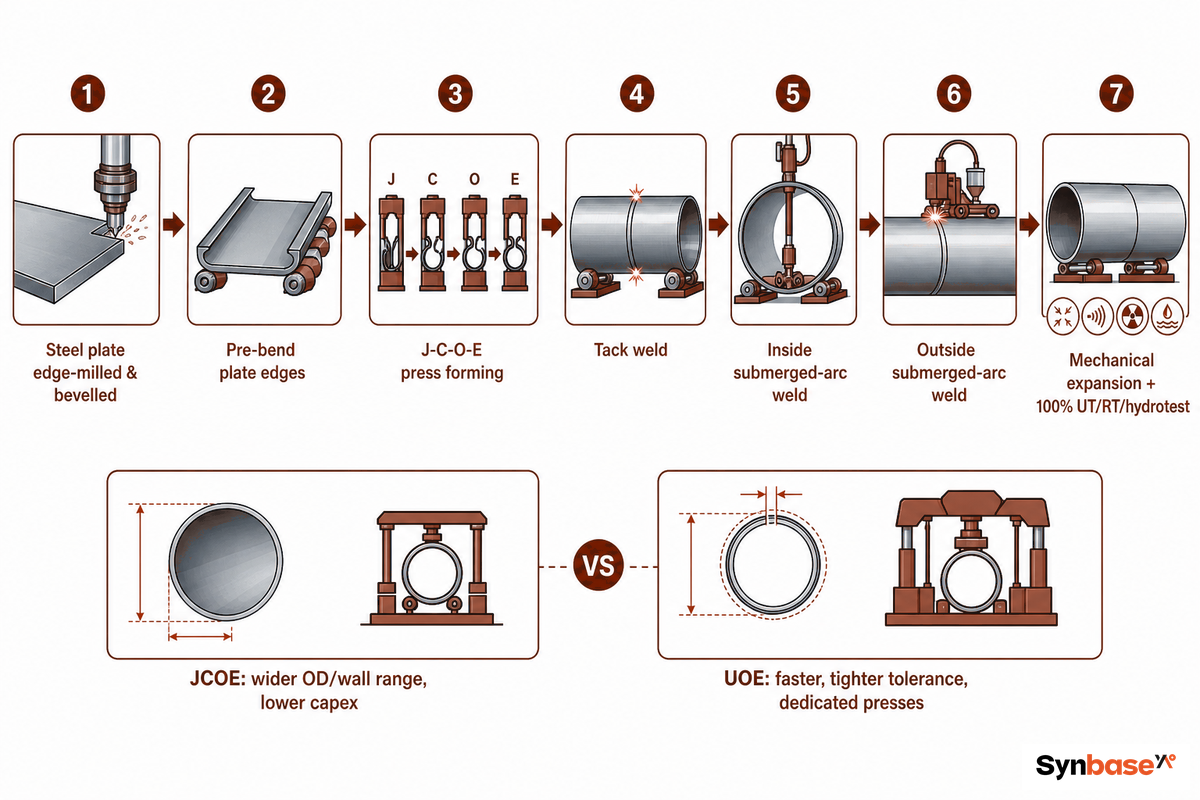
Pipa LSAW dibuat dengan menggulung pelat menjadi tabung terbuka, mengelas sambungan pada kedua ujung, lalu memperluasnya hingga diameter luar yang diperlukan. Pada tahap awal siklus pengadaan pipa, organisasi pembelian menentukan proses pembentukan pipa: JCOE, UOE, dan sebagainya. Pemilihan metode pembentukan sebenarnya merupakan keputusan pembelian pertama yang diambil pelanggan secara tidak langsung, karena bentuk pembentukan menentukan batas ukuran, toleransi yang diizinkan, dan memengaruhi tingkat biaya bagi pabrik. Untuk pemilihan peralatan fabrikasi, peralatan pengelasan pipa dari Aubrik menjadi titik awal untuk meninjau pengaturan pengelasan pipa. Untuk menopang dan memutar benda kerja, evaluasi rotator pengelasan pipa dari RESIZE berdasarkan diameter dan beban pipa; rotator hanya merupakan salah satu bagian dari pengaturan fabrikasi, bukan pabrik LSAW lengkap.
JCOE membentuk pelat dengan mesin pres menjadi J, lalu C, kemudian O, lalu melakukan ekspansi (E), semuanya dalam satu jalur pres. UOE menggunakan mesin pres terpisah untuk membentuk pelat menjadi U, lalu O, sebelum ekspansi. Perbedaan ini bersifat praktis: simulasi numerik metode JCO-E menunjukkan bagaimana keputusan selama pembentukan memengaruhi seberapa besar ovalitas dan ketidakbulatan yang dapat ditahan jalur pres sebelum operasi ekspansi akhir “membulatkannya”. JCOE mampu menangani kombinasi diameter/ketebalan yang lebih beragam dengan peralatan modal yang relatif rendah; UOE lebih cepat untuk aplikasi volume besar dan memiliki konsistensi dimensional yang sangat baik, tetapi memerlukan peralatan pres khusus yang mahal.
| Faktor | JCOE | UOE |
|---|---|---|
| Fleksibilitas ukuran | Rentang OD / dinding yang luas pada satu jalur | Set cetakan tetap, kurang fleksibel |
| Throughput | Pres lebih lambat, bertahap | Lebih cepat, batch volume tinggi |
| Toleransi dimensional | Baik; bergantung pada pengendalian ekspansi | Kebulatan lebih ketat dan berulang |
| Biaya modal | Lebih rendah | Tinggi (pres khusus) |
| Paling sesuai untuk | Diameter campuran, dinding tebal, produksi jangka pendek hingga menengah | Produksi panjang satu ukuran dalam volume besar |
Kekhawatiran pembeli selalu berfokus pada sambungan sebagai pemicu konsentrasi tegangan. Proses manufaktur justru menunjukkan hal sebaliknya. Setelah SAW bagian dalam dan luar, pipa diperluas secara mekanis—biasanya 0,8-1,3% dari OD pipa—yang menghilangkan tegangan, membuat kekuatan sambungan mendekati logam induk, dan meningkatkan kebulatan. Bahkan salah satu paten proses untuk pipa LSAW yang dianugerahkan (CN103357697A, Shandong Shengli Steel Pipe, diajukan 2013) mengatur ulang operasi pembentukan ujung untuk menghilangkan tegangan ujung dengan menempatkan pembentukan ujung sebelum ekspansi OD pipa, guna mencegah retak akibat tegangan ujung selama ekspansi OD. Sambungan tersebut dirancang, bukan terbentuk secara tidak sengaja.
Ekspansi mekanis bukan sekadar operasi pengubahan ukuran. Saat pipa diperluas dingin di seluruh badannya, ekspansi 0,8-1,3% memberikan kekuatan luluh yang seragam di sepanjang pipa dan pada sambungan, sekaligus membawa ovalitas ke dalam toleransi API 5L. Tanyakan kepada pabrik berapa rasio ekspansinya dan minta catatan ovalitas setelah ekspansi; keduanya merupakan indikator mutu penting yang tidak dapat diberikan produk coil.
Setiap tahap manufaktur pipa LSAW dapat ditelusuri kembali ke pelat: pabrik memulai dari pelat pipa baja karbon canai panas—atau, untuk produksi kecil, strip baja coil—dan ukuran lebar strip atau pelat baja menetapkan diameter pipa akhir. Penggunaan pelat baja, bukan coil, memungkinkan proses pembentukan mencapai dinding tebal. Setelah pipa melewati pengelasan busur, proses ekspansi seragam menghilangkan tegangan sisa sehingga zona pengelasan pipa sesuai dengan badannya—inti manufaktur pipa saluran berdiameter besar.
LSAW vs SSAW vs ERW vs Seamless: Memilih Berdasarkan Sambungan dan Layanan
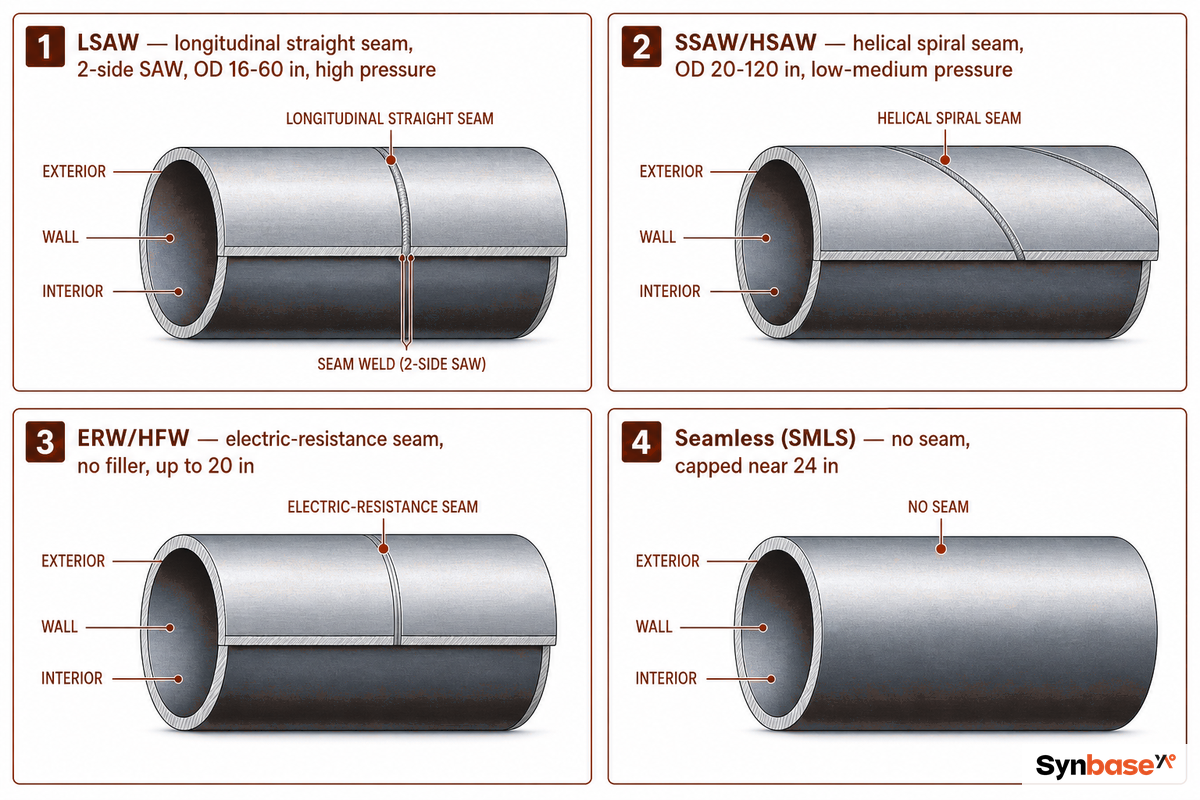
Tentukan pilihan pipa berdasarkan sambungan dan layanan, bukan sekadar kebiasaan. LSAW unggul untuk kebutuhan penahanan aksial pada jalur transmisi berdiameter besar; SSAW (spiral) dominan pada jalur berdiameter sangat besar dan bertekanan lebih rendah ketika biaya material menjadi penentu; ERW sesuai untuk diameter dalam yang lebih kecil dan aplikasi bertekanan rendah; sedangkan seamless digunakan untuk diameter kecil, tekanan tinggi, dan layanan siklik sour (dibatasi sedikit di bawah 24 inci menurut ASME B36.10). Bagan 1 menunjukkan hubungan keempat opsi tersebut dengan faktor yang paling mungkin menentukan pesanan pembelian.
| Proses | Sambungan | Rentang OD | Kesesuaian tekanan | Biaya relatif | Paling sesuai untuk |
|---|---|---|---|---|---|
| LSAW / DSAW | SAW longitudinal, 2 sisi | 16″–60″ | Tinggi (Kelas 1–2) | Menengah | Trunk line minyak dan gas bertekanan tinggi berdiameter besar |
| SSAW / HSAW | SAW spiral | 20″–120″ | Rendah–menengah (Kelas 3–4) | Rendah | Air, tekanan rendah, diameter sangat besar |
| ERW / HFW | Resistansi listrik | ½″–20″ | ≤ Kelas 600, non-sour | Rendah | Air kota, gas bertekanan rendah, diameter kecil |
| Seamless | Tidak ada | ⅛″–24″ | Tertinggi (sour, siklik) | Tinggi | Wellhead, tekanan tinggi berdiameter kecil |
Apa perbedaan antara pipa ERW dan LSAW?
Pipa ERW menyambungkan sambungan coil dengan resistansi listrik tanpa penambahan logam pengisi, sehingga sesuai untuk diameter lebih kecil di bawah sekitar NPS 20 dan layanan non-sour. Pipa LSAW dimulai dari pelat dan menggunakan las busur terendam ganda; ukurannya hingga NPS 60 dan difokuskan pada transmisi bertekanan tinggi. Dalam rentang tumpang tindih 16-20”, keduanya dapat digunakan, tetapi di atas ukuran tersebut ERW tidak lagi sesuai, dan LSAW (atau SSAW spiral) menjadi satu-satunya opsi las. Faktor penentu utama meliputi diameter, ketebalan dinding, serta layanan sour atau bertekanan tinggi.
Apa perbedaan antara pipa LSAW dan HSAW?
HSAW (helical submerged arc welded, nama lain untuk pipa baja ssaw) membentuk sambungan secara spiral mengelilingi pipa, sedangkan LSAW membentuknya lurus sepanjang sumbu. Sambungan spiral pada pipa ssaw menyebarkan tegangan, tetapi sebenarnya menerima total tegangan yang lebih besar dibandingkan sambungan LSAW. Artinya, tekanan pada sambungan spiral dapat didistribusikan ke berbagai arah dan pabrik dapat membuat pipa berdiameter jauh lebih besar dengan biaya wajar dari stok coil yang lebih sempit, meskipun presisi dimensionalnya lebih rendah dan dapat mengalami lebih banyak tegangan internal. Sambungan lurus LSAW memiliki kekakuan struktural lebih tinggi dalam satu arah, sehingga menjadi pilihan utama ketika penahanan beban aksial sangat penting dan akurasi lebih diutamakan.
- Penahanan tekanan aksial (Kelas 1–2)
- Dinding tebal hingga 40 mm
- Akurasi dimensional ketat setelah ekspansi
- Ketangguhan terhadap benturan lateral sedikit di bawah SSAW spiral, yang sambungannya menyebarkan tegangan ke berbagai arah
- Jalur air berdiameter sangat besar dan bertekanan rendah; SSAW merupakan pilihan yang lebih ekonomis
Keterbukaan mengenai kompromi tersebut penting: penelitian independen di Swansea University menunjukkan bahwa pada pipa las sambungan, proses pemilihan tidak selalu memberi perhatian yang memadai pada risiko lokal dan sifat korosif lingkungan layanan, sedangkan ketebalan dinding umumnya disesuaikan terhadap risiko, bukan membiarkan spesifikasi sambungan semata-mata menentukan kelayakan. Dengan kata lain, pilihan sering didasarkan pada praktik umum, bukan semata-mata sifat struktural pipa. Untuk pipa utama air baku berdiameter sangat besar dan bertekanan rendah, pipa ssaw spiral masuk akal—demikian pula menawarkan keduanya di pabrik pipa yang dikelola dengan baik. Lihat panduan pemilihan pipa baja kami untuk seamless dan kategori pipa baja las yang lebih luas untuk detail lebih lanjut.
Bandingkan LSAW dan SSAW berdampingan, maka sambungannya menjelaskan semuanya: pipa baja las LSAW memiliki satu sambungan lurus, sedangkan pipa las spiral menggunakan sambungan busur terendam spiral (spiral submerged arc welded) yang dibuat melalui proses pengelasan spiral, sehingga memperlebar zona terpengaruh panas pada sambungan SSAW. Pipa baja ERW—pipa baja las resistansi listrik yang disambungkan tanpa logam pengisi—berada di bawah keduanya dalam hal peringkat tekanan.
Standar & Grade LSAW Dijelaskan: API 5L, ISO 3183, EN 10208 & PSL1 vs PSL2
Anda perlu menentukan pipa saluran LSAW berdasarkan standar yang berlaku, grade baja tertentu, dan Product Specification Level (PSL); “pipa X65” saja tidak memenuhi semua itu. Umumnya, API Specification 5L (kini edisi ke-47 dengan penerbitan API 5L edisi ke-47, Juni 2026—versi baru ini mencakup pembaruan di lebih dari 15 bagian dibandingkan edisi ke-46, termasuk peningkatan spesifikasi mutu pipa HFW dan ketentuan untuk transportasi CO), ISO 3183 merupakan standar yang diterima secara internasional, dan EN 10208-2 ditujukan untuk transmisi gas di Eropa. Grade baja menentukan kekuatan luluh dan tarik, sedangkan PSL menentukan seberapa ketat pengujian dan pengendaliannya.
Penambahan pengujian impak Charpy V-notch yang diwajibkan dalam PSL2 pada API 5L menghasilkan persyaratan energi impak lebih tinggi, rentang komposisi kimia yang dibatasi, dan inspeksi nondestruktif 100%—semua alasan mengapa pipa saluran transmisi hampir selalu ditentukan ke PSL2, bukan PSL1. PSL1 menawarkan pengendalian standar untuk aplikasi yang tidak agresif; PSL2 mencakup pengujian energi impak (pengendalian patah), batas atas dan bawah kekuatan tarik serta luluh, dan pengendalian carbon equivalent (CE) serta ketertelusuran. Designation X tersebut (misalnya X42 hingga X80) menentukan kekuatan luluh minimum yang ditetapkan, dengan spesifikasi grade atas mendekati wilayah baja paduan rendah.
| Grade | SMYS (MPa) | Tarik minimum (MPa) |
|---|---|---|
| X42 | 290 | 415 |
| X52 | 359 | 455 |
| X60 | 414 | 517 |
| X65 | 448 | 531 |
| X70 | 483 | 565 |
| X80 | 555 | 625 |
Kesalahan umum dan mahal adalah langsung memilih grade tertinggi yang tersedia. Menurut Interstate Natural Gas Association of America (INGAA), memilih grade dengan kekuatan tertinggi tidak layak atau praktis, dan mungkin tidak menguntungkan dalam audit—selain itu, grade yang lebih tinggi sering kali lebih kuat dan keras sehingga lebih rentan terhadap retak hidrogen dan retak akibat tegangan sulfida dalam layanan sour. Seperti ditunjukkan ledger di bawah, jawaban yang tepat adalah menilai grade pipa dan menyesuaikan PSL dengan layanannya. Di sinilah LSAW juga beririsan dengan keluarga pipa saluran lainnya. Pemilihan grade pada keluarga pipa saluran lainnya dibahas dalam alat kami untuk pemilihan grade pipa saluran API 5L.
Ledger Spesifikasi Pembeli LSAW: Peta Keputusan 10 Layanan
Berikut bagan yang menghubungkan sepuluh layanan paling umum dengan grade API 5L, PSL, rentang dinding, pelapisan, pengujian wajib, dan satu kesalahan spesifikasi umum yang paling sering membuat setiap jalur dinilai terlalu rendah.
| Layanan | Grade | PSL | Rentang dinding | Pelapisan | Pengujian wajib | Jebakan kesalahan spesifikasi umum |
|---|---|---|---|---|---|---|
| Transmisi air baku | Gr.B / X42 | PSL1 | 6–12 mm | 3LPE / semen | Hidrostatik | Menentukan PSL2 secara berlebihan dan membayar CVN yang tidak diperlukan |
| Pengumpulan minyak di darat | X42 / X52 | PSL2 | 8–16 mm | 3LPE | CVN + 100% UT | Melewatkan CVN pada jalur PSL2 |
| Transmisi gas (Kelas 1 pedesaan) | X60 / X65 | PSL2 | 10–20 mm | 3LPE / FBE | CVN + UT + RT | Menggunakan faktor Kelas 1 di koridor berpenduduk |
| Transmisi gas (Kelas 3 perkotaan) | X65 / X70 | PSL2 | 14–25 mm | 3LPE / 3LPP | CVN + UT + RT | Menentukan dinding terlalu tipis untuk kelas lokasi |
| Gas sour (H₂S) | X52 / X65 (S) | PSL2 + Annex H | 12–22 mm | 3LPE + tahan HIC | HIC / SSC menurut NACE MR0175 | Memilih grade paling keras—lebih buruk untuk retak |
| Lepas pantai / bawah laut | X65 / X70 | PSL2 (Q) | 16–35 mm | 3LPP + pemberat beton | CVN suhu rendah + DWTT | Mengabaikan keruntuhan / faktor desain 0.60 |
| Arktik / suhu rendah | X65 / X70 | PSL2 (Q) | 14–28 mm | 3LPE | CVN hingga −46 °C | Menguji CVN hanya pada −20 °C |
| Pemancangan struktural | Gr.B / X52 | PSL1 | 10–30 mm | Tanpa pelapis / dicat | Dimensional (ASTM A252) | Membeli pipa saluran PSL2 untuk tiang pancang |
| Slurry / proses | X52 / X60 | PSL2 | 12–25 mm | Liner internal / FBE | CVN + UT | Tidak menyediakan allowance untuk abrasi internal |
| Layanan campuran hidrogen | X52 / X65 | PSL2 + pengendalian patah | 12–25 mm | 3LPE / FBE | CVN + kekerasan (≤ 250 HV) | Menganggap jalur X70 lama siap untuk H₂ |
Ukuran Pipa LSAW, Ketebalan Dinding & Cara Menghitung Dinding yang Diperlukan
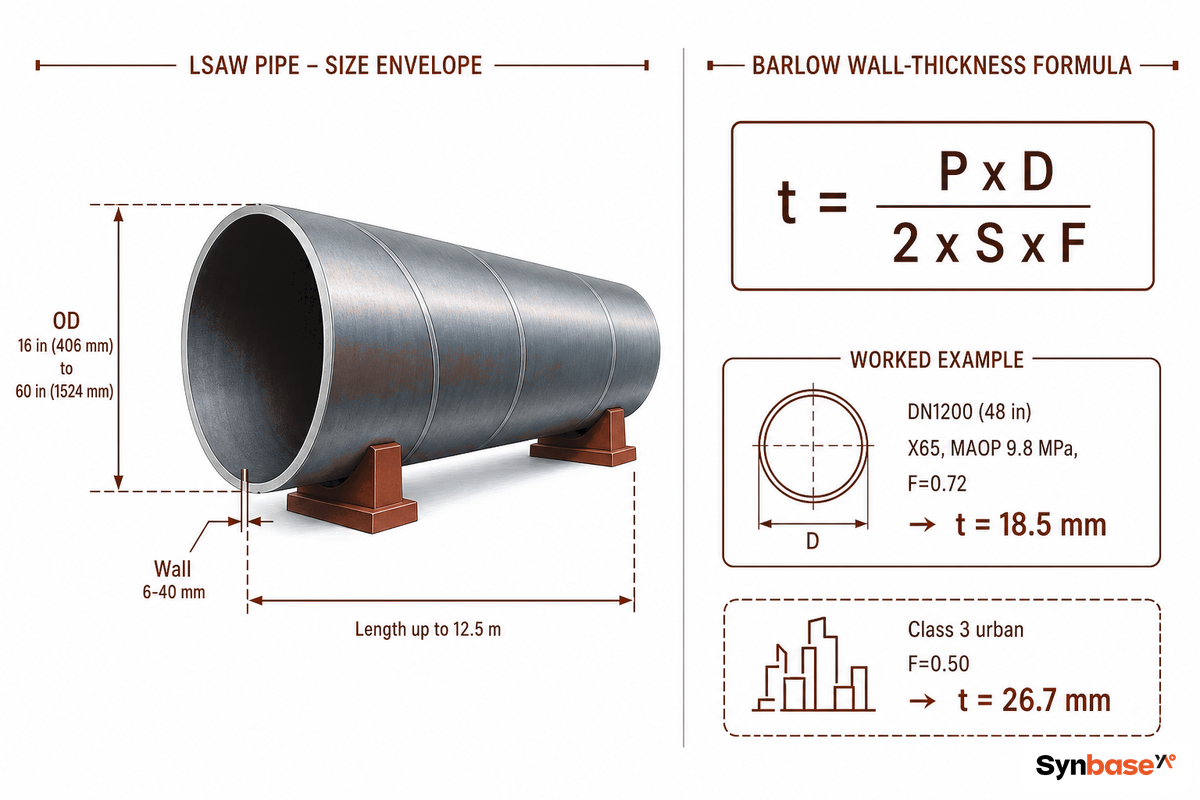
Pipa-pipa ini mencakup OD 16 hingga 60 (406-1524 mm), rentang ketebalan dinding 6 hingga 40 mm, dan panjang hingga 12,5m (sekitar 12,5m, atau 40 kaki). Ketebalan dinding dan toleransi ovalitas, kelurusan, serta bevel ujung berada dalam rentang yang ditetapkan API 5L untuk badan pipa. Namun, rentang tersebut dan pemahaman tentang batas pipa seamless tidak secara otomatis memberi tahu Anda ketebalan dinding yang diperlukan.
| Parameter | Rentang | Acuan |
|---|---|---|
| Diameter luar | 16″–60″ (406–1524 mm) | API 5L / ISO 3183 |
| Ketebalan dinding | 6–40 mm | API 5L |
| Panjang | hingga 12,5 m | Sesuai proyek |
| Bevel ujung | 30° ± 5° | ASME B16.25 |
Bagaimana cara menghitung ketebalan dinding pipa LSAW?
Ketebalan dinding jalur bertekanan dirancang menggunakan rumus desain Barlow / pipa: t = (P × D) / (2 × S × F), dengan t = ketebalan dinding, P = tekanan desain (tekanan operasi maksimum yang diizinkan), D = diameter luar, S = kekuatan luluh minimum yang ditetapkan, dan F = faktor desain kelas lokasi. Untuk pipa gas ASME B31.8, F adalah 0.72 untuk Kelas 1 pedesaan, 0.60 untuk Kelas 2, 0.50 untuk Kelas 3, dan 0.40 untuk Kelas 4. Jalur cairan ASME B31.4 memiliki F = 0.72 untuk darat dan F = 0.60 untuk lepas pantai.
Untuk P = 9,8 MPa, kita memiliki jalur DN1200 (48 / D = 1219 mm) dari X65 (S = 448 MPa) di Kelas 1 pedesaan, sehingga F = 0.72:
t = (9,8 × 1219) / (2 × 448 × 0.72) = 11946.2 / 645.12 = 18,5 mm
Bulatkan ke dinding konvensional 20 mm, lalu tambahkan allowance korosi. Jika jalur yang sama melewati koridor perkotaan Kelas 3 (F=0.50), dinding meningkat menjadi 26,7 mm – alasan yang sama mengapa tabel di atas mengidentifikasi “dinding dengan rating di bawah kelas lokasi.” Nilai P, D, grade, dan kelas Anda memungkinkan penentuan ukuran setiap pipa LSAW.
Kesalahan menentukan dinding dapat menyebabkan kegagalan yang mahal: dinding dengan rating terlalu rendah pada jalur bertekanan tinggi berisiko pecah, sedangkan spesifikasi berlebihan membuang baja pada setiap panjang pipa. Menurut ASME B31.8, selalu tentukan ukuran berdasarkan kelas lokasi — koridor perkotaan Kelas 3 memerlukan dinding 26,7 mm, sedangkan jalur Kelas 1 pedesaan memerlukan 18,5 mm untuk layanan DN1200 X65 yang sama.
Integritas Sambungan Las LSAW: Cacat, NDT & Cara Membaca Laporan Pengujian
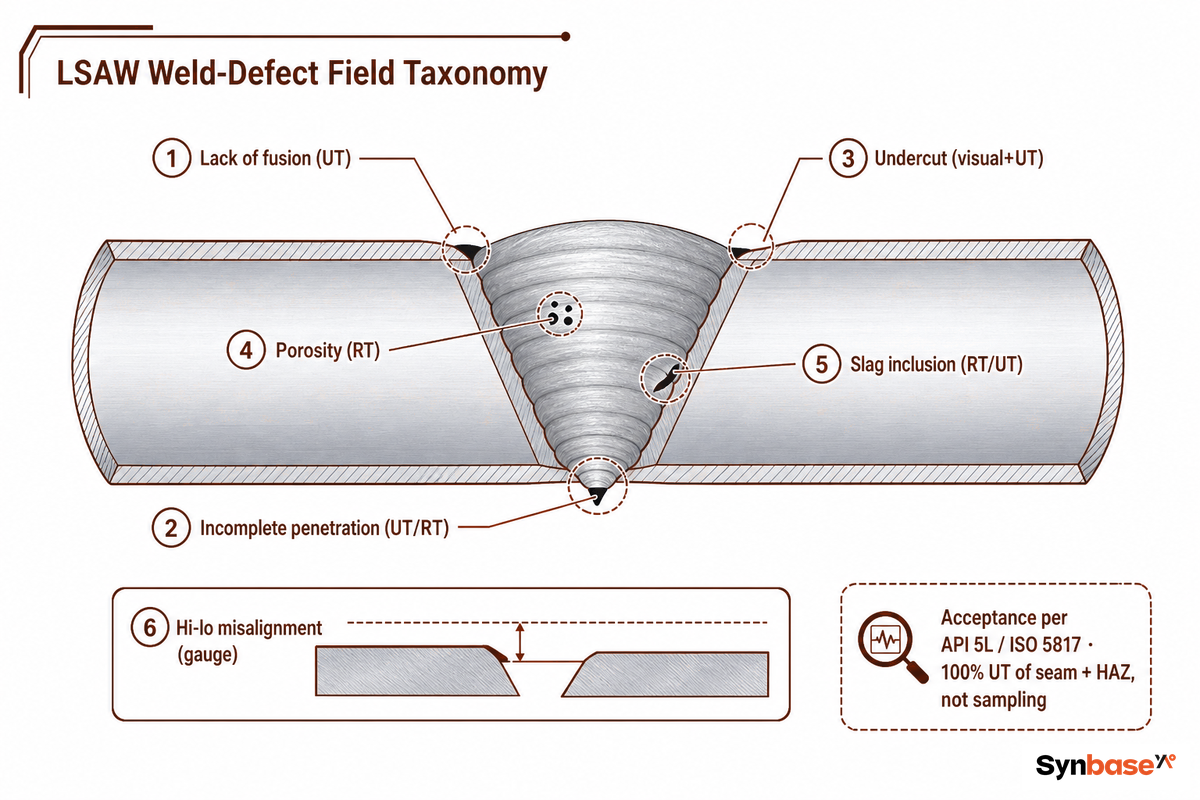
Sambungan longitudinal memberikan integritas struktural sekaligus menjadi kerentanan bawaan pipa LSAW; identifikasi cacat pada sambungan tersebut adalah area tempat pembeli dapat memberikan nilai terbesar. Kurangnya fusi dan penetrasi yang tidak sempurna merupakan jenis cacat LSAW yang paling relevan terhadap keselamatan, sehingga las longitudinal menjalani pemeriksaan ultrasonik 100%, bukan metode pengambilan sampel. Sambungan las yang hanya diuji melalui sampel berarti ada las yang tidak terdeteksi; untuk aplikasi pipa lintas jalan atau jalur bertekanan tinggi, satu cacat planar yang terlewat dapat menyebabkan kegagalan total. Berikut rinciannya – taksonomi cacat LSAW, atau hal-hal yang ditinjau di lapangan:
Taksonomi Lapangan Cacat Las LSAW: 10 Kelas Cacat
10 kategori cacat yang dapat terjadi pada sambungan longitudinal diuraikan di sini, bersama asalnya, pengujian untuk menemukannya, tingkat penerimaan berdasarkan API 5L, dan apa yang terjadi jika cacat pada sambungan sampai ke lapangan. ISO 6520-1 menguraikannya lebih lanjut daripada pipa saluran API 5L dengan menetapkan cacat geometris las, sedangkan ISO 5817 menetapkan tingkat mutu las yang digunakan banyak pembeli untuk menetapkan lingkup pengelasan.
| Kelas cacat | Akar penyebab | Metode deteksi | Dasar penerimaan | Konsekuensi di lapangan |
|---|---|---|---|---|
| Kurangnya fusi | Masukan panas rendah, tumpang tindih manik las buruk | UT (utama), RT | API 5L — planar, ditolak | Inisiasi retak akibat tekanan |
| Penetrasi tidak sempurna | Lintasan sisi dalam/luar tidak sejajar | UT, RT | API 5L — planar, tidak dapat diterima | Dinding menipis, jalur kebocoran |
| Undercut | Arus berlebih, kecepatan gerak tinggi | Visual + UT | Batas kedalaman / panjang API 5L | Pemusat tegangan pada kaki las |
| Porositas | Fluks lembap / terkontaminasi | RT (utama) | Batas kluster / ukuran API 5L | Pelemahan lokal |
| Inklusi terak | Pembersihan antar lintasan buruk | RT, UT | Batas ukuran / densitas API 5L | Nukleasi kelelahan |
| Hi-lo / ketidakselarasan | Ketidakcocokan tepi saat pembentukan | Visual + pengukur | Toleransi offset API 5L | Konsentrasi tegangan, fit-up buruk |
| Retak kait | Inklusi nonlogam pada pelat | UT | API 5L — ditolak | Pemisahan sambungan selama operasi |
| Jejak busur | Busur liar pada badan pipa | Visual + MT | API 5L — gerinda & uji ulang | Titik keras lokal, retak |
| Pelunakan HAZ | Masukan panas berlebih | Survei kekerasan | Batas kekerasan grade (misalnya ≤ 250 HV) | Kekuatan lebih rendah di samping sambungan |
| Tembus bakar | Penetrasi berlebih, akar las tipis | Visual + RT | API 5L — tidak dapat diterima | Lubang / bekas perbaikan las |
Nilai dalam laporan pengujian yang penting bagi pembeli memiliki cakupan lebih terbatas: UT 100% pada jalur las dan HAZ, RT pada jalur las, serta uji hidrostatik hingga sedikit di atas nilai minimum dalam API 5L untuk setiap batang pipa. Untuk nilai Charpy V-notch pada pipa saluran PSL2 yang umum, nilai tunggal yang dicari adalah ≥ 27–36 J dengan nilai rata-rata ≥ 45 J pada suhu pengujian. Menemukan nilai ini secara andal juga memerlukan keahlian; lihat tesis Brunel tentang inspeksi ultrasonik pada las yang mengukur dampak tekanan probe dan perubahan couplant, sehingga terlihat keunggulan UT 100% yang sepenuhnya otomatis dan terkalibrasi dibandingkan pengujian manual.
“Pada sambungan longitudinal, lintasan SAW dari sisi dalam lalu sisi luar, ditambah ekspansi seluruh badan, membawa kekuatan las ke tingkat logam induk. Kami menerapkan UT 100% pada sambungan dan zona terdampak panas karena las yang hanya diambil sampelnya bukan las yang terkendali; pada jalur bertekanan tinggi, satu cacat yang terlewat berarti seluruh proyek gagal.”
Penggunaan Pipa LSAW: Minyak & Gas, Lepas Pantai/Dasar Laut, Air & Tiang Struktural
Pipa LSAW menjadi pilihan ketika diperlukan transmisi berdiameter besar melintasi jarak jauh dengan tekanan operasi lebih tinggi. Empat penggunaan alaminya mencakup energi, air, struktur, dan proses – masing-masing memerlukan grade dan PSL tertentu. Dalam keempat kasus tersebut, keandalan las dan ketahanan terhadap korosi menjadi faktor kritis yang menentukan berapa tahun jalur utama atau pipa gas dapat beroperasi andal pada tekanan lebih tinggi. Petakan aplikasi ke spesifikasi terlebih dahulu. Bandingkan dengan harga kemudian.
- Transmisi minyak & gas – jalur utama X65/X70 di koridor Kelas 1-2; ini merupakan penggunaan LSAW yang dominan.
- Lepas pantai/dasar laut, PSL2(Q) dengan CVN suhu rendah dan DWTT; faktor desain 0.60 serta pengendalian kolaps sesuai DNV-ST-F101.
- Transmisi air & penstock – jalur transmisi air baku berdiameter besar dan penstock hidroelektrik dalam Gr.B/X42, dengan ketebalan dinding dan kelurusan menjadi prioritas utama, bukan kekuatan sambungan.
- Tiang struktural – pemancangan tiang struktural sesuai ASTM A252 – digunakan pada dermaga, jembatan, struktur lepas pantai, dan lain-lain
- Slurry & proses – jalur konsentrat bijih dan kilang yang menangani fluida korosif dan abrasif, biasanya dengan pelapis internal.
Tidak ada tantangan pengadaan yang lebih sering membutakan pembeli daripada layanan sour. Misalkan jalur pengumpul DN800 membawa gas basah dengan HS terukur. Naluri mendorong Anda menetapkan material grade X tinggi demi kekuatan, tetapi dalam layanan sour, komposisi kimia menjadi prioritas pertama, lalu kekuatan; yang diperlukan adalah PSL2+Annex H hingga NACE MR0175 / ISO 15156 dengan pengujian HIC/SSC dan tingkat kekerasan maksimum – meskipun materialnya hanya X52 atau X65 yang moderat. Jika hanya menentukan kekuatan, Anda akan membangun pipa yang mungkin lolos perhitungan tekanan, tetapi masih dapat retak di lapangan. Data perdagangan menyoroti besarnya masalah ini: tinjauan U.S. International Trade Commission tentang pipa las berdiameter besar memberikan gambaran bahwa pasar didominasi oleh sedikit produsen, sehingga tim pembelian dapat mengalami keterbatasan pilihan.
Penerapan baja LSAW mencakup jalur pipa minyak dan gas, baja struktural untuk tiang pancang, serta jalur slurry yang masa layanannya ditentukan oleh ketahanan terhadap korosi. Di industri minyak dan gas—serta industri gas yang lebih luas—grade tertinggi mulai memasuki ranah pipa baja paduan untuk kondisi operasi yang mengandung gas asam dan bertekanan tinggi.
Cara Membeli Pipa LSAW: Memverifikasi Sertifikat Uji Pabrik, Inspeksi & Biaya Tiba
Dalam pembelian LSAW internasional, tidak ada risiko yang lebih besar daripada memiliki sertifikat yang tidak sesuai dengan pipa sebenarnya. Pengendalian dokumen adalah tindakan pencegahan terkuat: pastikan sertifikat uji EN 10204 3.2 yang disaksikan berasal dari pabrik dan sesuai dengan nomor panas yang dicap pada pipa, serta sertakan inspeksi prapengiriman pihak ketiga dari lembaga seperti SGS, Bureau Veritas, TV, atau Lloyds. Verifikasi ini hanya mungkin jika organisasi pembelian membeli langsung dari produsen pipa resmi – pabrik yang benar-benar memproduksi pelat dan melakukan pengelasan – bukan dari rangkaian perantara.
- MTC EN 10204 3.2, disaksikan oleh inspeksi pihak ketiga. MTC 3.1 adalah dokumen yang disertifikasi sendiri oleh pabrik.
- Nomor panas pada sertifikat harus sama dengan nomor panas yang dicap pada pipa.
- Laporan NDT yang mencakup pengujian ultrasonik (UT), pengujian radiografi (RT), pengujian hidrostatik, dan nilai Charpy V-notch (CVN), bukan ringkasan.
- ✔Lembaga inspeksi prapengiriman yang disebutkan dalam PO
- Ujung pipa dibevel sesuai ASME B16.25 hingga 30 5 sehingga kru lapangan dapat langsung melakukan pengelasan saat tiba tanpa perlu melakukan bevel di lokasi.
- Ketentuan bea masuk di negara tujuan, termasuk bea anti-dumping/countervailing yang berlaku (lihat tinjauan USITC tentang pipa las berdiameter besar).
Perhatian terhadap nomor panas ini harus mencakup setiap flensa, fitting, dan pipa baja tahan karat yang melengkapi proyek perpipaan, bukan hanya pipa jalur utama. Dari sisi biaya, pipa LSAW sebenarnya dapat lebih murah daripada metode manufaktur alternatif pada diameter besar. Pemanfaatan material dari pelat baja untuk pipa las dapat mencapai lebih dari 90%, sedangkan produk seamless yang dikerjakan dari billet biasanya berkisar 65 hingga 75%. Produk seamless yang tersedia secara komersial dibatasi sekitar 24 inci menurut ASME B36.10. Karena itu, opsi berdiameter besar dapat berupa produk LSAW skala besar. Biaya tambahan pipa LSAW biasanya muncul pada pengelasan dan inspeksi lanjutan, dengan pengujian nondestruktif menambah sekitar 5 hingga 10 persen dibandingkan tanpa pengujian, biaya yang dapat dibenarkan karena las terverifikasi merupakan fondasi keselamatan pada rute yang lebih murah. Risiko bukan terletak pada proses pengelasan itu sendiri, melainkan pada verifikasi las melalui dokumentasi yang tepercaya. Pembeli yang membandingkan penawaran dari pabrik dan distributor akan memperoleh manfaat dengan membandingkan setiap penawaran terhadap spesifikasi produksi pipa LSAW langsung dari pabrik dengan MTC yang dapat ditelusuri.
Evaluasi produsen pipa baja seperti Anda mengevaluasi pemasok kritis mana pun: pastikan produsen pipa LSAW menjalankan pabrik baja LSAW miliknya sendiri (pabrik pipa nyata, bukan meja perdagangan), tanyakan bagaimana mutu pipa LSAW didokumentasikan untuk setiap heat, dan pertimbangkan harga LSAW terhadap biaya tiba — termasuk fitting pipa yang melengkapi jalur.
Prospek Pipa LSAW: Apa yang Mendorong Permintaan Pipa Saluran Berdiameter Besar
Tiga faktor menarik permintaan pipa saluran longitudinal berdiameter besar, yang pada dasarnya mengubah pasar gas dengan cara yang mendukung kemampuan LSAW: pergeseran menuju infrastruktur siap hidrogen, peningkatan aktivitas di perbatasan lepas pantai dan laut dalam, serta penuaan jalur utama, dengan permintaan yang didorong bukan hanya oleh statistik pasar, tetapi juga oleh peristiwa di pasar yang dapat dimasukkan pembeli ke dalam perencanaan dan lanskap yang berkembang akibat tindakan anti-dumping dan countervailing terhadap pipa saluran las.
Pertimbangkan retrofit campuran hidrogen 2026: pembeli yang menetapkan jalur API 5L X65 PSL2 48 inci dengan batas kekerasan 250 HV dan CVN yang diuji hingga −20 °C sedang mengukur faktor pendorong, bukan angka utama pasar — tepatnya keputusan spesifikasi yang mencegah kegagalan embrittlement setelah hidrogen memasuki jalur.
Pergeseran ke hidrogen ini paling terlihat. Laporan di Pipeline & Gas Journal menyebutkan konstruksi jalur pipa global mendekati 42.000 mil pada pertengahan 2024, sebagian besar berkat infrastruktur LNG dan hidrogen, dan penelitian di Offshore Technology mengungkapkan bahwa kelayakan layanan hidrogen bervariasi bergantung pada diameter, tekanan, dan konsentrasi hidrogen. Di sinilah LSAW menjadi penting: layanan hidrogen membutuhkan pipa berdinding tebal dan kuat yang memenuhi kualifikasi suhu rendah dengan batas kekerasan – batas pengendalian fraktur PSL2, bukan asumsi lama bahwa jalur tua sudah “siap H.” Faktanya, grade API 5L berkekuatan tinggi rentan terhadap embrittlement hidrogen – penelitian oleh U.S. DOE/NETL terhadap baja jalur pipa API 5L mendorong penerapan “H-cap” alih-alih grade berkekuatan tertinggi. Pembaruan edisi ke-47 yang sama, yang menekankan mutu las lebih baik, juga membahas penambahan spesifikasi transportasi CO, sehingga menciptakan pasar berdiameter besar lain selain hidrogen. Meskipun berbagai firma riset pasar menilai keseluruhan pasar LSAW pada kisaran belasan miliar rendah dan tumbuh pada digit tunggal menengah, data ini dipandang sebagai konteks dan arah; inti ceritanya adalah perubahan spesifikasi, bukan angka bruto.
Untuk setiap proyek yang dimulai pada 2026, dua tindakan berikutnya adalah: Pertama, amankan kapasitas pabrik PSL2 lebih awal daripada yang Anda lakukan bahkan tiga tahun lalu, karena seluruh kapasitas berdiameter besar yang memenuhi kualifikasi sekaligus diperebutkan oleh pekerjaan LNG, hidrogen, dan penggantian. Kedua, periksa status bea masuk negara tujuan sebelum menempatkan pesanan, bukan setelahnya – tinjauan sunset USITC telah mempertahankan perintah anti-dumping atas pipa las berdiameter besar, yang dapat menghapus keunggulan harga las dibandingkan seamless sepenuhnya.
Satu risiko yang perlu direncanakan: pembeli yang menganggap jalur X70 lama siap hidrogen dapat mengalami kegagalan embrittlement. Menurut data U.S. DOE/NETL, layanan hidrogen sebaiknya membatasi kekerasan mendekati 250 HV daripada mengejar grade tertinggi — keputusan spesifikasi yang layak dikunci sebelum penawaran proyek 2026 ditutup.
Pertanyaan yang Sering Diajukan
Apa perbedaan antara pipa DSAW dan LSAW?
Lihat Jawaban
Apakah las LSAW lebih lemah daripada badan pipa?
Lihat jawaban
Berapa diameter terbesar pipa LSAW yang tersedia?
Lihat jawaban
Apa perbedaan API 5L dan ASTM A53 untuk pipa LSAW?
Lihat jawaban
Apakah pipa LSAW dapat digunakan untuk layanan sour (H₂S) dan lepas pantai?
Lihat jawaban
Bagaimana cara memverifikasi mutu pipa LSAW saat mengimpor?
Lihat jawaban
Memesan pipa saluran berdiameter besar dan bertekanan tinggi, serta menginginkan pipa LSAW langsung dari pabrik yang dapat ditelusuri melalui MTC, diuji dan didokumentasikan agar sesuai dengan kondisi layanan?
Lihat spesifikasi produksi LSAW & minta peninjauan spesifikasi →Perspektif Kami
Panduan ini ditulis dari sudut pandang pabrik resmi: Synbase Steel Co., Ltd., perusahaan klaster jalur pipa milik E-CHENG STEEL GROUP, memproduksi pipa saluran LSAW, SSAW, dan seamless sesuai API 5L / ISO 9001 dengan pengujian ultrasonik 100% yang dikaitkan dengan nomor panas setiap pipa. Kami sengaja menjaga artikel ini tetap netral terhadap vendor; perbandingan LSAW dan SSAW, perhitungan dinding Barlow, serta taksonomi cacat las berlaku bagi siapa pun pemasok Anda. Ditinjau oleh tim teknis Synbase Steel Co., Ltd.
Referensi & Sumber
- Spesifikasi API 5L, Edisi ke-47 (2026)American Petroleum Institute
- Embrittlement Hidrogen pada Baja Jalur Pipa API 5LU.S. DOE National Energy Technology Laboratory (NETL)
- Pipa Las Berdiameter Besar dari Tiongkok dan India (Pub. 4859)U.S. International Trade Commission
- Peningkatan Kinerja Las Keliling untuk Pipa Saluran GradeInterstate Natural Gas Association of America
- Rumus Barlow & Faktor Desain Jalur PipaEngineering ToolBox
- Panduan Cacat Pengelasan: Jenis, Penyebab, PencegahanESAB University
- Cakupan Konstruksi & Pengumpulan Jalur PipaPipeline & Gas Journal
- CN103357697A, Teknologi Manufaktur Pipa Las Busur Terendam LongitudinalGoogle Patents (Shandong Shengli Steel Pipe)
Artikel Terkait
- Pipa Baja Seamless: Grade, Ukuran & Pemilihansaat seamless lebih unggul daripada las di bawah 24″
- Pipa Seamless Baja Tahan Karat: Panduan Pembeli Spesifikasi & QAmemverifikasi pipa tahan korosi
- Flensa Leher Las: Dimensi, Kelas & Pemilihanmenghubungkan pipa saluran berdiameter besar
- Jenis Flensa: Muka, Standar & Cara Memilihsisi fitting dari spesifikasi jalur pipa