Guía de ingeniería independiente de proveedores (actualizada en julio de 2026).
La tubería LSAW es una tubería de acero soldada por arco sumergido longitudinal de gran diámetro, utilizada para líneas de alta presión que las tuberías sin costura y ERW no pueden cubrir. Una tubería de acero LSAW se fabrica doblando una sola placa de acero hasta formar un círculo y soldándola en una unión recta por ambos lados mediante el proceso de soldadura por arco sumergido. En esta guía descubrirá cómo se fabrica una tubería de acero LSAW, la diferencia entre las tuberías SSAW y sin costura, qué norma y grado debe seleccionar, cómo determinar el espesor de pared y, lo más importante, qué no revelan la mayoría de las guías de compra: cómo verificar la soldadura y el certificado de ensayo de fábrica antes de realizar el pago.
La tubería LSAW en un párrafo
Una tubería LSAW es una tubería de acero de gran diámetro fabricada a partir de una sola placa de acero laminada en forma de cilindro y soldada a lo largo de una unión recta. Esta tubería soldada por arco sumergido longitudinal se une siguiendo una línea recta. En la mayoría de los casos se aplica soldadura por arco sumergido por ambos lados (DSAW). El rango de especificación de este tipo de tubería normalmente va de un diámetro exterior de 16 pulgadas (406 mm) a 60 pulgadas (1524 mm). Los grados API 5L X42 a X80 son comunes y se utilizan en aplicaciones con presiones más altas, como el transporte de petróleo, gas y agua, que no pueden cubrir las tuberías sin costura o ERW. Las tuberías sin costura normalmente se utilizan hasta un diámetro exterior de 24, mientras que las ERW se emplean principalmente para diámetros pequeños y medianos de hasta 20 (508mm).
Especificaciones rápidas
| Diámetro exterior | 16″–60″ (406–1524 mm) |
| Espesor de pared | 6–40 mm |
| Grados | API 5L Gr.B, X42–X80 (PSL1 / PSL2) |
| Unión | Una unión longitudinal, soldadura SAW en dos pasadas (interior + exterior) |
| Conformado | Conformado de placa JCOE o UOE + expansión mecánica |
| Inspección | Ultrasonido (UT) al 100 % + radiografía (RT) + ensayo hidrostático |
| Normas aplicables | API 5L / ISO 3183 / EN 10208-2 |
¿Qué es una tubería LSAW? Explicación de la tubería soldada por arco sumergido longitudinal
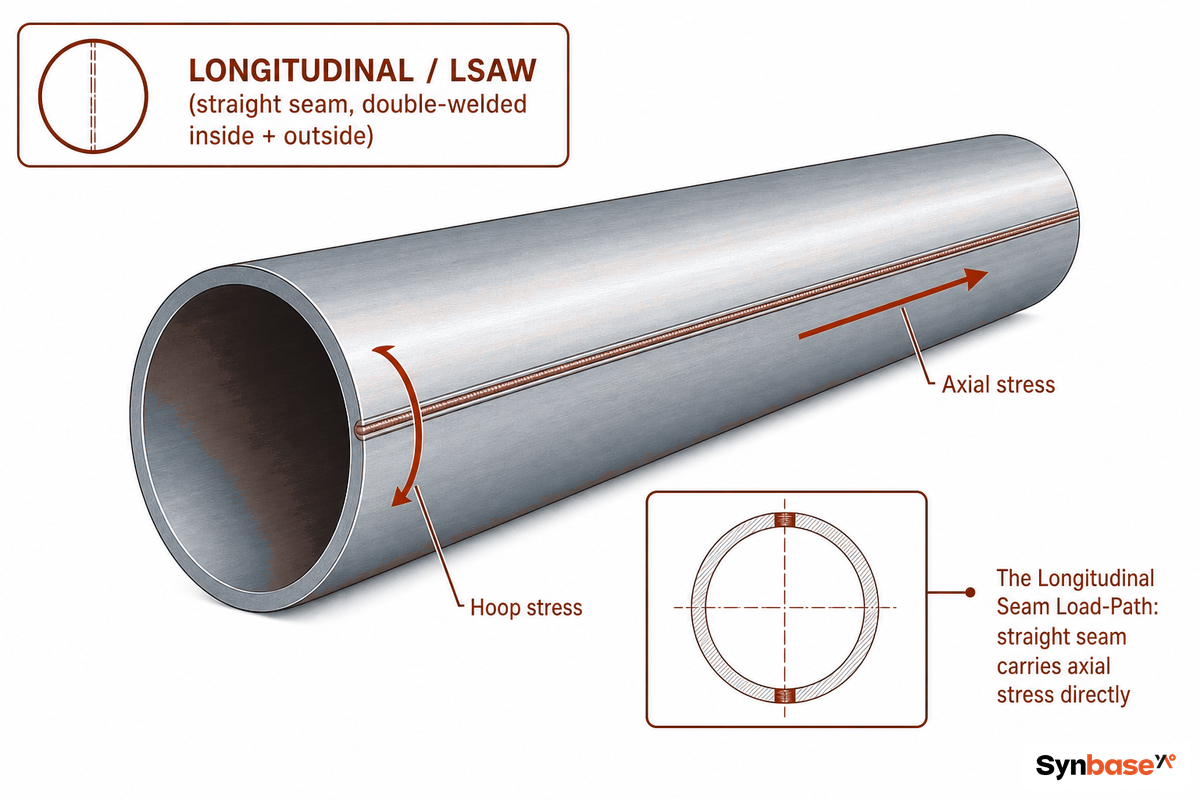
Una tubería soldada de acero al carbono de gran diámetro, la LSAW (soldada por arco sumergido longitudinal) se fabrica a partir de una placa de acero plana conformada como cilindro, con una sola soldadura recta paralela al eje de la tubería. Su unión se suelda por ambos lados —una vez por dentro y otra por fuera— bajo una capa protectora de fundente granular que evita la contaminación atmosférica, de ahí el nombre «soldada por arco sumergido». Al tener doble soldadura, también se denomina «soldada por arco sumergido doble» (DSAW), y la designación de suministro según API 5L es SAWL.
Al especificarla, los ingenieros prefieren esta tubería frente a la tubería espiral o a los productos fabricados con bobina porque la orientación de la soldadura está optimizada para soportar esfuerzos en aplicaciones presurizadas. En una tubería presurizada, el esfuerzo actúa en dos direcciones: esfuerzo circunferencial de aro y esfuerzo axial a lo largo de la tubería. Una soldadura longitudinal es paralela al eje, por lo que queda alineada para soportar el esfuerzo axial sin estar sometida al esfuerzo cortante que se produce al cruzar la línea de esfuerzo en ángulo, como ocurre con una unión espiral. Esta propiedad geométrica, que denominamos ruta de carga de la unión longitudinal, y no la composición química, explica por qué la LSAW es la norma del sector para tuberías de alta presión y por qué la soldadura es una preocupación principal en esta guía.
¿Qué significa LSAW?
Especificada como tubería para líneas de gran diámetro y alta presión, la tubería de acero LSAW (soldada por arco sumergido longitudinal) se lamina a partir de una sola placa de acero y se suelda en una unión recta mediante soldadura por arco sumergido por ambos lados. Las dimensiones de la tubería LSAW normalmente se especifican desde OD 16 (406 mm) hasta 60 (1524 mm), en grados API 5L de X42 a X80, principalmente para el transporte de petróleo, gas y agua, donde las tuberías ERW y sin costura no están disponibles para esas dimensiones y presiones. Una tubería LSAW también puede denominarse tubería DSAW (soldada por arco sumergido doble) o SAWL conforme a la especificación API 5L.
Un error común y costoso es tratar una tubería LSAW como si fuera una ERW. Una línea ERW llega aproximadamente hasta NPS 20 a menor presión, mientras que una tubería LSAW transporta API 5L X70 con una pared de 20 mm hasta 60 pulgadas: una clase de presión completamente distinta, y una sustitución incorrecta puede dejar subdimensionada una línea troncal antes de enterrarla.
Cómo se fabrica una tubería LSAW: conformado JCOE frente a UOE + soldadura por arco sumergido doble
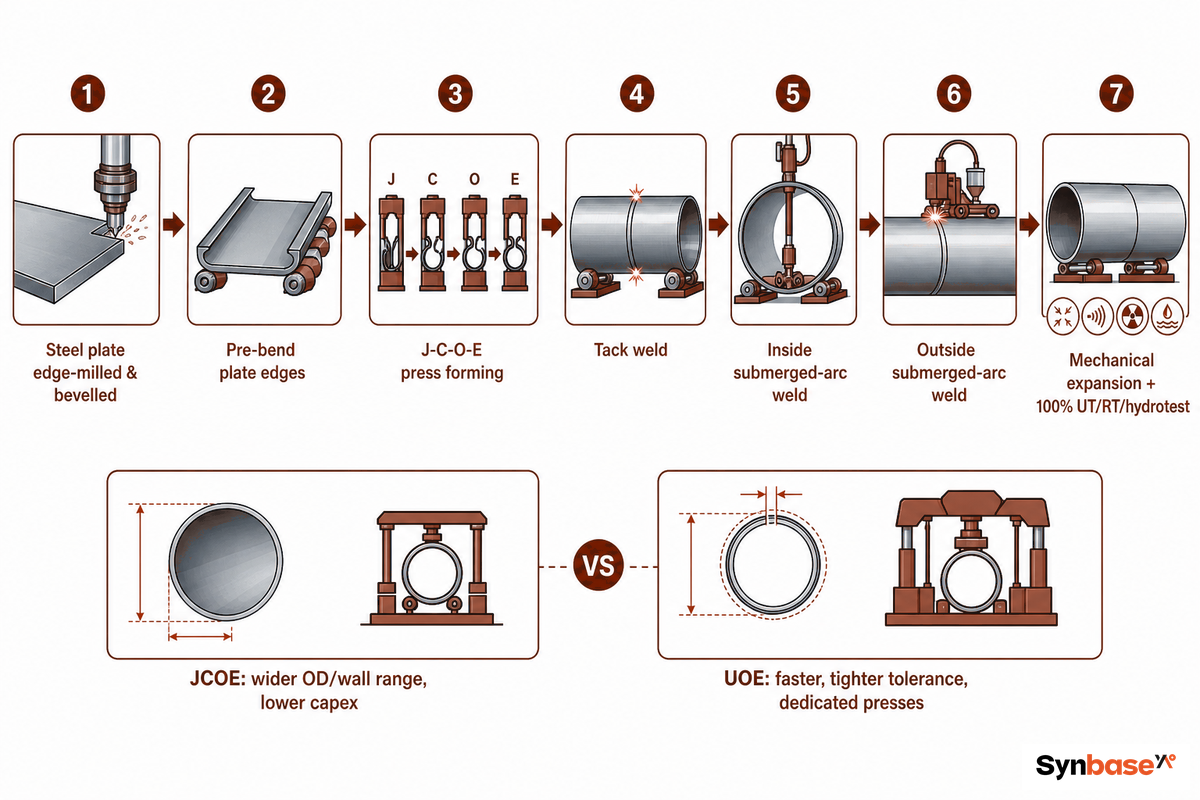
Una tubería LSAW se fabrica enrollando una placa hasta formar un tubo abierto, soldando la unión en ambos extremos y, por último, expandiéndola hasta el diámetro exterior requerido. En las primeras etapas del ciclo de adquisiciones, la organización compradora decide el proceso de conformado de la tubería: JCOE, UOE, etc. Seleccionar el método de conformado es, en realidad, la primera decisión de compra que toma indirectamente el cliente, porque la forma de conformado determina los límites dimensionales y las tolerancias permitidas, e influye en los costos del molino. Para seleccionar equipos de fabricación, los equipos de soldadura de tuberías de Aubrik ofrecen un punto de partida para revisar las configuraciones de soldadura. Para el soporte y la rotación de la pieza, evalúe los rotadores para soldadura de tuberías de RESIZE según el diámetro y la carga; los rotadores son solo una parte de una configuración de fabricación, no un molino LSAW completo.
El conformado JCOE prensa la placa primero en forma de J, luego de C y después de O, y finalmente la expande (E), todo en una sola línea de prensas. El proceso UOE utiliza prensas separadas para conformar la placa en U y luego en O, antes de la expansión. La diferencia es práctica: las simulaciones numéricas del método JCO-E demuestran cómo las decisiones tomadas durante el conformado afectan la ovalidad y la falta de redondez que la línea puede mantener antes de que la expansión final las corrija. JCOE puede manejar una gama más amplia de combinaciones de diámetro y espesor con equipos de capital relativamente bajo; UOE es más rápido para aplicaciones de gran volumen y ofrece una excelente uniformidad dimensional, pero requiere prensas dedicadas costosas.
| Factor | JCOE | UOE |
|---|---|---|
| Flexibilidad dimensional | Amplio rango de OD / espesor de pared en una línea | Juegos de matrices fijos, menor flexibilidad |
| Productividad | Prensado más lento, paso a paso | Más rápido, lotes de gran volumen |
| Tolerancia dimensional | Buena; depende del control de expansión | Redondez más estricta y repetible |
| Costo de capital | Menor | Alto (prensas dedicadas) |
| Aplicación ideal | Diámetros variados, pared gruesa, series cortas a medianas | Series largas de una sola dimensión a gran volumen |
La preocupación del comprador suele centrarse en que la unión sea el punto de concentración de esfuerzos. El proceso de fabricación demuestra lo contrario. Después de la soldadura SAW interior y exterior, la tubería se expande mecánicamente —normalmente 0.8-1.3% del OD—, lo que elimina esfuerzos, acerca la resistencia de la unión a la del metal base y mejora la redondez. Incluso una de las patentes de proceso para tubería LSAW que fue concedida (CN103357697A, Shandong Shengli Steel Pipe, presentada en 2013) reordena las operaciones de conformado de los extremos para eliminar el esfuerzo en los extremos, realizando el conformado antes de expandir el OD de la tubería y evitar grietas por esfuerzo durante la expansión del OD. La unión se diseña; no se forma accidentalmente.
La expansión mecánica no es simplemente una operación de redimensionamiento. Cuando una tubería se expande en frío en todo su cuerpo, una expansión de 0.8-1.3% proporciona un límite elástico uniforme a lo largo de toda la tubería y dentro de la unión, mientras lleva la ovalidad a la tolerancia de API 5L. Pregunte al molino cuál es su relación de expansión y solicite un registro de la ovalidad posterior a la expansión; ambos son indicadores de calidad importantes que un producto en bobina no puede ofrecer.
Cada etapa de la fabricación de tubería LSAW se remonta a la placa: los molinos parten de una placa de tubería de acero al carbono laminada en caliente —o, para series más pequeñas, de una banda de acero en bobina— y el ancho de la banda o placa determina el diámetro final de la tubería. Usar placas de acero en lugar de bobina permite que el conformado alcance paredes gruesas. Después de las pasadas de soldadura por arco, un proceso de expansión uniforme alivia el esfuerzo residual para que la zona de soldadura coincida con el cuerpo: el núcleo de la fabricación de tuberías para líneas de gran diámetro.
LSAW frente a SSAW, ERW y sin costura: selección por unión y servicio
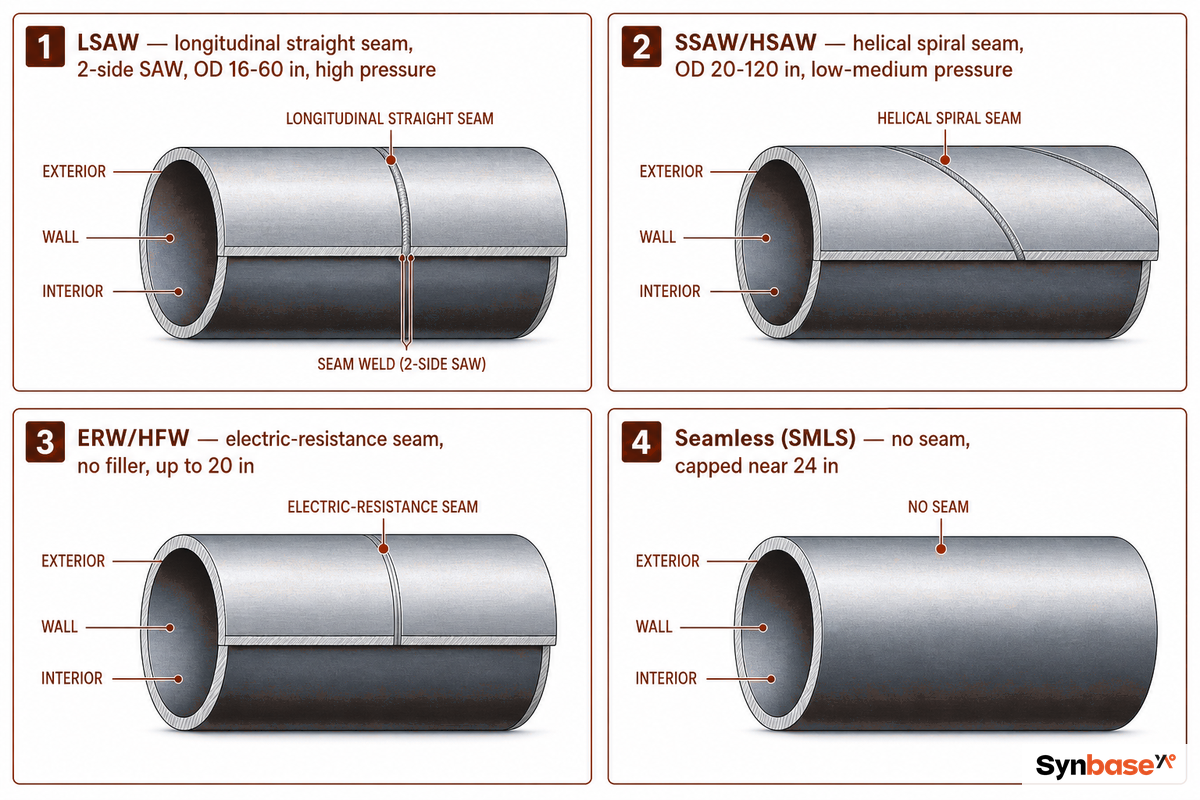
Elija la tubería según la unión y el servicio, no solo por costumbre. LSAW domina las necesidades de contención axial de las líneas de transmisión de gran diámetro; SSAW (espiral) domina en líneas de diámetro muy grande y menor presión donde manda el costo del material; ERW encaja en diámetros internos más pequeños y aplicaciones de baja presión; y la tubería sin costura cubre los diámetros pequeños, la alta presión y los servicios cíclicos con gas ácido (limitada a poco menos de 24 pulgadas según ASME B36.10). El Cuadro 1 muestra la relación entre las cuatro opciones y los factores que probablemente determinen una orden de compra.
| Proceso | Costura | Rango de OD | Adecuación a la presión | Costo relativo | Ideal para |
|---|---|---|---|---|---|
| LSAW / DSAW | Longitudinal, SAW de 2 lados | 16″–60″ | Alto (Clase 1–2) | Medio | Líneas troncales de petróleo y gas de gran diámetro y alta presión |
| SSAW / HSAW | SAW espiral | 20″–120″ | Bajo–medio (Clase 3–4) | Bajo | Agua, baja presión, diámetro ultragrande |
| ERW / HFW | Resistencia eléctrica | ½″–20″ | ≤ Clase 600, sin gas ácido | Bajo | Agua municipal, gas de baja presión, diámetros pequeños |
| Sin costura | Ninguna | ⅛″–24″ | La más alta (gas ácido, cíclico) | Alto | Cabezales de pozo, alta presión en diámetros pequeños |
¿Cuál es la diferencia entre las tuberías ERW y LSAW?
Una tubería ERW une una soldadura de bobina mediante resistencia eléctrica y sin aporte de material, por lo que es adecuada para diámetros pequeños inferiores aproximadamente a NPS 20 y para servicios sin gas ácido. Una tubería LSAW parte de una placa y aplica una soldadura por arco sumergido doble; sus dimensiones llegan hasta NPS 60 y está orientada a la transmisión de alta presión. En el solapamiento de 16-20”, ambas son aplicables, pero por encima de esa dimensión la ERW deja de ser viable y la LSAW (o la SSAW espiral) son las únicas opciones soldadas. Los factores decisivos incluyen el diámetro, el espesor de pared y el servicio con gas ácido o alta presión.
¿Cuál es la diferencia entre las tuberías LSAW y HSAW?
La HSAW (soldada por arco sumergido helicoidal, nombre alternativo de una tubería de acero SSAW) hace que la unión forme una espiral alrededor de la tubería, mientras que la LSAW la lleva recta a lo largo del eje. La unión espiral de una tubería SSAW distribuye los esfuerzos, pero en realidad está sometida a un esfuerzo total mayor que una unión LSAW. Esto permite repartir la presión de una unión espiral en varias direcciones y también fabricar tuberías de mucho mayor diámetro a un costo razonable a partir de bobinas más estrechas, aunque la precisión dimensional es menor y pueden presentarse más esfuerzos internos. La unión recta de una LSAW ofrece mayor rigidez estructural en una dirección, por lo que es la opción preferida cuando la contención de cargas axiales es crítica y se concede mayor importancia a la precisión.
- Contención de presión axial (Clase 1–2)
- Pared gruesa de hasta 40 mm
- Alta precisión dimensional después de la expansión
- La tenacidad al impacto lateral es ligeramente inferior a la de la SSAW espiral, cuya unión distribuye el esfuerzo en varias direcciones
- En líneas de agua muy grandes y baja presión, la SSAW es la opción más económica
Es importante ser claros sobre esa compensación: una investigación independiente de Swansea University ha demostrado que, en tuberías soldadas, el proceso de selección no siempre presta suficiente atención al riesgo local y a la naturaleza corrosiva del entorno de servicio, y que el espesor de pared generalmente se ajusta al riesgo en lugar de dejar que la especificación de la unión determine por sí sola la aptitud. En otras palabras, la elección suele basarse en prácticas habituales y no únicamente en las propiedades estructurales de la tubería. Para una línea principal de agua cruda de diámetro muy grande y baja presión, una tubería SSAW espiral es una opción lógica, al igual que ofrecer ambas alternativas en un molino bien gestionado. Consulte nuestra guía de selección de tuberías de acero sin costura y de la categoría más amplia de tuberías de acero soldadas para obtener más detalles.
Compare LSAW y SSAW lado a lado y la unión cuenta la historia: una tubería de acero soldada LSAW tiene una unión recta, mientras que una línea soldada en espiral utiliza una unión por arco sumergido en espiral (soldada por arco sumergido espiral) aplicada mediante un proceso de soldadura helicoidal, lo que amplía la zona afectada por el calor de las uniones SSAW. Una tubería de acero ERW —acero soldado por resistencia eléctrica y unido sin aporte— queda por debajo de ambas en cuanto a clasificación de presión.
Normas y grados LSAW descifrados: API 5L, ISO 3183, EN 10208 y PSL1 frente a PSL2
Debe especificar la tubería para líneas LSAW conforme a una norma aplicable, un grado de acero específico y un nivel de especificación del producto (PSL); decir «una tubería X65» no define nada de lo anterior. Normalmente, la Especificación API 5L (ahora en su 47.ª edición, con la publicación de API 5L 47.ª edición en junio de 2026; la nueva versión incluye actualizaciones en más de 15 secciones frente a la 46.ª edición, incluidas especificaciones mejoradas para la calidad de tuberías HFW y disposiciones para el transporte de CO), ISO 3183 es la norma aceptada internacionalmente y EN 10208-2 se utiliza para la transmisión europea de gas. El grado de acero define los límites elástico y de resistencia a la tracción, y el PSL determina el rigor de los ensayos y controles.
Añadir a API 5L el ensayo de impacto Charpy con entalla en V exigido por PSL2 implica requisitos de mayor energía de impacto, rangos de composición química restringidos e inspección no destructiva al 100 %; por eso las tuberías para líneas de transmisión casi siempre se especifican como PSL2 y no PSL1. PSL1 ofrece controles estándar para aplicaciones benignas; PSL2 incorpora ensayos de energía de impacto (control de fractura), límites superior e inferior para las resistencias a la tracción y el límite elástico, y controles del equivalente de carbono (CE) y la trazabilidad. La designación X (por ejemplo, X42 a X80) define el límite elástico mínimo especificado, y las especificaciones de los grados superiores se aproximan al ámbito del acero de baja aleación.
| Grado | SMYS (MPa) | Resistencia mínima a la tracción (MPa) |
|---|---|---|
| X42 | 290 | 415 |
| X52 | 359 | 455 |
| X60 | 414 | 517 |
| X65 | 448 | 531 |
| X70 | 483 | 565 |
| X80 | 555 | 625 |
Un error común y costoso es saltar automáticamente al grado más alto disponible. Según la Interstate Natural Gas Association of America (INGAA), seleccionar el grado de mayor resistencia no es factible ni práctico, y puede no ser conveniente en una auditoría; además, los grados superiores suelen ser más resistentes y duros, por lo que son más propensos al agrietamiento por hidrógeno y por tensión de sulfuros en servicio con gas ácido. Como demuestra el registro siguiente, la respuesta correcta es clasificar la tubería y adaptar el PSL al servicio. Aquí es donde la LSAW también se relaciona con el resto de la familia de tuberías para líneas. La selección de grados en el resto de esta familia se analiza en nuestra herramienta de selección de grados para tuberías API 5L.
Registro de especificaciones para compradores de LSAW: mapa de decisiones para 10 servicios
Este cuadro relaciona los diez servicios más frecuentes con el grado API 5L, PSL, rango de espesores, recubrimiento, ensayo obligatorio y el error de especificación común que más suele subdimensionar cada línea.
| Servicio | Grado | PSL | Rango de espesores | Recubrimiento | Ensayo obligatorio | Error común de especificación |
|---|---|---|---|---|---|---|
| Transmisión de agua cruda | Gr.B / X42 | PSL1 | 6–12 mm | 3LPE / cemento | Hidrostático | Especificar PSL2 de más y pagar por CVN innecesario |
| Recolección de petróleo en tierra | X42 / X52 | PSL2 | 8–16 mm | 3LPE | CVN + 100 % UT | Omitir CVN en una línea PSL2 |
| Transmisión de gas (Clase 1 rural) | X60 / X65 | PSL2 | 10–20 mm | 3LPE / FBE | CVN + UT + RT | Usar el factor de Clase 1 en un corredor poblado |
| Transmisión de gas (Clase 3 urbana) | X65 / X70 | PSL2 | 14–25 mm | 3LPE / 3LPP | CVN + UT + RT | Subdimensionar el espesor de pared para la clase de ubicación |
| Gas ácido (H₂S) | X52 / X65 (S) | PSL2 + Anexo H | 12–22 mm | 3LPE + resistente a HIC | HIC / SSC según NACE MR0175 | Elegir el grado más duro: mayor riesgo de agrietamiento |
| Marino / submarino | X65 / X70 | PSL2 (Q) | 16–35 mm | 3LPP + lastre de concreto | CVN a baja temperatura + DWTT | Ignorar el colapso / factor de diseño 0.60 |
| Ártico / baja temperatura | X65 / X70 | PSL2 (Q) | 14–28 mm | 3LPE | CVN a −46 °C | Ensayar CVN solo a −20 °C |
| Pilotes estructurales | Gr.B / X52 | PSL1 | 10–30 mm | Desnudo / pintado | Dimensional (ASTM A252) | Comprar PSL2 para líneas en un pilote hincado |
| Lodos / proceso | X52 / X60 | PSL2 | 12–25 mm | Revestimiento interno / FBE | CVN + UT | No considerar la abrasión interna |
| Servicio con mezcla de hidrógeno | X52 / X65 | PSL2 + control de fractura | 12–25 mm | 3LPE / FBE | CVN + dureza (≤ 250 HV) | Suponer que una línea X70 antigua está preparada para H₂ |
Dimensiones de tubería LSAW, espesor de pared y cálculo del espesor requerido
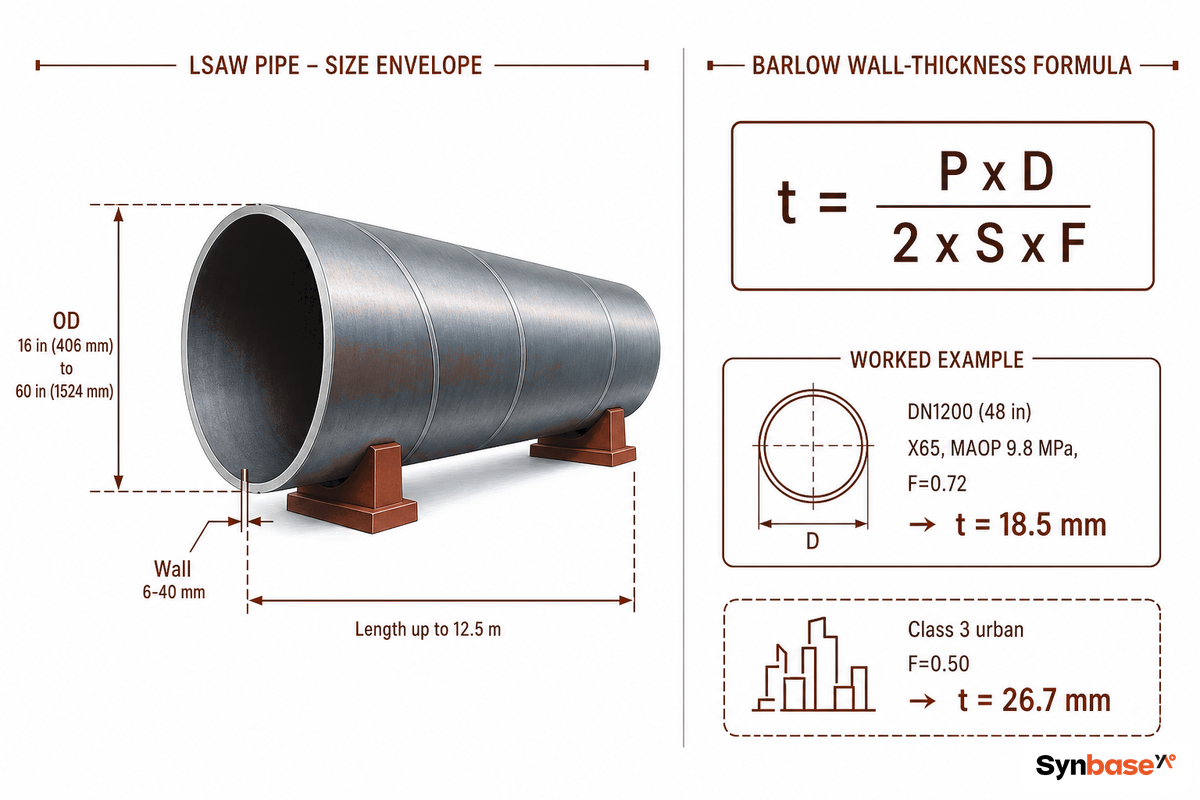
Estas tuberías cubren OD 16 a 60 (406-1524 mm), espesores de pared de 6 a 40 mm y longitudes de hasta 12.5m (aprox.12.5m o 40 pies). Los espesores de pared y las tolerancias de ovalidad, rectitud y biseles de extremo se encuentran dentro de los rangos definidos por API 5L para el cuerpo de la tubería. Sin embargo, ese rango, y conocer los límites de las tuberías sin costura, no indica automáticamente qué espesor de pared se necesita.
| Parámetro | Rango | Referencia |
|---|---|---|
| Diámetro exterior | 16″–60″ (406–1524 mm) | API 5L / ISO 3183 |
| Espesor de pared | 6–40 mm | API 5L |
| Longitud | hasta 12.5 m | Según el proyecto |
| Bisel de extremo | 30° ± 5° | ASME B16.25 |
¿Cómo se calcula el espesor de pared de una tubería LSAW?
El espesor de pared de una línea a presión se diseña mediante la fórmula de Barlow / diseño de tuberías: t = (P × D) / (2 × S × F), donde t = espesor de pared, P = presión de diseño (máxima presión operativa admisible), D = diámetro exterior, S = límite elástico mínimo especificado y F = factor de diseño de la clase de ubicación. Para una línea de gas ASME B31.8, F es 0.72 para la Clase 1 rural, 0.60 para la Clase 2, 0.50 para la Clase 3 y 0.40 para la Clase 4. Una línea para líquidos ASME B31.4 tiene F = 0.72 en tierra y F = 0.60 en alta mar.
Para P = 9.8 MPa, tenemos una línea DN1200 (48 / D = 1219 mm) de grado X65 (S = 448 MPa), en una zona rural de Clase 1, por lo que F = 0.72:
t = (9.8 × 1219) / (2 × 448 × 0.72) = 11946.2 / 645.12 = 18.5 mm
Redondee hacia arriba a un espesor de pared convencional de 20 mm y luego añada la reserva para corrosión. Trace esa misma línea por un corredor urbano de Clase 3 (F=0.50) y el espesor aumenta a 26.7 mm, por la misma razón por la que la tabla anterior identifica «espesor de pared insuficiente para la clase de ubicación». Sus valores de P, D, grado y clase le permitirán dimensionar cualquier tubería LSAW.
Si el espesor de pared es incorrecto, la falla resulta costosa: una pared subdimensionada en una línea de alta presión implica riesgo de ruptura, mientras que especificar de más desperdicia acero en cada tramo. Según ASME B31.8, dimensione siempre conforme a la clase de ubicación: un corredor urbano de Clase 3 necesita una pared de 26.7 mm, mientras que una línea rural de Clase 1 necesita 18.5 mm para el mismo servicio DN1200 X65.
Integridad de la costura soldada LSAW: defectos, END y cómo leer los informes de ensayo
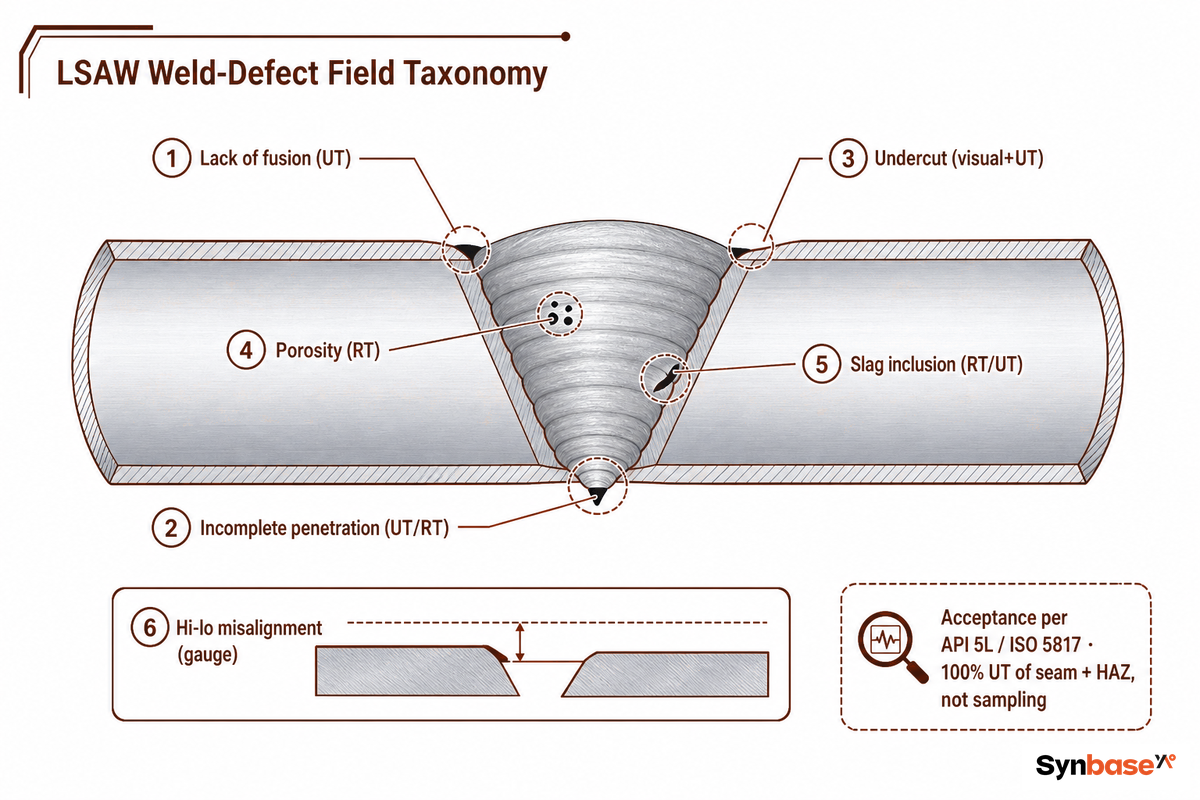
La costura longitudinal proporciona tanto la integridad estructural como la vulnerabilidad inherente de una tubería LSAW; la identificación de defectos en esa costura es el punto donde los compradores pueden aportar mayor valor. La falta de fusión y la penetración incompleta son los tipos de defectos LSAW más relevantes para la seguridad; por eso la soldadura longitudinal se somete a inspección ultrasónica al 100 %, en lugar de un método de muestreo. Una unión soldada sometida a muestreo es una soldadura con defectos no detectados; en una aplicación de tubería para transporte por carretera o de alta presión, un solo defecto planar no detectado puede provocar una falla total. Este es el desglose: la taxonomía de defectos LSAW, o lo que se revisa en campo:
Taxonomía de defectos de soldadura LSAW en campo: 10 clases de defectos
Aquí se describen esas 10 categorías de defectos que pueden presentar las costuras longitudinales, junto con su origen, el ensayo para detectarlas, el nivel de aceptación según API 5L y lo que ocurre si la costura llega al campo. ISO 6520-1 va más allá de la tubería para líneas API 5L al definir los defectos geométricos de soldadura, e ISO 5817 identifica los niveles de calidad de soldadura que muchos compradores utilizan para establecer el alcance de la soldadura.
| Clase de defecto | Causa raíz | Método de detección | Base de aceptación | Consecuencia en campo |
|---|---|---|---|---|
| Falta de fusión | Bajo aporte térmico, solapamiento deficiente del cordón | UT (principal), RT | API 5L — planar, rechazable | Inicio de grieta bajo presión |
| Penetración incompleta | Pasadas interior/exterior desalineadas | UT, RT | API 5L — plano, rechazable | Pared reducida, trayectoria de fuga |
| Socavado | Corriente excesiva, avance rápido | Visual + UT | Límites de profundidad / longitud de API 5L | Concentrador de tensiones en el pie de soldadura |
| Porosidad | Humedad / fundente contaminado | RT (principal) | Límites de agrupación / tamaño de API 5L | Debilitamiento localizado |
| Inclusión de escoria | Limpieza deficiente entre pasadas | RT, UT | Límites de tamaño / densidad de API 5L | Nucleación de fatiga |
| Hi-lo / desalineación | Desajuste de bordes durante el conformado | Visual + calibrador | Tolerancia de desplazamiento de API 5L | Concentración de tensiones, ajuste deficiente |
| Grieta en gancho | Inclusiones no metálicas en la placa | UT | API 5L — rechazable | Separación de la costura durante el servicio |
| Golpe de arco | Arco errante sobre el cuerpo de la tubería | Visual + MT | API 5L — esmerilar y repetir el ensayo | Punto duro localizado, agrietamiento |
| Ablandamiento de la HAZ | Aporte térmico excesivo | Ensayo de dureza | Límite de dureza del grado (p. ej., ≤ 250 HV) | Menor resistencia junto a la costura |
| Perforación por quemado | Penetración excesiva, raíz delgada | Visual + RT | API 5L — rechazable | Orificio / marca de reparación de soldadura |
Los valores del informe de ensayo que son relevantes para el comprador son más restringidos: UT al 100 % en la costura y la HAZ, RT de la costura y ensayo hidrostático ligeramente superior al mínimo de API 5L para cada tramo. Para los valores Charpy de entalla en V de una tubería para líneas PSL2 típica, se buscan valores individuales de ≥ 27–36 J y una media de ≥ 45 J a la temperatura de ensayo. Encontrarlos de forma confiable también es una ciencia; consulte la tesis de Brunel sobre inspección ultrasónica de soldaduras, que cuantifica el impacto de la presión de la sonda y de los cambios de acoplante, de ahí las ventajas de un UT al 100 % totalmente automatizado y calibrado frente a un ensayo manual.
«En una costura longitudinal, la pasada de SAW interior y luego exterior, más la expansión de todo el cuerpo, es lo que lleva la resistencia de la soldadura al nivel del metal base. Mantenemos UT al 100 % en la costura y la zona afectada por el calor porque una soldadura muestreada no es una soldadura controlada; en una línea de alta presión, un defecto no detectado compromete todo el proyecto.»
Dónde se utiliza la tubería LSAW: petróleo y gas, aplicaciones marinas/submarinas, agua y pilotes estructurales
Una tubería LSAW es la respuesta cuando se requiere transporte de gran diámetro a distancia y con una presión operativa más alta. Sus cuatro aplicaciones naturales incluyen energía, agua, estructuras y procesos; cada una exige un grado y un PSL específicos. En los cuatro casos, la fiabilidad de la soldadura y la resistencia a la corrosión determinarán cuántos años funcionará de forma confiable una línea troncal o un gasoducto a presiones más altas. Primero relacione la aplicación con la especificación. Después relaciónela con el precio.
- Transporte de petróleo y gas: líneas troncales X65/X70 en corredores de Clase 1-2; este es el uso predominante de LSAW.
- Aplicaciones marinas/submarinas, PSL2(Q) con CVN a baja temperatura y DWTT; factor de diseño de 0.60 y control de colapso conforme a DNV-ST-F101.
- Transporte de agua y tuberías forzadas: tuberías de gran diámetro para transportar agua bruta y tuberías forzadas de centrales hidroeléctricas en Gr.B/X42, donde el espesor de pared y la rectitud son de importancia primordial, más que la resistencia de la costura.
- Pilotes estructurales: hincado de pilotes estructurales conforme a ASTM A252, utilizados en muelles, puentes, estructuras marinas, etc.
- Pulpa y procesos: líneas para concentrado de mineral y refinerías que transportan fluidos corrosivos y abrasivos, normalmente con un revestimiento interno.
Ningún desafío de abastecimiento ciega a los compradores con más frecuencia que el servicio agrio. Suponga que una línea colectora DN800 transporta gas húmedo con H₂S medible. El instinto le lleva a especificar material de grado X alto por su resistencia, pero en servicio agrio la composición química es lo primero y después la resistencia; lo que necesita es PSL2+Anexo H de NACE MR0175 / ISO 15156, con ensayos HIC/SSC y un nivel máximo de dureza, aunque se trate únicamente de un X52 o X65 moderado. Especifique solo la resistencia y construirá una tubería que quizá supere el cálculo de presión, pero que aún podría agrietarse en campo. Los datos comerciales destacan la importancia del problema: la revisión de la tubería soldada de gran diámetro de la U.S. International Trade Commission ofrece una visión general de un mercado dominado por pocos productores, lo que muestra cómo los equipos de compras pueden verse limitados.
La aplicación de la tubería de acero LSAW abarca los oleoductos y gasoductos, el acero estructural para pilotes y las líneas de pulpa, donde la resistencia a la corrosión determina la vida útil en servicio. En la industria del petróleo y el gas —y en el sector gasífero en general—, los grados más altos se acercan al ámbito de las tuberías de acero aleado para servicio con gases ácidos y de alta presión.
Cómo comprar tubería LSAW: verificar el certificado de fábrica, la inspección y el costo puesto en destino
En las compras internacionales de LSAW, ningún riesgo supera al de tener un certificado que no corresponda a la tubería real. El control documental es la contramedida más sólida: asegúrese de que un certificado de ensayo EN 10204 3.2, presenciado, provenga de la fábrica y coincida con el número de colada marcado en la tubería, e incluya una inspección previa al embarque por terceros a cargo de una agencia como SGS, Bureau Veritas, TV o Lloyds. Esta verificación solo es posible si la organización compradora adquiere directamente del fabricante registrado de la tubería: la fábrica que realmente fabricó la placa y realizó la soldadura, y no de una cadena de intermediarios.
- El MTC EN 10204 3.2, presenciado por una inspección de terceros. Un MTC 3.1 es un documento autocertificado únicamente por la fábrica.
- El número de colada del certificado debe ser igual al número de colada estampado en la tubería.
- Informes de END que incluyan ensayos ultrasónicos (UT), ensayos radiográficos (RT), ensayos hidrostáticos y valores Charpy de entalla en V (CVN), no un resumen.
- ✔Agencia de inspección previa al embarque designada en la orden de compra
- Extremos biselados conforme a ASME B16.25 a 30 5, para que los equipos de campo puedan proceder con la soldadura al llegar, sin tener que biselar en el sitio.
- Situación de los aranceles en el destino, incluidos los derechos antidumping y compensatorios aplicables (consulte la revisión de la USITC sobre tubería soldada de gran diámetro).
Esta atención al número de colada debe extenderse a las bridas, los accesorios y cualquier tubería de acero inoxidable que complete el proyecto de la línea, no solo a la tubería principal. En términos de costo, la tubería LSAW puede ser más económica que otros métodos de fabricación en diámetros grandes. El aprovechamiento del material de la placa de acero para tubería soldada puede superar el 90 %, mientras que el de los productos sin costura mecanizados a partir de palanquilla suele oscilar entre 65 y 75 %. La tubería sin costura disponible comercialmente está limitada a cerca de 24 pulgadas según ASME B36.10. Por lo tanto, las opciones de gran diámetro pueden ser productos LSAW a gran escala. El costo adicional de la tubería LSAW suele producirse en la soldadura y las inspecciones posteriores; los ensayos no destructivos representan aproximadamente un aumento del 5 al 10 por ciento frente a no realizarlos, un gasto justificable porque las soldaduras verificadas son la base de la seguridad en la alternativa más económica. El riesgo no está en el proceso de soldadura en sí, sino en verificar esa soldadura mediante documentación confiable. Los compradores que comparan cotizaciones de fábricas y distribuidores se beneficiarán de contrastar cada oferta con las especificaciones de producción de tubería LSAW directa de fábrica y MTC trazables.
Evalúe al fabricante de tubería de acero como lo haría con cualquier proveedor crítico: confirme que el fabricante de tubería LSAW opera su propia fábrica de tubería de acero LSAW (una fábrica real, no una oficina comercial), pregunte cómo se documenta la calidad de la tubería LSAW por número de colada y sopese el precio de la LSAW frente al costo puesto en destino, incluidos los accesorios de tubería que completan el tendido.
Perspectivas de la tubería LSAW: qué impulsa la demanda de tubería para líneas de gran diámetro
Tres factores están impulsando la demanda de tubería longitudinal para líneas de gran diámetro y alterando fundamentalmente el mercado del gas de una manera que favorece exactamente las capacidades de LSAW: el avance hacia una infraestructura preparada para el hidrógeno, la creciente actividad en la frontera marina y de aguas profundas y el envejecimiento de las líneas troncales, con una demanda impulsada no solo por las estadísticas del mercado, sino por acontecimientos que los compradores pueden incorporar a la planificación y por un panorama cambiante, definido por acciones antidumping y compensatorias contra la tubería soldada para líneas.
Considere una modernización para mezcla de hidrógeno en 2026: un comprador que especifica una línea de 48 pulgadas API 5L X65 PSL2, con un límite de dureza de 250 HV y CVN ensayado a −20 °C, está dimensionando según el factor impulsor y no según la cifra principal del mercado; exactamente la decisión de especificación que evita una falla por fragilización cuando el hidrógeno entre en la línea.
Este cambio hacia el hidrógeno es el más evidente. Un informe de Pipeline & Gas Journal situó la construcción mundial de tuberías cerca de 42,000 millas a mediados de 2024, en gran parte gracias a la infraestructura de GNL e hidrógeno, y una investigación de Offshore Technology revela que la viabilidad del servicio con hidrógeno varía según el diámetro, la presión y la concentración de hidrógeno. Aquí es donde LSAW resulta clave: el servicio con hidrógeno se beneficia de una tubería dura, de pared gruesa y calificada para baja temperatura, con limitaciones de dureza: el límite de control de fractura PSL2, en lugar de la antigua suposición de que las líneas existentes estaban «listas para H». De hecho, los grados API 5L de alta resistencia son susceptibles a la fragilización por hidrógeno; una investigación de U.S. DOE/NETL sobre aceros para tuberías API 5L impulsó el «límite H» en lugar del grado de mayor resistencia. La misma actualización de la 47.ª edición que hace hincapié en una mejor calidad de soldadura también aborda la incorporación de especificaciones para el transporte de CO, creando otro mercado de gran diámetro además del hidrógeno. Aunque varias firmas de investigación de mercado valoran el mercado total de LSAW en poco más de diez mil millones, con un crecimiento de un dígito medio, estos datos se consideran más contexto y orientación, ya que la historia importante aquí es el cambio en la especificación, no la cifra bruta.
Para cualquier proyecto que comience en 2026, sus dos próximas acciones serán las siguientes: primero, reserve antes la capacidad de fábrica PSL2 de lo que lo habría hecho incluso hace tres años, ya que toda la capacidad calificada para grandes diámetros compite al mismo tiempo entre GNL, hidrógeno y trabajos de reemplazo. Segundo, compruebe la situación de los aranceles en el destino antes de emitir los pedidos y no después: una revisión de extinción de la USITC ha mantenido los derechos antidumping sobre la tubería soldada de gran diámetro, lo que puede eliminar por completo la ventaja de precio de la tubería soldada frente a la sin costura.
Un riesgo que debe contemplar: los compradores que suponen que una línea X70 antigua está preparada para hidrógeno pueden sufrir fallas por fragilización. Según los datos de U.S. DOE/NETL, el servicio con hidrógeno debería limitar la dureza cerca de 250 HV en lugar de perseguir el grado más alto; una decisión de especificación que conviene fijar antes de cerrar las ofertas de proyectos de 2026.
Preguntas frecuentes
¿Cuál es la diferencia entre la tubería DSAW y la LSAW?
Ver respuesta
¿La soldadura LSAW es más débil que el cuerpo de la tubería?
Ver respuesta
¿Cuál es el diámetro más grande disponible para una tubería LSAW?
Ver respuesta
¿Cuál es la diferencia entre API 5L y ASTM A53 para tubería LSAW?
Ver respuesta
¿Puede utilizarse la tubería LSAW en servicio agrio (H₂S) y marino?
Ver respuesta
¿Cómo verifico la calidad de la tubería LSAW al importarla?
Ver respuesta
¿Está solicitando tubería para líneas de gran diámetro y alta presión, y desea tubería LSAW directa de fábrica, trazable mediante MTC, ensayada y documentada para coincidir con las condiciones de servicio?
Consulte las especificaciones de producción de LSAW y solicite una revisión de la especificación →Nuestra perspectiva
Esta guía está escrita desde la perspectiva de un fabricante registrado: Synbase Steel Co., Ltd., la empresa del grupo de tuberías para líneas de E-CHENG STEEL GROUP, produce tubería LSAW, SSAW y sin costura para líneas conforme a API 5L / ISO 9001, con ensayos ultrasónicos al 100 % vinculados al número de colada de cada tubería. Mantuvimos deliberadamente este artículo neutral respecto al proveedor; las ventajas y desventajas de LSAW frente a SSAW, el cálculo de espesor de pared de Barlow y la taxonomía de defectos de soldadura se aplican independientemente de a quién compre. Revisado por el equipo técnico de Synbase Steel Co., Ltd.
Referencias y fuentes
- Especificación API 5L, 47.ª edición (2026)American Petroleum Institute
- Fragilización por hidrógeno de los aceros para tuberías API 5LU.S. DOE National Energy Technology Laboratory (NETL)
- Tubería soldada de gran diámetro procedente de China y la India (Pub. 4859)U.S. International Trade Commission
- Mejora del desempeño de la soldadura circunferencial para tuberías de línea de gradoInterstate Natural Gas Association of America
- Fórmula de Barlow y factores de diseño de tuberíasEngineering ToolBox
- Guía de defectos de soldadura: tipos, causas y prevenciónESAB University
- Cobertura de construcción y recolección de tuberíasPipeline & Gas Journal
- CN103357697A, tecnología de fabricación de tubería soldada por arco sumergido longitudinalGoogle Patents (Shandong Shengli Steel Pipe)
Artículos relacionados
- Tubería de acero sin costura: grados, dimensiones y seleccióncuando la tubería sin costura supera a la soldada por debajo de 24″
- Tubería de acero inoxidable sin costura: guía de especificaciones y aseguramiento de la calidad para compradoresverificación de tubería resistente a la corrosión
- Brida con cuello para soldar: dimensiones, clases y selecciónconexión de tubería para líneas de gran diámetro
- Tipos de bridas: caras, normas y cómo elegirel lado de los accesorios en una especificación de tubería