Actualizado en julio de 2026 · Revisado por el equipo técnico de Synbase Steel Co., Ltd.
Un tubo para caldera es el núcleo operativo de toda caldera generadora de vapor: un conducto de transferencia de calor que debe soportar temperaturas y presiones extremas durante años sin fallar. La mayoría de las guías de compra reducen la selección del tubo para caldera a una lista de grados. Eso omite los factores que realmente determinan si un tubo durará cinco años o cinco meses: la temperatura de servicio a la que estará expuesto, la zona específica donde se instala y cómo un proveedor demuestra que el material coincide con lo declarado en la documentación.
Un tubo para caldera es un conducto metálico sin costura o soldado, dimensionado por diámetro exterior y espesor de pared en lugar de la convención de diámetro interior utilizada para tuberías, que transporta agua o vapor por las partes a presión de una caldera y resiste temperaturas de servicio desde aproximadamente 800F para el acero al carbono simple hasta 1,050F y más para los grados inoxidables.
Especificaciones rápidas: tubo para caldera
| Normas comunes | ASTM/ASME SA-178 (carbono soldado), SA-192 (carbono sin costura, alta presión), SA-210 (carbono sin costura), SA-213 (grados T de aleación sin costura + grados TP inoxidables), SA-209 (carbono-molibdeno) |
| Convención de dimensionamiento | Diámetro exterior (OD) + espesor de pared — no la convención de diámetro interior/cédula de las tuberías |
| Rango común de OD | ~1.5″–3″ para unidades comerciales/industriales; mayor para paneles de paredes de agua de escala de servicios públicos |
| Materiales | Acero al carbono, acero aleado Cr-Mo (T11/T22/T91/T92), acero inoxidable austenítico (TP304/TP316/TP321), aleaciones de níquel para servicio extremo |
| Instalación | Expandido por laminación (mecánicamente) en la placa tubular, a veces con una soldadura de sellado |
| Código aplicable | ASME Boiler and Pressure Vessel Code, Sección I, más las especificaciones de materiales ASTM correspondientes |
¿Qué es un tubo para caldera? (Y por qué no es simplemente una tubería pequeña)
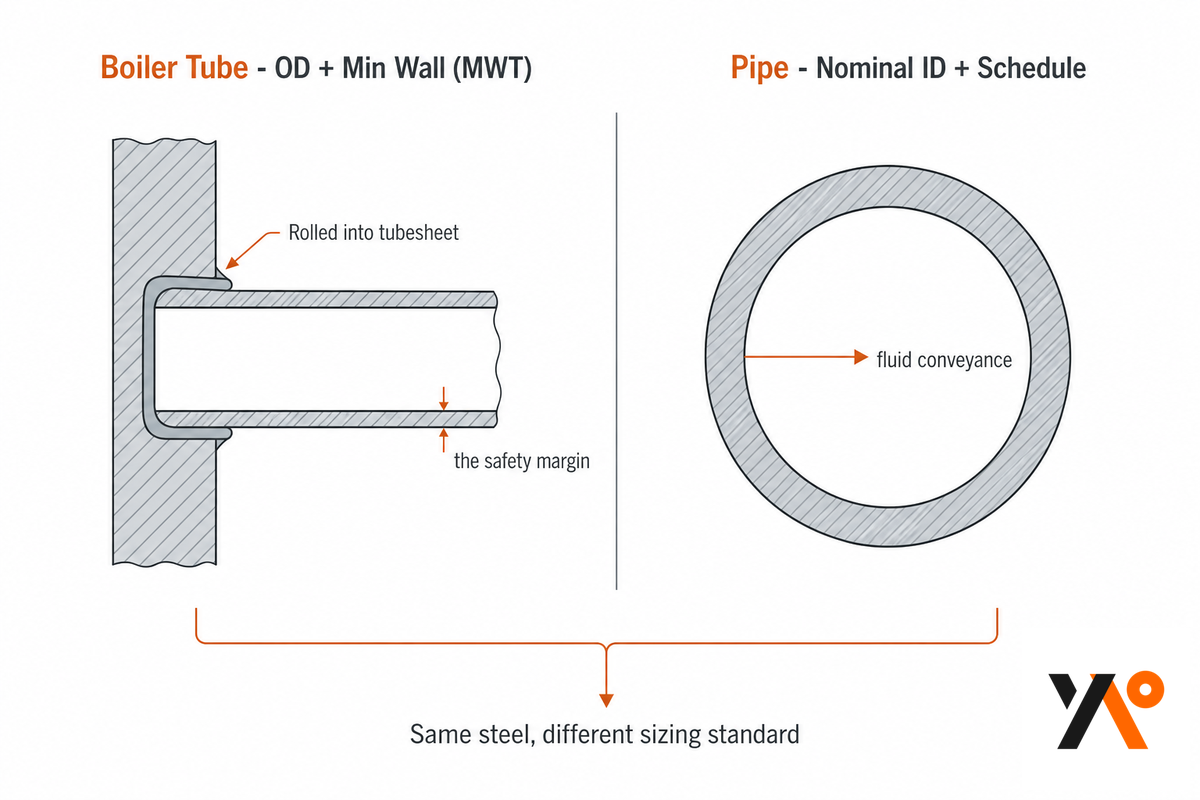
Dentro de una caldera, los gases calientes de combustión pasan por el exterior de un banco de tubos mientras el agua o el vapor circula por el interior; en un diseño pirotubular ocurre lo contrario. Ese intercambio de calor es toda la función del tubo. En cambio, la función de una tubería es distinta: trasladar un volumen de fluido de un punto a otro. Esa diferencia de propósito explica por qué ambos productos se especifican, dimensionan y fabrican de manera diferente, aunque compartan parte de la composición química del acero.
El tubo que necesita también depende del tipo de caldera al que presta servicio: una caldera acuotubular conduce el agua por los tubos con gases calientes alrededor, mientras que un diseño pirotubular funciona al revés, y esos dos sistemas de caldera imponen exigencias muy distintas al mismo producto tubular.
La diferencia práctica más clara es la convención de dimensionamiento. La tubería se especifica por tamaño nominal y cédula, que describen su diámetro interior y el espesor de pared en relación con un paso que transporta fluido. Un tubo para caldera se especifica por diámetro exterior (OD) y espesor mínimo de pared (MWT), porque la pared misma —no el paso— es el margen de seguridad contra la presión interna a temperatura, la dimensión de la parte a presión que regula el ASME Boiler and Pressure Vessel Code. Por ejemplo, un tubo para caldera industrial típico tiene alrededor de 2 pulgadas de OD y una pared cercana a 0.105 pulgadas, y es esa pared, no el paso, la que un inspector de calderas controla en campo con un medidor ultrasónico mientras la corrosión por cenizas y las incrustaciones la adelgazan lentamente durante la vida útil del tubo. Esta distinción también se refleja en la fabricación: un tubo destinado a laminarse en una placa tubular necesita un control de OD más estricto que el que garantiza una norma de tuberías de uso general, lo que origina un error de compra que se aborda más adelante en esta guía. Equivóquese en la convención de dimensionamiento de una orden de compra —especificando por tamaño nominal de tubería en lugar del OD real— y el taller de fabricación tendrá que rechazar el envío o intentar un ajuste por laminación con una tolerancia para la que nunca fue diseñado; ambas opciones cuestan más que definir correctamente la especificación desde el principio.
El grado que realmente necesita se reduce a dos preguntas: ¿a qué temperatura estará expuesto este tubo y en qué zona de la caldera se instalará? Las dos secciones siguientes responden esas preguntas en ese orden.
Cómo relacionar el material con la temperatura de servicio: envolvente térmica del tubo para caldera
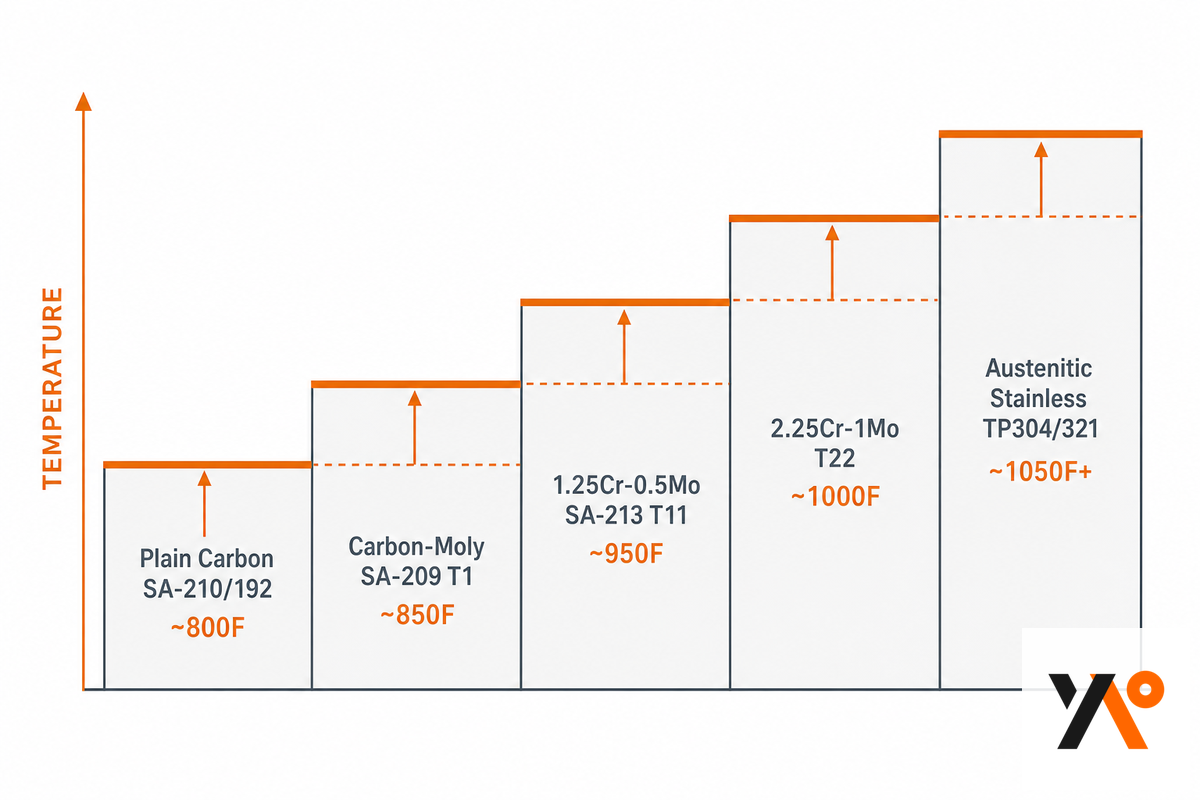
Cada material de tubo para caldera tiene un límite de temperatura: el punto en el que el acero comienza a presentar fluencia lenta, es decir, se deforma de manera gradual y permanente bajo un esfuerzo constante incluso muy por debajo de su resistencia a la fluencia. Por debajo de ese límite, la elección del material es principalmente una cuestión de costo. Por encima de él, se convierte en una cuestión de cumplimiento del código, porque el ASME Boiler and Pressure Vessel Code establece el esfuerzo admisible específicamente para mantener bajo control la deformación por fluencia a largo plazo.
“La fluencia puede definirse como una deformación dependiente del tiempo a temperatura elevada y esfuerzo constante… uno de los criterios utilizados para determinar los esfuerzos admisibles es una expansión por fluencia del 1% en 100,000 horas de servicio.”
A continuación se muestra la tabla de la temperatura inicial de inicio de fluencia, desglosada por familia de materiales y comparada con la orientación real de ASME, en lugar de la evaluación cualitativa “alta/media/baja” de un competidor. Estas cifras se basan en la metalurgia subyacente, que no cambia año tras año; sin embargo, ASME actualiza periódicamente las tablas exactas de esfuerzos admisibles en BPVC Sección II-D. Por lo tanto, utilice las cifras siguientes como guía en la etapa de planificación y verifique el esfuerzo admisible exacto para su aplicación frente a la versión vigente del código.
| Familia de materiales | Grado típico | Inicio de fluencia |
|---|---|---|
| Acero al carbono simple | SA-210 / SA-192 | ≈ 800°F (427°C) |
| Carbono + 1/2 molibdeno | SA-209 T1 | ≈ 850°F (454°C) |
| 1.25Cr-0.5Mo | SA-213 T11 | ≈ 950°F (510°C) |
| 2.25Cr-1Mo | SA-213 T22 | ≈ 1,000°F (538°C) |
| Acero inoxidable austenítico | SA-213 TP304/TP321 | ≈ 1,050°F (566°C) y más |
Si la salida de su sobrecalentador funciona aproximadamente a 950F de temperatura del metal, la tabla muestra que se encuentra justo en el extremo superior del servicio de 1.25Cr-0.5Mo (T11) y definitivamente por encima del rango de temperatura admisible para el acero al carbono simple SA-210 (ya supera el límite de inicio de fluencia de 800F, por lo que no es necesario considerar más el diseño a partir de este punto). Tampoco es simplemente una decisión de costo; la National Board señala que 60F adicionales de temperatura del metal del tubo (por ejemplo, 1040F frente a 1100F) pueden reducir la vida útil al 10% de la correspondiente a la temperatura inferior; los diseñadores de calderas no llevan los tubos hasta el límite. Los grados con mayor contenido de aleación, como T91/T92, permiten temperaturas aún más altas, pero el costo adicional del material y la dificultad de soldadura los hacen excesivos en el rango de 1.25Cr/5Cr.
¿Qué tubo para caldera es mejor para aplicaciones de alta presión?
Incluso entre los aceros al carbono, tratamos la presión por separado de la temperatura; SA-210 está destinada a tubos para calderas de presión media-alta en general, mientras que SA-192 especifica el uso de tubos de acero al carbono sin costura para servicio de alta presión. Por ello, son especificaciones distintas de servicio a presión, no una versión de grado bajo y otra de grado alto del mismo tubo.
En el extremo superior del espectro térmico utilizamos SA-213 T11/T22 de aleación moderada, T91/T92 de alta aleación (empleados en instalaciones SC/USC) y aceros inoxidables de la serie TP según SA-213 para servicio a alta temperatura cuando también debe soportarse un entorno corrosivo de gases de combustión o del lado de proceso. Nuestros grados de tubería de acero aleado Cr-Mo P11/P22/P91/P92 siguen la misma lógica química en forma de tubería, y nuestra guía de selección de tuberías de aleación aborda con mayor profundidad la correspondencia entre grados T y P.
Cuatro zonas, cuatro funciones: tubos de pared de agua, generación, sobrecalentador y economizador
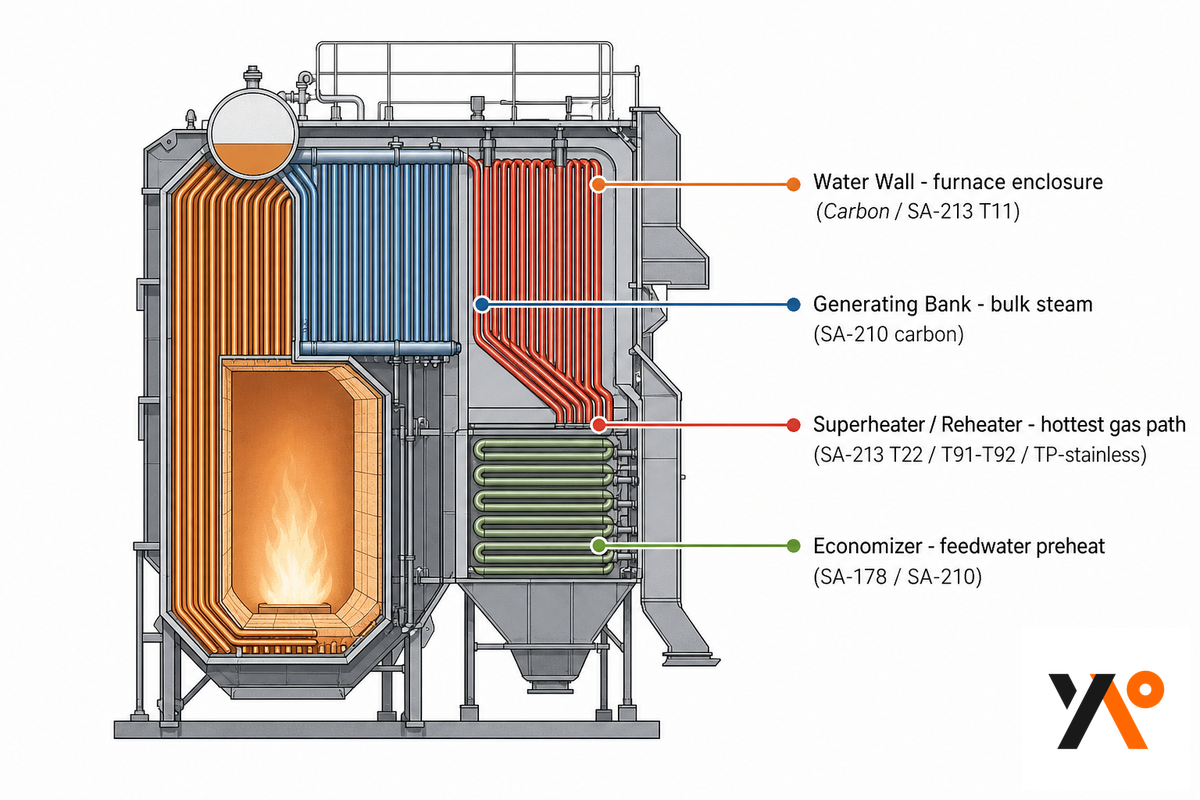
La caldera no es un solo conjunto uniforme de tubos: dentro del conjunto hay una serie de zonas individuales, cada una con sus propias condiciones operativas y, con frecuencia, una regla específica que debe seguirse. Seleccionar un material incorrecto para una zona —debido a las variaciones de temperatura de una zona a otra al avanzar de una sección a la siguiente— provocará una falla prematura.
| Zona | Función | Familia típica |
|---|---|---|
| Pared de agua | Forma la propia envolvente del hogar: separa los gases de combustión de la atmósfera exterior | Acero al carbono o de baja aleación, SA-210/SA-213 T11 |
| Banco de generación | Generación masiva de vapor, temperatura moderada | Acero al carbono, SA-210 |
| Sobrecalentador / recalentador | Eleva el vapor por encima de la saturación para el servicio de la turbina: es la exposición más caliente de la trayectoria de gases | SA-213 T11/T22/T91/T92 o acero inoxidable TP |
| Economizador | Precalienta el agua de alimentación con el calor residual de los gases de combustión antes de que entre en la caldera propiamente dicha | Acero al carbono, SA-178 o SA-210 |
Los tubos de soporte merecen una mención aparte: en algunas aplicaciones pirotubulares soportan una carga estructural que mantiene unidas las placas de la caldera bajo presión interna (además de, o en lugar de, una función principal de transferencia de calor). Junto con los colectores y tambores, los tubos de cada zona forman las partes de la caldera que mantienen la presión nominal de la unidad; por eso la sustitución se rige zona por zona (como se explica más adelante en la sección de inspección). En particular, los tubos del economizador suelen suministrarse como tubos aletados, a veces con aletas espirales, para mejorar la eficiencia de transferencia de calor que extraen de los gases de combustión más fríos, mientras que los tubos del sobrecalentador y de la pared de agua normalmente permanecen desnudos. Utilizar un grado de banco de generación para un tubo de pared de agua “porque de todos modos es el mismo acero al carbono” es un atajo que suele funcionar hasta que la unidad opera su pared de agua a una temperatura superior a la del banco de generación; en ese momento, la tabla superior se convierte exactamente en la referencia necesaria para detectar el desajuste antes de que se vuelva un problema en campo. Para tubos de caldera de la serie TP en servicios de sobrecalentador o intercambiador de calor con alta corrosión, consulte nuestra guía de tuberías de acero inoxidable sin costura para una lógica de selección similar a la presentada aquí. También cabe señalar que ASTM SA-213 especifica todos los tubos de caldera, sobrecalentador e intercambiador de calor en una sola norma. Si su trabajo también incluye intercambiadores de calor de carcasa y tubos, consulte nuestra página sobre tubos para intercambiadores de calor para esa familia SA-213 compartida.
Sin costura o soldados, y el error de sustituirlos por tubería
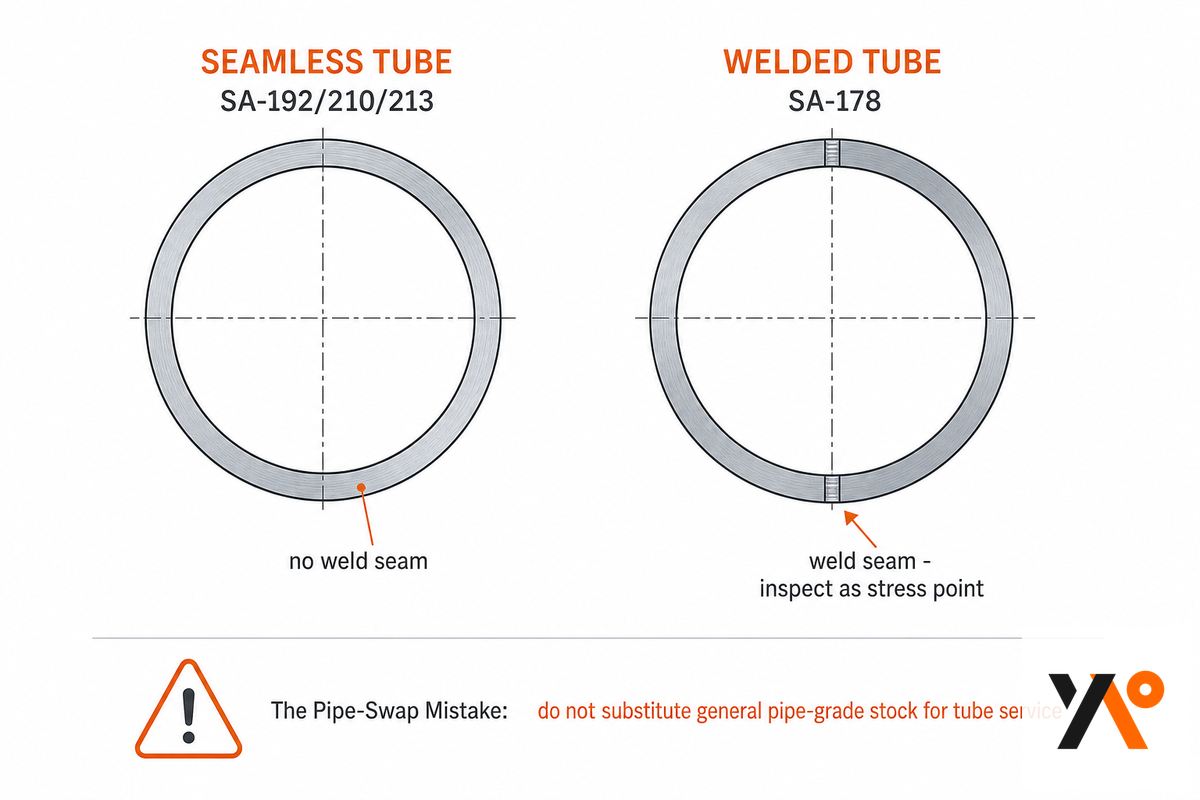
Los tubos para calderas pueden ser soldados (SA-178) o sin costura (SA-192, SA-210, SA-213) y, al igual que ocurre con las tuberías, el tubo sin costura no necesariamente es la mejor compra. Un tubo de acero al carbono soldado por resistencia eléctrica, fabricado correctamente según SA-178, es una especificación válida de tubo para caldera por derecho propio, no una versión inferior al tubo sin costura.
- No tiene una costura de soldadura que deba inspeccionarse como un punto independiente de concentración de esfuerzos
- Opción predeterminada preferida para servicios de sobrecalentador/recalentador de alta presión y alta temperatura
- Tolerancia de fabricación diseñada específicamente para la laminación entre tubo y placa tubular
- Menor costo del material para la misma composición química nominal
- La costura de soldadura requiere su propia disciplina de inspección y control de calidad
- Aceptado por el código para muchas aplicaciones de calderas de acero al carbono de baja a media presión
El error real al comprar tubos, en lugar de material de grado general para tuberías (o de confiar en la banda de tolerancia de una norma de tuberías), es suponer que la composición química por sí sola indica la aptitud. Las dimensiones de tubos y tuberías no son intercambiables; las normas de tubos controlan el OD dentro de tolerancias muy estrechas para permitir una laminación fiable en la placa tubular, mientras que las normas de tuberías están optimizadas para transportar fluidos, y las cédulas no se corresponden de manera directa con las especificaciones de espesor entre distintas normas. (Si compara tubos soldados y sin costura para su aplicación, consulte la herramienta de selección en nuestra página de productos de tubos para calderas, y para una explicación de la fabricación sin costura consulte nuestra guía de tuberías de acero sin costura).
Por qué fallan realmente los tubos para calderas
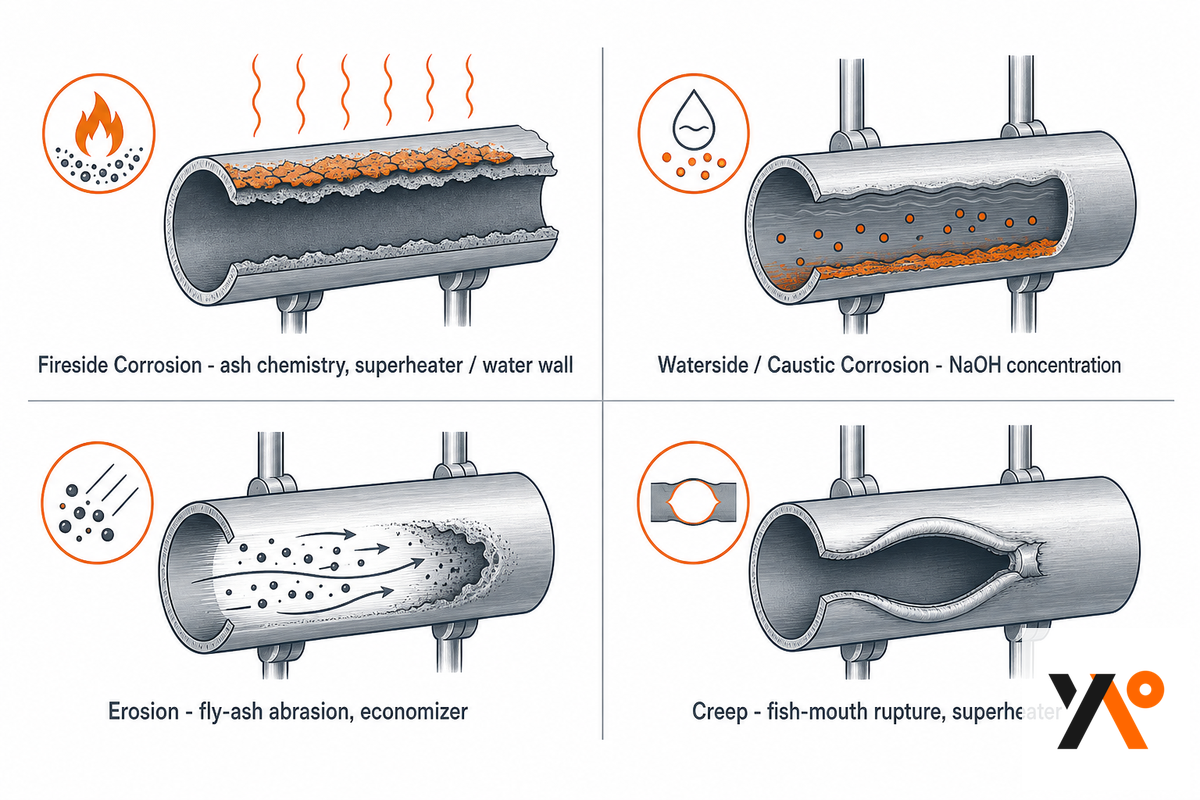
La falla típica de un tubo para caldera tiene muy poco que ver con la antigüedad y mucho con el mecanismo impulsado por la zona donde se encuentra. La corrosión, la erosión y la fluencia dominan en partes diferentes de la caldera, por lo que la primera pregunta en cualquier análisis de falla no es cuántos años tiene el tubo, sino en qué zona estaba y a qué factores estuvo expuesto.
| Mecanismo | Zona típica | Cómo se manifiesta |
|---|---|---|
| Corrosión del lado del fuego | Sobrecalentador / recalentador, pared de agua | La tasa de pérdida de pared varía según el combustible y la química de las cenizas: un caso documentado midió ~15 milésimas/año (mpy) en un tubo de pared de agua y otro midió ~206 mpy en un tubo de sobrecalentador bajo condiciones severas de corrosión por cenizas (estudios de caso a continuación) |
| Corrosión del lado del agua / cáustica | Pared de agua, banco de generación | Fugas por perforación inducida por corrosión, impulsadas principalmente por la concentración de hidróxido de sodio (NaOH) en la composición química del agua de la caldera |
| Erosión | Banco de generación, economizador (unidades alimentadas con carbón/biomasa) | Partículas de ceniza volante que desgastan la superficie exterior del tubo, a menudo concentradas en el lado orientado al flujo de gases |
| Fluencia | Sobrecalentador / recalentador | Fractura de bordes gruesos, con forma de “boca de pez” y poca ductilidad, a menudo posterior a un adelgazamiento prolongado de la pared causado por otro mecanismo |
Dos ejemplos de un informe de análisis metalúrgico de fallas demuestran este rango de valores, en lugar de sugerir una cifra universal única: un tubo de sobrecalentador de 2.125 pulgadas de OD, 0.290 pulgadas de espesor mínimo de pared SA-213 T11, que funcionó durante un año en una unidad de caldera alimentada con residuos agrícolas, sufrió una falla por fluencia después de que la corrosión del lado del fuego redujera su pared aproximadamente 206 milésimas por año en esa unidad específica, debido a cenizas cloradas que disolvieron su capa de óxido. En un segundo caso del mismo informe, un tubo de pared de agua SA-210 A1 que funcionó durante nueve meses experimentó tasas de desgaste mucho menores, de 15 milésimas/año, por un mecanismo general similar, sin ninguna lectura de espesor de pared inferior al mínimo. Trate cada caso como un antecedente y no como una suposición sobre la química de su combustible y sus cenizas: se necesita un plan de inspección, no datos promedio publicados, para determinar la tasa real de desgaste de su unidad. Un caso que contradice la intuición: la tasa de corrosión por cenizas de carbón disminuye por encima de aproximadamente 1250F debido a la descomposición de trisulfatos alcalinos complejos, que son los compuestos corrosivos activos. En las peores zonas de corrosión del lado del fuego, un recubrimiento soldado, es decir, una capa de soldadura resistente a la corrosión aplicada a la superficie exterior del tubo, es una medida de protección común; sin embargo, como eleva la temperatura exterior del tubo, debe aplicarse teniendo en cuenta la compensación frente a la corrosión descrita anteriormente.
Conclusión clave: adapte el método de inspección al mecanismo al que está expuesta su zona: mediciones ultrasónicas del espesor de pared en el lado del fuego para tubos de sobrecalentador y de pared de agua, monitoreo de la química del agua para la corrosión del lado del agua y verificaciones visuales/ de erosión periódicas donde haya cenizas volantes, en lugar de aplicar una rutina genérica de inspección a toda la caldera.
Cómo leer las señales de advertencia: inspección, taponado y decisión de retubado
Si el tubo muestra alguna fuga o se está adelgazando, la decisión no es inmediatamente “retubar toda la caldera”; existe un árbol de decisión conocido (y detallado según la zona) que debe seguirse. Sin embargo, no es tan simplista como la genérica “regla del 10%” que aparece en la gran mayoría de las páginas sobre calderas.
- Es posible que los tubos de pared de agua no se taponen en absoluto, ya que forman la barrera física que separa los productos de combustión de la atmósfera exterior. Un tubo de pared de agua taponado no puede repararse.
- Tubos generadores de calderas pirotubulares: no puede taponarse más del 10% de los tubos y no pueden taponarse dos tubos adyacentes.
- Tubos generadores de calderas acuotubulares: por defecto, el límite es el mismo 10% mencionado, aunque pueden instalarse tubos adicionales tras un acuerdo con el diseñador del equipo original o con un ingeniero que conozca el diseño de calderas.
- Los tubos del economizador, evaporador, sobrecalentador y recalentador quedan explícitamente fuera de la regla porcentual general; se rigen por el criterio de ingeniería específico de cada zona.
- Umbral de espesor de pared: se ha establecido que el límite de espesor de pared no tiene relación con el número de tubos taponados y, según un estudio basado en la metalurgia de los tubos, la “acción predeterminada” de sustituir el tubo debe aplicarse siempre que el espesor de pared sea aproximadamente el 65% del MWT.
El costo es la otra mitad de la ecuación. Para tener una referencia de magnitud, una reparación típica de tubos en una unidad industrial pequeña (clase pirotubular) cuesta alrededor de $1,200-$2,000, según los precios publicados de un proveedor importante, mientras que un retubado completo de esa misma clase de unidad puede costar aproximadamente $15,000-$40,000 según el tamaño y la accesibilidad (considere estos precios de proveedor como ilustrativos, no como una norma definitiva del sector, y tenga en cuenta que no incluyen los costos de parada). El costo de la parada es lo que realmente impulsa la decisión; al menos en aplicaciones de servicios públicos, los costos de generación perdida y de energía de reemplazo durante una parada no planificada suelen ser muchas veces superiores al costo de las reparaciones físicas de los tubos. Por ello, la decisión entre taponar y retubar debe dejarse en manos de un ingeniero que comprenda las exposiciones a paradas de su planta, no de un porcentaje generalizado o una cotización.
“Las fallas de tubos de calderas y de generadores de vapor con recuperación de calor (HRSG) han sido el principal problema de disponibilidad para los operadores de centrales eléctricas convencionales alimentadas con combustibles fósiles y de ciclo combinado desde que se llevan estadísticas fiables… la pérdida de disponibilidad del equipo debida a fallas de tubos de caldera en centrales eléctricas de servicios públicos alimentadas con carbón y de más de 200 megavatios promedia alrededor del 3%.”
Tenga en cuenta que se trata de un promedio de toda la flota, no de una unidad específica, y que se basa en promedios a largo plazo. En cualquier año determinado, la cifra puede fluctuar en cierta medida a medida que las plantas incorporan, retiran o modifican equipos; debe interpretarse como una medida de la importancia de las fallas de tubos como factor de disponibilidad, no como una predicción precisa de la exposición de su unidad específica este año.
Cómo saber si un tubo para caldera tiene una fuga
Uno de los primeros indicios de que un tubo puede estar acercándose a su límite es un aumento repentino del agua de alimentación de la caldera, cuando el sistema comienza a trabajar más para compensar el agua que escapa por la fuga en desarrollo antes de que los síntomas sean evidentes (un silbido o un charco). Los depósitos de incrustaciones son una de las causas subyacentes más comunes; aíslan el tubo del efecto refrigerante del agua, lo que provoca que el metal del tubo se sobrecaliente, se adelgace y se rompa. El uso de ensayos ultrasónicos de espesor durante una parada programada es la práctica habitual para predecir y abordar el problema antes de que alcance el umbral del 65% del MWT y haga necesario un paro no planificado.
Qué debe demostrar la documentación de un proveedor de tubos para calderas
Una designación ASTM en el certificado de ensayo de fábrica no es suficiente por sí sola; el comprador también debe confirmar: 1) que el Informe de Ensayo del Material (MTR) pueda rastrearse hasta el número de colada y la composición química y los ensayos mecánicos reales de esa colada —no solo un número de grado genérico—, y que la trazabilidad pueda mantenerse hasta la entrega en la planta (lo que normalmente es un requisito de los códigos de reparación de calderas).
Esa trazabilidad del material, junto con los requisitos químicos y mecánicos que establece el grado, permite al inspector confirmar que el tubo cumple las normas de calidad del proyecto, en lugar de coincidir solamente con un nombre de grado impreso. Y 2) ¿el material está adoptado por la edición vigente del Código ASME para Calderas y Recipientes a Presión, Sección II-D, para la aplicación en la que se utilizará? (Aunque una especificación ASTM y una especificación adoptada por el código ASME con designación «SA» son similares, administrativamente son diferentes y la documentación debe citar ambas).
La marca ASME “S” (junto con la correspondiente marca de reparación “R” reconocida por NBIC) indica que un fabricante puede fabricar o reparar componentes sometidos a presión de calderas conforme al Código ASME bajo la supervisión de un Inspector Autorizado; es un certificado real y comprobable, no palabrería para parecer importante, y su proveedor debería entregar fácilmente una copia cuando se le solicite. ¿Qué está diseñado para detectar? Un número de colada en un certificado de ensayo de fábrica que difiere del número estampado en la pieza real de tubería: una verificación rápida antes de aceptar una entrega y guardar los documentos en una carpeta para que acumulen polvo. Nuestra página de producto de tubos para calderas profundiza en los requisitos del certificado de ensayo de fábrica, las posibilidades de inspección por terceros y los MOQ/plazos de entrega para su grado y cantidad específicos, si la certificación es un requisito de su proyecto.
Qué está cambiando para los compradores de tubos para calderas en 2026
La demanda de búsqueda en EE. UU. de “boiler tube” ha disminuido aproximadamente un 19% interanual, una leve caída del ciclo de reemplazo y no una contracción del mercado. El riesgo para el comprador consiste en interpretar esa cifra nacional moderada como una reducción del mercado final y hacer pedidos insuficientes —un error de abastecimiento costoso—, cuando la demanda se ha desplazado en gran medida al extranjero en lugar de desaparecer, impulsada por los lugares donde realmente se está construyendo nueva capacidad de generación de vapor.
Esto indica un ciclo maduro impulsado por reemplazos para una industria, en lugar de una industria en contracción: aunque las búsquedas asociadas con la necesidad de realizar reparaciones, como taponar tubos, se han mantenido relativamente estables, las búsquedas sobre nuevas especificaciones han disminuido, lo que indica una base instalada nacional de EE. UU. envejecida en lugar de en expansión. El verdadero motor de la demanda se encuentra, en realidad, en los productores que venden directamente desde la fábrica y se dirigen a contratistas EPC internacionales y clientes del sector energético, en lugares donde está entrando en funcionamiento nueva capacidad de calderas. Esos compradores normalmente construyen o mantienen centrales de generación eléctrica, refinerías y plantas de proceso cuyas calderas funcionan con vapor saturado y sobrecalentado, que es donde se concentra la nueva demanda de tubos. Estos lugares, concentrados geográficamente en el Sudeste Asiático, Oriente Medio y otras zonas del mundo que igualmente están poniendo en funcionamiento nuevas instalaciones de generación eléctrica (por ejemplo, alimentadas por nuevos equipos de generación de vapor), no necesariamente se reflejan en la tendencia de búsqueda nacional de EE. UU. descrita.
En cuanto a los materiales, el impulso hacia las modernizaciones para mejorar la eficiencia supercrítica y ultrasupercrítica sigue orientando las especificaciones hacia grados de mayor aleación (familia T91/T92) en aplicaciones de sobrecalentadores y recalentadores (donde el intervalo de temperatura descrito en la guía anterior se vuelve crítico). Desde el punto de vista de la inspección, las aplicaciones basadas en kernels y otras aplicaciones de ML para el monitoreo continuo de fugas en tubos de calderas —un área con intensa actividad de patentamiento— complementan, pero no sustituyen, el método de inspección mediante medición ultrasónica anual del espesor de pared. Con base en investigaciones sobre el tamaño del mercado mundial de calderas industriales (estimaciones orientativas, dada la discrepancia entre las fuentes), podemos estimar un crecimiento anual mundial de un dígito bajo a medio hasta principios de la década de 2030; esto debe considerarse como contexto de un mercado estable y en crecimiento, no como una afirmación en la que se base la presente guía.
Preguntas frecuentes sobre tubos para calderas
P: ¿Cuál es la diferencia entre un tubo para caldera y una tubería?
Ver respuesta
P: ¿Qué materiales se utilizan en los tubos para calderas?
Ver respuesta
P: ¿Qué material ASTM se utiliza para los tubos de calderas y en qué se diferencia de ASME?
Ver respuesta
P: ¿Cómo se comprueba el espesor de pared de un tubo para caldera?
Ver respuesta
P: ¿Qué es IBR en los tubos para calderas?
Ver respuesta
P: ¿Se puede reemplazar un tubo de caldera sin realizar un retubado completo?
Ver respuesta
Por qué escribimos esto
No fabricamos calderas ni construimos equipos para calderas. Como productores que venden directamente al mercado de tuberías y tubos de acero sin costura y soldados, en Synbase Steel nos interesa que seleccione el tubo adecuado para su caldera por una razón sencilla: un cliente que comprende los conceptos de esta guía está preparado para formular preguntas informadas cuando solicita una cotización.
Nuestro equipo ha dedicado mucho tiempo al estudio de los reglamentos de calderas, las operaciones de planta y los estudios metalúrgicos de los fabricantes de equipos originales; nuestro objetivo es ayudarle a acceder a esta información y procesarla, por lo que no estamos inventando todo de la nada. Nuestros conocimientos sobre equipos y procesos de calderas provienen de una amplia experiencia con compradores EPC internacionales; esta guía utiliza parámetros aceptados por la industria en lugar de nuestros propios datos de ensayo, que a menudo no se publican.
Referencias y fuentes
- Fluencia y fallas por fluencia — The National Board of Boiler and Pressure Vessel Inspectors (David N. French, Sc.D.)
- 16 Tex. Admin. Code § 65.612, Reparaciones y modificaciones — Legal Information Institute, Cornell Law School
- Análisis de las causas de las fugas y estrategias preventivas de los tubos de caldera — ScienceDirect / Engineering Failure Analysis
- El papel de la corrosión del lado de fuego en las fallas de tubos de caldera, Parte II — POWER Magazine
- Inspección de tubos de calderas alimentadas con combustibles fósiles, Volumen 1 — Electric Power Research Institute (EPRI)
- Reducción de fallas de tubos de caldera — Inspectioneering Journal (Kent Coleman, EPRI)
Artículos relacionados
- Guía de tubería sin costura de acero al carbono: grados y especificaciones — Lógica de selección de grados A106, A53 y API 5L que complementa la familia de tubos para calderas de acero al carbono SA-210 mencionada arriba
- Guía de tubería sin costura de acero aleado (Cr-Mo) — Análisis completo de los grados P/T de Cr-Mo para el nivel de aleación del rango de temperaturas
- Guía de tubería sin costura de acero inoxidable — Lógica de selección de TP304/TP316/TP321 para servicio corrosivo a alta temperatura
- Tubería de acero sin costura: guía completa — Proceso general de fabricación sin costura y cuándo esta opción justifica su sobreprecio frente a la soldada
- Gama de tubos para calderas de Synbase — Grados, certificaciones y detalles de adquisiciones de nuestra línea de productos de tubos para calderas