
Tubos para caldera — acero al carbono, aleado e inoxidable sin costura
El vapor más crítico para la seguridad de su planta circula por tubos para caldera sin costura; por eso, un grado incorrecto o un informe de ensayo falsificado no solo tiene un desempeño inferior: provoca rupturas. Synbase fabrica según su especificación exacta en todo el mapa de grados ASTM, ASME, EN, DIN y GB, suministra certificados de ensayo de fábrica trazables y respalda el producto con una cadena de suministro única a nivel de grupo, en lugar del rastro documental de un intermediario.
Solicite una cotización (RFQ)
Cuando falla un tubo para caldera, la planta se detiene: por qué la elección del material implica un riesgo
Los tubos de acero que soportan presión y transportan agua y vapor por el economizador, las paredes de agua, el sobrecalentador y el recalentador de una caldera son tubos para caldera. Están ubicados en la zona más caliente y sometida a mayores esfuerzos de cualquier central eléctrica del mundo; por ello, la selección del grado es una decisión de confiabilidad, no una partida de catálogo que pueda negociarse fácilmente.
Los datos de fallas en este campo son contundentes: el 52% de las paradas forzadas en centrales de carbón se debe a los tubos para caldera. Las fallas de turbinas, generadores y sistemas auxiliares representan una proporción mucho menor.
La mayoría de esas fallas se remontan al acero, no a la persona que lo soldó. La fluencia provoca aproximadamente el 23% de las rupturas y la corrosión por cenizas volantes otro 12%; ambas dependen de la temperatura de servicio en relación con la proporción de cromo y molibdeno del acero.
Esto cambia la pregunta de compra. Un pedido de tubos para caldera es mínimo frente al costo de la parada que podría evitar, por lo que la especificación no se define por el menor costo por tonelada, sino por el grado, el espesor de pared y el certificado en el que confiará a temperatura de servicio.
La causa raíz de la mayoría de las rupturas de tubos
Entre 800–1000°F, el acero al carbono comienza a perder resistencia y a grafitizarse. Si se supera ese límite, la pared se adelgaza, se forman «cúspides de fluencia» y el tubo se abre en el modo de «boca de pez» de borde grueso documentado en estudios de fallas de sobrecalentadores.
La solución es adaptar la aleación a la temperatura del metal: cromo-molibdeno de baja aleación en sobrecalentadores; 9Cr de alto grado para condiciones ultrasupercríticas. La matriz de la derecha muestra cómo esas decisiones se alinean con las normas del mundo real.
Por eso, un cliente industrial o un proveedor EPC se fija en el grado, no en el catálogo. En su propia fábrica, Synbase diseña la relación entre grado y temperatura, porque combinar una temperatura del metal con una aleación específica puede marcar la diferencia entre veinte años de vida confiable del tubo y una orden de parada. Este control puntual del grado es lo que distingue cada cotización.
Gama de tubos para caldera de Synbase: grados de carbono, aleados e inoxidables por norma
Synbase fabrica tres familias de materiales en un mismo sitio: acero al carbono para economizadores y servicio de baja presión, acero aleado cromo-molibdeno para servicio de sobrecalentadores y recalentadores a alta temperatura, y acero inoxidable austenítico, que aporta resistencia a la corrosión en los pasos más calientes y de mayor temperatura.
Los tubos de acero aleado A335 y los colectores correspondientes salen de las mismas líneas. El proceso de fabricación sin costura —perforado, laminado y estirado en frío— deja una pared sin soldadura, y cada grado de tubo y tubería de acero se despacha conforme a la norma indicada, con su certificado de ensayo de fábrica correspondiente.
Elegir el material correcto para un tubo de caldera comienza con los grados de tubo que coinciden con su temperatura de servicio. Pocos proveedores lo reúnen en un solo lugar, pero una tabla define realmente la especificación: grado frente a norma, frente al límite superior de temperatura de servicio y frente a la zona de la caldera.
Matriz de grado, norma y servicio para tubos de caldera
| Grado (ASME/ASTM) | Tipo | Temperatura máxima de uso | Familia de normas | Zona de la caldera |
|---|---|---|---|---|
| SA-178 A / C | Carbono ERW, C-Mn | 800°F calmado / 1000°F desoxidado | ASME I, ASTM A178 | Economizador, pared de agua |
| SA-192 | Carbono sin costura, pared mínima | ~1000°F (538°C) | ASTM A192, EN 10216-2 | Caldera y sobrecalentador |
| SA-210 A-1 / C | Carbono medio sin costura | ~1000°F | ASTM A210, GB 5310 | Caldera, sobrecalentador, HX |
| SA-213 T11 | 1¼Cr-½Mo de baja aleación | 1200°F | ASTM A213, EN 13CrMo4-5 | Sobrecalentador / recalentador |
| SA-213 T12 | 1Cr-½Mo de baja aleación | 1200°F | ASTM A213, DIN 13CrMo44 | Sobrecalentador / recalentador |
| SA-213 T22 | Aleación 2¼Cr-1Mo | 1125°F (límite de incrustación) | ASTM A213, GB 12Cr2MoG | Sobrecalentador / recalentador |
| SA-213 T91 | 9Cr-1Mo-V avanzado | >550°C, servicio de fluencia hasta ~650°C | ASTM A213, GB 10Cr9Mo1VNbN | Sobrecalentador USC, vapor principal |
| SA-213 T92 | 9Cr-W avanzado | Ultrasupercrítico | ASTM A213 | Recalentador USC / colectores |
| SA-213 TP304H / TP347H | Acero inoxidable austenítico | 1500°F (tensión admisible según ASME I) | ASTM A213, EN 10216-5 | Sobrecalentador final |
| A335 P11 / P22 / P91 | Tubería de aleación correspondiente | Se combina con T11 / T22 / T91 | ASTM A335 / SA-335 | Colectores y líneas principales de vapor |
Tabla de dimensiones de OD x espesor de pared para tubos de caldera
El dimensionamiento es la segunda mitad de la especificación. ASTM A192 cubre tubos de carbono sin costura y pared mínima, desde ½ in hasta 7 in de diámetro exterior (12.7–177.8 mm), y Synbase fabrica en toda esa banda, además de secciones de aleación más pesadas bajo pedido.
Consulte esta tabla de dimensiones de tubos para caldera junto con la matriz de grados. Un tubo para caldera de alta presión necesita la aleación y la pared correctas para soportar su carga a temperatura de servicio.
| Clase de tubo | Rango de OD | Espesor de pared | Longitud | Uso típico |
|---|---|---|---|---|
| HX de diámetro pequeño | 12.7–38 mm | 0.5–5.0 mm | hasta 25 m | Intercambiador de calor, economizador |
| Caldera estándar | 38–76 mm | 3.0–10 mm | hasta 25 m | Pared de agua, sobrecalentador |
| Aleación de pared gruesa | 51–140 mm | 6.0–20 mm | cortado a medida | Recalentador, paso de alta presión |
| Colector/vapor principal | hasta 168 mm+ | hasta 25 mm+ | cortado a medida | Colectores, vapor principal |
Qué grado corresponde a cada unidad: vista de decisión
| Su servicio | Presión / temperatura | Grado recomendado | Motivo |
|---|---|---|---|
| Economizador, agua de alimentación | <300°C, baja presión | SA-178 / SA-210 A-1 | El acero al carbono es suficiente |
| Caldera industrial, baja presión | ~400°C | SA-192 / SA-210 C | Carbono más alto sin costura |
| Sobrecalentador subcrítico | 450–540°C | SA-213 T11 / T12 / T22 | Resistencia a la fluencia de Cr-Mo |
| Principal supercrítico / USC | >550°C, >25 MPa | SA-213 T91/T92, A335 P91 | Resistencia a la fluencia de 9Cr-V |
| Sobrecalentador final | >600°C | TP304H / TP347H inoxidable | Resistencia a la oxidación por vapor |
Elija la fila que coincida con su paso más caliente y, después, dimensione la pared según su presión. Si nos envía las condiciones de operación, nuestro equipo de aplicaciones le devuelve en la cotización el grado, la pared y la designación de norma.
La falta de correspondencia del grado es el riesgo silencioso en un pedido de tubos para caldera: especificar un grado un paso por debajo de la temperatura de servicio hace que la pared se adelgace hasta fallar. Ese único error es la causa raíz de una gran parte del 52% de las paradas forzadas vinculadas a fallas de tubos.
Para compradores industriales y contratistas EPC, Synbase mantiene bajo el control de una sola fábrica la colada, el grado y la designación GB 5310 o ASTM en cada lote. La responsabilidad de un único origen para el grado en más de 100 países es el diferenciador que un intermediario con inventario no puede ofrecer.
Tubo para caldera sin costura frente a soldado: lo que realmente exige su servicio
Esta es la versión honesta que la mayoría de los sitios de fábricas omite: «la tubería sin costura siempre es mejor» es una regla general obsoleta. Los tubos ERW y soldados por inducción de alta frecuencia modernos pueden cumplir o superar los requisitos de resistencia en muchos servicios industriales y cuestan entre un 20-30% menos.
La regla que realmente se mantiene es más específica. Por encima de aproximadamente 500C de temperatura de operación y 15 MPa de presión —líneas principales de vapor, sobrecalentadores supercríticos y partes sometidas a presión crítica— la costura de soldadura se convierte en un riesgo de fluencia e inspección, y la opción correcta es la tubería sin costura. Para el intercambio de calor general por debajo de ese umbral, un tubo soldado de calidad es una opción defendible.
Esto importa comercialmente porque una «mejora» equivocada desperdicia dinero y una economía mal planteada obliga a reconstruir todo el campo de tubos. Un fabricante OEM estadounidense construyó generadores de vapor con recuperación de calor usando tubos soldados cuya fábrica operaba equipos de ensayo ultrasónico mal mantenidos; un tubo defectuoso pasó la inspección y falló en campo, lo que obligó a reconstruirlo. Patentes de proceso como US8245552B2 describen tubos sin costura fabricados sin defectos de costura.
Marco de selección de tubos para caldera en 6 factores
Antes de fijar un grado y una forma de tubo, seis factores determinan la especificación. Analícelos en orden y la pregunta de sin costura frente a soldado se responde por sí sola.
| No. | Factor | Qué determina |
|---|---|---|
| 1 | Temperatura de servicio | Grado de carbono frente a Cr-Mo, 9Cr o austenítico |
| 2 | Clasificación de presión | Espesor de pared y umbral de tubería sin costura |
| 3 | Medio y corrosión | Inoxidable o aleado frente a carbono |
| 4 | Norma / código | Designación ASME I, ASTM, EN, DIN o GB |
| 5 | Forma del tubo | Sin costura por encima de 500°C/15 MPa; soldado para HX general |
| 6 | Dimensiones y tolerancia | OD, pared, ovalidad y acabado superficial |
| Propiedad | Tubo sin costura | Tubo soldado (ERW/HFIW) |
|---|---|---|
| Costura de soldadura | Ninguna: pared monolítica | Una costura longitudinal |
| Servicio crítico máximo | >550°C, >25 MPa USC | HX general, subcrítico |
| Costo relativo | Base de referencia | ~20–30% menor |
| Margen frente a ciclos de presión | Mayor, sin costura que se fatigue | Depende de la calidad de la soldadura y de la UT |
| Dónde lo recomienda Synbase | Energía, USC, vapor principal | Economizador / servicio HX de baja presión |
Probado en proyectos de calderas de energía, petróleo y gas y EPC
Las especificaciones de los tubos para caldera cambian según la zona, y un proveedor real debe cubrir toda la escala en un solo pedido. Los economizadores trabajan con acero al carbono a 150-300C; las paredes de agua y los sobrecalentadores superan los 450C y pasan a aleaciones Cr-Mo; las unidades ultrasupercríticas suben a T91, T92 y acero inoxidable austenítico para los pasos finales.
Synbase suministra toda esa gama a fabricantes de centrales eléctricas, plantas petroquímicas y plantas de petróleo y gas, así como a las empresas EPC que las integran. Como el grupo opera sus propias líneas de tubos soldados y sin costura, además de nuestro almacén de fábrica, un solo pedido puede incluir un economizador de carbono y un sobrecalentador T91 en el mismo conjunto de certificados de ensayo.
Lo que un comprador EPC debe exigir a una fábrica de tubos
Primero haga coincidir el código de diseño —el Código ASME para calderas y recipientes a presión o su equivalente EN/GB del proyecto— y después confirme la trazabilidad del número de colada y del horno en cada lote.
Solicite el informe de ensayos de terceros y confirme los antecedentes de la fábrica en temperaturas, presiones y medios similares. La capacidad de entrega puntual es tan importante como el costo por unidad.
Si un solo lote de tubos rechazado puede provocar hasta dos semanas de inactividad de una unidad, la evaluación de calificación de proveedores del EPC examinará el historial de entregas y la capacidad de producción más allá de sus folletos. Synbase puede superarla, porque el grupo mantiene sus propias plantas de producción de acero, almacenes y cadenas logísticas en lugar de subcontratar.
Para un comprador de la UE o de Estados Unidos que realice un paquete de caldera con varios grados, contar con una única fuente responsable de cada certificado y registro de trazabilidad de colada es el diferenciador, y Synbase lo ha entregado a compañías petroleras nacionales y contratistas EPC en más de 100 países.
Obtenga una cotización personalizada según la mezcla de grados de su proyecto →
«Rastrearemos el historial de cada tubo de nuestros pedidos para calderas hasta su número de colada y realizaremos un análisis PMI antes de liberarlo, porque así, cuando el comprador lo verifique, la composición química detallada en el certificado de fábrica coincidirá con la del tubo real recibido. Esa es la esencia de la certificación de fábrica.»
— Equipo de ingeniería de Synbase, aseguramiento de la calidad
Guía de adquisiciones: factores de precio, MOQ, plazo de entrega y logística
El precio de los tubos para caldera nunca es una sola cifra, por lo que una cotización que ignore sus parámetros reales no sirve de mucho. Seis factores mueven el valor, y nombrarlos desde el principio acorta el intercambio.
Qué determina la cotización de sus tubos para caldera
La cotización de tubos para caldera no es una sola cifra: una oferta que ignore sus parámetros sirve de poco. Seis factores influyen en el precio, por lo que indicarlos desde el inicio agiliza las conversaciones.
El grado y el contenido de aleación fijan el nivel de partida: un tubo de carbono y un T91 de 9Cr pertenecen a mundos de costos distintos. A partir de ahí influyen el OD, la pared y el tonelaje, ya que las aleaciones de pared gruesa y los lotes pequeños cuestan más por tonelada.
El nivel de certificación (3.1 o 3.2 con presencia de terceros), el alcance de la inspección (PMI en todos los tubos, más END adicionales), los términos de envío y su categoría de plazo de entrega determinan el costo final.
Los compradores suelen señalar el riesgo de calendario: un solo lote retrasado puede ocupar una ventana de puesta en marcha de 14 días. Synbase lo elimina porque una fábrica del grupo emite todos los certificados, de modo que un comprador EPC coloca una sola orden de compra para grados combinados, en lugar de perseguir a cinco fábricas. Cada lote se despacha certificado según la norma indicada: ASTM, ASME, EN, DIN o GB.
Certificaciones, certificados de ensayo de fábrica e inspección
La mayor preocupación que expresan los ingenieros al comprar tubos para caldera en el extranjero no son las propiedades del material, sino la integridad de los documentos asociados; hay numerosos debates en línea donde los compradores insisten en realizar PMI a cada tubo y se niegan a tratar con fábricas hasta resolver el problema de los certificados de fábrica falsificados.
Synbase ofrece esa tranquilidad mediante evidencia de información trazable del producto, en lugar de afirmaciones generales. Cada tubo puede rastrearse hasta su número de colada único, y la composición química y las características físicas indicadas en el certificado coinciden con las de los tubos cuando se someten a ensayos independientes.
Cómo confirmar que un certificado de tubos para caldera es auténtico
Al cotejar el número de colada del tubo con el inscrito en el certificado, vinculamos directamente la documentación con los resultados de laboratorio del lote exacto de material. Puede utilizarse un medidor PMI para identificar los grados de aleación y verificar con precisión la composición química.
Para mayor seguridad, puede solicitarse un segundo certificado conforme a EN 10204 3.2 y respaldado por SGS o Bureau Veritas, o un tercero independiente puede recoger una selección de tubos elegidos al azar para inspeccionarlos antes del despacho. Comprar directamente de fábrica acorta considerablemente estas cadenas de suministro, porque la trazabilidad del número de colada se origina en Synbase.
En el sitio de ensayos, los tubos para caldera se someten a pruebas hidrostáticas, de corrientes de Eddy y ultrasónicas como métodos de END, además de controles geométricos y de aplastamiento normalizados.
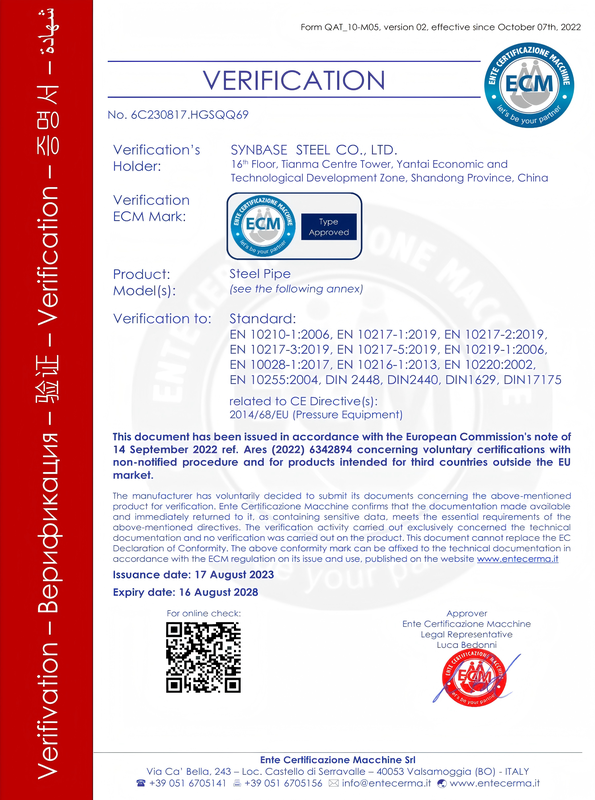
El tratamiento térmico los normaliza o recuece, según las distintas especificaciones de grado para obtener las propiedades mecánicas deseadas, seguido de ensayos mecánicos —tracción, dureza y análisis químico— de cada lote antes de despacharlo al cliente para su uso conforme a los códigos y normas que este exija, como GB 5310, ASTM A178, ASME SA210, ASME SA213, EN 10216-2, etc.
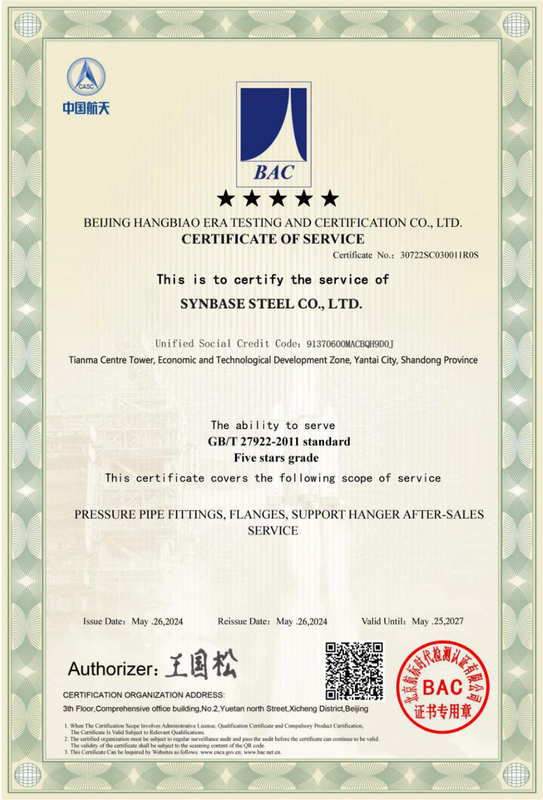
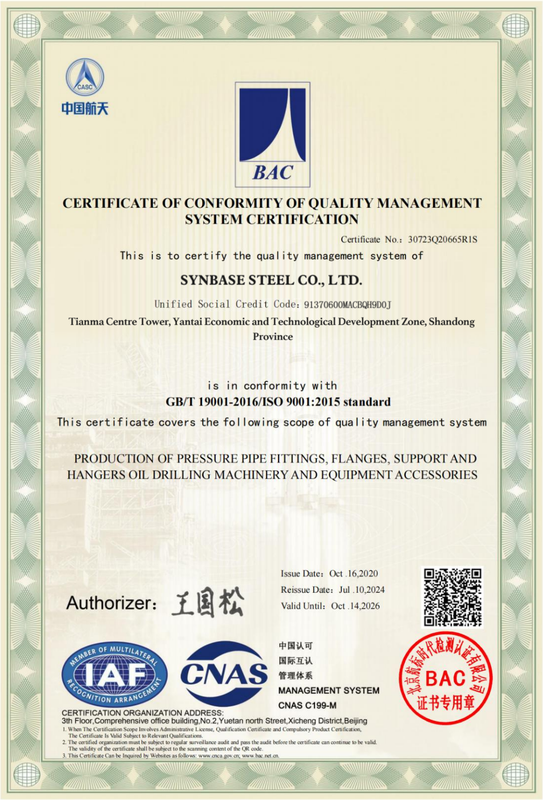
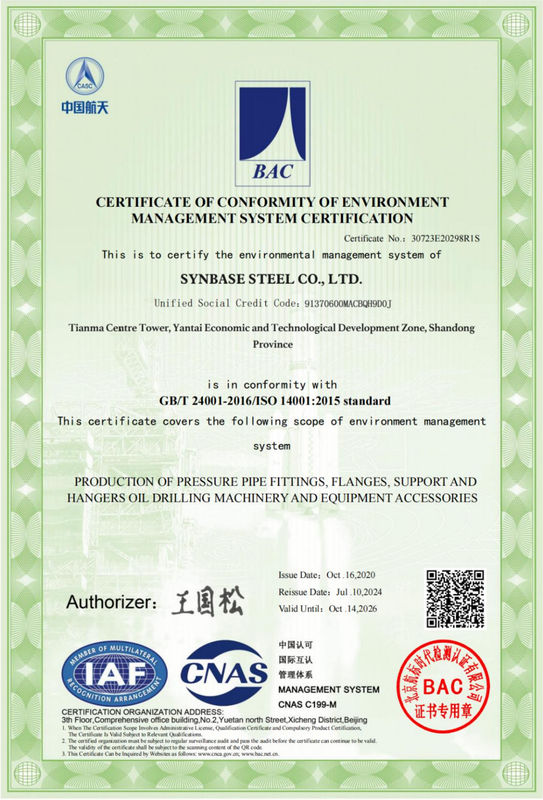
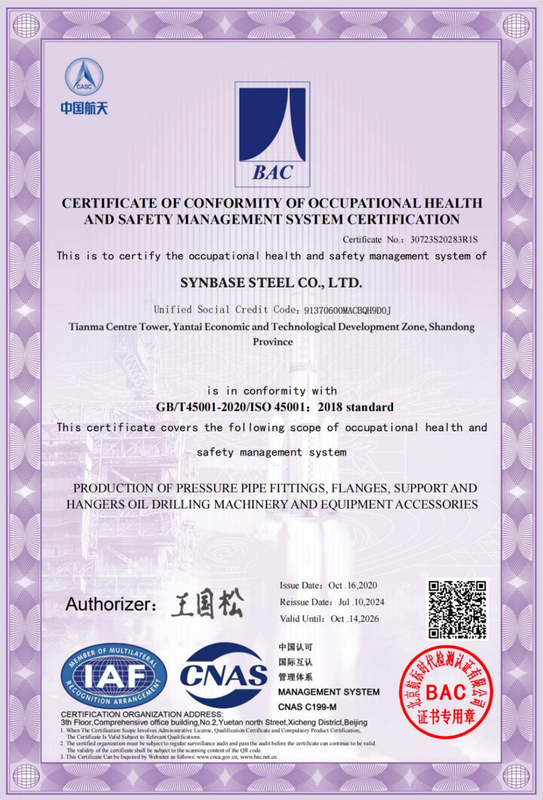
El verdadero riesgo aquí es la documentación falsificada, no la metalurgia: un certificado falso puede costar una parada de 14 días y la reconstrucción de un campo de tubos, por lo que los compradores exigen PMI en cada tubo. Synbase certifica cada lote porque cada tubo parte de nuestro propio número de colada, bajo sistemas ISO 9001, 14001 y 45001.
Un comprador de la UE o de Estados Unidos que audita un envío encuentra en el metal la composición química del certificado. Una fábrica, un certificado responsable: ese es el diferenciador frente al rastro documental de un intermediario.
Herramientas de especificación técnica
Acceda a nuestras utilidades de ingeniería para calcular el tonelaje, comparar normas de materiales y determinar el proceso óptimo del tubo según sus parámetros de operación.
¿Cómo sé si el certificado de ensayo de fábrica de un tubo para caldera es auténtico?
Compare el número de colada marcado en el tubo con el número del certificado y, después, utilice una pistola PMI en los grados de aleación para confirmar la composición química. Para coladas críticas, solicite un certificado EN 10204 3.2 presenciado por SGS o Bureau Veritas, o haga que un tercero tome muestras aleatorias antes del envío. Comprar directamente de fábrica mantiene corto ese rastro documental, porque los datos de la colada comienzan en nuestro horno y no en el escritorio de un intermediario.
¿Tubo para caldera sin costura o soldado para servicio de alta presión?
La opción sin costura se aplica por encima de aproximadamente 500°C y 15 MPa —sobrecalentadores, vapor principal y ciclos supercríticos—, donde la costura de soldadura se convierte en un riesgo de fluencia e inspección. Por debajo de ese umbral, un tubo soldado de calidad es una opción sólida y de menor costo.
¿Qué normas y grados suministra Synbase?
Carbono SA-178/192/210, cromo-molibdeno SA-213 T11/T12/T22 y 9Cr T91/T92, austenítico TP304H/TP347H y tubería de grado P A335 correspondiente, conforme a ASTM, ASME, EN, DIN y GB 5310.
¿Qué tamaños y dimensiones personalizadas están disponibles?
Tubos de carbono de ½ in a 7 in de OD según el alcance de ASTM A192, con secciones de aleación más pesadas y colectores cortados a longitud cotizados según plano. El OD, la pared y la tolerancia personalizados se fabrican bajo pedido.
¿Cuál es la cantidad mínima de pedido y el plazo de entrega?
Los grados comunes se despachan desde inventario; las aleaciones y dimensiones personalizadas se laminan bajo pedido. Envíe su tonelaje y destino para obtener una cifra exacta.
¿Cuál es la diferencia entre un tubo para caldera y una tubería?
El tubo se especifica por su OD y espesor de pared exactos para transferencia de calor y partes sometidas a presión; la tubería se especifica por su diámetro nominal para transportar fluidos. Las normas de tubos para caldera, como A213, establecen requisitos dimensionales y de ensayo más estrictos que los de una tubería general.






