
Atualizado em julho de 2026 · Revisado pela equipe técnica da Synbase Steel Co., Ltd.
Um tubo de caldeira é o núcleo operacional de toda caldeira geradora de vapor — um conduto de transferência de calor que precisa suportar temperatura e pressão extremas durante anos sem falhar. A maioria dos guias de compra reduz a seleção de tubos de caldeira a uma lista de graus. Isso ignora os fatores que realmente determinam se um tubo durará cinco anos ou cinco meses: a temperatura de serviço a que será submetido, a zona específica em que ficará e como o fornecedor comprova que o material corresponde ao que a documentação declara.
Um tubo de caldeira é um conduto metálico sem costura ou soldado, dimensionado pelo diâmetro externo e pela espessura de parede, e não pela convenção de diâmetro interno usada para tubos, que conduz água ou vapor pelas partes sob pressão da caldeira enquanto resiste a temperaturas de serviço de aproximadamente 800F para aço-carbono comum até 1,050F e superiores para graus inoxidáveis.
Especificações rápidas: tubo de caldeira
| Normas comuns | ASTM/ASME SA-178 (carbono soldado), SA-192 (carbono sem costura, alta pressão), SA-210 (carbono sem costura), SA-213 (graus T de aço-liga sem costura + graus TP de aço inoxidável), SA-209 (carbono-molibdênio) |
| Convenção de dimensionamento | Diâmetro externo (OD) + espessura de parede — não a convenção de diâmetro interno/schedule dos tubos |
| Faixa comum de OD | ~1.5″–3″ para unidades comerciais/industriais; maior para painéis de parede de água em escala de utilidade |
| Materiais | Aço-carbono, aço-liga Cr-Mo (T11/T22/T91/T92), aço inoxidável austenítico (TP304/TP316/TP321), ligas de níquel para serviço extremo |
| Instalação | Expandido por laminação (mecanicamente) na placa de tubos, às vezes com uma solda de vedação |
| Código aplicável | Código ASME para caldeiras e vasos de pressão, Seção I, além das especificações de materiais ASTM correspondentes |
O que é um tubo de caldeira? (E por que ele não é apenas um tubo pequeno)
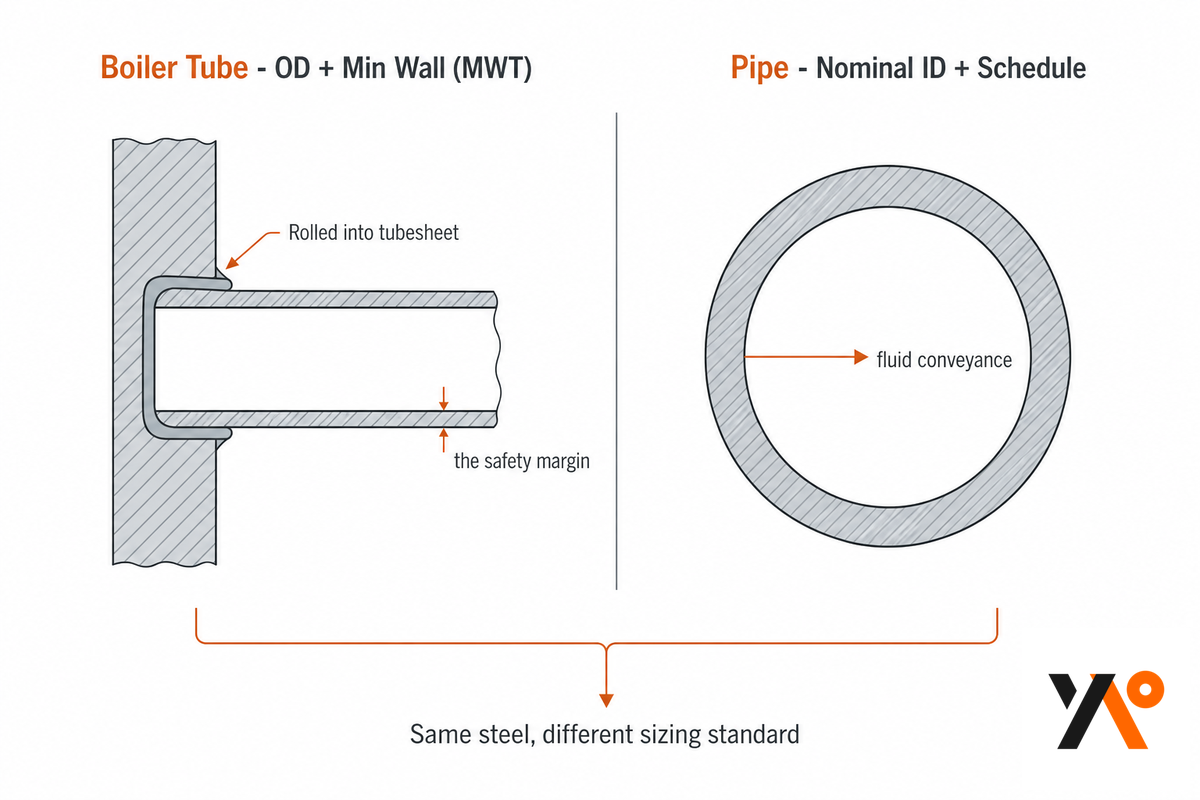
Dentro de uma caldeira, o gás quente da combustão passa pela parte externa de um conjunto de tubos, enquanto água ou vapor circula internamente — ou, em um projeto flamotubular, ocorre o inverso. Essa troca de calor é toda a função do tubo. Por outro lado, a função de um tubo é diferente: transportar um volume de fluido de um ponto a outro. Essa diferença de finalidade explica por que os dois produtos são especificados, dimensionados e fabricados de maneiras diferentes, mesmo quando a composição química do aço subjacente se sobrepõe.
O tubo de que você precisa também depende do tipo de caldeira que ele atende: uma caldeira aquatubular conduz água pelos tubos com gás quente ao redor, enquanto um projeto flamotubular faz o inverso, e esses dois sistemas de caldeira impõem exigências muito diferentes à mesma tubulação.
A diferença prática mais clara está na convenção de dimensionamento. O tubo é especificado por tamanho nominal e schedule, que descrevem seu diâmetro interno e a espessura de parede em relação a um diâmetro interno para condução de fluidos. Um tubo de caldeira é especificado pelo diâmetro externo (OD) e pela espessura mínima de parede (MWT), porque a própria parede — e não o diâmetro interno — é a margem de segurança contra a pressão interna na temperatura, a dimensão da parte sob pressão regida pelo Código ASME para caldeiras e vasos de pressão. Um tubo de caldeira industrial típico, por exemplo, tem cerca de 2 inches de OD e parede próxima de 0.105 inch, e é essa parede, não o diâmetro interno, que o inspetor da caldeira acompanha em campo com um medidor ultrassônico enquanto a corrosão por cinzas e a carepa a afinam lentamente durante a vida útil do tubo. Essa distinção também se aplica à fabricação: um tubo destinado a ser expandido em uma placa de tubos precisa de um controle de OD mais rigoroso do que o garantido por uma norma de tubos de uso geral, o que está na raiz de um erro de compra abordado mais adiante neste guia. Erre a convenção de dimensionamento em um pedido de compra — especificando pelo tamanho nominal do tubo em vez do OD real — e a oficina de fabricação terá de rejeitar a remessa ou tentar um ajuste por laminação para o qual a tolerância nunca foi projetada; ambas as opções custam mais do que acertar a especificação na primeira vez.
O grau de que você realmente precisa se resume a duas perguntas: a que temperatura este tubo será submetido e em que zona da caldeira ele ficará? As próximas duas seções respondem a essas perguntas nessa ordem.
Compatibilização do material com a temperatura de serviço: envelope de temperatura do tubo de caldeira
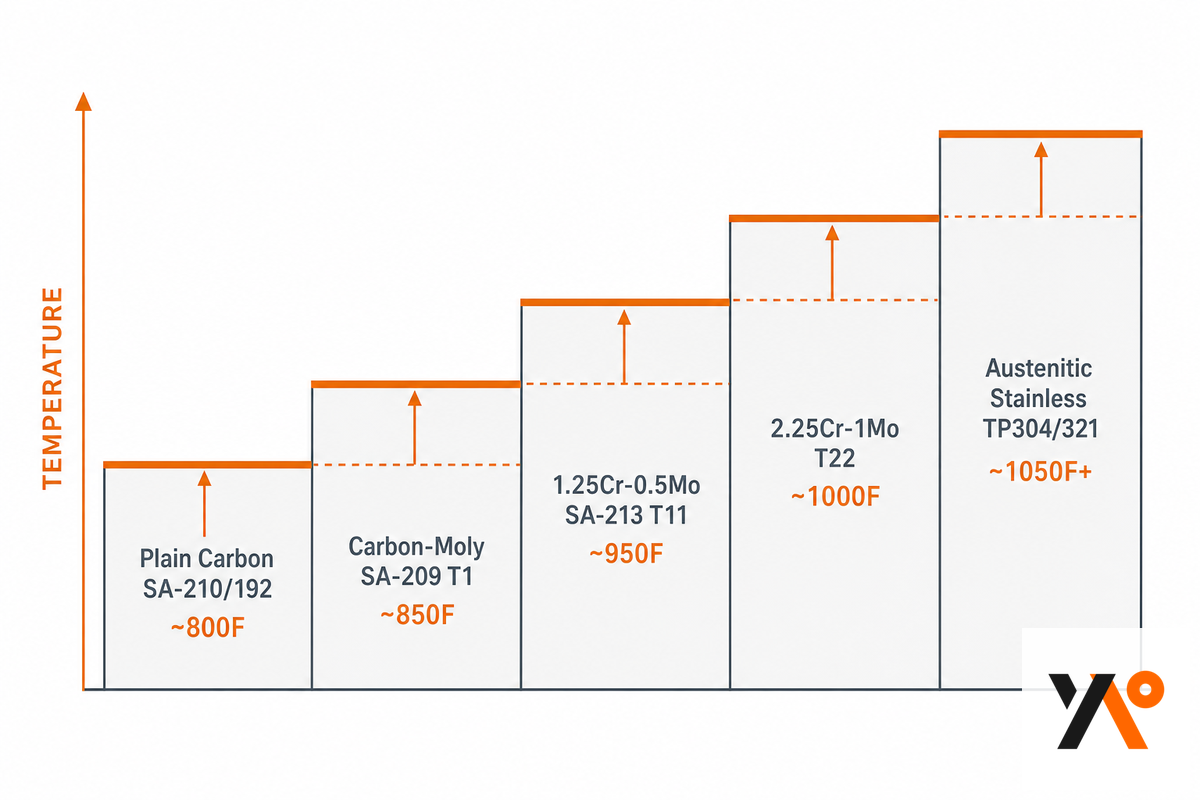
Todo material de tubo de caldeira tem um limite de temperatura — o ponto em que o aço começa a sofrer fluência, deformando-se lenta e permanentemente sob tensão constante, mesmo bem abaixo do limite de escoamento. Abaixo desse limite, a escolha do material é principalmente uma questão de custo. Acima dele, torna-se uma questão de conformidade com o código, porque o Código ASME para caldeiras e vasos de pressão define a tensão admissível especificamente para manter sob controle a deformação por fluência de longo prazo.
“A fluência pode ser definida como uma deformação dependente do tempo em temperatura elevada e tensão constante… um dos critérios usados para determinar as tensões admissíveis é uma expansão por fluência de 1% em 100.000 horas de serviço.”
Abaixo está a tabela da temperatura inicial de início da fluência, separada por família de materiais e comparada com orientações reais da ASME, em vez da avaliação qualitativa de um concorrente como “alta/média/baixa”. Esses valores baseiam-se na metalurgia subjacente, que não muda de ano para ano — mas a ASME atualiza periodicamente as tabelas exatas de tensão admissível na Seção II-D do BPVC. Portanto, use os valores abaixo como um guia na etapa de planejamento e verifique a tensão admissível exata para sua aplicação na versão atual do código.
| Família do material | Grau típico | Início da fluência |
|---|---|---|
| Aço-carbono comum | SA-210 / SA-192 | ≈ 800°F (427°C) |
| Carbono + 1/2 molibdênio | SA-209 T1 | ≈ 850°F (454°C) |
| 1.25Cr-0.5Mo | SA-213 T11 | ≈ 950°F (510°C) |
| 2.25Cr-1Mo | SA-213 T22 | ≈ 1.000°F (538°C) |
| Aço inoxidável austenítico | SA-213 TP304/TP321 | ≈ 1.050°F (566°C) e superior |
Se a saída do seu superaquecedor estiver operando a cerca de 950F de temperatura do metal, a tabela mostra que isso está praticamente no limite superior para serviço com 1.25Cr-0.5Mo (T11) e definitivamente além da faixa de temperatura admissível para o aço-carbono comum SA-210 (já ultrapassa o limite de início da fluência de 800F, e não há necessidade de considerar mais nada no projeto além desse ponto). Isso também não é simplesmente uma decisão de custo; o National Board aponta que 60F adicionais na temperatura do metal do tubo (por exemplo, 1040F contra 1100F) podem reduzir a vida útil a 10% daquela obtida na temperatura mais baixa; os projetistas de caldeiras não operam os tubos até o limite. Graus com maior teor de liga, como T91/T92, permitem temperaturas ainda mais altas, mas o custo adicional do material e a dificuldade de soldagem tornam-nos excessivos na faixa de 1.25Cr/5Cr.
Qual tubo de caldeira é melhor para aplicações de alta pressão?
Somente entre os aços-carbono, tratamos a pressão separadamente da temperatura; a SA-210 é destinada a tubos de caldeira gerais de média e alta pressão, enquanto a SA-192 especifica expressamente o uso de tubos de aço-carbono sem costura em serviço de alta pressão, portanto são especificações distintas para serviço de pressão, e não versões de grau baixo e alto do mesmo tubo.
Mais acima no espectro de temperatura, usamos o aço-liga moderado SA-213 T11/T22, os graus de alta liga T91/T92 (usados no universo SC/USC) e os aços inoxidáveis da série TP da SA-213 para serviço em alta temperatura, quando também é necessário suportar um ambiente corrosivo do gás de combustão ou do lado do processo. Nossos graus de tubos de aço-liga Cr-Mo P11/P22/P91/P92 seguem a mesma lógica de composição química na forma de tubo, e nosso guia de seleção de tubos de aço-liga explica com mais profundidade a correspondência entre graus T e graus P.
Quatro locais, quatro funções: tubos de parede de água, geradores, superaquecedores e economizadores
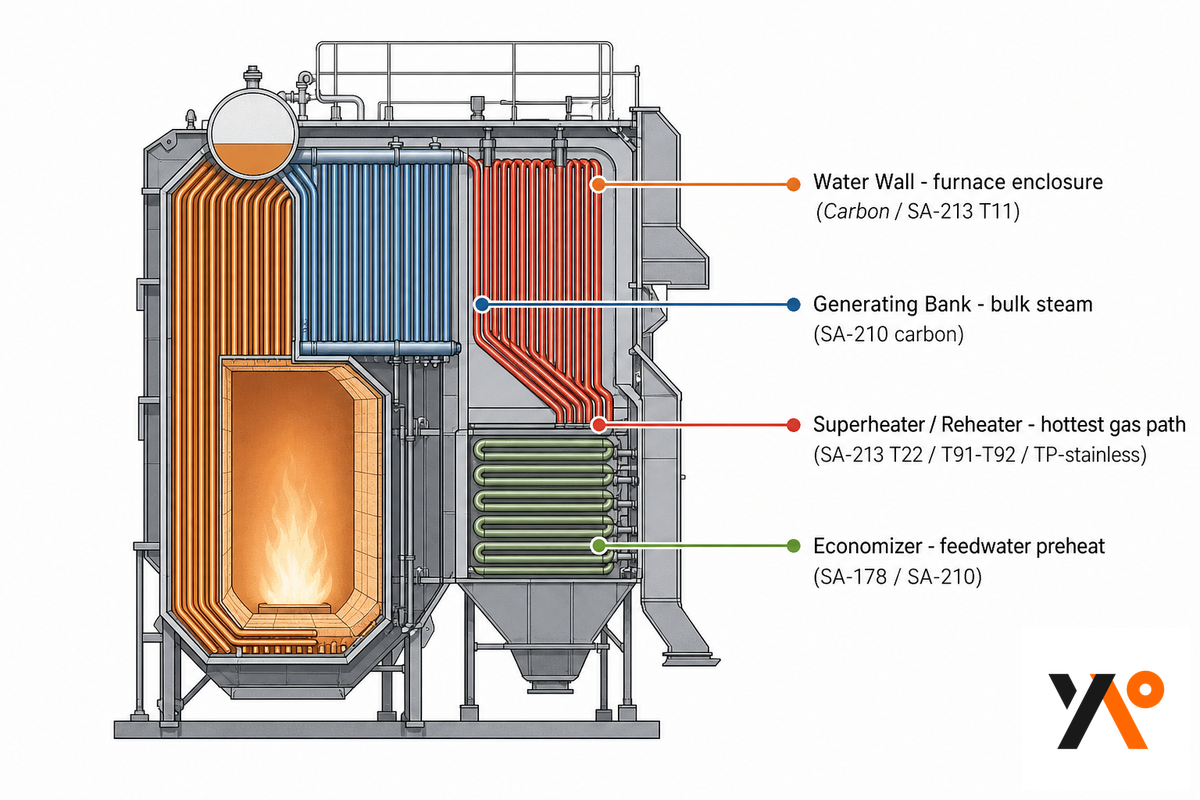
A caldeira não é um único feixe uniforme de tubos — há uma série de zonas individuais dentro do feixe, cada uma com suas próprias condições operacionais e, frequentemente, uma regra específica a seguir. Selecionar o material incorreto para uma zona — devido às variações de temperatura de uma zona para outra à medida que se avança de uma seção à seguinte — resultará em falha prematura.
| Zona | Função | Família típica |
|---|---|---|
| Parede de água | Forma o próprio revestimento da fornalha — separa o gás de combustão da atmosfera externa | Aço-carbono ou aço de baixa liga, SA-210/SA-213 T11 |
| Feixe gerador | Geração de vapor em grande volume, temperatura moderada | Aço-carbono, SA-210 |
| Superaquecedor / reaquecedor | Eleva o vapor além da saturação para serviço da turbina — a exposição mais quente ao trajeto dos gases | SA-213 T11/T22/T91/T92 ou aço inoxidável TP |
| Economizador | Pré-aquece a água de alimentação com o calor residual dos gases de combustão antes de ela entrar na caldeira propriamente dita | Aço-carbono, SA-178 ou SA-210 |
Os tubos de sustentação merecem uma menção própria: em algumas aplicações flamotubulares, eles suportam uma carga estrutural que mantém as chapas da caldeira unidas sob pressão interna (além de, ou em vez de, uma função primária de transferência de calor). Junto com coletores e tambores, os tubos de cada zona atuam como partes da caldeira responsáveis por manter a pressão nominal da unidade; esse é um dos motivos pelos quais a substituição é regida zona a zona (abordada abaixo, na seção de inspeção). Os tubos do economizador, em particular, são frequentemente fornecidos como tubos aletados, às vezes tubos com aletas helicoidais, para melhorar a eficiência de transferência de calor extraída dos gases de combustão mais frios, enquanto os tubos do superaquecedor e da parede de água geralmente permanecem lisos. Usar um grau de feixe gerador em um tubo de parede de água “porque afinal é o mesmo aço-carbono” é um atalho que costuma funcionar — até que uma unidade opere sua parede de água a uma temperatura maior que a do feixe gerador; então, a tabela acima se torna exatamente a referência necessária para identificar a incompatibilidade antes que ela se transforme em um problema em campo. Para tubos de caldeira da série TP em serviço de superaquecedor ou trocador de calor com forte corrosão, consulte nosso guia de tubos de aço inoxidável sem costura para uma lógica de seleção semelhante à apresentada aqui. Também vale observar que a ASTM SA-213 especifica todos os tubos de caldeiras, superaquecedores e trocadores de calor em uma única norma. Se o seu trabalho também envolver trocadores de calor casco e tubos, consulte nossa página sobre tubos para trocadores de calor para conhecer essa família SA-213 compartilhada.
Sem costura ou soldados, e o erro de trocar por tubo comum
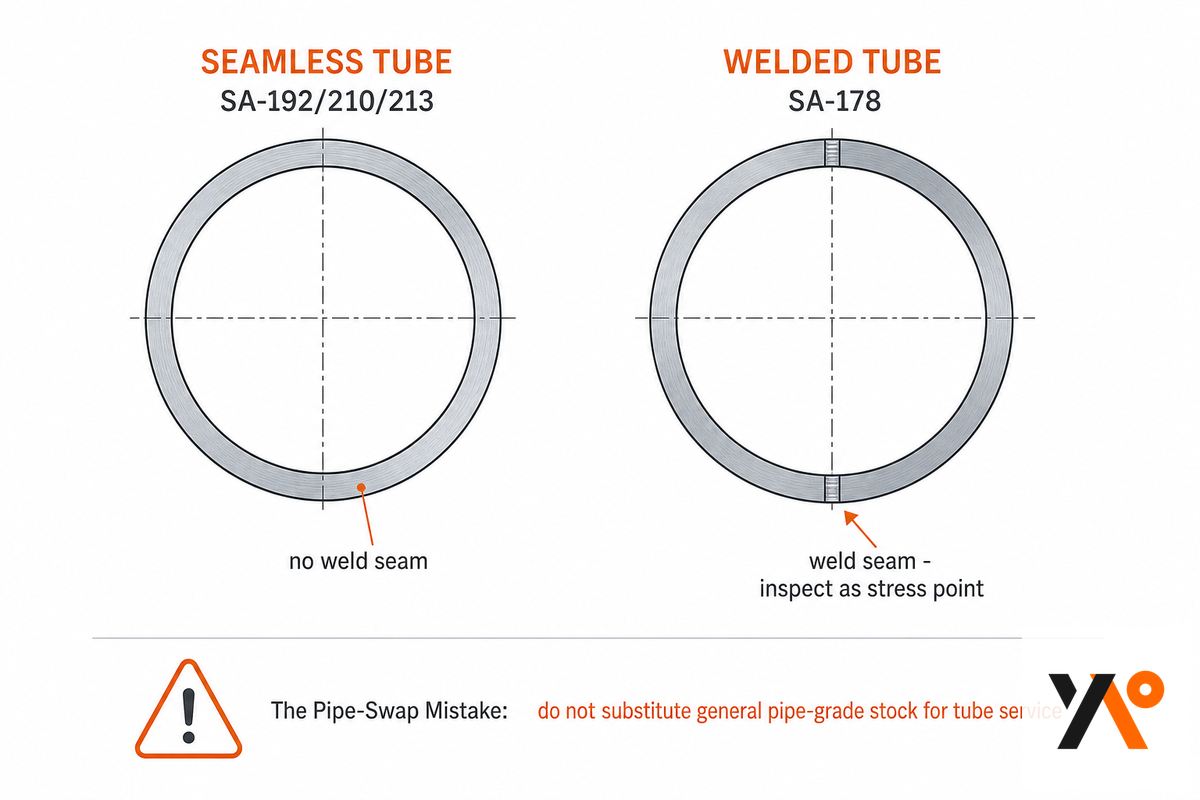
Os tubos de caldeira existem nos tipos soldados (SA-178) e sem costura (SA-192, SA-210, SA-213) e, assim como ocorre com tubos em geral, o tipo sem costura não é necessariamente a melhor compra. O tubo de aço-carbono soldado por resistência elétrica, SA-178, quando corretamente fabricado, é uma especificação válida de tubo de caldeira por si só, e não uma versão inferior ao sem costura.
- Não há costura de solda para inspecionar como um ponto separado de concentração de tensões
- Opção padrão preferida para serviço de superaquecedor/reaquecedor de alta pressão e alta temperatura
- Tolerância de fabricação projetada especificamente para a expansão por laminação tubo-placa de tubos
- Menor custo do material para a mesma composição química nominal
- A costura de solda exige sua própria disciplina de inspeção e controle de qualidade
- Aceito pelo código para muitas aplicações de caldeiras de aço-carbono de baixa a média pressão
O erro real na compra de tubos, em oposição a material de grau de tubo geral (ou à faixa de tolerância de uma norma de tubos), é presumir que apenas a composição química indica a adequação. As dimensões de tubos de caldeira e tubos comuns não são intercambiáveis; as normas de tubos controlam o OD dentro de tolerâncias muito estreitas para permitir uma expansão confiável na placa de tubos, enquanto as normas de tubos comuns são otimizadas para condução de fluidos, e os schedules não correspondem perfeitamente às especificações de espessura entre diferentes normas. (Se estiver comparando tubos soldados e sem costura para sua aplicação, consulte a ferramenta de seleção em nossa página de produtos para tubos de caldeira e, para uma explicação da fabricação sem costura, consulte nosso guia de tubos de aço sem costura.)
Por que os tubos de caldeira realmente falham
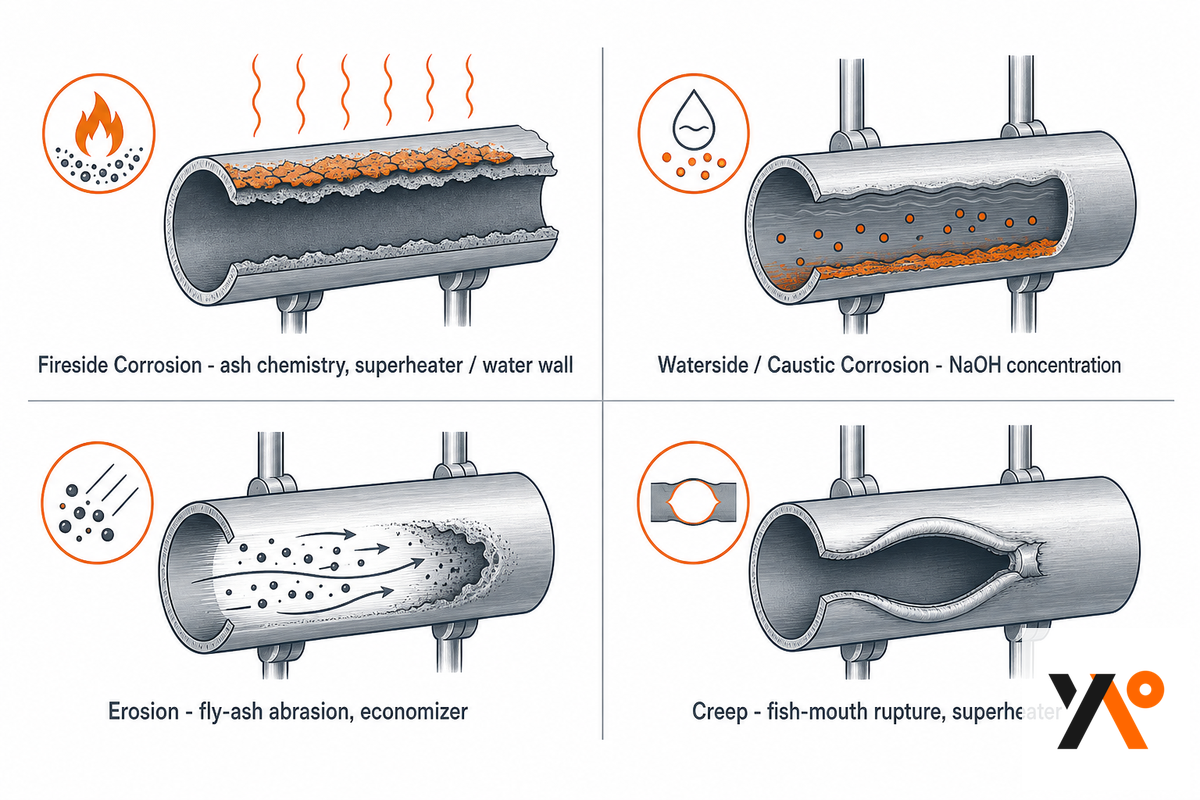
A falha típica de um tubo de caldeira tem muito pouco a ver com a idade e muito a ver com o mecanismo provocado pela zona em que ele está. Corrosão, erosão e fluência predominam em partes diferentes da caldeira; portanto, a primeira pergunta em qualquer análise de falha não é há quanto tempo o tubo está instalado, mas em que zona ele ficou e a que condições essa zona o expôs.
| Mecanismo | Zona típica | Como se manifesta |
|---|---|---|
| Corrosão do lado dos gases | Superaquecedor / reaquecedor, parede de água | A taxa de perda de parede varia conforme o combustível e a composição das cinzas — um caso documentado mediu ~15 mils/ano (mpy) em um tubo de parede de água, e outro mediu ~206 mpy em um tubo de superaquecedor sob condições severas de corrosão por cinzas (estudos de caso abaixo) |
| Corrosão do lado da água / cáustica | Parede de água, feixe gerador | Vazamento por perfuração induzida por corrosão, provocado principalmente pela concentração de hidróxido de sódio (NaOH) na composição química da água da caldeira |
| Erosão | Feixe gerador, economizador (unidades a carvão/biomassa) | Partículas de cinzas volantes desgastando a superfície externa do tubo, frequentemente concentradas no lado voltado para o fluxo de gás |
| Fluência | Superaquecedor / reaquecedor | Fratura de bordas espessas, com “boca de peixe”, com pouca ductilidade, geralmente após um afinamento prolongado da parede causado por outro mecanismo |
Dois exemplos de um relatório de análise metalúrgica de falhas demonstram essa faixa de valores, em vez de sugerir um único número universal: um tubo de superaquecedor de SA-213 T11, com OD de 2.125 inch e espessura mínima de parede de 0.290 inch, que operou por um ano em uma unidade de caldeira alimentada com resíduos agrícolas, sofreu falha por fluência depois que a corrosão do lado dos gases reduziu sua parede em aproximadamente 206 mils por ano nessa unidade específica — provocada por cinzas cloradas que dissolveram sua carepa de óxido. Em um segundo caso do mesmo relatório, um tubo de parede de água SA-210 A1 que operou por nove meses apresentou taxas de desgaste muito menores, de 15 mils/ano, por um mecanismo geral semelhante, sem nenhuma medição de espessura de parede abaixo do mínimo. Trate cada caso como histórico específico, e não como uma suposição sobre a composição química do seu combustível e das suas cinzas — é necessário um plano de inspeção, e não dados médios publicados, para determinar a verdadeira taxa de desgaste da sua unidade. Um caso que contradiz a intuição: a taxa de corrosão por cinzas de carvão diminui acima de aproximadamente 1250F devido à decomposição de trissulfatos alcalinos complexos, que são os compostos corrosivos ativos. Nas piores zonas de corrosão do lado dos gases, uma sobreposição de solda, ou seja, uma camada de solda resistente à corrosão aplicada à superfície externa do tubo, é uma medida protetiva comum; porém, como eleva a temperatura externa do tubo, deve ser aplicada levando em conta o compromisso com a corrosão mencionado acima.
Principal conclusão: associe o método de inspeção ao mecanismo enfrentado pela sua zona: levantamentos ultrassônicos da espessura de parede no lado dos gases para tubos de superaquecedor e parede de água, monitoramento da química da água para corrosão do lado da água e verificações visuais/periódicas de erosão onde houver cinzas volantes, em vez de uma rotina genérica de inspeção para toda a caldeira.
Lendo os sinais de alerta: inspeção, tamponamento e decisão de retubular
Se o tubo apresentar algum vazamento ou estiver ficando fino, a escolha não é imediatamente “retubular a caldeira inteira”; existe uma árvore de decisão conhecida (e detalhada conforme a zona) a seguir — porém ela não é tão simplista quanto a genérica “regra dos 10%” que você lerá na grande maioria das páginas sobre caldeiras.
- Os tubos da parede de água talvez nem possam ser tamponados, pois formam a barreira física que separa os produtos da combustão da atmosfera externa. Um tubo de parede de água tamponado não pode ser reparado.
- Tubos geradores de caldeiras flamotubulares: no máximo 10% dos tubos podem ser tamponados, e dois tubos adjacentes não podem ser tamponados.
- Tubos geradores de caldeiras aquatubulares: por padrão, o limite é os mesmos 10% mencionados, embora tubos adicionais possam ser instalados após acordo com o projetista do equipamento original ou com um engenheiro que conheça o projeto de caldeiras.
- Os tubos do economizador, evaporador, superaquecedor e reaquecedor são explicitamente excluídos da regra percentual geral; eles são abrangidos pelo julgamento de engenharia específico de cada zona.
- Limite de espessura de parede — foi estabelecido que o limite de espessura de parede não tem relação com a quantidade de tubos tamponados e, com base no estudo fundamentado na metalurgia do tubo, a “ação padrão” de substituir o tubo deve ser aplicada sempre que a espessura da parede estiver em cerca de 65% da MWT.
O custo é a outra metade da equação. Para ter uma noção dos valores de ordem de grandeza, um reparo típico de tubo em uma pequena unidade industrial (classe flamotubular) custa cerca de $1.200-$2,000, segundo os preços publicados de um grande fornecedor, enquanto uma retubulação completa nessa mesma classe de unidade pode custar cerca de $15.000-$40.000, dependendo do tamanho e da acessibilidade (considere esses preços de fornecedor como ilustrativos, e não como uma norma definitiva do setor; observe também que eles não incluem os custos da parada). É o custo da parada que realmente conduz a decisão; em aplicações de utilidade, pelo menos, os custos de geração perdida e de energia de substituição durante uma parada não planejada geralmente serão muitas vezes maiores que o custo dos reparos físicos dos tubos. Assim, a decisão entre tamponar e retubular deve ser deixada a um engenheiro que entenda as exposições da sua planta às paradas, e não a uma porcentagem ou cotação generalizada.
“As falhas de tubos de caldeiras e de geradores de vapor com recuperação de calor (HRSG) têm sido o principal problema de disponibilidade para operadores de usinas convencionais movidas a combustíveis fósseis e de ciclo combinado durante todo o período em que estatísticas confiáveis são mantidas… a perda de disponibilidade de equipamentos devido a falhas de tubos de caldeiras em usinas de geração a carvão acima de 200 megawatts é, em média, de cerca de 3%.”
Lembre-se de que este é um número médio de toda a frota, e não específico de uma determinada unidade, baseado em médias de longo prazo. Em qualquer ano, o número pode oscilar um pouco à medida que as usinas adicionam, aposentam ou modificam equipamentos — o valor deve ser entendido como uma medida da importância das falhas de tubos para a disponibilidade, e não como uma previsão precisa da exposição da sua unidade específica neste ano.
Como saber se um tubo de caldeira está vazando
Um dos primeiros indicadores de que um tubo pode estar se aproximando do limite é um aumento repentino na água de alimentação da caldeira, à medida que o sistema começa a trabalhar mais para compensar a água que escapa pelo vazamento em desenvolvimento antes que os sintomas se tornem óbvios (um ruído sibilante ou uma poça). Depósitos de carepa estão entre as causas subjacentes mais comuns; esses depósitos isolam o tubo do efeito de resfriamento da água, fazendo o metal do tubo superaquecer, afinar e romper. O uso de ensaio ultrassônico de espessura durante uma parada programada é a prática padrão para prever e solucionar o problema antes que ele atinja o limite de 65% da MWT e exija uma parada não planejada.
O que a documentação do fornecedor de tubos de caldeira deve comprovar
Uma designação ASTM no certificado da usina não é suficiente por si só; o comprador também deve confirmar: 1) que o Relatório de Ensaio de Material (MTR) pode ser rastreado até o número da corrida, a composição química real e os ensaios mecânicos daquela corrida — e não apenas até um número de grau genérico — e que a rastreabilidade pode ser mantida até a entrega na planta (o que geralmente é um requisito nos códigos de reparo de caldeiras).
Essa rastreabilidade do material, juntamente com os requisitos mecânicos e químicos do material definidos pelo grau, é o que permite ao inspetor confirmar que o tubo atende às normas de qualidade do projeto, em vez de apenas corresponder a um nome de grau impresso. E 2) o material foi adotado pela edição atual do Código ASME de Caldeiras e Vasos de Pressão, Seção II-D, para a aplicação em que será usado? (Embora uma especificação ASTM e uma especificação adotada pelo código ASME com designação “SA” sejam semelhantes, elas são administrativamente diferentes, e a documentação deve citar ambas.)
O carimbo ASME “S” (junto com o correspondente carimbo de símbolo de reparo “R” reconhecido pela NBIC) indica que o fabricante é capaz de fabricar ou reparar componentes pressurizados de caldeiras conforme o Código ASME sob a orientação de um Inspetor Autorizado — é um certificado real e comprovável, não um enfeite usado para parecer importante, e seu fornecedor deve fornecer prontamente uma cópia quando solicitado. O que ele foi projetado para detectar? Um número da corrida no certificado da usina diferente do número estampado na peça real de tubo — uma verificação rápida antes de aceitar a entrega e colocar os documentos em uma pasta para acumular poeira. Nossa página de produtos de tubos de caldeira explica com mais detalhes os requisitos do certificado de ensaio da usina, as possibilidades de inspeção de terceiros e os MOQs/prazos de entrega para o seu grau e quantidade específicos, caso a certificação seja exigida pelo seu projeto.
O que está mudando para compradores de tubos de caldeira em 2026
A demanda de pesquisa nos EUA por “boiler tube” diminuiu aproximadamente 19% em relação ao ano anterior, uma queda moderada no ciclo de substituição, e não um mercado em retração. O risco para o comprador é interpretar esse número doméstico mais fraco como um encolhimento do mercado final e fazer pedidos abaixo do necessário, um erro de suprimentos caro, quando a demanda em grande parte mudou para o exterior em vez de desaparecer, impulsionada pelos locais onde a nova capacidade de geração de vapor está realmente sendo construída.
Isso sinaliza um ciclo maduro, impulsionado por substituições, para um setor, e não um setor em retração: embora as pesquisas associadas à necessidade de realizar reparos, como o tamponamento de tubos, tenham permanecido relativamente estáveis, as pesquisas sobre uma nova especificação diminuíram — um indicativo de uma base instalada doméstica dos EUA que está envelhecendo, em vez de se expandir. O verdadeiro motor da demanda está, de forma mais relevante, no mercado de um produtor que vende diretamente da usina e tem como alvo empreiteiras EPC internacionais e clientes do setor de energia, em locais onde nova capacidade de caldeiras está entrando em operação. Esses compradores normalmente constroem ou fazem manutenção de usinas de geração de energia, refinarias e plantas de processo cujas caldeiras operam com vapor saturado e superaquecido, que é onde se concentra a nova demanda por tubos. Essas localidades, geograficamente concentradas no Sudeste Asiático, no Oriente Médio e em outras regiões do mundo que ainda assim estão colocando novas instalações de geração de energia em operação (por exemplo, abastecidas por novos equipamentos geradores de vapor), não são necessariamente refletidas na tendência de pesquisa doméstica dos EUA descrita.
Do ponto de vista dos materiais, a busca por retrofits de eficiência supercrítica e ultrassupercrítica continua impulsionando a especificação para graus de liga mais alta (família T91/T92) em aplicações de superaquecedor e reaquecedor (nas quais a faixa de temperatura descrita no guia anterior se torna crítica). Do ponto de vista da inspeção, aplicações de ML baseadas em kernel e outras, usadas no monitoramento contínuo de vazamentos em tubos de caldeira — uma área com intensa atividade de patentes — complementam o método básico de inspeção anual por levantamento ultrassônico da espessura de parede, sem substituí-lo. Com base em pesquisas sobre o tamanho do mercado global de caldeiras industriais (estimativas direcionais, dada a discrepância entre as fontes), podemos estimar um crescimento anual global de um dígito baixo a médio até o início da década de 2030 — isso deve ser considerado um pano de fundo para um mercado estável e crescente, e não uma afirmação da qual este guia dependa.
Perguntas frequentes sobre tubos de caldeira
P: Qual é a diferença entre um tubo de caldeira e uma tubulação?
Ver resposta
P: Quais materiais são usados em tubos de caldeira?
Ver resposta
P: O que é material ASTM para tubos de caldeira e ele difere do ASME?
Ver resposta
P: Como verificar a espessura de parede de um tubo de caldeira?
Ver resposta
P: O que é IBR em tubos de caldeira?
Ver resposta
P: Um tubo de caldeira pode ser substituído sem uma substituição total dos tubos?
Ver resposta
Por que escrevemos isto
Não fabricamos caldeiras nem construímos equipamentos para caldeiras. Como produtores de tubos de aço sem costura e soldados que vendem diretamente ao mercado, na Synbase Steel investimos na seleção do tubo de caldeira correto por uma razão simples: um cliente que entende os conceitos deste guia está preparado para fazer perguntas bem fundamentadas ao solicitar uma cotação.
Nossa equipe passou um tempo considerável estudando regulamentos de caldeiras, operações de plantas e estudos metalúrgicos de OEMs — nosso objetivo é ajudar você a acessar e processar essas informações, para que não estejamos simplesmente tirando tudo isso do nada. Nosso conhecimento sobre equipamentos e processos de caldeiras vem de ampla experiência com compradores EPC internacionais — este guia usa parâmetros aceitos pelo setor, em vez de nossos próprios dados de ensaio, muitas vezes não publicados.
Referências e fontes
- Fluência e falhas por fluência — The National Board of Boiler and Pressure Vessel Inspectors (David N. French, Sc.D.)
- 16 Tex. Admin. Code § 65.612, Reparos e alterações — Legal Information Institute, Cornell Law School
- Análise das causas de vazamentos e estratégias preventivas para tubos de caldeira — ScienceDirect / Engineering Failure Analysis
- O papel da corrosão do lado da fornalha nas falhas de tubos de caldeira, Parte II — POWER Magazine
- Inspeção de caldeiras alimentadas por combustíveis fósseis, Volume 1 — Electric Power Research Institute (EPRI)
- Redução de falhas em tubos de caldeira — Inspectioneering Journal (Kent Coleman, EPRI)
Artigos relacionados
- Tubo de aço-carbono sem costura: guia de graus e especificações — A lógica de seleção dos graus A106, A53 e API 5L que complementa a família de tubos de caldeira de aço-carbono SA-210 acima
- Tubo sem costura de aço-liga (Cr-Mo): guia — Aprofundamento completo em P-grade/T-grade Cr-Mo para a faixa de temperatura da categoria de ligas
- Guia de tubos sem costura de aço inoxidável — Lógica de seleção de TP304/TP316/TP321 para serviço corrosivo em alta temperatura
- Tubo de aço sem costura: guia completo — Processo geral de fabricação sem costura e quando a fabricação sem costura vale o custo adicional em relação à fabricação soldada
- Linha de tubos de caldeira da Synbase — Graus, certificações e detalhes de suprimentos para nossa linha de produtos de tubos de caldeira