COTOVELO DE SOLDA DE TOPO (90°/45° LR/SR)
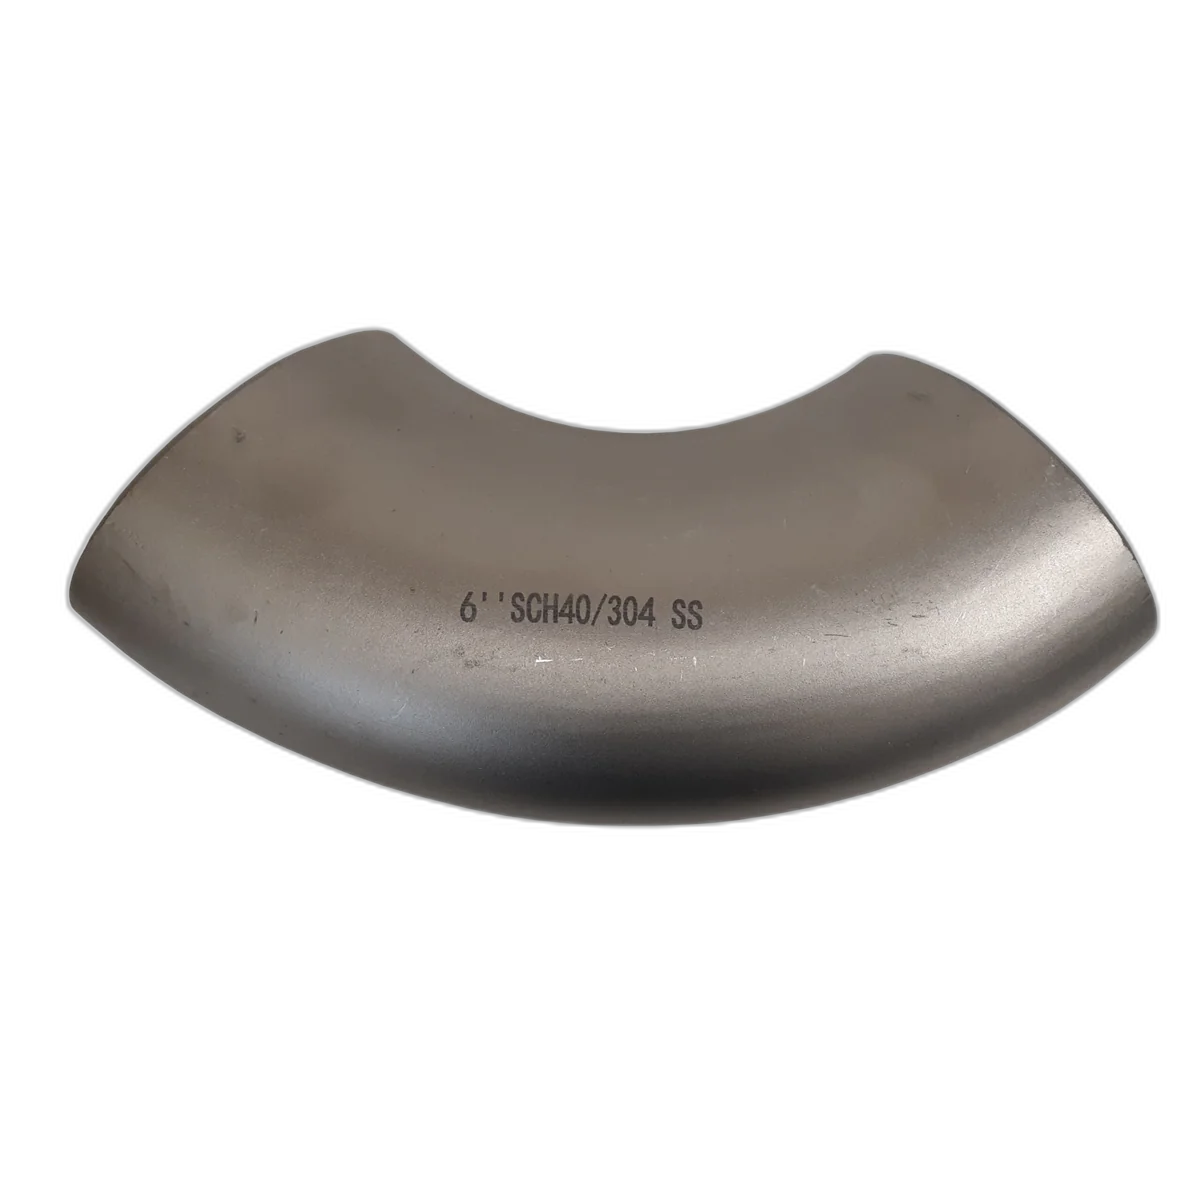
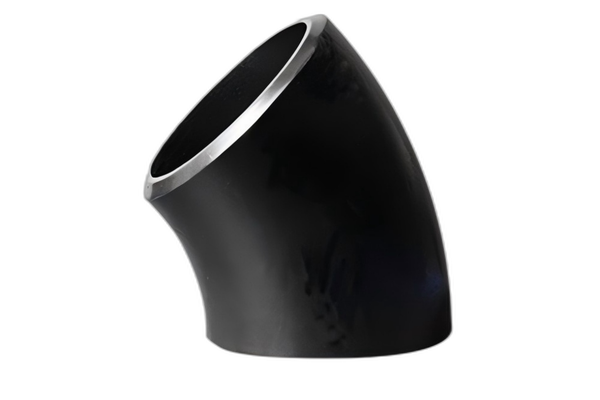
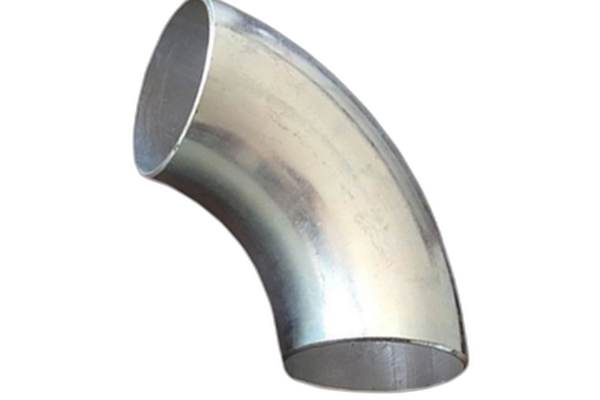
Cotovelo de solda de topo: ASME B16.9 90° e 45°, raio longo e curto para conexões de tubulação
As conexões de cotovelo de solda de topo conduzem o fluxo por uma junta soldada de penetração total que suporta a mesma pressão do tubo de linha, sem rosca, sem caminho de vazamento e sem restrição de diâmetro. A Synbase fornece cotovelos ASME B16.9 direto da usina em 90° e 45°, raio longo e raio curto, em carbono (A234 WPB/WPC), aço-liga de baixo teor de Cr-Mo (A234 WP11/WP22) e inoxidável (A403 304/316L), cada um enviado com certificado de ensaio da usina EN 10204 3.1 rastreável até a corrida. Para material de base compatível, adquira tubo de aço-carbono sem costura.
- ½″–48″ faixa de dimensões NPS
- 90° / 45° LR (1.5D) e SR (1.0D)
- A234 · A403 carbono / baixa liga / inoxidável
- Sch 10S–XXS faixa de espessura de parede
- B16.9 dimensões e tolerância
- EN 10204 3.1 MTC rastreável à corrida
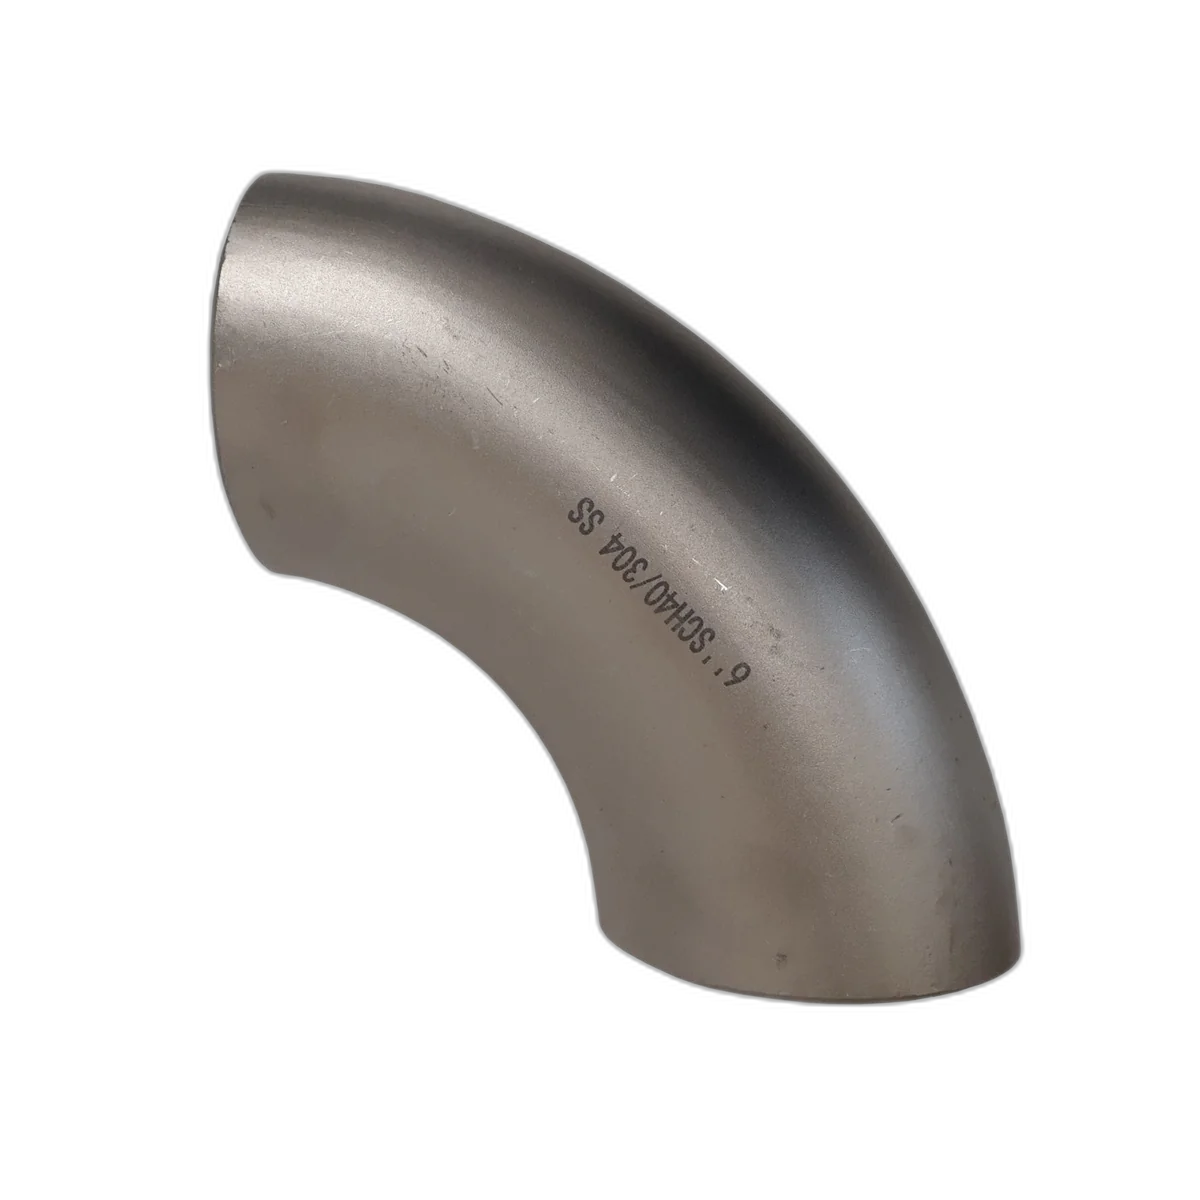
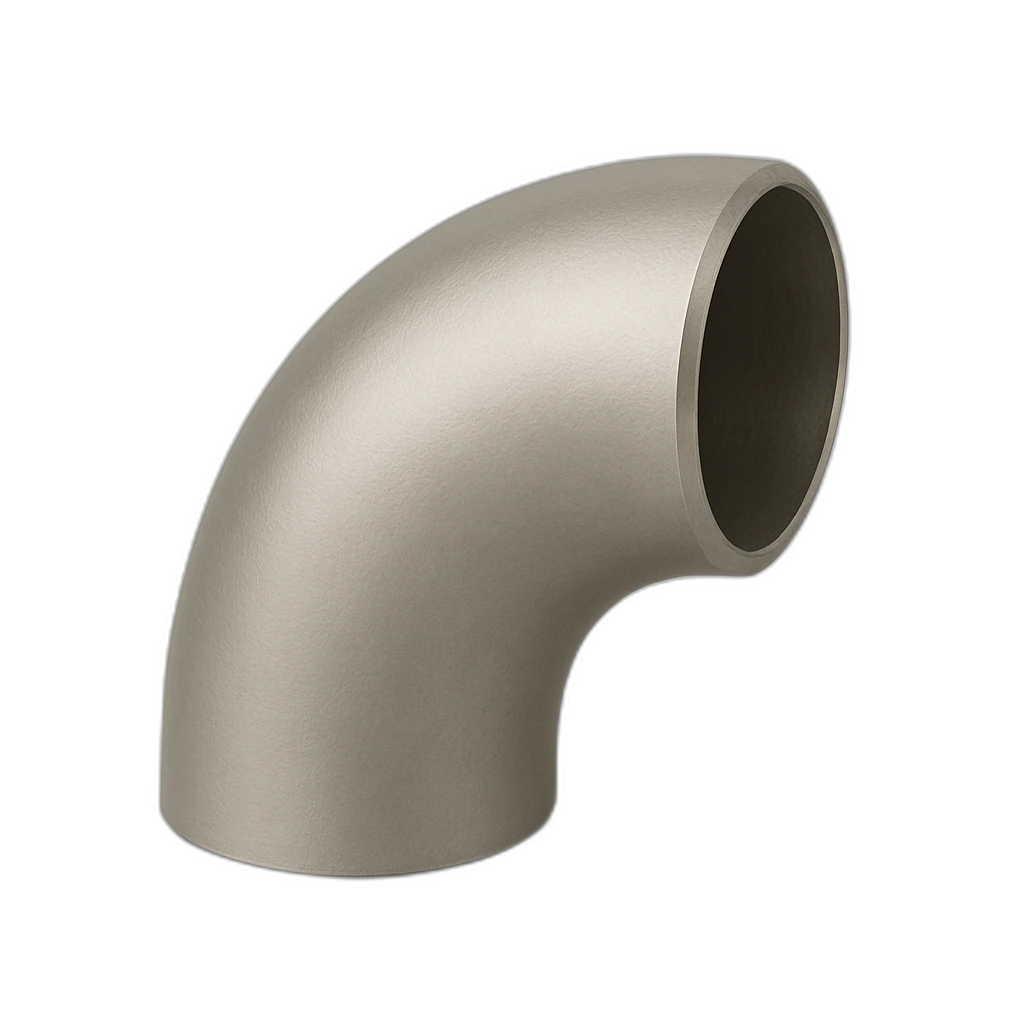
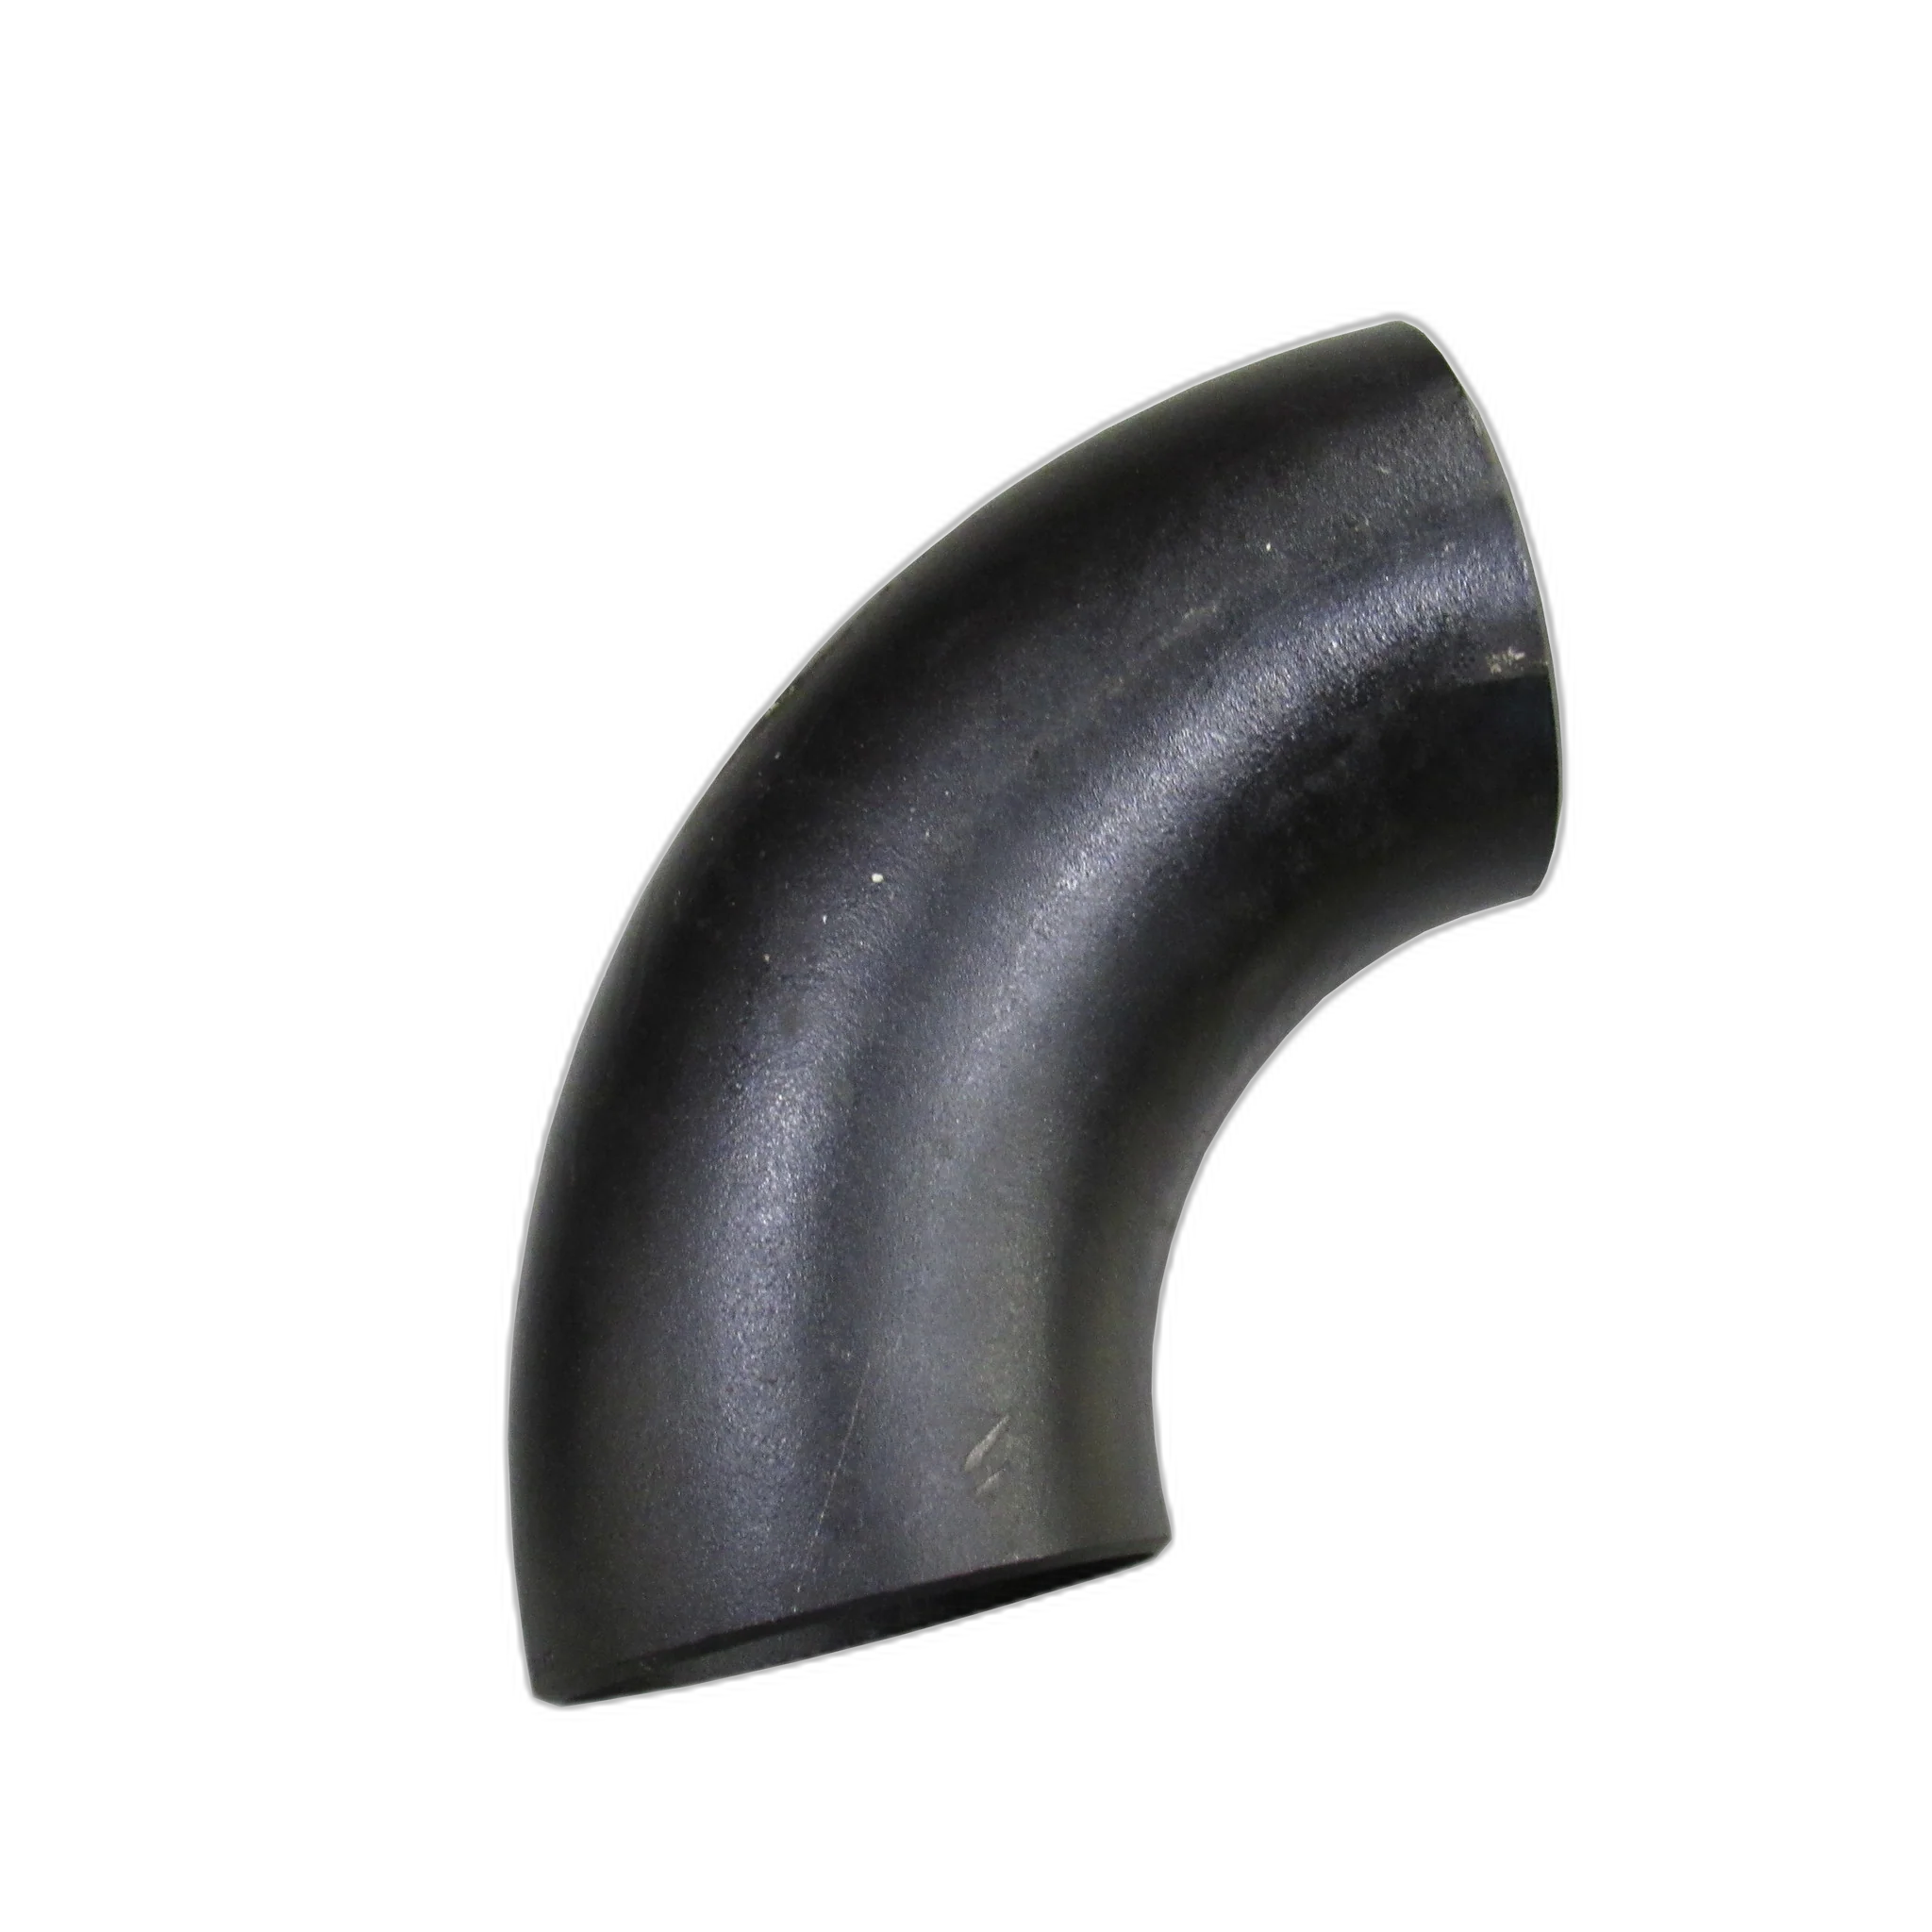
Como um cotovelo de solda de topo muda a direção da tubulação sem caminhos de vazamento ou perda de pressão
Um cotovelo de solda de topo é soldado diretamente, de extremidade chanfrada a extremidade chanfrada, na linha, de modo que a conexão se torna uma seção contínua de diâmetro interno total do tubo, em vez de uma junta mecânica parafusada ou roscada. Essa única escolha de projeto elimina os dois modos de falha introduzidos por conexões roscadas e de solda de encaixe: uma raiz de rosca que concentra tensões e uma fresta anular onde a corrosão e os ciclos de pressão se concentram. O verdadeiro desafio dos engenheiros não é decidir se devem soldar, mas selecionar o raio, o grau e a espessura de parede para que o cotovelo suporte o serviço que enfrentará.
[COMPARE] SMLS vs. butt weld
“SMLS” (sem costura) descreve como o material de base é fabricado — extrudado sem costura longitudinal; “solda de topo” descreve como a conexão é unida ao tubo (uma solda circunferencial na extremidade chanfrada). Um cotovelo de solda de topo SMLS reúne as duas características: é formado a partir de tubo sem costura e instalado por soldagem de topo. A ASME B16.9 rege as dimensões e o comportamento pressão-temperatura da conexão em ambos os casos.
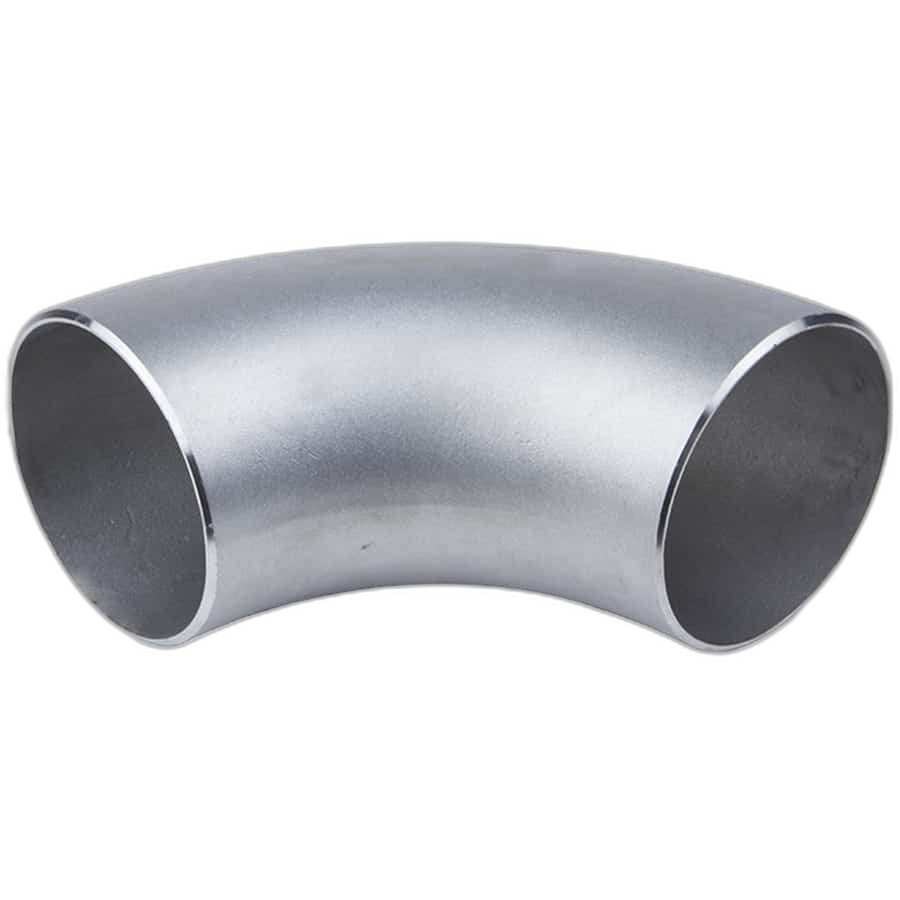
[ANALYSIS] Why butt weld
Para uma mudança de direção em uma linha pressurizada, o método de conexão é uma escolha real de engenharia, e os números favorecem a junta soldada à medida que o diâmetro interno e a pressão aumentam. A comparação abaixo usa a capacidade da conexão, não linguagem de marketing. Diferentemente das opções de solda de encaixe ou roscadas, a solda de topo oferece resistência superior e elimina riscos de corrosão em frestas, sendo ideal para sistemas de alta pressão. Para ramais compactos, compare conexões forjadas de solda de encaixe.
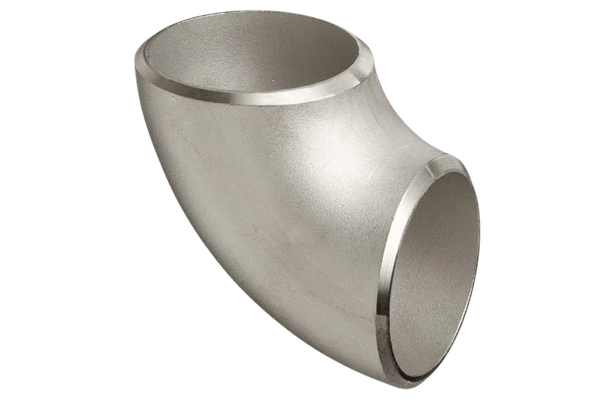
[INSIGHT] Application & Integrity
A solda de penetração total é o motivo pelo qual um cotovelo de solda de topo mantém a pressão de projeto total e o diâmetro interno total do tubo de linha, enquanto conexões de solda de encaixe e roscadas apresentam uma fresta e um degrau no diâmetro interno que limitam sua pressão e favorecem a corrosão em frestas. Acima de NPS 2″ e em qualquer linha que será radiografada, a solda de topo é, na prática, a única conexão qualificada, razão pela qual os cotovelos são as conexões de solda de topo de maior volume em tubulações de processo.
Em tubulações de petróleo e gás, refinarias e produção, um cotovelo de solda de topo que suporta 100% da pressão do tubo de linha em NPS 24 (610 mm) faz a diferença entre um spool íntegro e um caminho de vazamento na válvula seguinte. Por isso a Synbase normaliza ou trata termicamente cada cotovelo de carbono e baixa liga conforme os procedimentos da ISO 9001 e certifica o resultado; a versão honesta de “qualidade industrial” é um relatório de ensaio rastreável, não um slogan.
Capacidades de conexão em matriz de dados
| Conexão | Capacidade de pressão | Caminho de vazamento | Faixa de dimensões | Inspeção da solda |
|---|---|---|---|---|
| Cotovelo de solda de topo | 100% tubo correspondente | nenhum — diâmetro interno total | NPS ½″–48″+ | RT / UT solda total |
| Solda de encaixe (B16.11) | Classe 3000 / 6000 / 9000 | fresta anular | ≤ NPS 2″–4″ | MT / PT (somente solda de filete) |
| Roscado (B16.11) | reduzida pelo corte da rosca | fresta na raiz da rosca | ≤ NPS 4″ | somente visual |
| Flangeado | junta / classe especificada | face de vedação da junta | todas as dimensões | visual + torque dos parafusos |
ALERTA DE ESPECIFICAÇÃO DE ENGENHARIA
Se uma dessas três variáveis estiver errada, os sintomas são previsíveis: um cotovelo de raio curto escolhido para uma polpa abrasiva afina na parede externa e perfura; um cotovelo de carbono A234 WPB especificado para uma linha a −30 °C falha no requisito de impacto que somente o A420 WPL6 atende; um cotovelo inoxidável Schedule 10S encomendado para um sistema Schedule 40 deixa uma incompatibilidade de espessura de parede na solda. Um cotovelo B16.9 é projetado para suportar a mesma pressão interna admissível do tubo correspondente, com o mesmo grau e schedule; não existe uma “classificação da conexão” separada para consultar, com a espessura mínima específica da curva verificada conforme a ASME B31.3 par. 304.2.1 quando o código se aplica.
Cotovelos de raio longo versus raio curto: a curva de transição
01. Definição e dimensões
Um cotovelo de raio longo (LR) tem raio do centro à extremidade de 1,5 × o diâmetro nominal do tubo — um LR NPS 4 de 90° mede 6 in (152 mm) do centro à extremidade. Um cotovelo de raio curto (SR) é 1,0 × NPS, portanto um SR NPS 4 de 90° mede 4 in. O raio é medido até a linha de centro do tubo, não até o diâmetro externo ou interno.
02. Escoamento e perda de pressão
O raio é uma decisão entre escoamento e espaço, e há uma transição mensurável. A perda de pressão em uma conexão é expressa por um coeficiente de resistência (K) no método Crane TP-410. Um cotovelo de raio longo de 90° apresenta K ≈ 0.75; um cotovelo de raio curto/padrão de 90°, cerca de K ≈ 0.9. Em 45°, a diferença aumenta proporcionalmente, aproximadamente K 0.20 (LR) contra K 0.40 (SR). Portanto, o raio longo desvia o fluxo com 15–50% menos resistência local, menos turbulência no extradorso e um perfil de erosão mais suave.
03. Transição de aplicação
Essa vantagem não é universal, e é aí que ocorre a transição. Em alta velocidade, em serviço abrasivo ou bifásico e em longos trechos retos que alimentam a sucção de uma bomba, a menor turbulência do LR compensa o envelope maior: escolha LR. Em um skid congestionado, um manifold compacto ou um suporte estrutural em que a dimensão de face 50% menor é o que permite o roteamento, a penalidade de perda de pressão do SR é pequena o suficiente para ser aceita: escolha SR. Em baixo número de Reynolds, a diferença de perda de pressão entre LR e SR diminui; em uma linha lenta e viscosa, a decisão volta a ser puramente geométrica.
[SPEC-03] Base de conformidade
LR (1.5D) e a faixa geral de 90°/45° → ASME B16.9. SR (1.0D) e retornos → ASME B16.28. Curvas de raio mais fechado e mais longo, 3D, 5D e 6D, ficam fora da B16.9/B16.28 e são fornecidas como curvas de indução ou de tubo conforme ASME B16.49 ou MSS-SP-75, não como cotovelos conformados. A Synbase produz as quatro classes; somente a mudança de classe de raio altera o documento que rege a dimensão.
Parâmetros de desempenho
A linha de conexões de solda de topo da Synbase, graus, ângulos e schedules
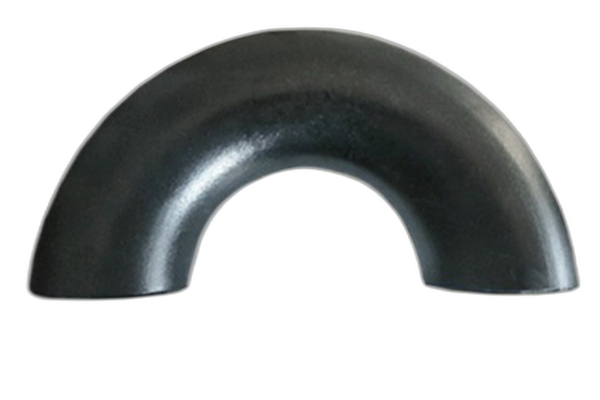
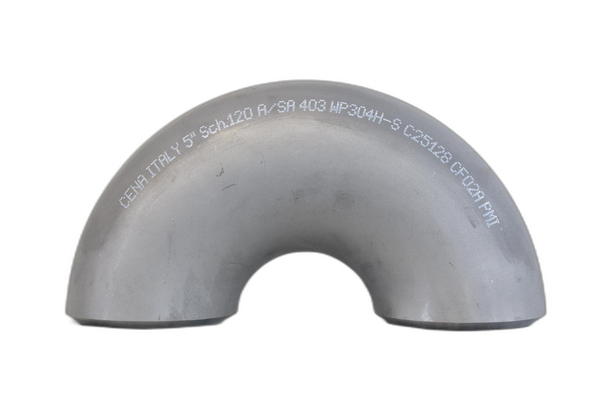
A linha de conexões de solda de topo da Synbase cobre os quatro ângulos realmente exigidos por um sistema de tubulação: cotovelos de 90° e 45° nos dois raios, além de retornos de 180°, em aço-carbono, baixa liga e inoxidável, associando cada grau à aplicação que atende, e não ao catálogo.
A lógica de seleção abaixo é a parte que páginas fragmentadas de fornecedores omitem: qual liga pertence a cada linha e por quê. Um cotovelo de aço inoxidável 316L e um cotovelo de carbono A234 WPB têm as mesmas dimensões B16.9, mas atendem a aplicações de serviço completamente diferentes.
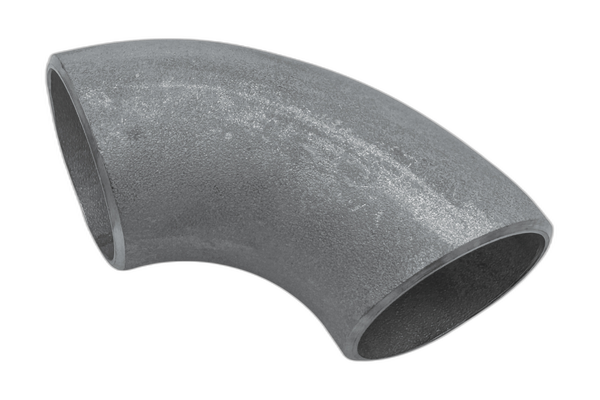
Atlas de materiais de cotovelos por serviço
Leia o Atlas pelo serviço, não pelo preço. O A234 WPB atende à maior parte das tubulações de aço-carbono em temperatura moderada; no momento em que a linha opera fria, o WPB é a resposta errada e o A420 WPL6, testado contra impacto a −46 °C, é o único grau de carbono que se qualifica. Quando a temperatura e a fluência aumentam, os graus de baixa liga Cr-Mo WP11/WP22 assumem; quando a ameaça é a corrosão, o A403 304/316L é a resposta. Para cotovelos sanitários de solda tubo-OD 3A, polidos ou não polidos, com tangentes, consulte nossa linha de conexões sanitárias, dimensionada pelo diâmetro externo do tubo, e não por NPS.
Schedules correspondentes ao sistema de tubulação, sem mistura
A espessura de parede é definida pelo schedule, e as duas famílias de materiais usam sistemas de schedule diferentes. Especifique-os separadamente para que a parede do cotovelo corresponda à do tubo na solda:
Dimensões ASME B16.9 e a medida do centro à extremidade
Todas as dimensões abaixo são reconciliadas com a cópia da ASME B16.9-2018 em nossa biblioteca de normas e conferidas nas tabelas de referência publicadas; as células que não podemos confirmar na norma ficam em branco, sem suposições. Esta é a ficha técnica que a maioria dos fornecedores de importação omite ou publica com erros de cópia; aqui ela está correta, em um só lugar.
[ MATRIZ DE DADOS ] REFERÊNCIA DIMENSIONAL
| NPS | D.E. (mm) |
Centro à extremidade 90° LR — A (mm) |
Centro à extremidade 45° — B (mm) |
90° SR — A (mm) |
|---|---|---|---|---|
| 2 | 60.3 | 76 | 35 | 51 |
| 3 | 88.9 | 114 | 51 | 76 |
| 4 | 114.3 | 152 | 64 | 102 |
| 6 | 168.3 | 229 | 95 | 152 |
| 8 | 219.1 | 305 | 127 | 203 |
| 10 | 273.0 | 381 | 159 | 254 |
| 12 | 323.8 | 457 | 190 | 305 |
| 16 | 406.4 | 610 | 254 | 406 |
| 24 | 610.0 | 914 | 381 | 610 |
Chanfros padrão e riscos de ajuste na importação
As extremidades de soldagem são chanfradas conforme a B16.9 como padrão; os chanfros da ASME B16.25 aplicam-se somente a soldas de transição, de parede espessa ou com correspondência de diâmetro interno.
Fornecedores de importação omitem ou publicam tabelas dimensionais quebradas; as linhas de 3 polegadas e 4 polegadas são um local comum para encontrar um valor de parede ou de centro à extremidade transposto. Uma única célula errada se torna problema do comprador no ajuste, porque um avanço de 152 mm cortado para 102 mm deixa uma folga que nenhum soldador consegue fechar. A Synbase reconcilia cada valor com a cópia da ASME B16.9-2018 em sua biblioteca antes do envio, portanto a tabela usada para planejar um spool de refinaria ou produção é a mesma pela qual o cotovelo foi realmente fabricado.
Afinamento da parede do extradorso e parede mínima: a janela de espessura de parede do extradorso
SEC.01_Mecânica
Todo cotovelo conformado tem uma parede irregular, e isso é previsto no projeto, não um defeito. Quando a curva é formada, o raio externo, o extradorso, se alonga e afina, enquanto o raio interno, o intradorso, se comprime e engrossa; a parede fica próxima do nominal na linha de centro.
onde WT é a parede inicial, OSR é o raio externo e CLR é o raio da linha de centro.
SEC.02_P perda FAC
Onde os cotovelos realmente perdem parede em serviço é no extradorso, e o mecanismo dominante é a corrosão acelerada pelo escoamento (FAC), não a simples abrasão; as curvas de aço-carbono desenvolvem áreas localmente afinadas no raio externo, onde a turbulência remove a camada protetora de óxido. Por isso se especifica um raio longo para escoamento agressivo, por isso schedules mais espessos prolongam a vida útil em retornos de polpa e por isso curvas críticas quanto à erosão às vezes são construídas com uma parede interna revestida por solda.
SEC.03_Norma
Para um cotovelo conformado B16.9, este é um fato de tolerância de conformação, e não um risco para o comprador: a norma exige que a parede acabada, após a conformação, incluindo o extradorso, ainda atenda ao mínimo especificado, portanto o cotovelo recebido mantém seu schedule nominal. A questão em serviço é separada. A ASME B31.3 par. 304.2.1 estabelece a regra aplicável: uma curva deve manter, após a conformação, uma espessura de parede pelo menos igual ao mínimo exigido para o tubo reto nas mesmas condições.
SEC.04_Capacidade
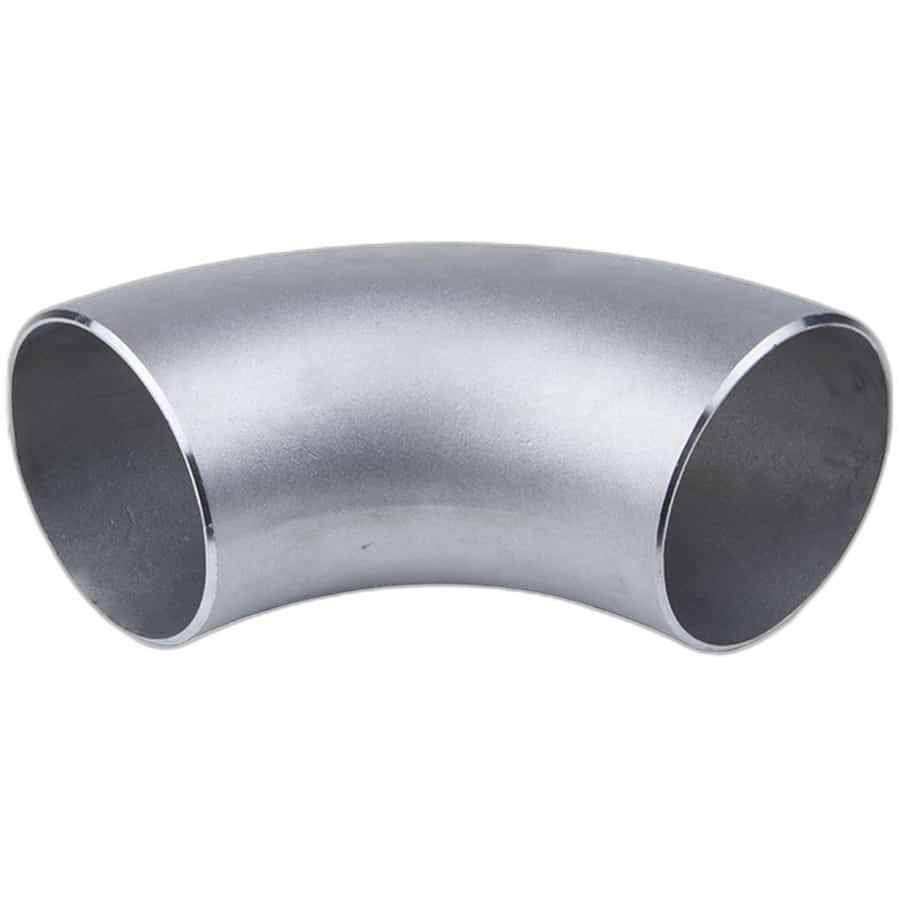
Ao contrário da maioria dos fornecedores, que tratam um cotovelo como commodity com um único número de parede, a Synbase especifica o extradorso como a parede limitante do projeto, porque é ali que a corrosão acelerada pelo escoamento remove cerca de 0,1–0,5 mm por ano em uma linha agressiva. A escolha nem sempre é óbvia: um schedule mais espesso ou um raio mais longo prolonga a vida útil, enquanto restringir excessivamente a parede acrescenta um custo que uma linha de serviço limpo talvez não necessite. Confirmamos a escolha contra o mínimo da B31.3 e então fazemos a cotação.
Parâmetros de dados limitantes do projeto
Fabricação,
END e certificação de cotovelo de solda de topo
Processo de conformação a quente e tratamento térmico
Os cotovelos são conformados a quente por empurramento sobre mandril ou prensa hidráulica, a partir de tubo-mãe SMLS ou soldado, depois dimensionados, chanfrados e tratados termicamente conforme o requisito do grau. A rota de fabricação é importante para o comprador:
Empurramento sobre mandril
Um cotovelo empurrado sobre mandril mantém controle mais rigoroso da parede ao redor do extradorso.
Prensagem a quente
Um cotovelo prensado a quente é adequado para parede espessa e diâmetro grande.
A parte do processo que determina se um comprador de EPC confia em uma usina desconhecida é a inspeção e a documentação por trás dela; é aí que Synbase apresenta suas evidências.
Inspeção e certificado de ensaio da usina
Cada corrida é verificada quanto à composição química, resistência à tração e, para graus de baixa temperatura, impacto Charpy, com END por ultrassom, partículas magnéticas ou líquido penetrante conforme o pedido, além de identificação positiva do material (PMI) e dureza nos graus de liga.
Cada remessa inclui um certificado de ensaio da usina EN 10204 3.1, e o número da corrida nesse certificado corresponde ao número estampado na conexão.
| Tração | 415–585 MPa |
| Escoamento | ≥240 MPa |
| Alongamento | ≥22% (longitudinal) |
| Dureza | ≤197 HB |
[DATA] EN 10204 2.1 vs 2.2 vs 3.1 vs 3.2 — what your inspector needs
Para tubulações de pressão, a maioria das especificações exige 3.1 como mínimo. Certificados de usina forjados são um problema documentado na cadeia de suprimentos de aço, exatamente por isso a correspondência entre o número da corrida e a estampagem, além da inspeção de terceiros, é importante.
Onde os cotovelos de solda de topo da Synbase estão em serviço
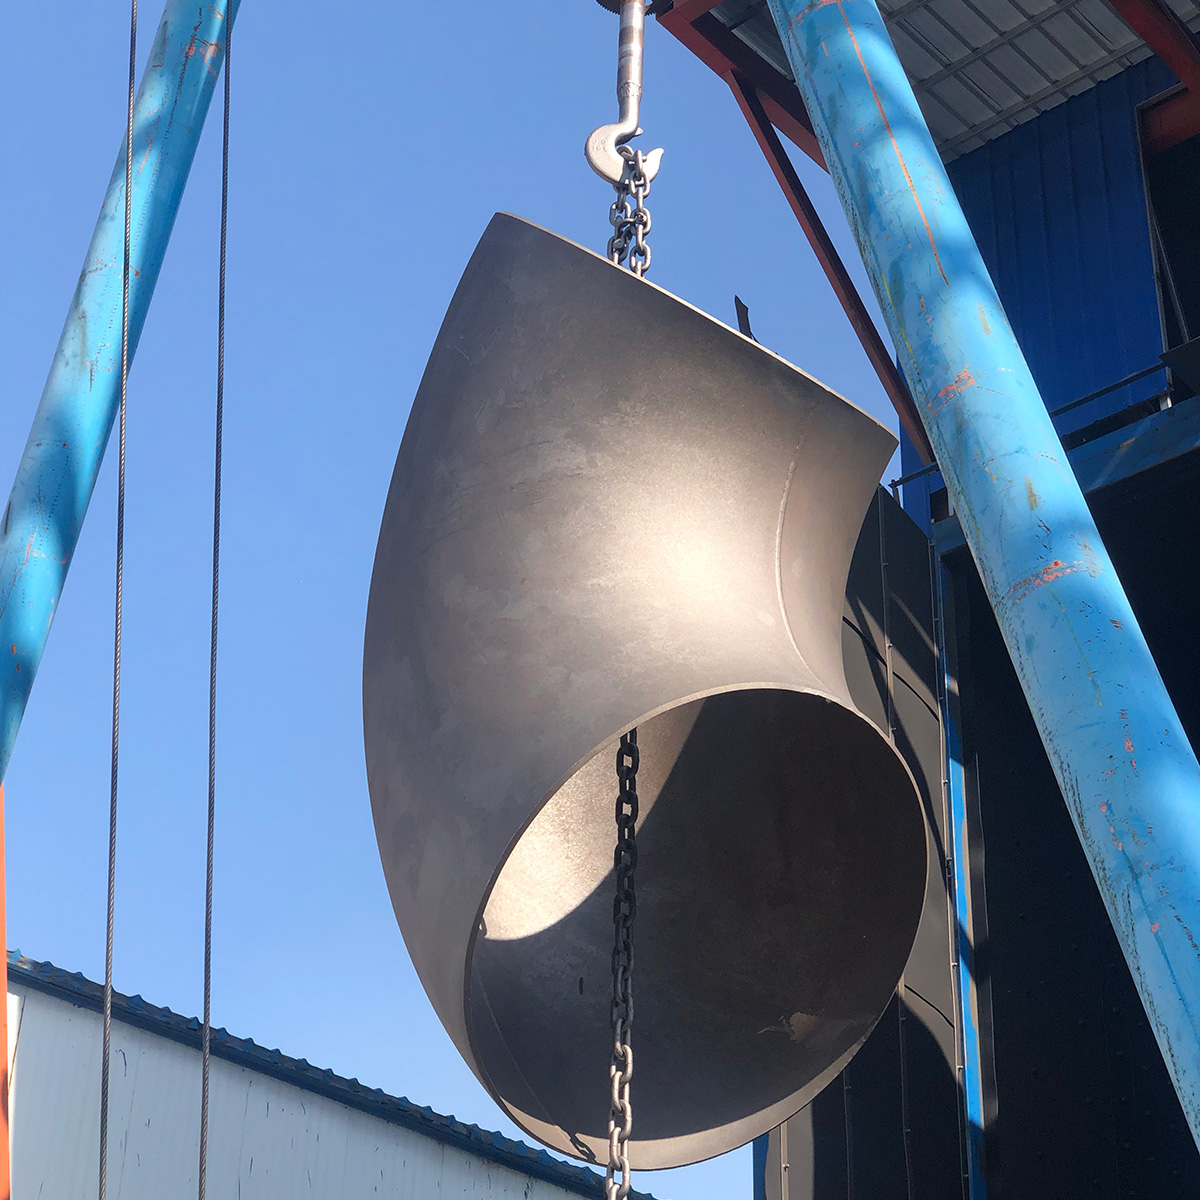 FIG.01 / Cotovelo de solda de topo
A Synbase é a empresa de conexões de tubulação do E-CHENG STEEL GROUP, certificado pela ISO 9001, com integração da cadeia de suprimentos por meio de parceiros como Baosteel e Tianjin Pipe (TPCO) — entidades que um comprador pode verificar de forma independente, em vez de uma parede de logotipos. A mesma usina que fabrica esses cotovelos também fornece o tubo de linha API 5L e os produtos OCTG correspondentes nos quais eles são soldados, permitindo que um projeto adquira tubos e conexões com um único conjunto de certificados de ensaio da usina.
Petróleo e gás
Spools de tubos de linha.
Refinaria
Circuitos de trocadores e caldeiras.
GNL / clima frio
Linhas em A420 WPL6.
Mineração
Retornos de polpa em que a vida útil do extradorso é o fator determinante do projeto.
em serviço em mais de 100 países
Compra de cotovelos de solda de topo de uma usina no exterior: custo posto, controle de qualidade e redução de riscos
A pergunta honesta sobre suprimentos não é “importado ou nacional” — até os distribuidores dos EUA mantêm em estoque conexões A234 WPB importadas e aprovadas, portanto as conexões importadas já são a norma do mercado. A verdadeira questão é o custo posto total em comparação com a qualidade verificada, e há um ponto de equilíbrio claro.
O custo posto é uma composição, não um preço de etiqueta. Preço unitário direto da usina, menos a margem do distribuidor, mais frete marítimo, mais imposto de importação — incluindo eventuais direitos antidumping e compensatórios — mais despesas aduaneiras e entrega de última milha. A compra direta da usina se torna vantajosa à medida que o volume do pedido se aproxima de quantidades de contêiner ou de projeto; um distribuidor nacional vence em uma retirada pequena, urgente e fracionada. Informamos aos compradores de que lado dessa linha eles estão.
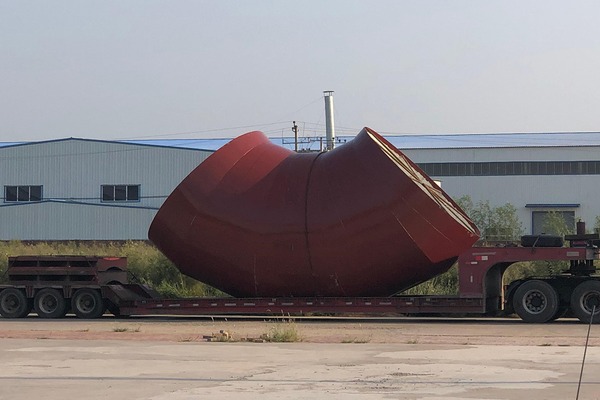
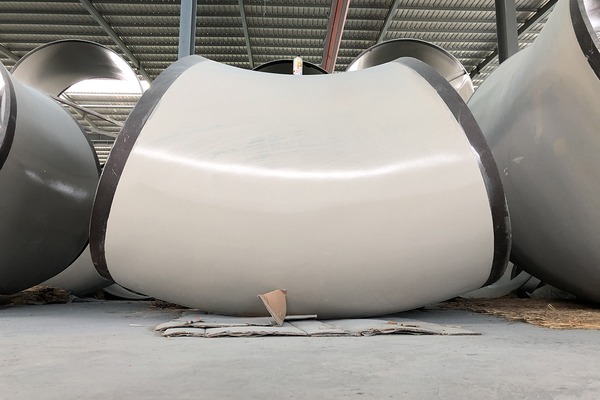
Ferramentas de engenharia e calculadoras para cotovelos de solda de topo
Calculadora de avanço do centro à extremidade
Seletor de grau para serviço
Seletor de raio LR vs SR
FAQ: Cotovelos de solda de topo
P: Qual é a diferença entre um cotovelo de raio longo e um de raio curto?
Um cotovelo de raio longo (LR) tem um raio centro-extremidade de 1,5 × NPS; um cotovelo de raio curto (SR) tem 1,0 × NPS. O LR proporciona menor queda de pressão e fluxo mais suave (K ≈ 0.75 contra ~0.9 para 90°); o SR economiza um terço da dimensão da face para roteamento em espaços reduzidos. Use LR para fluxo e erosão, SR para espaço.
P: Qual é o raio de um cotovelo de raio longo de 90 graus?
1,5 × o diâmetro nominal do tubo, medido até a linha de centro. Um LR de 90° para NPS 4 tem 6 in; um para NPS 6 tem 9 in; um para NPS 8 tem 12 in.
P: Qual é o avanço de um cotovelo LR de 90 para tubo de 4 polegadas?
Para um cotovelo de 90°, o avanço é igual à dimensão centro-extremidade, que é igual ao raio; portanto, o avanço de um LR de 90° de 4 in é 6 in. (O avanço de 45° não é a dimensão centro-extremidade publicada; derive-o a partir da geometria do deslocamento.)
P: Qual é a diferença entre A234 WPB e WPC?
Ambos são graus de aço-carbono forjado conforme ASTM A234 para serviço em temperaturas moderadas a altas; o WPC tem uma faixa de resistência à tração ligeiramente maior que o WPB. O WPB é o padrão comum; o WPC é especificado quando o grau de tubo correspondente exige isso.
P: Um cotovelo de solda de topo é SMLS ou soldado?
Qualquer um dos dois. A Synbase fornece cotovelos para solda de topo SMLS (sem costura) e soldados; ambos atendem às dimensões da ASME B16.9 e têm a mesma rastreabilidade EN 10204 3.1. A construção SMLS é normalmente especificada para serviço de maior pressão, em meio ácido ou cíclico, quando os engenheiros não querem uma costura longitudinal de solda atravessando o corpo da conexão, além da solda circunferencial em cada extremidade.
P: NPS é igual ao diâmetro externo real?
Não. O diâmetro nominal do tubo é uma designação, não o DE medido; por exemplo, NPS 4 tem DE de 114,3 mm (4.5 in). Combine o DE e o schedule do cotovelo ao tubo, não apenas o número NPS.