
COUDE À SOUDER BOUT À BOUT (90°/45° LR/SR)
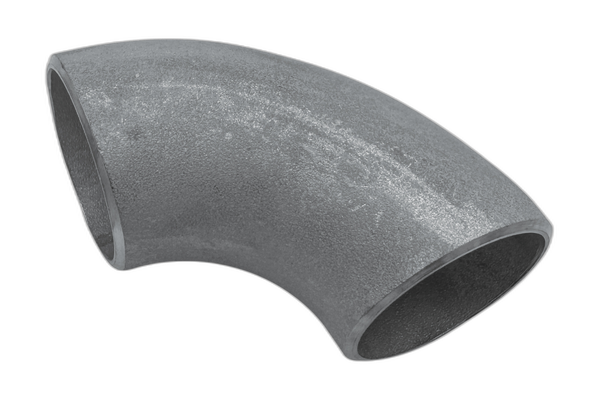
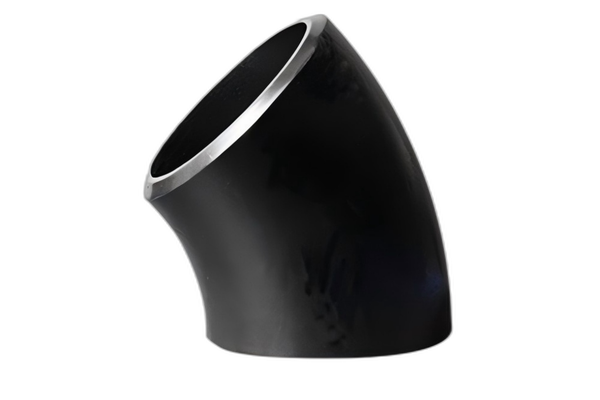
Coude à souder bout à bout : raccords de tuyauterie ASME B16.9 90° et 45°, grand et petit rayon
Les raccords coudés à souder bout à bout dirigent le flux par un joint soudé à pénétration complète qui supporte la même pression que le tube de conduite, sans filetage, sans voie de fuite ni restriction de diamètre. Synbase fournit départ aciérie des coudes ASME B16.9 à 90° et 45°, à grand et petit rayon, en acier au carbone (A234 WPB/WPC), en acier faiblement allié Cr-Mo (A234 WP11/WP22) et en acier inoxydable (A403 304/316L), chacun expédié avec un certificat d’essai en usine EN 10204 3.1 traçable jusqu’à la coulée. Pour un matériau de base compatible, consultez le tube sans soudure en acier au carbone.
- ½″–48″ plage de dimensions NPS
- 90° / 45° LR (1.5D) et SR (1.0D)
- A234 · A403 carbone / faiblement allié / inoxydable
- Sch 10S–XXS plage d’épaisseurs de paroi
- B16.9 dimensions et tolérances
- EN 10204 3.1 certificat d’essai en usine traçable à la coulée
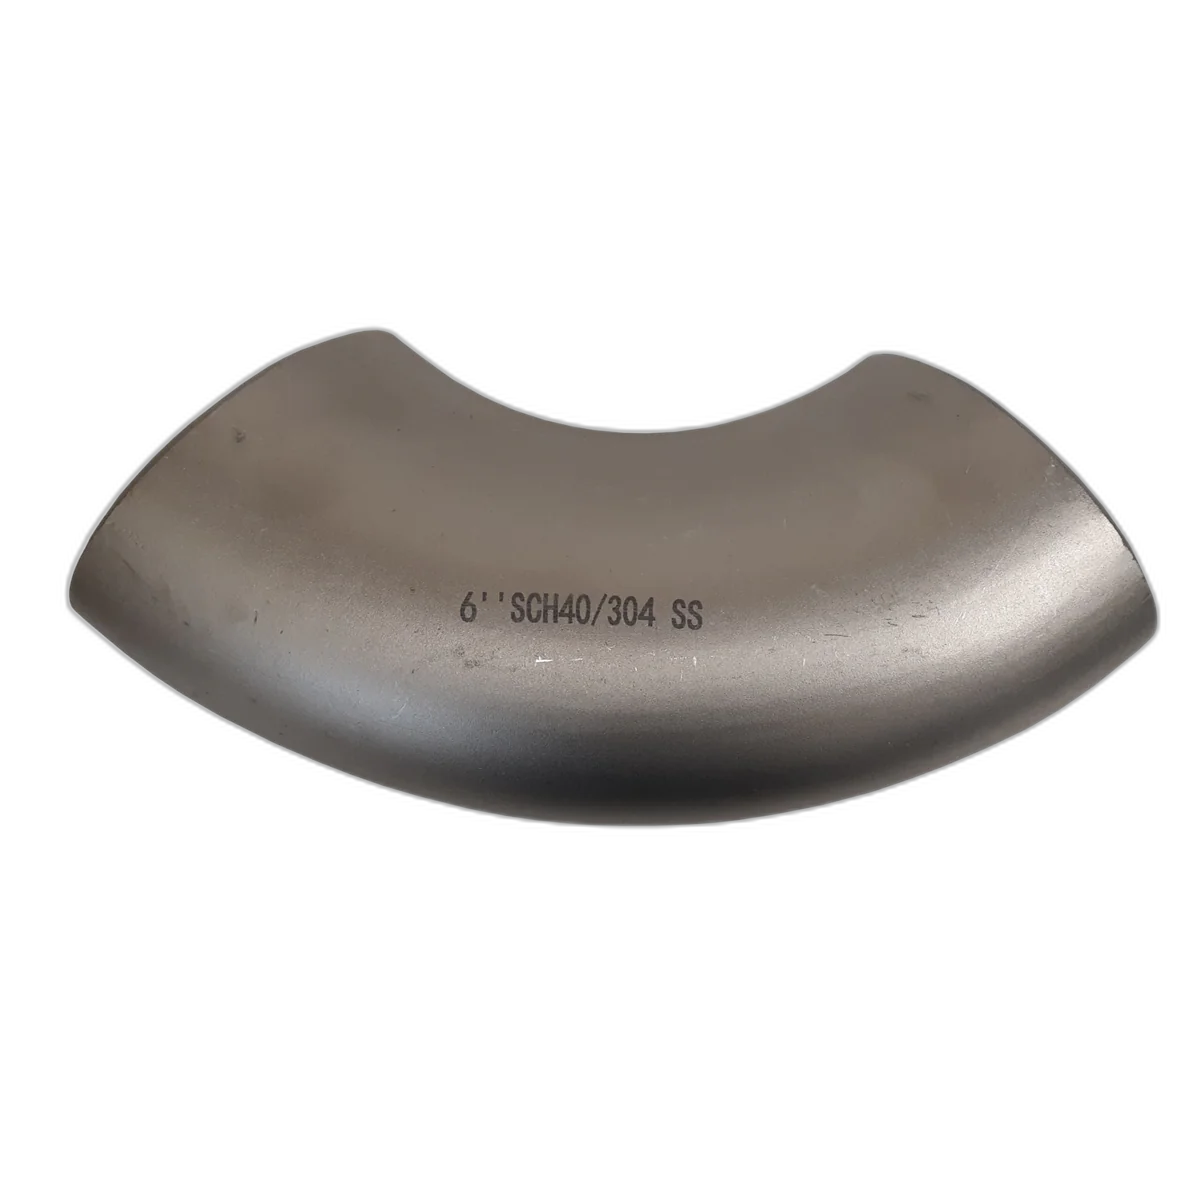
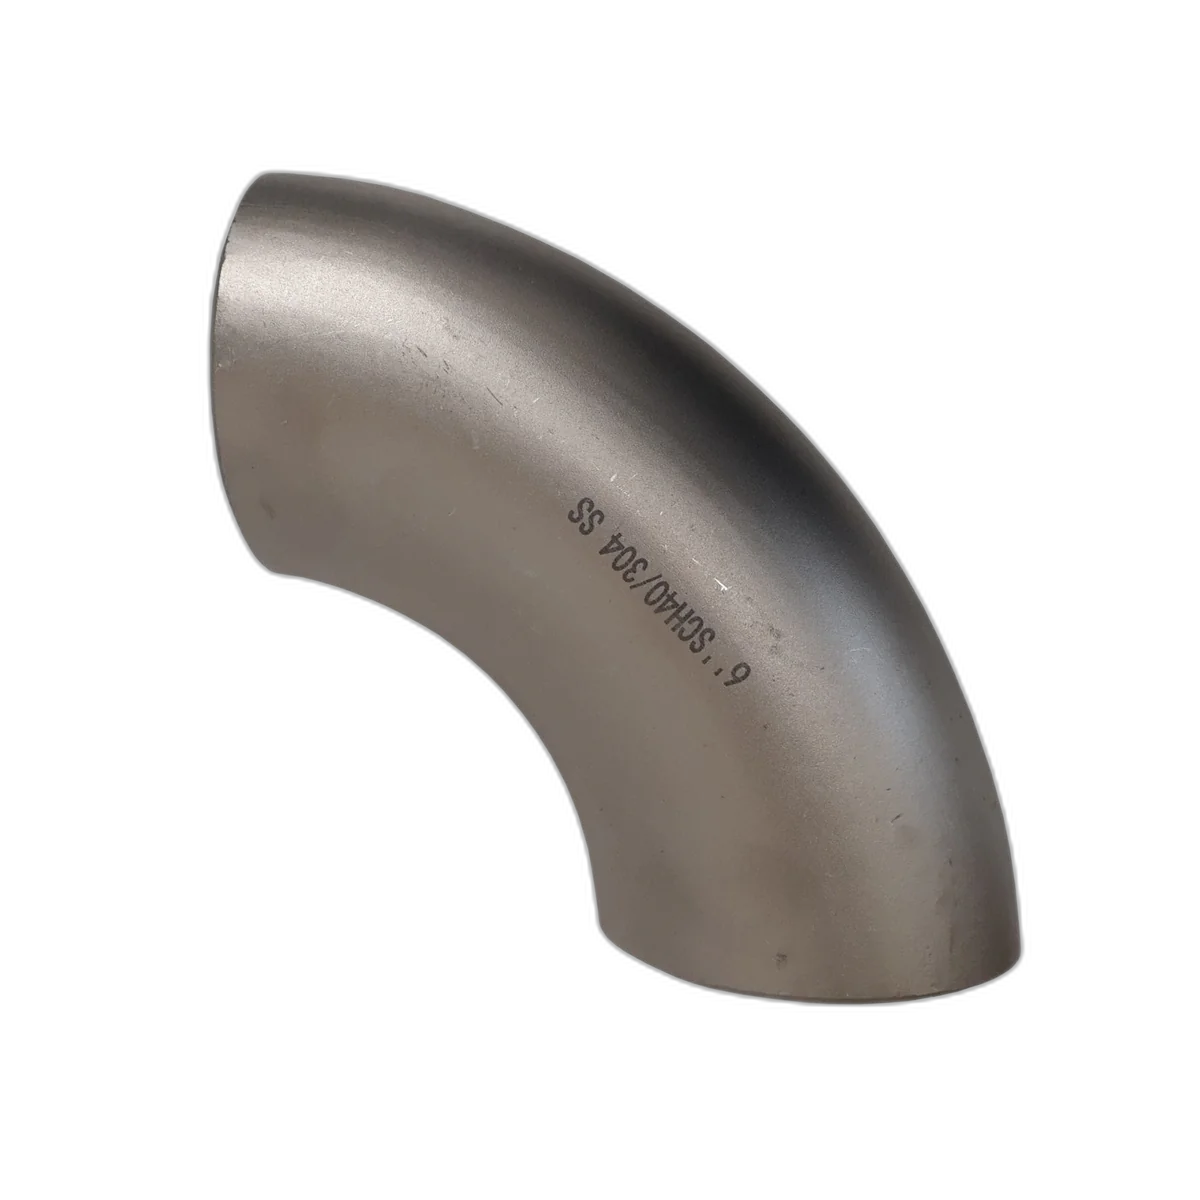
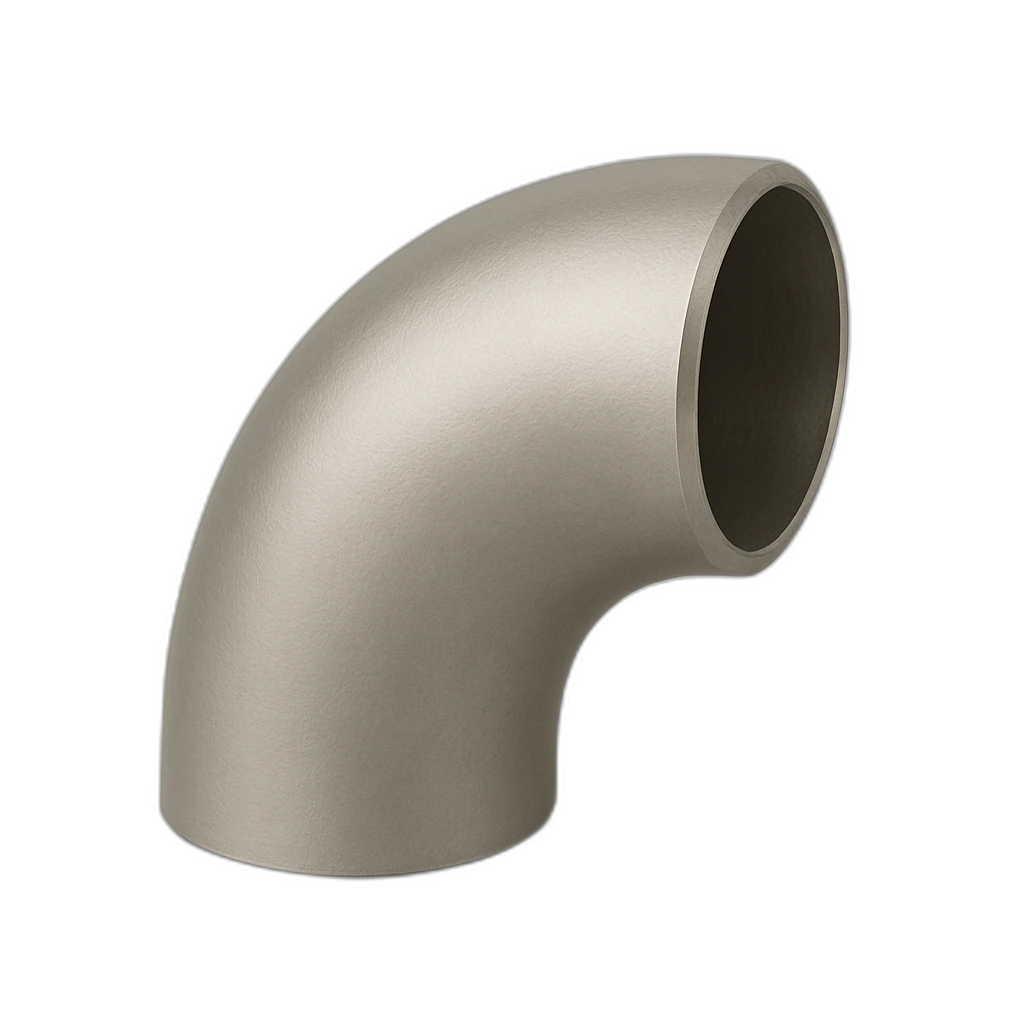
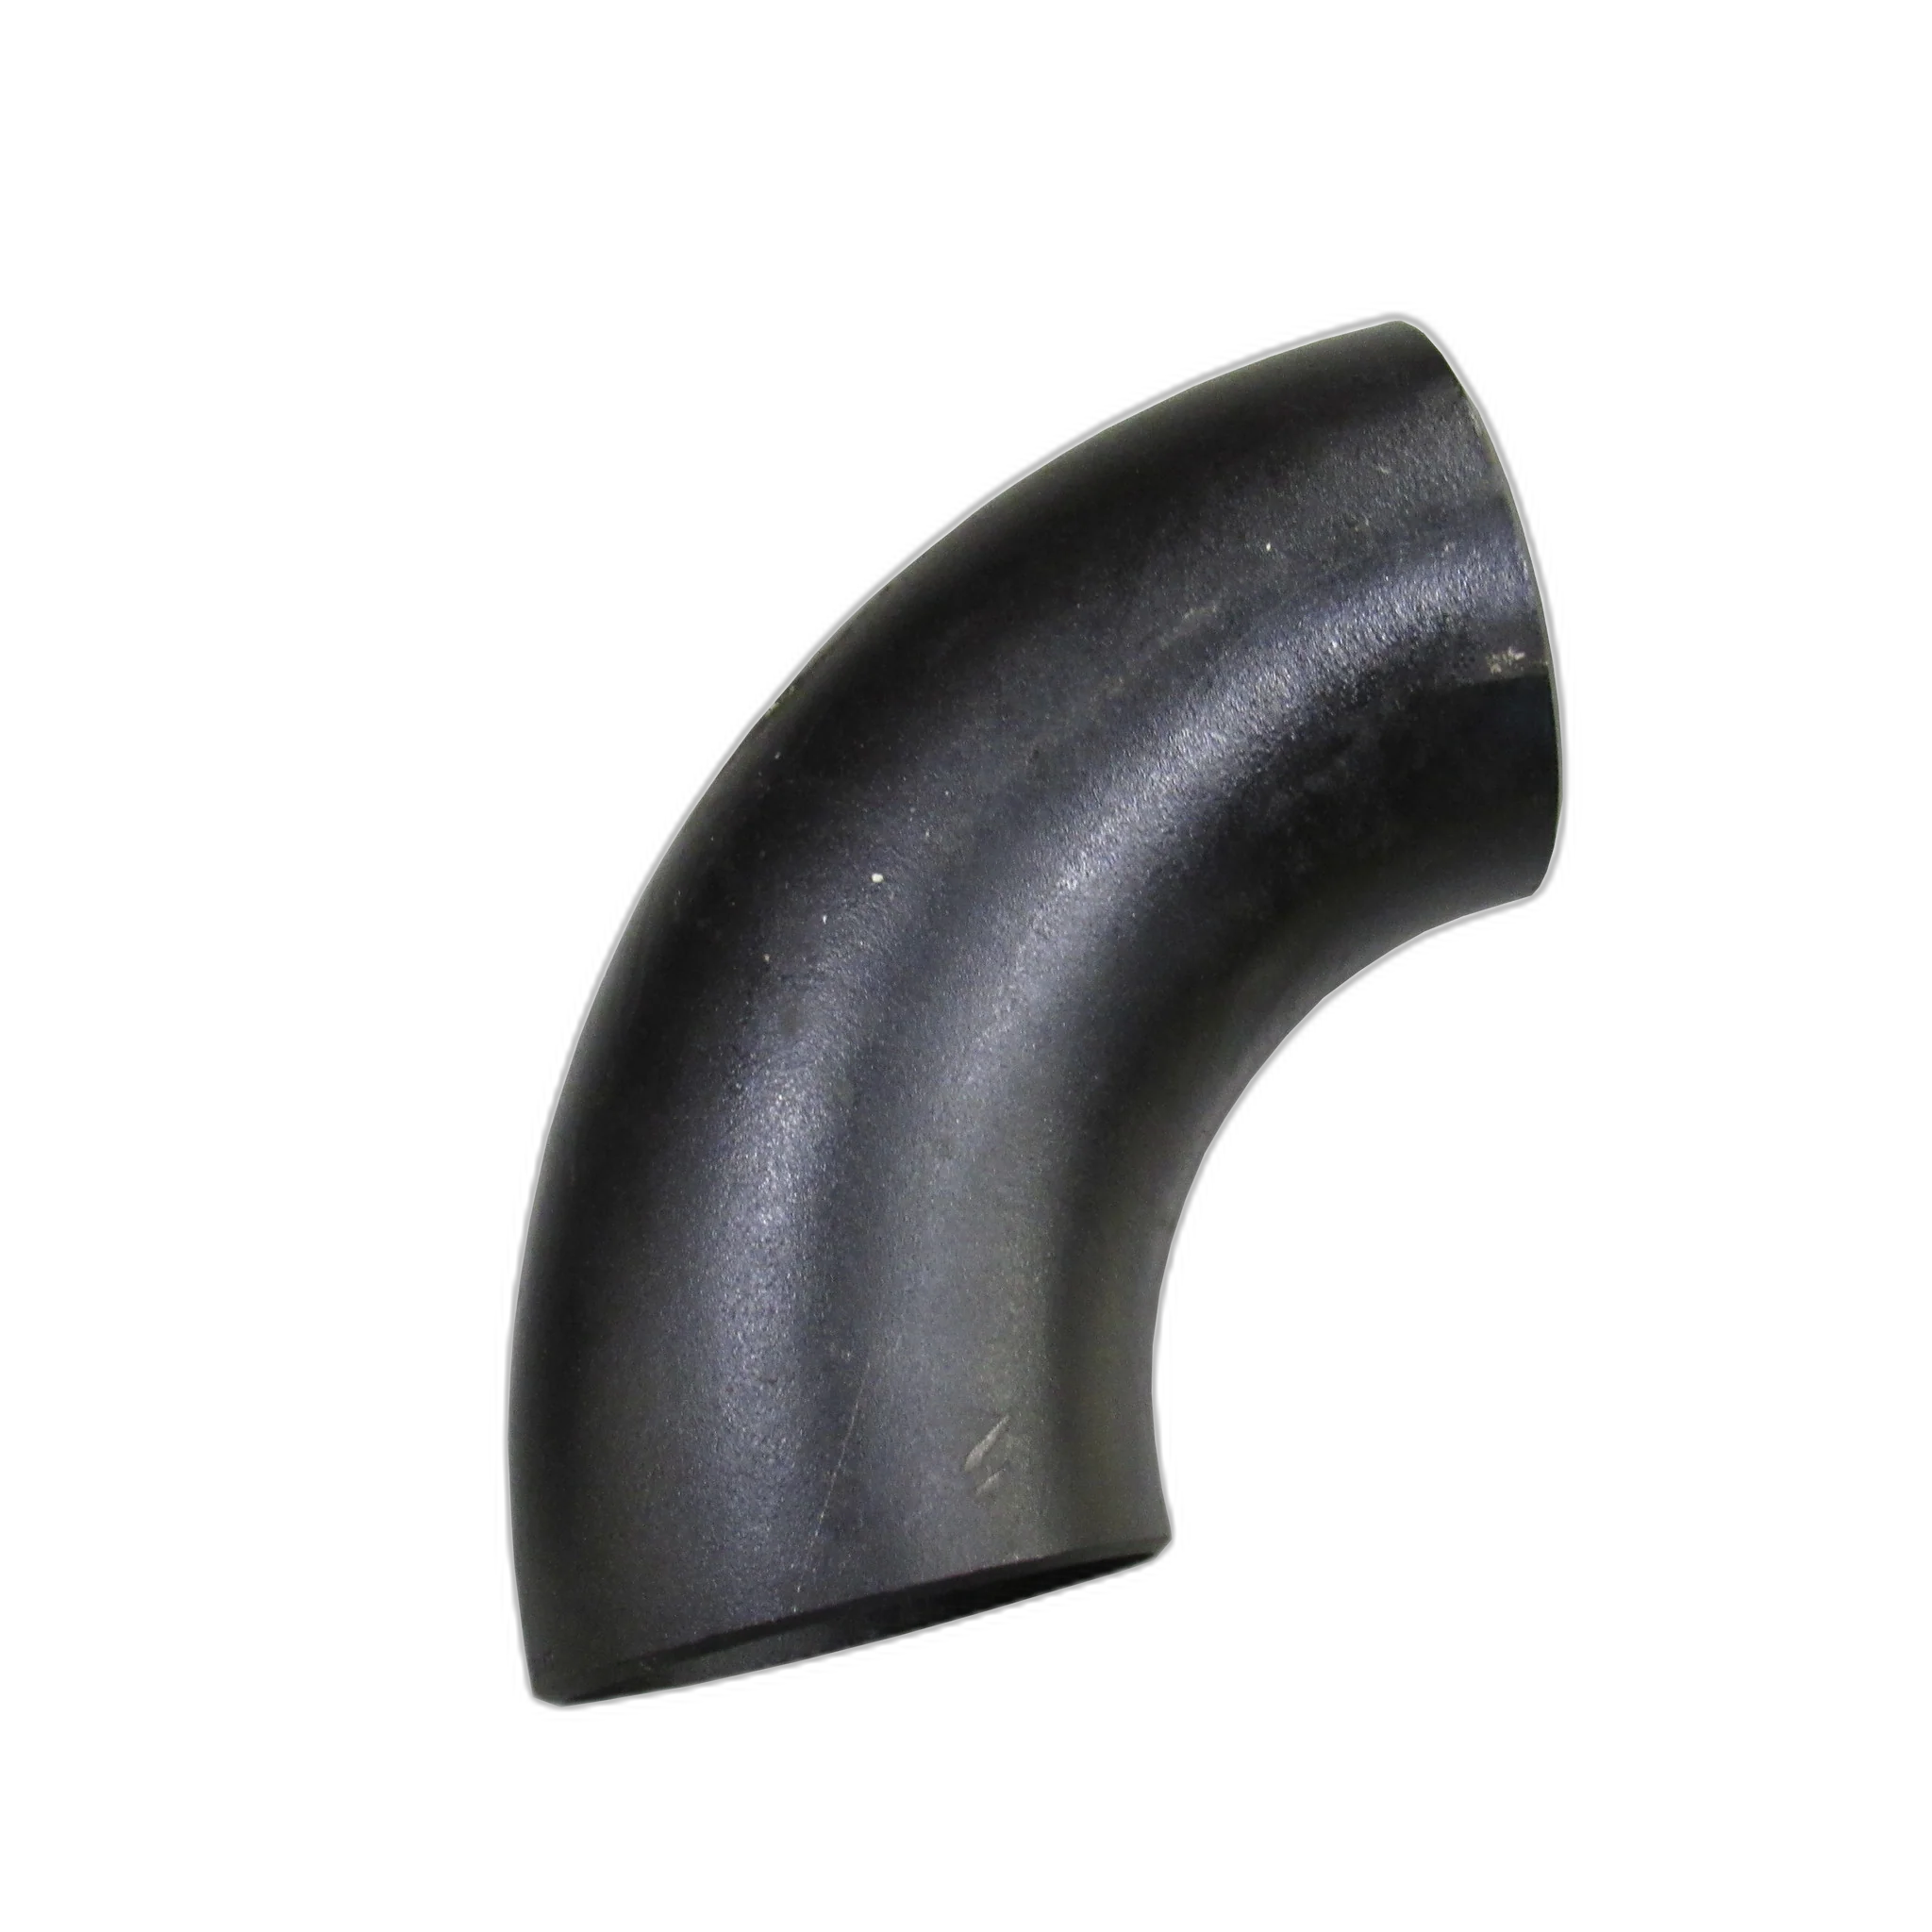
Comment un coude à souder bout à bout change la direction d’un tube sans voie de fuite ni perte de pression
Un coude à souder bout à bout est soudé directement sur la ligne par ses extrémités biseautées ; le raccord devient ainsi une section continue à pleine section du tube, au lieu d’un assemblage mécanique boulonné ou fileté. Ce choix de conception élimine les deux modes de défaillance introduits par les raccordements filetés et à emboîtement : le pied de filet générateur de contraintes et la crevasse annulaire où se concentrent la corrosion et les cycles de pression. Le véritable choix des ingénieurs n’est pas de savoir s’il faut souder, mais de sélectionner le rayon, la nuance et l’épaisseur de paroi pour que le coude résiste aux conditions de service qu’il rencontre.
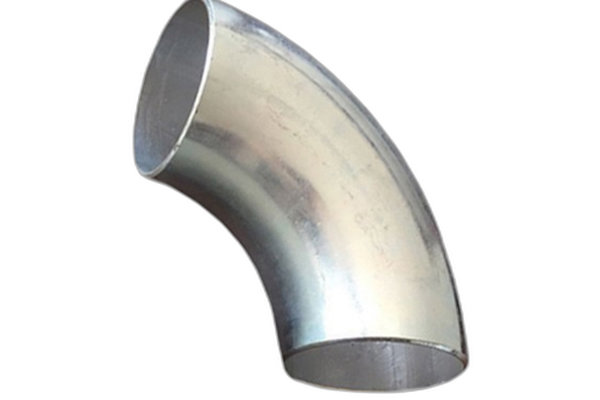
[COMPARE] SMLS vs. butt weld
« SMLS » (sans joint) décrit la fabrication du matériau de base : extrudé sans cordon de soudure longitudinal ; « soudé bout à bout » décrit l’assemblage du raccord au tube (soudure circonférentielle sur une extrémité biseautée). Un coude à souder bout à bout SMLS réunit les deux : un coude formé à partir d’un tube sans joint, puis installé par soudage bout à bout. Dans les deux cas, l’ASME B16.9 régit les dimensions du raccord et son comportement pression-température.
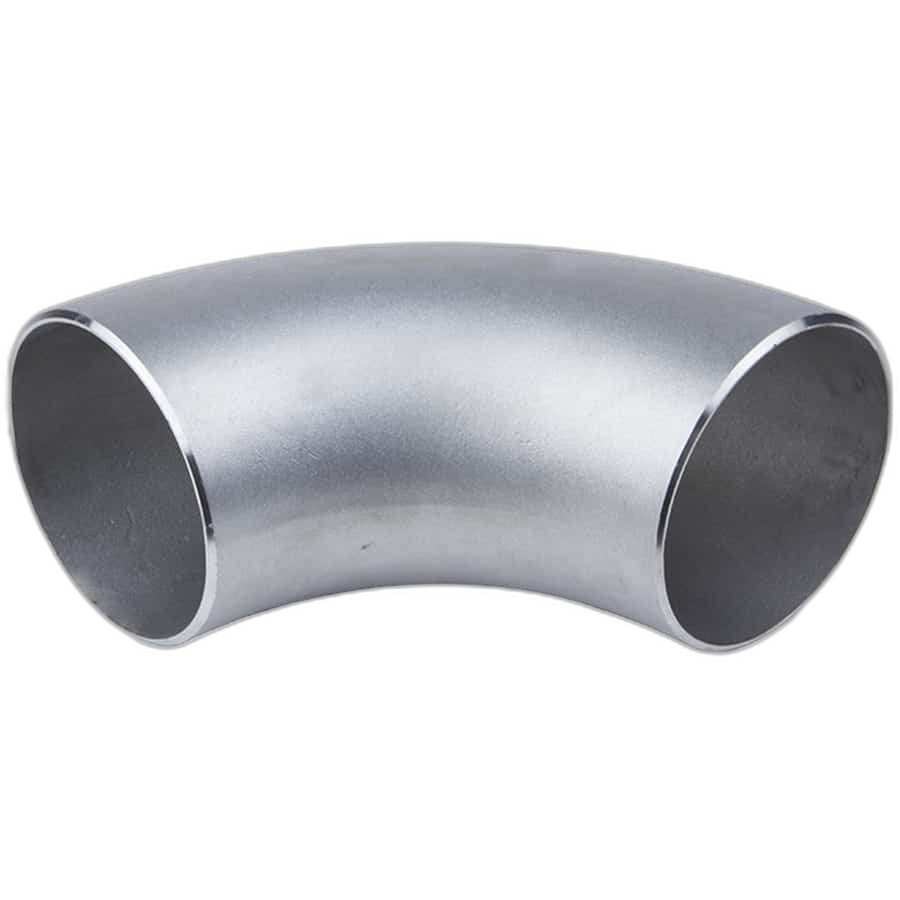
[ANALYSIS] Why butt weld
Pour changer la direction d’une conduite sous pression, la méthode de raccordement est un véritable choix d’ingénierie, et les chiffres favorisent le joint soudé lorsque le diamètre intérieur et la pression augmentent. La comparaison ci-dessous porte sur les capacités de raccordement, sans langage commercial. Contrairement aux raccordements à emboîtement ou filetés, le soudage bout à bout offre une résistance supérieure et élimine les risques de corrosion en crevasse, ce qui le rend idéal pour les systèmes haute pression. Pour les piquages compacts, comparez les raccords forgés à souder par emboîtement.
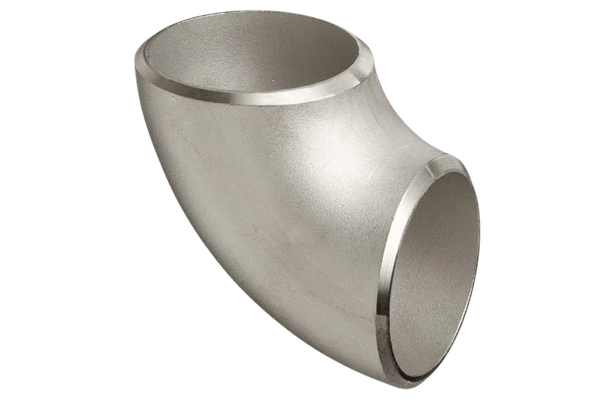
[POINT CLÉ] Application et intégrité
La soudure à pénétration complète permet au coude à souder bout à bout de conserver toute la pression de calcul et tout le diamètre intérieur du tube de conduite, tandis que les raccords à emboîtement et filetés comportent une crevasse et une marche dans l’alésage qui limitent leur pression et favorisent la corrosion en crevasse. Au-delà de NPS 2″ et sur toute ligne qui sera radiographiée, le soudage bout à bout est pratiquement le seul raccordement qualifié ; c’est pourquoi les coudes sont les raccords soudés bout à bout les plus utilisés en tuyauterie de procédé.
Dans les tuyauteries de pétrole et gaz, de raffinerie et de production, un coude à souder bout à bout qui maintient 100 % de la pression du tube de conduite à NPS 24 (610 mm) fait la différence entre un spool fiable et une voie de fuite près de la vanne suivante. C’est pourquoi Synbase normalise ou traite thermiquement chaque coude en acier au carbone et faiblement allié selon les procédures ISO 9001 et en certifie le résultat : la version honnête de la « qualité industrielle » est un rapport d’essai traçable, pas un slogan.
Capacités de raccordement — matrice de données
| Raccordement | Capacité en pression | Voie de fuite | Plage de dimensions | Inspection de soudure |
|---|---|---|---|---|
| Coude à souder bout à bout | tube correspondant à 100 % | aucune — pleine section | NPS ½″–48″+ | soudure complète RT / UT |
| Soudure par emboîtement (B16.11) | Classe 3000 / 6000 / 9000 | jeu de crevasse annulaire | ≤ NPS 2″–4″ | MT / PT (cordon d’angle uniquement) |
| Fileté (B16.11) | réduite par l’usinage du filetage | crevasse au pied du filet | ≤ NPS 4″ | contrôle visuel uniquement |
| À brides | joint / classé selon la classe | face d’étanchéité du joint | toutes dimensions | contrôle visuel + couple de serrage des boulons |
AVERTISSEMENT — SPÉCIFICATION D’INGÉNIERIE
Si l’une de ces trois variables est incorrecte, les symptômes sont prévisibles : un coude à petit rayon choisi pour une boue abrasive s’amincit sur sa paroi extérieure et se perfore ; un coude en acier au carbone A234 WPB spécifié pour une ligne à −30 °C échoue à l’exigence de résilience que seul l’A420 WPL6 satisfait ; un coude inox Schedule 10S commandé pour un système Schedule 40 crée un décalage d’épaisseur de paroi au niveau de la soudure. Un coude B16.9 est conçu pour supporter la même pression interne admissible que le tube correspondant de même nuance et série ; il n’existe pas de « classe de raccord » distincte à consulter, avec une épaisseur minimale spécifique au coude vérifiée selon l’ASME B31.3, paragraphe 304.2.1, lorsque le code s’applique.
Coudes à grand et petit rayon : la courbe de transition
01. Définition et dimensions
Un coude à grand rayon (LR) possède un rayon entre axe et extrémité de 1,5 × la dimension nominale du tube — un coude LR 90° NPS 4 mesure 6 in (152 mm) entre axe et extrémité. Un coude à petit rayon (SR) vaut 1,0 × NPS ; un coude SR 90° NPS 4 mesure donc 4 in. Le rayon est mesuré jusqu’à l’axe du tube, et non jusqu’au diamètre extérieur ou intérieur.
02. Écoulement et perte de pression
Le rayon est un choix entre écoulement et encombrement, avec un point de transition mesurable. La perte de pression dans un raccord s’exprime par un coefficient de résistance (K) selon la méthode Crane TP-410. Un coude à grand rayon 90° présente environ K ≈ 0.75 ; un coude à petit rayon/standard 90° environ K ≈ 0.9. À 45°, l’écart augmente proportionnellement, avec environ K 0.20 (LR) contre K 0.40 (SR). Le grand rayon dévie donc le flux avec 15–50 % de résistance locale en moins, moins de turbulence à l’extrados et une érosion plus douce.
03. Transition d’application
Cet avantage n’est pas universel, c’est là que se situe la transition. À grande vitesse, en service abrasif ou diphasique, et sur les longues lignes droites alimentant l’aspiration d’une pompe, la turbulence réduite du LR justifie l’encombrement supplémentaire : choisissez LR. Dans un skid encombré, un collecteur compact ou un support structurel où la dimension de face réduite de 50 % permet le routage, la pénalité de perte de charge du SR est assez faible pour être acceptée : choisissez SR. À faible nombre de Reynolds, l’écart de perte de charge LR/SR se resserre ; sur une ligne lente et visqueuse, la décision redevient purement géométrique.
[SPEC-03] Base de conformité
LR (1.5D) et la plage générale 90°/45° → ASME B16.9. SR (1.0D) et les retours → ASME B16.28. Les rayons plus serrés ou plus longs, les coudes 3D, 5D et 6D, sortent du champ des normes B16.9/B16.28 et sont fournis comme coudes par induction ou coudes de tube selon ASME B16.49 ou MSS-SP-75, et non comme coudes corroyés. Synbase produit ces quatre classes ; seul le changement de classe de rayon détermine le document qui régit la dimension.
Paramètres de performance
La gamme de raccords soudés bout à bout Synbase, nuances, angles et séries
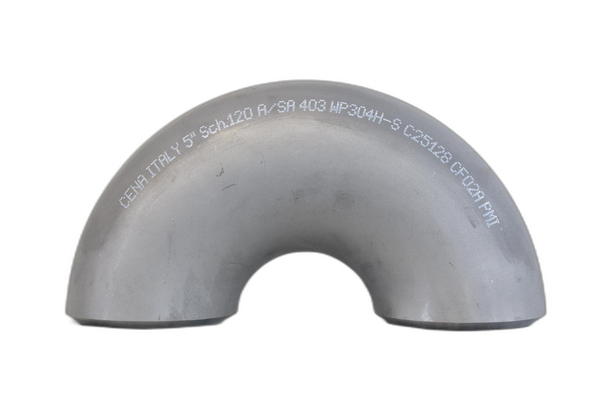
La gamme de raccords soudés bout à bout Synbase couvre les quatre angles réellement nécessaires à un système de tuyauterie : coudes à 90° et 45° dans les deux rayons, ainsi que retours à 180°, en acier au carbone, faiblement allié et inoxydable, et associe chaque nuance à l’application qu’elle doit servir, et non au catalogue.
La logique de sélection ci-dessous est ce que les pages fournisseurs fragmentées omettent : quelle nuance convient à quelle ligne, et pourquoi. Un coude en acier inoxydable 316L et un coude en acier au carbone A234 WPB partagent les mêmes dimensions B16.9, mais répondent à des conditions de service totalement différentes.
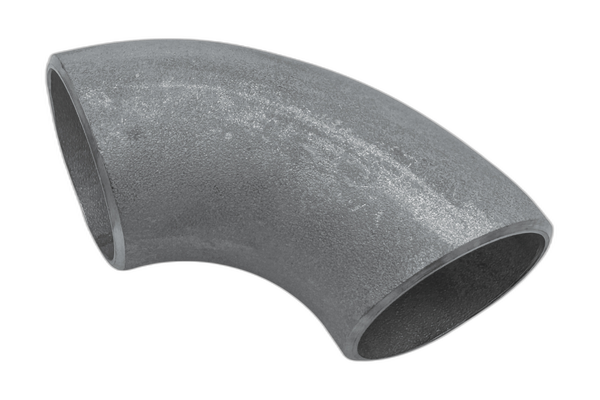
Atlas matériau-service des coudes
Lisez l’atlas en fonction du service, et non du prix. L’A234 WPB couvre la plupart des tuyauteries en acier au carbone à température modérée ; dès que la ligne fonctionne à basse température, le WPB est la mauvaise réponse et l’A420 WPL6, contrôlé à −46 °C, est la seule nuance carbone qualifiée. Lorsque la température et le fluage augmentent, les nuances Cr-Mo faiblement alliées WP11/WP22 prennent le relais ; lorsque la menace est la corrosion, l’A403 304/316L y répond. Pour les coudes sanitaires soudés sur tube à diamètre extérieur 3A, polis ou non, avec tangentes, consultez notre gamme de raccords sanitaires, dimensionnée selon le diamètre extérieur du tube et non le NPS.
Séries adaptées au système de tubes, sans mélange
L’épaisseur de paroi est définie par la série, et les deux familles de matériaux utilisent des systèmes de séries différents. Spécifiez-les séparément afin que la paroi du coude corresponde à celle du tube au niveau de la soudure :
Dimensions ASME B16.9 et cote entre axe et extrémité
Chaque dimension ci-dessous est rapprochée de la version ASME B16.9-2018 de notre bibliothèque de normes et recoupée avec les tableaux de référence publiés ; les cellules que nous ne pouvons pas confirmer par la norme restent vierges plutôt que d’être devinées. Il s’agit de la fiche technique que la plupart des fournisseurs importateurs omettent ou publient avec des erreurs de copie ; ici, elle est correcte et réunie au même endroit.
[ MATRICE DE DONNÉES ] RÉFÉRENCE DIMENSIONNELLE
| NPS | D.E. (mm) |
Entre axe et extrémité 90° LR — A (mm) |
Entre axe et extrémité 45° — B (mm) |
90° SR — A (mm) |
|---|---|---|---|---|
| 2 | 60.3 | 76 | 35 | 51 |
| 3 | 88.9 | 114 | 51 | 76 |
| 4 | 114.3 | 152 | 64 | 102 |
| 6 | 168.3 | 229 | 95 | 152 |
| 8 | 219.1 | 305 | 127 | 203 |
| 10 | 273.0 | 381 | 159 | 254 |
| 12 | 323.8 | 457 | 190 | 305 |
| 16 | 406.4 | 610 | 254 | 406 |
| 24 | 610.0 | 914 | 381 | 610 |
Biseaux standard et risques d’ajustage à l’importation
Les extrémités à souder sont biseautées selon la B16.9 par défaut ; les biseaux ASME B16.25 s’appliquent uniquement aux soudures de transition, à paroi épaisse ou avec correspondance d’alésage.
Les fournisseurs importateurs omettent ou publient des tableaux dimensionnels erronés ; les lignes de 3 pouces et 4 pouces sont souvent celles où l’on trouve une valeur d’épaisseur ou d’entre axe transposée. Une seule cellule incorrecte devient le problème de l’acheteur lors de l’ajustage : une cote de 152 mm coupée à 102 mm laisse un espace qu’aucun soudeur ne peut fermer. Synbase rapproche chaque valeur de la version ASME B16.9-2018 de sa bibliothèque avant l’expédition ; le tableau à partir duquel vous concevez un spool de raffinerie ou de production est donc bien celui selon lequel le coude a été fabriqué.
Amincissement de paroi à l’extrados et paroi minimale : fenêtre d’épaisseur de paroi à l’extrados
SEC.01_Mécanique
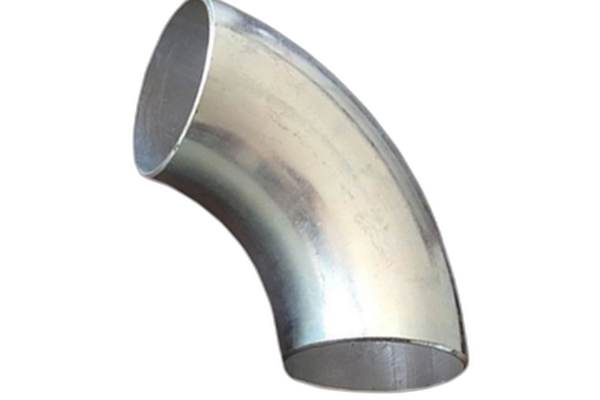
Tout coude formé présente une paroi irrégulière, et cela est prévu par la conception, ce n’est pas un défaut. Lors du formage, le rayon extérieur, l’extrados, s’étire et s’amincit, tandis que le rayon intérieur, l’intrados, se comprime et s’épaissit ; la paroi reste proche de la valeur nominale sur l’axe.
où WT désigne la paroi initiale, OSR le rayon extérieur et CLR le rayon sur l’axe.
SEC.02_Perte FAC
En service, les coudes perdent réellement de la paroi à l’extrados, et le mécanisme dominant est la corrosion accélérée par l’écoulement (FAC), et non la simple abrasion. Les coudes en acier au carbone développent des zones localement amincies sur le rayon extérieur, où la turbulence enlève la couche d’oxyde protectrice. C’est pourquoi un grand rayon est spécifié pour les écoulements agressifs, pourquoi des séries plus épaisses prolongent la durée de service sur les retours de boues, et pourquoi les coudes critiques pour l’érosion sont parfois fabriqués avec une paroi intérieure rechargée par soudage.
SEC.03_Norme
Pour un coude corroyé B16.9, il s’agit d’un fait lié aux tolérances de formage plutôt que d’un risque pour l’acheteur : la norme exige que la paroi finie, après formage, y compris à l’extrados, respecte toujours le minimum spécifié ; le coude reçu possède donc sa série nominale. La question en service est distincte. Le paragraphe 304.2.1 de l’ASME B31.3 fixe la règle applicable : après formage, un coude doit conserver une épaisseur de paroi au moins égale au minimum requis pour le tube droit dans les mêmes conditions.
SEC.04_Capacité
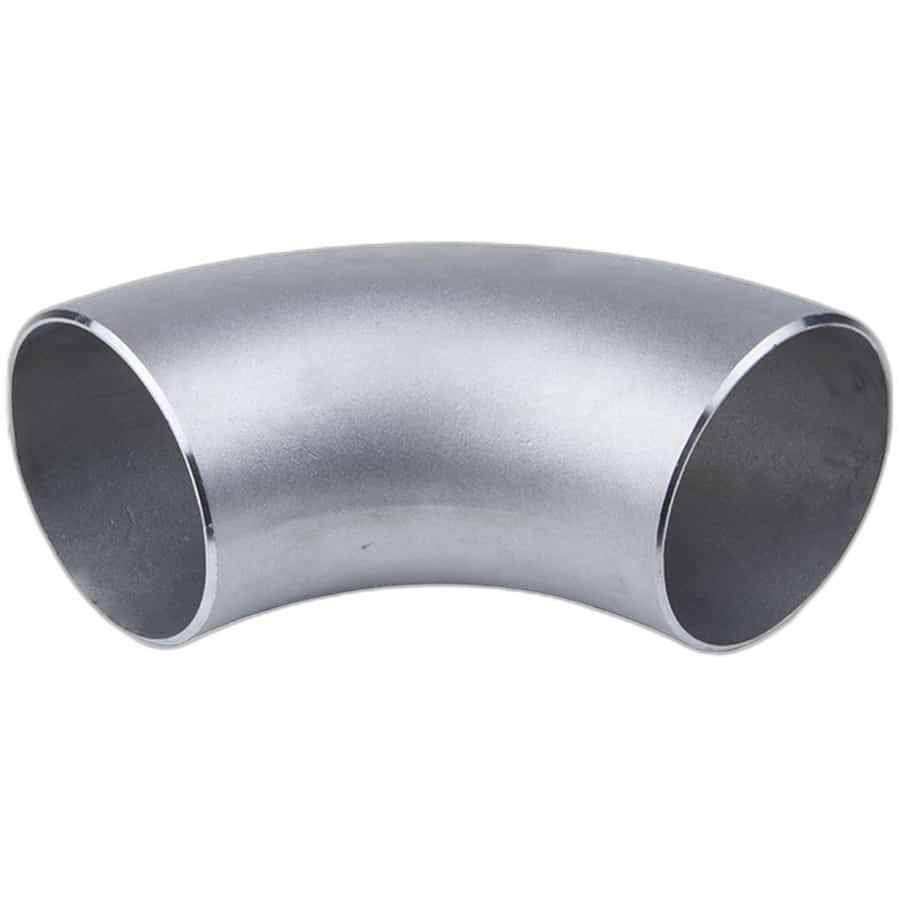
Contrairement à la plupart des fournisseurs, qui traitent un coude comme une matière standard avec une seule valeur de paroi, Synbase spécifie l’extrados comme paroi limitante de la conception, car c’est là que la corrosion accélérée par l’écoulement enlève environ 0,1–0,5 mm par an sur une ligne agressive. Le compromis n’est pas toujours évident : une série plus épaisse ou un rayon plus long prolongent la durée de service, tandis qu’une paroi surdimensionnée augmente le coût sans nécessité pour une ligne en service propre. Nous confirmons le choix par rapport au minimum B31.3, puis nous établissons le devis.
Paramètres de données limitant la conception
Fabrication,
CND et certification des coudes à souder bout à bout
Procédé de formage à chaud et de traitement thermique
Les coudes sont formés à chaud par poussée sur mandrin ou par presse hydraulique à partir d’un tube mère SMLS ou soudé, puis calibrés, biseautés et traités thermiquement selon les exigences de la nuance. La voie de fabrication compte pour l’acheteur :
Poussée sur mandrin
Un coude poussé sur mandrin maintient un meilleur contrôle de l’épaisseur autour de l’extrados.
Presse à chaud
Un coude pressé à chaud convient aux parois épaisses et aux grands diamètres.
La partie du procédé qui détermine si un acheteur EPC fait confiance à une aciérie inconnue est constituée des essais et des documents qui les étayent ; c’est donc là que Synbase apporte ses preuves.
Inspection et certificat d’essai en usine
Chaque coulée est vérifiée par analyse chimique, essais de traction et, pour les nuances basse température, résilience Charpy, avec des CND par ultrasons, magnétoscopie ou ressuage selon la commande, ainsi qu’une identification positive du matériau (PMI) et un contrôle de dureté pour les nuances alliées.
Chaque expédition comprend un certificat d’essai en usine EN 10204 3.1, et le numéro de coulée figurant sur ce certificat correspond au numéro estampé sur le raccord.
| Traction | 415–585 MPa |
| Limite d’élasticité | ≥240 MPa |
| Allongement | ≥22 % (longitudinal) |
| Dureté | ≤197 HB |
[DATA] EN 10204 2.1 vs 2.2 vs 3.1 vs 3.2 — what your inspector needs
Pour les tuyauteries sous pression, la plupart des spécifications exigent au minimum un certificat 3.1. Les certificats d’aciérie falsifiés constituent un problème documenté dans la chaîne d’approvisionnement de l’acier, d’où l’importance de faire correspondre le numéro de coulée au marquage et de procéder à une inspection par tierce partie.
Où les coudes à souder bout à bout Synbase sont utilisés
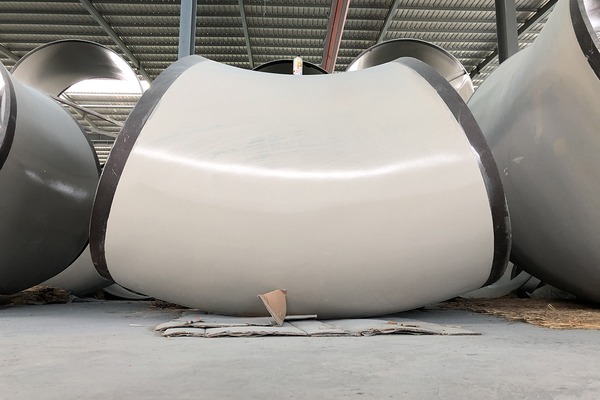
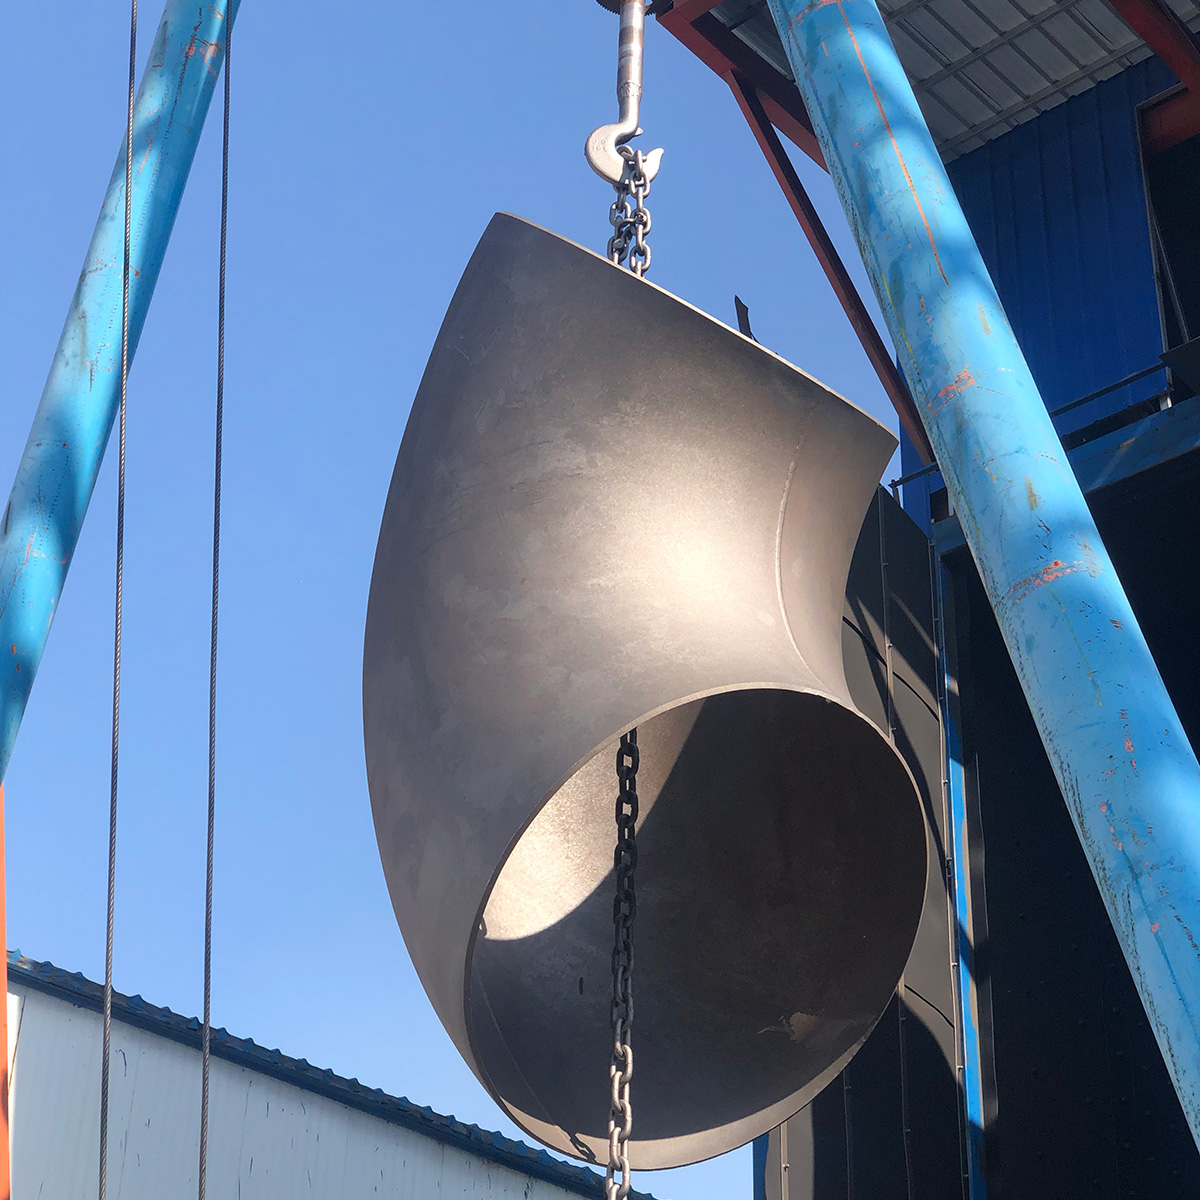 FIG.01 / Coude à souder bout à bout
Synbase est l’entreprise de raccords de tuyauterie du groupe sidérurgique E-CHENG STEEL GROUP, certifié ISO 9001, avec une intégration de la chaîne d’approvisionnement par des partenaires tels que Baosteel et Tianjin Pipe (TPCO) — des entités qu’un acheteur peut vérifier indépendamment, plutôt qu’un mur de logos. La même aciérie qui fabrique ces coudes fournit aussi les tubes de conduite API 5L et les produits OCTG correspondants dans lesquels ils sont soudés ; un projet peut ainsi approvisionner tubes et raccords avec un seul ensemble de certificats d’essai en usine.
Pétrole et gaz
Spools de tubes de conduite.
Raffinerie
Circuits d’échangeurs et de chaudières.
GNL / climat froid
Lignes en A420 WPL6.
Mines
Retours de boues où la durée de vie de l’extrados détermine la conception.
en service dans plus de 100 pays
Acheter des coudes soudés bout à bout auprès d’une aciérie étrangère : coût rendu, contrôle qualité et réduction des risques
La question honnête en matière d’approvisionnement n’est pas « importation ou production nationale » — même les distributeurs américains stockent des produits A234 WPB importés et homologués ; les raccords importés sont donc déjà la norme du marché. La vraie question est celle du coût total rendu par rapport à une qualité vérifiée, et le seuil de rentabilité est clairement identifiable.
Le coût rendu est un empilement, pas un simple prix affiché. Prix unitaire départ usine, diminué de la marge du distributeur, auquel s’ajoutent le fret maritime, les droits d’importation — y compris les droits antidumping et compensateurs — ainsi que les frais de douane et du dernier kilomètre. L’achat direct à l’aciérie devient avantageux lorsque le volume de la commande approche celui d’un conteneur ou d’un projet ; un distributeur national est préférable pour un petit besoin urgent en livraison partielle. Nous indiquons aux acheteurs de quel côté de cette ligne ils se situent.
Outils et calculateurs d’ingénierie pour les coudes à souder bout à bout
Calculateur des cotes centre-extrémité
Sélecteur de nuance selon le service
Sélecteur de rayon LR ou SR
FAQ : coudes à souder bout à bout
Q : Quelle est la différence entre un coude à long rayon et un coude à court rayon ?
Un coude à long rayon (LR) possède un rayon centre-extrémité de 1,5 × NPS ; un coude à court rayon (SR) correspond à 1,0 × NPS. Le LR entraîne une perte de pression moindre et un écoulement plus progressif (K ≈ 0.75 contre ~0.9 pour un 90°) ; le SR économise un tiers de la dimension frontale pour les passages exigus. Utilisez le LR pour l’écoulement et l’érosion, et le SR lorsque l’espace est limité.
Q : Quel est le rayon d’un coude à long rayon de 90 degrés ?
1,5 × le diamètre nominal du tube, mesuré jusqu’à l’axe. Un NPS 4 LR à 90° mesure 6 in ; un NPS 6 mesure 9 in ; un NPS 8 mesure 12 in.
Q : Quel est le déport d’un coude à long rayon 90 de 4 in ?
Pour un coude à 90°, le déport est égal à la cote centre-extrémité, elle-même égale au rayon ; le déport d’un coude LR 90° de 4 in est donc de 6 in. (Le déport à 45° n’est pas la cote centre-extrémité publiée ; il faut le calculer à partir de la géométrie du décalage.)
Q : Quelle est la différence entre A234 WPB et WPC ?
Tous deux sont des nuances d’acier au carbone corroyé relevant de l’ASTM A234 pour un service à température modérée à élevée ; WPC présente une plage de résistance à la traction légèrement supérieure à celle de WPB. WPB est la nuance courante par défaut ; WPC est spécifiée lorsque la nuance de tube correspondante l’exige.
Q : Un coude à souder bout à bout est-il SMLS ou soudé ?
Les deux. Synbase fournit des coudes à souder bout à bout SMLS (sans soudure) et soudés ; tous sont conformes aux dimensions de l’ASME B16.9 et bénéficient de la même traçabilité selon EN 10204 3.1. La construction SMLS est généralement spécifiée pour les services à pression plus élevée, acides ou cycliques, lorsque les ingénieurs ne souhaitent pas qu’un cordon de soudure longitudinal traverse le corps du raccord en plus de la soudure circonférentielle à chaque extrémité.
Q : Le NPS est-il égal au diamètre extérieur réel ?
Non. La désignation de diamètre nominal du tube n’est pas le diamètre extérieur mesuré ; par exemple, le NPS 4 présente un diamètre extérieur de 114,3 mm (4.5 in). Faites correspondre le diamètre extérieur et la série du coude à ceux du tube, et non au seul numéro NPS.






