Tube en acier soudé : ERW, LSAW, SSAW et conduite API 5L
Un tube en acier soudé est formé en roulant une tôle ou une bobine d’acier en cylindre, puis en fusionnant le joint ; dans une aciérie moderne, ce joint n’est plus le point faible dont les acheteurs étaient avertis il y a une génération. Pour un appel d’offres de pipeline, d’adduction d’eau ou de structure, les vrais critères sont plus précis : quel procédé de soudage — ERW, LSAW ou SSAW — et quelle nuance correspondent réellement à votre diamètre, votre pression de service et votre budget.
Synbase fournit les trois procédés ainsi que des tubes de conduite API 5L issus d’un même groupe d’aciéries ; le procédé est donc adapté à la spécification, au lieu de dépendre de ce qu’un négociant a en stock.
Demandez un devis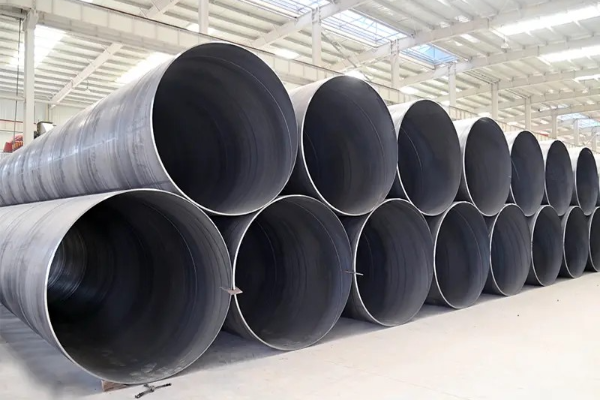
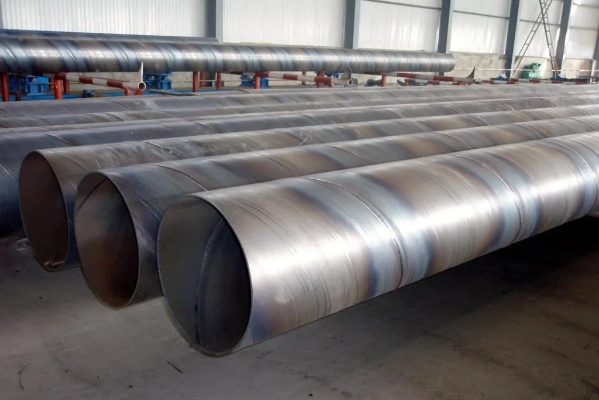
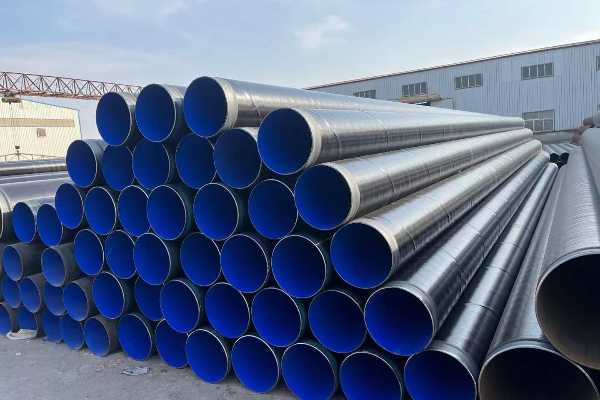
Adaptez le procédé de soudage à la spécification avant d’acheter
La plupart des regrets liés aux tubes soudés remontent à une erreur commise très en amont : le procédé a été choisi parce qu’il était bon marché ou disponible en stock, et non pour le service qu’il devait réellement supporter. Commandez de l’ERW pour une conduite principale haute pression et l’épaisseur maximale sera trop faible ; commandez du LSAW pour une conduite d’eau basse pression et vous paierez des inspections inutiles.
Nous commençons donc chaque devis de la même manière : nous orientons le diamètre, l’épaisseur de paroi, la pression et la nuance vers le procédé qui est le plus performant pour chacun de ces critères, au lieu d’imposer une seule ligne.
Contrairement à un distributeur qui vous oriente vers ce qui se trouve sur le rack, Synbase fabrique les trois procédés en interne selon ISO 9001 ; une conduite d’adduction d’eau de 1220 mm et une application gazière X65 de 508 mm reçoivent ainsi le bon soudage, et non celui qui est disponible. C’est la raison structurelle pour laquelle un devis fondé sur le procédé est plus pertinent qu’un devis fondé sur le prix pour les fabricants de pipelines et les contractants EPC. Nous ne prétendons pas qu’un procédé est supérieur partout ; le compromis évolue avec chaque diamètre et chaque pression.
Quel procédé de tube en acier soudé dois-je utiliser ?
Utilisez l’ERW (soudage par résistance électrique/haute fréquence) pour des diamètres jusqu’à environ 24" à basse ou moyenne pression ; le LSAW (soudage longitudinal à l’arc submergé, formage JCOE/UOE) pour les conduites principales haute pression de pétrole et de gaz et les fortes épaisseurs à partir de 16" ; le SSAW (soudage hélicoïdal à l’arc submergé) pour l’adduction d’eau, les pieux et les conduites de grand diamètre basse pression lorsque le coût est déterminant. API 5L est la spécification de conduite appliquée aux trois procédés.
Le routeur de procédés pour tubes soudés
Voici le tableau qu’aucun distributeur ne publie : il associe chaque procédé à la plage de spécification où il est réellement le plus adapté, avec le régime d’inspection et le facteur de joint soudé correspondants.
| Procédé | Joint soudé | Plage de diamètre extérieur | Paroi | Nuances | Inspection / facteur de joint E | Service le mieux adapté |
|---|---|---|---|---|---|---|
| ERW / HFW | Résistance HF longitudinale, sans métal d’apport | 1/2"–24" | ≤12,7 mm | API 5L X42–X70, A53, A500 | UT en ligne + hydrostatique ; E=0.85 | Transport moyenne/basse pression, structures, distribution |
| LSAW (JCOE/UOE) | Double soudage longitudinal à l’arc submergé | 16"–60" | 6,4–40 mm | API 5L X42–X100, PSL2 | 100 % UT + RT, E=1.00 | Conduites principales haute pression pétrole et gaz, offshore, forte épaisseur |
| SSAW / HSAW | Double soudage hélicoïdal à l’arc submergé | 16"–120"+ | 6–25 mm | API 5L X42–X80 | UT + hydrostatique | Adduction d’eau, pieux, structures de grand diamètre |
| Tube de conduite API 5L | Tous les procédés ci-dessus | plage complète | par procédé | X42–X80, PSL1/PSL2 | PSL2 : résilience à 0 °C + END par tube + hydrostatique | Transport de pétrole, de gaz et d’eau (superposition de spécification) |
Facteurs de joint selon ASME B31.3 ; le LSAW comporte environ 60 % de soudures en moins qu’un tube spiralé de même longueur.
Vous ne savez pas quel procédé votre diamètre et votre pression exigent ?
Envoyez votre spécification pour une vérification gratuite du procédé →La ligne de tubes soudés Synbase : ERW · LSAW · SSAW · API 5L
Choisir la mauvaise ligne ici coûte cher : commander de l’ERW alors que la spécification exige du LSAW X70 et une paroi de 12,7 mm entraîne un échec à l’inspection. Synbase fabrique l’ERW, le LSAW et le SSAW sur des lignes internes dédiées certifiées ISO 9001 et API 5L, car le bon procédé de soudage dépend de la pression et du diamètre, et non de ce qu’un négociant a en stock. Contrairement aux revendeurs qui expédient directement depuis le fournisseur le moins cher de la semaine, nous disposons de la capacité de production nécessaire pour conserver un même projet sur une même coulée traçable.
Chaque ligne est disponible en acier au carbone, allié et inoxydable — du tube en acier au carbone au tube soudé en acier inoxydable, jusqu’au tube en acier inoxydable conforme à ASTM A312 — dans les dimensions de tubes standard, avec résistance à la corrosion, chanfreinage et raccords de tuyauterie correspondants prêts à être installés.
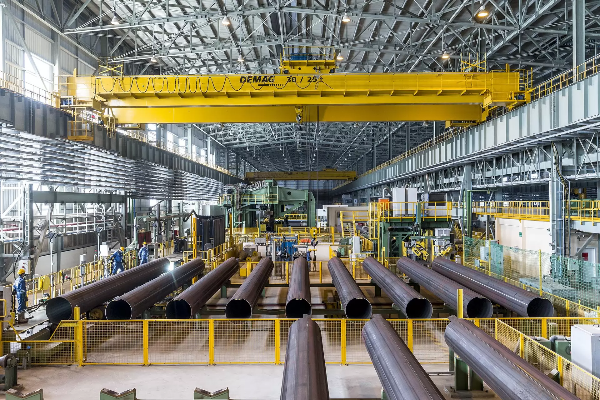
Carte des procédés par plage de diamètre extérieur
Le diamètre est le facteur le plus rapide. Au-delà de 24 pouces, il n’existe plus de tube sans soudure disponible dans le commerce ; le choix n’est pas entre soudé et sans soudure, mais entre un tube soudé adapté à l’épaisseur et à la pression requises.
| Plage de diamètre | Procédé le plus adapté | Pourquoi |
|---|---|---|
| 1/2"–16" | ERW / HFW | Alimentation continue par bobine, coût le plus faible, délai d’approvisionnement le plus court |
| 16"–24" | LSAW (haute pression) ou ERW | LSAW pour forte épaisseur et X65+ ; ERW pour service standard |
| 24"–60" | LSAW | Seule option pratique au-delà de 24" ; qualité de conduite principale avec UT+RT complets |
| 24"–120"+ | SSAW / HSAW | Investissement d’aciérie le plus faible → coût minimal pour l’eau et les pieux |
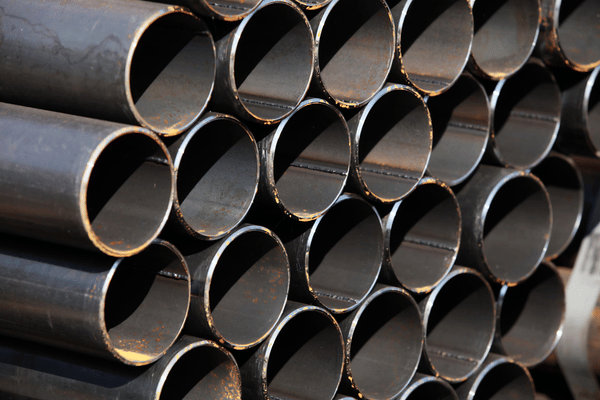
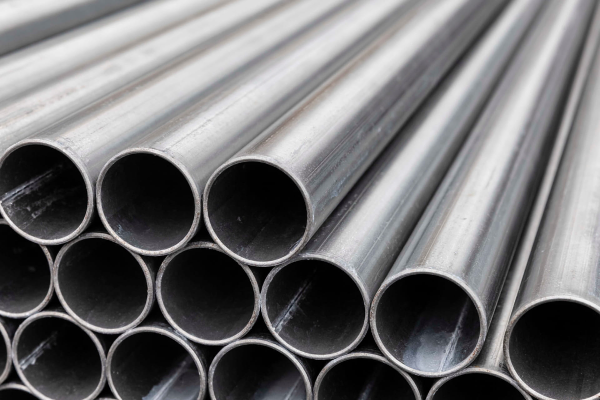
Tube ERW
Tube soudé par résistance électrique haute fréquence, fabriqué à partir de bobine (également disponible comme tube en acier soudé) pour les structures, le transport à pression standard et les réseaux de distribution.
- DE : 1/2"–24" · Paroi ≤12,7mm
- Normes : API 5L, ASTM A53, A500
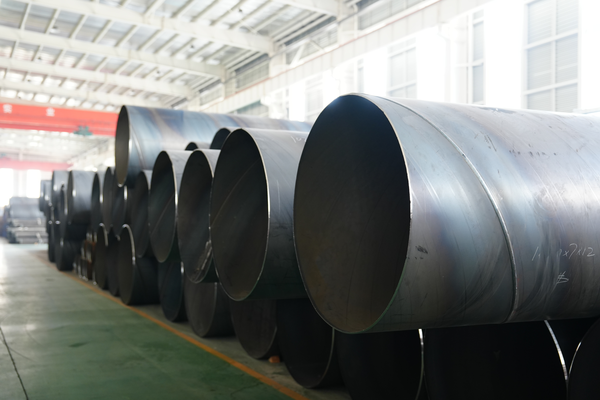
Tube LSAW
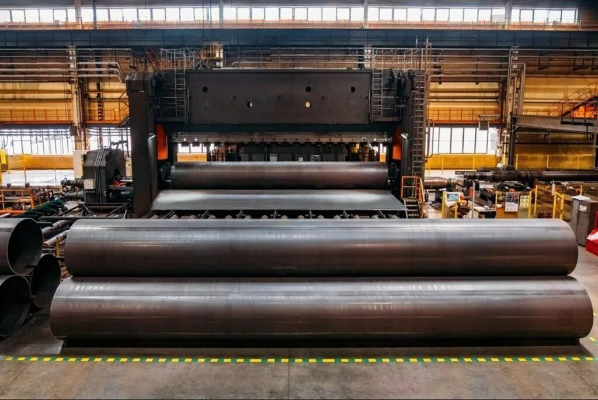
Tube soudé longitudinalement à l’arc submergé (JCOE/UOE), avec soudure double face à pleine pénétration, pour les conduites principales offshore et les applications haute pression ; comprend également les tubes DSAW.
- DE : 16"–60" · Paroi 6,4–40mm
- Nuances : X42–X100 PSL2
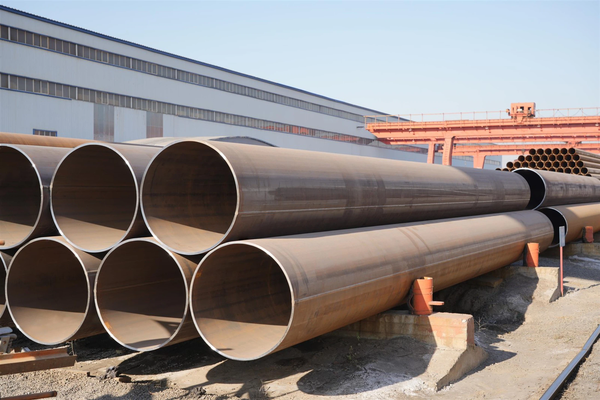
Tube SSAW
Tube soudé hélicoïdalement à l’arc submergé, également appelé tube soudé en spirale, fabriqué à partir de bobine ; c’est l’option la moins coûteuse pour les tubes en acier de grand diamètre destinés à l’eau, aux pieux et aux structures à pression standard.
- DE : 16"–120"+ · Paroi 6–25mm
- Normes : API 5L, AWWA C200
Tube de conduite API 5L
Tubes de transport de pétrole et de gaz dans les dimensions conformes à la spécification API5L PSL1 ou PSL2, disponibles en ERW, LSAW ou SSAW.
- Nuances : X42–X80 · PSL1 / PSL2
- Revêtements : 3LPE / FBE / extrémités nues
« Le tube soudé n’est-il pas plus faible que le tube sans soudure ? » — Le test de confiance
C’est l’objection la plus ancienne du catalogue, et elle ne tient plus pour les tubes modernes inspectés. Les comparaisons techniques indépendantes placent un tube ERW à induction haute fréquence au niveau d’un tube sans soudure jusqu’à environ 80 % de la limite d’élasticité, et devant lui en ténacité à basse température.
L’idée selon laquelle « le joint soudé est le point faible » était vraie pour les tubes non inspectés d’il y a plusieurs décennies. Elle ne décrit pas le comportement actuel d’un joint SAW double face soumis à une inspection ultrasonore et radiographique à 100 %.
Un tube en acier soudé est-il aussi résistant qu’un tube sans soudure ?
Pour les tubes HFI-ERW et LSAW modernes, oui, dans les limites de leur service nominal. Un joint entièrement inspecté à double arc submergé possède un facteur de joint E=1.00 selon ASME B31.3 — identique à celui d’un tube sans soudure — tandis qu’un ERW inspecté atteint E=0.85. L’ERW présente également une meilleure ténacité à basse température que le tube sans soudure. Le sans soudure reste supérieur uniquement dans les applications de service acide à très haute pression, où chaque risque d’arrêt est éliminé par conception.
Le test de confiance des tubes soudés et sans soudure
Quatre contrôles distinguent réellement un tube fiable d’un simple chiffre sur une liste de prix. Chaque tube soudé Synbase doit réussir les quatre avant expédition.
| Contrôle | Ce qu’il démontre | Standard Synbase |
|---|---|---|
| 1. Facteur de joint soudé | Résistance du joint par rapport au métal de base | E=1.00 (RT complet LSAW) / E=0.85 (ERW), selon ASME B31.3 |
| 2. Procédé de soudage | Qualité de fusion et ténacité | HFW / SAW double face — la HFI égale le sans soudure jusqu’à ≤80 % de la limite d’élasticité |
| 3. Contrôles non destructifs | Défauts cachés du joint et du corps | UT + RT à 100 % sur SAW ; essai hydrostatique par tube en PSL2 |
| 4. Traçabilité | Le tube est bien celui indiqué sur le certificat | Certificat matière EN 10204 3.1, numéro de coulée correspondant au marquage du tube |
« Nous réalisons un contrôle ultrasonore intégral sur chaque joint SAW et faisons correspondre le numéro de coulée du certificat au marquage pulvérisé sur le tube avant sa sortie de la travée. Un facteur de joint n’a de valeur que si le certificat correspond réellement à l’acier présent dans votre parc. »
Applications des tubes soudés Synbase
Le tube soudé n’est pas une nuance au rabais : au-delà de 16 pouces, c’est le choix technique par défaut pour la plupart des travaux de pipelines, d’adduction d’eau et de structures, et au-delà de 24 pouces, c’est la seule option que le sans soudure ne peut pas couvrir. À l’échelle mondiale, le marché des tubes en acier de grand diamètre devrait atteindre environ 13.6 milliards de dollars US d’ici 2026, dont 7.6 milliards pour le seul LSAW. Le formage LSAW et les méthodes d’essai de l’intégrité des soudures dans l’épaisseur sont documentés dans des brevets délivrés tels que US 11 747 241.
L’erreur des acheteurs consiste à considérer le tube soudé comme le compromis économique entre les trois types de tubes en acier ; au-delà de 24 pouces, c’est la seule option technique. Synbase le fabrique selon API 5L et AWWA C200 dans des aciéries ISO 9001 desservant plus de 100 pays et, contrairement à un revendeur, nous disposons de la capacité de production nécessaire pour livrer des volumes de plusieurs conteneurs d’un projet avec une seule coulée traçable pour les applications industrielles exigeantes.
Pour l’eau municipale et le transport de plus grand diamètre, nos tubes répondent également à ASTM A139 pour les tubes en acier soudés par fusion électrique ; une conduite d’eau urbaine et une ligne industrielle proviennent donc du même stock qualifié.
Positionnement de chaque procédé sur le terrain :
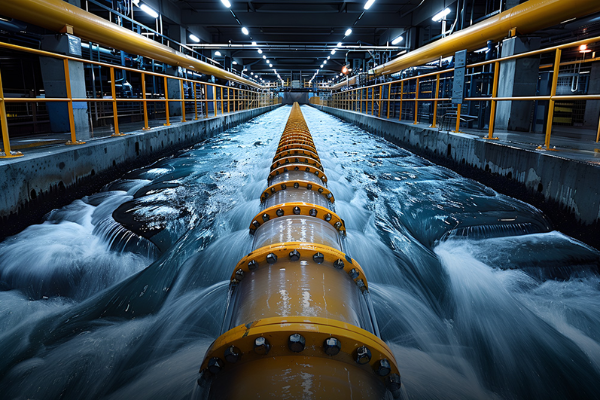
Conduites principales de pétrole et de gaz et offshore - LSAW, pour la résistance d’un joint droit sous haute pression et dans les risers en eaux profondes.
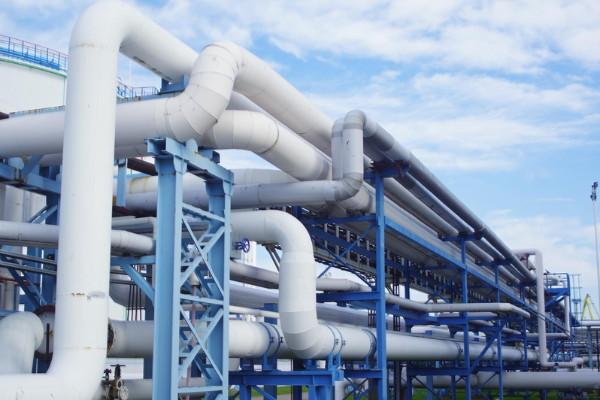
Adduction d’eau et pieux - SSAW selon AWWA C200, lorsque le coût au mètre et le grand diamètre déterminent la spécification.
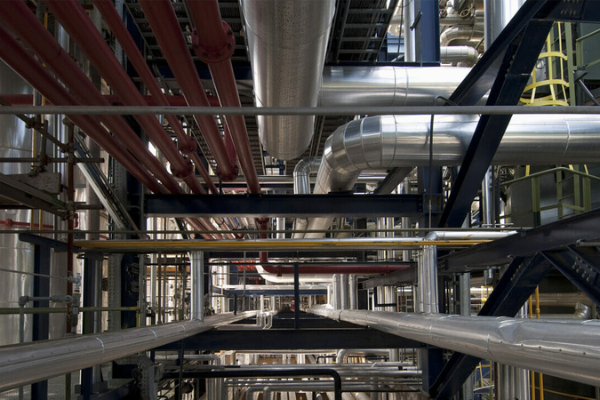
Distribution, structures et service standard - ERW/HFW sous 24", pour la rapidité et l’économie.
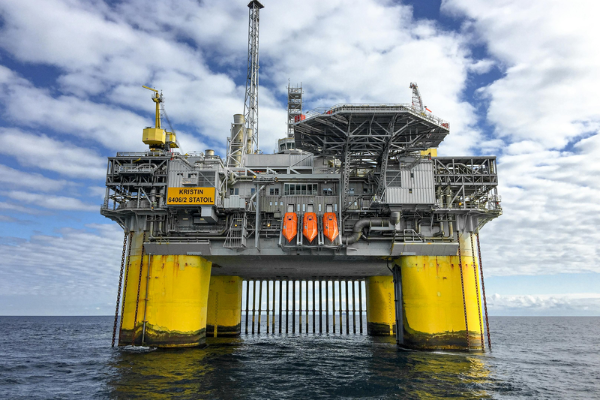
Poteaux porteurs et fondations - LSAW lorsque la précision dimensionnelle et l’épaisseur de paroi supportent la charge.
Note sur le coût total de possession : le coût réel est dans la paroi, pas dans le prix
La plupart des normes autorisent une tolérance d’épaisseur de paroi de 12,5 %. Un fournisseur qui expédie systématiquement à cette limite vous livre une masse d’acier mesurablement inférieure à celle payée, ce qui augmente discrètement votre coût réel par mètre utilisable bien au-delà du devis affiché.
Nous facturons au poids réel, nous indiquons à l’avance la tolérance appliquée et vous pouvez la vérifier vous-même sur le certificat matière.
Guide d’approvisionnement : dimensions, nuances, délai et devis
La qualité d’un devis de tube soudé dépend de la précision de la spécification qui le sous-tend. Les demandes de prix vagues entraînent des retards : dans un cas documenté, la livraison départ usine est passée de 20 jours à quatre mois parce que la commande n’avait jamais été clairement définie.
Envoyez les huit éléments ci-dessous et nous établirons un devis ferme, procédé, base de poids et délai d’approvisionnement compris. Chaque nuance est expédiée selon la norme applicable, d’API 5L à ISO 3183.
La plupart des fournisseurs indiquent un prix sans préciser la base de poids ni la tolérance ; le piège est la facturation au poids théorique, où se cache le coût réel. Synbase fabrique et établit des devis fermes depuis des lignes de production ISO 9001, facture au poids réel et applique des tolérances déclarées pour les applications de pipelines, d’eau et de structures de 15 mm à 3000 mm de diamètre extérieur. Contrairement aux revendeurs, nous faisons de la base de poids un poste transparent, sans surprise.
Liste de contrôle pour une demande de devis
- 1 Procédé (ERW / LSAW / SSAW / API 5L - ou « aidez-moi à choisir »).
- 2 Diamètre extérieur et paroi ou série.
- 3 Nuance et norme (API 5L X##, A53, A252, AWWA C200).
- 4 Quantité (tonnes ou mètres).
- 5 Revêtement (3LPE / FBE / nu / galvanisé).
- 6 Extrémité du tube (unie / chanfreinée / filetée).
- 7 PSL1 ou PSL2.
- 8 Port de destination et Incoterm.
| Facteur de spécification | Ce que nous garantissons |
|---|---|
| Diamètre / paroi | 1/2"–120"+, diamètre extérieur/paroi/longueur sur plan |
| Nuances | Carbone, allié, inoxydable ; API 5L X42–X100 ; A53/A252/A672/A139 |
| Tolérance | Communiquée à l’avance ; facturation au poids réel, et non théorique |
| Revêtement et extrémités | 3LPE, FBE, galvanisé ; extrémités chanfreinées / filetées |
| Documentation | Certificat matière EN 10204 3.1 standard ; 3.2 par tierce partie sur demande |
| Conditions commerciales | FOB / CFR / CIF ; expéditions échelonnées ou en conteneur |
Certifications et traçabilité en aciérie
La difficulté principale lorsqu’on achète des tubes en acier en Chine n’est pas le prix, mais la certitude que le certificat correspond à l’acier. Le secteur connaît un problème documenté de certificats d’aciérie falsifiés, de bobines « tête et queue » conformes à la spécification uniquement à leurs extrémités, et d’un même relevé d’essai copié sur des dizaines de milliers de pieds.
Synbase répond directement à ce problème, avec une traçabilité que vous pouvez réellement auditer, et non de simples adjectifs.
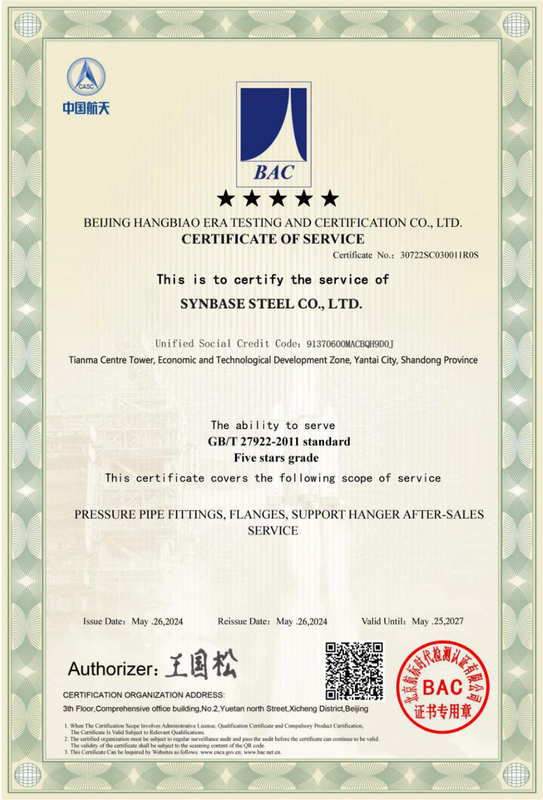
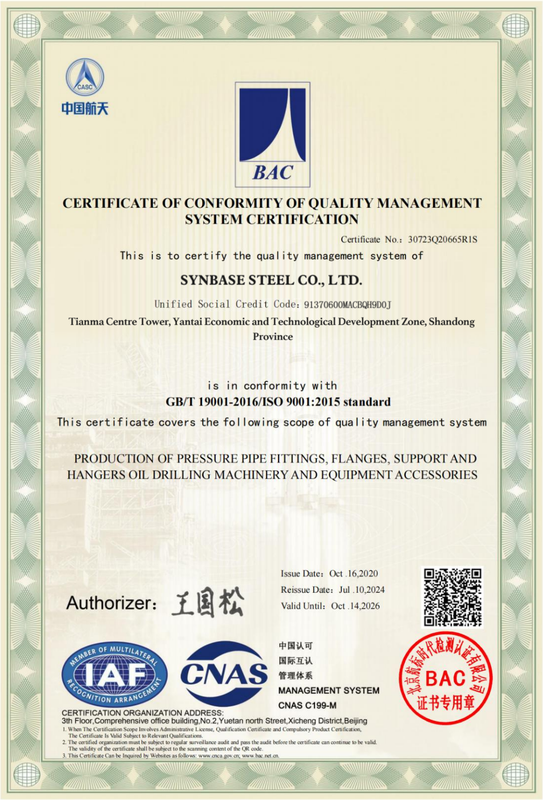
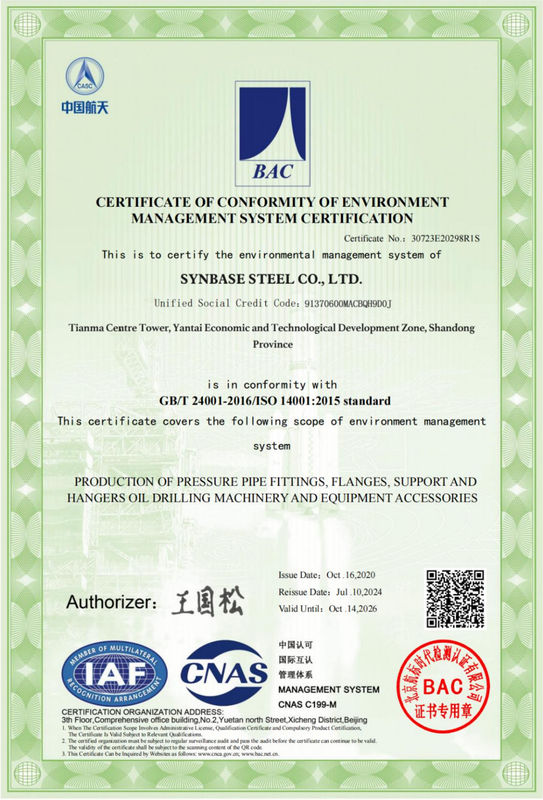
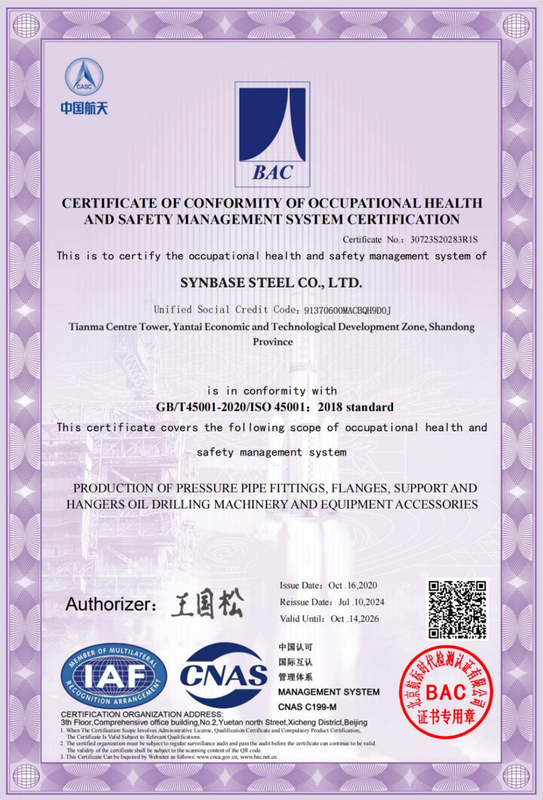
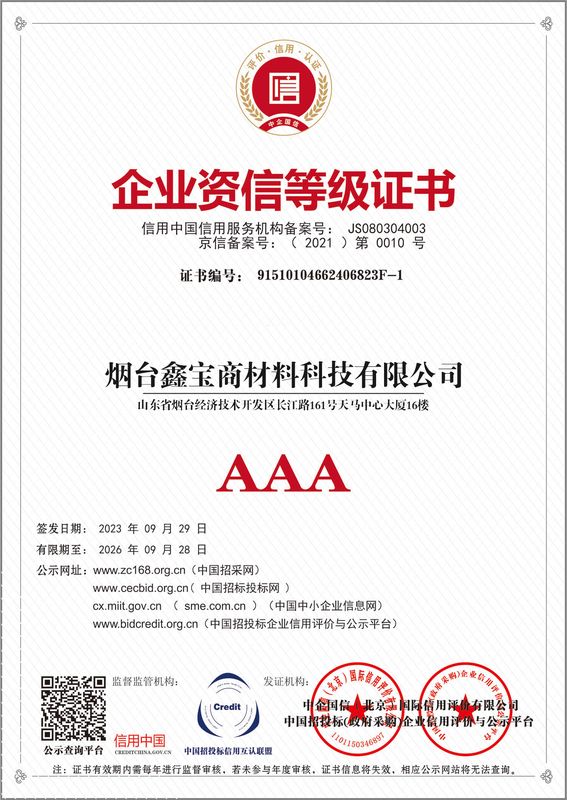
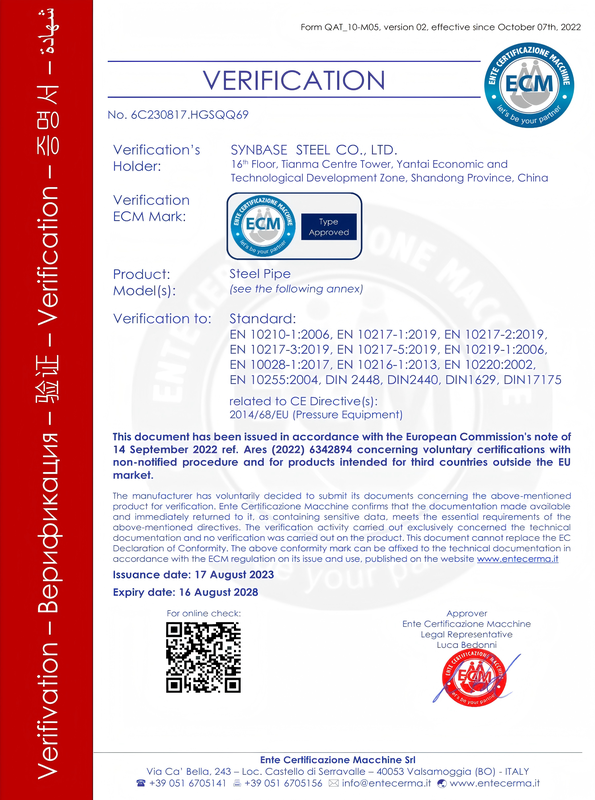
Faites correspondre le numéro de coulée imprimé sur le certificat matière au marquage pulvérisé sur le corps du tube : ils doivent être identiques. Vérifiez que le certificat est EN 10204 3.1 (émis par le contrôle qualité indépendant du fabricant, l’équivalent de ISO 10474) ou 3.2 (contresigné par SGS, Bureau Veritas, TÜV, DNV ou Lloyd’s). Pour un service sous-marin critique ou HPHT, exigez le 3.2. Synbase délivre le 3.1 en standard et accepte une inspection tierce 3.2 sur demande.
Conseil aux acheteurs : auditer votre certificat matière
Demandez le certificat matière avant l’expédition, et non après. Vérifiez que la composition chimique, les résultats mécaniques, le numéro de coulée et les dimensions correspondent tous à une seule coulée, et que ce numéro apparaît sur le tube. En tant que membre de la China Iron & Steel Association, approvisionnant via le groupe E-CHENG avec Baosteel, TPCO, Ansteel et TISCO dans la chaîne d’approvisionnement, et disposant de plus de 800 brevets déposés, nous préservons cette chaîne au lieu de la masquer sous des documents.
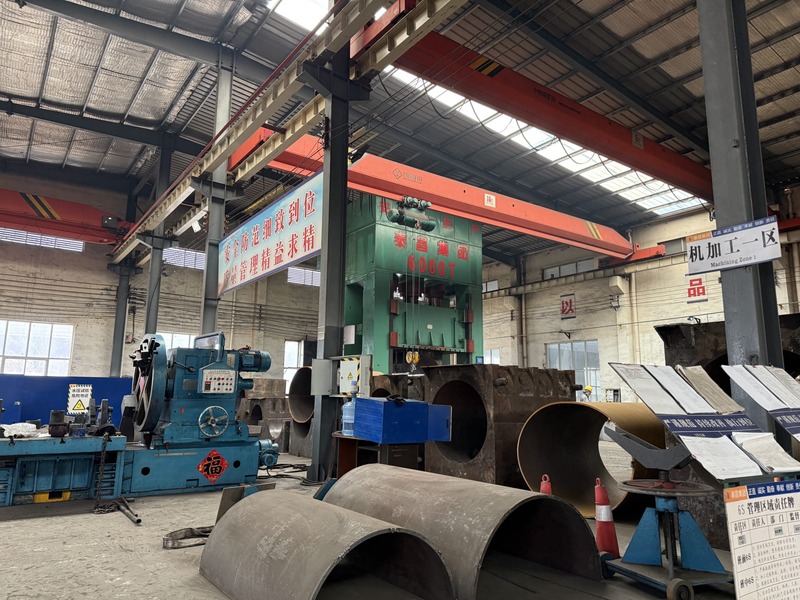
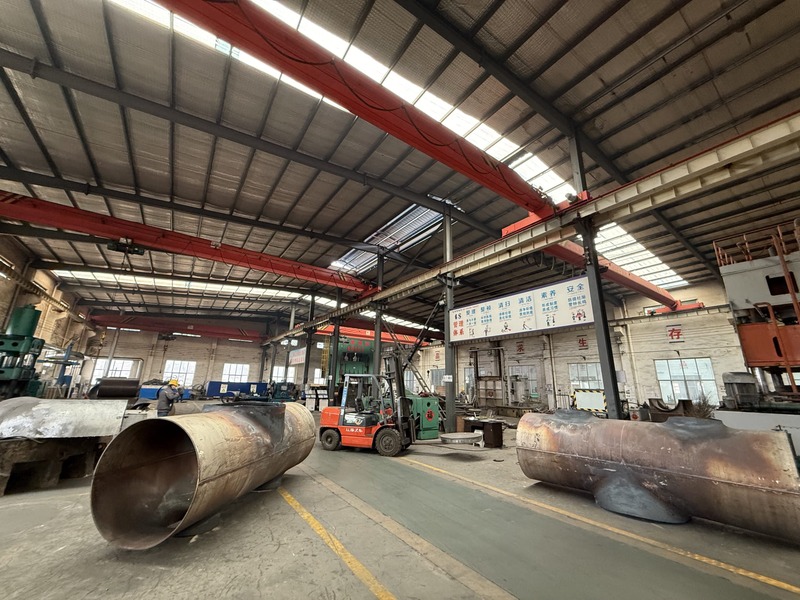
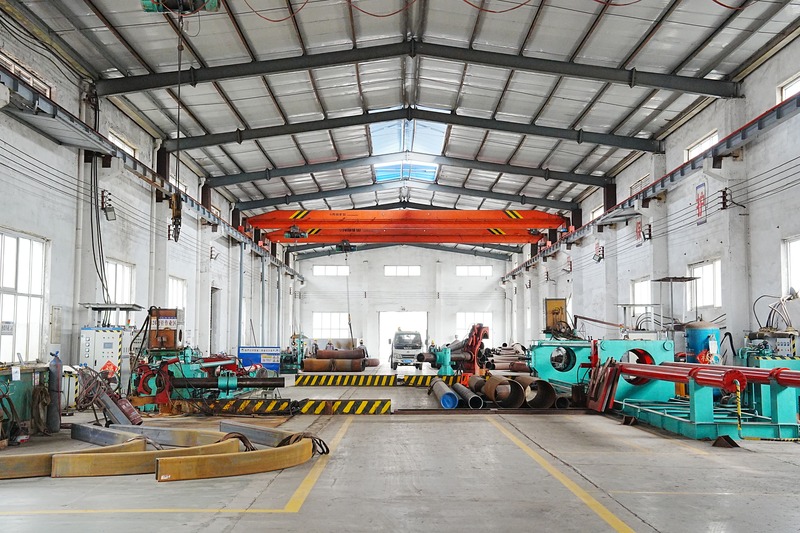
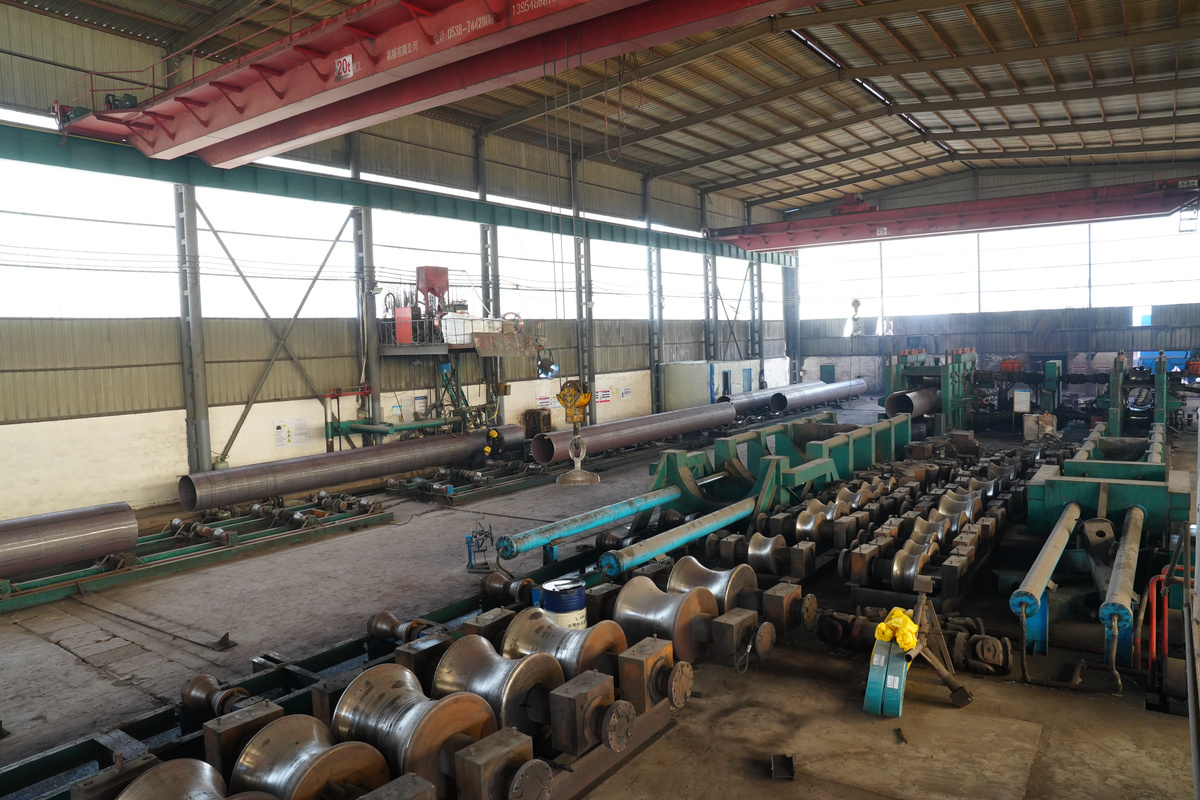
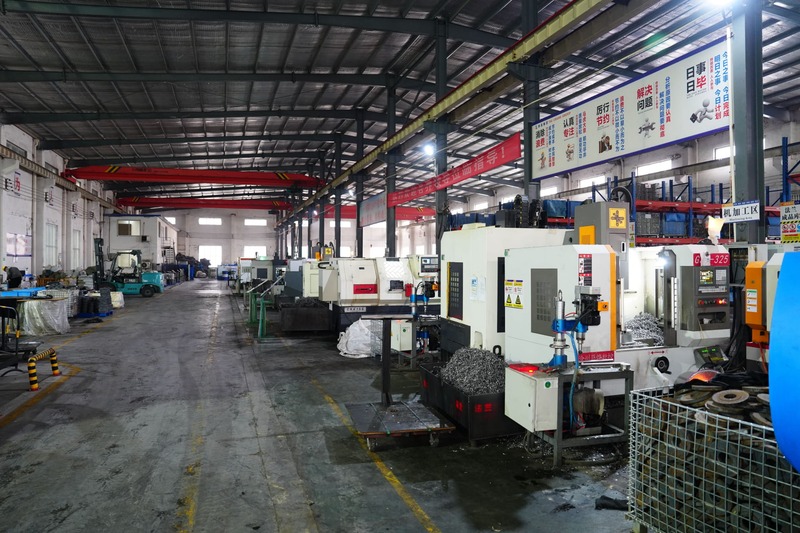
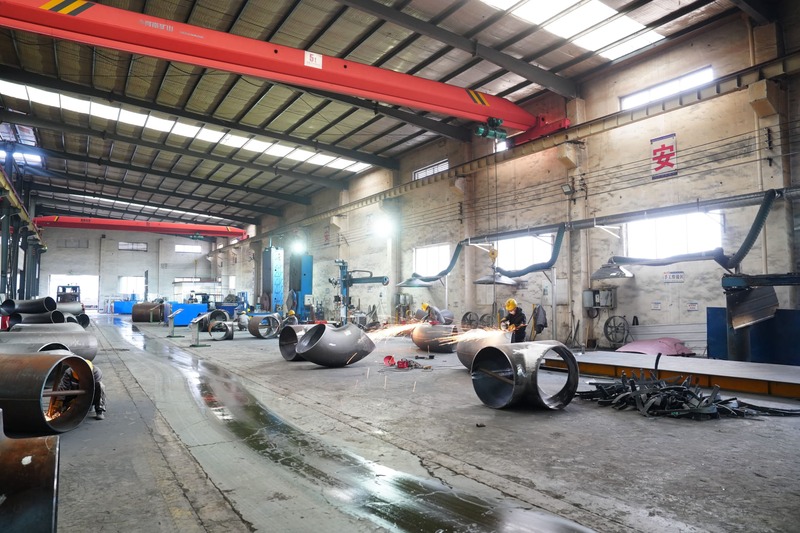
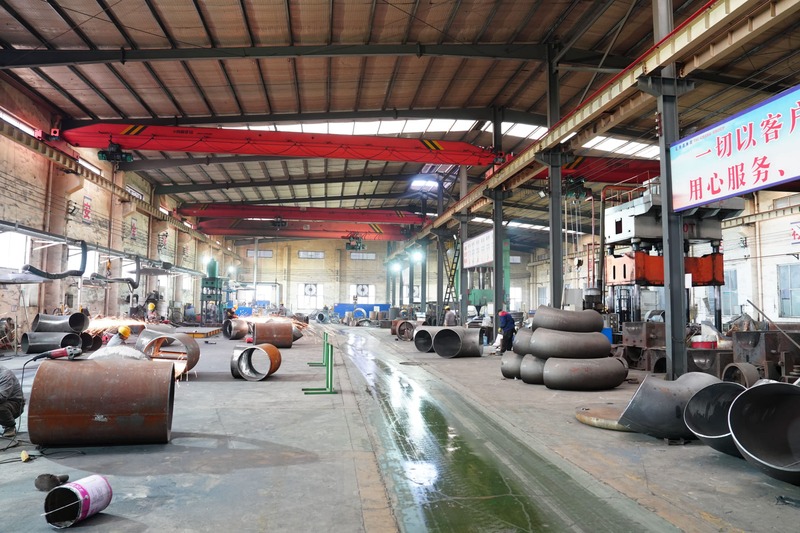
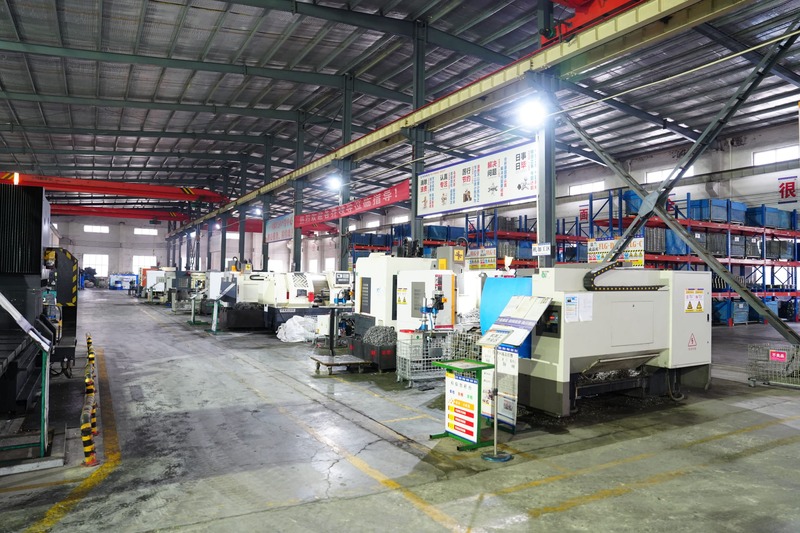
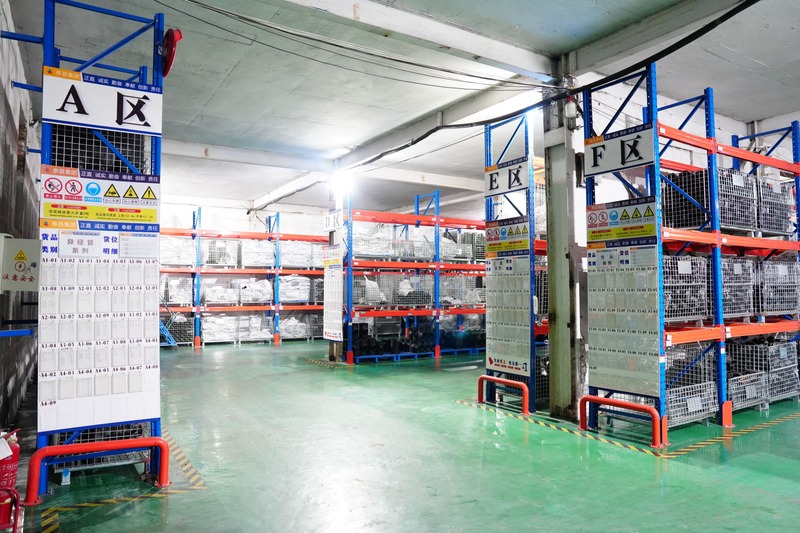
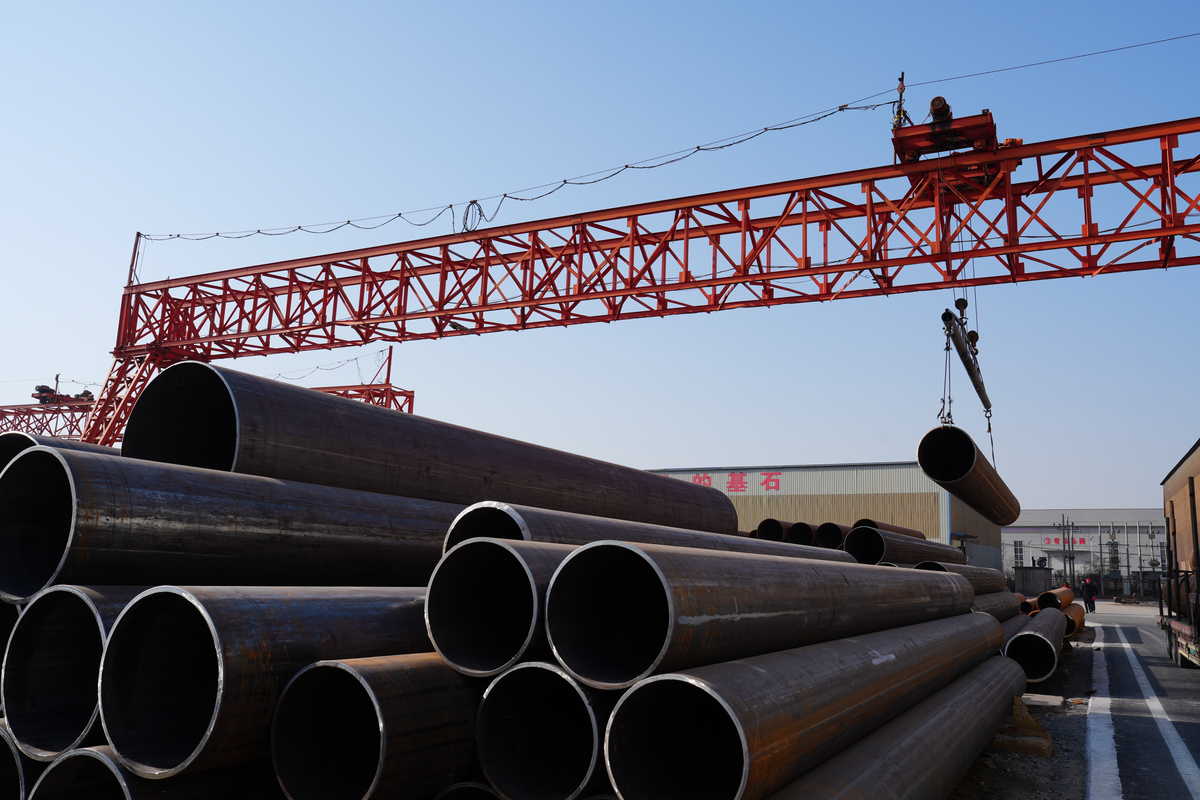
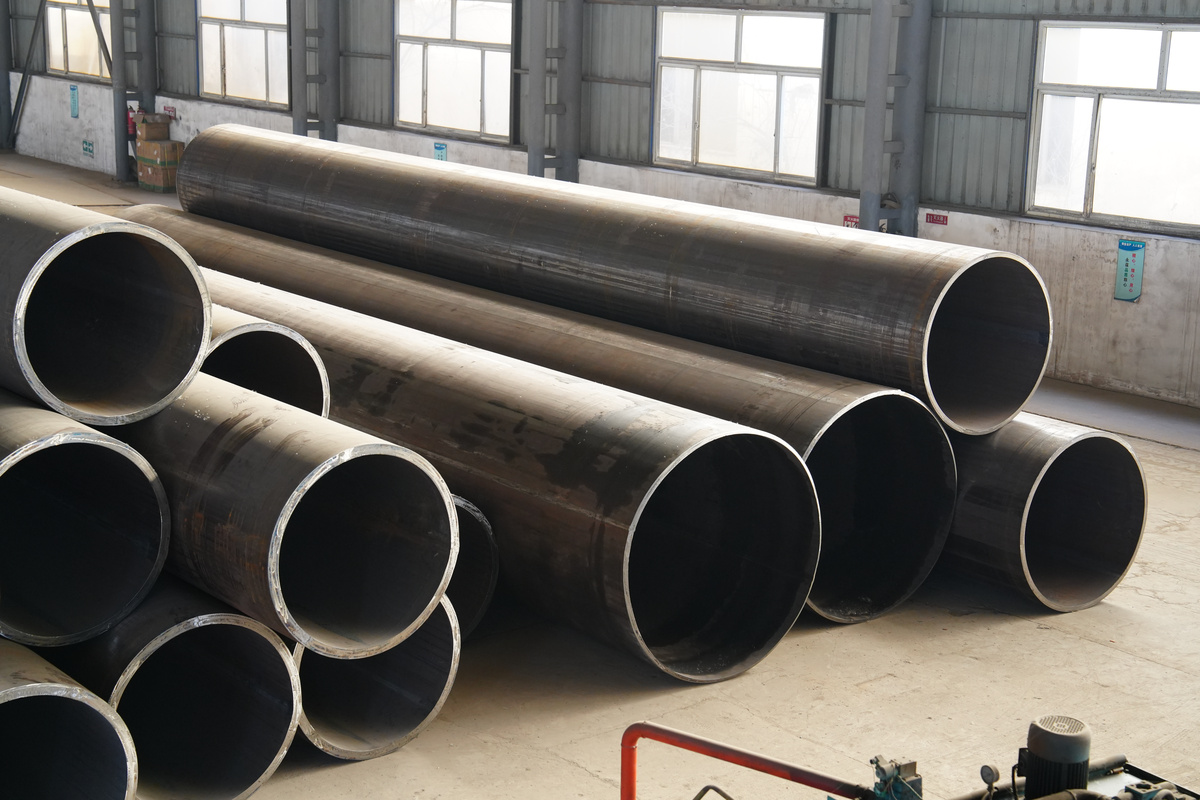
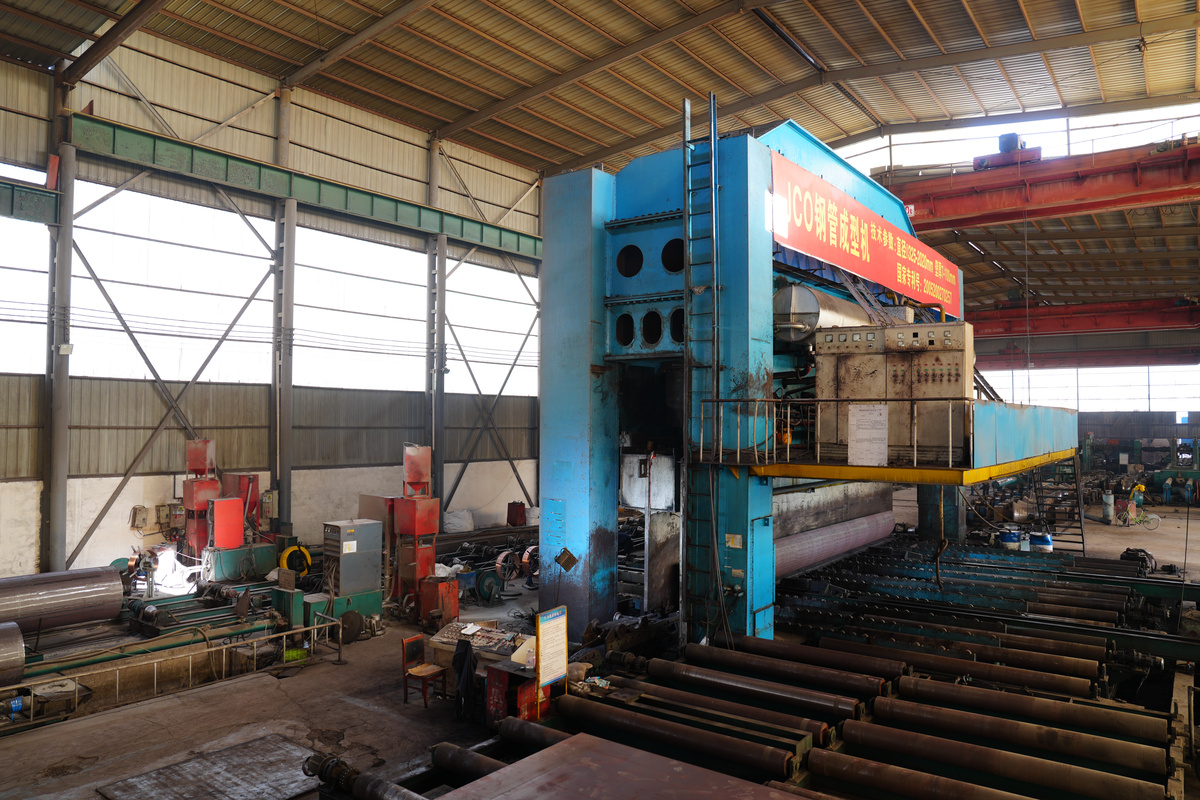
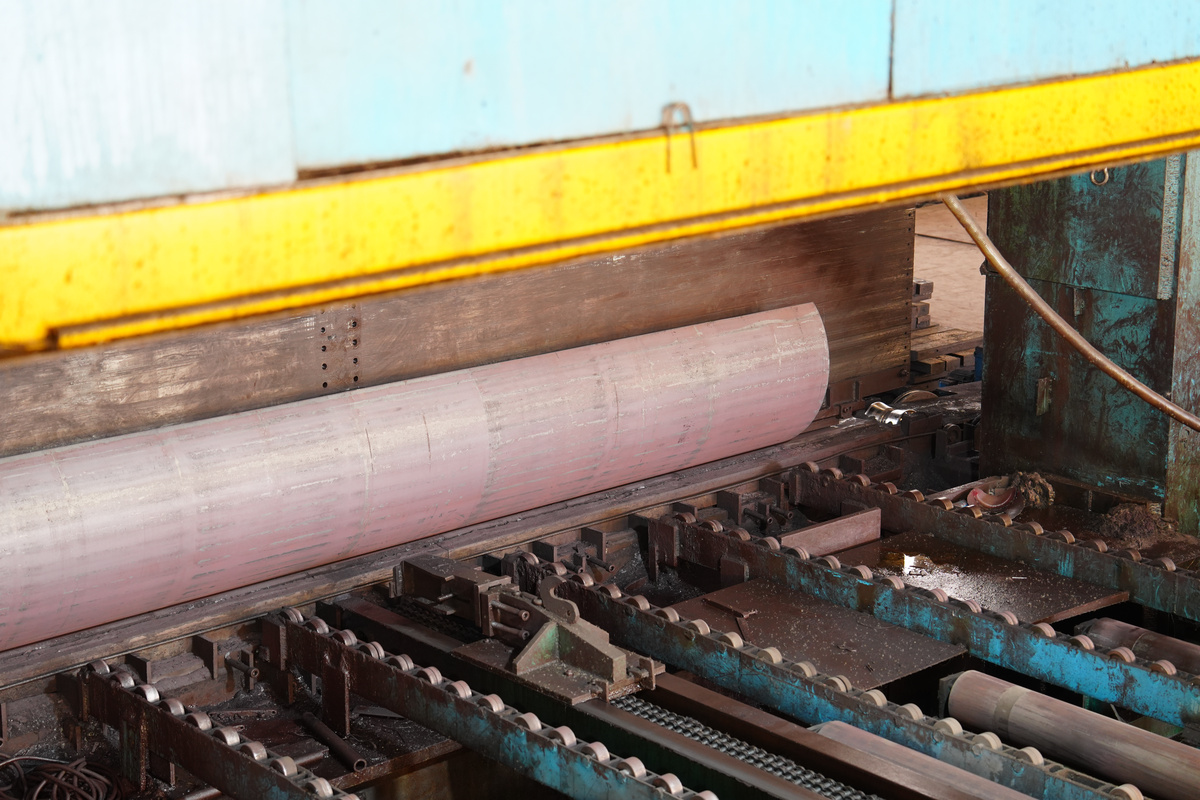
INSTALLATIONS DE FABRICATION
Outils d’ingénierie et références
Outils de calcul et de référence essentiels pour déterminer les spécifications précises de votre projet de pipeline.
Sélecteur de procédés pour tubes soudés
Routage fonctionnel du diamètre, de l’épaisseur de paroi et des exigences de pression afin de déterminer le procédé de soudage optimal.
OUTIL_02Calculateur de poids des tubes en acier
Calcul du poids théorique et réel à partir des dimensions pour estimer le tonnage du projet et la logistique de transport.
OUTIL_03Référence des nuances API 5L et de la SMYS
Tableau de référence standard reliant les nuances de tubes de conduite API 5L à la limite d’élasticité minimale spécifiée (SMYS) et aux paramètres d’essai.