Tube acier ERW — tube carbone soudé par résistance électrique selon A53, API 5L et A500
Exigez un tube soudé par résistance électrique offrant une fiabilité de cordon habituellement réservée aux tubes sans soudure. Nous réalisons la normalisation en ligne du cordon par HFW, un contrôle ultrasonore intégral et une certification EN 10204 3.1 traçable par numéro de coulée pour chaque longueur expédiée directement depuis une ligne de production Synbase.
Demandez un devis pour tubes ERW
- NPS ½–24 Plage de diamètres extérieurs (HFW/ERW)
- A53 · API 5L · A500 · A252 Normes couvertes
- Gr B–X70 Nuances API 5L
- MTC 3.1 Traçabilité EN 10204
- 100 % UT CND intégral du cordon
- 100+ Pays d’exportation
Quand le tube ERW s’impose et quel est le coût réel du cordon de soudure
Le tube ERW (tube soudé par résistance électrique) n’est pas une solution économique de qualité inférieure au tube sans soudure. C’est une solution technique distincte, optimisée pour une plage précise de conditions d’exploitation. Pour la majorité des services d’eau, des applications structurelles et des services pétroliers et gaziers standard, c’est exactement le bon choix, pas une concession.
Les véritables facteurs de coût des projets de tuyauterie ne sont généralement pas les soudures elles-mêmes, mais la manière dont elles sont gérées. Le compromis, subtil mais essentiel, concerne la finition du cordon, et non le fait que l’ERW serait simplement inférieur au tube sans soudure.
Le véritable point de défaillance n’est pas la soudure, mais l’absence de traitement thermique
Les tubes qui ne sont pas correctement normalisés peuvent réussir une inspection visuelle, puis échouer après des cycles de pression répétés, simplement parce que la structure des grains de la soudure et de la zone affectée thermiquement n’a jamais été rétablie. Contrairement à un producteur à bas coût qui évacue le tube directement de la boîte de soudage, Synbase normalise le cordon de chaque tube destiné aux applications sous pression à la vitesse de la ligne.
Il est utile d’aborder d’emblée deux risques majeurs directement liés au cordon, car la suite de ce contenu est conçue pour les réduire.
- Formation de rainures de corrosion sur le cordon : Comme le cordon de soudure présente une structure de grains différente de celle du matériau environnant, il peut constituer un chemin de corrosion formant une rainure sur toute sa longueur, tandis que le reste de la surface du tube demeure intact.
- Dans la zone affectée thermiquement, la sensibilisation de la ZAT favorise une attaque intergranulaire aux joints de grains, problème évité par la normalisation du cordon.
- Un coefficient de réduction de conception de 0,85 s’applique : Le code ASME applique au cordon ERW un facteur de qualité de joint soudé de 0.85, ce qui signifie qu’une épaisseur de paroi 18 % plus importante est nécessaire pour un niveau de pression donné par rapport à un tube sans soudure — une considération de conception que nous assumons ouvertement, sans la négliger.
ERW ou sans soudure : le seuil de décision
La question pertinente n’est jamais : « Le tube ERW est-il aussi performant qu’un tube sans soudure ? » La vraie question est plutôt de savoir à partir de quel niveau de vos paramètres d’exploitation la sécurité du tube sans soudure justifie son surcoût. Ce point dépend de l’interaction entre la pression, le fluide transporté, le diamètre et les conséquences d’une défaillance.
Des critères mal adaptés peuvent entraîner un double coût. Utiliser un tube sans soudure pour une main courante ferait dépasser le budget ; utiliser un tube ERW en service acide expose à un risque de défaillance. Nous proposons ci-dessous un cadre objectif pour déterminer quand utiliser un « tube ERW ou un tube sans soudure » selon votre application.
Le seuil de décision entre ERW et sans soudure
Note d’ingénierie : le facteur 0.85 appliqué en toute transparence
L’ASME B31.3 désigne un facteur de qualité de joint longitudinal de 1.00 pour les tubes sans soudure, de 0.85 pour les ERW et de 0,85-1,00 pour les SAW, selon le niveau d’inspection radiographique effectué. Cela se traduit par une épaisseur de paroi d’environ 18 % supérieure pour un tube ERW par rapport à un tube sans soudure à pression de conception identique. Synbase dimensionne l’épaisseur de paroi selon ce facteur et le reconnaît ouvertement, car le B31.3 n’autorise pas à augmenter le facteur de qualité de 0.85 au moyen d’inspections supplémentaires.
La vaste gamme d’applications située à gauche de cette séparation est parfaitement couverte par les tubes HFI-ERW modernes, sûrs par leur conception, leurs contrôles UT et leur traitement thermique. Nous vous alerterons si votre application se situe à droite de cette ligne et vous orienterons vers notre division de tubes en acier au carbone sans soudure : la spécification appropriée prime sur le prix le plus bas.
Le spectre des procédés de tubes soudés : ERW · HFW · EFW · LSAW · SSAW
Lorsque nous parlons de « tube en acier soudé », il n’existe pas un produit unique, et une erreur fréquente et coûteuse consiste à mal adapter le procédé de soudage à la dimension du tube. L’ERW convient aux volumes moyens et aux petits à moyens diamètres ; les grands diamètres sont produits par arc submergé. Comparez les tubes LSAW pour les ouvrages de grand diamètre à paroi épaisse. Envisagez les tubes SSAW pour les conduites de grand diamètre économiques.
Une erreur à ce stade signifie soit payer le prix d’une conduite LSAW pour un tube d’eau de 6″, soit dépasser les limites de l’ERW — généralement 610mm pour l’eau et 24″ pour le gaz — en termes de dimension. Synbase produit en interne la gamme ERW/HFW de petits diamètres ; les recommandations reflètent donc la réalité de la production sur ligne.
Le spectre des procédés de tubes soudés
Le HFW est un ERW moderne, pas un produit distinct
Procédés de soudage : Dans l’industrie des tubes, le procédé haute fréquence (HF) et l’ERW sont utilisés indifféremment ; un tube HFW désigne simplement la technologie ERW actuelle. Lorsque vous voyez « tube HFW » sur un plan, interprétez-le comme un cordon plus propre et plus régulier que celui obtenu avec le soudage basse fréquence courant il y a plusieurs décennies.
Trois opérations maîtrisées déterminent la qualité d’un cordon ERW ; Synbase les contrôle toutes sur la même ligne de production avant expédition :
- Préparation des rives du skelp — La cisaille rotative produit des rives d’équerre, propres et découpées selon les tolérances précises nécessaires à une liaison résistante.
- Formage du skelp — Le formage par rouleaux réduit le métal à une section parfaitement circulaire avant la boîte de soudage.
- Procédé de soudage — Les rives sont chauffées par un courant HF et la pression de forgeage assemble les surfaces, formant une paroi unique sans métal d’apport.
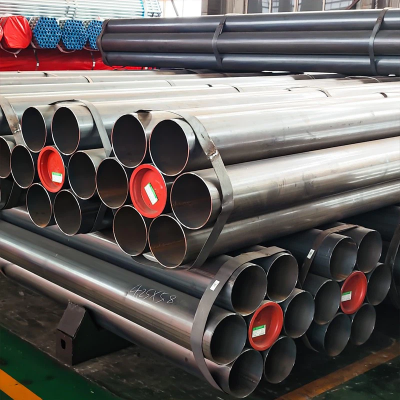
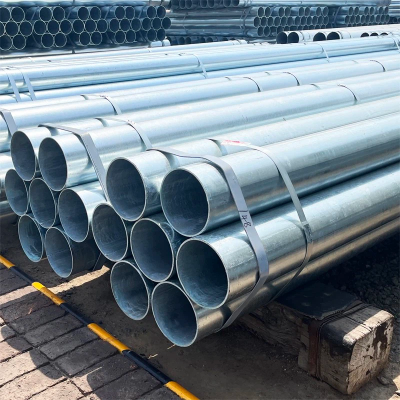
Tubes ERW Synbase : dimensions, nuances et normes
Les données que les concurrents omettent : nous fournissons non seulement une plage de dimensions, mais aussi les limites d’élasticité et résistances à la traction par nuance. Les ingénieurs peuvent ainsi définir correctement les spécifications, et les acheteurs comparer et chiffrer efficacement à partir d’un tableau de spécifications unique. Une fiche incomplète entraîne des retards coûteux après réception des tubes.
Tout le matériau ci-dessous a été produit sur la ligne de fabrication de tubes soudés ISO9001 de Synbase et contrôlé selon le MTC EN10204 3.1, notamment les tubes de conduite ERW ASTM A53 et API 5L.
Dimensions et finitions
- Diamètre extérieur : NPS ½–24 (21,3–610 mm) ; les diamètres supérieurs passent en LSAW/SSAW.
- Séries : Schedule 10 à Schedule 160 — y compris STD, Schedule 40, XS et Schedule 80, ainsi que les parois sur mesure ; ASTM A53 couvre NPS ⅛–26.
- Extrémités : extrémité lisse, biseautée, filetée et manchonnée, rainurée.
- Finition : noire (brute/vernie), galvanisée à chaud, revêtue 3LPE/FBE ; tube rond ERW selon A500/A513 sur demande.
Valeurs selon ASTM A53, A500, A252 et API 5L (46th ed.) min. Un rapport d’essai « as-rolled » de la coulée est inclus avec le MTC complet de la coulée.
Tubes ERW par application, fluides, conduites, structures et fondations sur pieux
Comme l’ERW relève de quatre normes distinctes, une commande auprès d’une aciérie Synbase peut répondre à des projets très variés. Un client exploitant une tuyauterie industrielle standard pourrait payer inutilement les surcoûts élevés des essais de conduite, longs et coûteux, ou spécifier à tort un tube structurel en acier bon marché pour une conduite de transport critique — à moins que le partenaire choisi n’explique clairement ce que justifie l’application. Synbase veille à ce que vos tubes soient adaptés à leur usage précis.
Services fluides et mécaniques, ASTM A53 Type E
Tube carbone noir ou galvanisé standard, pour la vapeur, l’eau, l’air et le gaz de NPS – 26, ainsi que pour les applications mécaniques légères. Notre spécification polyvalente pour les sites industriels, les services des bâtiments et la production d’eau.
Tube de conduite, API 5L (B / X42–X70)
Tube de conduite ERW (Type E) pour la collecte, la distribution et le transport à pression moyenne de pétrole et de gaz. Pour les conduites haute pression où la composition chimique, les CND et la résilience aux chocs sont les plus exigeants, exigez le PSL2 : Synbase vérifie sa conformité à chaque coulée selon la norme requise.
Structures et fondations sur pieux, ASTM A500 et A252
- HSS A500 — sections creuses soudées formées à froid pour poteaux, contreventements, échafaudages et ponts, certifiées avec une limite d’élasticité de 290–317 MPa.
- Pieu A252 — pieux en tubes d’acier battus, Grade 2/3, pour fondations et ouvrages maritimes.
- Tube et tuyau en acier au carbone ERW — produits ronds mécaniques et polyvalents pour la fabrication et l’assemblage OEM.
La chaîne d’intégrité du cordon ERW : comment nous réduisons les risques
Les concurrents contournent cette étape ; ce dont le marché a besoin, c’est de reconnecter cette chaîne fragmentée pour restaurer et démontrer l’intégrité de la soudure — c’est à cette rupture que commencent les défaillances lors des cycles de pression.
Un cordon affaibli finit simplement par céder : les concurrents vous le dissimulent en affirmant qu’un cordon est acceptable même sans traitement. Nous réparons cette chaîne fragmentée, étape par étape, au moyen d’un procédé en huit étapes chez Synbase, car la durée de service dépend de la résistance du cordon, et non du simple fait qu’une soudure existe.
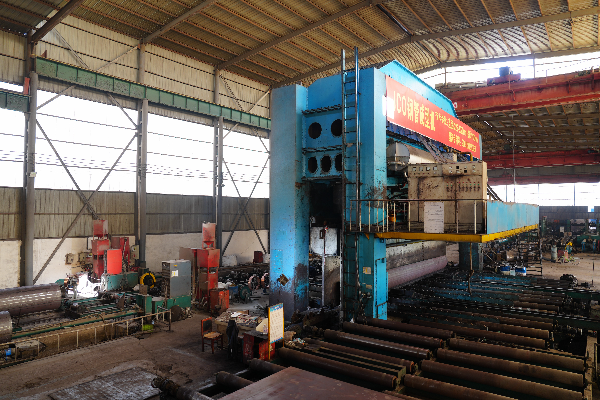
« Nous normalisons en ligne le cordon de soudure de chaque production destinée aux applications sous pression. Un cordon dont les grains ont été recréés se comporte comme le corps de base dans une cellule de corrosion ; cette seule étape fait la différence entre un tube qui résiste à une décennie de cycles de pression et un tube qui se rainure le long du cordon en service. »
Préparation des rives du skelp
La cisaille rotative nettoie et ébavure les rives afin d’assurer une liaison étroite, prête au soudage, avec un risque minimal d’inclusions.
Soudage HF et pression de forgeage
Un courant électrique haute fréquence fusionne les rives ; l’extrusion du matériau se fait vers l’extérieur, sans métal d’apport.
Ébarbage du cordon intérieur/extérieur
Le cordon est arasé à l’intérieur comme à l’extérieur par élimination du métal refoulé de la soudure.
Normalisation du cordon en ligne
Après le soudage, un traitement thermique en continu de la soudure et de la ZAT recrée la structure des grains. C’est le procédé qui élimine les rainures du cordon et la sensibilisation de la ZAT, ignoré par les aciéries les moins chères.
CND intégral du corps et de la ligne de soudure
Contrôle UT à 100 % complété par un contrôle par courants de Foucault sur l’ensemble du cordon.
Essai hydrostatique
Chaque longueur doit satisfaire aux essais hydrostatiques spécifiés par les normes A53/API 5L.
Vérification mécanique
Essais d’aplatissement, allongement du pied de soudure et résilience CVN (PSL 2), lorsque la norme API5L le prévoit.
MTC EN 10204 3.1
Propriétés chimiques et mécaniques et numéros de coulée vérifiés par l’inspection indépendante de l’usine Synbase.
Direct usine ou distributeur : coût total rendu et approvisionnement
Tout commence par le tube que vous achetez, et pas uniquement par le prix catalogue. S’approvisionner directement auprès de l’aciérie recadre l’équation de valeur et, peut-être plus important encore, modifie la nature des documents qui accompagneront votre acier.
Fourchette moyenne du secteur ; déterminée par l’alimentation en bobines plutôt qu’en billettes, un rendement bobine-tube supérieur à 95 % et une main-d’œuvre de formage réduite de 30–40 %. L’écart exact varie selon le diamètre extérieur, la paroi, la nuance, la quantité et le marché.
La structure de coût derrière le chiffre
- Matière première : L’ERW commence par une bobine d’acier, tandis que le sans soudure nécessite le perçage d’une billette pleine ; la bobine constitue donc généralement une méthode plus abordable et offrant un meilleur rendement.
- Rendement : Une installation ERW moderne atteint un rendement supérieur à 95 % lors de la transformation de la bobine en tube ; elle consomme ainsi beaucoup moins d’énergie et génère bien moins de déchets que les étapes multiples de la production sans soudure.
En termes simples, les compromis sont les suivants : le sans soudure offre un potentiel d’utilisation sous pression supérieur d’environ 20 %, précisément le seuil défini dans le tableau ci-dessus.
Ce qui distingue un achat ERW sûr d’un achat coûteux
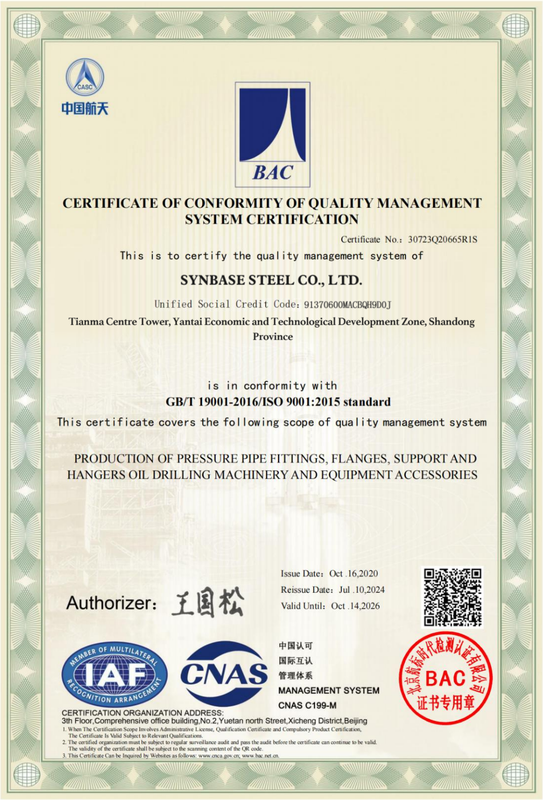
Une tonne d’acier à bas prix aboutit rarement au coût total de projet le plus bas ; vérifiez plutôt les traitements appropriés de nettoyage du cordon et exigez un certificat MTC offrant une traçabilité complète de la coulée du matériau. Tout fournisseur qui vous suggère de vous passer d’un MTC doit être écarté ; Synbase, producteur en usine, fournit elle-même le certificat (EN 10204 type 3.1 ou 3.2 avec inspection tierce), afin que vous disposiez toujours de la preuve du procédé subi par l’acier de votre conduite, étayée par un système de management de la qualité certifié ISO9001.
Facteurs du coût rendu que nous rendons transparents
Au lieu d’un prix de devis unique et ambigu, Synbase détaille les facteurs qui influent sur le coût expédié de votre commande, afin que vous puissiez établir correctement votre budget :
- Nuance et niveau PSL (les essais PSL2 ajoutent un coût) ; paroi et diamètre extérieur ; revêtement (galvanisé / 3LPE / FBE).
- quantité de commande, optimisation du chargement en conteneur, fret maritime et conditions Incoterms, pays de destination et droits de douane
- Périmètre documentaire (3.1 contre 3.2, CND supplémentaires, inspection tierce).
Certifications et conformité
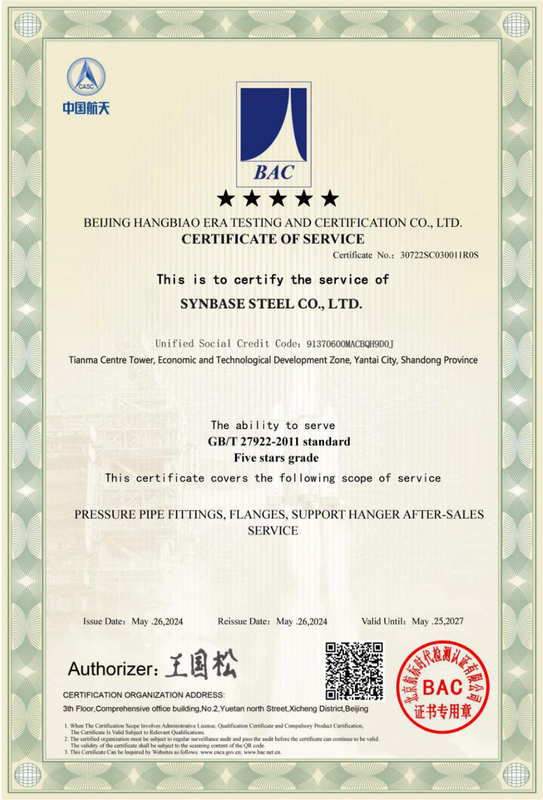
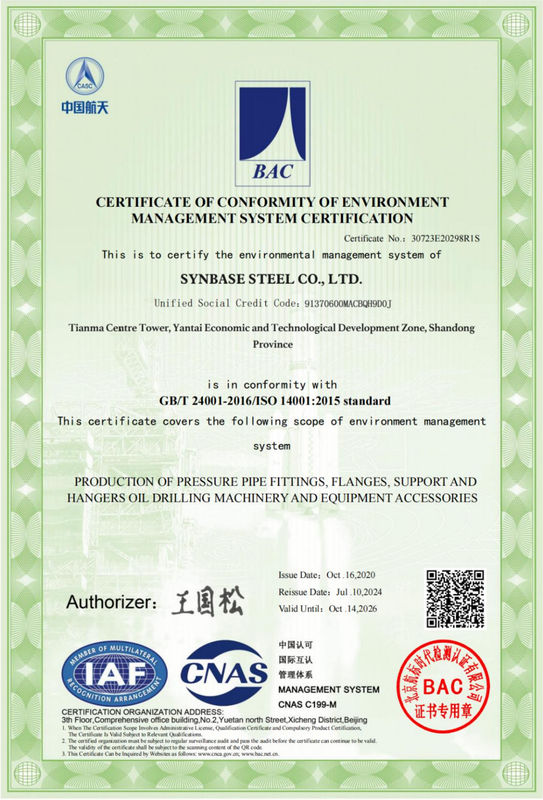
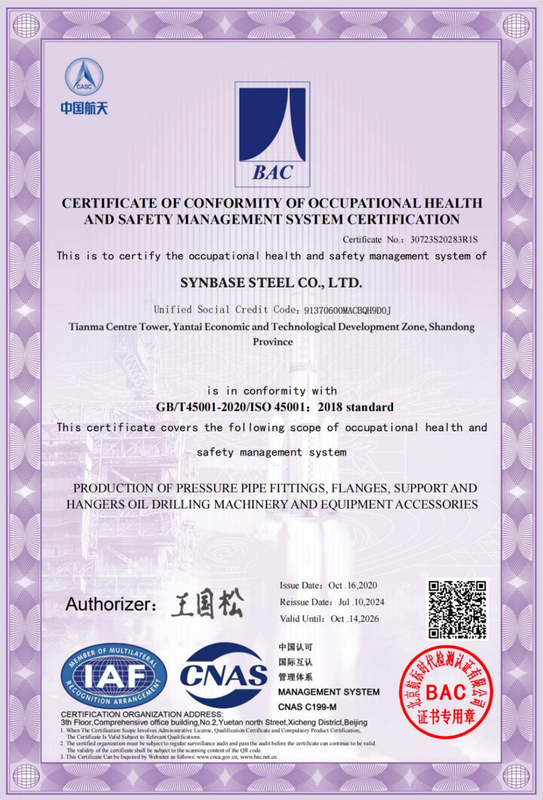
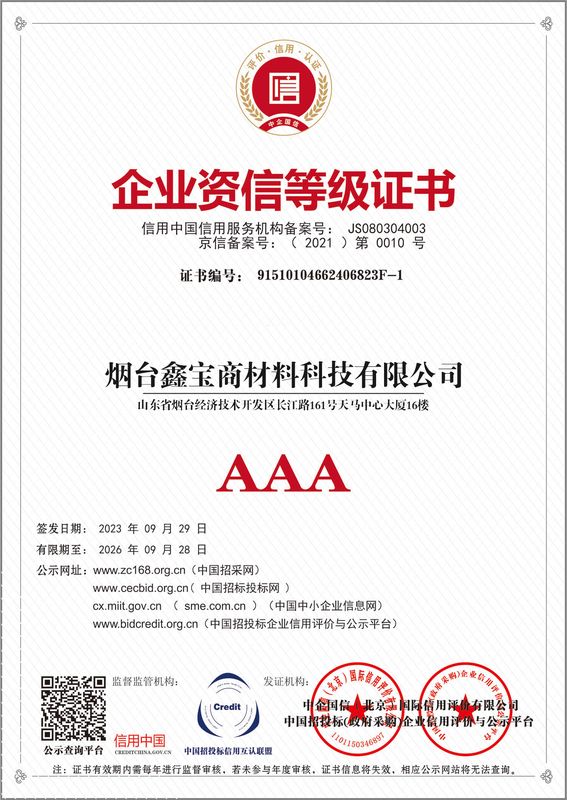
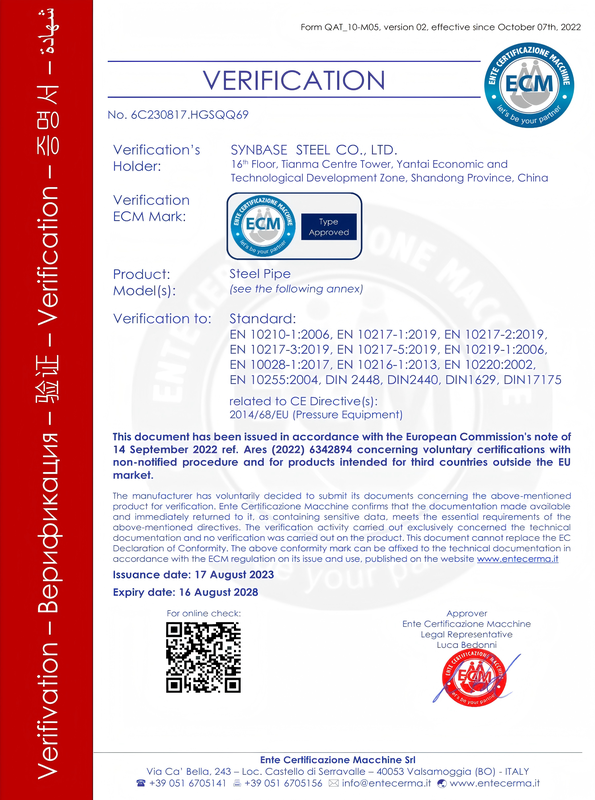
La documentation fait partie intégrante du produit tubulaire, ce n’est pas un service supplémentaire : un certificat manquant peut entraîner l’échec d’audits fournisseurs ou le rejet de livraisons. Synbase Steel est l’entité opérationnelle centrale des systèmes de conduites d’E-CHENG STEEL GROUP. Ses systèmes environnementaux, qualité et sécurité sont conformes aux spécifications reconnues internationalement.
Outils d’ingénierie pour tubes acier ERW
Trois outils pour comparer l’ERW au tube sans soudure, calculer le poids d’un tube ERW et sélectionner la nuance et la norme adaptées à votre spécification.
-
01
Assistant de décision ERW ou sans soudure
Comparez les tubes acier ERW et sans soudure et voyez quel type convient aux exigences de votre projet.
Ouvrir l’outil → -
02
Calculateur de poids des tubes ERW
Calculez le poids d’un tube acier ERW selon son diamètre extérieur et son épaisseur de paroi.
Ouvrir l’outil → -
03
Sélecteur de nuance et de norme ERW
Trouvez la nuance et la norme de tube ERW correspondant à votre spécification.
Ouvrir l’outil →
Spécifiez l’ERW avec une fiabilité de niveau sans soudure
Envoyez à Synbase votre norme, votre nuance, votre diamètre extérieur, votre épaisseur de paroi et votre quantité. Vous recevrez un devis direct usine, un exemple de MTC EN 10204 3.1 et une réponse claire sur l’adéquation de l’ERW ou du sans soudure à votre service.