
أنبوب فولاذي ERW — أنبوب كربوني ملحوم بالمقاومة الكهربائية وفق A53 وAPI 5L وA500
اطلب أنبوبًا ملحومًا بالمقاومة الكهربائية بثقة في خط اللحام تضاهي عادةً الأنابيب غير الملحومة. نستخدم تطبيع خط اللحام بتردد عالٍ HFW داخل الخط، وفحصًا بالموجات فوق الصوتية لكامل الجسم، وشهادة EN 10204 3.1 قابلة للتتبع برقم الصهرة لكل طول يُشحن مباشرة من خط إنتاج Synbase.
اطلب عرض سعر لأنبوب ERW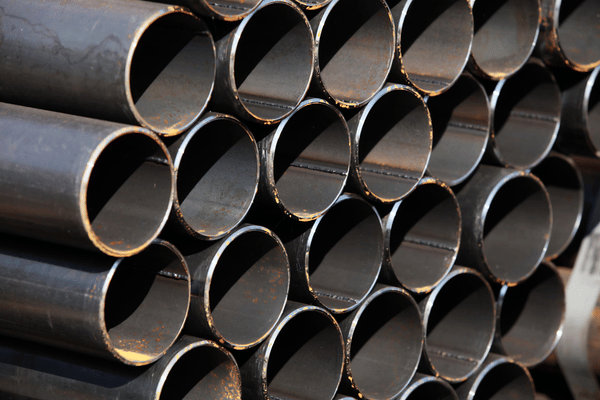
- NPS ½–24 نطاق القطر الخارجي (HFW/ERW)
- A53 · API 5L · A500 · A252 المعايير المشمولة
- Gr B–X70 درجات API 5L
- 3.1 MTC قابلية التتبع وفق EN 10204
- 100% UT اختبارات NDT للحام كامل الجسم
- 100+ دول التصدير
متى يتفوق أنبوب ERW، وما التكلفة الحقيقية لخط اللحام عليك؟
أنبوب ERW (الأنبوب الملحوم بالمقاومة الكهربائية) ليس بديلًا اقتصاديًا منخفض الدرجة عن الأنبوب غير الملحوم. إنه حل هندسي مستقل مُحسّن لنطاق محدد من ظروف التشغيل. وبالنسبة إلى معظم خدمات المياه والمنشآت والخدمات القياسية للنفط والغاز، فهو اختيار المادة المناسب تمامًا، وليس تنازلًا.
عادةً لا تتمثل محركات التكلفة الحقيقية لمشروعات الأنابيب في اللحامات نفسها، بل في كيفية إدارة هذه اللحامات. وتكمن المفاضلة الدقيقة والمهمة في كيفية تشطيب خط اللحام، وليس في أن ERW أدنى ببساطة من الأنبوب غير الملحوم.
نقطة الفشل الحقيقية ليست اللحام، بل غياب المعالجة الحرارية
قد تجتاز الأنابيب التي تفتقر إلى التطبيع الصحيح الفحص البصري، لكنها تفشل بعد دورات ضغط متكررة، لأن بنية الحبيبات في اللحام والمنطقة المتأثرة بالحرارة لم تُستعد قط. وخلافًا للمنتج منخفض التكلفة الذي يخرج الأنبوب مباشرة من صندوق اللحام، تقوم Synbase بتطبيع خط لحام كل أنبوب مخصص للضغط بسرعة الخط.
من المفيد معالجة خطرين رئيسيين مرتبطين مباشرة بخط اللحام منذ البداية، إذ صُمم باقي هذا المحتوى للتخفيف منهما.
- تخدد التآكل على خط اللحام: لأن خط اللحام يملك بنية حبيبات مختلفة عن المادة المحيطة، فقد يشكل مسارًا للتآكل يتكوّن على هيئة أخدود بطوله بينما يظل باقي سطح الأنبوب سليمًا.
- في المنطقة المتأثرة بالحرارة، يؤدي التحسس في HAZ إلى هجوم بين الحبيبات عند حدود الحبيبات، وهي مشكلة يمنعها تطبيع خط اللحام.
- يُطبَّق خفض تصميمي بمعامل 0.85: يحدد كود ASME معامل جودة وصلة اللحام لخط ERW عند 0.85، ما يعني الحاجة إلى سُمك جدار أنبوب أكبر بنسبة 18% لمستوى ضغط معين مقارنةً بالأنبوب غير الملحوم؛ وهو اعتبار تصميمي نعتمده بشفافية، وليس إغفالًا.
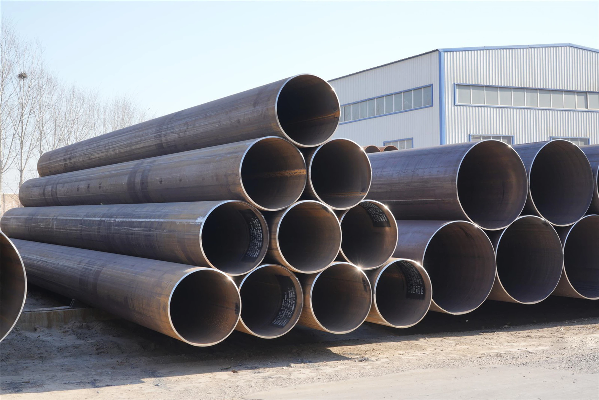
ERW أم غير ملحوم: حد اتخاذ القرار
السؤال المناسب ليس أبدًا: “هل أنبوب ERW جيد بقدر الأنبوب غير الملحوم؟” بل السؤال الحقيقي هو: عند أي نقطة من معلمات التشغيل لديك تبرر موثوقية الأنبوب غير الملحوم تكلفته الأعلى؟ تحدد تلك النقطة الموازنة بين الضغط، والسائل المنقول، والقطر، وعواقب الفشل.
قد تؤدي المعايير غير المتطابقة إلى مضاعفة التكاليف. فاستخدام أنبوب غير ملحوم في درابزين يهدر الميزانية، بينما ينطوي استخدام أنبوب ERW في خدمة حمضية على خطر الفشل. نقدم أدناه إطارًا صريحًا لمساعدتك على تحليل متى تستخدم “أنبوب ERW أم أنبوبًا غير ملحوم” لتطبيقك المحدد.
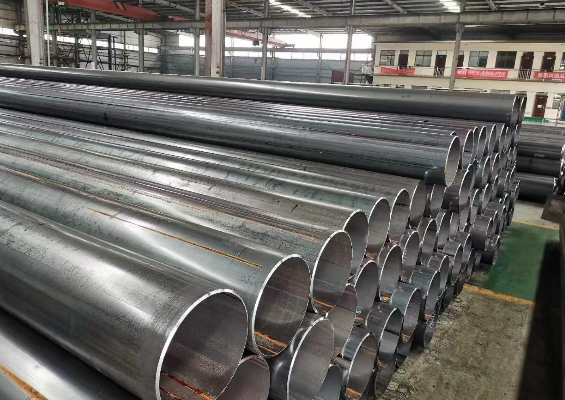
حد اتخاذ القرار بين ERW وغير الملحوم
ملاحظة هندسية: استخدام معامل 0.85 بصدق
يحدد ASME B31.3 معامل جودة وصلة اللحام الطولية عند 1.00 للأنبوب غير الملحوم، و0.85 لأنبوب ERW، وبين 0.85-1.00 للحام القوسي المغمور SAW، استنادًا إلى مدى الفحص الشعاعي المنفذ. ويترجم ذلك إلى سُمك جدار أكبر بنحو 18% لأنبوب ERW مقارنةً بغير الملحوم لنفس ضغط التصميم. وتحدد Synbase سُمك الجدار على أساس هذا المعامل، مع الإقرار به صراحةً بدلًا من التقليل من شأنه، لأن B31.3 لا يسمح بزيادة معامل الجودة 0.85 عبر فحوص إضافية.
يغطي HFI-ERW الحديث بأمان، بفضل التصميم والاختبار بالموجات فوق الصوتية والمعالجة الحرارية، النطاق الواسع من التطبيقات الواقعة إلى يسار هذا الفاصل. وسننبهك إذا وقع تطبيقك إلى يمين هذا الخط، ونوجهك إلى قسمنا للأنابيب الفولاذية الكربونية غير الملحومة؛ فالمواصفة الصحيحة تتقدم على السعر الأرخص.
طيف عمليات الأنابيب الملحومة: ERW · HFW · EFW · LSAW · SSAW
لا يوجد منتج واحد عندما نقول “أنبوب فولاذي ملحوم”، ومن الأخطاء الشائعة والمكلفة عدم مطابقة طريقة اللحام لمقاس الأنبوب. يتعامل ERW مع الأحجام الصغيرة والمتوسطة والإنتاج المتوسط، بينما تُنتج الأحجام الكبيرة باللحام القوسي المغمور. قارن أنبوب LSAW للأعمال ذات القطر الأكبر والجدار الأثقل. وفكّر في أنبوب SSAW للخطوط الكبيرة القطر الاقتصادية.
تعني أي خطوة خاطئة هنا أنك إما تدفع أسعار أنابيب خطوط LSAW لأنبوب مياه مقاسه 6″، أو تمدد استخدام ERW إلى ما بعد مقاسه الأقصى، الذي يبلغ عادةً 610mm للمياه و24″ للغاز. وتنتج Synbase داخليًا نطاق ERW/HFW الأصغر، لذا تعكس التوصيات واقع الإنتاج الفعلي للخط.
طيف عمليات الأنابيب الملحومة
HFW هو ERW حديث، وليس منتجًا منفصلًا
طرق اللحام: تُستخدم عملية التردد العالي (HF) وERW بالتبادل في صناعة الأنابيب، ويشير أنبوب HFW ببساطة إلى تقنية ERW الحالية. وعندما ترى “أنبوب HFW” في الرسم، فافهم أنه يتمتع بلحامات أنظف وأكثر اتساقًا مما توفره عمليات اللحام منخفض التردد الشائعة قبل عقود.
تحدد ثلاثة إجراءات مضبوطة جودة خط لحام ERW، وتتحكم Synbase في جميعها على خط الإنتاج نفسه قبل الشحن:
- تجهيز حواف الشريط الفولاذي – تقطع المقصات الدوارة الحواف لتكون مربعة ونظيفة ومقطوعة ضمن السماحيات الدقيقة المطلوبة لتحقيق ترابط قوي.
- تشكيل الشريط الفولاذي – يقلل التشكيل بالأسطوانات المعدن إلى شكل دائري تمامًا قبل صندوق اللحام.
- عملية اللحام – تُسخن الحواف بتيار HF، ويصل ضغط الطرق الأسطح، مكوّنًا جدارًا واحدًا دون معدن حشو.
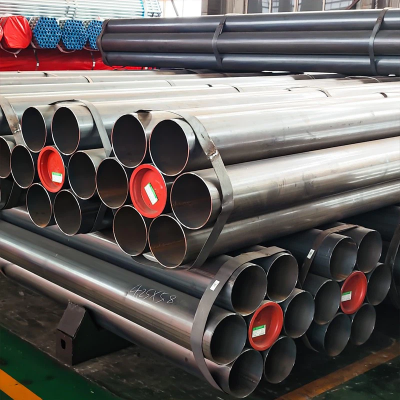
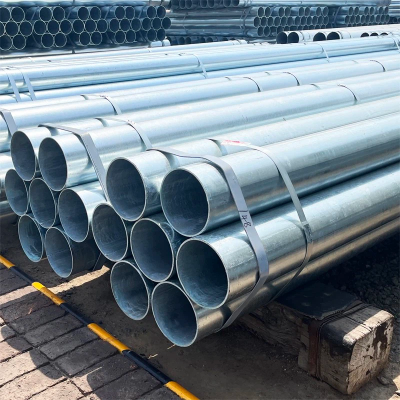
أنبوب ERW من Synbase: المقاسات والدرجات والمعايير
بيانات يتجاوزها المنافسون؛ فنحن نقدم ليس نطاق المقاسات فحسب، بل أيضًا إجهادات الخضوع ومقاومة الشد حسب الدرجة. ويمكن للمهندسين الآن تصميم المواصفات على نحو صحيح، كما يستطيع المشترون التوريد والتسعير بفاعلية استنادًا إلى جدول مواصفات واحد. وتؤدي ورقة المواصفات الناقصة إلى تأخيرات مكلفة بعد وصول الأنبوب.
أُنتجت جميع المواد أدناه على خط إنتاج الأنابيب الملحومة ISO9001 التابع لـ Synbase واختُبرت وفق شهادة اختبار المصنع EN10204 3.1، بما في ذلك أنبوب ERW وفق ASTM A53 وأنبوب خط ERW وفق API 5L.
الأبعاد والتشطيبات
- القطر الخارجي: NPS ½–24 (21.3–610 mm)؛ تنتقل الأقطار الأكبر إلى LSAW/SSAW.
- الجداول: من Schedule 10 إلى Schedule 160، بما في ذلك STD وSchedule 40 وXS وSchedule 80، إضافةً إلى جدران مخصصة؛ ويغطي ASTM A53 المقاسات NPS ⅛–26.
- النهايات: نهاية مستوية، مشطوفة، ملولبة ومقترنة، أو مخددة.
- التشطيب: أسود (عارٍ/ورنيش)، مجلفن بالغمس الساخن، مطلي بـ 3LPE/FBE؛ وأنبوب ERW دائري وفق A500/A513 عند الطلب.
للقيم وفق ASTM A53 وA500 وA252 وAPI 5L (الإصدار 46th) كحد أدنى. يُرفق تقرير اختبار الصهرة “as-rolled” مع شهادة MTC الكاملة للصهرة.
أنبوب ERW حسب التطبيق والسائل وأنبوب الخط والمنشآت والركائز
بما أن ERW يخضع لأربعة معايير متميزة، يستطيع الطلب مع مصنع Synbase استيعاب مشروعات متنوعة للغاية. فقد يدفع العميل الذي يدير أنظمة أنابيب صناعية قياسية علاوات مرتفعة بلا داعٍ مقابل اختبارات أنابيب الخط المكلفة والمستهلكة للوقت، أو قد يحدد على نحو غير صحيح أنبوب خط فولاذي إنشائيًا رخيصًا ليكون خط نقل حرجًا، ما لم يوضح الشريك المختار ما يستحقه التطبيق. تضمن Synbase ملاءمة الأنابيب للمهمة المحددة.
الخدمات السائلة والميكانيكية، ASTM A53 Type E
أنبوب كربوني أسود أو مجلفن عام، للاستخدامات البخارية والمائية والهوائية والغازية من NPS – 26، وللاستخدامات الميكانيكية الخفيفة. وهو مواصفتنا الأساسية للمصانع الصناعية وخدمات المباني وإنتاج المياه.
أنبوب خط، API 5L (B / X42–X70)
أنبوب خط ERW (Type E) لخدمات تجميع النفط والغاز وتوزيعه ونقله بضغط متوسط. وبالنسبة إلى الخطوط عالية الضغط التي تكون فيها أدق متطلبات التركيب الكيميائي واختبارات NDT ومتانة الصدم مهمة، اطلب PSL2؛ إذ تتحقق Synbase من مطابقته للمعيار المطلوب لكل صهرة.
المنشآت والركائز، ASTM A500 وA252
- A500 HSS — قطاعات مجوفة ملحومة مشكلة على البارد للأعمدة والتدعيم والسقالات والجسور، معتمدة عند إجهاد خضوع 290–317 MPa.
- ركيزة A252 — ركائز أنابيب فولاذية مدفوعة، Grade 2/3، للأساسات والأعمال البحرية.
- أنبوب وأنبوب فولاذي كربوني ERW — مخزون دائري ميكانيكي وعام الغرض للتصنيع وتجميع المعدات الأصلية.
منظومة سلامة خط لحام ERW: كيف نخفض مخاطر خط اللحام
يتجاوز المنافسون هذه الخطوة؛ وما يحتاج إليه العالم هو إعادة وصل هذه السلسلة المتصدعة لاستعادة اللحام وإثباته، إذ تنشأ أعطال دورات الضغط عند هذا الانفصال.
يفشل خط اللحام الضعيف ببساطة مع مرور الوقت؛ ويخفي المنافسون ذلك عنك بادعاء أن خط اللحام سليم إذا لم يُعالج. نصلح هذه السلسلة المتصدعة خطوةً خطوةً ضمن عملية من ثماني خطوات في Synbase، لأن عمر الخدمة يعتمد على مقاومة خط اللحام، لا على مجرد وجود لحام.
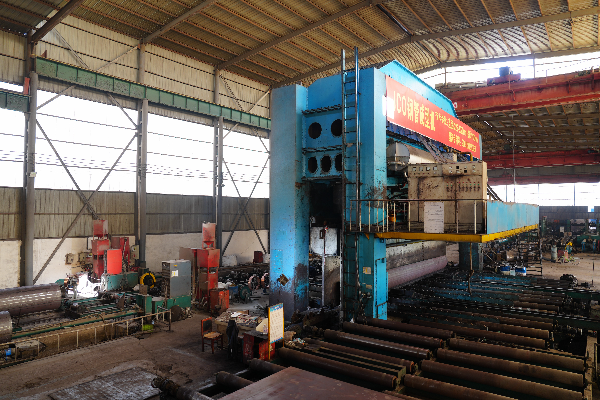
“نقوم بتطبيع خط اللحام داخل الخط في كل تشغيل مخصص للضغط. ويتصرف خط اللحام الذي أُعيد تكوين حبيباته مثل جسم الأنبوب الأصلي داخل خلية تآكل؛ وهذه الخطوة المفردة هي الفارق بين أنبوب يصمد عقدًا من دورات الضغط وأنبوب يتخدد على امتداد خط اللحام أثناء الخدمة.”
تجهيز حواف الشريط الفولاذي
تنظف المقصات الدوارة الحواف وتزيل الزوائد، ما يضمن ترابطًا محكمًا جاهزًا للحام مع حد أدنى من خطر الشوائب.
لحام HF + ضغط الطرق
تيار كهربائي عالي التردد يصهر الحواف، مع بثق المادة إلى الخارج (دون حشو).
إزالة حبة اللحام من القطر الداخلي/الخارجي
تُسوّى الحبة داخليًا وخارجيًا بإزالة بروز اللحام.
تطبيع خط اللحام داخل الخط
بعد اللحام، تُجرى معالجة حرارية في الملف على اللحام والمنطقة المتأثرة بالحرارة HAZ لإعادة تكوين بنية الحبيبات. وهذه العملية هي التي تمنع تخدد خط اللحام وتحسس HAZ، وتتجاهلها أرخص المصانع.
اختبارات NDT لكامل الجسم وخط اللحام
بنسبة 100% بالموجات فوق الصوتية UT، إضافةً إلى اختبار بتيارات إيدي على كامل حبة اللحام.
الاختبار الهيدروستاتيكي
يجب أن يمتثل كل طول لاختبارات الضغط الهيدروستاتيكي المحددة في المعيارين A53/API 5L.
الإثبات الميكانيكي
اختبارات التسطيح، واستطالة طرف اللحام، واختبار صدم CVN (PSL 2) حيث ينص معيار API5L على ذلك.
EN 10204 3.1 MTC
الخواص الكيميائية والميكانيكية وأرقام الصهر، متحققًا منها عبر فحص مستقل للمصنع لدى Synbase.
من المصنع مباشرةً مقابل الموزع: التكلفة الإجمالية عند الوصول والمشتريات
يبدأ كل شيء بالأنبوب الذي تشتريه، وليس بسعر القائمة وحده. يعيد توريد أنبوب ERW مباشرةً من المصنع صياغة معادلة القيمة، وربما الأهم أنه يغير طبيعة الوثائق التي ستصل مع فولاذك.
نطاق متوسط الصناعة؛ تحركه مادة التغذية من الملف مقابل البيليت، ومردود تحويل الملف إلى أنبوب يتجاوز 95%، وعمالة تشكيل أقل بنسبة 30–40%. يختلف الفرق الدقيق حسب القطر الخارجي والسُمك والدرجة والكمية والسوق.
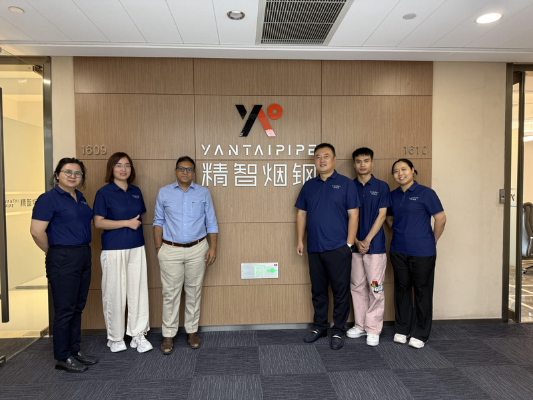
هيكل التكلفة الكامن وراء الرقم
- مادة التغذية: يبدأ ERW بملف فولاذي، بينما يتطلب غير الملحوم تثقيب بيليت صلب؛ لذلك تكون طريقة الملف عمومًا أقل تكلفة وأعلى مردودًا.
- المردود: يحقق مصنع ERW حديث مردودًا يزيد على 95% في تحويل الملف إلى أنبوب؛ ما ينتج طاقة أقل بكثير ونفايات أقل بكثير من المراحل المتعددة لإنتاج الأنابيب غير الملحومة.
بعبارات بسيطة، تتمثل المفاضلات في أن الأنبوب غير الملحوم يتمتع بإمكانات أعلى بنحو 20% للاستخدام تحت الضغط، وهو الحد المحدد بدقة في الجدول أعلاه.
ما يميز شراء ERW الآمن عن الشراء المكلف
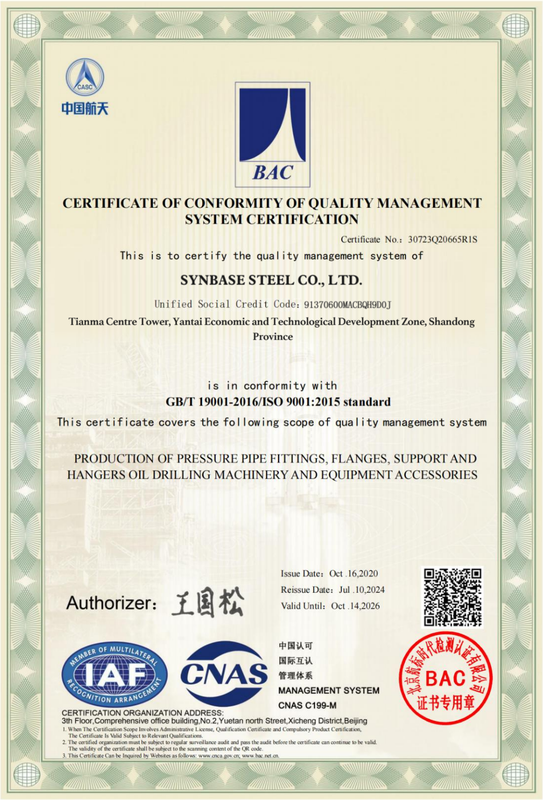
نادرًا ما تؤدي طنّة فولاذ لأنبوب منخفضة السعر إلى أقل تكلفة للمشروع؛ بل تأكد من معالجات تنظيف اللحام المناسبة، واطلب شهادة MTC مع قابلية تتبع كاملة للصهرة في المادة. ويجب تجنب أي مورد يقترح الاستغناء عن شهادة MTC؛ إذ توفر Synbase، بصفتها المنتج في المصنع، الشهادة بنفسها (EN 10204 نوع 3.1 أو 3.2 مع فحص طرف ثالث)، لتملك دائمًا إثباتًا للعملية التي خضع لها فولاذ خط الأنابيب، مدعومًا بنظام إدارة جودة معتمد وفق ISO9001.
عوامل التكلفة عند الوصول التي نوضحها بشفافية
بدلًا من سعر عرض واحد غامض، توضح Synbase العوامل التي ستؤثر في تكلفة شحن طلبك، حتى تتمكن من إعداد ميزانيتك على أساسها:
- الدرجة ومستوى PSL (تضيف اختبارات PSL2 تكلفة)؛ الجدار والقطر الخارجي؛ الطلاء (مجلفن / 3LPE / FBE).
- كفاءة تحميل الحاوية حسب كمية الطلب، والشحن البحري، وشروط الإنكوترمز، وبلد الوجهة، والرسوم الجمركية
- نطاق الوثائق (3.1 مقابل 3.2، واختبارات NDT إضافية، وفحص طرف ثالث).
الشهادات والامتثال
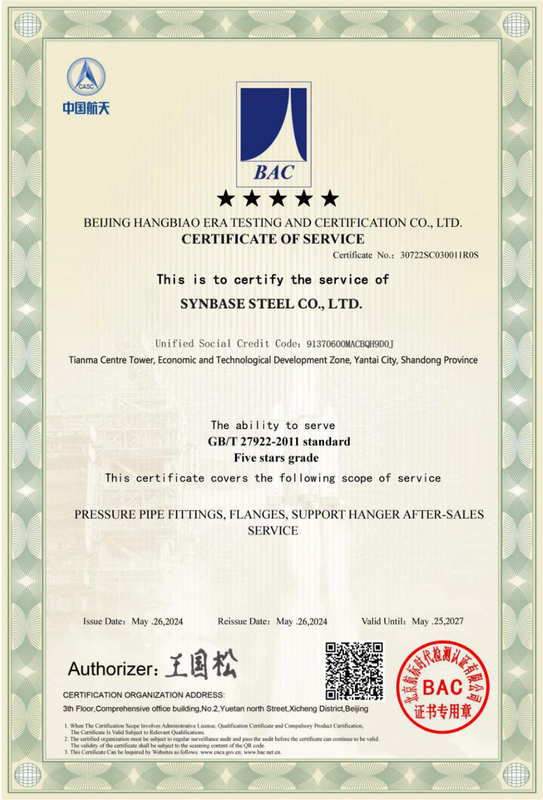
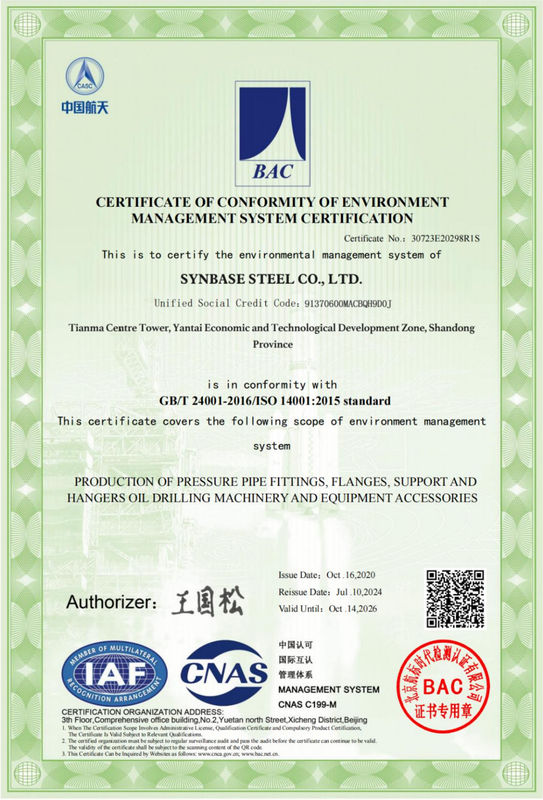
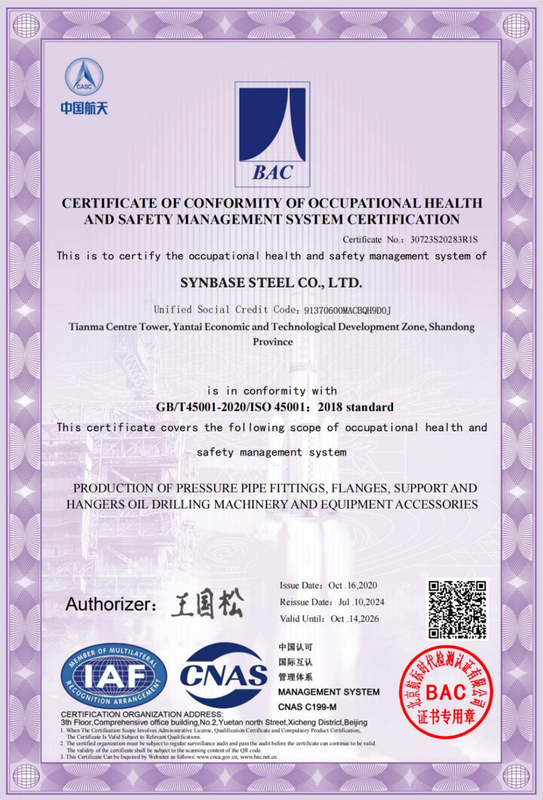
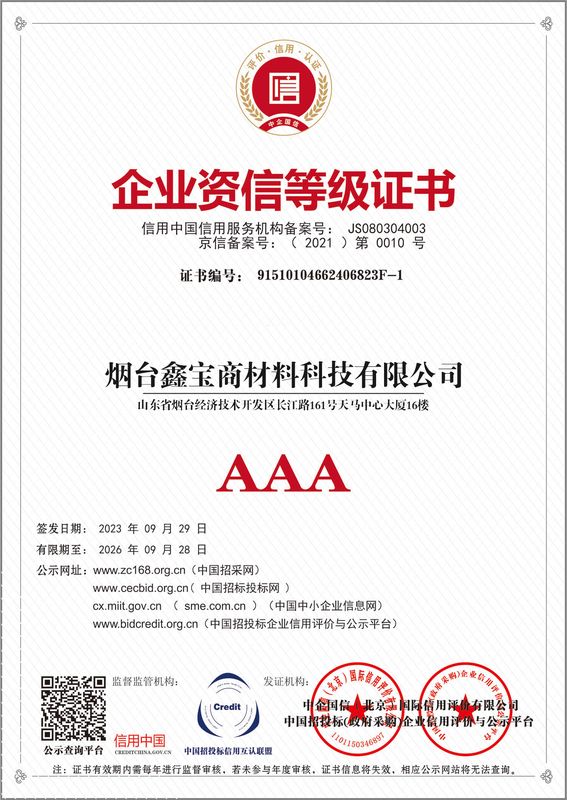
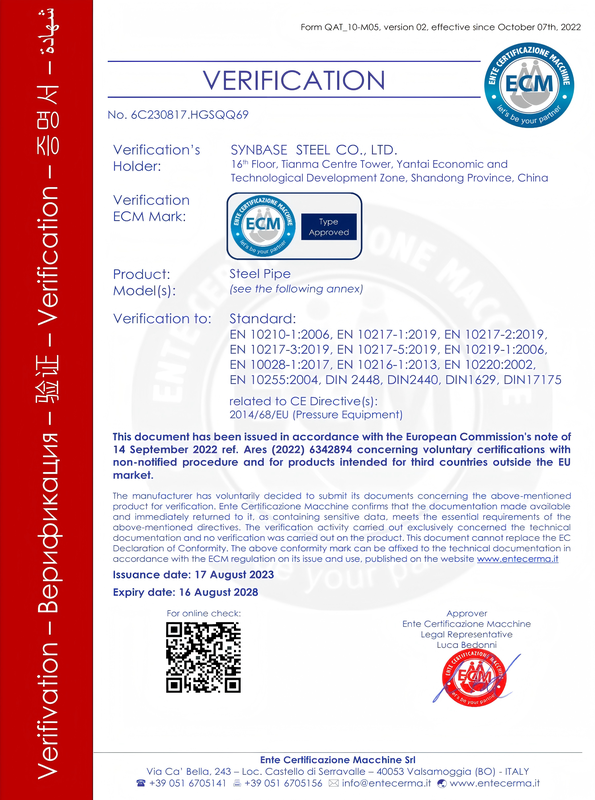
تُعد الوثائق جزءًا أساسيًا من منتج الأنبوب، وليست خدمة إضافية؛ فقد تؤدي شهادة مفقودة إلى فشل تدقيق الموردين أو رفض الشحنات. وتُعد Synbase Steel المؤسسة المركزية لأنظمة خطوط الأنابيب التابعة لـ E-CHENG STEEL GROUP. وتمتثل أنظمتها البيئية وأنظمة الجودة والسلامة للمواصفات المعترف بها دوليًا.
أدوات هندسة الأنابيب الفولاذية ERW
ثلاثة أدوات لمقارنة ERW بالأنبوب غير الملحوم، وحساب وزن أنبوب ERW، واختيار الدرجة والمعيار الصحيحين لمواصفتك.
-
01
مساعد قرار ERW مقابل غير الملحوم
قارن بين الأنبوب الفولاذي ERW والأنبوب غير الملحوم، واعرف أي نوع يلائم متطلبات مشروعك.
فتح الأداة → -
02
حاسبة وزن أنبوب ERW
احسب وزن أنبوب ERW الفولاذي حسب القطر الخارجي وسُمك الجدار.
فتح الأداة → -
03
محدد درجة ومعيار ERW
اعثر على درجة ومعيار أنبوب ERW المطابقين لمواصفتك.
فتح الأداة →
حدد مواصفات ERW بثقة تضاهي الأنابيب غير الملحومة
أرسل إلى Synbase المعيار والدرجة والقطر الخارجي والسُمك والكمية. وستحصل على عرض سعر من المصنع مباشرةً، ونموذج شهادة EN 10204 3.1 MTC، وإجابة صريحة حول ملاءمة ERW أو الأنبوب غير الملحوم لخدمتك.






