Tubería de acero ERW — tubería de carbono soldada por resistencia eléctrica según A53, API 5L y A500
Exija tubería soldada por resistencia eléctrica con una confiabilidad de la costura normalmente reservada para la tubería sin costura. Utilizamos normalización de la costura HFW en línea, ensayos ultrasónicos de cuerpo completo y certificación EN 10204 3.1 con trazabilidad del número de colada en cada longitud enviada directamente desde una línea de producción de Synbase.
Solicite una cotización de ERW
- NPS ½–24 Rango de OD (HFW/ERW)
- A53 · API 5L · A500 · A252 Normas cubiertas
- Gr B–X70 Grados API 5L
- MTC 3.1 Trazabilidad EN 10204
- UT 100 % END de soldadura de cuerpo completo
- 100+ Países de exportación
Dónde destaca la tubería ERW y cuánto le cuesta realmente la costura soldada
La tubería ERW (tubería soldada por resistencia eléctrica) no es una alternativa económica de menor calidad frente a la tubería sin costura. Es una solución de ingeniería distinta, optimizada para un rango específico de condiciones de operación. Para la mayoría de los servicios de agua, estructurales y estándar de petróleo y gas, es precisamente la elección correcta, no una concesión.
Los verdaderos factores de costo de los proyectos de tuberías normalmente no son las soldaduras en sí, sino cómo se gestionan. La diferencia sutil pero importante radica en cómo se ha acabado la costura, no en que la ERW sea simplemente inferior a la tubería sin costura.
El verdadero punto de falla no es la soldadura, sino la falta de tratamiento térmico
Las tuberías sin una normalización adecuada pueden superar una inspección visual, pero fallar después de ciclos de presión repetidos, simplemente porque nunca se restauró la estructura granular de la soldadura y de la zona afectada por el calor. A diferencia de un productor de bajo costo que descarga la tubería directamente de la caja de soldadura, Synbase normaliza la costura de cada tubería para servicio a presión a velocidad de línea.
Conviene abordar desde el principio dos riesgos importantes relacionados directamente con la costura, ya que el resto de este contenido está diseñado para mitigarlos.
- Ranurado por corrosión de la costura: Debido a que la costura soldada tiene una estructura de grano diferente a la del material circundante, puede servir como vía para la corrosión, que forma un surco a lo largo de ella mientras el resto de la superficie de la tubería permanece intacta.
- En la zona afectada por el calor, la sensibilización de la ZAC favorece el ataque intergranular en los límites de grano, un problema que se evita mediante la normalización de la costura.
- Se aplica una reducción de diseño de 0.85: El código ASME aplica a la costura ERW un factor de calidad de la unión soldada de 0.85, lo que significa que se necesita un espesor de pared 18% mayor para un nivel de presión determinado en comparación con una tubería sin costura; una consideración de diseño que asumimos abiertamente, no un descuido.
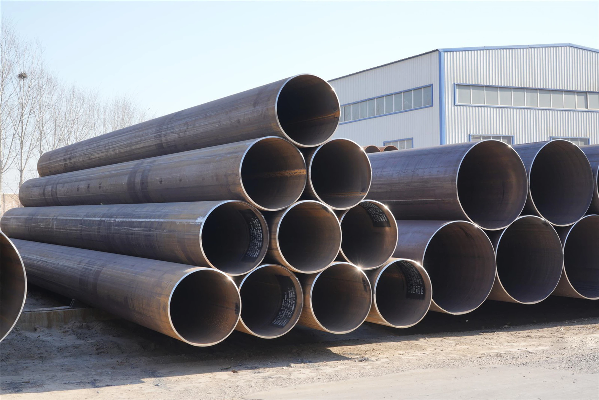
ERW frente a sin costura: el umbral de decisión
La pregunta pertinente nunca es «¿La tubería ERW es tan buena como la tubería sin costura?». La pregunta real es en qué punto de sus parámetros operativos la seguridad de la tubería sin costura justifica su mayor costo. Ese punto está determinado por la interacción entre la presión, el fluido transportado, el diámetro y las consecuencias de una falla.
Los criterios desalineados pueden duplicar los costos. Usar tubería sin costura en una baranda sobredimensiona el presupuesto; usar tubería ERW en servicio con gas ácido implica un riesgo de falla. A continuación ofrecemos un marco honesto para ayudarle a analizar cuándo usar «tubería ERW frente a tubería sin costura» para su aplicación específica.
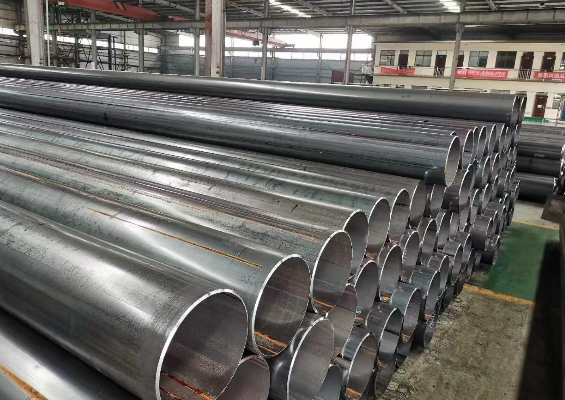
El umbral de decisión entre ERW y sin costura
Nota de ingeniería: uso honesto del factor 0.85
ASME B31.3 designa un factor de calidad de unión soldada longitudinal de 1.00 para tubería sin costura, 0.85 para ERW y 0.85-1.00 para SAW, según el grado de inspección radiográfica realizada. Esto se traduce en aproximadamente 18% más de espesor de pared para la tubería ERW frente a la sin costura con la misma presión de diseño. Synbase basa el espesor de pared en este factor y lo reconoce abiertamente, ya que B31.3 no permite aumentar el factor de calidad de 0.85 mediante inspecciones adicionales.
La amplia gama de aplicaciones a la izquierda de esta división está bien cubierta por la HFI-ERW moderna, segura por diseño, UT y tratamiento térmico. Le avisaremos si su aplicación cae al lado derecho de esta línea y le dirigiremos a nuestra división de tubería de acero al carbono sin costura: la especificación adecuada supera al precio más bajo.
El espectro de procesos de tubería soldada: ERW · HFW · EFW · LSAW · SSAW
No existe un único producto cuando decimos «tubería de acero soldada», y un error común y costoso es no hacer coincidir el método de soldadura con el tamaño de la tubería. La ERW maneja volúmenes medios y tamaños de tubería pequeños a medianos; los tamaños grandes se producen con arco sumergido. Compare la tubería LSAW para trabajos de mayor diámetro y pared más gruesa. Considere la tubería SSAW para líneas de gran diámetro económicas.
Un paso en falso aquí significa pagar precios de tubería para líneas LSAW por una tubería de agua de 6″ o llevar la ERW más allá de su tamaño máximo, normalmente 610 mm para agua y 24″ para gas. Synbase produce internamente la gama ERW/HFW más pequeña, por lo que las recomendaciones reflejan la realidad de la producción en línea.
El espectro de procesos de tubería soldada
HFW es ERW moderna, no un producto separado
Métodos de soldadura: El proceso de alta frecuencia (HF) y ERW se usan indistintamente en la industria de tubos y tuberías; una tubería HFW se refiere simplemente a la tecnología ERW actual. Cuando vea “tubería HFW” en un plano, interprételo como costuras más limpias y uniformes que las obtenidas con la soldadura de baja frecuencia común hace décadas.
Tres procedimientos controlados determinan una buena costura ERW, todos controlados por Synbase en la misma línea de producción antes del envío:
- Preparación de los bordes de la banda – La cizalla rotativa corta bordes escuadrados y limpios, con las tolerancias precisas necesarias para una unión resistente.
- Formación de la banda – El conformado mediante rodillos reduce el metal a una forma perfectamente redonda antes de la Weldbox.
- Proceso de soldadura – La corriente de alta frecuencia calienta los bordes y la presión de forja une las superficies, formando una sola pared sin metal de aporte.
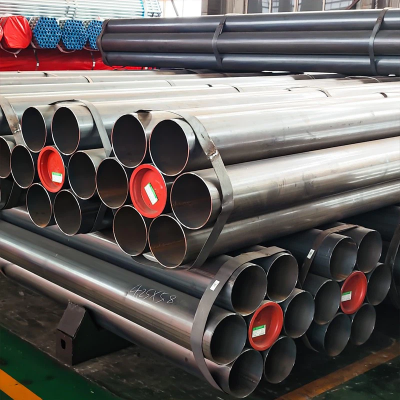
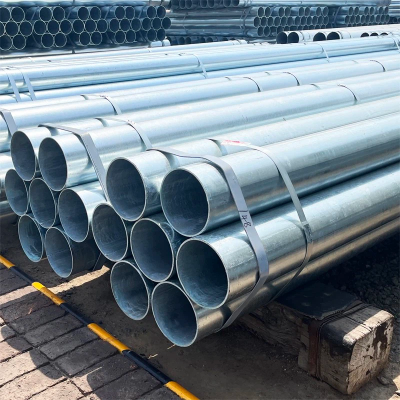
Tubería ERW de Synbase: dimensiones, grados y normas
Datos que los competidores omiten: entregamos no solo un rango de dimensiones, sino también límites elásticos y resistencia a la tracción por grado. Los ingenieros pueden diseñar ahora especificaciones correctamente y los compradores pueden abastecer y cotizar eficazmente con una sola tabla de especificaciones. Una ficha incompleta invita a retrasos costosos después de la llegada de la tubería.
Todo el material siguiente se ha producido en la línea de producción de tubería soldada ISO9001 de Synbase y se ha ensayado según EN10204 3.1 MTC, incluida la tubería ERW ASTM A53 y la tubería ERW para líneas API 5L.
Dimensiones y acabados
- Diámetro exterior: NPS ½–24 (21.3–610 mm); los diámetros mayores pasan a LSAW/SSAW.
- Cédulas: Cédula 10 a Cédula 160 — incluidas STD, Cédula 40, XS y Cédula 80, además de paredes personalizadas; ASTM A53 cubre NPS ⅛–26.
- Extremos: extremos lisos, biselados, roscados y acoplados, ranurados.
- Acabado: negro (desnudo/barniz), galvanizado por inmersión en caliente, recubierto con 3LPE/FBE; tubo redondo ERW conforme a A500/A513 bajo pedido.
Para valores según ASTM A53, A500, A252 y API 5L (46.ª ed.), mínimos. Se incluye un informe de ensayo de una colada «laminada» con el MTC completo de la colada.
Tubería ERW por aplicación, fluido, líneas, estructuras y pilotes
Como la ERW se rige por cuatro normas distintas, un pedido a una fábrica de Synbase puede adaptarse a proyectos muy diversos. Un cliente que opera tuberías industriales estándar podría pagar primas innecesariamente altas por los ensayos costosos y lentos de tubería para líneas, o especificar incorrectamente una tubería de acero estructural económica como transmisión crítica, a menos que su socio deje claro qué merece la aplicación. Synbase garantiza que sus tuberías se ajusten al trabajo específico.
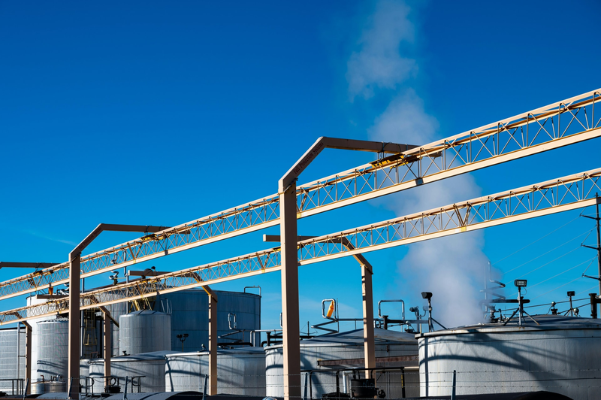
Servicio de fluidos y mecánico, ASTM A53 Tipo E
Tubería de carbono negra o galvanizada general, para usos de vapor, agua, aire y gas de NPS – 26, y uso mecánico ligero. Nuestra especificación de referencia para plantas industriales, servicios de edificios y producción de agua.
Tubería para líneas, API 5L (B / X42–X70)
Tubería ERW para líneas (Tipo E) destinada a recolección, distribución y transmisión de presión media de petróleo y gas. Para líneas de alta presión donde importan la composición química más exigente, los ensayos END y la tenacidad al impacto, exija PSL2: Synbase verifica su conformidad con la norma requerida para cada colada.
Estructural y pilotes, ASTM A500 y A252
- HSS A500 — secciones huecas soldadas conformadas en frío para columnas, arriostramientos, andamios y puentes, certificadas con un límite elástico de 290–317 MPa.
- Pilote A252 — pilotes hincados de tubería de acero, Grado 2/3, para cimentaciones y obras marinas.
- Tubería y tubo de acero al carbono ERW — existencias redondas mecánicas y de uso general para fabricación y ensamblaje OEM.
El sistema de integridad de la costura ERW: cómo reducimos el riesgo de la costura
Los competidores omiten este paso; lo que se necesita es volver a unir esta cadena fracturada para restaurar y demostrar la soldadura. Es en esta desconexión donde se originan las fallas por ciclos de presión.
Una costura debilitada simplemente falla con el tiempo: los competidores se lo ocultan afirmando que una costura está bien si no se trata. Nosotros reparamos esta cadena fracturada, paso a paso, mediante un proceso de ocho etapas dentro de Synbase, porque la vida útil depende de la resistencia de la costura, no del simple hecho de que exista una soldadura.
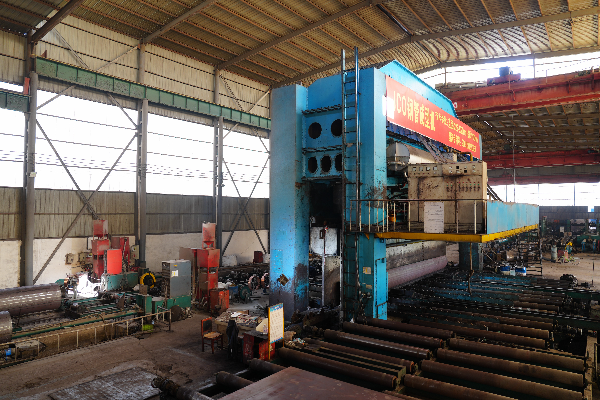
«Normalizamos la costura soldada en línea en cada producción para servicio a presión. Una costura cuyo grano se ha restaurado se comporta como el cuerpo base en una celda de corrosión; ese único paso marca la diferencia entre una tubería que sobrevive una década de ciclos de presión y una tubería que se ranura a lo largo de la costura durante el servicio».
Preparación de bordes de la banda
El cizallado rotativo limpia y desbarba los bordes, garantizando una unión firme y lista para soldar, con un riesgo mínimo de inclusiones.
Soldadura HF + presión de forja
La corriente eléctrica de alta frecuencia funde los bordes y la extrusión de material en el exterior los une (sin material de aporte).
Raspado del cordón ID/OD
El cordón se nivela tanto interna como externamente mediante la eliminación del exceso de soldadura.
Normalización de la costura en línea
Después de soldar, se aplica un tratamiento térmico en la bobina sobre la soldadura y la ZAC que recrea la estructura granular. Este proceso evita el ranurado de la costura y la sensibilización de la ZAC, ignorados por las fábricas más económicas.
END de cuerpo completo y línea de soldadura
100 % mediante UT, además de ensayos por corrientes de Foucault en todo el cordón de soldadura.
Ensayo hidrostático
Cada longitud debe cumplir los ensayos hidrostáticos especificados por las normas A53/API 5L.
Prueba mecánica
Ensayos de aplastamiento, alargamiento del pie de soldadura e impacto CVN (PSL 2), cuando lo establece la norma API5L.
MTC EN 10204 3.1
Propiedades químicas y mecánicas y números de colada verificados por una inspección independiente de la planta de Synbase.
Directo de fábrica frente a distribuidor: costo total puesto y adquisiciones
Todo comienza con la tubería que compra, no solo con el precio de lista. Abastecer tubería ERW directamente de la fábrica replantea la ecuación de valor y, quizá más importante, cambia la naturaleza de los documentos que llegarán con su acero.
Rango promedio de la industria; impulsado por la materia prima de bobina frente a palanquilla, un rendimiento de bobina a tubería >95 % y una mano de obra de conformado 30–40 % menor. La diferencia exacta varía según OD, pared, grado, cantidad y mercado.
La estructura de costos detrás de la cifra
- Materia prima: ERW comienza como una bobina de acero, mientras que la fabricación sin costura requiere perforar un tocho sólido, por lo que la bobina suele ser un método más económico y de mayor rendimiento.
- Rendimiento: Una instalación ERW moderna obtiene un rendimiento superior al 95% en la transformación de bobina a tubería; esto produce mucha menos energía y muchos menos residuos que las múltiples etapas de la producción sin costura.
En términos sencillos, las ventajas y desventajas son las siguientes: la tubería sin costura tiene aproximadamente 20 % más de potencial para uso bajo presión, precisamente el umbral definido en la tabla anterior.
Qué separa una compra ERW segura de una costosa
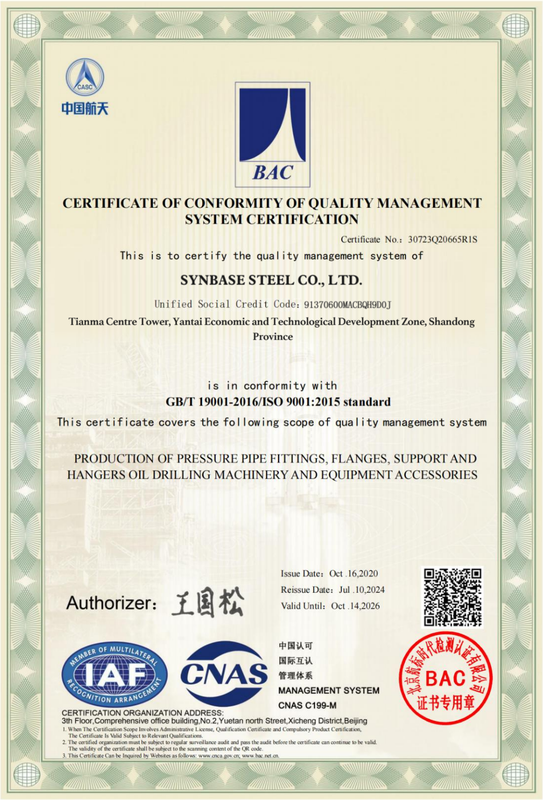
Una tonelada de tubería de acero de bajo precio rara vez se traduce en el menor costo del proyecto; en su lugar, confirme los tratamientos adecuados de limpieza de la soldadura y exija un certificado MTC con trazabilidad completa de la colada del material. Debe evitarse cualquier proveedor que sugiera prescindir de un MTC; Synbase, el productor de fábrica, suministra el certificado directamente (un EN 10204 tipo 3.1 o 3.2 con inspección de terceros), para que siempre tenga pruebas del proceso al que se sometió el acero de su tubería, respaldado por un sistema de gestión de calidad certificado según ISO9001.
Factores del costo puesto que hacemos transparentes
En lugar de un precio de cotización único y ambiguo, Synbase detalla los factores que afectarán el costo enviado de su pedido, para que pueda presupuestarlos correctamente:
- Grado y nivel PSL (los ensayos PSL2 añaden costo); pared y OD; revestimiento (galvanizado / 3LPE / FBE).
- cantidad del pedido, eficiencias de carga del contenedor, flete marítimo, condiciones de los Incoterms, país de destino y aranceles
- Alcance de la documentación (3.1 frente a 3.2, END adicionales, inspección de terceros).
Certificaciones y cumplimiento
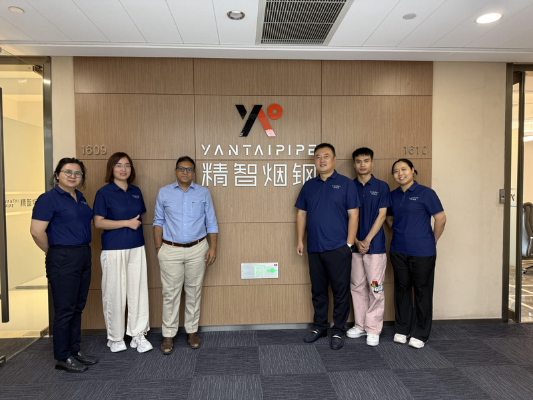
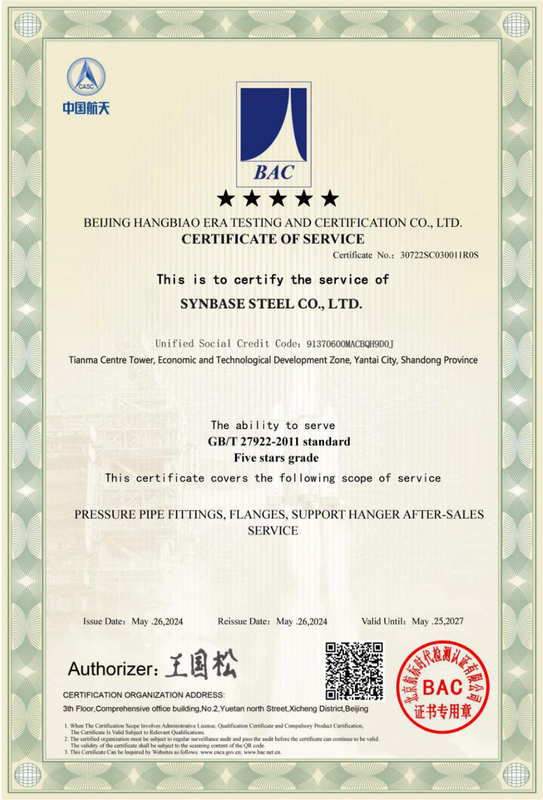
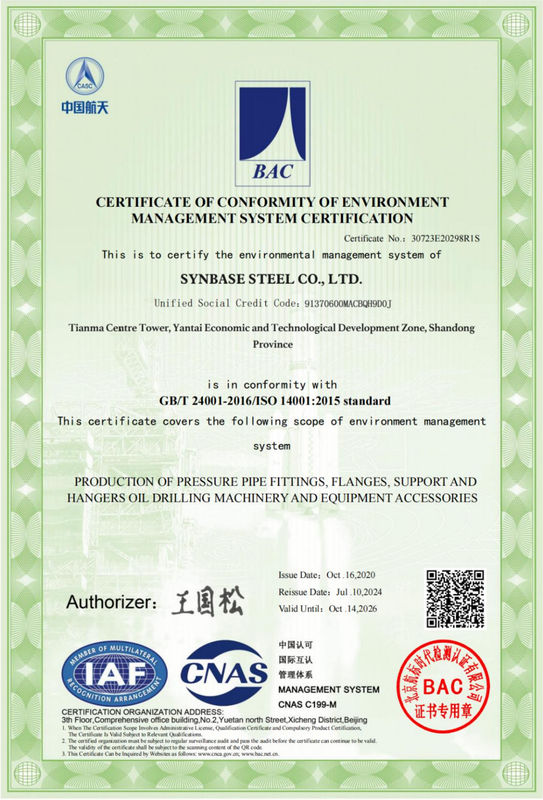
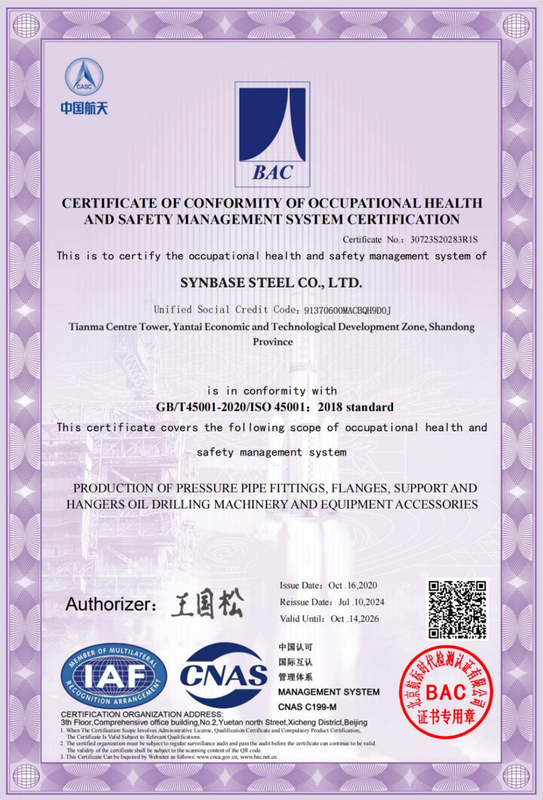
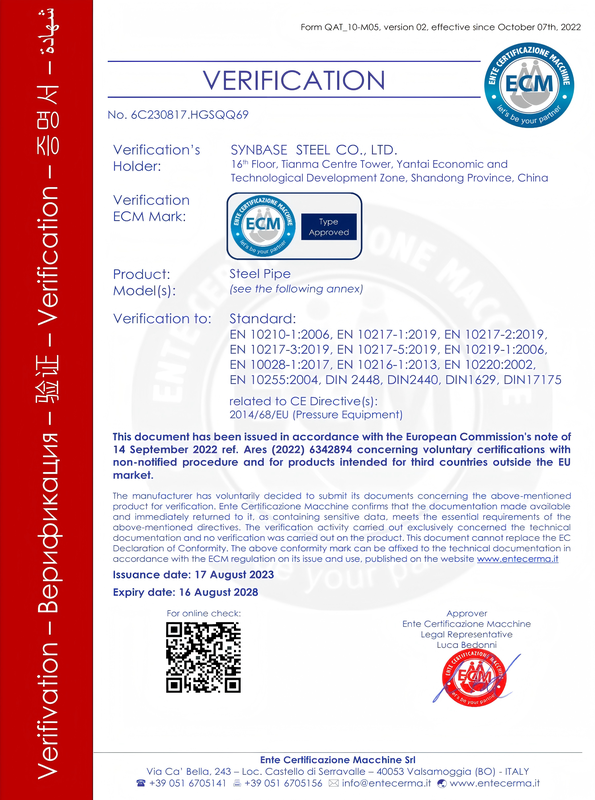
La documentación es parte integral del producto de tubería, no un servicio adicional: la falta de un certificado podría provocar auditorías de proveedores fallidas o envíos rechazados. Synbase Steel es la operación empresarial central de sistemas de tuberías de E-CHENG STEEL GROUP. Sus sistemas ambientales, de calidad y de seguridad cumplen especificaciones reconocidas internacionalmente.
Herramientas de ingeniería para tubería de acero ERW
Tres herramientas para comparar tubería ERW con tubería sin costura, calcular el peso de la tubería ERW y seleccionar el grado y la norma correctos para su especificación.
-
01
Asistente de decisión ERW frente a sin costura
Compare tubería de acero ERW y sin costura para ver qué tipo se adapta a los requisitos de su proyecto.
Abrir herramienta → -
02
Calculadora de peso de tubería ERW
Calcule el peso de la tubería de acero ERW según el diámetro exterior y el espesor de pared.
Abrir herramienta → -
03
Selector de grado y norma ERW
Encuentre el grado y la norma de tubería ERW que coincidan con su especificación.
Abrir herramienta →
Especifique ERW con la confianza de la tubería sin costura
Envíe a Synbase su norma, grado, OD, pared y cantidad. Recibirá una cotización directa de fábrica, un MTC EN 10204 3.1 de muestra y una respuesta honesta sobre si la ERW o la tubería sin costura se adapta a su servicio.