
CODO SOLDADO A TOPE (90°/45° LR/SR)
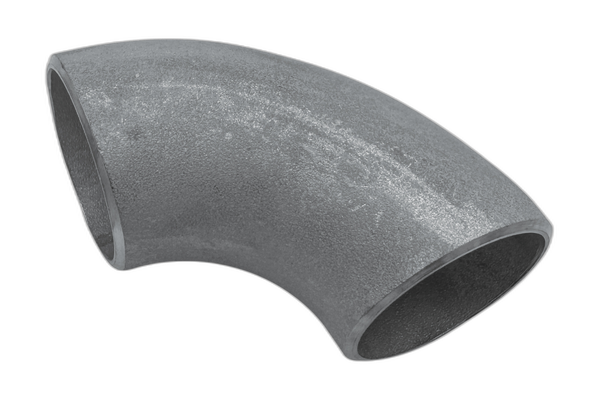
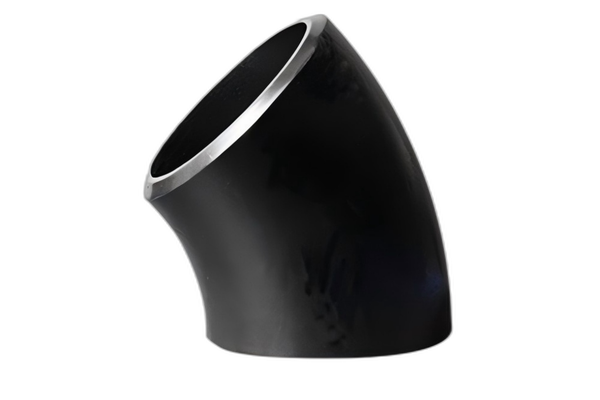
Codo soldado a tope: accesorios de tubería ASME B16.9 de 90° y 45°, radio largo y corto
Los accesorios de codo soldados a tope conducen el flujo mediante una unión soldada de penetración completa que soporta la misma presión que la tubería de conducción, sin rosca, vías de fuga ni restricción de diámetro. Synbase suministra codos ASME B16.9 directamente de fábrica, de 90° y 45°, de radio largo y corto, en acero al carbono (A234 WPB/WPC), acero de baja aleación Cr-Mo (A234 WP11/WP22) y acero inoxidable (A403 304/316L); cada uno se envía con un certificado de ensayo de fábrica EN 10204 3.1 trazable al número de colada. Para material base compatible, consulte la tubería de acero al carbono sin costura.
- ½″–48″ rango de dimensiones NPS
- 90° / 45° LR (1.5D) y SR (1.0D)
- A234 · A403 carbono / baja aleación / inoxidable
- Sch 10S–XXS rango de espesores de pared
- B16.9 dimensiones y tolerancia
- EN 10204 3.1 MTC trazable al número de colada
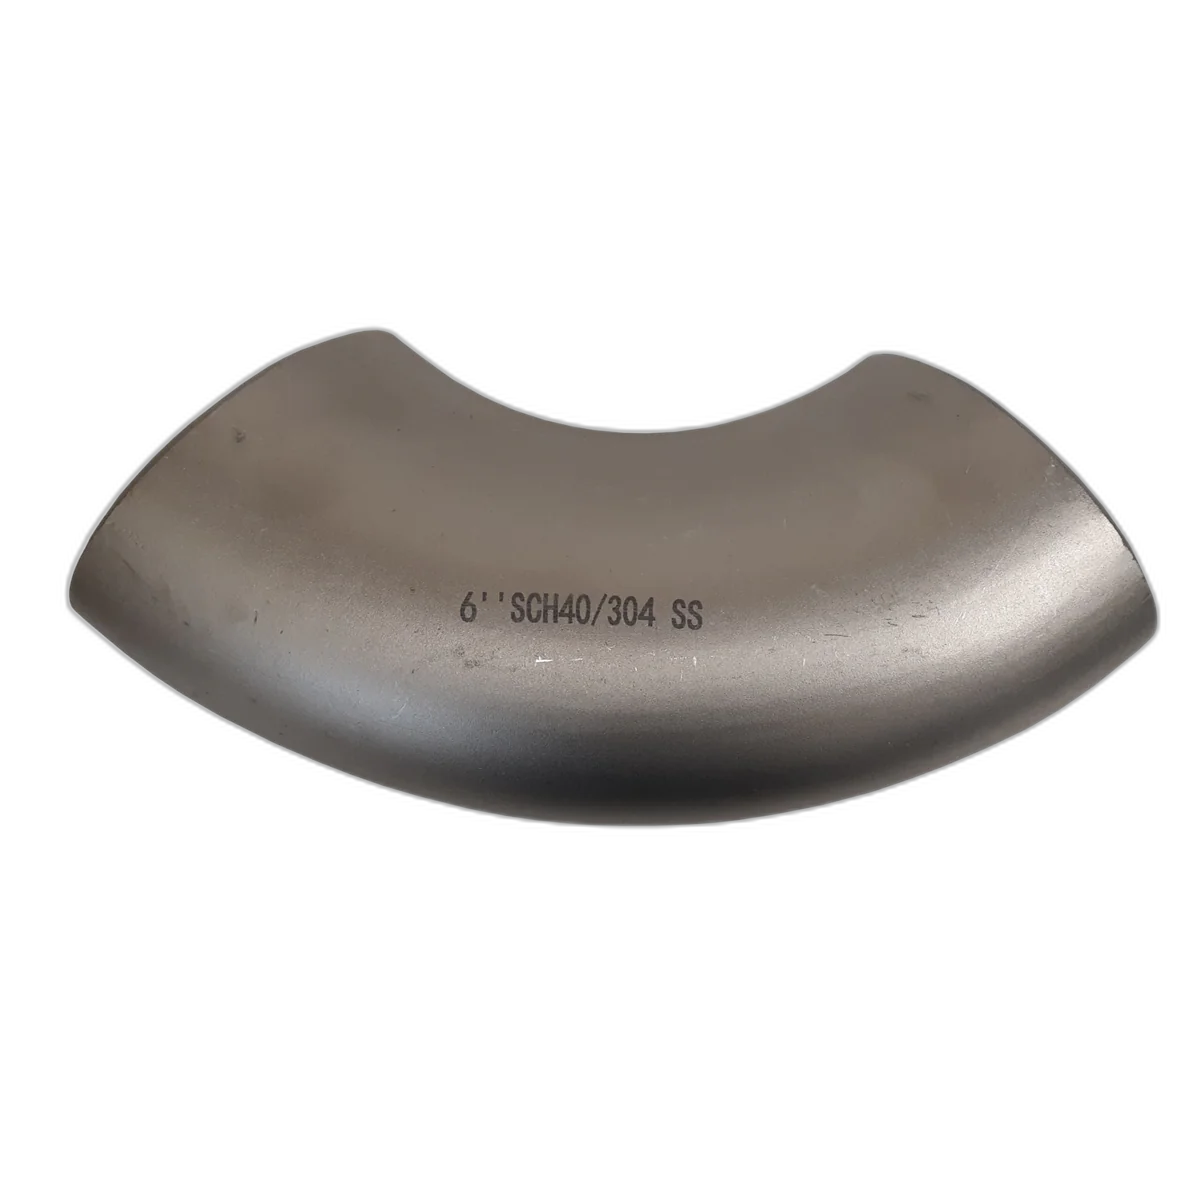
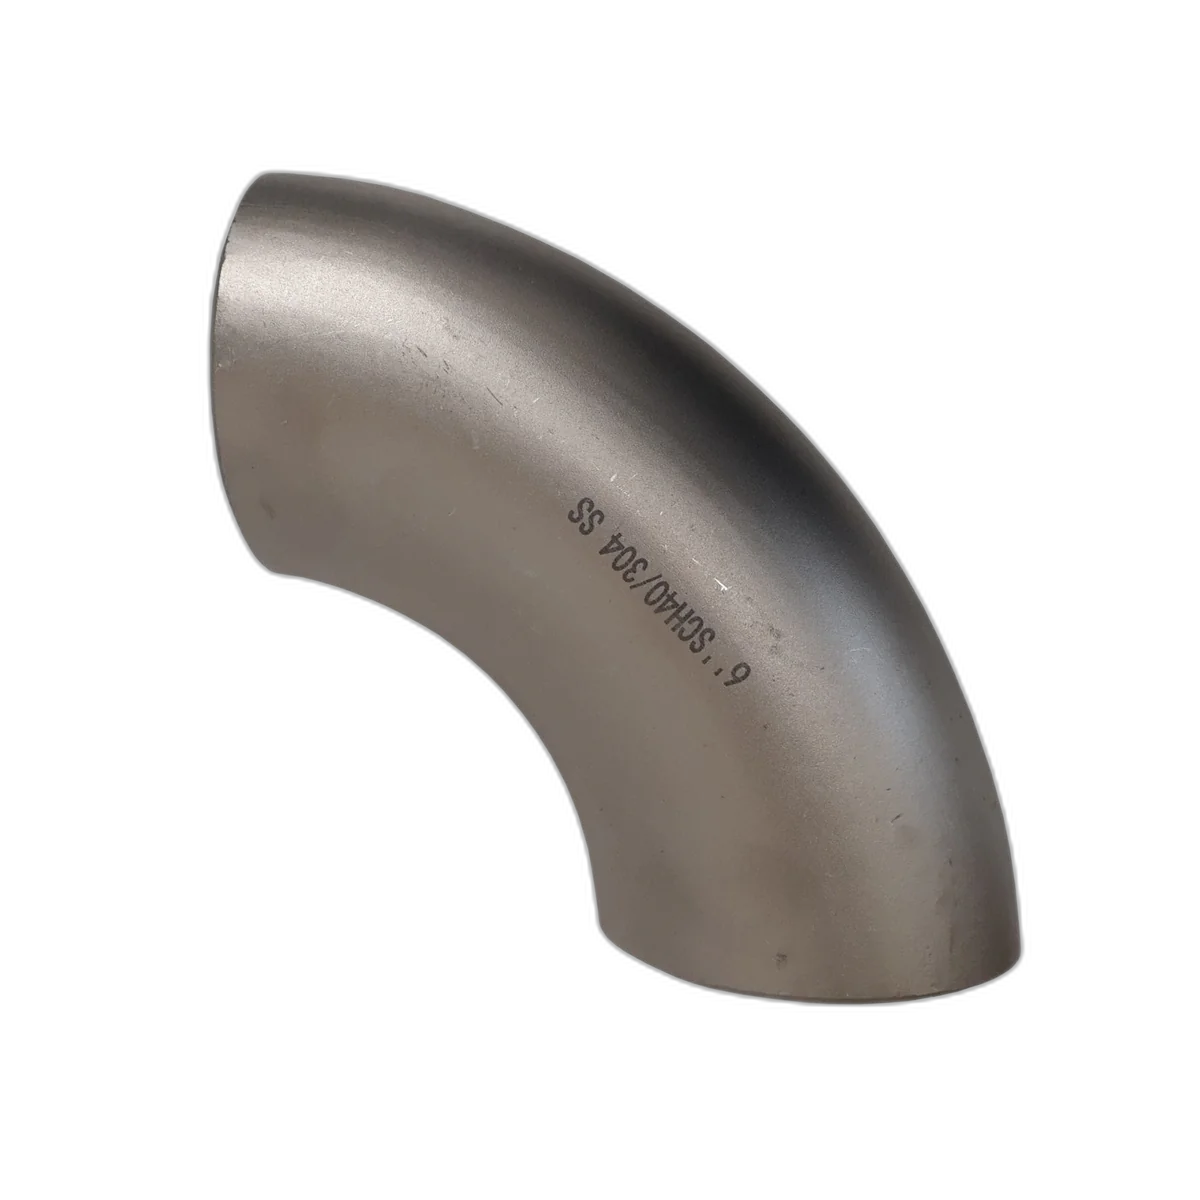
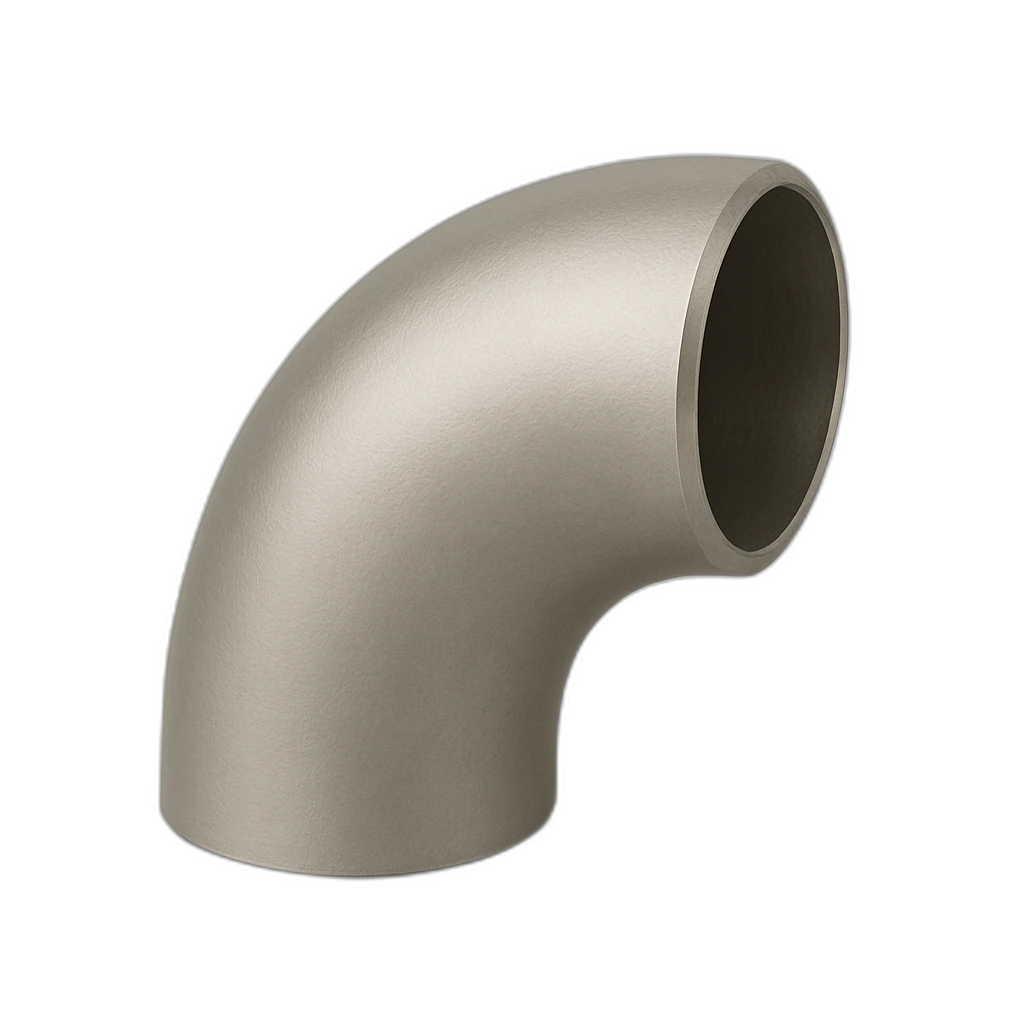
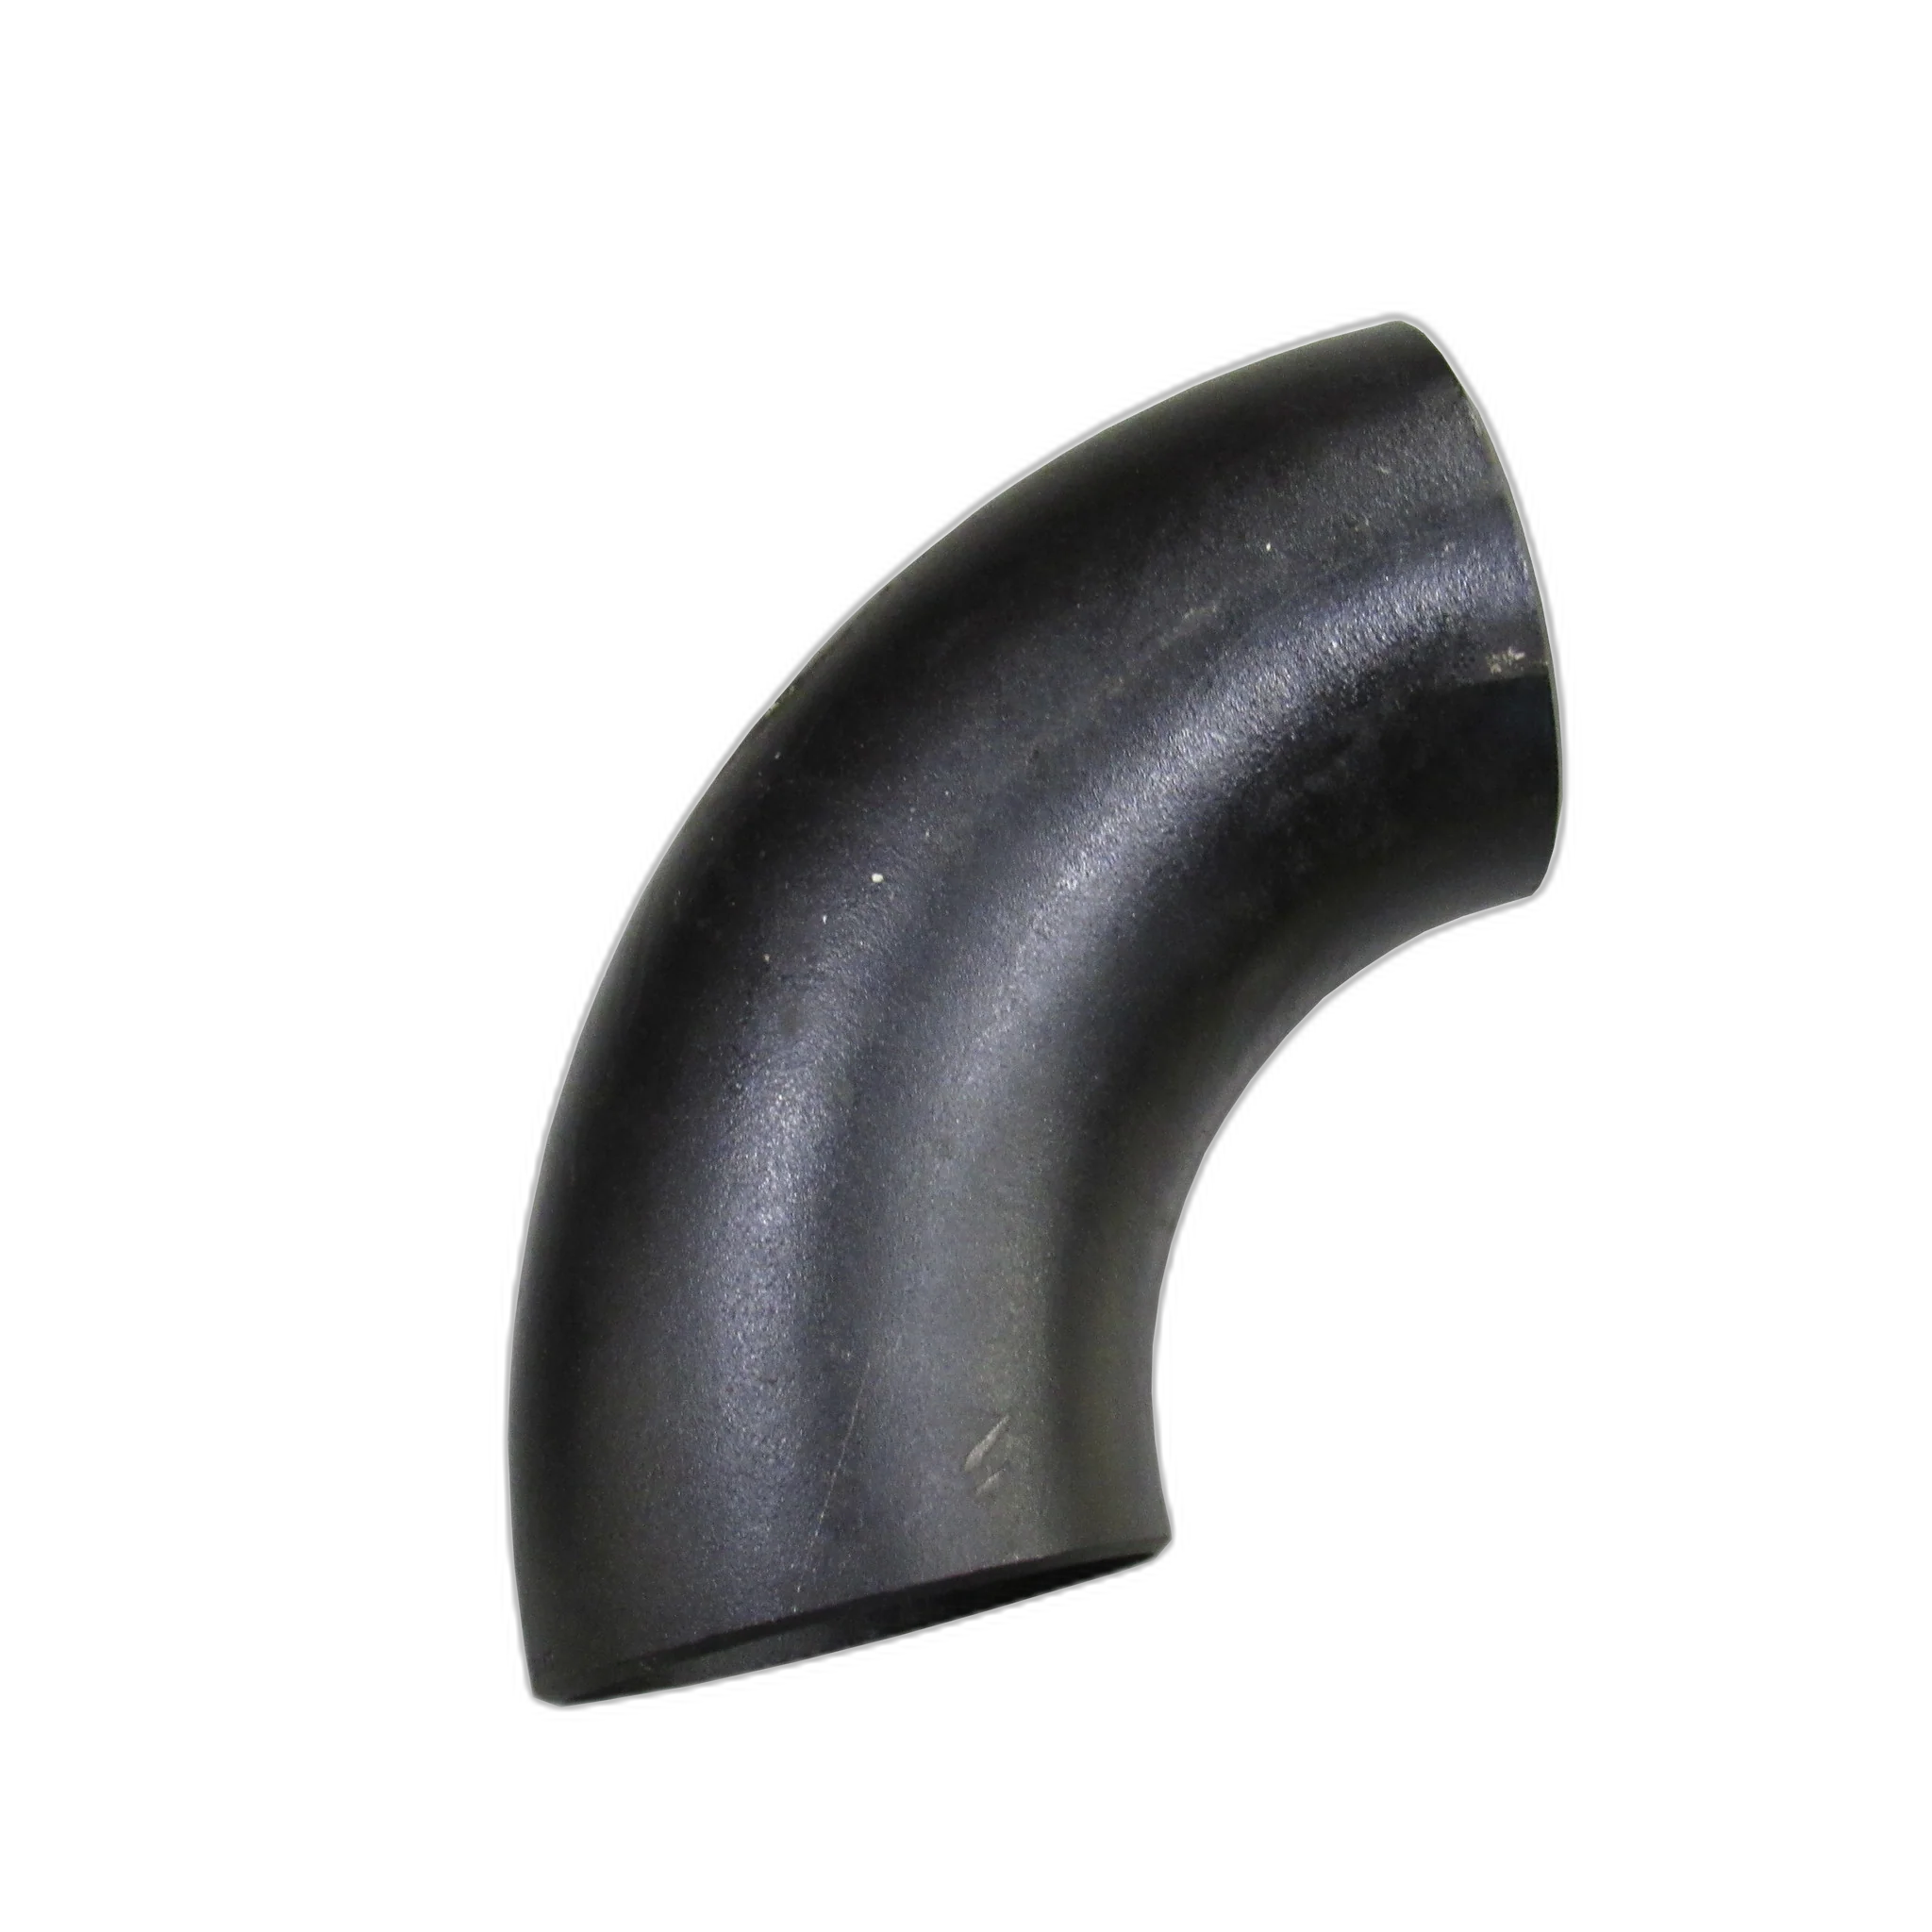
Cómo un codo soldado a tope cambia la dirección de la tubería sin vías de fuga ni pérdida de presión
Un codo soldado a tope se suelda directamente, extremo biselado con extremo biselado, a la línea; así, el accesorio se convierte en una sección continua de diámetro interior completo de la tubería, en lugar de una unión mecánica atornillada o roscada. Esta decisión de diseño elimina los dos modos de falla que introducen las conexiones roscadas y por enchufe: una raíz de rosca que concentra esfuerzos y una hendidura anular donde se concentran la corrosión y los ciclos de presión. El verdadero desafío para los ingenieros no es decidir si soldar, sino seleccionar el radio, el grado y el espesor de pared para que el codo resista el servicio que enfrentará.
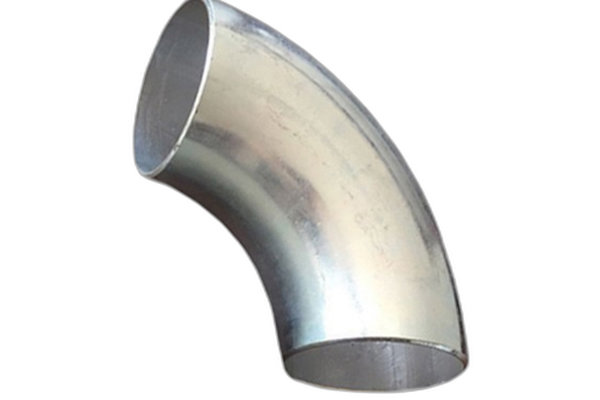
COMPARAR SMLS frente a soldadura a tope
“SMLS” (sin costura) describe cómo se fabrica el material base: se extruye sin costura longitudinal; “soldado a tope” describe cómo se une el accesorio a la tubería (una soldadura circunferencial en un extremo biselado). Un codo SMLS soldado a tope cumple ambas condiciones: se forma a partir de tubería sin costura y luego se instala mediante soldadura a tope. ASME B16.9 rige las dimensiones y el comportamiento presión-temperatura del accesorio en ambos casos.
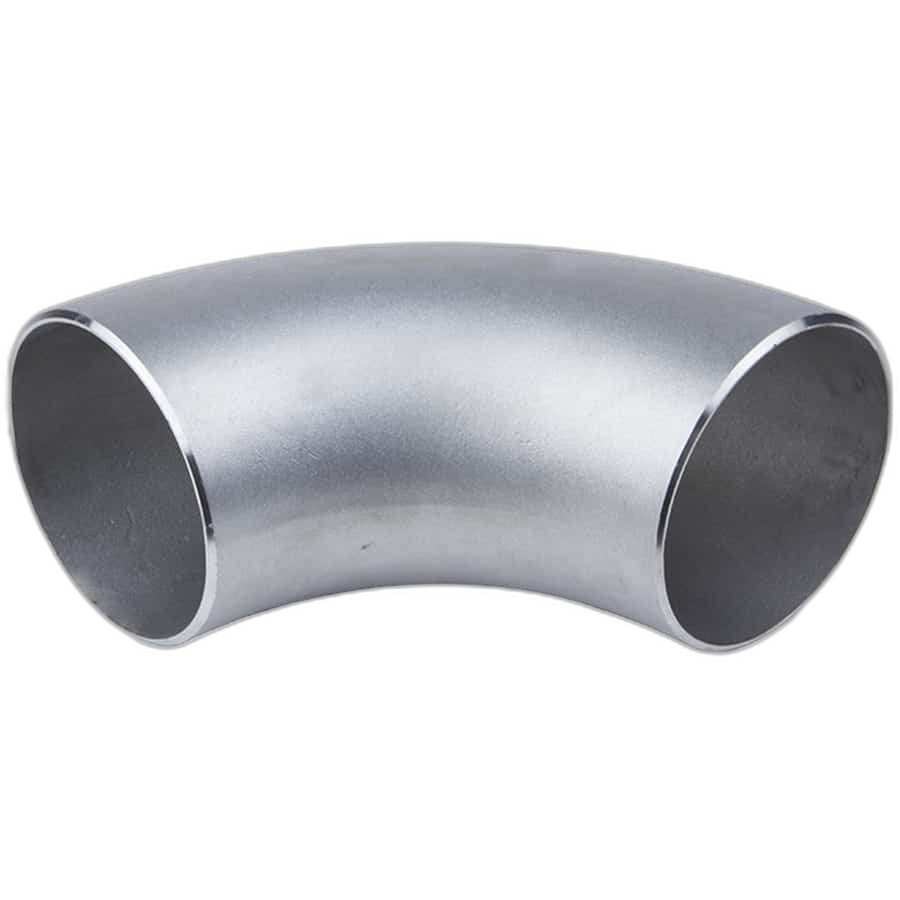
ANÁLISIS Por qué la soldadura a tope
Para cambiar la dirección en una línea a presión, el método de conexión es una decisión de ingeniería real, y las cifras favorecen la unión soldada a medida que aumentan el diámetro interior y la presión. La comparación siguiente usa la capacidad de conexión, no lenguaje comercial. A diferencia de las opciones con soldadura por enchufe o roscadas, la soldadura a tope ofrece mayor resistencia y elimina los riesgos de corrosión en hendiduras, por lo que resulta ideal para sistemas de alta presión. Para derivaciones compactas, compare los accesorios forjados con soldadura por enchufe.
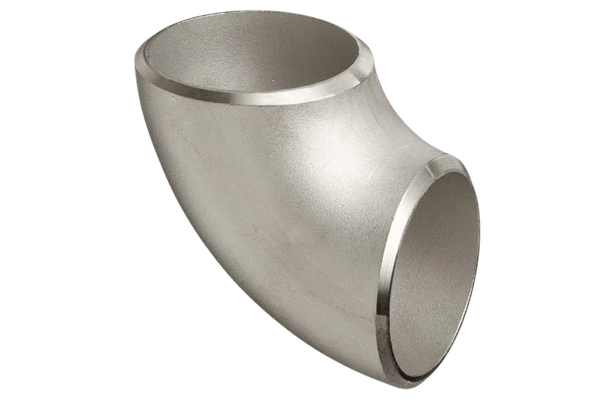
INFORMACIÓN CLAVE Aplicación e integridad
La soldadura de penetración completa permite que un codo soldado a tope conserve toda la presión de diseño y todo el diámetro interior de la tubería de conducción, mientras que los accesorios con soldadura por enchufe y roscados presentan una hendidura y un escalón interno que limitan su presión y favorecen la corrosión en hendiduras. Por encima de NPS 2″ y en cualquier línea que vaya a radiografiarse, la soldadura a tope es prácticamente la única conexión que cumple los requisitos; por eso los codos son los accesorios soldados a tope de mayor volumen en sistemas de tuberías de proceso.
En sistemas de tuberías de petróleo y gas, refinerías y producción, un codo soldado a tope que soporta el 100% de la presión de la tubería de conducción en NPS 24 (610 mm) marca la diferencia entre un carrete en buen estado y una vía de fuga en la siguiente válvula. Por eso Synbase normaliza o trata térmicamente cada codo de acero al carbono y de baja aleación conforme a procedimientos ISO 9001 y certifica el resultado; la versión honesta de “calidad industrial” es un informe de ensayo trazable, no un eslogan.
Capacidades de conexión de la matriz de datos
| Conexión | Capacidad de presión | Vía de fuga | Rango de dimensiones | Inspección de soldadura |
|---|---|---|---|---|
| Codo soldado a tope | 100% de tubería coincidente | ninguna — diámetro interior completo | NPS ½″–48″+ | RT / UT de soldadura completa |
| Soldadura por enchufe (B16.11) | Clase 3000 / 6000 / 9000 | hendidura anular | ≤ NPS 2″–4″ | MT / PT (solo filete) |
| Roscada (B16.11) | reducida por el corte de rosca | hendidura en la raíz de la rosca | ≤ NPS 4″ | solo visual |
| Con brida | junta / clasificada por clase | cara de sellado de la junta | todas las dimensiones | visual + torque de pernos |
ADVERTENCIA DE ESPECIFICACIÓN DE INGENIERÍA
Si se equivoca en una de esas tres variables, los síntomas son previsibles: un codo de radio corto elegido para una pulpa abrasiva se adelgaza en la pared exterior y se perfora; un codo de acero al carbono A234 WPB especificado para una línea a −30 °C no cumple el requisito de impacto que solo satisface A420 WPL6; un codo inoxidable Schedule 10S pedido para un sistema Schedule 40 deja un desajuste de espesores en la soldadura. Un codo B16.9 está diseñado para soportar la misma presión interna admisible que la tubería coincidente del mismo grado y cédula; no existe una “clasificación del accesorio” independiente que consultar, con el espesor mínimo específico de la curvatura verificado conforme a ASME B31.3, párr. 304.2.1, cuando aplica el código.
Codos de radio largo frente a radio corto: la curva de transición
01. Definición y dimensiones
Un codo de radio largo (LR) tiene un radio de centro a extremo de 1.5 × el tamaño nominal de la tubería; un NPS 4 LR de 90° mide 6 in (152 mm) de centro a extremo. Un codo de radio corto (SR) equivale a 1.0 × NPS, por lo que un NPS 4 SR de 90° mide 4 in. El radio se mide hasta la línea central de la tubería, no hasta el diámetro exterior ni interior.
02. Pérdida de flujo y presión
El radio es una decisión entre flujo y espacio, y tiene un punto de transición medible. La pérdida de presión a través de un accesorio se expresa como coeficiente de resistencia (K) mediante el método Crane TP-410. Un codo de radio largo de 90° tiene aproximadamente K ≈ 0.75; un codo de radio corto/estándar de 90°, aproximadamente K ≈ 0.9. A 45° la diferencia aumenta proporcionalmente: cerca de K 0.20 (LR) frente a K 0.40 (SR). Por tanto, el radio largo desvía el flujo con entre 15–50% menos resistencia local, menos turbulencia en el extradós y un perfil de erosión más suave.
03. Transición de aplicación
Esa ventaja no es universal, y ahí aparece el punto de transición. A alta velocidad, en servicios abrasivos o bifásicos y en tramos rectos largos que alimentan la succión de una bomba, la menor turbulencia del LR compensa el mayor envolvente: elija LR. En un skid congestionado, un colector compacto o un soporte estructural donde la dimensión frontal 50% menor permite instalar la ruta, la penalización de caída de presión del SR es suficientemente pequeña para aceptarla: elija SR. A bajo número de Reynolds, la diferencia de caída de presión entre LR y SR se reduce; en una línea lenta y viscosa, la decisión vuelve a depender solo de la geometría.
[SPEC-03] Base de cumplimiento
LR (1.5D) y el rango general de 90°/45° → ASME B16.9. SR (1.0D) y retornos → ASME B16.28. Las curvaturas más cerradas y largas, 3D, 5D y 6D, quedan fuera de B16.9/B16.28 y se suministran como curvaturas por inducción o de tubería conforme a ASME B16.49 o MSS-SP-75, no como codos forjados. Synbase produce las cuatro clases; solo el cambio de clase de radio determina qué documento rige la dimensión.
Parámetros de desempeño
Rango de accesorios soldados a tope, grados, ángulos y cédulas de Synbase
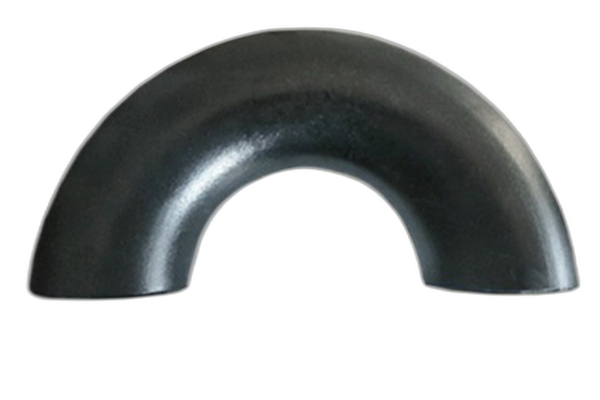
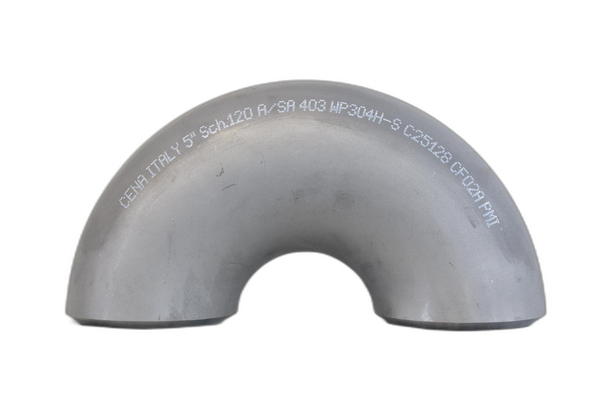
La línea de accesorios soldados a tope de Synbase cubre los cuatro ángulos que realmente requiere un sistema de tuberías: codos de 90° y 45° en ambos radios, además de retornos de 180°, en acero al carbono, de baja aleación e inoxidable; cada grado se ajusta a la aplicación a la que sirve, no al catálogo.
La lógica de selección que se muestra a continuación es la parte que omiten las páginas de proveedores fragmentadas: qué aleación corresponde a cada línea y por qué. Un codo de acero inoxidable 316L y uno de acero al carbono A234 WPB comparten las mismas dimensiones B16.9, pero responden a aplicaciones de servicio completamente distintas.
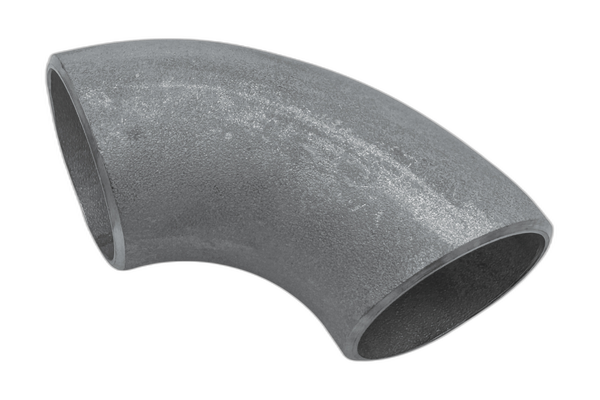
Atlas de material y servicio de codos
Lea el atlas según el servicio, no según el precio. A234 WPB cubre la mayoría de las tuberías de acero al carbono a temperatura moderada; cuando la línea funciona en frío, WPB es la opción equivocada y A420 WPL6, ensayado al impacto a −46 °C, es el único grado de carbono que cumple. Cuando aumentan la temperatura y la fluencia, los grados Cr-Mo de baja aleación WP11/WP22 toman el relevo; cuando la amenaza es la corrosión, A403 304/316L ofrece la solución. Para codos sanitarios soldados al diámetro exterior del tubo, de grado 3A y alimentario, pulidos o sin pulir, con tangentes, consulte nuestra línea de accesorios sanitarios, dimensionada según el diámetro exterior del tubo en lugar de NPS.
Cédulas adaptadas al sistema de tuberías, sin mezclarlas
El espesor de pared se establece mediante la cédula, y las dos familias de materiales utilizan sistemas de cédulas diferentes. Especifíquelas por separado para que la pared del codo coincida con la tubería en la soldadura:
Dimensiones ASME B16.9 y cálculo de centro a extremo
Cada dimensión siguiente se concilia con la copia ASME B16.9-2018 de nuestra biblioteca de normas y se verifica con las tablas de referencia publicadas; las celdas que no podemos confirmar según la norma se dejan en blanco en lugar de adivinarlas. Esta es la hoja de especificaciones que la mayoría de los proveedores de importación omiten o publican con errores de copia; aquí está correcta y en un solo lugar.
[ MATRIZ DE DATOS ] REFERENCIA DIMENSIONAL
| NPS | Diámetro exterior (mm) |
Centro a extremo 90° LR — A (mm) |
Centro a extremo 45° — B (mm) |
90° SR — A (mm) |
|---|---|---|---|---|
| 2 | 60.3 | 76 | 35 | 51 |
| 3 | 88.9 | 114 | 51 | 76 |
| 4 | 114.3 | 152 | 64 | 102 |
| 6 | 168.3 | 229 | 95 | 152 |
| 8 | 219.1 | 305 | 127 | 203 |
| 10 | 273.0 | 381 | 159 | 254 |
| 12 | 323.8 | 457 | 190 | 305 |
| 16 | 406.4 | 610 | 254 | 406 |
| 24 | 610.0 | 914 | 381 | 610 |
Biseles estándar y riesgos de ajuste de importación
Los extremos para soldar están biselados conforme a B16.9 como norma; los biseles ASME B16.25 se aplican únicamente a soldaduras de transición, de pared gruesa o de ajuste de diámetro interior.
Los proveedores de importación omiten o publican tablas dimensionales defectuosas; las filas de 3 pulgadas y 4 pulgadas son un lugar común para encontrar un valor de pared o de centro a extremo transpuesto. Una sola celda incorrecta se convierte en un problema del comprador durante el ajuste, porque un cálculo de 152 mm cortado a 102 mm deja una separación que ningún soldador puede cerrar. Synbase concilia cada valor con la copia ASME B16.9-2018 de su biblioteca antes del envío, de modo que la tabla con la que planifica un carrete de refinería o de producción es la tabla con la que realmente se fabricó el codo.
Adelgazamiento de pared del extradós y pared mínima: ventana de espesor de pared del extradós
SEC.01_Mecánica
Todo codo conformado tiene una pared desigual, y eso es intencional, no un defecto. Al conformar la curvatura, el radio exterior, el extradós, se estira y adelgaza, mientras que el radio interior, el intradós, se comprime y engrosa; la pared se mantiene cerca del valor nominal en la línea central.
donde WT es la pared inicial, OSR el radio exterior y CLR el radio de la línea central.
SEC.02_Pérdida FAC
En servicio, donde los codos realmente pierden pared es en el extradós, y el mecanismo dominante es la corrosión acelerada por el flujo (FAC), no la simple abrasión. Las curvaturas de acero al carbono desarrollan zonas localmente adelgazadas en el radio exterior, donde la turbulencia elimina la capa de óxido protectora. Por eso se especifica un radio largo para flujos agresivos, las cédulas más pesadas prolongan la vida útil en retornos de pulpa y, en ocasiones, las curvaturas críticas por erosión se fabrican con una pared interior recubierta mediante soldadura.
SEC.03_Norma
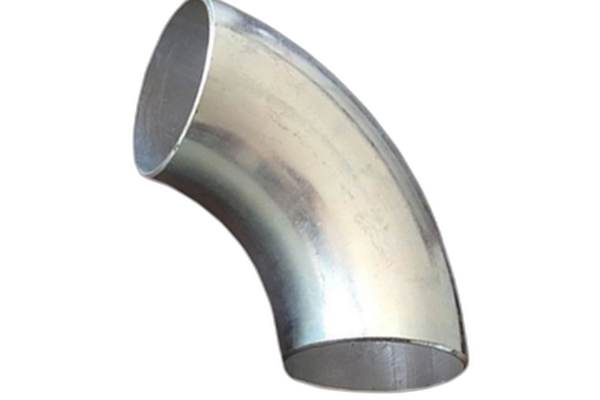
En un codo forjado B16.9, esto es un hecho de tolerancia de conformado y no un riesgo para el comprador: la norma exige que la pared terminada, después del conformado e incluido el extradós, siga cumpliendo el mínimo especificado, por lo que el codo recibido conserva su cédula nominal. La cuestión durante el servicio es independiente. ASME B31.3 párr. 304.2.1 establece la regla aplicable: después del conformado, una curvatura debe conservar un espesor de pared al menos igual al mínimo requerido para la tubería recta en las mismas condiciones.
SEC.04_Capacidad
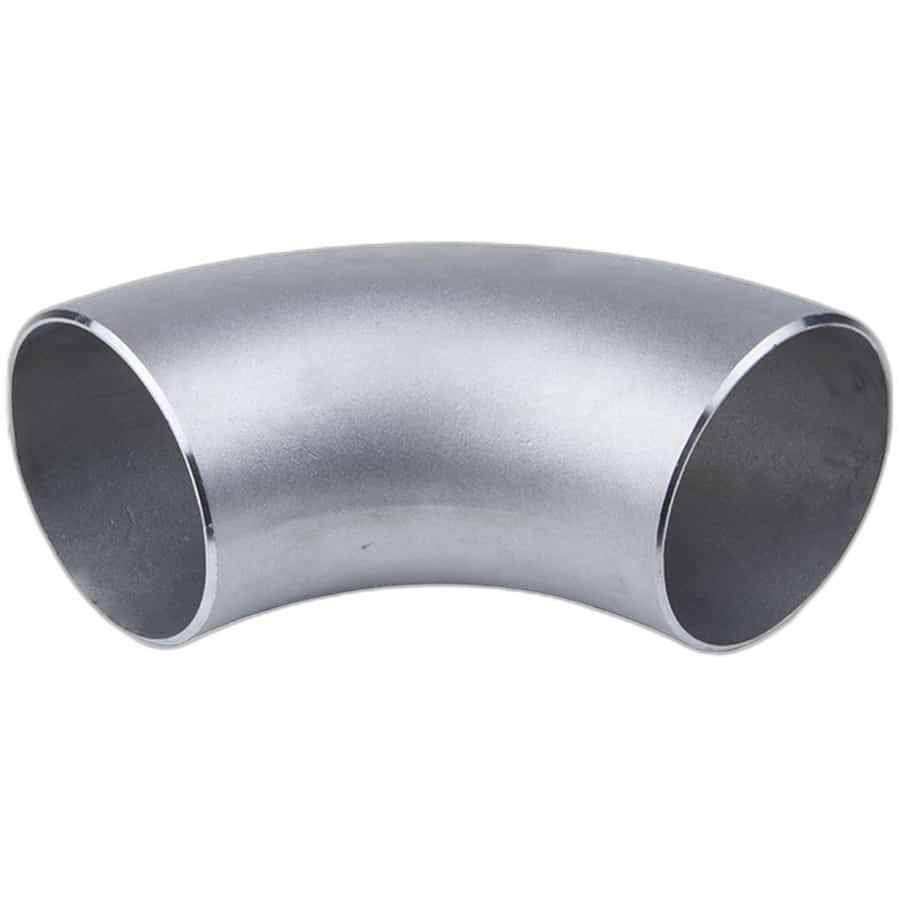
A diferencia de la mayoría de los proveedores, que tratan un codo como un producto básico con un único valor de pared, Synbase especifica el extradós como la pared que limita el diseño, porque allí la corrosión acelerada por el flujo elimina aproximadamente 0.1–0.5 mm por año en una línea agresiva. La compensación no siempre es evidente: una cédula más pesada o un radio más largo prolongan la vida útil, mientras que sobredimensionar la pared añade un costo que una línea de servicio limpio quizá no necesite. Confirmamos la selección frente al mínimo de B31.3 y luego la cotizamos.
Parámetros de datos que limitan el diseño
Fabricación de codos soldados a tope,
END y certificación
Proceso de conformado en caliente y tratamiento térmico
Los codos se conforman en caliente mediante empuje con mandril o prensa hidráulica a partir de tubería madre SMLS o soldada; después se dimensionan, biselan y tratan térmicamente según el requisito del grado. La ruta de fabricación importa al comprador:
Empuje con mandril
Un codo empujado con mandril mantiene un control más preciso del espesor alrededor del extradós.
Prensa en caliente
Un codo prensado en caliente es adecuado para paredes gruesas y diámetros grandes.
La parte del proceso que determina si un comprador EPC confía en una fábrica desconocida son los ensayos y la documentación que los respalda; por eso Synbase pone allí sus evidencias.
Inspección y certificado de ensayo de fábrica
Cada colada se verifica mediante composición química, tracción y, para grados de baja temperatura, impacto Charpy, con END por ultrasonido, partículas magnéticas o líquidos penetrantes según el pedido, además de identificación positiva del material (PMI) y dureza en los grados aleados.
Cada envío incluye un certificado de ensayo de fábrica EN 10204 3.1, y el número de colada de ese certificado coincide con el número estampado en el accesorio.
| Tracción | 415–585 MPa |
| Fluencia | ≥240 MPa |
| Alargamiento | ≥22% (longitudinal) |
| Dureza | ≤197 HB |
DATOS EN 10204 2.1 frente a 2.2 frente a 3.1 frente a 3.2: qué necesita su inspector
Para tuberías a presión, la mayoría de las especificaciones exige 3.1 como mínimo. Los certificados de fábrica falsificados son un problema documentado en la cadena de suministro del acero; por eso son importantes la coincidencia entre número de colada y estampado y la inspección de terceros.
Dónde se utilizan los codos soldados a tope de Synbase
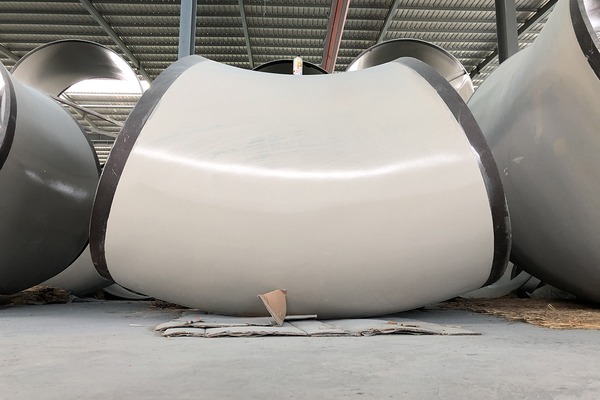
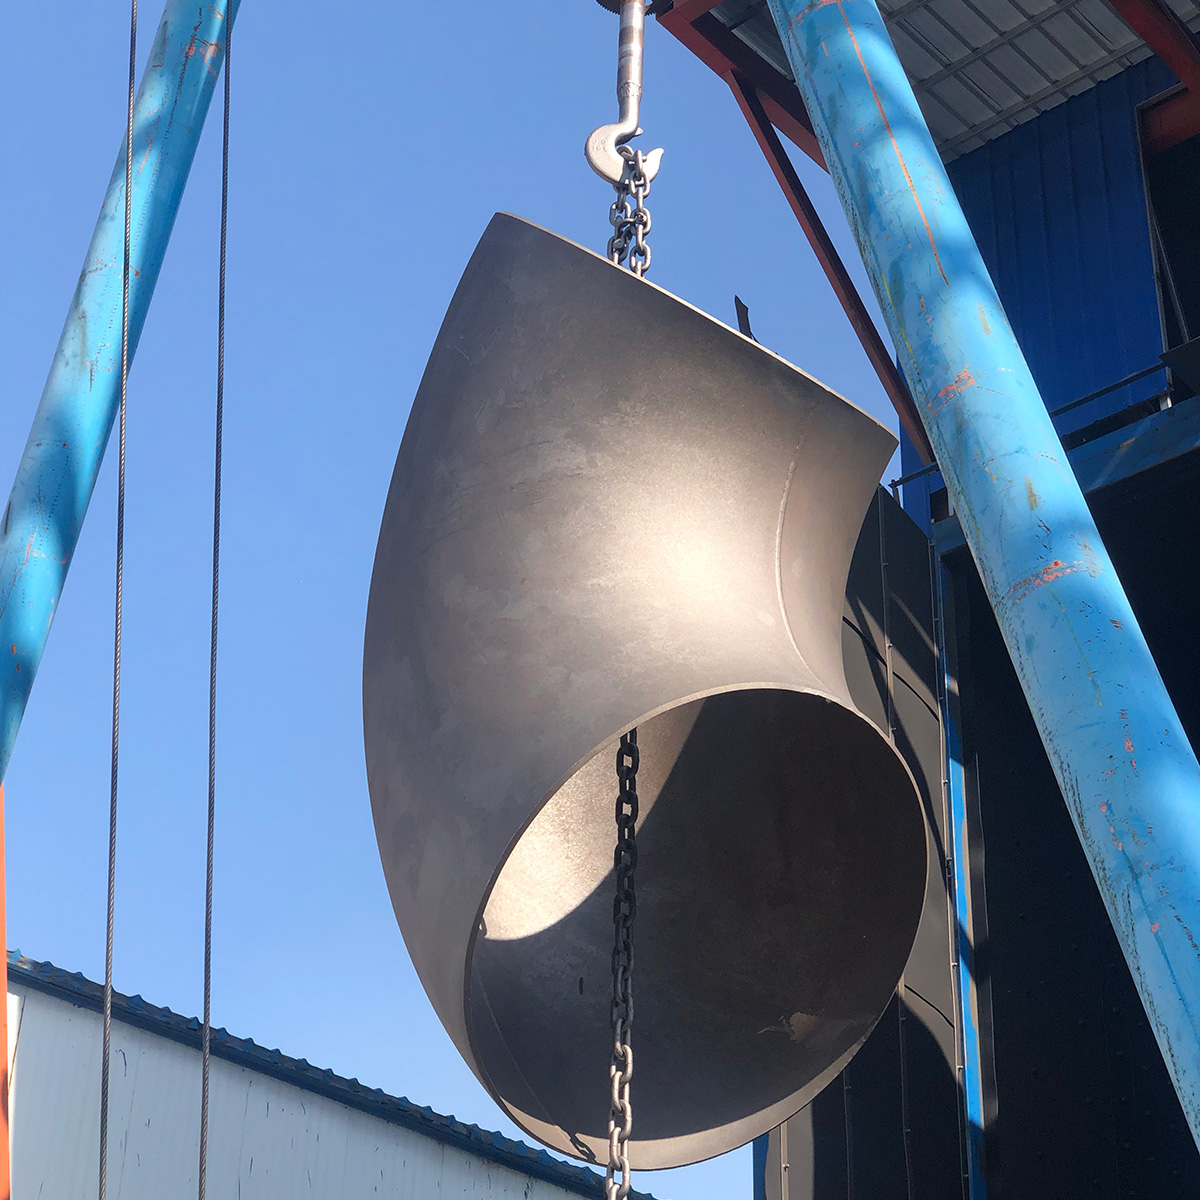 FIG.01 / Codo soldado a tope
Synbase es la empresa de accesorios para tuberías de E-CHENG STEEL GROUP, certificada según ISO 9001, con integración de la cadena de suministro mediante socios como Baosteel y Tianjin Pipe (TPCO), entidades que el comprador puede verificar de forma independiente y no solo una pared de logotipos. La misma fábrica que produce estos codos también suministra la tubería para líneas API 5L y los productos OCTG compatibles en los que se sueldan, de modo que un proyecto puede adquirir tuberías y accesorios con un mismo conjunto de certificados de ensayo de fábrica.
Petróleo y gas
Carretes de tubería para líneas.
Refinería
Circuitos de intercambiadores y calderas.
GNL / clima frío
Líneas en A420 WPL6.
Minería
Retornos de pulpa donde la vida útil del extradós determina el diseño.
en servicio en más de 100 países
Compra de codos soldados a tope a una fábrica extranjera: costo puesto en destino, control de calidad y reducción de riesgos
La pregunta honesta sobre adquisiciones no es «importar o comprar nacionalmente» — incluso los distribuidores de Estados Unidos tienen en inventario productos importados aprobados A234 WPB, por lo que los accesorios importados ya son la norma del mercado. La verdadera pregunta es el costo total puesto frente a una calidad verificada, y el punto de equilibrio está claro.
El costo puesto es un conjunto de componentes, no un precio de etiqueta. Incluye el precio unitario directo de fábrica, menos el margen del distribuidor, más el flete marítimo, más los derechos de importación — incluidos los derechos antidumping y compensatorios —, además de aduanas y la última milla. La compra directa a fábrica resulta ventajosa a medida que el volumen se acerca a cantidades de contenedor y de proyecto; un distribuidor nacional resulta más conveniente para un retiro pequeño, urgente y de carga fraccionada. Le indicamos a cada comprador de qué lado de esa línea se encuentra.
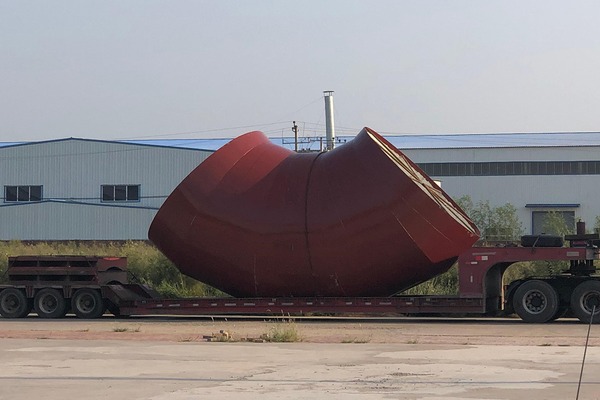
Herramientas y calculadoras de ingeniería para codos de soldadura a tope
Calculadora de dimensión de centro a extremo
Selector de grado según servicio
Selector de radio LR vs. SR
Preguntas frecuentes: codos para soldadura a tope
P: ¿Cuál es la diferencia entre un codo de radio largo y uno de radio corto?
Un codo de radio largo (LR) tiene un radio de centro a extremo de 1.5 × NPS; un codo de radio corto (SR) tiene uno de 1.0 × NPS. El LR ofrece una menor caída de presión y un flujo más suave (K ≈ 0.75 frente a ~0.9 para un codo de 90°); el SR ahorra un tercio de la dimensión frontal para rutas compactas. Utilice LR para el flujo y la erosión, y SR para ahorrar espacio.
P: ¿Cuál es el radio de un codo de radio largo de 90 grados?
1.5 × el tamaño nominal de la tubería, medido hasta la línea central. Un codo LR de 90° NPS 4 mide 6 in; uno NPS 6 mide 9 in; uno NPS 8 mide 12 in.
P: ¿Cuál es la dimensión de centro a extremo de un codo LR de 90 de 4 pulgadas?
En un codo de 90°, la dimensión de centro a extremo equivale a la dimensión del centro a extremo publicada, que es igual al radio, por lo que la dimensión de centro a extremo de un codo LR de 90° de 4 in es 6 in. (La dimensión de centro a extremo de un codo de 45° no corresponde a la cifra publicada; debe calcularse a partir de la geometría del desplazamiento.)
P: ¿Cuál es la diferencia entre A234 WPB y WPC?
Ambos son grados de acero al carbono forjado conforme a ASTM A234 para servicio a temperaturas moderadas y altas; WPC tiene un rango de resistencia a la tracción ligeramente superior al de WPB. WPB es la opción predeterminada habitual; WPC se especifica cuando el grado de tubería correspondiente lo requiere.
P: ¿Un codo para soldadura a tope es SMLS o soldado?
Cualquiera de los dos. Synbase suministra codos para soldadura a tope SMLS (sin costura) y soldados; ambos cumplen las dimensiones de ASME B16.9 y cuentan con la misma trazabilidad conforme a EN 10204 3.1. La construcción SMLS suele especificarse para servicio de mayor presión, servicio ácido o servicio cíclico, cuando los ingenieros no desean una costura de soldadura longitudinal a lo largo del cuerpo del accesorio, además de la soldadura circunferencial en cada extremo.
P: ¿NPS equivale al diámetro exterior real?
No. El tamaño nominal de la tubería es una designación, no el diámetro exterior medido; por ejemplo, NPS 4 tiene un diámetro exterior de 114.3 mm (4.5 in). Haga coincidir el diámetro exterior y la cédula del codo con los de la tubería, no solo con el número NPS.






