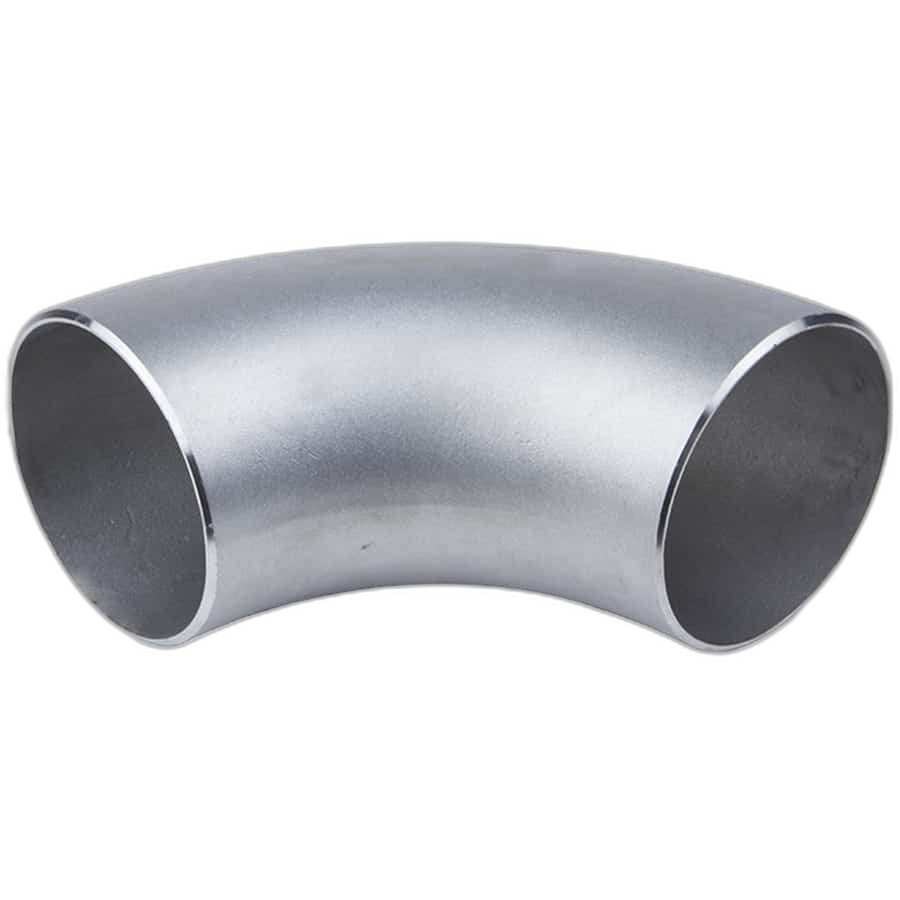
SIKU LAS TUMPUL (90°/45° LR/SR)
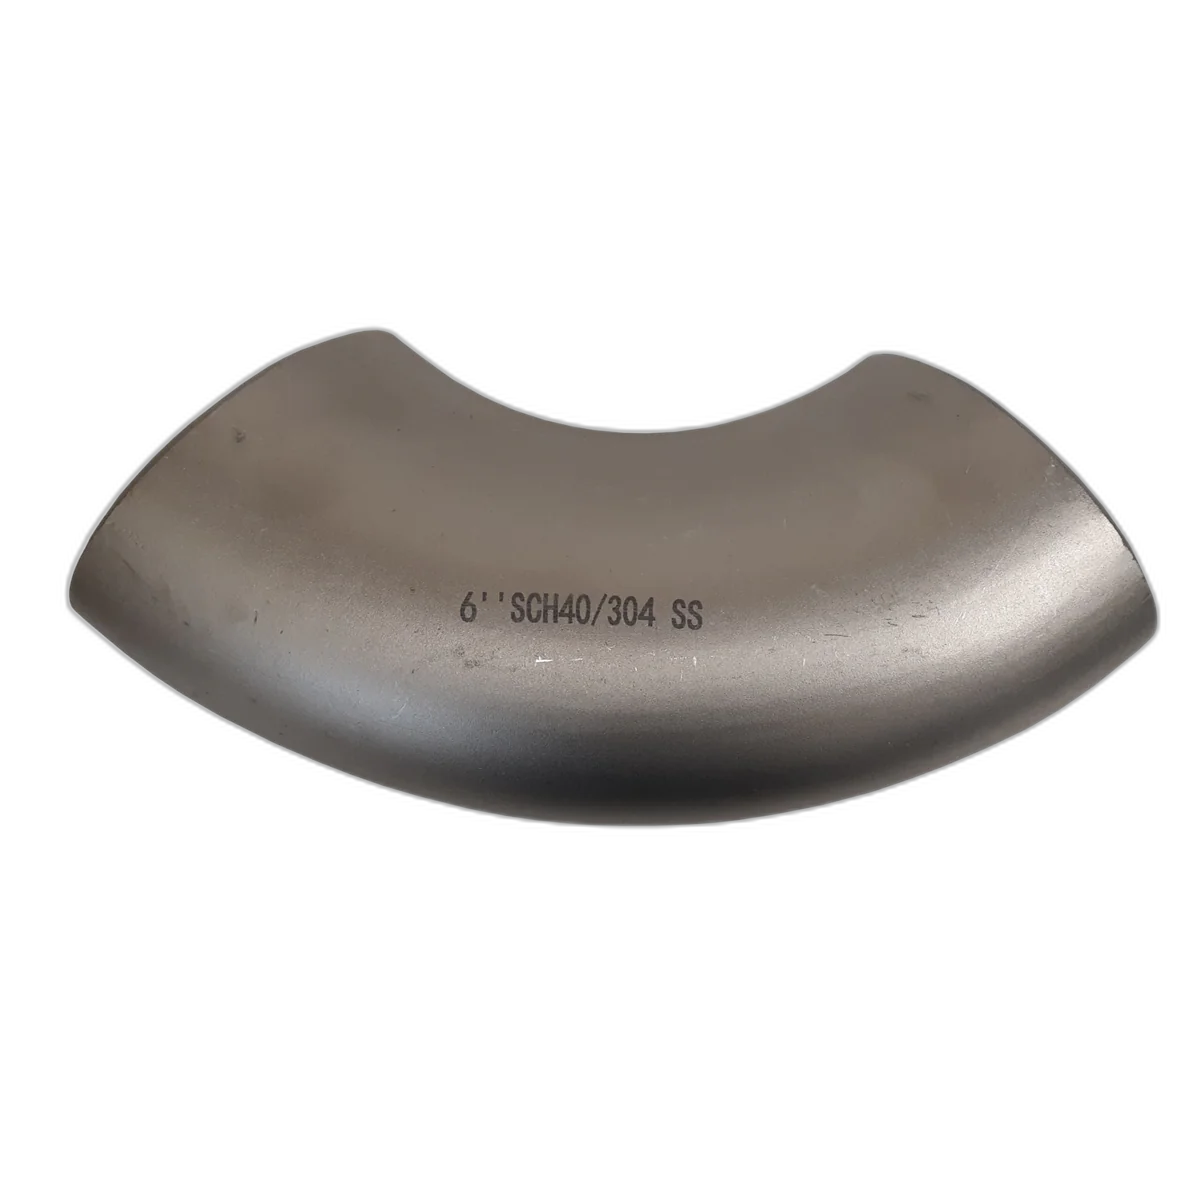
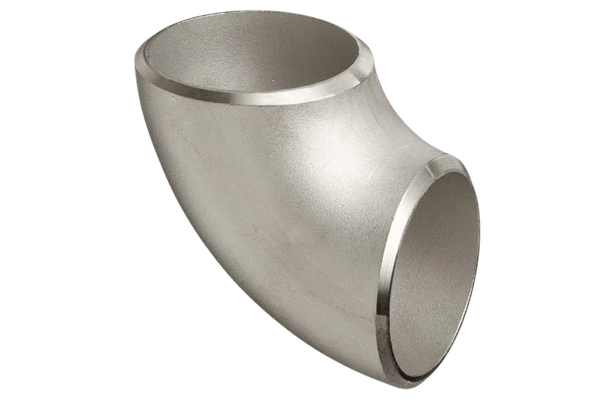
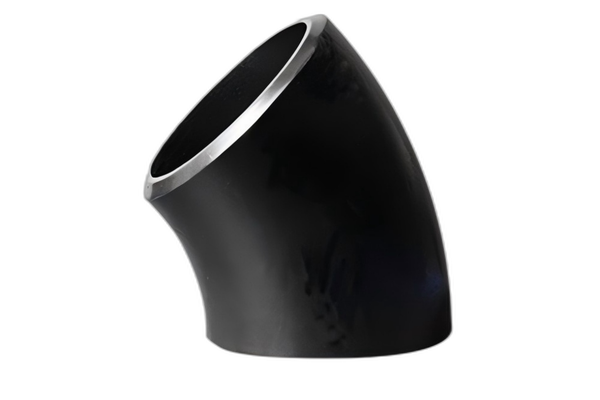
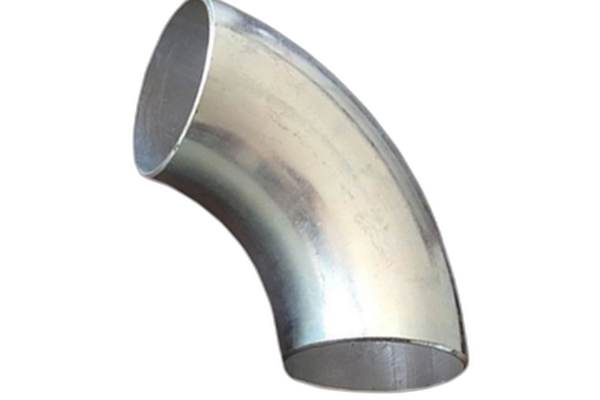
Siku Las Tumpul: ASME B16.9 90° & 45°, Fitting Pipa Radius Panjang & Pendek
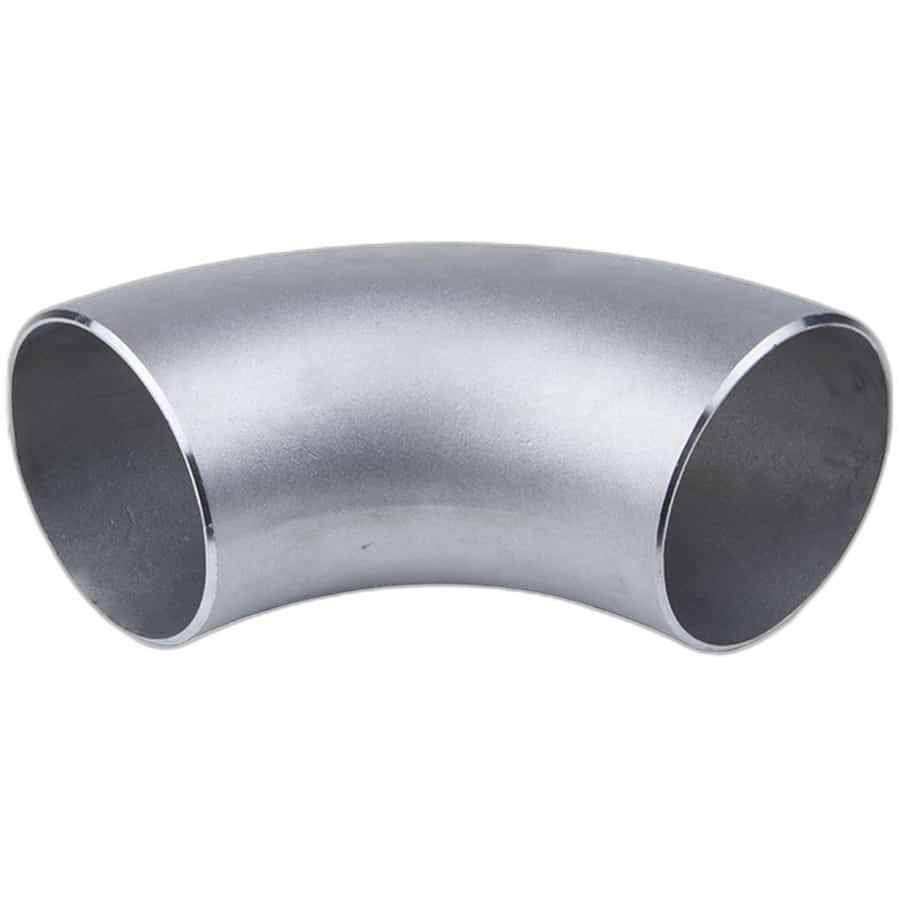
Fitting siku las tumpul mengarahkan aliran melalui sambungan las penetrasi penuh yang menahan tekanan sama seperti pipa saluran, tanpa ulir, tanpa jalur kebocoran, dan tanpa penyempitan diameter. Synbase memasok siku ASME B16.9 langsung dari pabrik pada sudut 90° dan 45°, radius panjang dan radius pendek, dalam baja karbon (A234 WPB/WPC), baja paduan rendah Cr-Mo (A234 WP11/WP22), dan baja tahan karat (A403 304/316L), masing-masing dikirim dengan sertifikat uji pabrik EN 10204 3.1 yang dapat ditelusuri hingga nomor lebur. Untuk material induk yang kompatibel, dapatkan pipa baja karbon seamless.
- ½″–48″ rentang ukuran NPS
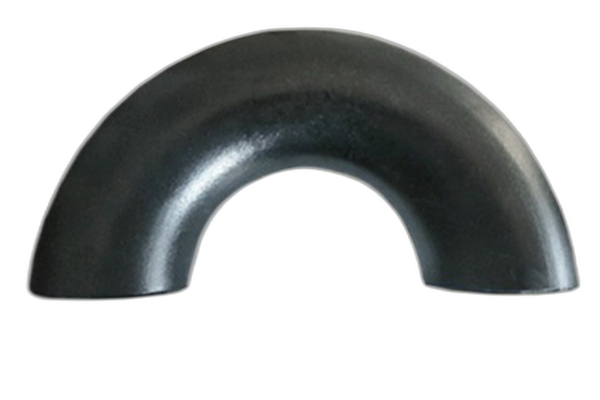
- 90° / 45° LR (1.5D) & SR (1.0D)
- A234 · A403 karbon / paduan rendah / tahan karat
- Sch 10S–XXS rentang ketebalan dinding
- B16.9 dimensi & toleransi
- EN 10204 3.1 MTC dengan ketertelusuran nomor lebur
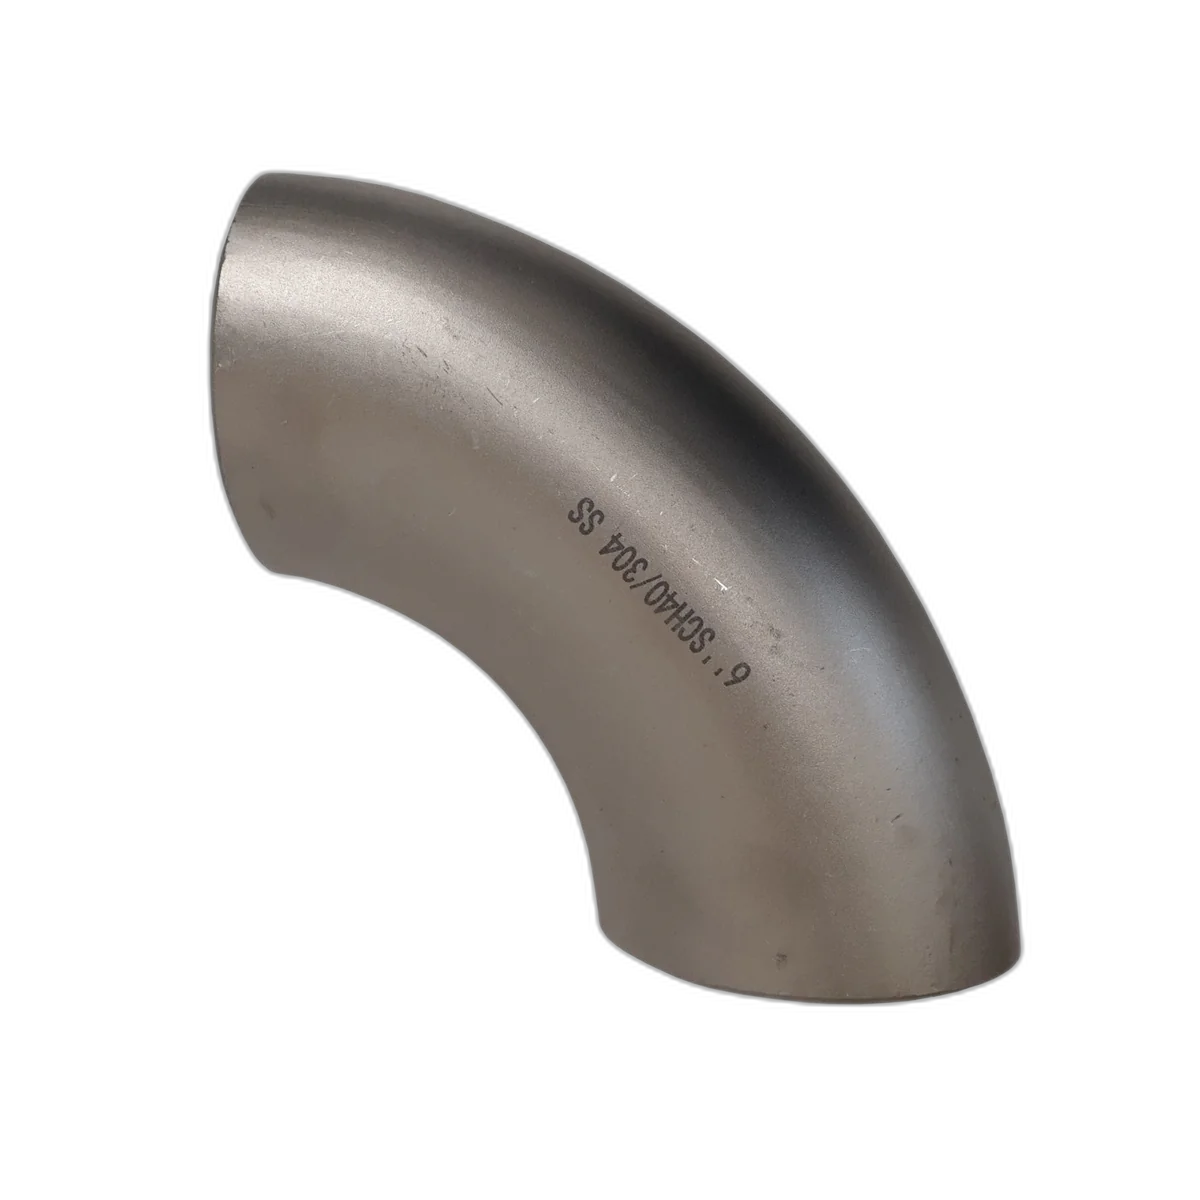
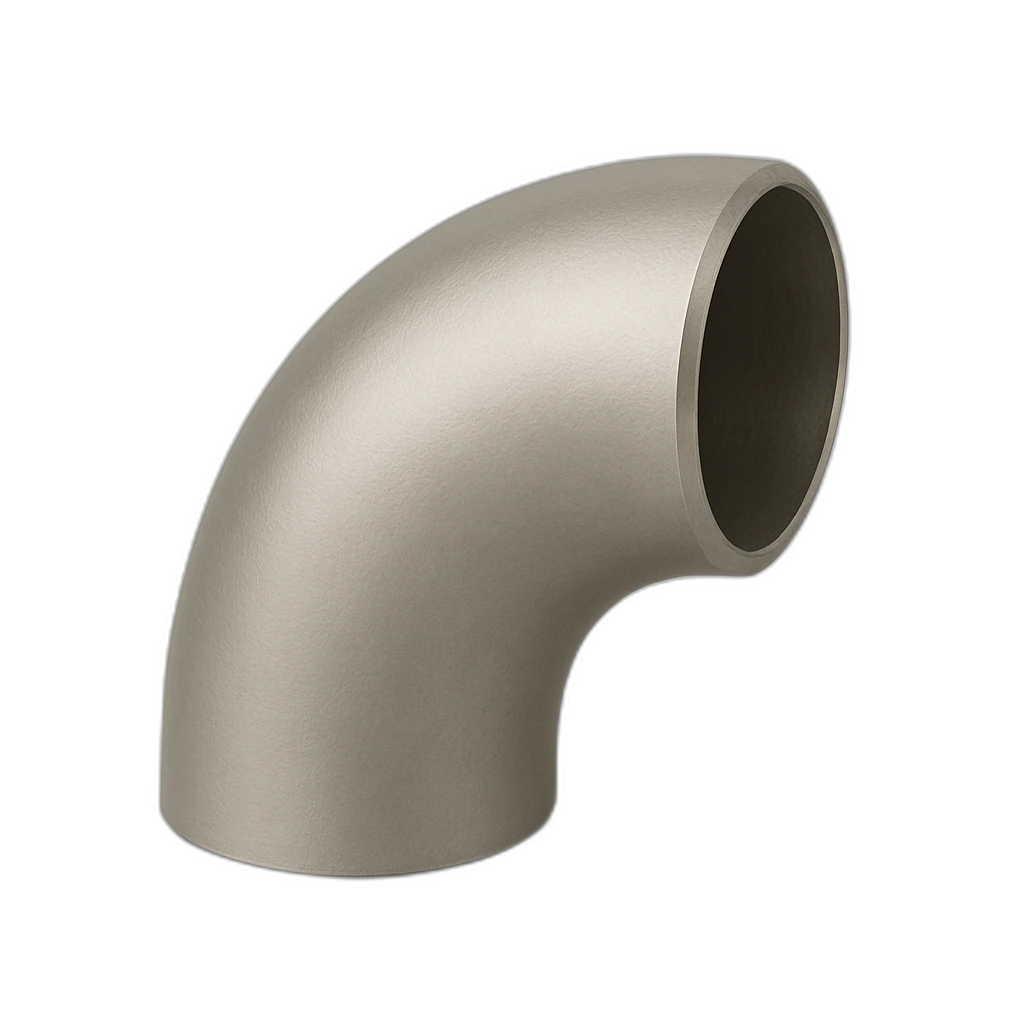
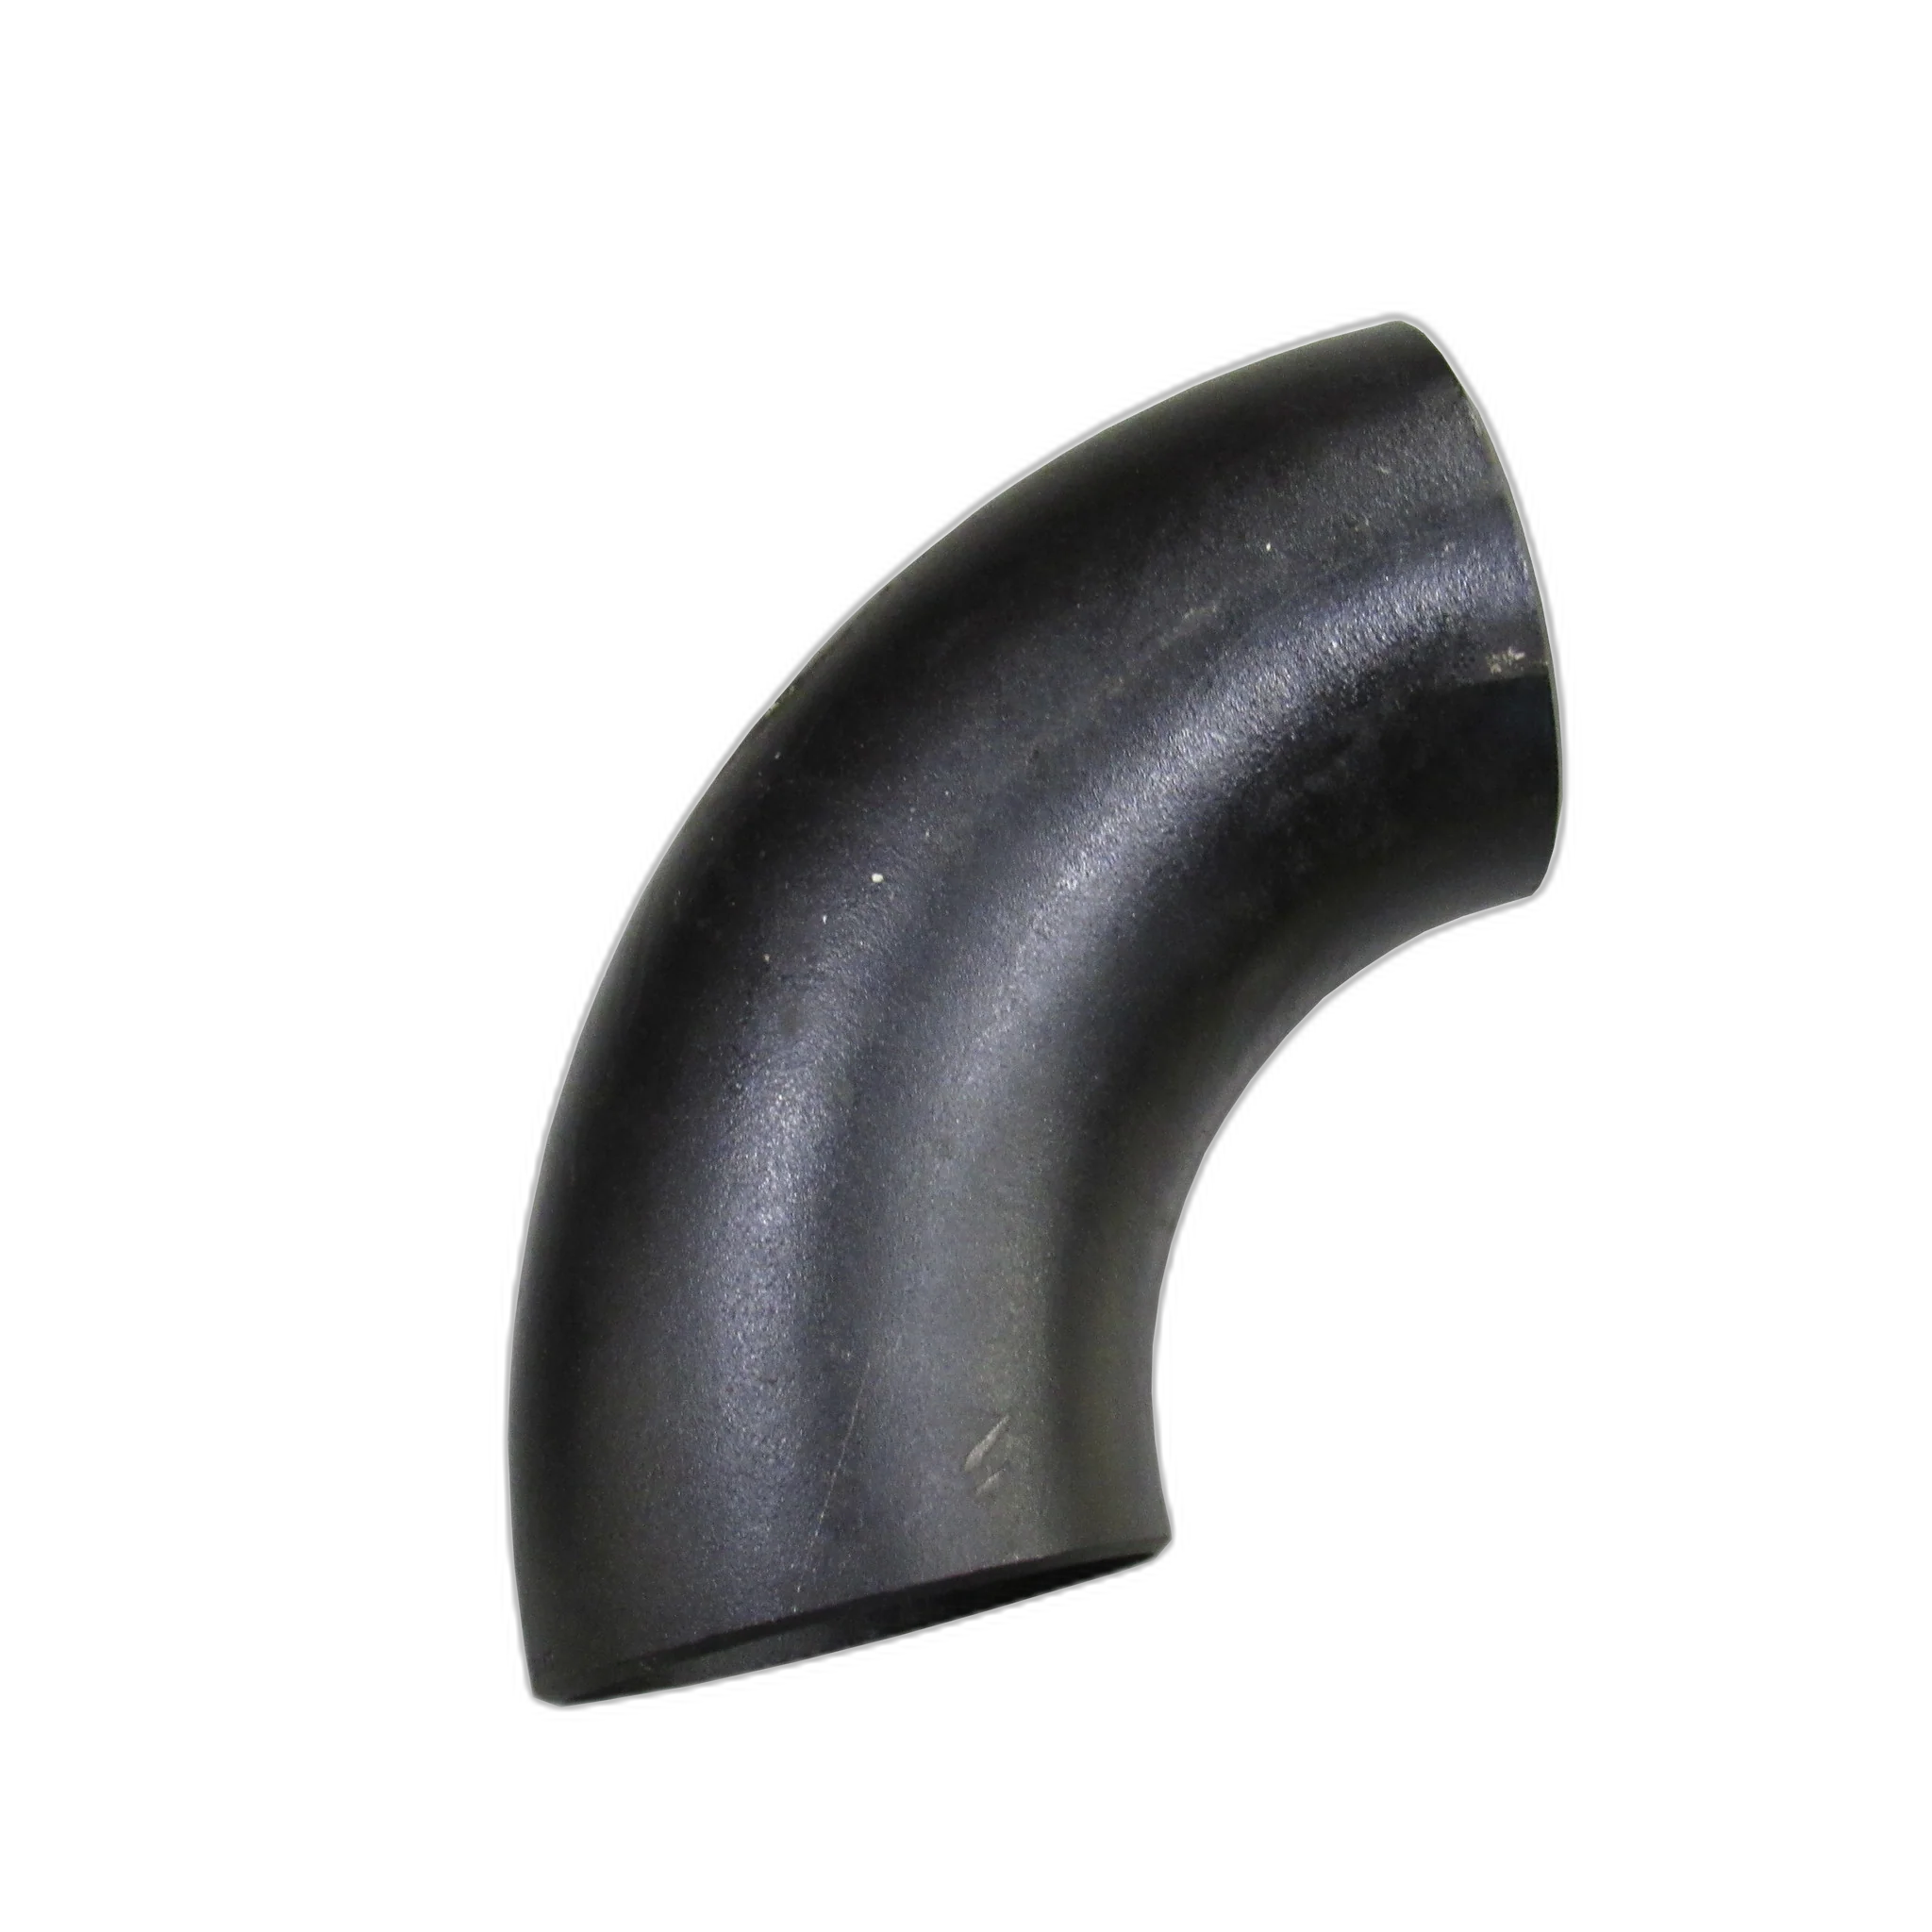
Bagaimana Siku Las Tumpul Mengubah Arah Pipa Tanpa Jalur Kebocoran atau Kehilangan Tekanan
Siku las tumpul dilas langsung dari ujung ke bevel ke dalam jalur, sehingga fitting menjadi bagian kontinu dengan lubang penuh dari pipa, bukan sambungan mekanis yang dibaut atau diberi ulir. Pilihan desain ini menghilangkan dua mode kegagalan yang ditimbulkan sambungan ulir dan soket: akar ulir yang meningkatkan tegangan dan celah anulus tempat korosi serta siklus tekanan terkonsentrasi. Tantangan nyata bagi insinyur bukan apakah harus mengelas, melainkan memilih radius, grade, dan ketebalan dinding agar siku mampu bertahan dalam kondisi operasi yang dihadapinya.
PERBANDINGAN SMLS vs. las tumpul
“SMLS” (tanpa sambungan) menjelaskan cara material induk dibuat — diekstrusi tanpa sambungan las longitudinal; “las tumpul” menjelaskan cara fitting disambungkan ke pipa (las melingkar pada ujung berbevel). Siku las tumpul SMLS mencakup keduanya: siku dibentuk dari pipa tanpa sambungan lalu dipasang dengan pengelasan tumpul. ASME B16.9 mengatur dimensi dan perilaku tekanan-suhu fitting dalam kedua hal tersebut.
ANALISIS Mengapa menggunakan las tumpul
Untuk perubahan arah pada saluran bertekanan, metode sambungan merupakan pilihan rekayasa yang nyata, dan angkanya mendukung sambungan las saat lubang dan tekanan meningkat. Perbandingan berikut menggunakan kemampuan sambungan, bukan bahasa pemasaran. Tidak seperti opsi las soket atau berulir, las tumpul menawarkan kekuatan lebih tinggi dan menghilangkan risiko korosi celah, sehingga ideal untuk sistem tekanan tinggi. Untuk cabang kompak, bandingkan fitting las soket tempa.
WAWASAN Aplikasi & Integritas
Las penetrasi penuh membuat siku las tumpul mempertahankan tekanan desain penuh dan diameter dalam penuh dari pipa saluran, sedangkan fitting las soket dan berulir memiliki celah serta anak tangga lubang yang membatasi tekanannya dan mengundang korosi celah. Di atas NPS 2″ dan pada setiap saluran yang akan diradiografi, pengelasan tumpul praktis merupakan satu-satunya sambungan yang memenuhi syarat, sehingga siku menjadi fitting las tumpul dengan volume tertinggi dalam perpipaan proses.
Dalam perpipaan minyak dan gas, kilang, dan produksi, siku las tumpul yang menahan 100% tekanan pipa saluran pada NPS 24 (610 mm) menentukan apakah spool tetap utuh atau menjadi jalur kebocoran di katup berikutnya. Karena itu Synbase menormalkan atau memberi perlakuan panas pada setiap siku karbon dan paduan rendah sesuai prosedur ISO 9001 serta mensertifikasi hasilnya; makna jujur dari “mutu industri” adalah laporan pengujian yang dapat ditelusuri, bukan slogan.
Kemampuan Sambungan Matriks Data
| Sambungan | Kapasitas tekanan | Jalur kebocoran | Rentang ukuran | Inspeksi las |
|---|---|---|---|---|
| Siku las tumpul | Pipa yang 100% cocok | tidak ada — lubang penuh | NPS ½″–48″+ | RT / UT las penuh |
| Las soket (B16.11) | Kelas 3000 / 6000 / 9000 | celah korosi anulus | ≤ NPS 2″–4″ | MT / PT (hanya fillet) |
| Berulir (B16.11) | berkurang akibat pemotongan ulir | celah pada akar ulir | ≤ NPS 4″ | hanya visual |
| Berflensa | gasket / berperingkat kelas | permukaan penyekat gasket | semua ukuran | visual + torsi baut |
PERINGATAN SPESIFIKASI REKAYASA
Jika salah memilih salah satu dari tiga variabel tersebut, gejalanya dapat diprediksi: siku radius pendek untuk slurry abrasif menipis pada dinding luarnya dan berlubang; siku karbon A234 WPB yang ditetapkan untuk saluran −30 °C gagal memenuhi persyaratan impak yang hanya dipenuhi A420 WPL6; siku tahan karat Schedule 10S yang dipesan untuk sistem Schedule 40 menyisakan ketidakcocokan ketebalan dinding pada las. Siku B16.9 dirancang menahan tekanan internal yang diizinkan sama seperti pipa pasangan dengan grade dan schedule yang sama; tidak ada “peringkat fitting” terpisah yang perlu dicari, dengan ketebalan minimum khusus belokan diverifikasi menurut ASME B31.3 paragraf 304.2.1 jika kode tersebut berlaku.
Siku Radius Panjang vs Radius Pendek: Kurva Titik Peralihan
01. Definisi & Dimensi
Siku radius panjang (LR) memiliki radius dari pusat ke ujung sebesar 1,5 × ukuran nominal pipa — NPS 4 LR 90° berukuran 6 in (152 mm) dari pusat ke ujung. Siku radius pendek (SR) berukuran 1,0 × NPS, sehingga NPS 4 SR 90° berukuran 4 in. Radius diukur ke garis tengah pipa, bukan ke diameter luar atau dalam.
02. Kehilangan Aliran & Tekanan
Radius merupakan keputusan antara aliran dan ruang, dengan titik peralihan yang dapat diukur. Kehilangan tekanan melalui fitting dinyatakan sebagai koefisien resistansi (K) menurut metode Crane TP-410. Siku radius panjang 90° memiliki K sekitar 0.75; siku radius pendek/standar 90° sekitar K 0.9. Pada 45°, selisihnya melebar secara proporsional, sekitar K 0.20 (LR) dibanding K 0.40 (SR). Karena itu radius panjang membelokkan aliran dengan resistansi lokal 15–50% lebih rendah, turbulensi lebih kecil di ekstrados, dan profil erosi lebih ringan.
03. Peralihan Aplikasi
Keunggulan itu tidak berlaku universal, dan di situlah titik peralihan berada. Pada kecepatan tinggi, kondisi operasi abrasif atau dua fase, serta jalur lurus panjang menuju hisap pompa, turbulensi LR yang lebih rendah sepadan dengan ruang tambahan; pilih LR. Pada skid padat, manifold kompak, atau penyangga struktural ketika dimensi muka 50% lebih pendek membuat rute dapat dipasang, penalti penurunan tekanan SR cukup kecil untuk diterima; pilih SR. Pada bilangan Reynolds rendah, perbedaan penurunan tekanan LR/SR menyempit, sehingga pada saluran lambat dan kental keputusan kembali menjadi persoalan geometri murni.
[SPEC-03] Dasar Kepatuhan
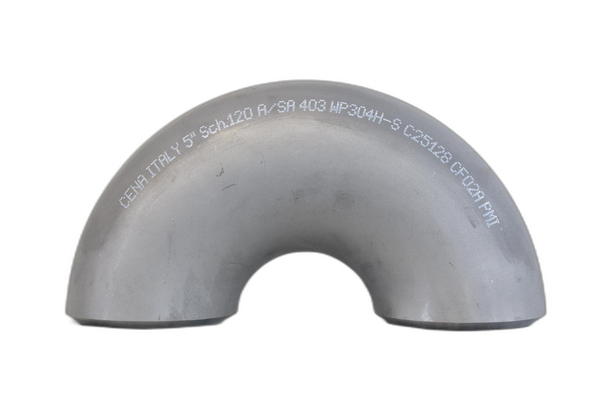
LR (1.5D) dan rentang umum 90°/45° → ASME B16.9. SR (1.0D) dan return → ASME B16.28. Radius lebih ketat dan lebih panjang, belokan 3D, 5D, dan 6D, berada di luar B16.9/B16.28 dan dipasok sebagai belokan induksi atau belokan pipa menurut ASME B16.49 atau MSS-SP-75, bukan sebagai siku tempa. Synbase memproduksi keempat kelas tersebut; hanya perubahan kelas radius yang menentukan dokumen pengatur dimensinya.
Parameter Kinerja
Rentang fitting las tumpul Synbase, grade, sudut & schedule
Lini fitting las tumpul Synbase mencakup empat sudut yang benar-benar diperlukan sistem perpipaan: siku 90° dan 45° dalam kedua radius, ditambah return 180°, dalam baja karbon, paduan rendah, dan baja tahan karat, serta mencocokkan setiap grade dengan aplikasi yang dilayaninya, bukan dengan katalog.
Logika pemilihan di bawah ini adalah bagian yang sering tidak dicantumkan halaman pemasok yang terpecah-pecah: paduan mana yang sesuai untuk saluran tertentu, dan alasannya. Siku baja tahan karat 316L dan siku karbon A234 WPB memiliki dimensi B16.9 yang sama, tetapi melayani aplikasi kondisi operasi yang sepenuhnya berbeda.
Atlas Material-ke-Kondisi Operasi Siku
Baca Atlas berdasarkan kondisi operasi, bukan harga. A234 WPB menangani sebagian besar perpipaan baja karbon bersuhu sedang; saat saluran berjalan dingin, WPB merupakan pilihan yang salah dan A420 WPL6, yang diuji impak pada −46 °C, adalah satu-satunya grade karbon yang memenuhi syarat. Ketika suhu dan creep meningkat, grade paduan rendah Cr-Mo WP11/WP22 mengambil alih; ketika ancamannya korosi, A403 304/316L menjadi jawabannya. Untuk siku las tube-OD sanitari 3A dan food-grade, dipoles atau tidak dipoles, dengan bagian tangent, lihat lini fitting sanitari kami, yang dimensinya didasarkan pada OD tabung, bukan NPS.
Schedule yang dicocokkan dengan sistem pipa, bukan dicampur
Ketebalan dinding ditetapkan oleh schedule, dan kedua kelompok material menggunakan sistem schedule yang berbeda. Tentukan keduanya secara terpisah agar dinding siku cocok dengan pipa pada las:
Dimensi ASME B16.9 & Jarak Pusat ke Ujung
Setiap dimensi di bawah ini direkonsiliasi terhadap salinan ASME B16.9-2018 di perpustakaan standar kami dan diperiksa silang dengan tabel referensi yang diterbitkan; sel yang tidak dapat kami konfirmasi ke standar dibiarkan kosong, bukan ditebak. Inilah lembar spesifikasi yang sering dihilangkan atau diterbitkan dengan kesalahan salin oleh sebagian besar pemasok impor; di sini semuanya benar dan tersedia di satu tempat.
[ MATRIKS DATA ] REFERENSI DIMENSI
| NPS | O.D. (mm) |
Pusat ke ujung 90° LR — A (mm) |
Pusat ke ujung 45° — B (mm) |
90° SR — A (mm) |
|---|---|---|---|---|
| 2 | 60.3 | 76 | 35 | 51 |
| 3 | 88.9 | 114 | 51 | 76 |
| 4 | 114.3 | 152 | 64 | 102 |
| 6 | 168.3 | 229 | 95 | 152 |
| 8 | 219.1 | 305 | 127 | 203 |
| 10 | 273.0 | 381 | 159 | 254 |
| 12 | 323.8 | 457 | 190 | 305 |
| 16 | 406.4 | 610 | 254 | 406 |
| 24 | 610.0 | 914 | 381 | 610 |
Bevel Standar & Risiko Fit-up Impor
Ujung pengelasan diberi bevel sesuai B16.9 sebagai standar; bevel ASME B16.25 hanya berlaku untuk sambungan transisi, dinding tebal, atau las yang dicocokkan dengan lubang.
Pemasok impor sering menghilangkan atau menerbitkan tabel dimensi yang rusak; baris 3 inci dan 4 inci merupakan tempat umum ditemukannya nilai dinding atau pusat-ke-ujung yang tertukar. Satu sel yang salah menjadi masalah pembeli saat fit-up, karena take-off 152 mm yang dipotong menjadi 102 mm meninggalkan celah yang tidak dapat ditutup oleh tukang las mana pun. Synbase merekonsiliasi setiap nilai dengan salinan ASME B16.9-2018 di perpustakaannya sebelum pengiriman, sehingga tabel yang Anda gunakan untuk merencanakan spool kilang atau produksi adalah tabel yang benar-benar menjadi dasar pembuatan siku.
Penipisan Dinding Ekstrados & Dinding Minimum: Rentang Ketebalan Dinding Ekstrados
SEC.01_Mekanika
Setiap siku yang dibentuk memiliki dinding tidak seragam, dan hal itu memang dirancang, bukan cacat. Saat belokan dibentuk, radius luar, yaitu ekstrados, meregang dan menipis, sedangkan radius dalam, yaitu intrados, tertekan dan menebal; dinding berada mendekati nominal di garis tengah.
dengan WT adalah dinding awal, OSR radius luar, dan CLR radius garis tengah.
SEC.02_Kehilangan FAC
Lokasi siku benar-benar kehilangan dinding selama kondisi operasi adalah ekstrados, dan mekanisme dominannya ialah korosi yang dipercepat aliran (FAC), bukan abrasi sederhana; belokan baja karbon mengembangkan area yang menipis secara lokal pada radius luar ketika turbulensi mengikis lapisan oksida pelindung. Karena itu radius panjang ditetapkan untuk aliran agresif, schedule yang lebih berat memperpanjang umur pada return slurry, dan belokan kritis erosi kadang dibuat dengan dinding dalam berlapis las.
SEC.03_Standar
Untuk siku tempa B16.9, ini merupakan fakta toleransi pembentukan, bukan risiko bagi pembeli: standar mengharuskan dinding jadi setelah pembentukan, termasuk ekstrados, tetap memenuhi minimum yang ditetapkan, sehingga siku yang Anda terima membawa schedule terukurnya. Pertanyaan selama kondisi operasi berbeda. ASME B31.3 paragraf 304.2.1 menetapkan aturan yang berlaku: setelah pembentukan, belokan harus mempertahankan ketebalan dinding setidaknya sama dengan minimum yang diperlukan untuk pipa lurus pada kondisi yang sama.
SEC.04_Kemampuan
Tidak seperti sebagian besar pemasok yang memperlakukan siku sebagai komoditas dengan satu angka dinding, Synbase menetapkan ekstrados sebagai dinding pembatas desain, karena di sanalah korosi yang dipercepat aliran menghilangkan sekitar 0,1–0,5 mm per tahun pada saluran agresif. Trade-off ini tidak selalu jelas: schedule yang lebih berat atau radius yang lebih panjang memperpanjang umur layanan, sedangkan pembatasan dinding secara berlebihan menambah biaya yang mungkin tidak diperlukan saluran dengan kondisi bersih. Kami mengonfirmasi pilihan tersebut terhadap minimum B31.3, lalu membuat penawaran harga.
Parameter Data Pembatas Desain
Manufaktur Siku Las Tumpul,
NDT & Sertifikasi
Proses Pembentukan Panas & Perlakuan Panas
Siku dibentuk panas dengan dorongan mandrel atau mesin press hidraulik dari pipa induk SMLS atau las, lalu dikalibrasi, diberi bevel, dan diberi perlakuan panas sesuai persyaratan grade. Rute proses penting bagi pembeli:
Dorongan Mandrel
Siku yang didorong mandrel mempertahankan kontrol dinding yang lebih ketat di sekitar ekstrados.
Press Panas
Siku yang dipress panas sesuai untuk dinding tebal dan diameter besar.
Bagian proses yang menentukan apakah pembeli EPC mempercayai pabrik yang tidak dikenal adalah pengujian dan dokumen pendukungnya; karena itu Synbase menempatkan bukti di sana.
Inspeksi dan Sertifikat Uji Pabrik
Setiap heat diverifikasi melalui komposisi kimia, tarik, dan, untuk grade suhu rendah, impak Charpy, dengan NDT menggunakan ultrasonik, partikel magnetik, atau penetran zat warna sesuai pesanan, ditambah identifikasi material positif (PMI) dan kekerasan pada grade paduan.
Setiap pengiriman dilengkapi sertifikat uji pabrik EN 10204 3.1, dan nomor lebur pada sertifikat tersebut cocok dengan nomor yang dicap pada fitting.
| Tarik | 415–585 MPa |
| Luluh | ≥240 MPa |
| Elongasi | ≥22% (longitudinal) |
| Kekerasan | ≤197 HB |
DATA EN 10204 2.1 vs 2.2 vs 3.1 vs 3.2 — yang dibutuhkan inspektur Anda
Untuk perpipaan bertekanan, sebagian besar spesifikasi mensyaratkan 3.1 sebagai minimum. Sertifikat pabrik palsu merupakan masalah terdokumentasi dalam rantai pasok baja, dan itulah alasan kecocokan nomor lebur dengan cap serta inspeksi pihak ketiga sangat penting.
Lokasi Siku Las Tumpul Synbase Digunakan
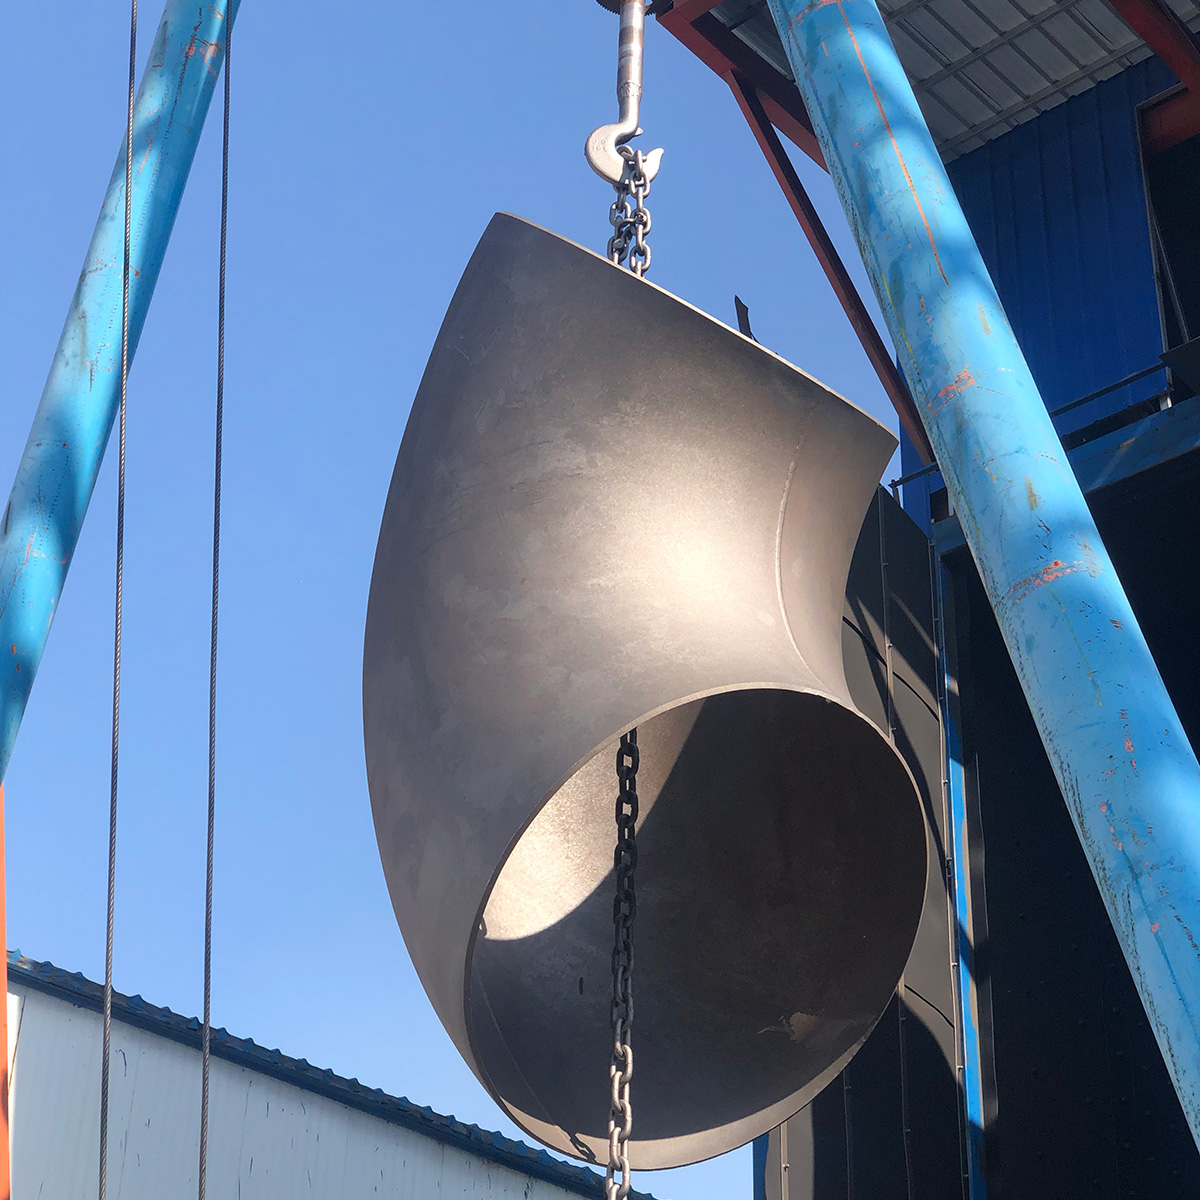 GAMBAR.01 / Siku Las Tumpul
Synbase adalah perusahaan fitting perpipaan dari E-CHENG STEEL GROUP yang tersertifikasi ISO 9001, dengan integrasi rantai pasok melalui mitra termasuk Baosteel dan Tianjin Pipe (TPCO) — entitas yang dapat diverifikasi pembeli secara independen, bukan sekadar dinding logo. Pabrik yang sama yang membuat siku ini juga memasok pipa saluran API 5L dan OCTG yang menjadi pasangan lasnya, sehingga proyek dapat memperoleh pipa dan fitting dengan satu rangkaian sertifikat uji pabrik.
Minyak & Gas
Spool pipa saluran.
Kilang
Sirkuit penukar panas dan ketel uap.
LNG / Iklim Dingin
Saluran dalam A420 WPL6.
Pertambangan
Return slurry ketika umur ekstrados menjadi faktor pembatas desain.
digunakan di lebih dari 100 negara
Membeli Siku Las Tumpul dari Pabrik Luar Negeri, Biaya Tiba, QC & Pengurangan Risiko
Pertanyaan pengadaan yang sebenarnya bukanlah “impor atau domestik” — bahkan distributor AS menyimpan stok A234 WPB impor yang disetujui, sehingga fitting impor sudah menjadi norma pasar. Pertanyaan sebenarnya adalah total biaya sampai tujuan dibandingkan dengan mutu yang terverifikasi, dan titik impasnya jelas.
Biaya sampai tujuan merupakan susunan komponen, bukan harga yang tercantum. Harga satuan langsung dari pabrik, dikurangi margin distributor, ditambah ongkos angkutan laut, bea masuk — termasuk bea antidumping/imbalan — serta bea cukai dan pengiriman jarak akhir. Pembelian langsung dari pabrik lebih unggul ketika volume pesanan meningkat hingga jumlah satu kontainer dan proyek; distributor domestik lebih unggul untuk pengambilan break-bulk dalam jumlah kecil dan mendesak. Kami memberi tahu pembeli di sisi mana mereka berada.
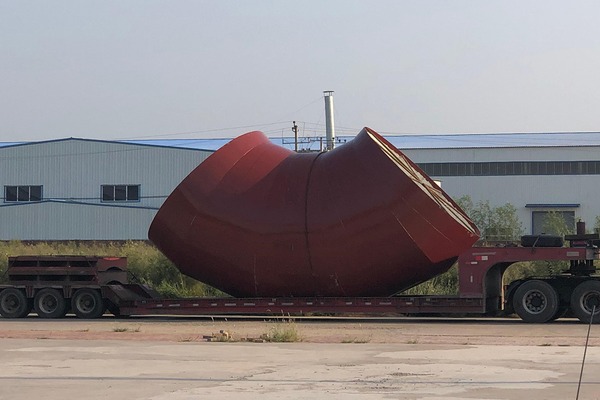
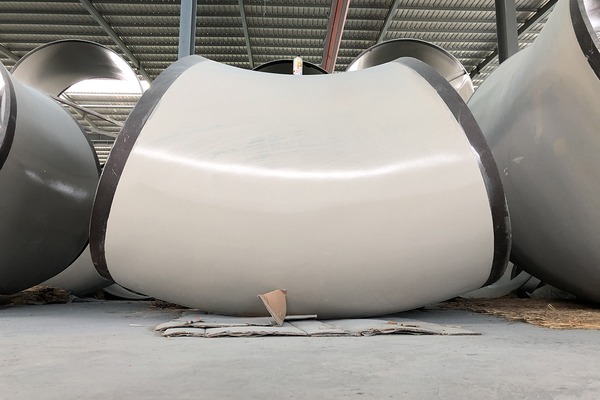
Alat rekayasa dan kalkulator elbow las tumpul
Kalkulator jarak sumbu ke ujung
Pemilih grade berdasarkan layanan
Pemilih radius LR vs SR
FAQ: Elbow las tumpul
T: Apa perbedaan antara elbow radius panjang dan radius pendek?
Elbow radius panjang (LR) memiliki radius sumbu ke ujung sebesar 1,5 × NPS; elbow radius pendek (SR) sebesar 1,0 × NPS. LR menghasilkan penurunan tekanan yang lebih rendah dan aliran yang lebih halus (K ≈ 0.75 vs ~0.9 untuk 90°); SR menghemat sepertiga dimensi muka untuk rute yang sempit. Gunakan LR untuk aliran dan erosi, SR untuk ruang.
T: Berapa radius elbow radius panjang 90 derajat?
1,5 × ukuran nominal pipa, diukur hingga garis tengah. Elbow LR 90° NPS 4 adalah 6 in; NPS 6 adalah 9 in; NPS 8 adalah 12 in.
T: Berapa jarak take-off elbow radius panjang 90 untuk 4 inci?
Untuk elbow 90°, jarak take-off sama dengan dimensi sumbu ke ujung, yang sama dengan radius, sehingga jarak take-off LR 90° 4 in adalah 6 in. (Jarak take-off 45° bukan nilai dimensi sumbu ke ujung yang dipublikasikan; hitung dari geometri offset.)
T: Apa perbedaan antara A234 WPB dan WPC?
Keduanya adalah grade baja karbon tempa menurut ASTM A234 untuk layanan suhu sedang hingga tinggi; WPC memiliki rentang kekuatan tarik yang sedikit lebih tinggi daripada WPB. WPB merupakan pilihan default yang umum; WPC ditetapkan jika grade pipa yang sesuai memerlukannya.
T: Apakah elbow las tumpul berjenis SMLS atau las?
Keduanya bisa. Synbase memasok elbow las tumpul SMLS (tanpa kampuh) dan las; keduanya memenuhi dimensi ASME B16.9 serta memiliki ketertelusuran EN 10204 3.1 yang sama. Konstruksi SMLS biasanya ditetapkan untuk layanan bertekanan lebih tinggi, gas asam, atau siklik, ketika insinyur tidak menginginkan jalur las longitudinal melewati badan fitting selain las melingkar pada setiap ujung.
T: Apakah NPS sama dengan diameter luar aktual?
Tidak. Ukuran nominal pipa adalah penamaan, bukan diameter luar terukur; misalnya NPS 4 memiliki diameter luar 114,3 mm (4.5 in). Sesuaikan diameter luar dan schedule elbow dengan pipa, bukan hanya angka NPS.