
Pipa Baja ERW — Pipa Karbon Las Resistansi Listrik sesuai A53, API 5L & A500
Pilih pipa las resistansi listrik dengan keandalan sambungan las yang biasanya hanya diharapkan dari pipa seamless. Kami menggunakan normalisasi sambungan HFW inline, pengujian ultrasonik seluruh bodi, dan sertifikasi EN 10204 3.1 yang dapat ditelusuri berdasarkan nomor heat pada setiap batang yang dikirim langsung dari lini produksi Synbase.
Minta Penawaran ERW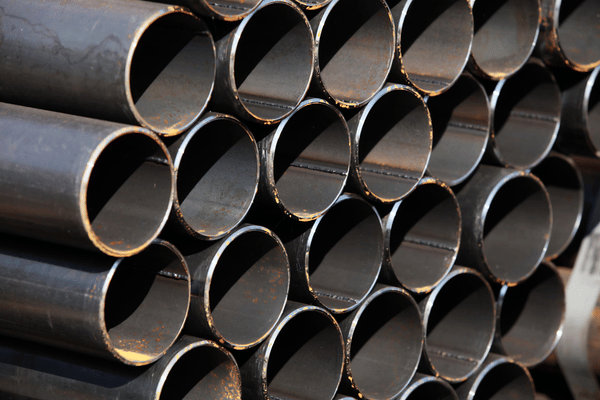
- NPS ½–24 Rentang OD (HFW/ERW)
- A53 · API 5L · A500 · A252 Standar yang dicakup
- Gr B–X70 Grade API 5L
- MTC 3.1 Dapat ditelusuri menurut EN 10204
- UT 100% NDT las seluruh bodi
- 100+ Negara ekspor
Keunggulan Pipa ERW dan Biaya Sebenarnya dari Sambungan Las
Pipa ERW (pipa las resistansi listrik) bukan alternatif murah dengan mutu lebih rendah dibandingkan pipa seamless. Ini adalah solusi rekayasa tersendiri yang dioptimalkan untuk rentang kondisi operasi tertentu. Untuk sebagian besar layanan air, struktural, serta minyak dan gas standar, inilah pilihan material yang tepat—bukan kompromi.
Penggerak biaya sebenarnya dalam proyek pipa biasanya bukan sambungan las itu sendiri, melainkan cara sambungan tersebut dikelola. Trade-off yang halus tetapi penting terletak pada bagaimana sambungan difinishing—bukan karena ERW sekadar lebih rendah daripada pipa seamless.
Titik kegagalan sebenarnya bukan las, melainkan tidak adanya perlakuan panas
Pipa tanpa normalisasi yang tepat dapat lolos inspeksi visual, tetapi gagal setelah siklus tekanan berulang karena struktur butir pada las dan zona terpengaruh panas tidak pernah dipulihkan. Berbeda dari produsen berbiaya rendah yang mengeluarkan pipa langsung dari kotak las, Synbase menormalkan sambungan setiap pipa grade tekanan pada kecepatan lini.
Dua risiko utama yang terkait langsung dengan sambungan perlu dibahas sejak awal karena seluruh konten ini direkayasa untuk menguranginya.
- Alur korosi pada sambungan: Karena sambungan las memiliki struktur butir berbeda dari material di sekitarnya, sambungan dapat menjadi jalur korosi yang membentuk alur sepanjang pipa sementara permukaan pipa lainnya tetap utuh.
- Di zona terpengaruh panas, sensitisasi HAZ memicu serangan antarbutir pada batas butir—masalah yang dicegah melalui normalisasi sambungan.
- De-rating desain 0.85 berlaku: Kode ASME menetapkan de-rating sambungan ERW dengan faktor mutu sambungan las 0.85, sehingga diperlukan dinding pipa 18% lebih tebal untuk tingkat tekanan tertentu dibandingkan pipa seamless—pertimbangan desain yang kami terapkan secara terbuka, bukan kami abaikan.
ERW vs Seamless: Ambang Keputusan
Pertanyaan yang relevan bukanlah, “Apakah pipa ERW sebaik pipa seamless?” Pertanyaan sebenarnya adalah pada titik mana dalam parameter operasi Anda keamanan pipa seamless membenarkan biayanya yang lebih tinggi. Titik tersebut ditentukan oleh interaksi antara tekanan, fluida yang dialirkan, diameter, dan konsekuensi kegagalan.
Kriteria yang tidak sesuai dapat menimbulkan biaya ganda. Menggunakan pipa seamless untuk pegangan tangan akan memboroskan anggaran; menggunakan pipa ERW dalam layanan sour membawa risiko kegagalan. Kami menawarkan kerangka yang jujur di bawah ini untuk membantu Anda menganalisis kapan menggunakan “pipa ERW vs. pipa seamless” untuk aplikasi spesifik Anda.
Ambang Keputusan ERW vs Seamless
Catatan rekayasa, faktor 0.85 diterapkan secara jujur
ASME B31.3 menetapkan faktor mutu sambungan las longitudinal 1.00 untuk seamless, 0.85 untuk ERW, dan 0,85-1,00 untuk SAW, berdasarkan tingkat inspeksi radiografi yang dilakukan. Ini berarti ketebalan dinding ERW kira-kira 18% lebih besar daripada seamless untuk tekanan desain yang sama. Synbase mendasarkan ketebalan dinding pada faktor ini dan mengakuinya secara terbuka, karena B31.3 tidak mengizinkan peningkatan faktor mutu 0.85 melalui inspeksi tambahan.
Beragam aplikasi di sisi kiri pembagian ini tercakup dengan baik oleh HFI-ERW modern, yang aman berdasarkan desain, UT, dan perlakuan panas. Kami akan memberi tahu Anda jika aplikasi berada di sisi kanan garis ini dan mengarahkan Anda ke divisi pipa baja karbon seamless kami—spesifikasi yang tepat mengalahkan harga yang lebih murah.
Spektrum Proses Pipa Las, ERW · HFW · EFW · LSAW · SSAW
Tidak ada satu produk tunggal ketika kami menyebut “pipa baja las”, dan kesalahan umum yang mahal adalah ketidaksesuaian metode las dengan ukuran pipa. ERW menangani volume menengah dan ukuran pipa kecil hingga menengah, sedangkan ukuran besar diproduksi dengan busur terendam. Bandingkan pipa LSAW untuk pekerjaan berdiameter lebih besar dan berdinding lebih tebal. Pertimbangkan pipa SSAW untuk jalur berdiameter besar yang ekonomis.
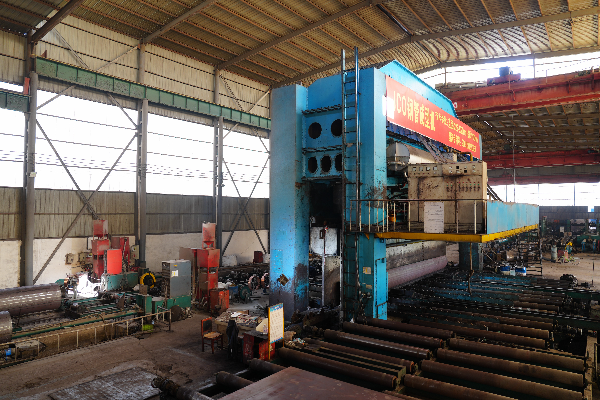
Kesalahan di sini berarti Anda membayar harga pipa saluran LSAW untuk pipa air 6″ atau memaksakan ERW melampaui ukuran maksimumnya—biasanya 610mm untuk air dan 24″ untuk gas. Synbase adalah produsen internal untuk rentang ERW/HFW yang lebih kecil, sehingga rekomendasi kami mencerminkan kondisi produksi lini yang sebenarnya.
Spektrum Proses Pipa Las
HFW adalah ERW modern, bukan produk terpisah
Metode pengelasan: Proses frekuensi tinggi (HF) dan ERW digunakan secara bergantian dalam industri tabung dan pipa; pipa HFW hanyalah teknologi ERW saat ini. Jika Anda melihat “Pipa HFW” pada gambar, artikan sebagai sambungan yang lebih bersih dan konsisten dibandingkan hasil pengelasan frekuensi rendah yang umum beberapa dekade lalu.
Tiga prosedur terkendali menentukan mutu sambungan ERW—semuanya dikendalikan Synbase pada lini produksi yang sama sebelum pengiriman:
- Persiapan tepi skelp — Gunting putar memotong tepi agar siku, bersih, dan sesuai toleransi presisi yang diperlukan untuk ikatan kuat.
- Pembentukan skelp — Pembentukan rol mengurangi logam hingga benar-benar bulat sebelum masuk ke Weldbox.
- Proses pengelasan — Tepi dipanaskan dengan arus HF dan tekanan tempa menyatukan permukaan, membentuk satu dinding tanpa logam pengisi.
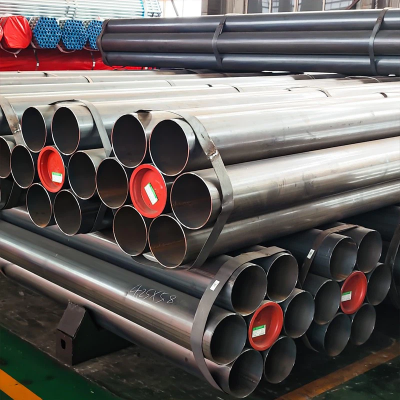
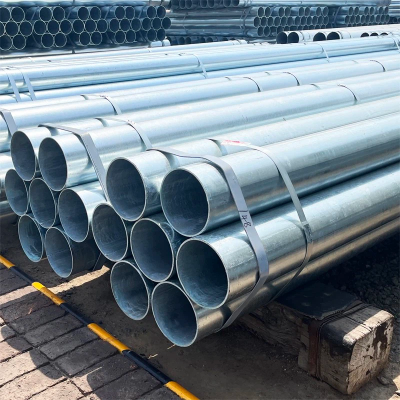
Pipa ERW Synbase, Ukuran, Grade & Standar
Data yang dilewatkan pesaing—kami menyediakan bukan hanya rentang ukuran, tetapi juga kekuatan luluh dan kekuatan tarik berdasarkan grade. Insinyur kini dapat merancang spesifikasi dengan tepat, dan pembeli dapat melakukan pengadaan serta penetapan harga berdasarkan satu tabel spesifikasi. Lembar spesifikasi yang tidak lengkap mengundang penundaan mahal setelah pipa tiba.
Semua material di bawah ini diproduksi pada lini produksi pipa las Synbase bersertifikat ISO9001 dan diuji sesuai MTC EN10204 3.1, termasuk pipa saluran ERW ASTM A53 dan API 5L.
Dimensi & kehalusan permukaan
- OD: NPS ½–24 (21,3–610 mm); diameter lebih besar dialihkan ke LSAW/SSAW.
- Schedule: Schedule 10 hingga Schedule 160—termasuk STD, Schedule 40, XS dan Schedule 80, serta dinding khusus; ASTM A53 mencakup NPS ⅛–26.
- Ujung: ujung polos, bevel, berulir & berkopel, beralur.
- Kehalusan permukaan: hitam (telanjang/vernis), galvanis celup panas, berlapis 3LPE/FBE; tabung bulat ERW sesuai A500/A513 berdasarkan permintaan.
Untuk nilai sesuai ASTM A53, A500, A252 dan API 5L (edisi ke-46), minimum. Laporan pengujian heat “as-rolled” disertakan bersama MTC heat lengkap.
Pipa ERW berdasarkan Aplikasi, Fluida, Pipa Saluran, Struktural & Tiang Pancang
Karena ERW diatur oleh empat standar berbeda, pesanan dari pabrik Synbase dapat mengakomodasi proyek yang sangat beragam. Klien yang menjalankan perpipaan industri standar dapat membayar premium yang tidak perlu untuk pengujian pipa saluran yang mahal dan memakan waktu, atau salah menetapkan pipa baja struktural ekonomis sebagai transmisi kritis—kecuali mitra yang dipilih menjelaskan apa yang layak untuk aplikasinya. Synbase memastikan pipa Anda sesuai dengan pekerjaan spesifik.
Layanan fluida & mekanis, ASTM A53 Tipe E
Pipa karbon hitam atau galvanis umum untuk penggunaan uap, air, udara, dan gas dari NPS – 26, serta penggunaan mekanis ringan. Spesifikasi andalan kami untuk pabrik industri, layanan bangunan, dan produksi air.
Pipa saluran, API 5L (B / X42–X70)
Pipa saluran ERW (Tipe E) untuk pengumpulan, distribusi, dan layanan transmisi tekanan menengah O&G. Untuk jalur bertekanan tinggi yang membutuhkan komposisi kimia, pengujian NDT, dan ketangguhan impak paling ketat, tuntut PSL2: Synbase memverifikasi kesesuaiannya untuk setiap heat terhadap standar yang diwajibkan.
Struktural & tiang pancang, ASTM A500 & A252
- HSS A500 — penampang berongga las bentukan dingin untuk kolom, pengaku, perancah, dan jembatan, bersertifikat dengan kekuatan luluh 290–317 MPa.
- Tiang A252 — tiang pancang pipa baja, Grade 2/3, untuk fondasi dan pekerjaan kelautan.
- Pipa dan tabung baja karbon ERW — stok bulat mekanis dan serbaguna untuk fabrikasi serta perakitan OEM.
Tumpukan Integritas Sambungan Las ERW, Cara Kami Mengurangi Risiko Sambungan
Pesaing melewati langkah ini; yang dibutuhkan dunia adalah menyambungkan kembali rantai yang terputus ini untuk memulihkan dan membuktikan las—pada titik terputus inilah kegagalan siklus tekanan bermula.
Sambungan yang melemah pada akhirnya gagal: pesaing menyembunyikan hal ini dengan mengklaim sambungan baik-baik saja jika tidak diberi perlakuan. Kami memperbaiki rantai yang terputus ini langkah demi langkah dalam proses delapan tahap di Synbase karena masa pakai bergantung pada kekuatan sambungan, bukan pada fakta bahwa ada las.
“Kami menormalkan sambungan las secara inline pada setiap proses grade tekanan. Sambungan yang telah dibentuk ulang butirnya berperilaku seperti bodi induk dalam sel korosi; satu langkah ini membedakan pipa yang bertahan selama satu dekade dalam siklus tekanan dan pipa yang beralur sepanjang sambungan saat beroperasi.”
Persiapan tepi skelp
Gunting putar membersihkan dan menghilangkan gerinda pada tepi, memastikan ikatan rapat dan siap dilas dengan risiko inklusi minimum.
Pengelasan HF + tekanan tempa
Arus listrik frekuensi tinggi meleburkan tepi, sementara tekanan tempa menyatukan material dan mengekstrusinya ke luar (tanpa logam pengisi).
Pembersihan manik ID/OD
Manik diratakan di sisi internal dan eksternal melalui penghilangan penebalan las.
Normalisasi sambungan online
Setelah pengelasan, perlakuan panas pada kumparan di area las + HAZ membentuk kembali struktur butir. Proses ini mencegah alur sambungan dan sensitisasi HAZ, yang diabaikan oleh pabrik termurah.
NDT seluruh bodi & jalur las
UT 100% ditambah pengujian arus eddy pada seluruh manik las.
Uji hidrostatik
Setiap batang harus memenuhi uji hidrostatik yang ditetapkan oleh standar A53/API 5L.
Pembuktian mekanis
Uji flattening, pemanjangan kaki las, dan impak CVN (PSL 2), jika ditetapkan dalam standar API5L.
MTC EN 10204 3.1
Sifat kimia/mekanis dan nomor heat diverifikasi melalui inspeksi pabrik independen Synbase.
Langsung dari Pabrik vs Distributor, Total Biaya Terkirim & Pengadaan
Semuanya dimulai dari pipa yang Anda beli, bukan hanya harga daftar. Pengadaan pipa ERW langsung dari pabrik mengubah persamaan nilai—dan mungkin yang lebih penting, mengubah sifat dokumen yang akan tiba bersama baja Anda.
Kisaran rata-rata industri; dipengaruhi bahan baku coil dibandingkan billet, yield coil-ke-pipa >95%, dan tenaga pembentukan 30–40% lebih rendah. Selisih tepat bervariasi menurut OD, dinding, grade, kuantitas, dan pasar.
Struktur biaya di balik angka
- Bahan baku: ERW dimulai dari coil baja, sedangkan seamless memerlukan penusukan billet padat, sehingga coil umumnya merupakan metode yang lebih terjangkau dengan yield lebih tinggi.
- Yield: Fasilitas ERW modern menghasilkan yield lebih dari 95% pada transformasi coil menjadi pipa; ini menggunakan jauh lebih sedikit energi dan menghasilkan lebih sedikit limbah dibandingkan tahapan produksi seamless yang banyak.
Secara sederhana, trade-off-nya adalah: seamless memiliki potensi penggunaan di bawah tekanan sekitar 20% lebih tinggi, tepat pada ambang yang ditetapkan dalam tabel di atas.
Yang membedakan pembelian ERW aman dari pembelian mahal
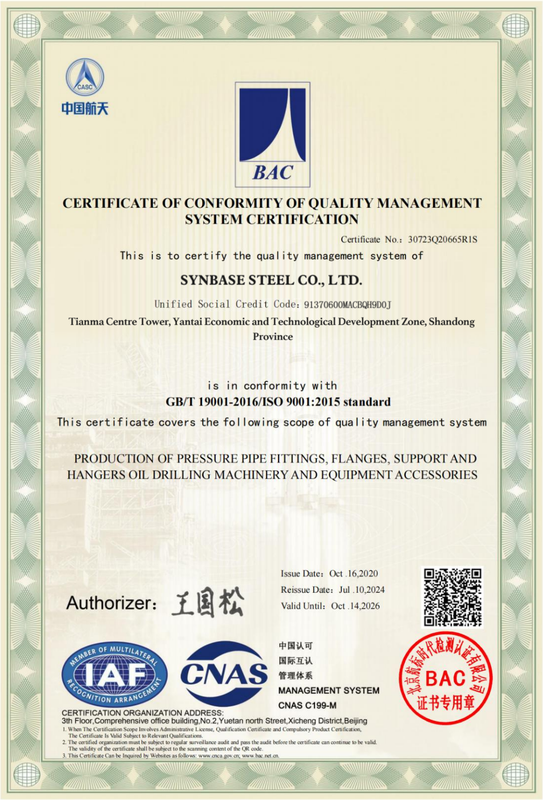
Satu ton pipa baja berharga rendah jarang menghasilkan biaya proyek terendah; sebaliknya, pastikan perlakuan pembersihan las sesuai dan minta sertifikat MTC dengan ketertelusuran penuh heat pada material. Vendor yang menyarankan Anda mengabaikan MTC harus dihindari; Synbase, sebagai produsen pabrik, memasok sertifikat itu sendiri (EN 10204 tipe 3.1 atau 3.2 dengan inspeksi pihak ketiga), sehingga Anda selalu memiliki bukti proses yang dilalui baja pipa Anda, didukung sistem manajemen mutu bersertifikat ISO9001.
Faktor biaya terkirim yang kami jelaskan secara transparan
Alih-alih harga penawaran tunggal yang ambigu, Synbase menguraikan faktor-faktor yang memengaruhi biaya pengiriman pesanan Anda, sehingga Anda dapat menyusun anggaran dengan tepat:
- Grade dan tingkat PSL (pengujian PSL2 menambah biaya); dinding dan OD; pelapisan (galvanis / 3LPE / FBE).
- kuantitas pesanan, efisiensi muatan kontainer, angkutan laut, dan ketentuan Incoterms negara tujuan serta bea masuk
- Cakupan dokumentasi (3.1 vs 3.2, NDT tambahan, inspeksi pihak ketiga).
Sertifikasi & Kepatuhan
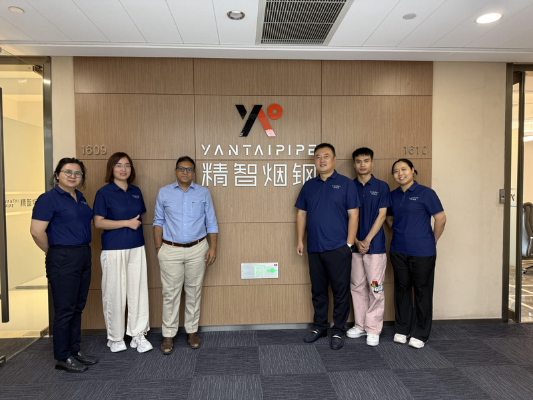
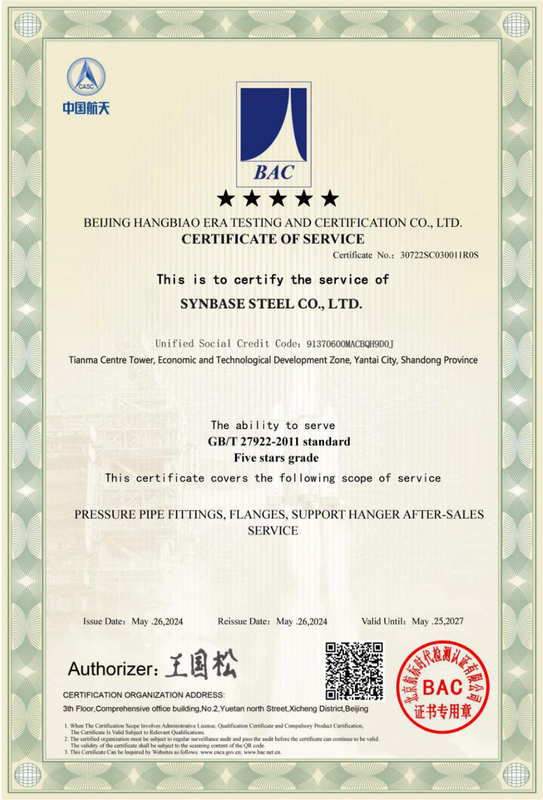
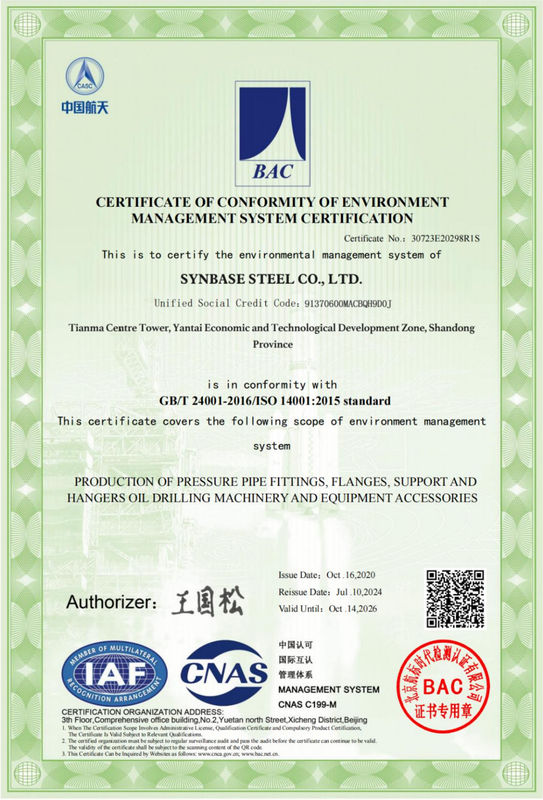
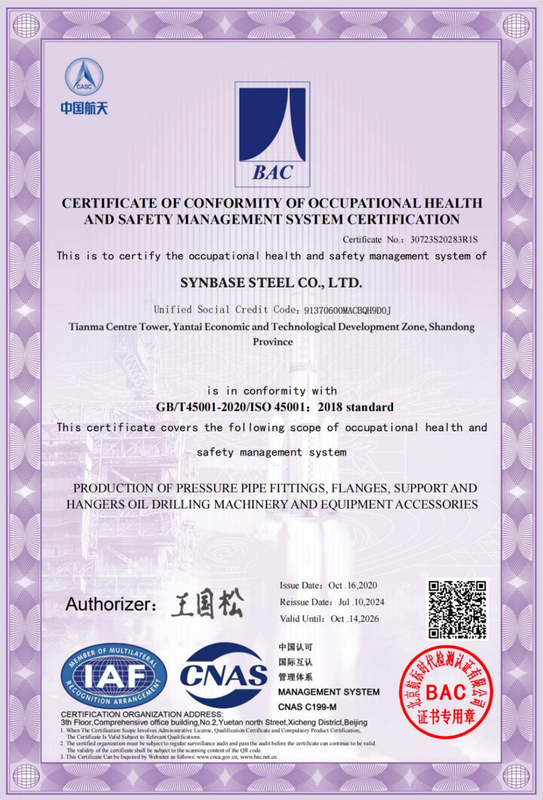
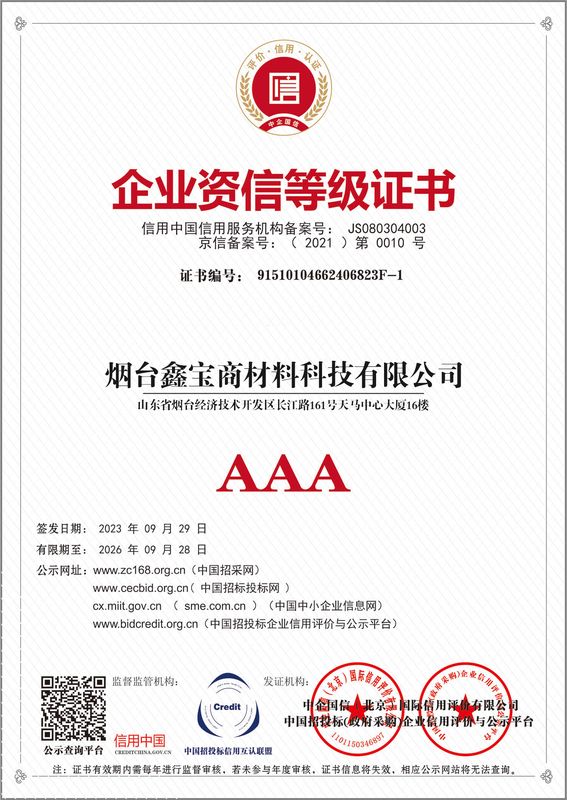
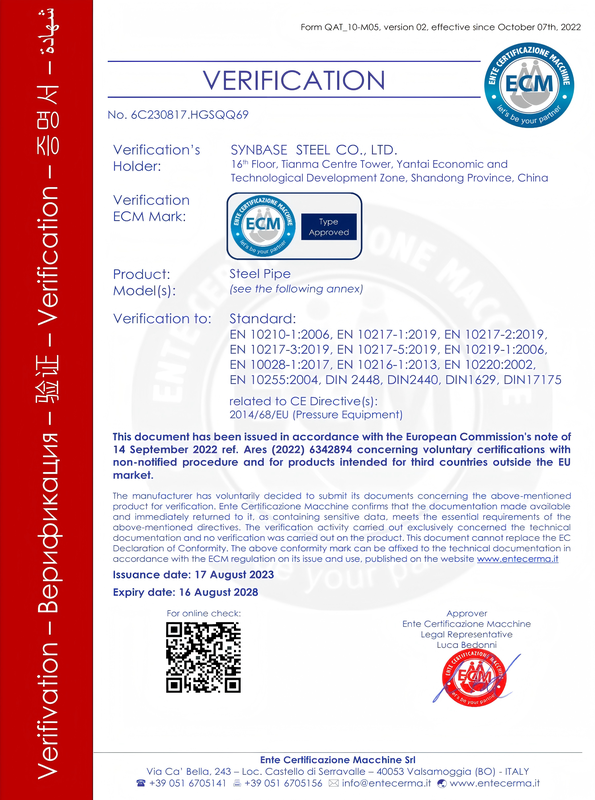
Dokumentasi merupakan bagian integral dari produk pipa, bukan layanan tambahan—sertifikat yang terlewat dapat menyebabkan audit vendor gagal atau pengiriman ditolak. Synbase Steel adalah operasi perusahaan pusat sistem pipa dari E-CHENG STEEL GROUP. Sistem lingkungan, mutu, dan keselamatannya mematuhi spesifikasi yang diakui secara internasional.
Alat Rekayasa Pipa Baja ERW
Tiga alat untuk membandingkan ERW dengan pipa seamless, menghitung berat pipa ERW, dan memilih grade serta standar yang tepat untuk spesifikasi Anda.
-
01
Pembantu Keputusan ERW vs Seamless
Bandingkan pipa baja ERW dan seamless untuk melihat jenis yang sesuai dengan persyaratan proyek Anda.
Buka Alat → -
02
Kalkulator Berat Pipa ERW
Hitung berat pipa baja ERW berdasarkan diameter luar dan ketebalan dinding.
Buka Alat → -
03
Pemilih Grade & Standar ERW
Temukan grade dan standar pipa ERW yang sesuai dengan spesifikasi Anda.
Buka Alat →
Tentukan ERW dengan kepercayaan setara seamless
Kirimkan standar, grade, OD, dinding, dan kuantitas Anda kepada Synbase. Anda akan menerima penawaran langsung dari pabrik, contoh MTC EN 10204 3.1, serta jawaban jujur apakah ERW atau seamless sesuai untuk layanan Anda.






