Tube LSAW (SAW longitudinal + DSAW + JCOE)
Tube en acier LSAW : tube SAW longitudinal de grand diamètre
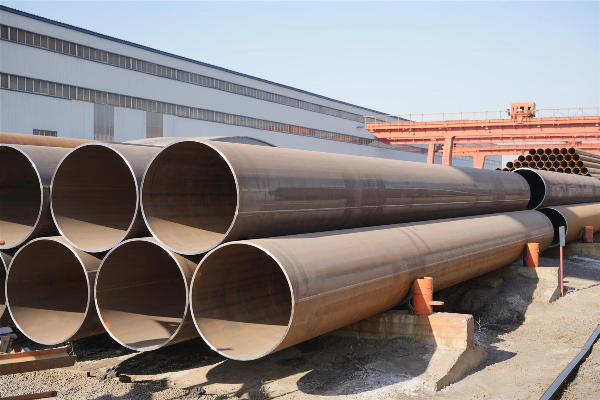
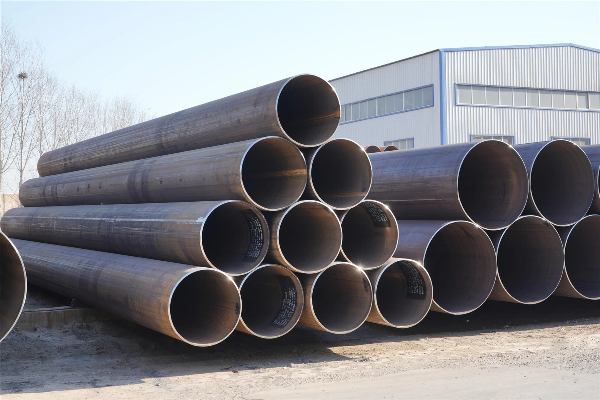
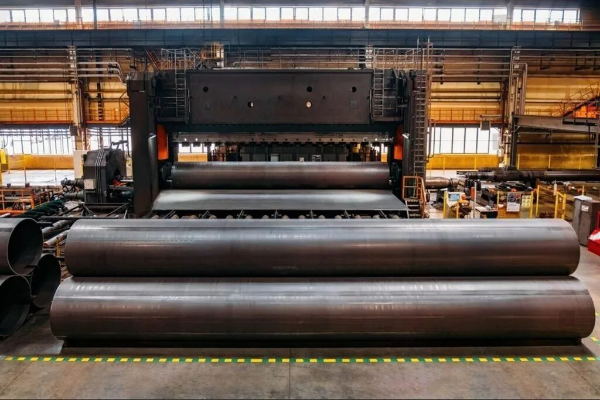
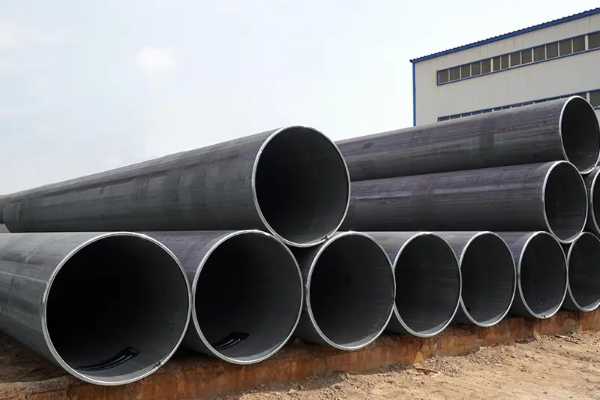
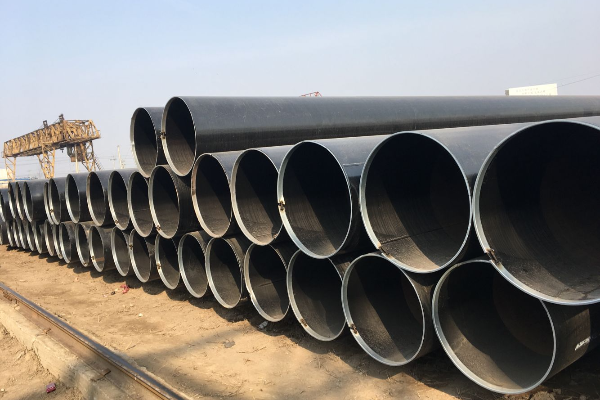
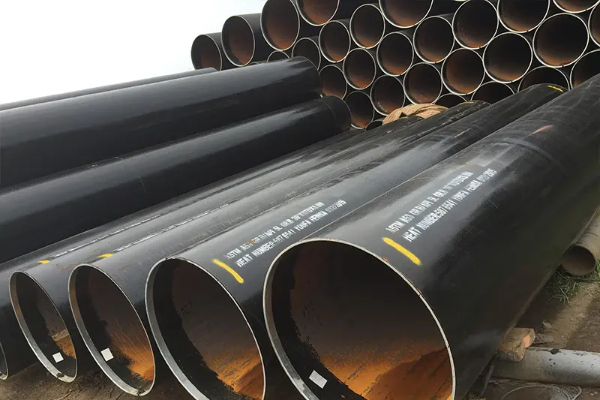
Le tube en acier LSAW est la solution technique lorsqu’un projet nécessite un tube de conduite de grand diamètre et haute pression que les tubes ERW et sans soudure ne peuvent tout simplement pas fournir au-delà de 24 pouces. Synbase fabrique son tube soudé à l’arc immergé longitudinal à partir d’une seule tôle d’acier, formée par JCOE/UOE, puis soudée sur les deux faces du joint longitudinal. Synbase fournit des diamètres extérieurs de 16–60″ (406–1500 mm) en API 5L X42–X80, avec contrôle ultrasonique à 100 % et traçabilité complète en aciérie.
Pourquoi choisir un tube LSAW pour les conduites de grand diamètre et haute pression
Au-delà de 24 pouces, le choix se restreint rapidement. Les tubes sans soudure du commerce plafonnent généralement près de NPS 24, tandis que l’ERW est un procédé à partir de bobines conçu pour les petits alésages. Il reste donc deux voies soudées pour une conduite principale DN600–DN2000, et elles ne sont pas équivalentes.
// DÉFINITION DU PROCÉDÉ : J-C-O-E
Un tube soudé à l’arc immergé longitudinal commence par une seule bande étroite de tôle d’acier, mise en forme en tube ouvert selon un procédé J-C-O-E, puis soudée deux fois, à l’extérieur comme à l’intérieur, le long d’un unique joint longitudinal (ce double soudage à l’arc immergé explique que le tube LSAW soit parfois appelé DSAW – double soudage à l’arc immergé), de sorte que la ligne soudée soit exactement alignée sur l’axe longitudinal du tube afin d’intercepter et de reprendre l’effort dû à la pression interne.
Les données derrière la « haute pression »
Lors d’un déploiement dans le champ pétrolifère de Changqing en 2023, un tube LSAW aux spécifications DN a tenu une pression de service de 6 MPa, contre seulement 4 MPa pour un tube SSAW en spirale de mêmes spécifications, soit un peu moins de 50 % de plus.
Cette marge de pression est l’essentiel, et c’est pourquoi les spécifications de transport imposent par défaut un joint longitudinal.
Contrairement à un joint en spirale, le joint longitudinal est conçu pour reprendre la pression axiale là où elle se concentre : c’est le choix adapté au service de gaz acide, aux franchissements sous-marins et aux conduites de collecte urbaines.
[SYS-MATRIX-05] // COÛT D’INGÉNIERIE
LSAW vs SSAW vs ERW vs DSAW vs HSAW : matrice de sélection
La plupart des acheteurs confondent LSAW et SSAW et supposent que leur résistance est identique ; c’est faux, et choisir le mauvais joint sous-dimensionne la conduite. Nous avons créé la matrice de sélection des tubes Synbase à 5 procédés pour trancher avec des chiffres plutôt qu’avec des adjectifs. Elle compare les cinq voies de fabrication des tubes en acier au carbone selon les dimensions qui déterminent réellement un bon de commande.
VARIABLE DE GÉOMÉTRIE // NOTE
Les deux familles à l’arc immergé partagent la même méthode de soudage, mais pas le même joint : le LSAW suit un joint longitudinal droit, tandis que le tube SSAW (soudé à l’arc immergé en spirale, également appelé HSAW) enroule le joint en hélice. Comparer LSAW et SSAW uniquement sur la résistance fait oublier pourquoi chaque tube soudé réagit différemment sous pression : la géométrie du joint, et non l’acier, est la variable déterminante.
| Procédé | Joint | Plage de diamètres extérieurs | Aptitude à la pression | Coût relatif | Idéal pour |
|---|---|---|---|---|---|
| LSAW (DSAW) | Longitudinal, SAW sur 2 faces | 16–60″ | Élevée (classe 1–2) | Moyen | Conduites principales de pétrole et de gaz de grand diamètre et haute pression |
| SSAW / HSAW | SAW en spirale | 20–100″ | Faible à moyenne (classe 3–4) | Faible | Eau, basse pression, très grand diamètre |
| ERW / HFW | Résistance électrique | ½–20″ | ≤ classe 600, sans service acide | Faible | Eau municipale, gaz basse pression |
| Sans soudure | Aucun | ⅛–24″ | La plus élevée (service acide, cyclique) | Élevé | Têtes de puits, haute pression de petit diamètre |
RÉFÉRENTIEL RÉGLEMENTAIRE // ISO 3183 ET API 5L
Selon les normes des conduites pétrolières, le SAWL/SAW est privilégié dans les zones de classe 1 et 2 – villes, banlieues et passages sous-marins –, tandis que le SSAW/HSAW n’est autorisé qu’à basse pression dans les portions de lignes des classes 3 et 4. Il s’agit d’une distinction réglementaire, pas d’un biais commercial. C’est pourquoi la plupart des normes applicables aux grandes conduites, notamment ISO 3183 et API 5L, retiennent par défaut le joint longitudinal.
Le compromis honnête
Le LSAW ne gagne pas sur tous les critères, et nous ne prétendrons pas le contraire. Comme son soudage est concentré dans une seule direction, la ténacité au choc latéral du LSAW, environ 30 J à −20 °C, est légèrement inférieure à celle du SSAW, dont le joint en spirale répartit les contraintes dans plusieurs directions. Pour contenir la pression axiale, le LSAW est supérieur ; pour les conduites d’eau très grand diamètre et basse pression où l’efficacité matière prime, le tube en acier SSAW est le choix rationnel, et nous le fabriquons également.
Pour les procédés en spirale et à résistance électrique, consultez nos pages sur le tube soudé en spirale et le tube ERW ; pour l’angle spécification des tubes de conduite, notre page tube de conduite API 5L couvre la sélection des nuances de bout en bout.
Spécifications, nuances et plage de dimensions des tubes LSAW Synbase
Tous les tubes en acier LSAW expédiés sont fabriqués selon les spécifications de notre recueil technique, et non selon les promesses d’une brochure commerciale. Les dimensions et nuances ci-dessous résultent d’une production de type JCOE/UOE (nous confirmons toute spécification surdimensionnée ou à paroi extra épaisse lors d’une RFQ).
Spécifications de production
Variables mécaniques et dimensionnelles essentielles pour exécuter les normes de fabrication de tubes industriels lourds par JCOE.
| Paramètre | Plage | Référence normative |
|---|---|---|
| Diamètre extérieur | 16–60″ (406–1500 mm) | API 5L / ISO 3183 |
| Épaisseur de paroi | 6–40 mm (plus épais sur demande) | API 5L |
| Longueur | jusqu’à 12,5 m | par projet |
| Nuances | Gr.B, X42, X52, X56, X60, X65, X70, X80 | API 5L PSL1 / PSL2 |
| Limite d’élasticité | 245–555 MPa | Selon la nuance API 5L |
| Résistance à la traction | 415–625 MPa | Selon la nuance API 5L |
| Revêtement | 3LPE / 3LPP / FBE | ISO 21809-1 / DIN 30670 |
Sélecteur nuance-pression
C’est ici que la spécification de nuance est la plus sensible : les nuances API 5L PSL2 fixent la limite d’élasticité dans des plages extrêmes – un tube X65 PSL2 doit présenter une limite d’élasticité comprise entre 448-600 MPa – ; une nuance supérieure garantit donc de ne pas utiliser un matériau excessivement dur pour l’application, beaucoup plus sensible à la fissuration par l’hydrogène. Utilisez le sélecteur pour définir la nuance et le PSL adaptés au service avant d’émettre votre commande.
| Service | Nuance | PSL | Remarques |
|---|---|---|---|
| Transport d’eau | Gr.B / X42 | PSL1 | Revêtu, basse pression |
| Collecte de pétrole à terre | X42 / X52 | PSL2 | Essai CVN |
| Transport de gaz | X52 / X65 | PSL2 | Livraison TMCP (M) |
| Service acide (H₂S) | X52 / X65 (S) | PSL2 + Annexe H | NACE MR0175, HIC/SSC |
| Arctique / basse température | X65 / X70 | PSL2 (Q) | Essai de résilience à −46 °C |
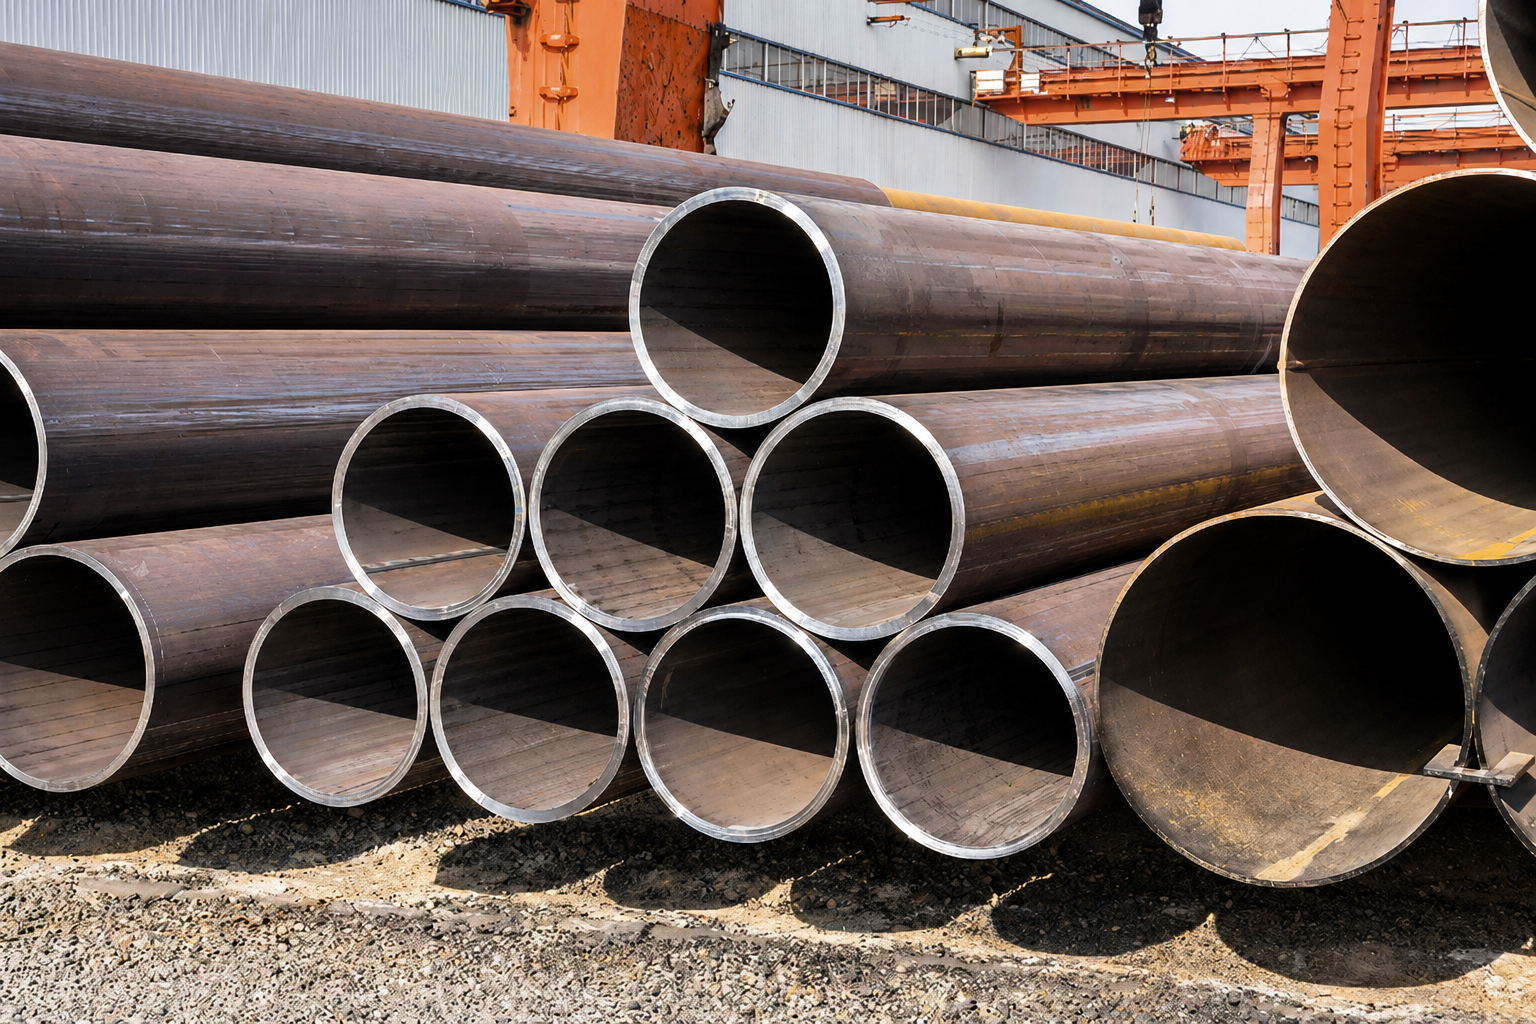
Comment nous le fabriquons : formage JCOE + soudage SAW en tandem
Essais non destructifs sur chaque tube, pas par échantillonnage
Applications des tubes LSAW : pétrole et gaz, eau, pieux et structures
La demande de tubes de conduite de grand diamètre est structurelle, et non cyclique. Les données de marché le confirment : la demande de tubes LSAW devrait passer de 10.6B USD en 2024 à 14.8B USD en 2030 (TCAC de 5,7 %) grâce aux conduites compatibles avec l’hydrogène et au captage du carbone, même si le pétrole et le gaz restent le moteur principal. Dans toutes les applications industrielles, ces propriétés clés – haute résistance, fiabilité du soudage et résistance à la corrosion – garantissent que le LSAW demeure la norme de fait pour toute conduite de gaz haute pression. C’est pourquoi le LSAW excelle dans les applications suivantes :
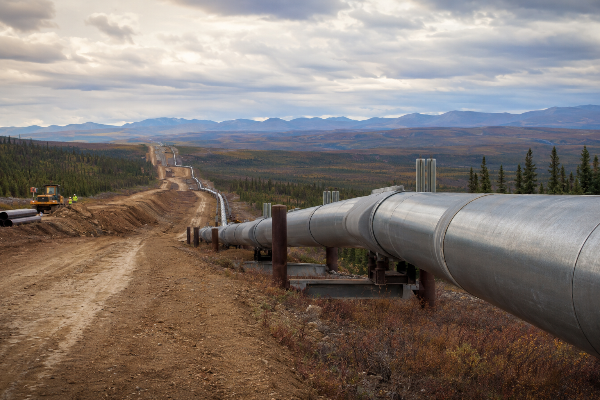
Transport de pétrole et de gaz
Conduites principales de pétrole brut et de gaz naturel à haute pression, nuance x65/x70, principal domaine d’application du LSAW, généralement sur des tracés de classes 1-2.
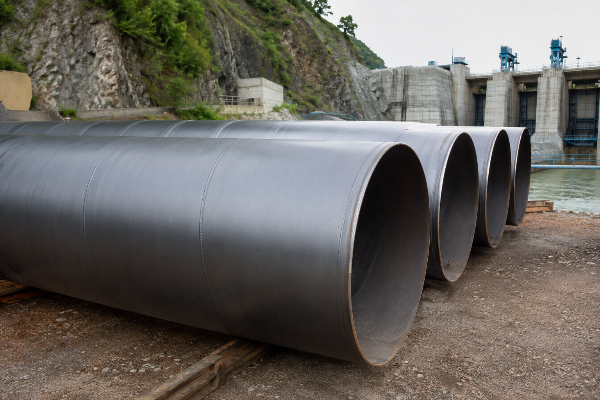
Transport d’eau et conduite forcée
Conduites d’eau brute de grand diamètre et conduites forcées hydroélectriques où l’épaisseur de paroi et la rectitude sont critiques.
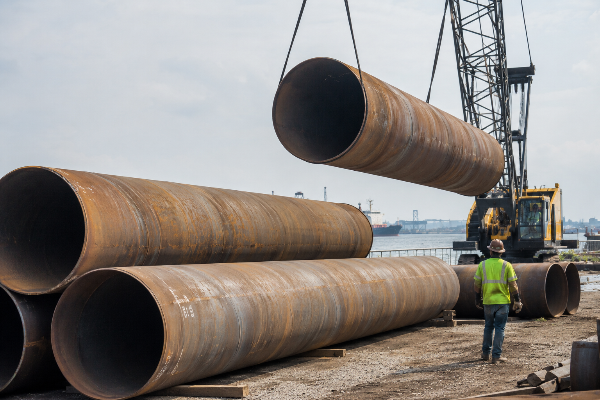
Pieux tubulaires et structures
Pieux de fondation battus (ASTM A252) et éléments structurels pour quais, ponts et plateformes offshore.
Boues et procédés
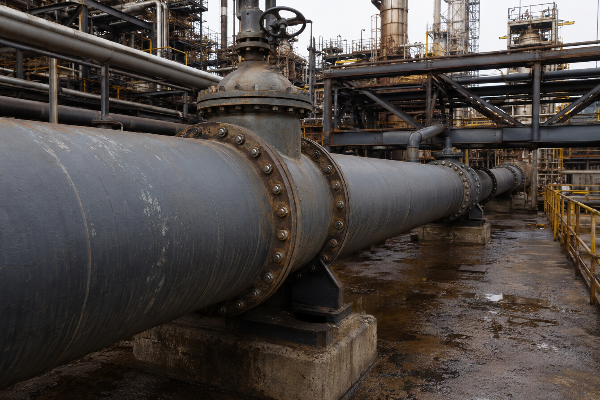
Conduites de boues de concentré de minerai et tuyauteries de procédé pétrochimique ou de raffinerie transportant des fluides corrosifs ou abrasifs.
La preuve se mesure à l’échelle du projet. L’EACOP (East African Crude Oil pipeline), par exemple – une conduite transfrontalière longue de 1443 km – a réceptionné ses premiers 100 km de tubes de conduite à Dar es Salaam en décembre 2023. Les conduites de ce type utilisent un tube à joint longitudinal, car le joint tient sous une transmission haute pression soutenue.
Note d’ingénierie d’application
Pour une collecte en service acide (H₂S), le service impose plus que la nuance : il impose la composition chimique. Ne vous contentez pas d’associer une nuance X ; spécifiez PSL2 + Annexe H avec conformité NACE MR0175 / ISO 15156. Synbase adapte la nuance, la paroi et le revêtement à la conduite, et non au catalogue.
Une mauvaise application entraîne un coût bien réel : une conduite sous-dimensionnée risque une défaillance en service qu’aucun budget de pipeline ne peut absorber. Chaque conduite étant conçue pour son service, Synbase dimensionne très différemment une paroi de 20 mm en X70 pour une conduite de gaz à 6 MPa et une conduite d’eau de 10 mm en X42, sur une production certifiée ISO 9001. Contrairement à un vendeur sur catalogue, nous confirmons d’abord la spécification selon vos conditions de service : le choix judicieux avant tout devis.
Coût total de possession : le LSAW en vaut-il la peine ?
Les acheteurs choisissent souvent par défaut le sans soudure, persuadés que le sans soudure signifie une sécurité ultime, puis paient trop cher un avantage qui n’existe que pour les petits diamètres. Sur les tubes de grand diamètre et haute pression, cette intuition devient coûteuse : voici le contrôle de réalité du coût au mètre.
[ÉCART-STRUCTUREL]
L’écart de coût est structurel. Le sans soudure utilise des billettes pleines avec seulement 65–75 % d’utilisation matière, tandis que le tube soudé dépasse 90 % à partir de tôle ou de bobine ; de plus, le sans soudure du commerce est plafonné près de 24″ selon ASME B36.10. Pour les grands diamètres, où peu d’aciéries disposent même d’une capacité de perçage, le sans soudure peut coûter 3–5× le prix d’un LSAW de même nuance.
| Facteur | Tube sans soudure grand diamètre | LSAW |
|---|---|---|
| Prix initial (>20″) | référence | ~30–40 % inférieur |
| Disponibilité des dimensions | limitée (≤ ~24″) | 16–60″ |
| Délai d’approvisionnement typique | 6–12 mois | 2–3 mois |
| Utilisation matière | 65–75% | >90% |
Certifications et assurance qualité
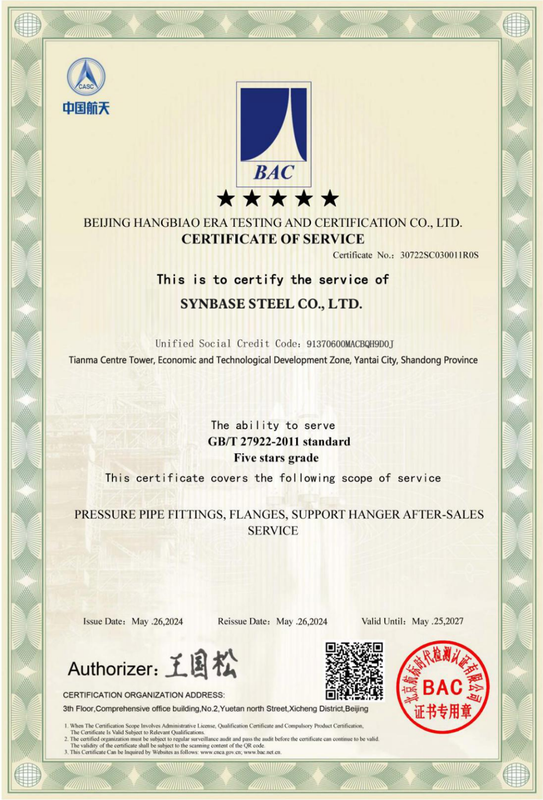
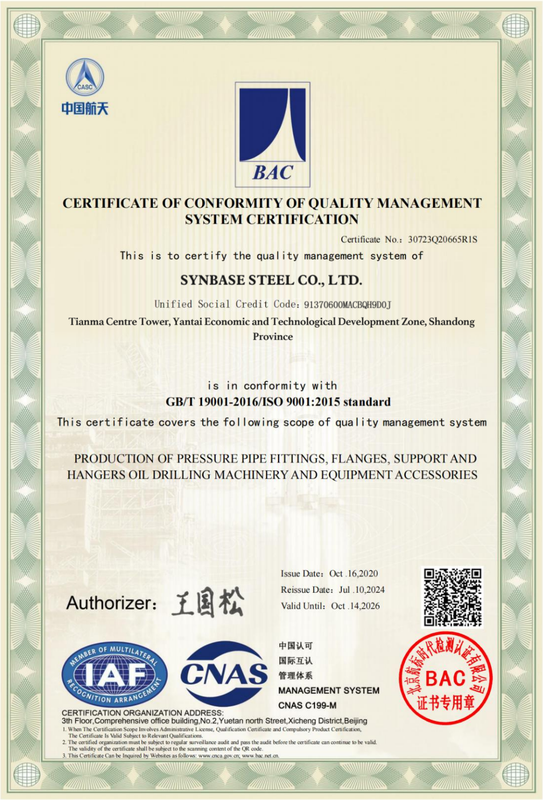
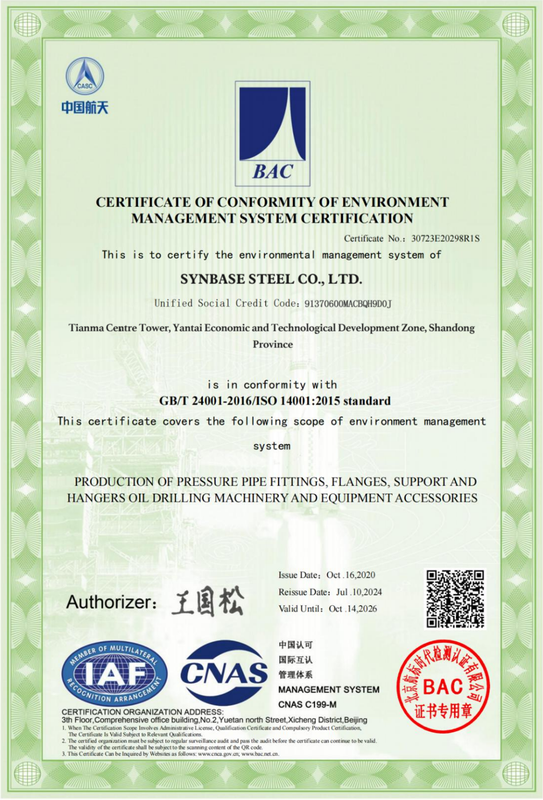
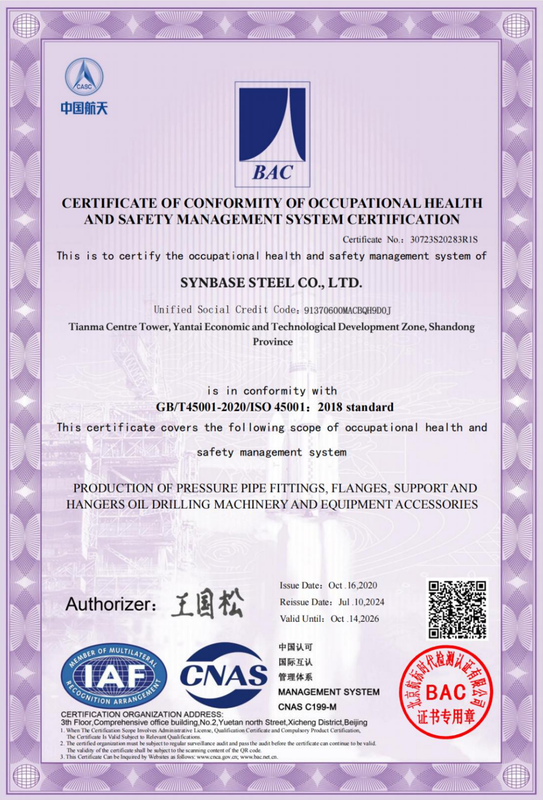
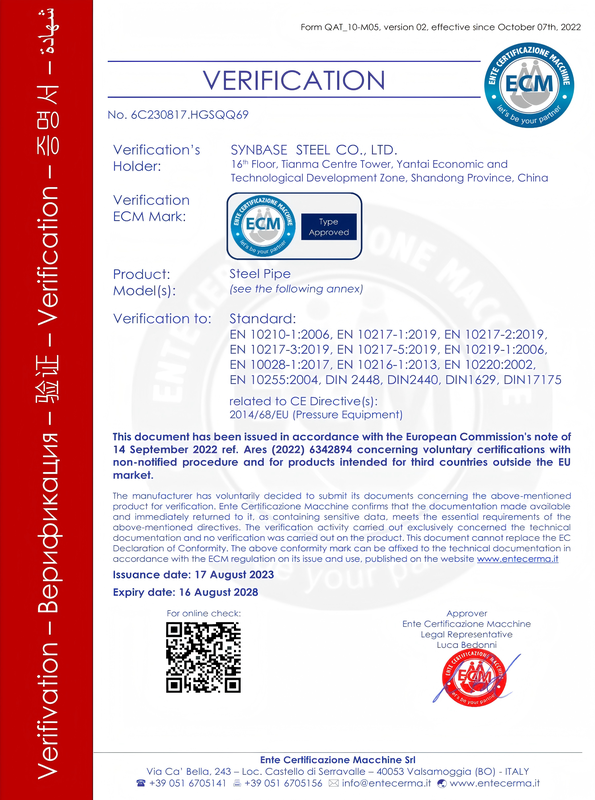
La vérification est concrète, et ne se résume pas à un mur de logos. Nous fournissons par défaut des certificats d’essai en usine EN 10204 3.1 et des certificats 3.2 avec témoin tierce partie pour les secteurs du pétrole et du gaz, du nucléaire et des infrastructures critiques ; le numéro de coulée du certificat doit correspondre à celui estampillé sur le tube physique. Nous acceptons que les inspections SGS, Bureau Veritas, TÜV ou Lloyd’s Register soient inscrites dans votre bon de commande, et notre système qualité est certifié ISO 9001.
Pourquoi l’approvisionnement direct auprès de l’aciérie compte
En tant que fabricant de tubes officiellement responsable plutôt que négociant, Synbase est l’entreprise principale du pôle de conduites d’E-CHENG STEEL GROUP, avec des bases de production, des usines de transformation modernes et de vastes entrepôts ; vos tubes acier sont donc rattachés à une aciérie identifiée, et non à un lot de stockiste réétiqueté. Cette responsabilité directe de l’aciérie nous permet de relier chaque affirmation de résistance et de fiabilité à un certificat vérifiable. Le groupe détient plus de 800 brevets nationaux, appartient à la China Iron and Steel Association et entretient des approvisionnements stratégiques avec Baosteel, TPCO, Ansteel et TISCO.
Guide d’approvisionnement : MOQ, délai, Incoterms et documents
Un prix départ usine bas signifie peu si les droits et le fret endommagé font exploser le coût rendu. Les tubes de conduite soudés chinois font l’objet de mesures antidumping et compensatoires sur plusieurs marchés ; les commandes américaines restent soumises aux mesures selon les examens de caducité de l’USITC, et l’ASFC du Canada répertorie les grandes conduites parmi les mesures en vigueur. Nous vous aidons à calculer le coût rendu réel, et pas seulement le devis de l’aciérie.
Le coût caché est rarement le prix de l’aciérie ; c’est plutôt un droit antidumping de 25 % ou un retard d’expédition qui décale un projet de plusieurs semaines. Comme nos documents sont conçus pour le dédouanement et que les Incoterms sont indiqués dans le devis, vous pouvez modéliser le véritable coût rendu dès le départ, au lieu de le découvrir au port. En pratique, une commande de 1200 tonnes de tubes de 24 in fabriqués sous ISO 9001 est expédiée avec la position douanière déjà établie.
Les dommages de transport sont une plainte récurrente et légitime : même un tube conforme arrive avec des revêtements et des rives écrasés lorsque personne ne prend en charge le fret maritime. Les chanfreins sont usinés selon ASME B16.25 (30° ±5°), afin que les soudeurs sur site n’aient pas à reprendre les extrémités. Contrairement à un négociant qui ne cote que le départ usine, nous intégrons les droits et le fret à la spécification, choix adapté à une livraison CIF, et raison supplémentaire de confirmer le devis complet pour votre destination.
Tube LSAW (SAW longitudinal + DSAW + JCOE) Outils
sélecteur de procédé pour tubes
Évaluez les exigences spécifiques de votre projet afin de déterminer le procédé de fabrication optimal pour vos tubes LSAW.
https://synbasesteel.com/welded-steel-pipe/lsaw/pipe-process-selector/ Ouvrir le sélecteurcalculateur de poids des tubes
Calculez instantanément le poids théorique des tubes en acier afin de simplifier la planification logistique et l’estimation des coûts du projet.
https://synbasesteel.com/welded-steel-pipe/lsaw/pipe-weight-calculator/ Ouvrir le calculateursélecteur de nuance, pression et PSL
Identifiez la nuance d’acier et le niveau de spécification produit (PSL) précis requis pour répondre en toute sécurité à vos exigences de pression de service.
https://synbasesteel.com/welded-steel-pipe/lsaw/grade-pressure-psl-selector/ Ouvrir le sélecteur