Le raccord pup évite aux ingénieurs de complétion de couper et de ref fileter un joint long entier pour atteindre une profondeur d’atterrissage inférieure de deux pieds. Il s’agit généralement de longueurs de deux à douze pieds de tubes de production, de cuvelage ou de tiges de forage conformes à l’API 5CT ; leurs extrémités sont filetées pour s’engager dans le train de tiges des deux côtés, et ils sont insérés afin d’obtenir la longueur totale précise requise. Toute personne recherchant un raccord pup arrive généralement ici, mais les pages produits et les courts articles de certains fournisseurs omettent souvent plusieurs détails importants.
Spécifications rapides
| Longueurs standard | 2, 3, 4, 6, 8, 10, 12 ft (API 5CT Table C.27) ; jusqu’à 20 ft sur demande |
| Plage de diamètres extérieurs des tubes de production | 2-3/8″ – 4-1/2″, raccordements EUE/NUE |
| Plage de diamètres extérieurs des tubes de cuvelage | 4-1/2″ – 13-3/8″, raccordements STC/LTC/BTC |
| Nuances courantes | J55, K55, N80, L80 (gaz acide), P110 |
| Norme de référence | API 5CT / ISO 11960, 11e édition + Addendum 1 de 2025 |
| Variante flowline/frac | Union à marteau (Fig 1502 jusqu’à 15 000 psi ; Fig 1002 jusqu’à 10 000 psi, pression admissible réduite selon la dimension de l’union et le service acide ou doux) |
Qu’est-ce qu’un raccord pup — et pourquoi ce n’est ni un saver sub ni un crossover sub
Tout raccord pup utilisé dans un train OCTG présente la même nuance d’acier, la même tolérance d’épaisseur de paroi et le même type de raccordement que le joint long qu’il remplace : ce n’est pas une chute de tube de qualité inférieure. Les joints de tubes de production et de cuvelage de gamme 2, qui mesurent généralement 28 à 32 pieds, atteignent rarement exactement la profondeur cible d’un puits ; le raccord pup comble cet écart sans le coût supplémentaire de la coupe d’un joint complet.
⚠️ Deux pièces différentes portent le même nom
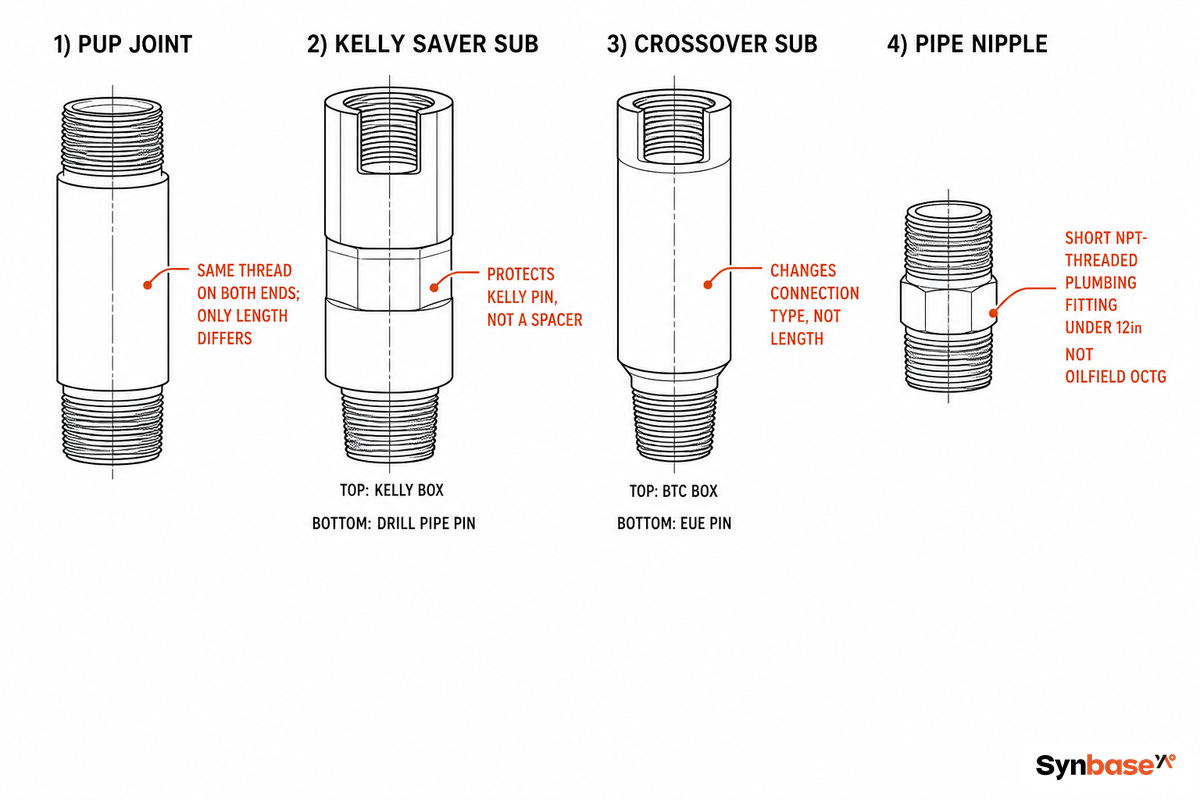
La plupart des pages fournisseurs appellent le raccord pup « également appelé saver sub, spacer ou pup ». Dans les catalogues OCTG, cette équivalence approximative est fréquente, mais le lexique de forage de l’IADC, citant l’API RP 7G et l’API Spec 7-1, définit le Kelly Saver Sub comme un élément court placé sous la tige carrée pour protéger le filetage mâle de celle-ci lors du vissage : un composant d’usure du train de forage, et non une entretoise de réglage de longueur. Une recherche d’approvisionnement sur « saver sub » fera au moins aussi souvent apparaître un protecteur de tige carrée qu’un raccord pup OCTG.
Appelons cela la confusion pup-sub-crossover : ce n’est que la partie visible de la confusion terminologique, car d’autres éléments de tube OCTG, comme un crossover sub, sont très différents. Alors qu’un raccord pup possède le même filetage aux deux extrémités et que seule sa longueur varie, les filetages d’un crossover sub sont différents à chaque extrémité, ce qui permet des raccordements tels qu’une boîte BTC avec un filetage mâle EUE. Cette confusion courante entraîne souvent des erreurs lors des commandes pour des plateformes multi-puits : sur une photo de catalogue, le crossover et le raccord pup peuvent sembler identiques, alors qu’ils répondent à des problèmes différents de construction et d’exploitation du puits.
- ✔ Raccord pup — même filetage à chaque extrémité, seule la longueur est modifiée
- Crossover sub — filetage différent à chaque extrémité ; il modifie la compatibilité des raccordements de tubes
- Mamelon de tube — destiné à la plomberie et aux réseaux de procédé, fileté NPT et inférieur à 12 pouces ; sans rapport avec les équipements OCTG pétroliers
- Landing nipple / flow coupling — élément apparenté utilisé pour suspendre des outils de fond à une certaine hauteur, et non pour régler la longueur
- ✔ Collier de forage / tige de pompage / bit sub / blast joint / guide de réentrée wireline / guide d’engagement — équipements associés ayant des fonctions très précises liées à l’intégrité globale du puits, et non au réglage de longueur
Les raccords pup sont fabriqués selon la spécification API 5CT à partir de tubes-mères API neufs portant le monogramme, du même matériau que les joints longs qu’ils remplacent, et non de chutes ou de rebuts. En termes simples, ce sont de courtes sections de tube, également désignées par plusieurs noms de chantier, utilisées pour ajuster la longueur d’un train à la longueur exacte requise. Chaque joint est fabriqué, traité thermiquement et fileté selon la même spécification que le tube auquel il est raccordé ; sa longueur finie est définie par le travail d’espacement à réaliser.
💡 La logique de l’empilement de cales
En pratique, c’est la même logique que celle appliquée par un atelier d’usinage à un empilement de cales : combler un espace inférieur à 12 in. avec une pièce en stock coûte moins cher que de couper une longueur sur mesure, car un joint complet conserve dans tous les cas la même certification API 5CT.
Guide de terrain des 5 types de raccords pup, comparés côte à côte
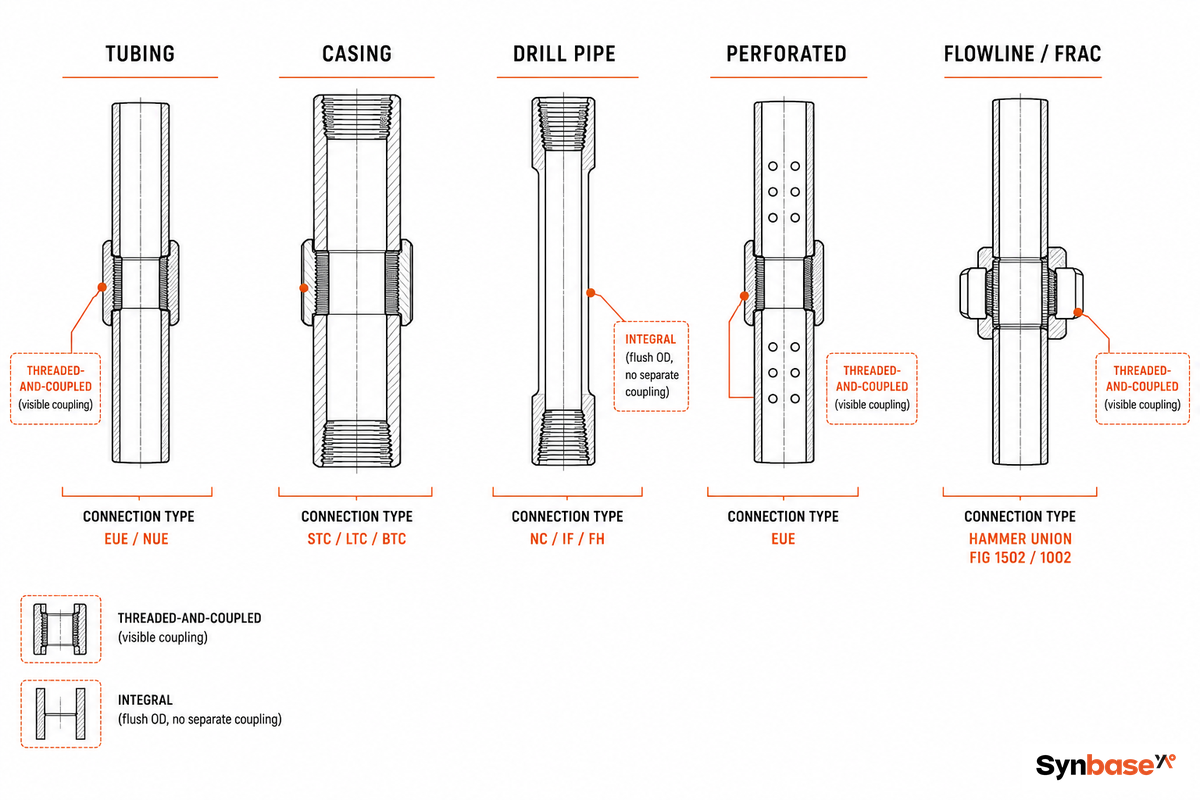
Les raccords pup de tubes de production et de cuvelage couvrent la plupart des applications, mais d’autres versions, notamment pour tiges de forage, perforées et flowline/frac, répondent à des exigences spécifiques au chantier. Le guide de terrain suivant compare les cinq variantes, sur toute la plage de dimensions couverte ici, selon l’application et, pour les trois types les plus utilisés, selon la construction (filetée-raccordée standard ou intégrale/premium), et non selon les dimensions, car la liste complète des diamètres extérieurs, épaisseurs de paroi et poids figure sur notre page produit des raccords pup.
| Type | Plage de diamètres extérieurs | Nuances | Raccordements | Application principale |
|---|---|---|---|---|
| Tube de production (fileté et raccordé) | 2-3/8″ (60,3 mm) – 4-1/2″ (114,3 mm) | J55, N80, L80, P110 | EUE, NUE | Espacement du train de production |
| Tube de production (intégral) | 2-3/8″ (60,3 mm) – 4-1/2″ (114,3 mm) | N80, L80, P110 | Intégral affleurant ou semi-affleurant | Complétions à jeu critique |
| Tube de production (premium/VAM) | 2-3/8″ (60,3 mm) – 4-1/2″ (114,3 mm) | L80, P110 | VAM premium, étanche aux gaz | Complétions en milieu acide / HPHT |
| Tube de cuvelage (fileté et raccordé) | 4-1/2″ (114,3 mm) – 13-3/8″ (339,7 mm) | J55, K55, N80, L80, P110 | STC, LTC, BTC | Ajustement de la colonne de cuvelage |
| Tube de cuvelage (intégral) | 4-1/2″ (114,3 mm) – 13-3/8″ (339,7 mm) | N80, L80, P110 | Intégral affleurant ou semi-affleurant | Colonnes de liner, espaces annulaires restreints |
| Tige de forage (filetée et raccordée) | 2-3/8″ (60,3 mm) – 6-5/8″ (168,3 mm) | E75, X95, G105, S135 | NC, IF, FH | Espacement de l’assemblage de fond / positionnement des outils |
| Tige de forage (intégrale) | 2-3/8″ (60,3 mm) – 6-5/8″ (168,3 mm) | X95, G105, S135 | Intégral affleurant ou semi-affleurant | Assemblage de fond slimhole / à jeu restreint |
| Perforé | 2-3/8″ (60,3 mm) – 4-1/2″ (114,3 mm) | J55, N80 | EUE | Lift au gaz, circulation, contrôle du débit |
| Flowline / Frac | 2″ (50,8 mm) – 4″ (101,6 mm) (dimension de l’union) | Acier allié (4130 ou équivalent) | Union à marteau (Fig 1502/1002) | Équipement de surface haute pression : fracturation, cimentation, essais de puits |
💡 Intégral ou fileté-raccordé
Les cinq types ci-dessus peuvent être réalisés en version intégrale plutôt que filetée-raccordée : le raccordement est formé directement dans le corps du tube au lieu de s’appuyer sur un manchon séparé, ce qui donne un profil de diamètre extérieur affleurant ou semi-affleurant. Cela est déterminant dans les puits à jeu critique, notamment les colonnes de liner et les complétions à espace annulaire restreint, où le diamètre extérieur plus important d’un manchon ne passerait pas. En dehors de ces applications, la construction filetée-raccordée standard coûte moins cher et est expédiée plus rapidement.
Tous les raccords pup sont fournis avec des raccordements filetés aux deux extrémités, conçus pour s’engager avec précision et constance quelle que soit la dimension, dans la gamme de tubes de production disponible en aciérie, des petits raccords pup aux grands raccords pup de cuvelage atteignant un diamètre extérieur de 13-3/8 pouces. Les nuances sont souvent notées indifféremment J-55/P-110 ou J55/P110 selon la préférence du fabricant, et les filetages premium tels que VAM élargissent la famille standard EUE/NUE/STC/LTC/BTC pour les exigences de colonnes de production haute pression et étanches aux gaz. Le procédé de fabrication suit le même parcours d’assurance qualité qu’un tube pleine longueur : sélection du matériau, traitement thermique, filetage de précision sur chaque pouce d’engagement et essai de pression hydrostatique ; chaque raccord pup subit la même inspection que le tube-mère, un processus de production détaillé dans la section de vérification ci-dessous.
📐 Lire une fiche de spécifications de raccord pup
Les spécifications des raccords pup indiquent généralement des longueurs en stock de 2, 3, 4, 6, 8, 10 et 12 pieds. La longueur spécifique et la longueur totale du train sont mises en correspondance avec l’exigence d’espacement du puits ; elles ne sont pas estimées.
Les tubes de production et les tubes utilisés sur la plupart des chantiers proviennent du même stock de tubes en acier neufs que les joints pleine longueur, jamais de tubes de conduite, produit basse pression destiné aux réseaux de collecte et de transport de surface API 5L, et non aux conditions pétrolières de fond. Certains fournisseurs continuent d’appeler un raccord pup autrement — également saver sub, spacer ou pup — et chaque joint est fabriqué puis soumis au même essai de pression hydraulique et à la même inspection des filetages que le tube-mère avant expédition pour les opérations de forage et de production de pétrole et de gaz.
Pourquoi la plupart des guides d’achat omettent les raccords pup flowline et frac
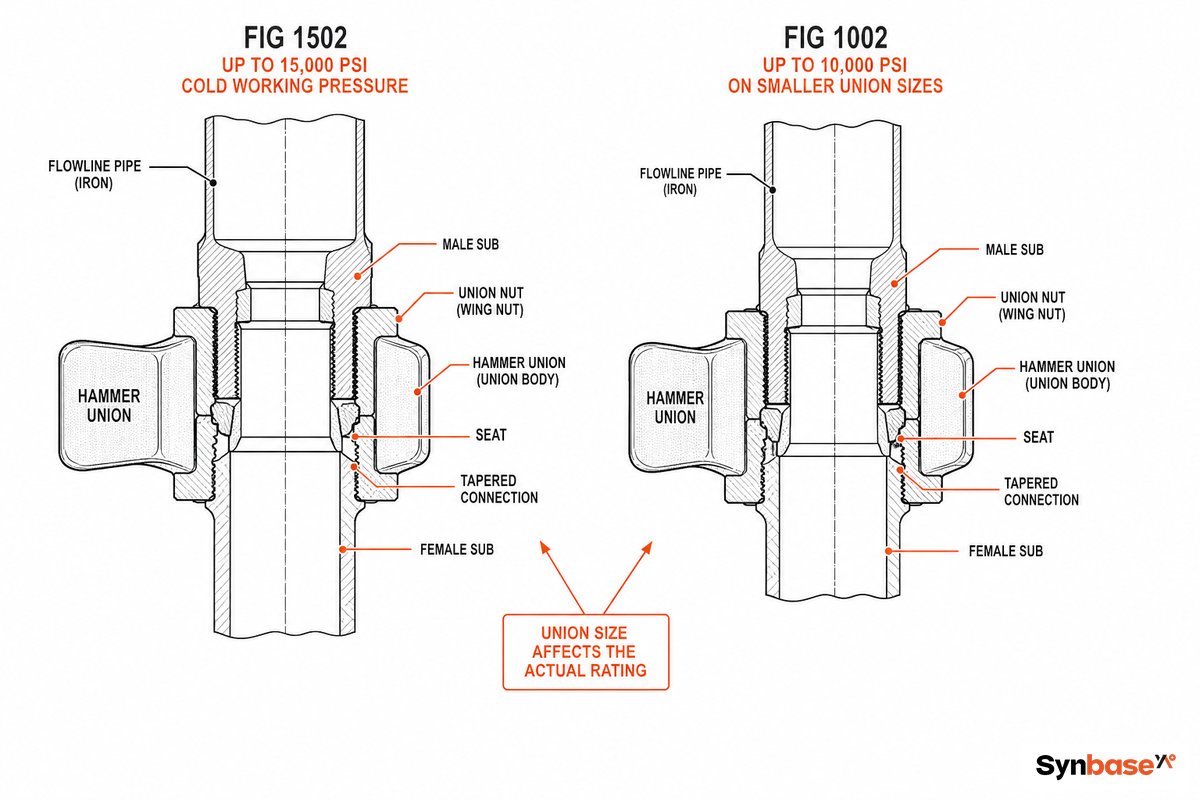
C’est l’angle mort des raccords pup flowline : tous les sites concurrents couvrent les raccords pup de tubes de production, de cuvelage et de tiges de forage, puis s’arrêtent ; aucun ne traite le segment flowline/frac, qui utilise une famille de raccordements entièrement différente : des unions à marteau, classées par numéro de figure plutôt que par type de filetage. Les acheteurs rencontrent le plus souvent la Fig 1502 (jusqu’à 15 000 psi) et la Fig 1002 (jusqu’à 10 000 psi pour les petites dimensions), comme le confirment les fiches de spécifications de quatre fabricants :
- Fig 1502 – pression de service à froid de 15 000 psi
- Fig 1002 – jusqu’à 10 000 psi de pression de service à froid pour les petites dimensions d’union
⚠️ La pression admissible ne se résume pas à un seul chiffre
Les valeurs nominales des deux figures diminuent lorsque la dimension de l’union augmente et lorsque le service devient plus corrosif. Par exemple, une union Fig 1002 de 5 in. est couramment cataloguée à 7 500 psi de pression de service à froid en service standard, et à une valeur encore inférieure, autour de 5 000 psi, en présence de gaz acide, bien en dessous des 10 000 psi annoncés pour certaines petites dimensions. Consultez le tableau dimensions-service du fabricant pour votre union précise avant de finaliser une spécification, et pas seulement le nom de la famille. L’eTool de forage de l’OSHA signale précisément cette incompatibilité comme un danger connu sur le terrain : des unions à marteau Fig 602 et Fig 1502 peuvent se raccorder physiquement malgré l’écart de pression admissible, puis ne tenir qu’à la valeur nominale la plus faible ; l’ajustement mécanique ne signale pas l’erreur.
Les raccords pup flowline spécifiés Fig. 1502 utilisent souvent un acier allié 4130 ou équivalent, une métallurgie différente de la série de nuances J55-P110 qui régit les raccords pup de tubes de production et de cuvelage de fond, car l’environnement de service diffère : équipement haute pression exposé en surface plutôt qu’environnement de puits. Confirmez le numéro de figure, la dimension de l’union et la pression admissible avant de commander un « raccord pup » pour une installation de fracturation plutôt que pour le fond ; une incompatibilité constitue un problème d’intégrité de pression en surface, et non un simple désagrément d’espacement.
Sélection des nuances et service acide — adapter la métallurgie au puits, pas seulement à la limite d’élasticité
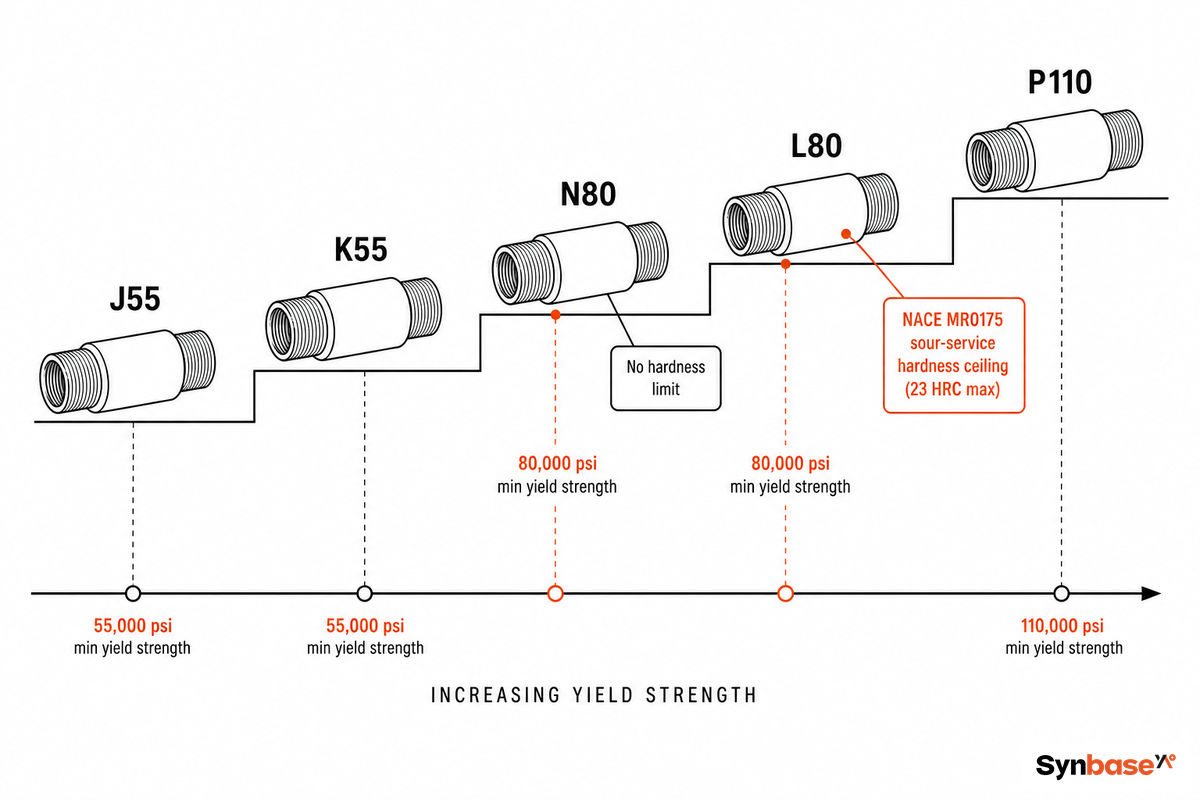
La nuance de chaque raccord pup doit être égale ou supérieure à celle de la colonne-mère : aucune dégradation n’est acceptable. Comparer les nuances uniquement sur la limite d’élasticité est un piège courant pour l’acheteur.
| Condition | Nuance recommandée | Pourquoi |
|---|---|---|
| Profondeur < 8,000 ft, sans H₂S | J55 | Le coût le plus bas ; l’acier au carbone normalisé supporte la charge considérée |
| 8 000–12 000 ft, sans H₂S | N80 | Trempé et revenu, limite d’élasticité plus élevée pour le poids suspendu à grande profondeur |
| 8 000–12 000 ft, H₂S présent | L80 | Limite de dureté qualifiée NACE MR0175, et pas seulement limite d’élasticité |
| > 12 000 ft ou > 10 000 psi | P110 | La limite d’élasticité la plus élevée du stock standard pour les puits profonds et haute pression |
Le N80 et le L80 sont tous deux spécifiés avec une limite d’élasticité minimale de 80 000 psi, ce qui prête à confusion. En service acide, la distinction déterminante est la dureté : selon la documentation API 5CT, le L80 doit respecter une exigence de dureté maximale NACE MR0175, tandis que le N80 n’impose aucune limite de dureté à ses utilisateurs. Remplacer le L80 par du N80 dans un environnement H₂S parce que les valeurs de limite d’élasticité correspondent constitue un véritable piège de sécurité, et non une simple formalité documentaire.
📐 Au-delà du L80
L’API Spec 5CT 11th Edition Addendum 1 (mai 2025) renforce les exigences de contre-essai de dureté : des valeurs moyennes comprises entre 29.0 et 31.0 HRC imposent un nouvel essai, pour toute la famille de nuances de service acide, et pas seulement le L80 ; les raccords pup C90, T95 et C110 sont soumis au même examen fondé sur la NACE MR0175/ISO 15156-2.
Le service acide est défini par la pression partielle, et non par un pourcentage annoncé. Le seuil couramment cité en phase gazeuse selon la NACE MR0175/ISO 15156 est une pression partielle de H₂S de 0,05 psia ; ainsi, un flux mesuré à « 1 000 ppm H₂S » est acide à une pression totale de 100 bar et peut ne pas l’être à 1 bar : la seule valeur en ppm ne permet jamais de trancher.
« Nous imposons aux raccords pup pour service acide la limite NACE de 22 HRC, et non la limite API de 23 HRC, car une commande destinée à l’export renvoie généralement aux deux normes dans la spécification du projet, la valeur la plus basse faisant foi. Nous préférons effectuer un nouveau revenu d’une coulée en interne plutôt que d’expédier un L80 conforme à l’API mais non conforme à la clause NACE du client sur le chantier. »
— Équipe d’ingénierie OCTG de Synbase
Pourquoi la longueur exacte compte — calcul d’espacement pied par pied
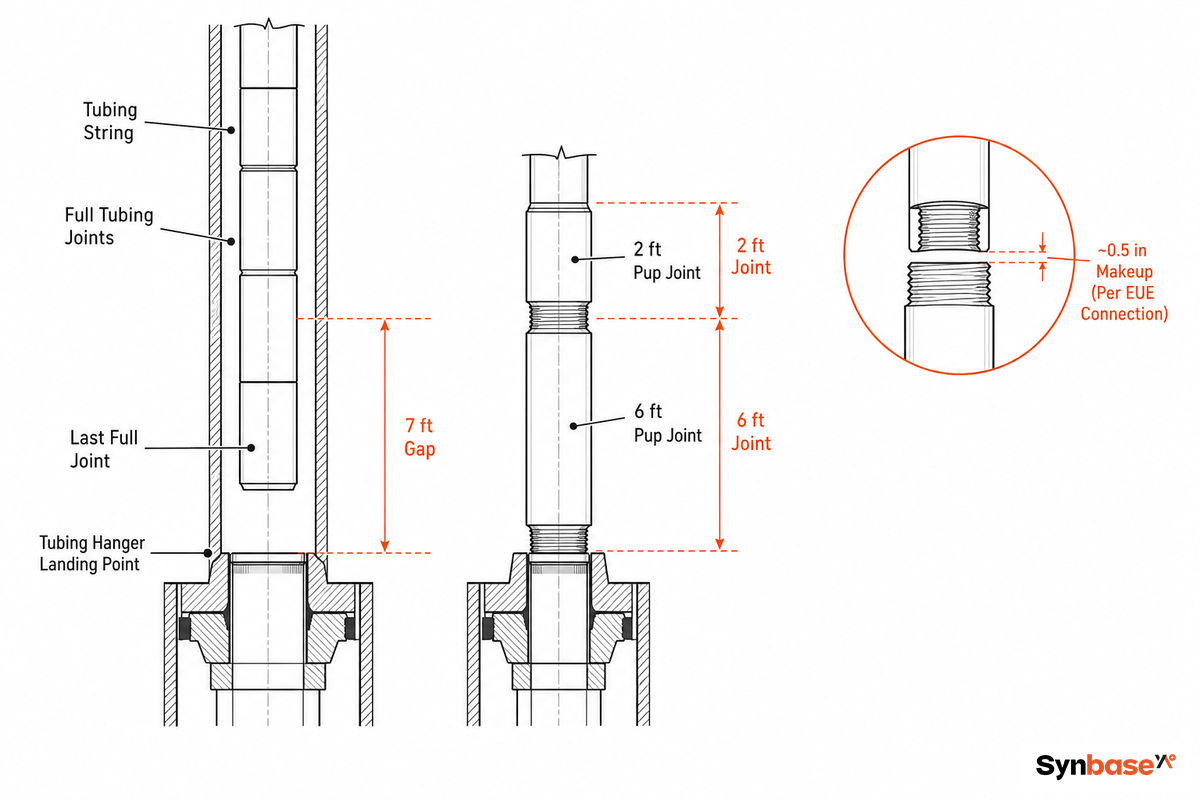
Une longueur incorrecte de raccord pup entraîne trois problèmes réels, tous liés au même calcul que la plupart des guides d’achat présentent comme une formule sans jamais appliquer les chiffres. Le glossaire de l’OSHA définit lui aussi un raccord pup par cette contrainte de longueur : plus court qu’un joint de gamme 1 (18 ft), précisément parce qu’il comble un espace qu’un joint pleine longueur ne peut pas combler.
- Un tubing hanger se positionne à une profondeur différente.
- Un manchon se retrouve dans la zone de fermeture des mâchoires du BOP, là où celles-ci exigent un élément de tube sur lequel se fermer et assurer l’étanchéité.
- Un mandrin de gas-lift ou un outil de diagraphie se positionne en dehors de sa fenêtre de profondeur spécifiée
Voici un exemple chiffré. Un ingénieur de complétion a mesuré un espace de 7 ft entre le dernier joint complet de tube de production de gamme 2 et la cote d’atterrissage du tubing hanger, avec un tube EUE de 2-7/8″.
- Commencez par l’espace brut : 7 ft.
- Ajoutez la perte au vissage des filetages. Les fiches techniques de Synbase indiquent environ 0.5 in. de vissage par raccordement EUE et 1.0 in. par raccordement BTC ; deux nouveaux raccordements (un à chaque extrémité du raccord pup) consomment environ 1 in. au total pour visser un joint EUE, de sorte que la longueur physique en stock requise est d’environ 7 ft 1 in., et non exactement 7 ft.
- Choisissez des longueurs en stock plutôt qu’une coupe sur mesure. Le stock standard comprend 2, 3, 4, 6, 8, 10 et 12 ft ; un joint de 6 ft plus un joint de 2 ft couvre donc l’espace avec deux longueurs disponibles, sans commande sur mesure.
- Vérifiez que l’empilement total — 6 ft plus 2 ft et environ 0.5 in. de vissage cumulé — reste dans la tolérance du programme de puits (généralement à quelques pouces de la profondeur cible).
Disposer d’un jeu de longueurs en stock plutôt que de deviner est utile ici : avec des joints de 2, 3, 4 et 6 ft disponibles sur site, toute exigence d’espace comprise entre 1 et 15 ft peut être assemblée par incréments d’un pied, sans commande sur mesure. Vous avez peut-être vu l’exemple suivant, souvent accompagné d’un montant précis en dollars, repris sur plusieurs pages consacrées aux raccords pup en ligne ; considérez-le comme un exemple couramment diffusé, et non comme une garantie du coût d’un puits donné, car l’économie réelle correspond au taux journalier de la plateforme multiplié par les heures de refiletage évitées.
Rédiger un bon de commande de raccord pup qui ne soit pas rejeté
Une ligne de bon de commande pour un raccord pup comporte cinq variables à la fois ; l’oubli de l’une d’elles n’apparaît souvent qu’au moment où la colonne descend dans le puits, lorsque le coût du temps non productif dépasse largement celui du raccord pup lui-même.
- Dimension — diamètre extérieur et poids par pied
- Nuance — adaptée à la profondeur du puits et à l’exposition au H₂S
- Raccordement — type et forme du filetage, et pas seulement le diamètre
- Longueur — à choisir dans les dimensions en stock lorsque cela est possible
- ✔ Quantité — pièces de rechange comprises
Une ligne indiquant « raccord pup, 2-7/8 OD, 6,50 lb/ft, L-80, EUE 8rd, 6 ft, Qty 4 » contient les cinq éléments. La mauvaise spécification la plus fréquente sur les plateformes multi-puits consiste à choisir un raccord pup fileté de tube de production de la mauvaise dimension (EUE ou NUE) pour la colonne de cuvelage, ou inversement : EUE et NUE utilisent le diamètre extérieur des tubes de production avec des filetages à ajustement serré, tandis que STC, LTC et BTC utilisent le diamètre extérieur des tubes de cuvelage, avec un pas et une conicité complètement différents. Le glossaire de l’OSHA définit un manchon comme la bague qui relie deux sections de tube filetées — c’est exactement pourquoi la dimension et la famille de filetages doivent correspondre sur la ligne du bon de commande, et pas seulement être « suffisamment proches ». Sur une plateforme active gérant plusieurs puits, l’erreur est facile à commettre et peut ne devenir visible qu’au moment où l’équipe commence à visser le raccordement sur le plancher de forage.
⚠️ Mode de défaillance par champ copié
Un champ de dimension copié est la cause récurrente : l’acheteur part d’un ancien bon de commande pour une colonne différente et met à jour la nuance ou la longueur, mais pas le diamètre extérieur ni la famille de filetages, car ces deux champs semblent interchangeables au premier regard. Détecter l’erreur avant l’expédition — en vérifiant la dimension et la famille de filetages par rapport au programme du puits, et pas seulement la ligne du bon de commande — demande un appel de cinq minutes au service ingénierie du fournisseur ; la découvrir sur le terrain entraîne un retard mesuré en heures, et non en minutes, sur un puits où le taux journalier rend chaque heure coûteuse.
⚠️ Ne mélangez jamais les poids
Introduire un raccord pup de 6,50 lb/ft dans une colonne de 4,70 lb/ft crée une variation brusque d’épaisseur de paroi, c’est-à-dire un concentrateur de contraintes non prévu par le calcul. Faites correspondre exactement le poids par pied, et pas seulement le diamètre extérieur.
Vérifier la réception — certificats d’aciérie, marquage de transfert et questions qui révèlent les contrefaçons
Un raccord court marqué API 5CT n’est pas le point d’arrivée : c’est le point de départ. Il existe davantage de moyens de vérifier que ce qui est arrivé sur le parc correspond aux documents que le certificat n’en mentionne.
- Confirmez le monogramme API de l’aciérie dans la API Composite List : vérifiez qu’il est actif et applicable aux dimensions, à la nuance et au type de raccordement de votre commande.
- Obtenez le rapport le plus récent de l’audit de surveillance API ainsi que le Product Monogram Certificate of Authority.
- Exigez un rapport 3.1 (auto-certifié par l’aciérie) ou 3.2 pour les applications critiques (certifié par un tiers tel que SGS, BV ou TV) ; prévoyez d’ajouter 2 à 4 semaines au délai d’approvisionnement.
- Vérifiez que les marquages physiques (nuance, diamètre extérieur, poids, numéro de coulée, fabricant) correspondent au certificat d’essai en usine, et non à la liste de colisage.
C’est ici que commencent la grande majorité des problèmes réels : lorsqu’une aciérie tronçonne un tube sur toute sa longueur pour le ramener à la longueur d’un raccord court, le numéro de coulée et le marquage de nuance sont coupés avec la chute ; la pièce doit donc être marquée de nouveau — une pratique appelée marquage par transfert.
📐 Note d’ingénierie
Synbase indique que plus de la moitié de ce qui arrive dans son atelier de fabrication — soit environ 50 % — échoue à l’inspection pour défaut de traçabilité — et non pour un défaut métallurgique — parce que le marquage par transfert est incomplet ou absent, et non parce que l’acier est hors spécifications. Demandez directement à chaque fournisseur comment il réappose le numéro de coulée et la nuance sur les pièces tronçonnées avant de supposer que le certificat conservé correspond au raccord que vous avez en main.
Un cas conforme aux exigences minimales mérite d’être retenu : un raccord court EUE de 2-7/8″ qui avait passé la certification API 5CT complète a vu ses filetages se gripper par corrosion caverneuse avant même que le corps du tube n’atteigne sa limite. La conformité est le point de départ pour sélectionner le raccordement et assurer la traçabilité, pas le point d’arrivée.
Manutention sur le chantier — pourquoi la plupart des défaillances de filetage surviennent sur l’appareil de forage, et non à l’aciérie
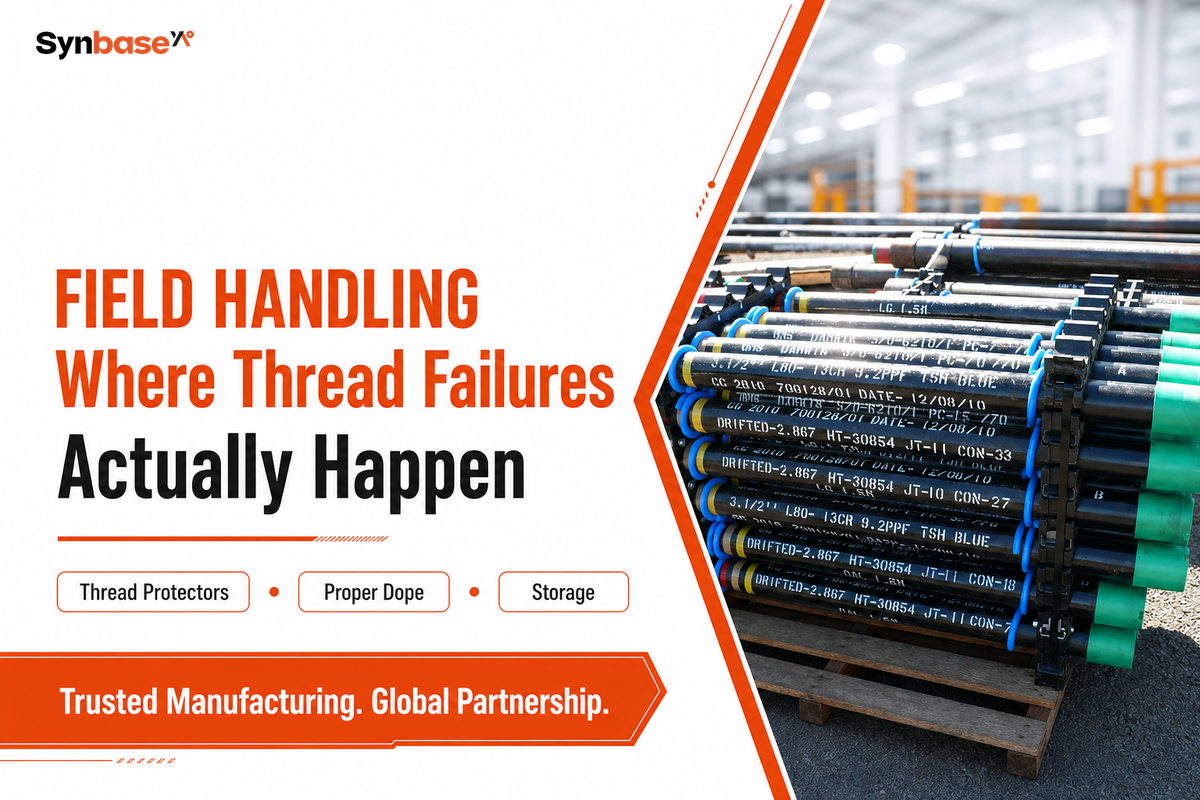
Même si un raccordement fileté par CNC sort de l’aciérie dans les tolérances de calibre les plus strictes, une défaillance sur le chantier reste possible, car la plupart des dommages aux filetages surviennent après l’expédition du raccord court.
- ✔ Protecteurs retirés trop tôt
- Pâte de filetage inadaptée ou quantité insuffisante.
- Le raccordement tenon-boîte est engagé en biais au lieu d’être correctement guidé jusqu’en butée.
Ces mécanismes de défaillance expliquent pourquoi, sur un forum d’ingénierie public, un acheteur demanderait directement à un fabricant quelle était l’exigence réelle d’essai de pression pour un raccord court EUE accouplé de 2-7/8” — une question qui ne devrait jamais être nécessaire si ces détails étaient clairement stipulés sur le certificat. L’écart entre « conforme à l’API 5CT » et « vérifié pour ce service particulier » est à l’origine des défaillances sur le chantier. Les dossiers fédéraux d’incidents en mer le confirment : une enquête du BOEM sur une défaillance d’équipement attribue directement une défaillance de la colonne de pose au raccordement entre le raccord de transition et le raccord court en haut de la gerbe — c’est le raccord, et non le corps du tube, qui concentre ces défaillances.
💡 Deux habitudes de chantier à adopter
Certaines équipes vissent un raccord court dans une tête de suspension de cuvelage avant l’expédition sur site, précisément pour laisser suffisamment d’espace aux clés afin qu’elles puissent fonctionner correctement lors du serrage. Par ailleurs, des usineurs d’autres secteurs gardent à portée de main un raccord court doté exactement du même raccordement pour l’utiliser comme calibre de filetage lors du contrôle des dimensions d’autres produits tubulaires — ce n’est pas la fonction prévue du raccord, mais c’est une improvisation de chantier réellement utile.
Installez des protecteurs de filetage à chaque point de manutention, stockez les raccords à l’horizontale sur des râteliers et non empilés sous charge (les petites longueurs peuvent être plus sujettes à la flexion que les produits tubulaires de longueur standard), puis lubrifiez les filetages avec une pâte approuvée par l’API jusqu’au serrage final. Rien de tout cela n’apparaît sur la fiche de spécifications, mais chaque élément détermine si un raccord parfait en sortie d’aciérie résistera au fond du puits.
Perspectives du secteur — évolution de la demande de raccords courts OCTG
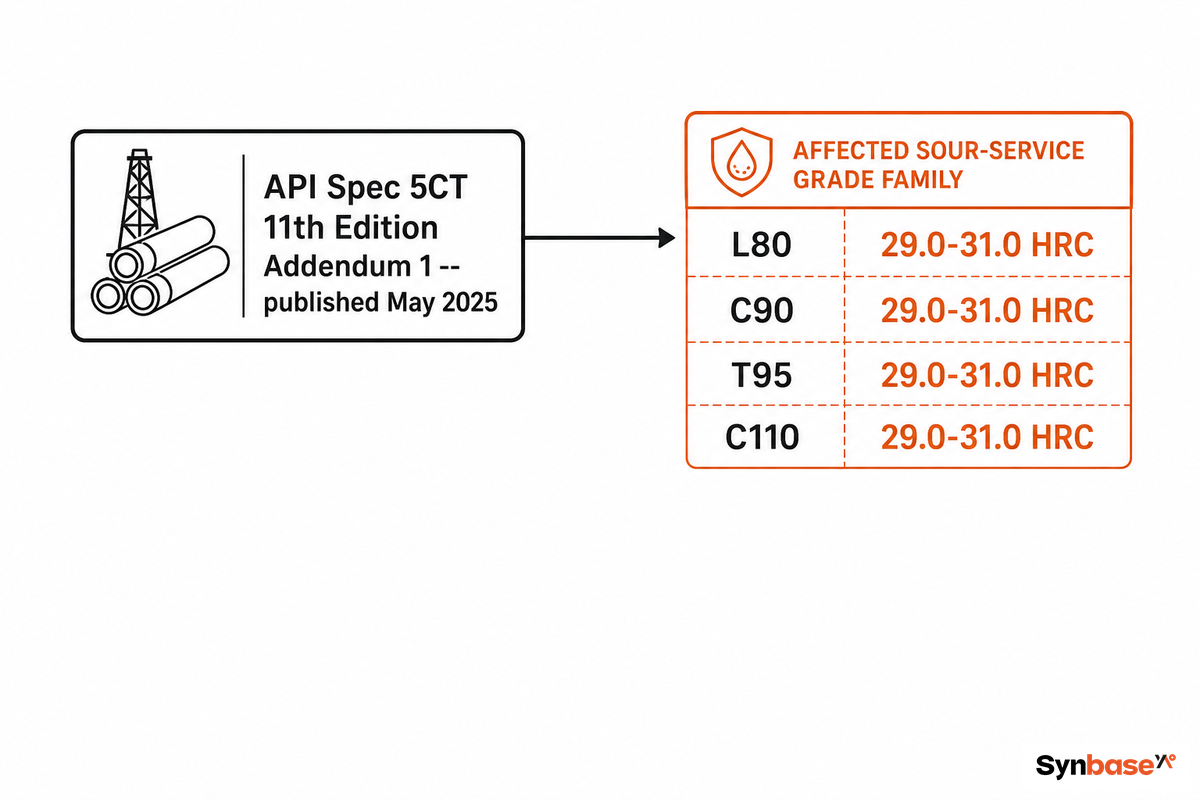
Mise à jour en juillet 2026. L’évolution la plus nette pour les acheteurs de raccords courts cette année ne concerne pas la demande, mais le durcissement des exigences de conformité. API Spec 5CT 11e édition, addendum 1, publié en mai 2025, renforce encore les contrôles de fabrication applicables aux tubes de cuvelage et de production, en ajoutant de nouvelles plages de contre-essai de dureté pour la famille L80/C90/T95/C110 destinée au service acide.
Pour les équipes d’approvisionnement, cela signifie qu’il est judicieux de reconfirmer, pour chaque commande de 2026, la licence de monogramme API actuelle de l’aciérie et la date de son dernier audit de surveillance, plutôt que de supposer qu’elles restent valables comme lors d’un achat précédent.
Pour la taille globale du marché, trois rapports indépendants d’études de marché consultés pour ce guide convergent vers environ $594-$605 millions pour 2025, avec des taux de croissance annuels d’environ 6,5 %-6,7 % prévus pour la première moitié de la prochaine décennie. Ces chiffres doivent servir d’indication de tendance du marché, et non de prévision précise des volumes de commandes individuelles.
Une autre estimation en ligne avançait un taux de croissance de 14,3 % pour le seul segment des raccords courts de tubes de production — très en dehors de la fourchette des trois estimations indépendantes ci-dessus ; elle a donc été exclue comme valeur aberrante plutôt qu’intégrée dans une moyenne.
À retenir pour les campagnes de forage et de complétion 2026-2027 : le renforcement des normes de fabrication, combiné à la poursuite de l’exploitation des gisements de schiste nord-américains et de l’activité de forage au Moyen-Orient, orientera le marché vers des aciéries privilégiant des partenaires d’approvisionnement certifiés et traçables plutôt que le marché au comptant. Les acheteurs qui ne s’adaptent pas s’exposent à un écart de conformité croissant, car une aciérie dont le monogramme était complet et l’audit à jour en 2024 ne l’est pas automatiquement encore en 2026 — une nouvelle vérification coûte un e-mail, tandis qu’une licence expirée découverte en cours de commande coûte des semaines de retard. Donner la priorité à une aciérie disposant d’une licence de monogramme API récente et confirmée ainsi que d’un historique d’audits solide deviendra de plus en plus défendable face au seul prix unitaire.
Foire aux questions
Q : Qu’est-ce qu’un raccord court ?
Voir la réponse
Q : Un raccord court est-il la même chose qu’un « saver sub » ?
Afficher la réponse
Q : Qu’est-ce qu’une pièce de raccordement courte pour vanne ?
Voir les détails
Q : Un raccord court doit-il avoir exactement la même nuance que le train principal ?
Lire la réponse
Q : Quelles sont les longueurs standard disponibles pour les raccords courts ?
Voir la réponse
Q : Comment vérifier la qualité d’un raccord court à la livraison ?
Voir la réponse
Pourquoi nous rédigeons ce guide
Synbase Steel fournit des tubes de production, des tubes de cuvelage et des raccords courts sur des marchés d’exportation où une divergence dans le certificat d’essai en usine peut bloquer un conteneur au port pendant des semaines. Ce guide reprend les questions que notre équipe d’inspection traite le plus souvent — correspondance des nuances, marquage par transfert et tronçon de conduite d’écoulement que la plupart des guides d’achat omettent — et ne constitue pas un argumentaire commercial en faveur d’une nuance ou d’un raccordement particulier. Vérifié par l’équipe technique de Synbase Steel.
Références et sources
- API Spec 5CT, tubes de cuvelage et de production, 11e édition, addendum 1 (2025) — American Petroleum Institute
- API Composite List — American Petroleum Institute
- Définition du Kelly Saver Sub — Lexique de l’International Association of Drilling Contractors (IADC)
- Spécifications de Weco Wing Union — Mid-Continent
Articles connexes
- Raccords courts API 5CT — spécifications produit et outils de sélection — tableaux complets des dimensions et configurateur
- Manchons de tubes de cuvelage et de production OCTG — référence de compatibilité des raccordements
- Tiges de forage lourdes — espacement de l’assemblage de fond et contexte de service acide
- Tiges de forage lourdes : guide de mise en place — sélection des nuances pour le service acide
- OCTG — produits tubulaires pour l’industrie pétrolière — vue d’ensemble complète de la catégorie