Un coude à souder bout à bout est un raccord qui modifie la direction de l’écoulement dans une tuyauterie au moyen d’un joint soudé à pleine pénétration. Il présente la même pression nominale que le tube de conduite, sans filetage, joint ni restriction d’alésage. Pour le spécifier correctement, quatre variables doivent être définies simultanément : angle, rayon, nuance de matériau et série.
Caractéristiques rapides : coude à souder bout à bout
- Plage de dimensions : NPS ½″–48″+
- Angles : 45°, 90°, 180° (corroyé) ; 3D/5D/6D par cintrage par induction
- Rayon : grand rayon (1.5D) / petit rayon (1.0D)
- Matériaux : A234 WPB/WPC (carbone), WP11/WP22 (faiblement allié), A420 WPL6 (basse température), A403 304/316L (inoxydable)
- Normes : ASME B16.9 (dimensions), ASME B16.25 (préparation de l’extrémité avec biseau de soudage)
- Documentation : certificat d’essai en usine EN 10204 3.1 (3.2 sur demande)
Qu’est-ce qu’un coude à souder bout à bout ?
Quatre variables définissent cette famille de raccords et doivent être spécifiées ensemble : angle, rayon, nuance de matériau et série de paroi. Si l’une manque, la mauvaise pièce peut être expédiée. La gamme de coudes à souder bout à bout directement de l’aciérie de Synbase couvre toutes les combinaisons en nuances carbone, faiblement alliées et inoxydables.
Coude à souder bout à bout, soudure par emboîtement, raccords filetés et brides
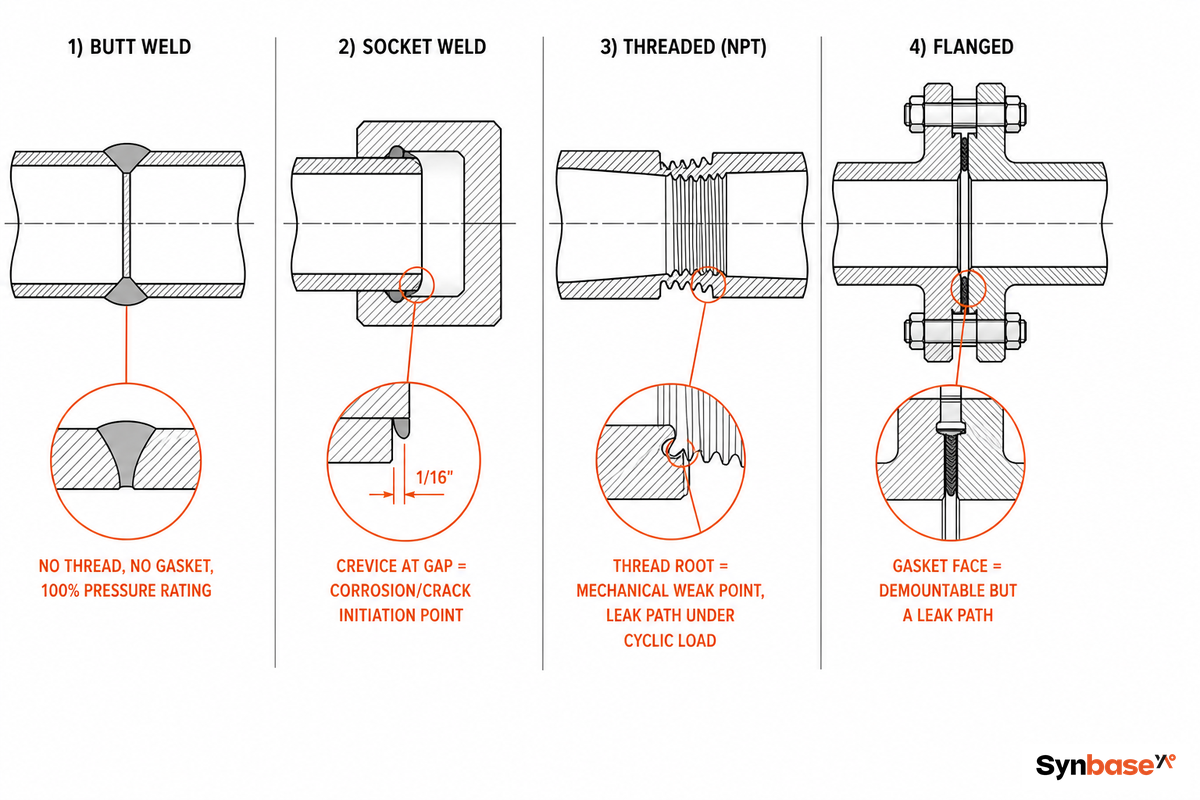
Un coude à souder bout à bout conserve 100 % de la pression nominale du tube correspondant, sans chemin de fuite, car la soudure pénètre toute l’épaisseur de paroi au niveau d’un joint biseauté et forme un raccordement permanent plutôt que démontable. Les raccordements par emboîtement, filetés ou à brides introduisent tous une discontinuité mécanique, une crevasse, un fond de filet ou une face de joint qui devient le point faible du système à la place du tube lui-même.
| Raccordement | Capacité de pression | Chemin de fuite | Plage de dimensions | Inspection de soudure |
|---|---|---|---|---|
| Soudage bout à bout (B16.9) | 100 % du tube correspondant | Aucune — plein alésage | NPS ½″–48″+ | RT / UT, soudure complète |
| Soudure par emboîtement (B16.11) | Classe 3000/6000/9000 | Jeu annulaire en crevasse | ≤ NPS 2″–4″ | MT/PT, cordon d’angle uniquement |
| Fileté (B16.11) | Réduite par la réalisation du filetage | Crevasse au fond du filet | ≤ NPS 4″ | Visuel uniquement |
| À brides (B16.5) | Étanchéité par joint/classe | Face d’étanchéité du joint | Toutes dimensions | Visuel + couple de serrage des boulons |
Le soudage bout à bout est le mode de raccordement le plus résistant aux vibrations et à la fatigue, ce qui explique sa prédominance au-delà de NPS 2″ et sur toute conduite devant être radiographiée. Aux mêmes dimensions, les raccords par emboîtement et filetés ne sont tout simplement pas homologués pour ce service.
90°, 45° et 180° : adapter l’angle du coude à la direction de la tuyauterie
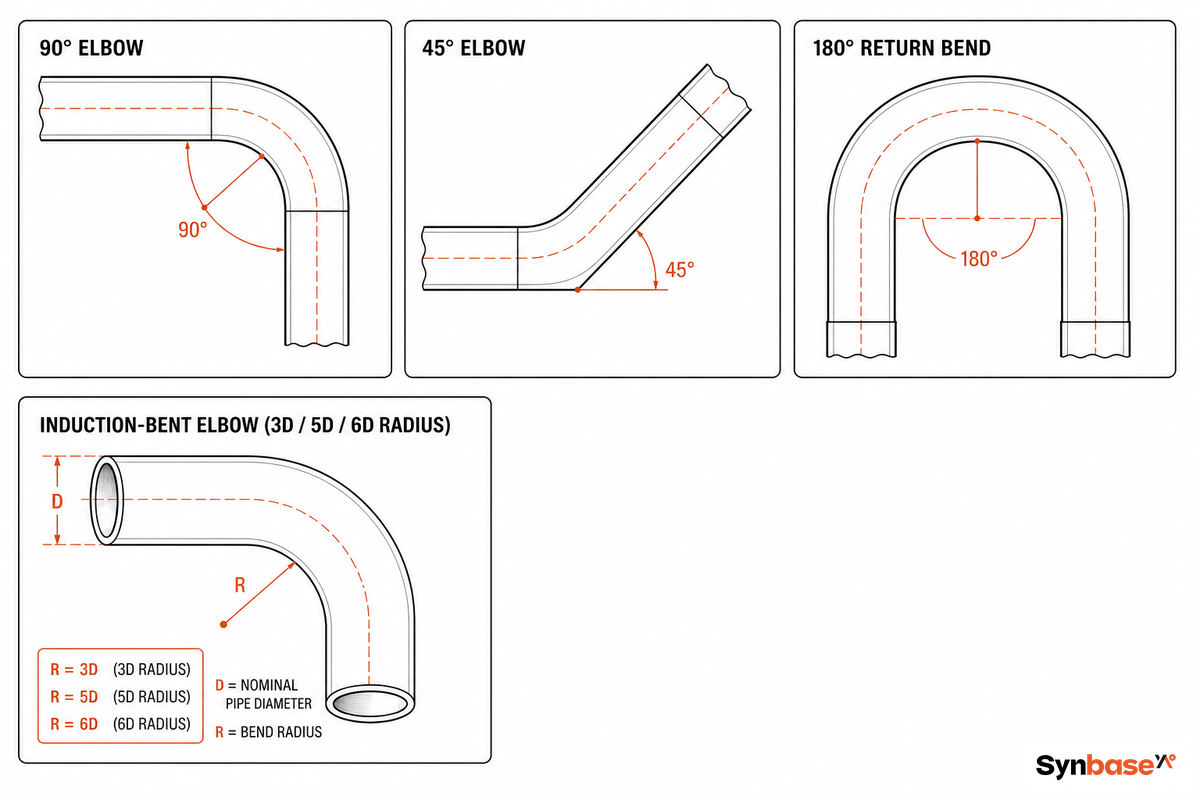
Un coude à 90 degrés est-il identique à un coude quart de tour ?
Fonctionnellement, oui : un coude à 90° et un « coude quart de tour » dévient tous deux la conduite sur un quart de cercle. La différence tient à la terminologie : « coude » est le terme ASME B16.9 pour un raccord corroyé, tandis que « coude quart de tour » apparaît davantage dans les contextes d’évacuation et de plomberie pour la même géométrie à 90°, parfois dans une autre classe de matériaux (fonte, PVC) hors du champ de ce guide.
Quelle norme régit chaque angle ?
Les coudes en acier corroyé existent normalement en trois angles : 45°, 90° et 180°. Les trois sont couverts par l’ASME B16.9 en grand rayon ; les 90° et 180° sont aussi disponibles en petit rayon selon l’ASME B16.28. Tout angle plus fermé ou plus ouvert, ainsi que les cintrages 3D, 5D et 6D, sort du champ des normes B16.9/B16.28 et est fourni comme cintrage par induction ou cintrage de tube selon ASME B16.49 ou MSS-SP-75. Il s’agit d’une autre catégorie de produit, avec ses propres délais d’approvisionnement et quantités minimales de commande.
- Grand rayon 45° et 90° → ASME B16.9 (les deux angles les plus stockés)
- Petit rayon 90° et 180° → ASME B16.28
- Rayon 3D/5D/6D → ASME B16.49 ou MSS-SP-75 (cintrage par induction, pas un coude corroyé) — les racks de tuyauterie encombrés et les modules montés sur skid sont les cas où les concepteurs choisissent généralement ce rayon supplémentaire, en échange d’un délai plus long pour réduire l’encombrement du tracé
Une erreur récurrente consiste à spécifier un angle non standard comme s’il s’agissait d’un coude corroyé standard : une demande indiquant « coude à 60°, ajusté sur chantier à partir de 45° » n’apporte aucune information exploitable à l’aciérie, car aucun raccord corroyé B16.9 n’existe à 60°. Cet angle est fourni uniquement sous forme de mitre fabriquée ou de cintrage par induction, avec un devis et un délai totalement différents de ceux d’un coude 45°/90° en stock. Indiquez directement l’angle exact et la norme applicable (B16.9, B16.28 ou B16.49/MSS-SP-75), plutôt qu’une note d’ajustement sur chantier à interpréter par le fabricant. La même logique d’angle s’applique au reste de la famille de raccords B16.9, notamment aux tés à souder bout à bout pour les piquages.
Grand rayon ou petit rayon : quand la dimension de face supplémentaire est-elle justifiée ?
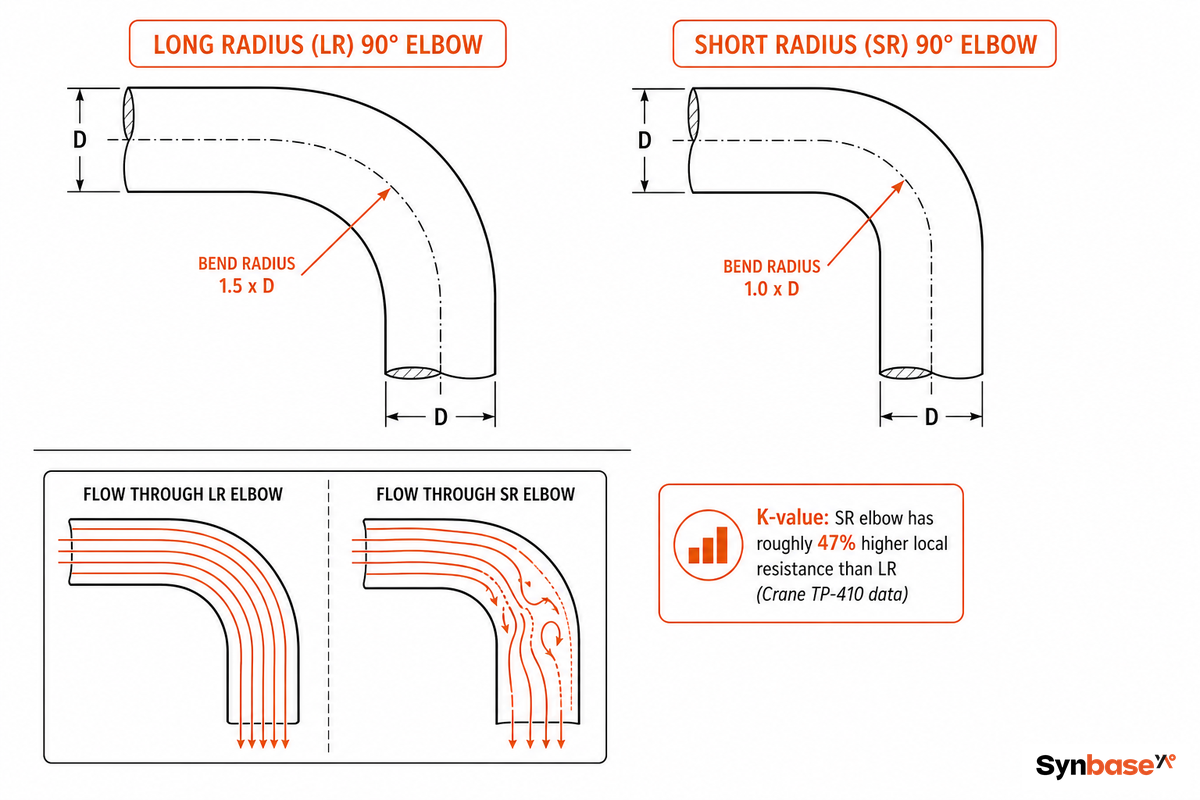
Un coude à grand rayon (LR) présente un rayon entre axe et extrémité de 1,5× le diamètre nominal du tube ; un coude à petit rayon (SR) vaut 1,0× NPS. Cette différence géométrique se traduit directement par une différence de résistance à l’écoulement, plus importante que ne l’indiquent la plupart des guides d’achat.
| Type de coude | 2″ | 4″ | 6″ | 12–16″ |
|---|---|---|---|---|
| 90° standard (n=30) | 0.57 | 0.51 | 0.45 | 0.39 |
| 90° grand rayon (n=16) | 0.30 | 0.27 | 0.24 | 0.21 |
Crane TP-410 exprime K comme n × fT, où n est un rapport longueur/diamètre fixe (30 pour un 90° standard, 16 pour un 90° grand rayon) et fT le facteur de frottement en régime pleinement turbulent pour la dimension du tube. Pour un acier commercial propre de 6 pouces, fT = 0.015. Coude 90° standard : K = 30 × 0.015 = 0.45. Coude 90° grand rayon : K = 16 × 0.015 = 0.24. Cela représente une réduction de 47 % de la résistance locale due au seul changement de rayon. Effectuez le même calcul avec la dimension de votre tube et fT avant de retenir une règle empirique uniforme de « 15-20 % de mieux », qui sous-estime l’écart réel.
Un coude 45° partage la même valeur n (16) que le coude 90° à grand rayon et présente donc le même K pour une dimension de tube donnée. Ce détail est rarement indiqué dans les fiches techniques : les deux raccords semblent sans rapport sur un plan, mais se comportent de façon identique dans un calcul de perte de pression. Le grand rayon n’est toutefois pas toujours le meilleur choix : dans le transport pneumatique en phase diluée de particules, les études publiées sur la géométrie des coudes montrent qu’un rapport R/D de 8–14 constitue souvent le meilleur compromis entre encombrement, impact sur le produit et durabilité ; certaines études ne constatent aucune différence significative de perte de pression entre coudes à petit rayon et coudes en té dans un écoulement diphasique. Recherchez l’avantage du grand rayon pour les conduites de gaz ou de liquide propre ; acceptez le compromis du SR pour les particules sur skid encombré et vérifiez vos propres valeurs avec un sélecteur de rayon LR/SR avant de figer la spécification.
- ✓ Choisir LR : conduites propres à grande vitesse, longues sections droites en aspiration de pompe, service sensible à l’érosion
- ✓ Choisir SR : skids encombrés, collecteurs compacts, contraintes de dégagement structurel
- ✓ Écoulement de particules/diphasique : vérifier avec les données du procédé, l’avantage du LR se réduit ou disparaît
Choix de nuance : carbone, faiblement allié, inoxydable et basse température
Le choix de la nuance dépend de la température de service et de l’environnement corrosif ; une nuance en particulier constitue un motif d’exclusion et non une simple préférence. Spécifier un coude A234 WPB pour une conduite qui passe sous le point de congélation lors d’un arrêt hivernal est l’erreur classique : le raccord peut sembler identique à la nuance homologuée pour le froid sur le bon de colisage, et la différence n’apparaît qu’en risque de rupture fragile sous charge, pas comme défaut visible lors de la réception.
| Nuance | Classe de matériau | Plage de fonctionnement | Compatibilité avec le système |
|---|---|---|---|
| A234 WPB | Acier au carbone | Température modérée à élevée, milieu non corrosif | Pétrole et gaz, eau, vapeur, construction |
| A234 WPC | Acier au carbone | Identique à WPB, plage de résistance à la traction supérieure | Identique à WPB lorsque la résistance supérieure est spécifiée |
| A234 WP11 | Faiblement allié (1Cr-½Mo) | Température élevée / service au fluage | Circuits d’échangeurs et de chaudières de raffinerie |
| A234 WP22 | Faiblement allié (2¼Cr-1Mo) | Limite de fluage/température élevée supérieure à WP11 | Tuyauteries de raffinerie et de production d’électricité |
| A420 WPL6 | Carbone basse température | Testé aux chocs à -46°C | Conduites de gaz en climat froid et lors d’arrêts hivernaux (un service cryogénique/LNG plus profond sous -46°C nécessite de l’inoxydable ou du 9 % Ni, pas cette nuance) |
| A403 WP304/304L | Acier inoxydable austénitique | Résistance générale à la corrosion | Chimie, qualité alimentaire, services généraux |
| A403 WP316/316L | Acier inoxydable austénitique (avec Mo) | Résistance aux chlorures et à la corrosion par piqûres | Applications marines, pharmaceutiques, services en milieu acide |
| A815 S31803/S32205 | Acier inoxydable duplex | Résistance supérieure et meilleure résistance aux chlorures que le 316L | Service en milieu acide, conduites de procédé à forte teneur en chlorures |
| A815 S32750/S32950 | Acier inoxydable super duplex | Service en milieu fortement chloruré ou acide | Offshore, conduites de procédé critiques à forte teneur en chlorures |
En pratique, l’A420 WPL6 est soumis à un essai d’impact Charpy vers -46°C, ce qui en fait la nuance carbone admissible en service froid ; l’A234 WPB n’impose aucun essai d’impact à cette température et n’est tout simplement pas homologué pour ce service. Le seuil exact en joules varie légèrement selon l’édition ; vérifiez donc la révision actuelle de l’A420/A420M sur laquelle l’aciérie établit son certificat, plutôt que de considérer un chiffre cité comme immuable.
L’inoxydable suit une voie distincte
Les A403 304/304L et 316/316L suivent leur propre système de séries (voir ci-dessous) et leur propre logique de résistance à la corrosion : 316/316L pour les chlorures et l’exposition marine, 304/304L pour le service général, indépendamment de l’échelle de température des nuances carbone ci-dessus. Les nuances duplex et super duplex sont disponibles sur commande spéciale pour les services acides ou fortement chlorurés au-delà des limites du 316L, avec un délai d’approvisionnement plus long que celui des nuances standard. Pour le carbone, consultez la référence complète des nuances et tolérances des raccords à souder bout à bout en acier au carbone A234.
Dimensions ASME B16.9, épaisseur de paroi et mesure de débordement
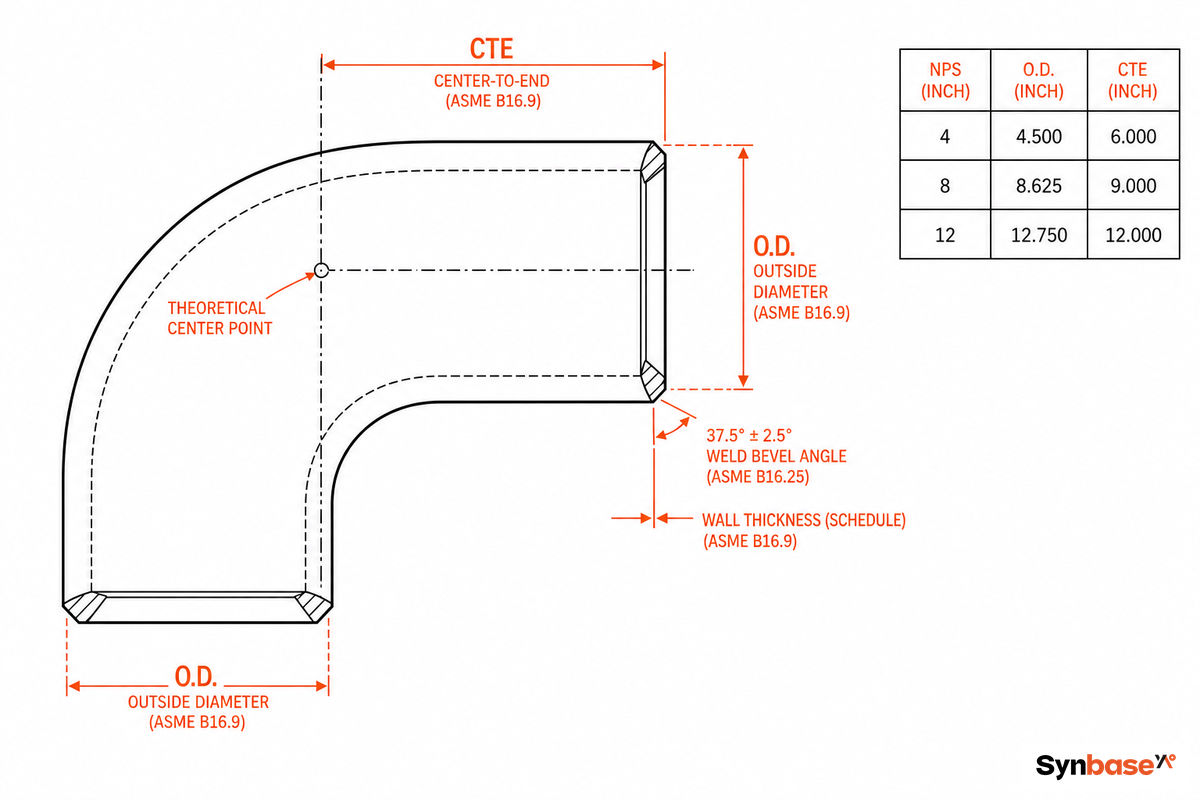
L’ASME B16.9 régit les dimensions et tolérances dimensionnelles des coudes ; elle ne régit pas la préparation de l’extrémité soudée. Cette préparation relève d’une norme distincte, l’ASME B16.25, qui définit la géométrie du biseau du joint. Les acheteurs qui considèrent la B16.9 comme la spécification complète oublient que la préparation du biseau constitue une seconde variable contrôlée indépendamment.
Pour un coude à 90°, le débordement correspond à la dimension entre axes et extrémité, elle-même égale au rayon : un coude 90° grand rayon NPS 4 a un débordement de 1,5 × 4″ = 6 pouces. Pour un coude 45°, la valeur publiée entre axes et extrémité n’est pas le débordement de fabrication ; le retour de coupe réel découle de la géométrie du décalage à 45° de votre tronçon spécifique. Lire la valeur du tableau comme longueur de coupe pour un coude 45° produit donc un tube de longueur incorrecte. Vérifiez vos propres dimensions avec un calculateur de débordement entre axes et extrémité avant de couper un tronçon.
| NPS | D.E. (mm) | 90° LR (mm) | 90° SR (mm) | 45° LR (mm) |
|---|---|---|---|---|
| ½″ | 21.3 | 19 | 13 | 16 |
| ¾″ | 26.7 | 29 | 19 | 19 |
| 1″ | 33.4 | 38 | 25 | 22 |
| 1½″ | 48.3 | 57 | 38 | 29 |
| 2″ | 60.3 | 76 | 51 | 35 |
| 3″ | 88.9 | 114 | 76 | 51 |
| 4″ | 114.3 | 152 | 102 | 64 |
| 6″ | 168.3 | 229 | 152 | 95 |
| 8″ | 219.1 | 305 | 203 | 127 |
| 12″ | 323.8 | 457 | 305 | 190 |
| 24″ | 610.0 | 914 | 610 | 381 |
L’épaisseur de paroi suit la série du tube, et les aciers au carbone et inoxydables utilisent des systèmes de séries entièrement différents. Spécifiez-les séparément afin que la paroi du coude corresponde à celle du tube au niveau de la soudure.
- Carbone/faiblement allié (A234) → régi par ASME B36.10 : STD, 40, 80 (XS), 120, 160, XXS
- Inoxydable (A403) → régi par ASME B36.19 : 5S, 10S, 40S, 80S
Le risque d’ajustement des importations est une plainte récurrente documentée, pas une hypothèse : les erreurs de sélection des raccords dans les tableaux dimensionnels provoquent des défaillances de soudure, des restrictions d’écoulement et des reprises coûteuses de tuyauterie ; les comptes rendus d’erreurs d’installation signalent régulièrement la substitution d’une mauvaise nuance ou dimension lors de l’ajustement. Les fiches techniques des fournisseurs à bas coût transposent le plus souvent les lignes de 3 et 4 pouces, en échangeant une valeur d’épaisseur de paroi ou de distance entre axes et extrémité. Une coupe de débordement de 152 mm ramenée à 102 mm laisse un écart qu’aucun soudeur ne peut fermer sur site.
Fabrication des coudes à souder bout à bout : formage, traitement thermique et certification d’aciérie
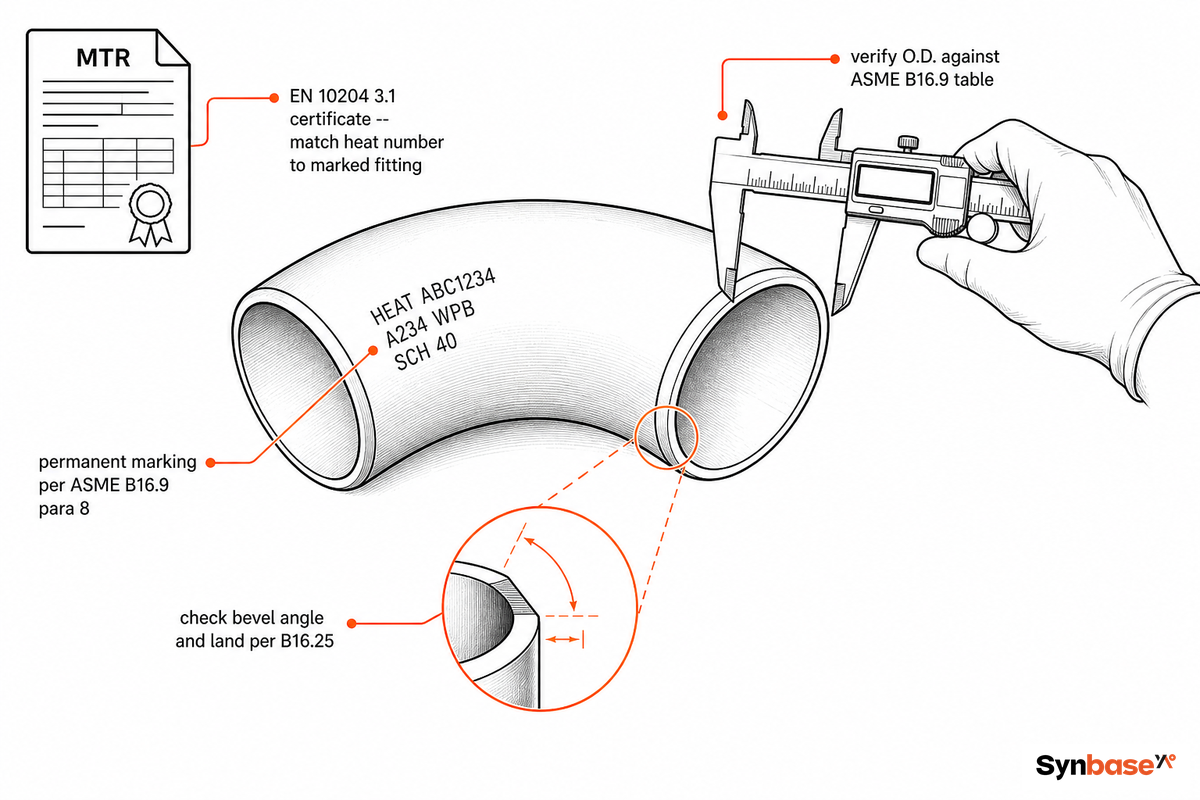
Les coudes sont formés à chaud par poussée sur mandrin ou par presse hydraulique à partir d’un tube mère sans soudure ou soudé, puis calibrés, biseautés et traités thermiquement conformément aux exigences de la nuance. Le procédé de formage influence directement la pièce finie : les coudes poussés sur mandrin offrent un meilleur contrôle de paroi autour de l’extrados (rayon extérieur), tandis que les coudes formés à chaud par presse conviennent aux fortes épaisseurs et aux grands diamètres.
- ✓ Le formage d’un coude entraîne naturellement une paroi irrégulière par effet mécanique, et non par défaut : l’extrados s’étire et s’amincit tandis que l’intrados (rayon intérieur) se comprime et s’épaissit
- ✓ Le paragraphe 304.2.1 de l’ASME B31.3 fixe la règle applicable : après formage, un cintrage doit conserver une épaisseur de paroi minimale égale à celle exigée pour le tube droit dans les mêmes conditions de calcul
- ✓ La même logique de gestion de l’épaisseur s’applique aux réducteurs concentriques, dont la zone de transition constitue la section analogue limitant la conception
« Nous considérons l’extrados comme la paroi limitant la conception, et non la ligne médiane, car la corrosion accélérée par l’écoulement enlève environ 0,1–0,5 mm par an sur une conduite agressive en acier au carbone. Nous dimensionnons le rayon et la série pour la paroi qui subsistera après dix ans au niveau du coude extérieur, puis nous la vérifions par rapport au minimum de la B31.3, jamais par rapport à un chiffre inventé pour le raccord. »
Équipe d’ingénierie Synbase OCTG & Pipe Fittings
Pour la certification, l’EN 10204 définit quatre niveaux distincts, et les confondre constitue une erreur de commande fréquente :
| Niveau | Ce qui est certifié |
|---|---|
| 2.1 | Déclaration de conformité, sans données d’essai |
| 2.2 | Rapport propre à l’aciérie sur des données de lot non spécifiques |
| 3.1 | Résultats signés par l’aciérie et traçables à la coulée du matériau réellement expédié (minimum pour tuyauterie sous pression) |
| 3.2 | Un 3.1 contresigné par un inspecteur indépendant tiers (SGS, BV, TUV) |
Liste de contrôle des 4 variables de spécification d’un coude
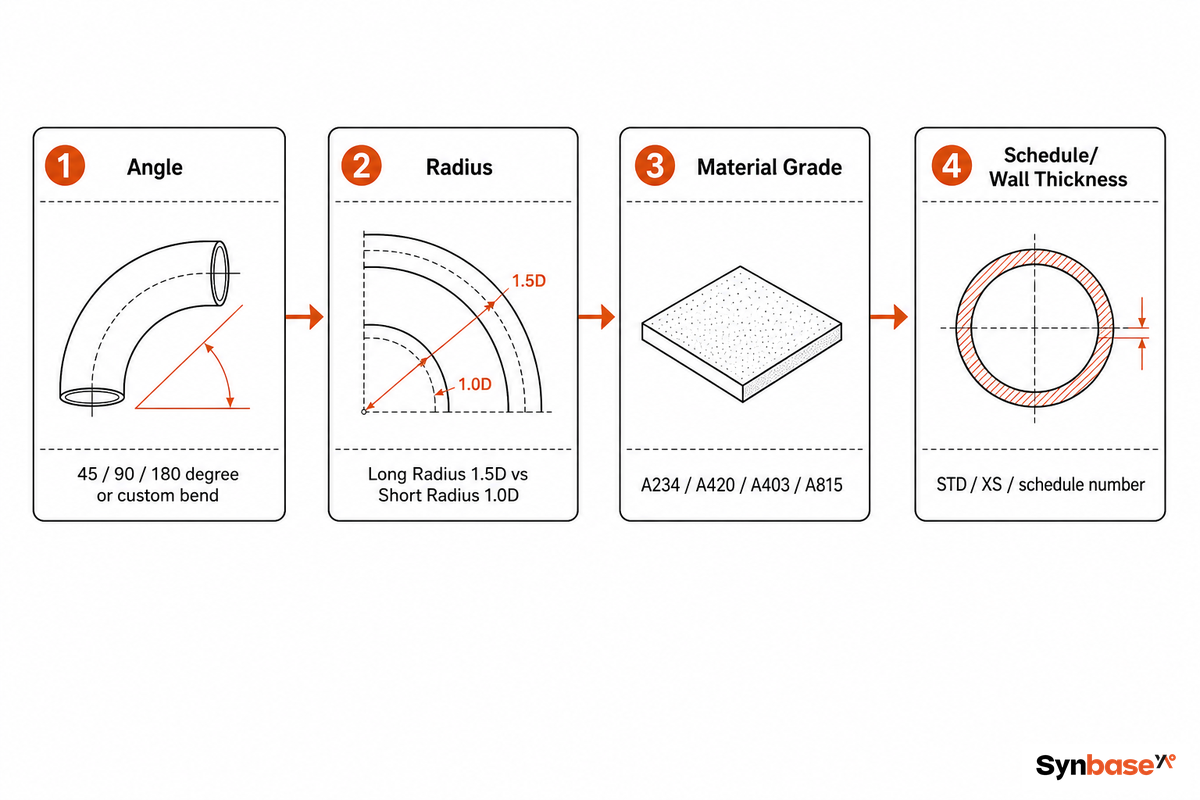
La plupart des réclamations pour expédition erronée remontent à une ligne de demande de devis qui précisait trois des quatre variables requises et laissait le fournisseur choisir la quatrième. L’angle, le rayon, la nuance de matériau et la série doivent tous figurer ensemble sur la ligne.
- ✓ Angle45°, 90° ou 180° ; indiquez-le explicitement, ne supposez pas 90°
- ✓ RayonLR ou SR ; son omission entraîne un LR chez certaines aciéries et un SR chez d’autres
- ✓ Nuance de matériaudésignation ASTM exacte (A234 WPB, et non simplement « acier au carbone »)
- ✓ Sériedoit correspondre à l’épaisseur de paroi du tube raccordé au niveau de la soudure, sinon le joint ne s’alignera pas
Un sélecteur de nuance selon le service peut détecter une variable de matériau manquante avant l’envoi de la demande de devis. Par exemple, une ligne indiquant « coude A234 de 6 pouces » omet encore deux des quatre variables, l’angle et la série, et entraînera au mieux un appel de suivi du fournisseur ou, au pire, une expédition avec la mauvaise série si le fournisseur choisit une valeur par défaut au lieu de demander confirmation.
Approvisionnement : direct aciérie ou distributeur, niveaux de certificat matière et coût rendu
Le coût rendu est un empilement, pas un prix affiché : prix unitaire direct aciérie, moins la marge du distributeur, plus le fret maritime, plus les droits d’importation (y compris d’éventuels droits antidumping), plus les frais de douane et de manutention du dernier kilomètre.
- Le volume de commande approche une quantité de conteneur ou de projet, et non un petit enlèvement en vrac
- Le délai d’approvisionnement permet le fret maritime, sans besoin urgent pour la même semaine
- Vous pouvez organiser (ou l’aciérie peut prendre en charge) une inspection avant expédition par SGS, BV ou TUV
- Vous approvisionnez un marché d’exportation ou un projet situé hors du pays appliquant des droits sur le pays d’origine
Si la plupart des réponses sont « oui », l’économie du direct aciérie est généralement gagnante ; si elles sont surtout « non » — petite quantité, urgence, absence d’accès à l’inspection — un distributeur national est généralement préférable malgré sa marge.
Lisez la ligne des droits avant de comparer les prix unitaires
Les acheteurs américains doivent vérifier précisément la ligne des droits : une mesure antidumping couvre certains raccords de tuyauterie à souder bout à bout en acier au carbone dont le diamètre intérieur est inférieur à 14 pouces, provenant de plusieurs pays dont la Chine ; il ne s’agit pas d’une règle générale applicable à tous les coudes à souder bout à bout ni à toutes les dimensions. Cette mesure est restée en vigueur au fil des réexamens administratifs et des enquêtes anticontournement, notamment avec une décision concernant des raccords transformés au Vietnam à partir d’ébauches d’origine chinoise. Une mesure antidumping distincte visant les raccords à souder bout à bout en acier inoxydable (et non au carbone) provenant spécifiquement d’Italie faisait encore l’objet d’un réexamen dans un avis d’annulation publié en 2025. Intégrez le droit applicable à votre comparaison du coût rendu ; ne le négligez pas.
- ✓ Évaluez le fournisseur comme vous le feriez pour toute nouvelle relation avec une aciérie
- ✓ Imposer l’EN 10204 3.1 (ou 3.2 pour un service critique) comme condition de commande, et non comme exigence ajoutée après coup
- ✓ Réservez une inspection avant expédition pour la première commande, avant le départ du conteneur du port
- ✓ Confirmez par écrit le délai de livraison et une documentation d’aciérie de haute qualité avant de libérer les conditions de paiement
Perspectives du secteur : ce qui change dans l’approvisionnement des coudes à souder bout à bout
Le changement le plus concret à suivre par les acheteurs au cours des 1–2 prochaines années n’est pas une projection de taille de marché, mais l’application des mesures. Le dossier antidumping/anticontournement concernant les raccords de tuyauterie à souder bout à bout en acier au carbone est resté actif plusieurs années au-delà de la mesure initiale ; les questions relatives au pays de transformation (comme la décision sur le Vietnam) continuent d’être examinées au cas par cas, tandis qu’une mesure distincte sur les raccords inoxydables provenant d’Italie était encore réexaminée en 2025. Cette tendance — surveillance continue des transbordements et des itinéraires de transformation supplémentaire — constitue le signal déterminant pour les décisions d’approvisionnement 2026-2027, et non un graphique de TCAC.
- ✓ Les rapports d’études de marché prévoient une croissance sectorielle des raccords à souder bout à bout en carbone et inoxydables au cours de la prochaine décennie, portée par le pétrole et le gaz, la chimie et la demande industrielle générale ; considérez ces chiffres uniquement comme un repère directionnel
- ✓ Ils proviennent du même petit groupe de cabinets d’études de marché cités par tous les concurrents et ne disent rien de l’exposition de votre chaîne d’approvisionnement aux droits ni du risque de contournement d’un exportateur donné
- ✓ Pour le tube dans lequel la plupart de ces coudes sont soudés, consultez le guide d’achat du tube de conduite API 5L
FAQ : coudes à souder bout à bout
Quelle est la différence entre un coude à grand rayon et un coude à petit rayon ?
Voir la réponse
Quelle est la cote de déport d’un coude à 90 degrés à grand rayon de 4 pouces ?
Voir la réponse
Un coude à souder bout à bout est-il sans soudure (SMLS) ou soudé ?
Voir la réponse
Quelle est la différence entre les nuances A234 WPB et WPC ?
Voir la réponse
Le NPS correspond-il au diamètre extérieur réel ?
Voir la réponse
Quelle est la différence entre les raccords sans soudure et les raccords à souder bout à bout ?
Voir la réponse
Références et sources
- ASME B16.9 — Raccords corroyés à souder bout à bout fabriqués en usine — American Society of Mechanical Engineers
- Présentation du comité des normes ASME B16 — American Society of Mechanical Engineers
- Conception sous pression selon l’ASME B31.3 — épaisseur minimale de paroi des coudes — ASME Digital Collection
- Raccords de tuyauterie en acier au carbone à souder bout à bout originaires de Chine : champ d’application de l’ordonnance antidumping — U.S. Federal Register / Department of Commerce
- Maintien des ordonnances de droits antidumping : raccords de tuyauterie à souder bout à bout originaires du Brésil, du Japon, de Taïwan, de Thaïlande et de Chine — U.S. Federal Register
- Raccords de tuyauterie en acier au carbone à souder bout à bout : examen quinquennal (sunset), publication 5276 — U.S. International Trade Commission
- Raccords de tuyauterie en acier inoxydable à souder bout à bout originaires d’Italie : examen des droits antidumping, 2024–2025 — U.S. Federal Register
- Tableau des coefficients K des raccords de tuyauterie (méthode Crane TP-410) — SimuPipe Engineering Reference
- Référence de la géométrie et de l’épaisseur de paroi des coudes à souder bout à bout — WERMAC Piping Engineering Reference
- Comprendre les coudes dans les systèmes de transport pneumatique — Busada Technical Paper
Articles connexes
- Coude à souder bout à bout (90°/45° LR/SR) — spécification complète du produit et devis — tableaux de dimensions, calculateurs et tarifs directs usine
- Té à souder bout à bout : tés égaux et réduits selon ASME B16.9 — raccords de piquage de la même famille de normes
- Raccords de tuyauterie à souder bout à bout en acier au carbone (A234) — référence complète des nuances A234 et des tolérances
- Réducteur concentrique : dimensions B16.9 et sélection de nuance — raccord de transition de diamètre pour tronçons entre coudes
- Tube de conduite API 5L : le guide d’achat complet — le tube sur lequel la plupart des coudes à souder bout à bout sont soudés
- Tige de forage lourde : le guide d’achat complet — article complémentaire du guide d’achat OCTG consacré aux composants de train de tiges
À propos de cette analyse
Ce guide s’appuie sur le champ d’application des normes ASME B16.9/B16.25/B31.3, sur la documentation publiée par le U.S. Federal Register et l’USITC relative aux ordonnances antidumping, sur la méthode des coefficients de résistance Crane TP-410 et sur les pratiques d’ingénierie de Synbase Steel pour ses raccords vendus directement par l’usine, notamment la maîtrise de l’épaisseur à l’extrados et les niveaux de certification EN 10204. Mis à jour en juillet 2026 — vérifiez les éditions des normes et les taux de droits de douane dans vos propres documents d’approvisionnement à jour avant d’établir un devis pour un projet. Les questions portant sur une nuance, une dimension ou un scénario de droits particulier non traité ici sont les bienvenues via le formulaire de devis ci-dessus.
Évalué par l’équipe technique de Synbase Steel.