Siku las tumpul adalah fitting pipa yang mengubah arah aliran dalam sistem perpipaan melalui sambungan las penetrasi penuh, dengan peringkat tekanan yang sama seperti pipa lurus tanpa ulir, gasket, atau pembatasan diameter dalam. Menentukan spesifikasinya dengan benar berarti menetapkan empat variabel sekaligus: sudut, radius, grade material, dan schedule.
Spesifikasi Singkat: Siku Las Tumpul
- Rentang ukuran: NPS ½″–48″+
- Sudut: 45°, 90°, 180° (tempa); 3D/5D/6D melalui tekukan induksi
- Radius: Long Radius (1.5D) / Short Radius (1.0D)
- Material: A234 WPB/WPC (karbon), WP11/WP22 (paduan rendah), A420 WPL6 (suhu rendah), A403 304/316L (tahan karat)
- Standar: ASME B16.9 (dimensi), ASME B16.25 (persiapan ujung bevel las)
- Dokumentasi: sertifikat uji pabrik EN 10204 3.1 (3.2 berdasarkan permintaan)
Apa Itu Siku Las Tumpul?
Empat variabel menentukan keluarga fitting ini dan harus ditetapkan bersama: sudut, radius, grade material, dan schedule dinding. Jika salah satu terlewat, komponen yang dikirim bisa keliru. Lini siku las tumpul langsung dari pabrik milik Synbase mencakup kombinasi lengkap untuk grade karbon, paduan rendah, dan tahan karat.
Siku Las Tumpul vs. Fitting Las Soket, Berulir, dan Berflensa
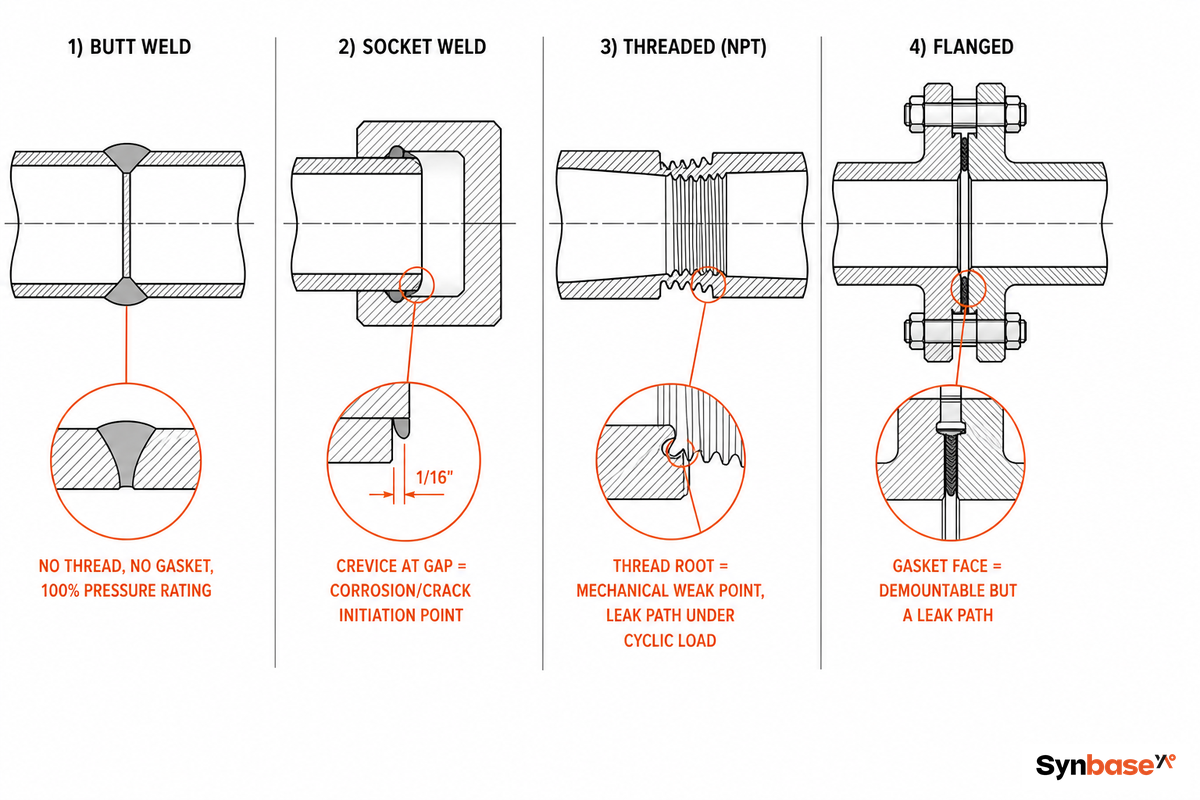
Siku las tumpul mempertahankan 100% peringkat tekanan pipa yang sesuai tanpa jalur kebocoran, karena las menembus seluruh ketebalan dinding pada sambungan ber-bevel dan membentuk sambungan permanen, bukan sambungan yang dapat dilepas. Sambungan las soket, berulir, dan berflensa semuanya menimbulkan diskontinuitas mekanis, celah, akar ulir, atau permukaan gasket yang menjadi titik terlemah sistem, bukan pipanya sendiri.
| Sambungan | Kapasitas Tekanan | Jalur Kebocoran | Rentang Ukuran | Inspeksi Las |
|---|---|---|---|---|
| Las tumpul (B16.9) | 100% pipa yang sesuai | Tidak ada — diameter penuh | NPS ½″–48″+ | RT / UT, las penuh |
| Las soket (B16.11) | Kelas 3000/6000/9000 | Celah anular | ≤ NPS 2″–4″ | MT/PT, hanya las fillet |
| Berulir (B16.11) | Berkurang akibat pemotongan ulir | Celah akar ulir | ≤ NPS 4″ | Hanya visual |
| Berflensa (B16.5) | Bergasket/berperingkat kelas | Permukaan seal gasket | Semua ukuran | Visual + torsi baut |
Las tumpul adalah metode sambungan yang paling tahan terhadap getaran dan kelelahan, sehingga mendominasi di atas NPS 2″ dan pada setiap jalur yang akan diperiksa radiografi; fitting las soket dan berulir memang tidak memiliki peringkat untuk tugas tersebut pada ukuran itu.
90°, 45°, dan 180°: Menyesuaikan Sudut Siku dengan Arah Perpipaan
Apakah Siku 90 Derajat Sama dengan Tekukan Seperempat Lingkaran?
Secara fungsi, ya, siku 90° dan “tekukan seperempat lingkaran” sama-sama membelokkan jalur sebesar seperempat lingkaran. Perbedaannya terletak pada konvensi penamaan: “siku” adalah istilah fitting tempa ASME B16.9, sedangkan “tekukan seperempat lingkaran” lebih sering muncul dalam konteks drainase/perpipaan untuk geometri 90° yang sama, kadang dengan kelas material berbeda (besi cor, PVC) di luar cakupan panduan ini.
Standar Mana yang Mengatur Setiap Sudut?
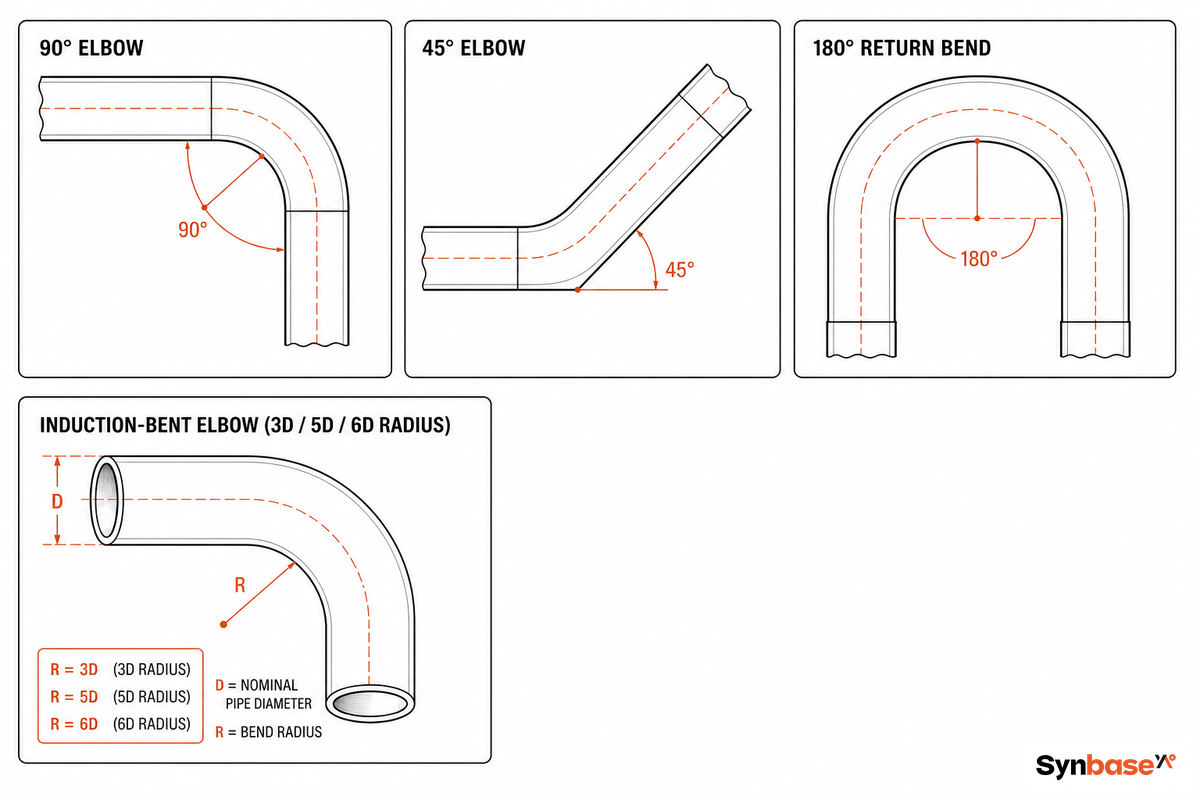
Siku baja tempa tersedia standar dalam tiga sudut: 45°, 90°, dan 180°. Ketiganya dicakup ASME B16.9 dalam bentuk radius panjang; sudut 90° dan 180° juga tersedia dalam radius pendek menurut ASME B16.28. Tekukan yang lebih sempit atau lebih lebar, serta tekukan 3D, 5D, dan 6D, berada di luar cakupan B16.9/B16.28 dan dipasok sebagai tekukan induksi atau tekukan pipa menurut ASME B16.49 atau MSS-SP-75, yaitu kategori produk berbeda dengan waktu tunggu dan kuantitas pesanan minimum tersendiri.
- Radius panjang 45° dan 90° → ASME B16.9 (dua sudut yang paling banyak tersedia)
- Radius pendek 90° dan 180° → ASME B16.28
- Radius 3D/5D/6D → ASME B16.49 atau MSS-SP-75 (tekukan induksi, bukan siku tempa) — rak pipa yang padat dan modul yang dipasang pada skid biasanya membutuhkan opsi radius tambahan ini, dengan menukar waktu tunggu lebih lama untuk jejak rute yang lebih ringkas
Kesalahan pembeli yang sering terjadi adalah menetapkan belokan nonstandar seolah-olah itu siku tempa stok: baris RFQ yang berbunyi “siku 60°, disesuaikan di lapangan dari 45°” tidak memberi informasi yang dapat digunakan pabrik, karena tidak ada fitting tempa B16.9 pada 60° — sudut tersebut hanya dipasok sebagai miter fabrikasi atau tekukan induksi, dengan penawaran dan waktu tunggu yang sama sekali berbeda dari siku 45°/90° yang tersedia. Tetapkan sudut tepat dan standar yang mengaturnya (B16.9, B16.28, atau B16.49/MSS-SP-75) langsung pada baris spesifikasi, bukan catatan penyesuaian lapangan yang harus ditafsirkan fabrikator; logika sudut yang sama berlaku untuk seluruh keluarga fitting B16.9, termasuk tee las tumpul untuk sambungan cabang.
Radius Panjang vs. Radius Pendek: Kapan Dimensi Muka Tambahan Layak Dipilih
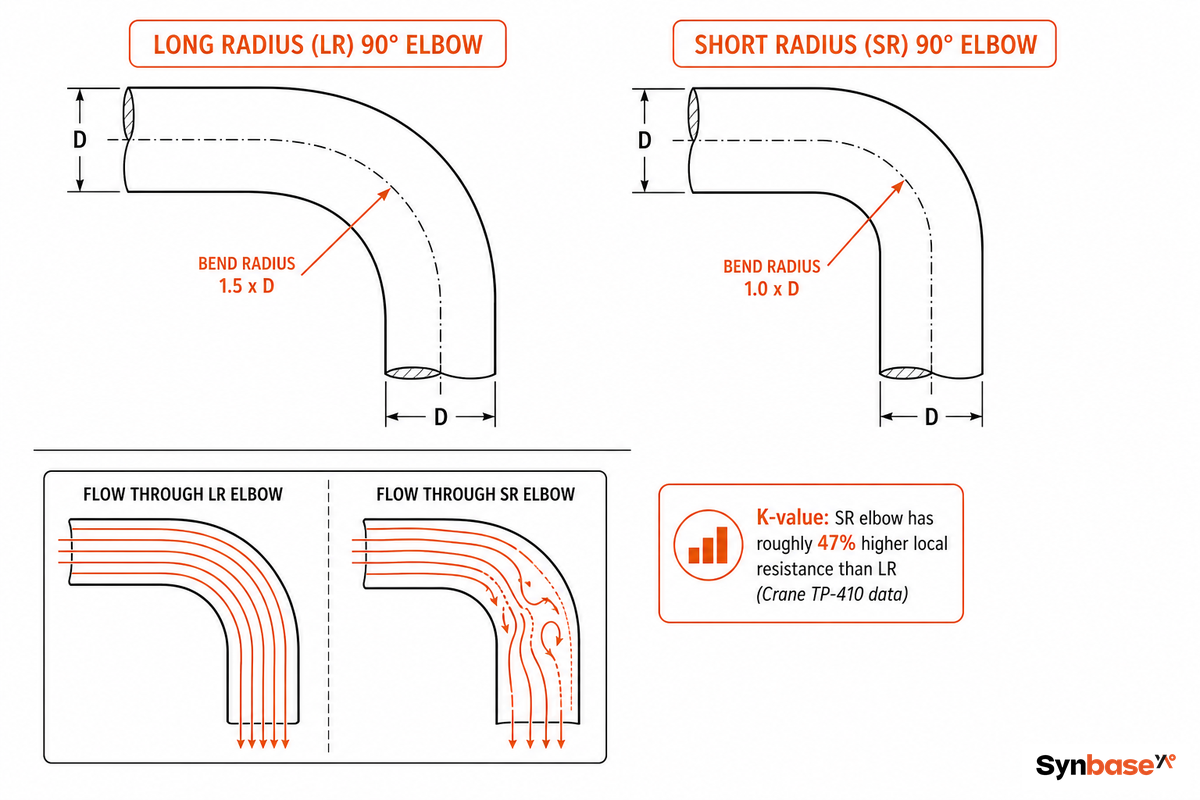
Siku radius panjang (LR) memiliki radius dari pusat ke ujung sebesar 1,5× ukuran nominal pipa; siku radius pendek (SR) sebesar 1,0× NPS. Perbedaan geometri tersebut langsung menghasilkan perbedaan hambatan aliran, dan besarnya perbedaan ini lebih tinggi daripada yang biasanya disebutkan dalam panduan pembelian.
| Jenis Siku | 2″ | 4″ | 6″ | 12–16″ |
|---|---|---|---|---|
| 90° standar (n=30) | 0.57 | 0.51 | 0.45 | 0.39 |
| 90° radius panjang (n=16) | 0.30 | 0.27 | 0.24 | 0.21 |
Crane TP-410 menyatakan K sebagai n × fT, dengan n sebagai rasio panjang terhadap diameter tetap (30 untuk 90° standar, 16 untuk 90° radius panjang) dan fT sebagai faktor gesekan turbulen penuh untuk ukuran pipa. Untuk baja komersial bersih 6 inci, fT = 0.015. Siku 90° standar: K = 30 × 0.015 = 0.45. Siku 90° radius panjang: K = 16 × 0.015 = 0.24. Itu berarti penurunan hambatan lokal sebesar 47% hanya dari perubahan radius; lakukan perhitungan yang sama pada ukuran pipa dan fT Anda sendiri sebelum menganggap aturan praktis datar “15-20% lebih baik”, karena aturan tersebut meremehkan selisih sebenarnya.
Siku 45° memiliki nilai n yang sama dengan siku 90° radius panjang (16), sehingga memiliki K yang sama berdasarkan ukuran pipa, suatu detail yang tidak dicantumkan dalam banyak lembar spesifikasi karena kedua fitting tampak tidak berkaitan pada gambar tetapi berperilaku identik dalam perhitungan penurunan tekanan. Namun, radius panjang tidak selalu menjadi pilihan yang tepat: dalam pengangkutan pneumatik fase encer untuk partikulat, penelitian yang dipublikasikan tentang geometri tekukan menemukan bahwa R/D 8–14 sering menjadi kompromi terbaik antara ruang, dampak pada produk, dan ketahanan, dengan beberapa studi melaporkan tidak ada perbedaan penurunan tekanan yang signifikan antara siku radius pendek dan tekukan tee pada aliran dua fase. Pilih keunggulan radius panjang untuk jalur gas atau cairan bersih; terima kompromi SR untuk layanan partikulat pada skid padat, dan jalankan perhitungan Anda melalui pemilih radius LR-vs-SR sebelum menetapkan spesifikasi.
- ✓ Pilih LR: jalur bersih berkecepatan tinggi, jalur lurus panjang menuju hisap pompa, layanan yang sensitif terhadap erosi
- ✓ Pilih SR: skid padat, manifold ringkas, keterbatasan jarak bebas struktural
- ✓ Aliran partikulat/dua fase: verifikasi dengan data proses Anda, keunggulan LR menyempit atau hilang
Pemilihan Grade Material: Karbon, Paduan Rendah, Tahan Karat, dan Suhu Rendah
Pemilihan grade bergantung pada suhu operasi dan lingkungan korosif, dan satu grade tertentu merupakan alasan diskualifikasi mutlak, bukan sekadar preferensi. Siku A234 WPB yang ditetapkan untuk jalur yang turun di bawah titik beku saat penghentian musim dingin adalah contoh klasik kesalahan ini: fitting tersebut dapat terlihat identik dengan grade untuk suhu rendah pada slip pengepakan, dan perbedaannya baru muncul sebagai risiko patah getas saat dibebani, bukan sebagai cacat yang terlihat ketika inspeksi penerimaan.
| Grade | Kelas Material | Rentang Operasi | Kesesuaian Sistem |
|---|---|---|---|
| A234 WPB | Baja Karbon | Suhu sedang–tinggi, tidak korosif | Minyak dan gas, air, uap, struktural |
| A234 WPC | Baja Karbon | Sama seperti WPB, rentang kekuatan tarik lebih tinggi | Sama seperti WPB jika ditetapkan kekuatan lebih tinggi |
| A234 WP11 | Paduan Rendah (1Cr-½Mo) | Layanan suhu tinggi / rayapan | Rangkaian penukar panas dan ketel uap kilang |
| A234 WP22 | Paduan Rendah (2¼Cr-1Mo) | Batas rayapan/suhu tinggi lebih tinggi daripada WP11 | Perpipaan kilang dan pembangkitan listrik |
| A420 WPL6 | Karbon Suhu Rendah | Diuji impak hingga -46°C | Jalur gas iklim dingin dan jalur penghentian musim dingin (layanan kriogenik/LNG yang lebih rendah dari -46°C memerlukan baja tahan karat atau 9% Ni, bukan grade ini) |
| A403 WP304/304L | Tahan Karat Austenitik | Ketahanan korosi umum | Kimia, kelas makanan, utilitas umum |
| A403 WP316/316L | Tahan Karat Austenitik (mengandung Mo) | Ketahanan terhadap klorida / pitting | Kelautan, farmasi, utilitas sour |
| A815 S31803/S32205 | Tahan Karat Duplex | Kekuatan lebih tinggi + ketahanan klorida dibandingkan 316L | Layanan sour, jalur proses dengan kadar klorida lebih tinggi |
| A815 S32750/S32950 | Tahan Karat Super Duplex | Layanan klorida ekstrem / sour | Lepas pantai, jalur proses kritis dengan klorida tinggi |
Dalam praktiknya, A420 WPL6 diuji impak Charpy pada sekitar -46°C, sehingga menjadi grade karbon yang memenuhi syarat untuk layanan dingin; A234 WPB tidak memiliki persyaratan uji impak pada suhu tersebut dan memang tidak diberi peringkat untuknya. Ambang joule yang tepat sedikit berbeda menurut edisi, jadi verifikasi revisi A420/A420M terkini yang menjadi dasar sertifikasi pabrik, alih-alih menganggap satu angka yang dikutip berlaku selamanya.
Baja Tahan Karat Mengikuti Jalur Terpisah
A403 304/304L dan 316/316L mengikuti sistem schedule masing-masing (dibahas lebih lanjut di bawah) serta logika korosi sendiri: 316/316L untuk paparan klorida dan laut, 304/304L untuk layanan umum, terlepas dari urutan suhu grade karbon di atas. Grade duplex dan super-duplex tersedia berdasarkan pesanan khusus untuk layanan sour atau klorida tinggi yang melampaui toleransi 316L, dengan waktu tunggu lebih lama daripada grade standar. Untuk sisi karbon, lihat referensi lengkap fitting baja karbon buttweld A234 mengenai grade dan toleransi.
Dimensi ASME B16.9, Ketebalan Dinding, dan Pengukuran Take-Off
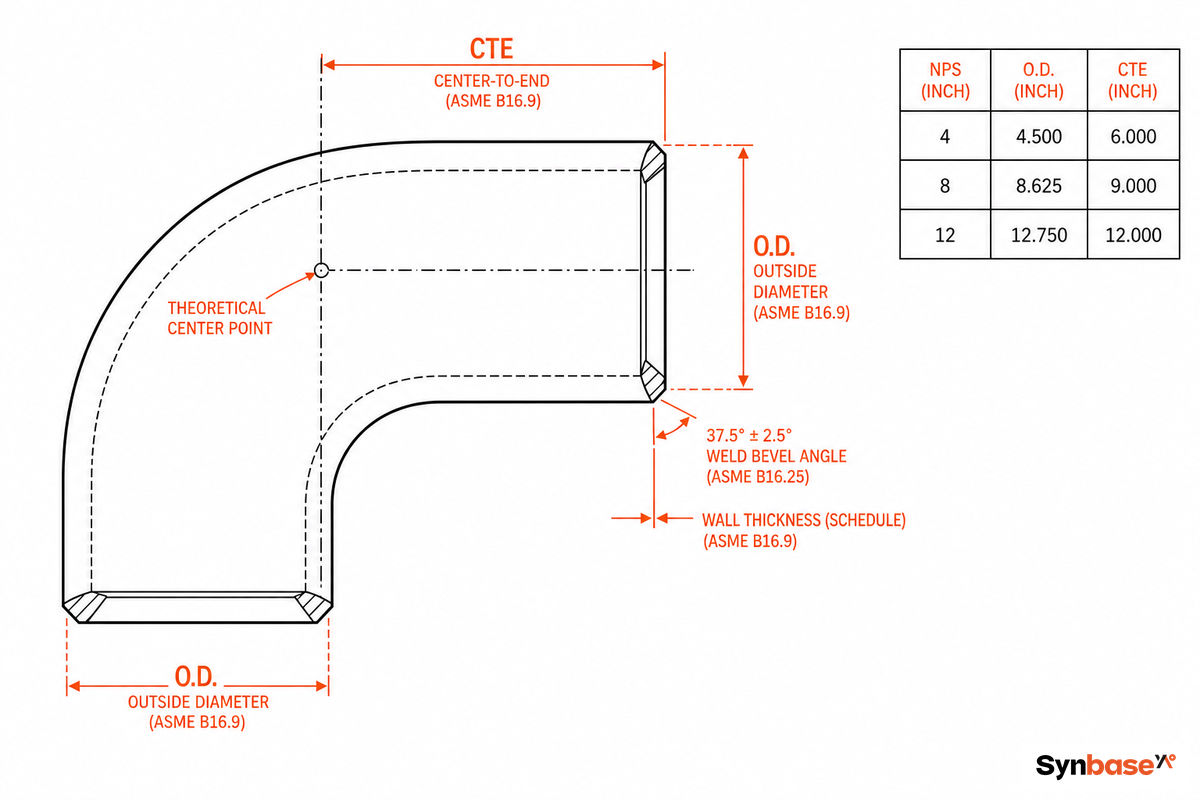
ASME B16.9 mengatur dimensi siku dan toleransi dimensional; standar ini tidak mengatur persiapan ujung las. Hal tersebut diatur dalam standar terpisah, ASME B16.25, yang menetapkan geometri bevel untuk sambungan itu sendiri. Pembeli yang menganggap B16.9 sebagai spesifikasi lengkap akan melewatkan bahwa persiapan bevel merupakan variabel kedua yang dikendalikan secara independen.
Take-off untuk siku 90° sama dengan dimensi pusat-ke-ujung, yang sama dengan radius: siku 90° radius panjang NPS 4 memiliki 1,5 × 4″ = 6-inch take-off. Angka pusat-ke-ujung yang dipublikasikan untuk siku 45° bukan take-off fabrikasi; potongan aktual diturunkan dari geometri offset 45° spool tertentu, sehingga membaca nilai tabel sebagai panjang potongan pada siku 45° menghasilkan pipa dengan panjang yang salah. Periksa dimensi Anda sendiri menggunakan kalkulator take-off pusat-ke-ujung sebelum memotong spool.
| NPS | O.D. (mm) | 90° LR (mm) | 90° SR (mm) | 45° LR (mm) |
|---|---|---|---|---|
| ½″ | 21.3 | 19 | 13 | 16 |
| ¾″ | 26.7 | 29 | 19 | 19 |
| 1″ | 33.4 | 38 | 25 | 22 |
| 1½″ | 48.3 | 57 | 38 | 29 |
| 2″ | 60.3 | 76 | 51 | 35 |
| 3″ | 88.9 | 114 | 76 | 51 |
| 4″ | 114.3 | 152 | 102 | 64 |
| 6″ | 168.3 | 229 | 152 | 95 |
| 8″ | 219.1 | 305 | 203 | 127 |
| 12″ | 323.8 | 457 | 305 | 190 |
| 24″ | 610.0 | 914 | 610 | 381 |
Ketebalan dinding mengikuti schedule pipa, dan karbon/tahan karat menggunakan sistem schedule yang sepenuhnya berbeda; tetapkan keduanya secara terpisah agar dinding siku sesuai dengan pipa pada sambungan las.
- Karbon/paduan rendah (A234) → diatur oleh ASME B36.10: STD, 40, 80 (XS), 120, 160, XXS
- Tahan karat (A403) → diatur oleh ASME B36.19: 5S, 10S, 40S, 80S
Risiko fit-up impor merupakan keluhan pembeli yang terdokumentasi dan berulang, bukan sekadar hipotesis: kesalahan pemilihan fitting pada tabel dimensi menyebabkan kegagalan las, pembatasan aliran, dan pengerjaan ulang perpipaan yang mahal, sementara laporan kesalahan pemasangan berulang kali menandai grade atau dimensi yang salah pada tahap fit-up. Lembar spesifikasi pemasok impor berbiaya rendah paling sering menukar baris 3 inci dan 4 inci, yaitu menukar nilai ketebalan dinding atau pusat-ke-ujung; potongan take-off 152 mm menjadi 102 mm meninggalkan celah yang tidak dapat ditutup oleh juru las di lapangan.
Cara Pembuatan Siku Las Tumpul: Pembentukan, Perlakuan Panas, dan Sertifikasi Pabrik
Siku dibentuk panas melalui dorongan mandrel atau pengepresan hidraulik dari pipa induk seamless atau las, kemudian disesuaikan ukurannya, diberi bevel, dan diberi perlakuan panas sesuai persyaratan grade. Rute pembentukan secara langsung memengaruhi komponen jadi: siku yang didorong mandrel mempertahankan kendali dinding lebih ketat di sekitar ekstrados (radius tekukan luar), sedangkan siku yang ditekan panas sesuai untuk dinding yang lebih tebal dan diameter yang lebih besar.
- ✓ Pembentukan siku secara mekanis secara inheren menghasilkan dinding yang tidak seragam, bukan karena cacat; ekstrados meregang dan menipis, sedangkan intrados (radius dalam) terkompresi dan menebal
- ✓ ASME B31.3 paragraf 304.2.1 menetapkan aturan yang berlaku: setelah pembentukan, tekukan harus mempertahankan ketebalan dinding minimum yang sama dengan kebutuhan pipa lurus pada kondisi desain yang sama
- ✓ Logika pengelolaan dinding yang sama berlaku pada reducer konsentris, dengan zona transisi sebagai bagian analog yang membatasi desain
“Kami memperlakukan ekstrados sebagai dinding yang membatasi desain, bukan garis tengah, karena korosi yang dipercepat aliran menghilangkan sekitar 0,1–0,5 mm per tahun pada jalur baja karbon yang agresif. Kami menentukan ukuran radius dan schedule berdasarkan dinding yang bertahan selama sepuluh tahun di tekukan luar, lalu memverifikasinya terhadap minimum B31.3, bukan terhadap angka yang dibuat-buat untuk fitting.”
Tim Rekayasa Synbase OCTG & Pipe Fittings
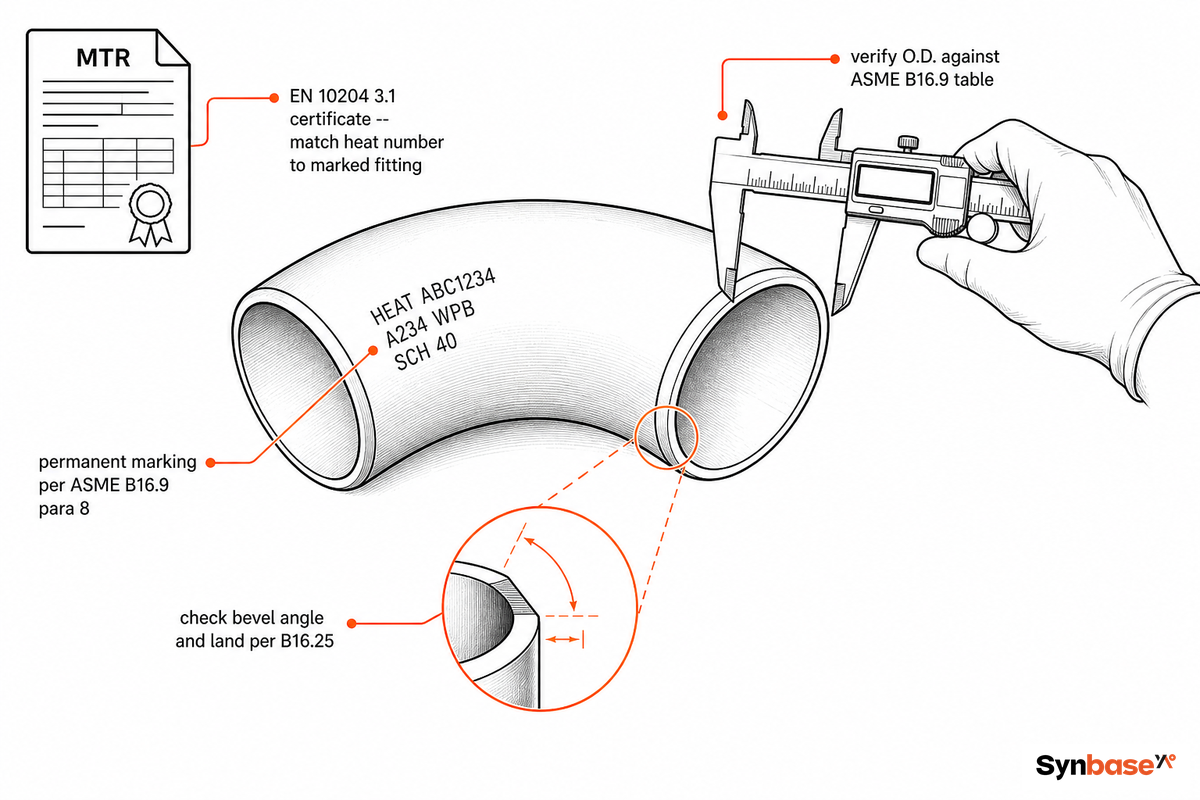
Dalam hal sertifikasi, EN 10204 menetapkan empat tingkatan berbeda, dan mencampuradukkannya merupakan kesalahan pemesanan yang umum:
| Tingkat | Yang Disertifikasi |
|---|---|
| 2.1 | Pernyataan kepatuhan, tanpa data pengujian |
| 2.2 | Laporan pabrik sendiri tentang data batch yang tidak spesifik |
| 3.1 | Hasil yang ditandatangani pabrik dan dapat ditelusuri berdasarkan heat dari material aktual yang dikirim (minimum untuk perpipaan bertekanan) |
| 3.2 | Sertifikat 3.1 yang ditandatangani bersama oleh inspektur pihak ketiga independen (SGS, BV, TUV) |
Daftar Periksa Spesifikasi Siku 4 Variabel
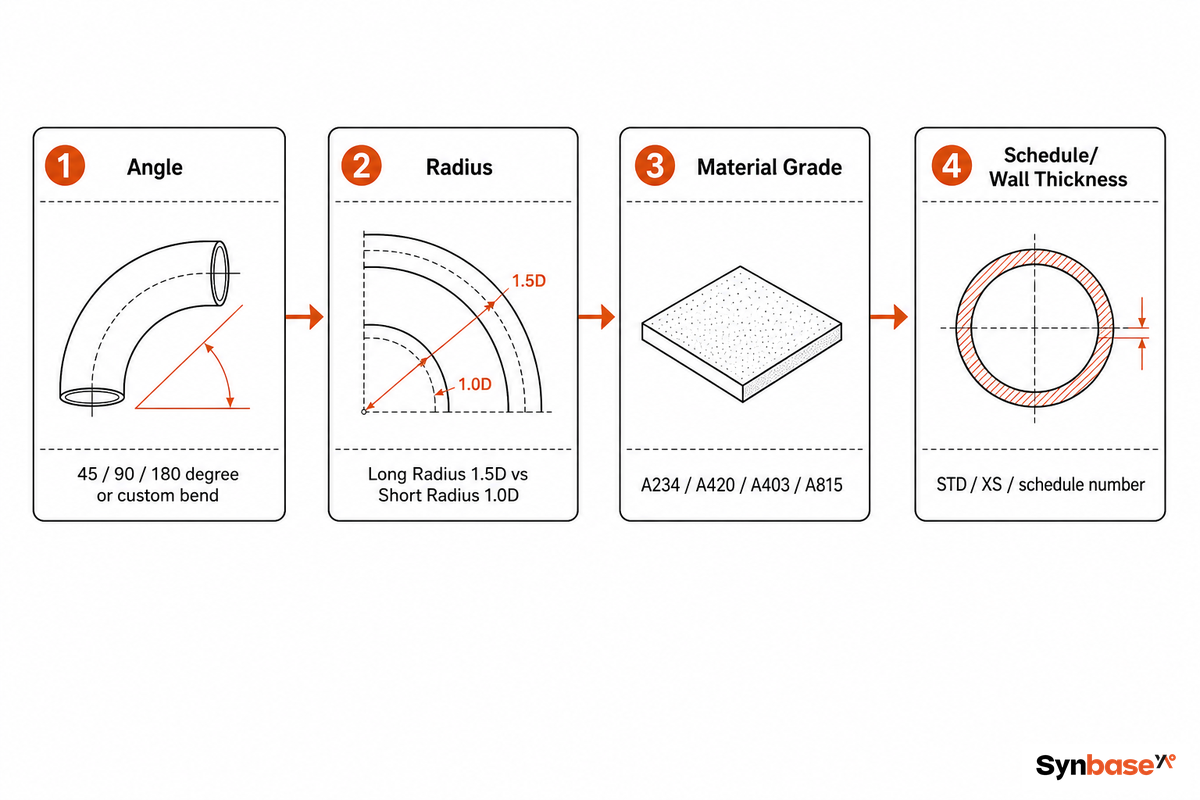
Sebagian besar keluhan pengiriman salah dapat ditelusuri ke baris RFQ yang menetapkan tiga dari empat variabel wajib dan membiarkan pemasok menetapkan variabel keempat secara default. Sudut, radius, grade material, dan schedule semuanya harus tercantum bersama pada baris tersebut.
- ✓ Sudut45°, 90°, atau 180°; tetapkan secara eksplisit, jangan mengasumsikan 90°
- ✓ RadiusLR atau SR; jika dihilangkan, beberapa pabrik menetapkan LR, sedangkan yang lain menetapkan SR
- ✓ Grade materialdesignation ASTM yang tepat (A234 WPB, bukan hanya “baja karbon”)
- ✓ Scheduleharus sesuai dengan ketebalan dinding pipa penyambung pada las, jika tidak sambungan tidak akan sejajar
Pemilih grade-ke-layanan dapat mendeteksi variabel material yang hilang sebelum RFQ dikirim. Misalnya, baris RFQ pelanggan yang berbunyi “siku A234 6 inci” masih kekurangan dua dari empat variabel, yaitu sudut dan schedule, dan paling baik akan memicu panggilan tindak lanjut pemasok, atau paling buruk menghasilkan pengiriman dengan schedule yang salah jika pemasok menetapkan default alih-alih bertanya.
Pengadaan: Langsung dari Pabrik vs. Distributor, Tingkatan MTC, dan Biaya Terkirim
Biaya terkirim merupakan susunan komponen, bukan harga pada label: harga satuan langsung dari pabrik dikurangi margin distributor, ditambah angkutan laut, bea impor (termasuk bea antidumping), serta biaya kepabeanan dan penanganan tahap akhir.
- Volume pesanan mendekati kuantitas kontainer atau proyek, bukan pengambilan break-bulk dalam jumlah kecil
- Waktu tunggu memungkinkan angkutan laut, bukan kebutuhan mendesak pada minggu yang sama
- Anda dapat mengatur (atau pabrik mendukung) inspeksi prapengiriman oleh SGS, BV, atau TUV
- Anda melakukan pengadaan untuk pasar ekspor atau proyek di luar negara yang memberlakukan bea atas negara asal
Jika sebagian besar jawaban tersebut “ya”, ekonomi pengadaan langsung dari pabrik biasanya lebih unggul; jika sebagian besar “tidak” — kuantitas kecil, mendesak, tidak ada akses inspeksi, dan distributor domestik biasanya menjadi pilihan yang lebih baik meskipun ada lapisan margin.
Baca Pos Bea Sebelum Membandingkan Harga Satuan
Pembeli AS secara khusus perlu memeriksa pos bea: perintah antidumping mencakup fitting pipa baja karbon las tumpul tertentu dengan diameter dalam di bawah 14 inci, yang bersumber dari beberapa negara termasuk China, dan bukan aturan menyeluruh untuk semua siku las tumpul atau semua ukuran. Perintah tersebut tetap berlaku melalui tinjauan administratif berkala dan penyelidikan penghindaran, termasuk temuan tentang fitting yang diproses di Vietnam menggunakan stok kasar asal China, sementara perintah antidumping terpisah untuk fitting las tumpul baja tahan karat (bukan baja karbon) khusus dari Italia masih ditinjau aktif berdasarkan pemberitahuan pencabutan yang diterbitkan pada 2025. Masukkan bea yang berlaku ke dalam perbandingan biaya terkirim Anda; jangan menganggapnya tidak ada.
- ✓ Periksa pemasok seperti Anda memeriksa hubungan baru dengan pabrik mana pun
- ✓ Tetapkan EN 10204 3.1 (atau 3.2 untuk layanan kritis) sebagai syarat PO, bukan sebagai tambahan belakangan
- ✓ Jadwalkan inspeksi prapengiriman pada pesanan pertama, sebelum kontainer meninggalkan pelabuhan
- ✓ Konfirmasikan waktu tunggu pengiriman dan dokumentasi pabrik bermutu tinggi secara tertulis sebelum menetapkan syarat pembayaran
Prospek Industri: Perubahan dalam Pengadaan Siku Las Tumpul
Perubahan paling konkret yang perlu dipantau pembeli dalam 1–2 tahun ke depan bukan proyeksi ukuran pasar, melainkan penegakan aturan. Berkas antidumping/anti-penghindaran untuk fitting pipa baja karbon las tumpul tersebut tetap aktif selama bertahun-tahun setelah perintah awal, dengan pertanyaan tentang negara pemrosesan (seperti putusan Vietnam) yang masih diputuskan kasus per kasus, dan perintah terpisah untuk fitting tahan karat dari Italia masih ditinjau hingga 2025. Pola ini, yaitu pengawasan berkelanjutan terhadap transshipment dan rute pemrosesan lanjutan, menjadi sinyal utama bagi keputusan pengadaan 2026-2027, bukan grafik CAGR.
- ✓ Laporan riset pasar memproyeksikan pertumbuhan industri untuk fitting las tumpul karbon dan tahan karat hingga dekade berikutnya, didorong oleh permintaan minyak dan gas, kimia, serta industri umum; perlakukan angka tersebut hanya sebagai latar belakang indikatif
- ✓ Angka tersebut berasal dari segelintir firma riset pasar yang sama yang dikutip setiap pesaing, dan tidak mengatakan apa pun tentang paparan bea dalam rantai pasokan spesifik Anda atau risiko penghindaran dari eksportir tertentu
- ✓ Untuk pipa tempat sebagian besar siku ini dilas, lihat panduan pembeli pipa saluran API 5L
FAQ: Siku Las Tumpul
T: Apa perbedaan antara elbow radius panjang dan radius pendek?
Lihat Jawaban
T: Berapa jarak take-off untuk elbow radius panjang 90 derajat berukuran 4 inci?
Lihat Jawaban
T: Apakah elbow las tumpul dibuat seamless (SMLS) atau dilas?
Lihat Jawaban
T: Apa perbedaan antara A234 WPB dan WPC?
Lihat Jawaban
T: Apakah NPS sama dengan diameter luar aktual?
Lihat Jawaban
T: Apa perbedaan antara fitting seamless dan fitting las tumpul?
Lihat Jawaban
Referensi & Sumber
- ASME B16.9 — Fitting Las Tumpul Tempa Buatan Pabrik — American Society of Mechanical Engineers
- Ikhtisar Komite Standar ASME B16 — American Society of Mechanical Engineers
- Desain Tekanan ASME B31.3 — Ketebalan Dinding Minimum Tekukan — ASME Digital Collection
- Fitting Pipa Las Tumpul Baja Karbon dari Tiongkok: Cakupan Perintah Antidumping — U.S. Federal Register / Department of Commerce
- Kelanjutan Perintah Bea Antidumping: Fitting Pipa Las Tumpul dari Brasil, Jepang, Taiwan, Thailand, dan Tiongkok — U.S. Federal Register
- Fitting Pipa Las Tumpul Baja Karbon: Publikasi Tinjauan Lima Tahun (Sunset) 5276 — U.S. International Trade Commission
- Fitting Pipa Las Tumpul Baja Tahan Karat dari Italia: Tinjauan Bea Antidumping, 2024–2025 — U.S. Federal Register
- Tabel Faktor K Fitting Pipa (Metode Crane TP-410) — SimuPipe Engineering Reference
- Referensi Geometri Elbow Las Tumpul dan Ketebalan Dinding — WERMAC Piping Engineering Reference
- Memahami Tekukan dalam Sistem Pengangkutan Pneumatik — Busada Technical Paper
Artikel Terkait
- Elbow Las Tumpul (90°/45° LR/SR) — Spesifikasi Produk Lengkap & Penawaran Harga — tabel dimensi, kalkulator, dan harga langsung dari pabrik pembuat
- Tee Las Tumpul: Tee Setara & Reduksi ASME B16.9 — fitting sambungan cabang dari keluarga standar yang sama
- Fitting Las Tumpul Baja Karbon (A234) — referensi lengkap grade dan toleransi A234
- Reducer Konsentris: Dimensi B16.9 & Pemilihan Grade — fitting transisi ukuran untuk rangkaian elbow-ke-elbow
- Pipa Saluran API 5L: Panduan Lengkap Pembeli — pipa tempat sebagian besar elbow las tumpul dilas
- Pipa Bor Beban Berat: Panduan Lengkap Pembeli — panduan pembeli OCTG terkait untuk komponen rangkaian pipa bor
Tentang Analisis Ini
Panduan ini mengacu pada cakupan standar ASME B16.9/B16.25/B31.3, dokumentasi perintah antidumping yang diterbitkan U.S. Federal Register dan USITC, metode koefisien resistansi Crane TP-410, serta praktik rekayasa fitting langsung dari pabrik Synbase Steel terkait pengelolaan ketebalan dinding ekstrados dan tingkatan sertifikasi EN 10204. Diperbarui Juli 2026 — verifikasi edisi standar dan tarif bea terhadap dokumen pengadaan Anda yang berlaku sebelum memberikan penawaran untuk suatu proyek. Pertanyaan tentang grade, ukuran, atau skenario bea tertentu yang belum dibahas di sini dapat disampaikan melalui formulir penawaran harga di atas.
Ditinjau oleh tim teknis Synbase Steel.