Un codo para soldar a tope es un accesorio de tubería que cambia la dirección del flujo en un sistema de tuberías mediante una unión soldada de penetración completa, con la misma clasificación de presión que la tubería de conducción, sin rosca, sin junta y sin restricción del diámetro interior. Especificarlo correctamente implica definir a la vez cuatro variables: ángulo, radio, grado del material y cédula.
Especificaciones rápidas: codo para soldar a tope
- Rango de dimensiones: NPS ½″–48″+
- Ángulos: 45°, 90°, 180° (forjados); 3D/5D/6D mediante curvado por inducción
- Radio: radio largo (1.5D) / radio corto (1.0D)
- Materiales: A234 WPB/WPC (carbono), WP11/WP22 (baja aleación), A420 WPL6 (baja temperatura), A403 304/316L (inoxidable)
- Norma: ASME B16.9 (dimensiones), ASME B16.25 (preparación del extremo con bisel para soldadura)
- Documentación: certificado de ensayo de fábrica EN 10204 3.1 (3.2 bajo solicitud)
¿Qué es un codo para soldar a tope?
Cuatro variables definen esta familia de accesorios y deben especificarse juntas: ángulo, radio, grado del material y cédula de pared. Si falta una, se enviará la pieza equivocada. La línea de codos para soldar a tope directos de fábrica de Synbase cubre toda la combinación de grados de carbono, baja aleación e inoxidable.
Codos para soldar a tope frente a accesorios con soldadura por enchufe, roscados y con brida
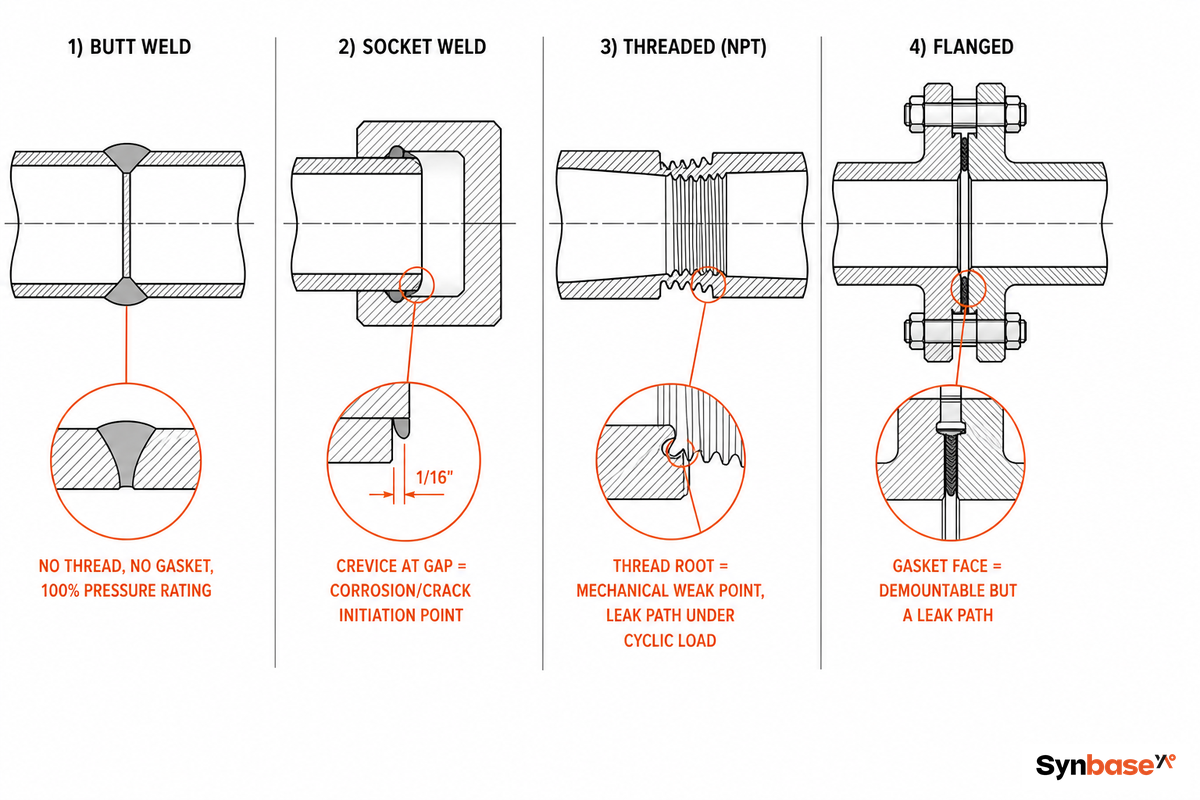
Un codo para soldar a tope conserva el 100% de la clasificación de presión de la tubería correspondiente sin ruta de fuga, porque la soldadura penetra todo el espesor de pared en una unión biselada, formando una conexión permanente en lugar de desmontable. Las conexiones con soldadura por enchufe, roscadas y con brida introducen una discontinuidad mecánica, una hendidura, una raíz de rosca o una cara de junta que se convierte en el punto más débil del sistema, en vez de la propia tubería.
| Conexión | Capacidad de presión | Ruta de fuga | Rango de dimensiones | Inspección de soldadura |
|---|---|---|---|---|
| Soldadura a tope (B16.9) | 100% de la tubería correspondiente | Ninguna — diámetro interior completo | NPS ½″–48″+ | RT / UT, soldadura completa |
| Soldadura por enchufe (B16.11) | Clase 3000/6000/9000 | Hendidura anular | ≤ NPS 2″–4″ | MT/PT, solo filete |
| Roscado (B16.11) | Reducida por el corte de la rosca | Hendidura en la raíz de la rosca | ≤ NPS 4″ | Solo visual |
| Con brida (B16.5) | Con junta/clasificación de clase | Cara de sellado de la junta | Todas las dimensiones | Visual + torque de pernos |
La soldadura a tope es el método de conexión más resistente a la vibración y la fatiga, por lo que domina por encima de NPS 2″ y en cualquier línea que vaya a radiografiarse; los accesorios con soldadura por enchufe y roscados simplemente no están clasificados para ese servicio en esas dimensiones.
90°, 45° y 180°: cómo hacer coincidir el ángulo del codo con la dirección de la tubería
¿Un codo de 90 grados es lo mismo que un codo de cuarto de vuelta?
Funcionalmente sí: un codo de 90° y un «codo de cuarto de vuelta» giran la línea un cuarto de círculo. La diferencia es la convención de nombres: «codo» es el término de accesorio forjado de ASME B16.9, mientras que «codo de cuarto de vuelta» aparece más en contextos de drenaje y plomería para la misma geometría de 90°, a veces en una clase de material distinta (hierro fundido, PVC), fuera del alcance de esta guía.
¿Qué norma rige cada ángulo?
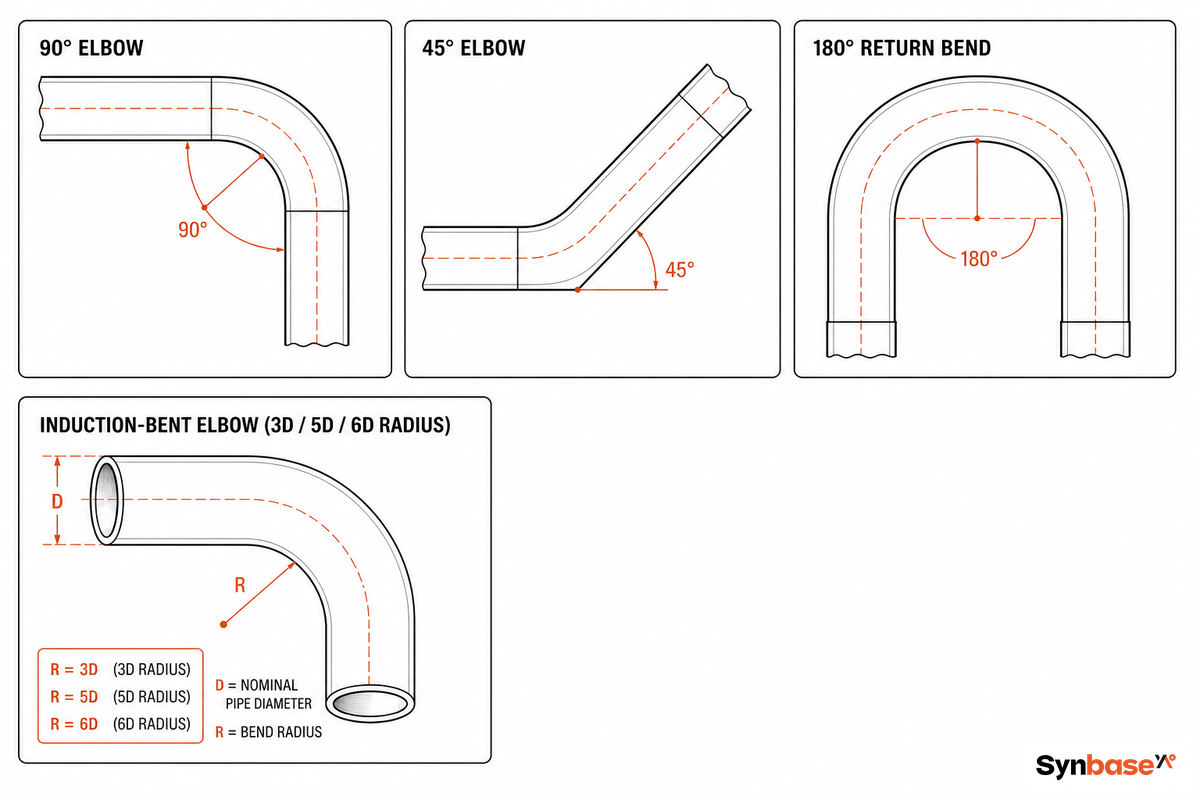
Los codos de acero forjado se fabrican de serie en tres ángulos: 45°, 90° y 180°. Los tres están cubiertos por ASME B16.9 en versión de radio largo; los de 90° y 180° también están disponibles con radio corto según ASME B16.28. Cualquier ángulo más cerrado o más abierto, y los curvados 3D, 5D y 6D, quedan fuera del alcance de B16.9/B16.28 y se suministran como curvado por inducción o de tubería según ASME B16.49 o MSS-SP-75, una categoría de producto diferente con sus propios plazos de entrega y cantidades mínimas de pedido.
- Radio largo de 45° y 90° → ASME B16.9 (los dos ángulos con mayor disponibilidad en inventario)
- Radio corto de 90° y 180° → ASME B16.28
- Radio 3D/5D/6D → ASME B16.49 o MSS-SP-75 (curvado por inducción, no un codo forjado); los bastidores de tuberías congestionados y los módulos montados sobre patines son donde los diseñadores suelen recurrir a la opción de radio adicional, aceptando un plazo de entrega más largo a cambio de una huella de enrutamiento más compacta
Un error recurrente de los compradores es especificar un giro no estándar como si fuera un codo forjado de inventario: una línea de RFQ que diga «codo de 60°, ajustado en campo a partir de 45°» no proporciona nada utilizable al fabricante, porque no existe un accesorio forjado B16.9 de 60°; ese ángulo solo se suministra como inglete fabricado o curvado por inducción, con una cotización y un plazo de entrega completamente distintos de los de un codo de 45°/90° disponible en inventario. Especifique el ángulo exacto y la norma que lo rige (B16.9, B16.28 o B16.49/MSS-SP-75) en la propia línea, en lugar de una nota de ajuste en campo para que la interprete el fabricante; la misma lógica de ángulos se aplica al resto de la familia de accesorios B16.9, incluidos los tees para soldar a tope de las conexiones de ramal.
Radio largo frente a radio corto: cuándo vale la pena la dimensión adicional entre caras
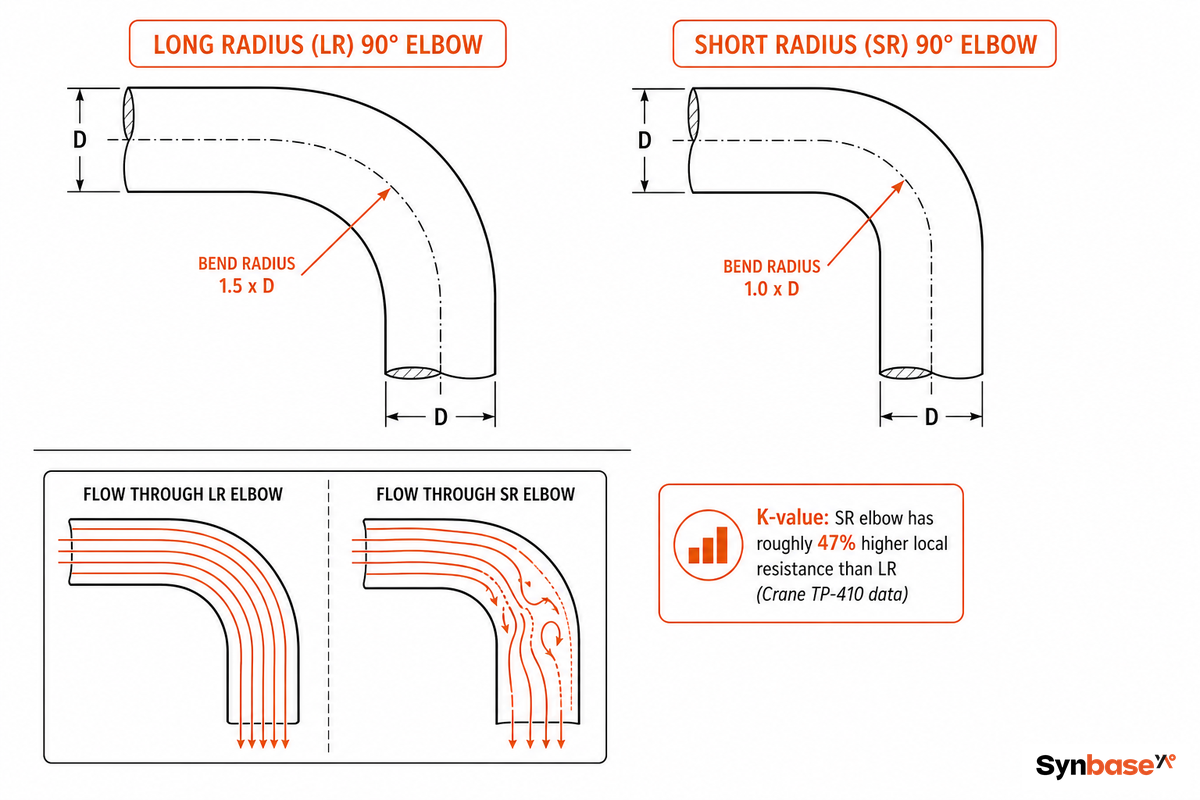
Un codo de radio largo (LR) tiene un radio de centro a extremo de 1.5× el diámetro nominal de la tubería; un codo de radio corto (SR) equivale a 1.0× NPS. Esa diferencia geométrica se traduce directamente en una diferencia de resistencia al flujo, y su magnitud es mayor de lo que indican la mayoría de las guías de compra.
| Tipo de codo | 2″ | 4″ | 6″ | 12–16″ |
|---|---|---|---|---|
| 90° estándar (n=30) | 0.57 | 0.51 | 0.45 | 0.39 |
| 90° de radio largo (n=16) | 0.30 | 0.27 | 0.24 | 0.21 |
Crane TP-410 expresa K como n × fT, donde n es una relación fija entre longitud y diámetro (30 para 90° estándar, 16 para 90° de radio largo) y fT es el factor de fricción en régimen plenamente turbulento para la dimensión de tubería. Para acero comercial limpio de 6 pulgadas, fT = 0.015. Un codo estándar de 90°: K = 30 × 0.015 = 0.45. Un codo de 90° de radio largo: K = 16 × 0.015 = 0.24. Eso representa un recorte del 47% en la resistencia local solo por cambiar el radio; haga el mismo cálculo para la dimensión de su propia tubería y fT antes de asumir una regla general plana de «15-20% mejor», que subestima la diferencia real.
Un codo de 45° comparte el valor n del codo de 90° de radio largo (16), por lo que tiene el mismo K para una misma dimensión de tubería, un detalle que la mayoría de las hojas de especificaciones no menciona, ya que los dos accesorios parecen no estar relacionados en un plano, pero se comportan de forma idéntica en un cálculo de caída de presión. Sin embargo, el radio largo no siempre es la opción correcta: en el transporte neumático de partículas en fase diluida, las investigaciones publicadas sobre la geometría de los codos encuentran que una relación R/D de 8–14 suele ser el mejor equilibrio entre espacio, impacto sobre el producto y durabilidad, y algunos estudios no informan diferencias significativas de caída de presión entre codos de radio corto y derivaciones en T en flujo bifásico. Busque la ventaja del radio largo en líneas de gas o de líquidos limpios; acepte la concesión del SR en servicios de partículas sobre patines congestionados y ejecute sus propios cálculos mediante un selector de radios LR frente a SR antes de cerrar la especificación.
- ✓ Elija LR: líneas limpias de alta velocidad, tramos rectos largos hacia la succión de la bomba, servicio sensible a la erosión
- ✓ Elija SR: patines congestionados, colectores compactos, restricciones de espacio estructural
- ✓ Flujo de partículas/bifásico: verifique con los datos de su proceso; la ventaja del LR se reduce o desaparece
Selección del grado del material: carbono, baja aleación, inoxidable y baja temperatura
La selección del grado depende de la temperatura de operación y del entorno corrosivo, y un grado en particular es un descalificador definitivo, no una preferencia. Especificar un codo A234 WPB para una línea que baja de cero durante una parada invernal es el ejemplo clásico de este error: el accesorio puede parecer idéntico al grado apto para frío en el comprobante de empaque, y la diferencia solo aparece como riesgo de fractura frágil bajo carga, no como un defecto visible durante la inspección de recepción.
| Grado | Clase de material | Ventana de operación | Compatibilidad con el sistema |
|---|---|---|---|
| A234 WPB | Acero al carbono | Temperatura moderada-alta, no corrosiva | Petróleo y gas, agua, vapor, estructural |
| A234 WPC | Acero al carbono | Igual que WPB, con rango de resistencia a la tracción más alto | Igual que WPB cuando se especifica mayor resistencia |
| A234 WP11 | Baja aleación (1Cr-½Mo) | Temperatura elevada / servicio con fluencia | Circuitos de intercambiadores y calderas de refinería |
| A234 WP22 | Baja aleación (2¼Cr-1Mo) | Límite de fluencia/temperatura elevada superior al de WP11 | Tuberías de refinería y generación eléctrica |
| A420 WPL6 | Carbono para baja temperatura | Ensayado al impacto hasta -46°C | Líneas de gas en climas fríos y durante paradas invernales (el servicio criogénico/LNG más profundo por debajo de -46°C requiere acero inoxidable o 9% Ni, no este grado) |
| A403 WP304/304L | Acero inoxidable austenítico | Resistencia general a la corrosión | Química, grado alimentario, servicios generales |
| A403 WP316/316L | Acero inoxidable austenítico (con Mo) | Resistencia a cloruros/picaduras | Marino, farmacéutico, servicios con gas ácido |
| A815 S31803/S32205 | Acero inoxidable dúplex | Mayor resistencia + resistencia a cloruros que 316L | Servicio con gas ácido, líneas de proceso con mayor contenido de cloruros |
| A815 S32750/S32950 | Acero inoxidable superdúplex | Servicio extremo con cloruros/gas ácido | Alta mar, líneas de proceso críticas con alto contenido de cloruros |
En la práctica, A420 WPL6 se ensaya al impacto Charpy aproximadamente a -46°C, lo que lo convierte en el grado de carbono apto para servicio en frío; A234 WPB no exige ensayo de impacto a esa temperatura y simplemente no está clasificado para ella. Ese umbral exacto de julios varía ligeramente según la edición, por lo que debe verificar la revisión vigente de A420/A420M con la que se certifica su fábrica, en lugar de tratar cualquier cifra citada como fija para siempre.
El inoxidable sigue una vía independiente
A403 304/304L y 316/316L siguen su propio sistema de cédulas (más información abajo) y su propia lógica de corrosión: 316/316L para exposición a cloruros y ambientes marinos, 304/304L para servicio general, independientemente de la escala de temperatura de los grados de carbono anterior. Los grados dúplex y superdúplex están disponibles mediante pedido especial para servicios con gas ácido o alto contenido de cloruros que superan la tolerancia de 316L, con un plazo de entrega más largo que el de los grados estándar. Para el lado del carbono, consulte la referencia completa de grados y tolerancias de accesorios de acero al carbono A234 para soldadura a tope.
Dimensiones ASME B16.9, espesor de pared y medida de toma
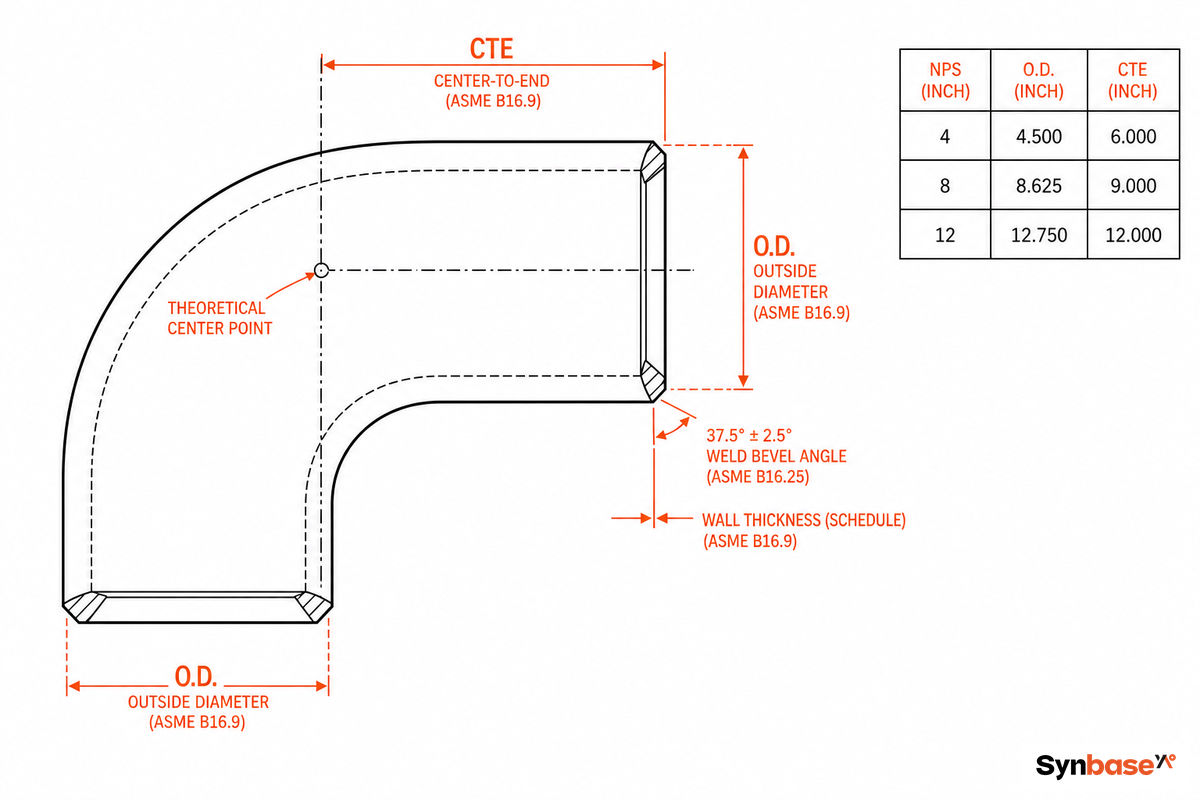
ASME B16.9 rige las dimensiones de los codos y las tolerancias dimensionales; no rige la preparación del extremo para soldadura. Esa es una norma independiente, ASME B16.25, que especifica la geometría del bisel de la propia unión. Los compradores que consideran B16.9 como la especificación completa pasan por alto que la preparación del bisel es una segunda variable controlada de forma independiente.
La toma de un codo de 90° equivale a la dimensión de centro a extremo, que a su vez equivale al radio: un codo de 90° de radio largo NPS 4 tiene una toma de 1.5 × 4″ = 6 pulgadas. La cifra publicada de centro a extremo de un codo de 45° no es la toma de fabricación; el retroceso de corte real se deriva de la geometría del desplazamiento de 45° de su carrete específico, por lo que leer el valor de la tabla como longitud de corte para un codo de 45° produce una tubería de longitud incorrecta. Compruebe sus propias dimensiones con una calculadora de toma de centro a extremo antes de cortar un carrete.
| NPS | D.E. (mm) | 90° LR (mm) | 90° SR (mm) | 45° LR (mm) |
|---|---|---|---|---|
| ½″ | 21.3 | 19 | 13 | 16 |
| ¾″ | 26.7 | 29 | 19 | 19 |
| 1″ | 33.4 | 38 | 25 | 22 |
| 1½″ | 48.3 | 57 | 38 | 29 |
| 2″ | 60.3 | 76 | 51 | 35 |
| 3″ | 88.9 | 114 | 76 | 51 |
| 4″ | 114.3 | 152 | 102 | 64 |
| 6″ | 168.3 | 229 | 152 | 95 |
| 8″ | 219.1 | 305 | 203 | 127 |
| 12″ | 323.8 | 457 | 305 | 190 |
| 24″ | 610.0 | 914 | 610 | 381 |
El espesor de pared sigue la cédula de la tubería, y el carbono y el inoxidable utilizan sistemas de cédulas completamente distintos; especifíquelos por separado para que la pared del codo coincida con la de la tubería en la soldadura.
- Carbono/baja aleación (A234) → regido por ASME B36.10: STD, 40, 80 (XS), 120, 160, XXS
- Inoxidable (A403) → regido por ASME B36.19: 5S, 10S, 40S, 80S
El riesgo de ajuste de importaciones está documentado y constituye una queja recurrente de los compradores, no una hipótesis: los errores de selección de accesorios en las tablas dimensionales provocan fallas de soldadura, restricciones de flujo y costosos retrabajos de tuberías, y los informes sobre errores de instalación señalan repetidamente la sustitución del grado o la dimensión incorrectos durante el ajuste. Las hojas de especificaciones de proveedores de importación de bajo costo suelen intercambiar las filas de 3 pulgadas y 4 pulgadas, cambiando un valor de espesor de pared o de centro a extremo; cortar una toma de 152 mm a 102 mm deja un espacio que ningún soldador puede cerrar en obra.
Cómo se fabrican los codos para soldar a tope: conformado, tratamiento térmico y certificación de fábrica
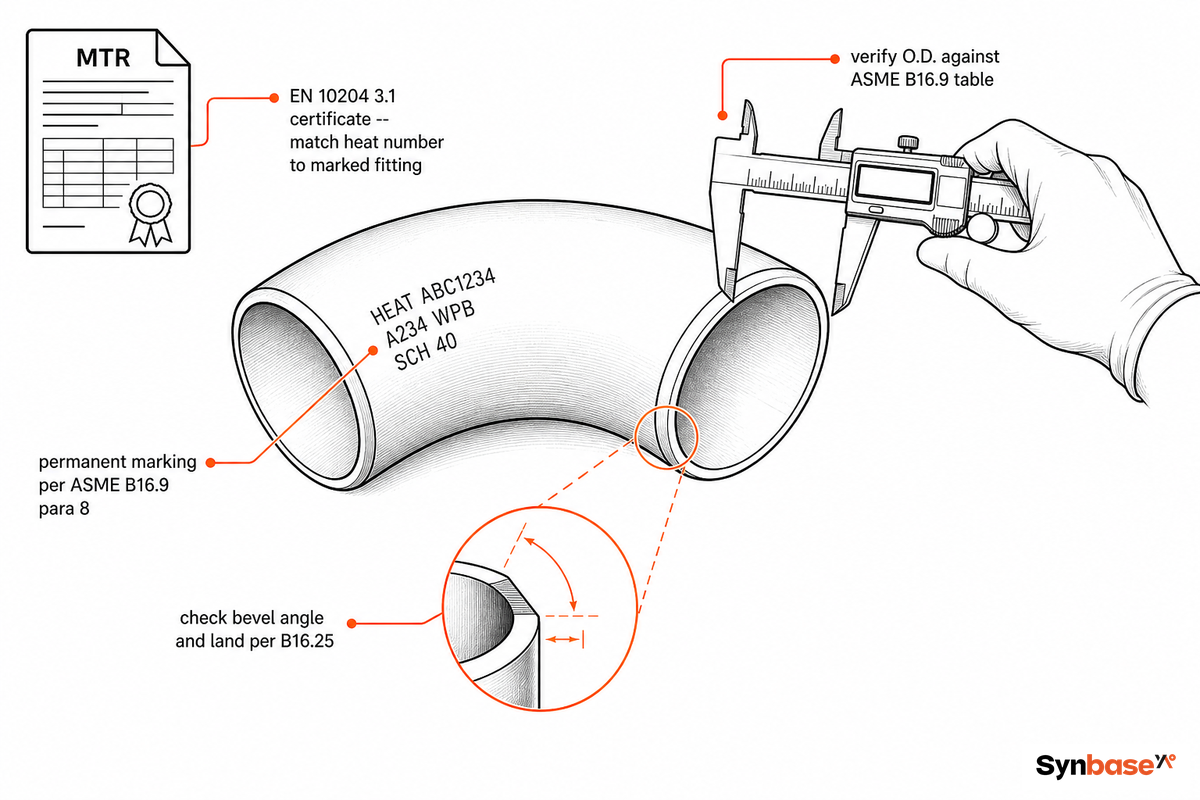
Los codos se conforman en caliente mediante empuje sobre mandril o prensa hidráulica a partir de tubería madre sin costura o soldada; después se dimensionan, biselan y someten a tratamiento térmico conforme a los requisitos del grado. La ruta de conformado afecta directamente la pieza terminada: los codos empujados sobre mandril mantienen un control más estricto de la pared alrededor del extradós (radio exterior de curvatura), mientras que los codos prensados en caliente son adecuados para paredes más gruesas y diámetros mayores.
- ✓ El conformado de un codo produce inherentemente una pared desigual por efecto de la mecánica, no por un defecto: el extradós se estira y adelgaza, mientras que el intradós (radio interior) se comprime y engrosa
- ✓ El apartado 304.2.1 de ASME B31.3 establece la regla aplicable: después del conformado, un codo debe conservar un espesor de pared mínimo igual al que requiere la tubería recta bajo las mismas condiciones de diseño
- ✓ La misma lógica de gestión de pared se aplica a los reductores concéntricos, donde la zona de transición es la sección análoga que limita el diseño
«Tratamos el extradós como la pared que limita el diseño, no la línea central, porque la corrosión acelerada por el flujo elimina aproximadamente 0.1–0.5 mm por año en una línea agresiva de acero al carbono. Dimensionamos el radio y la cédula para la pared que sobrevivirá diez años en el exterior de la curva y luego la verificamos contra el mínimo de B31.3, nunca contra una cifra inventada para el accesorio».
Equipo de ingeniería de OCTG y accesorios de tubería de Synbase
En cuanto a la certificación, EN 10204 define cuatro niveles distintos y confundirlos es un error común al hacer pedidos:
| Nivel | Qué certifica |
|---|---|
| 2.1 | Una declaración de conformidad, sin datos de ensayo |
| 2.2 | El informe propio de la fábrica sobre datos de lote no específicos |
| 3.1 | Resultados firmados por la fábrica y trazables a la colada del material realmente enviado (mínimo para tuberías a presión) |
| 3.2 | Un 3.1 firmado conjuntamente por un inspector independiente externo (SGS, BV, TUV) |
Lista de comprobación de especificaciones del codo en 4 variables
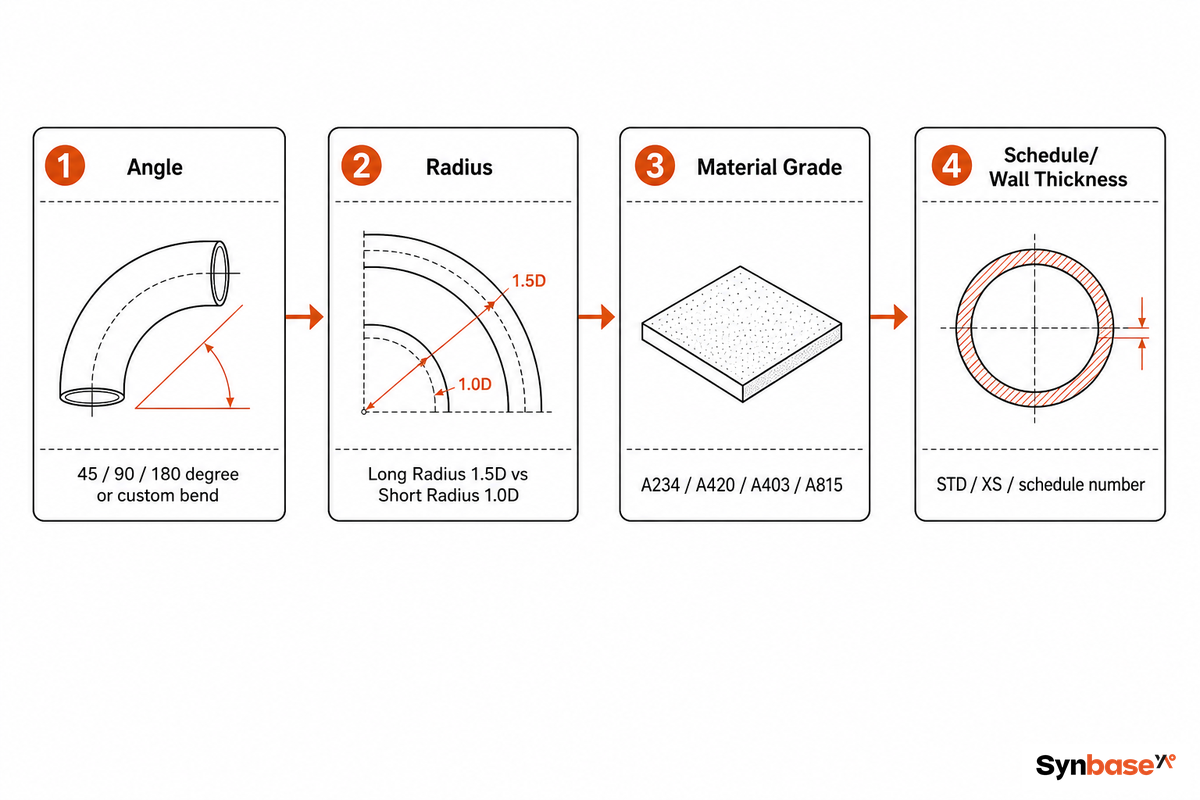
La mayoría de las quejas por envíos incorrectos se remontan a una línea de RFQ que especificó tres de las cuatro variables requeridas y dejó que el proveedor eligiera la cuarta por defecto. El ángulo, el radio, el grado del material y la cédula deben aparecer juntos en la línea.
- ✓ Ángulo45°, 90° o 180°; especifíquelo de forma explícita, no suponga 90°
- ✓ RadioLR o SR; omitirlo hace que algunos fabricantes elijan LR por defecto y otros SR
- ✓ Grado del materialdesignación ASTM exacta (A234 WPB, no solo «acero al carbono»)
- ✓ Céduladebe coincidir con el espesor de pared de la tubería conectada en la soldadura, o la unión no quedará alineada
Un selector de grado según el servicio puede detectar una variable de material faltante antes de enviar la RFQ. Por ejemplo, una línea de RFQ de cliente que diga «codo A234 de 6 pulgadas» todavía carece de dos de las cuatro variables, ángulo y cédula, y como máximo provocará una llamada de seguimiento del proveedor, o en el peor de los casos un envío con la cédula incorrecta si el proveedor elige por defecto en lugar de preguntar.
Abastecimiento: directo de fábrica frente a distribuidor, niveles de MTC y costo puesto en destino
El costo puesto en destino es una suma, no un precio de etiqueta: precio unitario directo de fábrica, menos el margen del distribuidor, más el flete marítimo, más el arancel de importación (incluido cualquier derecho antidumping), más los costos aduaneros y de manipulación de última milla.
- El volumen del pedido se aproxima a una cantidad de contenedor o de proyecto, no a una pequeña extracción de carga fraccionada
- El plazo de entrega permite transporte marítimo, no una necesidad urgente para la misma semana
- Puede organizar (o la fábrica puede apoyar) una inspección previa al envío por SGS, BV o TUV
- Abastece un mercado de exportación o un proyecto fuera del país que aplica aranceles al país de origen
Si la mayoría de las respuestas son «sí», la economía directa de fábrica suele ganar; si predominan los «no» —cantidad pequeña, urgencia, sin acceso a inspección—, normalmente conviene un distribuidor nacional pese a su margen.
Lea la partida arancelaria antes de comparar precios unitarios
Los compradores estadounidenses deben revisar específicamente la partida arancelaria: una orden antidumping cubre ciertos accesorios de tubería de acero al carbono soldados a tope con un diámetro interior inferior a 14 pulgadas, procedentes de varios países, incluida China, y no es una regla general para todos los codos soldados a tope ni para todas las dimensiones. Esa orden ha seguido vigente mediante revisiones administrativas periódicas e investigaciones antielusión, incluido un fallo sobre accesorios procesados en Vietnam utilizando material base de origen chino, y otra orden antidumping independiente sobre accesorios soldados a tope de acero inoxidable (no de acero al carbono) procedentes específicamente de Italia seguía bajo revisión activa en 2025, según un aviso de revocación publicado ese año. Incluya el arancel aplicable en su comparación del costo puesto en destino; no lo dé por inexistente.
- ✓ Evalúe al proveedor como lo haría con cualquier nueva relación con una fábrica
- ✓ Establezca EN 10204 3.1 (o 3.2 para servicio crítico) como condición de la orden de compra, no como algo posterior
- ✓ Reserve una inspección previa al envío para el primer pedido, antes de que el contenedor salga del puerto
- ✓ Confirme por escrito el plazo de entrega y la documentación de calidad de la fábrica antes de acordar las condiciones de pago
Perspectivas del sector: qué está cambiando en el abastecimiento de codos para soldar a tope
El cambio más concreto que los compradores deben seguir durante los próximos 1–2 años no es una proyección del tamaño del mercado, sino la aplicación de las normas. Ese expediente antidumping/antielusión sobre accesorios de tubería de acero al carbono soldados a tope se ha mantenido activo durante años después de la orden original, con preguntas sobre el país de procesamiento (como el fallo sobre Vietnam) que aún se litigan caso por caso, y otra orden sobre accesorios inoxidables procedentes de Italia seguía bajo revisión en 2025. Ese patrón —escrutinio continuo de las rutas de transbordo y procesamiento posterior— es la señal fundamental para las decisiones de abastecimiento de 2026-2027, no un gráfico de CAGR.
- ✓ Los informes de investigación de mercado proyectan un crecimiento de toda la industria para los accesorios soldados a tope de carbono e inoxidables durante la próxima década, impulsado por la demanda de petróleo y gas, química e industria general; trate esas cifras solo como referencia direccional
- ✓ Provienen del mismo reducido grupo de empresas de investigación de mercado que cita cada competidor y no dicen nada sobre la exposición arancelaria de su cadena de suministro específica ni sobre el riesgo de elusión de un exportador determinado
- ✓ Para la tubería en la que se suelda la mayoría de estos codos, consulte la guía del comprador de tubería para líneas API 5L
Preguntas frecuentes: codos para soldar a tope
P: ¿Cuál es la diferencia entre un codo de radio largo y uno de radio corto?
Ver respuesta
P: ¿Cuál es la cota de salida de un codo de radio largo de 90 grados y 4 pulgadas?
Ver respuesta
P: ¿Un codo soldado a tope es sin costura (SMLS) o soldado?
Ver respuesta
P: ¿Cuál es la diferencia entre A234 WPB y WPC?
Ver respuesta
P: ¿NPS equivale al diámetro exterior real?
Ver respuesta
P: ¿Cuál es la diferencia entre los accesorios sin costura y los accesorios soldados a tope?
Ver respuesta
Referencias y fuentes
- ASME B16.9 — Accesorios forjados para soldadura a tope fabricados en fábrica — American Society of Mechanical Engineers
- Descripción general del Comité de Normas ASME B16 — American Society of Mechanical Engineers
- ASME B31.3 Diseño de presión — Espesor mínimo de pared en curvaturas — ASME Digital Collection
- Accesorios de tubería soldados a tope de acero al carbono procedentes de China: alcance de la orden antidumping — U.S. Federal Register / Department of Commerce
- Continuación de las órdenes de derechos antidumping: accesorios de tubería soldados a tope procedentes de Brasil, Japón, Taiwán, Tailandia y China — U.S. Federal Register
- Publicación 5276 de la revisión quinquenal (por extinción) de los accesorios de tubería soldados a tope de acero al carbono — U.S. International Trade Commission
- Accesorios de tubería soldados a tope de acero inoxidable procedentes de Italia: revisión de derechos antidumping, 2024–2025 — U.S. Federal Register
- Tabla del factor K para accesorios de tubería (método Crane TP-410) — SimuPipe Engineering Reference
- Referencia de geometría y espesor de pared de codos soldados a tope — WERMAC Piping Engineering Reference
- Comprensión de las curvaturas en sistemas de transporte neumático — Busada Technical Paper
Artículos relacionados
- Codo soldado a tope (90°/45° LR/SR) — especificación completa del producto y cotización — tablas dimensionales, calculadoras y precios directos de fábrica
- Te soldada a tope: tes iguales y reductoras ASME B16.9 — accesorios de conexión de ramal de la misma familia de normas
- Accesorios soldados a tope de acero al carbono (A234) — referencia completa de grados A234 y tolerancias
- Reductor concéntrico: dimensiones B16.9 y selección de grado — el accesorio de transición dimensional para tramos de codo a codo
- Tubería para líneas API 5L: guía completa para compradores — la tubería en la que se sueldan la mayoría de los codos soldados a tope
- Tubería de perforación extrapesada: guía completa para compradores — guía complementaria para compradores de OCTG sobre componentes de sarta de perforación
Acerca de este análisis
Esta guía se basa en el alcance de las normas ASME B16.9/B16.25/B31.3, la documentación publicada de órdenes antidumping del U.S. Federal Register y la U.S. International Trade Commission, el método de coeficientes de resistencia Crane TP-410 y la práctica propia de ingeniería de accesorios de Synbase Steel directamente desde fábrica sobre el control del espesor en el extradós y los niveles de certificación EN 10204. Actualizado en julio de 2026 — verifique las ediciones de las normas y las tasas de derechos aplicables con sus propios documentos de abastecimiento vigentes antes de cotizar un proyecto. Las consultas sobre un grado, una dimensión o un escenario de derechos específico que no se aborde aquí son bienvenidas mediante el formulario de cotización anterior.
Revisado por el equipo técnico de Synbase Steel.