

Actualizado en julio de 2026 · Revisado por el equipo técnico de Synbase Steel.
La tubería para líneas API 5L es la tubería de acero con la que se construyen la mayoría de los oleoductos, gasoductos, acueductos y, ahora, ductos de dióxido de carbono, pero es fácil interpretar mal la especificación y una sola línea incorrecta en una orden de compra puede poner tubería no conforme en su derecho de vía. Esta guía está dirigida al ingeniero o comprador que debe especificar, dimensionar y verificar correctamente la tubería API 5L, no solo comprarla. Explicamos qué controla realmente la norma, cómo interpretar los grados y los niveles de especificación del producto, cómo dimensionar el espesor de pared a partir de la presión de diseño y qué cambió realmente en la 47.ª edición recién publicada.
En un párrafo: La tubería para líneas API 5L es una tubería de acero fabricada conforme a la especificación 5L del American Petroleum Institute (equivalente a ISO 3183) para el transporte por tubería de petróleo, gas y agua. Se ofrece en dos niveles de especificación del producto, PSL1 y PSL2, en grados de B (L245) a X80 (L555), en versiones de acero sin costura y soldadas. La especificación establece requisitos de material, fabricación y ensayos; por sí sola no dimensiona el espesor de pared, ya que de ello se encargan ASME B31.4/B31.8 y 49 CFR.
Especificaciones rápidas: API 5L de un vistazo
| Edición publicada más reciente | 47.ª (2 de junio de 2026) |
| Edición exigida por los reguladores de Estados Unidos | 46.ª, abril de 2018 (según 49 CFR 192.7) |
| Grados | B / X42–X80 (ISO L245–L555) |
| Niveles de especificación del producto | PSL1 y PSL2 |
| Formas del producto | SMLS, LSAW, SSAW, ERW/HFW |
| Equivalente ISO | ISO 3183 |
| Alcance | Tubería para líneas para transportar petróleo, gas natural, agua y CO₂ |
Lo que realmente especifica API 5L (y lo que no)
API 5L es la especificación del American Petroleum Institute para fabricar tubería para líneas de acero sin costura y soldada utilizada en sistemas de transporte por tubería de las industrias del petróleo y el gas natural. Su título formal es API Specification 5L, Specification for Line Pipe, y esta norma específica cubre tuberías de acero sin costura y soldadas destinadas a sistemas de transporte por tubería.
Cuando un proyecto cita la especificación API 5L completa, se refiere a este documento, la norma API 5L que rige el acero, no el diseño del ducto. Publicado por primera vez en 1924 como la primera norma de API, el documento actual se basa en expertos de más de una docena de países y es técnicamente equivalente a ISO 3183.
Lea atentamente el alcance, porque define lo que hace la norma y, igual de importante, lo que deja a otros códigos. Las especificaciones de tubería API 5L establecen requisitos para la composición del material, el proceso de fabricación, la inspección, los ensayos, el marcado y la trazabilidad del número de colada. La tubería para líneas conforme solo puede llevar el monograma API si el fabricante está autorizado bajo el programa API Monogram/APIQR. Lo que la especificación 5L no hace es indicarle qué espesor debe tener la pared. El espesor de pared y la presión máxima admisible de operación se rigen por los códigos de diseño de ductos, ASME B31.8 para transmisión de gas, B31.4 para líquidos peligrosos y las normas federales de 49 CFR 192.105 (Parte 192) y Parte 195. La especificación también excluye por completo la tubería fundida.
Esta separación se hace evidente en cuanto se solicita una clasificación de presión. Una especificación que indica “API 5L X60” pero deja el espesor de pared a criterio del lector produce un precio, no un diseño, porque la norma fija el acero, mientras que el código de diseño fija la presión a la que se permite operar. Los ingenieros que pasan por alto ese límite terminan con tubería conforme que aun así falla el cálculo de presión y luego culpan al fabricante por una carencia creada en la orden de compra.
La 47.ª edición (2026): qué cambió y por qué importa
La edición publicada vigente de API Spec 5L es la 47.ª, publicada el 2 de junio de 2026. Esta es la distinción que casi todas las páginas de proveedores interpretan mal: la edición más reciente publicada y la edición que su regulador exige legalmente no son el mismo documento. Resolver esas dos capas es la diferencia entre una solicitud de cotización que supera una revisión de diseño y una que no.
Registro de cambios de la 47.ª edición
El registro de cambios de la 47.ª edición es nuestra lectura en lenguaje claro de lo que API añadió en más de quince áreas temáticas en la revisión de 2026: los requisitos que el especificador debe conocer, no la limpieza editorial.
| Área temática actualizada en la 47.ª edición | Qué significa para el comprador |
|---|---|
| Requisitos para ductos de transmisión de dióxido de carbono | La norma ahora aborda explícitamente el servicio con CO₂, el cambio principal para los proyectos de captura de carbono. |
| Calidad de la línea soldada de alta frecuencia (HFW) | Normas de calidad más estrictas para tubería HFW: la tubería para líneas soldada debe cumplir un nivel más alto y explícito. |
| Agrietamiento por esfuerzo de sulfuro (SSC) y requisitos de servicio ácido | Se amplió el lenguaje sobre servicio ácido y ensayos SSC para líneas con H₂S. |
| Tenacidad al impacto y control de laminaciones | Se reforzaron los controles de control de fractura y de calidad de las placas. |
| Intervalos de elementos químicos | Se ajustaron los límites de composición; confirme la composición química con respecto a la edición que está solicitando. |
| Ensayos y registros: certificación del personal de END, ensayo de partículas magnéticas, calibración del manómetro para la prueba hidrostática, aplanamiento en el ensayo de tracción y conservación de registros | Más obligaciones prescriptivas de aseguramiento de la calidad y documentación para el fabricante. |
Fuente: anuncio de API sobre la 47.ª edición de API Specification 5L, 2 de junio de 2026.
Una página que llama “vigente” a la 46.ª edición, mientras algunas todavía citan la antigua 45.ª edición de API 5L, no está simplemente desactualizada. A partir del Code of Federal Regulations electrónico de 2026, 49 CFR 192.7 todavía incorpora por referencia “API Specification 5L, Line Pipe, 46th edition, April 2018, including Errata 1” para el uso en gasoductos de Estados Unidos, y la norma para líquidos peligrosos de 49 CFR Parte 195 hace lo mismo. Por lo tanto, para un ducto regulado en Estados Unidos, la 46.ª es la edición que exige la ley actualmente, aunque la 47.ª ya se haya publicado.
En la práctica, cite la edición y conozca ambos números. Haga referencia a la 47.ª cuando su proyecto o contrato con el cliente exija la norma publicada más reciente; haga referencia a la 46.ª cuando esté bajo la jurisdicción de PHMSA hasta que se actualice la incorporación por referencia. No suponga que el comunicado de prensa cambió la ley de la noche a la mañana; esa actualización corresponde a una futura reglamentación independiente. Por eso, cuando una ficha técnica o un colega se refiera a la última edición de API 5L, interprételo como la 47.ª, pero confirme qué edición exigen realmente su contrato y el regulador antes de incluirla en el plano.
Grados interpretados: SMYS, número X y condiciones de entrega
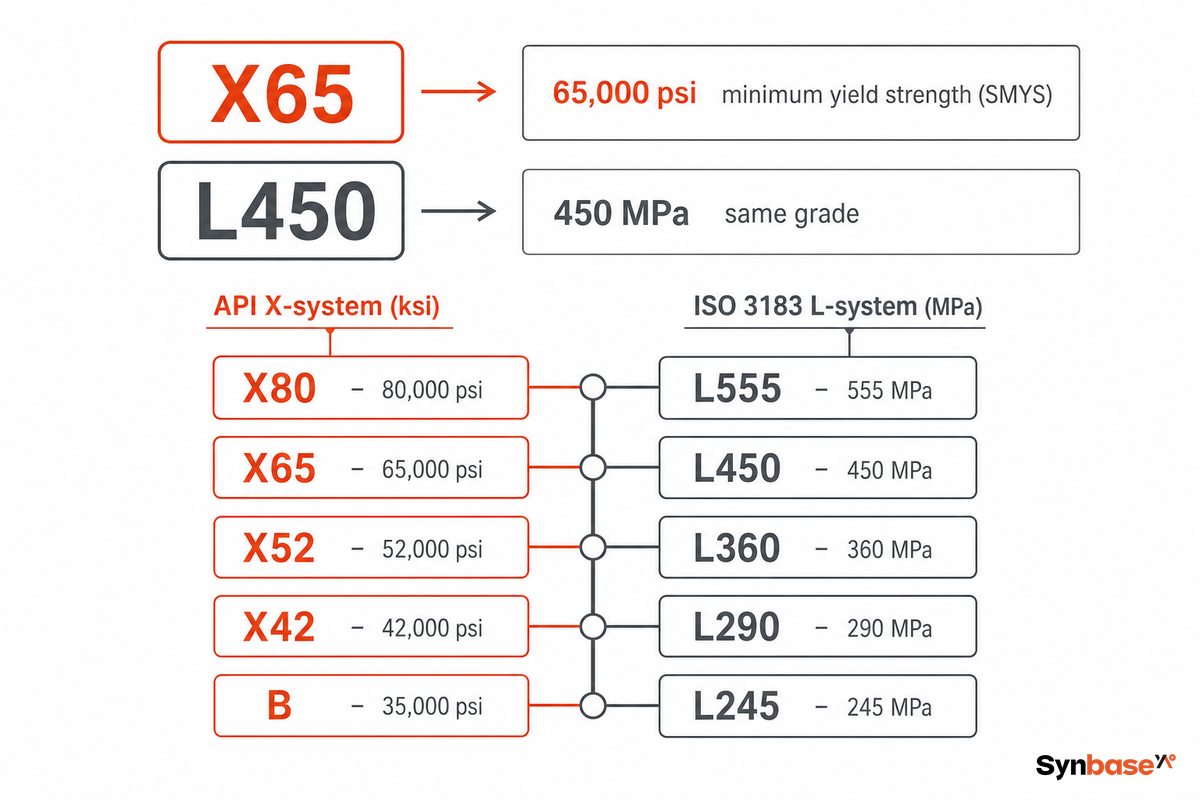
El nombre de un grado API 5L codifica directamente una sola cosa: el límite elástico mínimo. En el sistema X, el número es el límite elástico mínimo especificado en miles de psi, redondeado hacia abajo; X65 significa un límite elástico mínimo de 65,000 psi. En el sistema L de ISO 3183, el número es el mismo límite elástico mínimo expresado en MPa: L450. Por eso X65 y L450 son el mismo grado. Todo lo demás del grado, el espesor de pared, el peso y la clasificación de presión, proviene del diseño, no del nombre. Conforme a 49 CFR 192.107, ese límite elástico mínimo especificado es el valor exacto que puede utilizar la fórmula de dimensionamiento de pared.
| Grado (API) | ISO 3183 | Límite elástico mínimo (SMYS) | Resistencia mínima a la tracción (UTS) |
|---|---|---|---|
| B | L245 | 245 MPa (35,500 psi) | 415 MPa (60,200 psi) |
| X42 | L290 | 290 MPa (42,100 psi) | 415 MPa (60,200 psi) |
| X46 | L320 | 320 MPa (46,400 psi) | 435 MPa (63,100 psi) |
| X52 | L360 | 360 MPa (52,200 psi) | 460 MPa (66,700 psi) |
| X56 | L390 | 390 MPa (56,600 psi) | 490 MPa (71,100 psi) |
| X60 | L415 | 415 MPa (60,200 psi) | 520 MPa (75,400 psi) |
| X65 | L450 | 450 MPa (65,300 psi) | 535 MPa (77,600 psi) |
| X70 | L485 | 485 MPa (70,300 psi) | 570 MPa (82,700 psi) |
| X80 | L555 | 555 MPa (80,500 psi) | 625 MPa (90,600 psi) |
Valores según las tablas de grados de API 5L / ISO 3183. PSL1 solo indica el límite elástico mínimo y la resistencia mínima a la tracción; PSL2 también establece valores máximos para ambos, y la resistencia mínima a la tracción especificada aumenta de 415 MPa en el grado B a 625 MPa en X80.
El sufijo de letra en un grado PSL2 indica la condición de entrega, es decir, cómo se laminó o se sometió a tratamiento térmico la tubería, y cambia la soldabilidad tanto como el grado:
- ✔Rlaminada en caliente (sin tratamiento térmico). Común en grados bajos.
- ✔Nnormalizada (o conformada por normalización). Refina el grano para mejorar la tenacidad.
- ✔Qtemplada y revenida. Mayor resistencia con tenacidad controlada.
- ✔Mtermomecánica (TMCP). Predomina en la tubería para líneas moderna de alto grado porque alcanza la resistencia X70/X80 con bajo contenido de carbono, lo que mantiene la soldabilidad en campo.
X65MS y X65N tienen el mismo límite elástico mínimo de 450 MPa, pero son aceros distintos para soldar: la “M” indica una ruta termomecánica de bajo carbono, la “N” indica normalizado, la “Q” indica normalizado y revenido, y la “S” identifica el servicio ácido. Especifique la letra o dejará la metalurgia en manos del fabricante. Cada propiedad se determina para el cuerpo de la tubería y se verifica a lo largo de su longitud; el cuerpo de una tubería PSL2 también debe cumplir los valores de impacto y dureza que la condición de entrega seleccionada proporciona.
PSL1 frente a PSL2: la escalada que realmente aumenta el costo
PSL1 y PSL2 parecen dos versiones de la misma tubería, pero son dos contratos de calidad diferentes. PSL1 ofrece propiedades mecánicas mínimas y deja varias pruebas a opción del comprador. PSL2 añade una capa obligatoria de ensayos y trazabilidad, y ahí es donde se concentran el costo, el plazo de entrega y, en líneas críticas, la seguridad.
Ruta de escalamiento de PSL1 a PSL2
La ruta de escalamiento de PSL1 a PSL2 es la lista breve de condiciones que convierten PSL2 de una opción conveniente en un requisito; úsela para decidir el nivel antes de cotizar la tubería.
| Requisito | PSL1 | PSL2 |
|---|---|---|
| Ensayo de impacto Charpy con entalla en V (CVN) | No requerido | Requerido: promedio mínimo de 27 J transversal / 41 J longitudinal a 0 °C (según la Tabla 14) |
| Ensayo no destructivo (soldadura y cuerpo) | A opción del comprador | Obligatorio |
| Límite máximo elástico / de tracción | No especificado | Limitado (relación límite elástico-resistencia a la tracción ≤ 0.93) |
| Control del carbono equivalente | Solo por encima de C 0.12% | CEₓₓ₷ ≤ 0.43 / CEₚ₋ₘ ≤ 0.25 |
| Trazabilidad | Nivel de colada | Cada longitud vinculada a una unidad de ensayo con resultados registrados |
El escalamiento abarca muchas dimensiones y grados de tubería PSL2, desde el grado B hasta X80, por lo que esas dimensiones y grados PSL2 están sujetos tanto a un mínimo como a un máximo, no solo a un límite inferior. ¿Cuándo se vuelve innegociable el escalamiento? Especifique PSL2 siempre que se cumpla alguna de estas condiciones: la línea transporta producto ácido (H₂S) o CO₂; opera en servicio offshore (Anexo J) o en un área de alta consecuencia; necesita una propiedad definida de control de fractura (tenacidad); o su diseño exige un límite elástico máximo controlado, no solo un mínimo. Si ninguna aplica, una línea de agua o recolección de baja presión en grado B, PSL1, es una opción legítima y más económica. Un error común es elegir PSL2 por defecto “para estar seguros” en una línea que nunca necesitó el ensayo de impacto o, peor aún, escribir PSL1 en una línea ácida que legalmente necesita el anexo de servicio ácido de PSL2.
La diferencia de PSL que más se pasa por alto es el ensayo no destructivo. Para PSL2, el fabricante debe realizar END en la costura de soldadura y el cuerpo de la tubería; para PSL1 solo se hace si se solicita. Si su especificación no dice nada y compra PSL1, puede recibir tubería para líneas cuya costura nunca fue inspeccionada volumétricamente. Los ingenieros de campo señalan esto como una de las brechas más frecuentes detectadas en la inspección de recepción. No es casualidad que las normas de MAOP alternativa de 49 CFR 192.112 se basen precisamente en estos atributos de control de fractura y calidad de PSL2.
Dimensionamiento del espesor: de la presión de diseño al grado
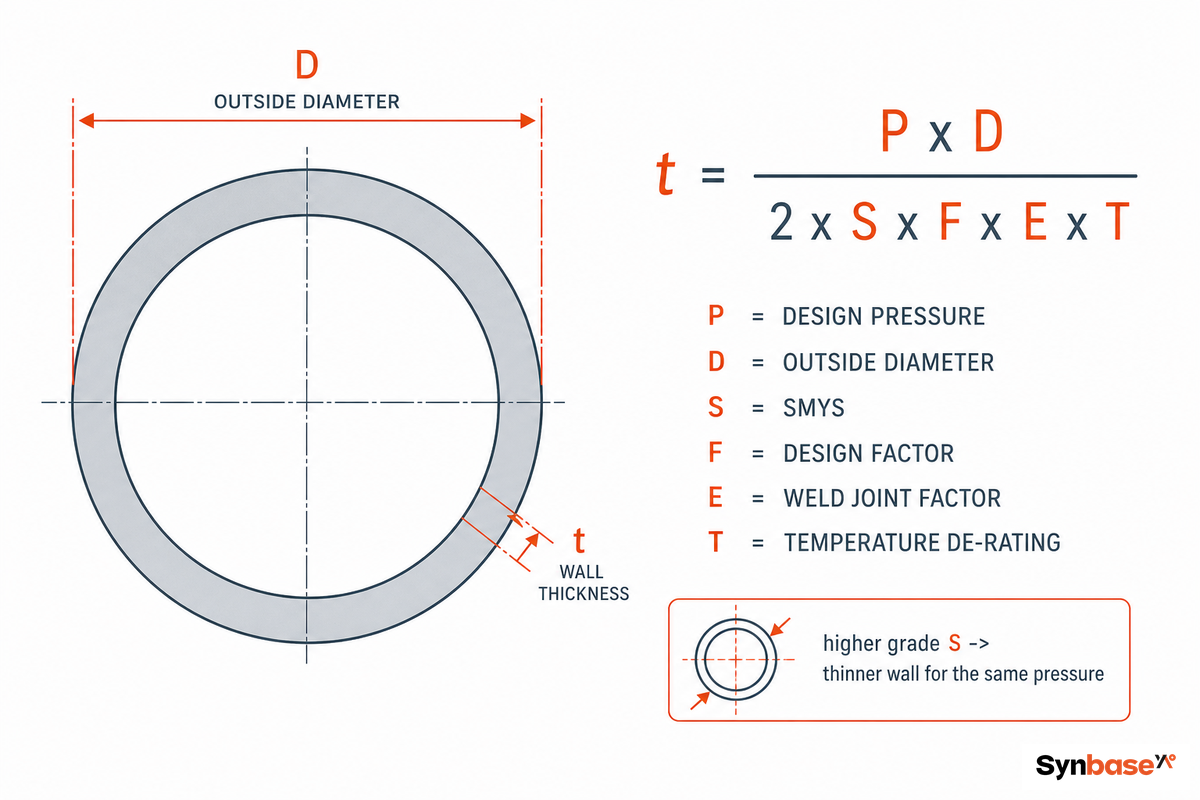
El espesor de pared es donde el grado elegido finalmente entra en acción. Esa tarea corresponde a la fórmula de Barlow, que relaciona la presión interna con el esfuerzo circunferencial en una tubería de pared delgada. Para dimensionar un espesor mínimo se reorganiza la fórmula y, en una línea regulada, se multiplica el límite elástico del acero por tres factores de reducción antes de utilizarlo.
Guía paso a paso para dimensionar de grado a presión
La guía paso a paso para dimensionar de grado a presión toma una línea, un diámetro, una presión de diseño y un grado, y los introduce en la fórmula de Barlow con los factores de diseño reglamentarios, para que pueda repetir el cálculo con sus propios valores.
Espesor mínimo de pared a partir de la presión de diseño: t = P D / (2 S F E T), utilizando el diámetro exterior D (la convención conservadora de 49 CFR 192.105), donde P = presión de diseño, S = límite elástico mínimo especificado, F = factor de diseño (ubicación), E = factor de junta longitudinal, T = factor de reducción por temperatura.
Ejemplo resuelto. Una línea de transmisión de gas X65 de 24 in (610 mm) de diámetro exterior, ubicación Clase 1 (F = 0.72), sin costura o SAW (E = 1.00), temperatura ambiente (T = 1.00), presión de diseño de 1,440 psig:
t = (1,440 × 24) / (2 × 65,300 × 0.72 × 1.00 × 1.00) = 34,560 / 94,032 = 0.368 in (9.3 mm) de espesor mínimo.
Cambie el grado a X52 y la misma línea necesita aproximadamente 0.462 in; esa es la penalización en espesor y tonelaje de especificar un grado inferior, o el ahorro de especificar uno superior. Introduzca su propio D, P, grado y factor de clase para dimensionar cualquier línea de la misma manera.
Dos advertencias antes de confiar en el número. Primero, ese ejemplo corresponde a una línea de transmisión de gas conforme a 49 CFR Parte 192, donde el factor de diseño F disminuye con la clase de ubicación: 0.72 en Clase 1, 0.60 en Clase 2, 0.50 en Clase 3, 0.40 en Clase 4, y disminuye aún más en cruces de carreteras, conjuntos fabricados, estaciones compresoras y elevadores de plataforma. Una línea de líquidos peligrosos o de dióxido de carbono se rige por 49 CFR Parte 195, que aplica un factor de diseño fijo de 0.72 (con excepciones para servicio offshore y expansión en frío) en lugar de clases de ubicación. Si elige la Parte equivocada, su F será incorrecto.
Segundo, Barlow proporciona el espesor mínimo para el esfuerzo circunferencial; no constituye todo el cálculo de la presión máxima admisible de operación. La MAOP completa también depende del factor de reducción por temperatura de 49 CFR 192.105 y de las condiciones de diseño adicionales de 192.112: control de fractura, aseguramiento de la calidad del fabricante y de la costura, recubrimiento y registros. Barlow dimensiona el acero; el código determina hasta qué presión puede llevarlo. Una vez obtenido el espesor mínimo, redondee hacia arriba hasta la cédula normalizada más cercana, SCH 40, 80 o 160, a partir de una tabla de espesores de tubería API 5L, y confirme las dimensiones resultantes de la tubería para líneas API 5L con su lista de líneas antes de liberar la orden.
Sin costura frente a soldada (SMLS / LSAW / SSAW / ERW): el mito y la regla
¿La tubería sin costura es más segura que la soldada? Para la mayor parte de la gama moderna de tuberías para líneas, no, y la creencia de que lo es ha inflado silenciosamente los presupuestos de proyectos durante décadas. Según las normas estadounidenses de transmisión de gas, ambas se consideran equivalentes: 49 CFR 192.113 asigna un factor de unión longitudinal E de 1.00 a las tuberías sin costura, soldadas por resistencia eléctrica (ERW), soldadas por chispa eléctrica y soldadas por arco sumergido, incluida la tubería para líneas soldada por arco sumergido doble (DSAW), por igual. Solo la tubería soldada a tope en horno continuo tiene una reducción, a 0.60.
Este es el matiz que la mayoría de las guías omiten: la cifra «ERW obtiene 0.85» que quizá haya visto es real, pero corresponde a otro código. ASME B31.3, para tuberías de proceso, penaliza la ERW frente a la tubería sin costura; ASME B31.8 y 49 CFR 192, aplicables a la transmisión de gas, no lo hacen. Por lo tanto, que una tubería de acero soldada esté sujeta a una penalización por factor de unión depende del código; no es una propiedad universal de la costura de soldadura. En la práctica, esto importa al preparar la especificación, porque la misma tubería para líneas X65 puede fabricarse mediante ERW conforme a un código para gas sin penalización de espesor de pared, pero puede requerir un espesor de pared aproximadamente 15% mayor según B31.3; la diferencia se debe al código aplicable, no a ningún defecto de la soldadura.
«Una vez que la calidad mejoró después de mediados de los años 1980, se consideraba que la tubería para líneas ERW de más de seis pulgadas era igual o mejor que cualquier tubería sin costura fabricada en el mundo. El riesgo real no es el proceso, sino un camión de un distribuidor sin auditar que podría contener rechazos de otra empresa».
Los registros de campo respaldan esto de maneras sorprendentes. La tubería de acero sin costura en realidad tiene una superficie interior más rugosa y tolerancias dimensionales más amplias que la tubería soldada; la tubería para líneas soldada ofrece una concentricidad más precisa, una pared nominal más delgada y longitudes mayores. La mayoría de las fallas por corrosión influenciada microbiológicamente en líneas de recolección ERW son un problema de instalación, no un defecto de la tubería: se concentran en la zona afectada por el calor de la costura longitudinal cuando la soldadura queda en la parte inferior de la tubería, en una depresión con agua estancada, y se evitan colocando la costura fuera de la parte inferior, aproximadamente 60° por unión. Además, una patente reciente de JFE Steel (EP4484047A1, 2025) sobre el control de calidad de soldaduras de alta frecuencia muestra cuánto se sigue mejorando activamente el proceso de tubería soldada.
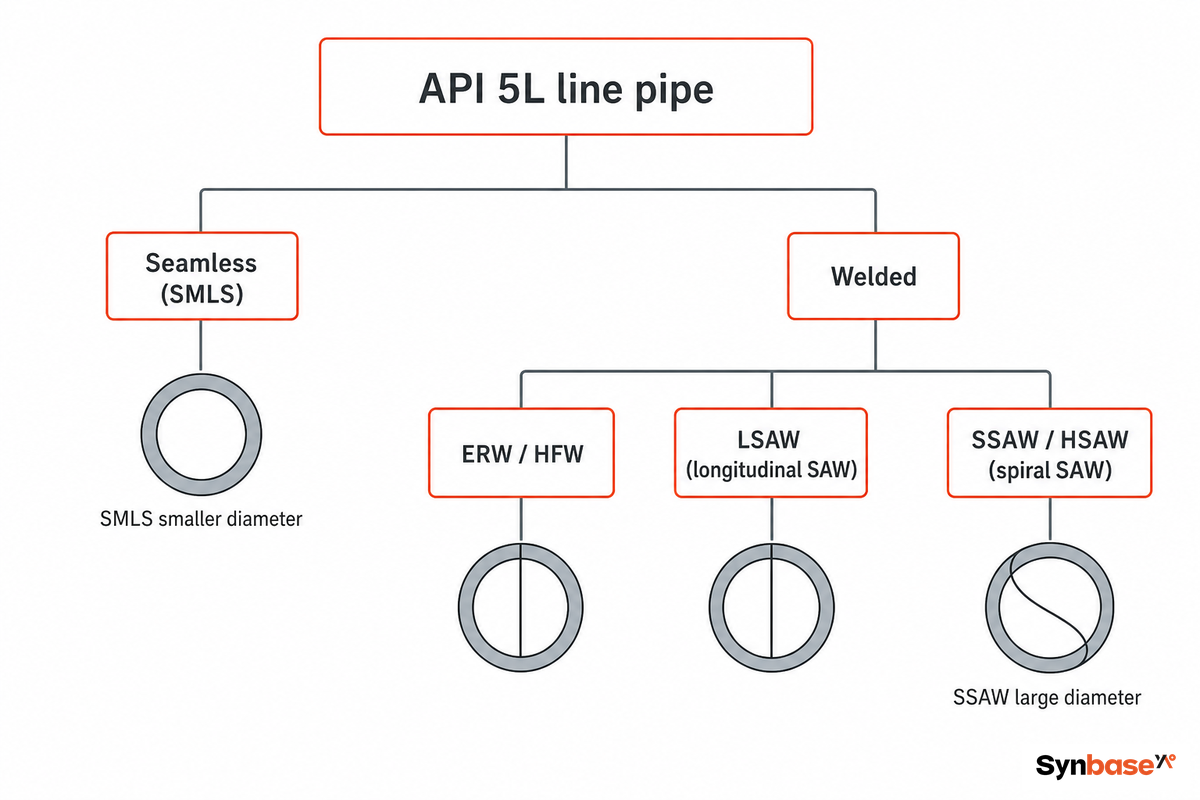
Imagine a un comprador que escribe «solo sin costura» en una especificación para una línea principal de 36 in para sentirse seguro. Esa cláusula descarta la tubería LSAW con la que realmente se fabrica ese diámetro, lo que obliga a realizar un pedido de tubería sin costura más costoso y lento sin obtener una ganancia de confiabilidad medible: un caso clásico de una especificación que contradice la forma en que se fabrica la tubería. Adapte la ruta de fabricación al servicio, no al reflejo; esa es la regla honesta. En una tubería sin costura API 5L no hay soldadura que inspeccionar; en una ruta soldada, la resistencia a la tracción de la soldadura importa tanto como la del cuerpo del componente o de la tubería, por lo que la soldadura por arco sumergido de una placa de acero conformada se califica para demostrar la resistencia de la costura de soldadura. Los diámetros pequeños, las presiones muy altas o el gas ácido favorecen la tubería sin costura. Las líneas principales de gran diámetro utilizan tubería LSAW soldada longitudinalmente por arco sumergido; las líneas de diámetro muy grande y menor presión para agua y pilotes utilizan tubería SSAW soldada en espiral por arco sumergido. También existe un límite de suministro que conviene conocer: resulta poco práctico abastecer LSAW de menos de aproximadamente 16 in, por lo que una cláusula bien intencionada de «usar LSAW en todas partes» simplemente obliga a los proveedores a volver a la tubería sin costura o ERW. Para conocer los detalles del proceso de cada ruta soldada, consulte nuestra guía de tubería LSAW y nuestra guía de tubería soldada en espiral.
API 5L frente a ASTM A106 y A53 (e ISO 3183): cuándo prevalece cada norma
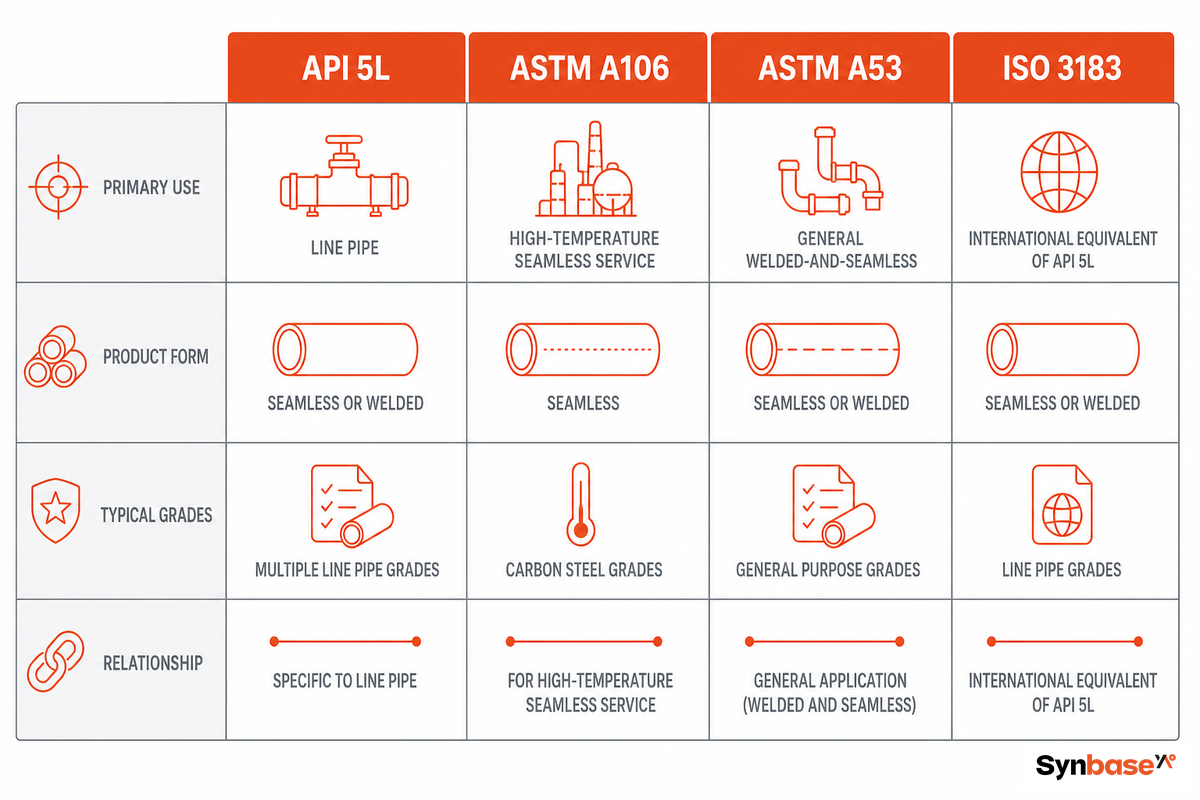
API 5L Grado B, ASTM A106 Grado B y ASTM A53 Grado B comparten el mismo límite elástico mínimo de 245 MPa, por lo que a menudo se consideran intercambiables en el extremo inferior. Para el servicio general a presión, esto es ampliamente cierto. Sin embargo, «intercambiable comercialmente» y «la norma correcta» son dos preguntas distintas, y la respuesta se divide según el propósito.
API 5L es una especificación de tubería para líneas: incorpora el marco PSL1/PSL2 con sus normas de tenacidad, ensayos no destructivos y trazabilidad, diseñado para el transporte por tuberías. ASTM A106 es una especificación para tubería sin costura destinada a servicio a presión a alta temperatura, sin ningún nivel PSL; A53 es una especificación para tuberías soldadas y sin costura para servicios menos exigentes. Las tres están reconocidas en la tabla federal de factores de unión: 49 CFR 192.7 incorpora A53/A53M-22, A106/A106M-19A y A333/A333M-18 junto con API 5L para su uso en 192.113, por lo que cualquiera de ellas puede ser elegible. Lo que cambia es la función en la línea: solo API 5L aporta el paquete PSL2 de control de fractura y trazabilidad de coladas que normalmente necesita una línea de transmisión.
La correspondencia con ISO 3183 es directa y conviene tenerla a mano: L245 = B, L360 = X52, L450 = X65, hasta L555 = X80. Sin embargo, tenga cuidado con los grados altos. No existe un equivalente ASTM de tubería para líneas para X52 y superiores, por lo que sustituirlos por «un grado A106 similar» elimina silenciosamente la tenacidad PSL2 y la trazabilidad que su revisión de diseño da por supuestas. Por encima del Grado B, especifique mediante el grado y el PSL de API 5L, no mediante un equivalente ASTM aproximado.
Un ejemplo concreto hace evidente la trampa. Un ingeniero que escribe «ASTM A106 Grado B» en una línea principal de gas X52 de 30 in se enfrenta a un problema en la revisión de diseño: A106 no tiene ningún grado X52 ni los ensayos de impacto PSL2 y control de fractura que necesita una línea de transmisión de 30 in. Es necesario volver a emitir la orden de compra con la designación correcta API 5L X52 PSL2, lo que cuesta un ciclo de adquisiciones. La regla que lo evita es la siguiente: cuando el trabajo consiste en transportar mediante tubería para líneas, parta de la edición vigente de API 5L; recurra a A106 o A53 solo para los casos de servicio a presión sin costura o de menor exigencia para los que esas especificaciones fueron redactadas.
Composición química y equivalente de carbono: por qué PSL2 limita el CE
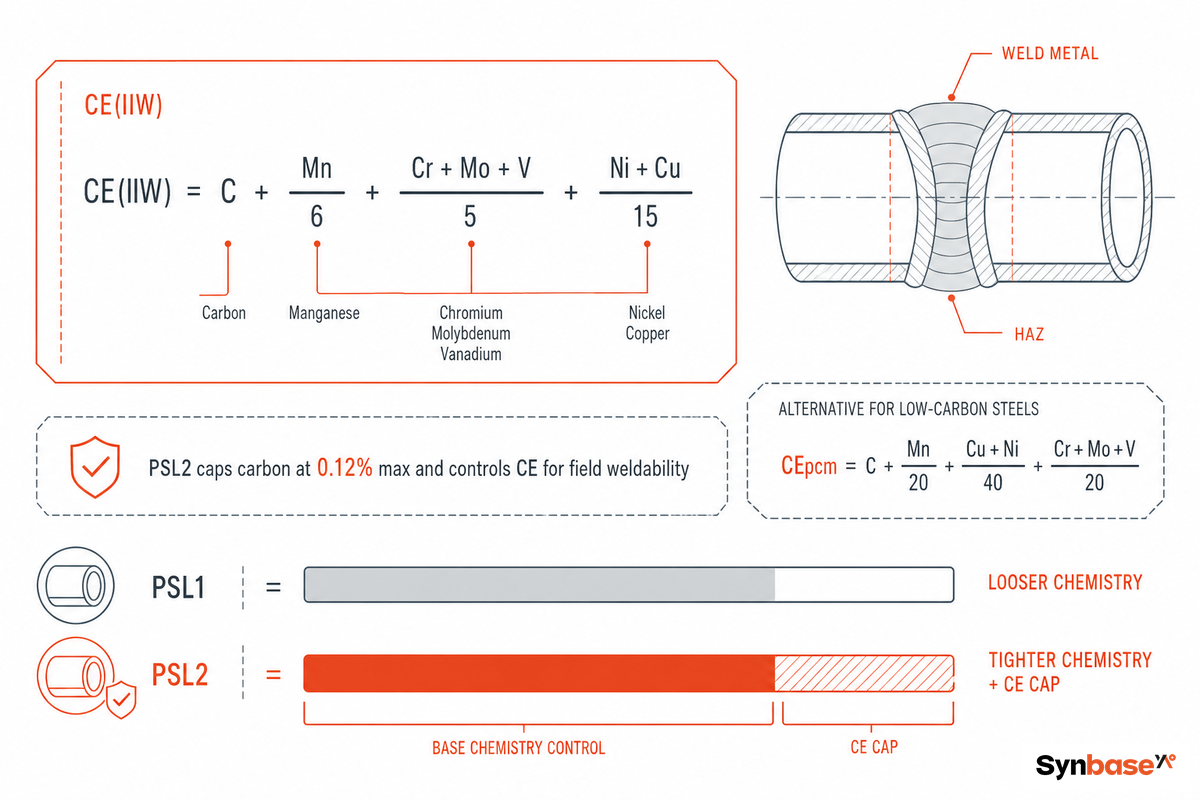
El equivalente de carbono es el número más importante de un certificado de fábrica PSL2 que la mayoría de los compradores nunca verifica. El equivalente de carbono (CE) integra el contenido de aleación en una sola cifra que predice qué tan dura será la zona afectada por el calor al soldar la tubería, y una zona afectada por el calor dura y frágil es donde comienza el agrietamiento asistido por hidrógeno. Por eso existe, en primer lugar, el nivel de propiedades mecánicas PSL2.
API 5L PSL2 limita el equivalente de carbono de dos maneras, y el límite aplicable depende del contenido de carbono. Para aceros con más de 0.12 % de carbono, el límite es CEₓₓ₷ ≤ 0.43. Para aceros de bajo carbono con un contenido igual o inferior a 0.12 % —los grados termomecánicos que hacen posibles los X70 y X80 modernos—, el límite es CEₚ₋ₘ ≤ 0.25, calculado como CE(Pcm) = C + Si/30 + Mn/20 + Cu/20 + Ni/60 + Cr/20 + Mo/15 + V/10 + 5B. El beneficio se refleja en la soldabilidad en campo: un X70 de bajo carbono y bajo CE puede soldarse con menos precalentamiento y menor riesgo de agrietamiento que un acero antiguo de alto carbono y mucha menor resistencia.
Dos entornos de servicio llevan la composición química aún más lejos. Para líneas de servicio ácido (H₂S), el Anexo H de API 5L invoca NACE MR0175 / ISO 15156, con ensayos de agrietamiento inducido por hidrógeno y agrietamiento por tensión de sulfuros, además de límites de dureza: son los ensayos de servicio ácido que amplió la 47.ª edición. Para líneas marinas, el Anexo J de API 5L añade controles de tenacidad y dimensionales sobre el mismo grado. En el transporte de dióxido de carbono, la metalurgia se ha convertido en un objetivo definido: un informe de 2022 del Departamento de Energía de Estados Unidos sobre la cadena de suministro de captura de carbono identifica el acero para tuberías de transporte de CO₂ como «similar a (o el mismo que) API 5L X65, un acero para tuberías para líneas de bajo carbono», vinculando el grado solicitado con las exigencias de corrosión y fragilización del servicio de captura de carbono. Una patente independiente de JFE Steel (WO2024071352A1, 2024) sobre acero para tuberías para líneas resistente a la fragilización por hidrógeno muestra la misma presión sobre la composición química desde el lado del hidrógeno.
Por eso el equivalente de carbono debe figurar en la lista de comprobación de inspección de recepción, no solo en el archivo de la fábrica. Un certificado de fábrica que muestre un CE(Pcm) de 0.24 en una línea X70, por ejemplo, indica al ingeniero de soldadura que la tubería puede unirse con un precalentamiento moderado; un valor que se acerque al límite de 0.25 señala un riesgo de agrietamiento que modifica el procedimiento de soldadura en campo. Leer ese número antes de que la tubería llegue al derecho de vía marca la diferencia entre una soldadura rutinaria y un problema de retrabajo descubierto durante la construcción.
6 errores al redactar especificaciones que hacen fracasar una revisión de diseño
Una tubería conforme aún puede fallarle si la especificación de compra es incorrecta. Estos son los seis errores que aparecen con mayor frecuencia cuando los ingenieros auditan las designaciones de tubería para líneas, cada uno con su corrección.
| Error | Por qué falla | La corrección |
|---|---|---|
| Omitir la edición (o citar una incorrecta) | Las normas de composición química y ensayos varían según la edición; «API 5L X52» por sí sola es ambigua. | Indique la edición, las erratas y el PSL: la 46.ª para trabajos de PHMSA y la 47.ª cuando se requiera la norma más reciente. |
| Especificar un grado excesivo | Usar X70 cuando X52 es suficiente implica una penalización de soldadura y precalentamiento sin ganar confiabilidad. | Dimensione el grado a partir de la presión de diseño; aumente solo cuando lo exijan el espesor de pared o el peso. |
| Reflejo de «solo sin costura» | Excluye tubería PSL2 soldada totalmente conforme y eleva el costo en líneas grandes. | Permita la ruta soldada que se adapte al servicio; reserve la tubería sin costura para diámetros pequeños o servicio ácido. |
| Omitir la condición de entrega | X52, X52M y X52N son aceros diferentes para soldar. | Añada explícitamente el sufijo R/N/Q/M (y S para servicio ácido). |
| Olvidar el Anexo H para servicio ácido | Una orden PSL2 básica no incluye ensayos HIC/SSC ni límite de dureza. | Indique el servicio ácido del Anexo H conforme a NACE MR0175 / ISO 15156. |
| Sustituir A106 por un grado X | No existe un equivalente ASTM de tubería para líneas por encima del Grado B; se pierde la tenacidad PSL2. | Especifique mediante el grado y el PSL de API 5L para X42 y superiores. |
Un mismo patrón aparece en los seis casos: una designación de tubería para líneas solo es tan buena como los parámetros que se escriben. Indique la edición, el grado, el PSL, la condición de entrega y el anexo de servicio, y respalde la orden con un plan documentado de inspección y ensayos, puntos de inspección presencial y aceptación del certificado de ensayo de fábrica. Esa es la diferencia entre una especificación que una fábrica puede interpretar silenciosamente a su favor y otra que no puede.
¿Está especificando tubería para líneas API 5L para un proyecto?
Synbase Steel lamina tubería para líneas API 5L en sus propias líneas de fabricación sin costura, LSAW y SSAW, y emite certificados de ensayo de fábrica EN 10204 3.2 trazables a la colada. Envíe su grado, PSL, dimensiones y servicio, y reciba una cotización desglosada por partida con un certificado de muestra para revisar: soluciones de tuberías diseñadas desde la fábrica que fundió el acero.
Consulte la tubería para líneas API 5L directamente de la fábrica →Preguntas frecuentes
P: ¿Qué es la tubería para líneas API 5L?
Ver respuesta
P: ¿API 5L es lo mismo que A106?
Ver respuesta
P: ¿Cuál es la edición más reciente de API 5L?
Ver respuesta
P: ¿A qué material equivale API 5L?
Ver respuesta
P: ¿Cuál es la diferencia entre las tuberías PSL1 y PSL2?
Ver respuesta
P: ¿Qué dimensiones y grados cubre API 5L?
Ver respuesta
P: ¿Por qué es importante el recubrimiento para las tuberías API 5L?
Ver respuesta
Sobre este análisis
Esta guía se redactó para separar las tres capas que más suelen complicar una compra de API 5L: la edición publicada más reciente (47.ª), la edición que su organismo regulador incorpora legalmente (46.ª, según 49 CFR 192.7) y el código de diseño que realmente dimensiona el espesor de pared. Synbase Steel es la empresa de tuberías de E-CHENG STEEL GROUP y lamina tubería para líneas API 5L en sus propias líneas sin costura, LSAW y SSAW; la interpretación de la especificación es neutral respecto de los proveedores y se basa en la norma API, el Código de Reglamentos Federales de Estados Unidos y la práctica de ingeniería de campo. Revisado por el equipo técnico de Synbase Steel.
Referencias y fuentes
- API anuncia la 47.ª edición de la Especificación API 5L (2 de junio de 2026)American Petroleum Institute
- 49 CFR 192.7, documentos incorporados por referenciaAdministración de Seguridad de Tuberías y Materiales Peligrosos de Estados Unidos
- 49 CFR 192.111, factor de diseño (F)Código de Reglamentos Federales de Estados Unidos
- 49 CFR 192.113, factor de unión longitudinal (E)Código de Reglamentos Federales de Estados Unidos
- Informe sobre la cadena de suministro de captura de carbonoDepartamento de Energía de Estados Unidos
- API anuncia la 47.ª edición de la norma fundamental para tuberías para líneasWorld Pipelines
- EP4484047A1, tubería soldada por resistencia eléctrica y método de fabricaciónJFE Steel Corporation (2025)
- WO2024071352A1, acero para tuberías para líneas resistente a la fragilización por hidrógenoJFE Steel Corporation (2024)
Artículos relacionados
- Tubería LSAW: cómo especificar y verificar una tubería para líneas soldada longitudinalmente por arco sumergido
- Tubería soldada en espiral (SSAW): proceso, normas, selección y control de calidad
- Tubería para líneas API 5L directamente de la fábrica: grados, PSL y MTC
- Tipos de bridas: cómo diferenciarlas y elegir la adecuada
- Brida de cuello para soldar: dimensiones, clases, materiales y cómo elegirla
- Acoplamientos para tuberías de revestimiento y tubos OCTG (API 5CT)






