Diperbarui Juli 2026 · Ditinjau oleh tim teknis Synbase Steel.
Pipa saluran API 5L adalah pipa baja yang digunakan untuk membangun sebagian besar jaringan pipa minyak, gas, air, dan kini karbon dioksida, tetapi spesifikasi yang mendasarinya mudah disalahartikan, dan satu baris yang keliru dalam pesanan pembelian dapat menempatkan pipa yang tidak memenuhi persyaratan di jalur pipa Anda. Panduan ini ditujukan bagi insinyur atau pembeli yang harus menentukan spesifikasi, ukuran, dan memverifikasi pipa saluran API 5L dengan benar, bukan sekadar membelinya. Kami membahas hal-hal yang benar-benar dikendalikan standar, cara menguraikan grade dan level spesifikasi produk, cara menentukan ketebalan dinding dari tekanan desain, serta perubahan nyata dalam edisi ke-47 yang baru diterbitkan.
Dalam satu paragraf: Pipa saluran API 5L adalah pipa baja yang dibuat sesuai Spesifikasi 5L American Petroleum Institute (setara dengan ISO 3183) untuk transportasi minyak, gas, dan air melalui jaringan pipa. Produk ini tersedia dalam dua level spesifikasi produk, PSL1 dan PSL2, dengan grade dari B (L245) hingga X80 (L555), dalam bentuk baja seamless dan las. Spesifikasi ini menetapkan persyaratan material, manufaktur, dan pengujian; standar ini sendiri tidak menentukan ukuran ketebalan dinding, karena ASME B31.4/B31.8 dan 49 CFR yang menetapkannya.
Spesifikasi Singkat: API 5L Sekilas
| Edisi terbaru yang diterbitkan | Ke-47 (2 Juni 2026) |
| Edisi yang diwajibkan regulator AS | Ke-46, April 2018 (menurut 49 CFR 192.7) |
| Grade | B / X42–X80 (ISO L245–L555) |
| Level spesifikasi produk | PSL1 dan PSL2 |
| Bentuk produk | SMLS, LSAW, SSAW, ERW/HFW |
| Padanan ISO | ISO 3183 |
| Ruang lingkup | Pipa saluran untuk transportasi minyak bumi, gas alam, air & CO₂ |
Hal yang Sebenarnya Ditentukan API 5L (dan yang Tidak)
API 5L adalah spesifikasi American Petroleum Institute untuk manufaktur pipa saluran baja seamless dan las yang digunakan dalam sistem transportasi perpipaan untuk industri minyak bumi dan gas alam. Judul resminya adalah API Specification 5L, Specification for Line Pipe, dan standar khusus ini mencakup pipa baja seamless dan las yang ditujukan sebagai pipa untuk sistem transportasi perpipaan.
Ketika suatu proyek mencantumkan spesifikasi API 5L lengkap, yang dimaksud adalah dokumen ini, yaitu standar API 5L yang mengatur baja, bukan desain jaringan pipa. Pertama kali diterbitkan pada 1924 sebagai standar pertama API, dokumen saat ini disusun berdasarkan masukan pakar bidang terkait dari lebih dari selusin negara dan secara teknis setara dengan ISO 3183.
Baca ruang lingkupnya dengan cermat karena bagian ini menetapkan apa yang dilakukan standar dan, yang sama pentingnya, apa yang diserahkan kepada kode lain. Spesifikasi pipa API 5L menetapkan persyaratan komposisi material, proses manufaktur, inspeksi, pengujian, penandaan, dan ketertelusuran heat. Pipa saluran yang memenuhi persyaratan hanya boleh membawa Monogram API jika produsennya memiliki lisensi berdasarkan program API Monogram/APIQR. Hal yang tidak dilakukan spesifikasi 5L adalah memberi tahu Anda seberapa tebal dinding yang diperlukan. Ketebalan dinding dan tekanan operasi maksimum yang diizinkan diatur oleh kode desain jaringan pipa, ASME B31.8 untuk transmisi gas, B31.4 untuk cairan berbahaya, serta aturan federal dalam 49 CFR 192.105 (Bagian 192) dan Bagian 195. Spesifikasi ini juga sepenuhnya mengecualikan pipa cor.
Perbedaan ini terlihat segera ketika Anda meminta rating tekanan. Spesifikasi yang menyebut “API 5L X60” tetapi menyerahkan ketebalan dinding kepada pembaca hanya menghasilkan harga, bukan desain, karena standar menetapkan baja sedangkan kode desain menetapkan seberapa besar beban operasi yang diizinkan. Insinyur yang mengabaikan batas ini akhirnya memiliki pipa yang memenuhi standar tetapi tetap gagal dalam perhitungan tekanan, lalu menyalahkan pabrik atas celah yang dibuat oleh pesanan pembelian.
Edisi ke-47 (2026): Apa yang Berubah dan Mengapa Penting
Edisi API Spec 5L yang saat ini diterbitkan adalah edisi ke-47, dirilis pada 2 Juni 2026. Inilah perbedaan yang hampir selalu keliru di halaman vendor: edisi terbaru yang diterbitkan dan edisi yang diwajibkan secara hukum oleh regulator bukanlah dokumen yang sama. Menyelesaikan dua lapisan ini menentukan apakah RFQ Anda akan lolos tinjauan desain atau tidak.
Log Perubahan Edisi ke-47
Log Perubahan Edisi ke-47 adalah pembacaan kami dalam bahasa sederhana mengenai hal-hal yang ditambahkan API di lebih dari 15 bidang topik dalam revisi 2026, yaitu persyaratan yang perlu diketahui penentu spesifikasi, bukan sekadar penyuntingan editorial.
| Bidang topik yang diperbarui dalam edisi ke-47 | Artinya bagi pembeli |
|---|---|
| Persyaratan jaringan pipa transmisi karbon dioksida | Standar ini kini secara eksplisit mencakup layanan CO₂ — perubahan utama untuk proyek penangkapan karbon. |
| Mutu las frekuensi tinggi (HFW) | Aturan mutu yang lebih ketat untuk pipa HFW — pipa saluran las kini harus memenuhi tolok ukur yang lebih tinggi dan lebih eksplisit. |
| Retak tegangan sulfida (SSC) & persyaratan layanan sour | Bahasa pengujian layanan sour dan SSC diperluas untuk jalur H₂S. |
| Ketangguhan impak & pengendalian laminasi | Pengendalian patahan dan mutu pelat diperkuat. |
| Rentang unsur kimia | Batas komposisi disesuaikan — konfirmasikan komposisi kimia terhadap edisi yang Anda pesan. |
| Pengujian & catatan: sertifikasi personel NDE, pengujian partikel magnetik, kalibrasi alat ukur uji hidrostatik, perataan uji tarik, retensi catatan | Tugas jaminan mutu dan dokumentasi yang lebih preskriptif bagi pabrik. |
Sumber: pengumuman API tentang edisi ke-47 API Specification 5L, 2 Juni 2026.
Halaman yang menyebut edisi ke-46 sebagai “berlaku saat ini” — dan beberapa masih mengutip API 5L edisi ke-45 yang lebih lama — bukan sekadar kedaluwarsa. Dalam Code of Federal Regulations elektronik 2026, 49 CFR 192.7 masih mengadopsi melalui referensi “API Specification 5L, Line Pipe, edisi ke-46, April 2018, termasuk Errata 1” untuk penggunaan jaringan pipa gas AS, dan aturan cairan berbahaya dalam 49 CFR Bagian 195 melakukan hal yang sama. Jadi, untuk jaringan pipa yang diatur di AS, edisi ke-46 adalah edisi yang diwajibkan hukum saat ini, meskipun edisi ke-47 telah diterbitkan.
Dalam praktiknya, cantumkan edisinya dan ketahui kedua nomornya. Rujuk edisi ke-47 jika proyek atau kontrak klien Anda meminta standar terbaru yang diterbitkan; rujuk edisi ke-46 jika Anda berada di bawah yurisdiksi PHMSA sampai adopsi melalui referensi diperbarui. Jangan berasumsi bahwa siaran berita langsung mengubah hukum; pembaruan tersebut merupakan proses pembuatan aturan tersendiri di masa mendatang. Jadi, ketika lembar data atau kolega menyebut edisi terbaru API 5L, pahami sebagai edisi ke-47, tetapi pastikan edisi yang sebenarnya diwajibkan kontrak dan regulator Anda sebelum dicantumkan pada gambar.
Menguraikan Grade: SMYS, Nomor X & Kondisi Pengiriman
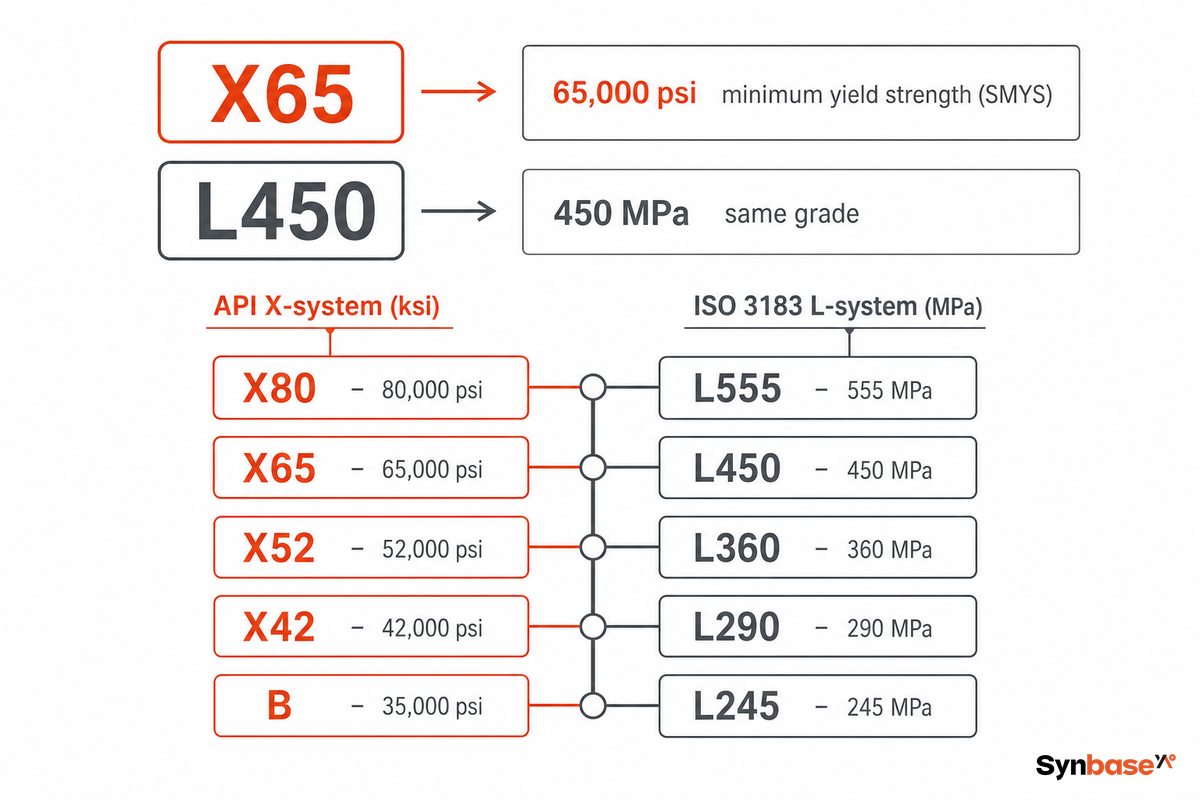
Nama grade API 5L secara langsung mengodekan tepat satu hal: kekuatan luluh minimum. Dalam sistem X, angkanya adalah kekuatan luluh minimum yang ditetapkan dalam ribuan psi, dibulatkan ke bawah; X65 berarti kekuatan luluh minimum 65.000 psi. Dalam sistem L ISO 3183, angkanya adalah kekuatan luluh minimum yang sama, dinyatakan dalam MPa, yaitu L450. Karena itu X65 dan L450 merupakan grade yang sama. Hal lain tentang grade tersebut — dinding, berat, dan rating tekanan — berasal dari desain, bukan dari namanya. Berdasarkan 49 CFR 192.107, kekuatan luluh minimum yang ditetapkan itu adalah nilai tepat yang boleh digunakan oleh rumus penentuan ukuran dinding.
| Grade (API) | ISO 3183 | Kekuatan luluh minimum (SMYS) | Kekuatan tarik minimum (UTS) |
|---|---|---|---|
| B | L245 | 245 MPa (35.500 psi) | 415 MPa (60.200 psi) |
| X42 | L290 | 290 MPa (42.100 psi) | 415 MPa (60.200 psi) |
| X46 | L320 | 320 MPa (46.400 psi) | 435 MPa (63.100 psi) |
| X52 | L360 | 360 MPa (52.200 psi) | 460 MPa (66.700 psi) |
| X56 | L390 | 390 MPa (56.600 psi) | 490 MPa (71.100 psi) |
| X60 | L415 | 415 MPa (60.200 psi) | 520 MPa (75.400 psi) |
| X65 | L450 | 450 MPa (65.300 psi) | 535 MPa (77.600 psi) |
| X70 | L485 | 485 MPa (70.300 psi) | 570 MPa (82.700 psi) |
| X80 | L555 | 555 MPa (80.500 psi) | 625 MPa (90.600 psi) |
Nilai sesuai tabel grade API 5L / ISO 3183. PSL1 hanya mencantumkan kekuatan luluh minimum dan kekuatan tarik minimum; PSL2 juga menetapkan batas maksimum untuk kekuatan luluh dan tarik, sedangkan kekuatan tarik minimum yang ditetapkan meningkat dari 415 MPa pada Grade B menjadi 625 MPa pada X80.
Sufiks huruf pada grade PSL2 menunjukkan kondisi pengiriman, cara pipa digulung atau diberi perlakuan panas, dan pengaruhnya terhadap kemampuan las sama besar dengan grade itu sendiri:
- ✔Ras-rolled (tanpa perlakuan panas). Umum pada grade rendah.
- ✔Ndinormalisasi (atau dibentuk secara normalisasi). Memperhalus butir untuk meningkatkan ketangguhan.
- ✔Qdikuens dan ditemper. Kekuatan lebih tinggi dengan ketangguhan yang terkendali.
- ✔Mtermomekanis (TMCP). Mendominasi pipa saluran grade tinggi modern karena mencapai kekuatan X70/X80 dengan karbon rendah, sehingga pipa tetap mudah dilas di lapangan.
Jadi X65MS dan X65N memiliki kekuatan luluh minimum 450 MPa yang sama, tetapi merupakan baja yang berbeda untuk pengelasan: “M” adalah rute termomekanis rendah karbon, “N” dinormalisasi, “Q” dinormalisasi dan ditemper, sedangkan “S” menandai layanan sour. Tetapkan hurufnya, atau Anda menyerahkan metalurginya kepada pabrik. Setiap sifat ditentukan untuk badan pipa dan diverifikasi sepanjang pipa; badan pipa PSL2 juga harus memenuhi nilai impak dan kekerasan yang ingin dicapai oleh kondisi pengiriman.
PSL1 vs PSL2: Eskalasi yang Benar-Benar Menambah Biaya
PSL1 dan PSL2 tampak seperti dua varian dari pipa yang sama, tetapi keduanya merupakan dua kontrak mutu yang berbeda. PSL1 memberikan sifat mekanis minimum dan menyerahkan beberapa pengujian sebagai pilihan pembeli. PSL2 menambahkan lapisan pengujian wajib dan ketertelusuran, dan lapisan inilah yang menentukan biaya, waktu tunggu, serta keselamatan untuk jalur kritis.
Jalur Eskalasi PSL1 ke PSL2
Jalur Eskalasi PSL1 ke PSL2 adalah daftar singkat kondisi yang mengubah PSL2 dari pilihan tambahan menjadi persyaratan; gunakan daftar ini untuk menentukan level sebelum menetapkan harga pipa.
| Persyaratan | PSL1 | PSL2 |
|---|---|---|
| Pengujian impak Charpy V-notch (CVN) | Tidak diwajibkan | Wajib — rata-rata minimum 27 J transversal / 41 J longitudinal pada 0 °C (menurut Tabel 14) |
| Pemeriksaan non-destruktif (las & badan pipa) | Pilihan pembeli | Wajib |
| Kekuatan luluh / tarik maksimum | Tidak ditetapkan | Dibatasi (rasio luluh terhadap tarik ≤ 0.93) |
| Pengendalian ekuivalen karbon | Hanya di atas C 0,12% | CEₓₓ₷ ≤ 0.43 / CEₚ₋ₘ ≤ 0.25 |
| Ketertelusuran | Tingkat heat | Setiap panjang pipa ke unit pengujian dengan hasil yang dicatat |
Eskalasi ini mencakup banyak ukuran dan grade pipa PSL2, dari Grade B hingga X80, sehingga ukuran dan grade pipa PSL2 tersebut dibatasi oleh nilai minimum dan maksimum, bukan hanya batas bawah. Kapan eskalasi menjadi wajib? Tetapkan PSL2 jika salah satu kondisi berikut berlaku: jalur membawa produk sour (H₂S) atau CO₂; jalur beroperasi di lepas pantai (Lampiran J) atau di area berkonsekuensi tinggi; Anda memerlukan sifat pengendalian patahan (ketangguhan) yang ditentukan; atau desain menuntut kekuatan luluh maksimum yang terkendali, bukan hanya minimum. Jika tidak ada kondisi tersebut, jalur air bertekanan rendah atau jalur pengumpul Grade B, PSL1 merupakan pilihan yang sah dan lebih murah. Kesalahan umum adalah menetapkan PSL2 secara default “demi keamanan” pada jalur yang sebenarnya tidak memerlukan pengujian impak, atau, yang jauh lebih buruk, menetapkan PSL1 pada jalur sour yang secara hukum memerlukan lampiran layanan sour PSL2.
Perbedaan PSL yang paling sering diabaikan adalah pemeriksaan non-destruktif. Untuk PSL2, pabrik wajib melakukan NDE pada sambungan las dan badan pipa; untuk PSL1, pemeriksaan ini hanya dilakukan jika diminta. Jika spesifikasi Anda tidak mencantumkannya dan Anda membeli PSL1, Anda mungkin menerima pipa saluran yang sambungan lasnya tidak pernah diperiksa secara volumetrik. Insinyur lapangan melaporkan hal ini sebagai salah satu celah yang paling sering ditemukan dalam inspeksi penerimaan. Bukan kebetulan bahwa aturan MAOP alternatif dalam 49 CFR 192.112 bergantung tepat pada atribut pengendalian patahan dan mutu PSL2 tersebut.
Menentukan Ketebalan Dinding: Dari Tekanan Desain ke Grade
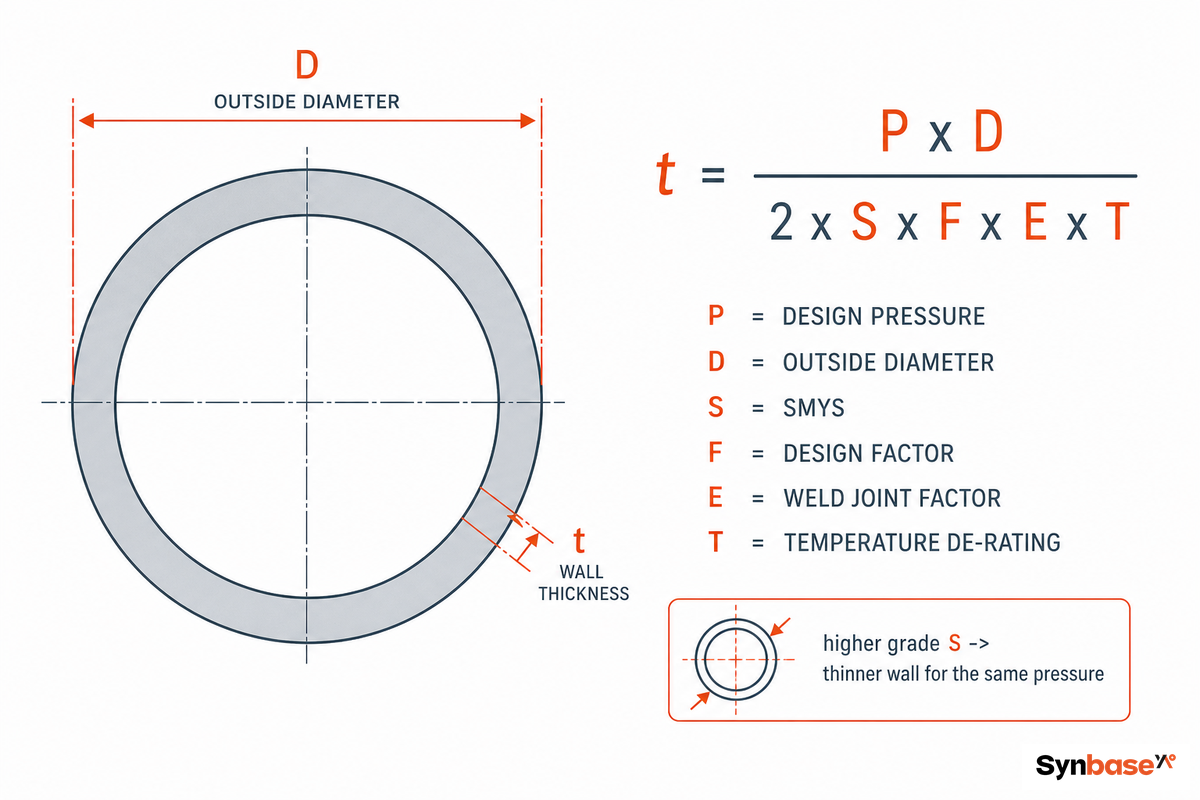
Ketebalan dinding adalah titik ketika grade yang Anda pilih mulai berperan. Tugas ini menggunakan rumus Barlow, yang menghubungkan tekanan internal dengan tegangan lingkar pada pipa berdinding tipis. Untuk menentukan dinding minimum, rumus tersebut disusun ulang; untuk jalur yang diatur, kekuatan luluh baja dikalikan dengan tiga faktor derating sebelum digunakan.
Panduan Langkah demi Langkah Penentuan Ukuran dari Grade ke Tekanan
Panduan Langkah demi Langkah Penentuan Ukuran dari Grade ke Tekanan menggunakan satu jalur, diameter, tekanan desain, dan grade, lalu menghitungnya dengan rumus Barlow serta faktor desain regulasi agar Anda dapat mengulanginya dengan angka Anda sendiri.
Dinding minimum dari tekanan desain: t = P D / (2 S F E T), menggunakan diameter luar D (konvensi konservatif dalam 49 CFR 192.105), dengan P = tekanan desain, S = kekuatan luluh minimum yang ditetapkan, F = faktor desain (lokasi), E = faktor sambungan longitudinal, T = faktor derating suhu.
Contoh perhitungan. Jalur transmisi gas X65 berdiameter luar 24-in (610 mm), lokasi Kelas 1 (F = 0.72), seamless atau SAW (E = 1.00), suhu lingkungan (T = 1.00), tekanan desain 1.440 psig:
t = (1.440 × 24) / (2 × 65.300 × 0,72 × 1,00 × 1.00) = 34.560 / 94.032 = 0.368 in (9,3 mm) dinding minimum.
Ubah grade menjadi X52 dan jalur yang sama memerlukan sekitar 0.462 in; itulah penalti dinding dan tonase akibat menetapkan grade yang lebih rendah, atau penghematan dari grade yang lebih tinggi. Masukkan D, P, grade, dan faktor kelas Anda sendiri untuk menentukan ukuran jalur dengan cara yang sama.
Sebelum mempercayai angka tersebut, perhatikan dua hal. Pertama, contoh ini adalah jalur transmisi gas menurut 49 CFR Bagian 192, dengan faktor desain F yang menurun sesuai kelas lokasi: 0.72 di Kelas 1, 0.60 di Kelas 2, 0.50 di Kelas 3, 0.40 di Kelas 4, dan turun lebih jauh di persilangan jalan, rakitan fabrikasi, stasiun kompresor, serta riser platform. Jalur cairan berbahaya atau karbon dioksida diatur oleh 49 CFR Bagian 195, yang menerapkan faktor desain tetap 0.72 (dengan pengecualian lepas pantai dan ekspansi dingin), bukan kelas lokasi. Jika salah memilih Bagian, F Anda juga salah.
Kedua, Barlow memberikan ketebalan minimum untuk tegangan lingkar; rumus ini bukan keseluruhan perhitungan tekanan operasi maksimum yang diizinkan. MAOP lengkap juga bergantung pada faktor derating suhu dalam 49 CFR 192.105 dan kondisi desain tambahan dalam 192.112, pengendalian patahan, jaminan mutu pabrik dan sambungan las, pelapisan, serta catatan. Barlow menentukan ukuran baja; kode menentukan seberapa besar beban yang boleh diterapkan. Setelah memperoleh ketebalan minimum, bulatkan ke atas menuju schedule standar terdekat, SCH 40, 80, atau 160 dari tabel ketebalan pipa API 5L, lalu konfirmasikan ukuran pipa saluran API 5L yang dihasilkan terhadap daftar jalur sebelum menerbitkan pesanan.
Seamless vs Las (SMLS / LSAW / SSAW / ERW): Mitos dan Aturannya
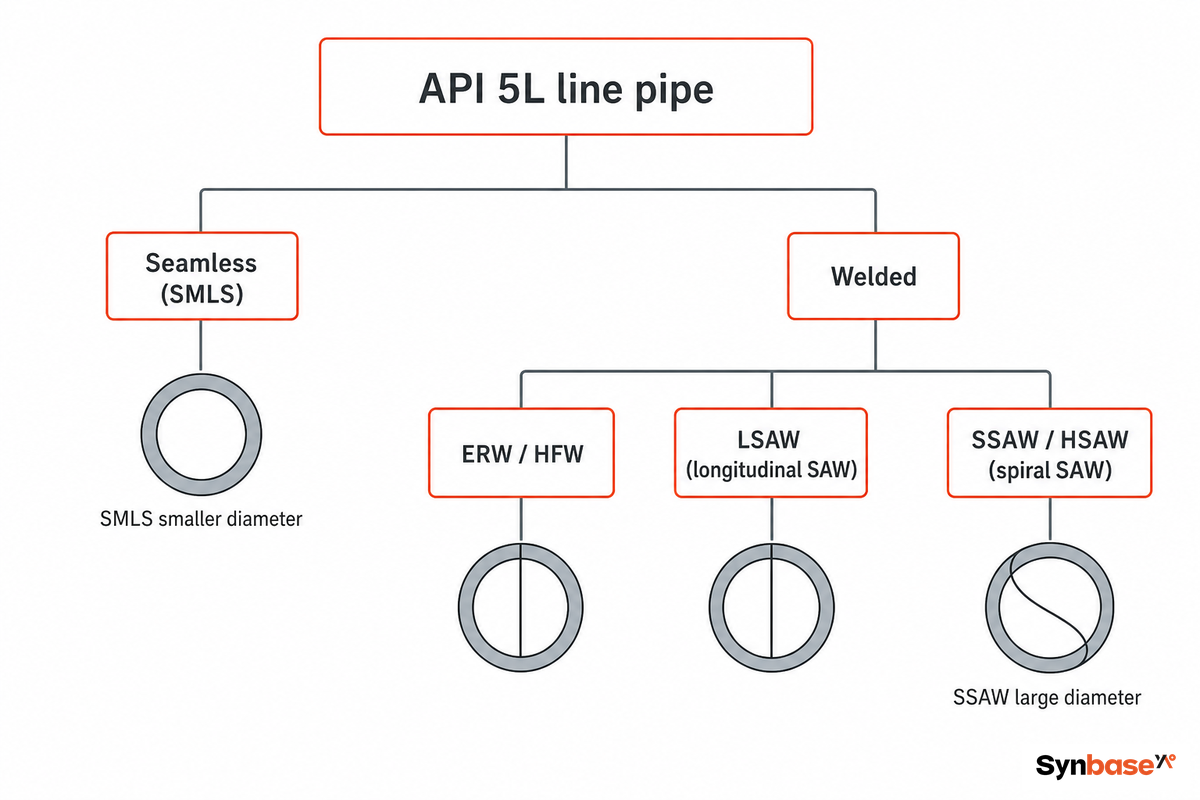
Apakah pipa seamless lebih aman daripada pipa las? Untuk sebagian besar rentang pipa saluran modern, tidak, dan keyakinan tersebut diam-diam telah membengkakkan anggaran proyek selama puluhan tahun. Dalam aturan transmisi gas Amerika Serikat, keduanya diperlakukan setara: 49 CFR 192.113 menetapkan faktor sambungan longitudinal E sebesar 1.00 untuk pipa seamless, las tahanan listrik (ERW), las kilat listrik, dan las busur terendam, termasuk pipa saluran las busur terendam ganda (DSAW). Hanya pipa las tumpul tungku kontinu yang diturunkan nilainya menjadi 0.60.
Berikut nuansa yang terlewatkan oleh sebagian besar panduan: angka “ERW mendapat 0.85” yang mungkin pernah Anda lihat memang benar, tetapi angka itu berlaku untuk kode yang berbeda. Perpipaan proses ASME B31.3 memberikan penalti kepada ERW dibandingkan seamless; ASME B31.8 dan 49 CFR 192 untuk transmisi gas tidak. Jadi, apakah pipa baja las dikenai penalti faktor sambungan bergantung pada kode, bukan sifat universal dari jalur las. Dalam praktiknya, hal ini penting saat menyusun spesifikasi, karena jalur X65 yang sama dapat dibuat dengan ERW berdasarkan kode gas tanpa penalti ketebalan dinding, tetapi memerlukan dinding sekitar 15% lebih berat berdasarkan B31.3; perbedaan ini ditentukan oleh kode yang berlaku, bukan oleh cacat pada las.
“Setelah mutu meningkat pada pertengahan 1980-an, pipa saluran ERW di atas enam inci dianggap setara atau lebih baik daripada pipa seamless mana pun di dunia. Risiko sebenarnya bukan prosesnya, melainkan satu truk muatan dari distributor yang tidak diaudit dan mungkin berisi produk reject milik pihak lain.”
Catatan lapangan mendukung hal ini dengan cara yang mengejutkan. Pipa baja seamless sebenarnya memiliki permukaan dalam yang lebih kasar dan toleransi dimensi yang lebih longgar daripada pipa las; pipa saluran las menawarkan konsentrisitas yang lebih ketat, ketebalan dinding nominal yang lebih tipis, dan panjang yang lebih besar. Sebagian besar kegagalan korosi yang dipengaruhi mikrobiologi pada jalur pengumpul ERW disebabkan oleh masalah pemasangan, bukan cacat pipa; kegagalan tersebut terkonsentrasi di zona yang terpengaruh panas pada sambungan longitudinal ketika las berada di bagian bawah pipa dalam cekungan berisi air tergenang, dan dapat dihindari dengan memutar sambungan menjauh dari bagian bawah, sekitar 60° per sambungan. Paten JFE Steel terbaru (EP4484047A1, 2025) tentang pengendalian mutu las frekuensi tinggi menunjukkan bahwa proses pipa las masih terus disempurnakan secara aktif.
Bayangkan seorang pembeli yang menulis “seamless saja” dalam spesifikasi jalur utama 36-in agar merasa aman. Klausul itu menyingkirkan pipa LSAW yang sebenarnya digunakan untuk membangun diameter tersebut, sehingga memaksa pemesanan seamless yang lebih mahal dan lebih lambat tanpa peningkatan keandalan yang terukur—contoh klasik spesifikasi yang tidak selaras dengan cara pipa dibuat. Sesuaikan rute dengan layanan, bukan dengan refleks; itulah aturan yang jujur. Pada pipa seamless API 5L tidak ada las yang perlu diperiksa; pada rute las, kekuatan tarik las sama pentingnya dengan badan pipa, sehingga pengelasan busur terendam pada pelat baja yang dibentuk harus dikualifikasi untuk membuktikan kekuatan sambungan las. Diameter kecil, tekanan sangat tinggi, atau gas asam cenderung menggunakan seamless. Jalur utama berdiameter besar menggunakan pipa las busur terendam longitudinal (LSAW); jalur air dan tiang pancang berdiameter sangat besar dengan tekanan lebih rendah menggunakan pipa las busur terendam spiral (SSAW). Ada pula batas pasokan yang perlu diketahui: LSAW di bawah sekitar 16 in tidak praktis untuk diperoleh, sehingga klausul “gunakan LSAW di mana-mana” yang bermaksud baik justru memaksa vendor kembali ke seamless atau ERW. Untuk detail proses setiap rute las, lihat panduan pipa LSAW dan panduan pipa las spiral.
API 5L vs ASTM A106 & A53 (dan ISO 3183): Kapan Setiap Standar Unggul
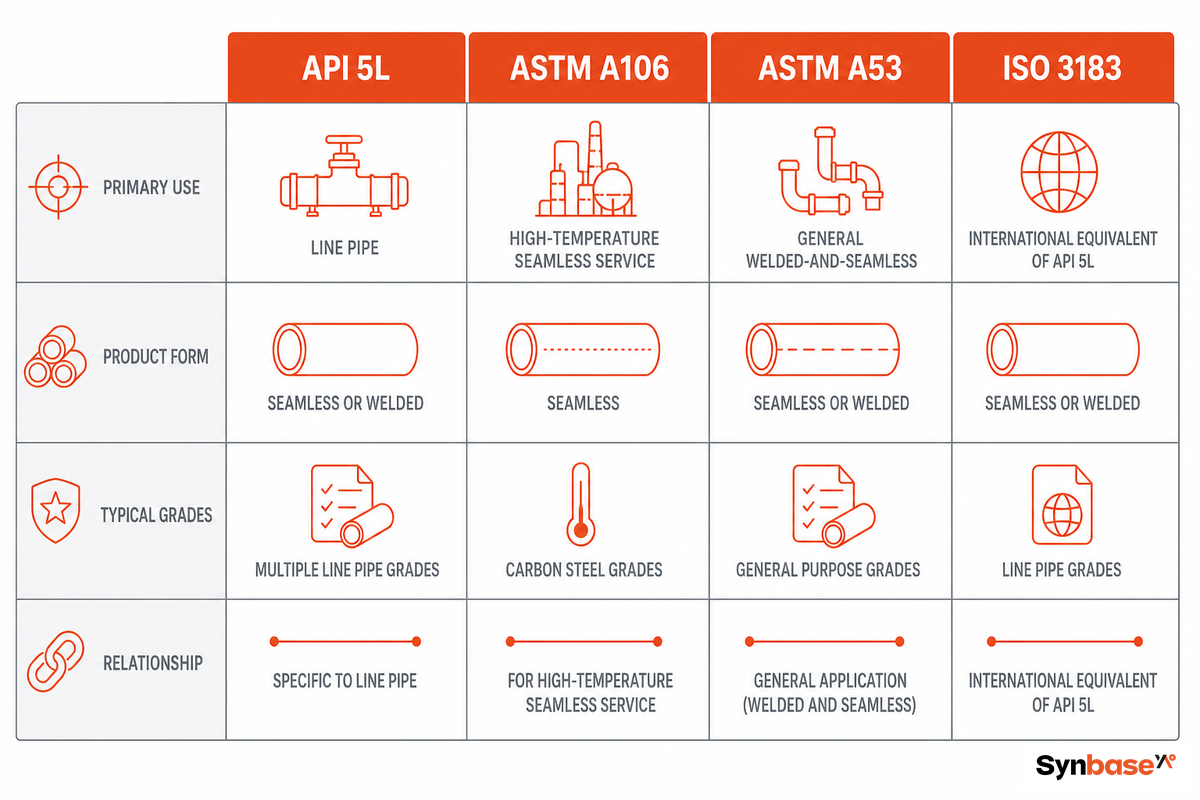
API 5L Grade B, ASTM A106 Grade B, dan ASTM A53 Grade B memiliki kekuatan luluh minimum yang sama, yaitu 245 MPa, sehingga sering disebut dapat saling menggantikan pada tingkat dasar. Untuk layanan tekanan umum, hal itu secara umum benar. Namun, “dapat saling menggantikan secara komersial” dan “standar yang tepat” adalah dua pertanyaan berbeda, dan jawabannya bergantung pada tujuan.
API 5L adalah spesifikasi pipa saluran: standar ini memiliki kerangka PSL1/PSL2 dengan persyaratan ketangguhan, pemeriksaan nondestruktif, dan ketertelusuran yang dirancang untuk transportasi melalui jaringan pipa. ASTM A106 adalah spesifikasi seamless untuk layanan tekanan suhu tinggi tanpa lapisan PSL pipa saluran; A53 adalah spesifikasi las dan seamless untuk layanan dengan tuntutan lebih rendah. Ketiganya diakui dalam tabel faktor sambungan federal; 49 CFR 192.7 memasukkan A53/A53M-22, A106/A106M-19A, dan A333/A333M-18 bersama API 5L untuk digunakan dalam 192.113, sehingga semuanya dapat memenuhi syarat. Perbedaannya terletak pada peran dalam jaringan pipa: hanya API 5L yang menghadirkan paket pengendalian patah dan ketertelusuran heat PSL2 yang biasanya diperlukan jalur transmisi.
Pemetaan ke ISO 3183 bersifat langsung dan layak disimpan: L245 = B, L360 = X52, L450 = X65, hingga L555 = X80. Namun, perhatikan grade tinggi. Tidak ada padanan pipa saluran ASTM untuk X52 ke atas, sehingga mengganti X-grade dengan “grade A106 yang serupa” diam-diam menghilangkan ketangguhan PSL2 dan ketertelusuran yang menjadi dasar tinjauan desain Anda. Di atas Grade B, tentukan berdasarkan grade dan PSL API 5L, bukan berdasarkan padanan ASTM yang kira-kira.
Contoh konkret memperjelas jebakan ini. Insinyur yang menulis “ASTM A106 Grade B” pada jalur utama gas X52 berukuran 30-in akan menghadapi masalah saat tinjauan desain: A106 sama sekali tidak memiliki grade X52, juga tidak memiliki pengujian impak PSL2 dan pengendalian patah yang diperlukan jalur transmisi 30-in. Pesanan pembelian harus diterbitkan ulang dengan callout API 5L X52 PSL2 yang benar, sehingga menghabiskan satu siklus pengadaan. Aturan untuk menghindarinya: ketika pekerjaan tersebut adalah transportasi melalui pipa saluran, mulai dari edisi API 5L yang berlaku; gunakan A106 atau A53 hanya untuk kasus layanan tekanan seamless atau tuntutan lebih rendah yang memang menjadi tujuan spesifikasi tersebut.
Komposisi Kimia & Carbon Equivalent: Mengapa PSL2 Membatasi CE
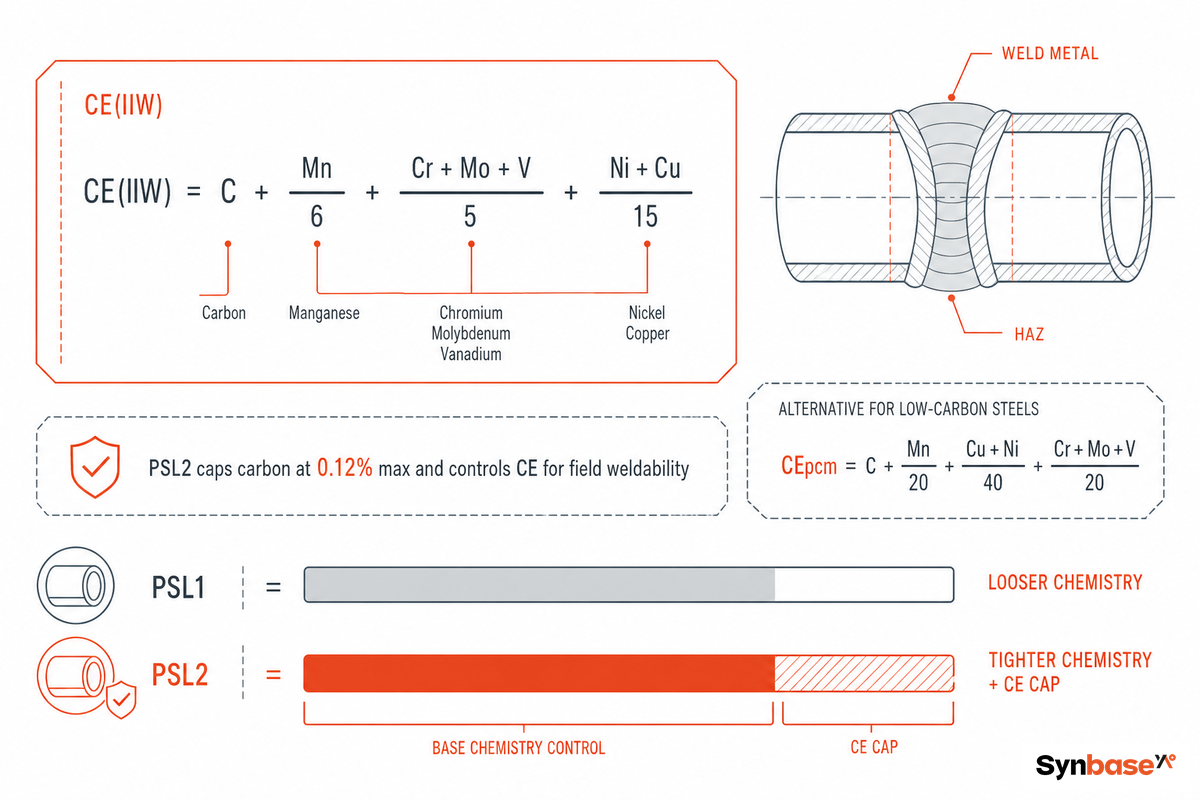
Carbon equivalent adalah angka paling berpengaruh pada sertifikat pabrik PSL2 yang paling sering tidak diperiksa pembeli. Carbon equivalent (CE) merangkum kandungan paduan menjadi satu angka yang memprediksi seberapa keras zona yang terpengaruh panas ketika pipa dilas, dan zona terpengaruh panas yang keras serta getas merupakan tempat retak berbantuan hidrogen mulai terjadi. Karena itu, lapisan sifat mekanis PSL2 diperlukan sejak awal.
API 5L PSL2 membatasi carbon equivalent dengan dua cara, dan batas yang berlaku bergantung pada kandungan karbon. Untuk baja dengan karbon di atas 0,12%, batasnya adalah CEₓₓ₷ ≤ 0.43. Untuk baja rendah karbon dengan kadar karbon paling tinggi 0,12%—grade termomekanis yang memungkinkan X70 dan X80 modern, batasnya adalah CEₚ₋ₘ ≤ 0.25, dihitung sebagai CE(Pcm) = C + Si/30 + Mn/20 + Cu/20 + Ni/60 + Cr/20 + Mo/15 + V/10 + 5B. Hasilnya adalah kemudahan pengelasan di lapangan: X70 rendah karbon dengan CE rendah dapat dilas dengan prapemanasan lebih ringan dan risiko retak lebih rendah dibandingkan baja karbon tinggi lama yang kekuatannya jauh lebih rendah.
Dua lingkungan layanan mendorong komposisi kimia lebih jauh. Untuk jalur gas asam (H₂S), Annex H API 5L menerapkan NACE MR0175 / ISO 15156 dengan pengujian retak akibat hidrogen dan retak tegangan sulfida serta batas kekerasan—pengujian layanan asam yang diperluas pada edisi ke-47. Untuk jalur lepas pantai, Annex J API 5L menambahkan ketangguhan dan pengendalian dimensi di atas grade yang sama. Untuk transportasi karbon dioksida, metalurginya telah menjadi sasaran khusus: laporan rantai pasok penangkapan karbon Departemen Energi Amerika Serikat tahun 2022 mengidentifikasi baja untuk jalur transportasi CO₂ sebagai “serupa dengan (atau sama dengan) API 5L X65, baja pipa saluran rendah karbon”, yang menghubungkan grade yang Anda pesan dengan tuntutan korosi dan penggetasan pada layanan penangkapan karbon. Paten JFE Steel terpisah (WO2024071352A1, 2024) tentang baja pipa saluran tahan penggetasan hidrogen menunjukkan tekanan serupa terhadap komposisi kimia dari sisi hidrogen.
Inilah alasan carbon equivalent harus dicantumkan pada daftar periksa inspeksi penerimaan, bukan hanya disimpan dalam arsip pabrik. Sertifikat pabrik yang menunjukkan CE(Pcm) sebesar 0.24 pada jalur X70, misalnya, memberi tahu insinyur pengelasan bahwa pipa dapat disambung dengan prapemanasan sedang; nilai yang mendekati batas 0.25 menandai risiko retak yang mengubah prosedur pengelasan lapangan. Membaca satu angka tersebut sebelum pipa mencapai right-of-way merupakan perbedaan antara las rutin dan masalah pengerjaan ulang yang ditemukan saat konstruksi.
6 Kesalahan Penulisan Spesifikasi yang Gagal dalam Tinjauan Desain
Pipa yang memenuhi standar tetap dapat merugikan Anda jika spesifikasi pembeliannya salah. Berikut enam kesalahan yang paling sering muncul saat insinyur mengaudit callout pipa saluran, masing-masing beserta perbaikannya.
| Kesalahan | Mengapa gagal | Perbaikannya |
|---|---|---|
| Menghilangkan edisi (atau mencantumkan edisi yang salah) | Aturan komposisi kimia dan pengujian berbeda menurut edisi; “API 5L X52” saja bersifat ambigu. | Cantumkan edisi + errata + PSL—edisi ke-46 untuk pekerjaan PHMSA, dan edisi ke-47 jika standar terbaru diwajibkan. |
| Menentukan grade terlalu tinggi | X70 saat X52 sudah memadai menimbulkan penalti pengelasan dan prapemanasan tanpa peningkatan keandalan. | Tentukan grade dari tekanan desain; naikkan hanya jika ketebalan dinding atau berat memerlukannya. |
| Refleks “seamless saja” | Menyingkirkan pipa las PSL2 yang sepenuhnya memenuhi persyaratan dan menaikkan biaya pada jalur berdiameter besar. | Izinkan rute las yang sesuai dengan layanan; gunakan seamless untuk diameter kecil atau layanan asam. |
| Menghilangkan kondisi pengiriman | X52, X52M, dan X52N adalah baja berbeda yang harus dilas. | Tambahkan sufiks R/N/Q/M (serta S untuk layanan asam) secara eksplisit. |
| Lupa mencantumkan Annex H untuk layanan asam | Pesanan PSL2 biasa tidak mencakup pengujian HIC/SSC atau batas kekerasan. | Cantumkan layanan asam Annex H sesuai NACE MR0175 / ISO 15156. |
| Mengganti X-grade dengan A106 | Tidak ada padanan pipa saluran ASTM di atas Grade B; ketangguhan PSL2 hilang. | Tentukan berdasarkan grade dan PSL API 5L untuk X42 dan yang lebih tinggi. |
Satu pola berlaku untuk keenamnya: callout pipa saluran hanya sebaik parameter yang Anda tuliskan. Nyatakan edisi, grade, PSL, kondisi pengiriman, dan annex layanan, lalu dukung pesanan dengan rencana inspeksi dan pengujian yang terdokumentasi, titik saksinya, serta penerimaan sertifikat uji pabrik. Itulah perbedaan antara spesifikasi yang dapat ditafsirkan pabrik secara diam-diam demi kepentingannya dan spesifikasi yang tidak memungkinkan hal tersebut.
Sedang menentukan spesifikasi pipa saluran API 5L untuk proyek?
Synbase Steel memproduksi pipa saluran API 5L pada lini seamless, LSAW, dan SSAW miliknya sendiri serta menerbitkan sertifikat uji pabrik EN 10204 3.2 yang dapat ditelusuri ke heat. Kirimkan grade, PSL, ukuran, dan layanan Anda untuk mendapatkan penawaran harga per item beserta contoh sertifikat untuk ditinjau—solusi perpipaan yang direkayasa langsung dari pabrik yang melebur bajanya.
Lihat pipa saluran API 5L langsung dari pabrik →Pertanyaan yang Sering Diajukan
T: Apa itu pipa saluran API 5L?
Lihat Jawaban
T: Apakah API 5L sama dengan A106?
Lihat Jawaban
T: Apa edisi terbaru API 5L?
Lihat Jawaban
T: Material API 5L setara dengan apa?
Lihat Jawaban
T: Apa perbedaan antara pipa PSL1 dan PSL2?
Lihat Jawaban
T: Ukuran dan grade apa yang dicakup API 5L?
Lihat Jawaban
T: Mengapa pelapisan penting untuk pipa API 5L?
Lihat Jawaban
Tentang Analisis Ini
Panduan ini ditulis untuk memisahkan tiga lapisan yang paling sering menimbulkan masalah dalam pembelian API 5L: edisi terbaru yang telah diterbitkan (ke-47), edisi yang secara hukum diadopsi regulator Anda (ke-46, berdasarkan 49 CFR 192.7), dan kode desain yang benar-benar menentukan ukuran dinding. Synbase Steel adalah perusahaan perpipaan dari E-CHENG STEEL GROUP yang memproduksi pipa saluran API 5L pada lini seamless, LSAW, dan SSAW miliknya sendiri; pembacaan spesifikasi di sini bersifat netral terhadap vendor, bersumber dari standar API, Code of Federal Regulations Amerika Serikat, dan praktik rekayasa lapangan. Ditinjau oleh tim teknis Synbase Steel.
Referensi & Sumber
- API Announces 47th Edition of API Specification 5L (June 2, 2026)American Petroleum Institute
- 49 CFR 192.7, Dokumen yang Diinkorporasikan melalui RujukanU.S. Pipeline and Hazardous Materials Safety Administration
- 49 CFR 192.111, Design Factor (F)U.S. Code of Federal Regulations
- 49 CFR 192.113, Longitudinal Joint Factor (E)U.S. Code of Federal Regulations
- Carbon Capture Supply Chain ReportU.S. Department of Energy
- API Announces 47th Edition of Foundational Line Pipe StandardWorld Pipelines
- EP4484047A1, Electric Resistance Welded Pipe and Manufacturing MethodJFE Steel Corporation (2025)
- WO2024071352A1, Line Pipe Steel with Hydrogen Embrittlement ResistanceJFE Steel Corporation (2024)
Artikel Terkait
- Pipa LSAW: cara menentukan spesifikasi dan memverifikasi pipa saluran las busur terendam longitudinal
- Pipa las spiral (SSAW): proses, standar, pemilihan & QA
- Pipa saluran API 5L dari pabrik, grade, PSL & MTC
- Jenis flensa: cara membedakan dan memilih yang tepat
- Flensa leher las: dimensi, kelas, material & cara memilih
- Kopling casing & tubing OCTG (API 5CT)