Diperbarui Juli 2026 · Ditinjau oleh tim teknis Synbase Steel Co., Ltd.
Pipa seamless baja karbon dibuat dengan menusuk billet baja padat lalu menariknya menjadi tabung berongga tanpa sambungan las—karena itu, pipa ini dipilih untuk layanan bertekanan tinggi dan bersuhu tinggi. Namun, “seamless” bukanlah solusi untuk semua hal, dan pemilihannya lebih bergantung pada grade, ketebalan dinding, serta rencana pengelolaan korosi yang tepat untuk kondisi operasi daripada pada istilah itu sendiri. Panduan ini membahas tiga grade yang paling umum dipesan (A106, A53, dan API 5L), penentuan schedule berdasarkan tekanan, penyebab korosi dan cara mengatasinya, serta cara memverifikasi pengiriman Anda.
Spesifikasi Singkat, Pipa Seamless Baja Karbon
| Grade umum | ASTM A106 Gr B/C · ASTM A53 Gr B · API 5L Gr B / X42–X70 |
| Rentang ukuran seamless | Ukuran pipa seamless baja karbon berkisar dari NPS 1/8″–26″ OD (OD 13,1–660 mm); diameter lebih besar menggunakan pipa las |
| Schedule | S5 hingga XXH (Sch 40 dan Sch 80 paling umum) |
| Cara pembuatannya | Billet padat ditusuk → pemanjangan dengan mandrel / plug mill (tanpa sambungan las) |
| Kondisi operasi umum | Fluida dan gas bertekanan tinggi / bersuhu tinggi, minyak dan gas, pembangkit listrik, petrokimia |
| Standar utama | ASTM A106 / A53 · API 5L · ASME B31.1 / B31.3 · EN 10204 3.1 (MTR) |
Apa Itu Pipa Seamless Baja Karbon, dan Mengapa “Tanpa Sambungan” Mengubah Kinerja
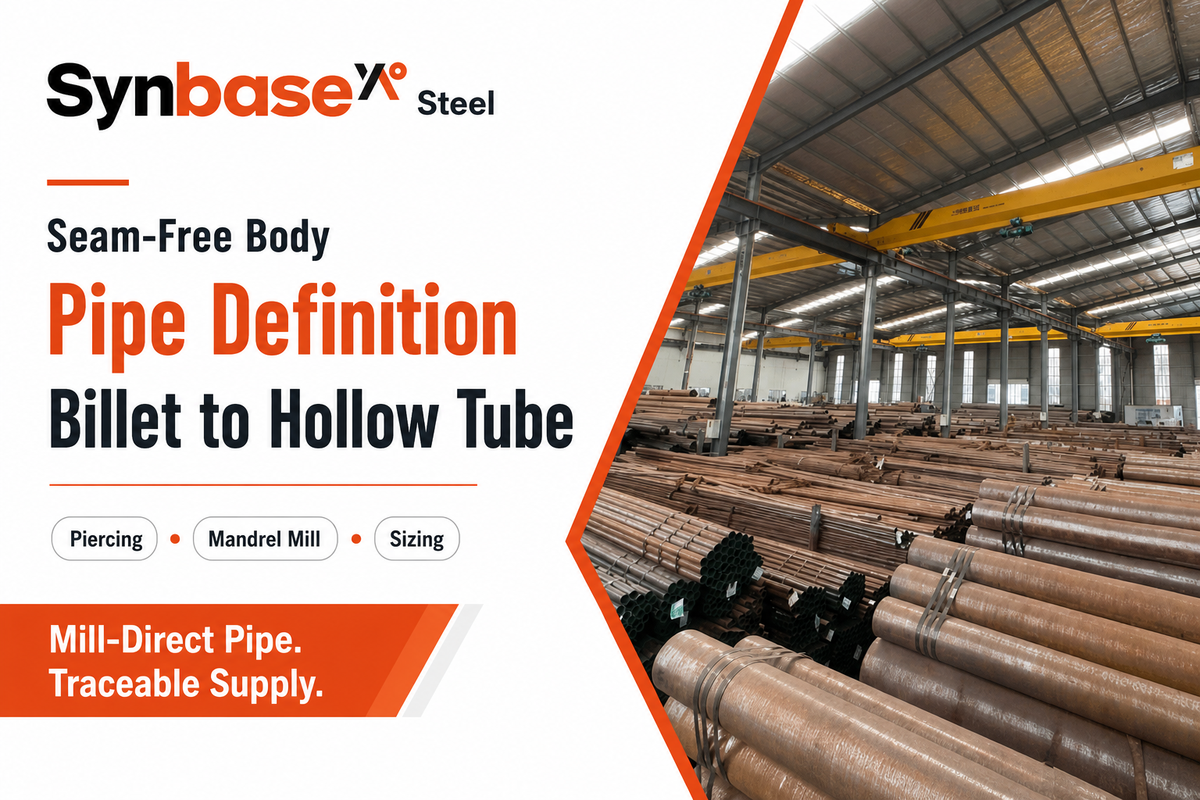
Pipa seamless baja karbon adalah pipa dengan panjang berapa pun yang dibuat tanpa sambungan las: billet padat dipanaskan, ditusuk, lalu ditarik hingga membentuk tabung berongga. Tidak ada sambungan las yang dapat menjadi jalur utama bagi retak, kelelahan, atau korosi. Karakteristik tunggal ini menjadikan pipa baja karbon seamless pilihan utama untuk layanan bertekanan tinggi dan bersuhu tinggi, mulai dari pembangkit listrik hingga aplikasi industri ketika pipa menerima beban mekanis dan tekanan.
Proses manufaktur ini mudah dijelaskan, tetapi sulit dijalankan dengan standar tinggi. Pertama, billet baja karbon standar dipanaskan hingga suhu pembentukan optimal di tungku pemanas ulang dan ditusuk menjadi selubung berongga berdinding tebal melalui tahap piercing putar Mannesmann klasik—operasi awal ini mencakup pemanasan billet, pemasukan alat penusuk, dan pembuatan lubang di bagian tengah—sebelum melewati mandrel mill pemanjang yang biasanya terdiri dari lima hingga delapan stand. Tahap ini secara bertahap mengurangi ketebalan dinding sambil meregangkan selubung menjadi pipa, mengikuti prosedur yang dirinci dalam paten USPTO US7506526B2. Setelah itu, sizing mill membawa diameter luar dan ketebalan dinding ke spesifikasi yang tepat. Setelah pipa hot-finished ini diproduksi, pipa dapat menjalani penarikan dingin untuk mencapai toleransi yang lebih ketat dan permukaan yang lebih halus.
Baja karbon pada dasarnya adalah paduan besi dengan kadar karbon yang dikontrol secara cermat—biasanya antara 0,05% dan 0,30% untuk sebagian besar aplikasi pipa—yang memberikan kekuatan mekanis penting dan kemudahan pengelasan. Komposisi alaminya memberikan kekuatan dan ketahanan, sehingga mampu menahan tekanan internal yang besar tanpa biaya tambahan seperti pada material paduan, misalnya baja tahan karat. Seperti akan dijelaskan pada bagian berikutnya, baja karbon tidak memiliki sifat tahan korosi seperti baja tahan karat. Seluruh pembahasan berikut berfokus pada pemilihan dan penerapan pipa polos yang kuat dan tanpa sambungan untuk pekerjaan tertentu.
Bayangkan dua pipa berdampingan pada header uap bertekanan tinggi: satu pipa las dan satu pipa seamless. Setelah keduanya mengalami ribuan siklus pemuaian dan penyusutan termal, retak mulai muncul dan merambat terutama di zona terpengaruh panas di sekitar las pada pipa las. Pembeli yang pernah harus mengeluarkan jalur karena retak lelah yang memanjang sepanjang sambungan las tidak perlu diyakinkan lagi mengapa badan tanpa sambungan diperlukan. Itulah sebabnya perpipaan baja karbon untuk kondisi operasi yang benar-benar berat ditetapkan sebagai seamless dalam spesifikasi, sehingga tidak dapat diganti dengan pipa las saat pembelian.
Seamless vs Las (ERW): Kapan Biaya Premium Benar-Benar Terbayar
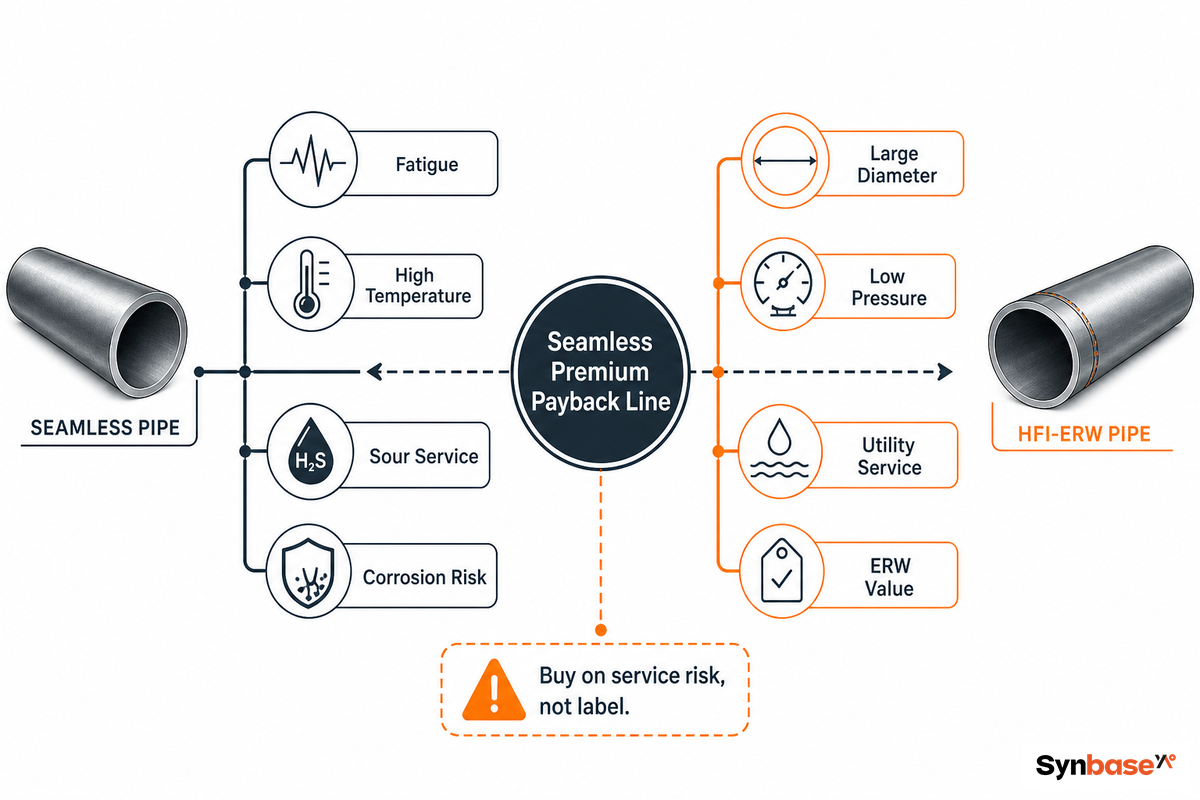
Inilah asumsi paling mahal dalam pengadaan pipa: pipa tanpa sambungan las selalu lebih baik daripada pipa dengan sambungan las. Tidak selalu demikian. Pipa ERW induksi frekuensi tinggi modern (HFW), jika lasnya menjalani pengujian ultrasonik 100%, dapat diberi rating kode dengan efisiensi sambungan 100%—dan pada pengujian ledak, kegagalan terjadi pada badan pipa, bukan pada las. Belilah berdasarkan risiko kondisi operasi, bukan slogan.
“Kami melihat pembeli membayar premium seamless karena kebiasaan pada jalur yang sebenarnya dapat menggunakan pipa ERW yang diuji UT sesuai kode. Pada kondisi operasi tersebut, sambungan bukan risikonya; spesifikasi yang berlebihanlah masalahnya. Kami menyarankan premium dibelanjakan pada hal yang benar-benar memberi manfaat: suhu tinggi, kelelahan, dan layanan sour.”
Tim teknis Synbase Steel Co., Ltd.
Contoh di lapangan memperjelas hal ini. Seorang kontraktor yang membangun sirkuit air pendingin pabrik pada 90 psi dan suhu lingkungan menetapkan A106 Gr B seamless di seluruh jalur sebagai tindakan berjaga-jaga. Kondisi operasi tersebut tidak melibatkan suhu tinggi, beban siklik, atau fluida sour—pipa A53 Gr B, baik seamless maupun ERW, memenuhi kode dengan margin yang cukup. Mengalihkan jalur nonkritis dari anggaran seamless memangkas anggaran pipa sekitar sepertiga tanpa mengurangi integritas, dan margin yang dihemat digunakan untuk pelapisan yang lebih baik. Inilah pengembalian biaya premium yang bekerja secara terbalik: mengetahui kapan tidak perlu membayar seamless.
Jadi, kapan premium seamless—biasanya 25-40% lebih mahal per ton daripada ERW—benar-benar sepadan? Itulah tujuan garis pengembalian biaya di bawah ini.
Bayar untuk seamless ketika kondisi operasi melewati salah satu ambang berikut—jika tidak, pipa ERW yang telah diuji sesuai kode biasanya merupakan pembelian yang bijaksana:
- Tekanan tinggi / suhu tinggi yang melampaui zona nyaman ERW (uap superpanas, jalur panas kilang)
- Beban siklik atau kelelahan ketika sambungan menjadi titik konsentrasi tegangan
- Kondisi operasi sour (H₂S), lihat catatan di bawah
- Pekerjaan berdiameter kecil, berdinding tebal, atau bertoleransi ketat ketika sambungan menyulitkan fabrikasi
| Faktor | Seamless (SMLS) | HFI-ERW |
|---|---|---|
| Sambungan las | Tidak ada | Longitudinal, diuji UT 100% |
| Indeks biaya (per ton) | ~1.25–1.40× | Dasar (terendah) |
| Batas atas OD praktis | ~16–20″ secara ekonomis | Hingga ~26″ (660 mm) |
| Keseragaman dinding | Eksentrisitas lebih besar mungkin terjadi | Ketat, dikontrol pelat |
| Kondisi operasi paling sesuai | HP/HT, siklik, sour, berdinding tebal | Air, gas, struktural, pipa saluran bertekanan lebih rendah |
Rentang biaya dan OD mencerminkan praktik manufaktur saat ini; bandingkan dengan penawaran harga dari pabrik Anda.
Apakah pipa seamless lebih kuat daripada pipa las?
Belum tentu. Untuk grade dan ketebalan dinding yang sama, pipa seamless dan pipa HFI-ERW yang diuji UT sepenuhnya dapat menahan allowance tegangan kode yang sama. Seamless paling penting ketika kelelahan, suhu tinggi, kondisi sour, atau korosi dapat menjadikan sambungan las sebagai titik lemah. Dibandingkan pipa las, pilihan seamless atau las merupakan premi risiko, bukan kapasitas tambahan otomatis.
Jika aplikasi berdiameter besar atau bertekanan lebih rendah mengarah ke pilihan lain, rentang pipa baja las kami mencakup ERW, LSAW, dan SSAW, dengan keunggulan masing-masing proses.
Tiga Grade yang Mencakup Sebagian Besar Pipa Seamless Karbon: A106, A53 & API 5L
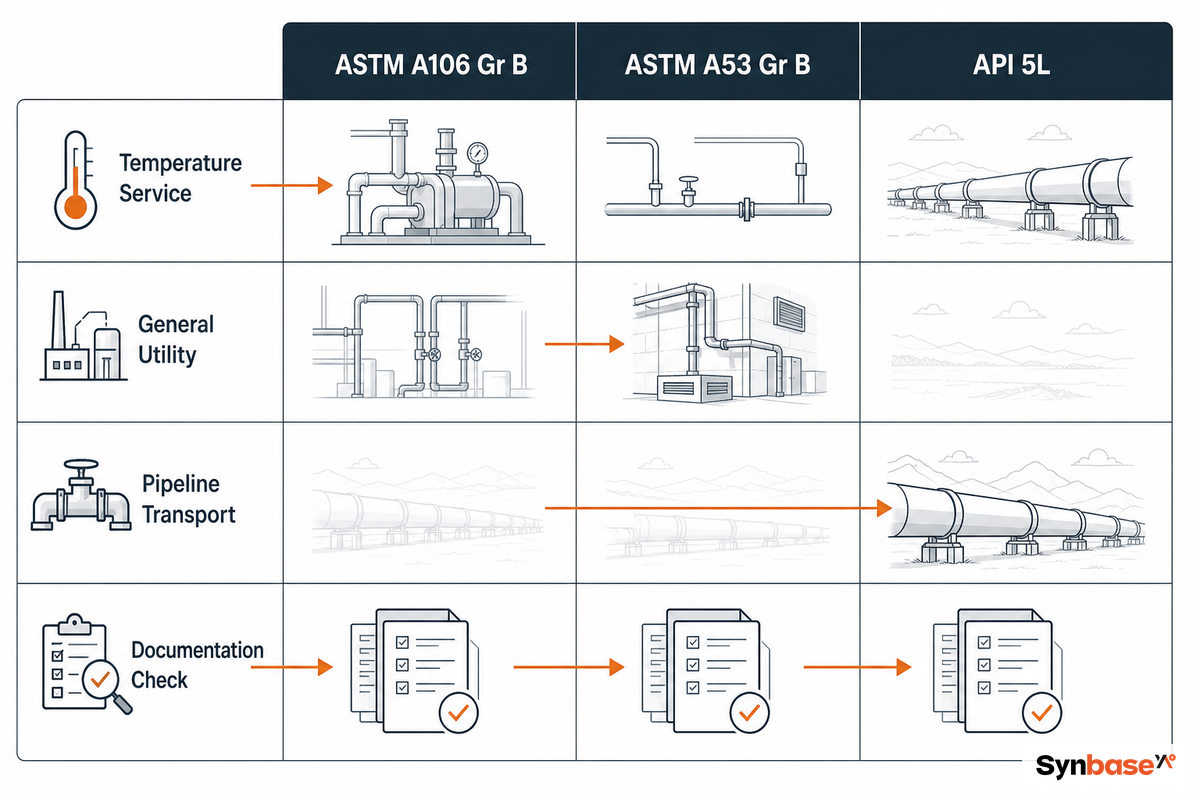
Saat membaca spesifikasi pipa baja karbon, tiga grade mencakup sebagian besar pesanan: A106 Gr B, A53 Gr B, dan API 5L. Jika Anda bertanya apa yang membedakan A53 Gr B dari A106 Gr B, jawabannya adalah: perbedaan praktis antara A106 dan A53 Grade B terletak pada kondisi operasi, bukan kekuatan.
| Grade | Minimum luluh / tarik | Bentuk & baja | Kondisi operasi yang dituju |
|---|---|---|---|
| ASTM A106 Gr B | 240 / 415 MPa (35 / 60 ksi) | Hanya seamless, baja killed (Si ≥ 0,10%) | Layanan tekanan bersuhu tinggi (boiler, kilang, pembangkit listrik) |
| ASTM A53 Gr B | 240 / 415 MPa (35 / 60 ksi) | Las atau seamless | Air, uap, udara, struktural umum — tidak diberi rating untuk suhu tinggi |
| API 5L Gr B / X42+ | 245 MPa (35.5 ksi) B; X42 = 290 MPa | Seamless atau las, PSL 1 / PSL 2 | Transportasi pipa saluran minyak, gas, air |
Berdasarkan nilai minimum ASTM A106 / A53 dan API 5L. Nilai tarik, luluh, dan elongasi sama untuk seamless A106 dan A53 Gr B.
Ada dua hal yang sering membingungkan pembeli. Pertama, baja “killed”, yaitu baja cair yang seluruh kandungan oksigen dan pengotornya telah dikeluarkan sebelum pengecoran, menghasilkan struktur A106 yang bersih dan homogen untuk penggunaan bersuhu tinggi; pipa A53 jelas bukan pengganti langsung di atas batas suhu maksimumnya. Kedua, API 5L bukan satu grade, melainkan keluarga spesifikasi yang dibagi berdasarkan tingkat spesifikasi produk: PSL 1 dasar dan PSL 2 yang lebih ketat. PSL 2 memiliki persyaratan kimia yang lebih ketat, batas carbon equivalent, ketangguhan Charpy wajib, dan NDT per pipa, yang penting untuk pipa transmisi dan layanan sour. Karena perbedaan ini memengaruhi biaya dan kepatuhan secara nyata, kami membahasnya secara mendalam dalam panduan pipa saluran API 5L.
Uji Kesesuaian 3 Grade Pipa Karbon
- Apakah kondisi operasi terus-menerus berada di atas sekitar 400°F / 200°C? → A106 Gr B (atau paduan Cr-Mo jika lebih panas).
- Apakah pipa mengangkut minyak, gas, atau air sebagai pipa saluran? → API 5L (PSL 2 jika kritis/sour).
- Apakah penggunaannya untuk air, uap, udara, atau struktur umum pada suhu lingkungan? → A53 Gr B.
- Apakah suhu desain minimum di bawah −29°C / −20°F? → pilih di luar tiga grade ini, yaitu A333 suhu rendah.
- Apakah kondisinya sour (H₂S)? → wajibkan NACE MR0175 / PSL 2, lalu pilih seamless.
Membaca Schedule, Ketebalan Dinding & Ukuran: Menentukan Ukuran Pipa Seamless Berdasarkan Tekanan
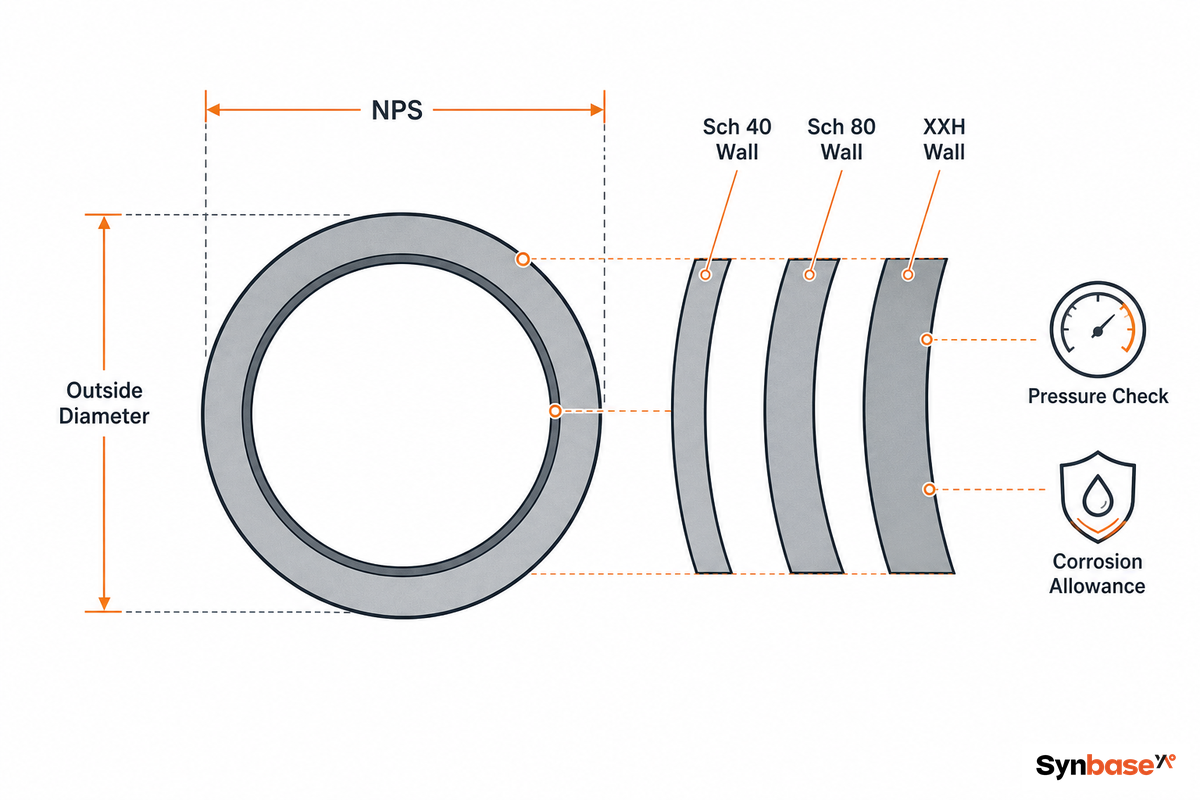
Pipa ditentukan berdasarkan nominal pipe size (NPS) dan schedule—angka yang menentukan ketebalan dinding. (Tubing ditentukan dengan cara berbeda, yaitu berdasarkan diameter luar dan dinding; pipa tekanan menggunakan konsep NPS dan schedule.) Designation NPS bukan OD sebenarnya—pipa NPS 6 sebenarnya memiliki OD 6.625″—dan schedule (Sch 40, Sch 80, XXH) menambah ketebalan dinding ke arah dalam sementara OD tetap, sehingga flensa dan fitting tetap cocok. Pemilihan schedule didasarkan pada tekanan.
Rumus ketebalan dinding minimum menurut Barlow untuk pipa proses adalah t = P·D / (2·S·E), dengan P sebagai tekanan desain, D diameter luar, S tegangan yang diizinkan, dan E faktor sambungan longitudinal (E = 1.0 untuk pipa seamless dan kurang dari 1.0 untuk sebagian pipa las; inilah salah satu alasan seamless lebih mudah dihitung). Sebagai contoh, misalkan NPS 6 A106 Gr B (D = 6.625″) dengan P = 1.000 psi. Untuk pipa dan suhu ini, menurut ASME B31.3, tegangan dasar yang diizinkan (S) sekitar 20.000 psi (sepertiga dari tensile 60 ksi). Jadi, dinding minimum adalah t = (1.000 × 6.625) / (2 × 20.000 × 1.0) = 0.166″. Pipa NPS 6 Sch 40 memiliki dinding 0.280″, jauh di atas minimum 0.166″ ditambah allowance korosi, sehingga tidak ada alasan beralih ke Sch 80 yang lebih mahal (0.432″) dalam kasus ini. Tabel schedule pipa baja karbon mempercepat perbandingan setelah Anda mengetahui ketebalan minimum.
| Kelas ukuran — NPS (OD) | Sch 40 | Sch 80 | XXH |
|---|---|---|---|
| ½” (0.840″) | 0.109″ | 0.147″ | 0.294″ |
| 1″ (1.315″) | 0.133″ | 0.179″ | 0.358″ |
| 1½” (1.900″) | 0.145″ | 0.200″ | 0.400″ |
| 2″ (2.375″) | 0.154″ | 0.218″ | 0.436″ |
| 3″ (3.500″) | 0.216″ | 0.300″ | 0.600″ |
| 4″ (4.500″) | 0.237″ | 0.337″ | 0.674″ |
| 6″ (6.625″) | 0.280″ | 0.432″ | 0.864″ |
| 8″ (8.625″) | 0.322″ | 0.500″ | 0.875″ |
| 10″ (10.750″) | 0.365″ | 0.500″ | — (XXH tidak berlaku >8″) |
| 12″ (12.750″) | 0.406″ | 0.688″ | — (XXH tidak berlaku >8″) |
(Dimensi menurut ASME B36.10M. Selalu konsultasikan standar untuk material dan aplikasi tertentu.)
Satu klarifikasi kecil untuk analisis ini—meskipun Barlow + allowance korosi sesuai untuk perpipaan proses ASME B31.3, pipa saluran yang diatur (misalnya transmisi gas) merupakan hal yang berbeda. Menurut 49 CFR 192.112, pipa saluran gas bertekanan tinggi wajib memenuhi spesifikasi API 5L PSL 2 dan memiliki persyaratan tambahan terkait ketangguhan patah serta UT sambungan. Barlow digunakan untuk menentukan ukuran dinding pipa saluran gas, tetapi bukan satu-satunya bagian dari desain.
Baja Karbon Mengalami Korosi: Rancang untuk Mengelolanya, Bukan Mengabaikannya
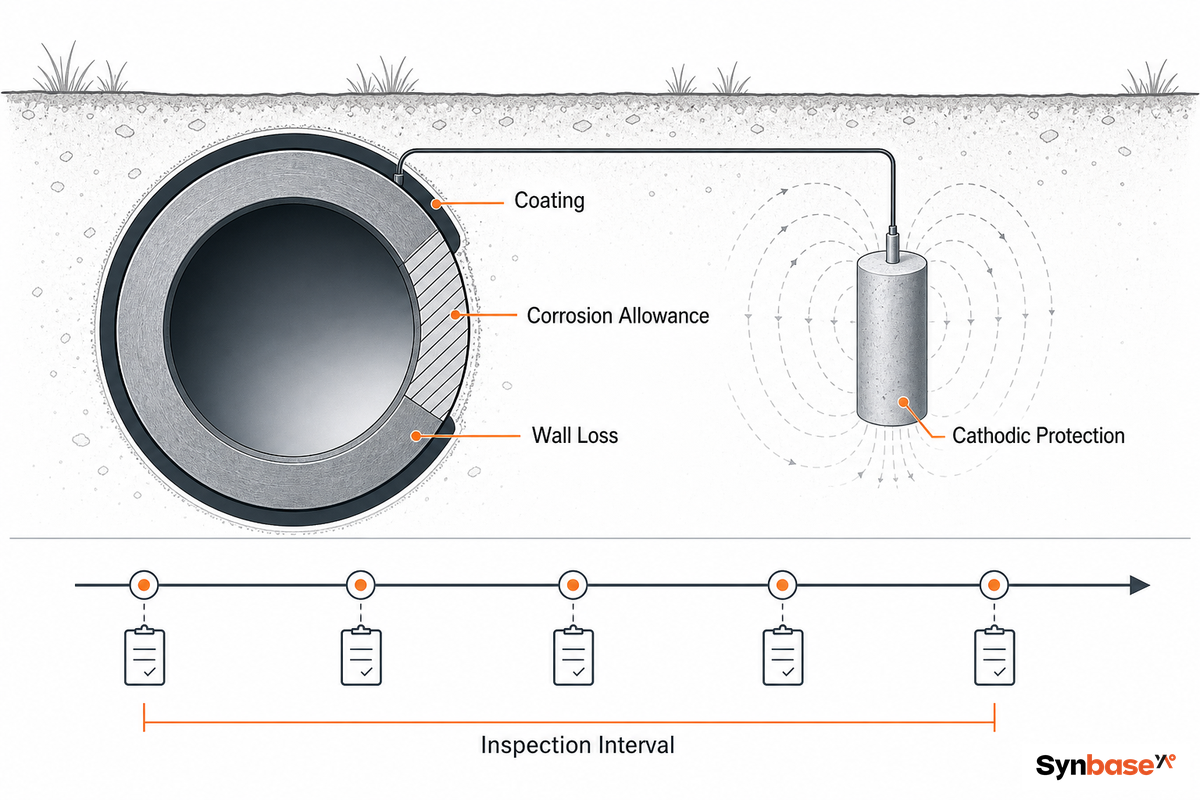
Ya, pipa seamless baja karbon dapat ditanam atau digunakan dalam kondisi basah, tetapi hanya dengan allowance korosi ditambah pelapisan eksternal dan, untuk instalasi bawah tanah, proteksi katodik. Baja karbon tidak memiliki ketahanan korosi intrinsik—setiap “ketahanan” merupakan keputusan desain, bukan sifat material. Perhitungkan faktor ini dan pipa dapat bertahan selama beberapa dekade; abaikan dan pipa akan menipis dari luar ke dalam.
Di sebuah pabrik, kepala pemeliharaan menceritakan bahwa header A106 berukuran 6″ yang ditanam dibongkar setelah delapan tahun dan ketebalan dindingnya berkurang dari 0.280″ menjadi kurang dari 0.180″ pada sisi yang menghadap tanah—tidak ada allowance korosi, lapisan memiliki cacat holiday, dan tidak ada proteksi katodik. Pipa tetap menahan tekanan selama itu sehingga tidak ada yang memeriksa; pipa tersebut tinggal menunggu satu musim dingin buruk sebelum pecah. Menetapkan allowance 3 mm dan menentukan CP pada tahap desain biayanya sangat kecil dibandingkan penghentian darurat yang hampir terjadi. Korosi pada baja karbon adalah biaya terjadwal yang Anda bayar tepat waktu atau sekaligus.
Seberapa besar kehilangan dinding yang diperkirakan? Hal itu sepenuhnya bergantung pada kondisi operasi. Panduan NRC AS tentang korosi pipa tertanam menerapkan aturan fitness-for-service ASME Code Case N-806 pada laju kehilangan logam, yang merupakan cara tepat untuk memikirkan layanan baja karbon bawah tanah: tentukan allowance korosi, pelapisan, proteksi katodik, dan interval inspeksi, alih-alih menganggap pipa tahan korosi secara bawaan.
Jangan menganggap baja karbon tahan terhadap korosi; pelapisan, proteksi katodik, interval inspeksi, dan allowance-lah yang menentukan masa pakainya.
Ini masalah praktis, bukan teoritis: allowance 3 mm dapat menentukan perbedaan antara inspeksi terencana dan risiko penghentian, karena penyelesaiannya dimulai dari berkas QA pabrik yang mencatat toleransi dinding sebelum pelapisan dan persyaratan proteksi katodik dimasukkan ke produksi.
| Lingkungan | Laju umum | Perlindungan | Allowance yang ditambahkan |
|---|---|---|---|
| Dalam ruangan kering / fluida inert | < 0.025 mm/tahun (< 1 mpy) | Tanpa pelapis atau dicat | Nominal (0,5 mm) |
| Kilang / proses umum | ~0,25 mm/tahun (~10 mpy) | Pelapisan + inspeksi | 1,5–3 mm |
| Tanah tertanam agresif | ~0,5 mm/tahun (~20 mpy) | Pelapisan + proteksi katodik | 3 mm + CP |
| Air laut / zona percikan | 0,1–0,2 mm/tahun | Pelapisan + CP atau upgrade material | Evaluasi ulang material |
(Laju yang ditampilkan adalah nilai representatif dan akan sangat bervariasi bergantung pada karakteristik tanah, kadar air, dan komposisi kimia. Nilai tersebut harus diperlakukan sebagai panduan.)
Praktisi di forum rekayasa sering menyebut laju sekitar 10 mpy pada layanan kilang umum dan menambahkan allowance korosi untuk mencapai masa desain yang diinginkan (misalnya 10 atau 20 tahun). Untuk kondisi yang benar-benar korosif, solusi yang lebih baik adalah beralih ke material lain—baja paduan, atau grade baja paduan dan baja tahan karat yang tahan terhadap media tersebut, bukan sekadar menoleransinya, ketika pipa karbon seamless biasa terus menipis. Pipa seamless baja tahan karat kami dibuat untuk aplikasi semacam itu.
Di Mana Pipa Seamless Baja Karbon Tepat Digunakan
Kondisi operasi menentukan grade. Untuk layanan uap superpanas kilang mendekati 700F, pilihan umum adalah A106 Gr B, grade killed yang sama seperti yang digunakan pada layanan tabung boiler baja karbon. Jalur pengumpul yang ditanam mengarah ke API 5L, sering kali PSL 2 ketika fluidanya sour. Loop utilitas pabrik seperti air pendingin, uap bertekanan rendah, dan udara pabrik biasanya cocok menggunakan A53 yang ekonomis.
Kesalahan pemetaan ini mahal dengan cara yang biasanya baru terlihat saat commissioning. Seorang fabrikator memasok jalur A53 Gr B untuk outlet pemanas proses yang beroperasi terus-menerus pada 480F; pipa tersebut menahan tekanan saat hydrotest, tetapi berada di luar rentang operasi A53, dan pemeriksaan kode sebelum start-up mengidentifikasi ketidaksesuaian itu sehingga pipa harus diganti dengan A106 setelah pemasangan insulasi. Pelajaran bagi pembeli: cocokkan grade dengan suhu puncak yang berlangsung terus-menerus, bukan dengan tekanan lingkungan yang kebetulan terlihat pada hari pengujian. Anda dapat membeli pipa yang lolos hydrotest tetapi memiliki spesifikasi yang salah.
Untuk perencanaan aplikasi, stok pipa yang sama dapat digunakan pada skid petroleum, jalur bantu pembuatan kapal, perlengkapan pemeliharaan terkait pengeboran, dan aplikasi tekanan lainnya, tetapi grade tetap mengikuti tekanan, suhu, dan sifat mekanis.
- Pembangkit listrik, boiler, superheater → A106 Gr B; tugas penukar panas → tabung penukar panas
- Minyak, gas alam, dan aplikasi mekanis serta tekanan lainnya → API 5L (PSL 2 untuk kondisi kritis / sour)
- Jalur proses petrokimia → A106 Gr B, dengan allowance korosi sesuai media
- Pabrik umum, air, udara, struktural → A53 Gr B
- Suhu tinggi berkelanjutan di luar rentang karbon → pipa seamless paduan Cr-Mo
Cacat Umum Pipa Seamless, dan Cara Pembeli Menemukannya
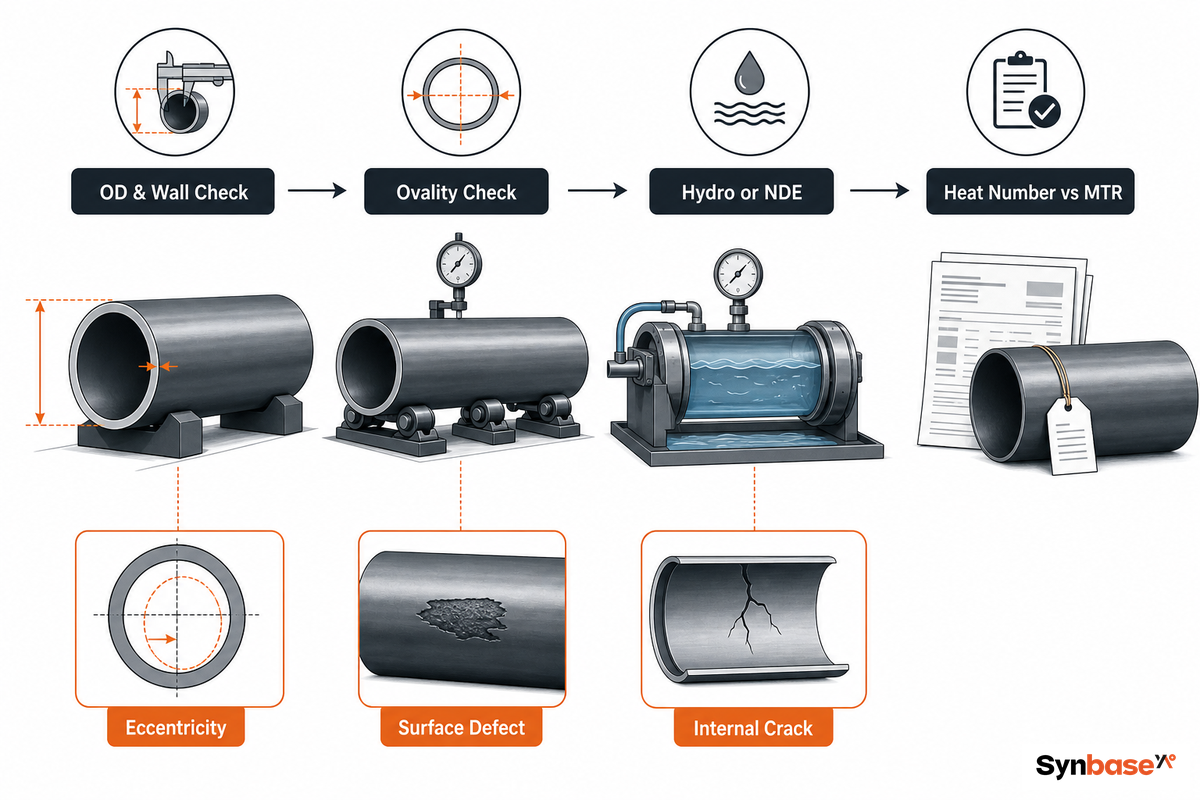
Pipa seamless tidak bebas cacat. Pipa dan tabung seamless yang diproduksi melalui proses penusukan dan pengerolan—rute pabrik mandrel yang dijelaskan dalam paten USPTO US8166792B2—dapat membawa cacat dari tahapan tersebut yang mengurangi kapasitas menahan beban; cacat itu bukan sekadar masalah kosmetik. Dengan mengetahui masalah utama, daftar pemeriksaan inspeksi saat penerimaan yang tepat dapat disusun:
- Eksentrisitas ketebalan dinding (dari proses penusukan/mandrel); sisi yang lebih tipis akan menentukan tekanan operasi yang diizinkan.
- Ovalitas; ketidakbulatan; dapat memengaruhi kesesuaian pemasangan/penyegelan flensa.
- Ketidaksempurnaan permukaan dan laminasi; ini mengurangi kekuatan menahan beban.
- Retak akibat tegangan internal; retak (lurus atau heliks) yang berkaitan dengan tegangan yang terbentuk selama pembentukan dan pendinginan.
Bagaimana cara saya memeriksa pipa seamless baja karbon saat tiba?
Sebagian besar masalah dapat dicegah dengan empat pemeriksaan: diameter luar, ukuran dan ketebalan dinding pada beberapa posisi jam, ovalitas dibandingkan dengan ASME B36.10M, serta uji hidrostatik pabrik atau rute NDE yang diizinkan. Kemudian, verifikasi nomor panas yang tercetak pada stencil pipa dengan laporan uji pabrik EN 10204 3.1. Minta metode pemeriksaan, standar penerimaan, cakupan pengujian, serta sifat kimia dan fisik sebelum pengiriman meninggalkan pabrik.
Mencocokkan Fitting Pipa, Flensa & Sertifikat Uji Pabrik dengan Pesanan
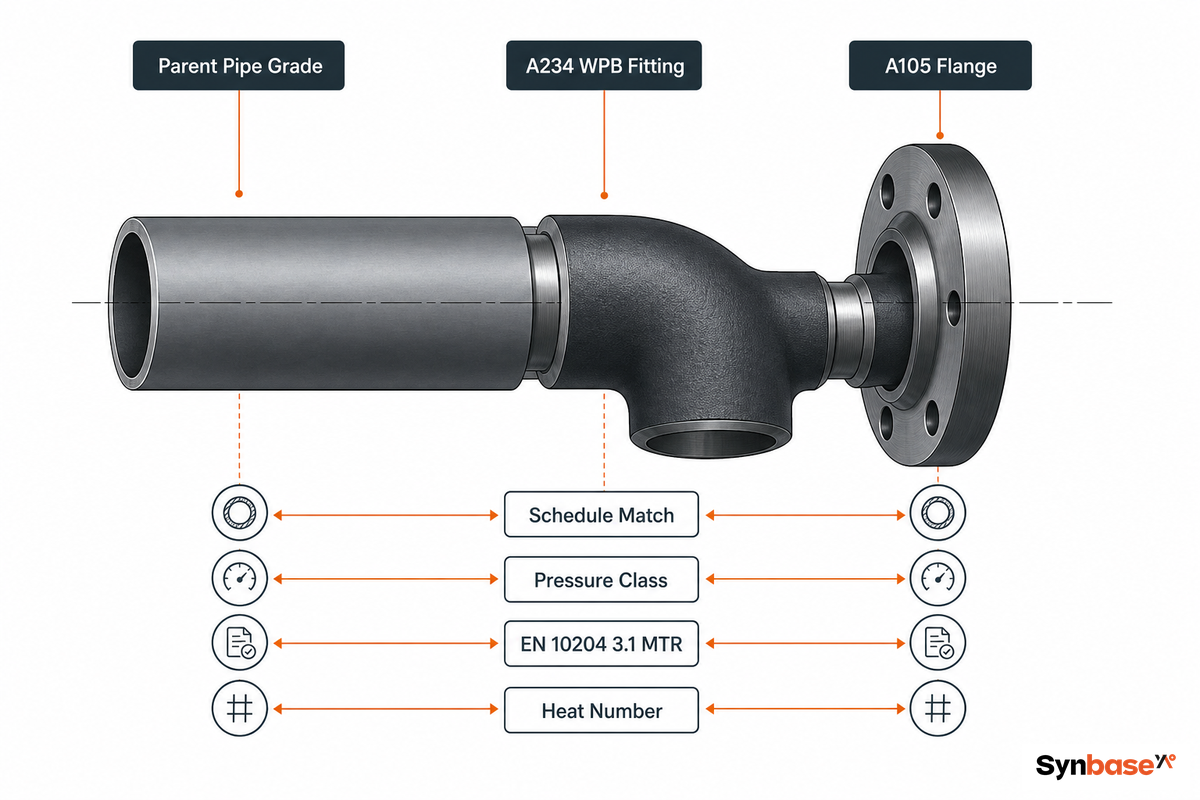
Pipa bukanlah pesanan yang berdiri sendiri; fitting pipa dan flensa yang disambungkan ke pipa induk harus memiliki grade dan schedule yang sama dengan pipa induk. Jika tidak, sambungan terlemah akan menentukan rating seluruh sistem. Biasanya, ini berarti fitting las tumpul standar A234 WPB untuk pipa seamless baja karbon, dengan menggunakan standar B16.9 / B16.11. Flensa harus memiliki kelas tekanan desain Class 150 (285 psig @ 100°F), 300, atau 600 yang sesuai dengan kondisi operasi. Perhatikan penurunan rating tekanan Class pada suhu tinggi. Header berdinding ½ inci dari A106, misalnya, harus disambungkan ke flensa A105 yang kompatibel dalam Class 300, bukan 150.
Dua titik inspeksi umum yang sering kurang diperhatikan mencakup pencocokan bukan hanya dimensi fitting dan flensa dengan pipa, tetapi juga metalurginya. Seperti dicatat dalam persyaratan pengujian ASME untuk pipa, fitting pipa, dan flensa, fitting A234 WPB dan flensa A105 memiliki pengujian penerimaan terpisah, dan pemeriksaan ekuivalen karbon (CE) pada heat dapat memicu kebutuhan prosedur prapemanasan yang memenuhi kualifikasi selama fabrikasi. Jika langkah ini diabaikan, hasilnya bisa berupa sambungan las di lapangan yang retak saat uji hidrostatik, setelah semua personel dimobilisasi keluar. Aspek kedua yang sering terlewat adalah ketertelusuran ke nomor panas: MTR EN 10204 3.1 harus merujuk bukan hanya pada standar pabrik dan pengujian fisik/kimianya, tetapi juga nomor lebur aktual. Hindari sertifikat pass-through yang diketik ulang oleh perantara.
Minta pemasok atau distributor menyatakan layanan bernilai tambah yang terkait dengan pesanan, seperti pemotongan, pembevelan, koordinasi pelapisan, tanda kemasan, dan peninjauan MTR.
Memesan pipa, fitting pipa, dan flensa dari tiga vendor terpisah berdasarkan harga adalah kesalahan yang paling sering kami lihat. Sayangnya, selama pemasangan, Anda mungkin menemukan bahwa elbow “baja karbon” yang dipesan merupakan impor berkualitas rendah yang tidak memiliki kekuatan sambungan seperti rangkaian A106 tempatnya terpasang. Jika semua komponen – pipa, fitting A234 WPB, dan flensa – memiliki grade dan schedule yang sesuai, Anda mendapatkan sistem yang andal dan memiliki rating, bukan sekadar kumpulan komponen. Ketertelusuran ini, yang selalu dicari inspektur, merupakan satu-satunya perbedaan antara manufaktur yang andal dan reseller.
Apa yang Berubah bagi Pembeli Pipa Seamless Karbon pada 2026
Pada 2026, isu bagi pipa seamless baja karbon bukanlah permintaan, melainkan regulasi yang membentuk ulang biaya sampai tujuan dan dokumen. “Regulasi mengambil alih permintaan sebagai pendorong utama harga baja pada 2026,” seperti dikemukakan S&P Global menjelang tahun tersebut. Kini dua regulasi secara langsung memengaruhi biaya pipa impor yang ditanggung pembeli.
Pertama, Mekanisme Penyesuaian Batas Karbon Uni Eropa memasuki periode definitif pada 1 Januari 2026, dengan mengenakan biaya karbon atas impor baja. CBAM memiliki ambang batas, bukan biaya tetap: importir UE yang melebihi ambang 50-tonne untuk barang CBAM harus berstatus declarant resmi, melaporkan emisi tertanam, dan menyerahkan sertifikat CBAM sesuai tenggat yang diberlakukan bertahap setelah tanggal mulai. Kedua, tarif Section 232 AS atas produk baja (50 persen untuk sebagian besar baja) merupakan angka pasti yang muncul pada faktur, seberapa murah pun pipanya. Baja karbon tetap menjadi produk utama, sekitar 75 persen dari permintaan pipa baja.
Dalam kasus pembeli 2026 ini, yang harus dilakukan adalah menghitung harga berdasarkan biaya sampai tujuan, bukan biaya per unit, lalu menetapkan sumber pasokan yang dapat ditelusuri dan sesuai standar sebelum masalah kepabeanan mulai muncul. Pabrik yang benar-benar dapat menyerahkan MTR EN 10204 3.1 kepada pialang bea cukai Anda—dengan kode HS pipa seamless baja karbon yang sesuai dan, jika berlaku, informasi emisi tertanam—pada akhirnya akan jauh lebih bernilai daripada harga utama yang terpampang.
Bagi pembeli 2026, masalahnya bukan hanya tarif 50%; risikonya adalah keterlambatan produksi, karena solusinya ialah membeli dari pabrik yang dapat menerbitkan paket sertifikasi dengan ketertelusuran nomor panas, kode HS, dan data emisi tertanam sebelum pesanan dikirim.
Risiko ini bukan hipotetis. Salah satu importir yang kami ajak bicara mendapatkan harga per unit 12% lebih murah dari trader, lalu melihat pesanan 40-tonne tertahan di pelabuhan selama tiga minggu karena sertifikat pabrik tidak dapat ditautkan ke nomor panas dan data emisi tertanam CBAM tidak tersedia—biaya demurrage dan pengujian ulang yang dipercepat menghapus penghematan itu dua kali lipat. Pembeli yang pernah mengalami hal itu akan menganggap sertifikat pabrik yang bersih dan dapat ditelusuri sebagai harga sebenarnya, sedangkan angka utama hanya umpan. Cocokkan dokumen dengan pipa sebelum kontainer dikirim, bukan setelah petugas bea cukai membuka berkas.
Apakah Anda memerlukan pipa seamless baja karbon yang sesuai dengan grade, schedule, dan layanan Anda—serta memiliki laporan uji pabrik yang benar-benar akan diperiksa oleh inspektur Anda?
Jelajahi Rentang Pipa Seamless Baja Karbon Kami →Pertanyaan yang Sering Diajukan
Apa itu pipa seamless baja karbon?
Lihat Jawaban
Apa perbedaan antara ASTM A106 dan ASTM A53 Grade B?
Lihat Jawaban
Apakah pipa seamless lebih kuat daripada pipa las?
Lihat Jawaban
Apakah pipa seamless baja karbon dapat digunakan di bawah tanah?
Lihat Jawaban
Apa yang dimaksud dengan pipa baja karbon killed?
Lihat Jawaban
Apa masalah yang paling umum pada pipa baja karbon seamless?
Lihat Jawaban
Schedule pipa baja karbon berapa yang saya perlukan?
Lihat Jawaban
Mengapa Kami Menulis Ini
Synbase Steel adalah produsen pipa baja dan pemasok pipa baja karbon yang memproduksi pipa seamless baja karbon, baja tahan karat, dan baja paduan berkualitas tinggi sebagai pabrik, bukan pemegang stok. Kami menulis panduan ini berdasarkan pertanyaan pembeli yang ditangani tim rekayasa dan mutu kami setiap minggu: pengembalian investasi ERW, batas layanan A106/A53, allowance korosi, dan ketertelusuran sertifikat pabrik. Panduan ini dimaksudkan agar bermanfaat bagi Anda, terlepas dari apakah Anda membeli dari kami. Ditinjau oleh tim teknis Synbase Steel Co., Ltd.
Referensi & Sumber
- Panduan Sementara untuk Menentukan Laju Korosi pada Perpipaan yang Ditanam (ASME Code Case N-806)U.S. Nuclear Regulatory Commission
- Panduan Perpipaan Proses ASME B31.3Los Alamos National Laboratory Engineering Standards
- 49 CFR 192.112, Persyaratan desain tambahan untuk pipa baja yang menggunakan MAOP alternatifU.S. e cfr
- Mekanisme Penyesuaian Batas KarbonEuropean Commission, Taxation and Customs Union
- US7506526B2, Sumbat penusukan/pengerolan tabung seamless dan metode manufakturUSPTO