Referensi rekayasa praktis, diperbarui Juni 2026, selaras dengan ASME B16.5-2025.
Flensa leher las adalah flensa pipa baja tempa dengan hub panjang dan meruncing yang dilas tumpul langsung ke pipa. Inilah flensa leher las berintegritas tinggi yang dipilih para insinyur ketika sambungan sama sekali tidak boleh bocor: untuk menyambungkan jalur pipa satu sama lain serta ke katup dan peralatan, flensa ini menjadi pilihan standar pada sistem perpipaan bertekanan dan bersuhu tinggi, ketika sambungan slip-on atau berulir dapat menimbulkan risiko. Panduan ini merangkum 4 hal yang biasanya harus ditelusuri pembeli di 5 halaman berbeda—dimensi, rating tekanan-suhu, pemilihan muka dan material, serta perbandingan flensa leher las dengan setiap jenis flensa lainnya—dalam satu tempat, lengkap dengan angkanya.
Spesifikasi Singkat: Flensa Leher Las
| Standar yang berlaku | ASME B16.5 (NPS ½″–24″); ASME B16.47 Seri A/B (NPS 26″–60″) |
| Kelas tekanan | 150 / 300 / 600 / 900 / 1500 / 2500 |
| Jenis muka | Muka Menonjol (RF), Muka Rata (FF), Sambungan Cincin (RTJ) |
| Material umum | A105 (karbon), A182 F304/F316 (tahan karat), A350 LF2 (suhu rendah) |
| Sambungan | Las tumpul penetrasi penuh (alur-V); diameter dalam disesuaikan dengan ID pipa |
| Cocok untuk | Sistem bertekanan tinggi, suhu tinggi, kondisi operasi siklik dan kritis |
Singkatnya: Flensa leher las adalah flensa pipa berintegritas tinggi dengan hub meruncing yang dilas tumpul ke pipa, dengan rating ASME B16.5 pada kelas 150 hingga 2500. Las penetrasi penuh tunggalnya dapat diperiksa radiografi 100%, sehingga flensa ini dominan pada perpipaan minyak dan gas, petrokimia, serta pembangkit listrik. Imbalannya adalah biaya: dibutuhkan lebih banyak baja, juru las terampil, dan penyetelan sambungan yang presisi.
- “Class 150” bukan 150 psi. Flensa A105 Kelas 150 menahan 285 psig pada 100°F; kesalahan flensa yang paling umum adalah membaca nomor kelas sebagai tekanan.
- Rating tekanan turun saat suhu meningkat; kelas yang dibutuhkan bergantung pada keduanya.
- Diameter dalam tidak tetap, melainkan dimesin agar sesuai dengan schedule pipa, sehingga flensa harus dipesan berdasarkan ketebalan dinding pipa.
- Flensa leher las tidak selalu menjadi jawaban yang tepat; untuk pipa jalur lurus bertekanan rendah, slip-on sering memberikan nilai yang lebih baik.
Apa Itu Flensa Leher Las?
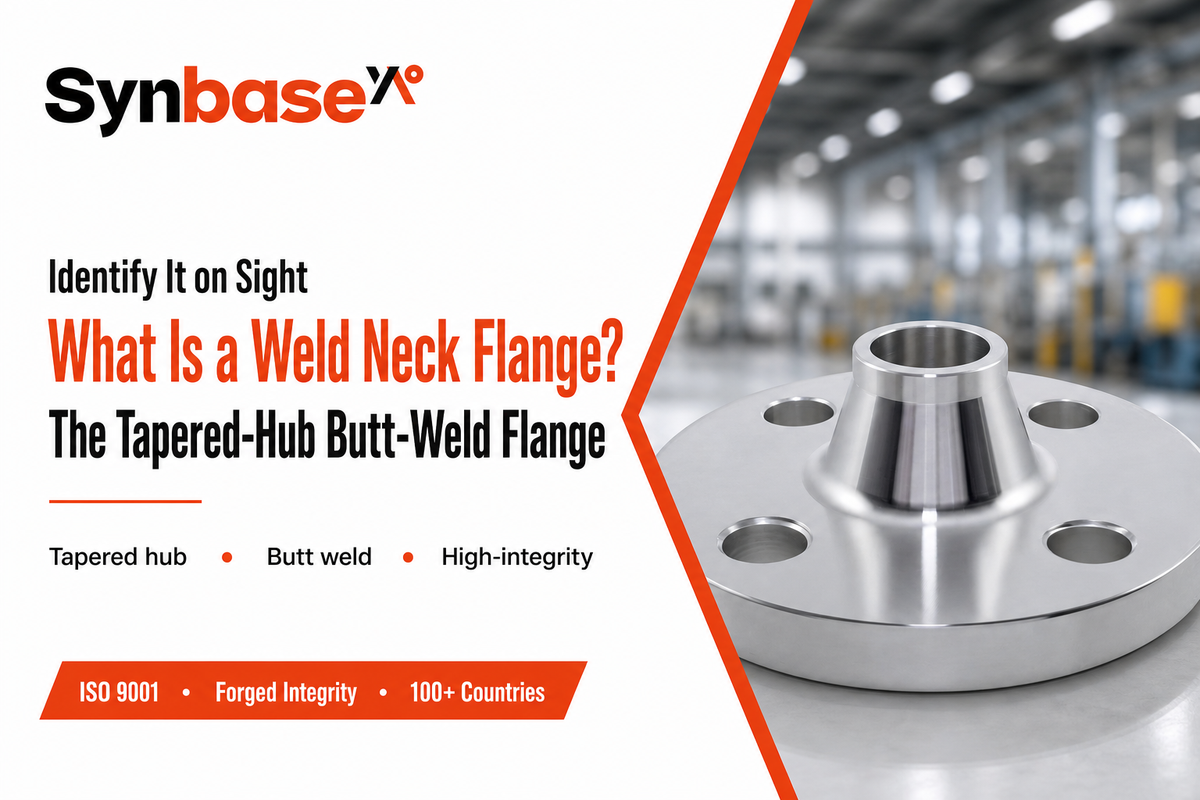
Flensa leher las adalah jenis flensa pipa dengan leher panjang dan meruncing (hub) yang memanjang dari muka flensa hingga ketebalan dinding pipa. Pipa tersebut dilas tumpul ke ujung kecil hub, sehingga flensa dan pipa menjadi satu batas tekanan kontinu yang kedap bocor.
Karena las berada menjauh dari muka flensa dan hub secara bertahap menurunkan ketebalan logam hingga sama dengan ketebalan dinding pipa, sambungan mampu menahan tekanan, suhu, dan beban lentur tanpa penumpukan tegangan yang mengganggu jenis flensa yang lebih datar. Dalam praktiknya, manfaat ini dapat diukur: flensa leher las baja karbon Kelas 600 menahan sekitar 1480 psig pada 100°F, dan karena diameter dalam hub disesuaikan dengan schedule pipa, sambungan menghindari undakan pada akar las yang menyebabkan banyak kebocoran flensa. Namun, jika kecocokan diameter dalam dan schedule salah, flensa dengan rating yang benar pun dapat gagal di lokasi pengelasannya.
Flensa ini memiliki beberapa nama. Pada gambar dan katalog, Anda akan melihatnya ditulis sebagai flensa leher pengelasan, disingkat WN, atau jika dipadukan dengan muka menonjol, sebagai RFWN. Sebagian pemasok menyebut versi hub tinggi sebagai flensa hub meruncing atau hub tinggi. Semuanya termasuk keluarga fitting yang sama.
Apa nama lain untuk flensa leher las?
Flensa leher las juga disebut flensa leher pengelasan, flensa WN, RFWN (weld neck dengan muka menonjol) jika memiliki muka menonjol, atau flensa hub meruncing / hub tinggi. Varian satu bagiannya yang lebih tinggi, dibuat untuk nosel bejana, disebut long weld neck atau flensa nosel, yang dalam ASME B16.5 tercantum pada §2.8 sebagai “flensa pengelasan hub lurus.”
Inti pembahasan: jika gambar kerja mencantumkan WN, welding neck, atau RFWN, yang diminta adalah flensa las tumpul yang sama seperti dijelaskan di sini.
Cara Kerja Flensa Leher Las: Hub Meruncing, Penyesuaian Diameter Dalam & Las Tumpul
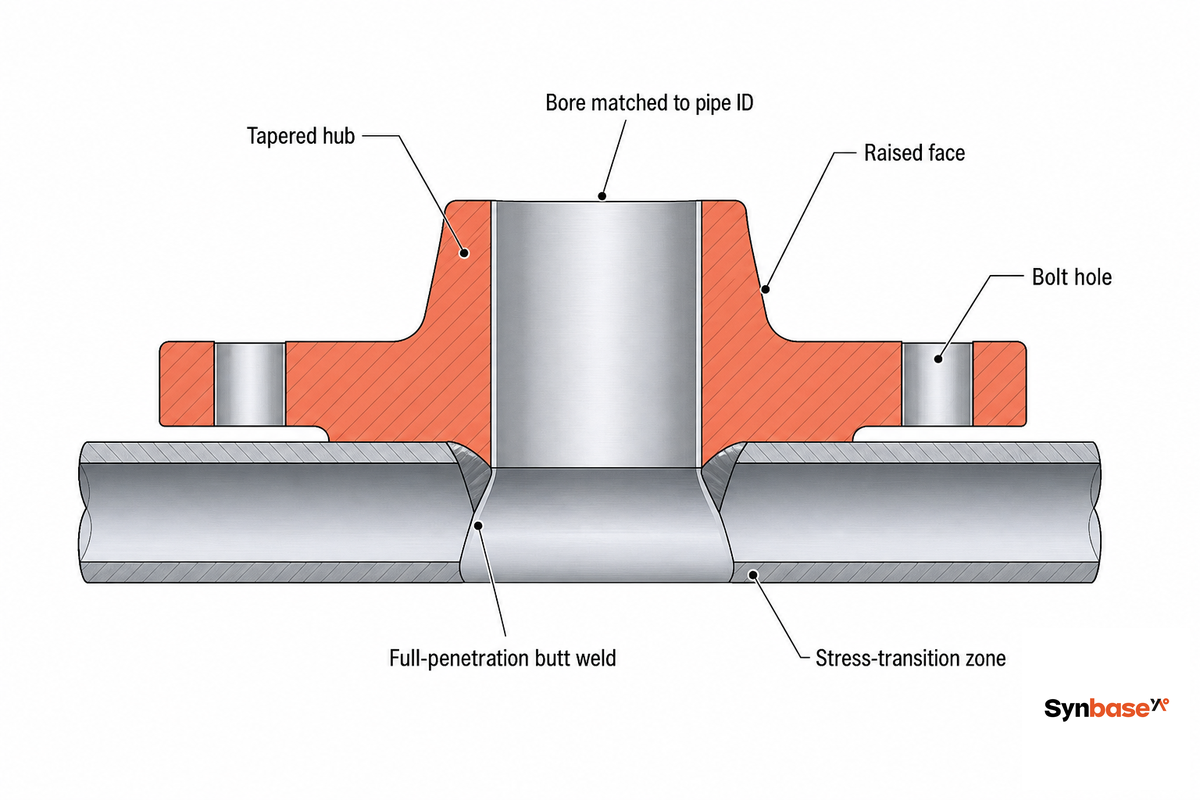
Tiga fitur desain menjalankan fungsinya, dan masing-masing memberikan manfaat. Yang membedakan flensa leher las adalah hubnya yang meruncing. Alasannya berkaitan dengan mekanika: hub menebal secara bertahap dari ketebalan dinding pipa hingga cincin flensa yang tebal, sehingga tegangan lentur dan tekanan tersebar sepanjang transisi, bukan terkonsentrasi pada bahu yang tajam.
Jadi: transisi bertahap tersebut membuat flensa leher las mampu bertahan terhadap siklus termal, getaran, dan pembebanan lentur berulang yang dapat menyebabkan retak lelah pada slip-on di las sudut. Kami menyebutnya Prinsip Transisi Tegangan Hub Meruncing: semakin panjang jarak yang harus dilalui beban melalui logam yang meruncing, semakin rendah tegangan puncak pada satu titik. Berdasarkan aturan perpipaan federal AS (46 CFR 56,30-10), setiap jenis flensa harus tetap berada dalam rating tekanan-suhu ASME-nya.
Fitur keduanya adalah penyesuaian diameter dalam. Diameter dalamnya dibor agar sesuai dengan diameter dalam pipa pasangan, sehingga diameter dalam ditentukan oleh schedule pipa, bukan oleh kelas flensa. Diameter dalam yang sesuai menjaga jalur aliran tetap halus, menghasilkan transisi yang mulus, meminimalkan turbulensi dan penurunan tekanan, serta melindungi akar las dari erosi. Berikutnya adalah las tumpul itu sendiri: las melingkar alur-V tunggal dengan penetrasi penuh di sekeliling lingkaran menyatukan pipa dan hub menjadi satu dinding.
Karena diameter dalam mengikuti schedule pipa, jalur Schedule 80 6″ dan jalur Schedule 40 6″ memerlukan flensa dengan diameter dalam berbeda meskipun keduanya NPS 6, Kelas 150. Pesan flensa leher las berdasarkan schedule pipa, bukan hanya ukuran nominal, karena ketidakcocokan diameter dalam menimbulkan undakan pada akar las yang mengganggu aliran dan memusatkan tegangan.
Dimensi & Penentuan Ukuran Flensa Leher Las (ASME B16.5, NPS ½″–24″)
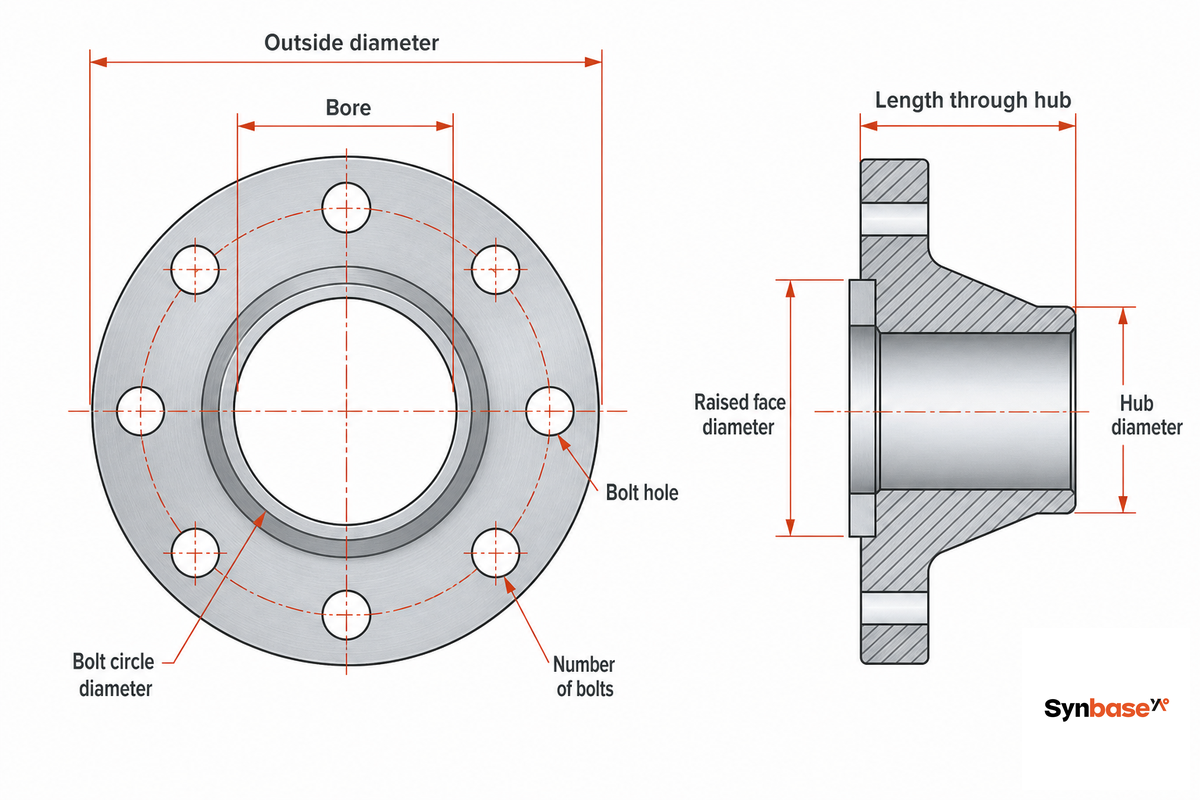
Dimensi flensa leher las ditetapkan oleh ASME B16.5 untuk ukuran NPS ½″ hingga 24″; di atas itu, NPS 26″ hingga 60″ berada di bawah ASME B16.47 (Seri A dan Seri B). Tabel dimensi B16.5 dibaca berdasarkan NPS dan kelas: tabel tersebut memberikan diameter luar, ketebalan flensa, diameter hub, panjang melalui hub, diameter lingkar baut, dan baut. Kolom diameter dalam merupakan pengecualian karena diturunkan dari schedule pipa, sehingga ditentukan dalam pesanan. Satu batas lingkup sering terlewat: B16.5 tidak menyediakan setiap kelas untuk semua ukuran. Kelas 150 hingga 1500 mencakup seluruh rentang NPS ½″–24″, tetapi Kelas 2500 hanya diterbitkan hingga NPS 12″—untuk sambungan bertekanan tinggi yang lebih besar, desain beralih ke ASME B16.47 atau spesifikasi khusus.
| NPS | OD | Ketebalan | OD hub | Panjang melalui hub | Lingkar baut | Baut |
|---|---|---|---|---|---|---|
| ½″ | 90 | 9.6 | 30 | 46 | 60.3 | 4 × ½″ |
| 1″ | 110 | 12.7 | 49 | 54 | 79.4 | 4 × ½″ |
| 2″ | 150 | 17.5 | 78 | 62 | 120.7 | 4 × ⅝″ |
| 4″ | 230 | 22.3 | 135 | 75 | 190.5 | 8 × ⅝″ |
| 6″ | 280 | 23.9 | 192 | 87 | 241.3 | 8 × ¾″ |
| 8″ | 345 | 27.0 | 246 | 100 | 298.5 | 8 × ¾″ |
| 12″ | 485 | 30.2 | 365 | 113 | 431.8 | 12 × ⅞″ |
| 16″ | 595 | 35.0 | 457 | 125 | 539.8 | 16 × 1″ |
| 24″ | 815 | 46.1 | 663 | 151 | 749.3 | 20 × 1¼″ |
Dimensi berdasarkan ASME B16.5 Kelas 150; diameter dalam ditentukan oleh schedule pipa. Kelas yang lebih tinggi menggunakan keluarga diameter luar yang sama dengan cincin lebih tebal dan hub lebih panjang.
Berapa dimensi flensa leher las panjang?
Leher las panjang (LWN), atau flensa nozel, mempertahankan muka flensa dan baut yang sama seperti flensa leher las standar, tetapi memiliki hub lurus yang jauh lebih tinggi, sering kali dengan ujung potong persegi alih-alih bevel las, sehingga dapat menggantikan kombinasi flensa dan stub pipa pada bejana tekan.
ASME B16.5 §2.8 mencakupnya sebagai flensa pengelasan hub lurus dan menyerahkan panjang hub serta ketebalan barrel kepada aplikasinya, karena nozel ditentukan ukurannya berdasarkan tekanan, suhu, dan kebutuhan penguatan bejana, bukan tabel tetap.
Inti pembahasan: gunakan tabel B16.5 untuk menetapkan dimensi muka dan baut, tetapi selalu konfirmasikan diameter dalam terhadap schedule pipa sebelum memesan.
Kelas Tekanan & Rating Tekanan-Suhu (150 hingga 2500)
Kelas flensa—150, 300, 600, 900, 1500, atau 2500—merupakan indeks rating, bukan tekanan dalam psi. Tekanan kerja aktual bergantung pada kelas, material, dan suhu operasi, dan turun saat suhu meningkat. Membaca “Class 150” sebagai “150 psi” didokumentasikan sebagai kesalahan pemilihan flensa nomor satu, dan dampaknya berlaku dua arah: pada suhu sekitar, flensa karbon Kelas 150 menahan jauh lebih dari 150 psi, sedangkan pada suhu tinggi kemampuannya jauh lebih rendah.
Tabel di bawah ini, yaitu Tangga Penurunan Rating Tekanan-Suhu, memberikan tekanan kerja maksimum (psig) untuk material Grup 1.1 ASME B16.5, yang mencakup baja karbon A105, di seluruh rentang suhu. Ini adalah kumpulan angka yang paling berguna dalam pemilihan flensa, dan persis informasi yang biasanya tidak dicantumkan pada sebagian besar halaman produk.
| Suhu | Kelas 150 | Kelas 300 | Kelas 600 |
|---|---|---|---|
| 100°F | 285 | 740 | 1480 |
| 200°F | 260 | 680 | 1360 |
| 300°F | 230 | 655 | 1310 |
| 400°F | 200 | 635 | 1265 |
| 500°F | 170 | 600 | 1200 |
| 600°F | 140 | 550 | 1095 |
| 650°F | 125 | 535 | 1065 |
| 700°F | 110 | 535 | 1065 |
| 750°F | 95 | 505 | 1010 |
| 800°F | 80 | 410 | 825 |
Tekanan kerja maksimum untuk material Grup 1.1 (A105) berdasarkan rating tekanan-suhu ASME/ANSI B16.5. Baja karbon terbatas hingga sekitar 800°F; grade paduan dapat digunakan pada suhu yang lebih tinggi.
Misalkan Anda memiliki jalur proses 200 psig yang beroperasi pada 400°F. Baca tangga tersebut: flensa leher las A105 Kelas 150 memiliki rating tepat 200 psig pada 400°F, sehingga Anda berada tepat pada batas tanpa margin sama sekali. Naikkan ke Kelas 300, yang menahan 635 psig pada suhu yang sama, sehingga faktor keselamatan menjadi memadai. Inilah sebabnya suhu, bukan hanya tekanan jalur, menentukan kelas.
Evaluasi U.S. Department of Energy terhadap baut dan flensa B16.5 mencatat bahwa beberapa flensa leher las besar mengalami penurunan rating hingga nol pada tekanan maksimum di batas atas rentang suhunya; flensa Kelas 400 24″ adalah salah satu contohnya. Jangan pernah menganggap flensa mempertahankan rating yang dapat digunakan hanya karena memiliki nomor kelas tinggi; selalu baca rating pada suhu aktual Anda.
Inti pembahasan: pilih kelas dari tangga penurunan rating pada suhu operasi, lalu konfirmasikan grup materialnya, bukan sebaliknya.
Jenis Muka: Muka Menonjol (RF), Muka Rata (FF) & Sambungan Cincin (RTJ)
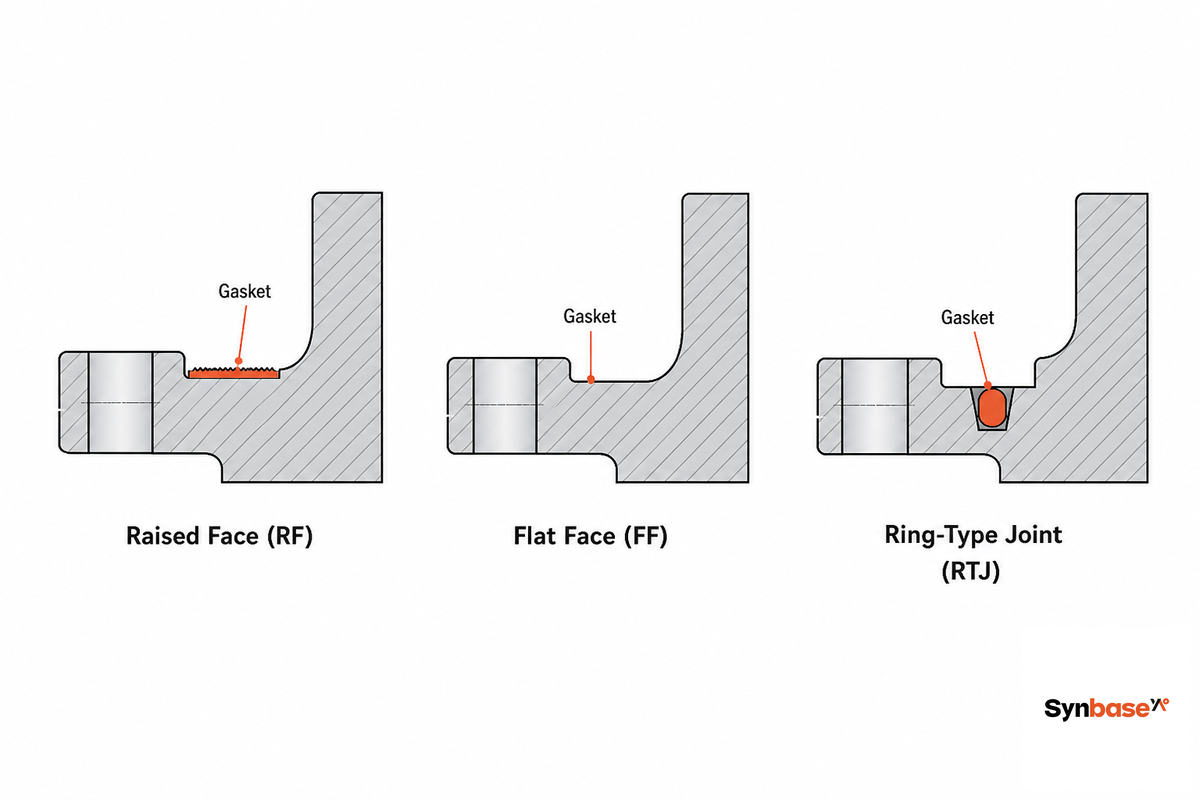
Setiap muka flensa merupakan permukaan penyekat tempat gasket duduk dan bertemu dengan gasket, dan flensa leher las tersedia dalam tiga jenis. Jenis muka yang dipilih harus sesuai dengan gasket, kelas tekanan, dan flensa pasangan; ketidakcocokan di sini dapat menyebabkan kebocoran. Berdasarkan aturan perpipaan federal AS (46 CFR 56,30-10), setiap jenis flensa harus tetap berada dalam rating tekanan-suhu ASME-nya.
| Jenis muka | Gasket | Rentang kelas umum | Penggunaan |
|---|---|---|---|
| Muka Menonjol (RF) | Cincin datar atau lilitan spiral | 150 hingga 400 (standar) | Proses umum, minyak dan gas, air |
| Muka Rata (FF) | Gasket lunak muka penuh | Tekanan rendah | Peralatan besi tuang, FRP, pompa |
| Sambungan Cincin (RTJ) | Cincin logam (oktagonal/oval) | 600 dan lebih tinggi | Tekanan tinggi, layanan sour, kepala sumur (API 6A) |
Pada flensa RF, permukaan penyekat menonjol dari lingkar baut, sekitar 1,6 mm (1/16″) pada Kelas 150 dan 300, serta sekitar 6,4 mm (1/4″) mulai Kelas 400, sehingga beban baut memusatkan tegangan gasket pada pita sempit untuk menghasilkan penyekatan yang rapat. RTJ melangkah lebih jauh: cincin logam yang dikeraskan ditekan ke dalam alur yang dimesin pada kedua flensa, menghasilkan penyekat logam-ke-logam yang dibutuhkan oleh layanan tekanan tinggi dan gas sour. Namun, untuk sebagian besar jalur proses, flensa leher las bermuka menonjol dengan gasket lilitan spiral merupakan pilihan utama, dan kesalahan paling mahal di sini adalah membaut muka menonjol ke komponen besi tuang bermuka rata karena coran dapat retak. Untuk komponen flensa khusus gambar kerja, pemesinan flensa khusus dari Zhenling menjadi referensi lingkup pemesinan; rute material yang ditetapkan, kehalusan muka, dan kriteria penerimaan tetap menjadi bagian dari persyaratan pengadaan.
Jangan pernah memasang flensa bermuka menonjol berhadapan dengan komponen besi tuang bermuka rata. Muka menonjol memberikan beban titik pada besi tuang rapuh saat baut dikencangkan, sehingga flensa cor dapat retak. Saat menyambung ke peralatan besi tuang, gunakan flensa leher las bermuka rata (atau gasket muka penuh) agar beban tersebar merata.
Inti pembahasan: gunakan RF untuk sebagian besar layanan proses, FF hanya saat berpasangan dengan besi tuang atau fiberglass, dan RTJ mulai Kelas 600 serta untuk layanan sour atau kepala sumur.
Material & Grade: Karbon, Tahan Karat & Suhu Rendah (A105 / A182 / A350)
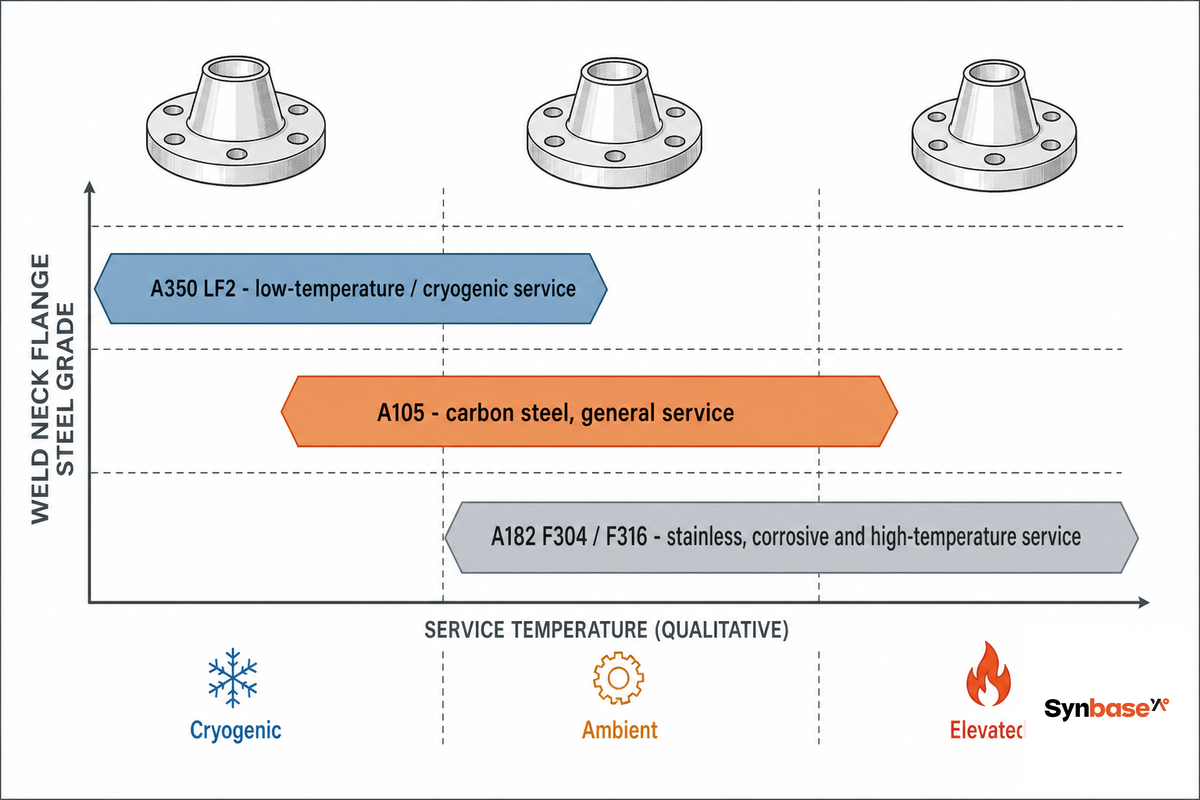
Flensa leher las hanya sebaik baja yang ditempa untuk membuatnya, dan grade harus sesuai dengan lingkungan layanan, suhu, korosi, serta kemungkinan jalur beroperasi di bawah nol. Tiga spesifikasi ASTM mencakup sebagian besar flensa.
| Grade | Jenis | Cakupan layanan | Gunakan untuk |
|---|---|---|---|
| ASTM A105 | Baja karbon (tempa) | −29°C hingga ~427°C (hingga ~800°F) | Minyak, gas, air, dan uap umum |
| ASTM A350 LF2 | Karbon suhu rendah (diuji impak) | Diuji Charpy pada −46°C (−50°F) | Iklim dingin, LNG, kriogenik |
| ASTM A182 F304/F316 | Baja tahan karat | Korosif dan bersuhu tinggi | Pemrosesan kimia, farmasi, makanan, kelautan |
| ASTM A182 F11/F22 | Paduan krom-molibdenum | Suhu / tekanan tinggi | Uap pembangkit listrik, turbin, jalur panas kilang |
Satu pembeda yang sering terlewat pembeli berada pada batas suhu rendah. Baja karbon A105 memiliki rating minimum −29°C (−20°F) tanpa pengujian impak; di bawah itu, baja dapat menjadi getas, sehingga standar mengharuskan penggunaan A350 LF2, yang diuji impak Charpy pada −46°C (−50°F) dan memiliki luluh minimum sekitar 250 MPa (36 ksi). Di sinilah rute pembentukan juga penting: flensa satu bagian yang ditempa—satu-satunya konstruksi yang diakui ASME B16.5 untuk leher las batas tekanan—memiliki aliran butir yang mengikuti jalur tegangan di sekitar hub, sedangkan flensa yang dimesin dari pelat datar memotong arah butir tersebut. Bagi Synbase Steel, yang menempa flensa alih-alih memotongnya, kesinambungan butir ini menjadi alasan rute pembentukan ditetapkan sejak awal, bukan sekadar pertimbangan tambahan.
Inti pembahasan: gunakan A105 untuk layanan karbon umum, A350 LF2 saat jalur berada di bawah −29°C, dan A182 tahan karat atau krom-molibdenum untuk korosi atau panas tinggi; flensa leher las baja tahan karat F316 menjadi pilihan standar untuk layanan kimia korosif.
Flensa Leher Las vs Slip-On, Las Soket, Lap-Joint & Flensa Buta
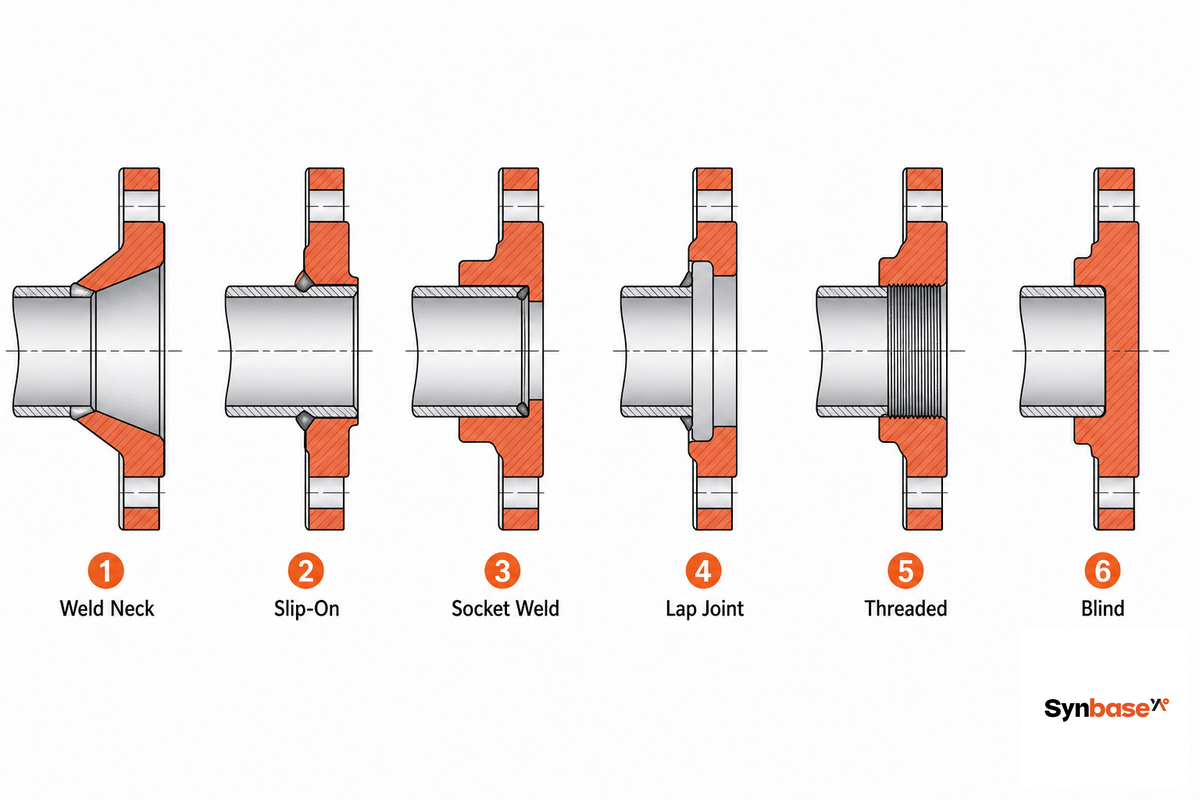
Flensa leher las adalah flensa umum yang paling kuat, tetapi “paling kuat” dan “tepat” bukanlah hal yang sama. Sejujurnya, jenis flensa terbaik bergantung pada tekanan, suhu, biaya, dan cara jalur dibangun. Tabel di bawah ini, yaitu Spektrum 6 Jenis Sambungan Flensa, membandingkan flensa leher las dengan setiap alternatif yang mungkin Anda pertimbangkan, mencakup jenis flensa leher las umum dan turunannya secara berdampingan. Berdasarkan aturan perpipaan federal AS (46 CFR 56,30-10), setiap jenis flensa harus tetap berada dalam rating tekanan-suhu ASME-nya.
| Jenis flensa | Sambungan | Kesesuaian tekanan / suhu | Dapat diperiksa RT penuh? | Layanan umum |
|---|---|---|---|---|
| Leher Las (WN) | Satu las tumpul ke pipa | Tertinggi; siklik dan berat | Ya (100%) | Jalur kritis bertekanan tinggi |
| Leher Las Panjang (LWN) | Hub integral, las tumpul | Tertinggi; nozel bejana | Ya | Nozel bejana tekan dan tangki |
| Slip-On (SO) | Dipaskan di atas pipa, dua las sudut | Rendah hingga sedang | Tidak (las sudut) | Pipa jalur lurus bertekanan rendah |
| Las Soket (SW) | Pipa duduk di dalam soket, las sudut | Tinggi, hanya diameter kecil | Terbatas | Jalur diameter kecil bertekanan tinggi |
| Lap-Joint (LJ) | Cincin longgar di atas stub end | Rendah hingga sedang | Tidak berlaku | Pipa berlapis, sering dibongkar |
| Berulir | Disekrup, tanpa las | Rendah; area tanpa las | Tidak berlaku | Utilitas, zona berbahaya tanpa pekerjaan panas |
| Buta | Cakram padat, tanpa diameter dalam | Sesuai kelas | Tidak berlaku | Isolasi, terminasi jalur |
| Leher Las Reduksi | Las tumpul, dua ukuran diameter dalam | Tinggi | Ya | Transisi ukuran pada jalur bertekanan |
| Orifice | Flensa leher las dengan tapping | Berdasarkan kelas | Ya | Pengukuran aliran in-line |
Apa perbedaan antara flensa leher las dan flensa slip-on?
Flensa leher las dan slip-on berbeda pada jenis las dan manfaat yang dihasilkannya. Flensa leher las disambungkan ke pipa dengan satu las tumpul penetrasi penuh yang dapat diperiksa radiografi 100%; slip-on dipasang di atas pipa dan ditahan oleh dua las sudut yang tidak dapat diperiksa demikian.
Karena itu, flensa leher las jauh lebih mampu menahan tekanan, suhu, dan kelelahan yang lebih tinggi. Slip-on lebih murah, lebih mudah disejajarkan pada pipa jalur lurus, dan toleran terhadap kesalahan kecil pada panjang potongan. Referensi perpipaan umumnya menempatkan slip-on pada sekitar dua pertiga kekuatan tekanan internal flensa leher las dan sekitar sepertiga umur lelahnya; kapasitas ini memadai untuk header air bertekanan rendah, tetapi tidak cukup untuk jalur gas siklik.
- Tekanan tinggi, suhu tinggi, atau layanan siklik / kritis? → Flensa leher las. Ini satu-satunya flensa las tumpul umum yang dapat diperiksa radiografi penuh.
- Pipa jalur lurus berdiameter besar bertekanan rendah dengan anggaran terbatas? → Slip-on. Biaya dan kemudahan penyelarasannya unggul untuk tugas ringan.
- Jalur berdiameter kecil dan bertekanan tinggi (instrumen atau hidraulik)? → Las soket.
- Pipa berlapis atau eksotis, atau sambungan yang sering dibongkar? → Lap-joint, sehingga cincin baut tetap menggunakan baja karbon murah.
- Tidak boleh ada pekerjaan panas? → Berulir. Perlu menutup ujung jalur? → Buta.
Diskusi lapangan di Eng-Tips merangkum versi praktisnya dengan baik: insinyur perpipaan berpengalaman memilih flensa leher las pada fitting ketika ruang untuk baut penting, dan menerima slip-on pada pipa jalur lurus biasa. Biaya tambahannya layak dibayar ketika layanannya berat, bukan pada setiap sambungan.
Inti pembahasan: jadikan flensa leher las sebagai standar untuk layanan berat atau siklik; pilih slip-on untuk menghemat biaya hanya jika tekanan, suhu, dan kelelahan semuanya ringan.
Pengelasan & Instalasi: Persiapan Bevel, Las Tumpul Penetrasi Penuh & Inspeksi
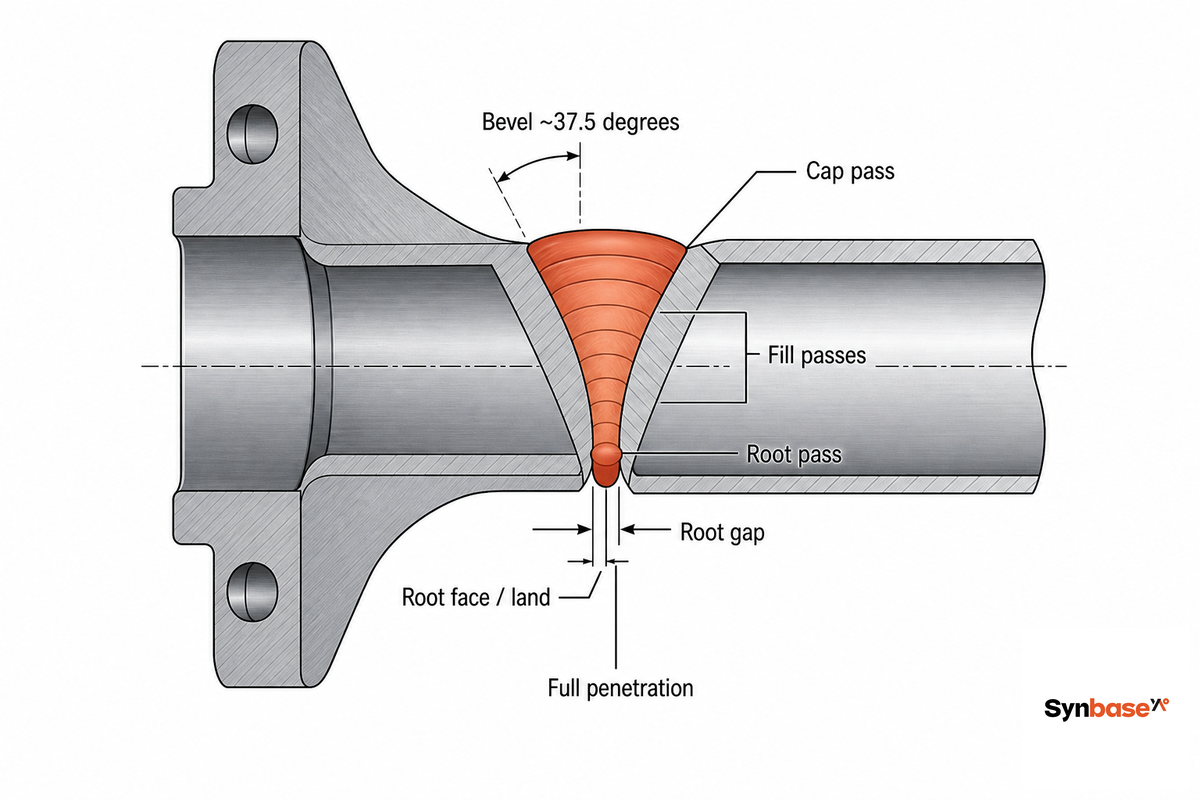
Pemasangan flensa weld neck dilakukan dengan pengelasan tumpul, dan mutu sambungan ditentukan oleh mutu las tunggal tersebut. Ujung pipa dan hub flensa sama-sama memiliki bevel las, biasanya berupa alur V dengan sudut inklusi 37,5° dan bidang akar kecil, sehingga setelah keduanya dipasang dengan celah akar yang terkontrol, juru las dapat membuat las penetrasi penuh dari akar hingga lapisan penutup.
Urutannya sederhana, tetapi tidak memberi banyak toleransi untuk kesalahan: bevel dan bersihkan ujung pipa agar sesuai dengan hub, masukkan dan sejajarkan muka flensa tegak lurus terhadap flensa pasangannya (alat bantu penyelarasan atau las titik menahannya), lalu lakukan jalur akar dan jalur pengisi sesuai prosedur pengelasan berkualifikasi (WPS) berdasarkan ASME BPVC Section IX. Karena las yang telah selesai berupa satu sambungan tumpul pada pipa terbuka, las ini dapat diperiksa dengan pengujian radiografi (RT) 100% sesuai ASME BPVC Section V—verifikasi yang tidak dapat dilakukan pada las sudut tersembunyi pada flensa slip-on.
Namun, las yang sempurna saja belum cukup. Setelah flensa dibaut, kekedapan terhadap kebocoran ditentukan oleh sambungan flensa berbaut itu sendiri, pilihan gasket, urutan dan beban pengencangan baut, serta kualifikasi orang yang merakitnya. ASME PCC-1 memperlakukan perakitan sambungan flensa berbaut pada batas tekanan ini sebagai disiplin tersendiri, dan banyak kebocoran flensa saat beroperasi disebabkan oleh praktik perakitan, bukan oleh lasnya. Tetapkan spesifikasi weld neck, lalu rakit sambungan sesuai prosedur.
“Ketidaksejajaran adalah cacat yang nyaris tak terlihat. Weld neck yang dipasang dengan las titik dalam posisi miring satu atau dua derajat mungkin lolos pemeriksaan visual, tetapi hasil radiografi akan menunjukkan fusi akar yang tidak sempurna. Jika hasil radiografi flensa ditolak, bagian itu harus dipotong dan pekerjaan dimulai lagi.”
— Tim penempaan dan inspeksi Synbase Steel
Bagaimana proses pengelasan flensa weld neck?
Flensa weld neck disambung dengan pengelasan busur, biasanya TIG (GTAW) untuk jalur akar dan MIG atau las elektroda untuk jalur pengisi. Proses ini menghasilkan satu las tumpul penetrasi penuh pada alur V di antara bevel pipa dan bevel hub. Pengelasan dilakukan sesuai WPS berkualifikasi, lalu diperiksa; pada jalur kritis, las diradiografi 100% untuk memastikan penetrasi dan tidak adanya porositas atau kurangnya fusi.
Inti penting:nilai weld neck hanya tercapai jika menggunakan las penetrasi penuh dan melakukan inspeksi. Menghemat biaya pada salah satunya berarti membayar untuk kekuatan yang tidak dapat dibuktikan.
Standar, Spesifikasi & Verifikasi Mutu (B16.5/B16.47, ASTM, MTC)
Flensa weld neck diatur oleh serangkaian standar, dan pesanan pembelian yang lengkap mencantumkan semuanya. ASME B16.5 mengatur dimensi dan peringkat tekanan-suhu hingga NPS 24″; ASME B16.47 berlaku untuk NPS 26″ hingga 60″. Edisi terkininya adalah ASME B16.5-2025 (dirilis 30 Mei 2025), yang menggantikan edisi 2020, memperbaiki kesalahan klasifikasi material N08800, dan memperluas data suhu nikel dan duplex hingga −29°C hingga 815°C. Cantumkan edisi 2025 dalam pekerjaan baru agar koreksi tersebut tercakup.
Untuk material, grade ASTM (A105, A350 LF2, A182) menetapkan komposisi kimia dan sifat mekanis, sedangkan Mill Test Certificate (MTC) sesuai EN 10204 3.1 menghubungkan heat baja aktual dengan pesanan Anda. Salah satu masalah dokumentasi yang umum saat penerimaan adalah menerima flensa dengan MTC yang tidak dapat ditelusuri ke nomor heat yang dicap pada komponen. Ada 2 hal lain yang perlu diperhatikan dalam spesifikasi. Standar material ASTM terus diperbarui: A105, A182, dan A350 semuanya memiliki edisi 2026, jadi cantumkan tahun terkini, bukan edisi lama. Selain itu, dalam kondisi operasi VOC yang diatur, setiap flensa merupakan konektor yang dipantau berdasarkan aturan deteksi dan perbaikan kebocoran (LDAR) EPA (40 CFR 60.481a), sehingga pemantauan emisi fugitif dapat mendorong pemilihan weld neck yang dilas penuh.
- ✔ NPS dan diameter dalam (cantumkan schedule pipa, bukan hanya ukurannya)
- ✔ Kelas tekanan (dipilih dari kurva penurunan peringkat pada suhu operasi)
- ✔ Jenis muka (RF / FF / RTJ) dan kondisi permukaan
- ✔ Grade material (A105 / A350 LF2 / A182 F316) dengan konstruksi tempa
- ✔ Standar dan edisi (ASME B16.5-2025 / B16.47)
- ✔ Pengujian dan dokumentasi (tingkat RT, MTC sesuai EN 10204 3.1, pencapan nomor heat)
Bagi pembeli yang membutuhkan informasi komersial, ukuran stok, material, dan penawaran harga, halaman pemasok flensa weld neck kami mencantumkan pilihan tempa A105 dan baja tahan karat berdasarkan daftar periksa yang sama. Sementara itu, rentang flensa pipa yang lebih luas mencakup tipe slip-on, buta, dan las soket yang sesuai.
Inti penting:baris spesifikasi flensa weld neck yang lengkap mencantumkan ukuran dan schedule, kelas, muka, grade, edisi standar, dan pengujian. Jika salah satunya tidak dicantumkan, pemilihannya diserahkan kepada pemasok.
Prospek Industri: Pendorong Permintaan Flensa Weld Neck
Pendorong permintaan weld neck pada 2026 adalah pembangunan infrastruktur gas, bukan sektor energi secara keseluruhan. Angka-angkanya perlu dicermati: prospek pertengahan 2026 dari U.S. Energy Information Administration memperkirakan permintaan minyak global justru turun sekitar 1,1 juta barel per hari, sementara ekspor LNG A.S. meningkat dari 15.1 menjadi 17.2 Bcf/d. Jadi, kisah permintaan weld neck berkaitan dengan infrastruktur gas, LNG, dan hidrogen, bukan konsumsi minyak. Seiring terminal LNG dan gelombang pertama jalur pipa siap hidrogen beralih dari tahap desain ke pengadaan, kebutuhan operasional bergeser ke kelas tekanan yang lebih tinggi dan ketertelusuran material yang lebih ketat. Weld neck merupakan satu-satunya flensa las tumpul yang dirancang untuk kondisi operasi siklik bertekanan tinggi tersebut, sehingga menguasai pangsa terbesar pasar flensa. Hidrogen khususnya meningkatkan tuntutan: diperlukan pengendalian material yang terdokumentasi dan segel logam yang kedap kebocoran. Hal ini mendorong spesifikasi ke muka RTJ serta grade tahan benturan atau baja tahan karat, alih-alih pilihan baja karbon termurah.
Standar juga bergerak seiring perubahan tersebut. Terbitnya ASME B16.5-2025 (Mei 2025) memperketat persyaratan data material dan penyegelan, sehingga flensa yang mengacu pada edisi 2020 sudah tertinggal. Inspeksi juga berkembang: pengajuan paten USPTO terbaru menjelaskan klasifikasi integritas flensa otomatis berbasis AI dari citra las. Ini menunjukkan bahwa rekaman radiografi yang diminta pembeli saat ini akan berkembang menjadi data mutu digital yang diklasifikasikan berdasarkan citra.
Sebagai gambaran, nilai pasar flensa global kerap diperkirakan mendekati USD 6,4 miliar pada 2025, dengan pertumbuhan tahunan satu digit menengah selama dekade berikutnya; angka tersebut sebaiknya dipandang sebagai gambaran umum, bukan sinyal untuk membeli. Ada satu sinyal yang lebih penting dan lebih spesifik: jika Anda merencanakan jalur bertekanan tinggi atau siap hidrogen untuk mulai beroperasi pada 2026, tentukan flensa weld neck tempa sesuai ASME B16.5-2025, pilih kelas yang tepat dari kurva penurunan peringkat, gunakan muka RTJ untuk kondisi operasi asam atau tekanan di atas Class 600, serta sertakan MTC dan rekaman RT lengkap. Proyek-proyek kini menolak pengiriman yang tidak dilengkapi dokumentasi tersebut. Bayangkan pembeli menetapkan flensa weld neck panjang untuk header hidrogen 2026 dengan mengacu pada edisi 2020 yang lebih lama: dokumen pengajuannya berisiko ditolak karena revisi 2025 memperketat ketentuan penyegelan dan material yang menjadi dasar kondisi operasi hidrogen.
Inti penting:pendorong permintaan adalah infrastruktur energi, bukan grafik ukuran pasar. Rancang jalur bertekanan tinggi baru berdasarkan standar 2025, konstruksi tempa, dan pengujian yang dapat ditelusuri.
Pertanyaan yang Sering Diajukan
Apa nama lain untuk flensa leher las?
Lihat Jawaban
Apa perbedaan antara flensa leher las dan flensa slip-on?
Lihat Jawaban
Berapa tekanan yang dapat ditahan flensa weld neck Class 150?
Lihat Jawaban
Kapan flensa weld neck sebaiknya tidak digunakan?
Lihat Jawaban
Apakah flensa weld neck harus menjalani pengujian radiografi?
Lihat Jawaban
Apakah flensa weld neck lebih mahal daripada flensa slip-on?
Lihat Jawaban
Membutuhkan flensa weld neck tempa sesuai ASME B16.5-2025, dengan dokumentasi MTC dan RT lengkap?
Lihat Flensa Weld Neck Synbase →Tentang Panduan Ini
Panduan flensa weld neck ini disusun untuk merangkum dimensi, angka penurunan peringkat tekanan-suhu, dan pertimbangan pemilihan tiap jenis di satu tempat, karena sebagian besar referensi hanya membahas satu aspek pada satu waktu. Peringkat tekanan kami bersumber dari data ASME B16.5 Group 1.1 dan referensi flensa federal A.S.; pertimbangan pemilihan mencerminkan cara insinyur flensa tempa menetapkan spesifikasi komponen ini saat meninjau pesanan. Ditinjau oleh tim teknis Synbase Steel.
Referensi & Sumber
- ASME B16.5, Flensa Pipa dan Fitting BerflensaAmerican Society of Mechanical Engineers
- Flensa Pipa Baja ANSI/ASME B16.5, Peringkat Tekanan dan SuhuEngineering ToolBox
- Evaluasi Baut dan Flensa ANSI B16.5U.S. Department of Energy / OSTI
- ASME PCC-1, Pedoman Perakitan Sambungan Flensa Berbaut pada Batas TekananAmerican Society of Mechanical Engineers
- Prospek Energi Jangka Pendek (Juni 2026)U.S. Energy Information Administration
- 40 CFR 60.481a, Definisi Kebocoran Peralatan (VOC)U.S. EPA / eCFR
- 46 CFR 56,30-10, Sambungan BerflensaLegal Information Institute, Cornell Law School
- Kesalahan Umum pada Flensa yang Perlu DihindariProjectMaterials
- Proyek Pipa, LNG, dan Hidrogen Berkembang di Berbagai Pasar Global (Maret 2026)Pipeline & Gas Journal
- Klasifikasi Integritas Flensa Menggunakan Kecerdasan Buatan (US12493941B2)USPTO