Référence pratique pour les ingénieurs, mise à jour en juin 2026, conforme à l’ASME B16.5-2025.
Une bride à collet à souder est une bride de tube en acier forgé dotée d’un long moyeu conique, soudé bout à bout directement au tube. C’est la bride à collet à souder privilégiée par les ingénieurs lorsqu’un assemblage doit absolument rester étanche : elle relie les tronçons de tuyauterie entre eux ainsi qu’aux vannes et aux équipements, et constitue le choix par défaut pour les réseaux à haute pression et haute température, dans lesquels un raccord à bride à emboîtement ou fileté représenterait un risque. Ce guide réunit au même endroit les quatre informations que les acheteurs doivent habituellement rechercher sur cinq pages différentes : dimensions, classes pression-température, choix de la face et du matériau, et comparaison de la bride à collet à souder avec tous les autres types de brides, chiffres à l’appui.
Caractéristiques rapides : bride à collet à souder
| Norme applicable | ASME B16.5 (NPS ½″–24″) ; ASME B16.47 Series A/B (NPS 26″–60″) |
| Classes de pression | 150 / 300 / 600 / 900 / 1500 / 2500 |
| Types de faces | Face surélevée (RF), face plate (FF), joint annulaire (RTJ) |
| Matériaux courants | A105 (carbone), A182 F304/F316 (inoxydable), A350 LF2 (basse température) |
| Raccordement | Soudage bout à bout à pleine pénétration (chanfrein en V) ; alésage adapté au diamètre intérieur du tube |
| Applications privilégiées | Systèmes haute pression, haute température, service cyclique et critique |
En une phrase : une bride à collet à souder est une bride de tuyauterie à haute intégrité, avec un moyeu conique soudé bout à bout au tube, classée selon l’ASME B16.5 de 150 à 2500. Son unique soudure à pleine pénétration peut être radiographiée à 100 %, ce qui explique sa prédominance dans les réseaux de pétrole et gaz, la pétrochimie et la production d’électricité. En contrepartie, elle coûte plus cher : elle nécessite davantage d’acier, un soudeur qualifié et un ajustage précis.
- « Class 150 » ne signifie pas 150 psi. Une bride A105 Class 150 supporte 285 psig à 100°F ; confondre le numéro de classe avec la pression est l’erreur la plus fréquente concernant les brides.
- La pression admissible diminue lorsque la température augmente ; la classe requise dépend des deux paramètres.
- L’alésage n’est pas fixe : il est usiné pour correspondre à la série de votre tube ; la bride doit donc être commandée en fonction de l’épaisseur de paroi du tube.
- Une bride à collet à souder n’est pas toujours la meilleure solution ; pour une conduite rectiligne basse pression, une bride à emboîtement est souvent plus économique.
Qu’est-ce qu’une bride à collet à souder ?
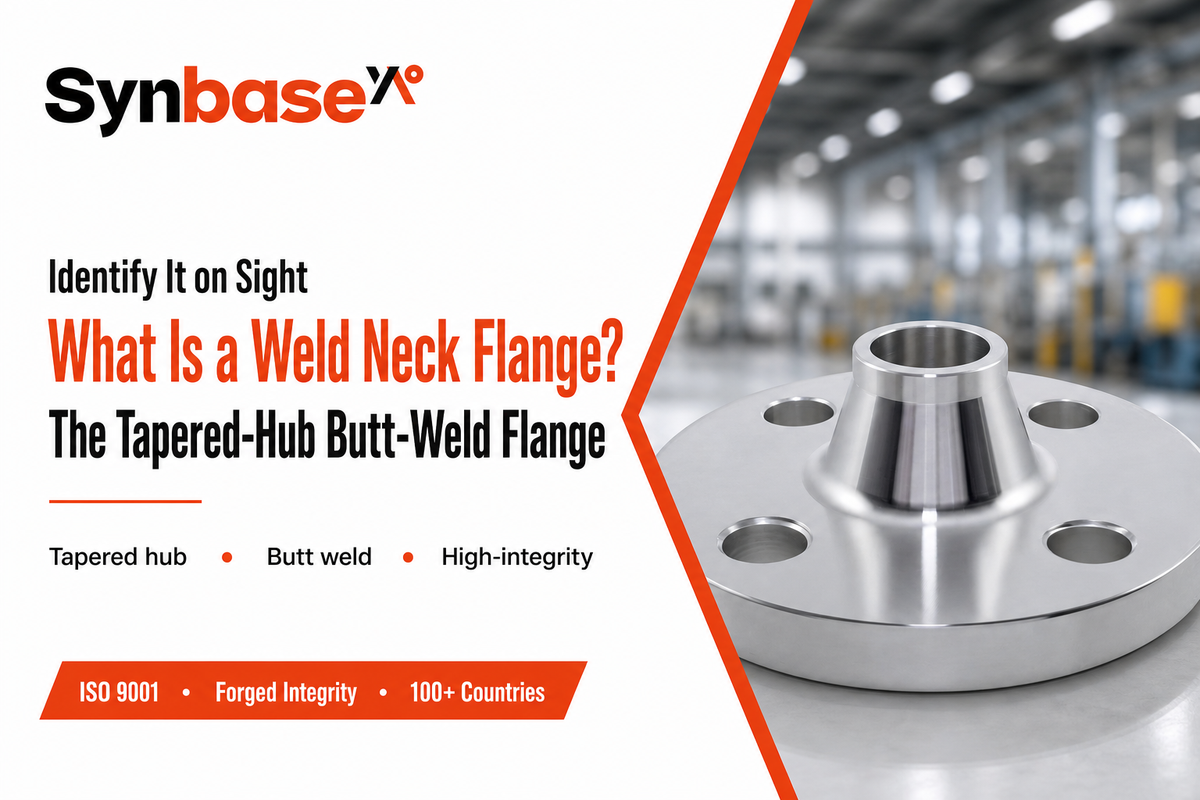
Une bride à collet à souder est un type de bride de tuyauterie doté d’un long col conique (le moyeu), qui s’étend de la face de bride jusqu’à l’épaisseur de paroi du tube. Le tube est soudé bout à bout à la petite extrémité du moyeu ; la bride et le tube forment ainsi une enveloppe de pression continue et étanche.
Comme la soudure est éloignée de la face de bride et que le moyeu réduit progressivement l’épaisseur du métal jusqu’à celle de la paroi du tube, l’assemblage supporte la pression, la température et les charges de flexion sans concentration de contraintes, problème courant des brides plus plates. En pratique, le résultat est mesurable : une bride à collet à souder en acier au carbone Class 600 tient environ 1480 psig à 100°F et, puisque l’alésage du moyeu est adapté à la série du tube, l’assemblage évite la marche à la racine de la soudure qui provoque de nombreuses fuites de brides. En revanche, si cette correspondance entre alésage et série est incorrecte, même une bride correctement classée peut céder au niveau de la soudure.
Elle porte plusieurs appellations. Sur les plans et dans les catalogues, vous la verrez nommée welding neck flange, abrégée WN, ou, lorsqu’elle possède une face surélevée, RFWN. Certains fournisseurs appellent la version à moyeu haut une bride à moyeu conique ou à moyeu long. Toutes appartiennent à la même famille de raccords.
Quelle est l’autre appellation d’une bride à collet à souder ?
Une bride à collet à souder est également appelée welding neck flange, bride WN, RFWN (raised-face weld neck) lorsqu’elle comporte une face surélevée, ou bride à moyeu conique / à moyeu haut. Sa variante monobloc plus haute, conçue pour les piquages de récipients, est la bride à collet long ou bride de piquage ; l’ASME B16.5 la répertorie au §2.8 sous l’appellation « straight hub welding flange ».
À retenir : si un plan indique WN, welding neck ou RFWN, il demande le même type de bride soudée bout à bout décrit ici.
Fonctionnement d’une bride à collet à souder : moyeu conique, adaptation de l’alésage et soudure bout à bout
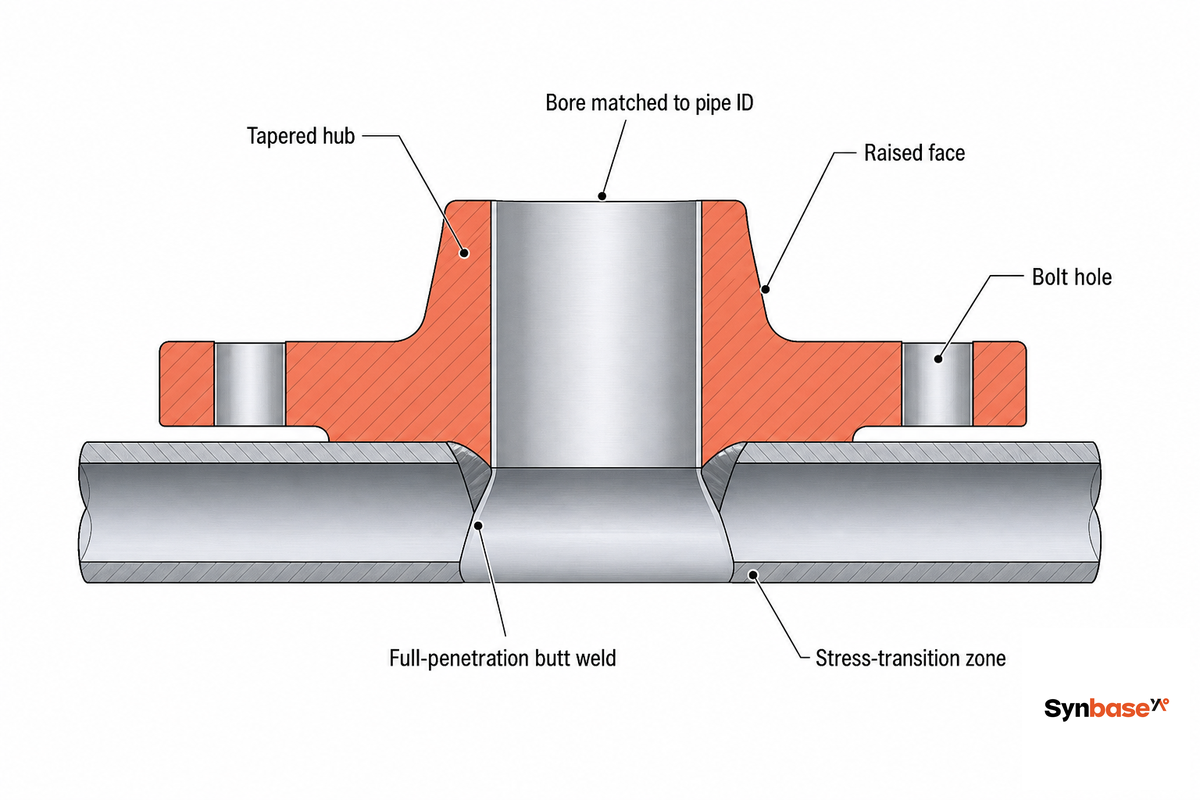
Trois caractéristiques de conception assurent son fonctionnement, et chacune est déterminante. Ce qui distingue une bride à collet à souder, c’est son moyeu conique. Son importance tient à la mécanique : le moyeu s’épaissit progressivement, de l’épaisseur de paroi du tube jusqu’à l’anneau massif de la bride ; les contraintes de flexion et de pression se répartissent donc sur la transition au lieu de se concentrer sur un épaulement abrupt.
Conséquence : cette transition progressive permet à la bride à collet à souder de résister aux cycles thermiques, aux vibrations et aux flexions répétées qui provoqueraient une fissuration par fatigue d’une bride à emboîtement au niveau de la soudure d’angle. Nous appelons cela le principe de transition des contraintes par moyeu conique : plus la charge parcourt une longueur importante de métal conique, plus la contrainte maximale en un point donné est faible. Selon les règles fédérales américaines applicables aux tuyauteries (46 CFR 56,30-10), chaque type de bride doit rester dans sa classe pression-température ASME.
Sa deuxième caractéristique est l’adaptation de l’alésage. Son diamètre intérieur est usiné pour correspondre à celui du tube associé ; l’alésage est donc défini par la série du tube et non par la classe de la bride. Cet alésage adapté maintient une veine d’écoulement régulière, assure une transition douce, réduit les turbulences et la perte de pression et protège la racine de la soudure contre l’érosion. Vient ensuite la soudure bout à bout elle-même : une soudure circulaire unique à pleine pénétration, réalisée dans un chanfrein en V, fusionne le tube et le moyeu pour former une seule paroi.
Comme l’alésage suit la série du tube, une conduite de 6″ Schedule 80 et une conduite de 6″ Schedule 40 nécessitent des brides dont les alésages diffèrent, bien qu’elles soient toutes deux NPS 6, Class 150. Commandez une bride à collet à souder en fonction de la série du tube, jamais de la seule dimension nominale, car un défaut de correspondance d’alésage crée une marche à la racine de la soudure, perturbe l’écoulement et concentre les contraintes.
Dimensions et tailles des brides à collet à souder (ASME B16.5, NPS ½″–24″)
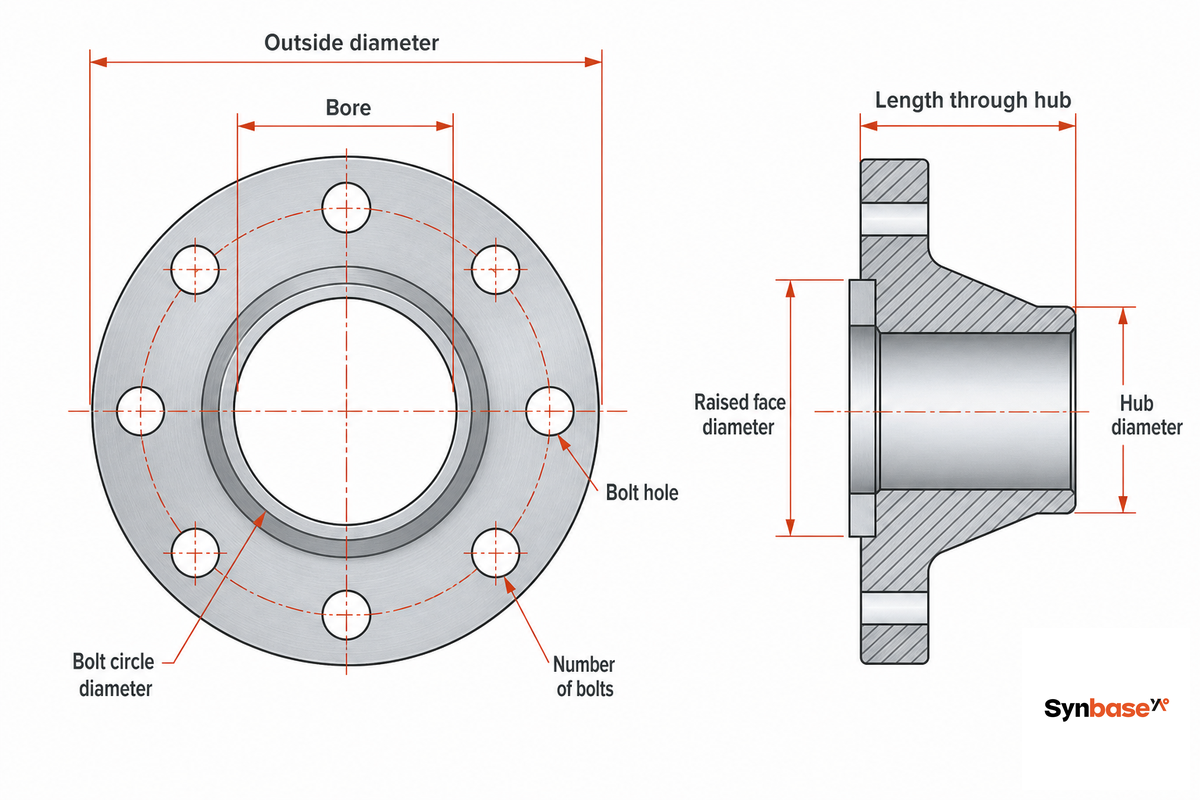
Les dimensions des brides à collet à souder sont fixées par l’ASME B16.5 pour les dimensions NPS ½″ à 24″ ; au-delà, les dimensions NPS 26″ à 60″ relèvent de l’ASME B16.47 (Series A et Series B). Un tableau de dimensions B16.5 se lit selon la dimension NPS et la classe : il fournit le diamètre extérieur, l’épaisseur de la bride, le diamètre du moyeu, la longueur au travers du moyeu, le diamètre du cercle de perçage et la boulonnerie. La colonne d’alésage fait exception : elle est déterminée par la série du tube et laissée à la commande. Une limite du champ d’application est souvent oubliée : la B16.5 ne propose pas toutes les classes pour toutes les dimensions. Les classes 150 à 1500 couvrent toute la plage NPS ½″–24″, mais la Class 2500 n’est publiée que jusqu’à NPS 12″ ; pour les assemblages haute pression de plus grande dimension, la conception passe à l’ASME B16.47 ou à une exécution spéciale.
| NPS | DE | Épaisseur | DE du moyeu | Longueur au travers du moyeu | Cercle de perçage | Boulons |
|---|---|---|---|---|---|---|
| ½″ | 90 | 9.6 | 30 | 46 | 60.3 | 4 × ½″ |
| 1″ | 110 | 12.7 | 49 | 54 | 79.4 | 4 × ½″ |
| 2″ | 150 | 17.5 | 78 | 62 | 120.7 | 4 × ⅝″ |
| 4″ | 230 | 22.3 | 135 | 75 | 190.5 | 8 × ⅝″ |
| 6″ | 280 | 23.9 | 192 | 87 | 241.3 | 8 × ¾″ |
| 8″ | 345 | 27.0 | 246 | 100 | 298.5 | 8 × ¾″ |
| 12″ | 485 | 30.2 | 365 | 113 | 431.8 | 12 × ⅞″ |
| 16″ | 595 | 35.0 | 457 | 125 | 539.8 | 16 × 1″ |
| 24″ | 815 | 46.1 | 663 | 151 | 749.3 | 20 × 1¼″ |
Dimensions selon l’ASME B16.5 Class 150 ; l’alésage est défini par la série du tube. Les classes supérieures utilisent la même famille de diamètres extérieurs, avec des anneaux plus épais et des moyeux plus longs.
Quelles sont les dimensions d’une bride à collet long ?
Une bride à collet long (LWN), ou bride de piquage, conserve la même face et la même boulonnerie qu’une bride à collet à souder standard, mais possède un moyeu droit beaucoup plus haut, souvent terminé par une coupe d’équerre plutôt que par un chanfrein de soudage ; elle peut ainsi remplacer un ensemble bride et tube court sur un récipient sous pression.
L’ASME B16.5 §2.8 la définit comme une straight hub welding flange et laisse la longueur du moyeu ainsi que l’épaisseur du fût à l’application, car les piquages sont dimensionnés selon la pression, la température et les besoins de renforcement du récipient, et non selon un tableau fixe.
À retenir : utilisez un tableau B16.5 pour définir les dimensions de face et de boulonnerie, mais vérifiez toujours l’alésage en fonction de la série de votre tube avant de commander.
Classes de pression et valeurs pression-température (150 à 2500)
La classe de bride — 150, 300, 600, 900, 1500 ou 2500 — est un indice de classement, et non une pression en psi. La pression de service réelle dépend de la classe, du matériau et de la température de fonctionnement, et elle diminue lorsque la température augmente. Interpréter « Class 150 » comme « 150 psi » est officiellement l’erreur numéro un lors du choix d’une bride ; cela fonctionne dans les deux sens : à température ambiante, une bride en acier au carbone Class 150 supporte bien plus de 150 psi, tandis qu’à haute température elle en supporte beaucoup moins.
Le tableau ci-dessous, l’échelle de déclassement pression-température, indique la pression de service maximale (psig) pour le matériau du groupe 1.1 de l’ASME B16.5, qui comprend l’acier au carbone A105, sur toute la plage de températures. C’est l’ensemble de valeurs le plus utile pour sélectionner une bride, et celui qui manque précisément sur la plupart des pages produits.
| Température | Class 150 | Class 300 | Class 600 |
|---|---|---|---|
| 100°F | 285 | 740 | 1480 |
| 200°F | 260 | 680 | 1360 |
| 300°F | 230 | 655 | 1310 |
| 400°F | 200 | 635 | 1265 |
| 500°F | 170 | 600 | 1200 |
| 600°F | 140 | 550 | 1095 |
| 650°F | 125 | 535 | 1065 |
| 700°F | 110 | 535 | 1065 |
| 750°F | 95 | 505 | 1010 |
| 800°F | 80 | 410 | 825 |
Pression de service maximale pour un matériau du groupe 1.1 (A105) selon les valeurs pression-température ASME/ANSI B16.5. L’acier au carbone est limité à environ 800°F ; les nuances alliées permettent d’aller plus haut.
Supposons une conduite de procédé à 200 psig fonctionnant à 400°F. Descendez l’échelle : une bride à collet à souder A105 Class 150 est classée exactement à 200 psig à 400°F ; vous seriez donc juste à la limite, sans aucune marge. Passez à la Class 300, qui supporte 635 psig à la même température, et vous disposez d’un coefficient de sécurité confortable. C’est pourquoi la température, et pas seulement la pression de la conduite, détermine la classe.
Une évaluation du U.S. Department of Energy concernant la boulonnerie et les brides B16.5 indique que certaines grandes brides à collet à souder peuvent être déclassées jusqu’à une valeur de pression maximale nulle au sommet de leur plage de température ; une bride de 24″ Class 400 en est un exemple. Ne supposez jamais qu’une bride conserve une valeur admissible exploitable simplement parce qu’elle porte un numéro de classe élevé ; consultez toujours la valeur à votre température réelle.
À retenir : choisissez la classe dans l’échelle de déclassement à votre température de fonctionnement, puis confirmez le groupe de matériau, et non l’inverse.
Types de faces : face surélevée (RF), face plate (FF) et joint annulaire (RTJ)
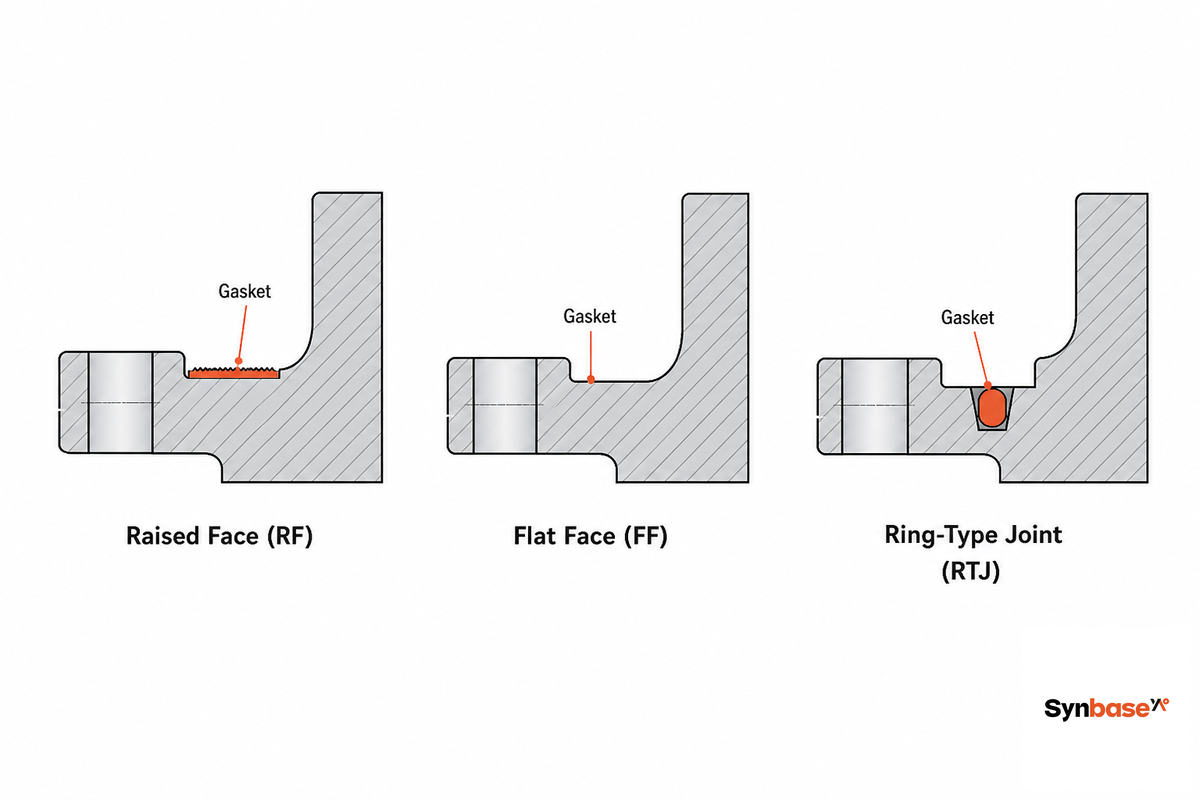
Chaque face de bride constitue la surface d’étanchéité sur laquelle vient s’appuyer le joint, et une bride à collet à souder est disponible avec trois types de faces. Quel que soit votre choix, il doit correspondre au joint, à la classe de pression et à la bride associée ; une incompatibilité est la garantie d’une fuite. Selon les règles fédérales américaines applicables aux tuyauteries (46 CFR 56,30-10), chaque type de bride doit rester dans sa classe pression-température ASME.
| Type de face | Joint | Plage de classes courante | Applications |
|---|---|---|---|
| Face surélevée (RF) | Joint plat ou spiralé | 150 à 400 (le choix par défaut) | Procédés généraux, pétrole et gaz, eau |
| Face plate (FF) | Joint souple pleine face | Basse pression | Équipements en fonte, PRV, pompes |
| Joint annulaire (RTJ) | Bague métallique (octogonale/ovale) | 600 et plus | Haute pression, service sour, têtes de puits (API 6A) |
Sur une bride RF, la surface d’étanchéité dépasse du cercle de boulonnage d’environ 1,6 mm (1/16″) pour les classes 150 et 300, et d’environ 6,4 mm (1/4″) à partir de la Class 400 ; la charge des boulons concentre ainsi la contrainte du joint dans une bande étroite pour garantir l’étanchéité. La RTJ va plus loin : une bague métallique durcie est écrasée dans des gorges usinées sur les deux brides, créant l’étanchéité métal contre métal requise pour les services haute pression et gaz sour. Pour la plupart des conduites de procédé, une bride à collet à souder à face surélevée avec joint spiralé reste toutefois la solution de référence ; l’erreur la plus coûteuse consiste à boulonner cette face surélevée contre une pièce en fonte à face plate, ce qui peut fissurer la fonte. Pour les composants de bride définis par plan, l’usinage de brides sur mesure par Zhenling constitue une référence pour le périmètre d’usinage ; le matériau spécifié, l’état de surface de la face et les critères d’acceptation restent des exigences de la commande.
Ne boulonnez jamais une bride à face surélevée contre une pièce en fonte à face plate. Lorsque les boulons serrent l’assemblage, la face surélevée applique une charge ponctuelle sur la fonte fragile, et la bride en fonte peut se fissurer. Pour un raccordement à un équipement en fonte, utilisez une bride à collet à souder à face plate (ou un joint pleine face) afin de répartir uniformément la charge.
À retenir : RF pour la plupart des services de procédé, FF uniquement avec la fonte ou la fibre de verre, RTJ à partir de la Class 600 et pour tout service sour ou de tête de puits.
Matériaux et nuances : carbone, inoxydable et basse température (A105 / A182 / A350)
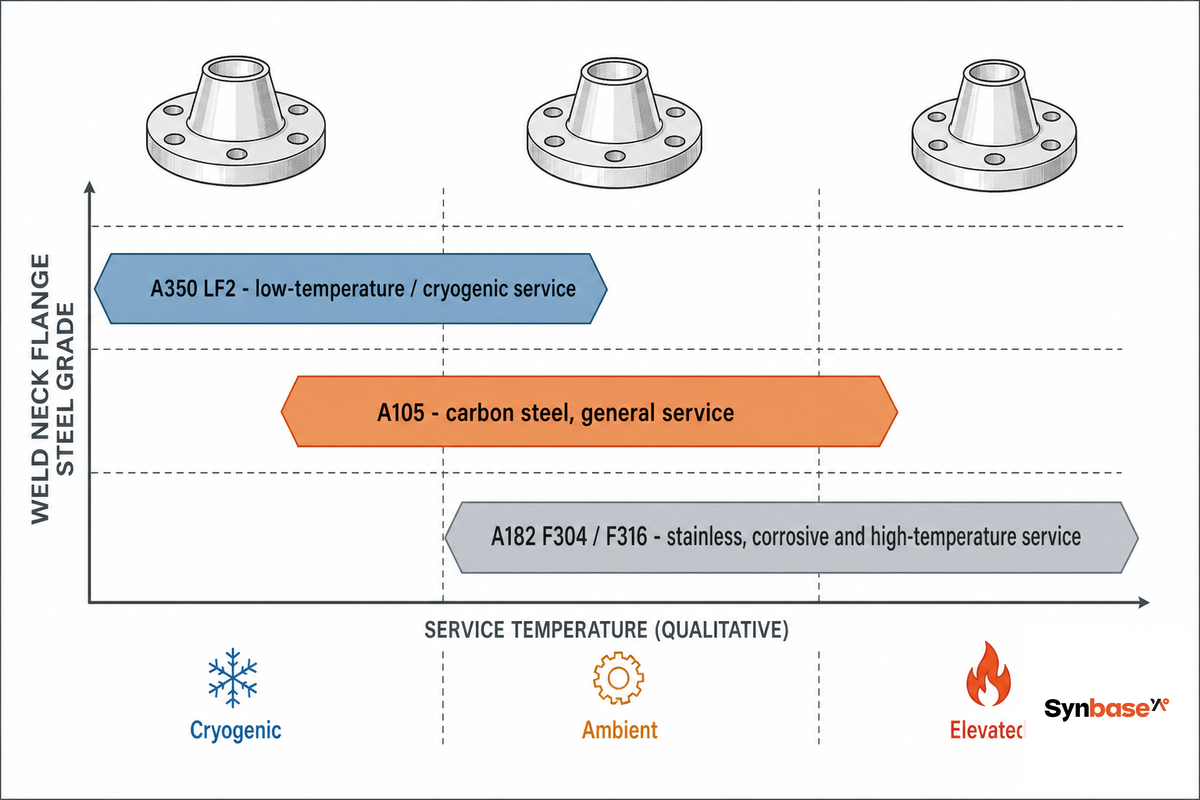
Une bride à collet à souder ne vaut que par l’acier dans lequel elle est forgée ; la nuance doit être adaptée à l’environnement de service, à la température, à la corrosion et à l’éventualité d’un fonctionnement sous zéro. Trois spécifications ASTM couvrent la grande majorité des brides.
| Nuance | Type | Domaine de service | À utiliser pour |
|---|---|---|---|
| ASTM A105 | Acier au carbone (forgé) | −29°C à ~427°C (jusqu’à ~800°F) | Pétrole, gaz, eau et vapeur généraux |
| ASTM A350 LF2 | Acier au carbone basse température (testé aux chocs) | Testé Charpy à −46°C (−50°F) | Climats froids, GNL, cryogénie |
| ASTM A182 F304/F316 | Acier inoxydable | Services corrosifs et à température élevée | Industries chimique et pharmaceutique, agroalimentaire, applications marines |
| ASTM A182 F11/F22 | Alliage chrome-molybdène | Haute température / haute pression | Vapeur de centrales, turbines, lignes chaudes de raffinerie |
Une limite essentielle, souvent ignorée des acheteurs, se situe du côté des basses températures. L’acier au carbone A105 est classé jusqu’à un minimum de −29°C (−20°F) sans essai aux chocs ; en dessous, l’acier peut devenir fragile, et la norme impose alors l’A350 LF2, soumis à un essai d’impact Charpy à −46°C (−50°F) et présentant une limite d’élasticité minimale d’environ 250 MPa (36 ksi). C’est également à ce stade que le procédé de formage compte : une bride monobloc forgée — seule construction reconnue par l’ASME B16.5 pour les brides à collet à souder constituant une enveloppe de pression — présente une orientation des grains qui suit le chemin des contraintes autour du moyeu, tandis qu’une bride usinée dans une tôle plate coupe cette orientation. Pour Synbase Steel, qui forge ses brides au lieu de les découper, cette continuité des grains explique pourquoi le procédé de formage est spécifié et non traité comme un détail secondaire.
À retenir : A105 pour les services généraux en carbone, A350 LF2 lorsque la conduite passe sous −29°C, A182 inoxydable ou chrome-molybdène pour la corrosion ou les hautes températures ; une bride à collet à souder en acier inoxydable F316 est le choix par défaut pour les services chimiques corrosifs.
Bride à collet à souder, à emboîtement, à socket weld, à joint tournant et pleine : comparaison
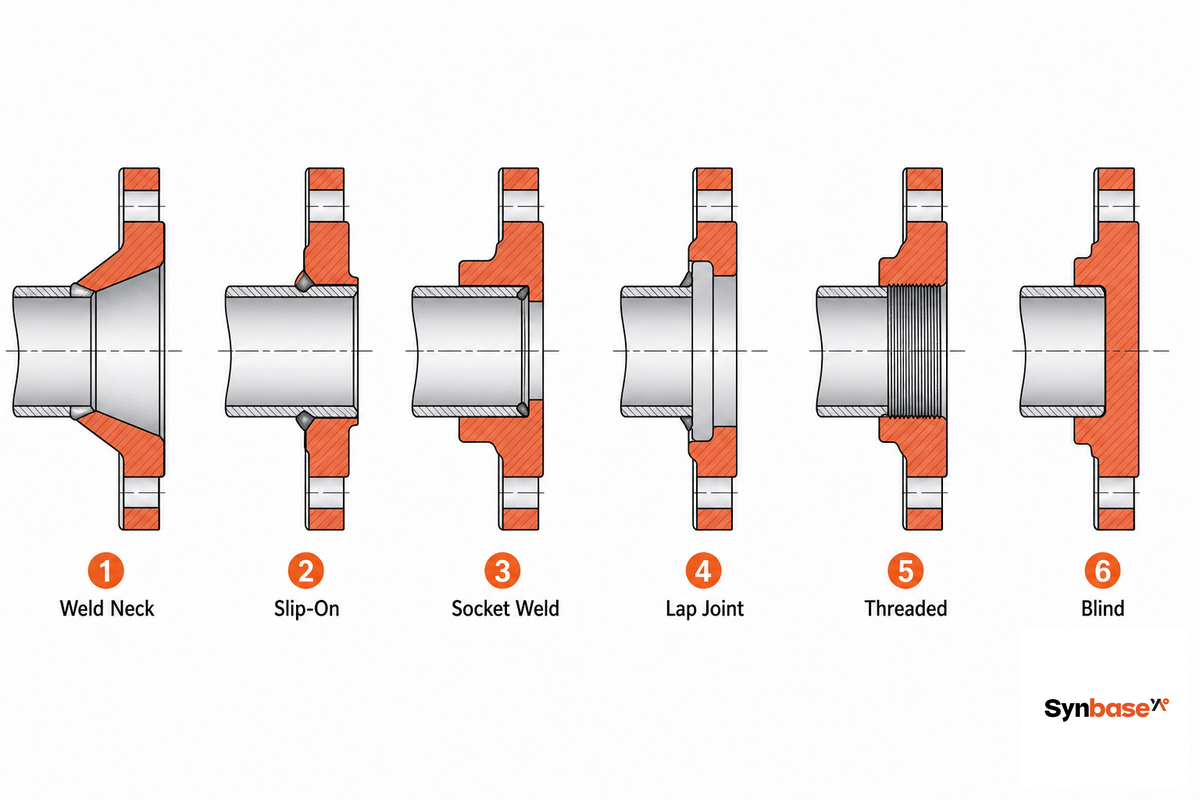
La bride à collet à souder est la bride courante la plus résistante, mais « la plus résistante » et « la plus adaptée » ne sont pas synonymes. En réalité, le meilleur type de bride dépend de la pression, de la température, du coût et de la configuration de la conduite. Le tableau ci-dessous, le spectre des raccordements à brides en 6 types, compare la bride à collet à souder à toutes les solutions que vous êtes susceptible d’envisager, en présentant côte à côte les types courants et leurs variantes. Selon les règles fédérales américaines applicables aux tuyauteries (46 CFR 56,30-10), chaque type de bride doit rester dans sa classe pression-température ASME.
| Type de bride | Raccordement | Aptitude pression / température | Entièrement contrôlable par RT ? | Service typique |
|---|---|---|---|---|
| Bride à collet à souder (WN) | Une soudure bout à bout au tube | Très élevée ; service cyclique et sévère | Oui (100 %) | Conduites critiques à haute pression |
| Bride à collet long (LWN) | Moyeu intégré, soudure bout à bout | Très élevée ; piquages de récipients | Oui | Piquages de récipients sous pression et de réservoirs |
| Bride à emboîtement (SO) | Enfilée sur le tube, deux soudures d’angle | Faible à modérée | Non (soudures d’angle) | Conduites rectilignes basse pression |
| Bride à socket weld (SW) | Le tube s’appuie dans l’emboîtement, soudure d’angle | Élevée, petits alésages uniquement | Limitée | Conduites haute pression de petit diamètre |
| Bride à joint tournant (LJ) | Anneau libre sur un about | Faible à modérée | Sans objet | Tuyauteries revêtues, démontages fréquents |
| Bride filetée | Vissée, sans soudure | Faible ; zones sans soudage | Sans objet | Utilités, zones dangereuses sans travaux à chaud |
| Bride pleine | Disque plein, sans alésage | Correspond à la classe | Sans objet | Isolement, extrémités de conduites |
| Bride à collet à souder de réduction | Soudure bout à bout, deux dimensions d’alésage | Élevée | Oui | Transitions de diamètre sur conduites sous pression |
| Bride à orifice | Bride à collet à souder avec prises de pression | Selon la classe | Oui | Mesure de débit en ligne |
Quelle est la différence entre une bride à collet à souder et une bride à emboîtement ?
Les brides à collet à souder et à emboîtement se distinguent par leur soudure et par ce qu’elle permet d’obtenir. La bride à collet à souder est reliée au tube par une soudure bout à bout à pleine pénétration, qui peut être radiographiée à 100 % ; une bride à emboîtement s’enfile sur le tube et est maintenue par deux soudures d’angle qui ne permettent pas ce contrôle.
Elles résistent donc bien mieux à la pression, à la température et à la fatigue. La bride à emboîtement est moins chère, plus facile à aligner sur une conduite rectiligne et tolère les petites erreurs de longueur de coupe. Les références de tuyauterie estiment généralement qu’une bride à emboîtement atteint environ deux tiers de la résistance à la pression interne d’une bride à collet à souder et environ un tiers de sa durée de vie en fatigue : c’est suffisant pour un collecteur d’eau basse pression, mais pas pour une conduite de gaz cyclique.
- Haute pression, haute température ou service cyclique / critique ? → Bride à collet à souder. C’est la seule bride courante soudée bout à bout pouvant être entièrement radiographiée.
- Conduite rectiligne de grand diamètre, basse pression et budget serré ? → Bride à emboîtement. Son coût et sa facilité d’alignement l’emportent lorsque les conditions de service sont modérées.
- Conduite de petit diamètre à haute pression (instrumentation ou hydraulique) ? → Bride à socket weld.
- Tuyauterie revêtue ou exotique, ou assemblages démontés fréquemment ? → Bride à joint tournant, afin que l’anneau de boulonnage reste en acier au carbone économique.
- Aucun travail à chaud autorisé ? → Bride filetée. Besoin d’obturer une conduite ? → Bride pleine.
Une discussion de chantier sur Eng-Tips en donne une bonne illustration pratique : les ingénieurs expérimentés en tuyauterie choisissent des brides à collet à souder au niveau des raccords lorsque le dégagement pour la boulonnerie est déterminant, et acceptent des brides à emboîtement sur les conduites rectilignes ordinaires. Leur surcoût se justifie lorsque le service est sévère, pas sur chaque assemblage.
À retenir : choisissez par défaut une bride à collet à souder pour les services sévères ou cycliques ; ne réalisez l’économie d’une bride à emboîtement que lorsque la pression, la température et la fatigue restent toutes modérées.
Soudage et installation : préparation du chanfrein, soudure bout à bout à pleine pénétration et inspection
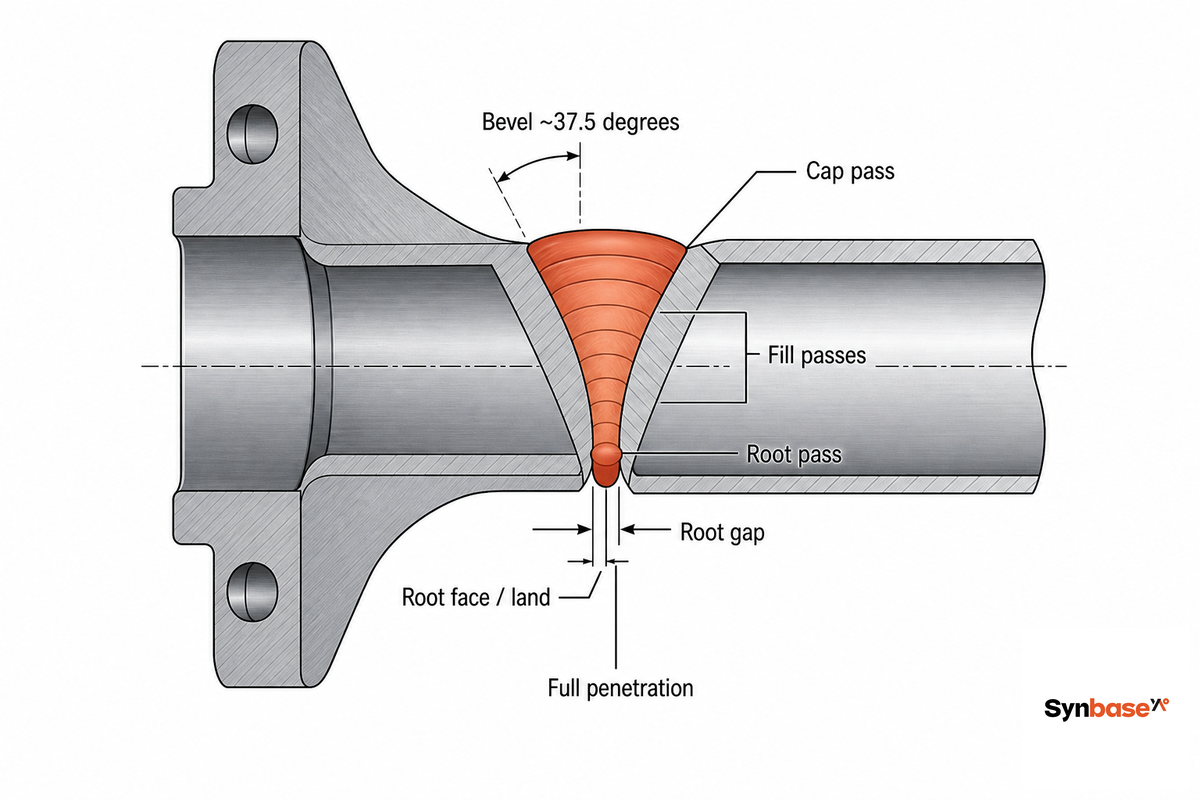
L’installation d’une bride à collet à souder est une opération de soudage bout à bout, et la qualité de cette soudure détermine celle du joint. L’extrémité du tube et le moyeu de la bride comportent tous deux un chanfrein de soudage, généralement une gorge en V à angle inclus de 37,5° avec un petit talon de racine, afin que, une fois ajustés avec un jeu de racine maîtrisé, le soudeur puisse réaliser une soudure à pleine pénétration, de la racine au renfort.
La séquence est simple, mais ne pardonne aucune erreur : chanfreiner et nettoyer l’extrémité du tube pour l’adapter au moyeu, insérer et aligner la face de bride d’équerre par rapport à la bride correspondante (des outils d’alignement ou des points de soudure la maintiennent), puis réaliser les passes de pénétration et de remplissage conformément à un mode opératoire de soudage qualifié (WPS), selon l’ASME BPVC Section IX. Comme la soudure terminée est un unique joint bout à bout sur une conduite ouverte, elle peut être examinée par radiographie à 100 % (RT) conformément à l’ASME BPVC Section V, vérification à laquelle les soudures d’angle masquées d’une bride à enfiler ne peuvent tout simplement pas être soumises.
Des soudures parfaites sont nécessaires, mais elles ne suffisent pas. Une fois la bride boulonnée, l’étanchéité dépend du joint boulonné lui-même, du choix du joint, de la séquence et de la charge de serrage des boulons, ainsi que de la qualification de la personne qui réalise l’assemblage. ASME PCC-1 traite l’assemblage de ce joint de bride boulonné constituant la limite de pression comme une discipline à part entière, et une grande partie des fuites de brides en service est imputable aux pratiques d’assemblage plutôt qu’à la soudure. Spécifiez la bride à collet à souder, puis assemblez le joint conformément à une procédure.
“Le défaut discret, c’est le désalignement. Une bride à collet à souder pointée avec un ou deux degrés d’écart par rapport à l’équerre passera un contrôle visuel, puis révélera une fusion incomplète à la racine sur le film ; une radiographie rejetée sur une bride signifie qu’il faut découper la soudure et recommencer.”
— Équipe de forge et d’inspection de Synbase Steel
Quel est le procédé de soudage des brides à collet à souder ?
Les brides à collet à souder sont assemblées par soudage à l’arc, généralement au TIG (GTAW) pour la passe de pénétration, puis au MIG ou à l’électrode enrobée pour le remplissage, avec une unique soudure bout à bout à pleine pénétration dans la gorge en V formée par le chanfrein du tube et celui du moyeu. Cette soudure est réalisée conformément à un WPS qualifié, puis inspectée ; sur les conduites critiques, elle est radiographiée à 100 % afin de confirmer la pénétration et l’absence de porosité ou de manque de fusion.
À retenir : la valeur d’une bride à collet à souder n’est pleinement exploitée qu’avec une soudure à pleine pénétration et l’inspection qu’elle permet ; négliger l’un ou l’autre revient à payer une résistance impossible à démontrer.
Normes, spécifications et vérification de la qualité (B16.5/B16.47, ASTM, MTC)
Une bride à collet à souder s’inscrit dans un ensemble de normes, et une commande correctement établie les mentionne toutes. L’ASME B16.5 régit les dimensions et les classes pression-température jusqu’au NPS 24″ ; l’ASME B16.47 prend le relais pour les NPS 26″ à 60″. Son édition actuelle est ASME B16.5-2025 (publiée le 30 mai 2025) ; elle remplace l’édition 2020, corrige une erreur de classification du matériau N08800 et étend les données de température des alliages de nickel et duplex de −29°C à 815°C. Pour les nouveaux projets, spécifiez l’édition 2025 afin de bénéficier de ces corrections.
Pour le matériau, la nuance ASTM (A105, A350 LF2, A182) définit la composition chimique et les caractéristiques mécaniques, tandis qu’un certificat d’essai en usine (MTC) conforme à l’EN 10204 3.1 relie la coulée réelle d’acier à votre commande. Une erreur documentaire fréquente à la réception consiste à accepter une bride dont le MTC ne peut pas être rattaché à un numéro de coulée estampé sur la pièce. Deux autres points méritent d’être précisés. Les normes ASTM relatives aux matériaux sont elles-mêmes évolutives : A105, A182 et A350 disposent toutes d’éditions 2026 ; citez donc l’année en vigueur plutôt qu’une copie datée. En service réglementé avec COV, chaque bride est un raccord surveillé par les règles de détection et de réparation des fuites de l’EPA (LDAR) (40 CFR 60.481a), ce qui peut orienter le choix vers une bride à collet à souder entièrement soudée lorsque la surveillance des émissions fugitives s’applique.
- ✔ NPS et alésage (indiquer la série du tube, pas seulement la dimension)
- ✔ Classe de pression (choisie sur la courbe de déclassement à la température de service)
- ✔ Type de face (RF / FF / RTJ) et finition
- ✔ Nuance du matériau (A105 / A350 LF2 / A182 F316) avec construction forgée
- ✔ Norme et édition (ASME B16.5-2025 / B16.47)
- ✔ Essais et documentation (niveau RT, MTC conforme à l’EN 10204 3.1, marquage du numéro de coulée)
Pour les acheteurs qui recherchent les aspects commerciaux, les dimensions en stock, les matériaux et un devis, notre page fournisseur de brides à collet à souder répertorie des options forgées en A105 et en acier inoxydable selon cette même liste de contrôle, tandis que la gamme plus large de brides de tuyauterie couvre les types à enfiler, pleins et à souder par emboîtement correspondants.
À retenir : une ligne de spécification complète pour une bride à collet à souder indique la dimension et la série, la classe, la face, la nuance, l’édition de la norme et les essais ; omettez un seul élément et vous le laissez à la discrétion du fournisseur.
Perspectives du secteur : quels facteurs stimulent la demande de brides à collet à souder ?
Le facteur qui tire la demande de brides à collet à souder en 2026 est spécifiquement le développement du gaz, et non l’énergie dans son ensemble. Il faut être précis sur ce point : les prévisions de mi-2026 de l’Energy Information Administration des États-Unis indiquent que la demande mondiale de pétrole diminue d’environ 1,1 million de barils par jour, tandis que les exportations américaines de GNL passent de 15.1 à 17.2 Bcf/d. L’histoire des brides à collet à souder est donc celle des infrastructures gazières, du GNL et de l’hydrogène, et non celle de la consommation de pétrole. À mesure que les terminaux GNL et la première vague de conduites compatibles avec l’hydrogène passent de la planche à dessin aux achats, les exigences s’orientent vers des classes de pression plus élevées et une traçabilité plus stricte des matériaux ; la bride à collet à souder est la seule bride soudée bout à bout prévue pour ce service cyclique à haute pression, ce qui explique sa part majoritaire du marché des brides. L’hydrogène rehausse particulièrement le niveau d’exigence : il impose une maîtrise documentée des matériaux et des joints métalliques étanches, orientant les spécifications vers des faces RTJ et des nuances éprouvées aux chocs ou inoxydables plutôt que vers l’option carbone la moins chère.
Les normes évoluent au même rythme. L’arrivée de l’ASME B16.5-2025 (mai 2025) a renforcé les données matériaux et les exigences d’étanchéité ; une bride spécifiée selon l’édition 2020 a donc déjà un demi-pas de retard. L’inspection évolue également : des demandes de brevet récentes de l’USPTO décrivent une classification automatisée, fondée sur l’IA, de l’intégrité des brides à partir d’images de soudures, signe que le dossier radiographique exigé aujourd’hui par les acheteurs s’oriente demain vers des données qualité numériques classées par image.
À titre de contexte, le marché mondial des brides est souvent estimé à près de 6.4 milliards USD en 2025, avec une croissance annuelle à un chiffre moyen au cours de la prochaine décennie ; considérez ces chiffres comme un repère indicatif plutôt que comme un signal d’achat. Un signal compte davantage, et il est plus précis : si vous prévoyez une conduite haute pression ou compatible avec l’hydrogène pour une mise en service en 2026, spécifiez des brides à collet à souder forgées selon l’ASME B16.5-2025, avec la classe appropriée lue sur la courbe de déclassement, des faces RTJ lorsque le service est acide ou supérieur à la classe 600, ainsi qu’un MTC complet et un dossier RT, car ces projets rejettent désormais les livraisons dépourvues de cette documentation. Imaginez un acheteur spécifiant une bride à collet à souder longue pour un collecteur d’hydrogène de 2026 selon l’ancienne édition 2020 : le dossier risque d’être rejeté, car la révision 2025 a renforcé précisément les règles d’étanchéité et de matériaux sur lesquelles repose le service hydrogène.
À retenir : la demande est portée par les infrastructures énergétiques, et non par un graphique de taille de marché ; concevez les nouvelles conduites haute pression autour de la norme 2025, d’une construction forgée et d’essais traçables.
Foire aux questions
Quelle est l’autre appellation d’une bride à collet à souder ?
Voir la réponse
Quelle est la différence entre une bride à collet à souder et une bride à emboîtement ?
Voir la réponse
Quelle pression une bride à collet à souder de classe 150 peut-elle supporter ?
Voir la réponse
Quand ne faut-il pas utiliser une bride à collet à souder ?
Voir la réponse
Les brides à collet à souder nécessitent-elles un contrôle radiographique ?
Voir la réponse
Les brides à collet à souder sont-elles plus chères que les brides à enfiler ?
Voir la réponse
Vous avez besoin de brides à collet à souder forgées selon l’ASME B16.5-2025, avec une documentation MTC et RT complète ?
Voir les brides à collet à souder Synbase →À propos de ce guide
Nous avons rédigé ce guide sur les brides à collet à souder pour regrouper au même endroit les dimensions, les valeurs de déclassement pression-température et la logique de sélection type par type, car la plupart des références n’en présentent qu’un seul aspect à la fois. Nos valeurs de pression proviennent des données du groupe 1.1 de l’ASME B16.5 et des références fédérales américaines sur les brides ; les compromis de sélection reflètent la manière dont les ingénieurs spécialisés dans les brides forgées spécifient réellement ces pièces lors de la revue des commandes. Vérifié par l’équipe technique de Synbase Steel.
Références et sources
- ASME B16.5, brides de tuyauterie et raccords à bridesAmerican Society of Mechanical Engineers
- Brides de tubes en acier ANSI/ASME B16.5, classes de pression et de températureEngineering ToolBox
- Évaluation du boulonnage et des brides de l’ANSI B16.5U.S. Department of Energy / OSTI
- ASME PCC-1, directives pour l’assemblage des joints de brides boulonnés constituant la limite de pressionAmerican Society of Mechanical Engineers
- Perspectives énergétiques à court terme (juin 2026)U.S. Energy Information Administration
- 40 CFR 60.481a, définitions des fuites d’équipements (COV)U.S. EPA / eCFR
- 46 CFR 56,30-10, joints à bridesLegal Information Institute, Cornell Law School
- Erreurs courantes à éviter avec les bridesProjectMaterials
- Les projets de conduites, de GNL et d’hydrogène progressent sur les marchés mondiaux (mars 2026)Pipeline & Gas Journal
- Classification de l’intégrité des brides par intelligence artificielle (US12493941B2)USPTO
Articles connexes
- Bride à collet à souder, A105 forgé et acier inoxydable, toutes classes (page fournisseur)
- Brides de tuyauterie, la gamme complète des types de brides
- Brides à enfiler, lorsque l’option économique convient
- Brides pleines, isolation et terminaisons de conduites
- Brides à souder par emboîtement, conduites petit diamètre haute pression