Brides à souder par emboîtement
Pour conduites de petit diamètre à haute pression
Sur une conduite de vapeur, hydraulique ou d’instrumentation, la bride à souder par emboîtement est le choix approprié lorsqu’un raccord fileté risque de fuir et qu’un raccord à collerette libre risque de subir de la fatigue, à condition de choisir la bonne classe, le bon alésage, le jeu et la soudure adaptés. Synbase Steel forge, usine et certifie toutes les versions de brides SW et RFSW dans toutes les classes de pression. Avec nos certificats matière, votre inspecteur pourra valider la conduite et vous permettre de démarrer la production.
Demander un devis RFQ →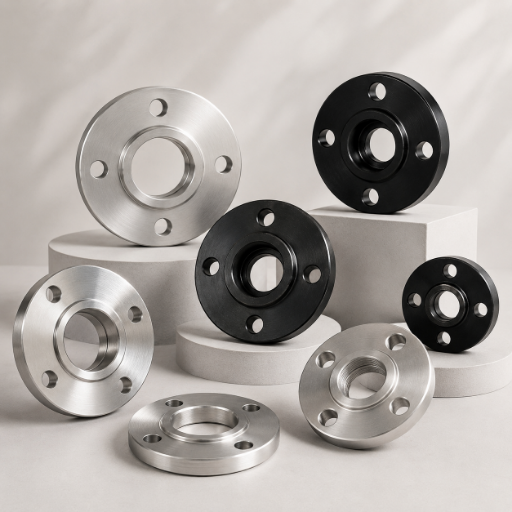
Plage de dimensions (NPS)
Classe de pression (lb)
Types de faces
Acier au carbone · basse température · acier inoxydable
Certificat d’essai en usine pour chaque lot
Pays d’exportation
Pourquoi les brides à souder par emboîtement sont performantes sur les conduites de petit diamètre à haute pression
Une bride à souder par emboîtement est une bride soudée dotée, sur la face intérieure de l’alésage, d’un épaulement alésé ou d’un contre-alésage. Le tube est inséré jusqu’à venir en butée sur l’épaulement, puis le soudeur le recule légèrement d’environ 1/16 inch (1,6 mm) avant de le fixer par une seule soudure d’angle sur tout le pourtour extérieur. C’est ce tube encastré, soudé uniquement à l’extérieur, qui explique l’origine de l’utilisation des brides SW pour les conduites de petit diamètre à haute pression : la soudure ne pénètre pas dans l’alésage, ce qui élimine le risque de fissuration du cordon de racine et ne laisse aucun élément interne susceptible de retenir le produit.
Le problème résolu par ce raccordement est bien réel. Sur une conduite haute pression de 1in ou 1.5in, un raccord à bride est un raccord fileté ; les filets coniques doivent s’emboîter étroitement et assurer l’étanchéité avec une pâte à joint sensible aux dégradations dues aux vibrations et aux variations thermiques ; la moindre suintement impose de refaire le raccord. À dimensions égales, un raccord à collerette libre n’offre que deux tiers de la durée de vie en fatigue du même raccord sous charge, tout en conservant exactement la même résistance statique. La bride à souder par emboîtement offre les deux : elle apporte davantage de résistance et de fiabilité là où l’installateur dispose du moins d’espace pour travailler.
Cette page s’adresse au choix auquel est confronté l’ingénieur chargé des spécifications ; la question n’est pas « Qu’est-ce qu’une bride à souder par emboîtement ? », mais quelle classe et quel alésage votre conduite exige, si la solution SW est adaptée, et comment certifier et réceptionner la pièce sans facture imprévue.
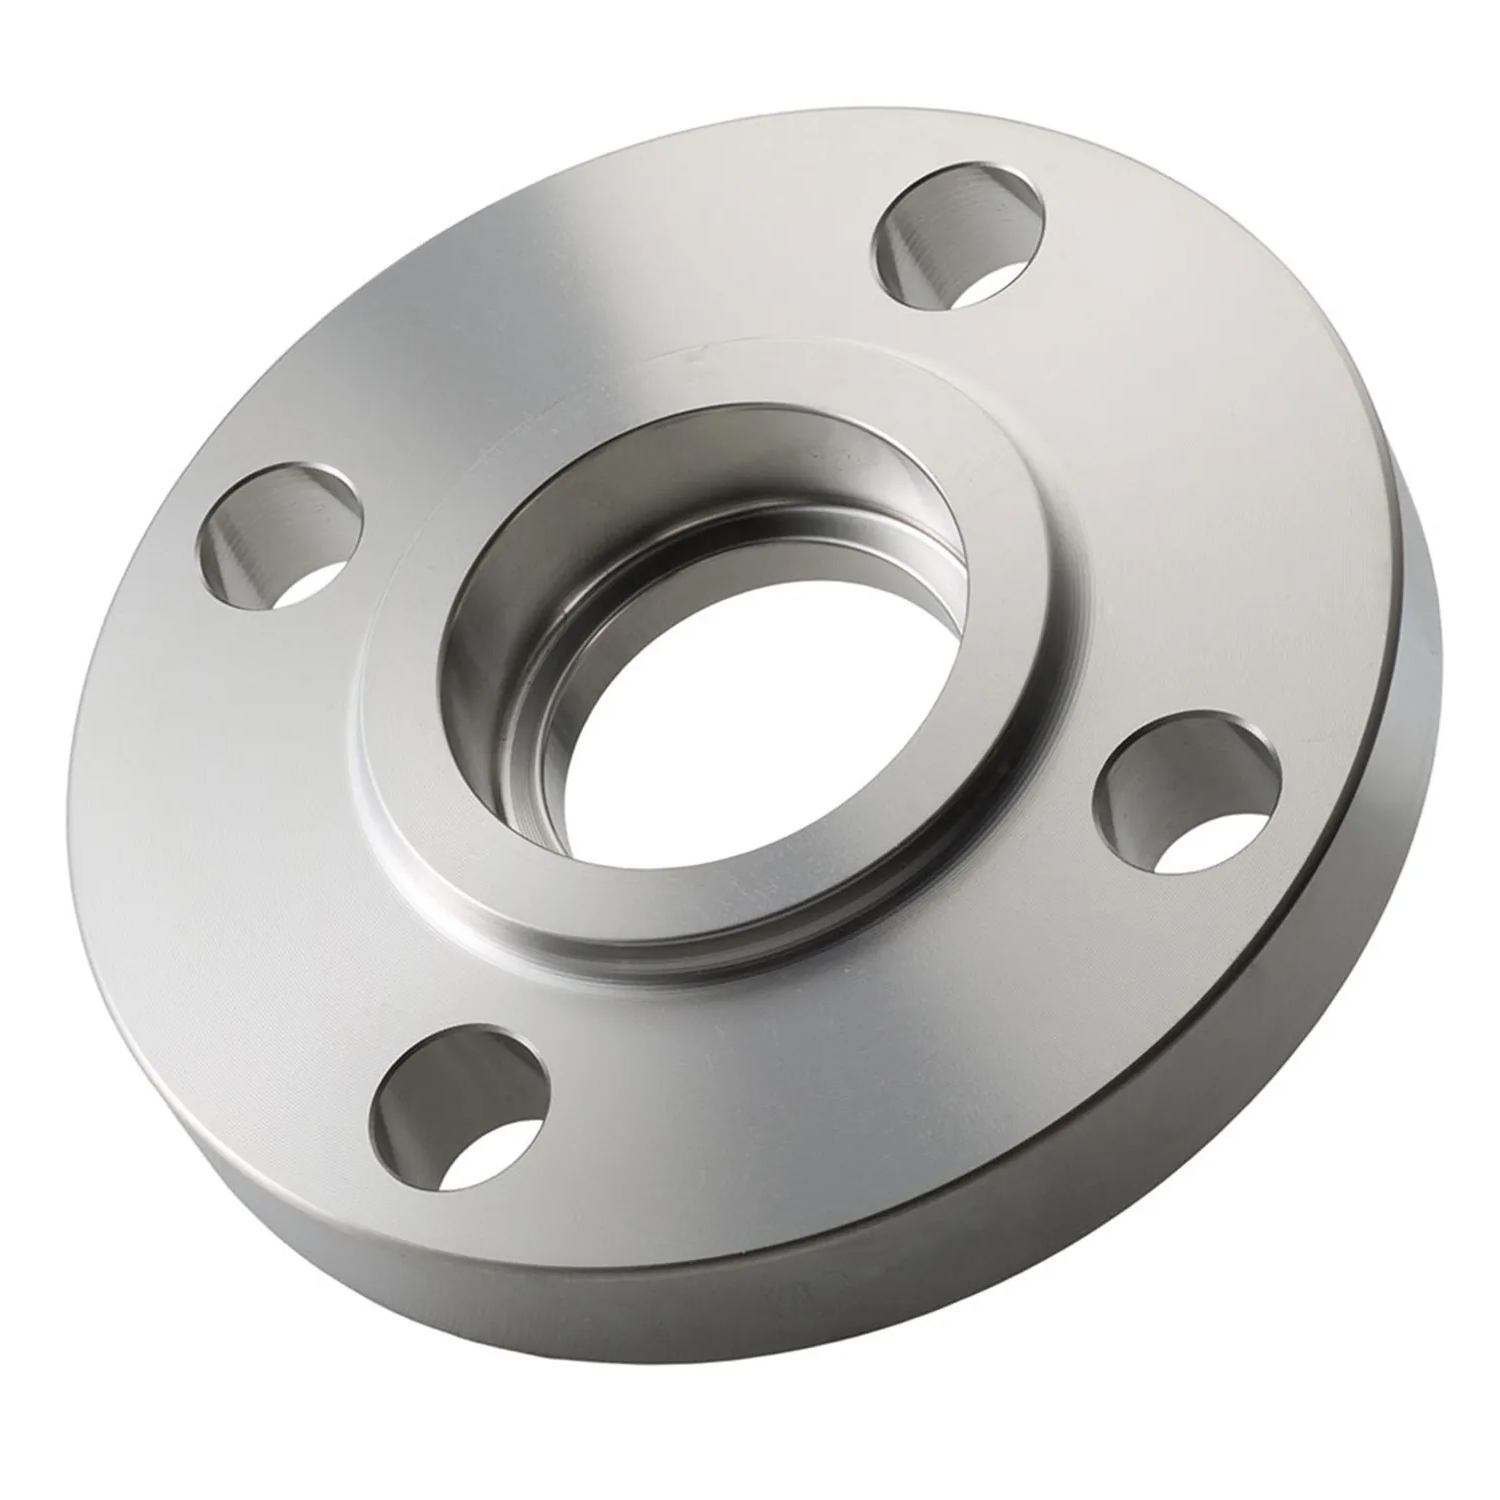
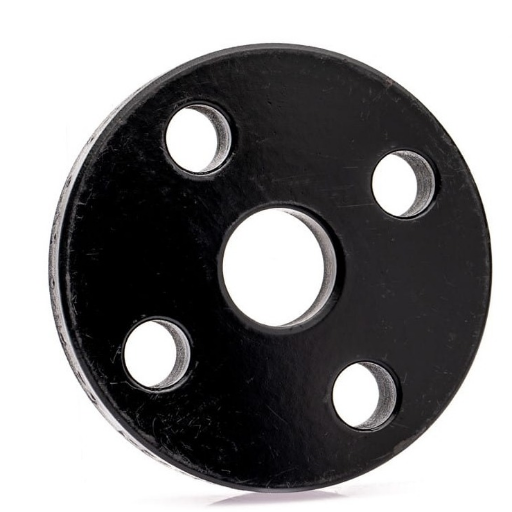
Gamme de brides à souder par emboîtement Synbase — matériaux, classes, faces et dimensions
Chaque bride à souder par emboîtement Synbase commence par une barre de matière d’une seule pièce (ASTM A105 pour l’acier au carbone, A182 pour l’acier inoxydable et l’acier allié). Cette barre est ensuite usinée afin que le contre-alésage s’aligne parfaitement sur le diamètre extérieur et la série du tube raccordé. Le forgeage est essentiel pour un raccordement haute pression : un moyeu forgé, constitué d’un grain continu présentant une orientation intrinsèque, fonde la tenue pression-température selon ASME B16.5, contrairement à une pièce issue d’un bloc de tôle découpée. Dans ASME B16.5, la bride à souder par emboîtement n’est répertoriée que jusqu’au NPS 3 ; au-delà, elle est remplacée par une bride à collet à souder. Ce produit appartient donc clairement aux réseaux de petit diamètre et convient parfaitement aux applications où il excelle.
ASTM A105 · classe 150–2500 · RF/FF · 1/2″–3″
A182 F304/L · F316/L · classe 150–1500 · RF/RTJ
A350 LF2 · A182 F11/F22/F91 · classe 150–2500
SW réductrice · SW à orifice · SAE J518 code 61/62
Outre la bride à face surélevée conventionnelle, ce même forgeage constitue également la base de la plupart des autres variantes demandées par les ingénieurs de conception. Une bride SW réductrice permet de raccorder deux dimensions de conduite différentes sans réducteur supplémentaire ; une bride SW à orifice permet de réaliser des prises de pression différentielle ; les brides SW conformes à SAE J518 code 61 (3000 psi) ou code 62 (6000 psi) sont utilisées dans les systèmes hydrauliques, où le raccordement s’effectue par un modèle à quatre boulons au niveau du bossage SAE sur un goujon soudé intérieurement, l’étanchéité étant assurée par des faces RF, RTJ ou plates en appui sur la pièce correspondante.
| Si votre conduite est… | Matériau | Face | Classe courante |
|---|---|---|---|
| Vapeur, condensats, utilités | CS A105 | RF | 150–600 |
| Puissance hydraulique / huile de lubrification | CS A105 | Bride RF / SAE | 600–2500 |
| Basse température / cryogénie | A350 LF2 | RF | 150–1500 |
| Chimie / instrumentation (sans crevasse) | SS A182 F316/L | RF | 150–900 |
| Injection haute pression / petit diamètre de tête de puits | Alliage F11–F22 | RTJ | 1500–2500 |
Dimensions et normes des brides à souder par emboîtement — ASME B16.5, classes 150 à 2500
Une bride à souder par emboîtement ne remplit sa fonction que lorsque le diamètre extérieur, l’épaisseur, le cercle de perçage et le modèle de trous des brides assemblées sont identiques, et que l’alésage de l’emboîtement correspond au diamètre extérieur du tube raccordé pour une série donnée. Les tableaux ci-dessous récapitulent en millimètres les dimensions ASME B16.5 demandées pour les petits diamètres ; les autres dimensions des classes 600, 1500 et 2500, ainsi que les longueurs de boulons des brides SW, figurent sur la fiche technique téléchargeable. Lors de l’inspection finale, un détail d’achat souvent négligé est que les modèles de trous ASME B16.5 restent identiques d’une révision à l’autre, tandis que les spécifications de matériau et de marquage évoluent : nous fournissons selon l’édition en vigueur et le mentionnons sur notre certificat.
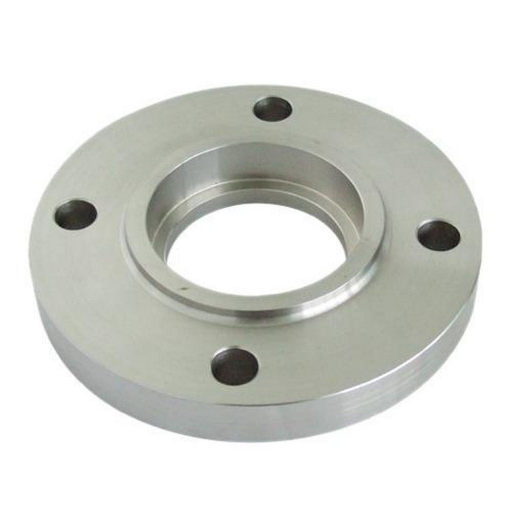
| NPS | Diamètre extérieur de la bride | Épaisseur | Diamètre extérieur du moyeu | Alésage de l’emboîtement | Profondeur de l’emboîtement | Cercle de perçage | Boulons |
|---|---|---|---|---|---|---|---|
| 1/2″ | 90 | 9.6 | 30 | 22.2 | 10 | 60.3 | 4 x 1/2″ |
| 3/4″ | 100 | 11.2 | 38 | 27.7 | 11 | 69.9 | 4 x 1/2″ |
| 1″ | 110 | 12.7 | 49 | 34.5 | 13 | 79.4 | 4 x 1/2″ |
| 1-1/4″ | 115 | 14.3 | 59 | 43.2 | 14 | 88.9 | 4 x 1/2″ |
| 1-1/2″ | 125 | 15.9 | 65 | 49.5 | 16 | 98.4 | 4 x 1/2″ |
| 2″ | 150 | 17.5 | 78 | 61.9 | 17 | 120.7 | 4 x 5/8″ |
| 3″ | 190 | 22.3 | 108 | 90.7 | 21 | 152.4 | 4 x 5/8″ |
| NPS | Diamètre extérieur de la bride | Épaisseur | Diamètre extérieur du moyeu | Alésage de l’emboîtement | Profondeur de l’emboîtement | Cercle de perçage | Boulons |
|---|---|---|---|---|---|---|---|
| 1/2″ | 95 | 12.7 | 38 | 22.2 | 10 | 66.7 | 4 x 1/2″ |
| 3/4″ | 115 | 14.3 | 48 | 27.7 | 11 | 82.6 | 4 x 5/8″ |
| 1″ | 125 | 15.9 | 54 | 34.5 | 13 | 88.9 | 4 x 5/8″ |
| 1-1/2″ | 155 | 19.1 | 70 | 49.5 | 16 | 114.3 | 4 x 3/4″ |
| 2″ | 165 | 20.7 | 84 | 61.9 | 17 | 127.0 | 8 x 5/8″ |
| 3″ | 210 | 27.0 | 117 | 90.7 | 21 | 168.3 | 8 x 3/4″ |
Note d’ingénierie — Le jeu de 1/16″ n’est pas facultatif
La profondeur de l’emboîtement indiquée dans les tableaux détermine la longueur d’insertion du tube dans le raccord ; la protection intégrée contre les contraintes en service est le jeu en fond d’emboîtement. Après avoir inséré le tube jusqu’à ce que son extrémité touche l’épaulement intérieur du raccord, on le retire d’environ 1/16″ (1,6 mm) avant le pointage afin de lui permettre de se dilater en service sans solliciter la racine de la soudure d’angle. L’absence de ce jeu entraîne le partage des contraintes thermiques directes entre le tube et le corps du raccord, mécanisme courant de fissuration des soudures par emboîtement, traité par les règles de fabrication ASME B31.1 et B31.3. À partir de la classe 600, la face surélevée atteint 7 mm et l’épaisseur du raccord augmente fortement ; par exemple, une bride 2″ classe 1500 est presque deux fois plus épaisse que son équivalent 150#, avec 38 mm contre 17,5 mm : c’est la robustesse des hautes pressions.
Lorsque le projet spécifie la série du tube raccordé, faites-la correspondre à l’alésage de l’emboîtement : un tube Schedule 80/160, dont la paroi est plus épaisse et l’alésage réduit en conséquence, doit néanmoins s’insérer complètement dans son emboîtement et nécessite donc un emboîtement de plus grand alésage pour son diamètre extérieur. Nous vérifions le diamètre extérieur du tube par rapport à l’alésage de l’emboîtement dès l’établissement du devis afin d’éviter l’achat d’un tube de grand diamètre destiné à un emboîtement standard de plus petite dimension sur la bride.
Bride à souder par emboîtement ou à collerette libre, filetée ou à collet à souder — matrice de sélection
Les quatre types de brides pour petits et moyens diamètres ci-dessous se disputent globalement les mêmes applications ; choisir le mauvais type est l’une des erreurs les plus fréquentes et les plus coûteuses de l’industrie de la tuyauterie une fois l’installation terminée. Ils se distinguent par leur fonction et leurs performances, et pas seulement par leurs qualificatifs. Les brides à souder par emboîtement offrent la même capacité de charge et deux fois la résistance à la fatigue des brides à collerette libre, grâce à la résistance de la soudure d’angle extérieure aux contraintes de flexion. À un coût environ 10 % supérieur à celui des brides à collerette libre qu’elles remplacent, elles deviennent encore plus économiques si la conduite doit fonctionner à des pressions supérieures à celles supportées par ces brides ou par la résistance à la fatigue de leurs raccordements. Les raccords filetés sont choisis principalement parce qu’ils ne nécessitent pas de soudage, ce qui permet une installation dans les zones où un permis de travaux par point chaud n’est pas possible, mais les raccordements deviennent sensibles aux fuites dues aux vibrations. Les brides à collet à souder offrent une résistance supérieure et constituent le choix approprié lorsque l’alésage dépasse la petite plage des SW ou lorsque les raccordements sont soumis à un examen radiographique complet.
| Propriété | Bride à souder par emboîtement | Bride à collerette libre | Bride filetée | Bride à collet à souder |
|---|---|---|---|---|
| Plage de dimensions courante | 1/2″–2″ (jusqu’à 3″) | 1/2″–24″ | 1/2″–4″ | 1/2″–60″ |
| Résistance statique | Égale à celle d’une bride à collerette libre | Référence | Inférieure | Maximale |
| Résistance à la fatigue | ~50 % supérieure à celle d’une bride à collerette libre | Référence | Faible | Maximale |
| Soudures nécessaires | 1 soudure d’angle extérieure | 2 soudures d’angle | Aucune | 1 soudure bout à bout complète |
| Pleine pénétration / radiographie | Non (soudure d’angle uniquement) | Non | Non | Oui |
| Coût initial relatif | ~1.1x celui d’une bride à collerette libre | 1.0x de référence | ~0.9x | 1,5–2x |
Interprétez le tableau de haut en bas selon votre service. Pour une conduite de vapeur ou hydraulique haute pression de 1”, où l’installateur dispose de très peu d’espace de travail, une bride à souder par emboîtement est supérieure grâce à sa résistance aux charges cycliques et à son étanchéité. Pour cette même conduite avec un fluide susceptible de provoquer des crevasses, une bride à collet à souder ou même une bride pleine peut être préférable. Pour une conduite de 6”, le choix se fait entre une bride à collet à souder et une bride à collerette libre : le diamètre rend la bride à souder par emboîtement inadaptée par définition. Par principe comme en pratique, Synbase fournit les trois solutions.
Vous hésitez entre une bride à souder par emboîtement, une bride à collerette libre ou une bride à collet à souder pour une conduite donnée ?
Demander une recommandation →
Où utiliser les brides à souder par emboîtement — et quand spécifier une autre solution
La bride à souder par emboîtement. Ces raccordements « font généralement leurs preuves » sur les services de petit diamètre, haute pression et/ou fortes vibrations : vapeur surchauffée et condensats de centrales électriques, circuits hydrauliques et d’huile de lubrification ; lignes d’instrumentation et d’impulsion ; skids d’injection chimique et conduites de gaz combustible. Généralement utilisés pour des diamètres de service jusqu’à 2 pouces et moins, les raccordements à souder par emboîtement ont été développés avec succès pour les services de surchauffeurs en acier inoxydable, où leur alésage non pénétré était moins sensible à la fissuration par fatigue thermique qui caractérisait les raccordements soudés de petit diamètre dans ces services. Ils constituent effectivement les raccordements par défaut utilisés dans ces services spécifiques de petit diamètre par de nombreux ingénieurs procédés.
Il est tout aussi important, voire davantage, de savoir quand le raccordement à souder par emboîtement est « la mauvaise solution ». Ces recommandations proviennent de l’expérience de chantier et visent à protéger votre procédé. L’ASME B31.3 déconseille clairement les raccordements soudés par emboîtement pour tout fluide corrosif susceptible de piquer la bride et la tuyauterie, en raison de la crevasse créée entre le diamètre extérieur du tube et l’angle de l’emboîtement, qui forme une zone stagnante propice à la corrosion par piqûres. La même prudence s’applique aux applications soumises à de fortes vibrations, aux fluides érosifs ou aux tuyauteries fortement sollicitées de manière cyclique. Ces conduites nécessitent généralement un raccordement soudé bout à bout à pleine pénétration, tel qu’une bride à collet à souder ; une bride à souder par emboîtement créerait toujours une crevasse et n’est donc pas préférable. Deux autres limites de conception doivent être signalées : premièrement, le raccordement à souder par emboîtement utilise une soudure d’angle qui n’est pas une soudure à pleine pénétration et ne peut donc pas être radiographiée pour l’assurance qualité comme les autres raccordements à pleine pénétration ; deuxièmement, lorsque la racine de la soudure s’étend à l’intérieur du tube dans l’emboîtement, une fissure interne peut y apparaître et rester invisible lors de l’inspection extérieure du raccordement. Les conduites à haute intégrité nécessitent donc généralement une bride à collet à souder, dont la soudure bout à bout peut être entièrement examinée pour en vérifier la qualité.
“Nous expliquons à de nombreux clients ce que nous disons à nos équipes en atelier : la soudure par emboîtement est un excellent raccordement d’instrumentation haute pression, mais le pire choix pour un gaz acide ou un fluide contenant des chlorures. Si le liquide de procédé doit piquer la bride en acier inoxydable, nous fabriquerons pour vous une bride à collet à souder et vous expliquerons pourquoi ; une perte commerciale due à une bride mal choisie reste minime par rapport au coût d’un arrêt de procédé et d’une réparation sur site.
Équipe d’ingénierie Synbase Steel, division brides et forgeage
En définitive, cette distinction sépare le fournisseur qui exécute votre bon de commande de celui qui répond aux besoins de votre projet. Lorsque les brides à souder par emboîtement sont inadaptées au service, une bride à collet à souder ou un fond plein bouchonné peut constituer le meilleur choix ; tous sont fabriqués dans une même usine à partir de la même matière première.
Traçabilité des matériaux, certification et qualité
Le moyen le plus rapide de prendre une semaine de retard sur site : une bride à souder par emboîtement sans documents UT. Les équipes achats le constatent également : un fournisseur déclare une nuance, ne fournit pas la certification correspondante à la réception des marchandises et le lot est mis en quarantaine tandis que la ligne s’arrête. Synbase comble cet écart directement sur la ligne de production. Chaque livraison comprend un certificat d’essai en usine EN 10204 3.1 — analyse chimique, propriétés mécaniques et enregistrement du traitement thermique vérifiés dans notre usine — et le numéro de coulée est marqué sur la bride afin que l’inspecteur puisse remonter jusqu’à la coulée de l’aciérie. Nos projets soumis à une exigence spécifique reçoivent également des certificats EN 10204 3.2, contrôlés par des organismes d’inspection tiers reconnus.
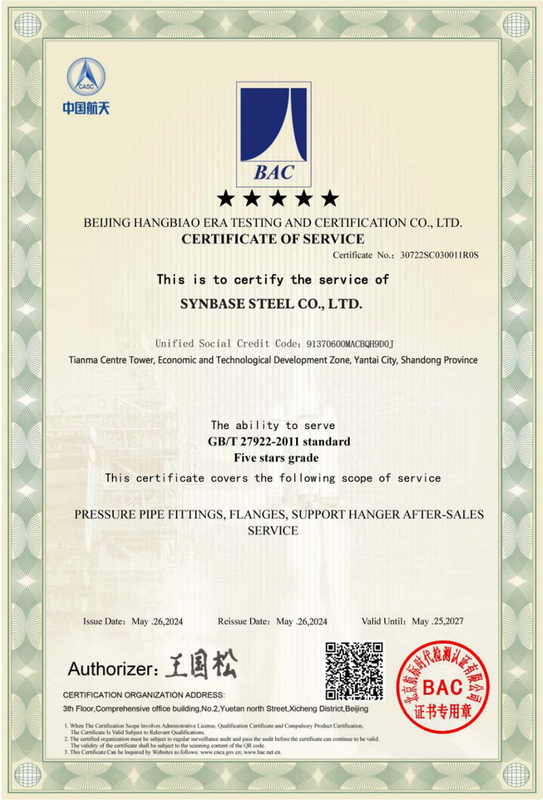
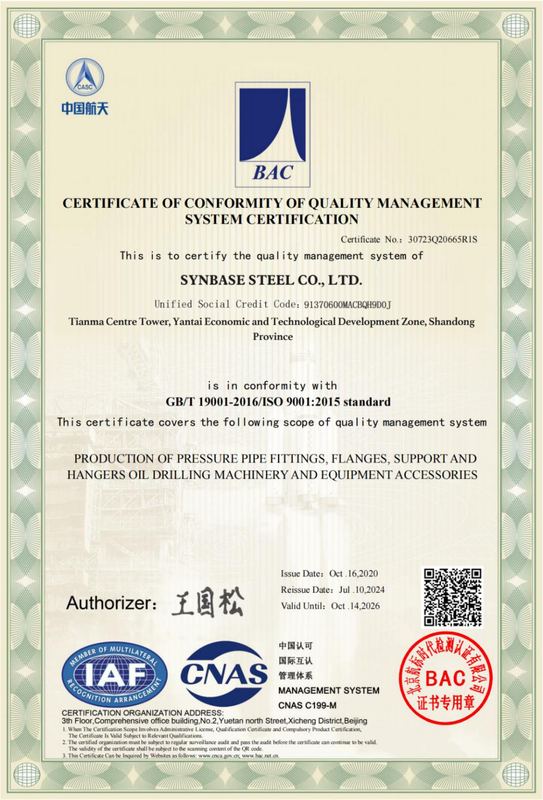
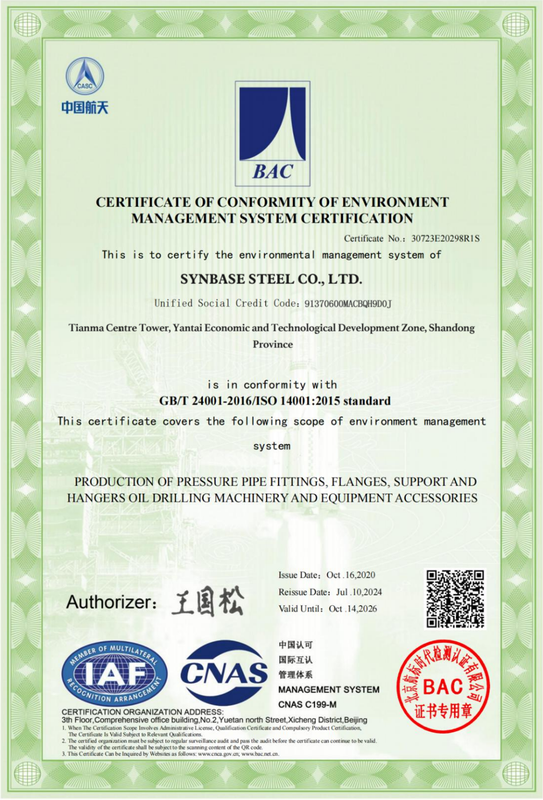
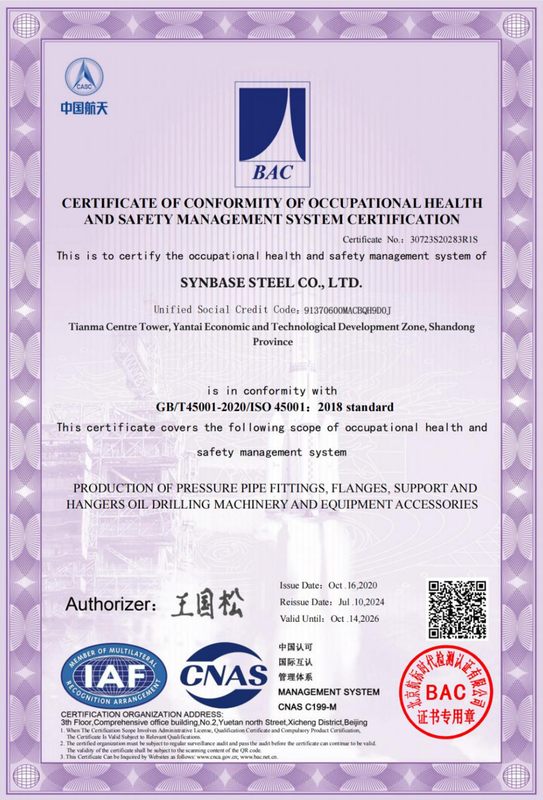
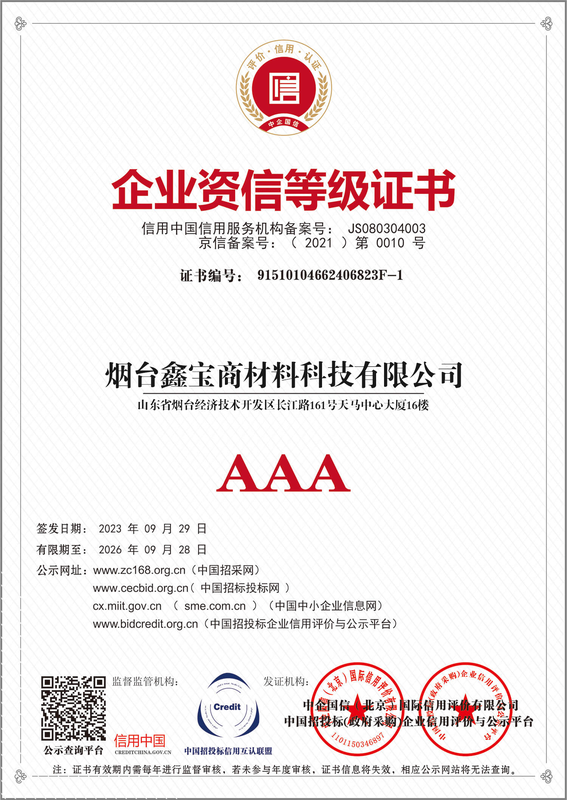
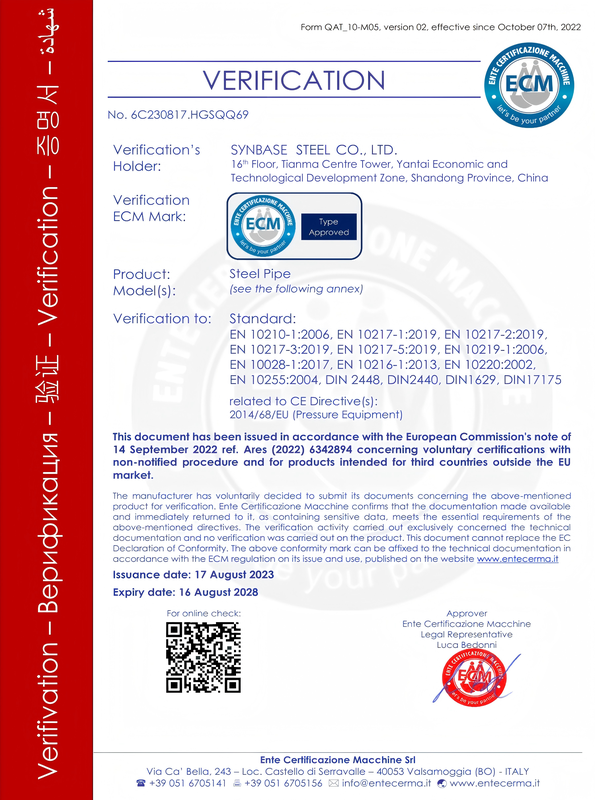
La raison pour laquelle vos spécifications portent des labels tient à notre organisation : Synbase constitue l’activité centrale de notre groupe de production en matière de brides, avec une production de tubes en acier, de raccords, de brides et de vannes, ainsi qu’un pôle intégré de forgeage, traitement thermique et usinage — et non une agence revendant un stock générique. L’origine de nos billettes est garantie par une coopération à long terme avec des aciéries de premier rang, et le groupe est enregistré auprès de la China Iron and Steel Association. Cette chaîne — aciérie de marque, forge interne, numéro de coulée marqué, certification 3.1 — permet à votre assurance qualité de valider une conduite haute pression sans nouvel essai.
Conseil achats — Vérifiez avant de souder
Les faux certificats d’essai en usine constituent un risque évident dans l’approvisionnement en brides ; une fois un ensemble à souder par emboîtement soudé, il n’est plus possible de dévisser une nuance sans tête. À la réception, identifiez trois éléments : sur la bride, le numéro de coulée doit être identique à celui indiqué sur le certificat ; sur le certificat, les valeurs réelles des essais doivent apparaître, et pas seulement la mention « conforme aux spécifications » ; enfin, l’usine émettrice doit être nommée dans le document. Une validation authentique certifiée 3.1 peut toujours satisfaire ces trois critères ; demandez-nous un échantillon avant l’appel d’offres.
Vous souhaitez consulter notre documentation avant de vous engager ?
Demander un certificat d’essai en usine MTC 3.1 →Outils d’ingénierie pour brides à souder par emboîtement
FAQ sur les brides à souder par emboîtement
Qu'est-ce qu'une bride à souder par emboîtement ?
Une bride à souder par emboîtement — souvent abrégée « SW flange » — est constituée d'une bride dotée d'un emboîtement contre-alésé usiné avec précision, dans lequel l'extrémité d'un tube est insérée jusqu'à l'épaulement intérieur. L'extrémité du tube est ensuite retirée d'environ 1/16 de pouce, puis soudée contre l'extérieur du moyeu par une seule soudure d'angle pour assurer l'étanchéité. Comme la soudure ne se prolonge pas dans l'alésage, les brides à souder par emboîtement sont conçues pour offrir un raccordement plus résistant et plus durable que le filetage sur les tuyauteries haute pression de petit diamètre.
Quelle est la différence entre une bride à souder par emboîtement et une bride à enfiler ?
Les brides à enfiler et les brides à souder par emboîtement s'enfilent sur le tube, mais, tandis que les brides à enfiler présentent un alésage traversant, les modèles à souder par emboîtement se caractérisent par un épaulement à l'intérieur de l'alésage qui détermine efficacement la profondeur d'insertion du tube. Deux soudures d'angle, l'une intérieure et l'autre extérieure, sont nécessaires pour la bride à enfiler, tandis qu'une bride à souder par emboîtement ne nécessite qu'une seule soudure d'angle extérieure. Malgré une résistance statique identique, les modèles à souder par emboîtement présentent généralement une résistance à la fatigue supérieure d'environ 50 pour cent et sont donc privilégiés pour les tubes de petit diamètre soumis à de fortes pressions et à de fortes vibrations.
Quelle est la différence entre une bride à souder par emboîtement et une bride filetée ?
Les brides filetées se vissent sur un filetage mâle correspondant et, contrairement aux modèles à souder par emboîtement, peuvent être montées sur des tubes sans soudage, ce qui permet leur utilisation sur des conduites où les travaux à chaud sont restreints. Une bride à souder par emboîtement, en revanche, est montée sur la tuyauterie par une soudure d'angle extérieure, créant un raccordement plus stable et étanche, qui peut être préféré aux modèles filetés sur les conduites critiques et haute pression. En effet, les brides filetées peuvent se desserrer et fuir lorsqu'elles sont soumises à des cycles thermiques et à des charges vibratoires, tandis que le raccord soudé par emboîtement reste rigide et pratiquement insensible aux fuites.
Quel est le code ASME applicable aux brides à souder par emboîtement ?
La norme ASME B16.5 (Brides de tuyauterie et raccords à brides, NPS ½ à 24) couvre les dimensions des brides à souder par emboîtement et précise les dimensions pour les formats jusqu'à NPS 3. Un joint soudé par emboîtement doté d'un jeu d'insertion de 1/16” est défini par l'ASME B31.1 pour les tuyauteries de puissance et par le code B31.3 pour les tuyauteries de procédé, selon le service transporté par la conduite.
Quand ne faut-il pas utiliser une bride à souder par emboîtement ?
Évitez les modèles à souder par emboîtement dans les zones sujettes à la corrosion caverneuse, interdite par le code ASME B31.3 pour les milieux chlorurés, sulfureux et assimilés ; lorsque des examens radiographiques à 100 % sont exigés (la soudure n'atteint pas la pleine pénétration), dans les zones exposées à une érosion sévère ou à d'importantes charges cycliques de fatigue, ainsi que pour les diamètres supérieurs à environ 2 à 3 NPS, pour lesquels une bride à collet à souder constitue un meilleur choix.
Quelles dimensions et classes de pression sont disponibles ?
Synbase fournit des brides à souder par emboîtement de NPS ½ à 3, de classes 150 à 2500, avec faces RF, RTJ ou FF, en acier au carbone A105, en acier A350 LF2 pour basse température, en acier allié F11/F22/F91 et en acier inoxydable A182 F304/F316. Les modèles réducteurs, à orifice et hydrauliques SAE J518 sont expédiés sur demande.