Guide pratique sur le raccordement, la face et la classe des brides, rédigé par l’équipe de forge de brides de Synbase Steel. (Mis à jour en juin 2026)
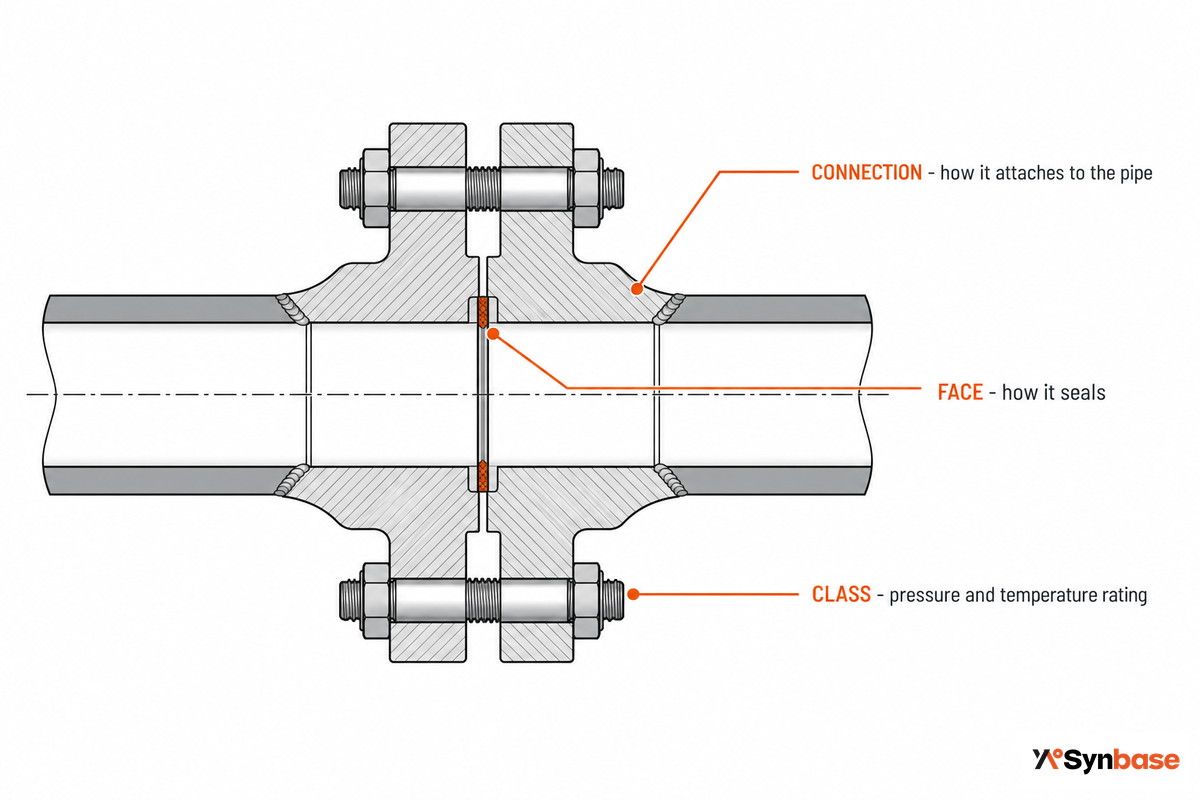
Dans un réseau de tuyauterie, les types de brides ne se résument pas à une seule liste : ils répondent à trois questions qui se recoupent. Comment la bride se raccorde-t-elle au tube (raccordement) ? Comment assure-t-elle l’étanchéité avec la bride en vis-à-vis (face) ? Quelle pression et quelle température peut-elle supporter (classe) ? Une erreur sur l’un de ces trois points peut permettre de boulonner ensemble deux brides de tubes, de vannes, de pompes ou de tubulures, tout en laissant fuir le raccordement sous pression. Ce guide distingue ces trois critères et présente les nombreux types de brides — six modèles courants et leurs variantes spécialisées — afin de proposer une méthode reproductible pour spécifier les différents types de brides de tuyauterie utilisés dans les applications pétrolières et gazières, hydrauliques ou de procédé.
Repères rapides : comment définir un « type » de bride
| Critères de définition | Raccordement × Face × classe de pression |
| Principaux types de raccordement (ASME B16.5) | À collet à souder, à enfiler, à souder par emboîtement, filetées, à joint tournant, pleines |
| Types de faces | Face surélevée (RF), face plane (FF), joint annulaire métallique (RTJ) |
| Classes de pression | 150, 300, 400, 600, 900, 1500, 2500 (classe 2500 jusqu’à NPS 12 uniquement) |
| Plage de dimensions | ASME B16.5 = NPS 1/2–24 ; ASME B16.47 = NPS 26–60 |
| Édition applicable | ASME B16.5-2025 (obligatoire à compter du 1 janvier 2026) |
- Remarque : le numéro de classe ne correspond pas à la pression de service (psi). Une bride en acier au carbone de classe 150 a une pression nominale de 285psi à 100F, et non de 150.
- Comparons deux raccordements à brides de même classe : le collet à souder et la bride à enfiler supportent la même pression statique, mais le collet à souder devrait mieux résister aux pressions cycliques grâce à sa conception supérieure. Il offre également un assemblage soudé plus fiable, donc plus facile à inspecter.
- En Europe, la « bride de type 11 » est en fait une bride à collet à souder américaine, selon la définition de l’EN 1092-1, et non une bride de « type 1 ».
- Même si deux brides ont le même nombre de trous de boulonnage et des trous de même dimension, elles ne s’assembleront pas nécessairement de façon étanche. Cela peut s’expliquer par des différences de classe ou de norme, de pression et de température admissibles, ou de cercle de perçage par rapport au diamètre total de la bride pour les dimensions de 24 pouces et plus, en particulier entre les séries de même dimension définies dans l’ASME B16.47.
- Aucune norme ne définit un taux de fuite unique pour les brides ; les taux couvrent plutôt plus de 400 ordres de grandeur.
Qu’est-ce qu’une bride et pourquoi le « type » correspond en réalité à trois questions
En bref, une bride est un anneau ou une plaque qui assemble mécaniquement deux longueurs de tube, ou un tube à une pompe, une vanne, une tubulure de raccordement à une cuve ou un équipement similaire. Elle maintient ensemble les extrémités de deux tubes ou les équipements à raccorder, tout en permettant de loger un joint et des boulons afin d’assurer l’étanchéité du raccordement de tuyauterie. Pendant la durée de vie utile de l’équipement, le raccordement peut être démonté pour inspection ou réparation. Il existe plusieurs catégories de raccords de tuyauterie à prendre en compte pour les tuyauteries à brides ou d’autres assemblages mécaniques, comme les tubes soudés et les raccords filetés. Il serait toutefois imprudent de spécifier un seul type de bride.
Appliquez ce que nous appelons le test des trois questions pour les types de brides. Chaque bride répond à trois questions indépendantes, et une spécification complète indique les trois :
- Première question : le raccordement — comment la bride se raccorde-t-elle au tube ? (par exemple, à collet à souder, à enfiler, filetée, pleine, etc.)
- Deuxième question : la face — comment les deux brides sont-elles en contact et assurent-elles l’étanchéité entre elles ? (par exemple, face surélevée, joint annulaire métallique, face plane, etc.)
- Troisième question : la classe — quelle est la capacité en pression et en température ? (par exemple, classe 150, 300, 600, 900, 1500 ou 2500 aux États-Unis ; classe PN en Europe)
Les Européens ont simplifié la désignation grâce à un système de codes : dans la norme EN 1092-1, le type de bride est indiqué par un numéro, par exemple EN 1092-1 Type 11B / DN150 / PN16. Le chiffre 11 désigne le type de raccordement, la lettre « B » la face de bride, DN150 le diamètre nominal de la bride (mm) et PN16 la classe de pression. Cette sélection selon trois critères s’applique tout aussi bien aux brides nord-américaines définies par l’ASME B16.5. Synbase fabrique une gamme complète de brides de tuyauterie en acier forgé conformes aux normes ASME et EN.
Les 6 principaux types de brides selon leur raccordement
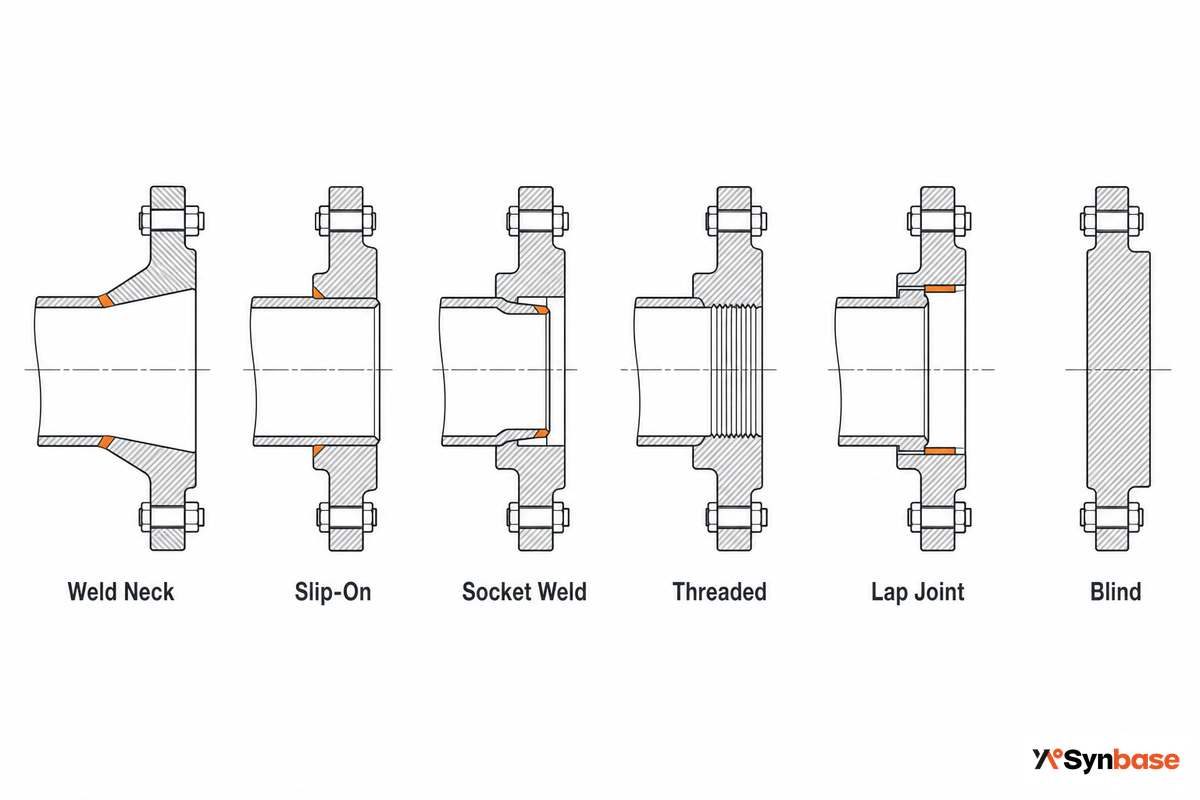
L’ASME B16.5 reconnaît six types de brides de base : à collet à souder, à enfiler, à souder par emboîtement, filetées, à joint tournant et pleines. Elles se distinguent par leur raccordement au tube, leur capacité à supporter la pression et leur durée de vie en fatigue. Le choix commence par la sévérité des conditions de service, puis par le type de raccordement et enfin par le coût. Les brides à collet à souder, à enfiler et à souder par emboîtement (les trois premières) comportent un moyeu ; les brides filetées, à joint tournant et pleines (les trois dernières) n’en comportent pas. L’anneau libre de la bride à enfiler est parfois appelé bride d’appui, tandis que la bride à souder par emboîtement de ce groupe est généralement utilisée pour les petits diamètres. Ne remplacez jamais une bride à collet à souder par une bride à enfiler moins chère comme si elles étaient interchangeables : la conception et la géométrie de la bride, et non ses trous de boulonnage, déterminent son raccordement à l’extrémité du tube, et cette géométrie explique à elle seule les chiffres ci-dessous.
| Type de bride | Mode de raccordement | Résistance par rapport à la bride à collet à souder | Conditions de service les mieux adaptées | Face habituelle |
|---|---|---|---|---|
| À collet à souder (WN) | Moyeu conique, une soudure bout à bout à pleine pénétration | Référence (100 %) | Haute pression et température, charges cycliques, conduites critiques | RF, RTJ |
| À souder par emboîtement (SW) | Tube logé dans un emboîtement, une soudure d’angle | +50 % de résistance à la fatigue par rapport à une bride à enfiler | Petits diamètres, haute pression, conduites d’instrumentation | RF |
| À enfiler (SO) | S’enfile sur le tube, deux soudures d’angle | ~67 % de la résistance à la pression, ~33 % de la résistance à la fatigue | Pression modérée, absence de charges cycliques, alignement facile | FF, RF |
| Filetée (TH) | Filetage NPT, aucun soudage | Inférieure (aucune soudure résistante) | Petits diamètres, basse pression, zones où les travaux à chaud sont interdits | FF, RF |
| À joint tournant (LJ) | Anneau libre sur un collet d’extrémité soudé bout à bout | ~10 % de la durée de vie en fatigue | Démontages fréquents ; collet en alliage et bride d’appui économique | Face du collet d’extrémité |
| Pleine (BL) | Disque plein, fermeture boulonnée | Contrainte de flexion statique la plus élevée | Extrémités de conduite, trous d’homme, tubulures inutilisées | FF, RF, RTJ |
| À collet long à souder (LWN) | Moyeu allongé, soudure bout à bout | ≈ bride à collet à souder | Corps de cuve et tubulures, haute pression | RF, RTJ |
| À orifice | Paire taraudée avec vis de dégagement | Selon le type de base | Mesure du débit en ligne | RF |
| De réduction | Une seule pièce assure la transition entre deux diamètres de conduite | Par type de base | Transitions de diamètre | RF, FF |
| Pleine en lunettes | Plaque en forme de 8 entre les brides | s.o. (isolement) | Isolement positif et visible de la conduite | RF, RTJ |
Valeurs approximatives relatives à la résistance et à la fatigue. Informations adaptées de ressources d’ingénierie publiées, fondées sur les pratiques B31.3 et PD 5500.
Ces différences de rapports se traduisent en coûts. Les références d’ingénierie — qui convertissent les pressions nominales de l’ASME B16.5, indépendantes du type de bride, en facteurs liés aux contraintes à partir des données ASME B31.3 et PD 5500 — indiquent qu’une bride à enfiler présente environ 2/3 de la résistance à la pression d’une bride à collet à souder à double soudure et 1/3 de sa durée de vie en fatigue ; pour la bride à joint tournant, cette durée de vie est de 1/10. La bride à souder par emboîtement offre une résistance à la pression statique à peu près équivalente à celle de la bride à enfiler, mais une résistance à la fatigue supérieure d’environ 50 %, pour un coût environ 10 % plus élevé. Utilisez la bride à enfiler pour les applications sans cycles de pression et investissez dans une bride à collet à souder pour les zones critiques.
Combien existe-t-il de types de brides : 5, 6 ou 9 ?
Si vous rencontrez des listes de 5, 6, 9, 13, voire 16 « types » de brides, pas de panique : elles ne comptent simplement pas les mêmes éléments. L’ASME B16.5 définit seulement six types normalisés de brides de tuyauterie (types de raccordement), comme indiqué dans le tableau ci-dessus. En ajoutant la bride en tôle, la plupart des listes comptent 7 à 9 types. Au-delà, on trouve des types spécialisés, comme les brides à orifice, de réduction, d’expansion, à collet long à souder ou pleines en lunettes, ainsi que des classements selon la face ou le matériau. En résumé, il n’existe que six types de raccordement de base ; les autres sont des variantes ou des conceptions spécialisées.
Faces de bride : RF, FF et RTJ (deuxième critère de « type »)
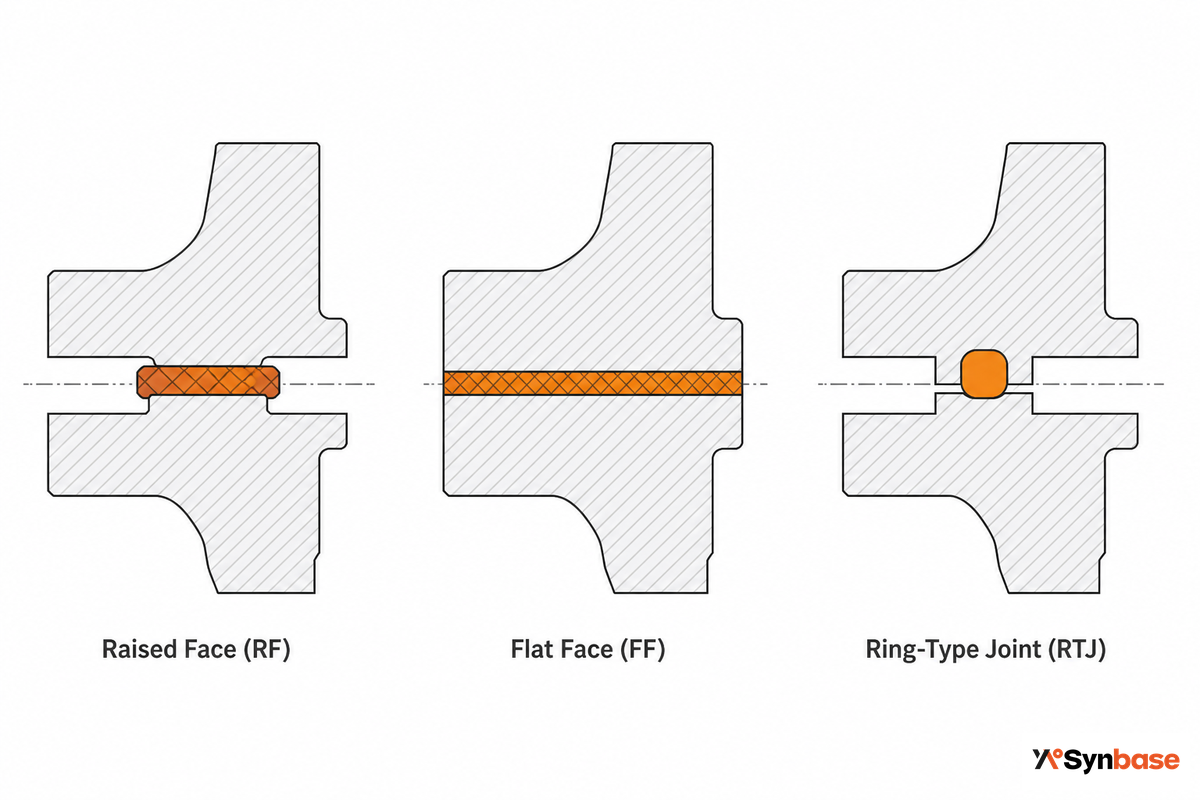
La face de bride constitue le deuxième critère et détermine le type de joint qui assure l’étanchéité de la conduite. Dans les applications de conduites en acier, on rencontre généralement les faces surélevées (RF), planes (FF) et à joint annulaire métallique (RTJ). Ces modèles ne sont pas interchangeables.
| Face | Mécanisme d’étanchéité | Plage de classes habituelle | À éviter pour |
|---|---|---|---|
| Face plane (FF) | Joint souple pleine face | 150–300 | Conduites en acier haute pression |
| Face surélevée (RF) | Joint souple à surface de contact concentrée | 150–2500 | Raccordement à une fonte cassante |
| Joint annulaire métallique (RTJ) | Anneau métallique, déformation plastique | 600–2500, API 6A | Basse pression / raccordement à face FF |
Fait moins connu : la face surélevée existe en deux hauteurs. Selon la classe de pression de la bride, le « rebord » est surélevé de 1/16-inch (pour les classes 150 et 300) ou de 1/4-inch (classes 400 et supérieures). De nombreux tableaux de dimensions incluent cette hauteur pour les classes 150/300, mais l’excluent pour les classes 400 et supérieures. La surface d’appui du joint est spécifiée avec une rugosité Ra de 125-250 microinch afin d’assurer son adhérence. Ces géométries et états de surface sont tous normalisés dans l’ASME B16.5. Un anneau métallique RTJ assure l’étanchéité jusqu’à environ 6 250 psi pour le modèle courant de type R. Il se loge dans une gorge d’environ 5 mm de profondeur et est à usage unique : il est remplacé après 100 % des démontages.
Ne boulonnez jamais une bride à face surélevée sur une bride à face plane. Le décalage des surfaces de contact crée un moment de flexion qui peut fissurer la fonte plus cassante à face plane. La norme ASME B31.1 exige d’usiner la face surélevée et d’utiliser un joint pleine face pour raccorder une fonte à une bride en acier au carbone. Les faces RF et RTJ ne sont pas interchangeables non plus : la gorge RTJ étant plus profonde, des boulons prévus pour une bride RF sont trop courts et serrent insuffisamment le joint sans que cela soit forcément visible.
Classes de pression 150–2500 : un numéro qui ne correspond pas à une pression en psi
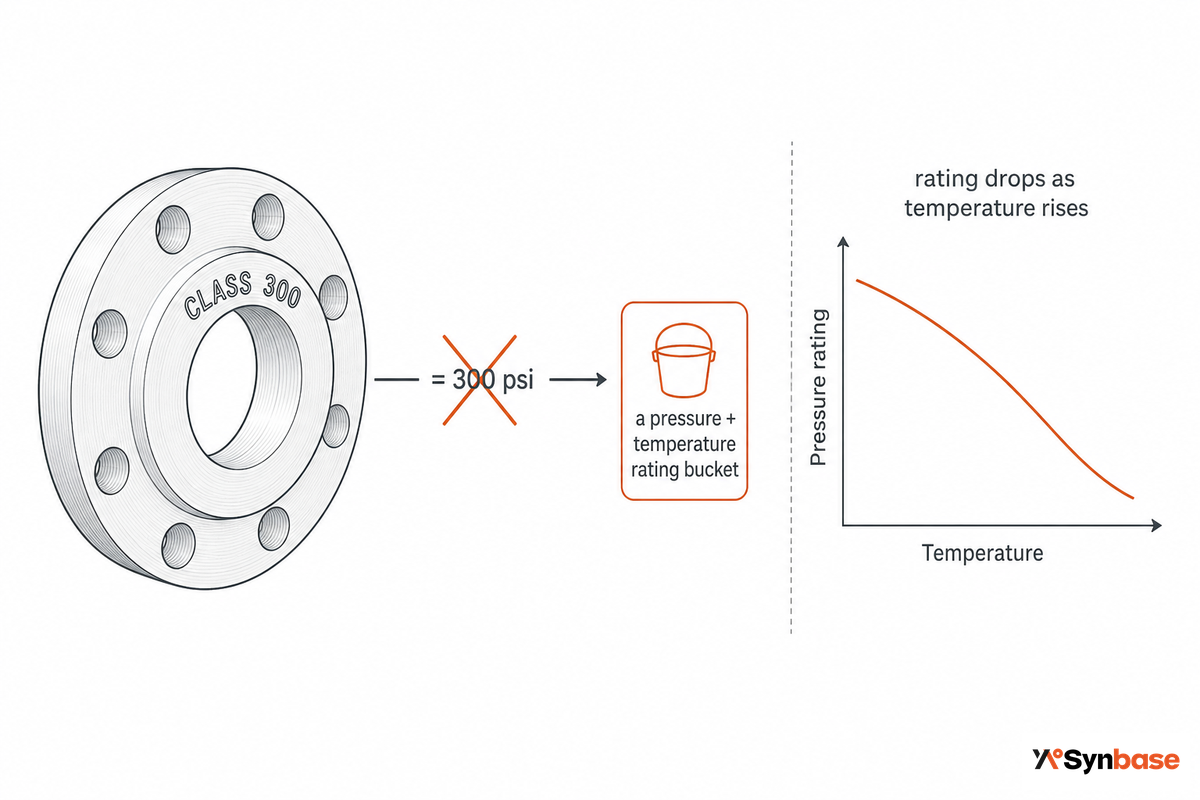
Numéros de classe. La classe d’une bride correspond à une plage générale de pressions et de températures admissibles, et non à la pression en psi que peut supporter un raccordement. C’est de loin le malentendu le plus courant au sujet des raccordements à brides : retenez d’emblée qu’interpréter une bride de « classe 300 » comme une bride « 300 psi » peut conduire à sous-dimensionner ou à payer trop cher le raccordement. Une classe trop basse peut entraîner l’échec de l’essai hydrostatique ; une classe trop élevée fait payer un forgeage plus lourd que nécessaire pour la conduite. Les professionnels de terrain signalent les deux erreurs sur un même projet lorsque la différence entre classe et psi est mal comprise.
Prenons un exemple et examinons-le du début à la fin. Une bride en acier au carbone ASTM A105 (groupe de matériau 1.1) de classe 600 est donnée pour environ 1 480 psig à 100°F — et non 600 psi — dans la partie basse de la plage de température. Cette pression nominale diminue quand la température augmente, jusqu’à environ 825 psig à 800°F, car l’acier perd de sa résistance. Pour une classe inférieure, le même schéma s’applique : la classe 150 correspond à 285 psig à 100°F et la classe 300 à 740 psig. Le numéro de classe ne ressemble à la pression nominale en psig que vers le haut de la plage de température. Vérifiez votre propre valeur dans le tableau des pressions nominales en fonction de la température de l’ASME B16.5 avant de finaliser la conception.
Limitation. Ce point peut passer inaperçu : les classes ne sont pas toutes disponibles dans toutes les dimensions de tube. Par exemple, selon l’ASME B16.5, la classe 2500 est limitée aux tubes de dimensions 12-in et inférieures, tandis que les classes inférieures sont disponibles sur toute la plage de dimensions de la norme B16.5, de 1/2 à 24-in. Quelle que soit la marque, les dimensions de la bride et le plan de boulonnage sont définis par la classe de bride et le diamètre du tube. Ainsi, le diamètre de la bride, l’alésage d’extrémité et la face d’une bride de 6-in de classe 300 correspondent au même cercle de perçage chez plusieurs fournisseurs. Au-delà de 24-in, les brides sont normalisées selon l’ASME B16.47, qui couvre les brides jusqu’à 60-in et va jusqu’à la classe 900 : un diamètre plus grand ne signifie donc pas forcément une classe supérieure.
Normes et numéros de type : ASME, EN 1092-1, DIN et JIS
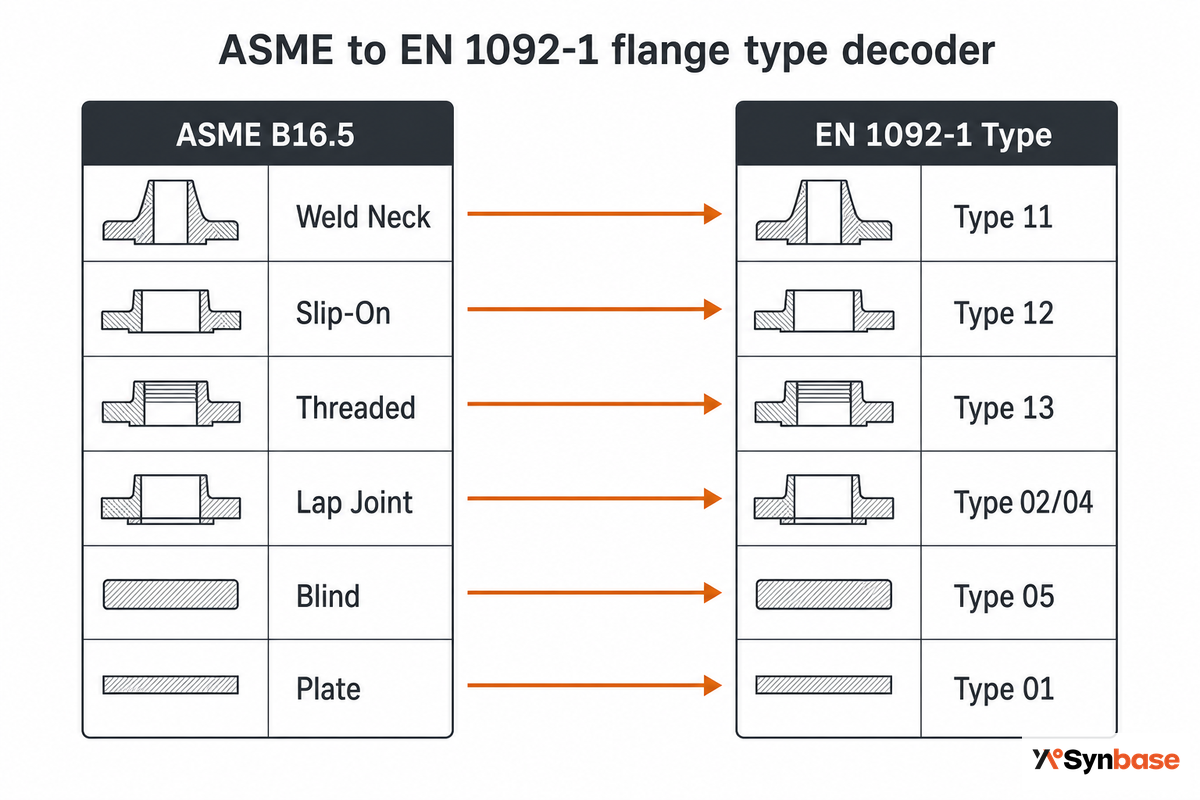
Lorsqu’un plan européen ou asiatique indique une bride de « type 11 » ou de « type 01 », il utilise les numéros de type de l’EN 1092-1. Le « type 11 » désigne une bride à collet à souder, et non une bride de « type 1 ». La plupart des guides sur les « types de brides » s’arrêtent là ; pourtant, c’est précisément à ce stade qu’une incompatibilité peut passer inaperçue et aboutir sur le chantier à un raccordement impossible. Le tableau ci-dessous compare les types de brides que vous connaissez probablement à leurs équivalents européens ; les désignations ASME sont normalisées dans l’ASME B16.5 :
| Raccordement | ASME B16.5 | Type EN 1092-1 | Désignation de pression |
|---|---|---|---|
| À collet à souder | WN | Type 11 | PN 2,5–PN 400 / classe 150–2500 |
| À enfiler (à souder) | SO | Type 12 | Désignation PN |
| En tôle (bride plate à enfiler) | — / en tôle | Type 01 | Désignation PN |
| Filetée | TH | Type 13 | Désignation PN |
| À joint tournant (libre) | LJ | Type 02 / 04 (+ collet) | Désignation PN |
| Pleine | BL | Type 05 | Désignation PN |
L’EN 1092-1 utilise aussi des codes de face correspondant aux désignations ASME : la forme « B » équivaut à une face RF (surélevée) et la forme « A » à une face FF (plane).
Qu’est-ce qu’une bride de type 11 ?
La bride à collet à souder est l’équivalent de la « Weld Neck » de l’ASME (souvent appelée bride à moyeu long et de type « A »), mais sa désignation selon l’EN 1092-1 est Type 11. Elle couvre les pressions PN 2,5 à PN 400 pour toutes les dimensions prévues par la norme. « 11 » désigne simplement le type de bride ; ce numéro n’est lié ni à une dimension ni à une pression. La désignation PN, comparable au numéro de classe ASME, détermine les paramètres de service et diminue à température élevée.
Le risque est ici d’ordre mécanique, et non nominal. Une bride ASME B16.5 et une bride EN 1092-1 de même diamètre nominal et de même pression nominale ont tout de même des diamètres de cercle de perçage et des nombres de boulons différents : elles ne peuvent donc pas être assemblées ni rendre le raccordement étanche. Pour relier les deux systèmes, il faut un spool de transition comportant une bride ASME et une bride EN. Les équipes de chantier l’apprennent parfois à leurs dépens : un fabricant reçoit des brides européennes « Type 11 » pour une conduite ASME, suppose qu’elles s’assemblent parce que le diamètre et la désignation PN semblent correspondre, puis découvre sur place que les cercles de perçage ne coïncident pas et perd un poste à trouver un spool. Vérifier la norme sur le plan, et pas seulement le diamètre, évite ce retard. Une mise en garde similaire s’applique à l’ASME B16.47 : les séries A (issue de la MSS SP-44) et B (issue de l’API 605) ont les mêmes désignations de diamètre et de classe, mais des plans de boulonnage différents ; elles ne sont pas interchangeables.
Types de brides spécialisées en dehors des six modèles normalisés
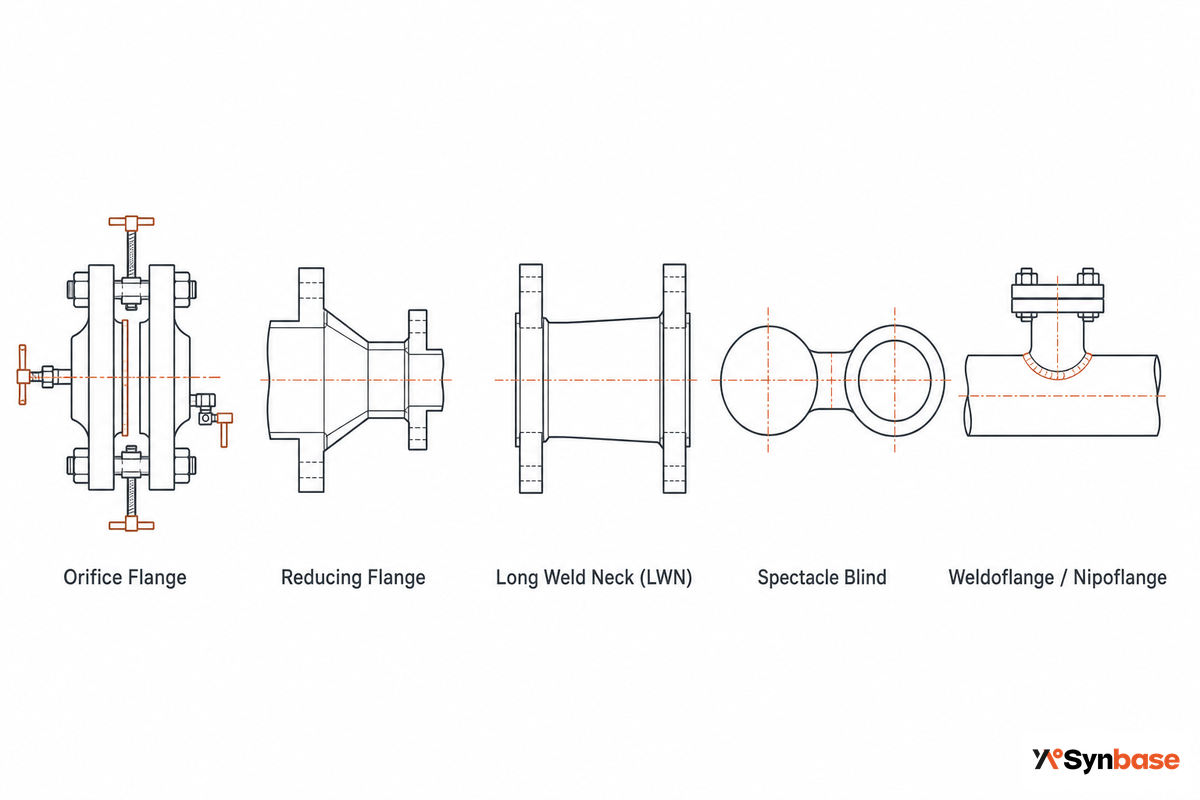
En plus des six principaux types de raccordement, il existe des brides spécialisées conçues pour une tâche précise. Vous les rencontrerez sur des plans d’installations industrielles, même si elles figurent rarement dans les listes destinées aux débutants. Une bride sert partout où une conduite doit pouvoir être démontée pour intervention. Ces types spéciaux répondent à des besoins spécifiques ; les brides industrielles sont loin de se limiter aux six modèles normalisés. Voici les modèles à connaître :
- Bride à orifice — une paire de brides munies de prises de pression et de vis de dégagement pour installer une plaque à orifice destinée à mesurer le débit en ligne.
- Bride de réduction — assure la transition entre deux diamètres de conduite en un seul composant, au lieu d’utiliser un réducteur et une bride standard.
- Bride à collet long à souder (LWN) — bride à collet à souder doté d’un moyeu allongé, utilisée pour raccorder une cuve ou une tubulure, le moyeu faisant également office de court tronçon de tube.
- Obturateur en lunettes (et palette et entretoise) — plaque en forme de 8 qui pivote entre les positions ouverte et obturée afin d’assurer un isolement positif et visible de la conduite.
- Weldoflange / nipoflange — raccord de piquage intégré qui crée une sortie à bride sur un tronçon principal sans té séparé.
C’est aussi dans ce domaine que les technologies de raccordement évoluent le plus rapidement. En 2025, les innovations ont notamment inclus une bride à raccordement rapide hydraulique API 6A qui a réduit le temps de montage de 75-90 %, ainsi qu’un raccordement à brides boulonné breveté (publication USPTO/EPO EP3906345A1) utilisant un joint unique surveillé par le vide sur l’ensemble de l’interface. Si un boulon cède et que les brides bougent, le vide est rompu et une alarme se déclenche. Outre les types de brides courants, une bride sur mesure peut être forgée d’après un plan, et il existe aussi des variantes spécialisées à souder par emboîtement pour petits diamètres. Dans son catalogue standard, Synbase forge des brides à orifice et de réduction ainsi que les six principaux types.
Comment choisir le bon type de bride : une méthode qui part des conditions de service
Choisissez le type de bride en fonction du service : laissez la sévérité du service déterminer le raccordement, puis la face et enfin la classe ; ne commencez jamais par le schéma de boulonnage ou le prix unitaire. Suivez ces quatre étapes dans l’ordre.
- Sévérité du service — cyclique, haute pression, haute température, acide ou critique ? → collet à souder. Conditions modérées et non cycliques ? → bride à emboîtement ou filetée.
- Méthode de raccordement — petit diamètre sous haute pression → soudure par emboîtement ; démontages fréquents sur des conduites en alliage → joint à recouvrement ; extrémité de conduite ou trou d’homme → bride pleine ; aucun travail à chaud autorisé → bride filetée.
- Face — procédé général → RF ; assemblage avec de la fonte fragile → FF ; classe 600+ ou service coupe-feu/acide → RTJ.
- Classe — relevez la pression et la température de calcul dans le tableau pression-température du groupe de matériaux, puis confirmez que la classe existe pour votre dimension.
Deux règles de chantier précisent cette méthode. Premièrement, les tableaux pression-température de l’ASME B16.5 sont indépendants du type : une bride à collet à souder de classe 300 et une bride à emboîtement de classe 300 fabriquées dans la même nuance bénéficient de la même pression statique admissible identique, de sorte que l’intérêt pratique de choisir un collet à souder plutôt qu’une bride à emboîtement réside dans sa meilleure tenue en fatigue et dans la contrôlabilité de ses joints soudés, et non dans une pression admissible supérieure. Deuxièmement, la contrôlabilité et la corrosion l’emportent souvent sur la pression dans les critères de sélection : les brides à emboîtement sont généralement interdites en service acide (H2S), car l’hydrogène peut se concentrer dans l’espace entre l’alésage du tube et la face de bride, et le cordon de soudure d’angle intérieur ne peut souvent pas être contrôlé par radiographie. Le code ASME B31.1 limite les brides à emboîtement dans ce cas et dans de nombreuses applications à la classe 300 et au NPS 4, avec des soudures d’angle doubles. Lors d’une rénovation, une équipe a conservé des brides à emboîtement sur une ligne de classe 600 soumise désormais à des cycles thermiques ; les soudures d’angle se sont fissurées en moins de deux ans, et la reprise de chaque joint avec un collet à souder pendant un arrêt imprévu a coûté bien plus cher que le surcoût initial du collet à souder. Laissez le service, et non le plan existant, déterminer le type.
Un autre point ne figure pas dans le « libellé du type » : même une bride correctement sélectionnée peut fuir si l’assemblage est incorrect. Il existe d’ailleurs une norme pour cette maxime de l’ingénierie de l’étanchéité : « les joints ne défaillent pas, ce sont les assemblages de brides boulonnés qui fuient » — une charge de boulon inégale, une finition de face médiocre ou un défaut d’alignement expliquent la grande majorité des suintements, d’où l’existence de l’ASME PCC-1 pour le processus d’assemblage des joints boulonnés. Il n’existe pas non plus de « taux de fuite de bride » universel à utiliser comme référence : les fréquences de défaillance publiées vont d’environ 5×10⁻⁵ à 2,1×10⁻² par an, soit un écart d’environ 400× entre les anciens jeux de données de risque quantitatif. Considérez tout taux cité isolément comme propre au jeu de données concerné, et non comme une constante. Pour une version guidée en quatre questions de cette méthode, utilisez le sélecteur de type et de face de bride.
Les matériaux en une minute : associer le type à la nuance
Le type et la nuance, les deux facteurs essentiels dans la sélection d’une bride, sont distincts : le premier concerne la géométrie, le second la métallurgie, et tous deux doivent correspondre aux conditions de service. Les matériaux courants des brides couvrent une large gamme : chacun des six types de brides normalisés peut être forgé en acier au carbone ASTM A105, en acier inoxydable ASTM A182 F304/F316, en acier au carbone pour basse température A350 LF2, en acier chrome-molybdène, en acier duplex ou en alliage de nickel. La nuance détermine votre température maximale de fonctionnement et votre environnement corrosif : le code britannique PD 5500, par exemple, n’autorise les brides à emboîtement que jusqu’à environ 350°C en raison du fluage, quel que soit leur type géométrique. Une nuance inadaptée à la température ne provoque pas une corrosion lente, mais une rupture fragile lors d’un démarrage à froid — un risque que les ingénieurs de chantier signalent sur des pièces nominalement prévues pour -20°F lorsqu’une nuance carbone standard remplace un acier basse température A350 LF2. Le choix des matériaux mérite un traitement distinct ; consultez donc l’analyse complète de Synbase sur les brides en acier inoxydable (A182) ainsi que la carte nuance-service de la page principale consacrée aux brides, plutôt que de la reproduire ici.
Ce qui change dans la spécification des brides
Le changement le plus déterminant n’est certainement pas dicté par le marché, mais par une norme mise à jour : l’édition 2025 de l’ASME B16.5 est devenue obligatoire le 1er janvier 2026, remplaçant la version 2020 et accordant aux projets encore sous contrat une date limite d’acceptation au 30 juin 2026. La révision de l’ASME B16.5 reclassifie un alliage de nickel et élargit la plage de classement à 29C-815C pour tous les alliages de nickel et les aciers duplex ; tout type sélectionné doit donc être référencé dans sa forme 2025, comme la spécification associée pour grands diamètres, l’ASME B16.47, également passée à l’édition 2025 à la même date. Si votre projet actuel fait référence à la spécification 2020, vérifiez le bon de commande pour déterminer quelle édition approvisionner. Spécifier une ligne 2026 selon l’édition 2020 par habitude peut amener un inspecteur à refuser le lot sur la seule base du classement — un retard de planning évitable qui incombe à l’acheteur, et non à l’aciérie.
Un deuxième changement concerne un aspect qui dépasse les produits : l’approvisionnement. La traçabilité entre désormais dans la spécification du type elle-même. Les clients dont les exigences de service sont les plus critiques demandent le certificat d’essai en usine EN 10204 3.1 pour toutes les brides standard, et pas seulement pour les alliages, afin d’assurer la traçabilité complète du numéro de coulée et le marquage MSS SP-25. L’approvisionnement s’oriente vers la fourniture directe par l’aciérie, avec possibilité de fournir un dossier documentaire complet. Les lignes liées à la transition énergétique — notamment celles destinées à l’hydrogène, au captage du carbone, à l’éolien offshore et aux applications GNL — accélèrent la demande de brides forgées entièrement documentées et sans fuite. Les analystes évaluent le marché mondial des brides à environ $6,4 milliards en 2025, mais ce chiffre reste secondaire ; c’est l’évolution vers une certification détaillée et une traçabilité complète qui aura un impact majeur sur les acheteurs du marché.
« Nous forgeons le moyeu du collet à souder au lieu de le découper dans une tôle, de sorte que le flux des fibres suit le chemin des contraintes autour de la soudure bout à bout. Sur une bride constituant une limite de pression, c’est la raison technique pour laquelle le procédé de formage est déterminant, et c’est également pourquoi nous relions chaque lot à son numéro de coulée, de la presse de forgeage jusqu’à la liste de colisage. »
Q : Quels sont les 5, 6 ou 9 types de brides ?
Voir la réponse
Q : Qu’est-ce qu’une bride de type 11 ?
Voir la réponse
Q : Quelle est la différence entre les normes de brides ANSI, ASME et EN/DIN ?
Voir la réponse
Q : Quelle est la différence entre une bride et un raccord de tuyauterie ?
Voir la réponse
Q : Comment identifier un type de bride en l’observant ?
Voir la réponse
Q : Qu’est-ce qu’une bride pleine en forme de lunette, et est-ce une bride ?
Voir la réponse
Vous devez spécifier un type de bride pour votre conduite ?
Synbase steel peut vous fournir les 6 types de brides courants ainsi que des types destinés à des applications spéciales, conformément aux normes internationales ASME B16.5, B16.47 et EN1092-1, dans différentes nuances de matériaux, notamment en acier au carbone, en acier inoxydable et dans d’autres nuances d’alliages spéciaux, avec traçabilité du numéro de coulée pour chaque lot de produits et certificat EN10204 3.1 avant expédition.
Demandez un devis de brides avec couverture complète des certificats matière →Pourquoi nous avons rédigé ce guide
Synbase Steel forge des brides de tubes selon les normes ASME B16.5, ASME B16.47 et EN 1092-1 au sein d’E-CHENG STEEL GROUP ; les distinctions entre type, face et classe présentées dans ce guide sont donc les mêmes que celles que nous résolvons chaque semaine lors de la revue des commandes, notamment les incompatibilités transnormes « type 11 et collet à souder » et « RF et RTJ » qui nous parviennent avant d’atteindre un chantier. Guide relu par l’équipe technique de Synbase Steel.
Références et sources
- ASME B16.5, brides de tubes et raccords à brides (NPS 1/2–24)The American Society of Mechanical Engineers
- ASME B16.47, brides en acier de grand diamètre (NPS 26–60)The American Society of Mechanical Engineers
- EN 1092-1, brides et leurs assemblages (désignations de type et de PN)European Committee for Standardization (CEN)
- Titre officiel et champ d’application de l’ASME B16.5American National Standards Institute (ANSI)
- Jeux de données sur la fréquence des fuites des assemblages de brides (revue QRA)Texas A&M University Libraries
- EP3906345A1, assemblage de brides boulonné avec joint surveillé par le videEuropean Patent Office (via Google Patents)
- Bride, définition et applicationsWikipedia
- Pressions admissibles des brides en acier selon l’ASME B16.5 (A105 groupe 1.1)The Engineering ToolBox
- Faces de bride : face surélevée, face plane, joint annulaireWermac (Explore the World of Piping)