Bride filetée ASME B16.5 (bride vissée) — fabricant certifié et fournisseur mondial
ACIER AU CARBONE, ACIER INOXYDABLE ET NUANCES D’ALLIAGE.
Classe de pression : 150 – 2500. Dimensions : NPS : 1/2” – 24”.
Approuvé ISO 9001:2015. Exporté vers plus de 100 pays depuis E-CHENG STEEL GROUP.
- ASME B16.5 et B16.47
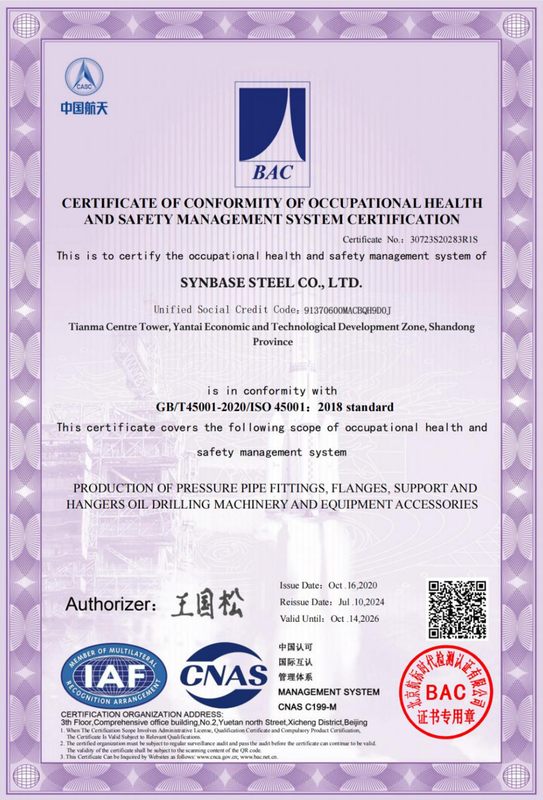
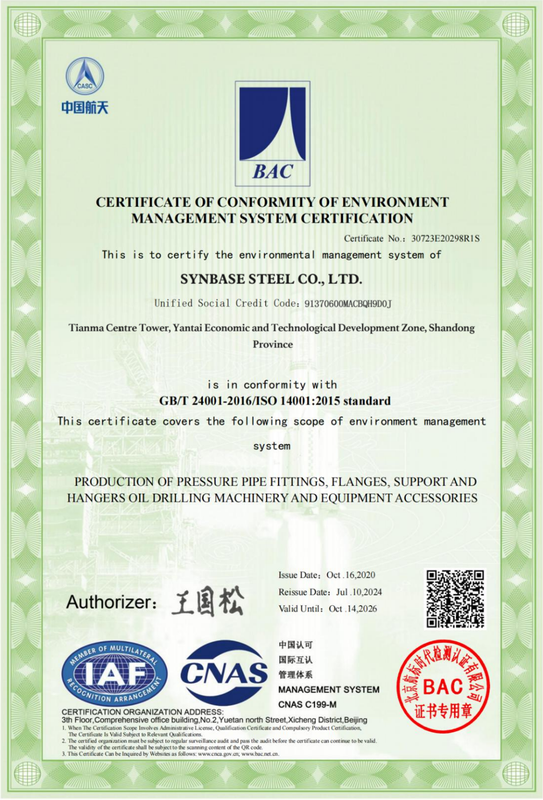
- ISO 9001 / 14001 / 45001
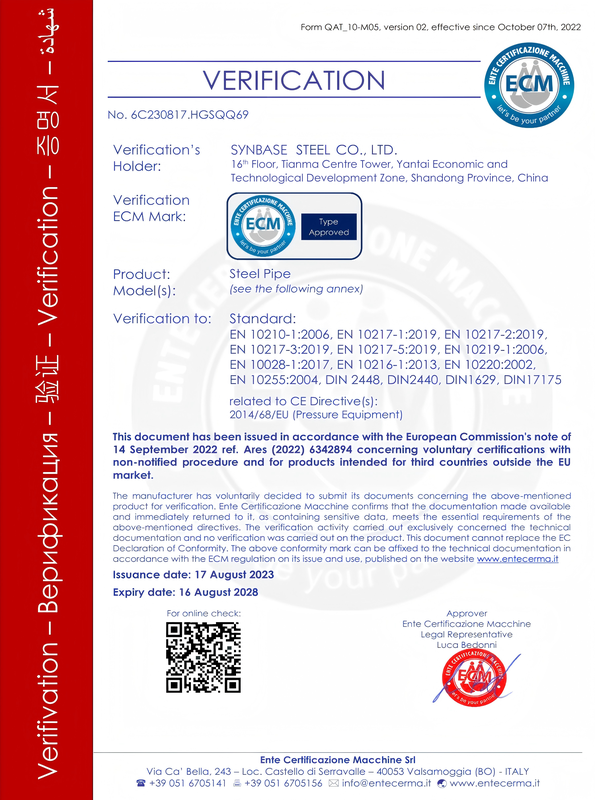
- Certifié CE
- EN 10204 3.1 MTR
- Chaîne d’approvisionnement Baosteel / TPCO
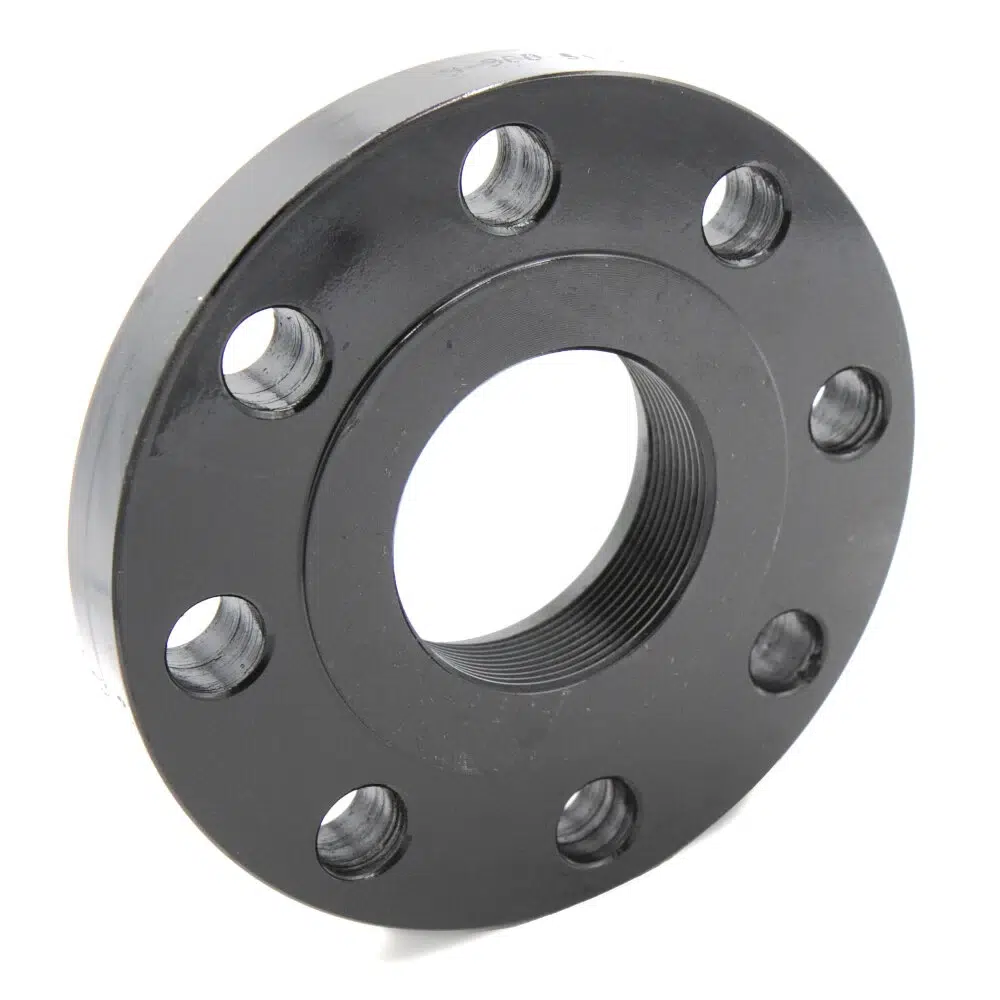
Qu’est-ce qu’une bride filetée ?
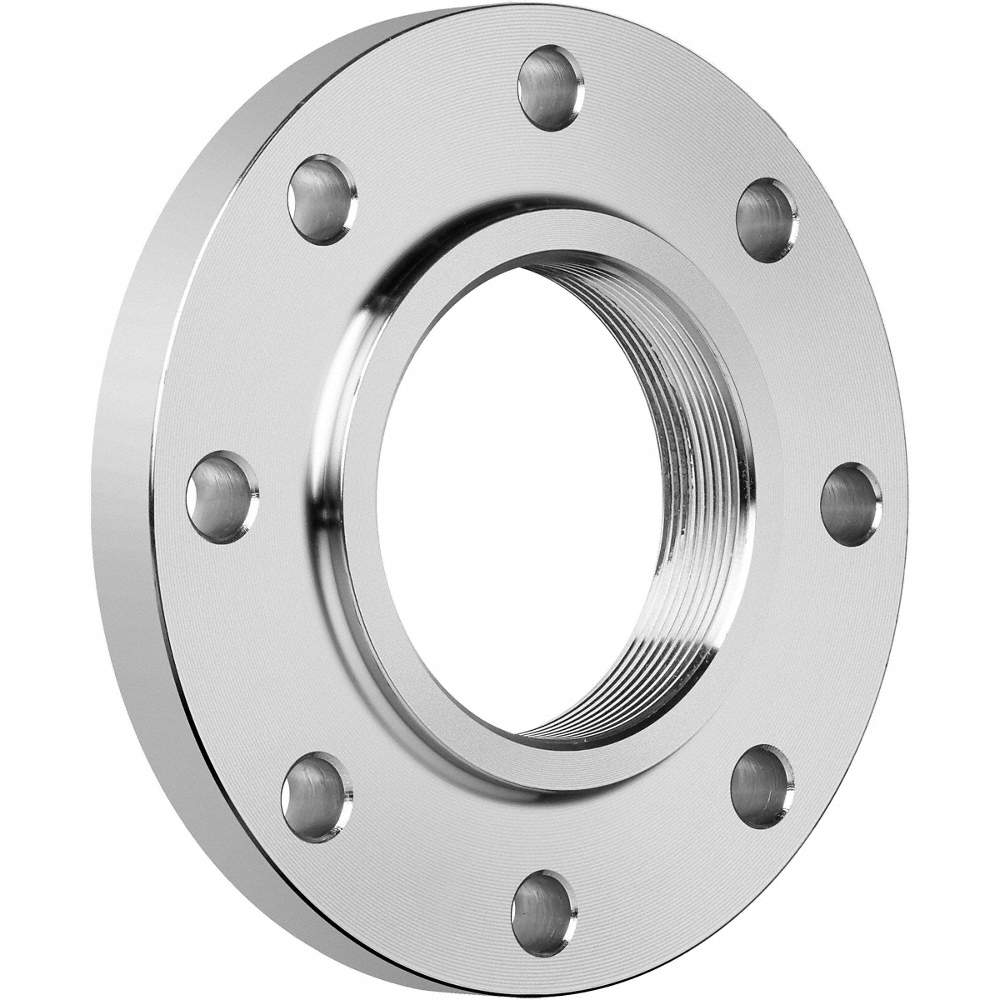
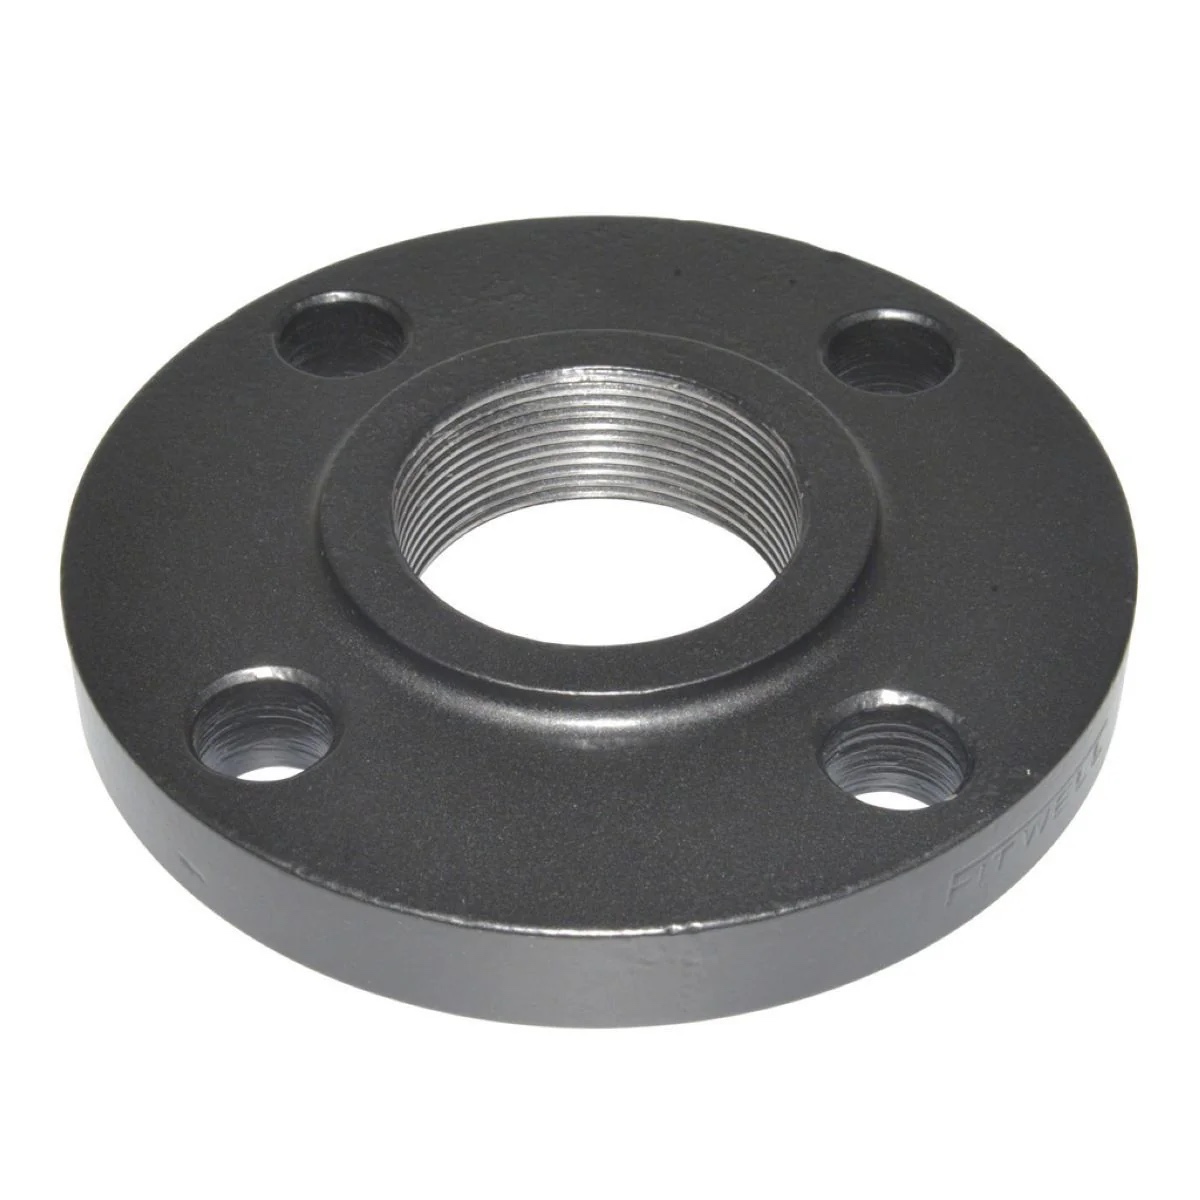
Qu’est-ce qu’une bride filetée ? Une bride filetée est simplement une bride de tuyau dotée d’un alésage intérieur fileté conique, vissée directement sur l’extrémité d’un tube muni d’un filetage mâle afin de créer un raccordement à bride démontable sans soudage. Elle respecte la norme ASME B16.5 et existe en six classes de pression : 150 à 2500, pour des dimensions nominales de tube allant de NPS ½ à NPS 24. Également appelée bride vissée ou bride de raccordement, elle fait partie des types les plus utilisés lorsque le soudage (travaux à chaud) n’est pas possible, lorsqu’un démontage ultérieur est prévu ou lorsque les conditions correspondent à une plage de pression faible ou modérée.
Son alésage est usiné selon le profil de filetage NPT (National Pipe Taper) ASME B1.20.1 ; il s’agit d’une conicité de 1 sur 16, assurant une étanchéité métal-métal positive après assemblage du joint et application du couple de serrage. Une seconde zone d’étanchéité se trouve sur la face de bride, généralement avec une face surélevée pour les pressions supérieures, sur la bague (ou le joint annulaire). Le joint d’étanchéité forme une barrière entre les faces lorsque la bride est assemblée à l’autre bride. Ces deux zones sont essentielles pour obtenir une étanchéité efficace.
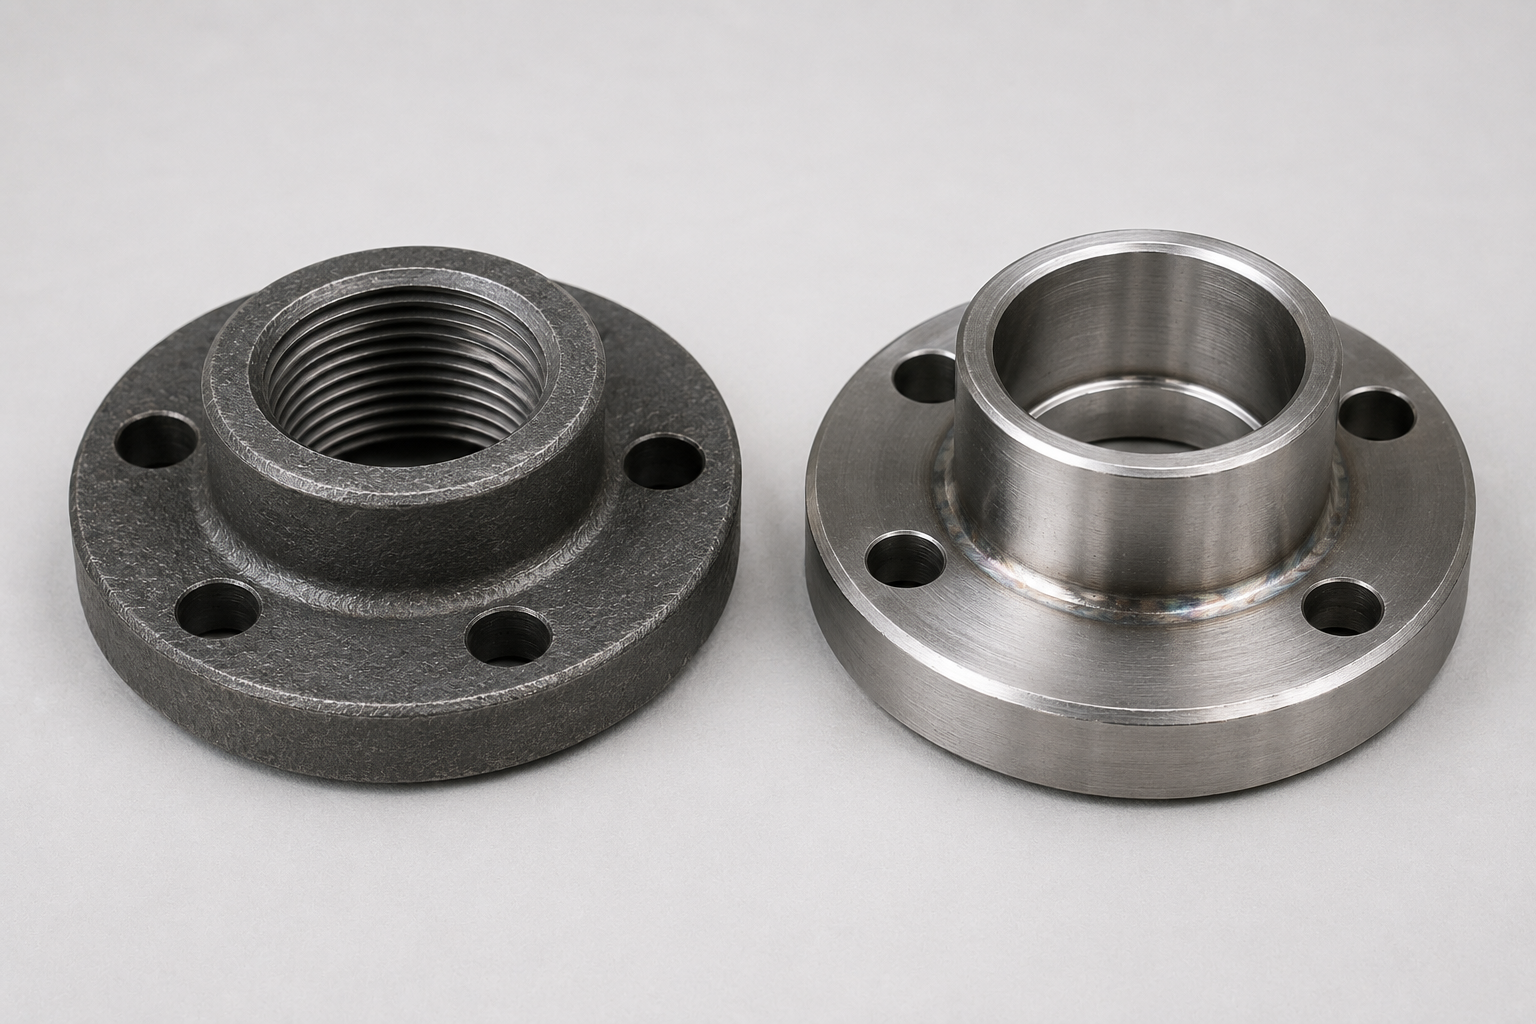
Quand utiliser une bride filetée plutôt qu’une bride à soudure par emboîtement
Alors… faut-il spécifier une bride filetée ou une bride à soudure par emboîtement ? La question ne concerne pas uniquement la classe de pression. Elle porte aussi sur le service, l’accès et le code du projet. En tant qu’ingénieurs industriels, nous utilisons un cadre que nous appelons le protocole de zone sans soudage pour guider ce choix sur les projets industriels.
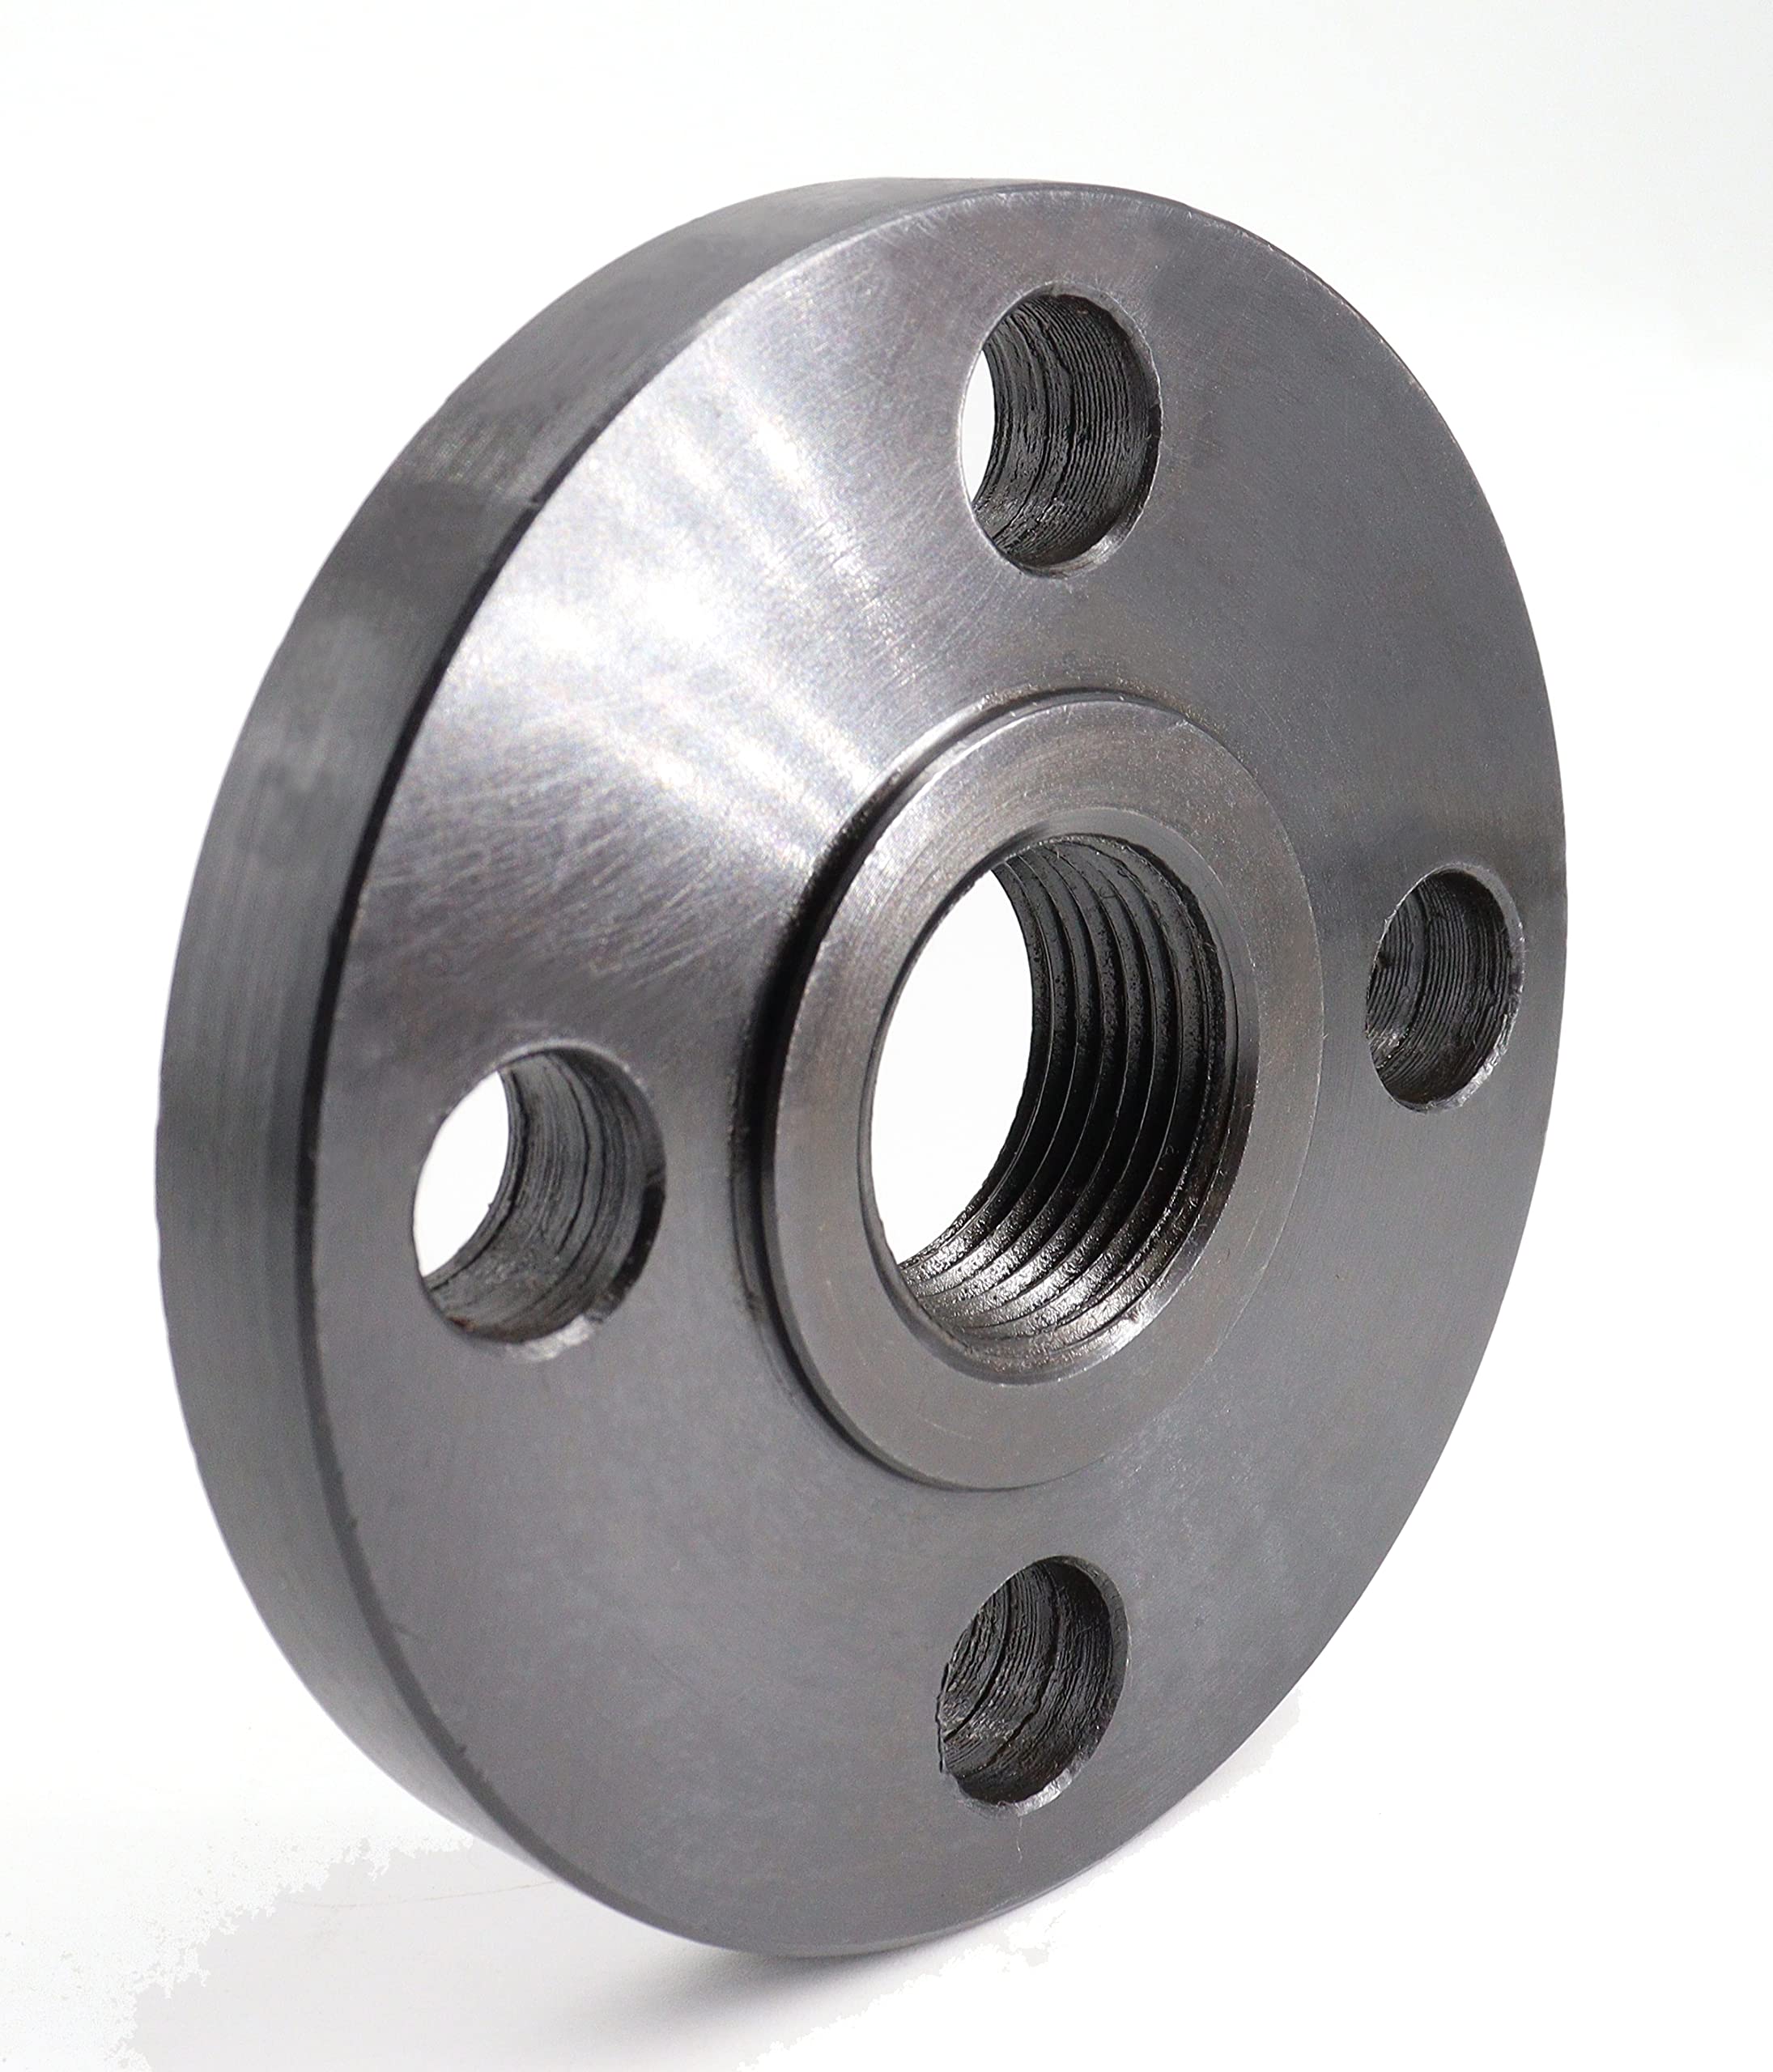
Le protocole de zone sans soudage : 5 conditions pour les brides filetées
Utilisez des brides filetées lorsque les cinq conditions sont remplies. Si une ou plusieurs conditions ne le sont pas, sélectionnez plutôt une bride à soudure par emboîtement ou une bride à collet à souder.
| Condition | Filetée (sûre) | Soudure par emboîtement recommandée |
|---|---|---|
| 1. Autorisation de travaux à chaud | Zone restreinte / classée Ex / aucun permis de travaux à chaud | Soudage disponible et autorisé |
| 2. Température de fonctionnement | ≤ 400°F (204°C) en conditions de service | > 400°F ; cycles thermiques sévères |
| 3. Dimension nominale du tube | NPS ≤ 2″ (plage la plus économique) | Au-dessus de NPS 4″ (le coût d’usinage augmente) |
| 4. Classe de pression | Classe 150 ou 300 ; classe 600 avec étude d’ingénierie | Classe 900 ou supérieure (classe pression-température réduite pour les filetées selon ASME B16.5) |
| 5. Dynamique du service | Faibles vibrations, charge non cyclique ou supports de tuyauterie adéquats | Forte vibration (skids de pompes, compresseurs), charges cycliques sévères |
L’approche hybride dans le pétrole et le gaz
La pratique reconnue dans l’industrie pour la tuyauterie de procédé desservant des lignes avec évents et purges est la suivante : souder par emboîtement le 1er raccordement à la conduite principale venant de l’appareil (la vanne racine) afin d’éliminer la fuite non isolable au point initial, puis fileter en série, en aval de la vanne racine, le reste des raccordements de procédé et les rendre tous facilement démontables pour la maintenance. Vous bénéficiez ainsi de l’intégrité d’un raccordement racine soudé et de la facilité de maintenance d’un raccordement fileté ; c’est l’approche employée par les concepteurs de tuyauteries de procédé conformément au code ASME B31.3 lorsqu’ils prévoient un service de classe Utility pour une installation.
« Le filetage jusqu’à 2″ coûte nettement moins cher en main-d’œuvre et en matériaux de pose qu’une soudure par emboîtement. Et si la tuyauterie doit être modifiée périodiquement, le filetage est de loin la meilleure solution. »
Ingénieur chimiste principal, forums d’ingénierie Eng-Tips
Précaution concernant les vibrations : ce que montrent les observations sur site
Une ligne d’instrumentation sur un skid de pompe a présenté un suintement intermittent après plusieurs mois de fonctionnement. Cause principale : vibrations et support de conduite insuffisant. Solution : ajouter un support de tuyauterie adéquat près du raccordement et remplacer le joint. Prévention : ne pas utiliser de joints filetés dans un service fortement vibratoire sans consoles dédiées, ou spécifier des raccordements à soudure par emboîtement à ces emplacements.
Sélection de la nuance de matériau selon l’environnement de service
La deuxième cause la plus fréquente de défaillance précoce d’une bride (après des filetages incompatibles) est la spécification d’une nuance de matériau incorrecte. Il faut également assurer la compatibilité du matériau avec le fluide de procédé, la plage de température, les conditions locales de corrosion et les exigences du code. Vous pouvez approvisionner les brides filetées Synbase Steel selon les regroupements de matériaux ASME couramment utilisés (voir la matrice ci-dessous), couvrant 90 % des spécifications industrielles :
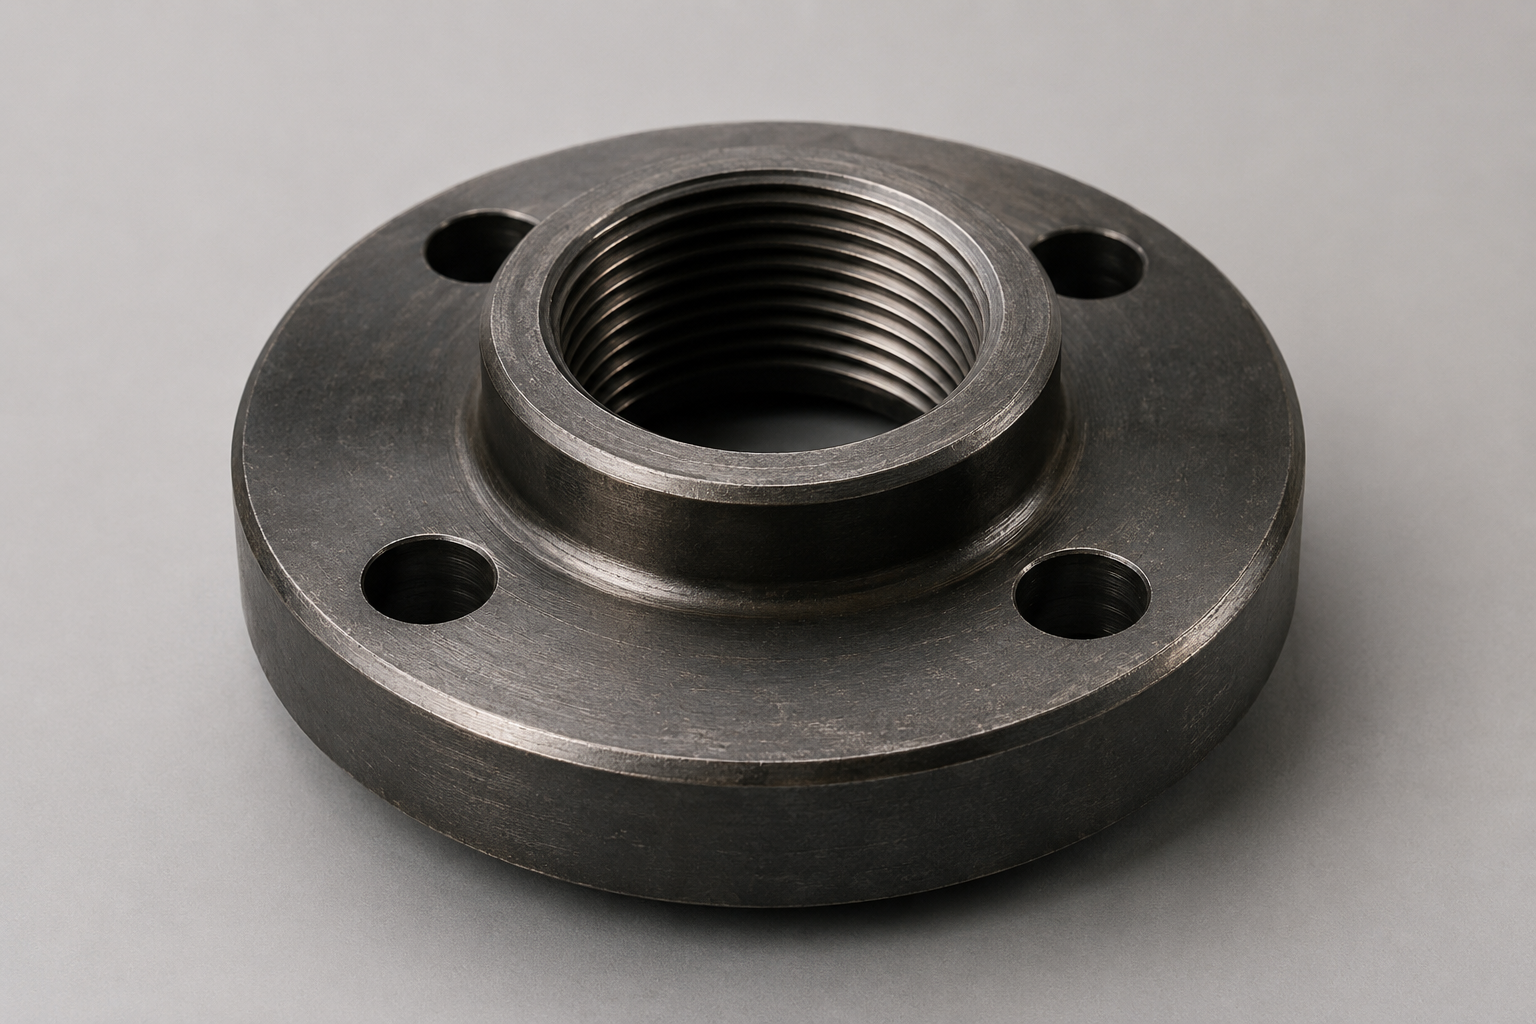
Acier au carbone A105
- Environnement de serviceIndustrie générale / utilités. Eau, vapeur <300 psi, air d’instrumentation, procédé non corrosif
- Température de fonctionnement-20°F à 800°F (-29°C à 427°C)
- Nuance recommandéeAcier au carbone A105
- Norme ASTMASTM A105 (ASME Group 1.1)
- Plage de classes de pressionClasse 150–600
Acier inoxydable 316L
- Environnement de serviceCorrosif / côtier / marin. Eau de mer, saumure, fluides contenant des chlorures, agroalimentaire et pharmaceutique
- Température de fonctionnement-20°F à 575°F (-29°C à 302°C)
- Nuance recommandéeAcier inoxydable 316L
(Pour forte teneur en chlorures : Duplex F51) - Norme ASTMASTM A182 F316L (ASME Group 2.2)
- Plage de classes de pressionClasse 150–300
Chrome-moly F11 ou F22
- Environnement de serviceVapeur haute température / production d’énergie. Alimentation de chaudière, réchauffage à chaud, réacteur de raffinerie, collecteurs de vapeur au-dessus de 400°F
- Température de fonctionnement400°F à 1100°F (204°C à 593°C)
- Nuance recommandéeChrome-moly F11 ou F22
- Norme ASTMASTM A182 F11 / F22 (ASME Group 4.x)
- Plage de classes de pressionClasse 300–600
Acier inoxydable duplex F51
- Environnement de serviceOffshore / forte teneur en chlorures + H₂S. Tuyauteries sous-marines, dessalement, service chimique agressif
- Température de fonctionnement-58°F à 575°F (-50°C à 302°C)
- Nuance recommandéeAcier inoxydable duplex F51
~2× la limite d’élasticité du 316L ; excellente résistance à la CSCC - Norme ASTMASTM A182 F51 (ASME Group 3.2)
- Plage de classes de pressionClasse 150–600
Toutes les nuances sont fournies avec des rapports d’essai en usine EN 10204 3.1 (MTR) en standard. EN 10204 3.2 (inspection par tierce partie) disponible sur demande via SGS, Bureau Veritas ou Intertek.
Acier inoxydable : risque de grippage lors du démontage
Un problème connu des brides filetées Sansteel 316 est la cavitation intergranulaire lors du démontage après de nombreux cycles thermiques. Au fil des années, les observations sur site ont montré que ces brides se grippent au retrait à cause de contaminants sur les filetages et d’un assemblage à sec. Maintenez les filetages propres, utilisez un composé anti-grippage ou une pâte haute température adaptée et surveillez le couple de serrage. Pour les services soumis à des cycles thermiques fréquents (>25 cycles/year), spécifiez plutôt le duplex F51 que les nuances austénitiques : sa limite d’élasticité plus élevée réduit la cavitation à l’interface filetée.
Télécharger : guide de sélection des matériaux
La matrice d’adéquation à quatre environnements au format PDF imprimable pour la revue des achats et les spécifications d’ingénierie.
Obtenir le guideDimensions des brides filetées ASME B16.5 : toutes les classes de pression
Lorsqu’ils sélectionnent une classe de bride filetée selon la norme ASME B16.5, de nombreux ingénieurs confondent le numéro de classe avec une limite de pression. En réalité, ce n’est pas le cas. ASME B16.5 spécifie six classes de brides pour NPS 1/2″ à 24″, chacune avec une pression de service admissible propre à la classe, dépendant du groupe de matériaux et de la température de fonctionnement. Erreur courante dans l’industrie : supposer que le numéro de classe est une limite de pression. Les ingénieurs doivent comprendre que c’est faux et décider eux-mêmes de choisir une classe supérieure ou une bride plus coûteuse.
« La classe 150 ne signifie pas 150 psi. Pour l’acier au carbone A105 (ASME Group 1.1) à 100°F, la classe 150 autorise 285 psi (19,6 bar). La pression admissible diminue lorsque la température augmente. »
Référence de classement pression-température ASME B16.5, via API International
Référence des classes de pression, ASME B16.5 (acier au carbone A105, Group 1.1)
ASME B16.5 précise que les brides filetées des classes 900, 1500 et 2500 ont des classements pression-température réduits par rapport aux brides à extrémité soudée. La raison est que les filetages NPT entaillent la paroi du tube et réduisent son épaisseur nette. La zone d’engagement du filetage, qui n’est pas structurelle, n’équivaut pas à un joint soudé ; spécifier ces brides des classes supérieures sans étude d’ingénierie constitue un risque potentiel pour la sécurité. Les brides filetées de classe900 ou supérieure ne doivent être spécifiées qu’après évaluation par un ingénieur qualifié.
Dimensions des brides ASME B16.5, plages de dimensions NPS (classes 150–600)
Vérification du profil de filetage
La première cause des interventions sur les brides filetées lors de la mise en service et des arrêts est l’incompatibilité des systèmes de filetage, notamment l’accouplement NPT et BSPT. Les deux systèmes ont une conicité de 1 sur 16, mais diffèrent par l’angle de filet (60 contre 55) et par le pas de filetage par pouce. Un raccord BSPT se vissera manuellement dans un alésage de bride NPT et semblera serré à mi-course, mais la différence apparaîtra rapidement : le raccordement peut sembler correct jusqu’à la mise en service du gaz ou de la vapeur.
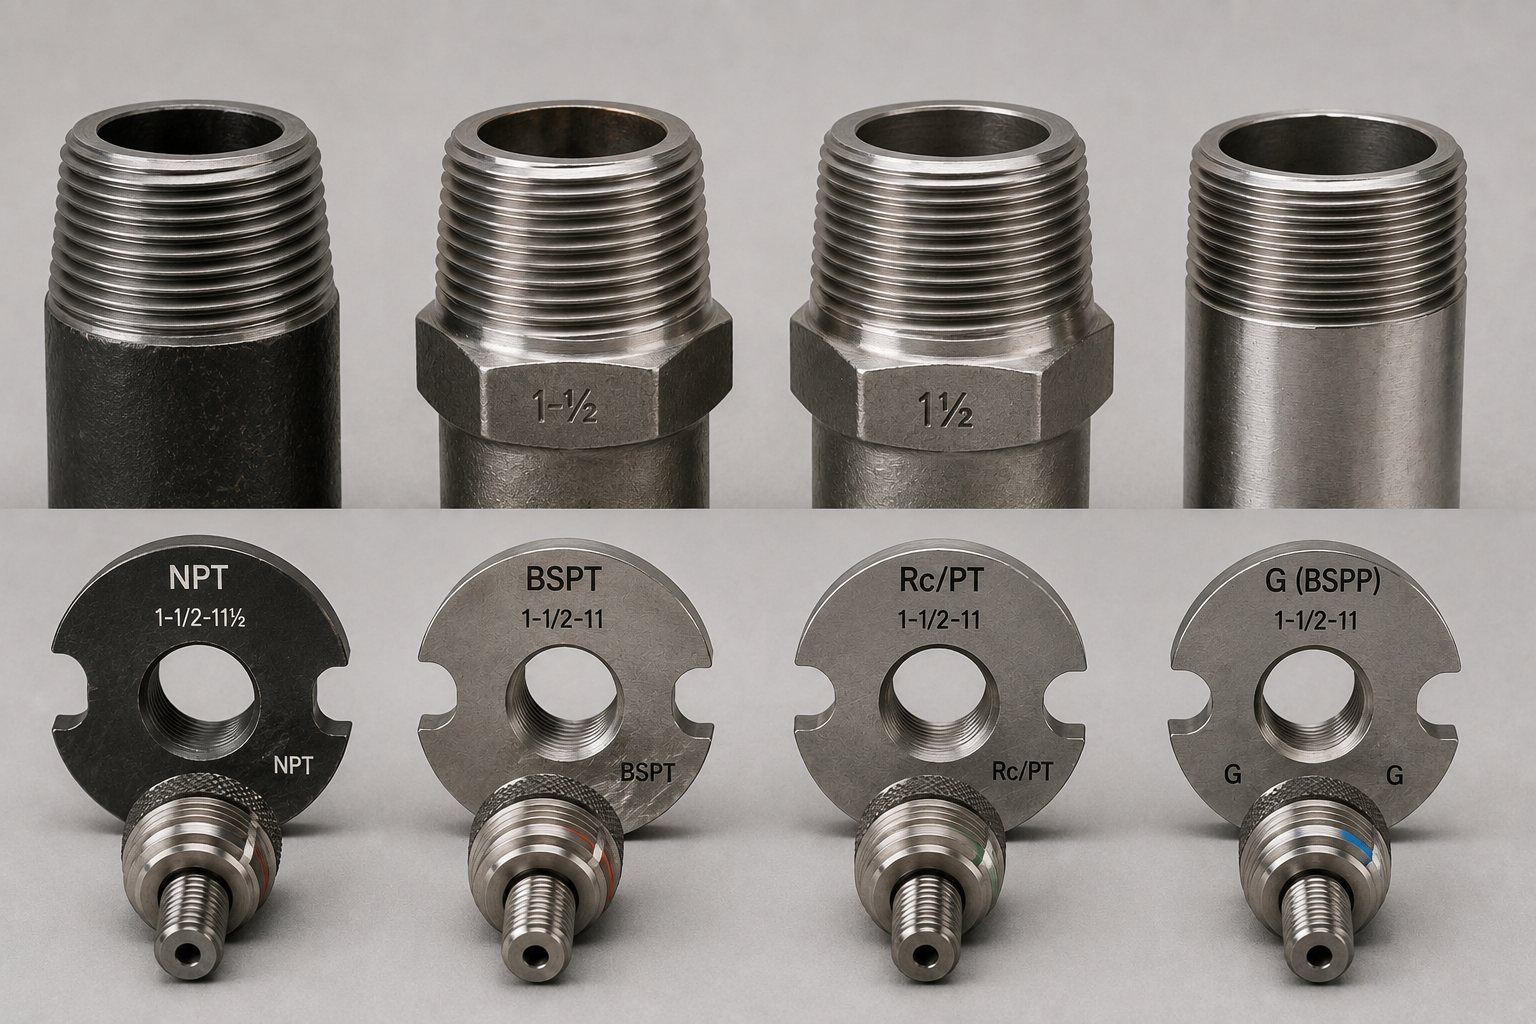
Vérifiez deux fois la désignation du filetage sur le plan avant de fabriquer les pièces. Contrôlez avec des calibres lors de l’inspection à la réception. NPT et BSPT ne sont pas interchangeables, même si leurs dimensions peuvent être identiques.
| Norme de filetage | Conicité | Angle de filet | Principaux marchés | Norme applicable |
|---|---|---|---|---|
| NPT (National Pipe Taper) | 1 sur 16 (3,58°) | 60° | États-Unis, Canada, Mexique, industrie pétrolière du Moyen-Orient | ASME B1.20.1 |
| BSPT / Rp (British Standard Pipe Taper) | 1 sur 16 (3,58°) | 55° | Europe, Moyen-Orient (hors ASME), Australie | BS 21 / ISO 7-1 / EN 10226 |
| Rc / PT (norme JIS) | 1 sur 16 (3,58°) | 55° | Japon, Asie du Sud-Est, Taïwan | JIS B0203 |
| G / Rp (ISO 228 parallèle) | Parallèle (sans conicité) | 55° | Europe — raccords d’instrumentation, PAS pour l’étanchéité des conduites structurelles | ISO 228 / DIN ISO 228 |
Synbase Steel fabrique des brides filetées NPT selon la norme ASME B1.20.1. Les filetages BSPT (BS 21 / ISO 7-1) et JIS B0203 (Rc) sont disponibles sur commande spéciale — indiquez la norme dans la demande de devis afin d’éviter une erreur d’achat. Tous les profils de filetage sont contrôlés par calibres lors du contrôle final.
Contrôle de compatibilité des normes de filetage
Vous ne savez pas quelle norme de filetage s’applique à votre projet ? Envoyez vos plans ou vos spécifications de projet à l’un de nos ingénieurs pour obtenir une réponse sous un jour ouvré.
Demander à un ingénieur→Normes de fabrication et de certification
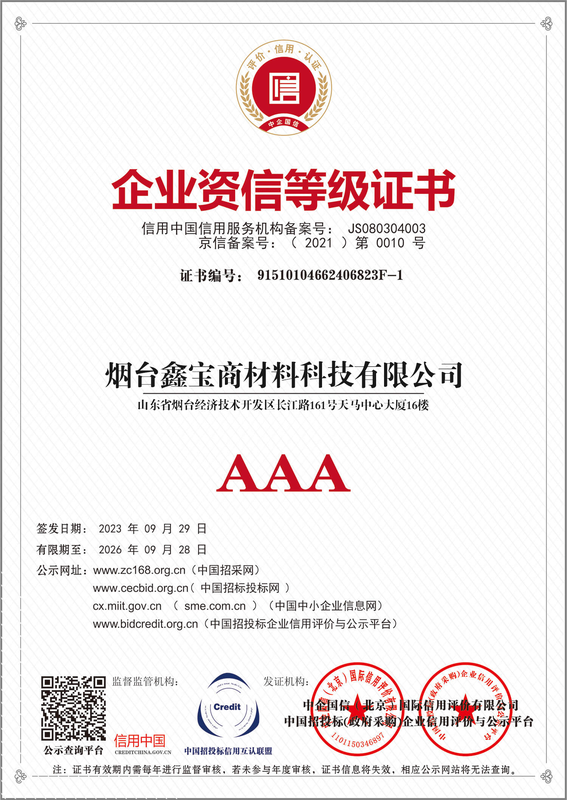
Synbase Steel Co., Ltd., base de production d’E-CHENG STEEL GROUP, est un fournisseur doté d’une chaîne d’approvisionnement complète et dispose de coopérations stratégiques pour l’approvisionnement en matières premières. Nous travaillons avec Baosteel (Baoshan Iron and Steel Corp., le plus grand producteur d’acier de Chine), TPCO (Tianjin Pipe Corporation), Ansteel et TISCO. Le système de traçabilité commence donc au numéro de coulée de l’aciérie et se poursuit jusqu’à la bride terminée, au lieu d’être ajouté uniquement pour assurer la conformité.
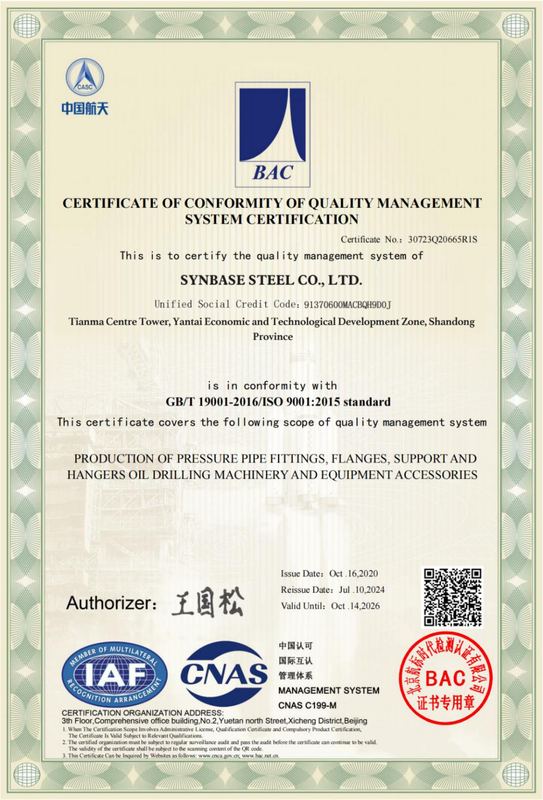
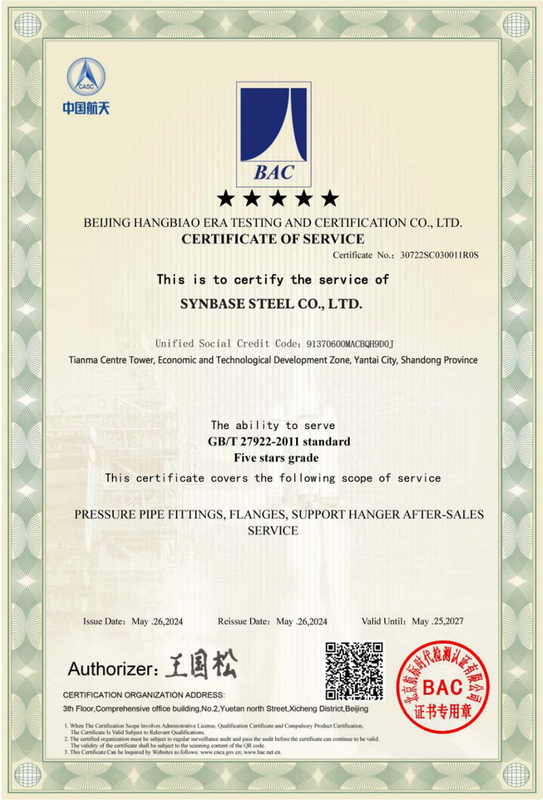
Procédé de fabrication
Forgeage : toutes les brides filetées forgées Synbase sont d’abord fabriquées à partir de pièces forgées en matrice fermée, issues de lingots de Baosteel ou TPCO. Le forgeage en matrice fermée compacte la structure des grains, ce qui produit une résistance à la traction et une ténacité supérieures à celles des brides moulées, facteur essentiel pour les classes 300 et supérieures. Après le forgeage :
- Traitement thermique (normalisation ou trempe et revenu, selon les exigences de la nuance de matériau)
- Tournage et alésage CNC selon les tolérances dimensionnelles ASME B16.5
- Filetage NPT selon ASME B1.20.1 (ou autre norme applicable), avec contrôle par calibres
- Dressage et finition de face (face surélevée ou face plate) ou joint annulaire selon la commande
- Essai de dureté, contrôle dimensionnel et essai de pression hydrostatique conformément à ASME B16.5
Traçabilité des matériaux et rapports d’essai
La traçabilité de l’acier de tous les produits est gérée et documentée selon les spécifications chez Synbase Steel, du numéro de coulée jusqu’au produit final. Dossier documentaire standard pour chaque commande :
- Rapport d’essai en usine EN 10204 3.1 — analyse chimique, valeurs mécaniques et numéro de coulée
- Certificat de conformité aux normes de matériaux ASME B16.5 / ASTM
- Inspection may be carried out by 3rd parties such as SGS or Bureau Veritas (BV) and Intertek – by arrangement
- Un contrôle PMI des nuances inoxydables et alliées peut être réalisé
Capacité d’approvisionnement et de livraison mondiale
Au lieu de travailler avec des fournisseurs du marché spot comme les distributeurs, E-CHENG STEEL GROUP dispose de partenariats avec quatre grandes aciéries chinoises d’État (Baosteel, TPCO, Ansteel, TISCO) afin d’assurer la disponibilité des produits dans les nuances standard les plus courantes, sans subir l’imprévisibilité du marché spot. Nous avons livré à des clients dans plus de 100 pays à travers le monde.
Pour les dimensions courantes des classes 150-300, le délai est de 15-25 jours à compter de la réception de la commande et de l’approbation des spécifications des matériaux.
Solutions de brides filetées personnalisées et non standard
Les distributeurs ne disposent que des dimensions en stock — Synbase fabrique selon les plans. Synbase Steel sur mesure — fabrication selon le plan du projet — Synbase
Nous y sommes tous confrontés lors de l’approvisionnement : il faut une bride qui sort des dimensions généralement admises, et le principal enjeu est le délai. Que se passe-t-il lorsqu’il y a un écart parce que personne ne l’a en stock ? « Dans un projet, si vos dimensions sortent du standard, la production prendra du temps. Avec les dimensions standard, il n’y a pratiquement aucun délai d’approvisionnement », explique Ben B. « Nous avons fabriqué de nombreuses brides filetées sur mesure selon les plans de projet, pour des exigences sortant de l’enveloppe dimensionnelle standard, notamment dans les cas suivants :
Brides selon des normes alternatives
| Norme | Champ d’application | Application typique |
|---|---|---|
| ASME B16.47 séries A et B | NPS 26″ à NPS 60″ | Transport par conduite de grand diamètre (série A) et service en raffinerie (série B) — NON interchangeables |
| AWWA C207 / C228 | Brides en acier pour conduites d’eau principales | Alimentation municipale en eau, systèmes de protection incendie — norme à face plate |
| MSS SP-44 | Brides de conduites en acier (paroi épaisse) | Gaz naturel, pétrole brut, conduites d’eau principales — NPS 26 et supérieur, charges de boulons plus élevées |
| DIN EN 1092-1 | Brides selon la norme européenne (série PN) | Projets européens exigeant une pression nominale PN 6/10/16/25/40 |
| JIS B2220 | Brides selon la norme japonaise | Projets EPC japonais, raffineries d’Asie du Sud-Est suivant la spécification JIS |
Capacités de fabrication selon plan
Synbase accepte, en plus des normes listées ici, les exigences personnalisées, notamment OEM et celles propres aux projets. Exemples d’applications sur mesure :
- Filetages spécifiques pour projets (profils non standard : BSPT, métriques, formes et dimensions de filetage BS10 et JIS Rc)
- Matériaux spéciaux : Inconel 625, Hastelloy C-276, Monel 400 pour services fortement corrosifs
- Alésage NPS différent du NPS de face, utilisé dans les raccordements réducteurs sans raccord supplémentaire. Optimisation de la conception du raccordement à bride filetée réductrice « 5.3.5 »
- Montages de brides à orifice : paires appariées avec trous taraudés pour la mesure du débit
- Lindede / Isolerte Flenset for Sammenkobling, assemblages de brides à double enveloppe ou isolées : pour conduites cryogéniques ou chauffées par traçage à haute température
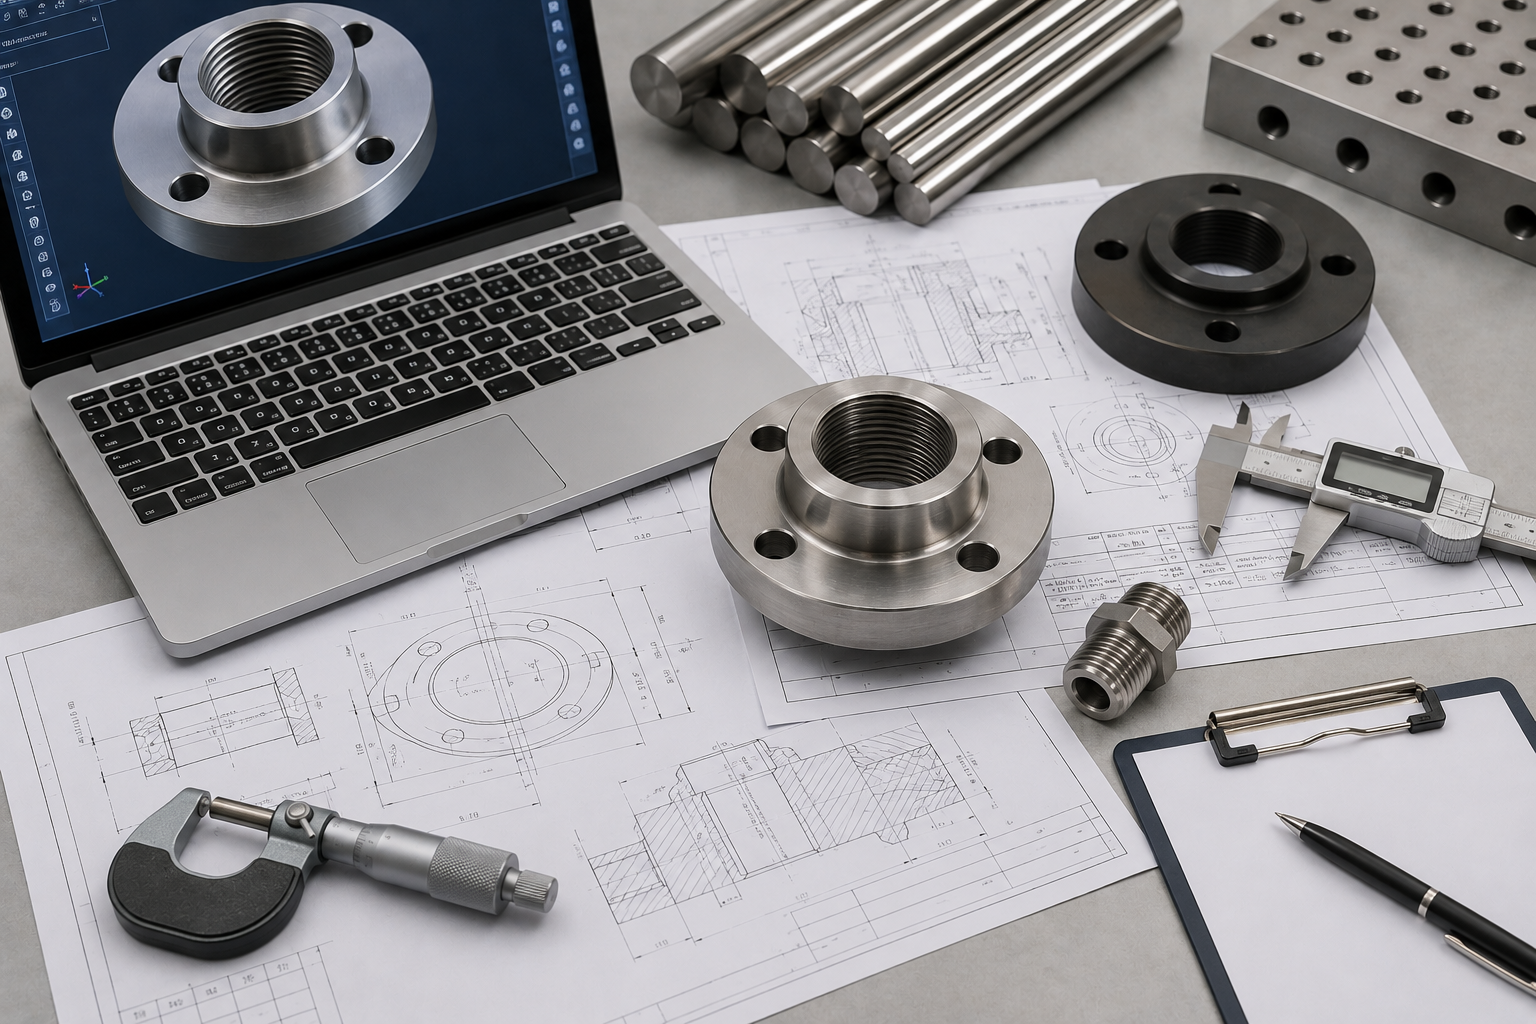
L’ingénierie Synbase fournit un devis personnalisé pour les commandes sur mesure, généralement sous 1 jour ouvré. Les plans de commande personnalisée aux formats DXF, PDF ou STEP, ainsi que le matériau et la quantité, sont pris en charge par l’ingénierie Synbase via notre formulaire de devis en ligne. Des échantillons prototypes sont disponibles avant la production en série pour votre qualification.
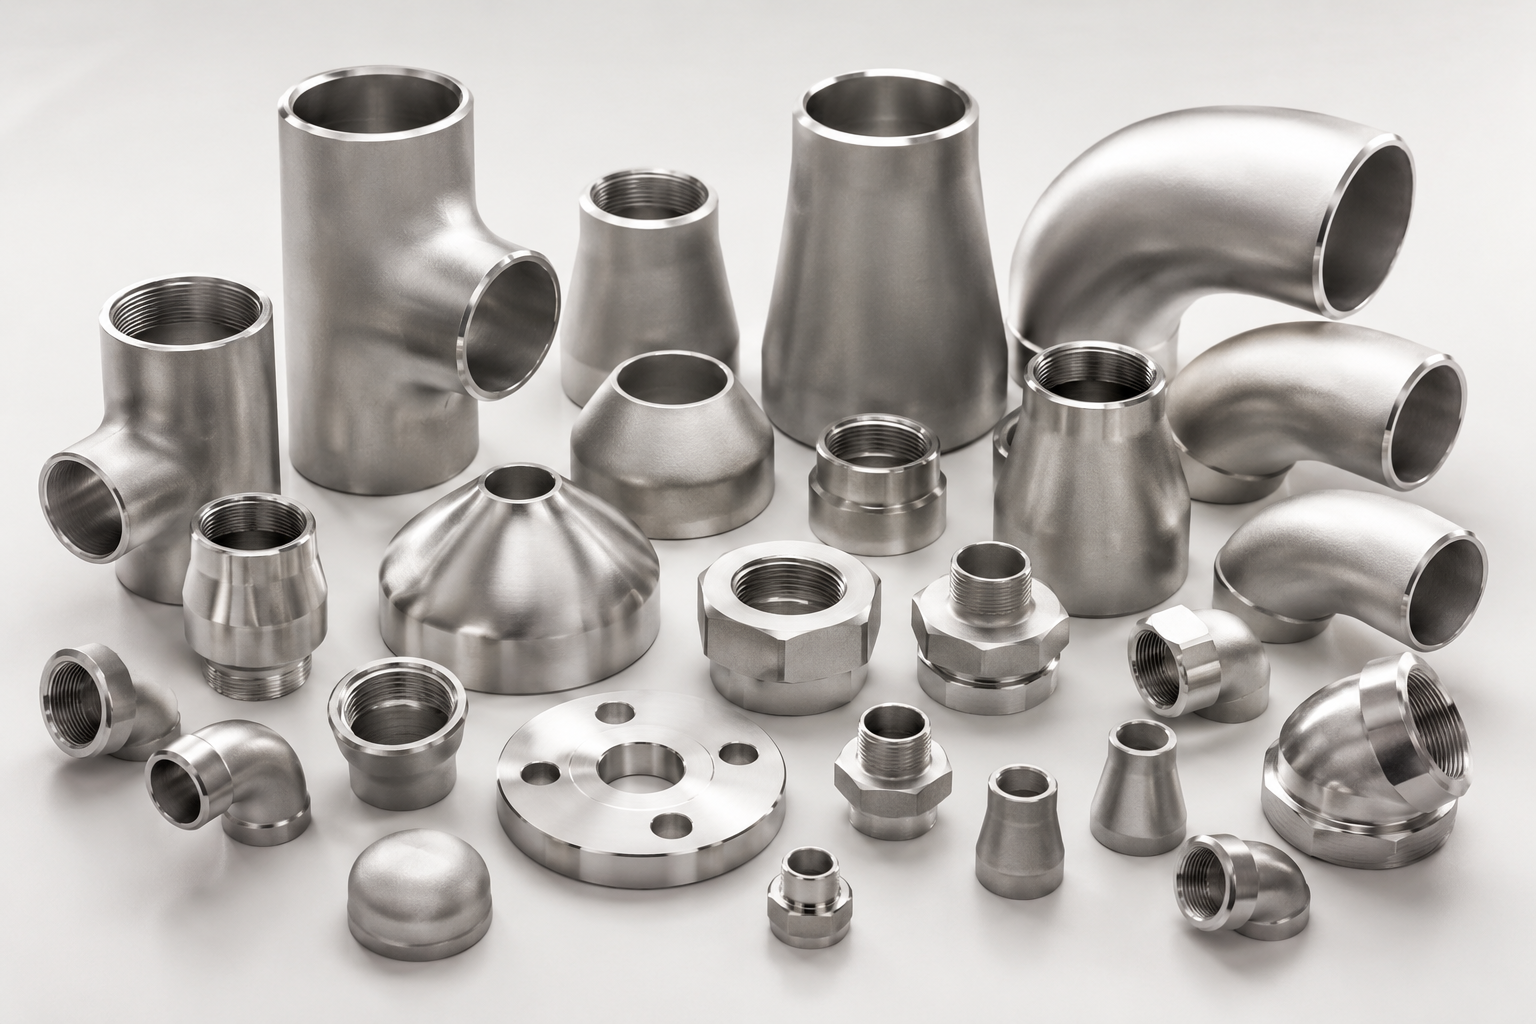
Si vous souhaitez personnaliser vos exigences, consultez notre service de personnalisation des raccords de tuyauterie en acier inoxydable ; nous appliquons le même contrôle qualité que pour les brides.
Secteurs d’application
Toutes les principales industries de procédé utilisent des brides filetées. Quel est leur seul point commun (pardonnez l’expression) ? Une exigence d’installation qui exclut à la fois le soudage de l’ensemble et son démontage pour réparation.
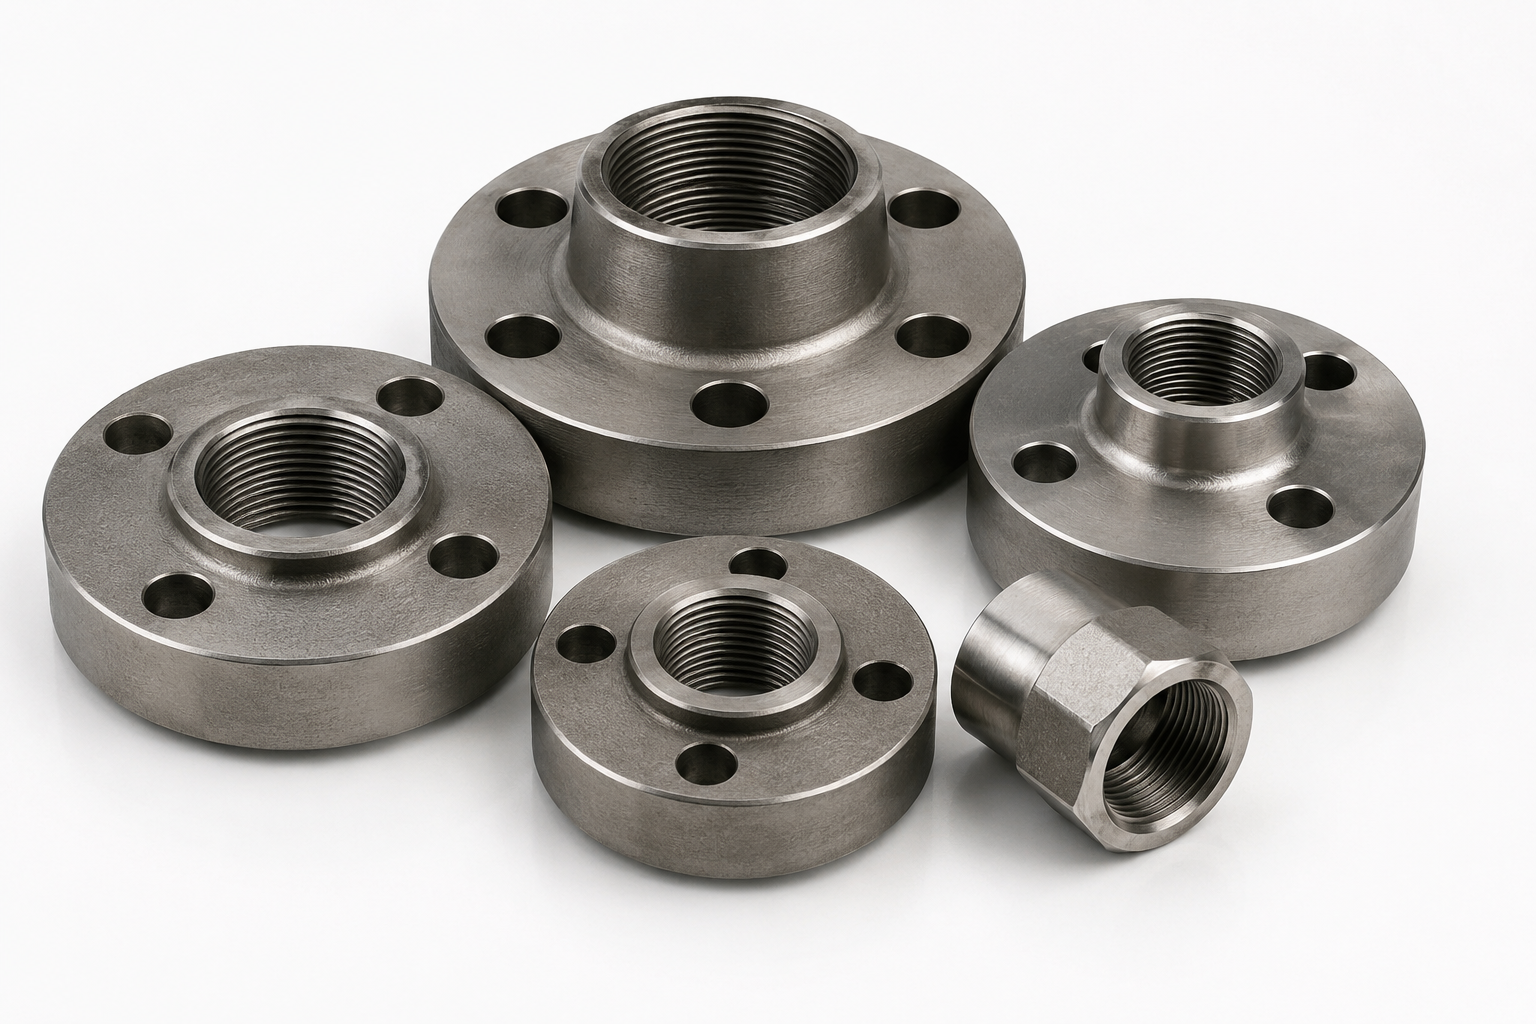
Pétrole et gaz
Lorsqu’elles fonctionnent sous pression avec des matières très réactives, combustibles ou explosives (par exemple dans les applications de champs pétrolifères à gaz acide, ce qui rend l’API obligatoire), les connexions à brides filetées sont indispensables. L’alternative des travaux à chaud dans les zones d’hydrocarbures est non seulement coûteuse, mais aussi longue et fastidieuse. L’utilisation de connexions filetées permet de raccorder les instruments, les conduites de vidange ou de mise à l’air libre et les prises d’échantillonnage de pression sans personnel de soudage sur site. L’acier au carbone A105 est généralement utilisé pour les applications courantes, tandis que l’A182 F316L convient aux conditions de service acide.
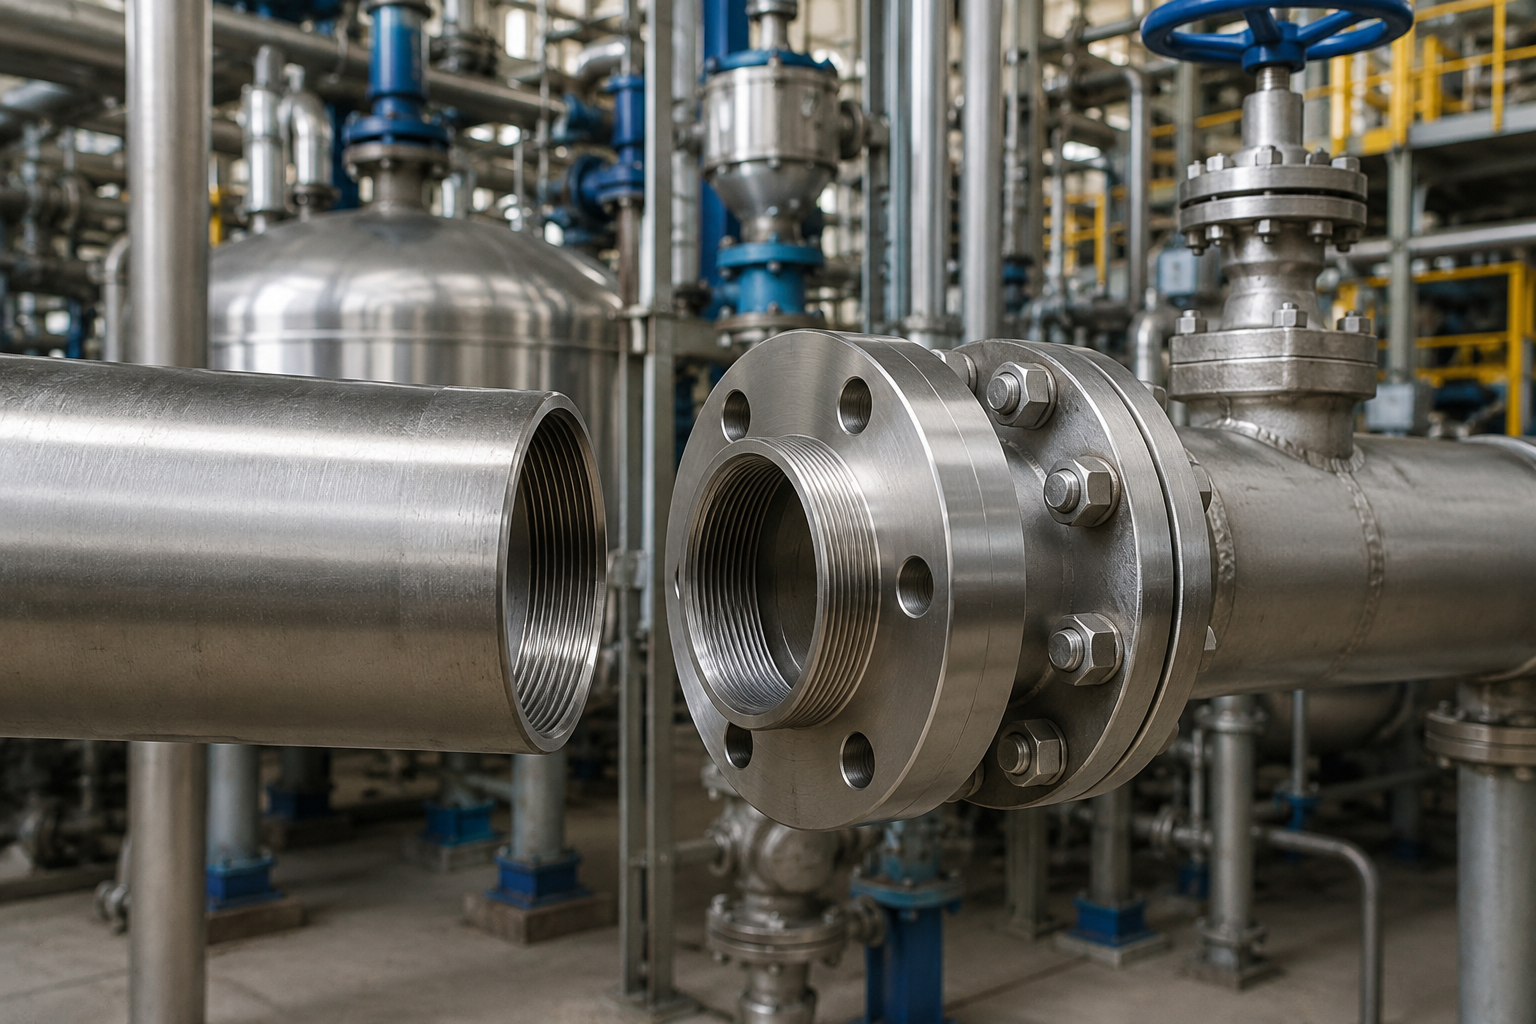
Traitement chimique
Nous recommandons régulièrement les brides filetées pour les collecteurs de services, les raccordements de piquages de réservoirs de stockage et les tuyauteries de transport dans les usines chimiques lorsque ces éléments doivent rester accessibles pour la maintenance. L’acier inoxydable (304L ou 316L) est le plus courant dans les applications acides ou avec solvants. Le duplex F51 est utilisé lorsque la corrosion sous contrainte due aux chlorures constitue un risque. Selon le code de tuyauterie de procédé ASME B31.3, les produits d’étanchéité approuvés comprennent la pâte anaérobie ou le ruban PTFE dense.
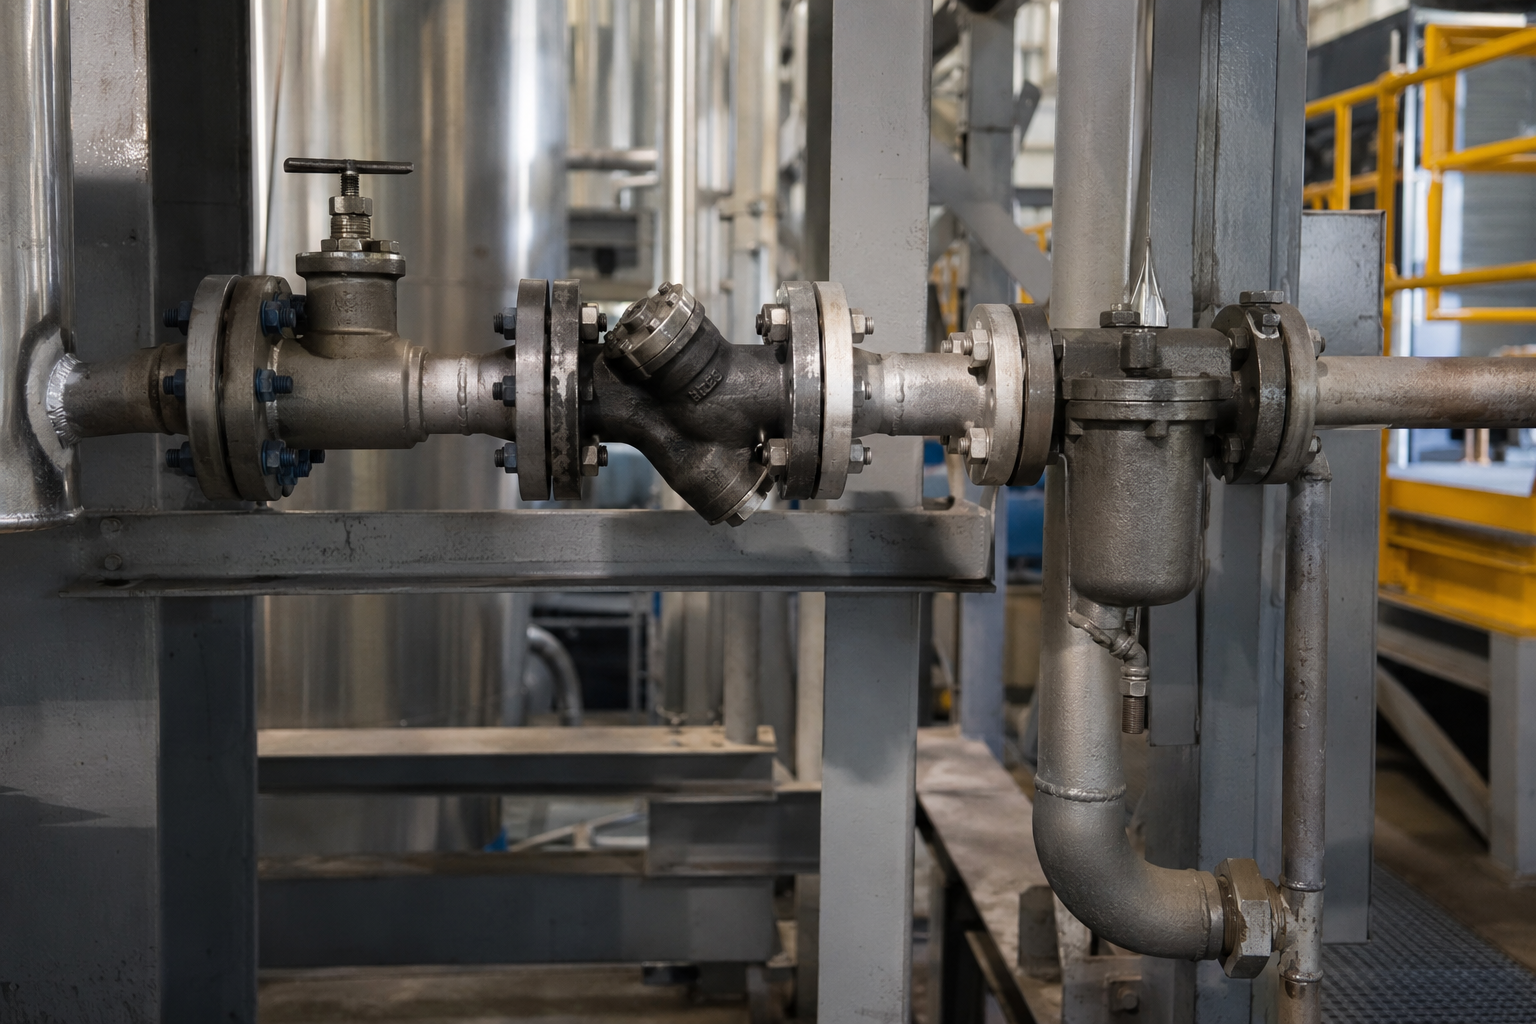
Production d’énergie
La fonction principale des brides filetées dans les centrales électriques (raccordements de purgeurs de vapeur, conduites de retour des condensats, tuyauteries auxiliaires) est de fournir un raccordement facilement remplaçable ; en effet, un purgeur de vapeur défectueux peut être déconnecté et remplacé simplement, sans soudage ni découpe de tube ! Lorsque les températures de vapeur approchent ou dépassent 400 °F, les nuances supérieures de chrome-molybdène, généralement A182 F11 ou F22, sont privilégiées. À retenir : à température élevée, même l’A105 de classe 150 commence à perdre sa capacité ; il ne conserve que 60 % de la capacité à température ambiante (à 600 °F contre 100 °F).
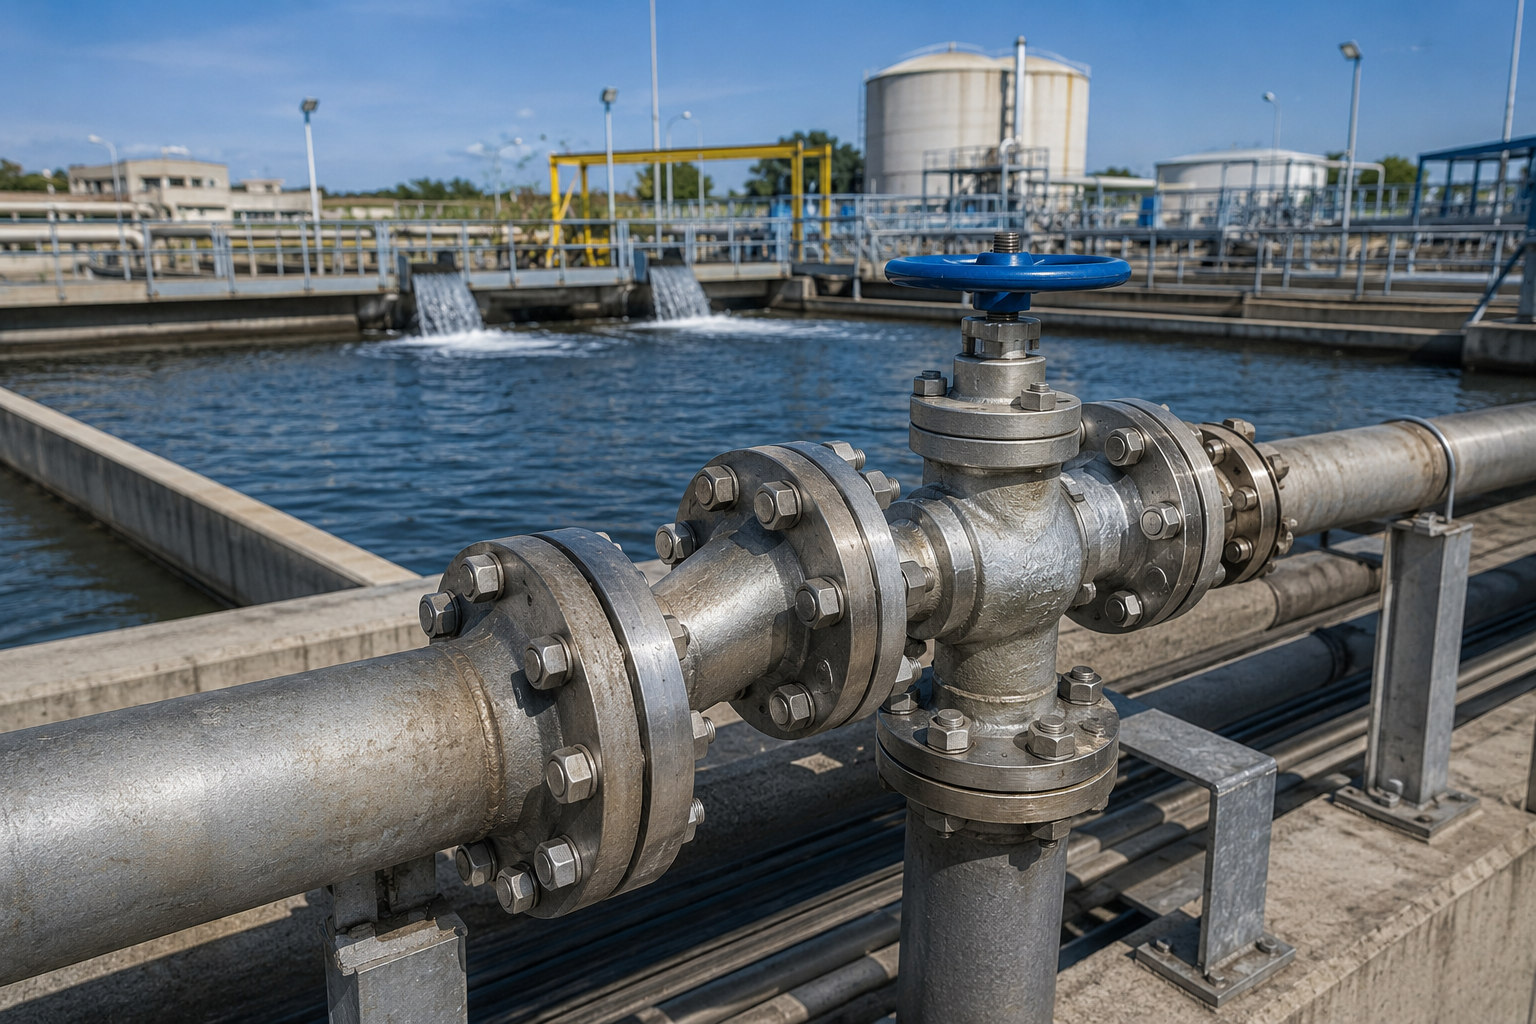
Traitement de l’eau et des eaux usées
Les usines municipales de traitement de l’eau, les usines de dessalement et les systèmes de traitement des eaux usées tiennent en stock des brides à face plane AWWA C207 pour les grands collecteurs, ainsi que des brides filetées ASME B16.5 pour les lignes d’instruments et les petites lignes de service. Les joints pleine face des brides à face plane doivent assurer un contact intégral avec la face du joint ; il ne faut jamais assembler une bride à face surélevée avec une bride à face plane sans étude d’ingénierie, car la concentration de la charge des boulons peut fissurer les pompes et raccords de tuyauterie en fonte. L’acier au carbone ASTM A105 est le matériau de bride habituel ; la nuance duplex F51 est spécifiée pour le dessalement côtier.
Offshore et marine
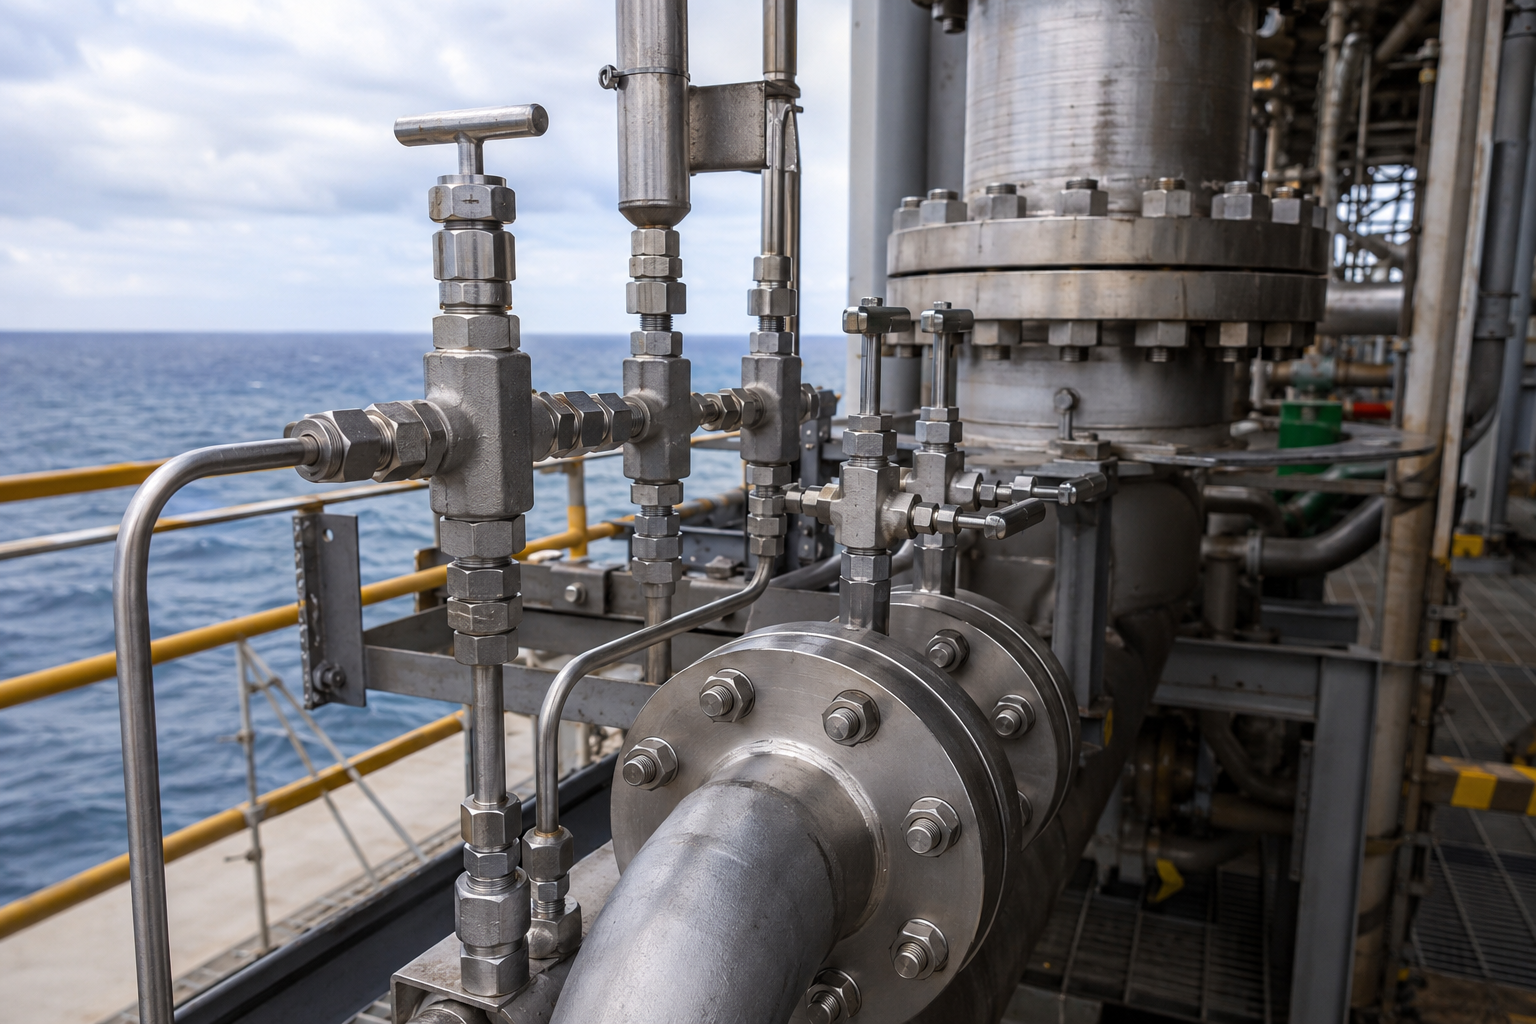
Les ensembles de procédé offshore intégrant la production, l’injection d’eau et les services auxiliaires doivent respecter des restrictions sur les travaux à chaud, des fenêtres de maintenance minimales et des environnements corrosifs qui font de la bride filetée la solution d’ingénierie appropriée. Les lignes d’instruments, les alimentations des services auxiliaires et les systèmes de vidange des modules de plateforme utilisent régulièrement des raccords à brides filetées ASME B16.5 de classe 150-300 en acier inoxydable duplex (F51) ou 316L. Le remplacement d’un raccord sans découper l’acier sur un pont de plateforme encombré réduit à la fois le risque pour la sécurité et la durée de l’arrêt.
Agroalimentaire, boissons et pharmaceutique
Les usines de production agroalimentaire et biotechnologique spécifient un acier inoxydable de qualité alimentaire FDA (F304L, F316L), électropoli ou défini par sa valeur Ra, pour les lignes en contact avec le produit et les tuyauteries CIP, en utilisant APQP Stainless HD, qui dirige la force d’insertion vers le joint afin d’augmenter la force d’étanchéité, même en cas d’installation dans des conditions difficiles ; la bride filetée est spécifiée. Le raccord à brides sans soudage de la bride filetée est exigé pour garantir la propreté des conduites pendant la construction, car le soudage pourrait introduire une contamination dans les lignes de procédé qui produisent ou conditionnent des consommables. La configuration à face plane est standard pour l’assemblage avec des joints revêtus de PTFE ou en caoutchouc.
Calculateurs et sélecteurs d’ingénierie
Accédez à notre suite d’outils numériques d’ingénierie conçus pour spécifier les brides filetées, calculer les paramètres de réduction de pression et vérifier en temps réel la compatibilité des systèmes de filetage internationaux.
Calculateur de pression admissible des brides filetées
Déterminez la pression maximale de service admissible (MAWP) et analysez les facteurs de réduction pour les connexions filetées conformément aux normes ASME B16.5.
Vérificateur de compatibilité des filetages
Comparez et vérifiez instantanément la compatibilité d’assemblage entre les profils de filetage de tuyaux standard NPT, BSPT, BSPP et JIS.
Sélecteur de nuance de matériau pour brides filetées
Filtrez et sélectionnez les nuances d’acier forgé ASTM appropriées en fonction des températures de fonctionnement et des environnements corrosifs spécifiques.
Questions fréquemment posées
Les réponses à ces questions portent sur les erreurs et fautes de spécification les plus courantes observées par les ingénieurs de chantier lors de l’installation de kits de brides filetées. De nombreuses autres sources ne répondent pas à ces lacunes ; les solutions résumées ci-dessous ont été synthétisées à partir des codes ASME, des pratiques observées sur le terrain et du consensus de forums de discussion technique.
Une bride filetée possède un alésage taraudé qui se visse sur l’extrémité filetée mâle d’un tube, sans soudage. Une bride à soudure par emboîtement possède un alésage lisse dans lequel s’insère l’extrémité du tube, puis le tube est soudé par un cordon d’angle au fond de l’emboîtement. Le principal point à retenir concerne le fonctionnement : avec une bride filetée, la bride peut être montée et démontée sans outils de soudage ; avec une bride à soudure par emboîtement, le raccord tube-bride est soudé et installé de manière permanente, ce qui supprime les vibrations propres et permet d’assembler et de désassembler la bride sans outils de soudage.
La classe, la nuance du matériau et la température déterminent la pression maximale — pour une classe 150, en acier au carbone ASTM A105, à 100 °F (38 °C), la pression maximale admissible est de 285 psig (19,6 barg). Pour une classe 300, en acier au carbone ASTM A105, à 100 °F (38 °C), la pression maximale admissible est de 740 psig (51,0 barg).
L’ASME B16.5 indique que les raccordements filetés de brides de classe 900 et supérieure sont soumis à une réduction de pression admissible. Cette réduction est due au fait que le profil de filetage NPT diminue l’épaisseur efficace de la paroi du tube. Pour une classe 900 ou supérieure, nous spécifions généralement des raccordements à soudure par emboîtement ou des raccordements à brides à collet à souder.
Le profil et le filetage NPT (National Pipe Taper) sont définis par l’ASME B1.20.1, avec un angle de filetage de 60 degrés et une conicité de filetage de 1:16 (3.58 degrés). Il s’agit du système le plus répandu sur le marché nord-américain, conformément à la spécification ASME B16.5 et à notre offre standard.
Pour les marchés européens, moyen-orientaux et japonais, nous proposons le BSPT, équivalent à l’ISO 7-1 (le filetage JIS Rc présente des paramètres et une conicité similaires, mais non équivalents). Les filetages BSP (série G selon l’ISO 228) sont compatibles avec les filetages BSP correspondants et ne présentent pas la même conicité que les filetages NPT. La conicité du BSPT est de 1:16 (comme celle du NPT), mais son profil présente un angle inclus de 55 degrés et il est parallèle. N’intervertissez jamais les filetages NPT et BSPT. Confirmez le filetage dans les spécifications du projet.
Ce n’est pas habituel. Si le code de tuyauterie ou la spécification impose des raccordements soudés étanches pour ce service (par exemple pour un gaz dangereux spécifique), le filetage sera soudé pour assurer l’étanchéité. La majorité des codes et spécifications n’autorisent pas le soudage d’étanchéité des assemblages filetés. Le problème vient de la concentration des contraintes entre le métal d’apport et le fond du filet, qui crée un raccordement inférieur et fragile, peu performant. Les soudures par emboîtement, et non les filetages soudés pour assurer l’étanchéité, constituent l’alternative d’ingénierie pour le soudage des brides à soudure par emboîtement.
La norme ASTM A105 relative aux matériaux en acier au carbone couvre les pièces forgées en acier au carbone corroyé. Pour les applications industrielles, notamment les brides, les produits forgés ASTM A105 présentent une résistance minimale à la traction de 70ksi et peuvent être utilisés à des températures comprises entre -20 °F et 800 °F (-29 °C à 427 °C), conformément aux courbes pression-température 1.1 de l’ASME B16.5. En dessous de 0 °F, les tableaux de l’ASME B16.5 renvoient à l’ASTM A350 LF2 pour les exigences d’essais de résilience et les autres exigences propres à l’application.
Les brides en acier au carbone A105 de Synbase sont toujours certifiées par un rapport d’essai en usine EN 10204 3.1 comprenant la composition chimique et les essais mécaniques. Les brides filetées en acier au carbone A105 de Synbase sont entièrement traçables jusqu’au matériau de l’aciérie.
Quelle documentation proposez-vous ?
- EN 10204 3.1 MTR : composition chimique, propriétés mécaniques, traçabilité jusqu’au matériau de l’aciérie
- Rapport de conformité ASME B16.5, conformité des matériaux ASTM
- Rapport d’inspection dimensionnelle
- Rapport PMI (aciers inoxydables et alliages)
- Inspection par un tiers SGS/BV/Intertek disponible (à demander au moment du devis ; aucun coût supplémentaire si elle est coordonnée avec l’inspection interne ; des frais s’appliquent sinon)
- Certificats EN 10204 3.2 disponibles (des frais supplémentaires s’appliquent ; un délai minimum de 7 jours ouvrés est nécessaire pour la production) Zegbrk_0004.