
Brida roscada ASME B16.5 (brida atornillada) — fabricante certificado y proveedor global
ACERO AL CARBONO, ACERO INOXIDABLE Y GRADOS DE ALEACIÓN.
Clase de presión: 150 – 2500. Dimensión: NPS: 1/2” – 24”.
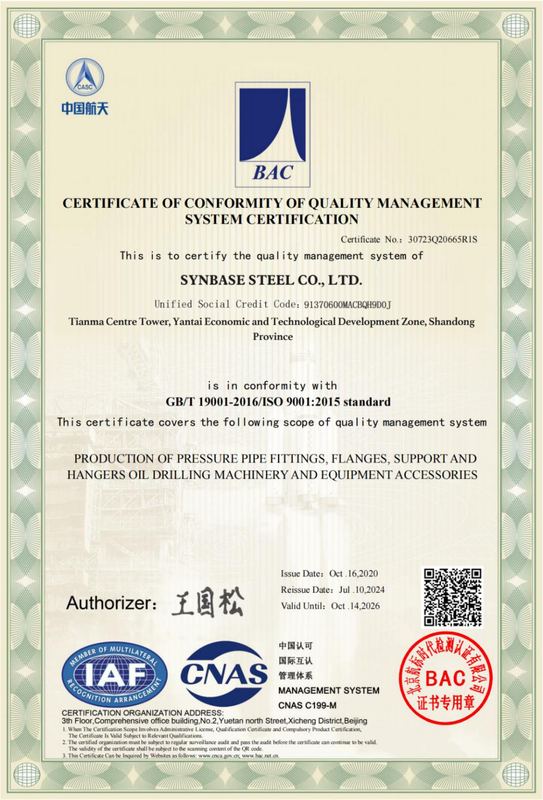
Aprobada según ISO 9001:2015. Exportada a más de 100 países desde E-CHENG STEEL GROUP.
- ASME B16.5 y B16.47
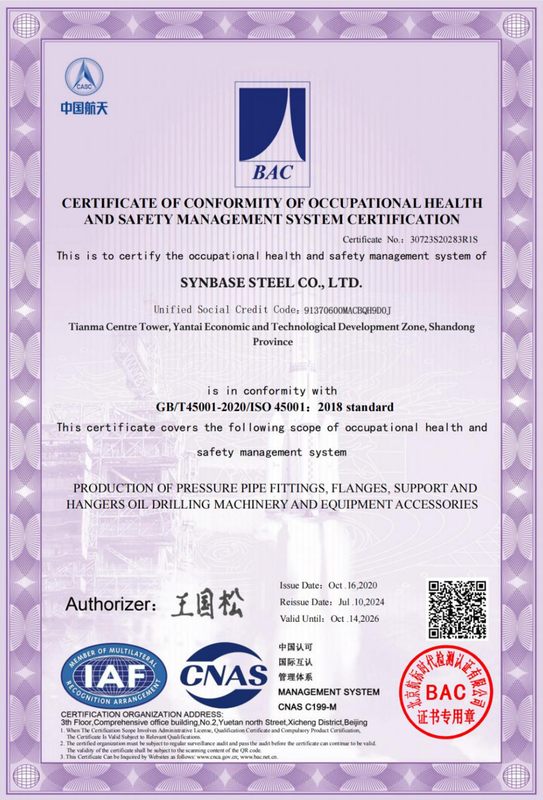
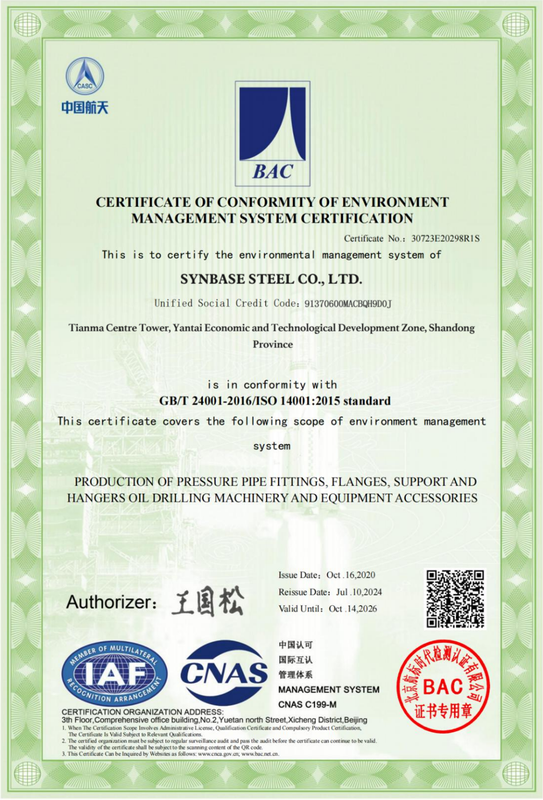
- ISO 9001 / 14001 / 45001
- Certificación CE
- EN 10204 3.1 MTR
- Cadena de suministro Baosteel / TPCO
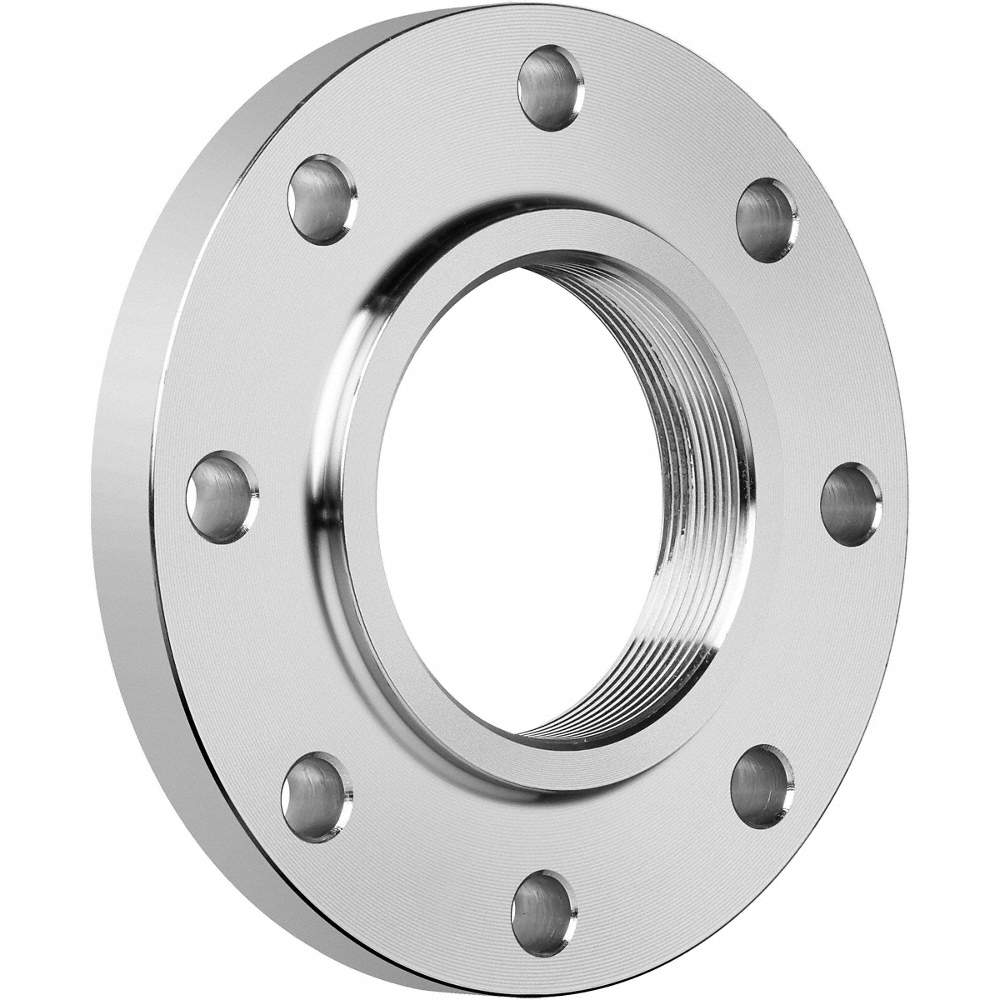
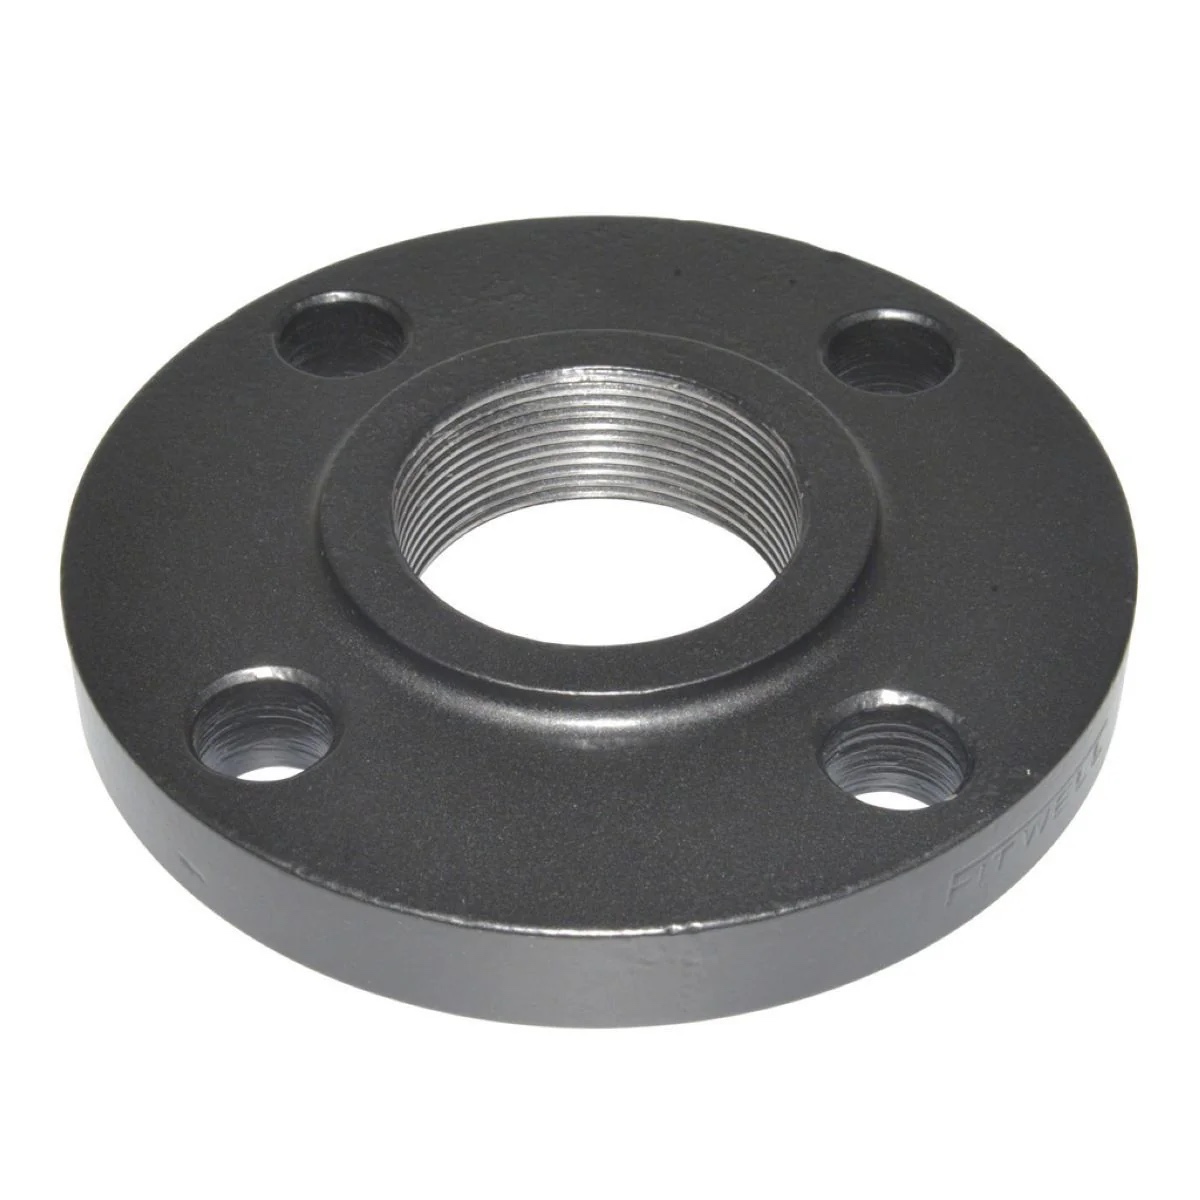
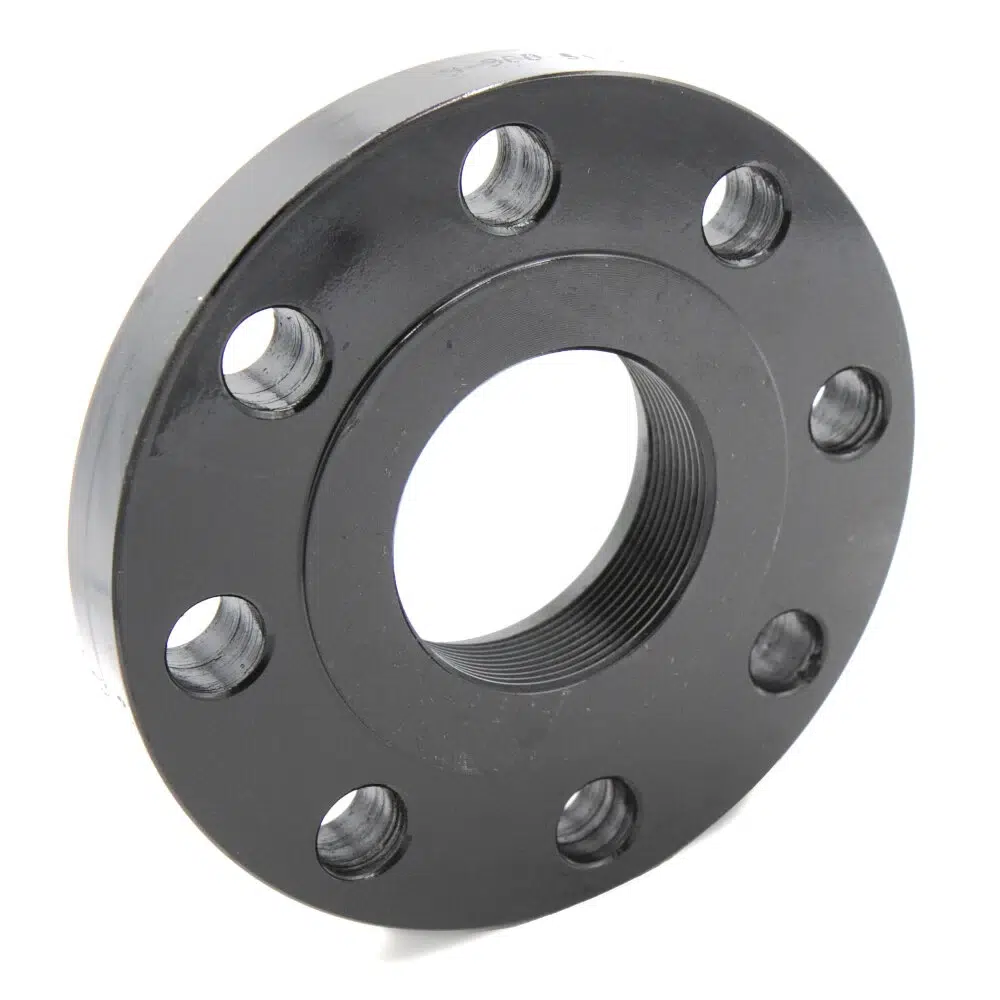
¿Qué es una brida roscada?
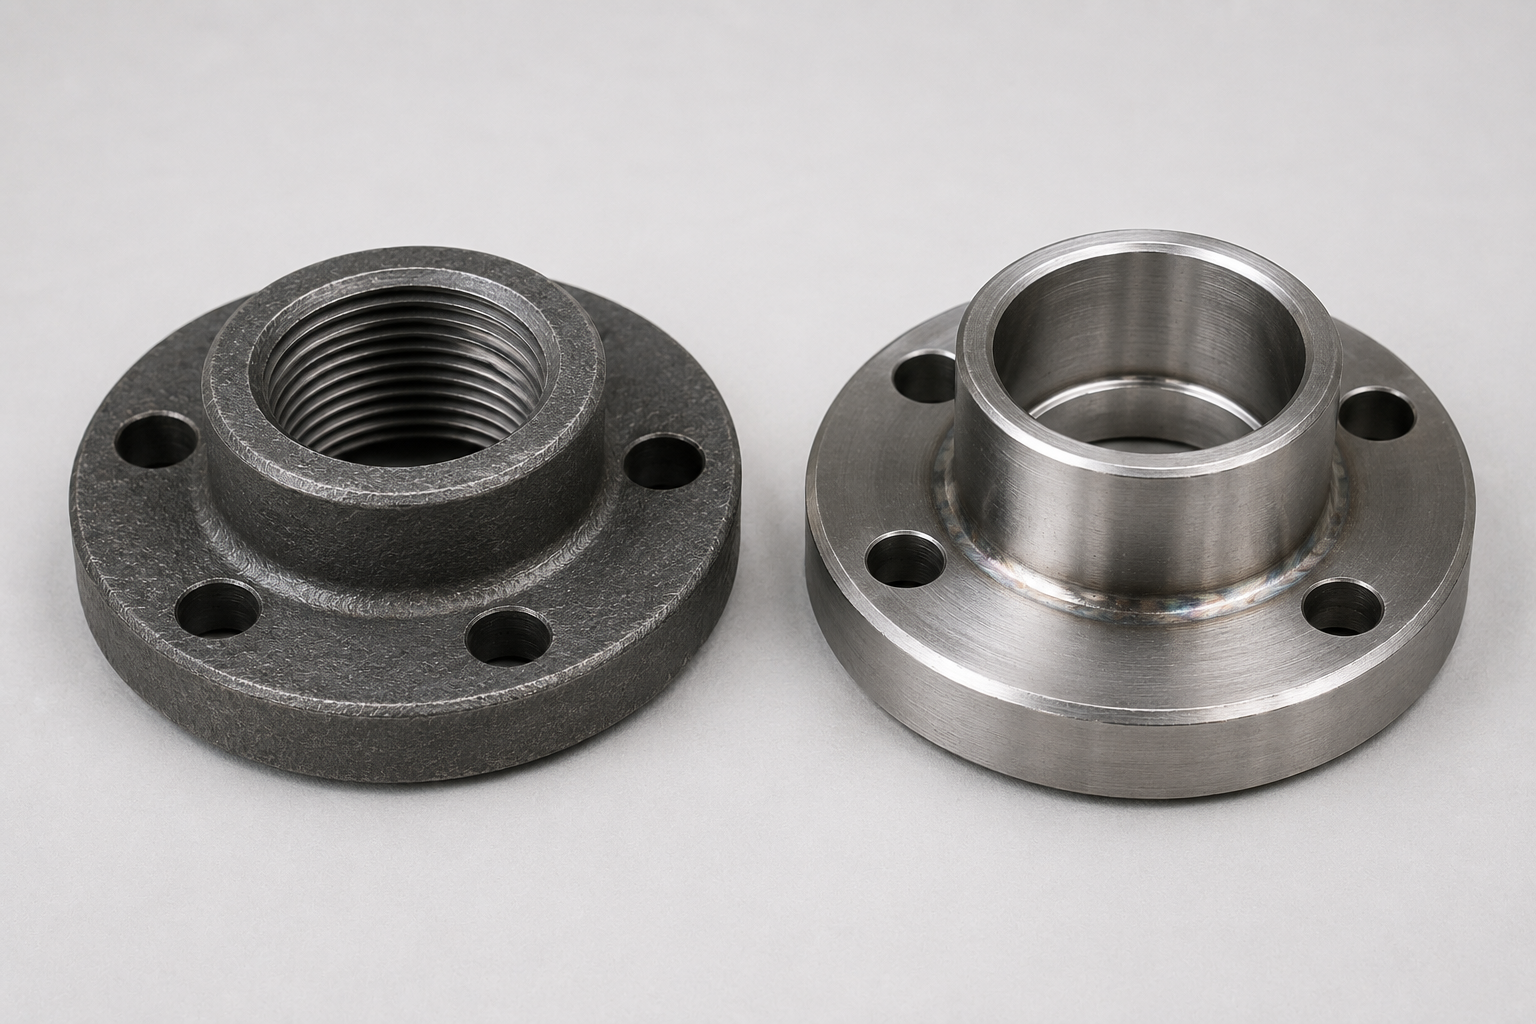
¿Qué es una brida roscada? Una brida roscada es simplemente una brida de tubería con un orificio roscado interno y cónico que se atornilla directamente al extremo de una tubería con rosca macho para crear una conexión bridada desmontable sin soldadura. Cumplen la norma ASME B16.5 y están disponibles en seis clases de presión: 150 a 2500, para dimensiones nominales de tubería de NPS ½ a NPS 24. También se conocen como bridas atornilladas o bridas compañeras, y son uno de los tipos más utilizados cuando la soldadura (trabajo en caliente) no es una opción, se prevé un desmontaje futuro o las condiciones corresponden a un rango de presión leve o moderado.
Su orificio se mecaniza normalmente con rosca NPT (National Pipe Taper) según ASME B1.20.1; es una conicidad de 1in-16 que proporciona un sello positivo de metal contra metal al ensamblar la unión y aplicar el torque de montaje. La segunda zona de sellado es la cara de la brida o, como ocurre habitualmente a mayor presión, una cara elevada en el anillo (o junta tipo anillo). El sello de junta forma una barrera entre las caras cuando la brida se ensambla con la otra brida. Ambas zonas son importantes para lograr un sellado eficaz.
Diferencias clave frente a otros tipos de brida
Como no se necesita soldadura en el punto de conexión de la tubería, a diferencia de una brida con cuello para soldar o una brida con soldadura por enchufe, son ideales para entornos explosivos (con clasificación Ex), espacios confinados o lugares donde los permisos para trabajos en caliente no sean viables o se retrasen considerablemente. Más que una brida Slip-On, el acoplamiento de la rosca ofrece un medio de conexión positivo y real, ya que no depende de una soldadura de filete. Es lo contrario de una brida ciega, porque permite conectar un extremo de tubería en servicio en lugar de sellar uno abierto.
Esa flexibilidad tiene un costo: vulnerabilidad a la vibración y a los ciclos térmicos. Las bridas roscadas pueden aflojarse por vibración o incluso presentar fugas durante ciclos extremos, mientras que una soldadura permanece intacta. Para aplicaciones por debajo de 400°F (204°C), hasta una presión de trabajo Clase 300 y en líneas que no estén sometidas a cargas cíclicas extremas, las bridas roscadas ofrecen una relación costo-beneficio difícil de superar.
Cuándo usar una brida roscada frente a una brida con soldadura por enchufe
Entonces, ¿debe especificar una brida roscada o una con soldadura por enchufe? No se trata solo de la clase de presión. También influyen el servicio, el acceso y el código del proyecto. Como ingenieros industriales, utilizamos un marco que llamamos Protocolo de zona sin soldadura para orientar esta elección en proyectos industriales.
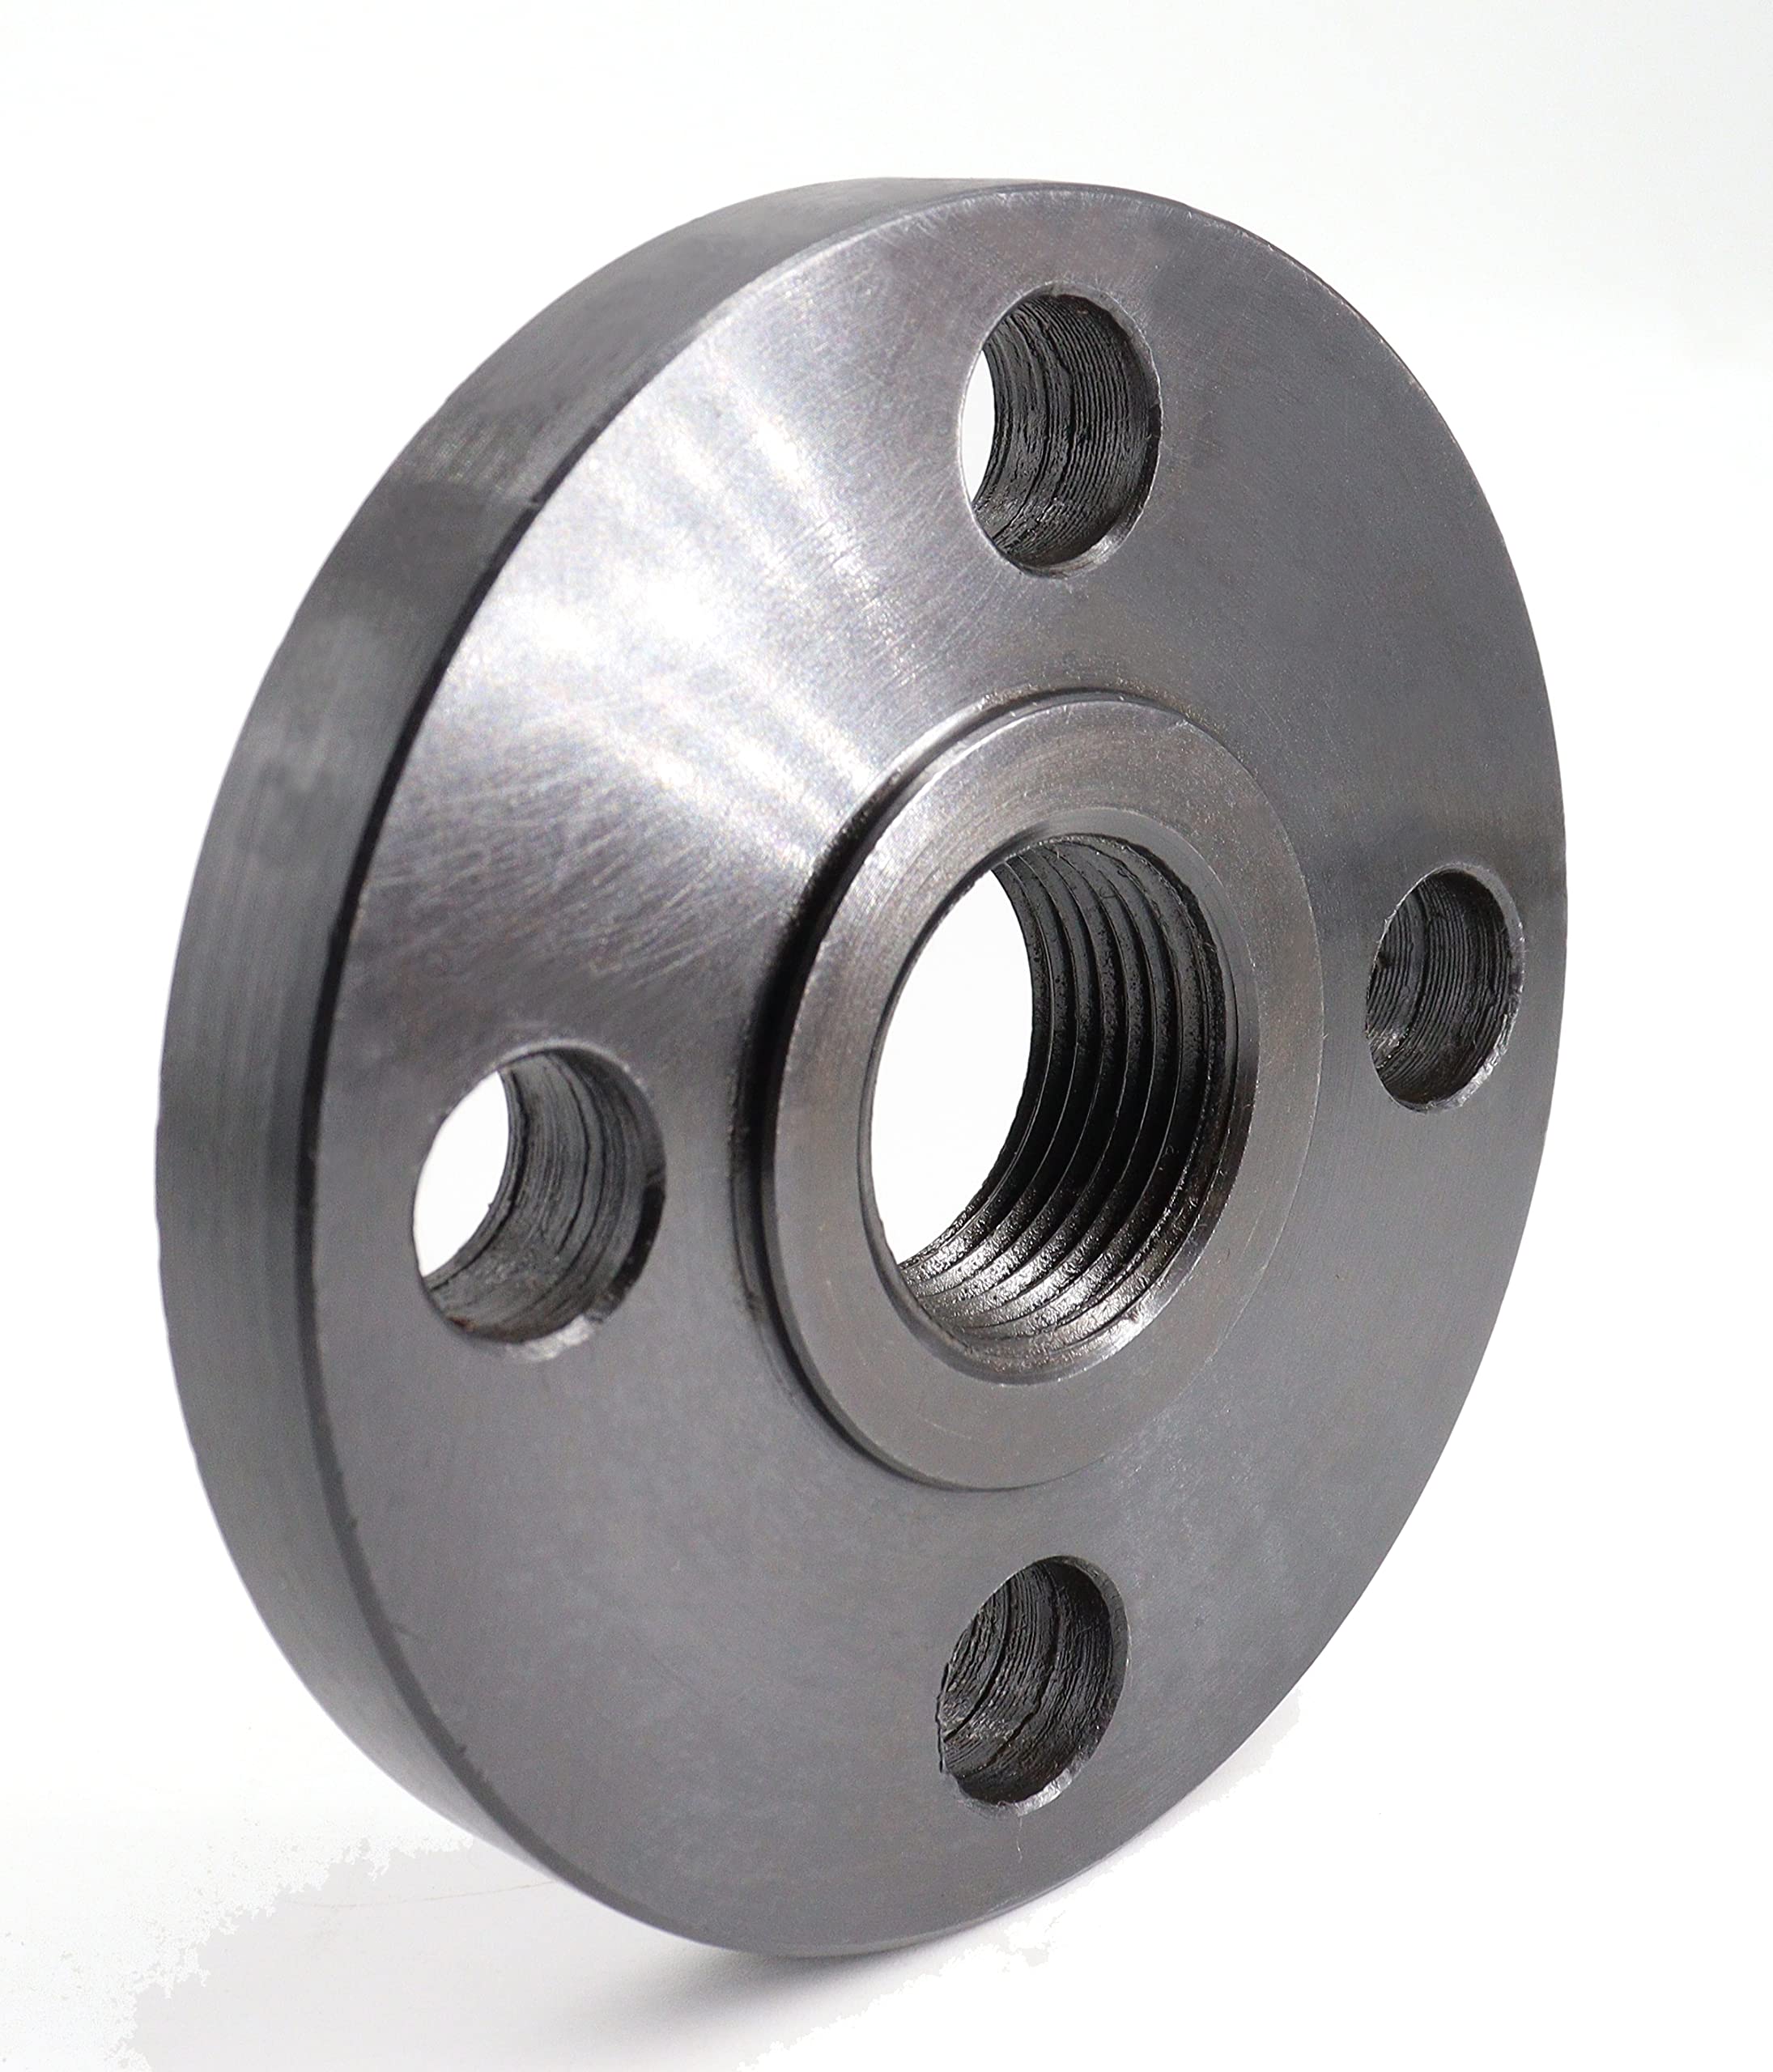
El Protocolo de zona sin soldadura: 5 condiciones para bridas roscadas
Use bridas roscadas cuando se cumplan las cinco condiciones. Si una o más no se cumplen, deberá seleccionar una brida con soldadura por enchufe o con cuello para soldar.
| Condición | Roscada (segura) | Se prefiere soldadura por enchufe |
|---|---|---|
| 1. Autorización para trabajos en caliente | Zona restringida / con clasificación Ex / sin permiso para trabajos en caliente | Soldadura disponible y permitida |
| 2. Temperatura de operación | ≤ 400°F (204°C) en condiciones de servicio | > 400°F; ciclos térmicos severos |
| 3. Dimensión nominal de la tubería | NPS ≤ 2″ (rango más económico) | Por encima de NPS 4″ (aumenta el costo de mecanizado) |
| 4. Clase de presión | Clase 150 o 300; Clase 600 con revisión de ingeniería | Clase 900 o superior (clasificación P-T reducida para roscadas según ASME B16.5) |
| 5. Dinámica del servicio | Baja vibración, carga no cíclica o soporte adecuado de la tubería | Alta vibración (patines de bombas, compresores), carga cíclica severa |
El enfoque híbrido en petróleo y gas
La práctica de tuberías de proceso aceptada como norma en la industria para líneas de proceso con venteos y drenajes es: realizar una soldadura por enchufe en la 1.ª conexión a la tubería principal desde el recipiente (la válvula raíz) para eliminar la fuga no aislable en el punto inicial y, luego, roscar el resto de las conexiones de proceso en serie aguas abajo de la válvula raíz, de modo que todas puedan retirarse fácilmente para el servicio. Se obtiene la integridad de una conexión raíz soldada junto con el mantenimiento de una conexión roscada; este es el enfoque que emplean los diseñadores de tuberías de proceso conforme al Código ASME B31.3 al proporcionar servicio de clase utilitaria a una planta.
“Roscar hasta 2″ es significativamente más económico en el costo total de mano de obra y materiales de instalación que la soldadura por enchufe. Y si necesita modificaciones periódicas en la tubería, la conexión roscada gana por mucho.”
Ingeniero químico sénior, foros de ingeniería Eng-Tips
Precaución por vibración: lo que muestran las evidencias de campo
Una línea de instrumentos en un patín de bomba presentó un rezumado intermitente después de varios meses de operación. Causa raíz: vibración con soporte insuficiente de la línea. Solución: añadir un soporte adecuado de la tubería cerca de la conexión y cambiar la junta por una nueva. Prevención: no utilice uniones roscadas en servicios con alta vibración sin soportes dedicados, o especifique uniones con soldadura por enchufe en esos puntos.
Selección del grado de material según el entorno de servicio
La segunda causa más frecuente de falla prematura de una brida (después de las roscas incompatibles) es especificar un grado incorrecto del material de la brida. También deben considerarse la compatibilidad del material con el fluido de proceso, el rango de temperatura, las condiciones locales de corrosión y los requisitos del código. Puede adquirir bridas roscadas Synbase Steel mediante las agrupaciones de materiales ASME de uso común (consulte la matriz siguiente), que cubren el 90% de las especificaciones industriales:
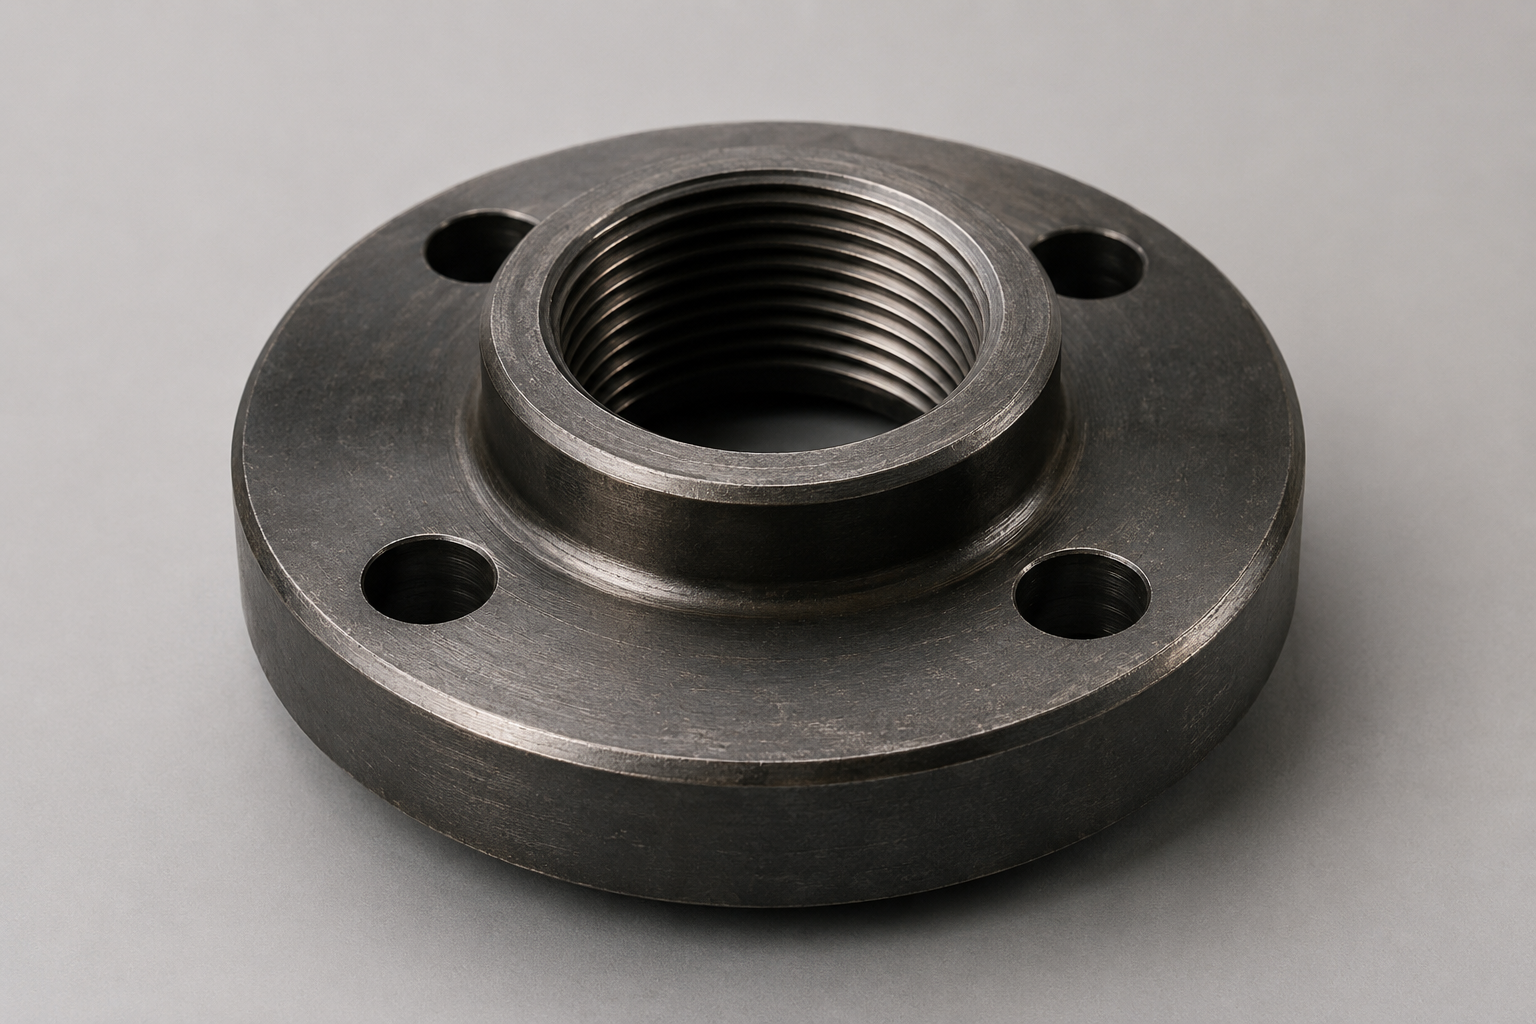
Acero al carbono A105
- Entorno de servicioIndustria general / servicios auxiliares. Agua, vapor <300 psi, aire de instrumentos, proceso no corrosivo
- Temperatura de operación-20°F a 800°F (-29°C a 427°C)
- Grado recomendadoAcero al carbono A105
- Norma ASTMASTM A105 (ASME Group 1.1)
- Rango de clase de presiónClase 150–600
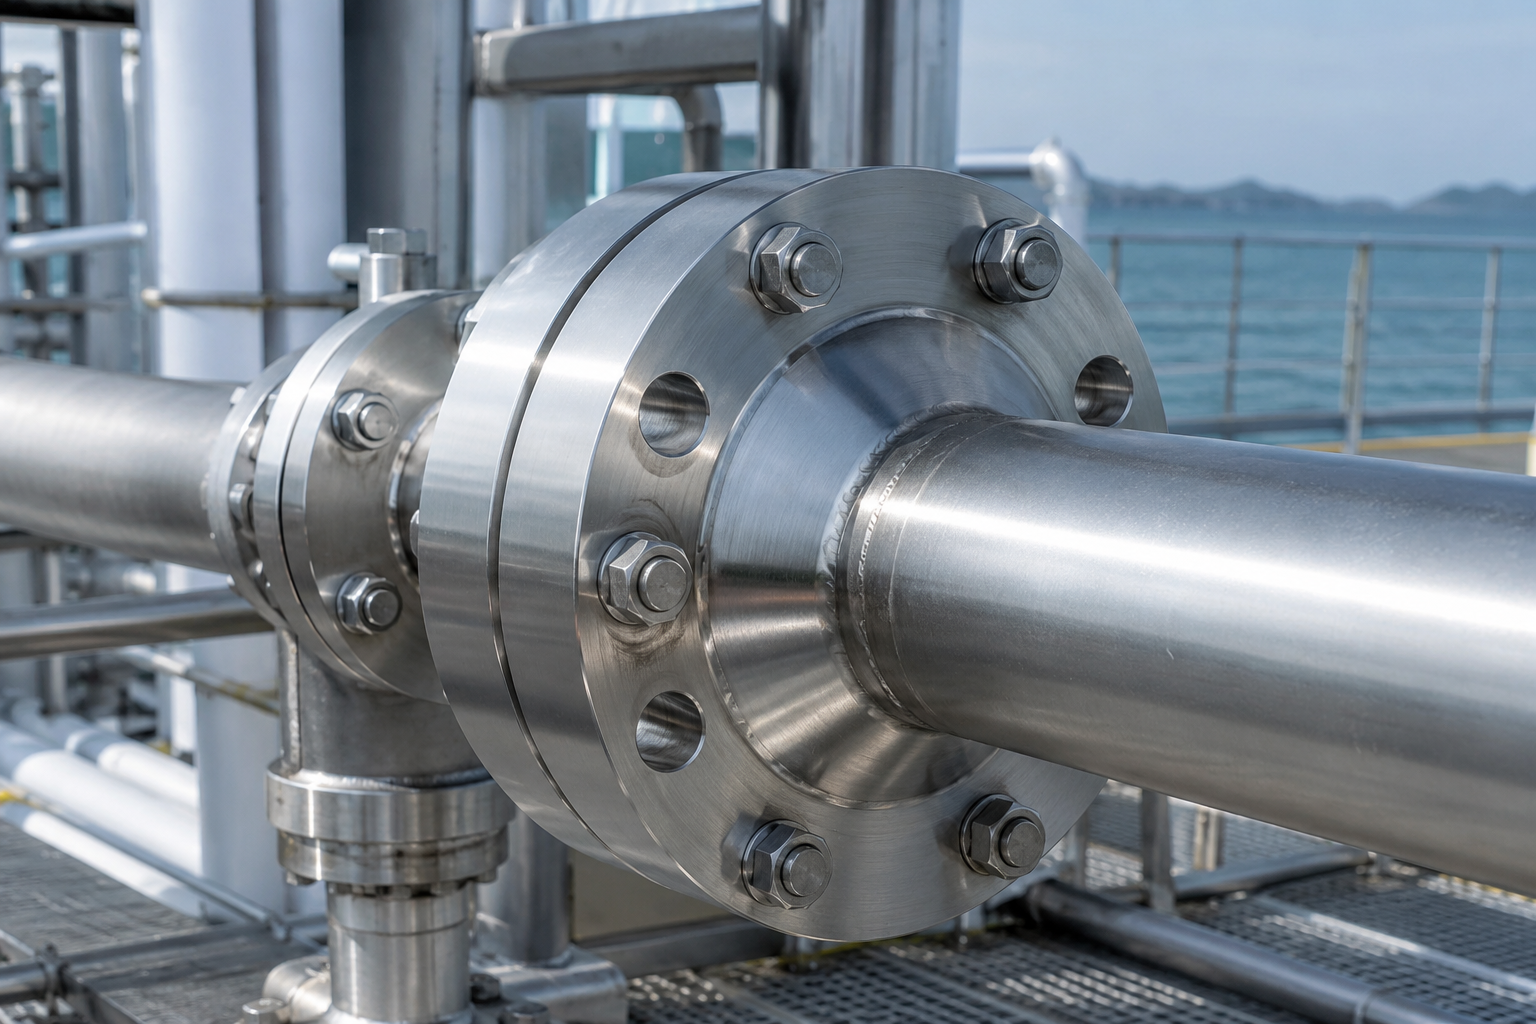
Acero inoxidable 316L
- Entorno de servicioCorrosivo / costero / marino. Agua de mar, salmuera, fluidos con cloruros, alimentos y productos farmacéuticos
- Temperatura de operación-20°F a 575°F (-29°C a 302°C)
- Grado recomendadoAcero inoxidable 316L
(Para alto contenido de cloruros: dúplex F51) - Norma ASTMASTM A182 F316L (ASME Group 2.2)
- Rango de clase de presiónClase 150–300
Cromo-molibdeno F11 o F22
- Entorno de servicioVapor de alta temperatura / energía. Agua de alimentación de caldera, recalentamiento caliente, reactor de refinería, líneas principales de vapor por encima de 400°F
- Temperatura de operación400°F a 1100°F (204°C a 593°C)
- Grado recomendadoCromo-molibdeno F11 o F22
- Norma ASTMASTM A182 F11 / F22 (ASME Group 4.x)
- Rango de clase de presiónClase 300–600
Acero inoxidable dúplex F51
- Entorno de servicioCosta afuera / alto contenido de cloruros + H₂S. Tuberías submarinas, desalinización, servicio químico agresivo
- Temperatura de operación-58°F a 575°F (-50°C a 302°C)
- Grado recomendadoAcero inoxidable dúplex F51
~2× resistencia a la fluencia del 316L; excelente resistencia a CSCC - Norma ASTMASTM A182 F51 (ASME Group 3.2)
- Rango de clase de presiónClase 150–600
Todos los grados se suministran de manera estándar con informes de ensayo de fábrica según EN 10204 3.1 (MTR). EN 10204 3.2 (inspección de terceros) disponible previa solicitud mediante SGS, Bureau Veritas o Intertek.
Acero inoxidable: riesgo de gripado durante el desmontaje
Un problema conocido de las bridas roscadas Sansteel 316 es la cavitación intergranular durante el desmontaje después de muchos ciclos térmicos. Durante años, las evidencias de campo han demostrado que estas bridas se agarrotan al retirarlas debido a contaminación en las roscas y al montaje en seco. Mantenga las roscas limpias, utilice un compuesto antiagarrotamiento o pasta para alta temperatura adecuada y controle el torque de montaje. Para servicios sujetos a ciclos térmicos frecuentes (>25 ciclos/año), especifique dúplex F51 en lugar de grados austeníticos; su mayor resistencia a la fluencia minimiza la cavitación en la interfaz de la rosca.
Descargar: Guía de selección de materiales
La matriz de compatibilidad de cuatro entornos en formato PDF imprimible para revisión de adquisiciones y especificaciones de ingeniería.
Obtener la guíaDimensiones de bridas roscadas ASME B16.5: todas las clases de presión
Al seleccionar la clase de una brida roscada conforme a la norma ASME B16.5, muchos ingenieros confunden el número de clase con un límite de presión. En realidad, no lo es. ASME B16.5 especifica seis clases de brida para NPS de 1/2″ a 24″, cada una con una presión de trabajo permitida específica que depende del grupo de material y de la temperatura de operación. Un error común en la industria es asumir que el número de clase es el límite de presión. Los ingenieros deben entender que esto es falso y decidir si utilizar una clase superior o una brida más costosa.
“La Clase 150 no significa 150 psi. Para acero al carbono A105 (ASME Group 1.1) a 100°F, la Clase 150 permite 285 psi (19.6 bar). La presión permitida disminuye a medida que aumenta la temperatura.”
Referencia de clasificación presión-temperatura ASME B16.5, vía API International
Referencia de clases de presión, ASME B16.5 (acero al carbono A105, Group 1.1)
-
Clase:150P máx. a 100°F (psi):285P máx. a 100°F (bar):19.6P máx. a 400°F (psi):230Uso:Muy común: servicios auxiliares, agua, proceso de baja presión
-
Clase:300P máx. a 100°F (psi):740P máx. a 100°F (bar):51.1P máx. a 400°F (psi):680Uso:Muy común: proceso general, vapor moderado, alimentación de caldera
-
Clase:600P máx. a 100°F (psi):1,480P máx. a 100°F (bar):102P máx. a 400°F (psi):1,360Uso:Común: hidrocarburos a presión moderada, líneas principales de vapor
-
Clase:900P máx. a 100°F (psi):2,220P máx. a 100°F (bar):153P máx. a 400°F (psi):—Uso:Limitado: clasificación P-T REDUCIDA para roscadas según la nota de ASME B16.5
-
Clase:1500P máx. a 100°F (psi):3,705P máx. a 100°F (bar):255P máx. a 400°F (psi):—Uso:Poco común: se prefieren alternativas soldadas
-
Clase:2500P máx. a 100°F (psi):6,170P máx. a 100°F (bar):425P máx. a 400°F (psi):—Uso:No recomendado: requiere revisión de ingeniería
ASME B16.5 establece que las bridas roscadas de Clase 900, 1500 y 2500 tienen clasificaciones presión-temperatura reducidas frente a las bridas para extremos soldados. La razón es que las roscas NPT cortadas en la pared de la tubería reducen el espesor neto. Esto se debe a que el contacto no estructural de la zona de acoplamiento de la rosca no equivale a una unión soldada; especificar bridas de estas clases superiores sin revisión de ingeniería representa un posible riesgo para la seguridad. Especifique bridas roscadas de Clase900 o superior solo después de una evaluación de ingeniería calificada.
Dimensiones de bridas ASME B16.5, rangos de NPS (Clase 150–600)
-
NPS:1/2″ – 2″Diámetro exterior de la brida:3.50″ – 6.00″Orificio (A):0.62″ – 2.07″Espesor (B):0.44″ – 0.82″
-
NPS:2-1/2″ – 6″Diámetro exterior de la brida:7.00″ – 11.00″Orificio (A):2.47″ – 6.07″Espesor (B):0.88″ – 1.19″
-
NPS:8″ – 12″Diámetro exterior de la brida:13.50″ – 19.00″Orificio (A):8.07″ – 12.11″Espesor (B):1.31″ – 1.44″
-
NPS:14″ – 20″Diámetro exterior de la brida:21.00″ – 27.50″Orificio (A):14.13″ – 20.15″Espesor (B):1.62″ – 2.00″
-
NPS:24″Diámetro exterior de la brida:32.00″Orificio (A):24.15″Espesor (B):2.25″
Verificación del perfil de rosca
La razón número uno por la que debemos trabajar en bridas roscadas durante la puesta en marcha y las paradas es la incompatibilidad entre sistemas de rosca, específicamente al acoplar NPT y BSPT. Ambos sistemas comparten una conicidad de 1 en 16, pero difieren en el ángulo de rosca (60 frente a 55) y en el avance de las roscas por pulgada. Una boquilla ABSP se puede enroscar manualmente en el orificio de una brida NPT, por lo que parece ajustada a mitad del recorrido, pero pronto se nota la diferencia: la conexión bridada parece correcta hasta que se activa el gas o el vapor.
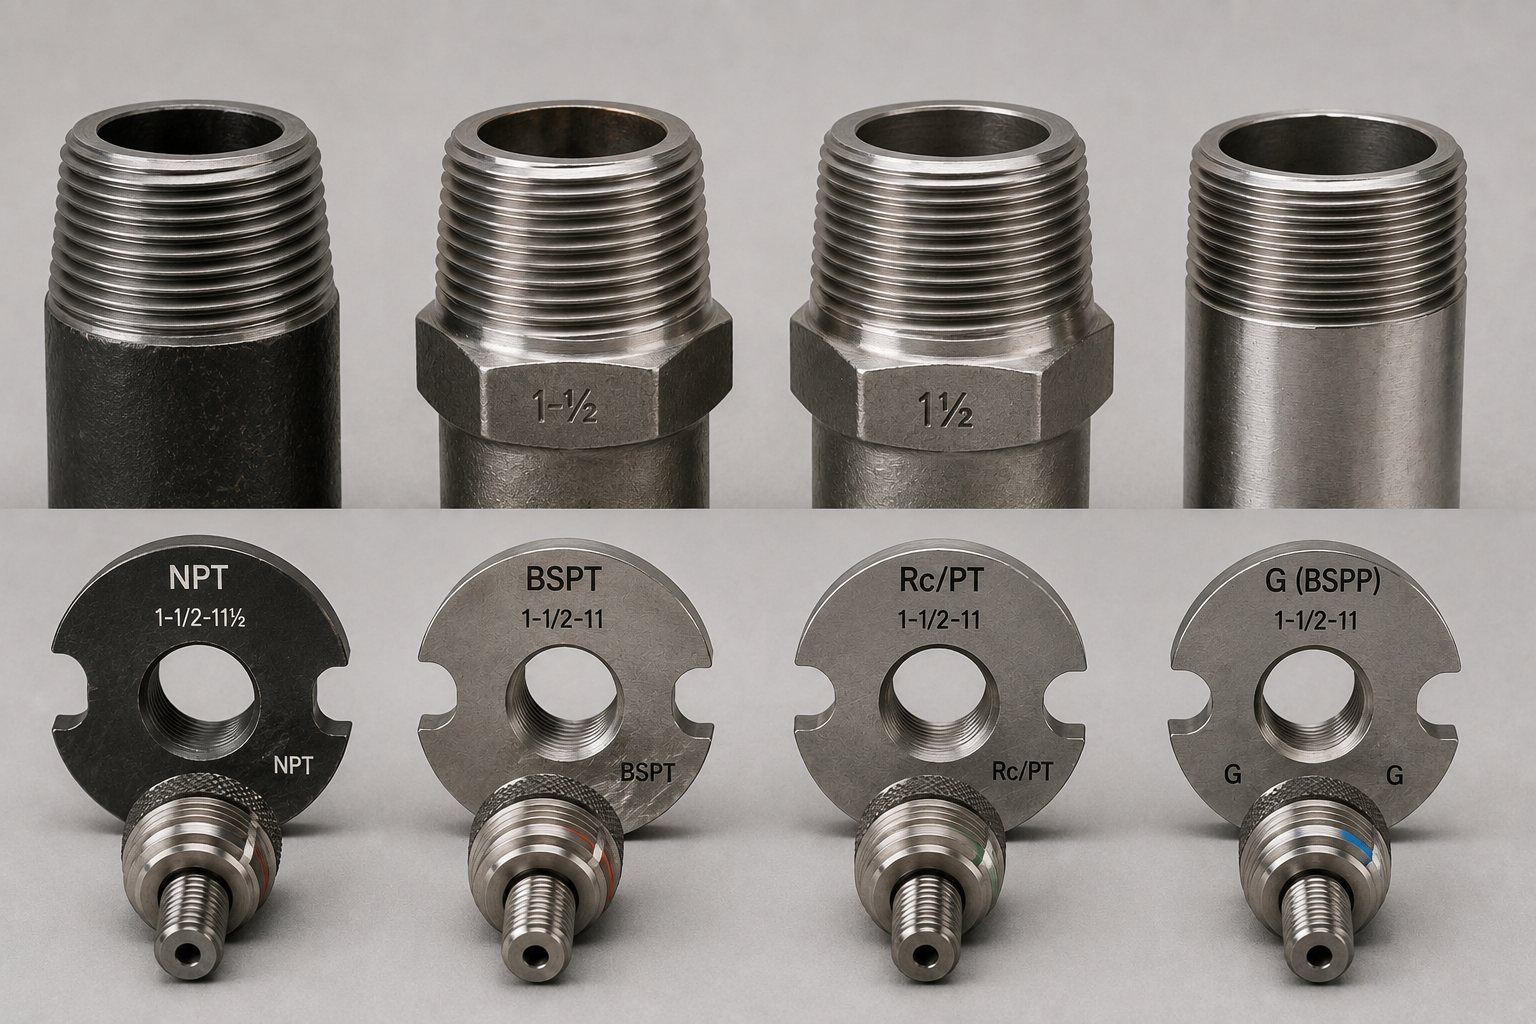
Verifique dos veces la designación de la rosca en el plano antes de fabricar las piezas. Compruébela con calibres durante la inspección de recepción. NPT y BSPT no pueden sustituirse entre sí, aunque las dimensiones sean iguales.
| Norma de rosca | Conicidad | Ángulo de rosca | Mercados principales | Norma aplicable |
|---|---|---|---|---|
| NPT (National Pipe Taper) | 1 en 16 (3.58°) | 60° | Estados Unidos, Canadá, México, sector petrolero de Oriente Medio | ASME B1.20.1 |
| BSPT / Rp (British Standard Pipe Taper) | 1 en 16 (3.58°) | 55° | Europa, Oriente Medio (no ASME), Australia | BS 21 / ISO 7-1 / EN 10226 |
| Rc / PT (norma JIS) | 1 en 16 (3.58°) | 55° | Japón, Sudeste Asiático, Taiwán | JIS B0203 |
| G / Rp (ISO 228 paralelo) | Paralela (sin conicidad) | 55° | Europa — accesorios de instrumentación, NO para sellado de tuberías estructurales | ISO 228 / DIN ISO 228 |
Synbase Steel fabrica bridas roscadas NPT conforme a la norma ASME B1.20.1. Los tamaños de rosca BSPT (BS 21 / ISO 7-1) y JIS B0203 (Rc) están disponibles bajo pedido especial. Indique la norma en la R.F.Q. para evitar errores de compra. Todos los perfiles de rosca se comprueban con calibres durante la inspección final.
Verificación de compatibilidad de normas de rosca
¿No está seguro de qué norma de rosca corresponde a su proyecto? Envíe sus planos o especificaciones del proyecto a uno de nuestros ingenieros y recibirá una respuesta en un día hábil.
Consultar a un ingeniero→Normas de fabricación y certificación
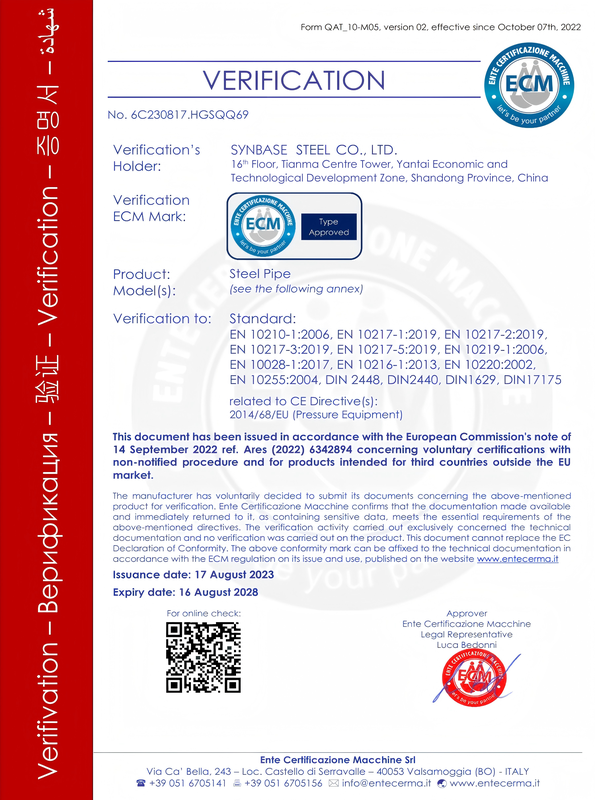
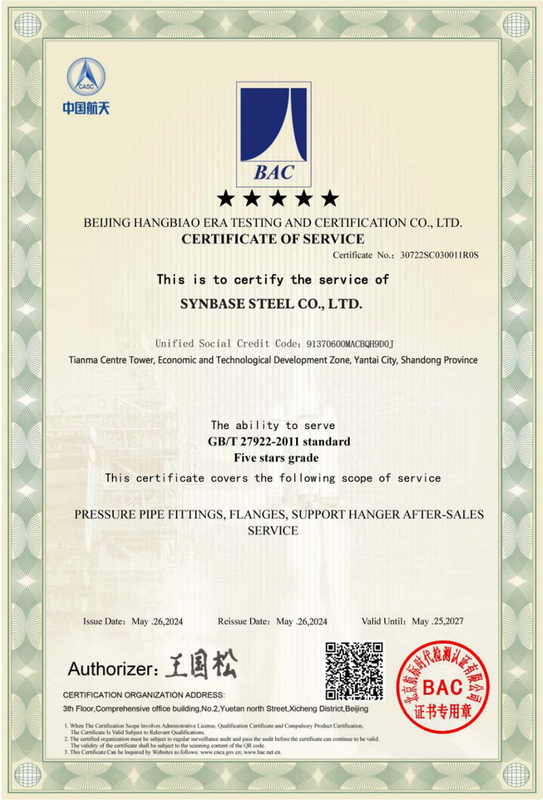
Synbase Steel Co., Ltd. es la base de producción de E-CHENG STEEL GROUP, proveedor con una cadena de suministro integral. Mantenemos las siguientes cooperaciones estratégicas para el suministro de materias primas: Baosteel (Baoshan Iron and Steel Corp., el mayor productor de acero de China), TPCO (Tianjin Pipe Corporation), Ansteel y TISCO. Por ello, el sistema de trazabilidad comienza en el número de colada de la fábrica y llega hasta la brida terminada, en lugar de añadirse únicamente para cumplir requisitos.
Proceso de fabricación
Forja: todas las bridas roscadas forjadas de Synbase se fabrican inicialmente mediante forja en matriz cerrada a partir de lingotes de Baosteel o TPCO. El proceso de forja en matriz cerrada compacta la estructura granular, lo que produce mayor resistencia a la tracción y tenacidad que las bridas fundidas, un factor esencial cuando se necesita Clase 300 o superior. Después de la forja:
- Tratamiento térmico (normalizado o temple y revenido, según los requisitos del grado del material)
- Torneado y mandrinado CNC conforme a las tolerancias dimensionales de ASME B16.5
- Roscado NPT conforme a ASME B1.20.1 (u otra norma aplicable), con comprobación mediante calibres
- Refrentado y acabado de la cara (cara elevada o cara plana) o unión tipo anillo según el pedido
- Ensayo de dureza, verificación dimensional y prueba hidrostática de presión conforme a ASME B16.5
Trazabilidad del material e informes de ensayo
La trazabilidad del acero de todos los productos se gestiona y embala según la especificación en Synbase Steel, desde el número de colada de fábrica hasta el producto final. Paquete de documentación estándar para cada pedido:
- Informe de ensayo de fábrica EN 10204 3.1: análisis químico, valores mecánicos y número de colada
- Certificado de conformidad del material según ASME B16.5 / ASTM
- La inspección puede ser realizada por terceros (3.º), como SGS o Bureau Veritas (BV) e Intertek, mediante acuerdo.
- Se puede realizar PMI para grados de acero inoxidable y aleación
Capacidad global de suministro y entrega
En lugar de trabajar con proveedores del mercado spot como hacen los distribuidores, E-CHENG STEEL GROUP mantiene alianzas con cuatro grandes acerías estatales chinas (Baosteel, TPCO, Ansteel y TISCO) para asegurar la disponibilidad de nuestros productos en los grados estándar más utilizados, sin depender de la imprevisibilidad del mercado spot. Hemos suministrado a clientes de más de 100 países en todo el mundo.
Para dimensiones comunes de las Clases 150-300, el plazo es de 15-25 días desde la recepción del pedido y la aprobación de la especificación de nuestro material.
Soluciones personalizadas y de rosca no estándar
Los distribuidores solo tienen dimensiones en stock; Synbase fabrica según planos. Synbase Steel: fabricación conforme al plano del proyecto.
Todos nos hemos encontrado con esto al abastecernos: necesitamos una brida que queda fuera de los rangos estándar generalmente aceptados y la principal preocupación es el plazo. ¿Qué ocurre cuando hay una brecha porque nadie la tiene en stock? “Lo que sucede en un proyecto es que, si la dimensión queda fuera del estándar, se necesita tiempo para producirla. Con las dimensiones estándar no hay ningún plazo de entrega.”, dice Ben B. “Hemos fabricado muchas bridas roscadas personalizadas según planos de proyecto debido a requisitos que quedan fuera del rango dimensional estándar, por ejemplo:
Bridas estándar alternativas
| Norma | Alcance | Aplicación típica |
|---|---|---|
| ASME B16.47 Series A y B | NPS 26″ a NPS 60″ | Transmisión por tuberías de gran diámetro (Serie A) y servicio de refinería (Serie B): NO son intercambiables |
| AWWA C207 / C228 | Bridas de acero para líneas principales de agua | Suministro municipal de agua, sistemas de protección contra incendios: norma de cara plana |
| MSS SP-44 | Bridas de acero para tuberías (pared gruesa) | Gas natural, petróleo crudo, líneas principales de agua: NPS 26 y superiores, mayores cargas de pernos |
| DIN EN 1092-1 | Bridas conforme a la norma europea (serie PN) | Proyectos europeos que requieren clases de presión PN 6/10/16/25/40 |
| JIS B2220 | Bridas según la norma japonesa | Proyectos EPC japoneses y refinerías del Sudeste Asiático que siguen la especificación JIS |
Capacidades de fabricación según plano
Además de las normas enumeradas aquí, Synbase acepta requisitos personalizados, incluidos los de OEM y proyectos específicos. Ejemplos de aplicaciones personalizadas:
- Roscas especiales para proyectos (perfiles de rosca no estándar: BSPT, métricas, formas y dimensiones BS10 y JIS Rc)
- Materiales especiales: Inconel 625, Hastelloy C-276 y Monel 400 para servicios de alta corrosión
- NPS del orificio diferente del NPS de la cara, utilizado en conexiones reductoras sin accesorio adicional. Mejora del diseño de la brida roscada reductora “5.3.5”
- Configuraciones de bridas de orificio: pares coincidentes con orificios roscados para medición de flujo
- Lindede / Isolerte Flenset for Sammenkobling, conjuntos de brida con camisa o aislados: para líneas criogénicas o con trazado térmico de alta temperatura
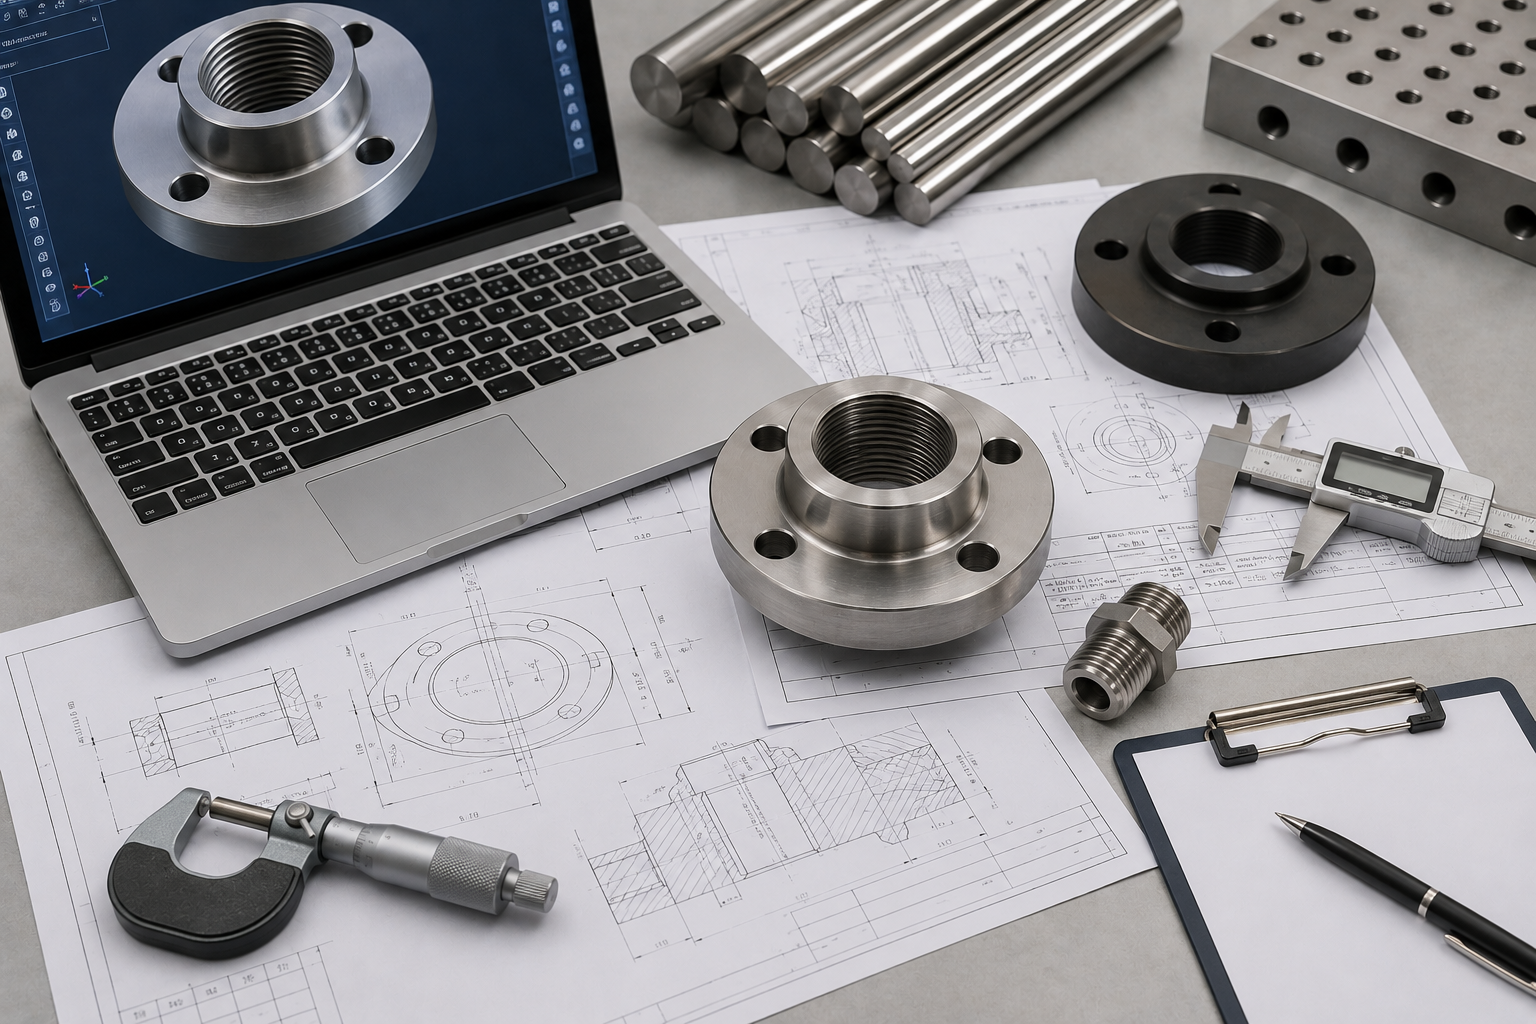
El área de ingeniería de Synbase ofrece cotizaciones personalizadas para pedidos especiales, generalmente con un tiempo de respuesta de 1 día hábil. Admite planos de pedidos personalizados en DXF, PDF o STEP, junto con el material y la cantidad, mediante nuestro formulario de cotización en línea. Hay muestras de prototipo disponibles antes de la producción en serie para su calificación.
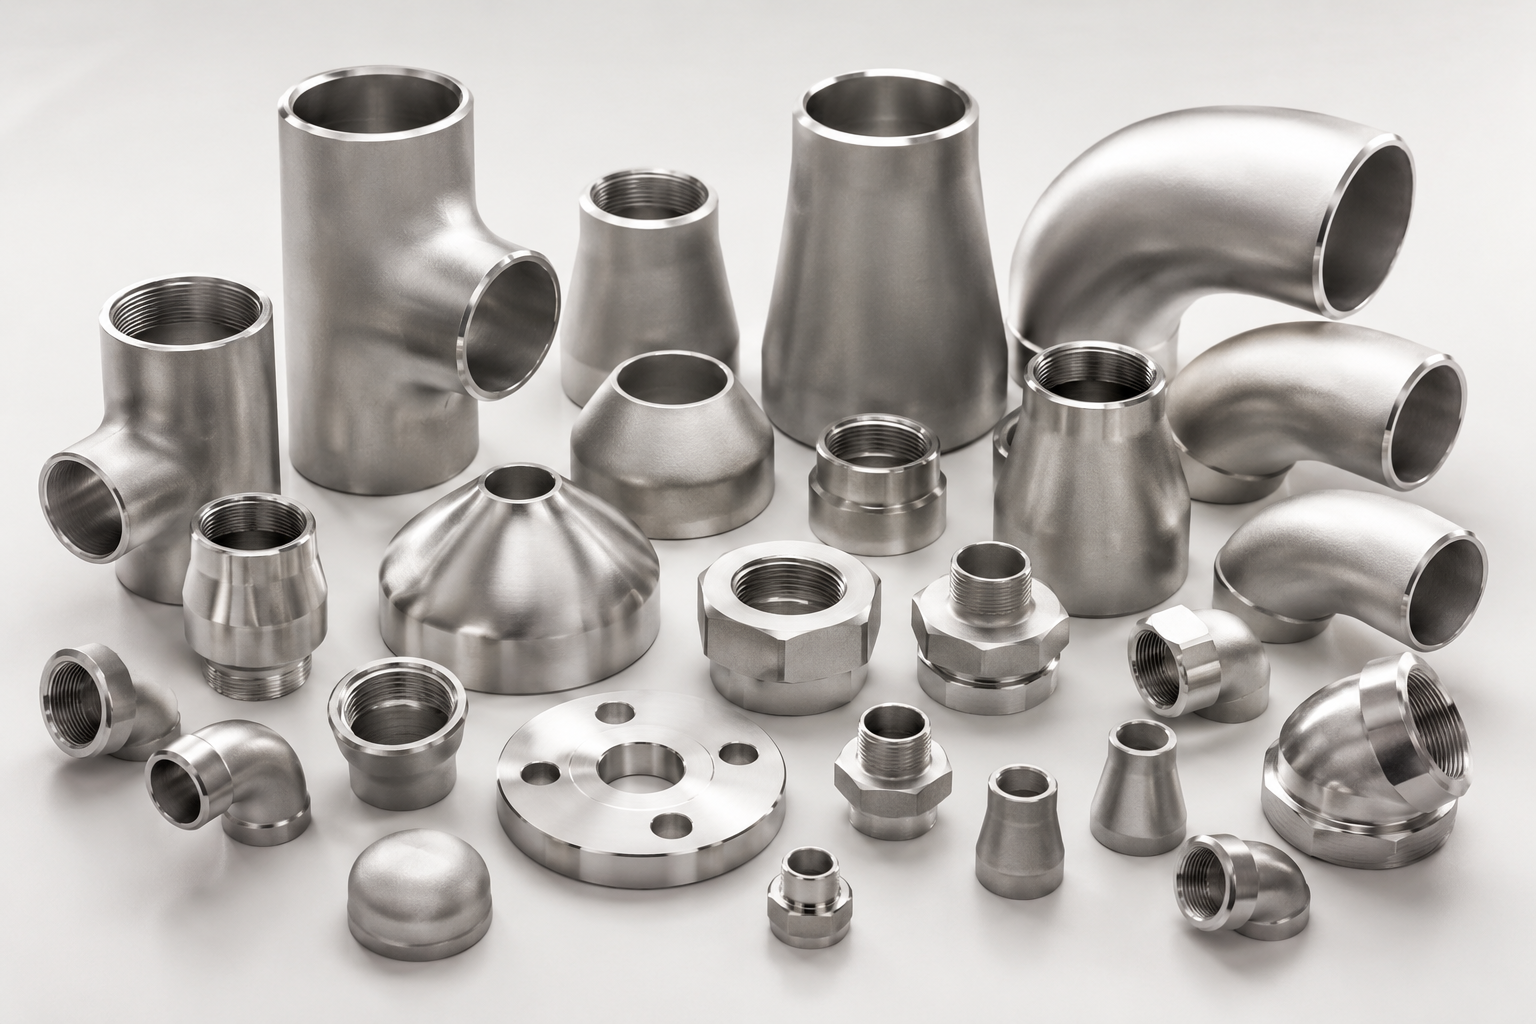
Si desea personalizar los requisitos, consulte nuestra personalización de accesorios de tubería de acero inoxidable; aplicamos el mismo control de calidad que para las bridas.
Industrias de aplicación
Todas las industrias de procesos principales utilizan bridas roscadas. ¿Cuál es el único hilo conductor (permítase la expresión) que comparten? Un requisito de instalación que no permite ni soldar el conjunto ni desmontarlo para repararlo.
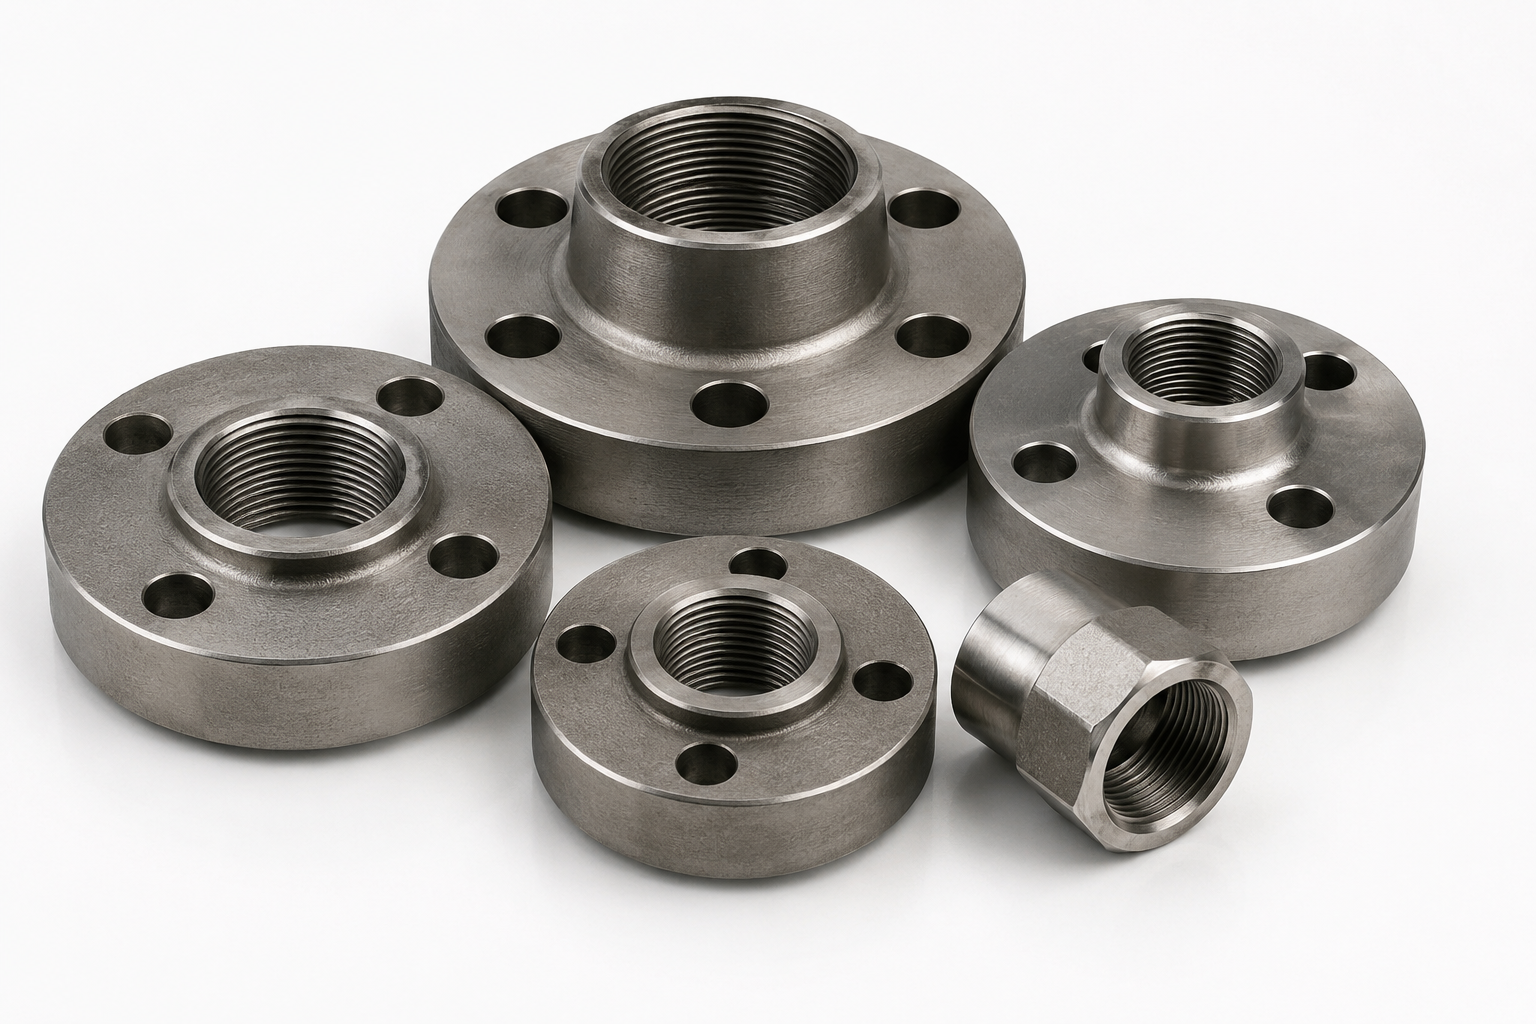
Petróleo y gas
Cuando se opera bajo presión con materiales muy reactivos, combustibles o explosivos (p. ej., en aplicaciones de campos petroleros con gas ácido, por lo que API es un requisito), las conexiones con bridas roscadas son indispensables. La alternativa de realizar trabajos en caliente en zonas con hidrocarburos no solo es costosa, sino también un proceso largo y laborioso. El uso de conexiones roscadas permite conectar instrumentos, conexiones de drenaje y venteo, y utilizar puertos de muestreo de presión sin personal de soldadura en el sitio. Normalmente se utiliza acero al carbono A105 para uso general, y A182 F316L para condiciones de servicio con gas ácido.
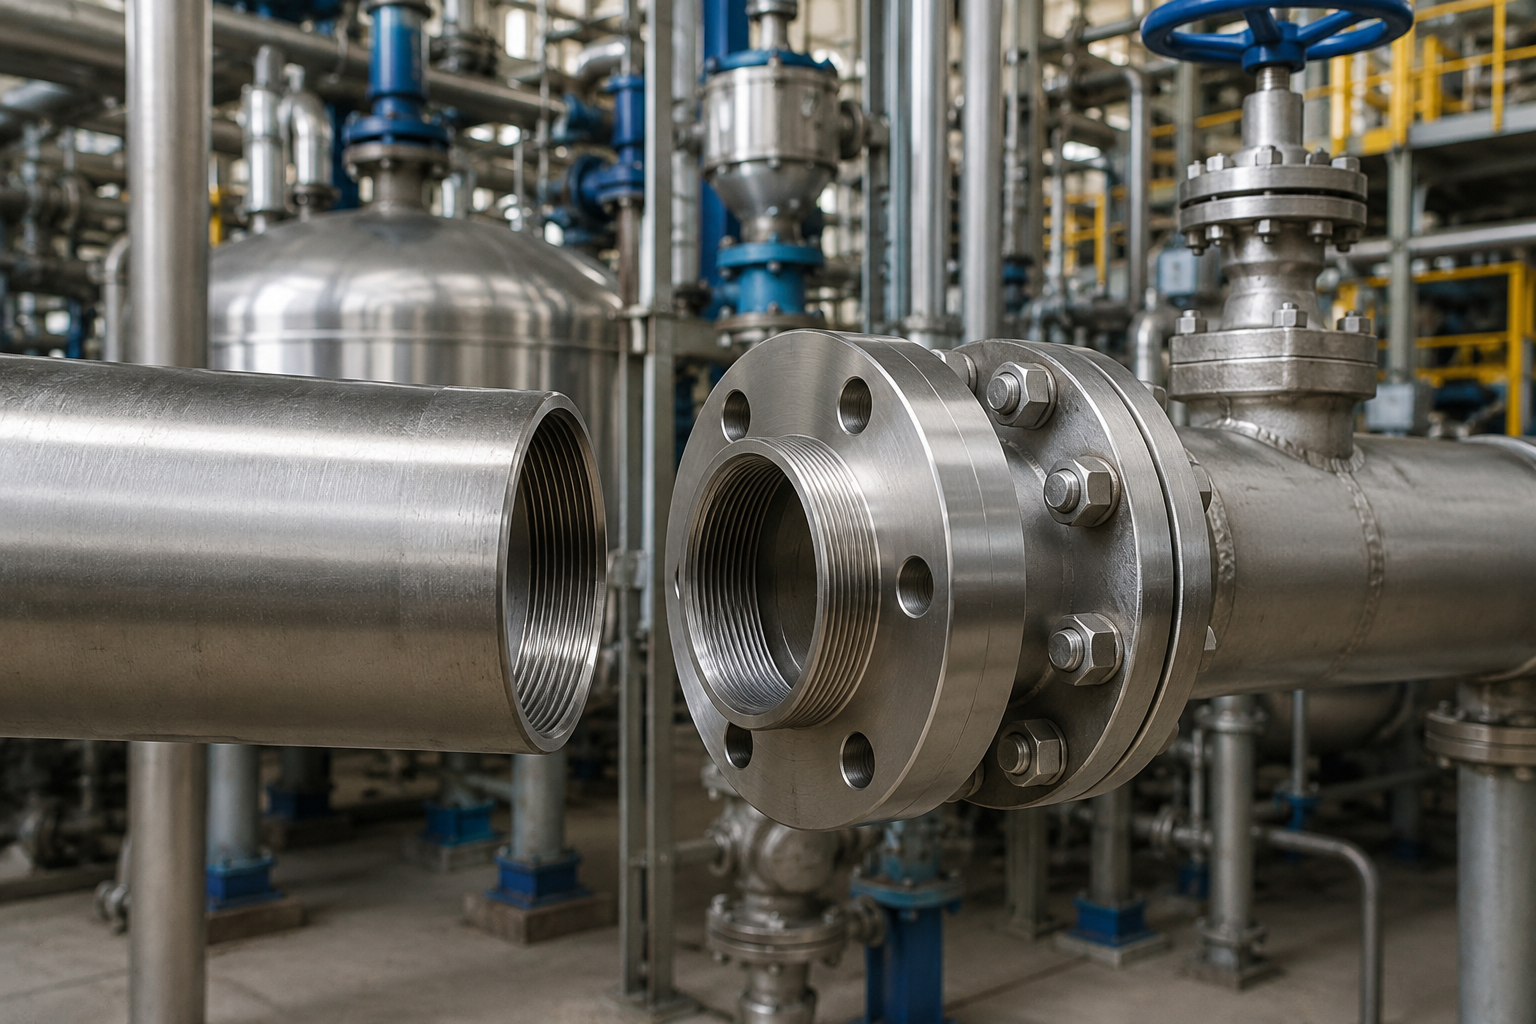
Procesamiento químico
Recomendamos regularmente bridas roscadas para colectores de servicios auxiliares, conexiones de boquillas de tanques de almacenamiento y tuberías de transporte en plantas químicas cuando se requiere acceso a estos elementos para el mantenimiento. El acero inoxidable (304L o 316L) es el más común en aplicaciones con ácidos o solventes. El dúplex F51 se utiliza cuando existe riesgo de corrosión bajo tensión por cloruros. Conforme al código de sistemas de tuberías de proceso ASME B31.3, las opciones de sellador aprobadas incluyen pasta selladora anaeróbica o cinta de PTFE de alta densidad.
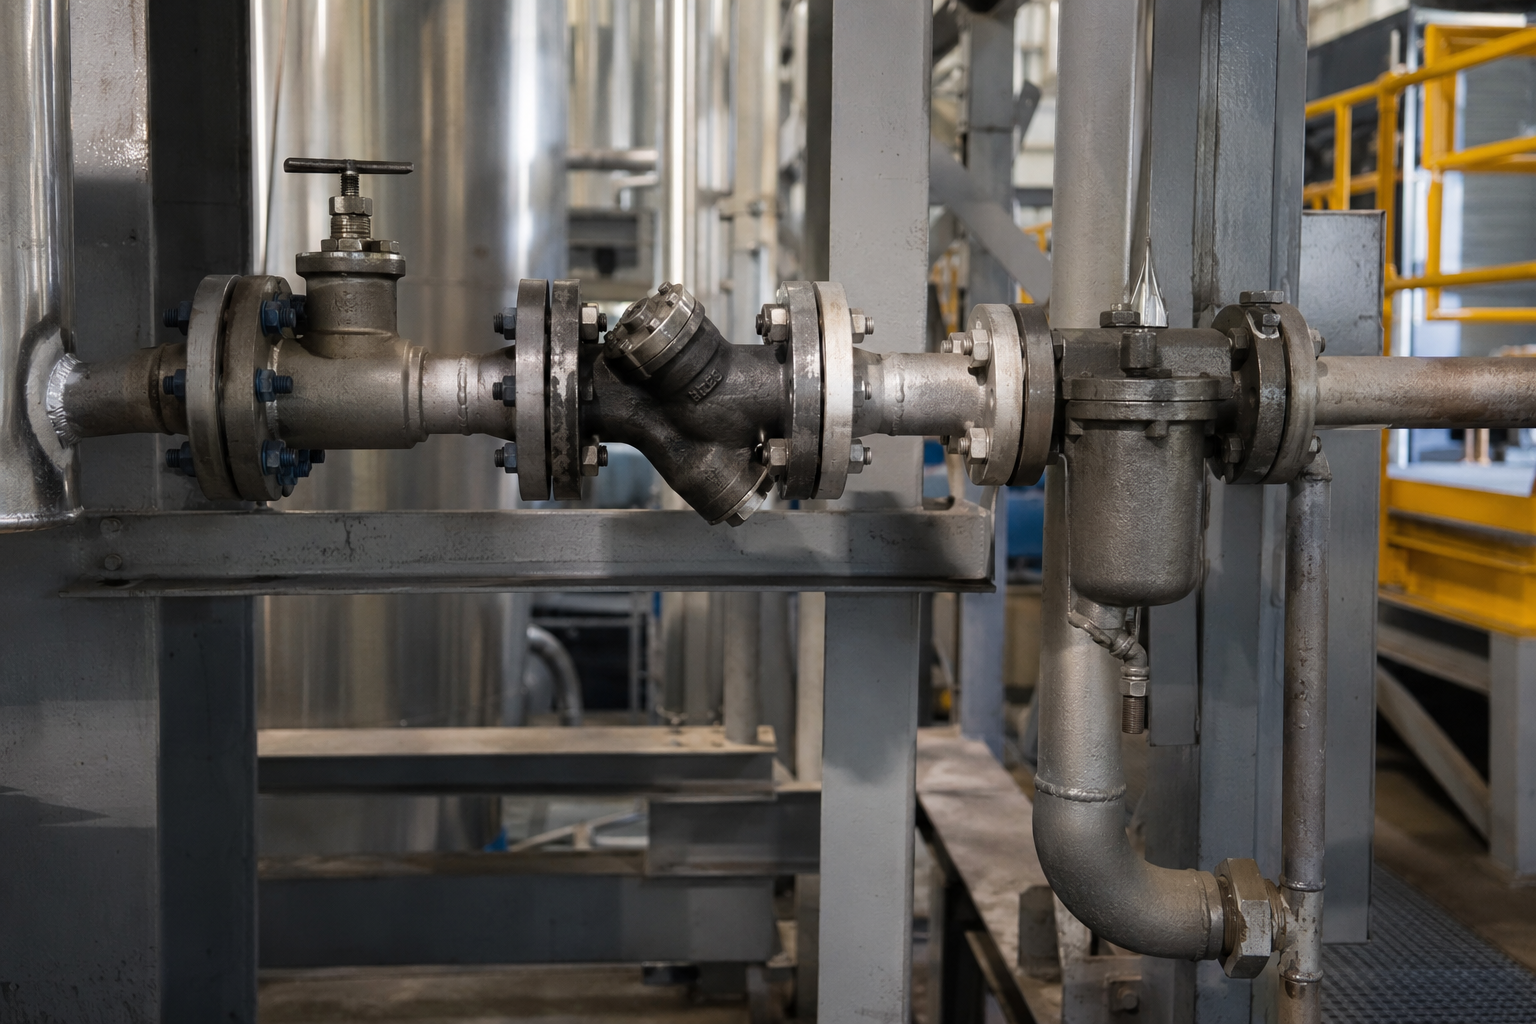
Generación de energía
La función principal de las bridas roscadas en las centrales eléctricas (conexiones de trampas de vapor, líneas de retorno de condensado y tuberías auxiliares) es proporcionar una conexión fácilmente reemplazable; de hecho, una trampa de vapor defectuosa puede desconectarse y reemplazarse sencillamente sin soldadura ni corte de tuberías. Cuando las temperaturas del vapor se aproximan o superan 400F, se prefieren los materiales de cromo-molibdeno de mayor grado, normalmente A182 F11 o F22. Algo que debe recordarse: a temperaturas más altas, incluso el A105 de clase 150 comienza a reducir su capacidad nominal; conserva solo el 60% de la capacidad a temperatura ambiente (a 600F frente a 100F).
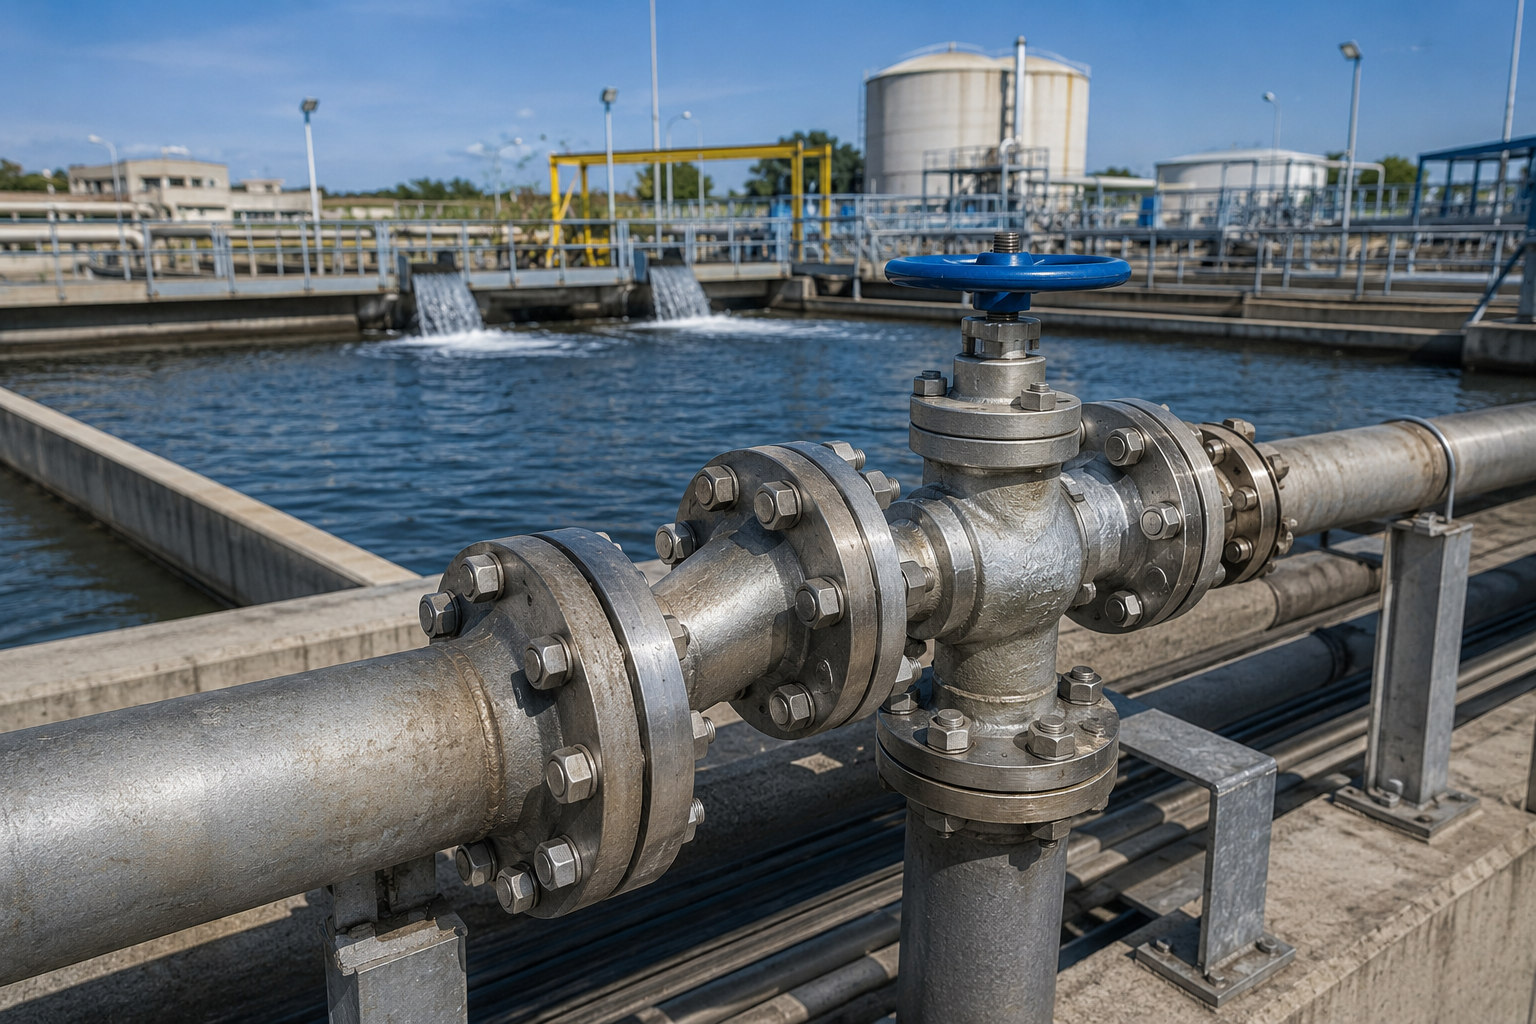
Tratamiento de agua y aguas residuales
Las plantas municipales de tratamiento de agua, las plantas desalinizadoras y los sistemas de aguas residuales almacenan bridas de cara plana AWWA C207 para colectores de gran diámetro, y bridas roscadas ASME B16.5 para líneas de instrumentos y líneas de servicio más pequeñas. Las juntas de cara completa en bridas de cara plana requieren contacto completo con la junta; nunca acople una brida de cara elevada a una brida de cara plana sin una revisión de ingeniería, ya que la concentración de carga de los pernos puede agrietar las bombas y los accesorios de tubería de hierro fundido. El acero al carbono ASTM A105 es el material típico de las bridas; en la desalación costera se especifica recubrimiento dúplex F51.
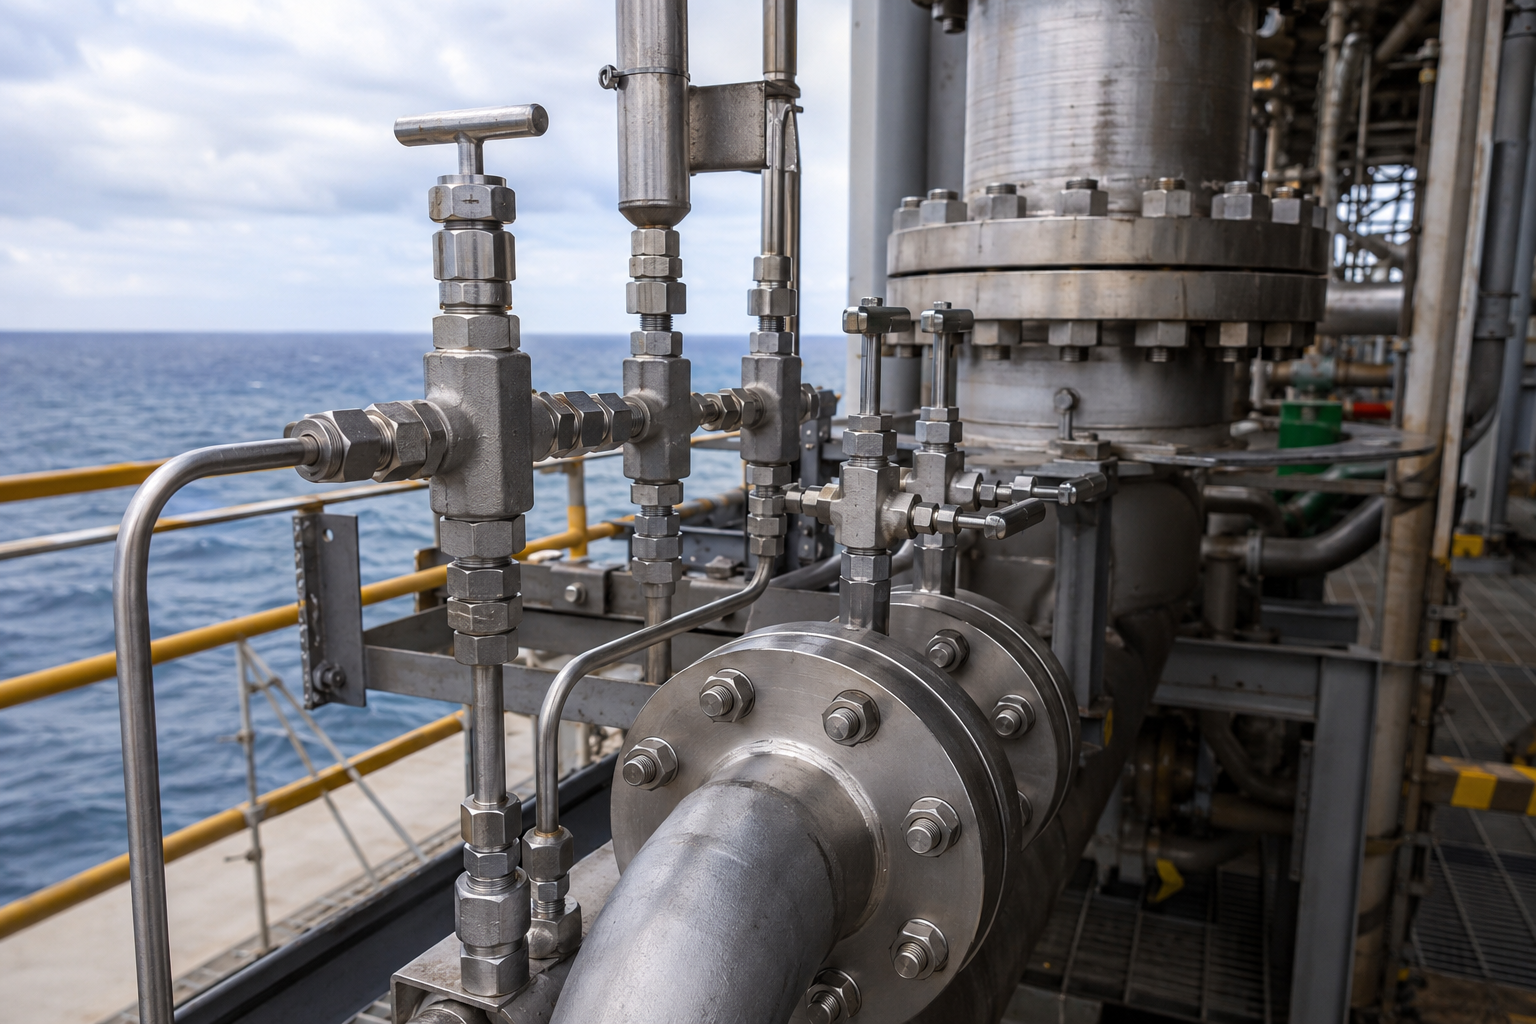
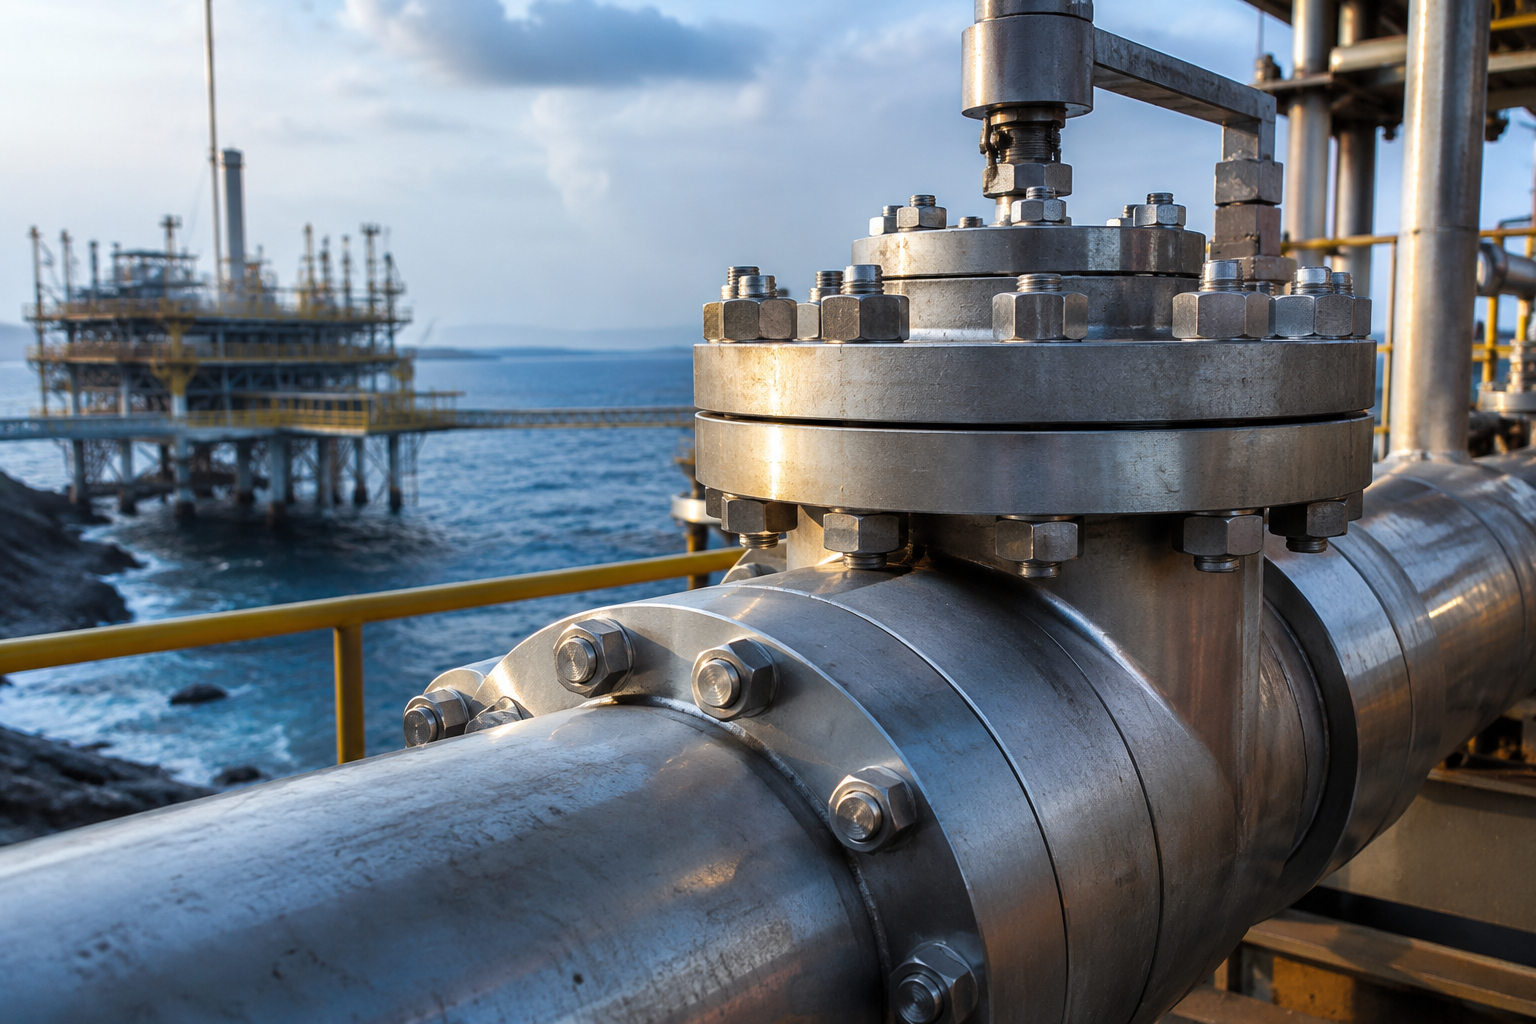
Offshore y marítimo
Un paquete de procesos offshore que integra la producción, la inyección de agua y los servicios auxiliares debe afrontar restricciones para trabajos en caliente, ventanas de mantenimiento mínimas y entornos corrosivos que convierten a la brida roscada en la solución de ingeniería. Las líneas de flujo de instrumentos, los suministros auxiliares y los sistemas de drenaje de los módulos de plataforma utilizan habitualmente accesorios de brida roscada ASME B16.5 de clase 150-300 en acero inoxidable dúplex (F51) o 316L. Reemplazar un accesorio sin cortar el acero en una cubierta de plataforma congestionada reduce tanto el riesgo para la seguridad como el tiempo de parada.
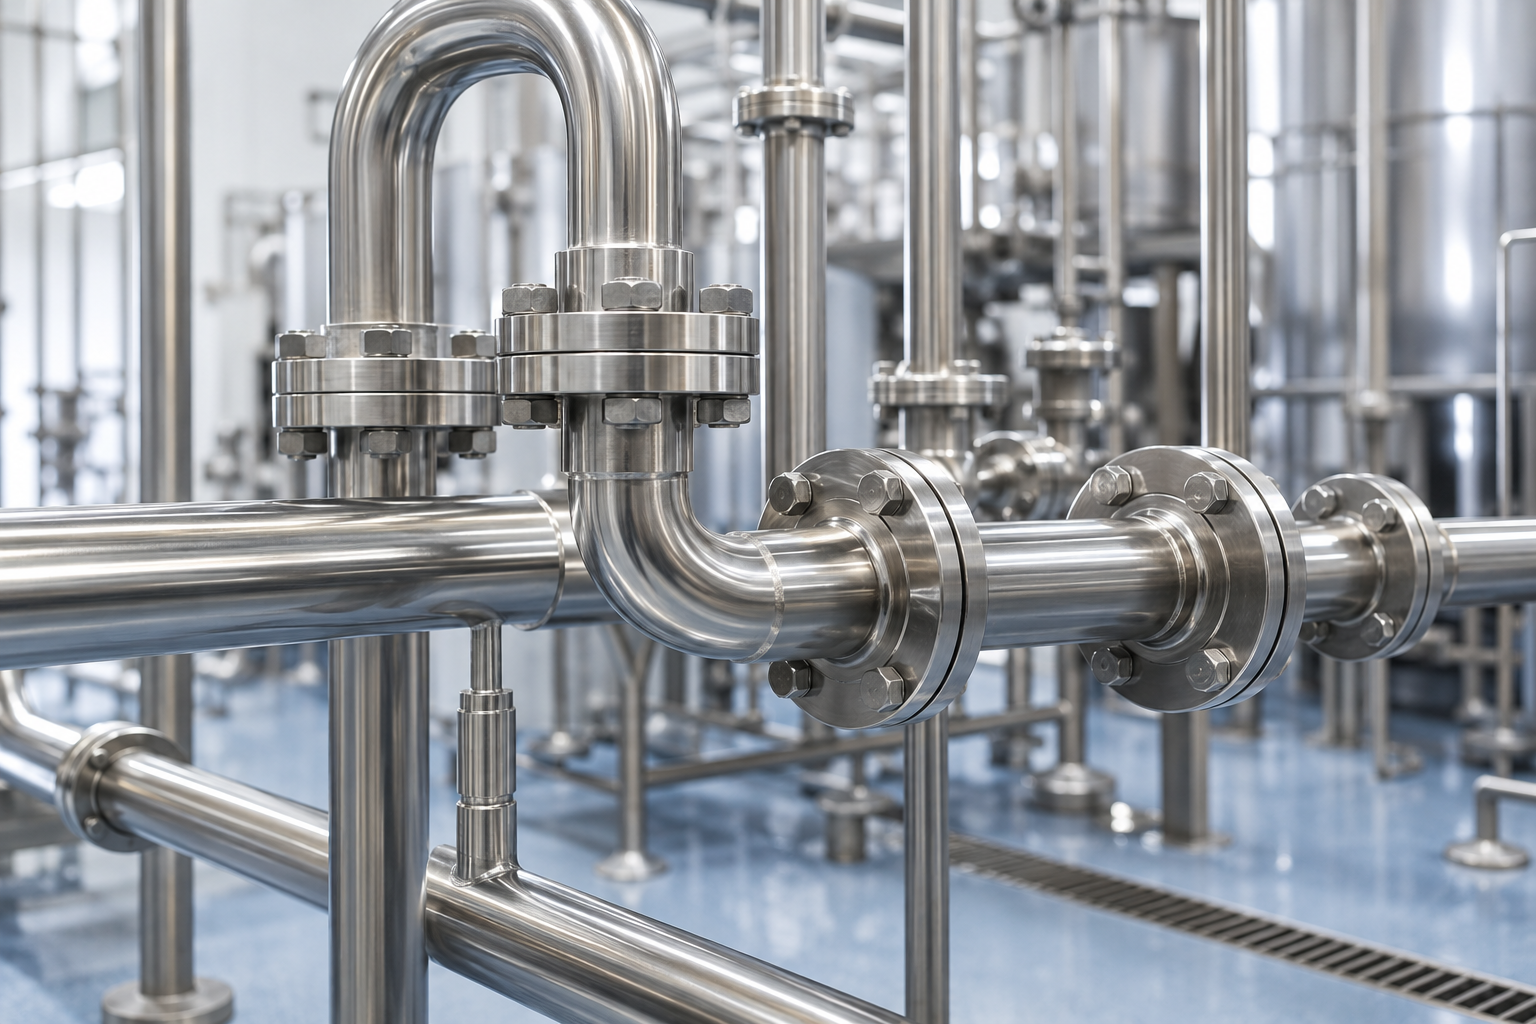
Alimentos, bebidas y productos farmacéuticos
Las plantas de fabricación de alimentos y biotecnología especifican acero inoxidable de grado alimentario aprobado por la FDA (F304L, F316L), electropulido o con Ra especificada, en líneas de contacto y tuberías CIP, utilizando APQP Stainless HD, que dirige la fuerza de inserción hacia la junta para lograr una mayor fuerza de sellado, incluso en condiciones exigentes; se especifica una brida roscada. La conexión bridada sin soldadura de la brida roscada es un requisito para garantizar la limpieza de la línea durante la construcción, ya que la soldadura podría introducir contaminación en las líneas de proceso que producen o envasan consumibles. La configuración de cara plana es estándar para acoplarla con juntas revestidas de PTFE o de caucho.
Calculadoras y selectores de ingeniería
Acceda a nuestro conjunto de herramientas digitales de ingeniería diseñadas para especificar bridas roscadas, calcular parámetros de reducción de presión nominal y verificar en tiempo real la compatibilidad de sistemas internacionales de roscas.
Calculadora de clasificación de presión para bridas roscadas
Determine la presión máxima de trabajo admisible (MAWP) y analice los factores de reducción de capacidad para conexiones roscadas conforme a las normas ASME B16.5.
Verificador de compatibilidad de roscas
Compare y verifique al instante la compatibilidad de acoplamiento entre los perfiles de rosca de tubería estándar NPT, BSPT, BSPP y JIS.
Selector del grado del material de la brida roscada
Filtre y seleccione los grados de acero forjado ASTM adecuados según las temperaturas de operación específicas y los entornos corrosivos.
Preguntas frecuentes
Las respuestas a estas preguntas abordan los errores y equivocaciones de especificación más comunes que los ingenieros de campo observan en las instalaciones de kits de bridas roscadas. Muchas otras fuentes dejan estas lagunas sin respuesta; las soluciones resumidas a continuación se han extraído de los códigos ASME, de las prácticas observadas en campo y del consenso de otros foros de debate de ingeniería.
Una brida roscada tiene un taladro con rosca interna que se enrosca en el extremo de una tubería con rosca macho sin necesidad de soldadura. Una brida para soldadura por enchufe tiene un alojamiento liso que se desliza sobre el extremo de la tubería, y luego la tubería se suelda con filete en el fondo del enchufe. El principal efecto que debe observarse es operativo: con una brida roscada, la brida puede montarse y desmontarse sin herramientas de soldadura; en cambio, con una soldadura por enchufe, la unión entre la tubería y la brida queda soldada e instalada permanentemente; esto elimina la autovibración y permite montar y desmontar la brida sin necesidad de herramientas de soldadura.
La clase, el grado del material y la temperatura determinan la presión máxima. Para la clase 150, acero al carbono ASTM A105, a 100 F (38 C), la presión máxima admisible es: 285 psig (19.6 barg). Para la clase 300, acero al carbono ASTM A105, a 100 F (38 C), la presión máxima admisible es: 740 psig (51.0 barg).
ASME B16.5 establece que las conexiones roscadas de bridas de clase 900 y superiores tienen una capacidad nominal reducida. Esta reducción se debe a que el perfil de rosca NPT disminuye el espesor efectivo de la pared de la tubería. Si es de clase 900 o superior, normalmente especificamos conexiones con brida para soldadura por enchufe o con cuello para soldar.
El perfil y la rosca NPT (conicidad nacional para tuberías) están definidos por ASME B1.20.1, con un ángulo de rosca de 60 grados y una conicidad de rosca de 1:16 (3.58 grados). Es el más utilizado en el mercado norteamericano, tal como se define en la especificación ASME B16.5 y constituye nuestra oferta predeterminada.
Para los mercados europeo, de Oriente Medio y japonés ofrecemos BSPT, equivalente a ISO 7-1 (la rosca JIS Rc tiene parámetros y conicidad similares, pero no equivalentes). Las roscas BSP (serie G según ISO 228) son compatibles con roscas BSP similares y no tienen la misma conicidad que las NPT. La conicidad de BSPT es 1:16 (igual que NPT), pero el perfil de rosca tiene un ángulo incluido de 55 grados y es paralelo. Nunca intercambie NPT y BSPT. Confirme la rosca en las especificaciones del proyecto.
Esto no es habitual. Si el código o la especificación de la tubería exige conexiones con soldadura de sello para ese servicio (p. ej., un gas peligroso específico), la rosca se soldará con sello. La mayoría de los códigos y especificaciones no permiten soldar con sello las uniones roscadas. El problema es la concentración de tensiones entre el metal de aporte y la raíz de la rosca, lo que crea una conexión inferior y débil que no funciona bien. Las soldaduras por enchufe, y no las roscas con soldadura de sello, son la alternativa de ingeniería para soldar bridas con soldadura por enchufe.
La norma de material de acero al carbono ASTM A105 contempla forjas de acero al carbono trabajado. Para aplicaciones industriales, incluidas las bridas, los productos forjados ASTM A105 tienen una resistencia mínima a la tracción de 70ksi y pueden utilizarse en aplicaciones con temperaturas entre -20°F y 800 °F (-29 °C a 427 °C), de acuerdo con las curvas de presión-temperatura 1.1 de ASME B16.5. Por debajo de 0 °F, deben consultarse las tablas de ASME B16.5 para los requisitos de ensayo de impacto de ASTM A350 LF2 y otros requisitos específicos de la aplicación.
Las bridas de acero al carbono A105 de Synbase siempre se certifican con un informe de ensayo de fábrica EN 10204 3.1 que incluye: composición química y ensayos mecánicos. Las bridas roscadas de acero al carbono A105 de Synbase son completamente trazables hasta el material de fábrica.
¿Qué documentación ofrecen?
- MTR EN 10204 3.1: composición química, propiedades mecánicas, trazable hasta el material de fábrica
- Informe de conformidad ASME B16.5, conformidad del material ASTM
- Informe de inspección dimensional
- Informe PMI (acero inoxidable y aleaciones)
- Inspección de terceros SGS/BV/Intertek disponible (solicítela al pedir la cotización; no tiene costo adicional si se coordina con la inspección interna; de lo contrario, se aplicarán cargos)
- Certificados EN 10204 3.2 disponibles (se aplican cargos adicionales; se requiere un mínimo de 7 días hábiles para elaborarlos) Zegbrk_0004.






