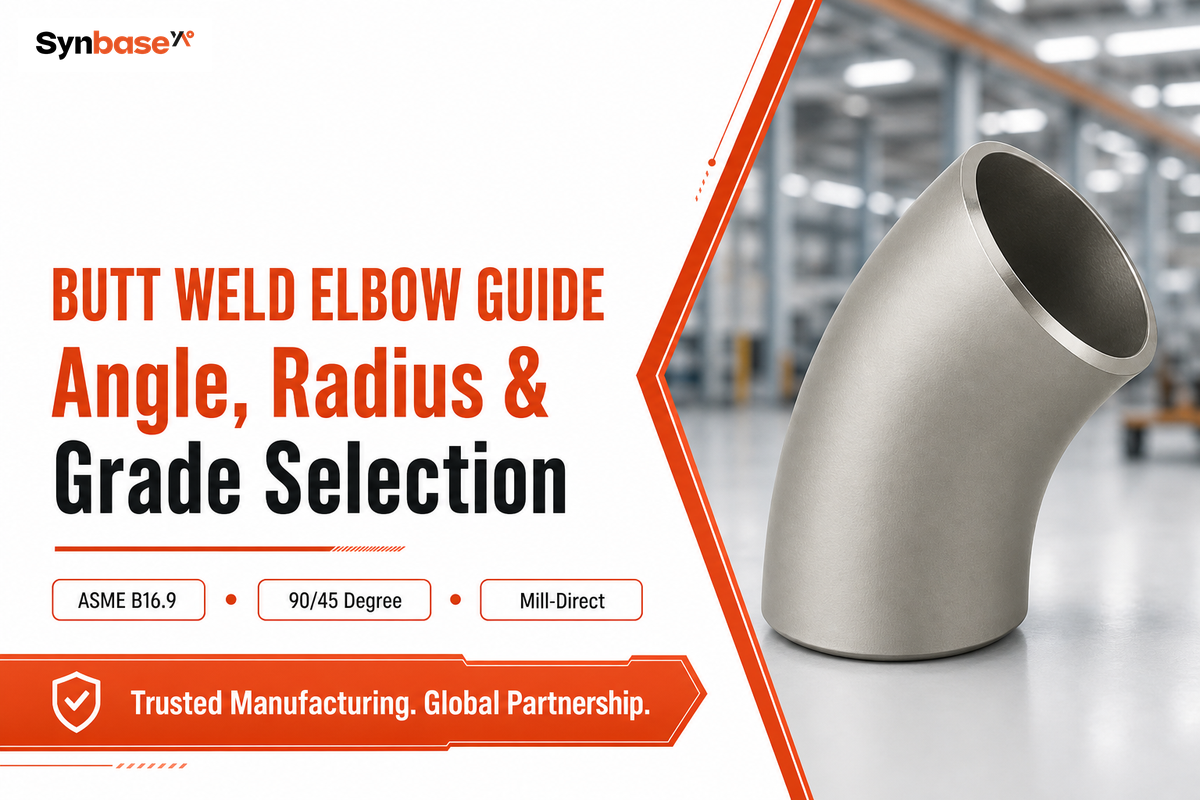
Um cotovelo de solda de topo é uma conexão para tubos que muda a direção do fluxo em um sistema de tubulação por meio de uma junta soldada de penetração total, suportando a mesma classe de pressão do tubo de linha, sem rosca, junta de vedação ou restrição ao diâmetro interno. Especificá-lo corretamente significa acertar quatro variáveis ao mesmo tempo: ângulo, raio, grau do material e schedule.
Especificações rápidas: cotovelo de solda de topo
- Faixa de dimensões: NPS ½″–48″+
- Ângulos: 45°, 90°, 180° (forjados); 3D/5D/6D por curvamento por indução
- Raio: raio longo (1.5D) / raio curto (1.0D)
- Materiais: A234 WPB/WPC (carbono), WP11/WP22 (baixa liga), A420 WPL6 (baixa temperatura), A403 304/316L (inoxidável)
- Norma: ASME B16.9 (dimensões), ASME B16.25 (preparação da extremidade com bisel para solda)
- Documentação: certificado de ensaio da usina EN 10204 3.1 (3.2 mediante solicitação)
O que é um cotovelo de solda de topo?
Quatro variáveis definem esta família de conexões e devem ser especificadas juntas: ângulo, raio, grau do material e schedule da parede. Se faltar uma delas, a peça errada será enviada; a linha de cotovelos de solda de topo fornecidos diretamente pela usina da Synbase cobre a combinação completa em graus de carbono, baixa liga e inoxidável.
Cotovelo de solda de topo versus conexões de solda de encaixe, roscadas e flangeadas
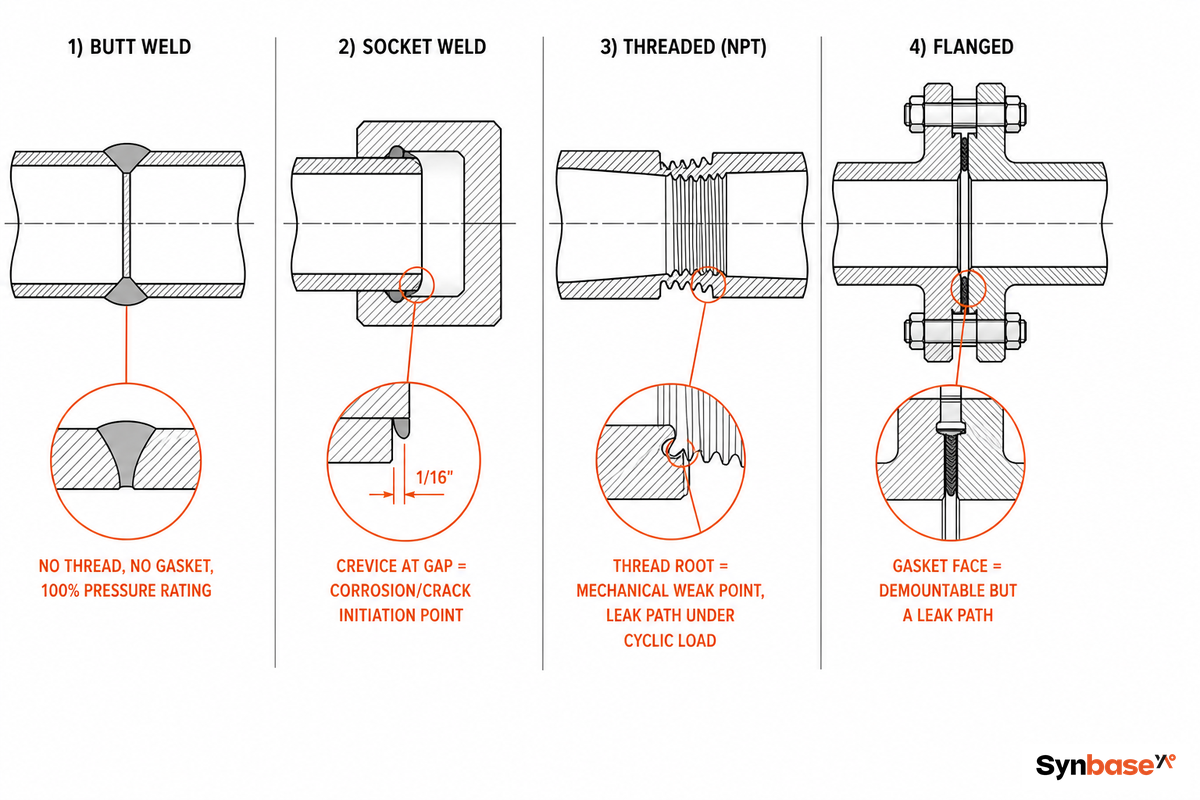
Um cotovelo de solda de topo mantém 100% da classe de pressão do tubo correspondente, sem caminho de vazamento, porque a solda penetra toda a espessura da parede em uma junta biselada, formando uma conexão permanente em vez de desmontável. Conexões de solda de encaixe, roscadas e flangeadas introduzem uma descontinuidade mecânica, uma fresta, uma raiz de rosca ou uma face de vedação que se torna o ponto mais fraco do sistema, em vez do próprio tubo.
| Conexão | Capacidade de pressão | Caminho de vazamento | Faixa de dimensões | Inspeção da solda |
|---|---|---|---|---|
| Solda de topo (B16.9) | 100% do tubo correspondente | Nenhum — diâmetro interno completo | NPS ½″–48″+ | RT / UT, solda completa |
| Solda de encaixe (B16.11) | Classe 3000/6000/9000 | Fresta anular | ≤ NPS 2″–4″ | MT/PT, somente filete |
| Roscada (B16.11) | Reduzida pelo corte da rosca | Fresta na raiz da rosca | ≤ NPS 4″ | Somente visual |
| Flangeada (B16.5) | Classificada por junta/classe | Face de vedação da junta | Todas as dimensões | Visual + torque dos parafusos |
A solda de topo é o método de conexão mais resistente à vibração e à fadiga, por isso predomina acima de NPS 2″ e em qualquer linha que será radiografada; conexões de solda de encaixe e roscadas simplesmente não são classificadas para esse serviço nessas dimensões.
90°, 45° e 180°: correspondência entre o ângulo do cotovelo e a direção da tubulação
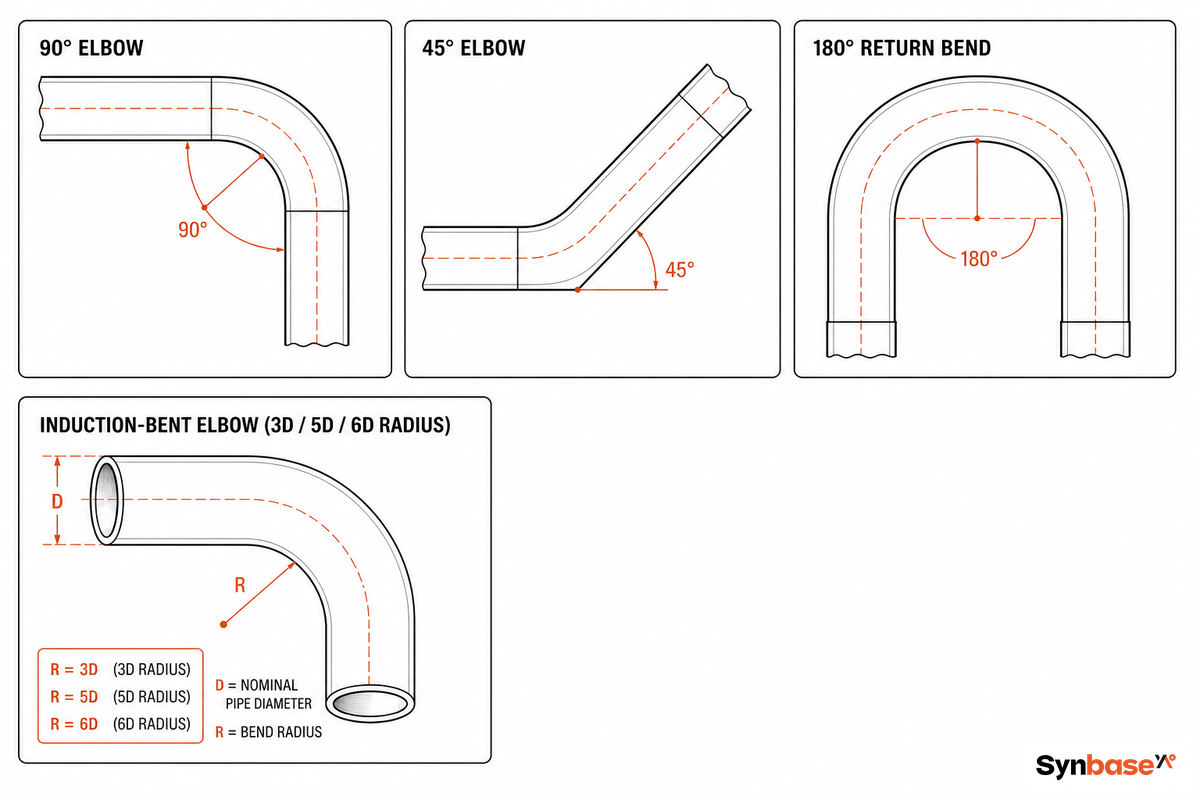
Um cotovelo de 90 graus é igual a uma curva de quarto de volta?
Funcionalmente, sim: um cotovelo de 90° e uma “curva de quarto de volta” desviam a linha em um quarto de círculo. A diferença está na convenção de nomenclatura: “cotovelo” é o termo para conexão forjada da ASME B16.9, enquanto “curva de quarto de volta” aparece mais em contextos de drenagem e hidráulica para a mesma geometria de 90°, às vezes em outra classe de material (ferro fundido, PVC), fora do escopo deste guia.
Qual norma rege cada ângulo?
Os cotovelos de aço forjado vêm normalmente em três ângulos: 45°, 90° e 180°. Os três são cobertos pela ASME B16.9 na forma de raio longo; os de 90° e 180° também estão disponíveis com raio curto segundo a ASME B16.28. Qualquer curva mais fechada ou mais aberta, como 3D, 5D e 6D, fica fora do escopo da B16.9/B16.28 e é fornecida como curva por indução ou curva de tubo conforme ASME B16.49 ou MSS-SP-75, uma categoria de produto diferente, com seus próprios prazos de entrega e quantidades mínimas de pedido.
- Raio longo de 45° e 90° → ASME B16.9 (os dois ângulos mais mantidos em estoque)
- Raio curto de 90° e 180° → ASME B16.28
- Raio 3D/5D/6D → ASME B16.49 ou MSS-SP-75 (curva por indução, não um cotovelo forjado) — racks de tubos congestionados e módulos montados em skids são os casos em que os projetistas normalmente optam pelo raio adicional, trocando um prazo de entrega maior por uma ocupação menor no roteamento
Um erro recorrente dos compradores é especificar uma curva não normalizada como se fosse um cotovelo forjado de estoque: uma linha de RFQ que diga “cotovelo de 60°, ajustado em campo a partir de 45°” não informa nada utilizável à usina, porque não existe conexão forjada B16.9 a 60° — esse ângulo só é fornecido como meia-esquadria fabricada ou curva por indução, em uma cotação e prazo de entrega completamente diferentes dos de um cotovelo de 45°/90° mantido em estoque. Especifique o ângulo exato e a norma que o rege (B16.9, B16.28 ou B16.49/MSS-SP-75) na própria linha, e não uma observação de ajuste em campo para o fabricante interpretar; a mesma lógica de ângulos se aplica ao restante da família de conexões B16.9, incluindo tês de solda de topo para conexões de ramal.
Raio longo versus raio curto: quando vale a pena ter a dimensão adicional até a face
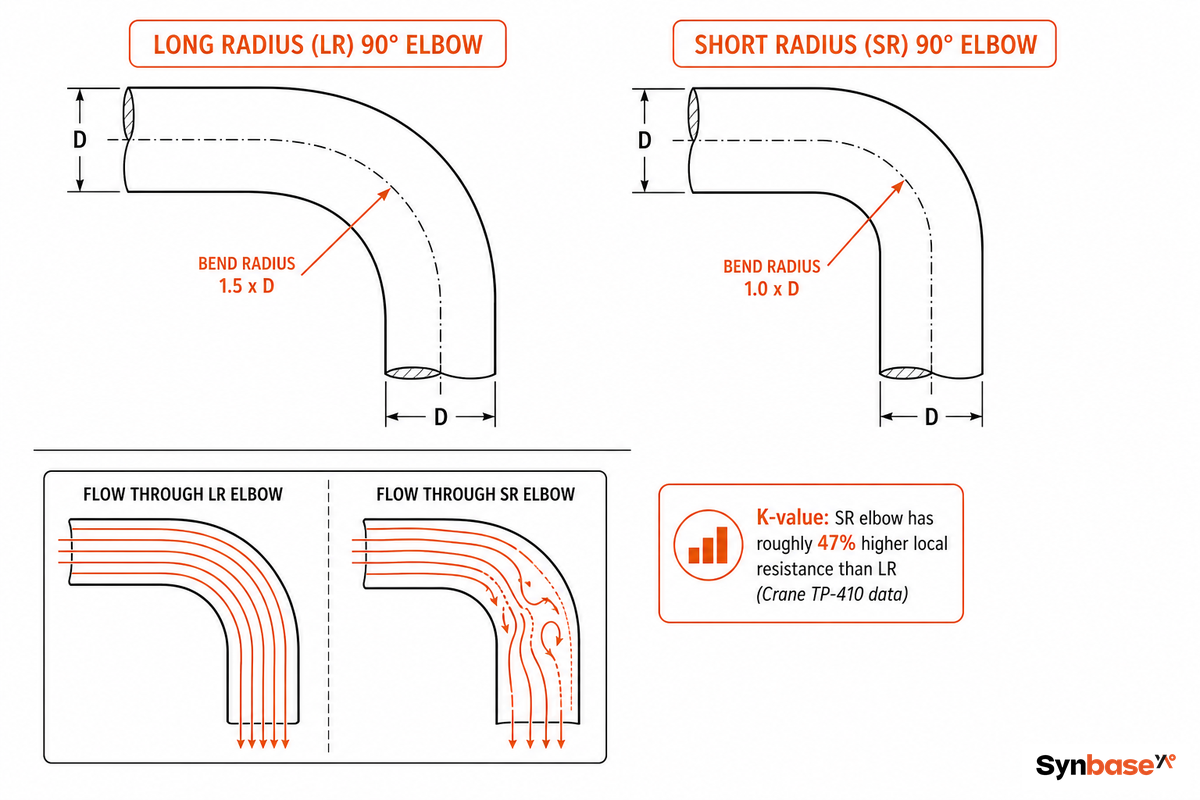
Um cotovelo de raio longo (LR) tem raio do centro à extremidade de 1,5× o diâmetro nominal do tubo; um cotovelo de raio curto (SR) equivale a 1,0× NPS. Essa diferença geométrica se traduz diretamente em uma diferença de resistência ao escoamento, e o tamanho dessa diferença é maior do que a maioria dos guias de compra informa.
| Tipo de cotovelo | 2″ | 4″ | 6″ | 12–16″ |
|---|---|---|---|---|
| 90° padrão (n=30) | 0.57 | 0.51 | 0.45 | 0.39 |
| 90° de raio longo (n=16) | 0.30 | 0.27 | 0.24 | 0.21 |
O Crane TP-410 expressa K como n × fT, em que n é uma razão fixa entre comprimento e diâmetro (30 para 90° padrão, 16 para 90° de raio longo) e fT é o fator de atrito em regime plenamente turbulento para a dimensão do tubo. Para aço comercial limpo de 6 polegadas, fT = 0.015. Um cotovelo padrão de 90°: K = 30 × 0.015 = 0.45. Um cotovelo de 90° de raio longo: K = 16 × 0.015 = 0.24. Isso representa uma redução de 47% na resistência local apenas pela mudança do raio; faça o mesmo cálculo para a dimensão do seu tubo e fT antes de assumir uma regra prática fixa de “15-20% melhor”, que subestima a diferença real.
Um cotovelo de 45° compartilha o valor n do cotovelo de 90° de raio longo (16), portanto tem o mesmo K para a dimensão do tubo — um detalhe que a maioria das fichas técnicas não destaca, pois as duas conexões parecem não relacionadas em um desenho, mas se comportam de forma idêntica no cálculo de perda de pressão. O raio longo não é automaticamente a escolha certa: no transporte pneumático de partículas em fase diluída, pesquisas publicadas sobre a geometria das curvas indicam que uma relação R/D de 8–14 costuma ser o melhor compromisso entre espaço, impacto no produto e durabilidade, e alguns estudos não relatam diferença significativa de perda de pressão entre cotovelos de raio curto e curvas em tê no escoamento bifásico. Busque a vantagem do raio longo em linhas de gás ou líquido limpo; aceite a concessão do SR em serviços de partículas em skids congestionados e use um seletor de raio LR versus SR com seus próprios números antes de fechar a especificação.
- ✓ Escolha LR: linhas limpas de alta velocidade, trechos longos e retos na sucção da bomba, serviço sensível à erosão
- ✓ Escolha SR: skids congestionados, manifolds compactos, restrições de folga estrutural
- ✓ Escoamento de partículas/bifásico: verifique com base nos dados do seu processo; a vantagem do LR diminui ou desaparece
Seleção do grau do material: carbono, baixa liga, inoxidável e baixa temperatura
A seleção do grau depende da temperatura de operação e do ambiente corrosivo, e um grau específico é um desqualificador absoluto, não uma preferência. Um cotovelo A234 WPB especificado para uma linha que fica abaixo do congelamento durante uma parada de inverno é a versão clássica desse erro: a conexão pode parecer idêntica ao grau classificado para baixa temperatura na nota de embalagem, e a diferença só aparece como risco de fratura frágil sob carga, não como defeito visível na inspeção de recebimento.
| Grau | Classe do material | Faixa de operação | Adequação ao sistema |
|---|---|---|---|
| A234 WPB | Aço-carbono | Temperatura moderada a alta, não corrosivo | Petróleo e gás, água, vapor, estrutural |
| A234 WPC | Aço-carbono | Igual ao WPB, faixa de resistência à tração maior | Igual ao WPB quando é especificada maior resistência |
| A234 WP11 | Baixa liga (1Cr-½Mo) | Temperatura elevada / serviço com fluência | Circuitos de trocadores e caldeiras de refinaria |
| A234 WP22 | Baixa liga (2¼Cr-1Mo) | Limite de fluência/temperatura elevada maior que o WP11 | Tubulação de refinaria e geração de energia |
| A420 WPL6 | Carbono para baixa temperatura | Testado quanto ao impacto a -46°C | Linhas de gás em clima frio e durante paradas de inverno (serviço criogênico mais profundo/LNG abaixo de -46°C exige aço inoxidável ou 9% Ni, não este grau) |
| A403 WP304/304L | Inoxidável austenítico | Resistência geral à corrosão | Química, grau alimentício, utilidades gerais |
| A403 WP316/316L | Inoxidável austenítico (com Mo) | Resistência a cloretos / corrosão por pites | Aplicações marítimas, farmacêuticas e utilidades com H₂S |
| A815 S31803/S32205 | Inoxidável duplex | Maior resistência + resistência a cloretos que o 316L | Serviço com H₂S, linhas de processo com maior teor de cloretos |
| A815 S32750/S32950 | Inoxidável superduplex | Serviço extremo com cloretos / H₂S | Aplicações offshore, linhas de processo críticas com alto teor de cloretos |
Na prática, o A420 WPL6 é testado quanto ao impacto Charpy a aproximadamente -46°C, o que o torna o grau de carbono qualificado para serviço a baixa temperatura; o A234 WPB não exige ensaio de impacto nessa temperatura e simplesmente não é classificado para ela. Esse limite exato em joules varia ligeiramente conforme a edição, portanto verifique a revisão atual da A420/A420M contra a qual sua usina certifica o material, em vez de tratar qualquer número citado como fixo para sempre.
O inoxidável segue uma linha separada
A403 304/304L e 316/316L seguem seu próprio sistema de schedule (mais detalhes abaixo) e sua própria lógica de corrosão: 316/316L para cloretos e exposição marítima, 304/304L para serviço geral, independentemente da escala de temperatura dos graus de carbono acima. Graus duplex e superduplex estão disponíveis mediante pedido especial para serviço com H₂S ou alto teor de cloretos além do que o 316L tolera, com prazo de entrega maior que o dos graus padrão. Especificamente para o lado do carbono, consulte a referência completa de graus e tolerâncias de conexões de aço-carbono A234 para solda de topo.
Dimensões ASME B16.9, espessura de parede e a medida de tomada
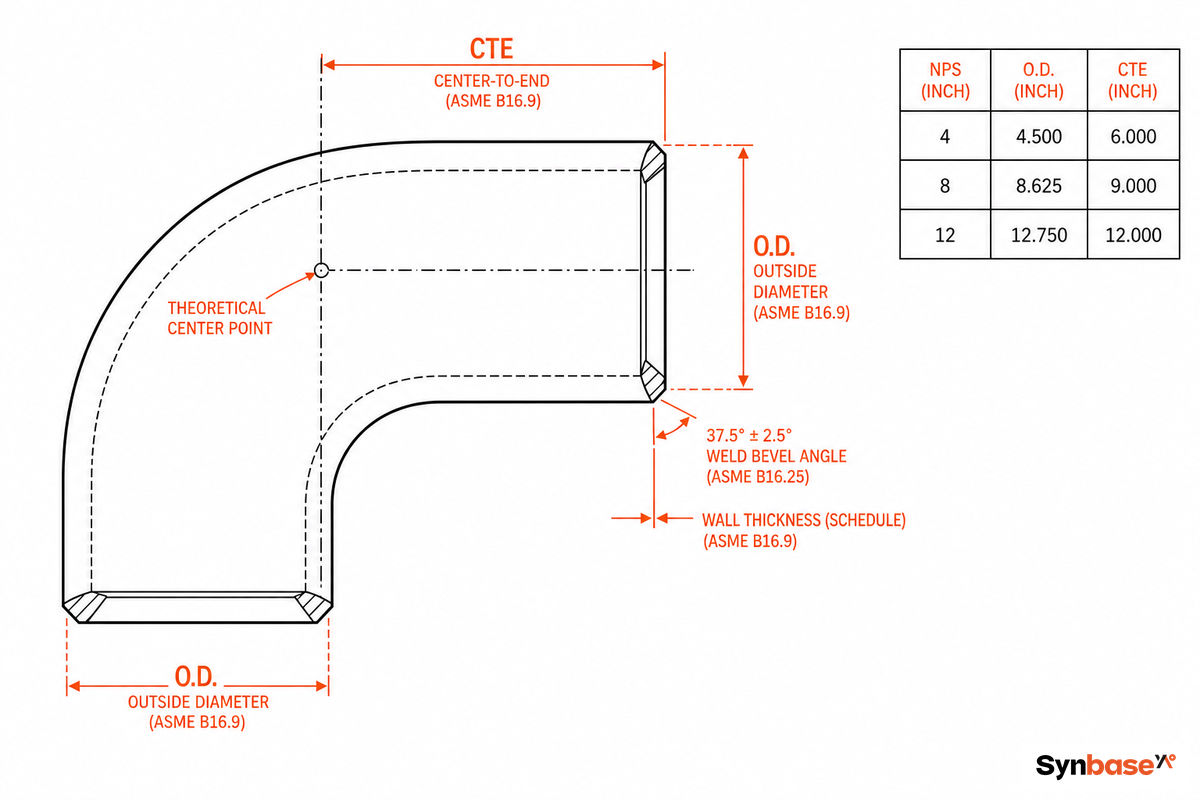
A ASME B16.9 rege as dimensões e tolerâncias dimensionais dos cotovelos; ela não rege a preparação da extremidade para solda. Essa é uma norma separada, a ASME B16.25, que especifica a geometria do bisel da própria junta. Compradores que tratam a B16.9 como a especificação completa deixam passar o fato de que a preparação do bisel é uma segunda variável, controlada de forma independente.
A medida de tomada de um cotovelo de 90° é igual à dimensão do centro à extremidade, que é igual ao raio: um cotovelo de 90° de raio longo NPS 4 tem 1,5 × 4″ = 6-inch de tomada. O valor publicado do centro à extremidade de um cotovelo de 45° não é a medida de tomada para fabricação; o recuo de corte real deriva da geometria de deslocamento de 45° do seu spool específico, portanto ler o valor da tabela como comprimento de corte em um cotovelo de 45° produz um tubo com comprimento incorreto. Confira suas próprias dimensões com uma calculadora de tomada do centro à extremidade antes de cortar um spool.
| NPS | D.E. (mm) | 90° LR (mm) | 90° SR (mm) | 45° LR (mm) |
|---|---|---|---|---|
| ½″ | 21.3 | 19 | 13 | 16 |
| ¾″ | 26.7 | 29 | 19 | 19 |
| 1″ | 33.4 | 38 | 25 | 22 |
| 1½″ | 48.3 | 57 | 38 | 29 |
| 2″ | 60.3 | 76 | 51 | 35 |
| 3″ | 88.9 | 114 | 76 | 51 |
| 4″ | 114.3 | 152 | 102 | 64 |
| 6″ | 168.3 | 229 | 152 | 95 |
| 8″ | 219.1 | 305 | 203 | 127 |
| 12″ | 323.8 | 457 | 305 | 190 |
| 24″ | 610.0 | 914 | 610 | 381 |
A espessura da parede segue o schedule do tubo, e carbono e inoxidável usam sistemas de schedule completamente diferentes; especifique-os separadamente para que a parede do cotovelo corresponda à do tubo na solda.
- Carbono/baixa liga (A234) → regido pela ASME B36.10: STD, 40, 80 (XS), 120, 160, XXS
- Inoxidável (A403) → regido pela ASME B36.19: 5S, 10S, 40S, 80S
O risco de ajuste na montagem de importações é uma reclamação documentada e recorrente dos compradores, não uma hipótese: erros na seleção de conexões em tabelas dimensionais causam falhas de solda, restrições de fluxo e retrabalho caro de tubulação, e relatos de erros de instalação destacam repetidamente a substituição do grau ou da dimensão errada na etapa de ajuste. Fichas técnicas de fornecedores de importação de baixo custo mais frequentemente trocam as linhas de 3 e 4 polegadas, invertendo um valor de espessura de parede ou de centro à extremidade; cortar a tomada de 152 mm para 102 mm deixa uma folga que nenhum soldador consegue fechar no local.
Como são fabricados os cotovelos de solda de topo: conformação, tratamento térmico e certificação da usina
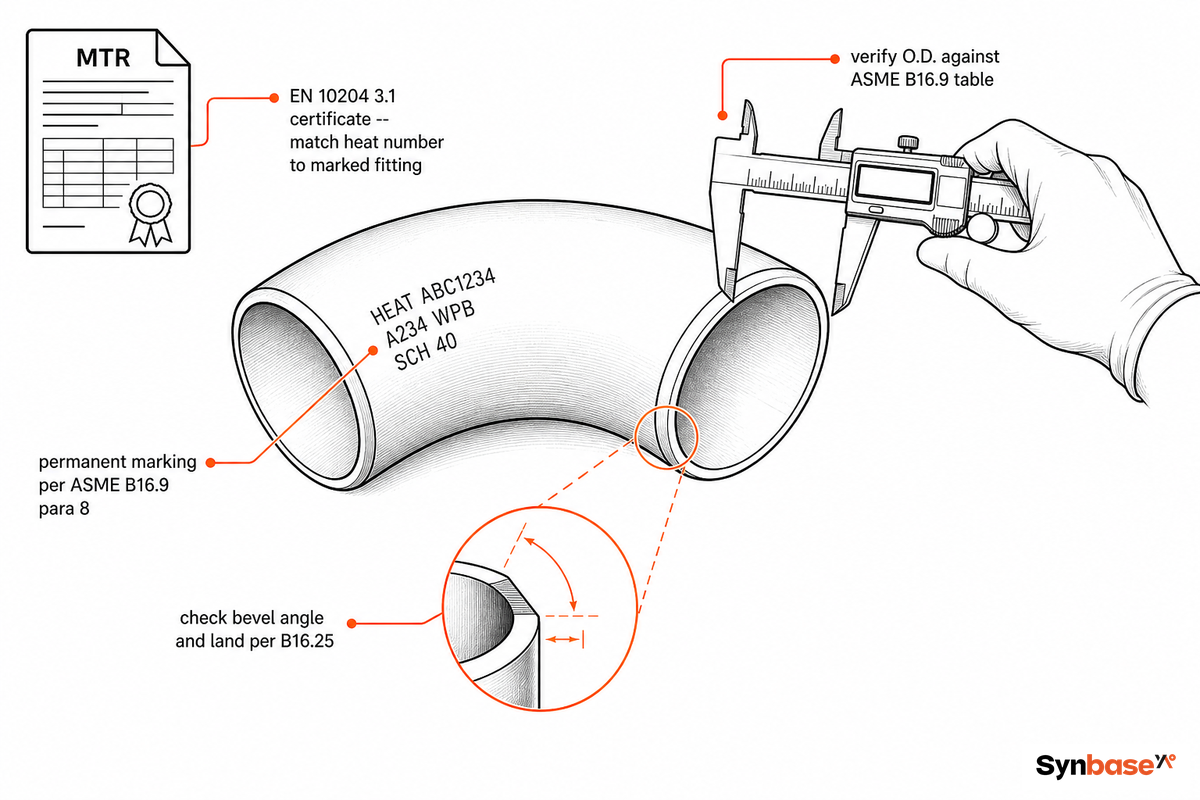
Os cotovelos são conformados a quente por empurramento sobre mandril ou prensa hidráulica, a partir de tubo-mãe sem costura ou soldado, e depois dimensionados, biselados e tratados termicamente conforme o requisito do grau. A rota de conformação afeta diretamente a peça acabada: cotovelos empurrados sobre mandril mantêm controle mais rigoroso da parede no extradorso (raio externo da curva), enquanto cotovelos prensados a quente são adequados para paredes mais espessas e diâmetros maiores.
- ✓ A conformação de um cotovelo produz inerentemente uma parede desigual por razões mecânicas, não por defeito: o extradorso se alonga e afina, enquanto o intradorso (raio interno) se comprime e engrossa
- ✓ O parágrafo 304.2.1 da ASME B31.3 estabelece a regra aplicável: após a conformação, uma curva deve manter uma espessura mínima de parede igual à exigida pelo tubo reto nas mesmas condições de projeto
- ✓ A mesma lógica de controle da parede se aplica a reduções concêntricas, nas quais a zona de transição é a seção análoga que limita o projeto
“Tratamos o extradorso como a parede que limita o projeto, e não a linha de centro, porque a corrosão acelerada pelo escoamento remove cerca de 0,1–0,5 mm por ano em uma linha agressiva de aço-carbono. Dimensionamos o raio e o schedule para a parede que sobreviverá dez anos na curva externa e depois verificamos contra o mínimo da B31.3, nunca contra um número inventado para a conexão.”
Equipe de engenharia de OCTG e conexões para tubos da Synbase
Na parte de certificação, a EN 10204 define quatro níveis distintos, e confundi-los é um erro comum de pedido:
| Nível | O que certifica |
|---|---|
| 2.1 | Uma declaração de conformidade, sem dados de ensaio |
| 2.2 | O relatório da própria usina sobre dados de lote não específico |
| 3.1 | Resultados assinados pela usina e rastreáveis à corrida do material efetivamente enviado (mínimo para tubulação de pressão) |
| 3.2 | Um 3.1 assinado conjuntamente por um inspetor independente de terceira parte (SGS, BV, TUV) |
Lista de verificação da especificação do cotovelo em 4 variáveis
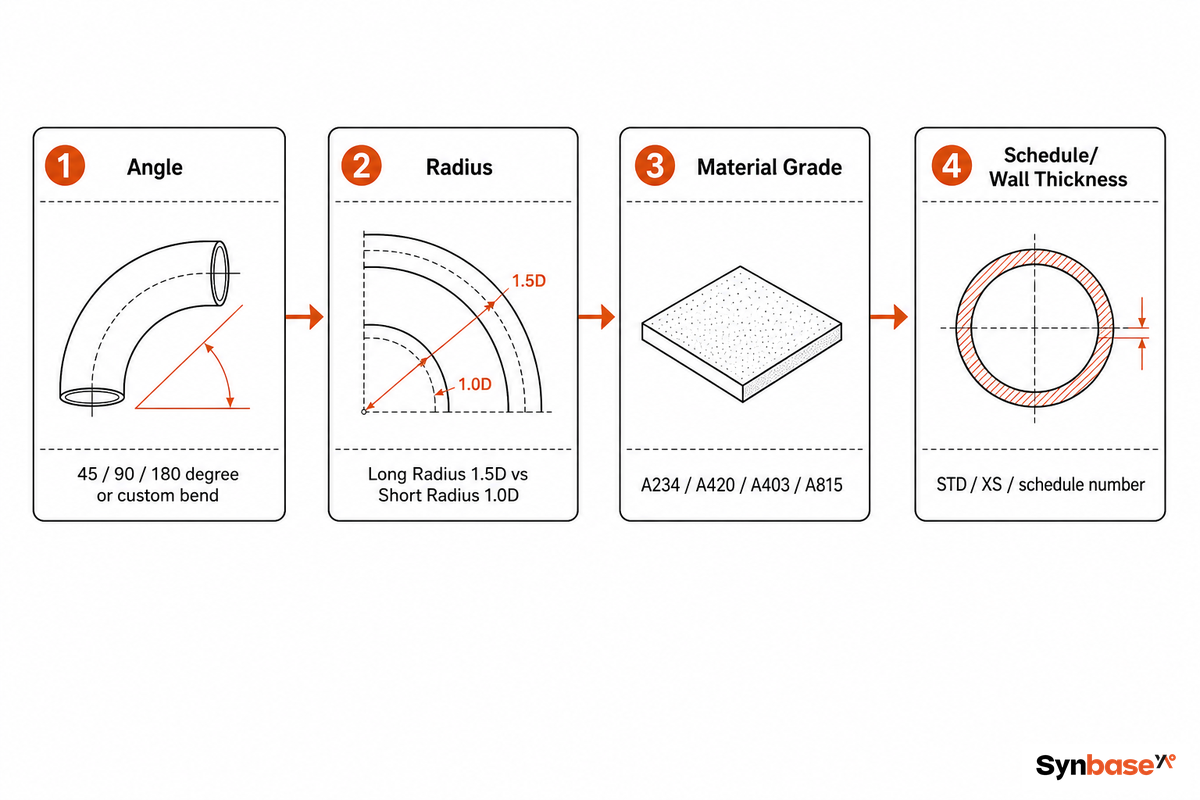
A maioria das reclamações de embarques errados remonta a uma linha de RFQ que especificou três das quatro variáveis exigidas e deixou o fornecedor definir a quarta. Ângulo, raio, grau do material e schedule precisam estar juntos na linha.
- ✓ Ângulo45°, 90° ou 180°; especifique explicitamente, não presuma 90°
- ✓ RaioLR ou SR; omitir essa informação faz algumas usinas adotarem LR e outras, SR
- ✓ Grau do materialdesignação ASTM exata (A234 WPB, e não apenas “aço-carbono”)
- ✓ Scheduledeve corresponder à espessura de parede do tubo conectado na solda, ou a junta não ficará alinhada
Um seletor de grau por serviço pode detectar uma variável de material ausente antes do envio da RFQ. Por exemplo, uma linha de RFQ de cliente que diga “cotovelo A234 de 6 polegadas” ainda não informa duas das quatro variáveis: ângulo e schedule; na melhor hipótese, isso acionará uma ligação de acompanhamento do fornecedor e, na pior, um embarque com schedule errado se o fornecedor adotar um padrão em vez de perguntar.
Suprimentos: compra direta da usina versus distribuidor, níveis de MTC e custo posto
O custo posto é uma composição, não um preço de etiqueta: preço unitário direto da usina, menos a margem do distribuidor, mais frete marítimo, mais imposto de importação (incluindo qualquer direito antidumping), mais desembaraço aduaneiro e manuseio de última milha.
- O volume do pedido se aproxima de uma quantidade de contêiner ou de projeto, e não de uma pequena retirada fracionada
- O prazo de entrega permite frete marítimo, sem necessidade urgente na mesma semana
- Você pode organizar (ou a usina pode apoiar) uma inspeção antes do embarque por SGS, BV ou TUV
- Você compra para um mercado de exportação ou para um projeto fora do país que aplica direitos sobre o país de origem
Se a maioria dessas respostas for “sim”, a economia da compra direta da usina normalmente vence; se forem principalmente “não” — pequena quantidade, urgência, sem acesso à inspeção — um distribuidor doméstico costuma ser a melhor escolha, apesar da margem.
Leia a linha de direitos antes de comparar preços unitários
Os compradores dos EUA precisam verificar especificamente a linha de direitos: uma ordem antidumping abrange determinadas conexões de tubos de aço-carbono para solda de topo com diâmetro interno inferior a 14 polegadas, provenientes de vários países, incluindo a China, e não é uma regra geral para todos os cotovelos de solda de topo nem para todas as dimensões. Essa ordem permaneceu ativa por meio de revisões administrativas periódicas e investigações antievasão, incluindo uma decisão sobre conexões processadas no Vietnã usando material bruto de origem chinesa; uma ordem antidumping separada e distinta, que abrange conexões de solda de topo de aço inoxidável (não aço-carbono) especificamente da Itália, ainda estava sob revisão quando foi publicado um aviso de revogação em 2025. Inclua o direito aplicável na comparação do custo posto; não o desconsidere.
- ✓ Avalie o fornecedor como faria com qualquer nova relação com uma usina
- ✓ Estabeleça EN 10204 3.1 (ou 3.2 para serviço crítico) como condição do pedido de compra, e não como algo posterior
- ✓ Agende uma inspeção antes do embarque no primeiro pedido, antes que o contêiner deixe o porto
- ✓ Confirme por escrito o prazo de entrega e a documentação de alta qualidade da usina antes de liberar as condições de pagamento
Panorama do setor: o que está mudando no suprimento de cotovelos de solda de topo
A mudança mais concreta que os compradores devem acompanhar nos próximos 1–2 anos não é uma projeção de tamanho de mercado, mas a fiscalização. O processo antidumping/antievasão sobre conexões de tubos de aço-carbono para solda de topo permaneceu ativo por anos além da ordem original, com questões sobre o país de processamento (como a decisão sobre o Vietnã) ainda sendo litigadas caso a caso, e uma ordem separada sobre conexões inoxidáveis da Itália permanecendo em revisão até 2025. Esse padrão — escrutínio contínuo das rotas de transbordo e processamento adicional — é o sinal decisivo para as decisões de suprimentos de 2026-2027, não um gráfico de CAGR.
- ✓ Relatórios de pesquisa de mercado projetam crescimento em todo o setor para conexões de solda de topo de carbono e inoxidável na próxima década, impulsionado pela demanda de petróleo e gás, química e indústria em geral; trate esses números apenas como contexto direcional
- ✓ Eles vêm do mesmo pequeno grupo de empresas de pesquisa de mercado citado por todos os concorrentes e não dizem nada sobre a exposição da sua cadeia de suprimentos a direitos ou sobre o risco de evasão de um determinado exportador
- ✓ Para o tubo ao qual a maioria desses cotovelos é soldada, consulte o guia do comprador de tubos de linha API 5L
Perguntas frequentes: cotovelos de solda de topo
P: Qual é a diferença entre um cotovelo de raio longo e um cotovelo de raio curto?
Ver resposta
P: Qual é o avanço de um cotovelo de raio longo, de 90 graus e 4 polegadas?
Ver resposta
P: Um cotovelo para solda de topo é sem costura (SMLS) ou soldado?
Ver resposta
P: Qual é a diferença entre A234 WPB e WPC?
Ver resposta
P: O NPS é igual ao diâmetro externo real?
Ver resposta
P: Qual é a diferença entre conexões sem costura e conexões para solda de topo?
Ver resposta
Referências e fontes
- ASME B16.9 — Conexões forjadas para solda de topo fabricadas em fábrica — American Society of Mechanical Engineers
- Visão geral do Comitê de Normas ASME B16 — American Society of Mechanical Engineers
- Projeto para pressão da ASME B31.3 — espessura mínima de parede em curvas — ASME Digital Collection
- Conexões de tubos de aço-carbono para solda de topo da China: escopo da ordem antidumping — U.S. Federal Register / Department of Commerce
- Continuação das ordens de direitos antidumping: conexões de tubos para solda de topo do Brasil, Japão, Taiwan, Tailândia e China — U.S. Federal Register
- Conexões de tubos de aço-carbono para solda de topo: revisão de cinco anos (sunset), publicação 5276 — U.S. International Trade Commission
- Conexões de tubos de aço inoxidável para solda de topo da Itália: revisão do direito antidumping, 2024–2025 — U.S. Federal Register
- Tabela do fator K de conexões de tubos (método Crane TP-410) — SimuPipe Engineering Reference
- Referência de geometria e espessura de parede de cotovelo para solda de topo — WERMAC Piping Engineering Reference
- Compreendendo as curvas em sistemas de transporte pneumático — Busada Technical Paper
Artigos relacionados
- Cotovelo para solda de topo (90°/45° LR/SR) — especificação completa do produto e cotação — tabelas de dimensões, calculadoras e preços diretos da usina
- Tê para solda de topo: tês iguais e redutores ASME B16.9 — conexões de ramal da mesma família de normas
- Conexões de aço-carbono para solda de topo (A234) — referência completa de graus A234 e tolerâncias
- Redutor concêntrico: dimensões B16.9 e seleção de graus — a conexão de transição dimensional para trechos cotovelo a cotovelo
- Tubo de linha API 5L: o guia completo do comprador — o tubo no qual a maioria dos cotovelos para solda de topo é soldada
- Tubo de perfuração pesado: o guia completo do comprador — guia do comprador OCTG complementar para componentes da coluna de perfuração
Sobre esta análise
Este guia baseia-se no escopo das normas ASME B16.9/B16.25/B31.3, na documentação publicada do U.S. Federal Register e da USITC sobre ordens antidumping, no método de coeficiente de resistência Crane TP-410 e na prática de engenharia de conexões diretamente da usina da Synbase Steel para controle da espessura no extradorso e níveis de certificação EN 10204. Atualizado em julho de 2026 — confirme as edições das normas e as alíquotas dos direitos com seus próprios documentos atuais de suprimentos antes de cotar um projeto. Dúvidas sobre um grau, dimensão ou cenário tarifário específico não abordado aqui são bem-vindas por meio do formulário de cotação acima.
Revisado pela equipe técnica da Synbase Steel.