A junta pup evita que engenheiros de completação cortem e rosqueiem novamente uma junta longa inteira para alcançar uma profundidade de assentamento dois pés menor. Normalmente, são comprimentos de dois a doze pés de tubos de produção, tubos de revestimento ou tubos de perfuração conforme a API 5CT — as extremidades são roscadas para se conectar à coluna em ambos os lados — instalados na coluna para atingir o comprimento total preciso necessário. Quem pesquisa uma junta pup quase sempre chega aqui, mas provavelmente não encontrará alguns dos outros detalhes importantes nas páginas de produtos ou nos textos curtos que alguns fornecedores publicam.
Especificações rápidas
| Comprimentos padrão | 2, 3, 4, 6, 8, 10, 12 ft (Tabela C.27 da API 5CT); personalizados até 20 ft |
| Faixa de DE dos tubos de produção | 2-3/8″ – 4-1/2″, conexões EUE/NUE |
| Faixa de DE dos tubos de revestimento | 4-1/2″ – 13-3/8″, conexões STC/LTC/BTC |
| Graus comuns | J55, K55, N80, L80 (sour), P110 |
| Norma aplicável | API 5CT / ISO 11960, 11ª edição + Adendo 1 de 2025 |
| Variante de linha de fluxo/fraturamento | União hammer (Fig 1502 até 15.000 psi; Fig 1002 até 10.000 psi; a classificação diminui conforme o tamanho da união e o serviço sour/doce) |
O que é uma junta pup — e por que ela não é igual a um saver sub ou crossover sub
Toda junta pup usada em uma coluna OCTG tem o mesmo grau do tubo, tolerância de parede e tipo de conexão da junta longa que substitui — não é uma peça de tubo cortada de qualidade inferior. As juntas de tubos de produção e revestimento Range 2, que normalmente têm de 28 a 32 pés, raramente atingem exatamente a profundidade-alvo de um projeto de poço; a junta pup fecha essa lacuna sem o custo adicional de cortar uma junta inteira.
⚠️ Duas peças diferentes compartilham o mesmo nome
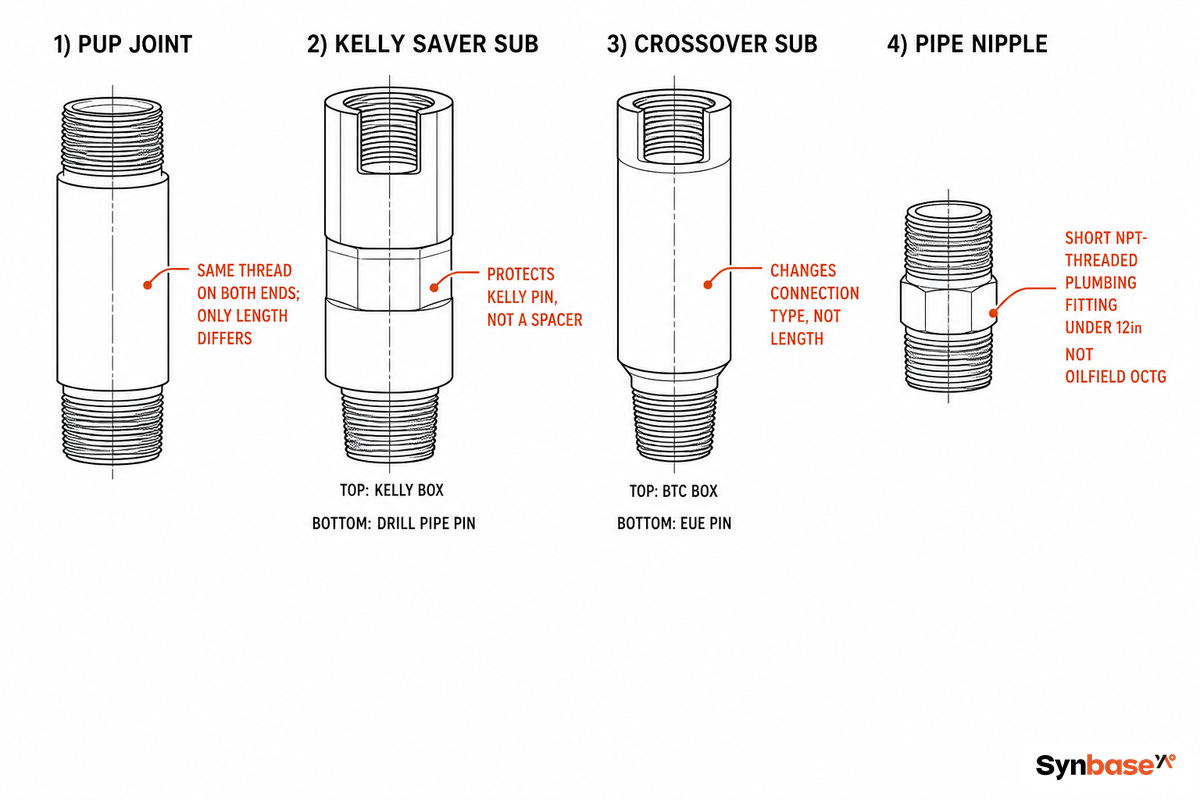
A maioria das páginas de fornecedores chama uma junta pup de “também conhecida como saver sub, espaçador ou pup.” Em um catálogo de OCTG, essa equivalência vaga é comum — mas o léxico de perfuração da IADC define um Kelly Saver Sub, citando a API RP 7G e a API Spec 7-1, como um substituto curto instalado abaixo do kelly para proteger o pino do kelly durante o make-up — um componente de desgaste da coluna de perfuração, não um espaçador para ajuste de comprimento. Uma busca de suprimentos por “saver sub” tem pelo menos a mesma probabilidade de mostrar um protetor de kelly que uma junta pup de OCTG.
Chame isso de mistura entre pup, sub e crossover: isso é apenas a ponta da confusão terminológica, pois outras peças de tubos OCTG, como um crossover sub, são bem diferentes. Enquanto uma junta pup tem a mesma rosca nas duas extremidades, apenas o comprimento é modificado; as roscas de um crossover sub são diferentes em cada extremidade, permitindo conexões como uma caixa BTC e um pino EUE. Essa confusão comum causa erros frequentes ao fazer pedidos para plataformas com vários poços, porque, em uma imagem de catálogo, o crossover e a junta pup podem parecer iguais, mas são usados para resolver problemas diferentes de construção e operação do poço.
- ✔ Junta pup — mesma rosca em cada extremidade; somente o comprimento é alterado
- Crossover sub — uma rosca diferente em cada extremidade; altera a compatibilidade das conexões dos tubos
- Niple de tubo — feito para uso em instalações hidráulicas/tubulações de processo, com rosca NPT e menos de 12 polegadas; não está relacionado aos equipamentos OCTG de campos de petróleo
- Niple de assentamento / luva de circulação — relacionado, mas usado para suspender ferramentas de fundo em uma determinada elevação, não para ajustar o comprimento
- ✔ Colar de perfuração / vareta de sucção / bit sub / blast joint / guia de reentrada de wireline / guia de stabbing — equipamentos relacionados, com finalidades muito específicas ligadas à integridade geral do poço, não ao ajuste de comprimento
As juntas pup são fabricadas conforme a especificação API 5CT usando tubo-mãe API de primeira qualidade com monograma — o mesmo material das juntas longas que substituem, não aparas ou sucata. Em termos simples, juntas pup são seções curtas de tubo — também conhecidas por vários nomes de campo — usadas para ajustar o comprimento de uma coluna ao comprimento preciso exigido. Cada junta é fabricada, tratada termicamente e roscada conforme a mesma especificação do tubo ao qual será conectada, com o comprimento final definido pelo trabalho de espaçamento em questão.
💡 A lógica da pilha de calços
Na prática, essa é a mesma lógica aplicada por uma oficina mecânica a uma pilha de calços: fechar uma folga inferior a 12 in. com uma peça de estoque custa menos do que cortar um comprimento personalizado, pois uma junta inteira mantém a mesma certificação API 5CT de qualquer forma.
Guia de campo lado a lado dos 5 tipos de junta pup
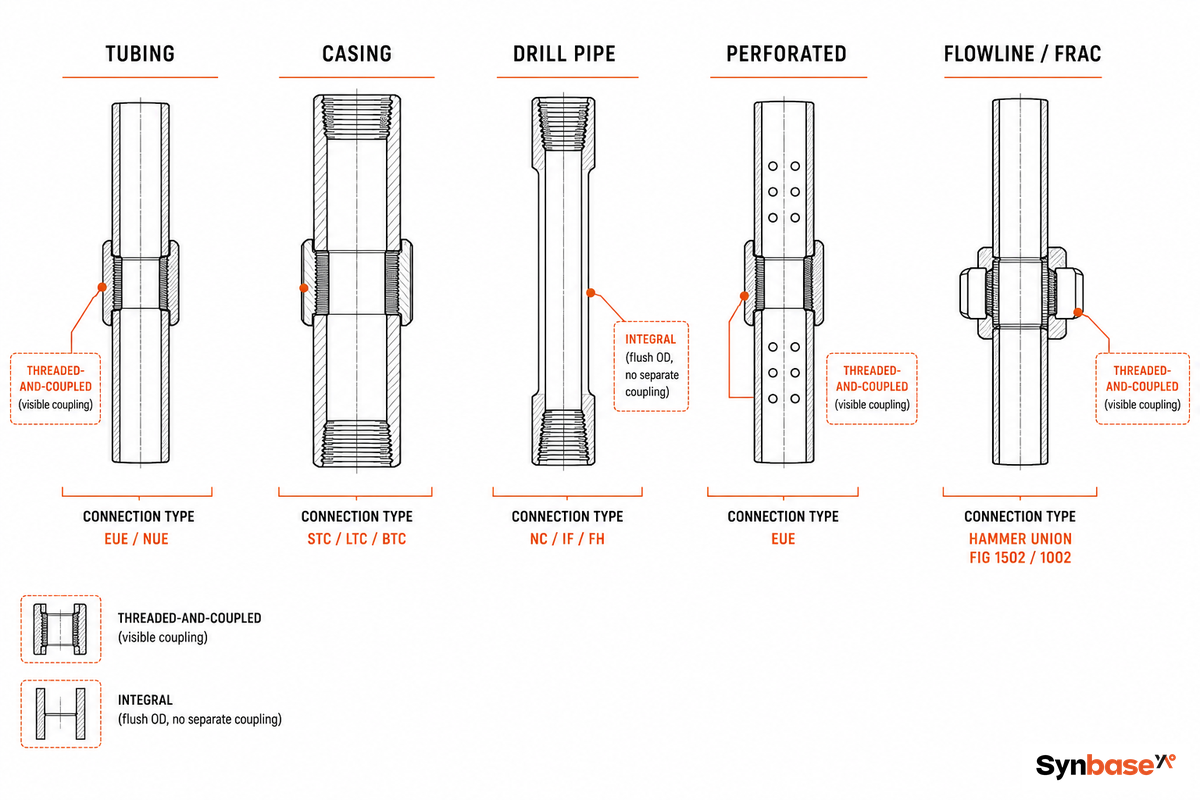
Embora juntas pup de tubos de produção e de revestimento atendam à demanda da maioria das aplicações, outras versões, incluindo variantes de tubo de perfuração, perfurada e de linha de fluxo/fraturamento, podem ser empregadas para atender a requisitos específicos do trabalho. A seguir, um guia de campo de cinco tipos de juntas pup compara as cinco variantes — cobrindo toda a faixa de dimensões abordada neste guia — por aplicação e, dentro dos três tipos de maior volume, por construção (roscada e acoplada padrão versus integral ou premium) — não por dimensão, pois uma lista completa de DE, espessura de parede e peso está disponível em nossa página de produto de juntas pup.
| Tipo | Faixa de DE | Graus | Conexões | Aplicação principal |
|---|---|---|---|---|
| Tubos de produção (T&C) | 2-3/8″ (60,3 mm) – 4-1/2″ (114,3 mm) | J55, N80, L80, P110 | EUE, NUE | Espaçamento da coluna de produção |
| Tubos de produção (integrais) | 2-3/8″ (60,3 mm) – 4-1/2″ (114,3 mm) | N80, L80, P110 | Integrais flush/semi-flush | Completações críticas em termos de folga |
| Tubos de produção (premium/VAM) | 2-3/8″ (60,3 mm) – 4-1/2″ (114,3 mm) | L80, P110 | VAM premium, estanque a gás | Completações sour / HPHT |
| Tubos de revestimento (T&C) | 4-1/2″ (114,3 mm) – 13-3/8″ (339,7 mm) | J55, K55, N80, L80, P110 | STC, LTC, BTC | Ajuste da coluna de revestimento |
| Tubos de revestimento (integrais) | 4-1/2″ (114,3 mm) – 13-3/8″ (339,7 mm) | N80, L80, P110 | Integrais flush/semi-flush | Colunas de liner, anular restrito |
| Tubo de perfuração (T&C) | 2-3/8″ (60,3 mm) – 6-5/8″ (168,3 mm) | E75, X95, G105, S135 | NC, IF, FH | Espaçamento da BHA / posicionamento de ferramentas |
| Tubo de perfuração (integral) | 2-3/8″ (60,3 mm) – 6-5/8″ (168,3 mm) | X95, G105, S135 | Integrais flush/semi-flush | BHA para poços estreitos / folga restrita |
| Perfurada | 2-3/8″ (60,3 mm) – 4-1/2″ (114,3 mm) | J55, N80 | EUE | Elevação de gás, circulação, controle de fluxo |
| Linha de fluxo / fraturamento | 2″ (50,8 mm) – 4″ (101,6 mm) (tamanho da união) | Aço-liga (4130 ou equivalente) | União hammer (Fig 1502/1002) | Equipamento de alta pressão de superfície: fraturamento, cimentação, testes de poço |
💡 Integral versus roscado e acoplado
Qualquer um dos cinco tipos acima pode ser construído de forma integral em vez de roscado e acoplado: a conexão é formada diretamente no corpo do tubo, em vez de depender de uma luva de união separada, proporcionando um perfil de DE flush ou semi-flush. Isso é importante em poços críticos quanto à folga — colunas de liner e completações com anular restrito — nos quais o DE maior de uma luva não passaria. Fora desses trabalhos, a construção roscada e acoplada padrão custa menos e é enviada mais rapidamente.
Todas as juntas pup são fornecidas com conexões roscadas nas duas extremidades, projetadas para se engatar com precisão e consistência independentemente do tamanho, dentro do estoque de tubos de produção de uma usina — desde juntas pup de pequeno diâmetro até juntas pup de revestimento de grande diâmetro, com dimensões de DE de até 13-3/8 polegadas. Os graus são frequentemente registrados de forma intercambiável como J-55/P-110 ou J55/P110, conforme a preferência do fabricante, e roscas premium como VAM ampliam a família padrão EUE/NUE/STC/LTC/BTC para requisitos de colunas de produção de alta pressão e estanques a gás. Seu processo de fabricação segue o mesmo caminho de garantia da qualidade de um tubo de comprimento total — seleção do material, tratamento térmico, rosqueamento de precisão em cada polegada de engate e ensaio de pressão hidrostática —, e cada junta pup passa pela mesma inspeção do tubo-mãe; esse processo de produção é detalhado na seção de verificação abaixo.
📐 Como ler uma ficha de especificação de junta pup
As especificações de juntas pup normalmente listam comprimentos de estoque de 2, 3, 4, 6, 8, 10 e 12 pés. O comprimento específico e o comprimento total da coluna são ajustados à exigência de espaçamento do poço, não estimados.
Os tubos de produção e demais tubos usados na maioria dos trabalhos vêm do mesmo estoque de tubos de aço de primeira qualidade que as juntas de comprimento total, nunca de tubos de linha — um produto de menor pressão destinado ao serviço de coleta e transmissão de superfície API 5L, não às condições de campos de petróleo no fundo do poço. Alguns fornecedores ainda chamam uma junta pup por outro nome — ela também é conhecida como saver sub, espaçador ou pup —, e cada junta é fabricada e passa pelo mesmo ensaio hidráulico de pressão e inspeção de roscas do tubo-mãe antes de ser enviada para operações de perfuração e produção de petróleo e gás.
Por que a maioria dos guias de compra ignora as juntas pup de linha de fluxo e fraturamento
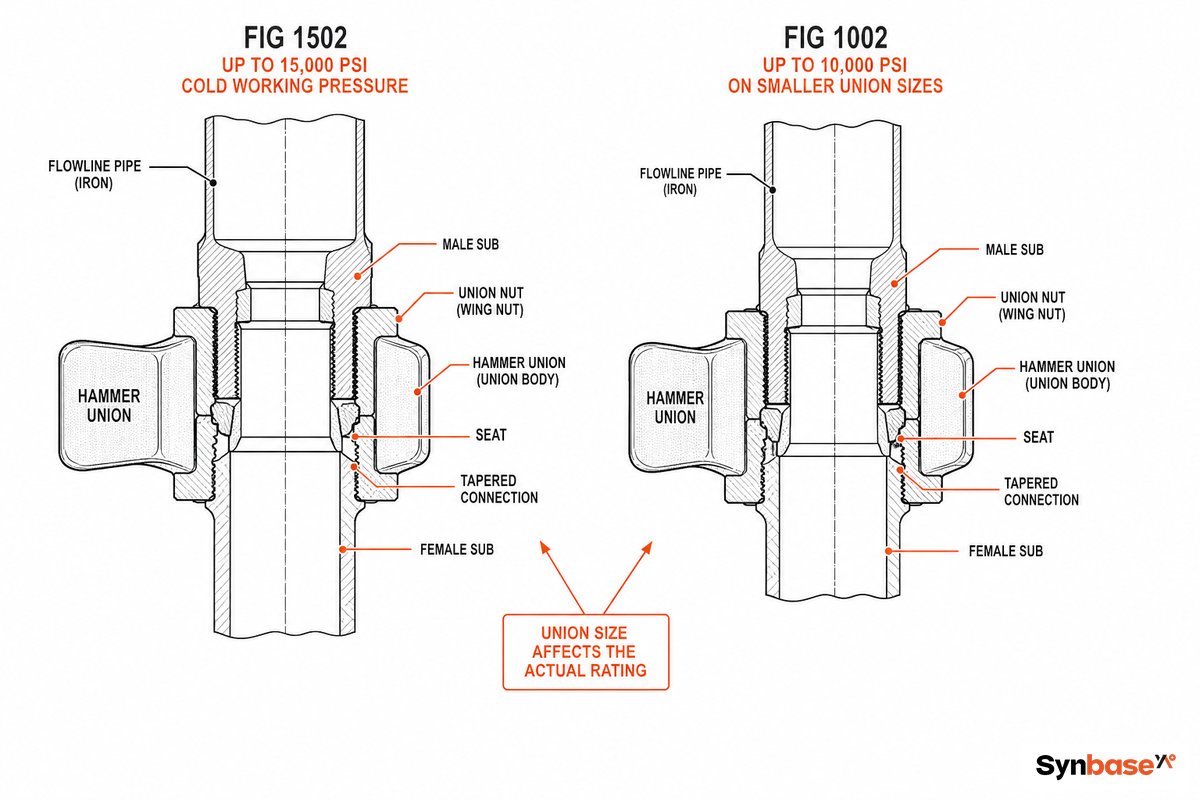
Este é o ponto cego das juntas pup de linha de fluxo: todos os sites concorrentes abordam juntas pup de tubos de produção, revestimento e perfuração e depois param — nenhum cobre o segmento de linha de fluxo/fraturamento, que usa uma família de conexões completamente diferente: uniões hammer, classificadas pelo número da figura, e não pelo tipo de rosca. Os compradores encontram com mais frequência a Fig 1502 (até 15.000 psi) e a Fig 1002 (até 10.000 psi em tamanhos menores), confirmadas nas fichas técnicas de quatro fabricantes:
- Fig 1502 – pressão de trabalho a frio de 15.000 psi
- Fig 1002 – até 10.000 psi de pressão de trabalho a frio em tamanhos menores de união
⚠️ A classificação não é um único número
As classificações de ambas as figuras diminuem à medida que o tamanho da união aumenta e o serviço se torna mais corrosivo. Por exemplo, uma união Fig 1002 de 5 in. é comumente catalogada com pressão de trabalho a frio de 7.500 psi para serviço padrão — e ainda menor, cerca de 5.000 psi, para serviço com gás sour —, muito abaixo dos 10.000 psi anunciados que alguns tamanhos menores suportam. Consulte a tabela de tamanho e serviço do fabricante para a união específica antes de finalizar uma especificação, e não apenas o nome da família. O eTool de perfuração da OSHA sinaliza exatamente essa incompatibilidade como um risco conhecido em campo: uniões hammer Fig 602 e Fig 1502 podem se acoplar fisicamente apesar da diferença de classificação de pressão e então suportar apenas a classificação inferior — um encaixe mecânico que não dá nenhum aviso de que está incorreto.
As juntas pup de linha de fluxo especificadas para Fig. 1502 frequentemente usam aço-liga 4130 ou equivalente — uma metalurgia diferente da escala de graus J55-P110 que rege as juntas pup de tubos de produção e revestimento no fundo do poço, porque o ambiente de serviço é diferente: equipamento de alta pressão exposto na superfície, e não um ambiente de poço. Confirme o número da figura, o tamanho da união e a classificação de pressão antes de pedir uma “junta pup” para um conjunto de fraturamento, em vez de uma aplicação de fundo de poço — uma incompatibilidade nesse ponto é um problema de integridade de pressão na superfície, não um inconveniente de espaçamento.
Seleção de graus e serviço sour — correspondência da metalurgia ao poço, não apenas ao limite de escoamento
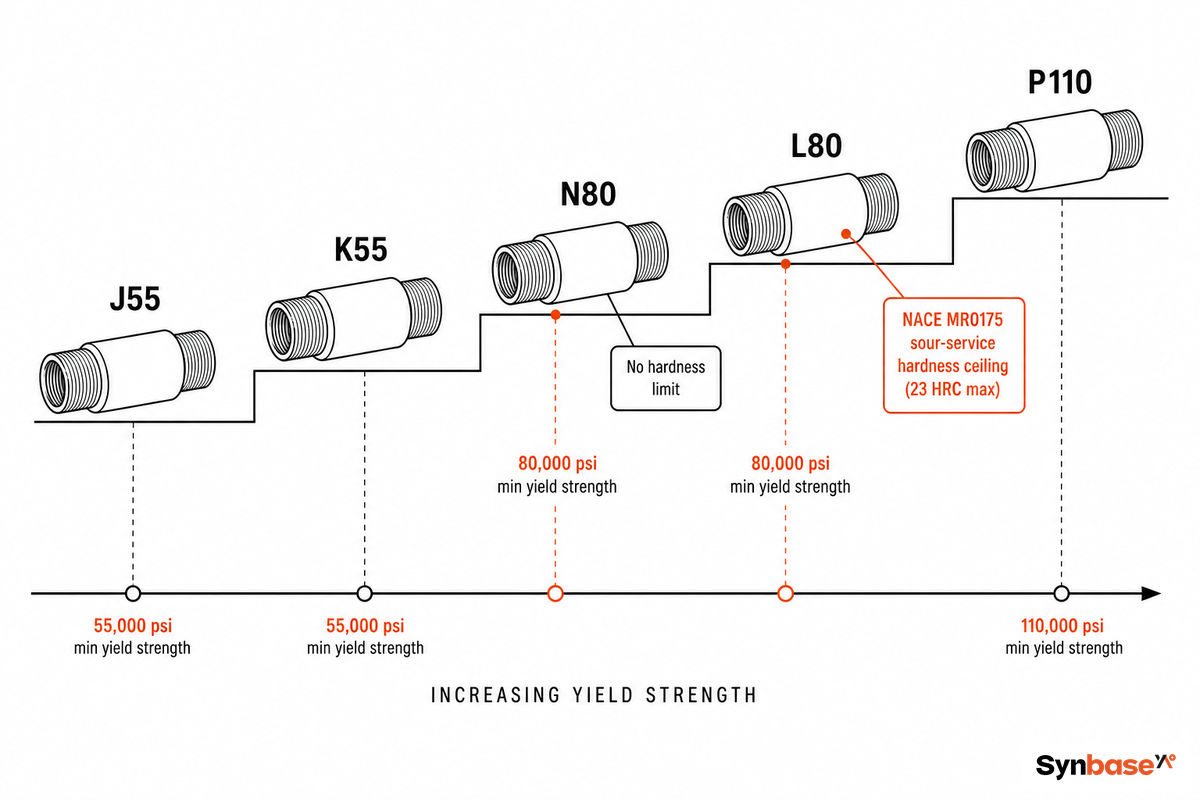
O grau de cada junta pup deve ser igual ou superior ao grau da coluna-mãe — nunca inferior. Confiar apenas na resistência ao escoamento para comparar graus é uma armadilha para compradores.
| Condição | Grau recomendado | Por quê |
|---|---|---|
| Profundidade < 8,000 ft, sem H₂S | J55 | Menor custo; o aço-carbono normalizado atende ao caso de carga |
| 8.000–12.000 ft, sem H₂S | N80 | Temperado e revenido, maior resistência ao escoamento para o peso suspenso em maior profundidade |
| 8.000–12.000 ft, com H₂S presente | L80 | Limite de dureza qualificado pela NACE MR0175, e não apenas resistência ao escoamento |
| > 12.000 ft ou > 10.000 psi | P110 | Maior resistência ao escoamento disponível em estoque padrão para poços profundos e de alta pressão |
N80 e L80 são cotados com resistência mínima ao escoamento de 80.000 psi, um ponto de confusão para muitos. A dureza é a distinção que realmente importa no serviço sour: conforme a própria documentação API 5CT, o L80 deve atender a um requisito de dureza máxima da NACE MR0175, enquanto o N80 não impõe limitação de dureza aos seus usuários. Substituir L80 por N80 em um ambiente com H₂S porque os valores de escoamento coincidem é uma verdadeira armadilha de segurança, não uma formalidade burocrática.
📐 Além do L80
O Adendo 1 da API Spec 5CT, 11ª edição (maio de 2025) torna mais rigorosos os requisitos de repetição de ensaio de dureza — números médios de dureza entre 29.0 e 31.0 HRC exigem novo ensaio — em toda a família de graus para serviço sour, e não apenas no L80: juntas pup C90, T95 e C110 estão sujeitas ao mesmo escrutínio orientado pela NACE MR0175/ISO 15156-2.
O serviço sour é definido pela pressão parcial, e não por uma porcentagem de destaque. O limite de fase gasosa amplamente citado na NACE MR0175/ISO 15156 é de 0,05 psia de pressão parcial de H₂S; portanto, uma corrente com leitura de “1.000 ppm H₂S” é sour a 100 bar de pressão total e pode não ser a 1 bar — o valor em ppm, sozinho, nunca responde à pergunta.
“Submetemos as juntas pup para serviço sour ao limite de 22 HRC da NACE, e não ao limite de 23 HRC da API, porque, em um pedido para exportação, a especificação do projeto geralmente faz referência às duas normas, e o número menor prevalece. Preferimos revenir novamente uma corrida internamente a enviar um L80 que passe na API e falhe na cláusula da NACE do cliente na sonda.”
— Equipe de Engenharia OCTG da Synbase
Por que o comprimento exato importa — o cálculo de espaçamento pé a pé
Errar o comprimento de uma junta pup causa três problemas reais, e os três remontam à mesma matemática que a maioria dos guias de compra descreve como uma fórmula sem nunca executar os números. O glossário da OSHA define uma junta pup pela mesma restrição de comprimento — mais curta que uma junta Range 1 (18 ft) — precisamente porque ela existe para fechar uma lacuna que uma junta de comprimento total não consegue fechar.
- Um suspensor de tubos de produção assenta em uma profundidade diferente.
- Uma luva é posicionada dentro da zona de fechamento dos aríetes do BOP, onde eles precisam de um elemento de tubo sobre o qual possam fechar e vedar.
- Um mandril de elevação de gás/ferramenta de perfilagem assenta fora da janela de profundidade especificada
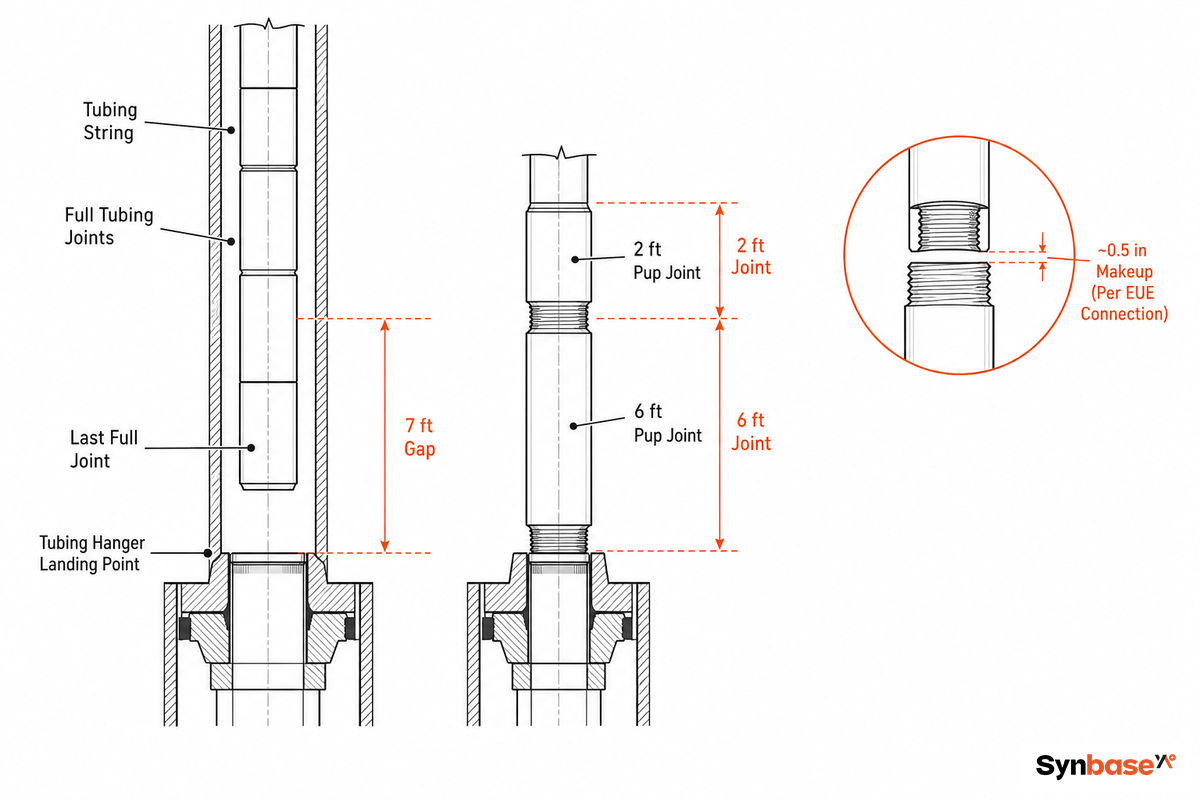
Veja um exemplo calculado. Um engenheiro de completação mediu uma lacuna de 7 ft entre a última junta inteira de tubos de produção Range 2 e a elevação de assentamento do suspensor, usando tubos de produção EUE de 2-7/8″.
- Comece com a lacuna bruta: 7 ft.
- Adicione a perda de make-up da rosca. As próprias fichas técnicas da Synbase indicam cerca de 0.5 in. de make-up por conexão EUE e 1.0 in. por conexão BTC — duas novas conexões (uma em cada extremidade da junta pup) usam aproximadamente 1 in. no make-up de uma junta EUE, portanto o comprimento físico de estoque necessário é de cerca de 7 ft 1 in., e não exatamente 7 ft.
- Escolha comprimentos de estoque, e não um corte personalizado. O estoque padrão inclui 2, 3, 4, 6, 8, 10 e 12 ft, portanto uma junta de 6 ft mais uma de 2 ft cobre a lacuna em dois comprimentos disponíveis, em vez de exigir um pedido de dimensão personalizada.
- Verifique se a pilha total — 6 ft mais 2 ft mais aproximadamente 0.5 in. de make-up total — fica dentro da tolerância do projeto do poço (normalmente a poucos centímetros da profundidade-alvo).
Ter um conjunto de comprimentos em estoque, em vez de adivinhar, compensa aqui: com juntas de 2, 3, 4 e 6 ft disponíveis no local, qualquer requisito de lacuna entre 1 e 15 ft pode ser montado em incrementos de um pé sem pedir dimensões personalizadas. Você pode ter visto o exemplo a seguir — frequentemente com um determinado valor em dólares acrescentado — circulando em várias páginas de juntas pup on-line; trate-o como um exemplo amplamente divulgado, e não como garantia do custo de qualquer poço específico, pois a economia real é a taxa diária da sonda multiplicada pelas horas de rosqueamento novamente evitadas.
Como redigir um pedido de compra de junta pup que não seja devolvido
Uma linha de pedido de compra de junta pup inclui cinco variáveis de uma vez, e a falta de uma delas raramente aparece até que a coluna esteja entrando no poço — momento em que o custo do tempo não produtivo é muito maior que o da própria junta pup.
- Dimensão — DE e peso por pé
- Grau — compatível com a profundidade do poço e a exposição a H₂S
- Conexão — tipo e formato da rosca, não apenas o diâmetro
- Comprimento — usando dimensões de estoque sempre que possível
- ✔ Quantidade — incluindo peças sobressalentes
Uma linha que liste “junta pup, DE 2-7/8, 6,50 lb/ft, L-80, EUE 8rd, 6 ft, Qty 4” contém os cinco itens. A especificação incorreta mais frequente em plataformas com vários poços é sempre definir o tamanho errado da junta pup com rosca de tubo de produção (EUE ou NUE) para a coluna de revestimento, ou vice-versa — EUE e NUE usam DE de tubos de produção com conexões roscadas de ajuste por interferência, enquanto STC, LTC e BTC usam DE de tubos de revestimento, com passo e conicidade de rosca completamente diferentes. O glossário da OSHA define uma luva como o colar que une duas seções de tubo roscadas — exatamente por isso o tamanho e a família de rosca precisam corresponder na linha do pedido, e não apenas estar “próximos o suficiente”. Em uma plataforma movimentada que gerencia uma série de poços, o erro é fácil de cometer e pode só se tornar evidente quando uma equipe começa a fazer o make-up da conexão no piso da sonda.
⚠️ Modo de falha por campo copiado
Um campo de dimensão copiado é a causa-raiz recorrente: um comprador começa com um pedido anterior de uma coluna diferente e atualiza o grau ou o comprimento, mas não o DE e a família de rosca, porque esses dois campos parecem intercambiáveis à primeira vista. Detectar isso antes do envio do pedido — conferindo a dimensão e a família de rosca com o projeto do poço, e não apenas com a linha do pedido — exige uma ligação de cinco minutos para a equipe de engenharia do fornecedor; deixar passar e descobrir no campo significa um atraso medido em horas, não minutos, em um poço cujo custo de diária torna essa hora cara.
⚠️ Nunca misture pesos
Introduzir uma junta pup de 6,50 lb/ft em uma coluna de 4,70 lb/ft cria uma mudança abrupta na espessura de parede — um concentrador de tensões que o projeto não considerou. Iguale exatamente o peso por pé, e não apenas o DE.
Verificação do que você recebeu — certificados da usina, marcação de transferência e perguntas que detectam falsificações
Uma junta curta estampada com API 5CT não é a linha de chegada — é o ponto de partida. Há mais maneiras de verificar se o que chegou ao pátio corresponde ao documento do que informações no certificado.
- Confirme o monograma API da usina na Lista Composta da API — certifique-se de que esteja ativo e aplicável à dimensão, ao grau e ao tipo de conexão do seu pedido.
- Obtenha o relatório mais recente da auditoria de supervisão da API e o Certificado de Autoridade do Monograma do Produto.
- Solicite um relatório 3.1 (autocertificado pela usina) ou 3.2 para aplicações críticas (certificado por terceira parte pela SGS, BV ou TV) — espere acrescentar de 2 a 4 semanas ao prazo de entrega.
- Verifique se as marcações físicas (grau, diâmetro externo, peso, número da corrida, fabricante) correspondem ao Certificado de Ensaio da Usina — não à lista de embalagem.
É aqui que começa a grande maioria dos problemas reais: quando uma usina corta um tubo de comprimento total para o comprimento de uma junta curta, o número da corrida e a marcação do grau são cortados junto com a sobra; por isso, a peça precisa ser remarcada — prática chamada marcação de transferência.
📐 Nota de engenharia
A Synbase informa que mais da metade do que chega à sua oficina de fabricação — estimados 50% — é reprovada na inspeção por perda de rastreabilidade — não por defeito metalúrgico — porque a marcação de transferência está incompleta ou ausente, e não porque o aço esteja fora da especificação. Pergunte diretamente a qualquer fornecedor como ele remarca números da corrida e graus em peças cortadas antes de presumir que o certificado arquivado corresponde à junta em suas mãos.
Um caso de conformidade com o mínimo que vale lembrar: uma junta curta EUE de 2-7/8″ que passou pela certificação completa API 5CT já teve suas roscas gripadas por corrosão em frestas antes mesmo de o corpo do tubo ceder. A conformidade é um ponto de partida para a seleção da conexão e a rastreabilidade, não a linha de chegada.
Manuseio em campo — por que a maioria das falhas de rosca ocorre na sonda, não na usina
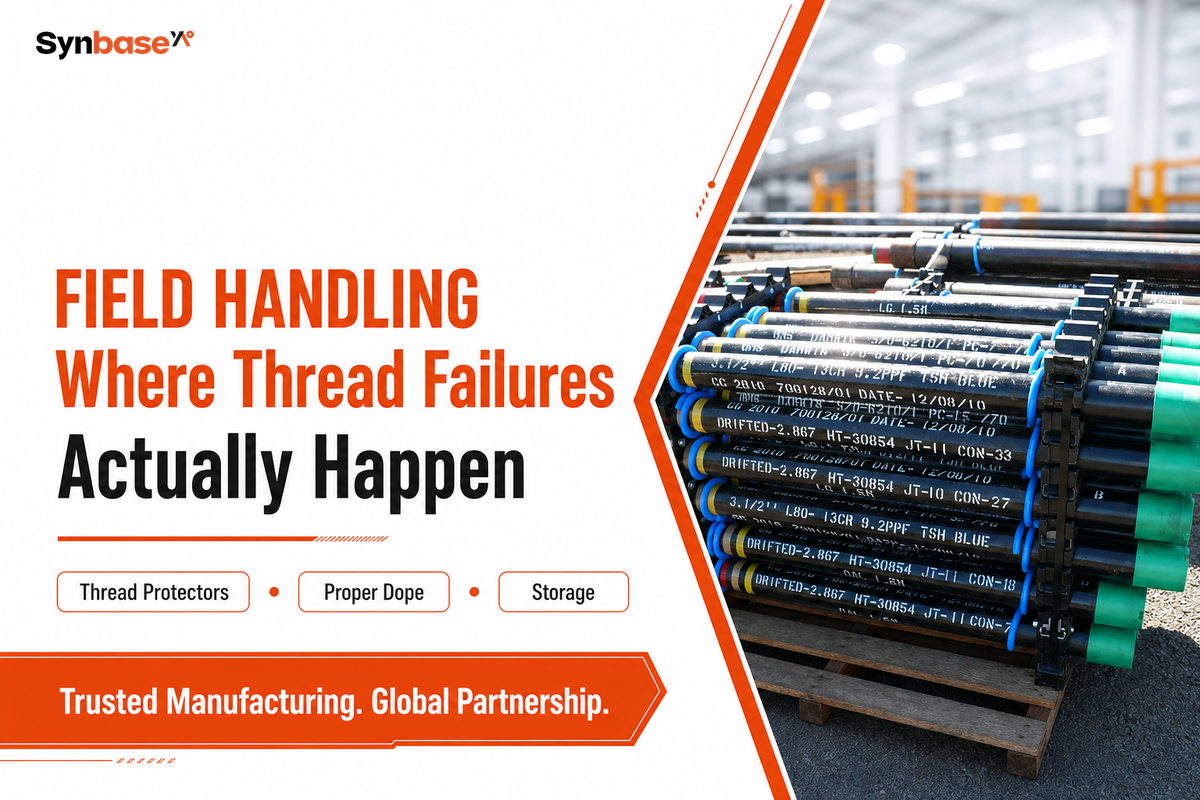
Mesmo que uma conexão roscada por CNC saia da usina dentro de tolerâncias rigorosas de calibração, ainda pode ocorrer falha em campo, pois a maior parte dos danos às roscas acontece depois que a junta curta é despachada.
- ✔ Protetores removidos cedo demais
- Aplicação incorreta do composto, ou quantidade insuficiente.
- Conexão pino-caixa inserida em ângulo, em vez de ser devidamente guiada até o encaixe.
Esses mecanismos de falha explicam por que, em um fórum público de engenharia, um comprador perguntaria diretamente ao fabricante qual era o requisito real de ensaio de pressão para uma junta curta EUE acoplada de 2-7/8” — uma pergunta que jamais precisaria ser feita se esses detalhes estivessem claramente estipulados na certificação. A distância entre “em conformidade com API 5CT” e “verificada para este serviço específico” é o berço das falhas em campo. Os registros federais de incidentes offshore confirmam isso: uma investigação do BOEM sobre falha de equipamento rastreia uma falha de coluna de assentamento diretamente à conexão entre o crossover e a junta curta no topo da coluna — é na junta, e não no corpo do tubo, que essas falhas se concentram.
💡 Dois hábitos de campo que vale a pena adotar
Algumas equipes rosqueiam uma junta curta em um suspensor de revestimento antes do envio para o local, especificamente para deixar espaço suficiente para as tenazes de máquina operarem livremente durante o aperto. Separadamente, mecânicos de ofícios adjacentes mantêm à mão uma junta curta pequena com a conexão exata para usá-la como calibre de rosca ao verificar dimensões de outros tubulares — não é a finalidade projetada da junta, mas uma improvisação de campo realmente útil.
Aplique protetores de rosca em todos os pontos de manuseio, armazene as juntas horizontalmente em racks e não empilhadas sob carga (comprimentos curtos podem estar mais sujeitos à flexão do que tubulares de comprimento total) e lubrifique as roscas com um composto aprovado pela API até o aperto final. Nada disso aparece na ficha de especificações, mas cada elemento determina se uma conexão perfeita na usina resistirá no fundo do poço.
Perspectivas do setor — o que está mudando na demanda por juntas curtas OCTG
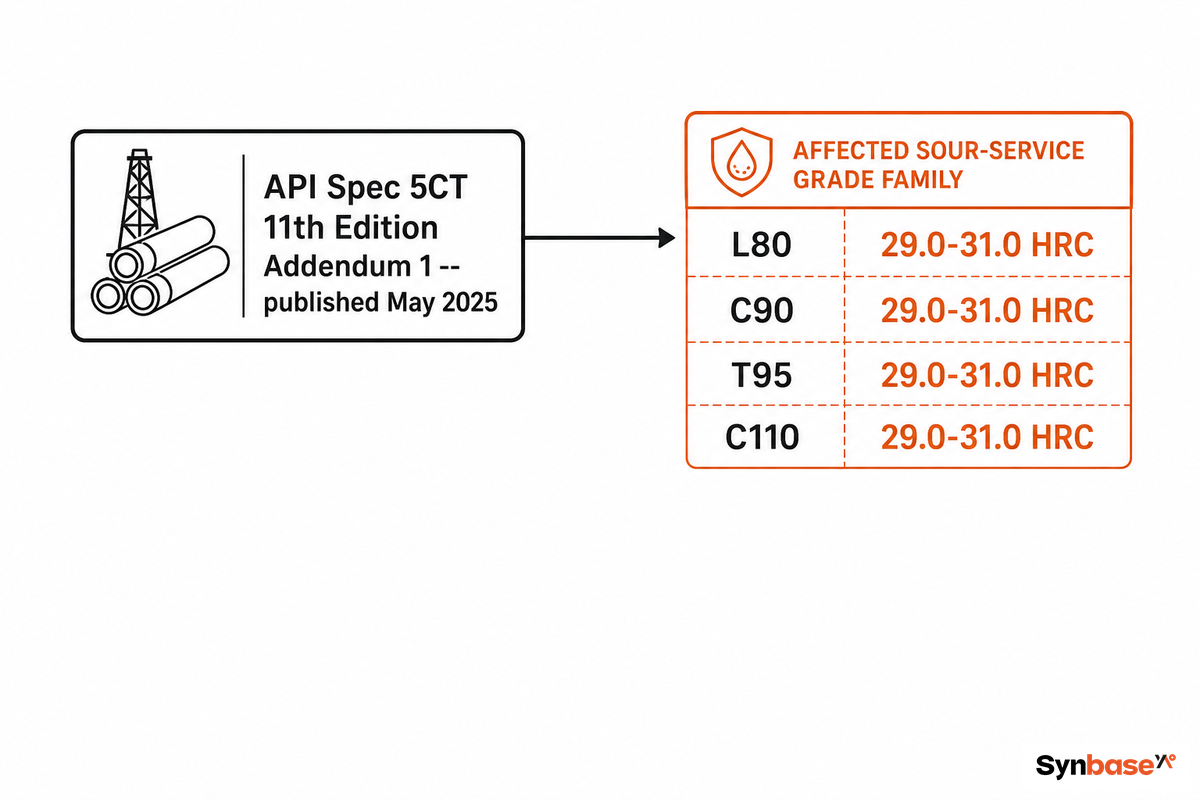
Atualizado em julho de 2026. A mudança mais clara para compradores de juntas curtas neste ano não é a demanda, mas o endurecimento dos requisitos de conformidade. Especificação API 5CT, 11ª edição, Adendo 1, publicada em maio de 2025, reforça ainda mais os controles de fabricação de revestimentos e tubos, acrescentando novas faixas de reteste de dureza para a família L80/C90/T95/C110 de serviço ácido.
Para as equipes de suprimentos, isso significa que a licença atual do monograma API de uma usina e a data de sua auditoria de supervisão mais recente merecem ser reconfirmadas em cada pedido de 2026, sem presumir que tenham sido mantidas desde uma compra anterior.
Para o tamanho geral do mercado, três relatórios independentes de pesquisa de mercado consultados para este guia convergem em cerca de $594-$605 milhões em 2025, com taxas de crescimento de cerca de 6,5%-6,7% ao ano projetadas para a primeira metade da próxima década. Isso deve ser usado como orientação de mercado, e não como previsão precisa de volume para pedidos individuais.
Uma estimativa online adicional alegou uma taxa de crescimento de 14,3% especificamente para o segmento de juntas curtas de tubos — muito fora da faixa das três estimativas independentes acima e excluída deste número como um valor atípico, em vez de ser incluída na média.
Conclusão prática para campanhas de perfuração e completação de 2026-2027: padrões de fabricação mais rigorosos, combinados com o contínuo desenvolvimento do xisto norte-americano e a atividade de perfuração no Oriente Médio, impulsionarão uma tendência de as usinas priorizarem parceiros de fornecimento certificados e rastreáveis em vez do mercado à vista. Compradores que não se ajustarem enfrentarão uma lacuna de conformidade crescente, porque uma usina que tinha monograma completo e auditoria atualizada em 2024 não continua automaticamente atualizada em 2026 — reverificar custa um e-mail, enquanto uma licença expirada descoberta no meio do pedido custa semanas de atraso. Priorizar uma usina com licença de monograma API recente e confirmada e histórico de auditoria, acima do preço unitário, será cada vez mais defensável.
Perguntas frequentes
P: O que é uma junta curta?
Ver resposta
P: Uma junta curta é a mesma coisa que um sub de proteção?
Mostrar resposta
P: O que é uma peça curta de válvula?
Ver detalhes
P: Uma junta curta precisa ter exatamente o mesmo grau que a coluna principal?
Ler resposta
P: Quais são os comprimentos padrão disponíveis para juntas curtas?
Ver resposta
P: Como verifico a qualidade de uma junta curta na entrega?
Ver resposta
Por que escrevemos isto
A Synbase Steel fornece tubos, tubos de revestimento e juntas curtas a mercados de exportação onde uma divergência no certificado de ensaio da usina pode fazer um contêiner ficar retido no porto por semanas. Este guia reflete as perguntas que nossa própria equipe de inspeção mais recebe — correspondência de grau, marcação de transferência e o segmento de linha de fluxo que a maioria dos guias de compras ignora —, não um discurso de vendas para qualquer grau ou conexão específico. Revisado pela equipe técnica da Synbase Steel.
Referências e fontes
- Especificação API 5CT, 11ª edição, Adendo 1 (2025) — American Petroleum Institute
- Lista Composta da API — American Petroleum Institute
- Definição de Kelly Saver Sub — International Association of Drilling Contractors (IADC) Lexicon
- Especificações da união tipo asa Weco — Mid-Continent
Artigos relacionados
- Juntas curtas API 5CT — especificações de produto e ferramentas de seleção — tabelas completas de dimensões e configurador
- Luvas de união para tubos de revestimento e tubos OCTG — referência de compatibilidade de conexões
- Tubo de perfuração pesado — espaçamento do BHA e contexto de serviço ácido
- Tubo de perfuração pesado: guia de posicionamento — relacionado à seleção de graus para serviço ácido
- OCTG — produtos tubulares para campos petrolíferos — visão geral completa da categoria