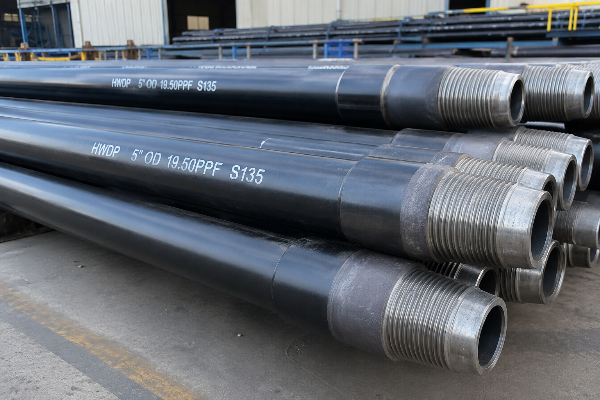
HWDP (tubo de perfuração pesado)
Fabricante de tubos de perfuração pesados (HWDP), Synbase Steel
Introduza uma coluna de perfuração em um poço direcional de 3000 metros e o primeiro ponto de trincas por fadiga será encontrado na zona de transição acima do conjunto de fundo de poço (BHA). Nosso tubo de perfuração pesado posiciona uma seção de rigidez graduada exatamente onde importa — em construções Standard, Spiral e Integral, DE de 2-7/8″ a 6-5/8″, conforme API Spec 7-1.
- 2-7/8″–6-5/8″ Faixa de DE do corpo do tubo
-
E75 · X95
G105 · S135 Graus do corpo conforme API 5DP - 17,46–74,4 lb/ft Faixa de peso do conjunto
-
Std · Spiral
Integral Três tipos de construção - NACE MR-0175 Graus para serviço ácido
- 100+ Países atendidos (E-CHENG Group)
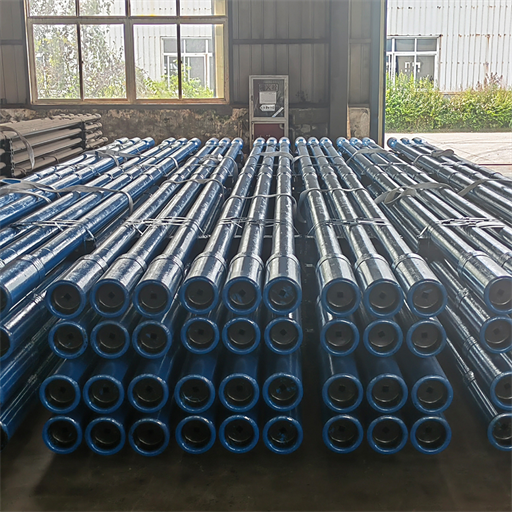
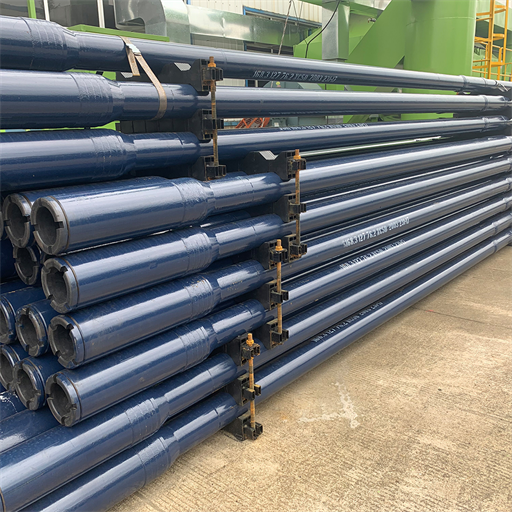
Por que as colunas de perfuração falham na zona de transição e como o HWDP evita isso
A fadiga da ferramenta de perfuração não ocorre aleatoriamente. Ela acontece na interface onde os comandos de perfuração rígidos encontram o tubo de perfuração flexível. A transição abrupta e a maior rigidez fazem com que a tensão de flexão se concentre em apenas um segmento curto.
Fundamentos da coluna de perfuração
Uma coluna de perfuração é composta por:
Eles têm funções diferentes no processo de perfuração: o tubo de perfuração transmite torque e circula a lama de perfuração; os comandos fornecem peso sobre a broca (WOB); e o tubo de perfuração pesado cria uma transição.
Uma análise de falha revisada por pares de 2020 rastreou um tubo de perfuração pesado rompido por torção até trincas de fadiga por corrosão na transição da união de ferramenta com pino de reforço externo, provocadas por vibração cíclica da coluna de perfuração e baixa tenacidade na zona afetada pelo calor da solda por fricção. Esse peixe foi perdido a 1.240 metros.
A solução da zona de transição
Transição de rigidez e proteção contra desgaste
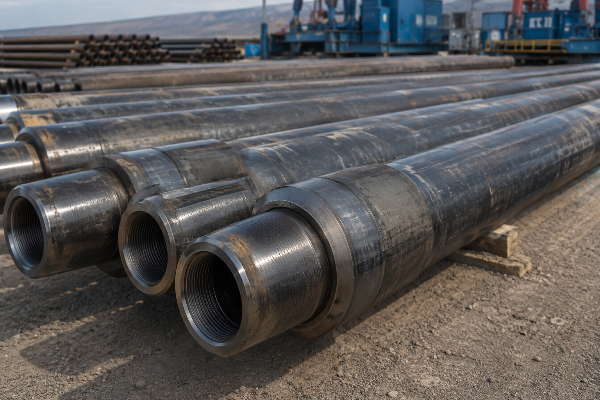
A instalação de 15 a 30 uniões de tubo de perfuração pesado entre os comandos e o tubo de perfuração estende a mudança de rigidez por várias uniões, em vez de uma só. Sua espessura de parede, de até três vezes a de um tubo de perfuração padrão, acrescenta peso sobre a broca, enquanto o reforço central espessado mantém o corpo do tubo afastado das paredes do poço. Patentes recentes de proteção contra desgaste de uniões de ferramenta têm como alvo essa mesma interface de contato com o revestimento.
Fatores de risco e confiabilidade
A maioria dos compradores subestima esse risco. As operações de pesca após uma ruptura por torção no fundo do poço — um dos piores tipos de acidente de perfuração — fazem o relógio da sonda chegar a valores de sete dígitos, por isso os operadores avaliam a confiabilidade muito antes do preço de tabela.
Prevenção do acúmulo de tensão
Esse único fator explica a importância do HWDP na zona de transição. Sem uma seção graduada, as cargas que a coluna precisa suportar recaem sobre poucas uniões, e esse acúmulo de tensão transforma o tubo de perfuração na zona de transição no elo fraco de uma operação de alto valor do setor de petróleo e gás.
Vantagens na perfuração direcional
O que a maioria dos guias de seleção ignora (uma regra contraintuitiva): em poços direcionais, horizontais e de alcance estendido, a regra padrão se inverte. Dobrar comandos rígidos enquanto eles atravessam doglegs provoca falhas por fadiga nas conexões e aumenta o torque e o arraste, portanto o tubo de perfuração pesado — e não os comandos — torna-se a segunda fonte de peso mais desejável.
Em vez de uma listagem genérica de catálogo, a Synbase projeta sob medida o tubo da zona de transição para corresponder às características do poço específico, fornecendo uma ficha técnica e uma previsão da quantidade de uniões alinhada à severidade dos doglegs e ao peso da lama do seu poço.
A linha de HWDP da Synbase,
Standard, Spiral e Integral
Fabricamos tubos de perfuração pesados em três projetos — cada um desenvolvido para resolver um problema específico da operação de perfuração. Não é uma decisão cosmética: ela altera a resistência à torção, o desempenho em gás ácido, os prazos de entrega e o custo.
Como fabricamos todo o conjunto de fundo de poço como produtor de OCTG para o setor petrolífero, estamos preparados para atender às suas necessidades de perfuração em todos os componentes, de tubos de perfuração, comandos e tubos curtos até revestimentos e tubos API, para que você não precise emitir novamente sua especificação para cada peça. Uma restrição comum para muitos compradores é manter uniões e graus compatíveis em todo o conjunto de fundo de poço. Comprar de um único produtor elimina esse problema para você.
Matriz de decisão: Standard vs. Spiral vs. Integral
Standard (soldado)
- Construção Uniões de ferramenta extralongas soldadas por fricção + tubo espesso, com reforço central
- Limite de escoamento à torção Classe de ~95–110 KSI
- Aplicação mais adequada Vertical e direcional rotineira; solução de uso geral dominante e econômica
- Custo relativo Base
Spiral
- Construção Construção soldada com três ranhuras helicoidais / almofadas helicoidais antidesgaste na seção central
- Limite de escoamento à torção Classe de ~95–110 KSI
- Aplicação mais adequada Alto risco de prisão diferencial; melhora a limpeza do poço e reduz a área de contato com a parede
- Custo relativo Base +10–15%
Integral
- Construção Usinado a partir de uma única barra de 4145H-MOD / AISI 4137H — sem zona de solda
- Limite de escoamento à torção até 120 KSI
- Aplicação mais adequada Poços com gás ácido, HPHT, dimensões pequenas/críticas; ~20–30% mais resistência à torção
- Custo relativo ~2–3× soldado
A construção integral elimina a zona afetada pelo calor da solda por fricção que a análise de falha identificou como ponto de iniciação de trincas; por isso, os operadores usam essa coluna em poços nos quais não podem correr riscos, mesmo que isso aumente consideravelmente os prazos de entrega.
As dimensões integrais maiores são exceções e levam um pouco mais de tempo, portanto faz sentido esclarecer antecipadamente a situação de estoque versus fabricação. A compensação é clara: em troca de maior resistência à torção, você paga um preço integral mais alto — informe à Synbase a dimensão e o grau e geraremos uma ficha técnica específica para o integral, não um folheto.
Uma construção de tubo de perfuração pesado Spiral acrescenta três ranhuras à seção central, trocando um pequeno ganho de peso por uma área de contato superficial reduzida onde o risco de prisão é alto. As especificações de tubos de perfuração pesados abaixo abrangem o envelope dimensional convencional compartilhado por nossas construções soldadas e integrais.
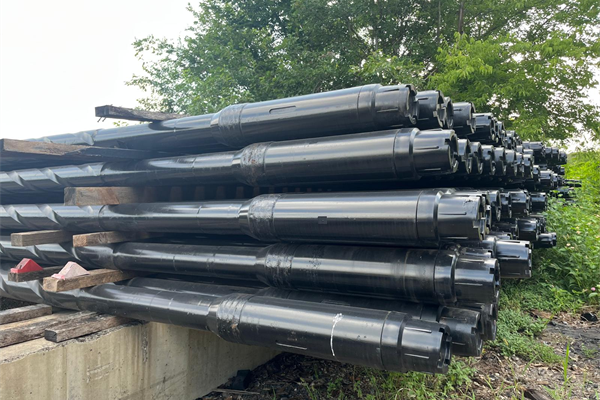
Referência convencional de dimensões e peso do HWDP
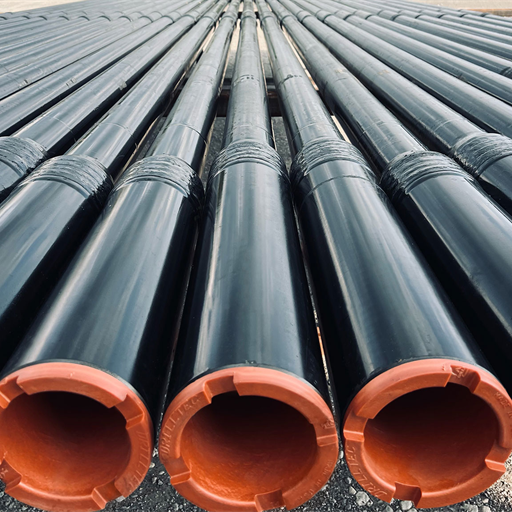
| DE do tubo (in) | DI do tubo (in) | Parede (in) | Conexão | Peso do conjunto (lb/ft) | Torque de aperto (ft-lbs) |
|---|---|---|---|---|---|
| 2-7/8 | 1-1/2 | 0.688 | NC26 | 17.4 | 3,800–4,100 |
| 3-1/2 | 2-1/16 | 0.719 | NC38 | 26.8 | 11,500 |
| 4 | 2-9/16 | 0.719 | NC40 / 4 FH | 30.7 | 13,900–16,600 |
| 4-1/2 | 2-3/4 | 0.875 | NC46 | 42.7 | 21,800–23,200 |
| 5 | 3 | 1.000 | NC50 | 51.6 | 28,900–34,500 |
| 5-1/2 | 3-1/4 | 1.125 | 5-1/2 FH | 63.1 | 39,400 |
| 6-5/8 | 4-1/2 | 1.063 | 6-5/8 FH | 74.4 | 43,900–52,700 |
A faixa dimensional reflete dados industriais publicados na API Spec 7-1 / RP 7G, conferidos em várias tabelas de dados; a geometria subjacente das conexões também é abrangida por patentes como US 12.196.345 B1. Podem ser aplicadas opções de reforço interno IU, EU e IEU. Os comprimentos normalmente são Range 1 (18-22 ft), Range 2 (27-31 ft) e Range 3 (38-45 ft).
HWDP vs. comando de perfuração vs. tubo de perfuração,
como escolher
Os três componentes de uma coluna de perfuração não são intercambiáveis, e selecionar a fonte de peso errada alimenta as falhas da zona de transição mencionadas anteriormente. Aqui está a diferença em números, não em adjetivos.
| Propriedade | Tubo de perfuração padrão | Tubo de perfuração pesado | Comando de perfuração |
|---|---|---|---|
| Espessura de parede (dimensão de 5″) | ~0.362 in | ~1.000 in | Diâmetro interno sólido |
| Peso (dimensão de 5″) | ~19,5 lb/ft | ~51,6 lb/ft | ~70–100+ lb/ft |
| Função principal | Transmitir torque e circular fluido | Rigidez de transição + peso sobre a broca | Peso concentrado sobre a broca |
| Rigidez em doglegs | Flexível | Intermediária (dobra, controlável) | Rígida (fatiga as conexões) |
| Contato com a parede / risco de prisão | Baixo | Reduzido (reforço central) | Alto (corpo de calibre total) |
Dois mitos sobre a coluna de perfuração que precisamos eliminar antes de dimensioná-la
A suposição comum de que a coluna mais pesada é a melhor nem sempre é verdadeira.
O tubo de perfuração mais pesado não vai substituir seus comandos. Os comandos existem para levar peso concentrado imediatamente acima da broca — o HWDP pode fazer a transição de peso e rigidez, mas está longe de conseguir ocupar esse lugar. Até patentes de tubos de perfuração resistentes ao desgaste reconhecem que o tubo ainda pesa menos que um tubo de perfuração pesado.
O peso de um comando no ar não é seu peso sobre a broca! Seu peso no fundo diminui significativamente pela flutuabilidade quando o comando entra na lama de perfuração. Veja uma comparação interessante das correções do peso dos comandos para diferentes pesos de lama. Você usaria um fator de 0.873 para 8,3 lb/gal até 0.694 para 20 lb/gal.
Erre e haverá um preço a pagar:
Sem peso estabilizador suficiente na zona de transição, a coluna superior pode flambar sob compressão, enquanto um corpo de tubo encostado a uma parede permeável sob pressão diferencial é o que provoca a prisão.
Uma transição gradual de rigidez — em vez de um salto abrupto de rigidez aumentado colocado entre o tubo de perfuração e os comandos — é o objetivo central.
Quantas uniões e onde
- Em poços verticais: instale o HWDP na zona de transição acima dos comandos; o intervalo típico seria de 15 a 30 uniões, o que eliminará o efeito causado pelo degrau de rigidez.
- Direcional / horizontal / ERD: desloque a fonte de peso para o HWDP e reduza a quantidade de comandos — na perfuração direcional, comandos rígidos que se dobram nos doglegs sofrem fadiga nas próprias conexões, portanto aplica-se o oposto da regra vertical.
- Seções críticas (propensas à prisão diferencial): defina qual Spiral usar para reduzir o contato com a parede e promover melhor circulação dos cascalhos.
O tubo de perfuração pesado flexiona sobre os comandos, o que não só facilita o controle da direção do furo, mas também permite RPM mais alta, razão pela qual o tubo de perfuração se tornou discretamente a solução de uso geral para programas de perfuração de alcance estendido.
Peso, torque e manuseio no piso da sonda
Há dois números práticos determinantes. O primeiro é o peso adicional que a coluna aplica ao poço por pé, que define quanto de peso de trabalho sobre a broca (WOB) você alcança depois de descontar a flutuabilidade. O segundo é o torque de perfuração que a construção consegue suportar enquanto a coluna gira e é arrastada pelos doglegs.
O tubo de perfuração pesado é içado e acondicionado como o tubo de perfuração durante uma manobra e passa pelos elevadores sem o tratamento especial exigido pelos comandos, permitindo menor tempo de manobra, menos contato com a parede e menos risco de prisão do que os comandos apresentam em uma zona de folhelho permeável.
Então não é uma coluna que serve para tudo? Aplicação específica do poço — basta enviar o perfil do seu poço ao engenheiro local da Synbase, que dimensionará a divisão entre HWDP e comandos com base no seu peso sobre a broca corrigido pela flutuabilidade e retornará recomendações específicas.
Material, fabricação e QA,
Do tarugo ao HWDP certificado
Nossa análise de falha apresentada no topo desta página sugere uma solução de engenharia elegante: controlar a zona de solda, controlar as roscas e certificar o aço. É aqui que nosso processo de fabricação é estruturado para fornecer um histórico auditável e documentado.
SYS-01 Material e processo
Graus dos aços: uniões de ferramenta em ligas modificadas tratadas AISI 4137H / 4145H-MOD, material padrão do tubo AISI 1340 (ou equivalente), corpos integrais fresados a partir de uma única barra forjada.
Os recursos avançados contra fadiga incluem: raízes de rosca laminadas a frio (a tensão residual de compressão combate o crescimento cíclico de trincas), ranhura API de alívio de tensão no pino, recuo do diâmetro interno da caixa conforme API e revestimento de fosfato para as conexões.
O revestimento duro é compatível com o revestimento: bandas aplicadas nas uniões de ferramenta e duas bandas de 3 polegadas no reforço central, em ambiente controlado.
Por trás dessas peças está a capacidade upstream do grupo. A Synbase Steel é o núcleo de equipamentos tubulares da E-CHENG STEEL GROUP, cuja base de tubos laminados a quente ocupa 200.000 m², com produção anual de 1,3 million tonnes e fornecimento de aço da Baosteel e da TPCO.
Por que isso importa para um comprador de hastes de perfuração: duas uniões com o mesmo diâmetro externo e grau, de fabricantes diferentes, ainda podem se comportar de maneira muito diferente no fundo do poço, porque o tratamento térmico e o reforço que determinam a vida à fadiga estão no tarugo e na rosca, não na ficha técnica.
QA-02 Ensaios não destrutivos em todos os pedidos
O HWDP soldado exige END 100% nas soldas, pois elas não podem ser retrabalhadas no campo. Nossas linhas empregam correntes parasitas, ultrassom, fuga de fluxo magnético, ensaio hidrostático e inspeção por partículas magnéticas nas extremidades dos tubos, além de um laboratório certificado pela CNAS para ensaios de espectrometria, metalografia, impacto, dureza e tração em alta temperatura.
Graus para serviço ácido e serviço severo, H2S, HPHT e aplicações direcionais
Poços com gás ácido destroem aço inferior das formas mais traiçoeiras, por meio de trincas por tensão de sulfeto, até que uma fixação ceda — um incidente infeliz e crítico; selecionar o grau correto para esse tipo de serviço é uma questão de segurança crítica, não de preferência.
Parâmetros de seleção
| Condição de serviço | Grau do corpo (SMYS) | Base para serviço ácido | Recomendação de construção |
|---|---|---|---|
| Raso / médio, flexível | E-75 (75.000 psi) | Standard | Soldado |
| Profundo, alto torque | X-95 / G-105 (95k / 105k) | Standard | Soldado ou integral |
| Premium / desafiador | S-135 (135.000 psi) | Dureza controlada | Integral preferível |
| H2S moderado a severo | 65–105 KSI, C.Yield | NACE MR-0175 / TM-0177 Método A a 65–85% SMYS, máx. 22 HRC | Integral (tratamento térmico uniforme) |
Integridade do tratamento uniforme
No contexto de serviço ácido, o tubo de perfuração pesado integral apresenta uma vantagem metalúrgica clara: todo o comprimento do aço é tratado a uma temperatura uniforme e, como não há soldas, não permanece nenhuma zona afetada pelo calor que possa servir como ponto de início de uma trinca por tensão de sulfeto. Como as soldas e suas zonas afetadas pelo calor adjacentes são mais suscetíveis a esse tipo de falha, alguns operadores proíbem terminantemente o uso de qualquer tubo de perfuração pesado soldado em ambientes com gás ácido por esse motivo específico.
Para onde o setor está caminhando
As patentes recentes concedidas refletem os pontos de pressão crítica que evitamos em nossos projetos, incluindo conexões rotativas de ombro para alto torque com amaciamento aprimorado (US 12.196.345 B1, 2025) e mitigação do desgaste de uniões de ferramenta não rotativas (US 12.006.778 B2, 2024) — tudo indica que nosso foco está firmemente na integridade das conexões e na minimização do desgaste do revestimento para garantir uma operação bem-sucedida em condições de perfuração severa.
Certificações e conformidade
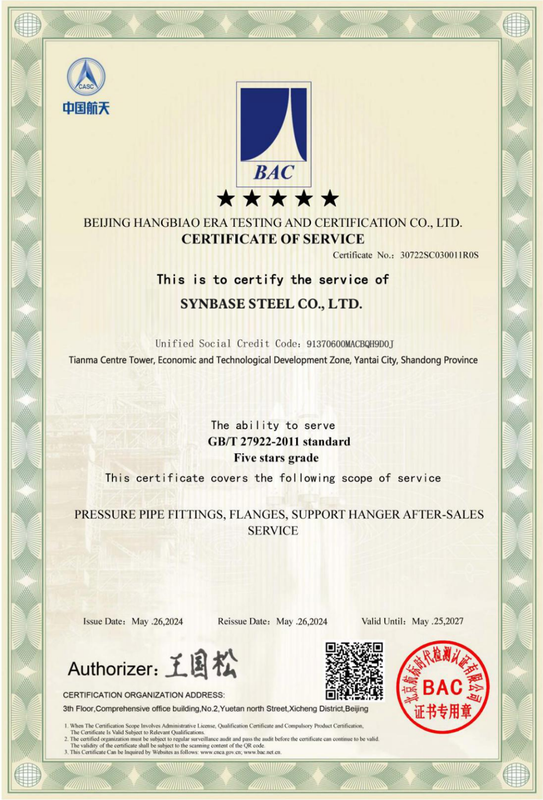
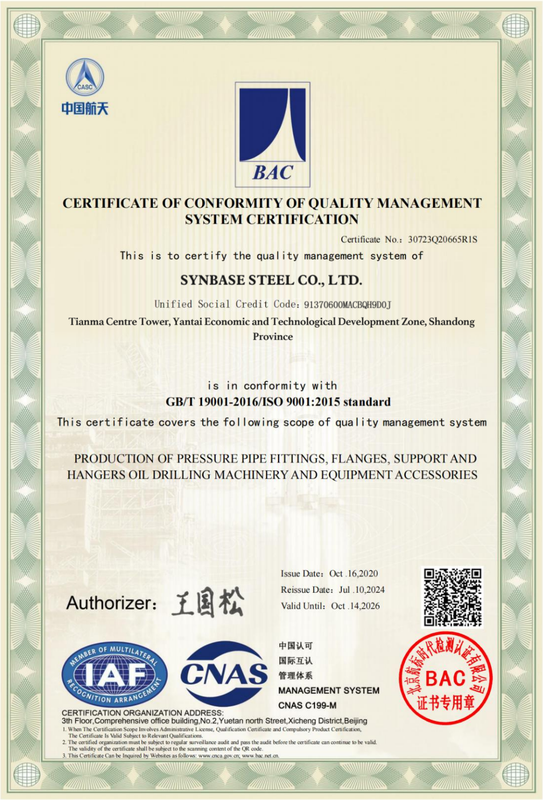
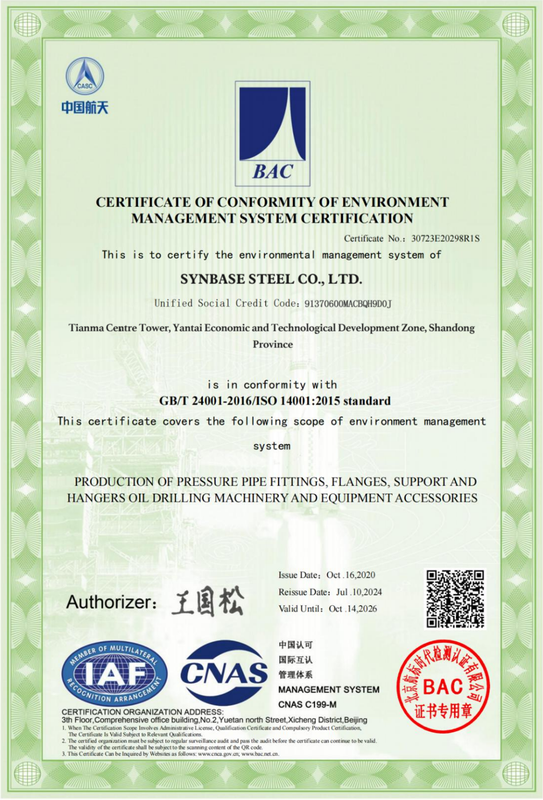
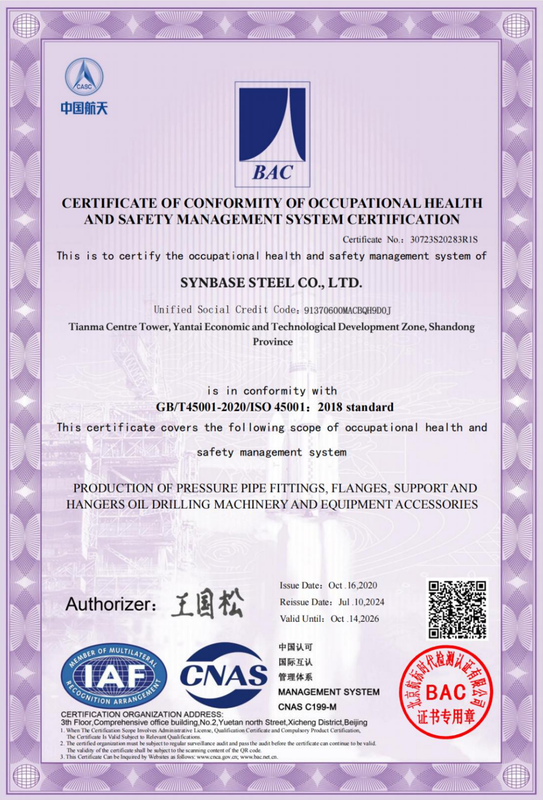
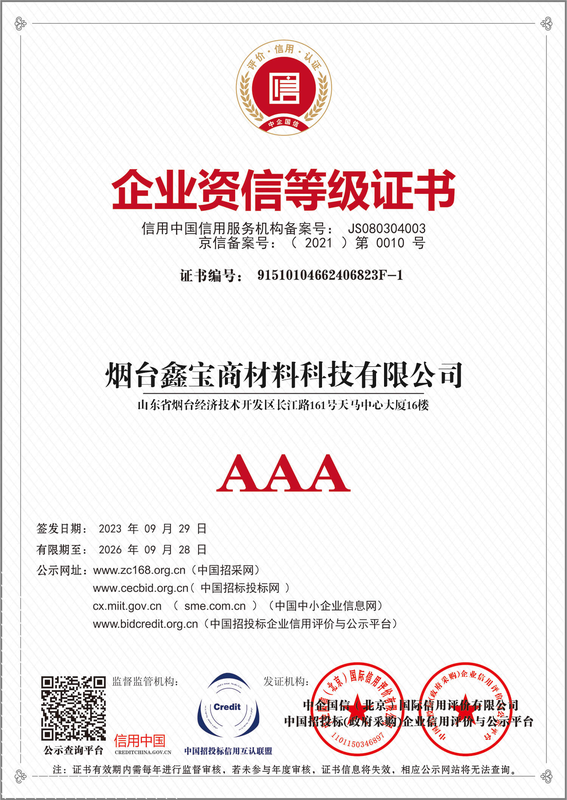
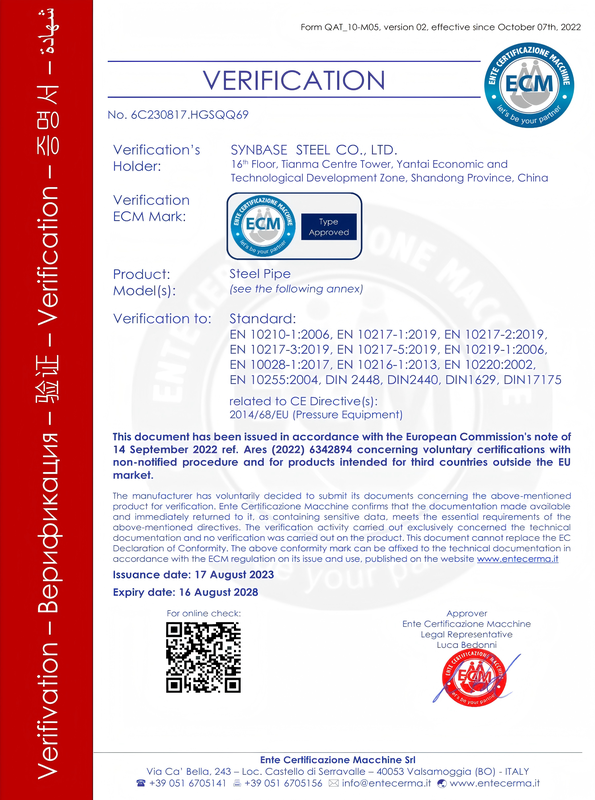
A certificação é onde um novo fornecedor ganha ou perde o pedido, e o risco que o comprador está protegendo é real: um certificado não verificável é a brecha que permite que uma união fora do grau chegue ao piso da sonda e falhe. Por isso, a Synbase certifica cada marca abaixo segundo uma norma numerada que você pode auditar junto ao organismo emissor.
Ao contrário de uma parede de logotipos, estas são as normas para as quais nosso tubo de perfuração pesado e suas unidades produtoras são certificados — incluindo API, ISO e CE — cada uma com um escopo que você pode solicitar por escrito.
API Spec 7-1 / 7-2
Elementos e conexões rotativas da haste de perfuração (Cláusula 10 para HWDP)
API Spec 5DP
Tubo de perfuração de aço — graus E75–S135 conforme ISO 11961
ISO 9001
Sistema de gestão da qualidade
ISO 14001 • 45001
Gestão ambiental e de saúde e segurança ocupacional
CE
Conformidade da União Europeia
ABS • DNV • BV • LR • CCS
Reconhecimento por sociedades classificadoras
Como pedir HWDP: o que especificar, MOQ, prazo de entrega e inspeção
O tubo de perfuração geralmente é o segundo maior investimento em um local, depois da própria sonda, portanto uma consulta vaga corre o risco de exigir uma nova cotação e causar um atraso caro de remanufatura. Como cada um dos seis parâmetros abaixo determina o preço, fornecer os seis resulta em uma cotação firme, e não aproximada.
Sua lista de verificação para RFQ de HWDP
- 01 Diâmetro externo do tubo (2-7/8″ a 6-5/8″) e tipo de construção (padrão / helicoidal / integral)
- 02 Tipo de conexão (NC26–NC50, 5-1/2 FH, 6-5/8 FH ou de ombro duplo)
- 03 Grau do corpo (E75 / X95 / G105 / S135) e qualquer requisito para serviço ácido / NACE
- 04 Faixa de comprimento (R1 / R2 / R3) e quantidade
- 05 Marca e configuração do hardbanding; revestimento interno, se necessário
- 06 Nível de certificação, EN 10204 3.1 ou 3.2 testemunhado por terceiros
Prazos de entrega, tarifas e custo posto, tratados com transparência
Tubulares da coluna de perfuração são fabricados sob encomenda em todo o setor; dados publicados indicam prazos de entrega da usina que variam de 4 semanas a mais de 7 meses, dependendo do grau e da quantidade (revisão de tubos de perfuração da USITC). Dois itens que esclarecemos desde o início, em vez de após o pedido de compra: a certificação 3.2 testemunhada por terceiros leva cerca de 2-4 semanas, e os embarques destinados aos Estados Unidos estão sujeitos à tarifa de 25% sobre aço da Seção 232, além de quaisquer direitos de medidas comerciais aplicáveis.
O que encurta esse prazo do nosso lado é a própria cadeia de suprimentos do grupo: três centros de processamento e armazenamento, totalizando 30.000 m², com estoque permanente na casa das centenas de milhares de toneladas; portanto, dimensões e graus comuns nem sempre exigem fabricação do zero.
Ao contrário de um valor indicativo que muda após o pedido de compra, uma RFQ completa fornece uma cotação firme: envie os seis parâmetros acima e a Synbase retornará preços detalhados, prazo de entrega e nível de certificação em um único documento que você pode levar para aprovação orçamentária.
Tabela mestre de especificações e referência de graus de HWDP
| Parâmetro | Oferta padrão | Oferta premium / para serviço severo |
|---|---|---|
| Construção | Soldado, com ressalto central | Integral ou helicoidal, barra única |
| Grau do corpo | E75 / X95 | G105 / S135 / serviço ácido |
| Material da conexão de ferramenta | AISI 4137H / 4145H-MOD | 4145H-MOD, até 120 KSI |
| Serviço ácido | Sob consulta | NACE MR-0175, máximo de 22 HRC |
| NDT | 100% da solda + UT do corpo | UT completo + MPI + rastreabilidade |
| MTC | EN 10204 3.1 | EN 10204 3.2 (SGS / BV / TÜV) |
Mais reusinagens, maior vida útil
Juntas de ferramenta extralongas permitem mais reusinagens da conexão antes do descarte, e o hardbanding compatível com o tubo de revestimento protege o diâmetro externo do tubo — ambos prolongam a vida útil das juntas que você já pagou.
A análise de custo total de propriedade (TCO) baseia-se na prática publicada de vida útil do HWDP; a vida útil exata varia conforme o programa do poço — solicite uma análise específica da aplicação.
Engenharia e ferramentas técnicas de HWDP
Seletor da zona de transição
Determine os parâmetros ideais de transição para evitar fadiga e garantir operações de perfuração suaves.
Calculadora de peso e empuxo
Calcule o peso submerso preciso dos componentes da coluna de perfuração em várias densidades de fluido.
Seletor de grau de construção
Selecione graus precisos de material HWDP com base no perfil do poço e nas cargas de torque previstas.
Localizador de conexões por especificação
Encontre tipos de conexão compatíveis e limites de torque para garantir a compatibilidade completa do conjunto.