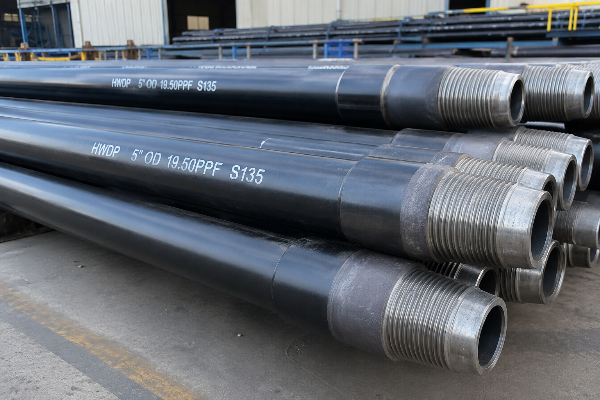
HWDP (tige de forage poids lourd)
Fabricant de tiges de forage poids lourd (HWDP), Synbase Steel
Introduisez un train de tiges dans un puits directionnel de 3000 mètres et le premier point de fissuration par fatigue apparaîtra dans la zone de transition au-dessus de votre assemblage de fond (BHA). Nos tiges de forage poids lourd placent une section à rigidité progressive exactement là où elle est nécessaire, en versions standard, hélicoïdale et intégrale, avec un diamètre extérieur de 2-7/8″ à 6-5/8″, selon API Spec 7-1.
- 2-7/8″–6-5/8″ Plage de diamètres extérieurs du corps du tube
-
E75 · X95
G105 · S135 Nuances de corps API 5DP - 17,46–74,4 lb/ft Plage de poids de l’assemblage
-
Standard · Hélicoïdal
Intégral Trois types de fabrication - NACE MR-0175 Nuances pour milieux acides
- 100+ Pays desservis (E-CHENG Group)
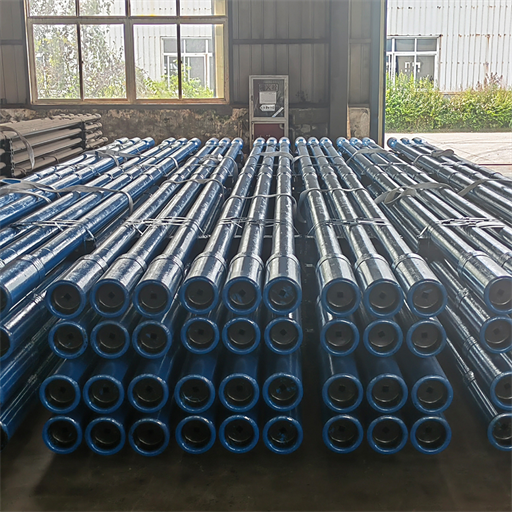
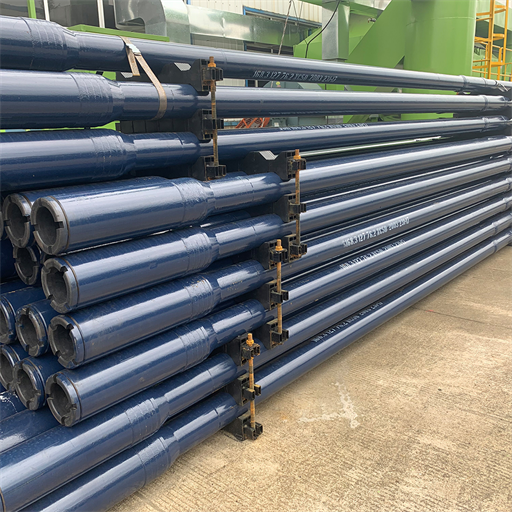
Pourquoi les trains de tiges rompent dans la zone de transition et comment le HWDP les protège
La fatigue des outils de forage ne survient pas au hasard. Elle se produit à l’interface où les masses-tiges rigides rencontrent les tiges de forage flexibles. La transition brutale et la rigidité accrue concentrent la contrainte de flexion sur un seul court tronçon.
Principes fondamentaux du train de tiges
Un train de tiges comprend :
Ces éléments ont des fonctions différentes dans le procédé de forage : la tige de forage transmet le couple et fait circuler la boue de forage ; les masses-tiges fournissent le poids sur l’outil (WOB) ; la tige de forage poids lourd assure la transition.
Une analyse de défaillance évaluée par des pairs en 2020 a attribué la rupture en torsion d’une tige de forage poids lourd à une fissuration par fatigue-corrosion à la transition du tool-joint à broche à extrémité refoulée extérieurement, provoquée par les vibrations cycliques du train de tiges et la faible ténacité dans la zone affectée par la chaleur du soudage par friction. Cet élément perdu a été récupéré à 1 240 mètres.
La solution de la zone de transition
Transition de rigidité et protection contre l’usure
Placer 15 à 30 joints de tiges de forage poids lourd entre les masses-tiges et la tige de forage étend la variation de rigidité sur plusieurs joints au lieu d’un seul. Leur épaisseur de paroi, jusqu’à trois fois celle d’une tige de forage standard, ajoute du poids sur l’outil, tandis que le renflement central épaissi maintient le corps du tube à distance des parois du puits. Les brevets récents de protection contre l’usure des tool-joints ciblent cette même interface de contact avec le cuvelage.
Facteurs de risque et de fiabilité
La plupart des acheteurs sous-estiment ce risque. Les opérations de repêchage après une rupture en torsion au fond, l’un des pires accidents de forage, font rapidement atteindre au chantier des montants à sept chiffres ; les exploitants évaluent donc la fiabilité bien avant le prix affiché.
Prévenir l’accumulation des contraintes
Ce facteur unique explique l’importance du HWDP dans la zone de transition. Sans section à rigidité progressive, les charges supportées par le train de tiges se concentrent sur quelques joints, et cette accumulation de contraintes fait de la tige de forage dans la zone de transition le maillon faible d’une opération pétrolière et gazière à forte valeur.
Avantages du forage directionnel
Ce que la plupart des guides de sélection négligent (une règle contre-intuitive) : dans les puits directionnels, horizontaux et à grand déplacement, la règle standard s’inverse. La flexion des masses-tiges rigides dans les doglegs provoque des ruptures par fatigue des raccordements et augmente le couple et la traînée ; la tige de forage poids lourd, et non les masses-tiges, devient donc la deuxième source de poids à privilégier.
Au lieu d’une référence générique de catalogue, Synbase conçoit sur mesure la tige de la zone de transition pour l’adapter aux caractéristiques du puits concerné, en fournissant une fiche technique et une prévision du nombre de joints correspondant à la sévérité des doglegs et au poids de la boue.
La gamme HWDP Synbase,
Standard, hélicoïdal et intégral
Nous fabriquons des tiges de forage poids lourd selon trois conceptions, chacune destinée à résoudre un problème particulier de l’opération de forage. Ce n’est pas un choix esthétique : cela modifie la résistance en torsion, le comportement en milieu acide, les délais d’approvisionnement et le coût.
Puisque nous fabriquons l’ensemble de l’assemblage de fond en tant que producteur OCTG pour le secteur pétrolier, nous pouvons répondre à vos besoins de forage pour tous les composants, des tiges de forage, masses-tiges et joints courts jusqu’aux tubes de cuvelage et tubes de production API, sans que vous ayez à réémettre votre spécification pour chaque pièce. Une contrainte fréquente consiste à maintenir la compatibilité des joints et des nuances dans l’ensemble de fond. Acheter auprès d’un seul producteur annule ce problème.
Matrice de décision : standard contre hélicoïdal contre intégral
Standard (soudé)
- Fabrication Tool-joints extra-longs soudés par friction + tube épais à renflement central
- Limite d’élasticité en torsion Classe ~95–110 KSI
- Application la mieux adaptée Forage vertical et directionnel courant ; solution polyvalente économique
- Coût relatif Base
Hélicoïdal
- Fabrication Construction soudée avec trois rainures hélicoïdales / patins d’usure hélicoïdaux sur la section centrale
- Limite d’élasticité en torsion Classe ~95–110 KSI
- Application la mieux adaptée Risque élevé de collage différentiel ; améliore le nettoyage du trou et réduit la surface de contact avec la paroi
- Coût relatif Base +10–15 %
Intégral
- Fabrication Usiné dans une seule barre de 4145H-MOD / AISI 4137H — aucune zone soudée
- Limite d’élasticité en torsion jusqu’à 120 KSI
- Application la mieux adaptée Puits en milieu acide, HPHT, dimensions petites ou critiques ; résistance en torsion supérieure d’environ 20–30 %
- Coût relatif ~2–3× le soudé
La construction intégrale élimine la zone affectée par la chaleur du soudage par friction que l’analyse de défaillance a identifiée comme point d’amorçage des fissures ; c’est pourquoi les exploitants utilisent cette tige dans les puits où l’échec est inacceptable, même si cela allonge considérablement les délais d’approvisionnement.
Les grandes dimensions intégrales sont particulières et demandent un peu plus de temps ; il est donc logique de clarifier dès le départ la disponibilité en stock ou la fabrication à la demande. Le compromis est clair : en échange d’une résistance en torsion accrue, vous payez un prix intégral plus élevé. Donnez à Synbase la dimension et la nuance, et nous produirons une fiche technique spécifique à l’intégral, pas une brochure.
Une tige de forage poids lourd hélicoïdale ajoute trois rainures à la section centrale, en échangeant une faible prise de poids contre une réduction de la surface de contact là où le risque de collage est élevé. Les spécifications HWDP ci-dessous couvrent l’enveloppe dimensionnelle conventionnelle commune à nos fabrications soudées et intégrales.
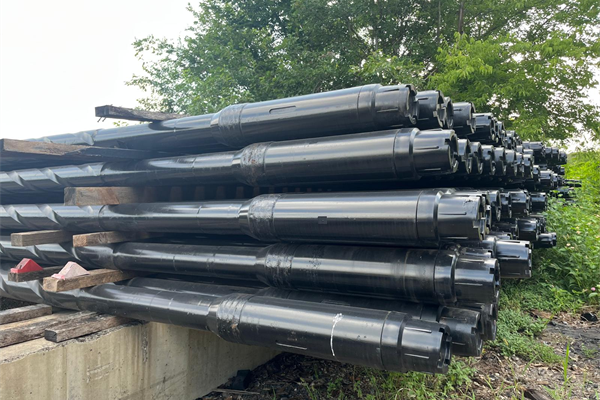
Référence conventionnelle des dimensions et du poids HWDP
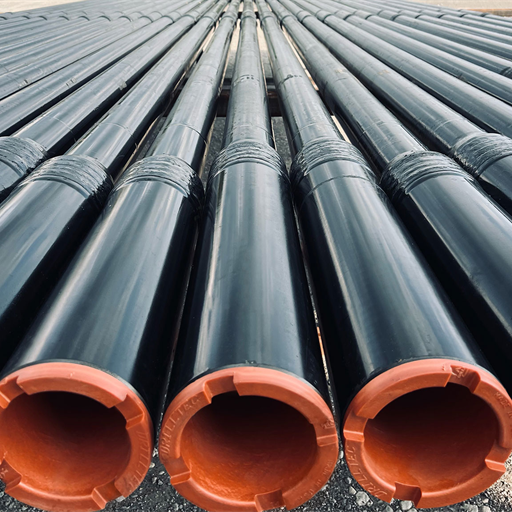
| Diamètre extérieur du tube (po) | Diamètre intérieur du tube (po) | Paroi (po) | Raccordement | Poids de l’assemblage (lb/ft) | Couple de vissage (ft-lbs) |
|---|---|---|---|---|---|
| 2-7/8 | 1-1/2 | 0.688 | NC26 | 17.4 | 3,800–4,100 |
| 3-1/2 | 2-1/16 | 0.719 | NC38 | 26.8 | 11,500 |
| 4 | 2-9/16 | 0.719 | NC40 / 4 FH | 30.7 | 13,900–16,600 |
| 4-1/2 | 2-3/4 | 0.875 | NC46 | 42.7 | 21,800–23,200 |
| 5 | 3 | 1.000 | NC50 | 51.6 | 28,900–34,500 |
| 5-1/2 | 3-1/4 | 1.125 | 5-1/2 FH | 63.1 | 39,400 |
| 6-5/8 | 4-1/2 | 1.063 | 6-5/8 FH | 74.4 | 43,900–52,700 |
La plage dimensionnelle reflète les données industrielles publiées dans API Spec 7-1 / RP 7G, recoupées à partir de plusieurs tableaux de données ; la géométrie sous-jacente des raccordements est également couverte par des brevets tels que US 12 196 345 B1. Des options à renflement intérieur IU, EU et IEU peuvent être appliquées. Les longueurs sont généralement la série 1 (18-22 ft), la série 2 (27-31 ft) et la série 3 (38-45 ft).
HWDP contre masse-tige contre tige de forage,
comment choisir
Les trois composants d’un train de tiges ne sont pas interchangeables, et le choix d’une mauvaise source de poids favorise les défaillances de la zone de transition décrites plus haut. Voici la différence en chiffres, pas en adjectifs.
| Propriété | Tige de forage standard | Tige de forage poids lourd | Masse-tige |
|---|---|---|---|
| Épaisseur de paroi (dimension 5″) | ~0.362 po | ~1.000 po | Alésage plein |
| Poids (dimension 5″) | ~19,5 lb/ft | ~51,6 lb/ft | ~70–100+ lb/ft |
| Fonction principale | Transmettre le couple et faire circuler le fluide | Rigidité de transition + poids sur l’outil | Poids concentré sur l’outil |
| Rigidité dans les doglegs | Flexible | Intermédiaire (se cintre, contrôlable) | Rigide (fatigue les raccordements) |
| Contact avec la paroi / risque de collage | Faible | Réduit (renflement central) | Élevé (corps à pleine jauge) |
Deux mythes sur le train de tiges à abandonner avant de le dimensionner
L’hypothèse courante selon laquelle le train le plus lourd est toujours le meilleur est fausse dans certains cas.
Une tige de forage plus lourde ne remplacera pas vos masses-tiges. Les masses-tiges servent à apporter un poids concentré juste au-dessus du trépan ; le HWDP peut assurer la transition du poids et de la rigidité, mais il est loin de pouvoir les remplacer. Même les brevets de tiges de forage résistantes à l’usure reconnaissent que la tige pèse toujours moins qu’une tige de forage poids lourd.
Le poids d’une masse-tige dans l’air n’est pas votre poids sur l’outil ! Le poids au fond diminue sensiblement sous l’effet de la poussée d’Archimède lorsque la masse-tige entre dans la boue de forage. Voici une comparaison des corrections selon différentes densités de boue. Vous utiliseriez un facteur de 0.873 pour 8,3 lb/gal, jusqu’à 0.694 pour 20 lb/gal.
Une erreur a un coût :
Sans poids stabilisateur suffisant dans la zone de transition, la partie supérieure du train peut flamber en compression, tandis qu’un corps de tube appuyé contre une paroi perméable sous pression différentielle provoque le collage.
Une transition progressive de la rigidité plutôt qu’une augmentation brutale de rigidité placée entre la tige de forage et les masses-tiges, voilà tout l’objectif.
Combien de joints et où les placer
- Dans les puits verticaux : placer le HWDP dans la zone de transition au-dessus des masses-tiges ; l’intervalle typique est de 15 à 30 joints, ce qui élimine l’effet du saut de rigidité.
- Directionnel / horizontal / ERD : déplacer la source de poids vers le HWDP et réduire le nombre de masses-tiges ; en forage directionnel, les masses-tiges rigides qui se courbent dans les doglegs fatiguent leurs propres raccordements, la règle est donc l’inverse de celle des puits verticaux.
- Sections critiques (sujettes au collage différentiel) : déterminer quel modèle hélicoïdal utiliser pour réduire le contact avec la paroi et favoriser une meilleure évacuation des déblais.
La tige de forage poids lourd fléchit au-dessus des masses-tiges, ce qui facilite le contrôle de la direction du trou de forage et permet aussi des RPM plus élevés ; c’est pourquoi la tige de forage est devenue discrètement la solution polyvalente du forage à grand déplacement.
Poids, couple et manutention sur le plancher de forage
Deux valeurs pratiques déterminent le dimensionnement. La première est le poids supplémentaire que le train exerce sur le trou par pied, qui fixe le poids de travail sur l’outil (WOB) obtenu après soustraction de la poussée d’Archimède. La seconde est le couple de forage que cette construction peut supporter lorsque le train tourne et est tiré dans les doglegs.
La tige de forage poids lourd est descendue et stockée comme une tige de forage lors d’une manœuvre, et passe dans les élévateurs sans le traitement spécial requis par les masses-tiges, ce qui réduit le temps de manœuvre, le contact avec la paroi et le collage par rapport aux masses-tiges dans une zone de schiste perméable.
Une tige universelle ? L’application reste spécifique à chaque puits : téléchargez simplement le profil de votre puits à votre ingénieur Synbase local, qui dimensionnera la répartition HWDP-masses-tiges sur la base de votre poids sur l’outil corrigé de la poussée d’Archimède et vous transmettra des recommandations précises.
Matériau, fabrication et assurance qualité,
du lopin au HWDP certifié
Notre analyse de défaillance présentée en haut de cette page suggère une solution d’ingénierie élégante : maîtriser la zone soudée, maîtriser les filetages et certifier l’acier. C’est là que notre procédé de fabrication est structuré pour fournir un historique traçable et documenté.
SYS-01 Matériau et procédé
Nuances d’acier : tool-joints en alliages modifiés AISI 4137H / 4145H-MOD traités, matériau de tube standard AISI 1340 (ou équivalent), corps intégraux usinés dans une seule barre forgée.
Les caractéristiques approfondies de résistance à la fatigue comprennent : fonds de filets laminés à froid (la contrainte résiduelle de compression combat la propagation cyclique des fissures), rainure API de décompression sur la broche, alésage arrière API du boîtier et revêtement phosphaté des raccordements.
Le rechargement dur est compatible avec le cuvelage : bandes appliquées sur les tool-joints et deux bandes de 3 pouces sur le renflement central dans un environnement contrôlé.
Derrière ces pièces se trouve la capacité amont du groupe. Synbase Steel est le pôle équipements tubulaires d’E-CHENG STEEL GROUP, dont la base de tubes laminés à chaud s’étend sur 200 000 m², avec une production annuelle de 1,3 million de tonnes et un approvisionnement en acier auprès de Baosteel et TPCO.
Pourquoi cela compte pour l’acheteur de trains de tiges : deux joints de même diamètre extérieur et de même nuance provenant de fabricants différents peuvent pourtant se comporter très différemment au fond, car le traitement thermique et le renflement qui déterminent la durée de vie en fatigue se trouvent dans le lopin et le filetage, pas sur la fiche technique.
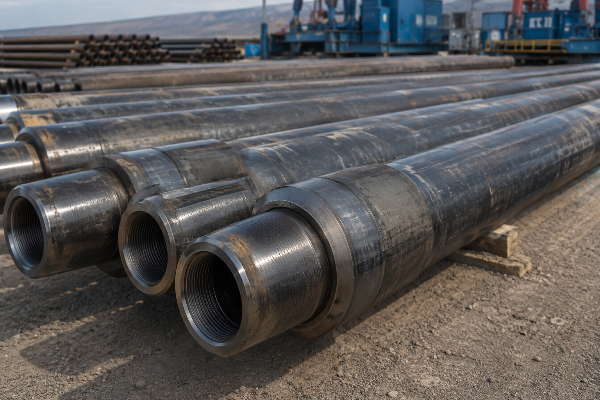
QA-02 Contrôles non destructifs sur chaque commande
Les tiges de forage poids lourd soudées exigent des contrôles non destructifs à 100 % sur les soudures, car elles ne peuvent pas être reprises sur le chantier. Nos lignes utilisent les contrôles par courants de Foucault, ultrasons, flux magnétique, hydrostatique et particules magnétiques des extrémités de tube, ainsi qu’un laboratoire certifié CNAS pour les essais spectrométriques, métallographiques, de résilience, de dureté et de traction à haute température.
Nuances pour milieux acides et services sévères : H2S, HPHT et forage directionnel
Les puits en milieu acide détruisent les aciers inférieurs de manière insidieuse par fissuration sous contrainte induite par les sulfures, jusqu’à la rupture d’un composant, un incident critique regrettable ; choisir la bonne nuance pour ce service est une question de sécurité essentielle, pas de préférence.
Paramètres de sélection
| Condition de service | Nuance du corps (SMYS) | Base pour milieu acide | Recommandation de construction |
|---|---|---|---|
| Faible à moyenne profondeur, flexible | E-75 (75 000 psi) | Standard | Soudé |
| Grande profondeur, couple élevé | X-95 / G-105 (95k / 105k) | Standard | Soudé ou intégral |
| Premium / conditions difficiles | S-135 (135 000 psi) | Dureté contrôlée | Intégral recommandé |
| H2S faible à sévère | 65–105 KSI, limite d’élasticité | NACE MR-0175 / TM-0177 Méthode A à 65–85 % SMYS, max 22 HRC | Intégral (traitement thermique uniforme) |
Intégrité du traitement uniforme
Dans les services en milieu acide, la tige de forage poids lourd intégrale présente un avantage métallurgique évident : toute la longueur de l’acier est traitée à température uniforme et, en l’absence de soudures, aucune zone affectée par la chaleur ne peut servir de point de départ à une fissure sous contrainte induite par les sulfures. Les soudures et leurs zones affectées par la chaleur adjacentes étant plus sensibles à ce type de défaillance, certains exploitants interdisent purement et simplement toute tige de forage poids lourd soudée dans les environnements acides pour cette raison précise.
Vers où se dirige l’industrie
Les brevets récemment accordés reflètent les points de pression critiques que nous cherchons à éviter dans nos conceptions : raccordements à épaulement rotatifs à couple élevé avec rodage amélioré (US 12 196 345 B1, 2025) et réduction de l’usure des tool-joints non rotatifs (US 12 006 778 B2, 2024). Ils montrent que notre priorité est l’intégrité des raccordements et la minimisation de l’usure du cuvelage afin de garantir le succès des opérations de forage sévères.
Certifications et conformité
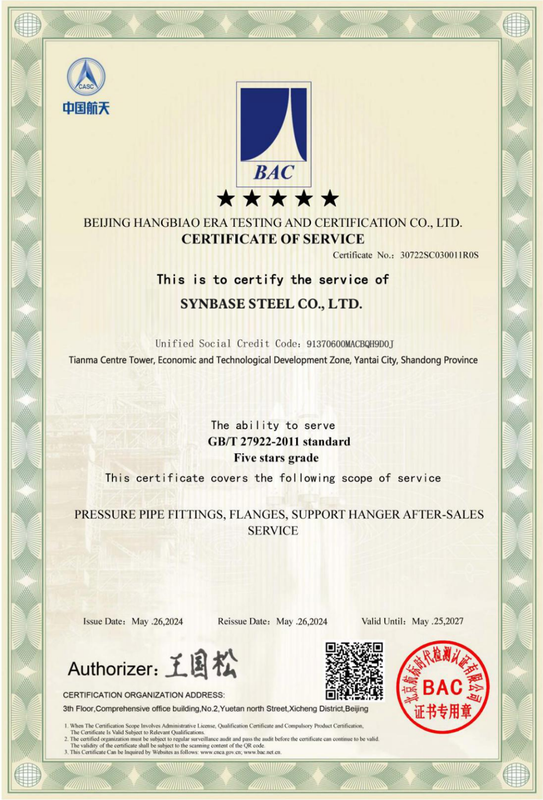
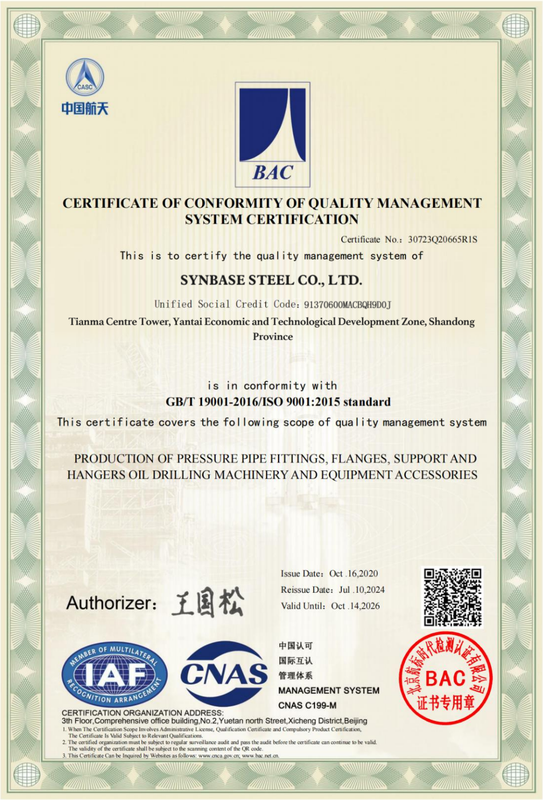
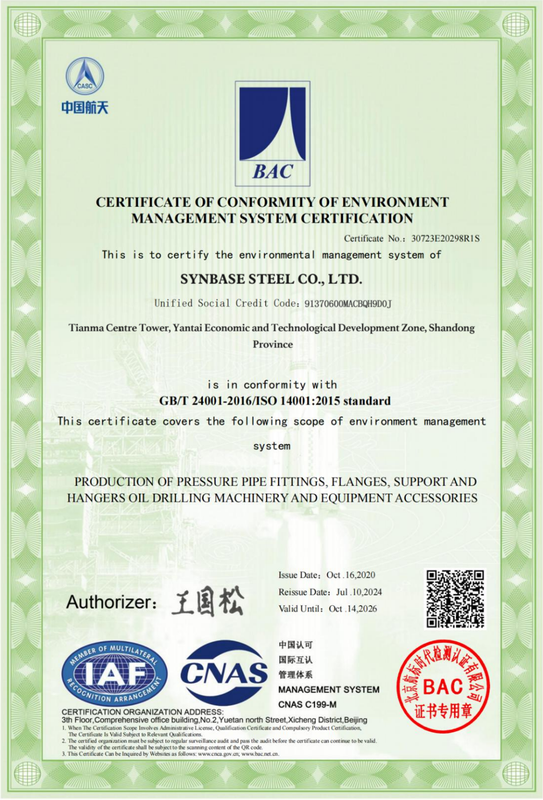
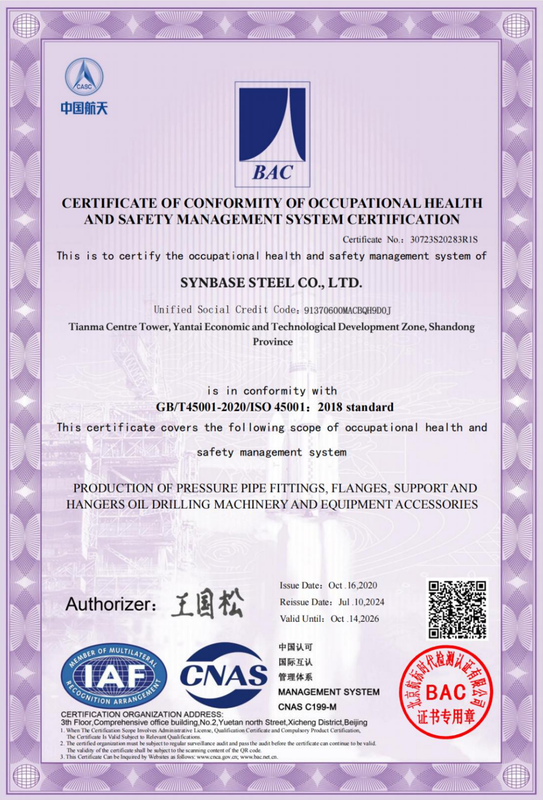
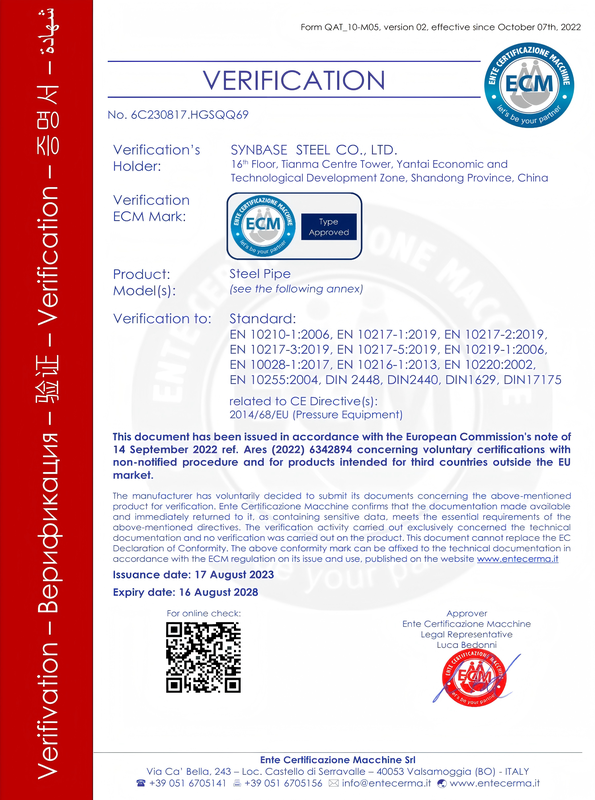
La certification est le point où un nouveau fournisseur gagne ou perd la commande, et le risque couvert par l’acheteur est réel : un certificat invérifiable permet à un joint hors nuance d’atteindre le plancher de forage et de rompre. C’est pourquoi Synbase certifie chaque marquage ci-dessous selon une norme numérotée que vous pouvez auditer auprès de l’organisme émetteur.
Il ne s’agit pas d’un mur de logos : ce sont les normes auxquelles nos tiges de forage poids lourd et leurs centres de production sont certifiés, notamment API, ISO et CE, chacune avec un périmètre que vous pouvez demander par écrit.
API Spec 7-1 / 7-2
Éléments et raccordements rotatifs du train de tiges (clause 10 HWDP)
API Spec 5DP
Tiges de forage en acier — nuances ISO 11961 E75–S135
ISO 9001
Système de management de la qualité
ISO 14001 • 45001
Management environnemental et SST
CE
Conformité UE
ABS • DNV • BV • LR • CCS
Reconnaissance par les sociétés de classification
Comment commander du HWDP : spécifications, MOQ, délai d’approvisionnement et inspection
La tige de forage représente généralement le deuxième investissement le plus important d’un site après l’appareil de forage ; une demande imprécise risque donc d’entraîner une nouvelle offre et un retard coûteux de réusinage. Comme chacun des six paramètres ci-dessous détermine le prix, nous les communiquer tous les six permet d’obtenir un devis ferme, et non une estimation.
Votre liste de contrôle pour une demande de devis HWDP
- 01 Diamètre extérieur du tube (2-7/8″ à 6-5/8″) et type de construction (standard / hélicoïdal / intégral)
- 02 Type de raccordement (NC26–NC50, 5-1/2 FH, 6-5/8 FH ou à double épaulement)
- 03 Nuance du corps (E75 / X95 / G105 / S135) et toute exigence relative au service acide / NACE
- 04 Plage de longueurs (R1 / R2 / R3) et quantité
- 05 Marque et configuration du rechargement dur ; revêtement intérieur si nécessaire
- 06 Niveau de certification, EN 10204 3.1 ou certification 3.2 avec témoin tiers
Délai d’approvisionnement, droits de douane et coût rendu, en toute transparence
Les produits tubulaires de train de tiges sont fabriqués sur commande dans toute l’industrie ; les données publiées indiquent des délais d’approvisionnement en usine allant de 4 semaines à plus de 7 mois selon la nuance et la quantité (étude de l’USITC sur les tiges de forage). Deux éléments sont précisés dès le départ, plutôt qu’après le bon de commande : la certification 3.2 avec témoin tiers prend environ 2-4 semaines, et les expéditions à destination des États-Unis sont soumises au droit de douane de 25 % sur l’acier au titre de la Section 232, ainsi qu’à tous les droits applicables au titre des mesures commerciales.
Ce qui raccourcit ce délai de notre côté, c’est la propre chaîne d’approvisionnement du groupe : trois centres de transformation et de stockage totalisant 30 000 m², avec un stock permanent de centaines de milliers de tonnes ; les dimensions et nuances courantes ne nécessitent donc pas toujours une fabrication entièrement nouvelle.
Contrairement à un chiffre indicatif susceptible de changer après le bon de commande, une demande de devis complète vous permet d’obtenir un devis ferme : envoyez les six paramètres ci-dessus et Synbase vous retourne dans un seul document le prix détaillé, le délai d’approvisionnement et le niveau de certification, prêts à être soumis à l’approbation budgétaire.
Tableau de référence des spécifications et nuances HWDP
| Paramètre | Offre standard | Offre premium / service sévère |
|---|---|---|
| Construction | Soudé, avec refoulement central | Intégral ou hélicoïdal, barre monobloc |
| Nuance du corps | E75 / X95 | G105 / S135 / service acide |
| Matériau du raccord d’outil | AISI 4137H / 4145H-MOD | 4145H-MOD, jusqu’à 120 KSI |
| Service acide | Sur demande | NACE MR-0175, 22 HRC max. |
| NDT | 100 % des soudures + UT du corps | UT intégral + MPI + traçabilité |
| MTC | EN 10204 3.1 | EN 10204 3.2 (SGS / BV / TÜV) |
Plus de refiletages, durée de service prolongée
Les raccords d’outil extra-longs permettent davantage de refiletages avant la mise au rebut, et le rechargement dur compatible avec le cuvelage protège le diamètre extérieur du tube — deux facteurs qui prolongent la durée de service des raccords déjà payés.
L’analyse du coût total de possession (TCO) s’appuie sur les pratiques publiées en matière de durée de service des HWDP ; la durée de service exacte varie selon le programme de puits — demandez une analyse adaptée à votre application.
Outils d’ingénierie et outils techniques HWDP
Sélecteur de zone de transition
Déterminez les paramètres optimaux de transition pour prévenir la fatigue et garantir des opérations de forage régulières.
Calculateur de poids en flottation
Calculez avec précision le poids apparent des composants du train de tiges pour différentes densités de fluide.
Sélecteur de nuance de construction
Sélectionnez les nuances précises de matériau HWDP en fonction du profil du puits et des couples anticipés.
Outil de recherche des raccordements selon spécifications
Trouvez les types de raccordement correspondants et les limites de couple pour assurer la compatibilité de l’ensemble.