Mis à jour en juillet 2026
Le tube sans soudure en acier allié est un tube Cr-Mo fabriqué selon ASTM A335 (ASME SA335), obtenu par perçage d’une billette pleine, sans cordon de soudure, et conçu pour conserver sa résistance à des températures où un tube standard en acier au carbone commence à fluer. Disponible en 5 nuances principales — P5, P9, P11, P22 et P91 — le mauvais choix ne constitue pas seulement une erreur esthétique : il modifie l’épaisseur de paroi, le mode opératoire de soudage et la durée de vie prévue du tube. Ce guide présente la norme, le tableau des nuances, les situations où l’alliage surpasse le carbone et l’inoxydable, les usages de chaque nuance et l’erreur de sélection coûteuse consistant à surspécifier le P91, sans avantage à haute température mais avec des coûts réels et davantage de travaux de soudage pour l’acheteur.
Spécifications rapides
| Norme applicable (tube) | ASTM A335 / ASME SA335 |
| Norme applicable (tube) | ASTM A213 / ASME SA213 |
| Nuances couvertes | P5, P9, P11, P22, P91 (tube) / T5, T9, T11, T22, T91 (tube) |
| Plage de chrome | 1.00% – 9.50% |
| Plage de molybdène | 0.44% – 1.13% |
| Température maximale de service | 510°C (P11) à 650°C (P9), selon la nuance |
| Plage de dimensions | 1/2″ – 24″ NPS, SCH 20 – XXS |
| Certification | Certificat d’essai en usine EN 10204 3.1 |
Qu’est-ce qu’un tube sans soudure en acier allié (Cr-Mo) ?
Le tube sans soudure en acier allié est fabriqué à partir d’une billette pleine, percée puis laminée pour former un tube creux — un procédé qui élimine le cordon de soudure longitudinal présent sur les tubes soudés. Cette absence de soudure confère au produit fini une pression de service admissible supérieure à celle d’un tube soudé. Ce qui le distingue d’un tube en acier au carbone ordinaire est l’ajout d’éléments tels que le chrome et le molybdène dans le métal.
Ces éléments ajoutés apportent au chrome une résistance à la corrosion et à l’oxydation à haute température, et au molybdène une meilleure résistance au fluage ainsi qu’une meilleure soudabilité (la résistance de l’acier à une déformation lente sous contrainte constante à haute température). Chaque tube de nuance P selon ASTM A335 et de nuance T selon A213 contient ces éléments pour cette raison précise ; des exemples courants comme ASTM A335 P11, ASTM A335 P91 et ASTM A335 P12 suivent tous ce même principe de composition chimique, avec des niveaux d’alliage différents.
Il ne s’agit pas seulement d’une différence de fabrication : le cordon longitudinal d’un tube soudé possède des propriétés métallurgiques différentes de celles du corps principal du tube, et c’est à cet endroit que les contraintes et les défauts ont tendance à se concentrer lors de cycles thermiques répétés. Cette absence de cordon explique pourquoi les tubes sans soudure sont généralement choisis pour les conduites principales de vapeur, les collecteurs de surchauffeur et autres services où une défaillance ne constitue pas seulement un désagrément de maintenance, mais potentiellement un incident dangereux. Pour plus d’informations sur la comparaison entre les familles de tubes en alliage, au carbone et en acier inoxydable, consultez notre gamme complète de tubes en acier sans soudure.
ASTM A335 / ASME SA335, la norme applicable à ce tube (et à son équivalent tubulaire)
ASTM A335 possède exactement le même contenu technique que ASME SA335 : il s’agit de la spécification applicable aux tubes sans soudure en acier allié ferritique pour service à haute température. Elle couvre les nuances P1 à P92 et définit la composition chimique, les exigences de traction et de limite d’élasticité ainsi que les tolérances dimensionnelles qu’une aciérie doit respecter pour estampiller un tube conforme à ASTM A335.
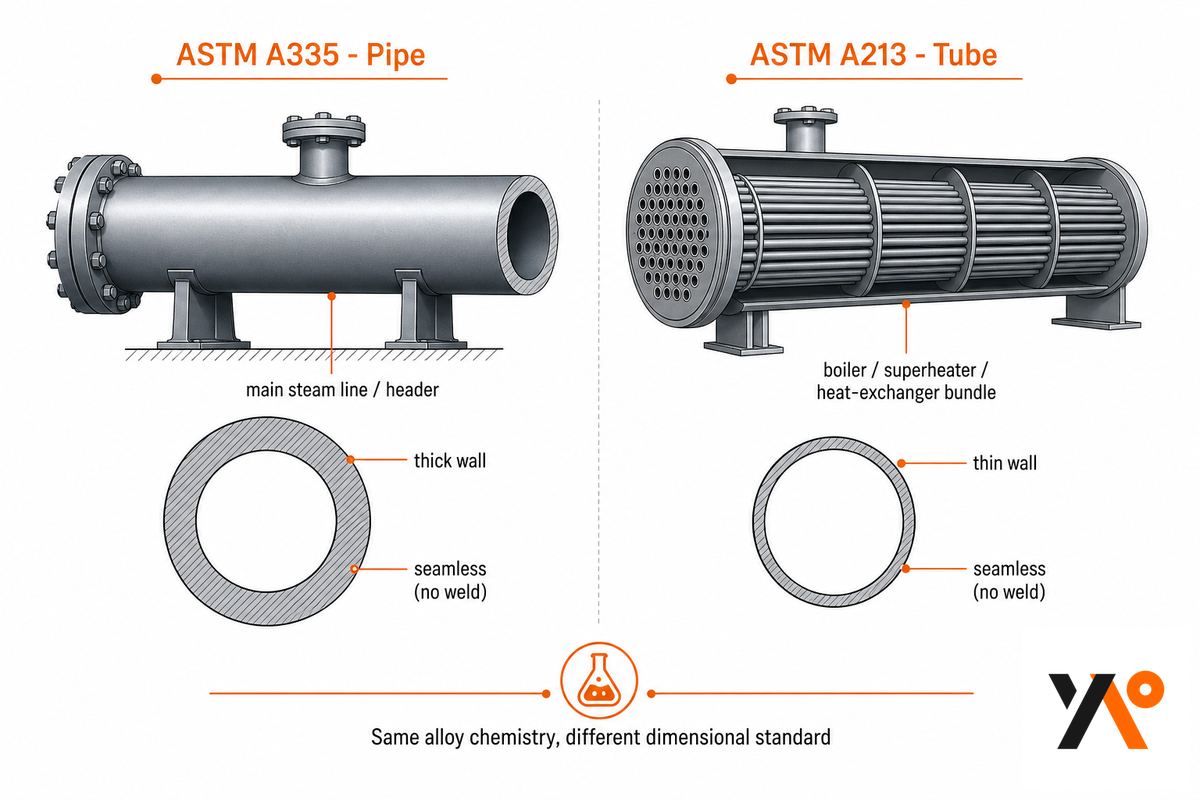
Les acheteurs confondent souvent A335 avec sa norme sœur ASTM A213. La confusion est compréhensible : les deux utilisent des désignations de nuances parallèles (A335 P11 et A213 T11, A335 P2 et ASTM A213 T2, A335 P12 et T12, A335 P22 et T22, A335 P91 et T91, ASTM A213 T1 se situant à l’extrémité faiblement alliée avec P1), et leur composition chimique est pratiquement identique pour chaque correspondance. Ce qui les distingue est la forme du produit et son utilisation : les normes A335 concernent les tubes, les conduites de transport et les tuyauteries structurelles telles que les conduites principales de vapeur et les collecteurs.
Les normes A213 concernent les tubes, dont les dimensions sont adaptées aux services de transfert thermique (chaudières, surchauffeurs et échangeurs de chaleur). Toutefois, si la mauvaise norme figure sur votre bon de commande, l’aciérie peut expédier un produit chimiquement équivalent mais appartenant à la mauvaise catégorie dimensionnelle. La norme ASTM A691 couvre les tubes en acier allié soudés par fusion électrique (EFW) destinés aux services à pression et température plus élevées, dans de grands diamètres ; cette information est utile lorsque le diamètre de la conduite dépasse la plage économique des tubes sans soudure.
Autre piège fréquent : une nomenclature de matériaux de bon de commande mentionne « ASTM A519 » (la spécification des tubes mécaniques sans soudure en acier au carbone et allié) à côté des lignes A335 et A213. Comme A519 couvre les tubes structurels et mécaniques plutôt que les tuyauteries sous pression, il est tout aussi important de faire correspondre la bonne spécification à l’utilisation prévue que la bonne nuance.
Quelle est la différence entre ASTM A335 et ASTM A213 ?
ASTM A335 (ASME SA335) couvre les tubes sans soudure en acier allié ferritique pour service à haute température — conduites principales de vapeur, collecteurs et tronçons de tuyauterie de procédé. ASTM A213 (ASME SA213), en revanche, couvre les tubes sans soudure en acier allié ferritique et austénitique destinés aux chaudières, surchauffeurs et échangeurs de chaleur. Pour une nuance donnée, la composition chimique est identique : un tube P11 et un tube T11 sont métallurgiquement le même alliage.
La différence porte sur la spécification dimensionnelle selon laquelle chaque forme de produit est fabriquée. Une fiche technique ou une nomenclature qui mentionne « P11 » sans préciser explicitement la forme tube ou tuyau constitue donc une désignation incomplète.
Les clients internationaux consultent les normes EN 10216-2, DIN 17175 et JIS G3462 pour vérifier l’équivalence de ces matériaux lorsque leurs achats sortent du système ASTM/ASME. En outre, de nouvelles nuances alliées pour températures plus élevées (P92, P93, P115, P128, P921) ont été intégrées à la norme ASME SA335/SA335M-24b publiée en octobre 2024 afin de répondre à la demande croissante pour les applications de chaudière à paramètres de fonctionnement accrus.
La matrice jumelle tube-tuyau à 9 nuances
De nombreuses pages de fournisseurs présentent la composition chimique des tubes de nuance P dans un tableau et celle des tubes de nuance T dans un autre, voire pas du tout — ce qui oblige l’acheteur à consulter deux documents distincts pour s’assurer que le tube et le tuyau d’un ensemble de collecteur appartiennent à la même famille d’alliage. Les neuf nuances courantes et leurs équivalents directs en tubes sont associés ci-dessous, classés par classe d’alliage, teneur en chrome, teneur en molybdène et température maximale de service utile.
| Nuance de tube (A335) | Équivalent tubulaire (A213) | Classe d’alliage | Cr % | Mo % | Température maximale de service | Service type |
|---|---|---|---|---|---|---|
| P1 | T1 | Faiblement allié | – | 0.44-0.65 | Modérée (ancienne génération) | Conduites anciennes à température modérée, largement remplacées par P11 |
| P2 | T2 | Faiblement allié | 0.50-0.81 | 0.44-0.65 | Modérée (ancienne génération) | Conduites anciennes à température modérée, largement remplacées par P11 |
| P12 | T12 | Faiblement allié | 0.80-1.25 | 0.44-0.65 | Modérée (ancienne génération) | Conduites anciennes à température modérée, largement remplacées par P11 |
| P11 | T11 | Faiblement allié | 1.00-1.50 | 0.44-0.65 | 510°C | Conduites de vapeur économiques à température modérée |
| P22 | T22 | Faiblement allié | 1.90-2.60 | 0.87-1.13 | 565°C | Référence des raffineries et centrales, service au fluage et à l’hydrogène |
| P5 | T5 | Fortement allié | 4.00-6.00 | 0.44-0.65 | 600°C | Service de sulfidation et d’oxydation en raffinerie |
| P9 | T9 | Fortement allié | 8.00-10.00 | 0.44-0.65 | 650°C | Résistance à l’oxydation grâce à une forte teneur en chrome |
| P91 | T91 | Fortement allié (CSEF) | 8.00-9.50 | 0.85-1.05 | 600°C+ | Ultra-supercritique, paroi environ 50 % plus mince que P22 à pression nominale équivalente |
| P92 | T92 | Fortement allié (CSEF) | 8.50-9.50 | 0.30-0.60 | 600°C+ | Ultra-supercritique avancé, tungstène ajouté pour les conceptions à paramètres les plus élevés |
Les nuances faiblement alliées ASTM A335 P1, P2 et P12 (avec T2 et T12 comme équivalents tubulaires) se situent sous les cinq nuances principales du tableau et sont aujourd’hui peu utilisées en dehors des installations anciennes ; pour les services à température modérée, la plupart des nouvelles spécifications passent directement à P11 plutôt qu’à la famille P1/P2/P12, plus ancienne et moins résistante. À l’autre extrémité, T92 (équivalent tubulaire de la nuance de tube P91) prolonge la même famille CSEF au-delà de P91 pour les conceptions ultra-supercritiques avancées les plus exigeantes. Pour toutes les nuances ASTM A335, les tolérances d’épaisseur de paroi et de diamètre extérieur sont définies dans les tableaux dimensionnels ASME B36.10. Il faut donc toujours vérifier les spécifications du tube dans le tableau des séries correspondant à la dimension exacte, plutôt que de supposer une valeur ronde.
L’épaisseur de paroi, et pas seulement la marge de température, constitue le bénéfice pratique de l’association P91/T91. Comme la microstructure de P91 renforcée au vanadium et au niobium supporte davantage de charge par unité d’épaisseur, un collecteur nécessitant, par exemple, une paroi de 25mm en P22 à une pression et une température de calcul données peut souvent être réalisé avec environ la moitié de cette épaisseur en passant au P91, tout en conservant la même pression nominale — ce qui réduit le volume de soudage, le poids propre et la contrainte thermique subie par un collecteur à paroi épaisse lors d’un démarrage rapide. Faites passer les deux options d’épaisseur dans notre calculateur de poids de tubes sans soudure pour voir la différence réelle de poids par mètre selon votre dimension avant de choisir une nuance. L’économie est réelle, mais c’est aussi précisément ce qui rend le P91 facile à surspécifier ; c’est le sujet de la section suivante.
- Pression de service nominale environ 20 % plus élevée, faisant du sans soudure le choix par défaut pour les services à haute pression
- Absence de cordon de soudure affecté thermiquement pouvant initier une fissure de fatigue
- La structure homogène simplifie la validation de l’inspection pour les services critiques
- Disponible en tubes ronds comme en tubes standard, lorsque l’application l’exige
- Coût unitaire supérieur à celui d’un tube soudé en alliage (ERW/EFW) de même nuance
- Délai d’approvisionnement plus long que pour les dimensions soudées en stock sur les tronçons de grand diamètre
- La prime est gaspillée pour un service non critique et à basse pression où le tube soudé fonctionne correctement
Tube sans soudure en alliage (Cr-Mo), au carbone ou inoxydable : lequel vous faut-il vraiment ?
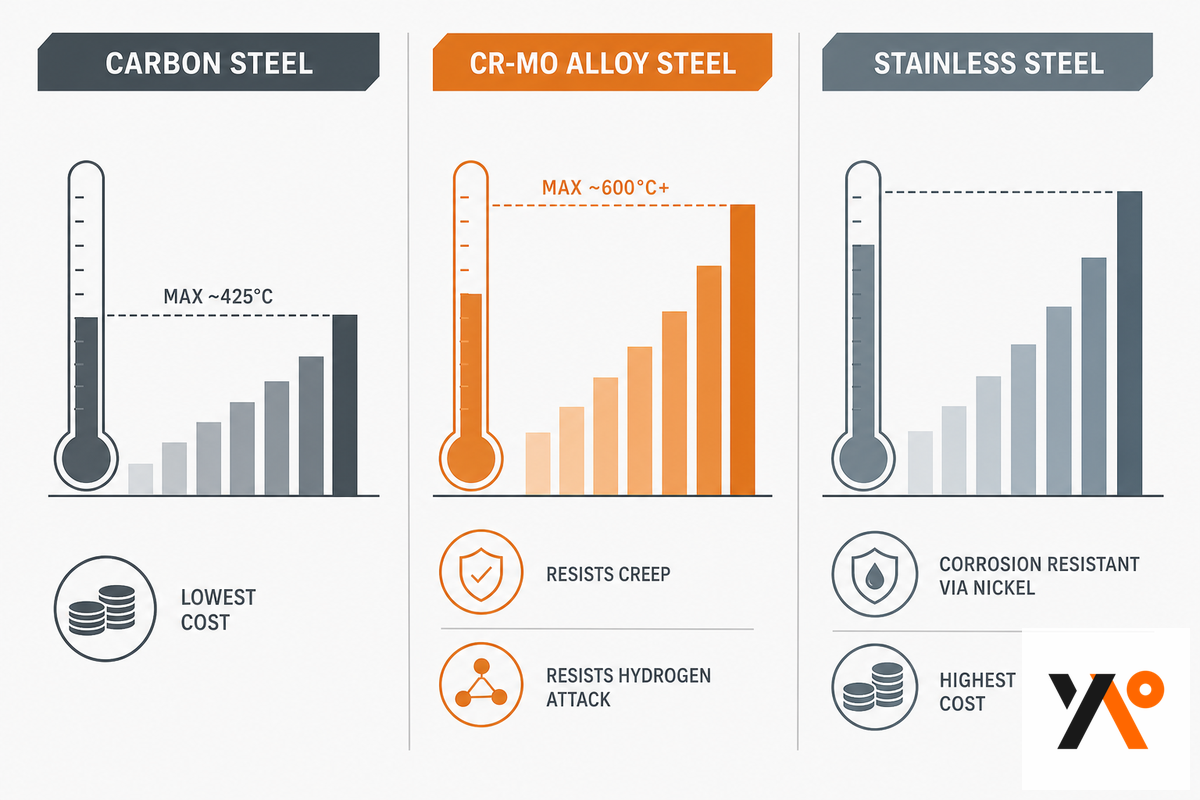
Le choix entre un tube sans soudure en acier au carbone, en acier allié Cr-Mo et en acier inoxydable dépend de ce qui tombe réellement en panne en service, et non d’une préférence de marque. Le tube en acier au carbone (A106/A53) est le moins cher, mais il perd sa résistance au-delà d’environ 400°C-450°C, lorsque le fluage devient le facteur limitant. Le tube en alliage Cr-Mo ajoute du chrome et du molybdène pour relever cette limite de fluage — P22 jusqu’à environ 565°C, P91 au-delà de 600°C — moyennant une hausse de coût modérée par rapport à l’acier au carbone.
L’acier inoxydable suit une logique complètement différente : les nuances austénitiques telles que 304/316 utilisent une teneur en chrome bien plus élevée (souvent 18 %+) ainsi que du nickel pour créer une couche d’oxyde passive qui résiste à la corrosion, et non au fluage. C’est le point que le client oublie le plus souvent : le tube en acier allié Cr-Mo ne contient aucun nickel et résiste grâce à l’action du chrome et du molybdène sur l’oxydation et le fluage, et non grâce à la couche passive stabilisée par le nickel qui protège l’inoxydable contre les attaques chimiques agressives. Des alliages extrêmes comme le titane, l’alliage 20 ou les tubes en superalliage à forte teneur en nickel renforcent encore la résistance à la corrosion, mais avec un prix et un délai d’approvisionnement rarement justifiés, sauf dans des procédés chimiques très spécialisés. En résumé : utilisez le Cr-Mo lorsque la chaleur ou le fluage pose problème à un coût acceptable ; utilisez l’inoxydable lorsque les produits chimiques attaquent à n’importe quelle température ; utilisez l’acier au carbone lorsqu’aucun de ces problèmes ne s’applique et que le coût est prioritaire. N’utilisez pas l’acier allié pour un problème de corrosion, ni l’inoxydable pour un problème limité à la haute température (ces erreurs sont fréquentes et coûteuses dans les deux sens ; consultez nos guides sur les tubes sans soudure en acier au carbone et les tubes sans soudure en acier inoxydable si vous hésitez encore).
Où utilise-t-on réellement les tubes sans soudure en acier allié Cr-Mo ?
La nuance est choisie bien davantage en fonction de la température de service prévue et de l’environnement de procédé qu’en fonction du secteur industriel. P11 et P22 sont largement utilisés pour les conduites principales de vapeur, les collecteurs et les tuyauteries de procédé à température moyenne à élevée dans les centrales et les raffineries, couvrant les applications où la sécurité et la fiabilité sont non négociables. P91 et P92 sont destinés aux conduites principales de vapeur et aux collecteurs des chaudières ultra-supercritiques et ultra-supercritiques avancées (AUSC). P5 et P9 sont plus courants dans les services de raffinage pétrolier à l’hydrogène et à la sulfidation.
Pour les conceptions AUSC, les travaux de recherche du U.S. Department of Energy et de l’Ohio Coal Development Office ont désigné les aciers Cr-Mo faiblement alliés et les aciers martensitiques à forte teneur en chrome (9-12 %) comme voie matériau pour les paramètres de chaudières subcritiques, supercritiques et ultra-supercritiques. Dans les services de sulfidation P5/P9, le chrome ajouté résiste à la corrosion provoquée par l’attaque du soufre à la température de procédé ; un hydrotraiteur traitant un pétrole brut soufré au-dessus de 400°C constitue un cas d’application classique du P9, qui subirait d’importantes pertes par sulfidation en quelques années si un tube en acier au carbone était installé à la place.
Les tubes sans soudure en acier allié sont stockés dans différentes dimensions, de la tubulure d’instrumentation ½” NPS aux collecteurs principaux de vapeur 24” NPS, couvrant les nuances P5, P9, P11, P22 et P91. Un tube P91 de 4 pouces, par exemple, possède les mêmes dimensions extérieures que la dimension P22 équivalente, mais nécessite une épaisseur de paroi minimale plus faible pour conserver une pression nominale identique — la logique de sélection de nuance exposée plus haut appliquée à une dimension réelle.
Quelle nuance de tube en acier allié utilise-t-on dans les chaudières ?
Les tuyauteries de chaudières et de centrales utilisent généralement P11 et P22 pour les conduites principales de vapeur et les collecteurs à des températures de calcul modérées, et P91 (avec P92 dans les conceptions ultra-supercritiques avancées les plus exigeantes) lorsque la température et la pression de calcul dépassent le plafond pratique d’environ 565°C du P22. Les faisceaux de tubes de surchauffeur et de resurchauffeur utilisent la forme tubulaire de nuance T correspondante — T11, T22 ou T91 — plutôt que des tubes de conduite, car les normes dimensionnelles des tubes (ASTM A213) sont conçues pour les faisceaux de transfert thermique et non pour les tronçons de transport.
Les acheteurs qui recherchent des tubes de chaudière plutôt que des tubes de conduite doivent également consulter notre gamme de tubes de chaudière en acier au carbone et allié ainsi que notre page consacrée aux tubes d’échangeur de chaleur, car une nomenclature indiquant « P91 » sans préciser la forme tube ou tuyau constitue une commande incomplète.
Le piège du surdimensionnement P91 : pourquoi plus élevé n’est pas toujours préférable
“Les principales erreurs de soudage qui provoquent la défaillance du P91 commencent par l’absence de préchauffage ou un préchauffage insuffisant : l’hydrogène reste piégé, la martensite se forme avec une dureté excessive et la fissuration s’ensuit.”
Khalid Shaikh, praticien de l’ingénierie du soudage, dans une publication LinkedIn sur les modes de défaillance du soudage du P91
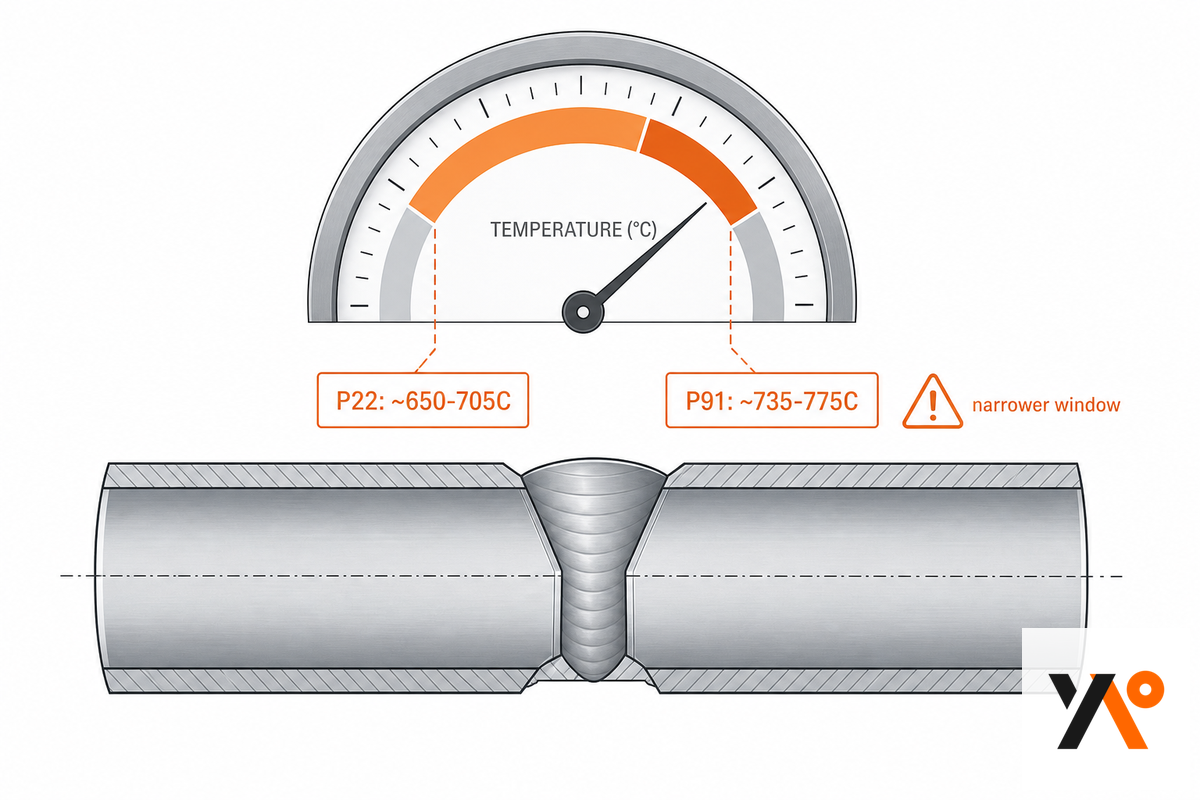
La résistance au fluage supérieure du P91 est réelle, mais elle ne constitue pas une amélioration gratuite par rapport au P22. Les deux nuances exigent des traitements thermiques après soudage (PWHT) sensiblement différents.
Les ingénieurs qui discutent de véritables assemblages soudés P91-P11 sur le forum eng-tips citent des températures de maintien PWHT selon ASME B31.1 d’environ 650°C-705°C pour P11, contre 735°C-775°C pour P91 — une hausse de 85°C-125°C qui ne se résume pas à une différence d’arrondi dans un four ou une installation de PWHT par chauffage résistif local. Le P91 possède également une fenêtre PWHT admissible plus étroite : la dépasser entraîne une surrevenu et un ramollissement de l’acier ; rester en dessous laisse la martensite trop dure et sujette aux fissures. Un Code Case ASME de 2026 fixe spécifiquement une limite supérieure de température PWHT pour la nuance 91 afin d’éviter précisément ce mode de défaillance par surrevenu — une contrainte qui ne s’applique pas au P22.
La fissuration retardée par l’hydrogène constitue la forme la plus nette de ce risque : des soudeurs sur le forum technique de l’American Welding Society signalent que des fissures dans les soudures Cr-Mo peuvent apparaître jusqu’à 72 heures après la fin du PWHT. Une soudure inspectée immédiatement après le PWHT et déclarée saine ne constitue donc pas une preuve suffisante.
- Si la température de calcul de votre collecteur ou de votre conduite est inférieure ou égale à environ 565°C — le plafond pratique du P22 — la spécification du P91 n’apporte aucun avantage en température de service. Elle ajoute seulement une fenêtre PWHT ~100°C plus élevée, un contrôle obligatoire de la dureté et une limite de température plus stricte imposée par le Code Case, que le P22 n’exige pas.
- Si votre température de calcul dépasse réellement cette limite — comme dans un service de vapeur principale ultra-supercritique — la paroi plus mince et la résistance au fluage supérieure du P91 justifient une discipline de fabrication supplémentaire, et le P91 est alors le choix approprié.
Copier le P91 dans une spécification par habitude — parce qu’il s’agit de la nuance « moderne » — sans vérifier si la température de calcul l’exige réellement : c’est l’erreur récurrente. Sur un projet où le P22 satisferait toutes les exigences de contrainte et de température, cette habitude ajoute un coût de soudage réel et un risque pour le calendrier, sans aucun gain de performance.
La traçabilité du numéro de coulée : vérifier ce que vous avez réellement acheté
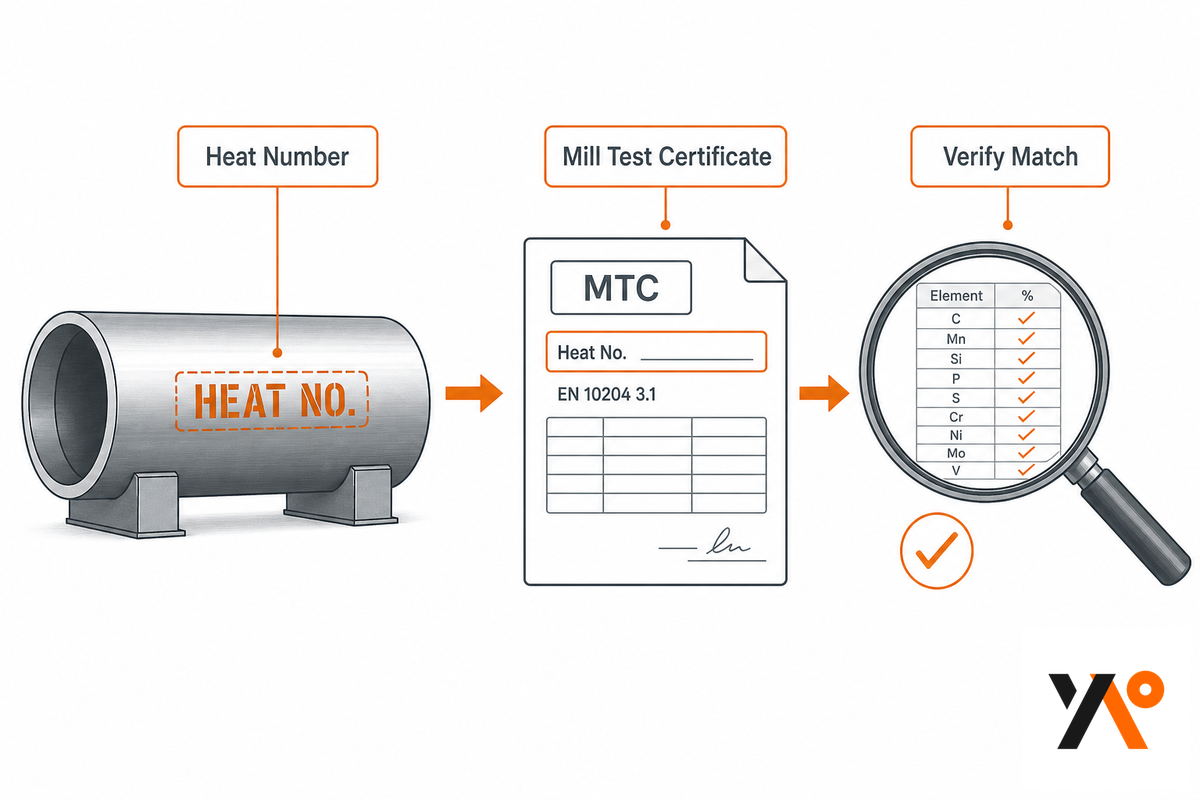
Les certificats d’essai en usine EN 10204 3.1 (MTC) indiquent uniquement ce qui est sorti de l’aciérie si le tube que vous avez en main est bien celui décrit par le document. Chaque coulée d’acier allié reçoit un numéro de coulée unique après analyse de sa composition chimique ; ce numéro doit être pochoiré ou estampé sur le tube lui-même et imprimé sur le MTC. Une étape de vérification permet de détecter les problèmes : relevez le numéro de coulée sur le marquage du tube, recherchez-le sur le MTC et comparez l’analyse chimique (Cr%, Mo% et, pour P91, les teneurs en V et Nb) à la plage de spécification de la nuance applicable — ne vous contentez pas de vérifier le nom de la nuance dans l’en-tête.
Il ne s’agit pas d’une possibilité théorique. Les articles de POWER Magazine sur des composants P91 non conformes ont montré que des matériaux et des soudures anormaux étaient souvent liés à des traitements thermiques qui n’avaient pas été réalisés selon les paramètres critiques propres à la nuance. La vérification du numéro de coulée est précisément le contrôle qui peut empêcher cela avant qu’une enquête d’incident ne soit nécessaire : un inspecteur de chaudière constate que le numéro de coulée d’une pièce de collecteur P91 suspecte ne correspond à aucune coulée répertoriée dans le lot de MTC du tube et, au lieu de classer l’écart comme une simple faute administrative, bloque le collecteur pour de nouveaux essais. Pour le P91 en particulier, demandez expressément des copies des résultats d’analyse chimique et de contrôle de dureté en plus du MTC ; connaître uniquement la composition ne garantit pas que le matériau a subi le traitement thermique dans la fenêtre PWHT étroite requise pour cette nuance, décrite plus haut.
Approvisionnement, prix, MOQ et choix d’un fournisseur de tubes
Une liste de prix des tubes sans soudure en acier allié trouvée en ligne est presque inutile au moment où vous la consultez : le prix au kg des tubes en alliage n’est pas fixe, il fluctue en fonction de plusieurs facteurs identifiables, ce qui est plus utile pour l’acheteur qu’un tarif fixe. La nuance et la teneur en éléments d’alliage constituent la base du prix : le molybdène, le vanadium et le niobium supplémentaires du P91 et du P92 entraînent une véritable prime par rapport aux nuances P11/P22 plus faiblement alliées et nécessitent un cycle supplémentaire de traitement thermique. Le procédé de fabrication ajoute également un coût, le sans soudure étant plus cher que la même nuance fabriquée par soudage (ERW/EFW/SAW). L’épaisseur de paroi, le diamètre extérieur, la longueur, le fait que le matériau soit livré à l’état normalisé et revenu, ainsi que le niveau d’essais et de certification demandé (norme EN 10204 3.1 par rapport à une inspection tierce supplémentaire) influencent tous le montant final, en plus des variations hebdomadaires du coût des matières premières et du fret.
Tout prix exceptionnellement bas au regard des facteurs de coût énumérés ci-dessus doit vous alerter et vous inciter à demander davantage d’informations, notamment pour vérifier si les procédés de traitement thermique et d’essais, ainsi que les certificats d’essai en usine, sont conformes aux spécifications de la nuance ou s’ils ont été abrégés lors des étapes de PWHT et d’essais évoquées précédemment.
Synbase Steel, fabricant agréé de produits tubulaires en acier P5-P91 et fournisseur de tubes en acier allié, avec des certificats d’essai en usine EN 10204 3.1 et une traçabilité complète des numéros de coulée, peut répondre à tous vos besoins en tubes P5-P91. Consultez notre page produit des tubes sans soudure en acier allié pour obtenir la liste complète des nuances et dimensions, une fiche technique des nuances Cr-Mo ou un devis conforme à vos spécifications.
Perspectives du secteur, essor de l’ultra-supercritique et risque de sur-spécification
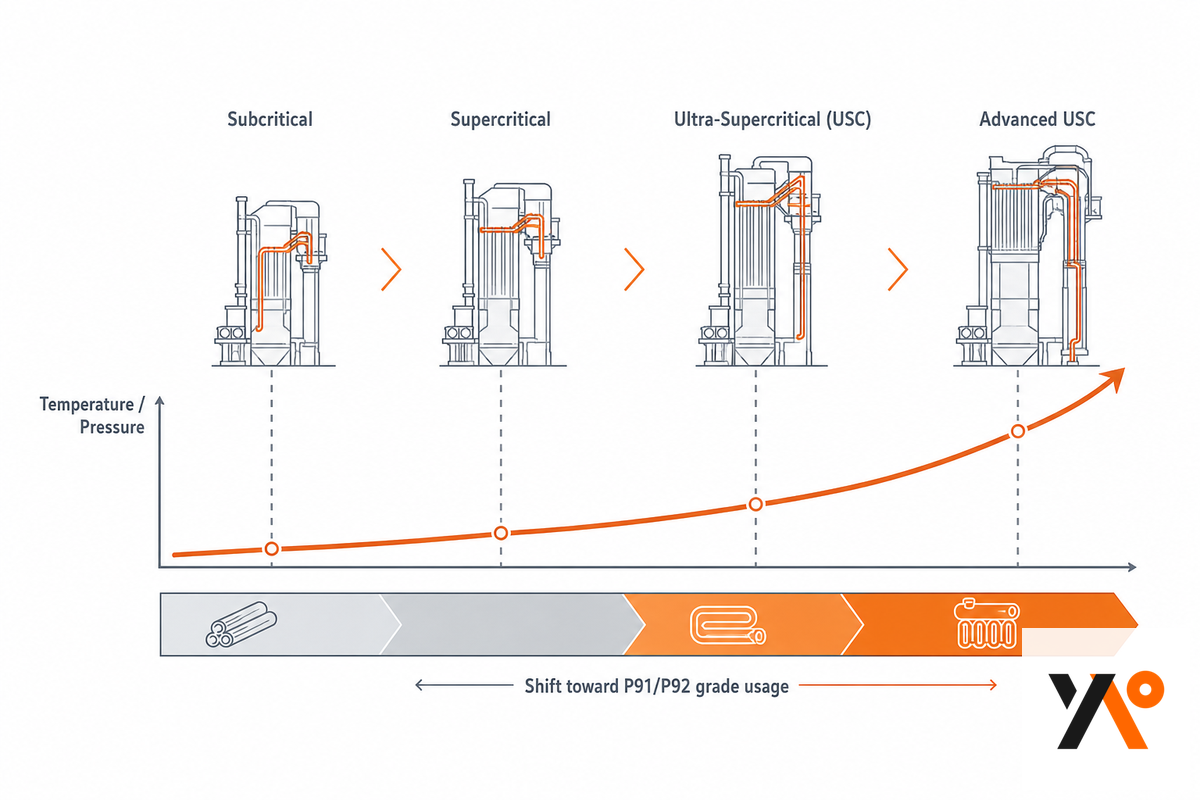
Ce qui détermine actuellement le choix des nuances P5-P91 est l’évolution de la conception des centrales électriques vers des conditions de vapeur supercritiques et ultra-supercritiques (USC), dans lesquelles la recherche sur les systèmes de matériaux financée par le département de l’Énergie des États-Unis s’est concentrée spécifiquement sur les aciers Cr-Mo faiblement alliés et les aciers martensitiques contenant 9-12 % de chrome comme matériaux candidats potentiels. Cette évolution explique l’utilisation croissante du P91, même dans des projets ou des sections qui resteront dans le domaine du P22, un risque de sur-spécification relevé tout au long de ce guide.
Du côté des normes, la mise à jour d’octobre 2024 A335/A335M-24b comprend plusieurs nuances à paramètres supérieurs (P92, P93, P115, P128, P921), ce qui indique clairement que les aciéries et les comités de normalisation continuent d’étendre la famille des aciers alliés Cr-Mo / CSEF à haute résistance au-delà du P91, au lieu de considérer le P91 comme une limite. En tant qu’acheteur, vous devez vous assurer que la température et la pression de calcul prévues sont alignées sur les dernières valeurs de contraintes admissibles avant d’adopter par défaut la nuance la plus élevée portant la désignation la plus récemment adoptée ; (par ex. la taille du marché mondial des tubes en acier allié sans soudure devrait atteindre $6,2 milliards en 2024 et croître régulièrement jusqu’en 2030 selon diverses analyses de marché) les données de taille de marché, bien qu’informatives, ne constituent pas une spécification définitive pour une application donnée.
À propos de cette analyse
Ce guide s’appuie sur les données des spécifications ASTM A335/A213, les références aux contraintes admissibles et au PWHT de l’ASME B31.1, ainsi que sur l’expérience de soudage du P91 rapportée sur le terrain par eng-tips.com et le forum technique de l’American Welding Society, recoupées avec les propres données de nuances de tubes sans soudure en acier allié de Synbase Steel (de P5 à P91, avec références croisées EN/DIN/JIS) publiées sur nos pages produits. Lorsqu’une donnée provenait d’une seule source industrielle plutôt que d’un document normatif, nous l’avons signalée comme approximative au lieu de la présenter comme une valeur exacte.
Foire aux questions
Q : Qu’est-ce qu’un tube en acier allié ?
Voir la réponse
Q : Quelle est la différence entre un tube en acier et un tube sans soudure ?
Afficher la réponse
Q : Quels sont les 4 types d’acier allié ?
Voir la réponse
Q : Les tubes en acier allié résistent-ils à la corrosion ?
Voir la réponse
Q : Quelle est la différence entre un tube en acier allié et un tube en acier au carbone ?
Voir la réponse
Q : Quels facteurs influencent le prix des tubes en acier allié au kg ?
Afficher la réponse
Q : Quelle est la différence entre un tube en acier allié sans soudure et un tube en acier allié soudé ?
Voir la réponse
Références et sources
- Matériaux de chaudière pour les centrales électriques au charbon ultra-supercritiques – U.S. Department of Energy / OSTI
- Étude de la microstructure et des propriétés mécaniques de l’acier 9Cr-1Mo-V-Nb (P91) soudé au laser – PMC, National Institutes of Health
- Évaluations de la durée de vie au fluage de la tolérance ASME B31.1 aux variations par rapport à l’épaisseur minimale de paroi – ASME Journal of Pressure Vessel Technology
- ASTM A335 Gr. P-91, P5B Material, Technical Forum – American Welding Society
- Inspection de composants P91 présentant des anomalies pour vérifier leur intégrité – POWER Magazine
- Matériaux de tuyauterie et contraintes admissibles dans les tuyauteries de puissance ASME B31.1 – MyPipingNotes
Articles connexes
- Gamme de tubes sans soudure en acier allié (Cr-Mo) – catalogue complet des nuances et dimensions P5-P91
- Guide des tubes sans soudure en acier au carbone – sélection des nuances A106/A53/API 5L
- Tubes sans soudure en acier inoxydable : guide d’achat sur les spécifications et l’assurance qualité – lorsque la résistance à la corrosion est le facteur déterminant
- Tube en acier sans soudure : définition et procédé de fabrication – explication du procédé de fabrication
Relu par l’équipe technique de Synbase Steel.