Tube sans soudure en acier allié (Cr-Mo) — acier chrome-molybdène ASTM A335, nuances P5 à P91
Les conduites de vapeur haute température et d’hydrogène peuvent défaillir si la nuance ou la chaleur fournie sur site sont incorrectes. Le tube Cr-Mo traçable est disponible pour maintenir la résistance au fluage pendant toute la durée de service.
La famille des tubes sans soudure en Cr-Mo (chrome-molybdène) est le choix logique lorsque l’acier au carbone commence à perdre sa capacité portante structurelle en service à température élevée, ou se déforme sous des conditions d’hydrogène à haute température ou haute pression. Ce tube en alliage est fabriqué dans les nuances P5, P9, P11, P22 et P91, conformément à ASTM A335 / ASME SA335, et expédié avec un certificat d’essai en usine EN 10204 3.1 garanti, traçable à chaque coulée.
Demander un devis / Parler à un ingénieur
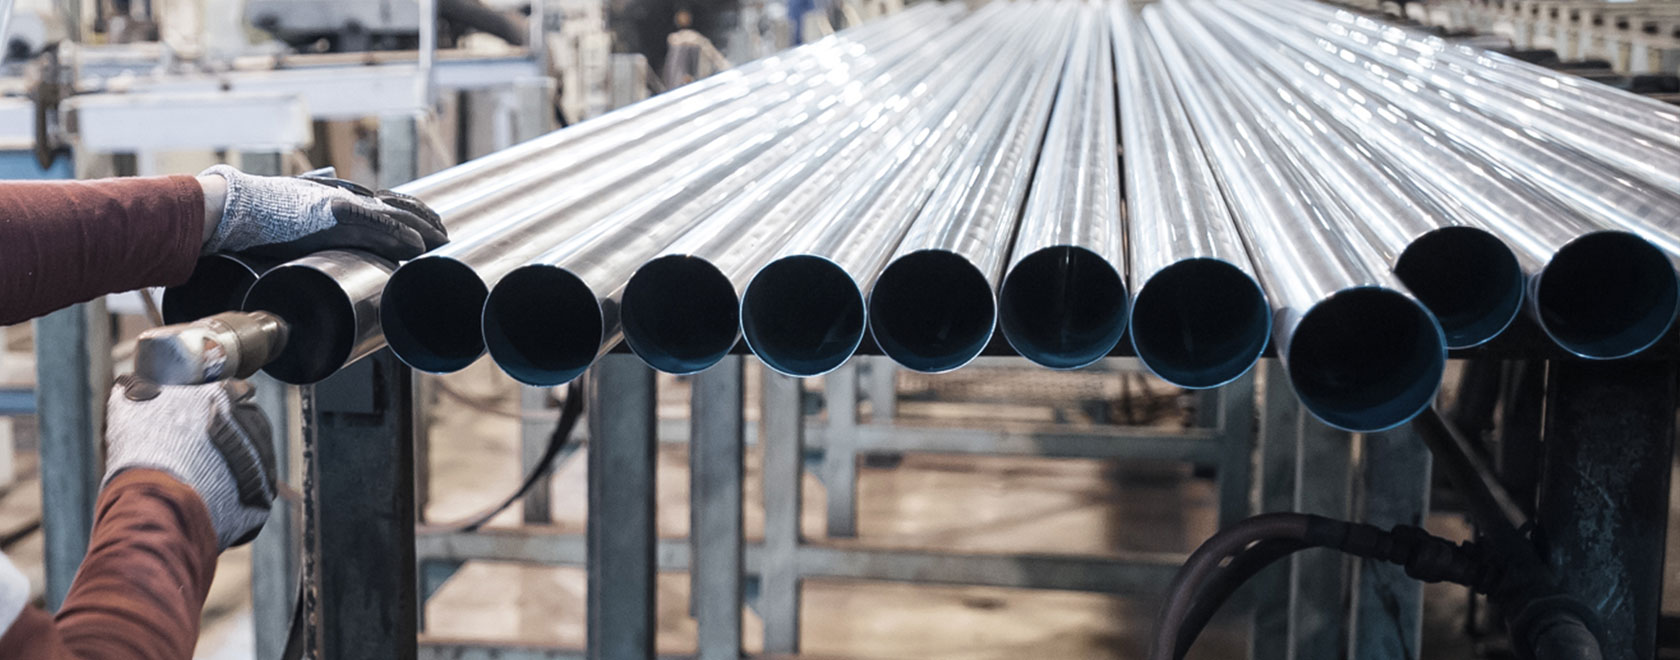
Parce que Synbase fabrique ce tube véritablement sans soudure en acier allié ferritique, aucune ligne de soudure ne peut devenir un axe faible sous charge thermique cyclique. C’est la raison structurelle pour laquelle ASTM A335 est destinée au service haute température plutôt qu’au transport général, et pourquoi l’usine Synbase applique un contrôle des procédés ISO 9001 à chaque coulée.
Quand les conduites haute température défaillent — pourquoi choisir un tube sans soudure Cr-Mo
L’acier au carbone se ramollit et flue sous charge constante au-dessus d’environ 425 °C et, sous hydrogène à haute pression au-dessus de ~230 °C, perd son carbone par décarburation interne. Ce mode de défaillance est lent et invisible, puis aboutit à la rupture d’un collecteur après des années de service.
La raison évidente pour laquelle les usines de procédé sont spécifiées en acier allié chrome-molybdène est que le chrome forme une couche protectrice tenace d’oxyde de chrome, qui limite l’attaque de l’hydrogène et empêche également l’oxydation dans les fumées à haute température. Le molybdène est ajouté pour « bloquer » la structure des grains afin de maintenir la limite d’élasticité et la résistance au fluage à haute température jusqu’à 100 000 heures de service, là où l’acier au carbone se déforme.
- Maintenir la résistance de calcul jusqu’à une durée de service de 100 000 heures dans cette plage de haute température, où l’acier au carbone flue continuellement et perd sa capacité portante, même à 565 °C.
- Résistance à l’attaque par l’hydrogène définie par la teneur en chrome via la « courbe de Nelson pour le service hydrogène en raffinerie ».
- Protection contre l’oxydation et la sulfuration à haute température assurée par la couche Cr-O, même en service de pétrole brut et de fumées.
Vous ne savez pas si l’acier au carbone de votre conduite est en train de défaillir ?
Obtenir une analyse personnalisée de la température de service →Gamme de nuances Cr-Mo Synbase — sélection P5 / P9 / P11 / P22 / P91
Un numéro P plus élevé n’est pas toujours le bon choix. Le P91 offre la résistance au fluage la plus élevée, mais sa fenêtre de soudage étroite et son PWHT obligatoire constituent un véritable compromis — en dessous de 565 °C, une conduite P22 bien fabriquée offre des performances identiques à un coût installé inférieur.
La réponse honnête est que la nuance la moins chère comme la plus coûteuse conviennent rarement ; la bonne se situe entre les deux. Qu’il faille un tube P22 pour un hydrocracker ou un tube P91 pour un surchauffeur, les ingénieurs de Synbase associent la nuance à votre température réelle du métal, à votre pression et à votre fluide de service, car une mauvaise décision se traduit par une rupture par fluage 20 ans plus tard, et non sur le bon de commande.
Matrice de sélection des nuances P Cr-Mo
| Nuance | Nominale | Cr % | Mo % | Température max. | Service le mieux adapté | Raccord |
|---|---|---|---|---|---|---|
| P11 | 1.25Cr-0.5Mo | 1.00–1.50 | 0.44–0.65 | ~510 °C | Conduites de vapeur économiques pour centrales | A234 WP11 |
| P22 | 2.25Cr-1Mo | 1.90–2.60 | 0.87–1.13 | ~565–620 °C | Raffinerie, hydrocracker, service hydrogène | A234 WP22 |
| P5 | 5Cr-0.5Mo | 4.00–6.00 | 0.45–0.65 | ~600 °C | Environnements de pétrole brut / sulfuration | A234 WP5 |
| P9 | 9Cr-1Mo | 8.00–10.00 | 0.90–1.10 | ~650 °C | Four de raffinerie à forte oxydation | A234 WP9 |
| P91 | 9Cr-1Mo-V-Nb | 8.00–9.50 | 0.85–1.05 | ~593–600 °C | Surchauffeurs et collecteurs ultra-supercritiques | A234 WP91 |
Utilisez ceci comme point de départ, et non comme spécification finale, car l’épaisseur de paroi, le cas de code et le plan de PWHT modifient tous l’économie du projet. Avant d’établir un devis, Synbase examine chaque choix de nuance par rapport aux conditions de votre conduite, de la même manière que notre bureau d’application évalue une RFQ entrante selon le code applicable, tel que ASME B31.1.
« Nous fournissons le P91 avec le traitement thermique après soudage réalisé dans notre propre atelier sous notre contrôle direct, et la certification de chaque longueur correspond en tous points à son bon de commande exact : composition chimique, propriétés mécaniques, l’ensemble. Nous pouvons ainsi documenter que chaque longueur possède les propriétés certifiées et le traitement thermique requis ; pour nos produits 9Cr-1Mo-V, une chaleur non vérifiée n’est tout simplement pas une « remise » sur le prix : c’est plutôt une défaillance future, différée pendant une durée incalculable jusqu’à ce que la catastrophe survienne. »
Vous souhaitez de l’aide pour adapter ASTM A335 P11 ou P22 à votre service ?
Demander une analyse personnalisée de sélection de nuance →Cr-Mo contre acier au carbone et acier inoxydable — comparaison des performances
C’est la comparaison à température qui fait la différence, et non à température ambiante. Voici le compromis qui conduit les spécifications à choisir le chrome-molybdène et à éviter l’acier noir standard — ou à commander inutilement de l’acier inoxydable.
| Propriété | Acier au carbone (A106 B) | Cr-Mo (A335 P22) | Acier inoxydable (TP304/316) |
|---|---|---|---|
| Température maximale pratique | ~425 °C | ~565–620 °C | ~600–650 °C |
| Résistance au fluage (élevée) | Faible | Élevée | Élevée |
| Résistance à l’attaque par l’hydrogène | Faible >230 °C | Élevée (courbe de Nelson) | Élevée |
| Coût relatif du matériau | 1.0× | ~2–3× | ~4–6× |
| Résistance minimale à la traction | 415 MPa | 415 MPa | 515 MPa |
Les aciers au carbone l’emportent sur le prix ; l’acier inoxydable perd une durée de service en hydrogène chaud, sauf si sa teneur en chrome dépasse 230 °C. Les aciers inoxydables résistent à la corrosion, mais la prime matière d’environ 4-6, lorsque le coût dépasse celui d’une défaillance opérationnelle (piqûration plutôt que fluage) à 565 °C, doit être examinée.
Le Cr-Mo occupe le point d’équilibre technique, celui sur lequel Synbase fonde sa proposition de valeur : fournir à une raffinerie la plage de vapeur, de température et d’hydrogène nécessaire sans le coût de l’acier inoxydable. Pour presque tous les services de vapeur et d’hydrocarbures à haute température, les spécifications Cr-Mo testées selon ISO constituent le choix présentant le plus faible risque pour la tuyauterie de procédé ASME B31.3.
Prêt à voir comment les nuances se comparent pour votre température de métal ?
Comparer les nuances pour votre application →Composition chimique et propriétés mécaniques par nuance
Chaque valeur indiquée ci-dessous est rattachée à la spécification ASTM A335 appropriée, avec la référence ASME Section II, car une conduite composée de chrome-molybdène ne vaut pas mieux que la connaissance de sa coulée. Chaque lot est testé par Synbase et rapporté selon les mêmes limites 3.1, par spectrométrie, essais de traction à haute température et contrôles de résilience.
| Nuance | C % | Cr % | Mo % | Autres | Traction | Limite d’élasticité |
|---|---|---|---|---|---|---|
| P11 | 0.05–0.15 | 1.00–1.50 | 0.44–0.65 | Si 0,50–1,00 | ≥415 MPa | ≥205 MPa |
| P22 | 0.05–0.15 | 1.90–2.60 | 0.87–1.13 | — | ≥415 MPa | ≥205 MPa |
| P5 | ≤0.15 | 4.00–6.00 | 0.45–0.65 | — | ≥415 MPa | ≥205 MPa |
| P9 | ≤0.15 | 8.00–10.00 | 0.90–1.10 | — | ≥415 MPa | ≥205 MPa |
| P91 | 0.08–0.12 | 8.00–9.50 | 0.85–1.05 | V 0,18–0.25, Nb 0,06–0,10 | ≥585 MPa | ≥415 MPa |
Les valeurs de résistance à la traction et de limite d’élasticité indiquées sont les minima à température ambiante, et une valeur de traction mesurée est rapportée pour chaque coulée afin que vous puissiez calculer à partir de valeurs testées. Avec une traction ≥585 MPa et une limite d’élasticité ≥415 MPa, le P91 permet une paroi beaucoup plus mince.
En tant qu’aciers faiblement alliés, les P11 et P22 maintiennent une faible teneur en carbone pour assurer la soudabilité, tandis que la teneur plus élevée en chrome du P91 le rapproche de la catégorie des aciers fortement alliés. Adapter la nuance précise à la pression de service et à la température du métal protège les propriétés mécaniques dont dépend le calcul selon le code.
Pourquoi le P91 ne développe sa résistance au fluage qu’avec une grande rigueur
Le P91 développe sa résistance au fluage grâce à une structure de martensite revenue, et non à la seule composition chimique. Après le soudage, le joint doit refroidir sous 100 °C afin que l’austénite se transforme complètement avant le début du PWHT.
Commencer le traitement thermique après soudage (PWHT) trop tôt empêche d’atteindre cette structure et le tube flue jusqu’à la rupture avant la durée de calcul. C’est pourquoi Synbase expédie toujours le P91 dans l’état N+T approprié et consigne l’état du traitement thermique sur le certificat.
~50%
Épaisseur de paroi qu’une conduite P91 peut économiser par rapport au P22 au point de calcul — réduction des coûts de matériau, de soudage et de levage sur le tronçon.
Plage rapportée par l’industrie pour 9Cr-1Mo-V contre 2.25Cr-1Mo ; les économies réelles dépendent du code de calcul et du calcul d’épaisseur.
Là où le tube Cr-Mo fait ses preuves — production d’électricité, raffinage et pétrochimie
La salle des machines des installations fonctionnant à chaud et sous pression repose sur des tubes sans soudure Cr-Mo, dont la nuance correspond au service. Chez Synbase, nous avons intégré des tubes alliés dans des projets répartis dans plus de 100 pays ; la carte des applications ci-dessous indique donc où ces nuances sont utilisées.
- Production d’électricité : chaudières, collecteurs, surchauffeurs et resurchauffeurs fonctionnant jusqu’à 600C ; P91/P92 pour les unités ultra-supercritiques.
- Raffinage — reformage catalytique, hydrocrackers et alkylation HF (à chaud ou avec une certaine possibilité de présence d’hydrogène)
- Pétrochimie — serpentins de four et lignes de transfert devant être conçus au-delà des limites de service hydrogène de la courbe de Nelson.
Vous dimensionnez une conduite pour vos conditions ?
Obtenir un devis personnalisé conforme aux spécifications →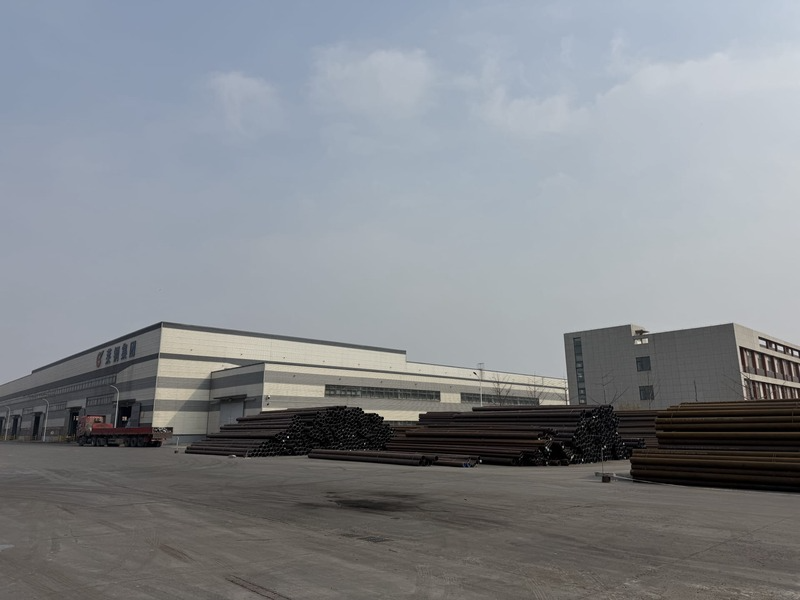
Fabrication et capacité de Synbase — l’usine derrière le tube
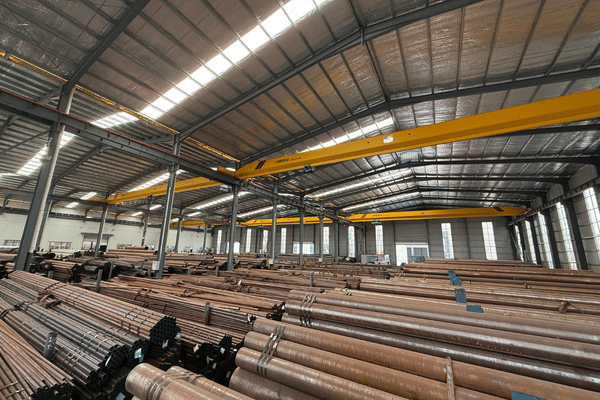
Aucun certificat destiné à l’utilisateur final ne peut inspirer davantage confiance qu’une conduite reposant sur la résistance de son aciérie. C’est pourquoi les clients évaluent la capacité de fabrication et les ressources du fournisseur pour les projets en service critique. Synbase, division tubes de E-CHENG STEEL GROUP, dispose pour son activité sans soudure de 5 lignes de production par laminage à chaud et d’1 ligne d’étirage à froid sur une superficie de 200,000sq.m.
La capacité a atteint 1,3 million par an en 2025 ; avec un DE jusqu’à 711 mm et des longueurs jusqu’à 36m.
Les contrôles CND en ligne comprennent les essais par courants de Foucault, l’inspection ultrasonore, la détection des fuites de flux magnétique et les essais hydrostatiques sur chaque coulée.
Le laboratoire possède un périmètre API et ISO 9001, avec spectromètre, équipements métallographiques, dispositifs d’essai d’impact et de traction à haute température.
Chaque coulée commence sous forme de billette solide, puis passe par laminage à chaud ou étirage à froid jusqu’à la dimension finale, sans ligne d’extrusion affaiblissant la paroi. Ces éléments d’alliage chrome-molybdène confèrent au tube allié fini sa soudabilité, sa ductilité et sa résistance à la température, ce qui prolonge la durée de service en environnements corrosifs et préserve l’intégrité structurelle sous charge.
Comme l’installation nous appartient et n’est pas gérée par un intermédiaire, Synbase assure une maîtrise complète des certificats, de la coulée à l’aciérie, ainsi qu’une assistance technique disponible 24 h chaque jour pour votre commande. L’avantage de notre propriété — difficile à reproduire pour un nouveau fournisseur — réside dans le fait que notre certificat remonte à une seule ligne de fabrication.
Certifications, essais en usine et traçabilité
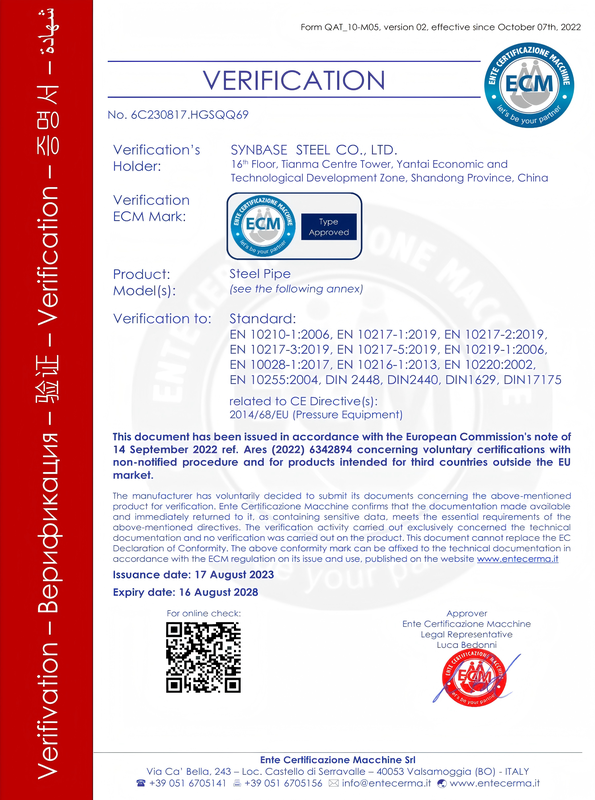
La raison la plus fréquente pour laquelle les acheteurs hésitent avec un nouveau fournisseur est la confiance dans les certificats, et c’est justifié pour le Cr-Mo, car certains certificats d’usine ne mentionnent pas explicitement la conformité EN 10204 même lorsque la commande l’exige. Chaque coulée de Synbase est certifiée par un document 3.1 indiquant le numéro de coulée, la composition chimique et l’essai mécanique réel de ce lot.
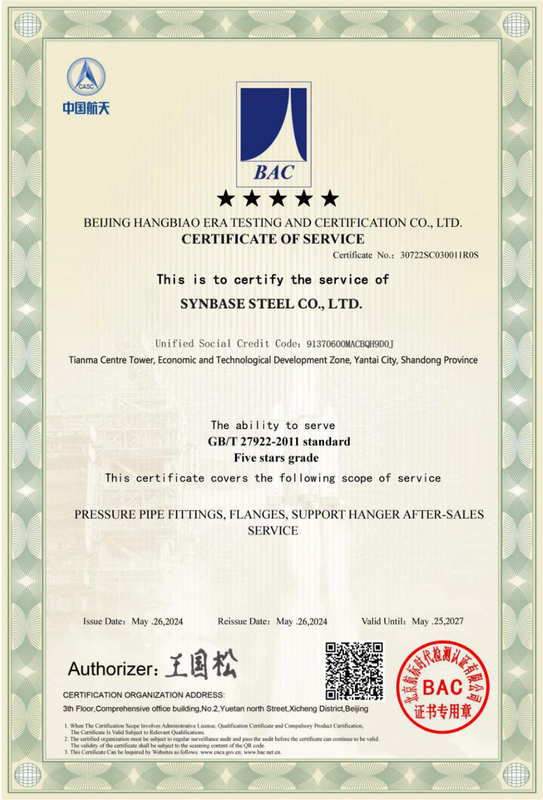
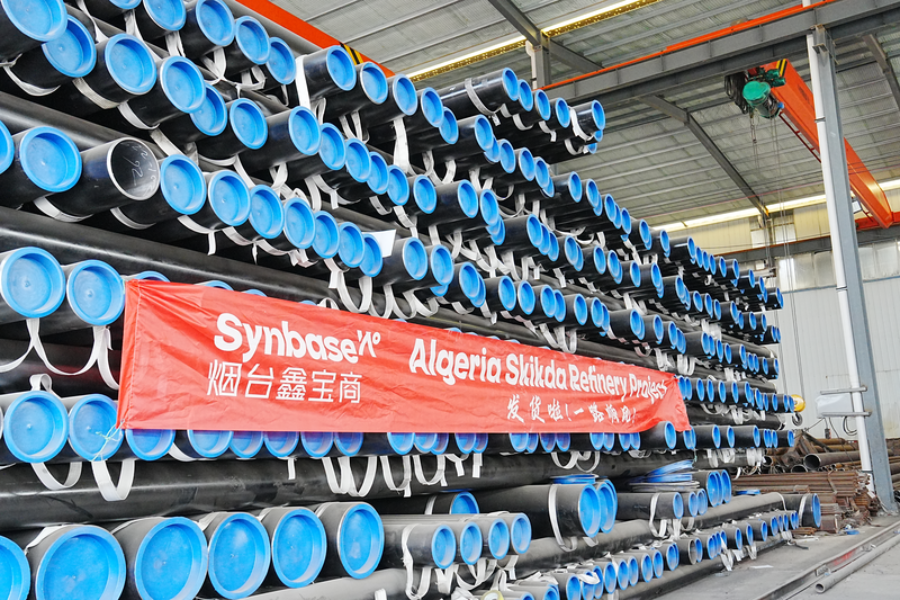
Synbase fournit des NPS de 1/2″ à 24″, des séries SCH 20 à XXS selon ASME B36.10M, en longueurs aléatoires ou fixes allant jusqu’à 36 m, car une ligne complète vaut mieux qu’une livraison partielle. Les raccords A234 et les brides A182 correspondants sont expédiés dans la même commande, et notre service 24 h par jour tient le planning.
Pour connaître le délai d’approvisionnement et obtenir un prix ferme, envoyez votre nuance, dimension, série, quantité et niveau de certification. Notre équipe d’ingénierie Synbase vous retourne un devis personnalisé conforme aux spécifications, traçable à une seule ligne de production ISO 9001.
Guide d’approvisionnement — dimensions, séries, délai d’approvisionnement et RFQ
Le prix des tubes Cr-Mo dépend de bien plus que du poids ; un prix catalogue unique serait donc trompeur — et c’est précisément le compromis que les acheteurs oublient. Chaque devis de Synbase est établi à partir des facteurs ci-dessous plutôt que d’un tarif fixe.
Composition de la nuance
Le P91 (9Cr-1Mo-V) est plus coûteux que le P11/P22 par tonne en raison de sa composition et de la plage d’essais plus restreinte du P91.
Dimensions
Poids et série — une paroi épaisse et un DE important augmentent le coût de coupe et de finition.
Certification
Niveau de certification ; norme 3.1 : contrôle par tiers 3.2 : le tiers ajoute un coût d’inspection.
Traitement
Volume et état — le traitement thermique N + T, le périmètre des CND et le montant de la commande doivent être pris en compte.
Vos spécifications de conduite sont prêtes ?
Demander un devis personnalisé conforme aux spécifications →Outils de calcul et de référence techniques
Utilitaires d’ingénierie standardisés conçus pour les prescripteurs de tuyauterie et les entreprises EPC afin de calculer les poids, de croiser les normes internationales de matériaux et de sélectionner les nuances d’alliage optimales.
Sélecteur de nuances Cr-Mo
Évaluez les conditions de température, de pression et de service hydrogène afin de déterminer la spécification appropriée de l’alliage chrome-molybdène.
Calculateur de poids des tubes sans soudure
Calculez la masse théorique par mètre des tubes sans soudure en acier au carbone et en acier allié à partir du NPS, de la série et de l’épaisseur de paroi.
Rechercher une nuance ASTM ↔ EN/DIN
Croisez les normes métallurgiques internationales afin d’identifier les nuances exactement équivalentes ou les plus proches entre les spécifications ASTM, EN et DIN.
Questions fréquemment posées
Quelle est la différence entre ASTM A335 P11 et P22 ?
Les deux sont des tubes chrome-molybdène, mais le P11 est un 1.25Cr-0.5Mo pour un service jusqu’à environ 510 °C, tandis que le P22 est un 2.25Cr-1Mo offrant une meilleure résistance au fluage et à l’attaque par l’hydrogène jusqu’à environ 565–620 °C. Le P22 est le tube de référence des raffineries ; le P11 convient aux conduites de vapeur plus modérées et sensibles au coût.
Le P22 ou le P91 est-il un acier inoxydable ?
Non. Le P22 et le P91 sont des aciers alliés ferritiques, pas des aciers inoxydables. Leur teneur en chrome (2,25 % et ~9 %) leur confère une résistance aux hautes températures et à l’hydrogène, mais elle reste inférieure au seuil d’environ ~10,5 % qui définit l’acier inoxydable.
Quel est l’équivalent matériau de l’ASTM A335 dans les normes EN/DIN ?
Le P11 correspond étroitement au 13CrMo4-5, le P22 au 10CrMo9-10 et le P91 au X10CrMoVNb9-1 selon EN 10216-2. Synbase peut fournir selon les désignations ASME, EN ou DIN sur demande, toujours sous forme de tube sans soudure en acier allié ferritique.
Pourquoi choisir le chrome-molybdène plutôt que l’acier au carbone ?
L’acier au carbone flue et subit une attaque par l’hydrogène aux températures de fonctionnement de ces installations. Le tube en chrome-molybdène conserve sa résistance et résiste à l’hydrogène pendant la durée de calcul, ce qui explique sa spécification malgré un prix d’achat plus élevé.
Fournissez-vous les raccords et certificats correspondants ?
Oui. Synbase fournit des raccords de tuyauterie en chrome-molybdène A234 correspondants et des brides A182 de même nuance, chacun avec un certificat d’essai en usine EN 10204 3.1 traçable au numéro de coulée ; une certification 3.2 par un tiers est disponible pour les services critiques.