El pup joint evita que los ingenieros de completación tengan que cortar y volver a roscar una unión larga completa para alcanzar una profundidad de asentamiento que quedó dos pies corta. Por lo general, son longitudes de tubería, tubería de revestimiento o tubería de perforación de dos a doce pies según API 5CT; los extremos están roscados para conectarse a la sarta en ambos lados y se colocan en ella para lograr la longitud total precisa requerida. Casi cualquiera que busque un pup joint llega aquí, pero probablemente no encontrará algunos de los otros detalles importantes en las páginas de productos o en los blogs breves que publican algunos proveedores.
Especificaciones rápidas
| Longitudes estándar | 2, 3, 4, 6, 8, 10, 12 ft (API 5CT Table C.27); personalizadas de hasta 20 ft |
| Rango de OD de tubos | 2-3/8″ – 4-1/2″, conexiones EUE/NUE |
| Rango de OD de tubería de revestimiento | 4-1/2″ – 13-3/8″, conexiones STC/LTC/BTC |
| Grados comunes | J55, K55, N80, L80 (servicio agrio), P110 |
| Norma aplicable | API 5CT / ISO 11960, 11.ª edición + Adenda 1 de 2025 |
| Variante de flowline/frac | Unión de golpe (Fig 1502 de hasta 15,000 psi; Fig 1002 de hasta 10,000 psi; la clasificación disminuye según el tamaño de la unión y el servicio agrio/dulce) |
Qué es un pup joint y por qué no es lo mismo que un saver sub o un crossover sub
Cada pup joint utilizado en una sarta OCTG tiene el mismo grado de tubería, tolerancia de pared y tipo de conexión que la unión larga que reemplaza; no es un tramo de tubería de menor calidad cortado. Las uniones de tubería de revestimiento y tubos de rango 2, que normalmente miden de 28 a 32 pies, rara vez alcanzan exactamente la profundidad objetivo del diseño de un pozo; un pup joint cierra esa brecha sin el costo adicional de cortar una unión completa.
⚠️ Dos componentes distintos comparten un nombre
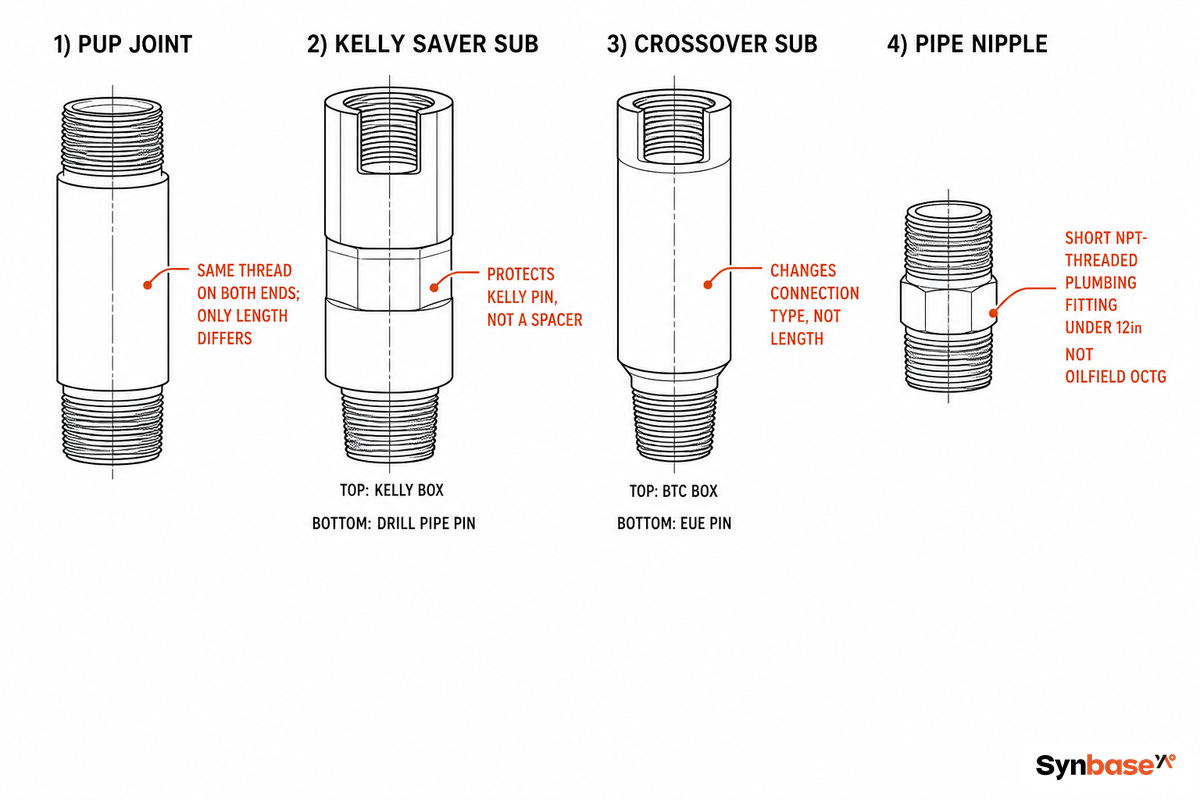
La mayoría de las páginas de proveedores llaman al pup joint “también conocido como saver sub, spacer o pup”. Dentro de un catálogo OCTG, esa equivalencia imprecisa es común, pero el léxico de perforación de la IADC, que cita API RP 7G y API Spec 7-1, define un Kelly Saver Sub como un sustituto corto instalado debajo de la mesa rotaria para proteger el pin de la kelly durante el apriete: un componente de desgaste de la sarta de perforación, no un espaciador para ajustar longitud. Una búsqueda de adquisiciones de “saver sub” tiene al menos la misma probabilidad de mostrar un protector de kelly que un pup joint OCTG.
Llámelo la confusión entre pup, sub y crossover: esto es solo la punta de la confusión terminológica, ya que otras piezas de tubería OCTG, como un crossover sub, son muy diferentes. Mientras que un pup joint tiene la misma rosca en ambos extremos y solo se modifica la longitud, las roscas de un crossover sub son diferentes en cada extremo, lo que permite conexiones como una caja BTC y un pin EUE. Esta confusión común provoca errores frecuentes al pedir materiales para plataformas con varios pozos, porque en una imagen de catálogo el crossover y el pup joint pueden parecer iguales, aunque se utilizan para resolver problemas distintos de construcción y operación del pozo.
- ✔ Pup joint: misma rosca en cada extremo y solo se modifica la longitud
- Crossover sub: una rosca diferente en cada extremo; modifica la compatibilidad de las conexiones de tubería
- Niple de tubería: diseñado para plomería y sistemas de tuberías de proceso, con rosca NPT y menos de 12 pulgadas; no está relacionado con los equipos OCTG de campos petroleros
- Landing nipple / flow coupling: relacionado, pero se utiliza para colgar herramientas de fondo a una elevación determinada, no para ajustar la longitud
- ✔ Drill collar / sucker rod / bit sub / blast joint / wireline re-entry guide / stabbing guide: equipos relacionados con propósitos muy específicos vinculados a la integridad general del pozo, no al ajuste de longitud
Los pup joints se fabrican según la especificación API 5CT utilizando tubería madre API con monograma, de primera calidad; es el mismo material que el de las uniones largas que reemplazan, no recortes ni chatarra. En términos sencillos, los pup joints son tramos cortos de tubería, también conocidos por varios nombres de campo, que se utilizan para ajustar la longitud de una sarta a la longitud precisa requerida. Cada unión se fabrica, recibe tratamiento térmico y se rosca según la misma especificación de la tubería a la que se conecta, con la longitud final definida por el trabajo de espaciado correspondiente.
💡 La lógica de la pila de calzas
En la práctica, esta es la misma lógica que aplica un taller mecánico a una pila de calzas: cerrar una brecha inferior a 12 in. con una pieza estándar cuesta menos que cortar una longitud personalizada, porque una unión completa conserva la misma certificación API 5CT en ambos casos.
Guía de campo de los 5 tipos de pup joint, lado a lado
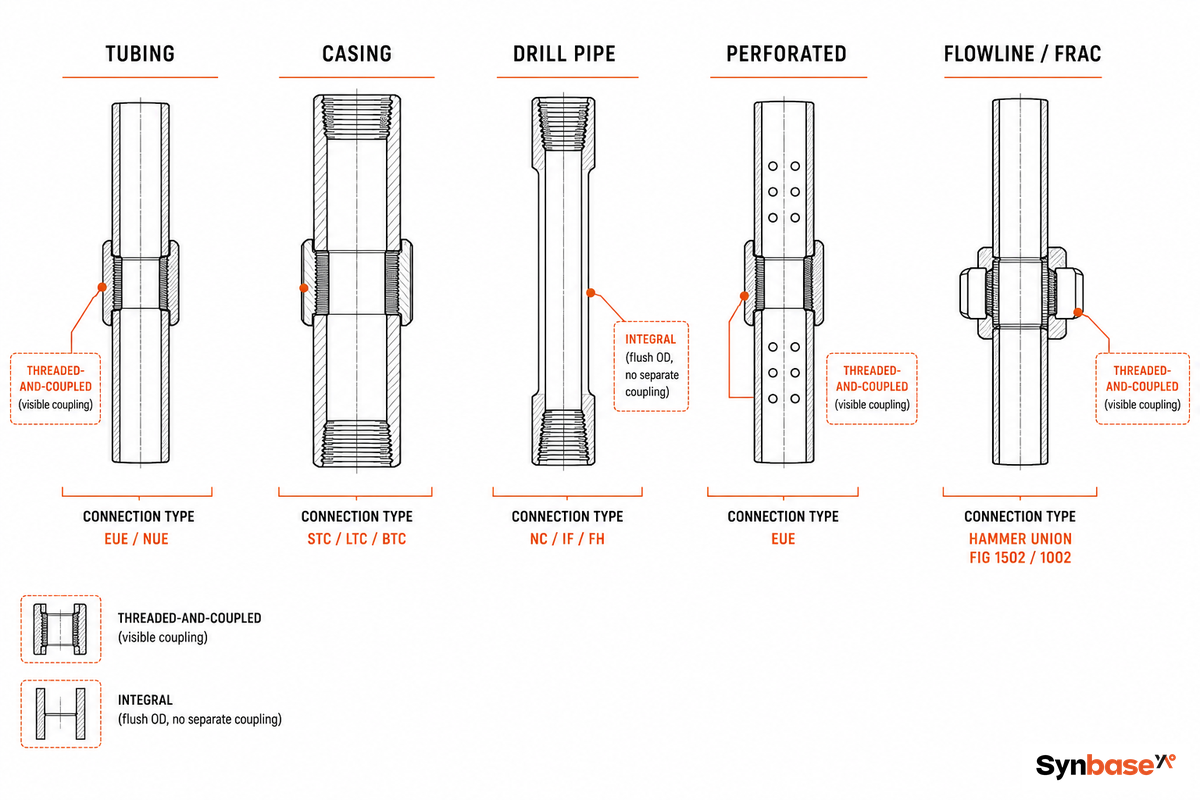
Aunque los pup joints de tubos y de tubería de revestimiento cubren la demanda de la mayoría de las aplicaciones, también pueden utilizarse otras versiones, incluidas las de tubería de perforación, perforadas y de flowline/frac, para cumplir requisitos específicos del trabajo. A continuación se presenta una guía de campo de cinco tipos de pup joint que compara las cinco variantes, abarcando todo el rango de dimensiones cubierto por esta guía, según la aplicación y, dentro de los tres tipos de mayor volumen, según la construcción (roscada y acoplada estándar frente a integral o premium), no según las dimensiones, ya que la lista completa de OD, espesor de pared y peso está disponible en nuestra página de productos de pup joints.
| Tipo | Rango de OD | Grados | Conexiones | Aplicación principal |
|---|---|---|---|---|
| Tubos (T&C) | De 2-3/8″ (60.3 mm) a 4-1/2″ (114.3 mm) | J55, N80, L80, P110 | EUE, NUE | Espaciado de la sarta de producción |
| Tubos (integral) | De 2-3/8″ (60.3 mm) a 4-1/2″ (114.3 mm) | N80, L80, P110 | Integral de paso al ras o semial ras | Completaciones con holgura crítica |
| Tubos (premium/VAM) | De 2-3/8″ (60.3 mm) a 4-1/2″ (114.3 mm) | L80, P110 | VAM premium, hermético al gas | Completaciones en servicio agrio / HPHT |
| Tubería de revestimiento (T&C) | De 4-1/2″ (114.3 mm) a 13-3/8″ (339.7 mm) | J55, K55, N80, L80, P110 | STC, LTC, BTC | Ajuste de la sarta de revestimiento |
| Tubería de revestimiento (integral) | De 4-1/2″ (114.3 mm) a 13-3/8″ (339.7 mm) | N80, L80, P110 | Integral de paso al ras o semial ras | Sartas de liner, anular restringido |
| Tubería de perforación (T&C) | De 2-3/8″ (60.3 mm) a 6-5/8″ (168.3 mm) | E75, X95, G105, S135 | NC, IF, FH | Espaciado de BHA / posicionamiento de herramientas |
| Tubería de perforación (integral) | De 2-3/8″ (60.3 mm) a 6-5/8″ (168.3 mm) | X95, G105, S135 | Integral de paso al ras o semial ras | BHA para pozos estrechos / holgura restringida |
| Perforado | De 2-3/8″ (60.3 mm) a 4-1/2″ (114.3 mm) | J55, N80 | EUE | Elevación de gas, circulación y control de flujo |
| Flowline / Frac | 2″ (50.8 mm) – 4″ (101.6 mm) (tamaño de unión) | Acero aleado (4130 o equivalente) | Unión de golpe (Fig 1502/1002) | Tubería de alta presión en superficie: fracturamiento, cementación y pruebas de pozo |
💡 Integral frente a roscada y acoplada
Cualquiera de los cinco tipos anteriores puede fabricarse de forma integral en lugar de roscada y acoplada: la conexión se forma directamente en el cuerpo de la tubería en vez de depender de un acople separado, lo que proporciona un perfil de OD al ras o semial ras. Esto es importante en pozos con holgura crítica, como las sartas de liner y las completaciones con anular restringido, donde el OD mayor de un acople impediría el paso. Fuera de esos trabajos, la construcción roscada y acoplada estándar cuesta menos y se despacha más rápido.
Todos los pup joints se suministran con conexiones roscadas en ambos extremos, diseñadas para engancharse con precisión y de manera uniforme sin importar el tamaño, dentro del inventario de tubos de una acería, desde pup joints de tubos de pequeño diámetro hasta pup joints de tubería de revestimiento de gran diámetro, con tamaños de diámetro exterior de hasta 13-3/8 pulgadas. Los grados suelen registrarse indistintamente como J-55/P-110 o J55/P110, según la preferencia del fabricante, y las roscas premium como VAM amplían la familia estándar EUE/NUE/STC/LTC/BTC para requisitos de sartas de tubos de alta presión y herméticas al gas. Su proceso de fabricación sigue la misma ruta de aseguramiento de la calidad que una tubería de longitud completa: selección del material, tratamiento térmico, roscado de precisión en cada pulgada de engrane y prueba de presión hidrostática; cada pup joint se somete a la misma inspección que la tubería madre, un proceso de fabricación que se explica con más detalle en la sección de verificación a continuación.
📐 Cómo leer una hoja de especificaciones de pup joint
Las especificaciones de pup joints suelen indicar longitudes estándar de 2, 3, 4, 6, 8, 10 y 12 pies. La longitud específica y la longitud total de la sarta se ajustan al requisito de espaciado del pozo; no se estiman.
Los tubos y la tubería utilizados en la mayoría de los trabajos provienen del mismo inventario de tubería de acero de primera calidad que las uniones de longitud completa, nunca de tubería para líneas, un producto de menor presión fabricado para servicio de recolección y transmisión superficial según API 5L, no para condiciones petroleras de fondo. Algunos proveedores todavía llaman al pup joint por otro nombre: también se conoce como saver sub, spacer o pup; cada unión se fabrica y se somete a la misma prueba de presión hidráulica e inspección de roscas que la tubería madre antes de enviarse para operaciones de perforación y producción de petróleo y gas.
Por qué la mayoría de las guías de compra omiten los pup joints de flowline y frac
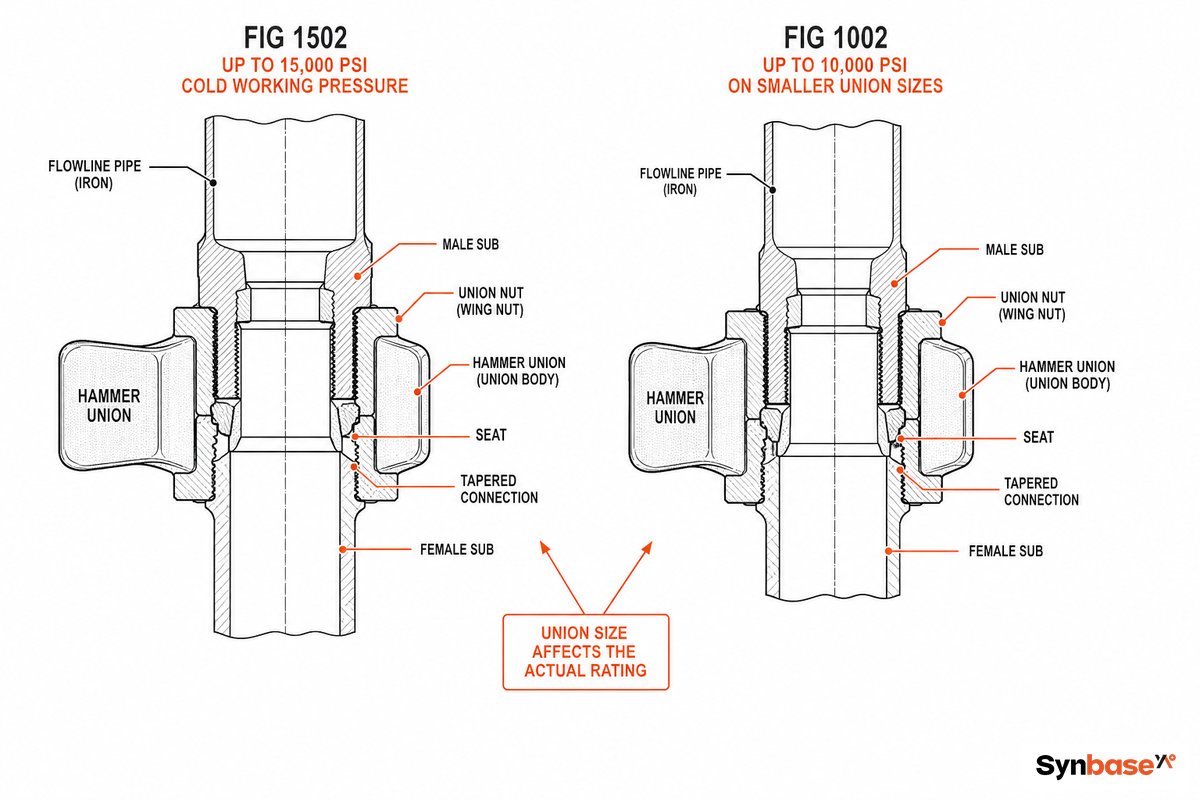
Este es el punto ciego de los pup joints de flowline: todos los sitios de la competencia cubren los pup joints de tubos, tubería de revestimiento y tubería de perforación, y luego se detienen; ninguno cubre el segmento de flowline/frac, que utiliza una familia de conexiones completamente distinta: uniones de golpe clasificadas por número de figura y no por tipo de rosca. Los compradores suelen encontrarse con Fig 1502 (hasta 15,000 psi) y Fig 1002 (hasta 10,000 psi en tamaños pequeños), confirmado en las hojas de especificaciones de cuatro fabricantes:
- Fig 1502 – presión de trabajo en frío de 15,000 psi
- Fig 1002 – hasta 10,000 psi de presión de trabajo en frío en tamaños pequeños de unión
⚠️ La clasificación no es un solo número
La clasificación de ambas figuras disminuye a medida que aumenta el tamaño de la unión y el servicio se vuelve más corrosivo. Por ejemplo, una unión Fig 1002 de 5 in. suele estar catalogada para 7,500 psi de presión de trabajo en frío en servicio estándar y para una presión aún menor, de alrededor de 5,000 psi, en servicio de gas agrio, muy por debajo de los 10,000 psi indicados como referencia para algunos tamaños pequeños. Consulte la tabla de tamaño y servicio del fabricante para su unión específica antes de cerrar una especificación, no solo el nombre de la familia. La eTool de perforación de OSHA señala esta discrepancia exacta como un peligro conocido en campo: las uniones de golpe Fig 602 y Fig 1502 pueden acoplarse físicamente pese a la diferencia de clasificación de presión y luego soportar únicamente la clasificación inferior; un ajuste mecánico que no advierte que es incorrecto.
Los pup joints de flowline especificados para Fig. 1502 suelen utilizar acero aleado 4130 o equivalente, una metalurgia distinta de la escala de grados J55-P110 que rige los pup joints de tubos y tubería de revestimiento de fondo, porque el entorno de servicio es diferente: hierro de alta presión expuesto en superficie en lugar de un entorno de pozo. Confirme el número de figura, el tamaño de la unión y la clasificación de presión antes de pedir un “pup joint” para una instalación de fracturamiento en superficie y no para fondo; una discrepancia allí es un problema de integridad de presión en superficie, no un inconveniente de espaciado.
Selección de grados y servicio agrio: adaptar la metalurgia al pozo, no solo al valor de límite elástico
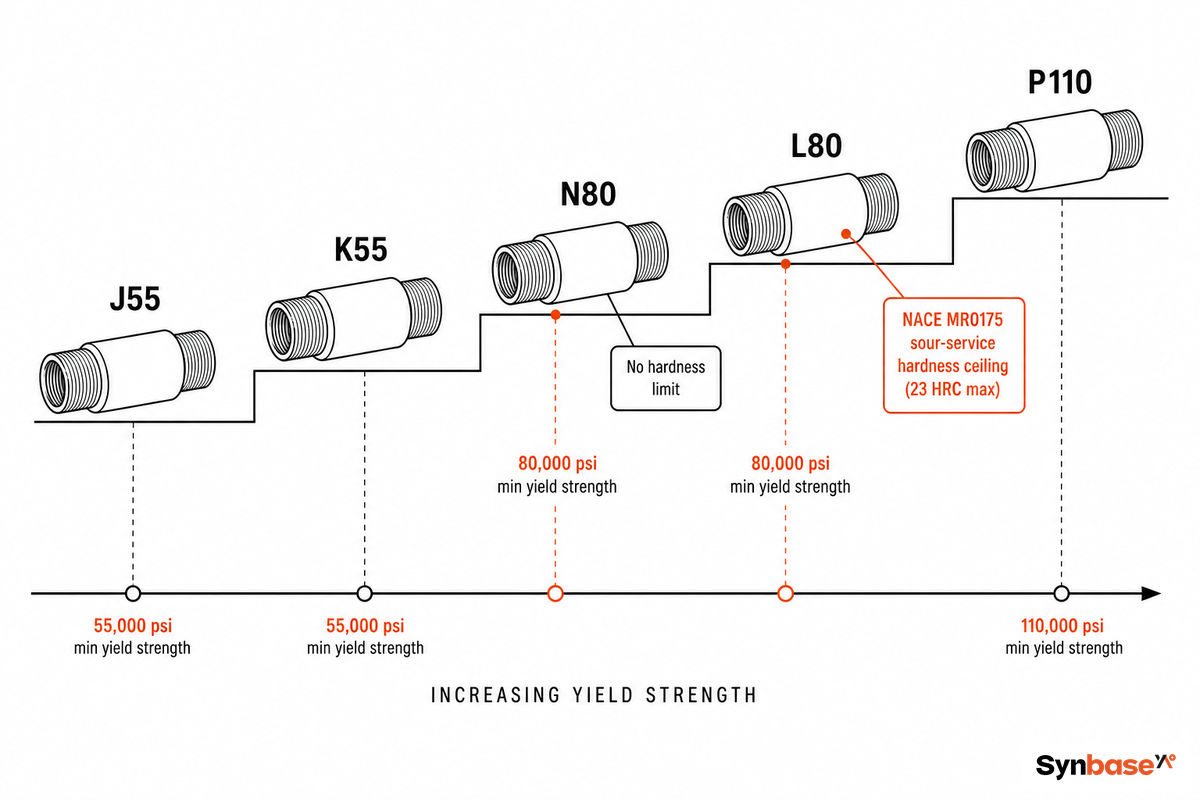
El grado de cada pup joint debe ser igual o superior al grado de la sarta madre; nunca debe reducirse. Comparar grados basándose únicamente en el límite elástico es un error común de los compradores.
| Condición | Grado recomendado | Motivo |
|---|---|---|
| Profundidad < 8,000 ft, sin H₂S | J55 | El acero al carbono normalizado de menor costo soporta el caso de carga |
| 8,000–12,000 ft, sin H₂S | N80 | Tratado por temple y revenido, con mayor límite elástico para el peso suspendido a mayor profundidad |
| 8,000–12,000 ft, con H₂S presente | L80 | Límite de dureza calificado según NACE MR0175, no solo límite elástico |
| > 12,000 ft o > 10,000 psi | P110 | El mayor límite elástico de inventario estándar para pozos profundos y de alta presión |
Tanto N80 como L80 se especifican con un límite elástico mínimo de 80,000 psi, un punto que confunde a muchos. La dureza es la diferencia que realmente importa en servicio agrio: según la propia documentación API 5CT, el L80 debe cumplir un requisito de dureza máxima de NACE MR0175, mientras que el N80 no impone ninguna limitación de dureza a sus usuarios. Sustituir L80 por N80 en un entorno con H₂S porque los valores de límite elástico coinciden es una verdadera trampa de seguridad, no una formalidad documental.
📐 Más allá del L80
La API Spec 5CT 11.ª edición, Adenda 1 (mayo de 2025) endurece los requisitos de repetición del ensayo de dureza: los valores medios de dureza entre 29.0 y 31.0 HRC requieren repetir el ensayo en toda la familia de grados para servicio agrio, no solo en L80; los pup joints C90, T95 y C110 están sujetos al mismo escrutinio impulsado por NACE MR0175/ISO 15156-2.
El servicio agrio se define por la presión parcial, no por un porcentaje de referencia. El umbral de fase gaseosa ampliamente citado en NACE MR0175/ISO 15156 es una presión parcial de H₂S de 0.05 psia, por lo que una corriente que indique “1,000 ppm H₂S” es agria a una presión total de 100 bar y puede no serlo a 1 bar; la cifra de ppm por sí sola nunca responde la pregunta.
“Limitamos la dureza de los pup joints para servicio agrio a 22 HRC según NACE, no al límite de 23 HRC de API, porque en un pedido de exportación la especificación del proyecto suele hacer referencia a ambas normas y rige el número menor. Preferimos volver a revenir una colada internamente antes que enviar un L80 que apruebe API pero incumpla la cláusula NACE del cliente en la plataforma.”
— Equipo de Ingeniería OCTG de Synbase
Por qué importa la longitud exacta: el cálculo de espaciado pie por pie
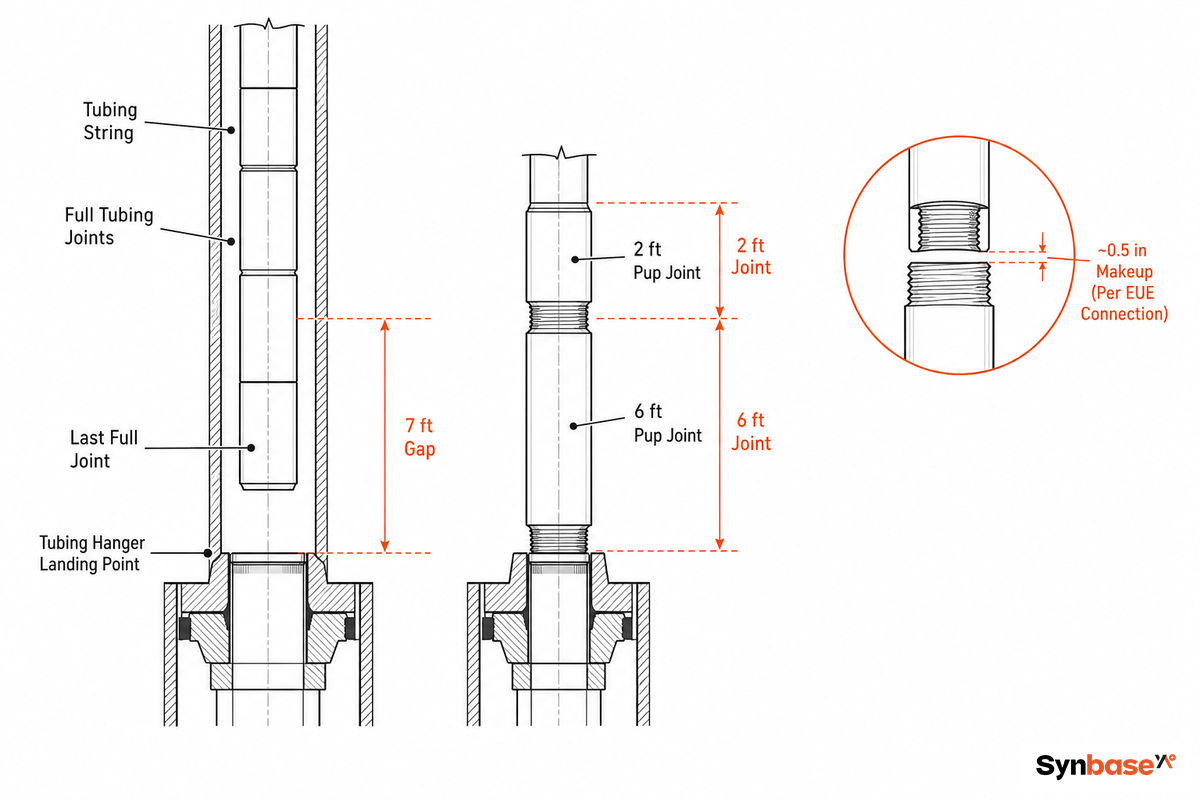
Equivocarse en la longitud de un pup joint causa tres problemas reales, y los tres se remontan a las mismas matemáticas que la mayoría de las guías de compra describen como una fórmula sin calcular nunca los números. El glosario de OSHA define un pup joint mediante esa misma limitación de longitud: más corto que una unión de rango 1 (18 ft), precisamente porque existe para cerrar una brecha que una unión de longitud completa no puede cubrir.
- Un colgador de tubos se asienta a una profundidad diferente.
- Un acople queda ubicado dentro de la zona de cierre de los arietes del BOP, donde requieren un elemento de tubería sobre el cual cerrar y sellar.
- Un mandril de levantamiento de gas o una herramienta de registro queda fuera de su ventana de profundidad especificada
Este es un ejemplo resuelto. Un ingeniero de completación ha medido una brecha de 7 ft desde la última unión completa de tubos de rango 2 hasta la elevación de asentamiento del colgador de tubos, utilizando tubos EUE de 2-7/8″.
- Comience con la brecha bruta: 7 ft.
- Añada la pérdida por apriete de la rosca. Las propias hojas de especificaciones de Synbase indican aproximadamente 0.5 in. de apriete por conexión EUE y 1.0 in. por conexión BTC; dos conexiones nuevas (una en cada extremo del pup) utilizan aproximadamente 1 in. en total para apretar una unión EUE, por lo que la longitud física de inventario necesaria es de alrededor de 7 ft 1 in. y no de 7 ft exactos.
- Elija longitudes de inventario, no un corte personalizado. El inventario estándar incluye 2, 3, 4, 6, 8, 10 y 12 ft, de modo que una unión de 6 ft más una de 2 ft cubre la brecha con dos longitudes disponibles en lugar de tener que pedir una dimensión personalizada.
- Compruebe que la pila total, 6 ft más 2 ft más aproximadamente 0.5 in. de apriete total, quede dentro de la tolerancia del diseño del pozo (por lo general, a pocos centímetros de la profundidad objetivo).
Contar con un conjunto de longitudes de inventario en lugar de adivinar resulta útil aquí: con uniones de 2, 3, 4 y 6 ft disponibles en la ubicación, cualquier requisito de brecha entre 1 y 15 ft puede ensamblarse en incrementos de un pie sin pedir una dimensión personalizada. Es posible que haya visto el siguiente ejemplo, a menudo con una cantidad específica de dinero añadida, difundido en varias páginas de pup joints en línea; considérelo un ejemplo de circulación común, no una garantía de lo que costará un pozo determinado, ya que el ahorro real es la tarifa diaria de la plataforma multiplicada por las horas de volver a roscar que se evitan.
Cómo redactar una orden de compra de pup joints que no rebote
Una línea de orden de compra de pup joints incluye cinco variables a la vez, y la falta de una rara vez se detecta hasta que la sarta está entrando en el pozo; para entonces, el costo del tiempo no productivo es mucho mayor que el del propio pup joint.
- Dimensión: OD y peso por pie
- Grado: ajustado a la profundidad del pozo y a la exposición a H₂S
- Conexión: tipo y forma de rosca, no solo diámetro
- Longitud: a partir de dimensiones de inventario cuando sea posible
- ✔ Cantidad: incluidos los repuestos
Una línea que indique “pup joint, 2-7/8 OD, 6.50 lb/ft, L-80, EUE 8rd, 6 ft, Qty 4” contiene las cinco variables. La especificación errónea más frecuente en plataformas con varios pozos consiste en elegir siempre el tamaño incorrecto del pup joint con rosca para tubos (EUE o NUE) para la sarta de revestimiento, o viceversa: EUE y NUE utilizan OD del tamaño de los tubos con conexiones roscadas de ajuste por interferencia, mientras que STC, LTC y BTC utilizan OD del tamaño de la tubería de revestimiento, con un paso y una conicidad de rosca completamente distintos. El glosario de OSHA define un acople como el collar que une dos secciones de tubería roscadas; por eso el tamaño y la familia de roscas deben coincidir en la línea de la orden de compra y no estar simplemente “lo bastante cerca”. En una plataforma ocupada que gestiona una variedad de pozos, el error se comete con facilidad y puede hacerse evidente solo cuando una cuadrilla comienza a apretar la conexión en el piso de perforación.
⚠️ Modo de falla por campo copiado
Un campo de tamaño copiado es la causa raíz recurrente: un comprador parte de una orden de compra anterior para una sarta diferente y actualiza el grado o la longitud, pero no el OD ni la familia de roscas, porque esos dos campos parecen intercambiables a simple vista. Detectarlo antes de que se envíe el pedido, verificando el tamaño y la familia de roscas contra el diseño del pozo y no solo contra la línea de la orden de compra, requiere una llamada telefónica de cinco minutos con la mesa de ingeniería del proveedor; omitirlo y descubrirlo en campo provoca un retraso medido en horas, no en minutos, en un pozo donde la tarifa diaria hace que cada hora sea costosa.
⚠️ Nunca mezcle pesos
Introducir un pup joint de 6.50 lb/ft en una sarta de 4.70 lb/ft crea un cambio escalonado en el espesor de pared, un concentrador de esfuerzos que el diseño no contempló. Iguale exactamente el peso por pie, no solo el OD.
Verificación de lo recibido: certificados de fábrica, marcado de transferencia y preguntas que detectan falsificaciones
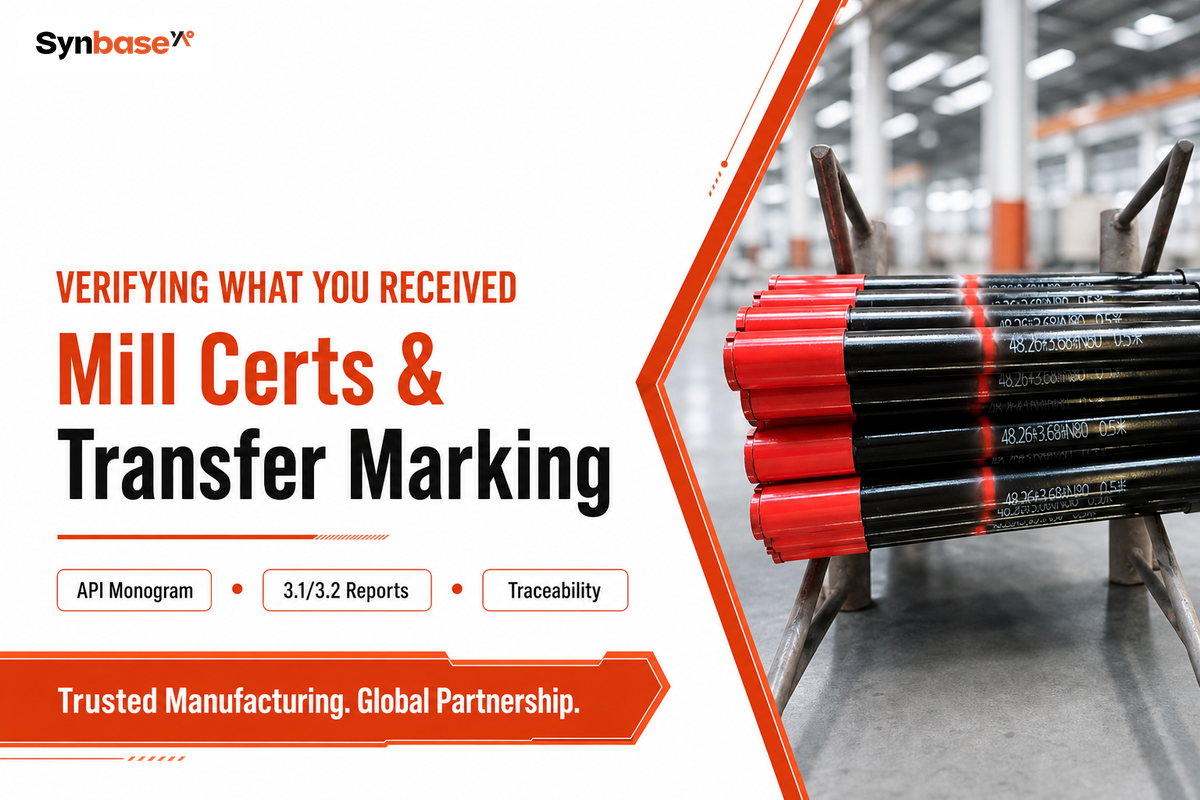
Un pup joint estampado con API 5CT no es la meta final: es el punto de partida. Hay más formas de verificar que lo recibido en el patio coincide con la documentación que las que figuran en el certificado.
- Confirme el monograma API de la fábrica en la Lista compuesta de API; asegúrese de que esté vigente y corresponda a la dimensión, el grado y el tipo de conexión de su pedido.
- Obtenga el informe más reciente de la auditoría de vigilancia de API y el Certificado de autorización del monograma del producto.
- Exija un informe 3.1 (autocertificado por la fábrica) o 3.2 para aplicaciones críticas (certificado por terceros como SGS, BV o TV); prevea añadir de 2 a 4 semanas al plazo de entrega.
- Verifique que las marcas físicas (grado, diámetro exterior, peso, número de colada, fabricante) coincidan con el certificado de ensayo de fábrica, y no con la lista de empaque.
Aquí es donde comienza la gran mayoría de los problemas reales: cuando una fábrica corta una tubería de longitud completa a la longitud de un pup joint, el número de colada y la marca del grado se eliminan junto con el recorte, por lo que la pieza debe volver a marcarse; esta práctica se denomina marcado de transferencia.
📐 Nota de ingeniería
Synbase informa que más de la mitad de lo que llega a su taller de fabricación —un 50% estimado— no supera la inspección por falta de trazabilidad —no por un defecto metalúrgico— porque la marca de transferencia está incompleta o ausente, no porque el acero esté fuera de especificación. Pregunte directamente a cualquier proveedor cómo vuelve a marcar los números de colada y el grado en las piezas cortadas antes de dar por hecho que el certificado archivado corresponde a la unión que tiene en la mano.
Un caso de cumplimiento básico que conviene recordar: un pup joint EUE de 2-7/8″ que había superado la certificación API 5CT completa sufrió gripado de sus roscas por corrosión en hendiduras antes de que el cuerpo de la tubería llegara a ceder. El cumplimiento es el punto de partida para seleccionar la conexión y garantizar la trazabilidad, no la meta final.
Manipulación en campo — Por qué la mayoría de las fallas de rosca ocurren en el equipo de perforación, no en la fábrica
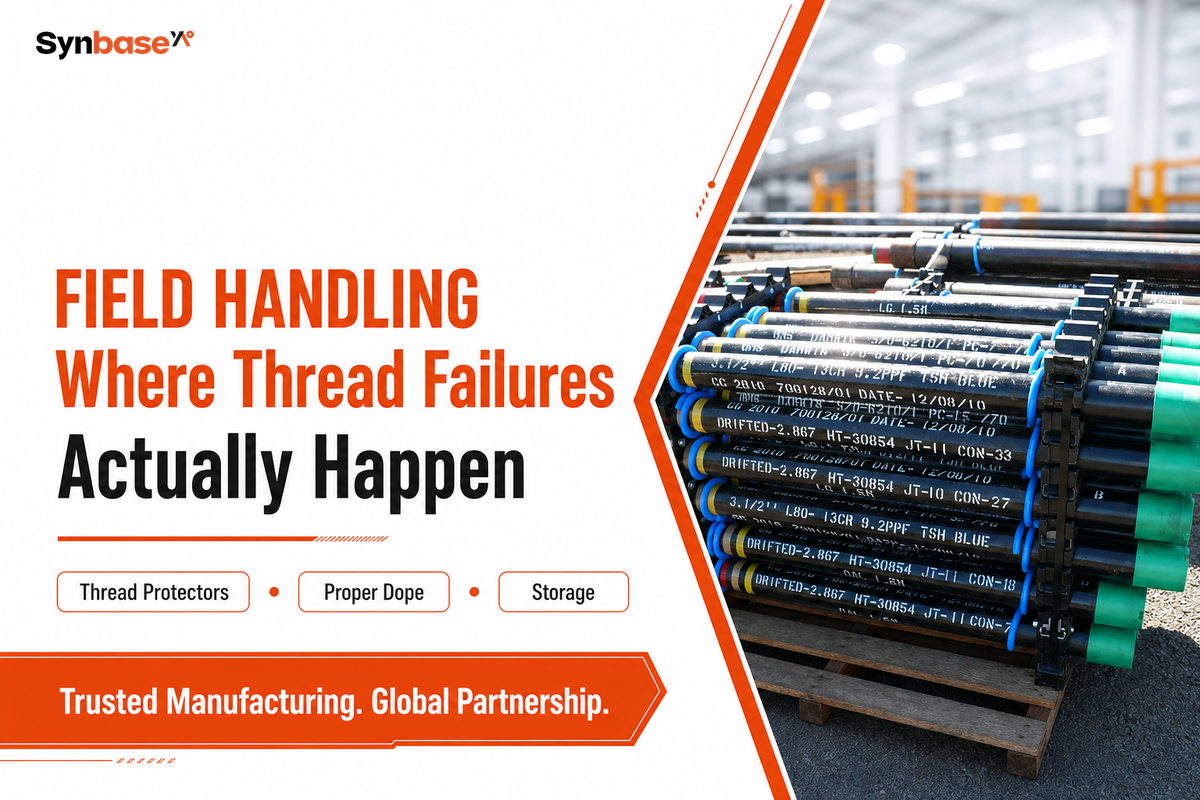
Aunque una conexión roscada por CNC salga de la fábrica dentro de tolerancias de calibración muy estrictas, aún puede fallar en campo, ya que la mayoría de los daños en las roscas ocurren después de despachar el pup joint.
- ✔ Protectores retirados demasiado pronto
- Aplicación incorrecta del compuesto para roscas o cantidad insuficiente.
- La conexión pin-box se introduce en ángulo, en lugar de guiarla correctamente hasta el fondo.
Estos mecanismos de falla explican por qué, en un foro público de ingeniería, un comprador preguntaría directamente a un fabricante cuál era el requisito real de prueba de presión para un pup joint EUE acoplado de 2-7/8”, una pregunta que nunca debería ser necesario formular si esos detalles estuvieran claramente estipulados en la certificación. La brecha entre “cumple con API 5CT” y “verificado para este servicio específico” es donde nacen las fallas en campo. Los registros federales de incidentes en alta mar lo confirman: una investigación de BOEM sobre fallas de equipos atribuye directamente una falla de la sarta de aterrizaje a la conexión entre el crossover y el pup joint en la parte superior del conjunto; es en la unión, no en el cuerpo de la tubería, donde se concentran estas fallas.
💡 Dos prácticas de campo que vale la pena adoptar
Algunas cuadrillas enroscan un pup joint en un colgador de tubería de revestimiento antes de enviarlo al sitio, específicamente para dejar suficiente espacio para las tenazas, de modo que las tenazas mecánicas puedan operar sin obstáculos durante el apriete. Por separado, los maquinistas de oficios afines conservan a mano un pup joint corto con la conexión exacta para usarlo como galga de roscas al comprobar las dimensiones de otros tubulares; no es la finalidad para la que se diseñó la unión, pero sí una improvisación de campo realmente útil.
Coloque protectores de rosca en todos los puntos de manipulación, almacene las uniones horizontalmente en bastidores y no apiladas bajo carga (las longitudes cortas pueden ser más propensas a doblarse que los tubulares de longitud completa), y lubrique las roscas con un compuesto aprobado por API hasta el apriete final. Nada de esto aparece en la hoja de especificaciones, pero cada elemento determina si una conexión perfecta de fábrica resistirá en el fondo del pozo.
Panorama de la industria — Qué está cambiando en la demanda de pup joints OCTG
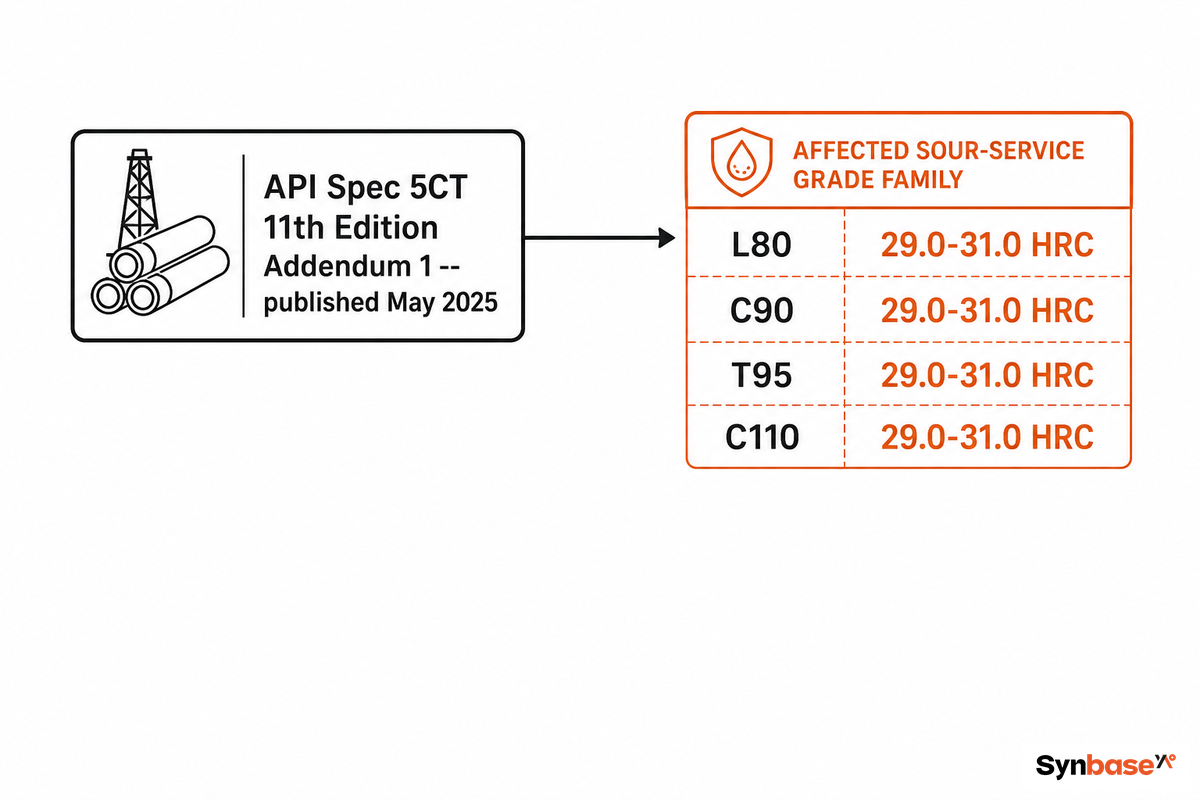
Actualizado en julio de 2026. El cambio más claro para los compradores de pup joints este año no es la demanda, sino el endurecimiento de los requisitos de cumplimiento. Especificación API 5CT, 11.ª edición, Adenda 1, publicada en mayo de 2025, endurece aún más los controles de fabricación de las tuberías de revestimiento y los tubos, al añadir nuevos intervalos de repetición de dureza para la familia de servicio agrio L80/C90/T95/C110.
Para los equipos de adquisiciones, esto significa que conviene volver a confirmar en cada pedido de 2026 la licencia vigente del monograma API de la fábrica y la fecha de su auditoría de vigilancia más reciente, en lugar de dar por sentado que siguen vigentes desde una compra anterior.
En cuanto al tamaño total del mercado, tres informes independientes de investigación de mercado consultados para esta guía convergen en torno a $594-$605 millones para 2025, con tasas de crecimiento de alrededor de 6.5%-6.7% anual proyectadas para la primera mitad de la próxima década. Esto debe utilizarse como orientación del mercado, no como un pronóstico preciso del volumen de pedidos individuales.
Una estimación adicional en línea afirmó una tasa de crecimiento del 14.3% específicamente para el segmento de pup joints de tubing, muy fuera del rango de las tres estimaciones independientes anteriores, por lo que se excluyó de esta cifra como valor atípico en lugar de promediarla.
Conclusión práctica para las campañas de perforación y terminación de 2026-2027: la combinación de normas de fabricación más estrictas con el desarrollo continuo del shale en Norteamérica y la actividad de perforación en Oriente Medio impulsará una tendencia de las fábricas a preferir socios de suministro certificados y trazables frente al mercado spot. Los compradores que no se adapten enfrentarán una brecha de cumplimiento cada vez mayor, porque una fábrica que estaba plenamente acreditada con monograma y al día en auditorías en 2024 no necesariamente seguirá vigente en 2026: volver a verificarlo cuesta un correo electrónico, mientras que descubrir una licencia vencida a mitad del pedido cuesta semanas de demora. Dar prioridad a una fábrica con una licencia de monograma API reciente y confirmada y un historial de auditorías, por encima del precio unitario, será cada vez más defendible.
Preguntas frecuentes
P: ¿Qué es un pup joint?
Ver respuesta
P: ¿Un pup joint es lo mismo que un sub de protección?
Mostrar respuesta
P: ¿Qué es un tramo corto para válvula?
Ver detalles
P: ¿Un pup joint debe tener exactamente el mismo grado que la sarta principal?
Leer respuesta
P: ¿En qué longitudes estándar están disponibles los pup joints?
Ver respuesta
P: ¿Cómo verifico la calidad de un pup joint al recibirlo?
Ver respuesta
Por qué escribimos esto
Synbase Steel suministra tubos, tubería de revestimiento y pup joints a mercados de exportación donde una discrepancia en el certificado de ensayo de fábrica puede dejar un contenedor retenido en el puerto durante semanas. Esta guía refleja las preguntas que más recibe nuestro propio equipo de inspección —correspondencia del grado, marcado de transferencia y el segmento de línea de flujo que la mayoría de las guías de compra omiten—, no es un argumento de venta para un grado o conexión específicos. Revisado por el equipo técnico de Synbase Steel.
Referencias y fuentes
- Especificación API 5CT, tuberías de revestimiento y tubos, 11.ª edición, Adenda 1 (2025) — Instituto Americano del Petróleo
- Lista compuesta de API — Instituto Americano del Petróleo
- Definición de Kelly Saver Sub — Léxico de la Asociación Internacional de Contratistas de Perforación (IADC)
- Especificaciones de la unión de alas Weco — Mid-Continent
Artículos relacionados
- Pup joints API 5CT — especificaciones del producto y herramientas de selección — tablas completas de dimensiones y configurador
- Acoplamientos OCTG para tuberías de revestimiento y tubos — referencia de compatibilidad de conexiones
- Tubería de perforación extrapesada — contexto de espaciamiento de la BHA y servicio agrio
- Tubería de perforación extrapesada: guía de colocación — selección de grados para servicio agrio
- OCTG — productos tubulares para campos petroleros — descripción general completa de la categoría