Unión corta
Uniones cortas: uniones cortas API 5CT para tubos y revestimiento
Cuando la última unión completa deja la sarta 2 ft por debajo del colgador, no se corta ni se vuelve a roscar una unión Range 2; Synbase Steel ajusta la longitud con una unión corta mecanizada exactamente con el grado, peso y conexión de la sarta a la que se une.
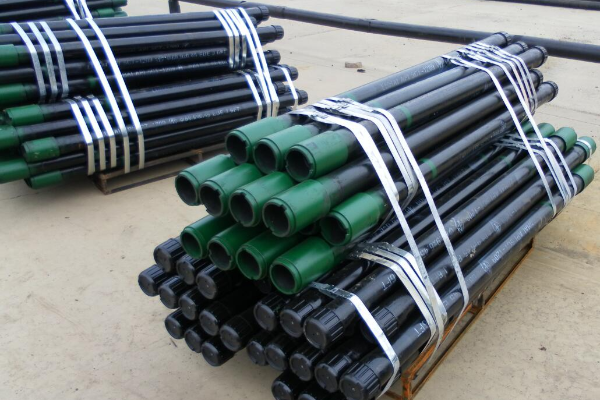
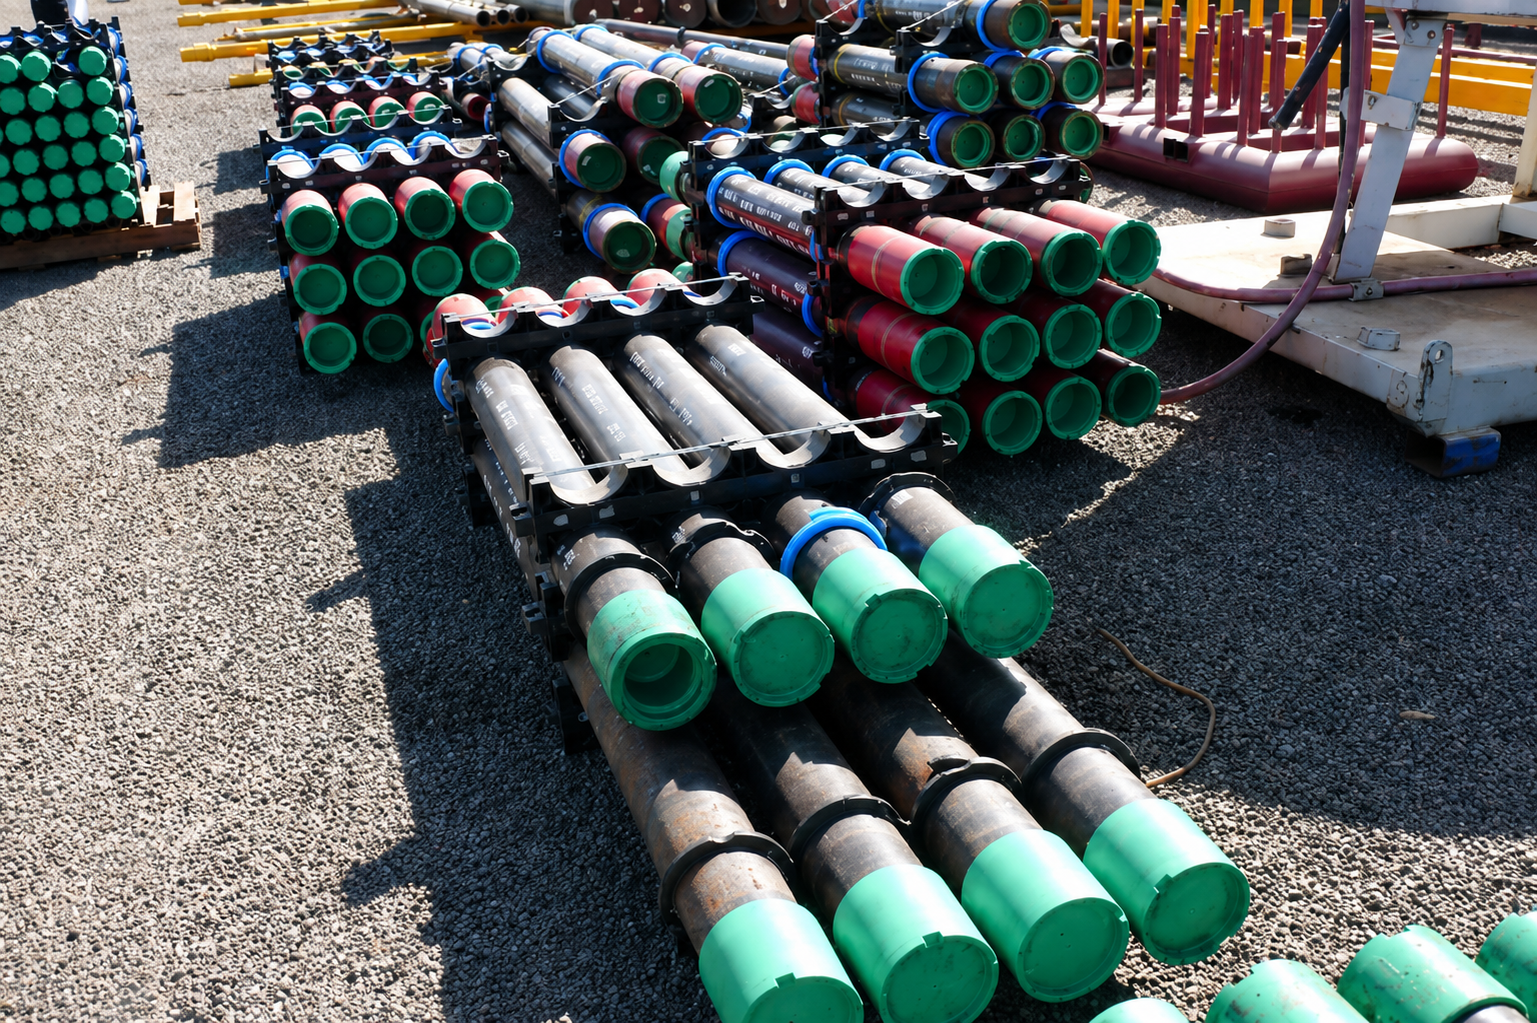
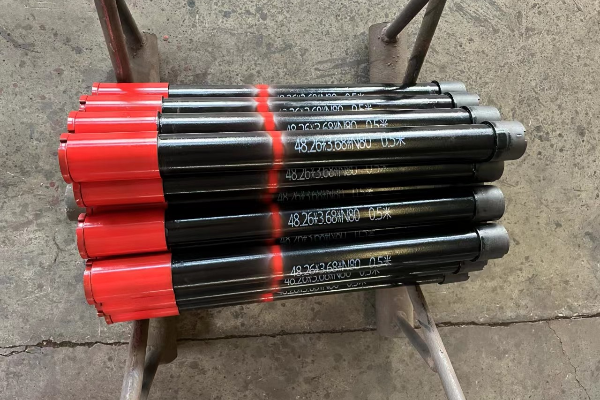
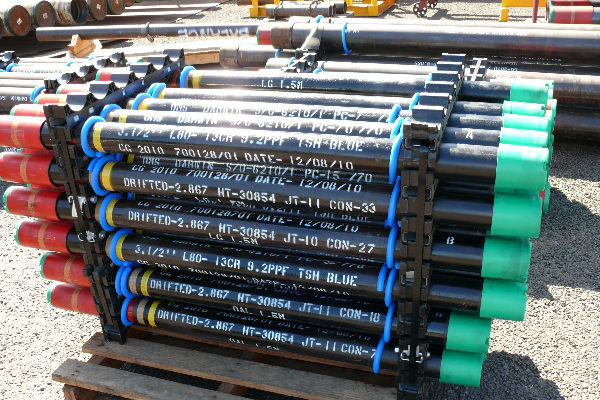
Una unión corta es un tramo corto de tubería de revestimiento o de tubos API 5CT —normalmente de 2 a 12 ft, con 6 ft como longitud estándar— roscado en ambos extremos e instalado en una sarta tubular para ajustarla a una profundidad exacta. También llamada sub de reserva, espaciador o pup, establece la elevación de asentamiento del colgador de tubos, posiciona herramientas de fondo y mantiene los acoplamientos fuera de la zona de cierre de los arietes del BOP, sin cortar en campo tubería de longitud completa.
Por qué las uniones cortas determinan dónde se asienta la sarta
Los tubos y revestimientos Range 2 tienen entre 28 y 32 ft por unión, y esas uniones casi nunca suman la elevación exacta de asentamiento que exige el diseño del pozo. Un error de unos pocos pulgadas deja un empacador fuera de asiento, un mandril de levantamiento de gas a la profundidad de inyección incorrecta o un acoplamiento dentro de la zona de cierre de los arietes del BOP.
Esto último no es un problema de tolerancia, sino un riesgo para el control del pozo, porque un acoplamiento situado donde deben cerrar los arietes compromete el sello. Las cuadrillas llevan uniones cortas por una razón estructural: mantener los arietes cerrando sobre el cuerpo de la tubería, no sobre los collares.
Tres funciones de una unión corta en producción
Espaciado en la cabeza del pozo
Asienta el colgador de tubos en la elevación exacta de su brida después de que la cementación fija la profundidad de la sarta.
Espaciado del conjunto BOP
Coloca los acoplamientos fuera de la zona de cierre de los arietes para que estos sellen sobre el cuerpo y no sobre los collares.
Posicionamiento de herramientas de fondo
Ubica válvulas de seguridad, mandriles de levantamiento de gas y herramientas de registro a la profundidad medida en campo sin cortar uniones completas.
Lo que omiten la mayoría de las hojas de especificaciones
A diferencia de un tramo corto de grado inferior, una unión corta Synbase es material no soldado completo conforme a API 5CT: mismo grado, misma tolerancia de pared de −12.5 % y mismo requisito de no soldadura, diseñada para soportar la presión de estallido, colapso y tensión de la tubería principal.
En términos simples: si trata el tramo corto como algo inferior, se convierte en el eslabón débil al que queda limitada toda la sarta; un error que aparece a 10,000 ft de profundidad, no en el bastidor.
Matriz de dimensiones de uniones cortas para tubos y revestimiento
Synbase Steel suministra las siete longitudes estándar API 5CT y longitudes cortadas bajo pedido, en las dimensiones de tubos y revestimiento con demanda real en el sector petrolero. Cada cifra es nominal; su certificado de fábrica incluye el valor fabricado verificado por CNC dentro de la tolerancia API.
Matriz de especificaciones dimensionales
| Diámetro exterior (in) | Pared (in) | Peso (lb/ft) | Diámetro interior de drift (in) | Grados | Conexión |
|---|---|---|---|---|---|
| 2-3/8 | 0.190 | 4.70 | 1.901 | J55 · N80 · L80 · P110 | EUE / NUE |
| 2-7/8 | 0.217 | 6.50 | 2.347 | J55 · N80 · L80 · P110 | EUE / NUE |
| 3-1/2 | 0.254 | 9.30 | 2.867 | J55 · N80 · L80 · P110 | EUE / NUE |
| 4-1/2 | 0.271 | 12.75 | 3.833 | J55 · N80 · L80 · P110 | EUE / NUE |
| Diámetro exterior (in) | Pared (in) | Peso (lb/ft) | Grados | Conexión |
|---|---|---|---|---|
| 4-1/2 | 0.290 | 13.50 | J55 · N80 · L80 | STC / LTC / BTC |
| 5-1/2 | 0.304 | 17.00 | J55 · N80 · P110 | STC / LTC / BTC |
| 7 | 0.317 | 23.00 | J55 · N80 · L80 · P110 | LTC / BTC |
| 9-5/8 | 0.395 | 40.00 | J55 · N80 · L80 | BTC |
| 13-3/8 | 0.380 | 54.50 | J55 · K55 | STC / BTC |
Tres tolerancias que los compradores confunden
API 5CT establece la longitud estándar en 6 ft con 3 in. (76.2 mm), la pared únicamente en −12.5 % (sin tolerancia positiva, cláusula 7.3) y el peso en +6.5 %/3.5 %. No representan la misma banda, y colocar una sola cifra en una orden de compra invita a recibir la pieza equivocada.
Otra trampa de las convenciones
Los tubos de fondo se dimensionan por diámetro exterior para ajustarse a la herramienta, mientras que la tubería para líneas se dimensiona por diámetro interior para el flujo: un diámetro interior de 2 in. en tubería para líneas equivale a un diámetro exterior de 2 in. en tubos. Nuestro control de calidad interno confirma el diámetro exterior con el drift antes de roscar.
Uniones cortas especiales que mecanizamos bajo pedido
[PROCESS-CUSTOM]Unión corta perforada
Uniones cortas de transición
Uniones cortas para tubería de perforación
Mapa de grados y servicio API 5CT (J55–P110)
La selección del grado responde a 3 preguntas fundamentales: qué profundidad (peso suspendido), qué nivel de gas agrio (HS) y qué temperatura y presión (HPHT). El siguiente mapa de grados y servicio API 5CT relaciona cada grado con su límite elástico mínimo y el servicio de pozo para el que resulta más adecuado, porque optimizar únicamente el límite elástico es el error más costoso en OCTG.
| Grado | Límite elástico mín. (ksi / MPa) | Resistencia a la tracción mín. (ksi) | Dureza máx. | Tratamiento térmico | Servicio agrio (NACE) |
|---|---|---|---|---|---|
| H40 | 40 / 276 | 60 | — | Laminado en caliente | No |
| J55 | 55 / 379 | 75 | — | Normalizado | No |
| K55 | 55 / 379 | 95 | — | Normalizado | No |
| N80-1 | 80 / 552 | 100 | — | Normalizado | No |
| L80-1 | 80 / 552 | 95 | 23 HRC / 241 HBW | Temple y revenido | Sí |
| L80 9Cr/13Cr | 80 / 552 | 95 | 23 HRC | Temple y revenido | Sí (+CO₂) |
| C90 | 90 / 621 | 100 | 25.4 HRC / 255 HBW | Temple y revenido | Sí |
| T95 | 95 / 655 | 105 | 25.4 HRC | Temple y revenido | Sí |
| P110 | 110 / 758 | 125 | — | Temple y revenido | No |
| Q125 | 125 / 862 | 135 | — | Temple y revenido | No |
[WARN-01] TRAMPA_DE_SEGURIDAD
La trampa N80–L80 que provoca fallas en pozos, no en auditorías
La trampa N80–L80 que provoca fallas en pozos, no en auditorías
Aunque N80 y L80 tienen un límite elástico mínimo de 80 ksi, esa redacción puede llevar a elegir una alternativa: una trampa, en otras palabras.
Riesgos de agrietamiento por tensión de sulfuros (SSC)
Solo L80 tiene el límite de dureza de 23 HRC que lo califica para servicio agrio según NACE MR0175; N80 no especifica una dureza. Una comparación descuidada entre N80 y L80 en un pozo con HS introduce agrietamiento por tensión de sulfuros, un intercambio de seguridad innecesario oculto por una cifra de límite elástico aparentemente similar.
[RULE-02] APLICACIÓN
El gas agrio es una presión parcial, no una etiqueta
El gas agrio es una presión parcial, no una etiqueta
La solución de ingeniería óptima: el límite para servicio agrio es la presión parcial de HS de 0.05 psia, no un valor absoluto en ppm; 1,000 ppm a 100 bar es simplemente gas agrio, pero el mismo valor a 1 bar no lo es.
Selección de materiales de alta aleación
Q125 es el grado de acero aleado de mayor resistencia; no está especificado para servicio agrio, pero T95 sí, por lo que lo mantenemos en inventario y lo sometemos al tratamiento térmico correspondiente para cumplir las exigentes condiciones del pozo.
“Mantenemos las uniones cortas para servicio agrio dentro del límite de 22 HRC de NACE, no del límite API de 23 HRC, porque en una orden de exportación la especificación del proyecto suele referirse a ambas normas y prevalece el valor menor. Preferimos volver a revenir una colada internamente antes que enviar un L80 que cumple API pero incumple la cláusula NACE del cliente en el equipo de perforación.”
Conexiones y tipos de rosca: EUE, NUE, BTC, LTC, STC y premium
La conexión roscada, no el cuerpo de la tubería, es por mucho la fuente más frecuente de fugas y fallas críticas de las uniones, ya que los acoplamientos son el punto más débil de toda sarta de revestimiento. Haga coincidir la forma de rosca de la unión corta —no solo su diámetro— con la sarta principal y verifique el grado del acoplamiento para asegurarse de que coincida o supere al de la tubería.
| Conexión | Familia | Mecanismo de sellado | Eficiencia de la unión | Más adecuada para |
|---|---|---|---|---|
| EUE (8RD) | Tubos, con recalcado | Rosca + interferencia | ~95% | Tubos de producción estándar |
| NUE (10RD) | Tubos, sin recalcado | Rosca + interferencia | ~80% | Baja presión, diámetro interior completo |
| STC | Revestimiento, rosca redonda corta | Compuesto para roscas | 60–80% | Revestimiento superficial o no crítico |
| LTC | Revestimiento, rosca redonda larga | Compuesto para roscas | 70–85% | Revestimiento intermedio o de producción |
| BTC | Revestimiento, rosca buttress | Rosca (sin estanqueidad al gas) | ~95 % de tensión | Sartas profundas de alta resistencia al colapso |
| Premium (tipo VAM) | Ambos, propietario | Sello metal-metal | 100% | HPHT, servicio agrio, estanco al gas >5,000 psi |
La especificación incorrecta n.º 1 en plataformas con varios pozos
Los pedidos de uniones cortas para tubos (EUE/NUE) destinados a incorporarse a una sarta de revestimiento (STC/LTC/BTC) son con frecuencia los mayores errores relacionados con tiempo no productivo, porque las roscas no conectan. EUE y NUE no son intercambiables: las NUE pueden penetrar en paredes sin engrosar y comportarse de manera distinta bajo carga, mientras que las EUE pueden provocar el recalcado del extremo para lograr una eficiencia cercana al 100 %.
Se recomienda una conexión premium metal-metal debajo del empacador o en cualquier condición de HS superior a 0.05 psia por su estanqueidad al gas, en lugar de una rosca API que dependa del compuesto para roscas. Synbase produce machos premium autocertificados con calibres autorizados internamente.
Cómo elegir:
El selector de uniones cortas de 4 ejes
Especifique una unión corta y se integrará en la sarta; omita un eje y la incompatibilidad aparecerá en el fondo, cuando el tiempo no productivo supere el precio de la pieza. El selector de uniones cortas de 4 ejes fija la especificación porque toda falla en campo puede rastrearse hasta uno de estos cuatro ejes.
Dimensión
Coincidencia exacta: nunca instale 6.50 lb/ft en una sarta de 4.70 lb/ft (el cambio de pared concentra tensiones)
Grado
Igualar o superar la tubería principal; J55 <8,000 ft, N80 8–12k ft, P110 >12k ft o >10,000 psi
Conexión
Haga coincidir la forma de rosca, no solo el diámetro; confirme EUE frente a NUE frente a BTC
Servicio
Servicio agrio (≥0.05 psia H₂S) → L80/C90/T95; CO₂ → 9Cr/13Cr
La línea de orden de compra con cinco variables
Una orden de compra completa de uniones cortas se vería así: “unión corta, diámetro exterior 2-7/8, 6.50 lb/ft, L-80, EUE 8rd, 6 ft, Cant. 4.” Tamaño de tubería, peso por pie, grado, tipo de conexión y forma de rosca, longitud y cantidad: las seis especificaciones presentes y contabilizadas, porque solo hay cuatro posibles puntos de falla y una variable omitida es el error que aparece muy abajo en el pozo.
Añada el enroscado en campo a los cálculos de espaciado: considere aproximadamente 0.5 in. para una unión EUE y 1.0 in. para una unión EUE o BTC, junto con cualquier longitud de sub de reserva. Puede dejar cierto margen en sus cálculos; mecanizamos con precisión una tolerancia de corte de 1/16 in. y controlamos bien dónde se encuentra en el fondo y hasta dónde puede llegar.
Mantenga un juego de longitudes, no una suposición
Si tiene en el sitio uniones cortas de 2 ft, 3 ft, 4 ft y 6 ft, puede satisfacer cualquier requisito de espaciado entre 1 ft y 15 ft en incrementos de un pie; por eso las cuadrillas llevan dos o tres uniones cortas de repuesto al fondo y no vuelven a roscar tramos completos. Es una práctica estándar del sector para afrontar la incertidumbre del espaciado y aun así ahorrar tiempo frente a las demoras de cortes especiales en fábrica.
Obtiene lo que solicita: las uniones cortas corrigen el espaciado con la misma rosca en ambos extremos, mientras que las transiciones corrigen la especificación de conexión o la diferencia dimensional de cualquiera de los extremos. Como se parecen y resuelven problemas completamente opuestos, verifique el tally de su sarta con esta especificación antes de preparar su próxima RFQ.
Uniones cortas frente a cortar en campo una unión completa: costo e integridad
El recurso habitual en el piso de perforación cuando una sarta queda ligeramente corta es volver a cortar una unión completa; ese proceso consume tiempo y recursos y, de manera igualmente crítica, sacrifica la rosca de ingeniería cuya integridad sostiene la seguridad de la sarta de fondo; además, un recorte es una operación de alto riesgo que compromete dicha integridad.
Una terminación horizontal documentada en Permian cerró una separación de asentamiento de 7 ft con dos uniones cortas EUE en inventario en lugar de cortar una unión completa, y quedó 0.3 ft fuera de TD con todos los mandriles de levantamiento de gas dentro de especificación.
Indique cómo se mide la longitud: el error n.º 1 al realizar pedidos
“6 pies”, por ejemplo, no define el problema con precisión, porque deja la duda de si corresponde medir de extremo a extremo o de rosca a rosca; cualquiera de las dos lecturas puede modificar la longitud total de la sarta hasta 15 pies a lo largo de cien uniones. Aunque los recortes en campo introducen incertidumbres, nuestras uniones cortas Synbase se mecanizan con CNC y especificaciones claras; indique la base de medición y la tolerancia, como en “6 ft de extremo a extremo con tolerancia de precisión de 1/16 in.”, y el pedido será suyo.
Fabricación y aseguramiento de la calidad, con certificación API 5CT
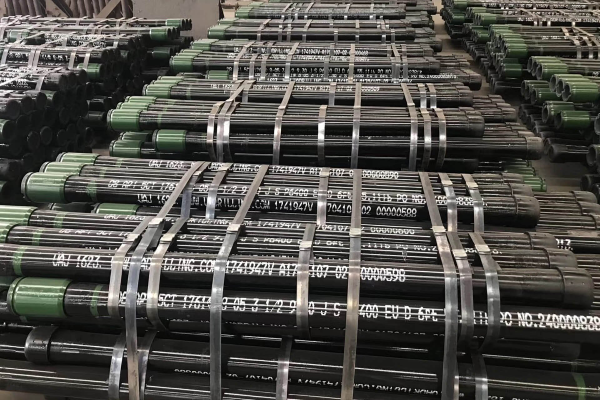
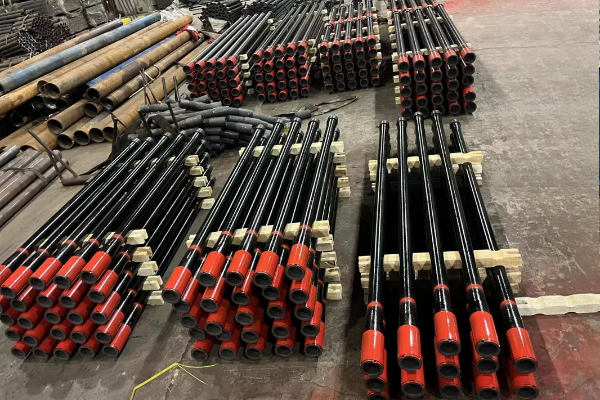
En Synbase Steel cortamos con precisión las uniones cortas a partir de tubos sin soldadura API 5CT y los sometemos a una cadena completa de tratamiento térmico OCTG, mecanizado CNC de roscas y ensayos. Fabricamos nuestras uniones cortas con alta precisión para integrarlas en cualquier sarta OCTG: se tratan térmicamente, se enderezan, se cortan a longitud y se mecanizan, de modo que cada segmento incorpora una microestructura verificada.
Del tubo madre a una unión corta certificada
Se obtiene de tubos OCTG sin soldadura certificados según API 5CT, con verificación de la composición química por grado (API 5CT no permite tubería soldada).
Igualamos nuestra tubería por grado. Aplicamos temple y revenido a N80Q/L80/C90/T95/P110 y normalizamos J55.
Enderezado de longitud completa y posterior corte interno con tolerancia de 1/16″.
Roscado CNC de precisión según API 5B; utilizamos nuestro calibre de forma de rosca para medir todas las uniones cortas en conicidad, separación y diseño de rosca.
Todas las uniones cortas pasan por nuestra serie completa de controles: examen ultrasónico de todo el cuerpo, prueba de presión a 20,000 PSI en las uniones cortas requeridas y envío posterior como tubería seca.
Cada pieza se envía con su propio monograma API y certificación de material EN 10204 3.1, y lleva las marcas de la cláusula 11 de API 5CT.
“Cumple con API 5CT” es el mínimo, no una garantía
A algunos clientes les parece que los sellos de cumplimiento API son “suficientes”. Sin embargo, un tubo P110 falló (¡certificado según API 5CT!) antes de que el cuerpo del tubo alcanzara el límite elástico: las roscas se agarrotaron y se desgastaron por corrosión en hendiduras. La realidad es que conocer el mínimo aplicable no basta; también hay que seleccionar la conexión y la trazabilidad adecuadas para el entorno a fin de asegurar una vida útil satisfactoria.
Esto explica por qué, cuando cortamos a su longitud y lo enviamos desde el fabricante original, volvemos a estampar o transferimos la marca del número de colada y del grado. Más de la mitad de lo que llega a nuestro taller de fabricación falla una inspección por pérdida de trazabilidad, normalmente por no realizar correctamente la transferencia de marca.
La mayoría de las fallas de rosca ocurren en el equipo de perforación, no en la fábrica
El agarrotamiento, el cruce de roscas y las rutas de fuga comienzan con la manipulación de una conexión de tubería roscada: protectores retirados demasiado pronto, lubricante incorrecto, introducción en ángulo y apriete forzado. Aunque mecanizamos conexiones de rosca de la mayor calidad para el sector, instalamos protectores y proporcionamos instrucciones de apriete por dos razones críticas: una rosca perfecta en la planta puede dañarse rápidamente y ese riesgo no aparece en ninguna hoja de especificaciones.
Certificaciones y respaldo del grupo
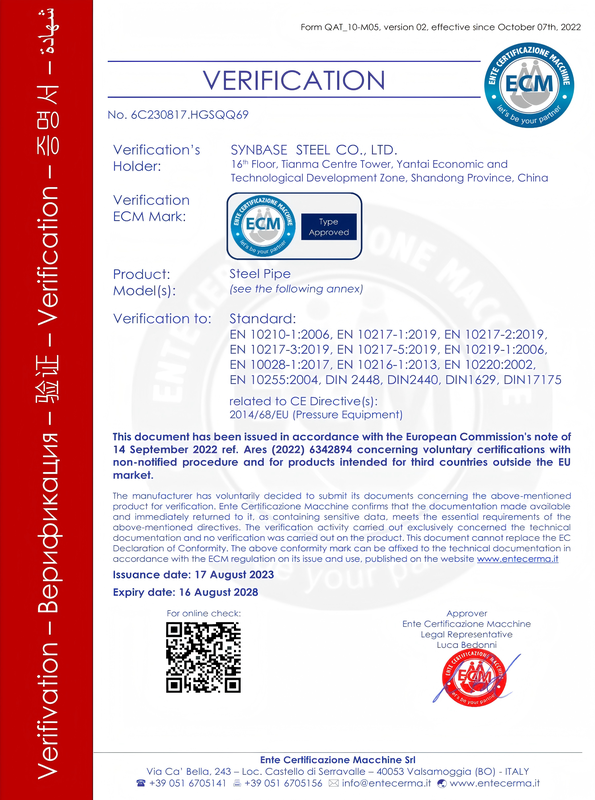
API 5CT
ISO 9001
ISO 14001 / 45001
CE
NACE MR0175
Cómo verificarnos antes de realizar su pedido
-
01.
Consulte el monograma API en la Lista Compuesta de API para confirmar que nuestra inscripción esté vigente y que el país de uso de su proyecto (uniones cortas OCTG) esté dentro del alcance autorizado.
-
02.
Solicite el informe más reciente de auditoría de vigilancia API y un Certificado de Autoridad del Monograma del Producto.
-
03.
Especifique 3.1 o EN 10204 (Informe de inspección de calidad de fábrica). Solicite un informe 3.2 (inspección verificada por un tercero SGS/BV/TUV; añada 2-4 semanas al plazo de entrega).
-
04.
Confirme que las marcas físicas coincidan con nuestro certificado de ensayo de fábrica y verifíquelo con su inspector designado antes del envío.
Por qué un certificado 3.1 no es “de terceros”: la distinción honesta
Respaldo del grupo, plazo de entrega y factores de precio
Kit de herramientas de ingeniería para uniones cortas
Calculadora de espaciado
Calcule con precisión las longitudes totales de los tubos y los parámetros exactos de espaciado. Maximice la exactitud operativa de sus sartas de ensamblaje en el fondo.
Selector de grados
Identifique los grados de acero API y propietarios óptimos según los entornos específicos del pozo. Garantice la seguridad, el cumplimiento y la durabilidad del material.
Selector de uniones cortas
Configure especificaciones dimensionales exactas que se ajusten a sus requisitos. Compare rápidamente las conexiones roscadas, los diámetros exteriores (ODs) y los pesos.
Una unión corta es un tramo corto de tubería de revestimiento o de producción API 5CT, de -2 a 12ft de longitud, estándar de 6ft, roscado en ambos extremos, que se incorpora a una sarta para dejarla suspendida en el pozo a la profundidad correcta. Tiene la misma clase, peso y conexión que la sarta a la que se une; nunca reduce la calidad de la sarta.
Las uniones cortas se utilizan para ajustar el espaciamiento de las sartas de producción y revestimiento, asentar el colgador y bajar herramientas al fondo del pozo. La Tabla C.27 de API 5CT define las longitudes estándar de las uniones cortas en 2, 3, 4, 6, 8, 10 y 12ft, con 6ft como medida preferida y una tolerancia de 3in; las personalizadas alcanzan un máximo de 20ft y se cortan a 1/16.
Las uniones cortas para tubería de producción abarcan OD de 2-4 con roscas EUE o NUE para producción; las uniones cortas de revestimiento abarcan 4-13+ con roscas STC, LTC o BTC para revestimiento. Las familias de roscas no son compatibles, por lo que debe especificarse, por ejemplo, una Vupeb P110 o P110, no una coincidencia de sarta si no hay kid.
EUE (ensanchamiento externo, 8RD) engrosa el extremo de la tubería para una eficiencia de unión de ~95%, para alta presión; NUE (sin ensanchamiento, 10RD) se rosca en la pared no engrosada con una eficiencia de ~80% para servicio de menor presión y diámetro interior completo. Utilice la que ya esté instalada en la sarta principal; no las mezcle.
L80 (1, 9Cr, 13Cr), C90 y T95 están clasificados para servicio ácido conforme a NACE MR0175 / ISO 15156, con una dureza máxima de 23 HRC (L80) o 25.4 HRC (C90/T95). J55, K55, N80, P110 y Q125 no están certificados para una presión parcial de HS de 0.05 psia; es una especificación, no una etiqueta: siempre deben calificarse según la presión parcial de H2S, el CO2, los cloruros, la temperatura y el pH indicados para su pozo, y nunca suponerse únicamente por el nombre del grado.
Sí: fabricadas a partir de tubería de cuerpo API 5CT sin soldadura, con tratamiento térmico conforme al grado, roscadas mediante CNC según API 5B, sometidas a ensayos ultrasónicos e hidrostáticos de cuerpo completo, y suministradas con monograma API y un informe de ensayo de fábrica EN 10204 3.1 que muestra la especificación completa de la unión corta.
Sí. Las máquinas CNC fabrican uniones cortas perforadas para inyección de agua, circulación y levantamiento artificial por gas, uniones cortas de transición (es decir, macho EUE y caja BTC) y uniones cortas de tubería de perforación en grados de acero aleado para el espaciamiento de BHA..
Los grados estándar y las longitudes en stock se envían en 2 a 4 semanas; las uniones cortas para servicio ácido, con rosca premium o de revestimiento de OD grande requieren de 6 a 10 semanas. Contáctenos para obtener una estimación específica para su trabajo.