Raccord court
Raccords courts pour tubes et cuvelage API 5CT
Lorsque le dernier tube complet arrive à 2 ft de la suspension, il est inutile de couper et de refiler un tube de série Range 2 : Synbase Steel compense la longueur avec un raccord court usiné selon la nuance, le poids et le raccordement exacts du train auquel il est assemblé.
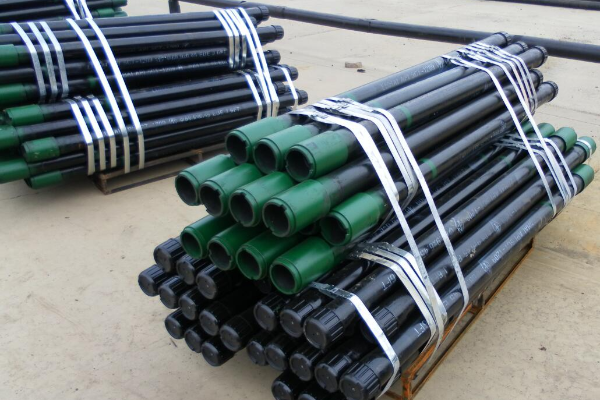
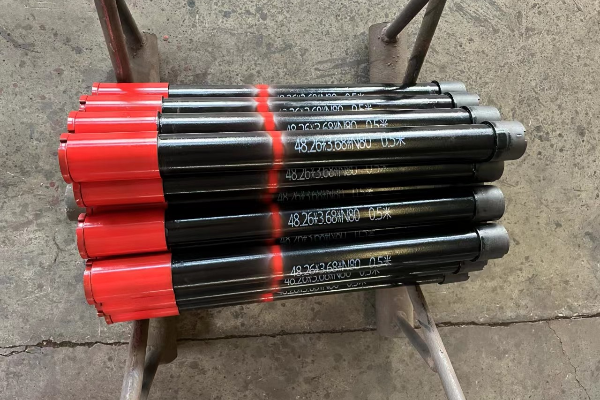
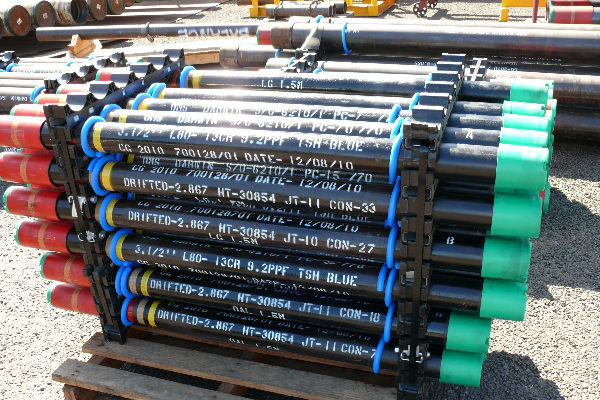
Un raccord court est une longueur réduite de tube de cuvelage ou de tube API 5CT — généralement 2 à 12 ft, avec 6 ft en longueur standard — filetée aux deux extrémités et intégrée à un train tubulaire pour atteindre une profondeur précise. Également appelé saver sub, entretoise ou pup, il règle la hauteur de pose de la suspension de tube, positionne les outils de fond et maintient les manchons hors de la zone de fermeture des vérins du BOP, sans découper sur le chantier un tube de longueur normale.
Pourquoi les raccords courts déterminent la position du train
Les tubes et cuvelages de série Range 2 mesurent 28-32 ft par élément, et leur somme correspond rarement exactement à la hauteur d’atterrissage prévue par le programme du puits. Quelques pouces d’écart peuvent décaler un packer de son siège, placer un mandrin de gas-lift à la mauvaise profondeur d’injection ou positionner un manchon dans la zone de fermeture des vérins du BOP.
Ce dernier cas n’est pas un problème de tolérance : c’est un risque pour le contrôle du puits, car un manchon placé à l’endroit où les vérins doivent se fermer compromet l’étanchéité. Les équipes emportent des raccords courts pour une raison structurelle : maintenir la fermeture des vérins sur le corps du tube, et non sur les collets.
Trois fonctions du raccord court en production
Espacement de la tête de puits
Positionne la suspension de tube à la hauteur exacte de la bride après que la cimentation a fixé la profondeur du train.
Espacement de l’empilage BOP
Positionne les manchons hors de la zone de fermeture des vérins afin que ceux-ci assurent l’étanchéité sur le corps et non sur les collets.
Positionnement des outils de fond
Règle la profondeur mesurée des vannes de sécurité, des mandrins de gas-lift et des outils de diagraphie sur le chantier, sans couper de tubes complets.
Ce que la plupart des fiches techniques omettent
Contrairement à un tronçon déclassé, le raccord court Synbase est fabriqué dans un matériau non soudé conforme à l’API 5CT : même nuance, même tolérance de paroi de −12,5 %, même exigence d’absence de soudure, conçu pour supporter les valeurs d’éclatement, d’effondrement et de traction du tube principal.
En clair : si cette pièce courte est traitée comme un composant de moindre qualité, elle devient le maillon faible selon lequel tout le train est dimensionné — une erreur qui se révèle à 10 000 ft de profondeur, et non sur le rack.
Matrice des dimensions des raccords courts pour tubes et cuvelage
Synbase Steel fournit les sept longueurs standard API 5CT ainsi que des longueurs découpées à la commande, pour les dimensions de tubes et de cuvelage réellement demandées dans l’industrie pétrolière. Toutes les valeurs sont nominales ; votre certificat d’essai en usine indique la valeur fabriquée vérifiée par CNC dans les tolérances API.
Matrice des spécifications dimensionnelles
| Diamètre extérieur (in) | Paroi (in) | Poids (lb/ft) | Diamètre intérieur de calibrage (in) | Nuances | Raccordement |
|---|---|---|---|---|---|
| 2-3/8 | 0.190 | 4.70 | 1.901 | J55 · N80 · L80 · P110 | EUE / NUE |
| 2-7/8 | 0.217 | 6.50 | 2.347 | J55 · N80 · L80 · P110 | EUE / NUE |
| 3-1/2 | 0.254 | 9.30 | 2.867 | J55 · N80 · L80 · P110 | EUE / NUE |
| 4-1/2 | 0.271 | 12.75 | 3.833 | J55 · N80 · L80 · P110 | EUE / NUE |
| Diamètre extérieur (in) | Paroi (in) | Poids (lb/ft) | Nuances | Raccordement |
|---|---|---|---|---|
| 4-1/2 | 0.290 | 13.50 | J55 · N80 · L80 | STC / LTC / BTC |
| 5-1/2 | 0.304 | 17.00 | J55 · N80 · P110 | STC / LTC / BTC |
| 7 | 0.317 | 23.00 | J55 · N80 · L80 · P110 | LTC / BTC |
| 9-5/8 | 0.395 | 40.00 | J55 · N80 · L80 | BTC |
| 13-3/8 | 0.380 | 54.50 | J55 · K55 | STC / BTC |
Trois tolérances que les acheteurs confondent
L’API 5CT fixe la longueur standard à 6 ft avec 3 in. (76,2 mm), la paroi à −12,5 % uniquement (aucune tolérance positive, clause 7.3) et le poids à +6,5 %/3,5 %. Ces plages sont différentes ; inscrire une seule valeur sur un bon de commande expose à recevoir la mauvaise pièce.
Un autre piège de convention
Le tube de fond est dimensionné par son diamètre extérieur pour s’adapter aux outils, tandis que le tube de conduite est dimensionné par son diamètre intérieur pour le débit : un diamètre intérieur de conduite de 2 in. correspond à un diamètre extérieur de tube de 2 in. Notre assurance qualité interne vérifie le diamètre extérieur au calibre de passage avant le filetage.
Raccords courts spéciaux usinés à la demande
[PROCESS-CUSTOM]Raccord court perforé
Raccords courts crossover
Raccords courts pour tiges de forage
La matrice nuance-service API 5CT (J55–P110)
Le choix de la nuance répond à 3 questions fondamentales : quelle profondeur (poids suspendu), quel niveau de service acide (HS) et quelles température et pression élevées (HPHT). La matrice nuance-service API 5CT ci-dessous associe chaque nuance à sa limite d’élasticité minimale et au service de puits auquel elle convient le mieux, car optimiser uniquement la limite d’élasticité est l’erreur la plus coûteuse pour les produits OCTG.
| Nuance | Limite d’élasticité min. (ksi / MPa) | Traction min. (ksi) | Dureté max. | Traitement thermique | Service acide (NACE) |
|---|---|---|---|---|---|
| H40 | 40 / 276 | 60 | — | À l’état laminé | Non |
| J55 | 55 / 379 | 75 | — | Normalisé | Non |
| K55 | 55 / 379 | 95 | — | Normalisé | Non |
| N80-1 | 80 / 552 | 100 | — | Normalisé | Non |
| L80-1 | 80 / 552 | 95 | 23 HRC / 241 HBW | Trempe et revenu | Oui |
| L80 9Cr/13Cr | 80 / 552 | 95 | 23 HRC | Trempe et revenu | Oui (+CO₂) |
| C90 | 90 / 621 | 100 | 25.4 HRC / 255 HBW | Trempe et revenu | Oui |
| T95 | 95 / 655 | 105 | 25.4 HRC | Trempe et revenu | Oui |
| P110 | 110 / 758 | 125 | — | Trempe et revenu | Non |
| Q125 | 125 / 862 | 135 | — | Trempe et revenu | Non |
[WARN-01] PIÈGE DE SÉCURITÉ
Le piège N80–L80 qui compromet les puits, pas les audits
Le piège N80–L80 qui compromet les puits, pas les audits
Bien que N80 et L80 aient tous deux une limite d’élasticité minimale de 80 ksi, cette formulation peut conduire à choisir une solution de remplacement — un piège, en d’autres termes.
Risques de fissuration sous contrainte par les sulfures (SSC)
Seul le L80 possède une limite de dureté de 23 HRC qui le qualifie pour le service acide selon NACE MR0175 ; le N80 ne spécifie aucune dureté. Comparer négligemment N80 et L80 dans un puits HS introduit une fissuration sous contrainte par les sulfures, un compromis de sécurité inutile masqué par une limite d’élasticité apparemment similaire.
[RULE-02] APPLICATION
Le service acide est une pression partielle, pas une étiquette
Le service acide est une pression partielle, pas une étiquette
La solution d’ingénierie optimale : la limite de service acide est une pression partielle de H₂S de 0,05 psia, et non une valeur absolue en ppm — 1 000 ppm à 100 bar constitue un service acide ; à 1 bar, ce n’est pas le cas.
Sélection des matériaux fortement alliés
Q125 est la nuance d’acier allié la plus résistante ; elle n’est pas spécifiée pour le service acide, contrairement à T95. Nous le stockons et le traitons thermiquement en conséquence pour répondre aux conditions de puits exigeantes.
« Pour les raccords courts destinés au service acide, nous appliquons la limite NACE de 22 HRC, et non le plafond API de 23 HRC, car un cahier des charges d’exportation fait généralement référence aux deux normes et la valeur la plus basse prévaut. Nous préférons effectuer un nouveau revenu en interne plutôt que d’expédier un L80 conforme à l’API mais non conforme à la clause NACE du client sur le chantier. »
Raccordements et types de filetage : EUE, NUE, BTC, LTC, STC et premium
Le filetage du raccordement, et non le corps du tube, est de loin la source la plus fréquente de fuites et de défaillances critiques des assemblages, car les manchons constituent le point faible de tout train de cuvelage. Faites correspondre la forme de filetage du raccord court — pas seulement son diamètre — au train principal et vérifiez-la par rapport à la nuance du manchon pour vous assurer qu’elle égale ou dépasse celle du tube.
| Raccordement | Famille | Mécanisme d’étanchéité | Efficacité du joint | Idéal pour |
|---|---|---|---|---|
| EUE (8RD) | Tube, extrémité refoulée | Filetage + interférence | ~95% | Tube de production standard |
| NUE (10RD) | Tube, sans refoulement | Filetage + interférence | ~80% | Basse pression, diamètre intérieur intégral |
| STC | Cuvelage, filet rond court | Pâte à filetage | 60–80% | Cuvelage de surface / non critique |
| LTC | Cuvelage, filet rond long | Pâte à filetage | 70–85% | Cuvelage intermédiaire / de production |
| BTC | Cuvelage, filet buttress | Filetage (non étanche aux gaz) | ~95 % de traction | Trains profonds à haute résistance à l’effondrement |
| Premium (type VAM) | Les deux, propriétaire | Étanchéité métal-métal | 100% | HPHT, service acide, étanchéité aux gaz >5 000 psi |
L’erreur de spécification #1 sur les plateformes multi-puits
Les commandes de raccords courts pour tubes (EUE/NUE) destinés à être intégrés à un train de cuvelage (STC/LTC/BTC) comptent souvent parmi les erreurs les plus coûteuses en temps non productif, car les filetages ne se raccordent pas. EUE et NUE ne sont pas interchangeables : les NUE peuvent pénétrer dans des parois non épaissies et se comporter différemment sous charge, tandis que les EUE peuvent provoquer le refoulement de l’extrémité pour atteindre une efficacité proche de 100 %.
Un raccordement premium métal-métal est recommandé sous le packer ou dans toute condition HS supérieure à 0,05 psia, pour garantir l’étanchéité aux gaz, plutôt qu’un filetage API reposant sur la pâte. Synbase fabrique des broches premium autoadmises avec des calibres homologués en interne.
Comment choisir :
le sélecteur de raccord court à 4 axes
Spécifiez un raccord court et il s’intègre au train ; oubliez un axe et l’incompatibilité apparaît au fond, lorsque le temps non productif dépasse le prix de la pièce. Le sélecteur de raccord court à 4 axes verrouille la spécification, car toute défaillance sur le chantier peut être rattachée à l’un de ces quatre axes.
Dimension
Faire correspondre exactement — n’installez jamais 6,50 lb/ft dans un train de 4,70 lb/ft (variation de paroi = concentrateur de contraintes)
Nuance
Égale ou supérieure au tube principal ; J55 <8,000 ft, N80 8–12k ft, P110 >12k ft ou >10 000 psi
Raccordement
Faire correspondre la forme du filetage, pas seulement le diamètre ; confirmer EUE contre NUE contre BTC
Service
Service acide (≥0,05 psia H₂S) → L80/C90/T95 ; CO₂ → 9Cr/13Cr
La ligne de bon de commande à cinq variables
Une commande complète de raccords courts pourrait être formulée ainsi : « raccord court, diamètre extérieur 2-7/8, 6,50 lb/ft, L-80, EUE 8rd, 6 ft, Qté 4. » Dimension du tube, poids par pied, nuance, type de raccordement et forme du filetage, longueur et quantité : les six spécifications sont présentes, car il n’existe que quatre points de défaillance possibles et l’absence d’une variable est précisément l’erreur qui se révèle très loin au fond.
Ajoutez le vissage sur le chantier aux calculs d’espacement : comptez environ 0.5 in. pour un raccord EUE et 1.0 in. pour un raccord EUE et/ou BTC, ainsi que toute longueur de saver sub. Vous pouvez naturellement prévoir une marge dans vos calculs ; nous usinons avec précision une tolérance de coupe de 1/16 in. et maîtrisons la position réelle au fond ainsi que la marge disponible.
Stockez un jeu de longueurs, pas une estimation
Si vous disposez sur le chantier de raccords courts de 2 ft, 3 ft, 4 ft et 6 ft, toute exigence d’espacement entre 1 ft et 15 ft peut être obtenue par incréments d’un pied ; c’est pourquoi les équipes emportent deux ou trois raccords de rechange au fond et ne refiletent pas simplement des tubes complets. C’est une pratique courante pour absorber l’incertitude d’espacement tout en gagnant du temps par rapport aux découpes spéciales en usine.
Vous obtenez exactement ce que vous commandez : les raccords courts corrigent l’espacement avec le même filetage aux deux extrémités, tandis que les crossovers corrigent la spécification de raccordement ou l’écart dimensionnel d’une extrémité. Comme ils se ressemblent et corrigent des problèmes complètement opposés, vérifiez le décompte de votre train par rapport à cette spécification avant de créer votre prochaine demande de devis.
Raccords courts ou découpe sur chantier d’un tube complet : coût et intégrité
Lorsque le train est légèrement trop court, le remède habituel sur le plancher de forage consiste à recouper un tube complet ; ce procédé consomme du temps et des ressources et, surtout, sacrifie l’intégrité du filetage d’origine, dont dépend la sécurité du train de fond. Une telle recoupe est une opération à haut risque qui compromet cette intégrité.
Un achèvement horizontal documenté dans le Permien a comblé un écart d’atterrissage de 7 ft avec deux raccords courts EUE en stock au lieu de couper un tube complet — atterrissage à 0,3 ft de la profondeur totale, avec tous les mandrins de gas-lift conformes.
Précisez le mode de mesure de la longueur, l’erreur de commande #1
« 6 pieds », par exemple, ne définit pas précisément le problème, car on ne sait pas si la mesure doit être prise d’extrémité à extrémité ou de filet à filet ; l’une ou l’autre méthode peut modifier la longueur totale du train de jusqu’à 15 pieds sur cent tubes. Les recoupes sur chantier introduisent des inconnues ; nos raccords courts Synbase sont usinés avec précision par CNC selon des spécifications claires. Indiquez la base de mesure et la tolérance, par exemple « 6 ft d’extrémité à extrémité avec une tolérance de précision de 1/16 in. », et votre commande sera correctement définie.
Fabrication et assurance qualité, certifiées API 5CT
Chez Synbase Steel, nous découpons avec précision des raccords courts dans des tubes bruts API 5CT non soudés, puis les soumettons à la chaîne complète de traitement thermique OCTG, d’usinage CNC et d’essais. Nous fabriquons nos raccords avec une précision maximale pour leur intégration à tout train OCTG : traitement thermique et redressage, découpe à longueur puis usinage garantissent une microstructure vérifiée.
Du tube mère au raccord court certifié
Issu d’un tube OCTG non soudé certifié API 5CT, avec vérification de la composition chimique selon la nuance (l’API 5CT n’autorise pas les tubes soudés).
Même nuance que notre tube. Trempe et revenu pour N80Q/L80/C90/T95/P110, normalisation pour J55.
Redressage sur toute la longueur, puis coupe en interne avec une tolérance de 1/16″.
Filetage CNC de précision selon API 5B ; nous utilisons notre calibre de forme de filet pour mesurer chaque raccord court : conicité, dépassement et géométrie du filetage.
Tous les raccords courts passent par notre série complète de contrôles : examen ultrasonore du corps entier, essais de pression à 20 000 PSI sur les raccords requis, puis expédition sous forme de tubes secs.
Chaque pièce est expédiée avec son propre monogramme API et sa certification matière EN 10204 3.1, et porte les marquages de la clause 11 de l’API 5CT.
« Conforme à l’API 5CT » est un minimum, pas une garantie
Certains de nos clients pensent que les tampons de conformité API sont « suffisants ». Pourtant, un tube de nuance P110 a défailli (certifié API 5CT !) avant même que le corps du tube n’atteigne sa limite d’élasticité : les filets se sont grippés et se sont détruits par corrosion caverneuse. La réalité est simple : connaître le niveau de référence ne suffit pas ; il faut aussi sélectionner le bon raccordement et assurer la traçabilité adaptée à l’environnement pour garantir la durée de service.
C’est pourquoi, lorsque nous coupons votre longueur et l’expédions depuis le marquage du fabricant d’origine, nous « ré-estampillons » ou « transférons » le numéro de coulée et la nuance. Plus de la moitié des pièces qui arrivent dans notre atelier de fabrication échouent à l’inspection en raison d’une traçabilité perdue, généralement parce que le « marquage de transfert » n’a pas été correctement réalisé.
La plupart des défaillances de filetage surviennent sur le chantier, pas à l’usine
Le grippage, le croisement des filets et les chemins de fuite commencent lors de la manutention d’un raccord fileté : protecteurs retirés trop tôt, mauvaise pâte de lubrification, introduction en biais puis forçage. Nous usinons des raccordements de très haute qualité pour l’industrie, installons des protecteurs et fournissons des consignes de vissage pour deux raisons essentielles : un filetage parfait en atelier peut être rapidement endommagé sur le parc, et ce risque n’apparaît sur aucune fiche technique.
Certifications et puissance du groupe
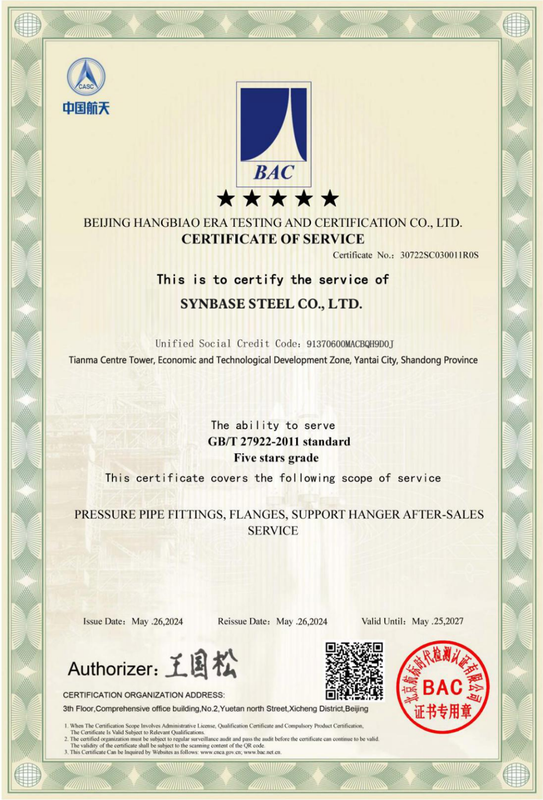
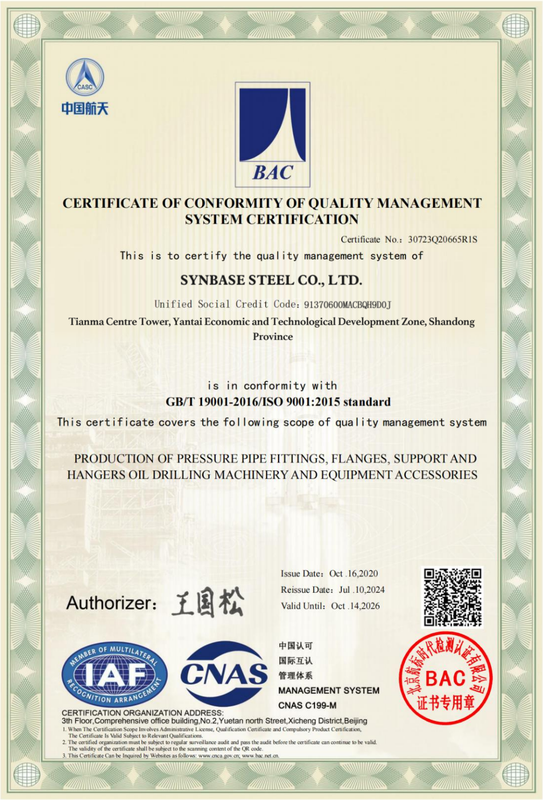
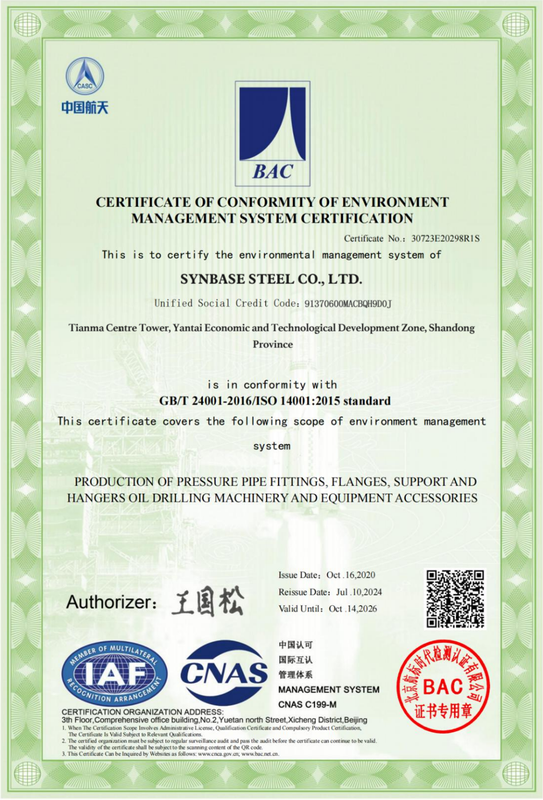
API 5CT
ISO 9001
ISO 14001 / 45001
CE
NACE MR0175
Comment nous vérifier avant de commander
-
01.
Vérifiez le monogramme API dans la liste composite API afin de confirmer que notre inscription est à jour et que le pays d’utilisation de votre projet (raccords courts OCTG) se trouve dans le champ autorisé.
-
02.
Demandez le dernier rapport d’audit de surveillance API et un certificat d’autorité du monogramme produit.
-
03.
Spécifiez 3.1 ou EN 10204 (rapport d’inspection qualité de l’usine). Demandez un rapport 3.2 (inspection vérifiée par un tiers SGS/BV/TUV — ajoutez 2-4 semaines au délai d’approvisionnement).
-
04.
Confirmez que les marquages physiques correspondent à notre certificat d’essai en usine et faites vérifier le tout par votre inspecteur avant expédition.
Pourquoi un certificat 3.1 n’est pas « délivré par un tiers » — la distinction honnête
Soutien du groupe, délais d’approvisionnement et facteurs de prix
Boîte à outils d’ingénierie des raccords courts
Calculateur d’espacement
Calculez avec précision la longueur totale des tubes et les paramètres exacts d’espacement. Optimisez la précision opérationnelle de vos trains d’assemblage au fond.
Sélecteur de nuances
Identifiez les nuances d’acier API et propriétaires optimales selon les conditions spécifiques du puits. Garantissez la sécurité, la conformité et la durabilité du matériau.
Sélecteur de raccords courts
Configurez des spécifications dimensionnelles exactes adaptées à vos exigences. Faites rapidement correspondre les raccordements filetés, les diamètres extérieurs (OD) et les poids.
Un raccord court est une longueur courte de tube de cuvelage ou de tube API 5CT, de 2 à 12ft, standard 6ft, filetée aux deux extrémités, introduite dans un train de tiges pour le suspendre dans le puits à la profondeur correcte. Il possède la même classe, le même poids et le même raccordement que le train auquel il est assemblé, sans jamais en diminuer la qualité.
Les raccords courts servent à espacer les trains de tubes et de cuvelage, à poser le support de suspension et à descendre les outils de fond. Le tableau C.27 de l’API 5CT définit les longueurs standard des raccords courts : 2, 3, 4, 6, 8, 10 et 12ft, 6ft étant la longueur privilégiée, avec une tolérance de 3in ; les longueurs personnalisées atteignent au maximum 20ft, avec une découpe au 1/16.
Les raccords courts pour tubes de production existent en diamètres extérieurs de 2-4 avec filetages EUE ou NUE ; ceux pour tubes de cuvelage en 4-13+ avec filetages STC, LTC ou BTC. Ces familles de filetages ne s’assemblent pas ; il faut donc spécifier, par exemple, un Vupeb P110 ou P110, et non une correspondance de train s’il n’y a pas de « kid ».
Le filetage EUE (à extrémité refoulée externe, 8RD) épaissit l’extrémité du tube pour une efficacité de joint d’environ ~95 %, en haute pression ; le filetage NUE (sans refoulement, 10RD) se visse dans la paroi non épaissie, avec une efficacité d’environ ~80 %, pour un service à pression plus faible et à passage intégral. Utilisez le filetage déjà présent dans le train parent et ne mélangez pas les types.
L80 (1, 9Cr, 13Cr), C90 et T95 sont homologués pour le service acide selon NACE MR0175 / ISO 15156, avec une dureté maximale de 23 HRC (L80) ou 25.4 HRC (C90/T95). J55, K55, N80, P110 et Q125 ne sont pas certifiés pour une pression partielle de HS de 0,05 psia : il s’agit d’une spécification, pas d’une étiquette ; la qualification doit toujours être établie en fonction de la pression partielle de H2S, du CO2, des chlorures, de la température et du pH de votre puits, sans jamais se fonder uniquement sur le nom de la nuance.
Oui : ils sont fabriqués à partir de tubes de corps API 5CT non soudés, traités thermiquement conformément à la nuance, filetés par CNC selon l’API 5B, soumis à des contrôles ultrasoniques et hydrostatiques sur tout le corps, puis fournis avec le monogramme API et un rapport d’essai en usine EN 10204 3.1 indiquant toutes les spécifications du raccord court.
Oui. Des raccords courts perforés sont usinés par CNC pour l’injection d’eau, la circulation et le gas lift, ainsi que des raccords courts crossover (c’est-à-dire filetage mâle EUE et boîte BTC) et des raccords courts pour tiges de forage en nuances d’acier allié pour l’espacement du BHA..
Les nuances standard et les longueurs en stock sont expédiées sous 2 à 4 semaines ; les raccords courts pour service acide, à filetage premium ou pour cuvelage de grand diamètre extérieur nécessitent 6 à 10 semaines. Contactez-nous pour une estimation adaptée à votre projet.