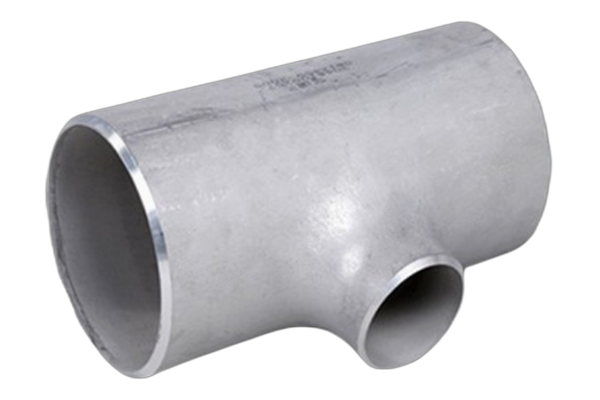
Tê de solda de topo (igual/de redução)
Tê de solda de topo, tês iguais e de redução conforme ASME B16.9 | Synbase Steel
Um tê de solda de topo é uma conexão de ramal a 90° soldada em linha para dividir ou combinar o fluxo; em uma linha sob pressão, cada dimensão, grau e certificado de ensaio da usina precisa resistir à inspeção. A Synbase forja e conforma tês iguais e de redução direto da usina em aço-carbono (ASTM A234 WPB), aço inoxidável (ASTM A403 WP304/304L/316/316L) e aço-liga, conforme ASME B16.9, com rastreabilidade EN 10204 3.1 ou 3.2.
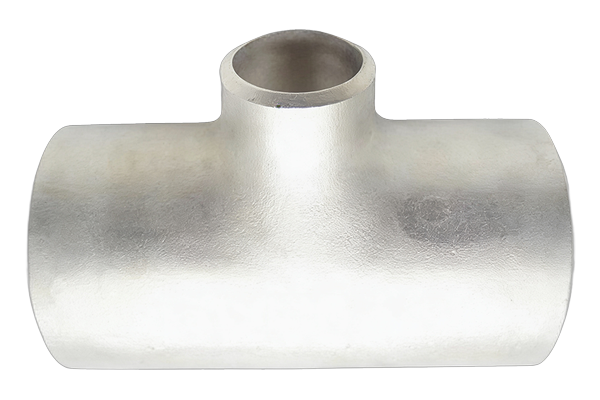
Especificando um tê de solda de topo sem suposições: igual, de redução e o problema do ramal e da linha
Esta é a armadilha que os engenheiros encontram em carretéis reais. A norma ASME B16.9 padroniza as tolerâncias de extremidade a extremidade, centro a extremidade e esquadro de um tê forjado, mas não a espessura total da parede ao longo do corpo.
Três erros de especificação causam a maioria das remessas rejeitadas ou retidas, e uma usina que os antecipa poupa um ciclo de RFI:
-
01
[ERR-01 / PRESSÃO]
Schedule não é classe de pressão; o mesmo “Sch 40” em aço-carbono A106-B e em inox 304, ou a 20°C versus 400°C, suporta pressões muito diferentes. A MAWP é o número determinante, definido em conjunto pelo material, parede, DE e temperatura de projeto.
-
02
[ERR-02 / MATERIAL]
Schedules de inox não equivalem aos de carbono; o inox A403 usa as séries 10S / 40S / 80S, cujas paredes diferem das Sch 10 / 40 / 80 de aço-carbono comum, uma armadilha entre graus ao ler uma única tabela dimensional para ambos.
-
03
[ERR-03 / CONFORMAÇÃO]
A parede do entrepernas afina durante a conformação; esse entrepernas do ramal é a zona de maior tensão, portanto o tê deve ser reforçado ali, e muitos fabricantes começam com um schedule mais pesado para manter a parede adequada após o estiramento do metal.
A Synbase resolve isso na etapa de cotação, e não no recebimento em campo, porque uma retenção de RFI em um único tê de redução de 6 in pode paralisar um carretel inteiro de tubos. Confirmamos a espessura da parede conforme o schedule do tubo solicitado por grau, mantemos o entrepernas do ramal acima do mínimo B16.9 e declaramos a especificação do material e a construção de uma peça ou soldada em cada item. Diferentemente de um distribuidor que envia o que o catálogo lista, nossa usina controla a corrida tanto para petróleo e gás quanto para tubulação de processo EPC.
Obtenha uma cotaçãoA linha de tês de solda de topo Synbase, iguais e de redução, em carbono, inoxidável e liga
Como fabricante de conexões de solda de topo direto da usina, a Synbase forja e conforma toda a família de tês segundo uma norma dimensional e três famílias de materiais, permitindo que um único pedido cubra um cabeçote de carbono e suas derivações inoxidáveis. Cada tê é fornecido chanfrado conforme ASME B16.25, pronto para solda de topo direta a um tubo, cotovelo ou flange com pescoço para solda, sem niple intermediário. Essa amplitude vem de um grupo com bases de produção de tubos de aço, conexões e flanges sob o E-CHENG STEEL GROUP e mais de 800 patentes nacionais.
| [Tipo de tê] | [Família de materiais] | [Graus] | [Faixa de dimensões / schedule] |
|---|---|---|---|
| Tê igual (reto) | Aço-carbono | ASTM A234 WPB, WPC | NPS ½″–48″ · Sch 10–XXS / 160 |
| Tê de redução | Aço-carbono | ASTM A234 WPB, WPC | NPS ½″–24″ comum · maiores sob encomenda |
| Tê igual e de redução | Aço-liga (Cr-Mo) | A234 WP1 / WP5 / WP9 / WP11 / WP22 / WP91 | Cabeçotes de alta temperatura · Sch 40–XXS |
| Tê igual e de redução | Aço inoxidável | A403 WP304 / 304L / 316 / 316L | NPS ½″–24″ · Sch 5S–80S |
| Tê com barras (pigging) | Carbono / alto limite de escoamento | A234 WPB · alto limite de escoamento MSS SP-75 | Construído conforme desenho · Classe 150–2500 |
Decodificador da designação de tês iguais e de redução
Os compradores frequentemente se confundem com a própria indicação de dimensão, invertendo a linha e o ramal. A convenção é fixa e independente do material: leia primeiro a linha e deixe o ramal (o “bull”) sempre por último.
Duas regras evitam que uma linha de tê de redução fique retida por RFI. Indique primeiro o NPS maior e seu schedule, depois o ramal e seu schedule; quando a linha e o ramal tiverem paredes diferentes, fazemos um furo cônico na extremidade mais leve para garantir o encaixe correto na chegada. Um alerta da própria norma: um tê de redução 6″×4″ é uma geometria de estoque, mas uma proporção extrema como 16″×2″ não é fabricada; esse ramal deve usar uma conexão de derivação, que abordamos abaixo.
Tês com barras e para pigging em tubulações preparadas para pig
Em linhas de transmissão e coleta de petróleo e gás limpas ou inspecionadas com pig, um tê comum é um ponto onde o pig pode parar ou rasgar suas vedações. Um tê com barras solda barras raspadoras através do ramal para que o pig passe reto pela linha.
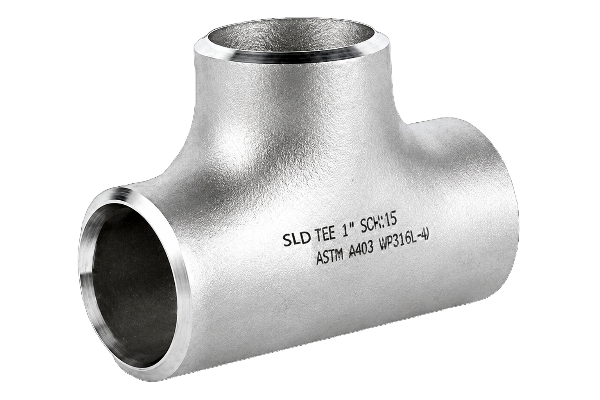
Pontos de especificação do tê com barras, construído conforme desenho
- Sem norma dimensional específica, um tê com barras é construído sob encomenda com base em ASME B16.9 / MSS SP-75, com ou sem ISO 15590-2 ou um DEP do cliente; portanto, é um item de especificação de projeto, não de prateleira.
- Regra de área de 40%, a abertura entre as barras raspadoras permanece em no máximo 40% da abertura do tubo principal, para que as barras guiem o pig sem estrangular o fluxo.
- A quantidade de barras aumenta com a dimensão, normalmente 1 barra em 4–8″, 2 em 10–20″ e mais acima disso, em chapa soldável, com pré-aquecimento controlado, PWHT e exame visual de 100% mais líquido penetrante nas soldas das barras.
- A Synbase retifica cada barra conforme a curvatura do ramal e remove rebarbas para que os sensores e vedações de um smart pig passem sem danos; fornecemos tês com barras com extremidades de solda de topo ou flangeadas RF/RTJ nas Classes 150 a 2500. Esse é o tipo de trabalho para o mercado de energia que acompanha nossos programas de tubos de linha API 5L e colunas de perfuração.
Dimensões de tês de solda de topo ASME B16.9, iguais e de redução (polegada + mm/DN)
A maioria das páginas de fornecedores cita a norma e para por aí; quase nenhuma publica as dimensões dos tês iguais e de redução que você realmente usa para dimensionar e dispor um carretel. Esta é a tabela de conversão dimensional de tês ASME B16.9 da Synbase: cada tê ASME B16.9 é apresentado com valores centro a extremidade em polegadas e milímetros, porque equipes internacionais de petróleo e gás e EPC não deveriam ter de converter 254 mm para 10 in manualmente. Forjamos esses tês em nossa própria usina, portanto os números usados no dimensionamento são os mesmos que você recebe.
Tê igual, centro a extremidade (C = M)
Em um tê de redução, a dimensão da linha não muda: C permanece igual ao valor da dimensão da linha acima, enquanto o centro à extremidade M do ramal diminui com o ramal. Por isso, especifique primeiro o schedule da linha.
Tê de redução, C da linha constante, M do ramal variável
Pressão, temperatura e schedule: adequando um tê à condição de serviço
Um tê B16.9 é classificado conforme o tubo ao qual se une, não de forma independente; sua classificação pressão-temperatura é igual à do tubo correspondente, do mesmo material e parede nominal. Errar aqui faz você subdimensionar um cabeçote ou pagar por um schedule caro de que não precisa. Esta é a faixa de pressão por schedule e serviço na qual sua especificação deve se enquadrar.
| [ FATOR ] | Aço-carbono A234 WPB | Inoxidável A403 WP316L |
|---|---|---|
| Tração mínima | 415 MPa (60 ksi) | 485 MPa (70 ksi) |
| Escoamento mínimo | 240 MPa (35 ksi) | 170 MPa (25 ksi) |
| Temperatura de longo prazo | −29°C a 425°C | Maior / apto para criogenia |
| Acima do limite | Mude para a liga WP11 / WP22 | Já é grau resistente à corrosão |
| Abaixo de −29°C | Mude para A420 WPL6 | Austenítico mantém tenacidade |
Nota de engenharia: seleção do schedule
Aumentar o schedule compra parede, não uma classe de pressão automática. Confirme a MAWP considerando em conjunto parede, DE, tensão admissível do grau e temperatura de projeto; depois aplique a margem de corrosão e a tolerância da usina. Ajustamos a parede do tê ao maior schedule entre linha e ramal para que a junta nunca fique abaixo da sua linha.
[CONFORMIDADE: NACE / ISO]
Para serviço ácido (H2S), a faixa se estreita ainda mais: NACE MR0175 / ISO 15156 limita a dureza do aço-carbono a 22 HRC e exige rastreabilidade por corrida, além de verificação SSC/HIC, tudo reportado pela Synbase no certificado. Classificamos cada tê conforme o tubo correspondente, pois uma conexão só é tão resistente quanto a linha que une, e não segundo uma classe genérica presumida por um distribuidor para serviço de petróleo e gás ou dutos.
Escolha de material e grau do tê conforme a condição de serviço
Escolher 304 para economizar em uma linha com cloretos, ou carbono em um cabeçote a 450°C, é uma falha que aparece dois anos depois. Nosso mapa de compatibilidade de materiais de tês abaixo relaciona os fatores reais de seleção — temperatura, corrosão, serviço ácido e custo — aos graus que mantemos em estoque.
A234 WPB
Coringa, compatível com tubos A106-B / API 5L Gr.B
A234 WP11 / WP22
Liga Cr-Mo mantém a resistência em alta temperatura
A420 WPL6
Carbono de baixa temperatura ensaiado ao impacto
A403 WP304/304L
Austenítico, soldável e econômico
A403 WP316/316L
Adição de Mo resiste à corrosão por pites
Corrida conforme NACE MR0175 / ISO 15156
≤22 HRC, SSC/HIC verificados
Dois fatos sobre o grau determinam a maioria dos tês inoxidáveis. Esses graus “L” (304L, 316L) mantêm o carbono em no máximo 0,03%, evitando que a zona afetada pelo calor da sua solda circunferencial fique sensibilizada e perca resistência à corrosão, algo importante porque o tê é soldado à linha.
O carbono equivalente determina se seus soldadores podem soldar sem trincas; por isso mantemos o A234 WPB com CE de 0.50 ou menos e imprimimos o valor no certificado.
“Uma marcação de grau padrão não é o mesmo que aptidão para serviço. Já vimos A234 WPB classificado para −20°F falhar por fratura frágil no teste hidrostático porque a relação manganês-carbono foi reduzida para economizar. Em trabalhos de baixa temperatura, especificamos o ensaio de impacto e a relação Mn:C e depois verificamos tudo contra a corrida; não aceitamos a marca do grau sem comprovação.”
Engenheiro sênior de aplicações, Synbase Steel
Envie-nos a lista de linhas e retornaremos um grau por condição de serviço, não um único grau para todo o trabalho.
Solicite o grau por condição de serviçoTê de solda de topo versus alternativas de derivação: quando o tê vence
Você lerá que um weldolet “custa 50% a 90% menos que tês soldados”. Esse número é publicado por um fabricante de olet e é específico da derivação; não é um veredito neutro de que um tê está caro. Uma comparação honesta considera o custo total instalado e as tensões, não o preço de etiqueta.
Para a maioria das derivações do mesmo tamanho e uma dimensão menor acima de 2″ NPS, o tê é a escolha padrão correta: uma conexão em linha com duas ou três soldas de topo, sem cortar um furo no cabeçote nem instalar uma almofada de reforço. As evidências de campo são diretas.
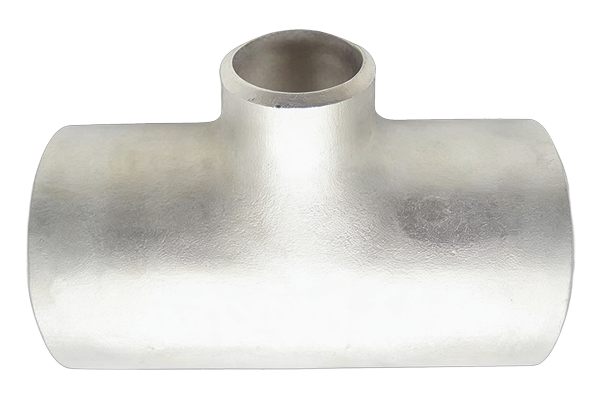
Matriz de avaliação do sistema
| Método de derivação | Melhor uso | Tensão / fluxo | Compromisso |
|---|---|---|---|
| Tê de redução / igual (B16.9) | Derivações do mesmo tamanho e uma dimensão menor | Menor SIF, fluxo total, entrepernas integrado | Preço da peça mais alto; requer a proporção disponível em estoque |
| Weldolet | Derivações pequenas fora da proporção até ~6–10″ | Autoreforçado; END volumétrico difícil | Adiciona um concentrador de tensão na parede da linha |
| Sweepolet | Alta pressão / fadiga (B31.3 Cap. IX) | Perfilado, baixo SIF, RT de 100% possível | Conexão especial de alto custo |
| Stub-in + almofada de reforço | Derivações grandes, ajuste em campo | Peça mais barata; ajuste manual tipo sela | ~2× SIF; ajuste manual de 20–60 min, ZAC a usinar |
Certificação, rastreabilidade e inspeção: o que o fornecimento direto da usina realmente comprova
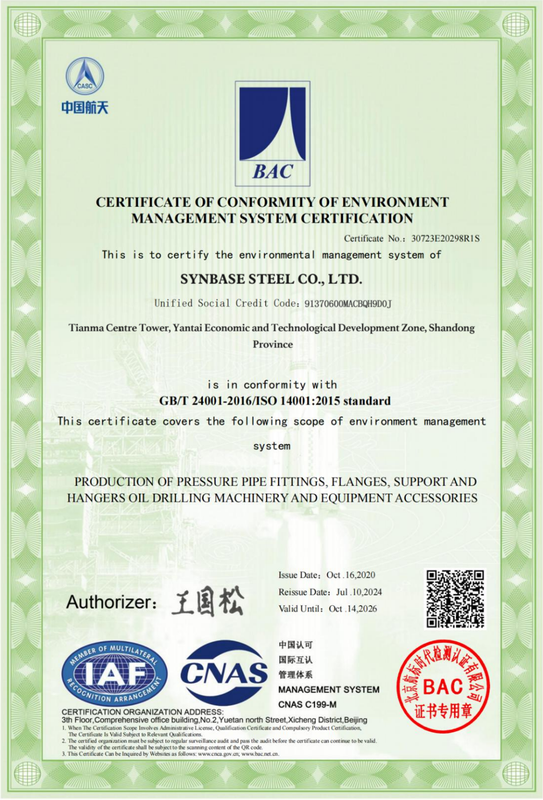
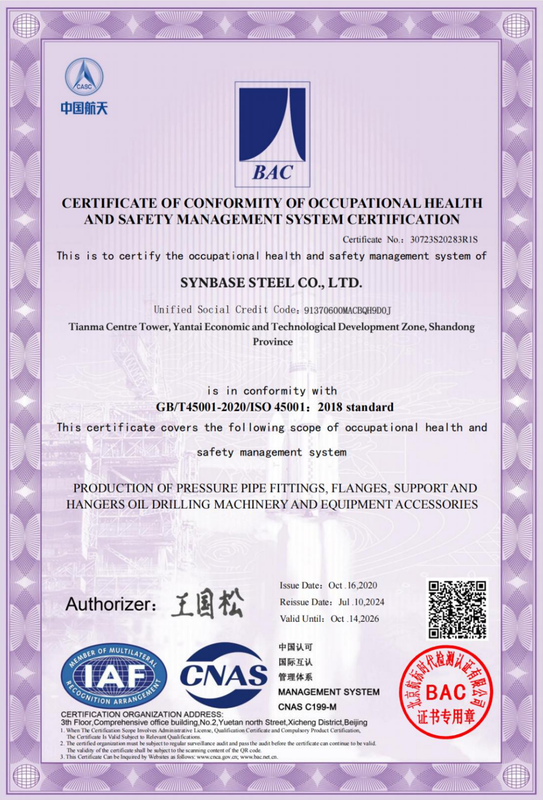
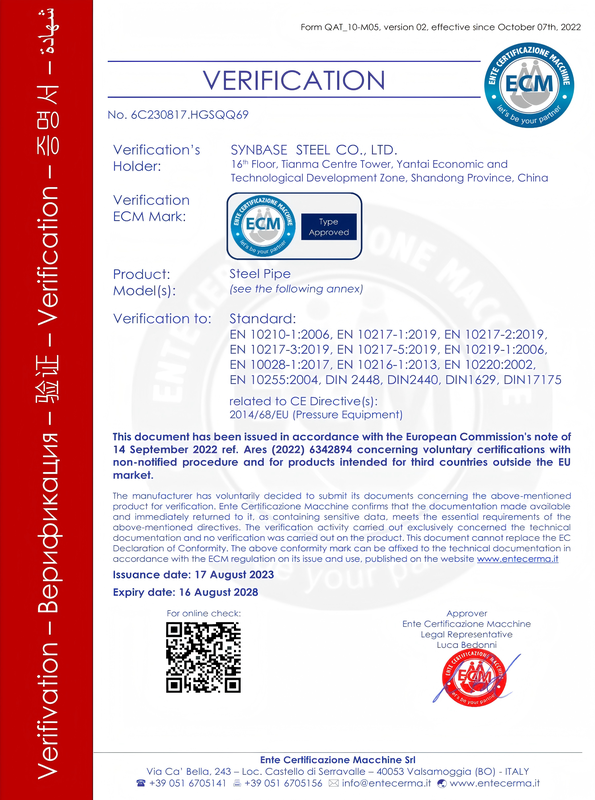
A objeção real dos compradores a um tê importado não é o preço, é a documentação. Engenheiros já receberam inox de origem chinesa com certificado impecável declarando “PMI de 100%” e descobriram que três de quatro comprimentos tinham vários por cento a menos de níquel sob um analisador XRF, todos marcados com o mesmo número de corrida. Isso não é material fora de especificação; é um certificado falsificado, e esse é o motivo de os compradores desconfiarem de um PDF de MTC.
Essa desconfiança é racional, não regional. As autoridades dos EUA mantêm ordens antidumping sobre conexões de solda de topo de aço-carbono chinesas e já conduziram investigações de evasão sobre lavagem de origem desse produto exato; portanto, sua equipe de QA está certa em exigir provas.
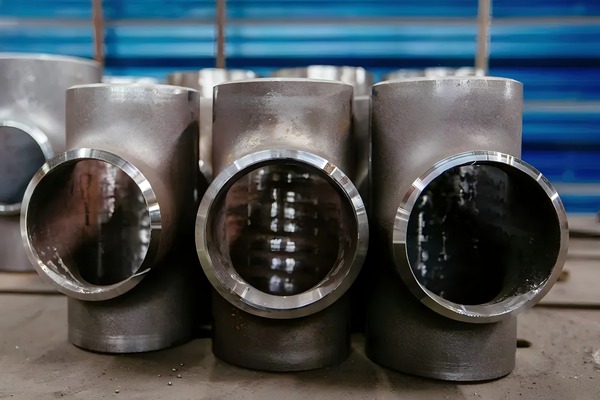
“Essa é a diferença de uma cadeia direta da usina. Compradores que confiam em conexões fabricadas na China são claros sobre o motivo: lidam apenas com a usina responsável e acompanham a produção. Como alguém disse de forma direta, ‘se passou por dois distribuidores, não tocamos’. Um tê de uma única origem e uma única corrida elimina o elo onde os certificados são lavados.”
Fraude de certificado não é exclusiva de nenhum país; engenheiros citam casos da Alemanha, Itália e EUA também. O risco real é uma cadeia de custódia não verificada, qualquer que seja a bandeira. Nossa resposta é ser a fonte verificável, sem pedir fé. Para serviço ácido ou crítico, acrescentamos ao data book os resultados de dureza e SSC/HIC conforme NACE MR0175, PMI e registros completos de inspeção dimensional e UT/RT.
A cadeia de rastreabilidade Synbase, verificável em cada etapa
Número da corrida estampado no corpo do tê
corresponde ao certificado EN 10204, e o certificado corresponde ao registro da corrida da usina. Uma corrida, um número, sem trocas.
MTC do tê acabado e do material de origem
com composição química, tração, escoamento, alongamento, dureza e o teste hidrostático do tubo de origem, conforme os requisitos ASTM A234 / A403.
Verificação EN 10204 3.1 ou 3.2
3.1 validado por nossa QA independente da produção, ou 3.2 com um inspetor independente terceirizado que acompanha e assina conjuntamente.
Inspeção de terceiros bem-vinda
SGS, Bureau Veritas, TÜV, Lloyd’s ou DNV podem acompanhar nossa produção; queremos seu inspetor na usina.
Reverificável no recebimento
realize seu próprio PMI / XRF e confirme que a liga corresponde ao certificado, porque o certificado corresponde ao metal.
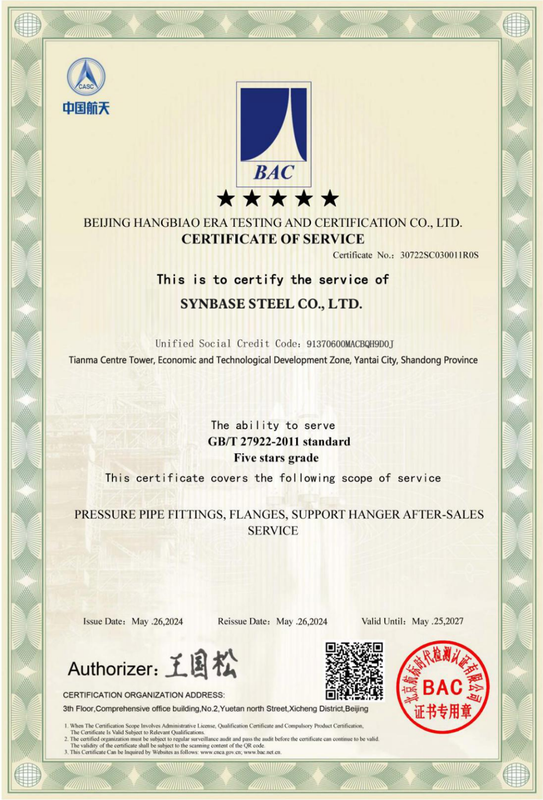
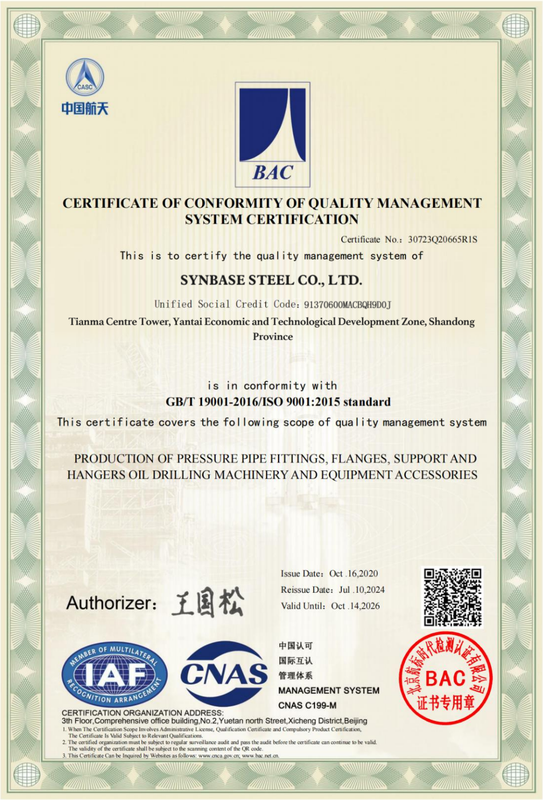
Ferramentas de engenharia e projeto para tês de solda de topo
-
Localizador de dimensões de tês
Consulte os diâmetros externos padrão, as espessuras de parede e as tolerâncias de centro à extremidade para tês iguais sem costura e soldados, de acordo com a ASME B16.9.
Abrir ferramenta→ -
Gerador de designação de tês de redução
Gere descrições precisas de suprimentos e códigos de compra padronizados com base nas configurações de dimensões da linha e do ramal.
Criar especificação→ -
Seletor de graus de tês
Combine os graus ideais de aço-carbono, aço inoxidável e aço-liga com os parâmetros de temperatura e pressão do seu projeto.
Selecionar grau→ -
Seletor de conexões de ramal
Avalie conexões ideais de reforço de ramal, incluindo tês, weldolets e threadolets, com base nas proporções entre coletor e ramal.
Avaliar→
Como se escreve a dimensão de um tê de redução: primeiro a linha ou o ramal?
Linha primeiro, ramal por último. Por convenção, usa-se linha × linha × ramal (A × B × C), portanto uma linha de 6″ com um ramal de 4″ é indicada como “NPS 6 × 4” ou, formalmente, 6 × 6 × 4. Seu ramal (o “bull”) é sempre o último valor, independentemente do material.
Qual é a diferença entre um tê de uma peça e um tê soldado?
Um tê de uma peça é formado a partir de um tarugo sólido, sem costura longitudinal; um tê soldado é laminado a partir de chapa, com uma costura longa, e alcança dimensões maiores (acima de 24″, o soldado é a única rota econômica). A ASME B16.9 não faz distinção: ambos devem atender aos mesmos critérios do produto final, e um tê soldado fabricado corretamente não é mais fraco na costura.
A ASTM A403 é soldada ou de uma peça?
Ambos. A403 classifica suas conexões por END: a classe S é de uma peça; W, WX e WU são soldadas com inspeções radiográficas ou ultrassônicas.
Um tê de solda de topo tem uma ou duas costuras?
Um tê B16.9 conformado é de uma peça ou tem uma costura longitudinal controlada; as soldas circunferenciais que o unem ao seu tubo são soldas de campo separadas. Um fator de qualidade da junta que preocupa alguns compradores se aplica apenas às costuras longitudinais, não a essas soldas circunferenciais.
As conexões A234 WPB são adequadas para serviço sob pressão?
Sim, o A234 WPB é o material de referência em aço-carbono para tubulações de pressão em temperaturas moderadas a altas, de −29 °C a 425 °C, compatível com tubos A106-B e API 5L Gr.B. Acima de 425 °C, passe para a liga WP11/WP22; abaixo de −29 °C, passe para A420 WPL6.
Como verifico se um MTC 3.2 de uma usina chinesa é genuíno?
Comece pelo número da corrida estampado no corpo do tê e confirme se ele corresponde ao certificado; em seguida, peça ao fornecedor que mostre que o mesmo número da corrida consta do próprio registro de produção da usina; faça uma leitura de PMI ou XRF na chegada para confirmar a liga em relação à composição química declarada; e, quando o serviço for crítico, providencie um inspetor terceirizado, como SGS, BV, TÜV ou DNV, para testemunhar a produção antes do embarque. Uma cadeia de custódia genuína, direta da usina e de uma única corrida, é o que permite alinhar todas essas verificações.