Té à souder bout à bout (égal/réduit)
Tés à souder bout à bout, égaux et réduits selon ASME B16.9 | Synbase Steel
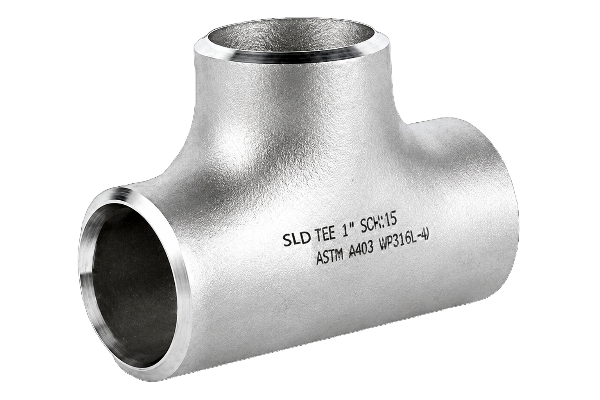
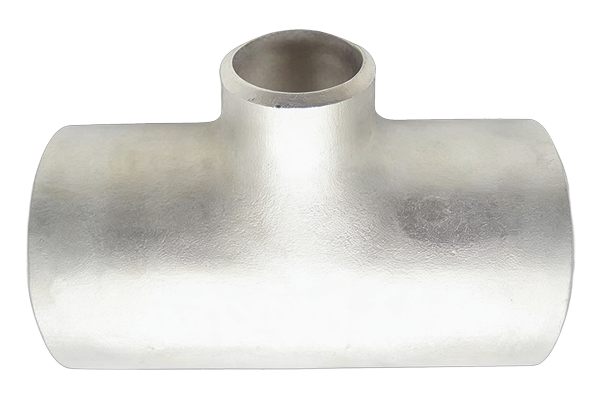
Un té à souder bout à bout est un raccord de dérivation à 90° soudé en ligne pour diviser ou réunir le flux ; sur une conduite sous pression, chaque dimension, nuance et certificat d’essai en usine doit résister au contrôle de votre inspecteur. Synbase forge et forme des tés égaux et réduits sortie aciérie en acier au carbone (ASTM A234 WPB), acier inoxydable (ASTM A403 WP304/304L/316/316L) et acier allié, selon ASME B16.9, avec traçabilité EN 10204 3.1 ou 3.2.
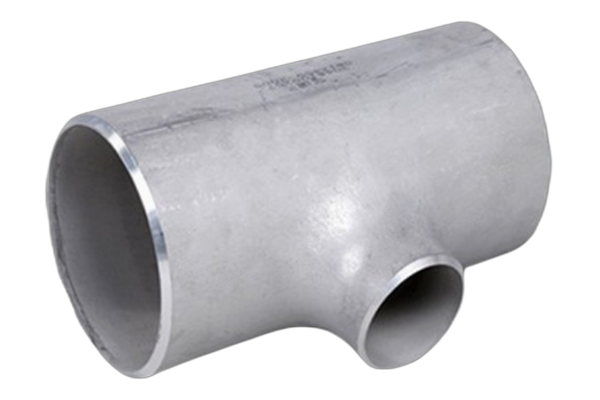
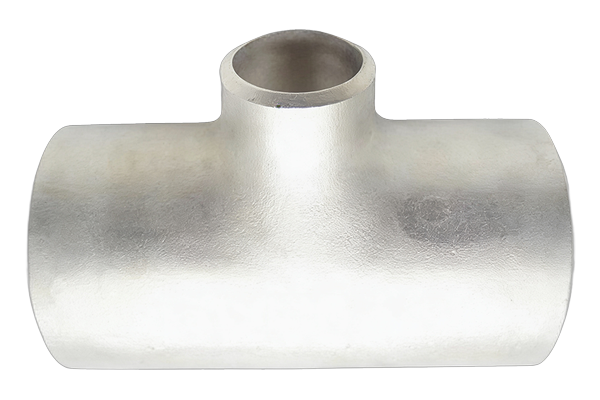
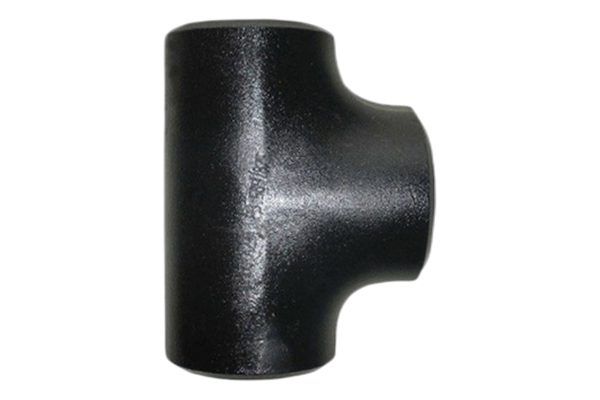
Spécifier un té à souder bout à bout sans approximation : té égal, réduit et problème ligne principale-piquage
Voici le piège auquel les ingénieurs se heurtent sur les tronçons réels. La norme ASME B16.9 standardise les tolérances d’extrémité à extrémité, de centre à extrémité et d’équerrage d’un té corroyé, mais pas l’épaisseur de paroi complète du corps.
Trois erreurs de spécification provoquent la plupart des expéditions refusées ou bloquées, et une aciérie qui les anticipe vous évite un cycle de demande d’information :
-
01
[ERR-01 / PRESSION]
La série n’est pas une classe de pression, le même « Sch 40 » sur un acier au carbone A106-B et sur un inox 304, ou à 20°C contre 400°C, correspond à des pressions très différentes. La MAWP est la valeur déterminante, fixée conjointement par le matériau, l’épaisseur, le diamètre extérieur et la température de calcul.
-
02
[ERR-02 / MATÉRIAU]
Les séries inox ne correspondent pas aux séries carbone, l’inox A403 utilise les séries 10S / 40S / 80S, dont les épaisseurs diffèrent des séries carbone standard Sch 10 / 40 / 80 : un piège de comparaison lorsque vous utilisez une seule table de dimensions pour les deux.
-
03
[ERR-03 / FORMAGE]
La paroi du raccordement s’amincit pendant le formage, ce raccordement du piquage est la zone la plus sollicitée ; un té doit donc y être renforcé, et de nombreux fabricants partent d’une série supérieure pour conserver une paroi suffisante après étirage du métal.
Synbase règle ces points au stade du devis, et non à la réception sur chantier, car le blocage RFI d’un seul té réduit de 6 in peut immobiliser tout un tronçon de tuyauterie. Nous vérifions l’épaisseur de paroi par rapport à la série de tubes commandée pour chaque nuance, maintenons le raccordement du piquage au-dessus du minimum B16.9 et indiquons la spécification matière ainsi que la construction monobloc ou soudée sur chaque ligne. Contrairement à un distributeur qui expédie ce que le catalogue indique, notre aciérie maîtrise la coulée aussi bien pour le pétrole et le gaz que pour la tuyauterie de procédé EPC.
Obtenir un devisLa gamme de tés à souder bout à bout Synbase, égaux et réduits, en carbone, inoxydable et allié
En tant que fabricant de raccords à souder bout à bout sortie aciérie, Synbase forge et forme toute la famille des tés selon une norme dimensionnelle unique et trois familles de matériaux, afin qu’une seule commande puisse couvrir un collecteur carbone et ses raccordements inoxydables. Chaque té est livré chanfreiné selon ASME B16.25, prêt à être soudé bout à bout directement à un tube, un coude ou une bride à collet à souder, sans mamelon intermédiaire. Cette largeur de gamme provient d’un groupe possédant des bases de production de tubes acier, de raccords et de brides sous E-CHENG STEEL GROUP, ainsi que plus de 800 brevets nationaux.
| [Type de té] | [Famille de matériaux] | [Nuances] | [Plage de dimensions / séries] |
|---|---|---|---|
| Té égal (droit) | Acier au carbone | ASTM A234 WPB, WPC | NPS ½″–48″ · Sch 10–XXS / 160 |
| Té réduit | Acier au carbone | ASTM A234 WPB, WPC | NPS ½″–24″ courant · dimensions supérieures sur fabrication à la demande |
| Té égal et réduit | Acier allié (Cr-Mo) | A234 WP1 / WP5 / WP9 / WP11 / WP22 / WP91 | Collecteurs haute température · Sch 40–XXS |
| Té égal et réduit | Acier inoxydable | A403 WP304 / 304L / 316 / 316L | NPS ½″–24″ · Sch 5S–80S |
| Té à barre (passage de racleur) | Carbone / haute limite d’élasticité | A234 WPB · MSS SP-75 haute limite d’élasticité | Fabrication sur plan · Classe 150–2500 |
Décodeur de désignation des tés égaux et réduits
Les acheteurs se trompent le plus souvent sur l’appel de dimension lui-même, en inversant la ligne principale et le piquage. La convention est fixe et indépendante du matériau : on lit d’abord la ligne principale, puis le piquage (le « bull ») en dernier.
Deux règles empêchent qu’une ligne de té réduit soit bloquée par une demande d’information. Indiquez d’abord le NPS le plus grand et sa série, puis le piquage et sa série ; lorsque la ligne principale et le piquage ont des parois différentes, nous réalisons un alésage conique de l’extrémité la plus légère pour garantir un ajustement correct à l’arrivée. Une précaution issue de la norme elle-même : un té réduit 6″×4″ est une géométrie courante, mais un rapport extrême tel que 16″×2″ n’est fabriqué par personne ; ce piquage relève d’un raccord de branchement, que nous présentons ci-dessous.
Tés à barre et tés de raclage pour conduites compatibles avec les racleurs
Pour les conduites de transport et de collecte de pétrole et de gaz nettoyées ou inspectées avec un racleur, un té standard est un endroit où le racleur peut se bloquer ou déchirer ses coupelles d’étanchéité. Un té à barre soude des barres de raclage en travers du piquage afin que le racleur passe tout droit dans la ligne principale.
Points de spécification d’un té à barre fabriqué sur plan
- Aucune norme dimensionnelle dédiée, un té à barre est fabriqué sur mesure à partir d’une base ASME B16.9 / MSS SP-75, avec ou sans ISO 15590-2 ou DEP client ; il s’agit donc d’un article spécifique au projet, et non d’un produit standard sur étagère.
- Règle de surface 40 %, l’ouverture entre les barres de raclage reste inférieure ou égale à 40 % de l’ouverture de la conduite principale, afin que les barres guident le racleur sans étrangler le débit.
- Le nombre de barres augmente avec la dimension, généralement 1 barre de 4–8″, 2 de 10–20″ et davantage au-delà, en tôle soudable, avec préchauffage contrôlé, traitement thermique après soudage et examen visuel à 100 % ainsi que par ressuage des soudures de barres.
- Synbase meule chaque barre selon la courbure du piquage et l’ébavure afin que les capteurs et coupelles d’un racleur instrumenté passent sans dommage ; nous fournissons des tés à barre avec extrémités à souder bout à bout ou à brides RF/RTJ, de la classe 150 à 2500. C’est le type de réalisation pour le secteur de l’énergie qui complète nos programmes de tubes de conduite API 5L et de garnitures de forage.
Dimensions des tés à souder bout à bout ASME B16.9, égaux et réduits (pouces + mm/DN)
La plupart des pages fournisseurs indiquent la norme puis s’arrêtent ; presque aucune ne publie les dimensions des tés égaux et réduits dont vous avez réellement besoin pour dimensionner et implanter un tronçon. Voici la table de correspondance des dimensions de té ASME B16.9 de Synbase : chaque té ASME B16.9 est donné en valeurs de centre à extrémité en pouces et en millimètres, car les services internationaux pétrole et gaz et les équipes EPC ne devraient pas avoir à convertir manuellement 254 mm en 10 in. Nous les forgeons dans notre propre aciérie ; les valeurs utilisées pour le dimensionnement sont donc celles que vous recevez.
Té égal, centre à extrémité (C = M)
Pour un té réduit, la dimension de la ligne principale ne change pas : C reste égal à la valeur correspondant à la dimension de la ligne ci-dessus, tandis que la distance centre à extrémité M du piquage diminue avec celui-ci. C’est pourquoi la série de la ligne principale doit être spécifiée en premier.
Té réduit, C constant sur la ligne principale, M variable sur le piquage
Pression, température et série : adapter un té aux conditions de service
Un té B16.9 est dimensionné selon le tube auquel il est raccordé, et non isolément : sa tenue pression-température est celle du tube correspondant, de même matériau et de même épaisseur nominale. Une erreur ici conduit soit à sous-dimensionner un collecteur, soit à payer une série inutilement élevée. Voici la plage de pression par série et conditions de service dans laquelle votre spécification doit se situer.
| [ FACTEUR ] | Carbone A234 WPB | Inoxydable A403 WP316L |
|---|---|---|
| Résistance à la traction min. | 415 MPa (60 ksi) | 485 MPa (70 ksi) |
| Limite d’élasticité min. | 240 MPa (35 ksi) | 170 MPa (25 ksi) |
| Température à long terme | −29°C à 425°C | Température supérieure / compatible cryogénie |
| Au-dessus de la limite | Passer à l’alliage WP11 / WP22 | Déjà une nuance anticorrosion |
| Inférieure à −29°C | Passer à A420 WPL6 | L’austénitique conserve sa ténacité |
Note d’ingénierie, sélection de la série
Augmenter de série consiste à acheter de la paroi, et non automatiquement une classe de pression. Confirmez la MAWP à partir de la paroi, du diamètre extérieur, de la contrainte admissible de la nuance et de la température de calcul, puis appliquez votre surépaisseur de corrosion et la tolérance de fabrication. Nous adaptons la paroi du té à la plus épaisse des séries de la ligne principale ou du piquage afin que le joint ne soit jamais en retrait par rapport à votre conduite.
[CONFORMITÉ : NACE / ISO]
Pour un service acide (H2S), la fenêtre se resserre encore : NACE MR0175 / ISO 15156 limite la dureté de l’acier au carbone à 22 HRC et exige la traçabilité au niveau de la coulée ainsi que la vérification SSC/HIC ; Synbase consigne tous ces éléments sur le certificat. Nous dimensionnons chaque té selon le tube correspondant, car un raccord n’est jamais plus résistant que la conduite qu’il assemble, et non selon une classe générique supposée par un distributeur pour un service pétrole et gaz ou de pipeline.
Choisir le matériau et la nuance du té selon les conditions de service
Choisir du 304 pour économiser sur une conduite chlorurée, ou du carbone sur un collecteur à 450°C, conduit à une défaillance qui apparaît deux ans plus tard. Notre carte de compatibilité des matériaux de tés ci-dessous relie les véritables facteurs de sélection — température, corrosion, service acide et coût — aux nuances que nous tenons en stock.
A234 WPB
Nuance polyvalente, compatible avec les tubes A106-B / API 5L Gr.B
A234 WP11 / WP22
L’alliage Cr-Mo conserve sa résistance à chaud
A420 WPL6
Acier au carbone basse température soumis à essai d’impact
A403 WP304/304L
Austénitique, soudable et économique
A403 WP316/316L
L’ajout de Mo résiste à la corrosion par piqûres
Nuance NACE MR0175 / ISO 15156
≤22 HRC, SSC/HIC vérifiés
Deux caractéristiques de nuance déterminent la plupart des tés inoxydables. Les nuances « L » (304L, 316L) maintiennent le carbone à 0,03 % ou moins afin que la zone affectée thermiquement de votre soudure circonférentielle ne se sensibilise pas et ne perde pas sa résistance à la corrosion, ce qui est essentiel puisqu’un té est soudé dans la conduite.
L’équivalent carbone détermine si vos soudeurs peuvent réaliser le soudage sans fissuration ; nous maintenons l’A234 WPB à un CE de 0.50 ou moins et imprimons la valeur sur le certificat.
« Le marquage d’une nuance standard ne garantit pas l’aptitude au service. Nous avons vu un A234 WPB donné pour −20°F rompre de manière fragile lors d’un essai hydraulique parce que le rapport manganèse/carbone avait été réduit pour diminuer le coût. Pour les applications basse température, nous spécifions l’essai d’impact et le rapport Mn:C, puis les vérifions par rapport à la coulée ; nous ne nous fions pas au seul marquage de nuance. »
Ingénieur d’application senior, Synbase Steel
Envoyez-nous la liste de conduites et nous vous proposerons une nuance adaptée à chaque service, plutôt qu’une nuance unique pour tout le projet.
Demander une nuance par serviceTé à souder bout à bout contre solutions de branchement, quand le té s’impose
Vous lirez qu’un weldolet « coûte 50 % à 90 % de moins qu’un té à souder ». Ce chiffre est publié par un fabricant de weldolets et concerne uniquement le piquage ; il ne constitue pas un verdict neutre indiquant qu’un té est surévalué. Une comparaison honnête évalue le coût total installé et les contraintes, pas le seul prix affiché.
Pour la plupart des piquages de même dimension ou d’une dimension inférieure, au-dessus de 2″ NPS, le té est le choix par défaut : un seul raccord en ligne avec deux ou trois soudures bout à bout, aucun trou à découper dans le collecteur et aucune plaque de renfort à ajuster. Les retours de chantier sont sans ambiguïté.
Matrice d’évaluation du système
| Méthode de branchement | Meilleur usage | Contraintes / débit | Compromis |
|---|---|---|---|
| Té réduit / égal (B16.9) | Piquages de même dimension ou d’une dimension inférieure | SIF minimal, débit intégral, raccordement renforcé intégré | Prix de la pièce plus élevé ; nécessite le rapport disponible en stock |
| Weldolet | Petits piquages hors rapport jusqu’à environ 6–10″ | Auto-renforcé ; END volumétriques difficiles | Ajoute un concentrateur de contraintes dans la paroi de la ligne principale |
| Sweepolet | Haute pression / fatigue (B31.3 Ch IX) | Profilé, SIF faible, RT à 100 % possible | Raccord spécial coûteux |
| Stub-in + plaque de renfort | Gros piquages, ajustage sur chantier | Pièce la moins chère ; ajustage manuel en selle | SIF environ 2× ; ajustage manuel de 20–60 min, ZAT à usiner |
Certification, traçabilité et inspection : ce que prouve réellement une fourniture sortie aciérie
La véritable objection des acheteurs à un té importé n’est pas le prix, mais les documents. Des ingénieurs ont reçu de l’inox d’origine chinoise avec un certificat propre annonçant « PMI à 100 % », puis ont constaté, au pistolet XRF, que trois des quatre longueurs présentaient plusieurs pour cent de nickel en moins, toutes marquées du même numéro de coulée. Il ne s’agit pas d’un matériau hors spécification, mais d’un certificat falsifié, et c’est pourquoi les acheteurs se méfient d’un PDF de certificat matière.
Cette méfiance est rationnelle et ne tient pas à une région. Les autorités américaines maintiennent des mesures antidumping sur les raccords à souder bout à bout en acier au carbone chinois et ont mené des enquêtes sur la fraude à l’origine concernant exactement ce produit ; votre équipe qualité est donc fondée à exiger des preuves.
« Voilà la différence apportée par une chaîne sortie aciérie. Les acheteurs qui font confiance aux raccords fabriqués en Chine expliquent clairement pourquoi : ils traitent uniquement avec l’aciérie officiellement responsable et assistent à la fabrication. Comme l’a dit l’un d’eux sans détour : “s’il est passé par deux distributeurs, nous n’y touchons pas”. Un té issu d’une seule source et d’une seule coulée supprime l’étape où les certificats sont maquillés. »
La fraude aux certificats n’est propre à aucun pays ; les ingénieurs citent aussi des cas en Allemagne, en Italie et aux États-Unis. Le véritable risque est une chaîne de garde non vérifiée, quel que soit le drapeau. Notre réponse consiste à être la source vérifiable, et non à demander un acte de foi. Pour les services acides ou critiques, nous ajoutons au dossier qualité la dureté NACE MR0175 et les résultats SSC/HIC, le PMI ainsi que les relevés complets d’inspection UT/RT et dimensionnelle.
La chaîne de traçabilité Synbase, vérifiable à chaque étape
Numéro de coulée frappé sur le corps du té
correspond au certificat EN 10204, et le certificat correspond à notre relevé de coulée en aciérie. Une coulée, un numéro, aucun échange.
Certificat matière du té fini et du matériau mère
avec composition chimique, traction, limite d’élasticité, allongement, dureté et essai hydrostatique du tube mère, conformément aux exigences ASTM A234 / A403.
Vérification EN 10204 3.1 ou 3.2
Le 3.1 est validé par notre service qualité, indépendant de la production, ou le 3.2 est établi avec un inspecteur tiers indépendant qui assiste aux opérations et contresigne.
Inspection par un tiers bienvenue
SGS, Bureau Veritas, TÜV, Lloyd’s ou DNV peuvent assister à notre fabrication ; nous souhaitons la présence de votre inspecteur à l’aciérie.
Nouvelle vérification à la réception
Réalisez votre propre PMI / XRF et l’alliage correspond au certificat, car le certificat correspond au métal.
Outils d’ingénierie et de conception des tés à souder bout à bout
-
Outil de recherche des dimensions des tés
Interrogez les diamètres extérieurs normalisés, les épaisseurs de paroi et les tolérances du centre à l’extrémité pour les tés égaux sans soudure et soudés, conformément à l’ASME B16.9.
Ouvrir l’outil→ -
Générateur de désignation des tés réducteurs
Générez des descriptions d’approvisionnement précises et des codes d’achat normalisés à partir des configurations de dimensions de la conduite principale et du piquage.
Créer la spécification→ -
Sélecteur de nuance pour tés
Associez les nuances d’acier adaptées — acier au carbone, acier inoxydable et acier allié — aux paramètres de température et de pression de votre projet.
Sélectionner la nuance→ -
Sélecteur de raccords de piquage
Évaluez les raccordements optimaux pour le renforcement des piquages, notamment les tés, les weldolets et les threadolets, en fonction des rapports collecteur-piquage.
Évaluer→
Comment indiquer la dimension d’un té réducteur : conduite principale ou piquage en premier ?
La conduite principale en premier, le piquage en dernier. Par convention, on écrit conduite principale × conduite principale × piquage (A × B × C) ; ainsi, une ligne de 6″ avec un piquage de 4″ s’écrit « NPS 6 × 4 » ou, au format formel, 6 × 6 × 4. Le piquage (le « bull ») correspond toujours au dernier chiffre, quel que soit le matériau.
Quelle est la différence entre un té monobloc et un té soudé ?
Un té monobloc est formé à partir d’une billette massive, sans joint longitudinal ; un té soudé est fabriqué par roulage à partir d’une tôle avec un long joint et permet d’atteindre de plus grandes dimensions (au-delà de 24″, le soudé est la seule solution économique). L’ASME B16.9 ne fait aucune distinction : les deux doivent respecter les mêmes critères pour le produit fini, et un té soudé correctement fabriqué n’est pas plus faible au niveau du joint.
Les raccords ASTM A403 sont-ils soudés ou monoblocs ?
Les deux. La norme A403 classe ses raccords selon les contrôles END : la classe S est monobloc ; les classes W, WX et WU sont soudées et font l’objet de contrôles radiographiques ou ultrasonores.
Un té à souder bout à bout comporte-t-il un ou deux joints ?
Un té corroyé conforme à la B16.9 est soit monobloc, soit doté d’un seul joint longitudinal contrôlé ; les soudures circonférentielles qui le relient à votre tube sont des soudures de chantier distinctes. Le coefficient de qualité de joint qui préoccupe certains acheteurs ne s’applique qu’aux joints longitudinaux, pas à ces soudures circonférentielles.
Les raccords A234 WPB conviennent-ils au service sous pression ?
Oui, l’A234 WPB est la nuance de référence en acier au carbone pour les tuyauteries sous pression à température modérée à élevée, de −29°C à 425°C, compatible avec les tubes A106-B et API 5L Gr.B. Au-dessus de 425°C, passez à l’acier allié WP11/WP22 ; en dessous de −29°C, passez à l’A420 WPL6.
Comment vérifier l’authenticité d’un MTC 3.2 d’une aciérie chinoise ?
Commencez par le numéro de coulée estampé sur le corps du té et vérifiez qu’il correspond au certificat, puis demandez au fournisseur de montrer que ce même numéro de coulée figure dans le relevé de production de l’aciérie ; effectuez un contrôle PMI ou une analyse XRF à la réception pour confirmer la nuance par rapport à la composition chimique déclarée ; et, lorsque le service est critique, faites intervenir un inspecteur tiers tel que SGS, BV, TÜV ou DNV pour assister à la fabrication avant expédition. Une chaîne de traçabilité authentique, directement de l’aciérie et issue d’une seule coulée, permet d’aligner tous ces contrôles.