Conexões de aço-carbono para solda de topo, ASTM A234 WPB, direto da usina Synbase Steel
As conexões de aço-carbono para solda de topo suportam toda a resistência do tubo que unem, mas somente quando a composição química, a espessura de parede e as dimensões da ASME B16.9 estão corretas na inspeção de recebimento. A Synbase fabrica cotovelos, tês, reduções, tampas, cruzetas e extremidades stub de grau ASTM A234 WPB em nossa própria base de conexões de 70.000 m², envia-os com certificados de ensaio da usina EN 10204 3.1 rastreáveis à corrida do aço e respalda cada lote com aprovações API, ISO e de sociedades classificadoras navais. Você solda com uma especificação conhecida, não com uma marca que não pode verificar.
Solicite uma cotação / RFQ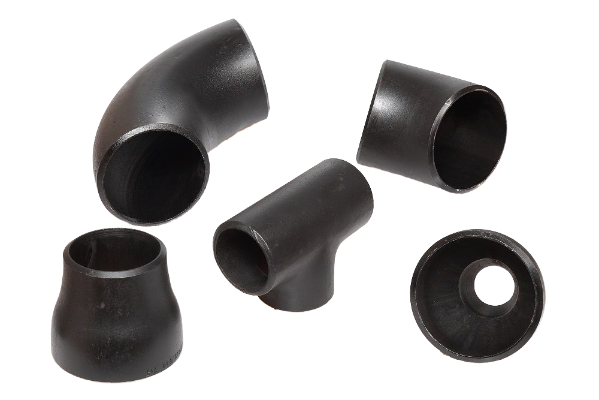
Por que conexões A234 WPB importadas reprovam na inspeção e como uma usina de origem comprovada evita isso
A maioria dos lotes de conexões de aço-carbono para solda de topo rejeitados não falha no grau nominal. Falha em uma marcação que o inspetor não consegue rastrear, em um bisel fora de circularidade que o soldador precisa forçar para alinhar ou em uma espessura de parede que caiu abaixo do valor considerado no procedimento de soldagem. Uma conexão para solda de topo é simplesmente um componente forjado de aço-carbono e aço-liga que permite fazer uma conexão soldada de penetração total e diâmetro interno integral entre dois comprimentos de tubo, mas seu valor reside inteiramente na documentação e nas dimensões que a sustentam.
As três falhas que realmente custam dinheiro aos projetos
- Lacunas de rastreabilidade. Um certificado ISO 9001 genérico prova que existe uma fábrica; não prova que sua corrida específica de aço atende ao pedido.
- Desvio dimensional. Um cotovelo com o diâmetro externo correto, mas com desalinhamento nas extremidades ou centro-a-extremidade incorreto, ainda exige montagem com grampos, desalinhamento interno e perfuração por queima.
- Substituição de schedule. Conexões de aço-carbono mais leves que SCH 40 raramente ficam em estoque abaixo de ~12″, portanto uma peça de parede fina entra em uma linha mais pesada e o passe de raiz apresenta falta de fusão.
A Synbase resolve os três problemas na origem. Diferentemente de um distribuidor que mantém estoque e revende o que chega à prateleira, a Synbase forja conexões A234 WPB em suas próprias prensas de 6000 toneladas, testa-as em seu próprio laboratório metalúrgico e emite certificados de ensaio da usina vinculados à corrida original do aço, porque uma conexão sem rastreabilidade torna-se um item de risco assim que o inspetor pergunta. As mesmas conexões são enviadas para sistemas de tubulação de petróleo e gás, petroquímica e energia em mais de 100 países, e as seções abaixo fornecem a composição química verificada, as dimensões e tolerâncias publicadas da ASME B16.9 e o histórico de fabricação de que um gerente de suprimentos e um engenheiro de tubulação precisam antes de autorizar uma única solda.
ASTM A234 WPB explicada: composição química, propriedades mecânicas e lista de graus
ASTM A234/A234M é a especificação normativa para conexões de tubulação de aço-carbono e aço-liga forjados para serviço em temperaturas moderadas e altas. Essas conexões destinam-se a tubulações sob pressão e à fabricação de vasos de pressão, e a norma define os requisitos de material para cada grau de conexão. O grau WPB é o grau de aço-carbono mais utilizado da família: as letras significam W (soldável/forjado), P (pressão) e B (faixa de resistência mínima do Grau B). Conexões de construção soldada recebem um “W” final na marcação do grau.
A soldabilidade está prevista na norma, não é adicionada pelo fornecedor
A234 estabelece um controle explícito do carbono equivalente: CE = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15, e o resultado deve ser no máximo 0.50 e informado no certificado de ensaio da usina. Esse único número informa ao engenheiro de soldagem se a corrida soldará sem surpresas de pré-aquecimento. A Synbase o informa em cada CMTC, porque “boa soldabilidade” sem o valor de CE é apenas uma alegação e, em um coletor de petróleo e gás de 24-inch, essa alegação é a diferença entre um passe de raiz limpo e uma solda trincada.
Composição química de A234 WPB / WPC
| Elemento | WPB (wt%) | WPC (wt%) |
|---|---|---|
| Carbono (C) | 0.30 máx. | 0.35 máx. |
| Manganês (Mn) | 0.29–1.06 | 0.29–1.06 |
| Fósforo (P) | 0.050 máx. | 0.050 máx. |
| Enxofre (S) | 0.058 máx. | 0.058 máx. |
| Silício (Si) | 0.10 mín. | 0.10 mín. |
| Cr / Mo | 0.40 / 0.15 máx. | 0.40 / 0.15 máx. |
| Ni / Cu / V | 0.40 / 0.40 / 0.08 máx. | 0.40 / 0.40 / 0.08 máx. |
Fonte: ASTM A234/A234M, corroborada elemento a elemento por especificações independentes publicadas. Para cada redução de 0,01% abaixo do carbono máximo, A234 permite que o manganês máximo aumente 0,06%, até o limite permitido pela especificação. A soma Cu+Ni+Cr+Mo não deve exceder 1,00%.
Propriedades mecânicas (WPB / WPC)
| Propriedade | WPB | WPC |
|---|---|---|
| Resistência à tração, mín. | 415 MPa (60 ksi) | 485 MPa (70 ksi) |
| Limite de escoamento, mín. (0,2%) | 240 MPa (35 ksi) | 275 MPa (40 ksi) |
| Alongamento, longitudinal | 22% mín. | 22% mín. |
| Alongamento, transversal | 14% mín. | 14% mín. |
| Alongamento de material proveniente de chapa | 17% mín. | 17% mín. |
A escolha entre WPB e WPC se resume a esse salto de resistência: o WPC oferece aproximadamente 70 MPa a mais de resistência à tração, com um limite de carbono maior, o que pode exigir mais cuidado com o pré-aquecimento em paredes espessas. O WPB continua sendo o padrão para a grande maioria das tubulações de pressão em aço-carbono.
O grau de carbono não é para alta temperatura: saiba onde o WPB deixa de ser adequado
O WPB de aço-carbono comum cobre tubulações de pressão em temperatura moderada e fabricação de vasos de pressão até aproximadamente 425°C (800°F). Acima desse limite, você sobe na série cromo-molibdênio A234: WP11 e WP22 para linhas de vapor, superaquecedor e reaquecedor, depois WP91 para serviço avançado de fluência em tubulações de caldeiras termoelétricas de alta pressão. Tratar o WPB como grau universal para “serviço quente” é um erro de especificação que provoca falhas por fluência e oxidação, ponto que desenvolvemos na seção de seleção de grau abaixo.
Janela de tolerância do A234 WPB: dimensões e tolerâncias ASME B16.9 e B16.28
Quase todo catálogo cita a ASME B16.9 e depois não apresenta nenhum de seus números. Essa lacuna é onde começa o retrabalho em campo, por isso publicamos integralmente as dimensões e a janela de tolerância. A ASME B16.9 rege cotovelos de raio longo, tês, reduções, tampas e extremidades stub; a ASME B16.28 rege cotovelos de raio curto e retornos; a ASME B16.25 rege o bisel da extremidade para soldagem. A divisão entre B16.9 e B16.28 trata exclusivamente do raio do cotovelo, não da resistência, e nenhuma dessas normas atribui uma classificação de pressão: elas controlam apenas a geometria.
Dois fatos que derrubam uma suposição comum no chão de fábrica
- A redução concêntrica e a excêntrica não diferem no comprimento. Ambas têm o mesmo comprimento total H segundo a B16.9; o deslocamento excêntrico move a linha de centro, não o comprimento, portanto uma redução 8×6 tem 152 mm de comprimento em qualquer das formas.
- A tolerância de centro à extremidade varia por faixa de dimensão, não é um único valor. Ela permanece em ±2 mm até NPS 18, depois aumenta para ±3 mm (NPS 26–30) e ±5 mm (NPS 32–48). Uma tabela de levantamento com um único número está errada acima de NPS 24.
“A divergência que mais vemos é a espessura de parede exatamente em 87,5% do nominal em uma linha crítica. A norma permite isso, mas a subtolerância da usina e o afinamento na conformação se acumulam; por isso, em pedidos de alta consequência, mantemos nosso próprio limite interno acima do mínimo do código e colocamos a parede medida no certificado. O número que o comprador consegue ler vale mais que o número permitido pelo código.”
A linha de conexões A234 WPB da Synbase: tipos, dimensões e configurações
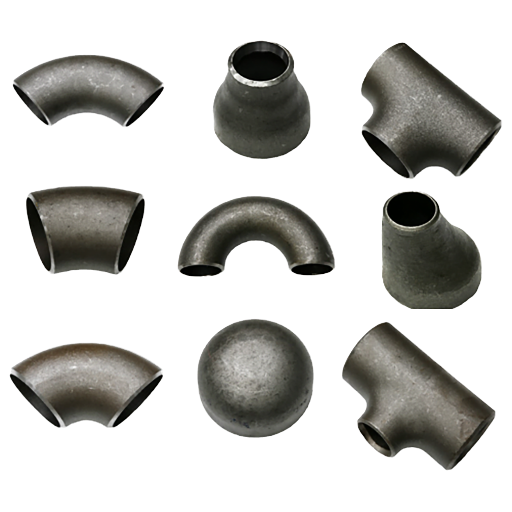
Acima de 1″ NPS, nenhum outro método de união oferece tantas dimensões, schedules e materiais quanto a conexão para solda de topo, exatamente por isso linhas críticas e de grande diâmetro em petróleo e gás, petroquímica e energia adotam esse padrão. A Synbase produz toda a família de produtos A234 WPB com construção sem costura ou soldada, de NPS ½ a 48″ e SCH 10 a XXS, com a norma dimensional indicada em cada item.
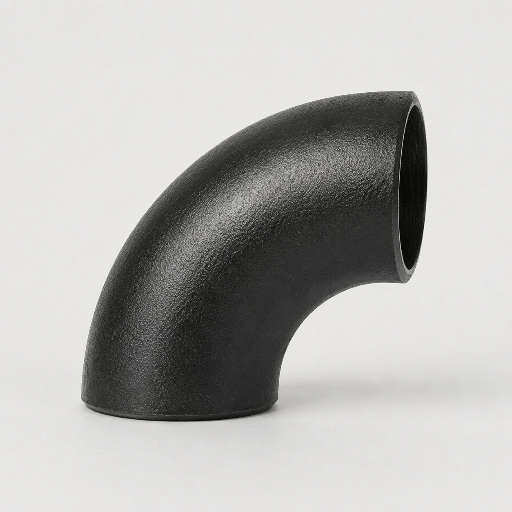
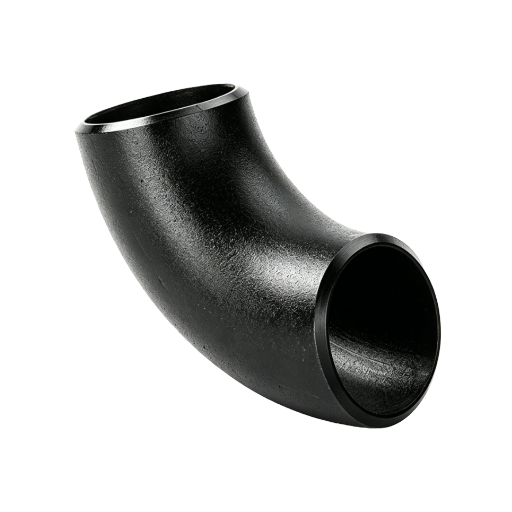
Cotovelos, 90° / 45° / 180°
- Raio longo (B16.9) e raio curto (B16.28).
- LR R=1.5D · SR R=1.0D · NPS ½–48
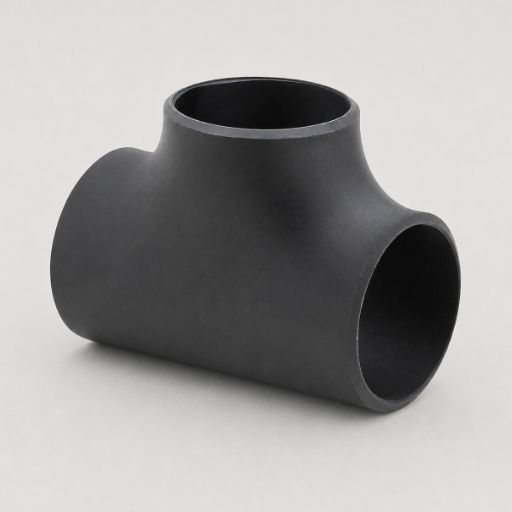
Tês, iguais e redutores
- Construção de saída sem costura ou extrudada.
- CtE conforme B16.9 · NPS ½–48
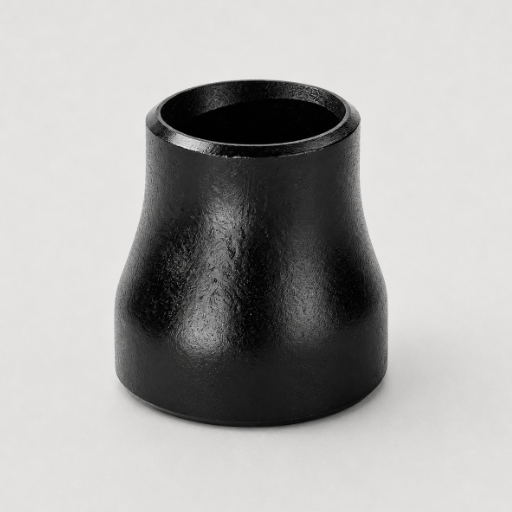
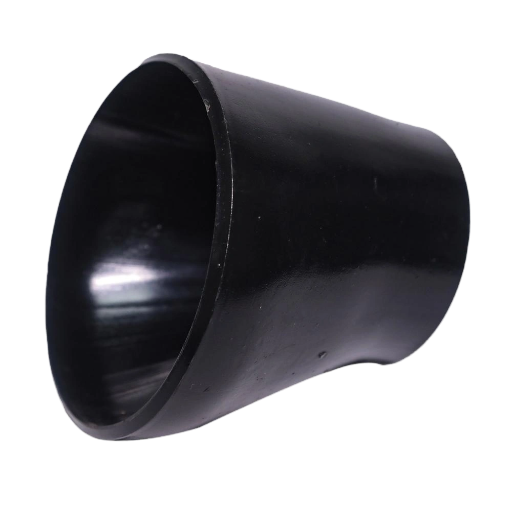
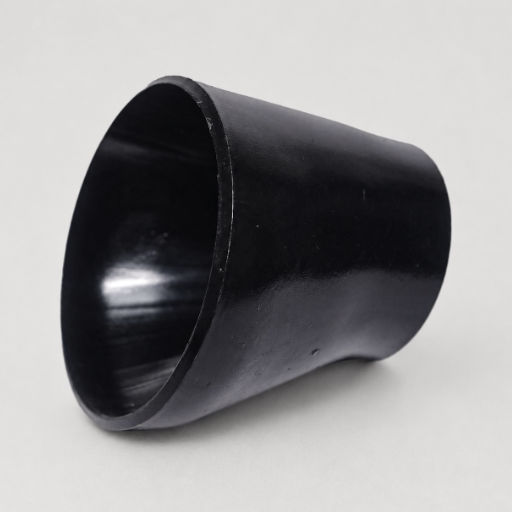
Reduções, concêntricas e excêntricas
- Comprimento H idêntico; a linha de centro é diferente.
- Face plana no lado do dreno na excêntrica · NPS ¾–48
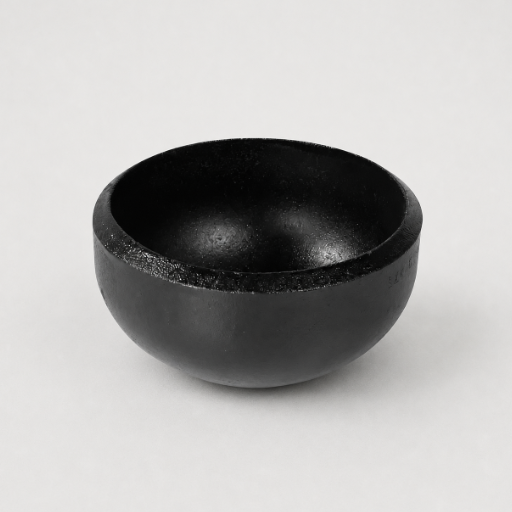
Tampas
- Cabeçote elipsoidal conforme o código ASME BPV.
- Comprimento E/H1 · NPS ½–48
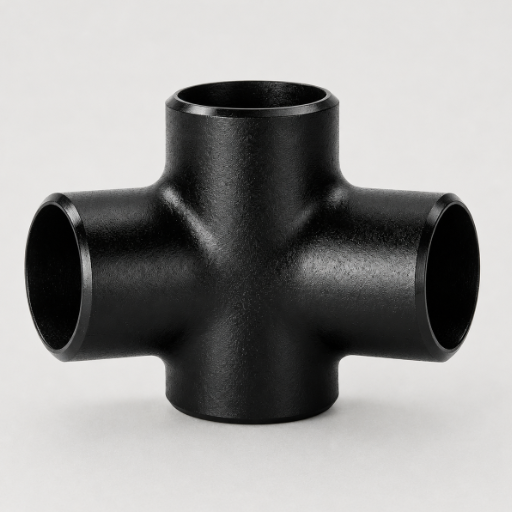
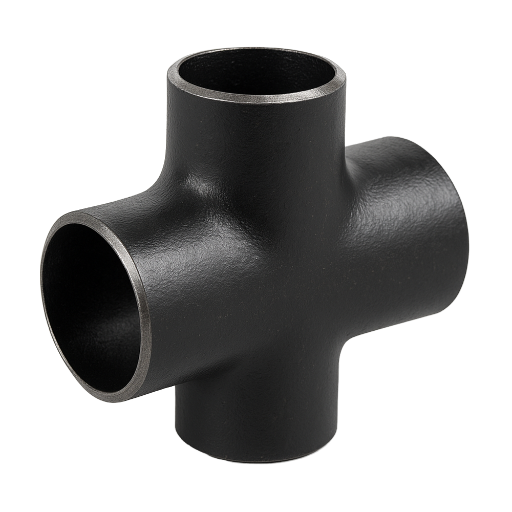
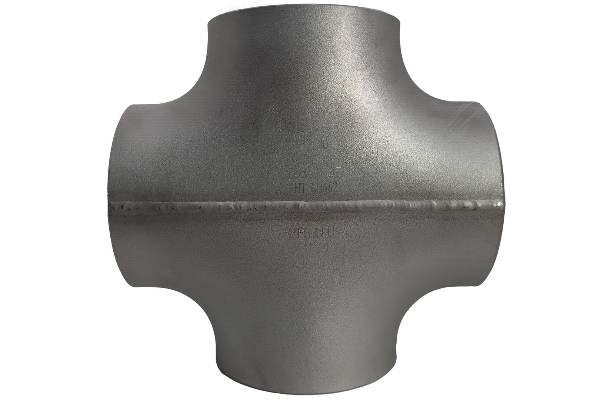
Cruzetas
- Saídas de quatro vias, iguais e redutoras.
- MSS-SP-75 / B16.9 · fabricação sob encomenda
Extremidades stub
- Para junta sobreposta, em conjuntos com flange de apoio.
- Tipo A / B · comprimento F conforme B16.9
Por que escolher solda de topo em vez de solda de encaixe ou roscada
Uma solda de topo de penetração total, totalmente radiografada, tem eficiência de junta de 1.0 segundo a ASME B31.3; a junta é classificada com toda a resistência do tubo-base, sem fator de redução da junta soldada. Juntas de solda de encaixe e roscadas não conseguem igualar isso e, igualmente importante, bloqueiam a inspeção volumétrica. Esta é uma decisão real de engenharia, não um slogan:
| Fator | Solda de topo (A234 WPB) | Solda de encaixe (B16.11) | Roscada (B16.11) |
|---|---|---|---|
| Eficiência da junta (RT total) | 1.0 (resistência total do tubo) | Filete — reduzida | Mecânica — reduzida |
| END volumétrico (RT/UT) | Sim | Não (somente superficial) | Não (somente superficial) |
| Diâmetro interno / volume morto | Diâmetro interno liso e nivelado | Fresta na conexão de encaixe | Fresta da rosca |
| Faixa de dimensões ideal | >1–2″, grande diâmetro interno | Pequeno diâmetro interno, <4″ | Pequeno diâmetro interno, baixo risco |
| Desmontagem | Permanente | Permanente | Removível |
As designações de classe segundo a ASME B16.11 (solda de encaixe 3000/6000/9000; roscada 2000/3000/6000) são rótulos de classe, não valores em psi. A decisão honesta: em linhas de instrumentação de pequeno diâmetro e alta pressão, a solda de topo nem sempre é a escolha correta; a solda de encaixe pode ser a opção de engenharia para alinhamento repetível com menos preparação de bisel.
Compatibilizando conexões com uma linha nova? Consulte nosso tubo de linha API 5L para fornecimento de tubos e conexões da mesma usina ou solicite uma verificação de disponibilidade por dimensão e schedule →
Escolha o grau correto conforme o serviço: a transição do carbono para o cromo-molibdênio
A A234 WPB é a conexão correta para tubulações de pressão em aço-carbono de temperatura moderada e a conexão errada assim que o serviço entra em temperatura alta contínua ou em meio corrosivo. A seleção do grau é uma decisão de serviço antes de ser uma decisão de preço; portanto, mapeie primeiro a temperatura e o fluido.
A transição de temperatura
| Faixa de serviço | Grau A234 | Linhas típicas | Tração mín. |
|---|---|---|---|
| ≤ ~425°C (800°F), padrão | WPB (carbono) | Petróleo e gás, água, coletores de processo | 415 MPa |
| Vapor elevado / caldeira | WP11 / WP12 (1¼Cr) | Vapor, água quente, alta temperatura moderada | 415–485 MPa |
| Superaquecedor / vapor HP | WP22 (2¼Cr-1Mo) | Superaquecedores, reaquecedores | ≥520 MPa |
| Serviço avançado de fluência | WP91 (9Cr-1Mo-V) | Tubulação de caldeira termoelétrica HP | ≥620 MPa |
O WPB é aço-carbono comum com resistência à corrosão apenas moderada; por padrão, não é indicado para ácidos, cloretos ou serviço ácido (H2S). Confirme NACE MR0175 / ISO 15156 ou migre para uma liga resistente à corrosão.
Mapa de compatibilidade entre conexão e tubo
As conexões A234 WPB foram projetadas para acoplar-se a tubos de pressão de aço-carbono com composição química e schedule correspondentes. O estoque bruto do WPB normalmente provém de tubos A106 Gr.B/C e chapas A516-70 / A572, razão pela qual a metalurgia da solda se alinha perfeitamente:
| Conexão WPB com… | Compatibilidade | Observação |
|---|---|---|
| Tubo sem costura ASTM A106 Gr.B | Recomendado | Composição química compartilhada; compatibilidade padrão para alta temperatura |
| Tubo ASTM A53 Gr.B | Recomendado | Linhas comuns de utilidades / pressão estrutural |
| Tubo de linha API 5L Gr.B / grau X | Verifique CE e schedule | Compatibilize a parede e o carbono equivalente |
| Tubo inoxidável / duplex | Não compatível | Use conexões inoxidáveis A403 em vez disso |
Especifique para impedir substituições
A Synbase indica TANTO a especificação do material (ASTM A234/A234M Gr.WPB) QUANTO a norma dimensional (ASME B16.9) em cada item, além de NPS, schedule e preparação da extremidade. O erro comum é omitir um deles: essa ambiguidade permite um bisel, peso ou espessura de parede incompatível e transforma uma conexão de “mesmo NPS” em retrabalho de campo no seu spool, com custo muito superior ao da peça.
Não sabe se o WPB ou um grau Cr-Mo atende ao seu serviço? Envie a temperatura de projeto e o meio →
Do número da corrida ao certificado de ensaio da usina: o fluxo Synbase de 7 etapas, da corrida ao MTC
A falha mais cara em conexões de aço-carbono para solda de topo não é uma dimensão, mas uma conexão cuja documentação o inspetor não aceita. Um exemplo real: um inspetor de projeto rejeitou no local um lote inteiro A234 porque queria o número da corrida da usina siderúrgica estampado na peça, embora a própria A234 permita o número da corrida ou a identificação de corrida do fabricante. Quando a rastreabilidade se rompe, uma conexão perfeitamente dimensionada ainda se torna um item de risco.
Incorporamos a resposta à linha, não a uma alegação de vendas. Cada conexão Synbase A234 WPB percorre uma cadeia documentada que relaciona a peça acabada à corrida original do aço:
A base de conexões por trás do certificado
Isso funciona em uma base dedicada de 70.000 m² para tubos, conexões e flanges, uma planta de 42.000 m², prensas hidráulicas de 6000 toneladas e 2000 toneladas, três máquinas de conformação por empurramento com indução de média frequência, duas grandes máquinas de curvamento por indução e um laboratório metalúrgico completo (impacto, tração, dureza, metalografia e hidrostático). Essa base detém mais de 200 patentes nacionais e produz conforme as normas API, ASTM/ASME, EN, DIN, JIS e GB.
-
01
Corrida e matéria-prima
Aço acalmado, produtos tubulares sem costura ou soldados por fusão, barra ou chapa de estoque A106/A516-70/A572, cada corrida registrada com sua análise de usina certificada.
-
02
Conformação
Conformação a quente por empurramento em prensas hidráulicas de 6000 toneladas e 2000 toneladas, conformação por empurramento com indução e curvamento por indução de alta frequência, métodos de conformação de cotovelos documentados em patentes como CN102161146A.
-
03
Tratamento térmico
Normalização, recozimento ou normalização e revenimento no forno de tratamento térmico a gás natural, conforme o parágrafo 7 da ASTM A960/A960M; conexões soldadas recebem TTPS a 1100–1250°F.
-
04
Usinagem e bisel
Preparação da extremidade para soldagem conforme ASME B16.25 em tornos verticais de 2,5 m e furadeira-fresadora CNC.
-
05
END
Análise de corrida por PMI, ensaio de tração, além de MPI / UT / hidrostático conforme exigido pelo pedido, em nosso laboratório equipado pela CNAS.
-
06
Certificação
Certificado de ensaio da usina EN 10204 3.1 (3.2 testemunhado por terceira parte mediante solicitação), com composição química, propriedades mecânicas e carbono equivalente informado.
-
07
Marcação e rastreabilidade
Marca da corrida ou identificação de corrida do fabricante que, por meio de nossos registros, remete ao CMTC original e ao número da corrida do aço.
Certificações e conformidade global
Um certificado ISO 9001 no nível da fábrica prova que existe uma fábrica; um pedido específico precisa de uma cadeia de custódia, e a lacuna entre os dois é exatamente onde os lotes são rejeitados no local. A Synbase possui as aprovações nomeadas e auditáveis que permitem enviar conexões A234 WPB para projetos de petróleo e gás, petroquímica, energia e setor naval em mais de 100 países — não uma simples imagem de logotipo, mas o conjunto de certificados que os inspetores realmente solicitam, porque uma marca genérica sem certificado de ensaio da usina é a primeira coisa que um auditor terceirizado questiona.
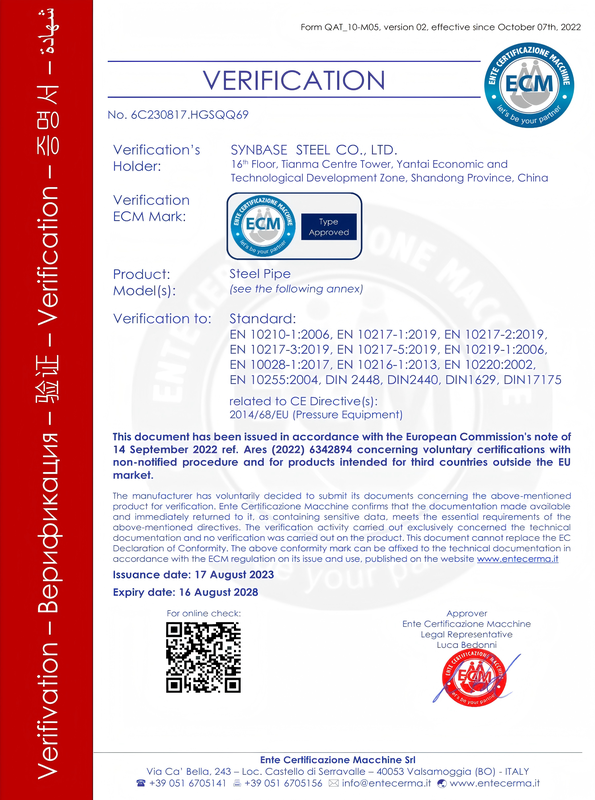
API
Instituto Americano do Petróleo
ISO 9001
Gestão da qualidade
ISO 14001
Ambiental
ISO 45001
Saúde e segurança ocupacional
CE / PED
UE 2014/68/EU
ABS · DNV
Classe naval
BV · LR · CCS
Classificação naval
EN 10204 3.1/3.2
Certificado de ensaio da usina
Guia de suprimentos: faixa de dimensões, schedules, prazo de entrega e exportação
O custo real de uma conexão para solda de topo raramente é o preço unitário na fatura proforma. Ele está no custo oculto de uma série de cotovelos incorreta que invalida um spool inteiro, em um prazo de entrega de 12 semanas que obriga a manter estoque excedente e em uma reclamação de qualidade do seu próprio cliente a jusante. Uma cadeia de fornecimento direta da usina combate os três pontos, porque a Synbase controla o aço, a conformação e o certificado dentro de um único sistema de produção, em vez de revender estoque que nunca fabricou; é isso que reduz a entrega em uma parada de refinaria de semanas para dias.
O que fornecemos
- Faixa: NPS ½ a 48″, schedules SCH 10 / 20 / 40 / STD / 80 / XS / 160 / XXS, em construção soldada e forjada.
- Normas sob demanda: ASME B16.9 / B16.28 / B16.25, MSS-SP-75, EN 10253-2, JIS B2311, indicadas por item.
- Documentação: certificados de ensaio da usina EN 10204 3.1 como padrão; 3.2 testemunhado por terceira parte e END adicional mediante solicitação.
- Logística: embalagem de exportação adequada para transporte marítimo e armazenagem integrada pelos centros de processamento e logística da E-CHENG, atendendo clientes em mais de 100 países.
O custo está na solda, não na conexão: faça um orçamento honesto
A própria conexão costuma ser mais barata que as alternativas mecânicas, mas a junta soldada envolve mão de obra de soldador certificado, tempo para chanfrar e ajustar, além de inspeção radiográfica. Estudos independentes de custos de tubulações soldadas versus sem solda indicam que a radiografia, sozinha, representa cerca de um terço da mão de obra de soldagem em trabalhos de alta pressão. A solda de topo se justifica pela integridade de longo prazo e pela manutenção mínima, e não pelo menor custo inicial; portanto, um modelo de TCO deve precificar a solda e a inspeção, não apenas a peça.
Uma solda de topo de penetração total, totalmente radiografada, é classificada com a resistência total do tubo de base — a integridade de longo prazo que justifica a junta soldada apesar do custo de instalação mais alto.
Eficiência da junta segundo o fator de qualidade da junta soldada da ASME B31.3 para soldas de topo de penetração total com 100%-RT.Um plano de inspeção no recebimento que evite o vazamento em campo
- Confirme se a marca da corrida ou de identificação da corrida remete ao MTC; verifique pontualmente a composição química com PMI.
- Meça o diâmetro externo nas duas extremidades, em duas direções perpendiculares (verificação de ovalização), e a espessura de parede com micrômetro, além de UT nas tangentes conformadas.
- Verifique a distância entre centro e extremidade conforme o desenho, usando uma amostra do lote real antes de cortar qualquer tubo.
- Inspecione o nariz do chanfro e a face da raiz conforme ASME B16.25; rejeite chanfros danificados em vez de forçar o alinhamento.
Trabalhando com prazo?
Envie sua lista de materiais para receber uma cotação e uma estimativa do prazo de entrega →Ferramentas e calculadoras de engenharia
Calculadora de dimensões e tolerâncias de cotovelos ASME B16.9
Calculadora A234 de carbono equivalente (CE) e soldabilidade
Seletor de grau A234 por condição de serviço
Perguntas frequentes
01
O que é o material ASTM A234 grau WPB?
ASTM A234 WPB é aço-carbono conformado para conexões de tubulação usadas em condições de serviço sob pressão, em temperaturas moderadas e altas. O código do grau indica W de soldável, P de pressão e B da faixa de resistência do Grau B; WPB tem resistência à tração mínima de 415 MPa (60 ksi) e limite de escoamento mínimo de 240 MPa (35 ksi), com teor máximo de carbono de 0,30%.
02
Qual é a diferença entre WPB e WPC na ASTM A234?
Ambos são graus de aço-carbono segundo a mesma especificação A234. WPC permite um teor de carbono mais alto (0,35% máx. contra 0,30% para WPB) e oferece resistência à tração mínima de 485 MPa (70 ksi), contra 415 MPa do WPB. WPB é de longe o grau mais comum para dutos; WPC é escolhido quando se especifica uma resistência ligeiramente maior.
03
A234 WPB é sem costura ou soldado — e uma forma é mais resistente?
As conexões A234 WPB são fabricadas tanto em construção sem costura quanto soldada, atendendo aos mesmos requisitos dimensionais da ASME B16.9 e mecânicos da ASTM A234; as conexões soldadas simplesmente levam um “W” acrescentado à marcação do grau. A forma conformada sem solda é frequentemente preferida em linhas de pequeno diâmetro e serviço severo por sua microestrutura uniforme, enquanto a construção soldada é comum em grandes diâmetros por causa do custo. A alegação de “sem costura fraca” é uma simplificação de marketing — uma conexão soldada qualificada com o NDT exigido é igualmente aceitável.
04
Qual é a diferença entre ASTM A234 (WPB) e ASTM A105?
A questão A234 versus A105 surge em quase todos os pedidos: A234 é a norma para conexões de solda de topo conformadas, enquanto A105 é uma norma para aço-carbono forjado, usada principalmente em flanges e conexões forjadas. São produtos diferentes e não são intercambiáveis. Mesmo graus “equivalentes” correlatos, como EN 10253-2 P265GH ou JIS STPT370, coincidem apenas quanto à composição química e ao serviço; confirme a temperatura de projeto, os limites de fluência e a documentação antes de qualquer substituição.
05
Posso usar conexões A234 WPB com tubo A106 Grau B?
Sim. A234 WPB e A106 Gr.B têm composição química de aço-carbono compatível, portanto a metalurgia da solda é compatível e a combinação é usual em tubulações sob pressão e alta temperatura. Confirme se o schedule e o carbono equivalente estão de acordo com o seu procedimento de soldagem e indique na ordem ambas as normas de material e dimensionais.
06
Um schedule mais alto significa uma classe de pressão maior para a conexão?
Não. Uma conexão de solda de topo não possui uma classificação de pressão independente, como ocorre com uma conexão forjada — ela segue o schedule do tubo conectado e a tabela pressão-temperatura do código de tubulação aplicável (por exemplo, ASME B31.3). Schedule é uma designação de espessura de parede, e a pressão admissível também diminui à medida que a temperatura sobe; portanto, “schedule mais alto = classificação de pressão maior” é uma interpretação equivocada comum.
07
Vocês fornecem certificados de ensaio da usina EN 10204 3.1 e rastreabilidade da corrida?
Sim. Cada lote A234 WPB da Synbase é enviado com um certificado de ensaio da usina EN 10204 3.1 (3.2 testemunhado por terceira parte mediante solicitação), que informa a composição química, as propriedades mecânicas e o carbono equivalente. Essa marca na conexão remete, por meio de nossos registros, à corrida de aço original certificada, de modo que a peça possa ser auditada até o número da corrida, e não até um certificado genérico da fábrica.
08
Quais dimensões e schedules vocês fornecem e o que dizer das conexões de parede fina?
A Synbase fornece NPS ½ a 48″ em schedules SCH 10 a XXS. Conexões de aço-carbono mais leves que Sch 40 raramente ficam em estoque abaixo de cerca de 12″ no mercado; é nesse ponto que surgem riscos de substituição e prazo de entrega — como usina, produzimos sob encomenda conexões de parede fina e schedules fora do padrão, em vez de substituir por uma peça mais pesada.