Um guia de engenharia independente de fornecedores (atualizado em julho de 2026).
O tubo LSAW é um tubo de aço soldado por arco submerso longitudinal, de grande diâmetro, usado em tubulações de alta pressão que tubos sem costura e ERW não conseguem atender. Um tubo de aço LSAW é fabricado dobrando uma única chapa de aço em um círculo e soldando-a em uma costura reta pelos dois lados, usando o processo de soldagem por arco submerso. Neste guia, você descobrirá como um tubo de aço LSAW é fabricado, a diferença entre tubos SSAW e sem costura, qual norma e grau selecionar, como definir a espessura de parede do tubo e, principalmente, o que a maioria dos guias de compra não revela: como verificar a costura de solda e o certificado da usina antes de efetuar o pagamento.
Tubo LSAW em um parágrafo
Um tubo LSAW é um tubo de aço de grande diâmetro fabricado a partir de uma única chapa de aço, laminada em forma de cilindro e soldada ao longo de uma costura reta. Esse tubo soldado por arco submerso longitudinal é unido ao longo de uma linha reta. Na maioria dos casos, aplica-se soldagem por arco submerso em ambos os lados (DSAW). A faixa de especificação desse tipo de tubo normalmente varia de DE 16 polegadas (406 mm) a 60 polegadas (1524 mm). Os graus API 5L de X42 a X80 são comuns, e o tubo é utilizado em aplicações de maior pressão, como transmissão de petróleo, gás e água, que não podem ser atendidas por tubos sem costura ou ERW. Tubos sem costura normalmente são usados até DE 24, enquanto ERW é usado principalmente para diâmetros pequenos e médios de até 20 (508 mm).
Especificações rápidas
| Diâmetro externo | 16″–60″ (406–1524 mm) |
| Espessura de parede | 6–40 mm |
| Graus | API 5L Gr.B, X42–X80 (PSL1 / PSL2) |
| Costura | Uma costura longitudinal, dois passes (interna + externa) de SAW |
| Conformação | Conformação de chapa JCOE ou UOE + expansão mecânica |
| Inspeção | Ultrassom (UT) 100% + radiografia (RT) + ensaio hidrostático |
| Normas aplicáveis | API 5L / ISO 3183 / EN 10208-2 |
O que é tubo LSAW? Tubo soldado por arco submerso longitudinal explicado
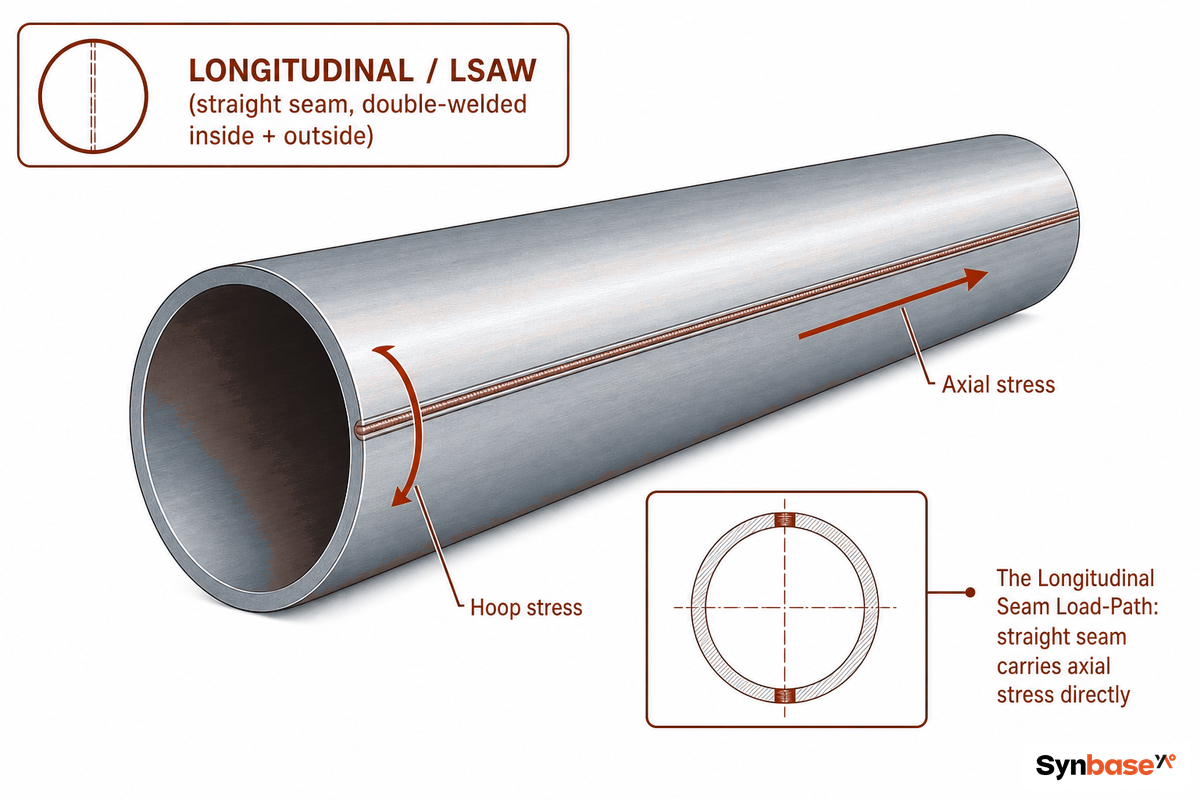
Um tubo soldado de aço-carbono de grande diâmetro, o LSAW (Longitudinal Submerged Arc Welded) é fabricado a partir de uma chapa plana de aço conformada em cilindro, com uma única costura de solda reta paralela ao eixo do tubo. Sua costura é soldada duas vezes — uma vez no interior e outra no exterior — sob uma camada protetora de fluxo granular para evitar contaminação atmosférica, o que dá origem ao nome “soldado por arco submerso”. Por ser soldado dos dois lados, também é frequentemente chamado de “soldado por arco submerso duplo” (DSAW), e a designação de fornecimento na API 5L é SAWL.
Ao especificar, os engenheiros preferem esse tubo ao tubo helicoidal ou a produtos baseados em bobina porque a orientação da costura de solda é otimizada para suportar tensões em aplicações pressurizadas. Em um tubo pressurizado, a tensão atua em duas direções: tensão circunferencial (de aro) e tensão axial ao longo do comprimento do tubo. Uma costura longitudinal é paralela ao eixo do tubo, ficando alinhada para suportar a tensão axial sem sofrer tensão de cisalhamento por cruzar a linha de tensão em ângulo, como ocorre com uma costura helicoidal. Essa propriedade geométrica, que chamamos de trajetória de carga da costura longitudinal, e não a composição química, explica por que o LSAW é a norma do setor para tubulações de alta pressão e por que a costura de solda é uma preocupação principal neste guia.
O que significa LSAW?
Especificado como uma tubulação de grande diâmetro e alta pressão, o tubo de aço LSAW (Longitudinal Submerged Arc Welded) é laminado a partir de uma única chapa de aço e soldado em uma costura reta por soldagem por arco submerso nos dois lados. As dimensões dos tubos LSAW normalmente são especificadas de DE 16 (406 mm) a 60 (1524 mm), nos graus API 5L de X42 a X80, usados principalmente para transmissão de petróleo, gás e água, quando tubos ERW e sem costura não estão disponíveis para essas dimensões e pressões. Um tubo LSAW também pode ser chamado de tubo DSAW (Double Submerged Arc Welded) ou SAWL conforme a especificação API 5L.
Um erro comum e caro é tratar um tubo LSAW como um tubo ERW. Um tubo de linha ERW chega perto de NPS 20 em pressão mais baixa, enquanto um tubo LSAW suporta API 5L X70 com parede de 20 mm até 60 polegadas — uma classe de pressão completamente diferente; a substituição incorreta pode subdimensionar uma linha tronco antes mesmo de ser enterrada.
Como o tubo LSAW é fabricado: conformação JCOE versus UOE + soldagem por arco submerso duplo
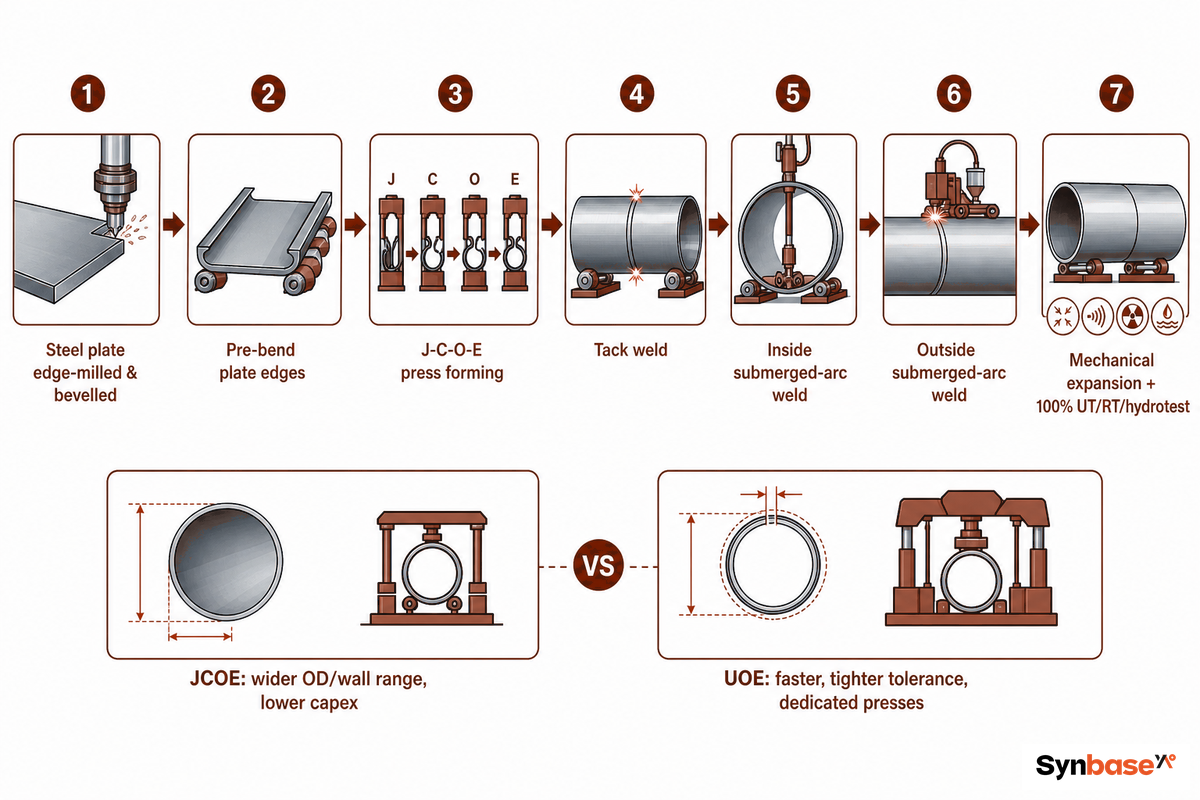
Um tubo LSAW é fabricado enrolando uma chapa para formar um tubo aberto, soldando a costura nas duas extremidades e, por fim, expandindo-o até o diâmetro externo necessário. Nas primeiras etapas do ciclo de suprimentos do tubo, a organização compradora decide o processo de conformação: JCOE, UOE etc. Na prática, selecionar o método de conformação é a primeira decisão de compra tomada indiretamente pelo cliente, pois a forma de conformação determina os limites dimensionais e as tolerâncias permitidas, além de influenciar os custos da usina. Para selecionar equipamentos de fabricação, os equipamentos de soldagem de tubos da Aubrik oferecem um ponto de partida para revisar as configurações de soldagem. Para apoiar e girar a peça, avalie os rotadores de soldagem de tubos da RESIZE conforme o diâmetro e a carga do tubo; os rotadores são apenas uma parte da configuração de fabricação, não uma usina LSAW completa.
A JCOE conforma a chapa em forma de J, depois C, depois O e, por fim, expande (E), tudo em uma única linha de prensas. A UOE usa prensas separadas para conformar a chapa em U e depois O, antes da expansão. Essa diferença é prática: simulações numéricas do método JCO-E demonstram como as decisões tomadas durante a conformação afetam a ovalização e a falta de circularidade que a linha de prensas manterá antes da operação final de expansão “arredondar” o tubo. A JCOE consegue lidar com uma variedade mais ampla de combinações de diâmetro e espessura usando equipamentos com investimento de capital relativamente baixo; a UOE é mais rápida para aplicações de grande volume e oferece excelente consistência dimensional, mas exige prensas dedicadas de alto custo.
| Fator | JCOE | UOE |
|---|---|---|
| Flexibilidade dimensional | Ampla faixa de DE / espessura de parede em uma linha | Conjuntos de matrizes fixos, menos flexíveis |
| Produtividade | Prensagem mais lenta, passo a passo | Mais rápida, lotes de grande volume |
| Tolerância dimensional | Boa; depende do controle da expansão | Circularidade mais estreita e repetível |
| Custo de capital | Menor | Alto (prensas dedicadas) |
| Melhor aplicação | Diâmetros variados, parede espessa, lotes curtos a médios | Longos trechos de uma única dimensão em grande volume |
A preocupação do comprador sempre se concentra na costura como concentrador de tensão. O processo de fabricação mostra exatamente o contrário. Após a soldagem SAW interna e externa, o tubo é expandido mecanicamente — normalmente 0,8-1,3% do DE do tubo —, o que elimina tensões, aproxima a resistência da costura à do metal de base e melhora a circularidade. Até uma das patentes de processo para tubos LSAW concedidas (CN103357697A, Shandong Shengli Steel Pipe, depositada em 2013) reorganiza as operações de conformação das extremidades para eliminar a tensão nas extremidades, realizando a conformação das extremidades antes da expansão do DE do tubo e evitando trincas causadas pela tensão nas extremidades durante a expansão do DE. A costura é projetada, não formada por acaso.
A expansão mecânica não é simplesmente uma operação de redimensionamento. Quando um tubo é expandido a frio em todo o seu corpo, uma expansão de 0,8-1,3% proporciona limite de escoamento uniforme ao longo de todo o comprimento do tubo e dentro da costura, ao mesmo tempo que traz a ovalização para a tolerância da API 5L. Solicite à sua usina a taxa de expansão e um registro da ovalização após a expansão; ambos são indicadores importantes de qualidade que um produto em bobina não consegue oferecer.
Cada etapa da fabricação do tubo LSAW remonta à chapa: as usinas começam com uma chapa de tubo de aço-carbono laminada a quente — ou, para lotes menores, uma tira de aço em bobina —, e a largura da tira ou da chapa define o diâmetro final do tubo. Usar chapas de aço em vez de bobinas é o que permite ao processo de conformação atingir paredes espessas. Depois dos passes de soldagem por arco, um processo de expansão uniforme alivia as tensões residuais para que a zona de soldagem do tubo corresponda ao corpo — o coração da fabricação de tubos de linha de grande diâmetro.
LSAW versus SSAW versus ERW versus sem costura: escolha por costura e serviço
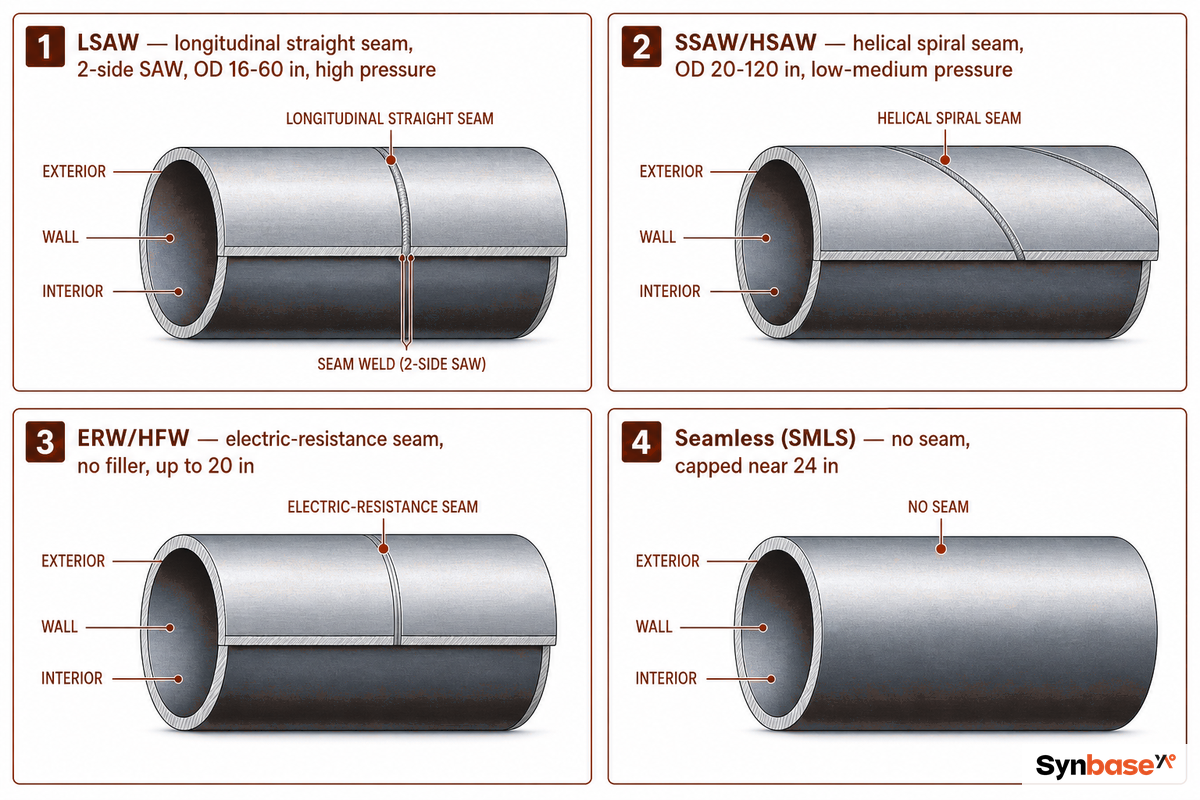
Faça sua escolha do tubo pela costura e pelo serviço, não apenas pelo hábito. O LSAW é a escolha para as necessidades de contenção axial de linhas de transmissão de grande diâmetro; o SSAW (helicoidal) predomina em linhas de pressão mais baixa e diâmetro muito grande, nas quais o custo do material é decisivo; o ERW se adapta a diâmetros internos menores e aplicações de baixa pressão; e o tubo sem costura atende a diâmetros internos pequenos, alta pressão e serviço cíclico ácido (limitado a pouco menos de 24 polegadas conforme a ASME B36.10). O Gráfico 1 mostra a relação entre as quatro opções e o fator mais provável de determinar um pedido de compra.
| Processo | Costura | Faixa de DE | Adequação à pressão | Custo relativo | Melhor aplicação |
|---|---|---|---|---|---|
| LSAW / DSAW | SAW longitudinal, 2 lados | 16″–60″ | Alto (Classe 1–2) | Médio | Linhas tronco de petróleo e gás de alta pressão e grande diâmetro |
| SSAW / HSAW | SAW helicoidal | 20″–120″ | Baixa–média (Classes 3–4) | Baixo | Água, baixa pressão, diâmetro muito grande |
| ERW / HFW | Resistência elétrica | ½″–20″ | ≤ Classe 600, não ácido | Baixo | Água municipal, gás de baixa pressão, diâmetro pequeno |
| Sem costura | Nenhuma | ⅛″–24″ | Mais alta (ácido, cíclico) | Alto | Cabeças de poço, alta pressão e pequeno diâmetro |
Qual é a diferença entre tubos ERW e LSAW?
Um tubo ERW une uma costura de bobina por resistência elétrica, sem adição de metal de enchimento, sendo adequado para diâmetros menores, abaixo de aproximadamente NPS 20, e serviço não ácido. Um tubo LSAW começa com uma chapa e aplica uma solda por arco submerso duplo; as dimensões chegam a NPS 60 e são voltadas para transmissão de alta pressão. Na sobreposição de 16-20”, ambos são aplicáveis, mas acima dessa dimensão o ERW deixa de ser uma opção, e o LSAW (ou o SSAW helicoidal) são as únicas opções soldadas. Os principais fatores de decisão incluem diâmetro, espessura de parede e serviço ácido ou de alta pressão.
Qual é a diferença entre tubos LSAW e HSAW?
O HSAW (helicoidal submerged arc welded, nome alternativo para um tubo de aço SSAW) forma a costura em espiral ao redor do tubo, enquanto o LSAW a mantém reta ao longo do eixo. A costura helicoidal de um tubo SSAW distribui as tensões, mas na realidade fica sujeita a uma tensão total maior que a costura LSAW. Isso permite distribuir a pressão da costura helicoidal em várias direções e também permite que as usinas criem tubos de diâmetro muito maior a um custo razoável usando bobinas mais estreitas, embora a precisão dimensional seja menor e possam ocorrer mais tensões internas. A costura reta do LSAW tem maior rigidez estrutural em uma direção, tornando-o a opção preferida quando a contenção de carga axial é crítica e se dá maior ênfase à precisão.
- Contenção de pressão axial (Classes 1–2)
- Parede espessa de até 40 mm
- Alta precisão dimensional após a expansão
- A tenacidade ao impacto lateral fica ligeiramente abaixo da do SSAW helicoidal, cuja costura dispersa a tensão em várias direções
- Linhas de água muito grandes e de baixa pressão: o SSAW é a opção mais econômica
Ser transparente sobre essa compensação é importante: uma pesquisa independente da Swansea University mostrou que, em tubos soldados na costura, o processo de seleção nem sempre dá atenção suficiente ao risco local e à natureza corrosiva do ambiente de serviço, e a espessura de parede geralmente é ajustada ao risco, em vez de deixar que a especificação da costura determine sozinha a adequação. Em outras palavras, a escolha costuma basear-se em práticas comuns, e não apenas nas propriedades estruturais do tubo. Para uma adutora de água bruta de diâmetro muito grande e baixa pressão, um tubo SSAW helicoidal faz sentido — assim como oferecer ambos em uma usina de tubos bem administrada. Consulte nosso guia de seleção de tubos de aço para produtos sem costura e para a categoria mais ampla de tubos de aço soldados para obter mais detalhes.
Coloque LSAW e SSAW lado a lado e a costura conta a história: um tubo de aço soldado LSAW tem uma única costura reta, enquanto uma linha soldada helicoidal usa uma costura de arco submerso helicoidal (spiral submerged arc welded) formada por um processo de soldagem helicoidal, que amplia a zona afetada pelo calor das costuras SSAW. Um tubo de aço ERW — tubo de aço soldado por resistência elétrica, unido sem metal de enchimento — fica abaixo de ambos em classificação de pressão.
Normas e graus LSAW decodificados: API 5L, ISO 3183, EN 10208 e PSL1 versus PSL2
Você precisará especificar o tubo de linha LSAW conforme uma norma aplicável, um grau de aço específico e um Nível de Especificação do Produto (PSL); “um tubo X65” não define nenhum desses itens. Normalmente, a Especificação API 5L (agora em sua 47ª edição, com a publicação da API 5L 47ª edição, junho de 2026 — a nova versão inclui atualizações em mais de 15 seções em comparação com a 46ª edição, incluindo especificações aprimoradas para a qualidade de tubos HFW e disposições para transporte de CO), a ISO 3183 é a norma internacionalmente aceita, e a EN 10208-2 é destinada à transmissão de gás na Europa. O grau do aço define as resistências ao escoamento e à tração, e o PSL determina o rigor dos ensaios e controles.
A inclusão do ensaio de impacto Charpy com entalhe em V exigido no PSL2 da API 5L resulta em requisitos de maior energia de impacto, faixas de composição química restritas e inspeção não destrutiva 100% — todos motivos pelos quais os tubos de linha para transmissão quase sempre são especificados como PSL2, e não PSL1. O PSL1 oferece controles padrão para aplicações benignas; o PSL2 incorpora ensaios de energia de impacto (controle de fratura), limites superiores e inferiores para as resistências à tração e ao escoamento, além de controles sobre o carbono equivalente (CE) e a rastreabilidade. A designação X (por exemplo, X42 a X80) define o limite de escoamento mínimo especificado, com as especificações dos graus superiores se aproximando do território dos aços de baixa liga.
| Grau | SMYS (MPa) | Tração mínima (MPa) |
|---|---|---|
| X42 | 290 | 415 |
| X52 | 359 | 455 |
| X60 | 414 | 517 |
| X65 | 448 | 531 |
| X70 | 483 | 565 |
| X80 | 555 | 625 |
Um erro comum e caro é escolher automaticamente o grau mais alto disponível. Segundo a Interstate Natural Gas Association of America (INGAA), selecionar o grau de maior resistência nem é viável nem prático, e pode não ser útil em uma auditoria — além disso, graus mais altos geralmente são mais resistentes e duros, portanto mais suscetíveis a trincas induzidas por hidrogênio e trincas por tensão de sulfeto em serviço ácido. Como demonstra o registro abaixo, a resposta correta é classificar o tubo e compatibilizar o PSL com o serviço. É também aqui que o LSAW se conecta ao restante da família de tubos de linha. A seleção de graus no restante dessa família é discutida em nossa ferramenta de seleção de graus de tubos de linha API 5L.
Registro de especificação para compra de LSAW: um mapa de decisão para 10 serviços
Veja um quadro que relaciona os dez serviços mais frequentes ao grau API 5L correto, PSL, faixa de espessura de parede, revestimento, ensaio obrigatório e o erro de especificação mais comum que costuma subdimensionar cada linha.
| Serviço | Grau | PSL | Faixa de espessura de parede | Revestimento | Ensaio obrigatório | Erro comum de especificação |
|---|---|---|---|---|---|---|
| Transmissão de água bruta | Gr.B / X42 | PSL1 | 6–12 mm | 3LPE / cimento | Hidrostático | Especificar PSL2 em excesso e pagar por CVN desnecessário |
| Coleta de petróleo em terra | X42 / X52 | PSL2 | 8–16 mm | 3LPE | CVN + 100% UT | Omitir CVN em uma linha PSL2 |
| Transmissão de gás (Classe 1 rural) | X60 / X65 | PSL2 | 10–20 mm | 3LPE / FBE | CVN + UT + RT | Usar o fator da Classe 1 em um corredor povoado |
| Transmissão de gás (Classe 3 urbana) | X65 / X70 | PSL2 | 14–25 mm | 3LPE / 3LPP | CVN + UT + RT | Subdimensionar a parede para a classe de localização |
| Gás ácido (H₂S) | X52 / X65 (S) | PSL2 + Anexo H | 12–22 mm | 3LPE + resistente a HIC | HIC / SSC conforme NACE MR0175 | Escolher o grau mais duro — pior para trincamento |
| Offshore / submarino | X65 / X70 | PSL2 (Q) | 16–35 mm | 3LPP + peso de concreto | CVN de baixa temperatura + DWTT | Ignorar colapso / fator de projeto 0.60 |
| Ártico / baixa temperatura | X65 / X70 | PSL2 (Q) | 14–28 mm | 3LPE | CVN a −46 °C | Testar CVN somente a −20 °C |
| Estacas estruturais | Gr.B / X52 | PSL1 | 10–30 mm | Sem revestimento / pintado | Dimensional (ASTM A252) | Comprar PSL2 de tubo de linha para uma estaca cravada |
| Lama / processo | X52 / X60 | PSL2 | 12–25 mm | Revestimento interno / FBE | CVN + UT | Nenhuma margem para abrasão interna |
| Serviço com mistura de hidrogênio | X52 / X65 | PSL2 + controle de fratura | 12–25 mm | 3LPE / FBE | CVN + dureza (≤ 250 HV) | Supor que uma linha X70 antiga esteja pronta para H₂ |
Dimensões do tubo LSAW, espessura de parede e como calcular a parede necessária
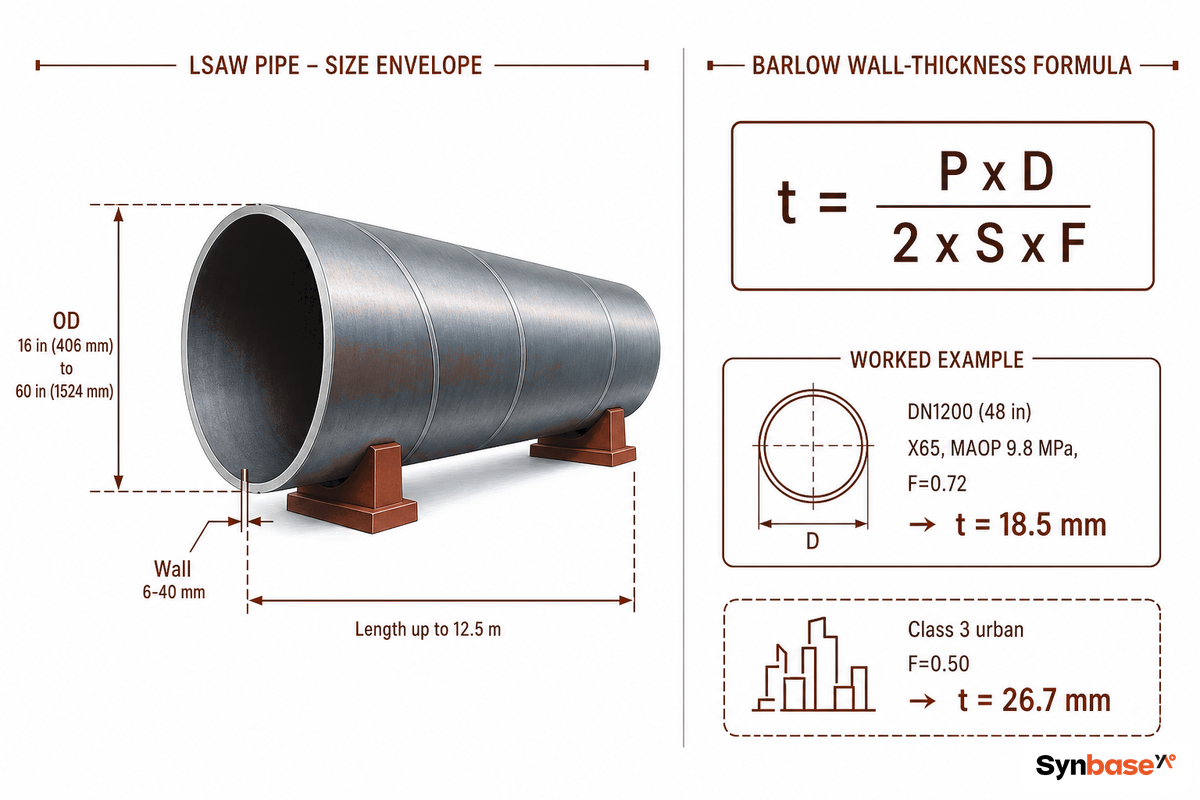
Esses tubos cobrem DE 16 a 60 (406-1524 mm), com espessuras de parede entre 6 e 40 mm e comprimentos de até 12,5m (aprox.12,5m, ou 40 pés). As espessuras de parede e as tolerâncias de falta de circularidade, retilineidade e biséis de extremidade estão dentro das faixas definidas pela API 5L para o corpo do tubo. Porém, esse envelope, e o conhecimento dos limites dos tubos sem costura, não informa automaticamente a espessura de parede necessária.
| Parâmetro | Faixa | Referência |
|---|---|---|
| Diâmetro externo | 16″–60″ (406–1524 mm) | API 5L / ISO 3183 |
| Espessura de parede | 6–40 mm | API 5L |
| Comprimento | até 12,5 m | Conforme o projeto |
| Bisel de extremidade | 30° ± 5° | ASME B16.25 |
Como calcular a espessura de parede de um tubo LSAW?
A espessura de parede da linha de pressão é dimensionada pela fórmula de Barlow / projeto de dutos: t = (P × D) / (2 × S × F), onde t = espessura de parede, P = pressão de projeto (máxima pressão operacional admissível), D = diâmetro externo, S = limite de escoamento mínimo especificado e F = fator de projeto da classe de localização. Para uma linha de gás ASME B31.8, F é 0.72 para a Classe 1 rural, 0.60 para a Classe 2, 0.50 para a Classe 3 e 0.40 para a Classe 4. Uma linha de líquidos ASME B31.4 tem F = 0.72 em terra e F = 0.60 em instalações offshore.
Para P = 9,8 MPa, temos uma linha DN1200 (48 / D = 1219 mm) de X65 (S = 448 MPa), em área rural de Classe 1, portanto F = 0.72:
t = (9,8 × 1219) / (2 × 448 × 0.72) = 11946.2 / 645.12 = 18,5 mm
Arredonde para uma espessura convencional de 20 mm e depois acrescente a sobreespessura de corrosão. Considere essa mesma linha atravessando um corredor urbano de Classe 3 (F=0.50), e a parede aumenta para 26,7 mm — pelo mesmo motivo que a tabela acima identifica “espessura de parede subdimensionada para a classe de localização”. Seus valores de P, D, grau e classe permitirão dimensionar qualquer tubo LSAW.
Errar a espessura de parede torna a falha cara: uma parede subdimensionada em uma linha de alta pressão oferece risco de ruptura, enquanto especificar espessura excessiva desperdiça aço em cada comprimento. Conforme a ASME B31.8, dimensione sempre de acordo com a classe de localização — um corredor urbano de Classe 3 exige parede de 26,7 mm, enquanto uma linha rural de Classe 1 exige 18,5 mm para o mesmo serviço DN1200 X65.
Integridade da costura de solda LSAW: defeitos, END e como ler os relatórios de ensaio
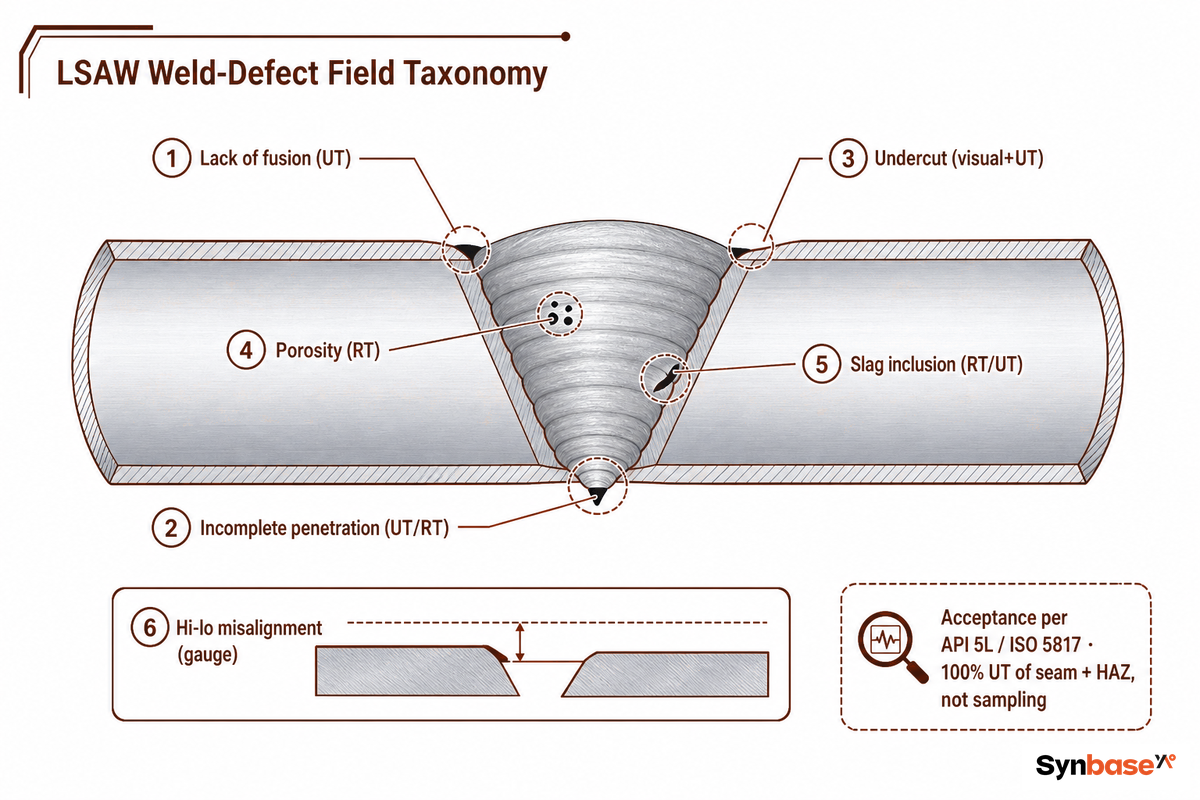
É a costura longitudinal que proporciona tanto a integridade estrutural quanto a vulnerabilidade inerente de um tubo LSAW; a identificação de defeitos nessa costura é o ponto em que os compradores podem agregar mais valor. Falta de fusão e penetração incompleta são os tipos de defeito LSAW mais relevantes para a segurança; por isso, a solda longitudinal é submetida a ensaio ultrassônico 100%, em vez de um método por amostragem. Uma junta soldada submetida apenas a amostragem é uma solda com defeitos não detectados; em uma aplicação rodoviária ou em uma tubulação de alta pressão, um único defeito planar não identificado pode causar falha total. Veja a classificação — a taxonomia dos defeitos LSAW, ou o que é examinado em campo:
Taxonomia de campo dos defeitos de solda LSAW: 10 classes de defeitos
As 10 categorias de defeitos que podem ocorrer em costuras longitudinais são descritas aqui, juntamente com sua origem, o ensaio para detectá-las, o nível de aceitação com base na API 5L e o que acontece se a costura chegar ao campo. A ISO 6520-1 vai além da API 5L para tubos de linha ao definir defeitos geométricos de solda, e a ISO 5817 identifica níveis de qualidade da solda usados por muitos compradores para estabelecer o escopo de soldagem.
| Classe de defeito | Causa-raiz | Método de detecção | Base de aceitação | Consequência em campo |
|---|---|---|---|---|
| Falta de fusão | Baixo aporte térmico, sobreposição insuficiente do cordão | UT (primário), RT | API 5L — planar, rejeitável | Início de trinca sob pressão |
| Penetração incompleta | Desalinhamento dos passes interno/externo | UT, RT | API 5L — planar, rejeitável | Parede reduzida, caminho de vazamento |
| Mordedura | Corrente excessiva, velocidade de avanço elevada | Visual + UT | Limites de profundidade / comprimento da API 5L | Concentrador de tensões no pé da solda |
| Porosidade | Umidade / fluxo contaminado | RT (primário) | Limites de agrupamento / tamanho da API 5L | Enfraquecimento localizado |
| Inclusão de escória | Limpeza insuficiente entre passes | RT, UT | Limites de tamanho / densidade da API 5L | Nucleação de fadiga |
| Hi-lo / desalinhamento | Desencontro das bordas durante a conformação | Visual + calibre | Tolerância de deslocamento da API 5L | Concentração de tensões, montagem inadequada |
| Trinca em gancho | Inclusões não metálicas na chapa | UT | API 5L — rejeitável | Abertura da costura durante o serviço |
| Marcação de arco | Arco parasita no corpo do tubo | Visual + MT | API 5L — esmerilhar e repetir o ensaio | Ponto duro localizado, trincamento |
| Amolecimento da ZTA | Aporte térmico excessivo | Levantamento de dureza | Limite de dureza do grau (por exemplo, ≤ 250 HV) | Menor resistência ao lado da costura |
| Perfuração por queima | Penetração excessiva, raiz fina | Visual + RT | API 5L — rejeitável | Furo / marca de reparo da solda |
Os valores do relatório de ensaio significativos para o comprador são mais restritos: UT de 100% na costura e na HAZ, RT da costura e ensaio hidrostático ligeiramente acima do mínimo da API 5L para cada comprimento. Para os valores de Charpy V-notch em tubos de linha PSL2 típicos, procura-se valores individuais de ≥ 27–36 J e uma média de ≥ 45 J na temperatura de ensaio. Encontrá-los de forma confiável também é uma ciência; consulte a tese de Brunel sobre inspeção ultrassônica de soldas, que quantifica o impacto das mudanças na pressão da sonda e no acoplante, daí as vantagens de um UT de 100% totalmente automatizado e calibrado em comparação com um ensaio manual.
“Em uma costura longitudinal, o passe SAW interno seguido do externo, além da expansão de corpo inteiro, é o que eleva a resistência da solda ao nível do metal de base. Mantemos UT 100% na costura e na zona afetada pelo calor porque uma solda amostrada não é uma solda controlada; em uma linha de alta pressão, um único defeito não identificado compromete todo o projeto.”
Onde o tubo LSAW é utilizado: petróleo e gás, offshore/subsea, água e estacas estruturais
O tubo LSAW é a solução sempre que o requisito é transportar grandes diâmetros por longas distâncias, com maior pressão operacional. Seus quatro ambientes naturais incluem energia, água, estruturas e processos — cada um exigindo um grau e um PSL específicos. Em todos os quatro casos, o fator crítico é a confiabilidade da solda; a resistência à corrosão determinará por quantos anos uma linha principal ou um gasoduto operará de forma confiável a pressões mais altas. Primeiro, associe a aplicação à especificação. Depois, associe-a ao preço.
- Transporte de petróleo e gás — linhas principais X65/X70 em corredores de Classe 1–2; este é o uso predominante do LSAW.
- Offshore/subsea, PSL2(Q) com CVN a baixa temperatura e DWTT; fator de projeto de 0.60 e controle de colapso de acordo com a DNV-ST-F101.
- Transporte de água e condutos forçados — grandes tubulações de transporte de água bruta e condutos forçados de hidrelétricas em Gr.B/X42, nas quais a espessura de parede e a retilineidade são de importância primordial, e não a resistência da costura.
- estacas estruturais — cravação de estacas estruturais de acordo com a ASTM A252 — usadas em docas, pontes, estruturas offshore etc.
- Polpa mineral e processo — linhas de concentrado de minério e de refinaria que transportam fluidos corrosivos e abrasivos, normalmente com revestimento interno.
Nenhum desafio de suprimentos deixa os compradores tão frequentemente desprevenidos quanto o serviço em meio ácido. Suponha que uma linha de coleta DN800 transporte gás úmido com H₂S mensurável. O instinto leva a especificar material de grau X elevado para obter resistência, mas, em serviço em meio ácido, a composição química vem primeiro, depois a resistência; o que você precisa é de PSL2+Anexo H da NACE MR0175 / ISO 15156, com ensaios de HIC/SSC e um nível máximo de dureza — mesmo que isso signifique apenas um X52 ou X65 moderado. Especifique apenas a resistência e você construirá uma tubulação que poderá passar no cálculo de pressão, mas ainda poderá trincar em campo. Dados comerciais destacam a dimensão do problema: a análise da U.S. International Trade Commission sobre tubos soldados de grande diâmetro oferece uma visão geral de um mercado dominado por poucos produtores, mostrando como as equipes de compras podem ficar limitadas.
A aplicação de tubos de aço LSAW abrange oleodutos e gasodutos, aço estrutural para estacas e linhas de polpa, nas quais a resistência à corrosão determina a vida útil em serviço. Em todo o setor de petróleo e gás — e no setor de gás em sentido mais amplo — os graus mais altos já se aproximam da categoria dos tubos de aço-liga para serviço ácido e de alta pressão.
Como comprar tubos LSAW: verificação do certificado de ensaio da usina, inspeção e custo posto no destino
Em compras internacionais de LSAW, nenhum risco supera ter um certificado que não corresponda ao tubo real. O controle documental é a contramedida mais forte: certifique-se de que um certificado de ensaio EN 10204 3.2 testemunhado venha da usina e corresponda ao número da corrida marcado no tubo, e inclua uma inspeção pré-embarque de terceiros por uma agência como SGS, Bureau Veritas, TV ou Lloyds. Essa verificação só é possível se a organização compradora adquirir diretamente do fabricante registrado do tubo — a fábrica que realmente fabricou a chapa e realizou a soldagem — e não de uma série de intermediários.
- O MTC EN 10204 3.2, testemunhado por uma inspeção de terceiros. Um MTC 3.1 é um documento autocertificado apenas pela usina.
- O número da corrida no certificado deve ser igual ao número da corrida estampado no tubo.
- Relatórios de END que incluam ensaio ultrassônico (UT), ensaio radiográfico (RT), ensaio hidrostático e valores Charpy de entalhe em V (CVN), e não apenas um resumo.
- ✔Agência de inspeção pré-embarque indicada no pedido de compra
- Extremidades chanfradas conforme a ASME B16.25 a 30 5, para que as equipes de campo possam prosseguir com a soldagem na chegada, sem precisar chanfrar no local.
- Situação dos impostos no destino, incluindo quaisquer direitos antidumping e compensatórios aplicáveis (consulte a análise da USITC sobre tubos soldados de grande diâmetro).
Essa atenção ao número da corrida deve se estender a quaisquer flanges, conexões e tubos de aço inoxidável que completem o projeto da tubulação, e não apenas ao tubo principal. Em termos de custo, o tubo LSAW pode ser mais barato do que métodos alternativos de fabricação em grandes diâmetros. O aproveitamento de material da chapa de aço para tubos soldados pode superar 90%, enquanto o de produtos sem costura usinados a partir de tarugos normalmente varia de 65 a 75%. Os tubos sem costura disponíveis comercialmente são limitados a cerca de 24 polegadas conforme a ASME B36.10. Portanto, as opções de grande diâmetro podem ser produtos LSAW em grande escala. O custo adicional do tubo LSAW normalmente ocorre na soldagem e nas inspeções subsequentes, com os ensaios não destrutivos representando aproximadamente um aumento de 5 a 10 por cento em relação à ausência desses ensaios — uma despesa justificável, pois soldas verificadas são a base da segurança da rota mais econômica. O risco não está no processo de soldagem em si, mas na verificação dessa solda por meio de documentação confiável. Compradores que avaliam cotações de usinas e distribuidores se beneficiarão ao comparar cada proposta com as especificações de produção de tubos LSAW fornecidos diretamente pela usina, com MTCs rastreáveis.
Avalie o fabricante de tubos de aço como você avaliaria qualquer fornecedor crítico: confirme que o fabricante de tubos LSAW opera sua própria fábrica de tubos de aço LSAW (uma fábrica de tubos de verdade, não uma mesa de negociação), pergunte como a qualidade do tubo LSAW é documentada por corrida e considere o preço do LSAW em relação ao custo posto no destino — incluindo as conexões para tubos que completam o trecho.
Perspectivas para tubos LSAW: o que impulsiona a demanda por tubos de linha de grande diâmetro
Três fatores estão impulsionando a demanda por tubos de linha longitudinais de grande diâmetro, alterando fundamentalmente o mercado de gás de maneiras que favorecem exatamente as capacidades do LSAW: a transição para uma infraestrutura pronta para hidrogênio, o avanço na fronteira offshore e em águas profundas e o envelhecimento das linhas principais, com a demanda impulsionada não apenas por estatísticas de mercado, mas por eventos que os compradores podem incorporar ao planejamento e por um cenário em evolução, moldado por medidas antidumping e compensatórias contra tubos de linha soldados.
Considere uma modernização para mistura de hidrogênio em 2026: um comprador que especifica uma linha de 48 polegadas API 5L X65 PSL2, com limite de dureza de 250 HV e CVN ensaiado a −20 °C, está dimensionando para o fator determinante, e não para o número principal do mercado — exatamente a decisão de especificação que evita uma falha por fragilização quando o hidrogênio entra na linha.
Essa mudança para o hidrogênio é a mais evidente. Uma reportagem da Pipeline & Gas Journal indicou que a construção global de dutos chegou a quase 42.000 milhas em meados de 2024, em grande parte graças à infraestrutura de GNL e hidrogênio, e uma pesquisa da Offshore Technology revela que a viabilidade do serviço com hidrogênio varia conforme o diâmetro, a pressão e a concentração de hidrogênio. É aqui que o LSAW é fundamental: o serviço com hidrogênio se beneficia de tubos duros, de parede espessa e qualificados para baixa temperatura, com limitações de dureza — o limite de controle de fratura do PSL2, e não uma antiga suposição de que as linhas antigas estavam “prontas para H”. Na realidade, os graus API 5L de alta resistência são suscetíveis à fragilização por hidrogênio — pesquisas da U.S. DOE/NETL sobre aços de dutos API 5L levaram ao “H-cap”, em vez do grau de maior resistência. A mesma atualização da 47ª edição, que enfatiza melhor qualidade de solda, também aborda a inclusão de especificações para transporte de CO, criando outro mercado de grande diâmetro além do hidrogênio. Embora várias empresas de pesquisa de mercado avaliem o mercado geral de LSAW na casa das dezenas baixas de bilhões, com crescimento na faixa de um dígito médio, esses dados são vistos mais como contexto e direção, pois a história importante aqui é a mudança na especificação, e não o valor bruto.
Para qualquer projeto iniciado em 2026, suas próximas duas ações serão: primeiro, reservar a capacidade de usina para PSL2 mais cedo do que você teria feito até mesmo três anos atrás, pois toda a capacidade qualificada para grandes diâmetros está competindo simultaneamente entre GNL, hidrogênio e obras de substituição. Segundo, verifique a situação dos impostos no destino antes de fazer o pedido, e não depois — uma revisão de extinção da USITC manteve direitos antidumping sobre tubos soldados de grande diâmetro, o que pode eliminar completamente a vantagem de preço dos tubos soldados em relação aos sem costura.
Um risco a considerar no planejamento: compradores que presumem que uma linha X70 antiga está pronta para hidrogênio podem enfrentar falhas por fragilização. Conforme os dados da U.S. DOE/NETL, o serviço com hidrogênio deve limitar a dureza a cerca de 250 HV, em vez de buscar o grau mais alto — uma decisão de especificação que vale a pena definir antes do encerramento das propostas de projetos de 2026.
Perguntas frequentes
Qual é a diferença entre tubos DSAW e LSAW?
Ver resposta
A solda LSAW é mais fraca que o corpo do tubo?
Ver resposta
Qual é o maior diâmetro disponível para tubos LSAW?
Ver resposta
Qual é a diferença entre API 5L e ASTM A53 para tubos LSAW?
Ver resposta
O tubo LSAW pode ser usado em serviço em meio ácido (H₂S) e offshore?
Ver resposta
Como verifico a qualidade do tubo LSAW ao importar?
Ver resposta
Você está encomendando tubos de linha de grande diâmetro e alta pressão e gostaria de tubos LSAW fornecidos diretamente pela usina, rastreáveis por MTC, ensaiados e documentados de acordo com as condições de serviço?
Consulte as especificações de produção LSAW e solicite uma revisão da especificação →Nossa perspectiva
Este guia foi escrito sob a perspectiva de uma usina registrada: a Synbase Steel Co., Ltd., empresa do grupo de dutos da E-CHENG STEEL GROUP, produz tubos de linha LSAW, SSAW e sem costura conforme API 5L / ISO 9001, com ensaio ultrassônico 100% vinculado ao número da corrida de cada tubo. Mantivemos deliberadamente este artigo neutro em relação a fornecedores; as vantagens e desvantagens entre LSAW e SSAW, o cálculo de espessura de parede de Barlow e a taxonomia de defeitos de solda aplicam-se independentemente de onde você compre. Revisado pela equipe técnica da Synbase Steel Co., Ltd.
Referências e fontes
- Especificação API 5L, 47ª edição (2026)American Petroleum Institute
- Fragilização por hidrogênio dos aços de dutos API 5LU.S. DOE National Energy Technology Laboratory (NETL)
- Tubos soldados de grande diâmetro da China e da Índia (Pub. 4859)U.S. International Trade Commission
- Desempenho aprimorado de soldas circunferenciais para tubos de linha por grauInterstate Natural Gas Association of America
- Fórmula de Barlow e fatores de projeto de dutosEngineering ToolBox
- Guia de defeitos de soldagem: tipos, causas e prevençãoESAB University
- Cobertura de construção e coleta de dutosPipeline & Gas Journal
- CN103357697A, Tecnologia de fabricação de tubos soldados longitudinalmente por arco submersoGoogle Patents (Shandong Shengli Steel Pipe)
Artigos relacionados
- Tubo de aço sem costura: graus, dimensões e seleçãoquando tubos sem costura superam os soldados abaixo de 24″
- Tubo de aço inoxidável sem costura: guia de compra de especificação e qualidadeverificação de tubos resistentes à corrosão
- Flange de pescoço para solda: dimensões, classes e seleçãoconexão de tubos de linha de grande diâmetro
- Tipos de flanges: faces, normas e como escolhero lado das conexões em uma especificação de tubulação