دليل هندسي محايد عن الموردين (مُحدَّث في يوليو 2026).
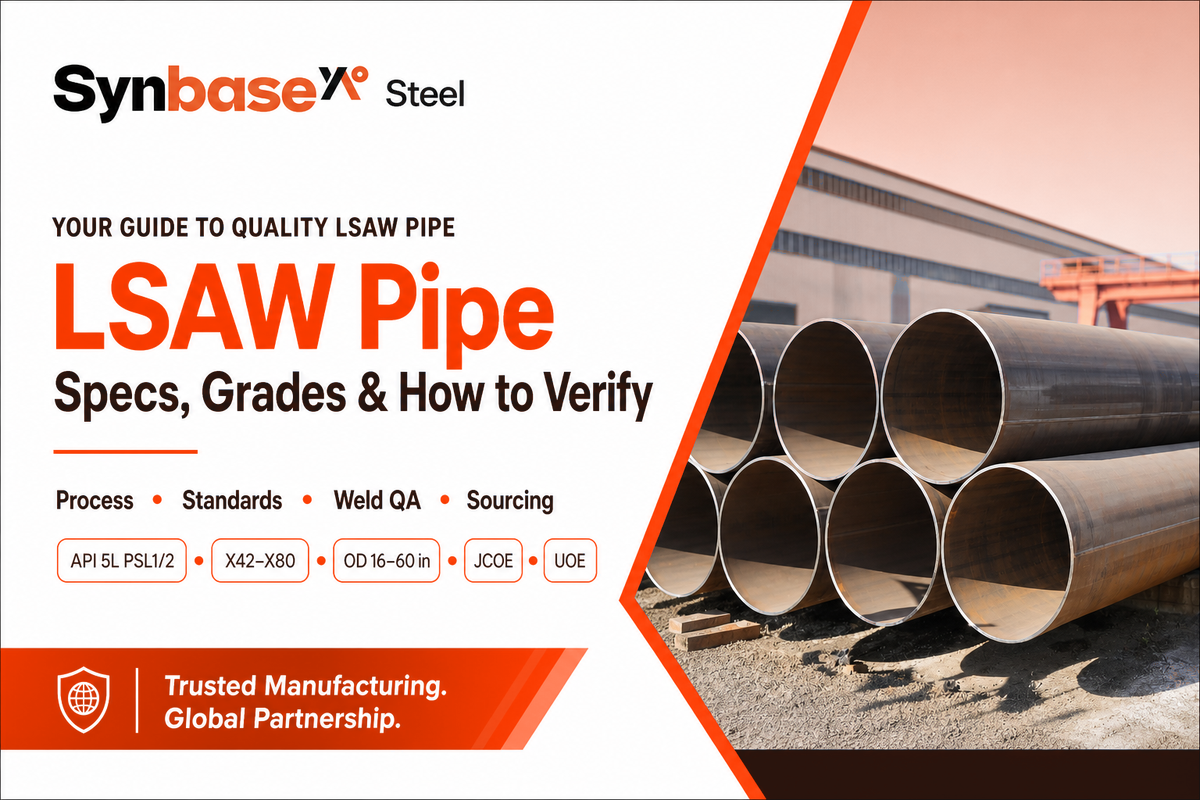
أنبوب LSAW هو أنبوب فولاذي ملحوم بالقوس المغمور طولياً وكبير القطر، يُستخدم لأنابيب الخطوط عالية الضغط التي لا تستطيع الأنابيب غير الملحومة وأنابيب ERW تلبية متطلباتها. يُصنع أنبوب LSAW الفولاذي بثني صفيحة فولاذية واحدة إلى شكل دائري ولحامها على درز مستقيم واحد من الجانبين باستخدام عملية اللحام بالقوس المغمور. ستتعرّف في هذا الدليل إلى كيفية تصنيع أنبوب LSAW الفولاذي، والفرق بين أنبوب SSAW والأنبوب غير الملحوم، والمعيار والدرجة اللذين ينبغي اختيارهما، وكيفية تحديد سُمك جدار الأنبوب، والأهم من ذلك ما لا تكشفه معظم أدلة المشترين: كيفية التحقق من درز اللحام وشهادة اختبار المصنع قبل سداد الدفعة.
أنبوب LSAW في فقرة واحدة
أنبوب LSAW هو أنبوب فولاذي كبير القطر يُصنع من صفيحة فولاذية واحدة تُلف على شكل أسطوانة وتُلحم على طول درز مستقيم واحد. ويُوصَل هذا الأنبوب الملحوم بالقوس المغمور طولياً على امتداد خط مستقيم. وفي معظم الحالات يُطبَّق اللحام بالقوس المغمور من الجانبين (DSAW). ويتراوح نطاق المواصفات لهذا النوع من الأنابيب عادةً من القطر الخارجي 16 بوصة (406 mm) إلى 60 بوصة (1524 mm). وتشيع درجات API 5L من X42 إلى X80، ويُستخدم هذا الأنبوب في تطبيقات الضغوط الأعلى مثل نقل النفط والغاز والمياه، حيث لا تكفي الأنابيب غير الملحومة أو أنابيب ERW. وتُستخدم الأنابيب غير الملحومة عادةً حتى القطر الخارجي OD 24، بينما تُستخدم أنابيب ERW غالباً للأقطار الصغيرة والمتوسطة حتى 20 (508mm).
مواصفات سريعة
| القطر الخارجي | 16″–60″ (406–1524 mm) |
| سُمك الجدار | 6–40 mm |
| الدرجات | API 5L، الدرجة B، X42–X80 (PSL1 / PSL2) |
| الدرز | درز طولي واحد، بتمريرين (داخلي + خارجي) باللحام بالقوس المغمور SAW |
| التشكيل | تشكيل الصفيحة بطريقة JCOE أو UOE + التوسيع الميكانيكي |
| الفحص | فحص بالموجات فوق الصوتية (UT) بنسبة 100% + التصوير الإشعاعي (RT) + اختبار هيدروستاتيكي |
| المعايير الحاكمة | API 5L / ISO 3183 / EN 10208-2 |
ما هو أنبوب LSAW؟ شرح الأنبوب الملحوم بالقوس المغمور طولياً
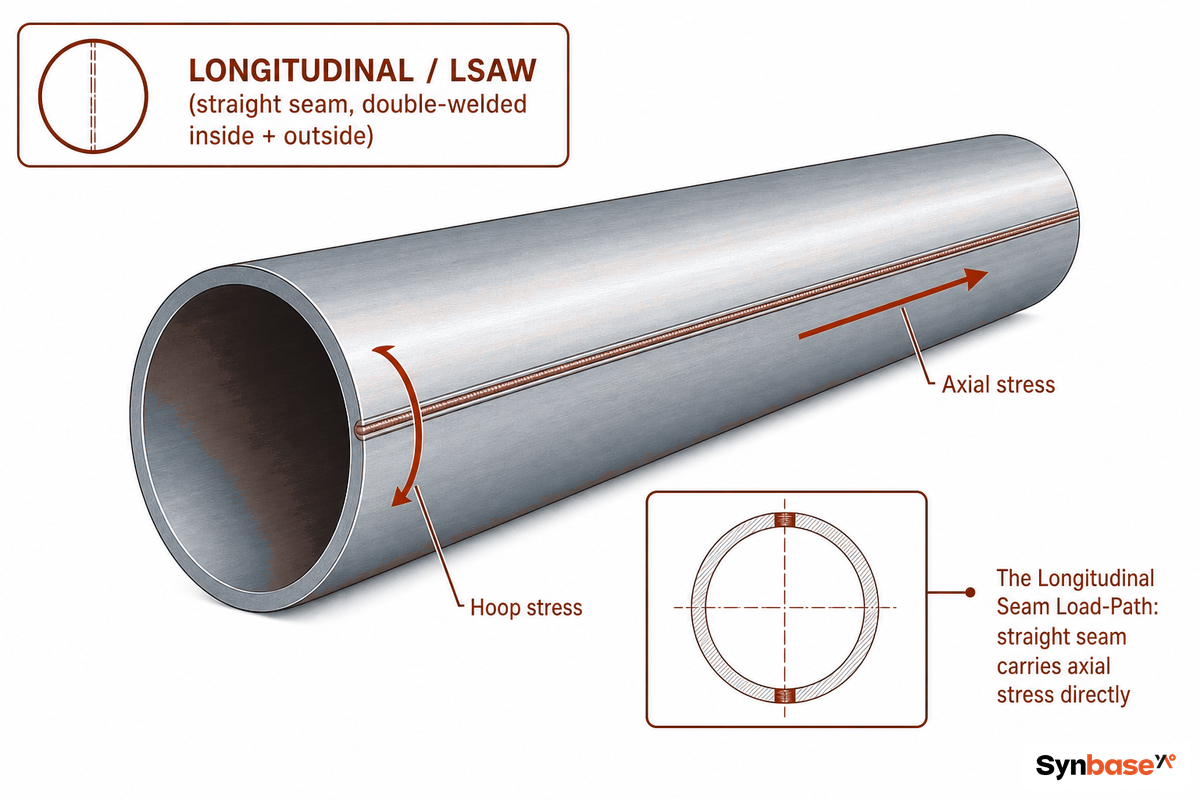
LSAW (الملحوم بالقوس المغمور طولياً) هو أنبوب فولاذي كربوني ملحوم كبير القطر، يُصنع من صفيحة فولاذية مسطحة تُشكَّل على هيئة أسطوانة مع درز لحام مستقيم واحد موازٍ لمحور الأنبوب. ويُلحَم درزه مرتين، مرة من الداخل ومرة من الخارج، تحت طبقة واقية من التدفق الحبيبي لمنع التلوث الجوي، ومن هنا جاءت تسمية «الملحوم بالقوس المغمور». وبما أنه ملحوم من الجانبين، يُسمّى أيضاً غالباً «الملحوم بالقوس المغمور المزدوج» (DSAW)، بينما تكون تسمية التسليم وفق API 5L هي SAWL.
عند تحديد المواصفات، يفضّل المهندسون هذا الأنبوب على الأنبوب الحلزوني أو المنتجات المصنوعة من اللفائف لأن اتجاه درز اللحام مُحسَّن لتحمّل الإجهاد في التطبيقات المضغوطة. ففي الأنبوب المضغوط، يؤثر الإجهاد في اتجاهين: إجهاد حلقي محيطي وإجهاد محوري على طول الأنبوب. ويكون درز اللحام الطولي موازياً لمحور الأنبوب، فيقع مباشرةً على خط تحمّل الإجهاد المحوري من دون التعرّض لإجهاد قص ناتج عن قطع خط الإجهاد بزاوية، كما يحدث في الدرزة الحلزونية. وهذه الخاصية الهندسية، التي نسمّيها مسار حمل الدرزة الطولية، وليست التركيب الكيميائي، هي سبب اعتبار LSAW المعيار الصناعي للأنابيب عالية الضغط، وسبب كون درز اللحام محوراً رئيسياً في هذا الدليل.
ما المقصود بالاختصار LSAW؟
بوصفه أنبوباً فولاذياً كبير القطر وعالي الضغط لخطوط الأنابيب، يُلف أنبوب LSAW (الملحوم بالقوس المغمور طولياً) من صفيحة فولاذية واحدة ويُلحم على درز مستقيم واحد بواسطة اللحام بالقوس المغمور من الجانبين. وتُحدَّد مقاسات أنبوب LSAW عادةً من OD 16 (406 mm) حتى 60 (1524 mm) ضمن درجات API 5L من X42 إلى X80، ويُستخدم أساساً لنقل النفط والغاز والمياه عندما لا تتوافر أنابيب ERW والأنابيب غير الملحومة بهذه المقاسات والضغوط. ويمكن أيضاً تسمية أنبوب LSAW بأنبوب DSAW (الملحوم بالقوس المغمور المزدوج) أو SAWL وفق مواصفة API 5L.
من الأخطاء الشائعة والمكلفة التعامل مع أنبوب LSAW مثل أنبوب ERW. إذ يقترب الحد الأقصى لأنبوب خطوط ERW من NPS 20 عند ضغط أقل، بينما يتحمل أنبوب LSAW من درجة API 5L X70 وبسُمك جدار 20 mm حتى 60 بوصة؛ أي فئة ضغط مختلفة تماماً، وقد يؤدي الاستبدال الخاطئ إلى تصنيف خط رئيسي بأقل من قدرته قبل دفنه.
كيف يُصنع أنبوب LSAW: التشكيل بطريقة JCOE مقابل UOE واللحام بالقوس المغمور المزدوج
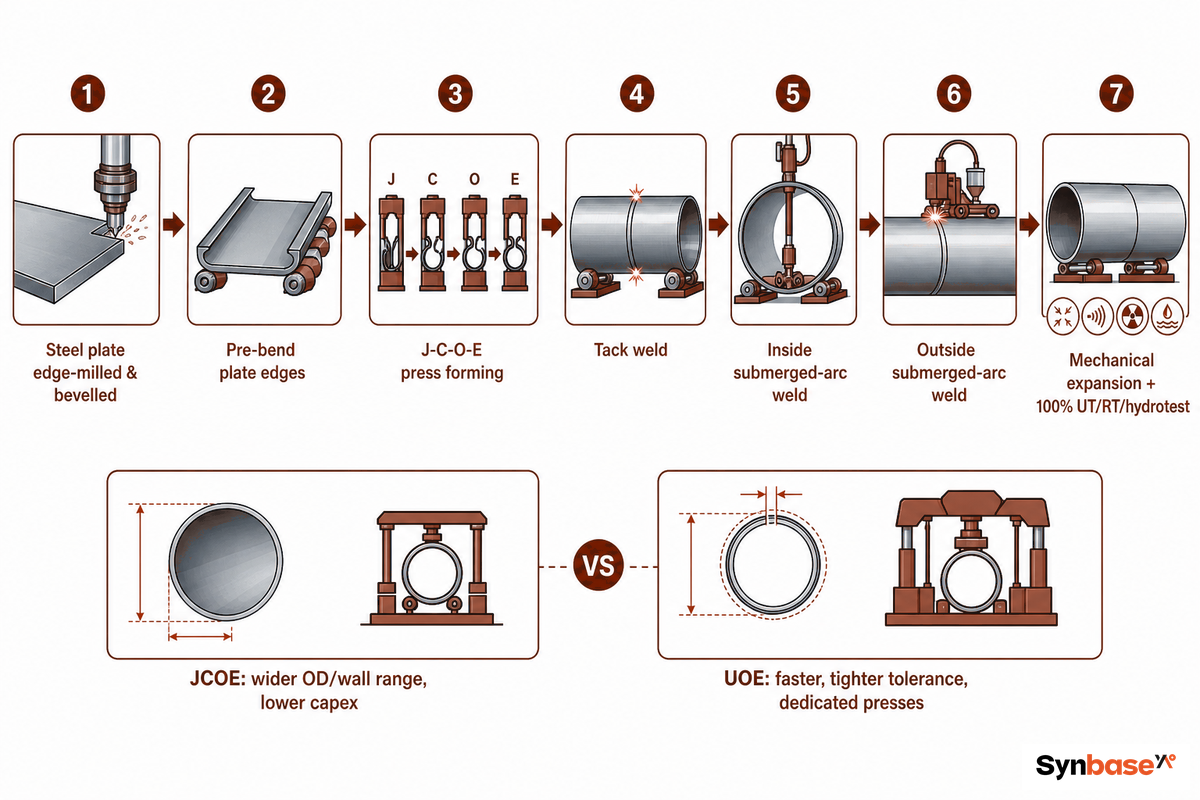
يُصنع أنبوب LSAW بلف الصفيحة لتكوين أنبوب مفتوح، ولحام الدرزة عند الطرفين، ثم توسيعه إلى القطر الخارجي المطلوب. وفي المراحل المبكرة من دورة شراء الأنبوب، تحدد جهة المشتريات عملية تشكيل الأنبوب: JCOE أو UOE وغيرهما. ويُعد اختيار طريقة التشكيل عملياً أول قرار شراء يتخذه العميل بصورة غير مباشرة، لأن شكل التشكيل يحدد حدود المقاسات والسماحيات المسموح بها ويؤثر في مستويات تكلفة المصنع. ولاختيار معدات التصنيع، توفر معدات لحام الأنابيب من Aubrik نقطة بداية لمراجعة تجهيزات لحام الأنابيب. ولدعم قطع العمل وتدويرها، قيّم مُدوِّرات لحام الأنابيب من RESIZE وفق قطر الأنبوب والحمل؛ فالمُدوِّرات جزء واحد فقط من تجهيزات التصنيع وليست مصنع LSAW كاملاً.
تشكّل JCOE الصفيحة بالضغط على هيئة J ثم C ثم O، ثم تُجري التوسيع (E)، وكل ذلك على خط ضغط واحد. أما UOE فتستخدم مكابس منفصلة لتشكيل الصفيحة على هيئة U ثم O قبل التوسيع. وهذا الفرق عملي؛ إذ تُظهر المحاكاة العددية لطريقة JCO-E كيف تؤثر قرارات التشكيل في مقدار البيضاوية وعدم الاستدارة الذي يحتفظ به خط الضغط قبل أن تعيد عملية التوسيع النهائية الأنبوب إلى استدارته. وتستطيع JCOE التعامل مع نطاق أوسع من تراكيب القطر والسُمك باستخدام معدات رأسمالية منخفضة نسبياً؛ بينما تكون UOE أسرع للتطبيقات كبيرة الحجم وتتميز بثبات أبعادي ممتاز، لكنها تتطلب معدات ضغط مخصصة مرتفعة التكلفة.
| العامل | JCOE | UOE |
|---|---|---|
| مرونة المقاسات | نطاق واسع من القطر الخارجي / سُمك الجدار على خط واحد | مجموعات قوالب ثابتة، ومرونة أقل |
| معدل الإنتاج | ضغط أبطأ على مراحل | دفعات أسرع وكبيرة الحجم |
| السماحية البُعدية | جيدة؛ تعتمد على ضبط التوسيع | استدارة أضيق وقابلة للتكرار |
| التكلفة الرأسمالية | أقل | مرتفعة (مكابس مخصصة) |
| الأنسب لـ | أقطار مختلطة، جدار سميك، تشغيلات قصيرة إلى متوسطة | تشغيلات طويلة لمقاس واحد بكميات كبيرة |
يركّز قلق المشترين دائماً على كون الدرزة مصدر تركيز للإجهاد. لكن العكس هو الصحيح بسبب عملية التصنيع. فبعد اللحام بالقوس المغمور الداخلي والخارجي، يُوسَّع الأنبوب ميكانيكياً، عادةً بنسبة 0.8-1.3% من القطر الخارجي للأنبوب، ما يزيل الإجهاد ويدفع مقاومة الدرزة إلى الاقتراب من مقاومة المعدن الأساسي ويحسّن الاستدارة. حتى إحدى براءات الاختراع الخاصة بعملية تصنيع أنبوب LSAW، التي مُنحت لـ (CN103357697A، شركة Shandong Shengli Steel Pipe، أودعت في 2013)، تعيد ترتيب عمليات تشكيل الأطراف لإزالة إجهاد الطرف، وذلك بإجراء تشكيل الطرف قبل توسيع القطر الخارجي للأنبوب لمنع التشقق الناتج عن إجهاد الطرف أثناء توسيع القطر الخارجي. فالدرزة مصمَّمة ولا تتشكل عرضاً.
التوسيع الميكانيكي ليس مجرد عملية إعادة تحجيم. فعندما يُوسَّع الأنبوب على البارد عبر كامل جسمه، يوفر التوسيع بنسبة 0.8-1.3% مقاومة خضوع موحّدة على طول الأنبوب بأكمله وضمن الدرزة، مع إبقاء البيضاوية ضمن سماحية API 5L. اسأل مصنعك عن نسبة التوسيع لديه وعن سجل البيضاوية بعد التوسيع؛ فكلاهما مؤشر مهم على الجودة لا يستطيع المنتج الملفوف توفيره.
ترتبط كل خطوة من خطوات تصنيع أنبوب LSAW بالصفيحة: تبدأ مصانع الصلب من صفيحة أنابيب من الفولاذ الكربوني المدرفل على الساخن، أو من شريط فولاذي ملفوف للتشغيلات الأصغر، ويحدد مقاس الشريط الفولاذي أو عرض الصفيحة القطر النهائي للأنبوب. واستخدام الصفائح الفولاذية بدلاً من اللفائف هو ما يتيح لعملية التشكيل الوصول إلى جدار سميك. وبعد مرور الأنبوب الملحوم بالقوس، تزيل عملية توسعة موحّدة الإجهاد المتبقي بحيث تطابق منطقة لحام الأنبوب جسم الأنبوب، وهو جوهر تصنيع الأنابيب كبيرة القطر.
LSAW مقابل SSAW وERW وغير الملحوم: الاختيار حسب الدرزة وظروف الخدمة
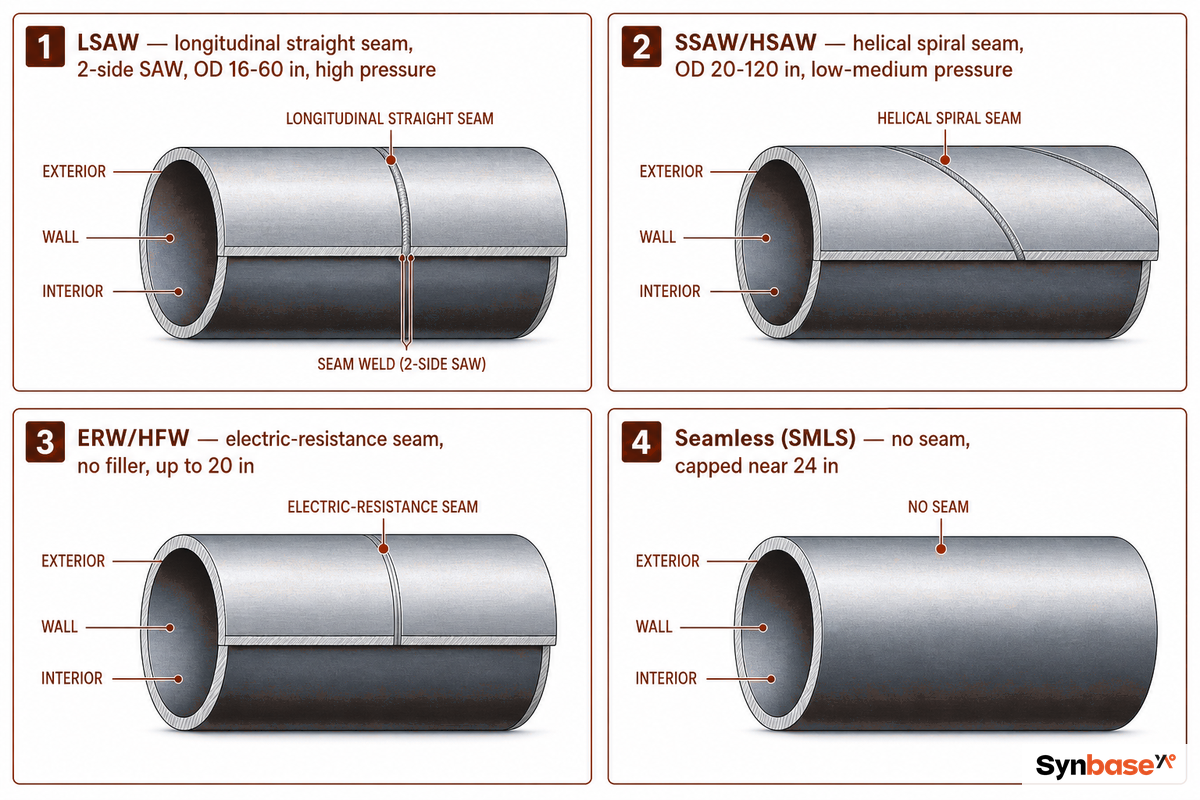
اتخذ قرارك بشأن الأنبوب وفق الدرزة وظروف الخدمة، لا وفق العادة فقط. تتفوق LSAW في احتواء الأحمال المحورية لخطوط النقل كبيرة القطر، بينما تهيمن SSAW (الحلزونية) في الخطوط فائقة الكبر والأقل ضغطاً حيث تحكم تكلفة المادة، وتناسب ERW التجاويف الأصغر وتطبيقات الضغط المنخفض، فيما تلبي الأنابيب غير الملحومة احتياجات الأقطار الصغيرة والضغط العالي والخدمة الحامضية الدورية (وتقتصر على أقل بقليل من 24 بوصة وفق ASME B36.10). يوضح المخطط 1 العلاقة بين الخيارات الأربعة والعامل الأكثر احتمالاً لتحديد أمر الشراء.
| العملية | درزة اللحام | نطاق القطر الخارجي | ملاءمة الضغط | التكلفة النسبية | الأنسب لـ |
|---|---|---|---|---|---|
| LSAW / DSAW | لحام قوسي مغمور طولي، من الجانبين 2 | 16″–60″ | مرتفع (الفئة 1–2) | متوسط | خطوط النقل الرئيسية للنفط والغاز كبيرة القطر وعالية الضغط |
| SSAW / HSAW | لحام بالقوس المغمور حلزونياً | 20″–120″ | منخفض–متوسط (الفئة 3–4) | منخفض | المياه وخطوط الضغط المنخفض والأقطار فائقة الكبر |
| ERW / HFW | المقاومة الكهربائية | ½″–20″ | ≤ الفئة 600، خدمة غير حامضية | منخفض | مياه البلديات والغاز منخفض الضغط والتجاويف الصغيرة |
| غير ملحوم | لا يوجد | ⅛″–24″ | الأعلى (حامضية، دورية) | مرتفع | رؤوس الآبار، والضغط العالي في الأقطار الصغيرة |
ما الفرق بين أنابيب ERW وأنابيب LSAW؟
تصل أنابيب ERW درزة اللفيفة بالمقاومة الكهربائية ومن دون إضافة معدن حشو، وهي مناسبة للمقاسات ذات الأقطار الأصغر من نحو NPS 20 وللخدمة غير الحامضية. أما أنبوب LSAW فيبدأ من صفيحة ويُلحَم بقوس مغمور مزدوج؛ وتصل مقاساته إلى NPS 60، مع تركيزه على النقل عالي الضغط. ضمن نطاق التداخل 16-20 بوصة، يصلح كلا النوعين، لكن بعد ذلك المقاس يتراجع استخدام ERW، وتصبح LSAW (أو SSAW الحلزونية) الخيارين الملحومين الوحيدين. وتشمل العوامل الحاسمة القطر وسُمك الجدار والخدمة الحامضية أو عالية الضغط.
ما الفرق بين أنابيب LSAW وأنابيب HSAW؟
تُشكّل HSAW (الملحومة بالقوس المغمور حلزونياً، وهي تسمية بديلة لأنبوب SSAW الفولاذي) الدرزة حول الأنبوب بشكل حلزوني، بينما تمدّها LSAW على طول المحور في خط مستقيم. وتوزّع الدرزة الحلزونية لأنبوب SSAW الإجهادات، لكنها تتعرض فعلياً لإجهاد كلي أكبر من درزة LSAW. وهذا يتيح توزيع الضغط الواقع على الدرزة الحلزونية في اتجاهات متعددة، كما يسمح للمصانع بإنتاج أنابيب أكبر قطراً بكلفة معقولة من مخزون لفائف أضيق، وإن كانت أقل دقة من حيث الأبعاد وقد تتعرض لإجهادات داخلية أكبر. تتمتع الدرزة المستقيمة لأنبوب LSAW بصلابة إنشائية أعلى في اتجاه واحد، ما يجعلها الخيار المفضل عندما يكون احتواء الحمل المحوري حاسماً وتكون الدقة أولوية أكبر.
- احتواء الضغط المحوري (الفئة 1–2)
- جدار سميك حتى 40 mm
- دقة بُعدية عالية بعد التوسيع
- متانة الصدم الجانبي أقل قليلاً من SSAW الحلزونية، التي توزّع الإجهاد في اتجاهات متعددة
- خطوط مياه كبيرة جداً ومنخفضة الضغط؛ تكون SSAW الخيار الاقتصادي الأفضل
من المهم توضيح هذه المفاضلة: فقد أظهرت أبحاث مستقلة في جامعة سوانزي أن عملية اختيار الأنابيب الملحومة لا تولي دائماً اهتماماً كافياً للمخاطر المحلية والطبيعة المسببة للتآكل في بيئة الخدمة، وأن سُمك الجدار يُعدَّل عموماً وفق المخاطر بدلاً من ترك مواصفة الدرزة وحدها تحدد الملاءمة. بعبارة أخرى، يستند الاختيار غالباً إلى الممارسات الشائعة بدلاً من الخصائص الإنشائية للأنبوب وحدها. وبالنسبة لخط رئيسي للمياه الخام بقطر كبير جداً وضغط منخفض، يكون أنبوب SSAW الحلزوني خياراً منطقياً، وكذلك توفير الخيارين في مصنع أنابيب مُدار جيداً. راجع دليل اختيار الأنابيب الفولاذية للأنابيب غير الملحومة والفئة الأوسع من الأنابيب الفولاذية الملحومة لمزيد من التفاصيل.
ضع LSAW وSSAW جنباً إلى جنب، وستروي الدرزة القصة: إذ يمتد أنبوب LSAW الفولاذي الملحوم على درزة مستقيمة واحدة، بينما يستخدم خط الأنابيب الملحوم حلزونياً درزة قوس مغمور حلزونية (ملحومة بالقوس المغمور حلزونياً) تُنفَّذ بعملية لحام حلزونية، ما يوسّع المنطقة المتأثرة بالحرارة في درزات SSAW. أما أنبوب ERW الفولاذي، الملحوم بالمقاومة الكهربائية ومن دون معدن حشو، فيأتي أدنى من كليهما في تصنيف الضغط.
فك رموز معايير ودرجات LSAW: API 5L وISO 3183 وEN 10208 وPSL1 مقابل PSL2
يجب تحديد أنبوب خط LSAW وفق معيار حاكم ودرجة فولاذ محددة ومستوى مواصفة المنتج (PSL)؛ أما عبارة «أنبوب X65» فلا تحدد أياً من ذلك. وعادةً ما تكون مواصفة API 5L (وهي الآن في إصدارها 47، مع نشر إصدار API 5L 47 في يونيو 2026؛ ويتضمن الإصدار الجديد تحديثات في أكثر من 15 قسماً مقارنة بالإصدار 46، بما في ذلك مواصفات محسّنة لجودة أنابيب HFW وأحكام نقل CO)، بينما يُعد ISO 3183 المعيار المقبول دولياً، ويُستخدم EN 10208-2 لنقل الغاز في أوروبا. تحدد درجة الفولاذ مقاومتي الخضوع والشد، بينما يحدد PSL مدى صرامة الاختبارات وعمليات الضبط.
إن إضافة اختبار الصدم بشق V بطريقة شاربي المطلوب في PSL2 إلى API 5L تفرض متطلبات أعلى لطاقة الصدم، ونطاقات كيميائية مقيّدة، وفحصاً غير متلف بنسبة 100%؛ ولهذه الأسباب تُحدَّد أنابيب الخطوط للنقل في الغالب وفق PSL2 لا PSL1. يوفر PSL1 عمليات ضبط معيارية للتطبيقات غير القاسية، بينما يدمج PSL2 اختبارات طاقة الصدم (ضبط الكسر)، وحدوداً عليا ودنيا لمقاومتي الشد والخضوع، وضوابط على المكافئ الكربوني (CE) وقابلية التتبع. ويحدد رمز X (مثل X42 إلى X80) الحد الأدنى المحدد لمقاومة الخضوع، مع اقتراب مواصفات الدرجات الأعلى من نطاق الفولاذ منخفض السبائك.
| الدرجة | SMYS (MPa) | الحد الأدنى لمقاومة الشد (MPa) |
|---|---|---|
| X42 | 290 | 415 |
| X52 | 359 | 455 |
| X60 | 414 | 517 |
| X65 | 448 | 531 |
| X70 | 483 | 565 |
| X80 | 555 | 625 |
من الأخطاء الشائعة والمكلفة القفز تلقائياً إلى أعلى درجة متاحة. ووفقاً لجمعية الغاز الطبيعي بين الولايات (INGAA)، فإن اختيار درجة المقاومة الأعلى ليس ممكناً أو عملياً بالضرورة، وقد لا يخدمك جيداً في التدقيق؛ كما أن الدرجات الأعلى تكون غالباً أقوى وأصلب، وبالتالي أكثر عرضة للتشقق الناتج عن الهيدروجين وإجهاد الكبريتيد في الخدمة الحامضية. وكما يوضح السجل أدناه، تتمثل الإجابة الصحيحة في تحديد درجة الأنبوب ومواءمة PSL مع ظروف الخدمة. وهنا أيضاً يتقاطع LSAW مع بقية مجموعة أنابيب الخطوط. وتناقش أداة اختيار درجات أنابيب الخطوط API 5L لدينا اختيار الدرجة في بقية هذه المجموعة.
سجل مواصفات مشتري LSAW: خريطة قرار لـ10 خدمات
يوضح هذا المخطط الخدمات العشر الأكثر شيوعاً ويربط كل خدمة بدرجة API 5L الصحيحة وPSL ونطاق سُمك الجدار والطلاء والاختبار الإلزامي وخطأ المواصفات الشائع الذي يؤدي غالباً إلى تقليل تصنيف كل خط.
| الخدمة | الدرجة | PSL | نطاق سُمك الجدار | الطلاء | الاختبار الإلزامي | فخ خطأ المواصفات الشائع |
|---|---|---|---|---|---|---|
| نقل المياه الخام | Gr.B / X42 | PSL1 | 6–12 mm | 3LPE / أسمنت | هيدروستاتيكي | تحديد PSL2 بأعلى من اللازم ودفع تكلفة CVN غير الضروري |
| تجميع النفط البري | X42 / X52 | PSL2 | 8–16 mm | 3LPE | CVN + 100% UT | تجاوز CVN في خط PSL2 |
| نقل الغاز (الفئة الريفية 1) | X60 / X65 | PSL2 | 10–20 mm | 3LPE / FBE | CVN + UT + RT | استخدام عامل الفئة 1 في ممر مأهول |
| نقل الغاز (الفئة الحضرية 3) | X65 / X70 | PSL2 | 14–25 mm | 3LPE / 3LPP | CVN + UT + RT | تقليل تصنيف سُمك الجدار وفق فئة الموقع |
| الغاز الحامضي (H₂S) | X52 / X65 (S) | PSL2 + الملحق H | 12–22 mm | 3LPE + مقاوم للتشقق الناتج عن الهيدروجين | HIC / SSC وفق NACE MR0175 | اختيار الدرجة الأصعب، ما يزيد مخاطر التشقق |
| البحري / تحت سطح البحر | X65 / X70 | PSL2 (Q) | 16–35 mm | 3LPP + ثقل خرساني | CVN عند درجات الحرارة المنخفضة + DWTT | تجاهل الانبعاج / عامل التصميم 0.60 |
| القطبي / درجات الحرارة المنخفضة | X65 / X70 | PSL2 (Q) | 14–28 mm | 3LPE | CVN عند −46 °C | اختبار CVN عند −20 °C فقط |
| الخوازيق الإنشائية | Gr.B / X52 | PSL1 | 10–30 mm | عاري / مطلي | بُعدي (ASTM A252) | شراء PSL2 لأنبوب خطوط لاستخدامه في خازوق مدقوق |
| الحمأة / العملية | X52 / X60 | PSL2 | 12–25 mm | بطانة داخلية / FBE | CVN + UT | عدم احتساب سماحية للتآكل الداخلي |
| خدمة مزيج الهيدروجين | X52 / X65 | PSL2 + ضبط الكسر | 12–25 mm | 3LPE / FBE | CVN + الصلادة (≤ 250 HV) | افتراض أن خط X70 قديم جاهز للهيدروجين H₂ |
مقاسات أنبوب LSAW وسُمك الجدار وكيفية حساب السُمك المطلوب
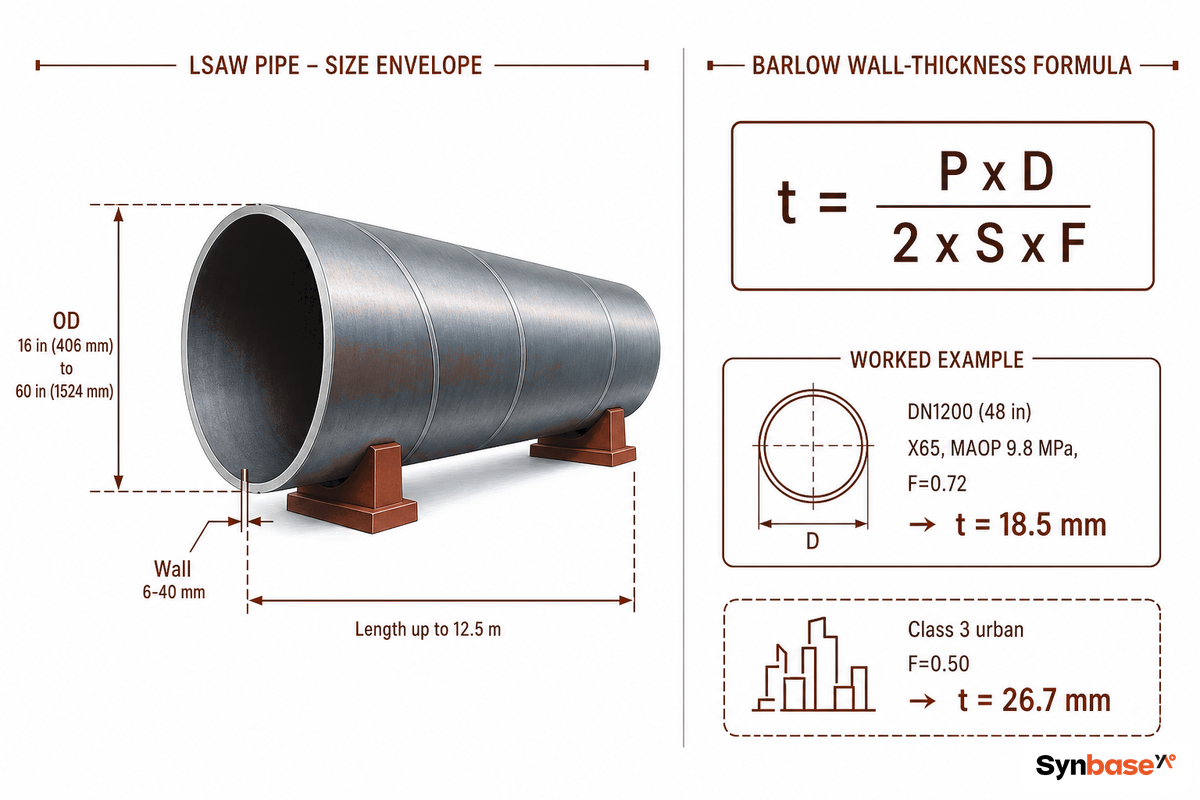
تغطي هذه الأنابيب القطر الخارجي OD 16 إلى 60 (406-1524 mm)، ونطاقاً من سُمك الجدار بين 6 و40 mm، وأطوالاً تصل إلى 12.5m (نحو 12.5m، أو 40 قدماً). وتقع سماكات الجدار والسماحيات الخاصة بعدم الاستدارة والاستقامة وشطف الأطراف ضمن النطاقات التي تحددها API 5L لجسم الأنبوب. لكن هذا النطاق، ومعرفة حدود الأنابيب غير الملحومة، لا يحددان تلقائياً سُمك الجدار المطلوب.
| المعلمة | النطاق | المرجع |
|---|---|---|
| القطر الخارجي | 16″–60″ (406–1524 mm) | API 5L / ISO 3183 |
| سُمك الجدار | 6–40 mm | API 5L |
| الطول | حتى 12.5 m | حسب المشروع |
| شطف الطرف | 30° ± 5° | ASME B16.25 |
كيف تحسب سُمك جدار أنبوب LSAW؟
يُصمَّم سُمك جدار خط الضغط وفق معادلة بارلو/تصميم خطوط الأنابيب: t = (P × D) / (2 × S × F)، حيث t = سُمك الجدار، وP = ضغط التصميم (أقصى ضغط تشغيل مسموح به)، وD = القطر الخارجي، وS = الحد الأدنى المحدد لإجهاد الخضوع، وF = معامل التصميم لفئة الموقع. بالنسبة إلى خط غاز ASME B31.8، تكون قيمة F هي 0.72 للفئة الريفية 1، و0.60 للفئة 2، و0.50 للفئة 3، و0.40 للفئة 4. أما خط السوائل ASME B31.4 فتكون قيمة F = 0.72 للبرية وF = 0.60 للبحرية.
عند P = 9.8 MPa، لدينا خط DN1200 (48 / D = 1219 mm) من الدرجة X65 (S = 448 MPa) ضمن الفئة الريفية 1، ولذلك F = 0.72:
t = (9.8 × 1219) / (2 × 448 × 0.72) = 11946.2 / 645.12 = 18.5 mm
قرّب القيمة إلى سُمك جدار تقليدي قدره 20 mm، ثم أضف سماحية التآكل. وإذا مررنا الخط نفسه عبر ممر حضري من الفئة 3 (F=0.50)، يرتفع سُمك الجدار إلى 26.7 mm، وهو السبب نفسه الذي يجعل الجدول أعلاه يحدد «خفض تصنيف سُمك الجدار وفق فئة الموقع». وباستخدام قيم P وD والدرجة والفئة، يمكنك تحديد مقاس أي أنبوب LSAW.
إذا كان سُمك الجدار غير صحيح، فستكون تكلفة الفشل باهظة: إذ يعرّض الجدار منخفض التصنيف في خط عالي الضغط للتمزق، بينما يؤدي الإفراط في تحديد المواصفات إلى هدر الفولاذ في كل طول. ووفقًا لـ ASME B31.8، حدّد المقاس دائمًا وفق فئة الموقع؛ فالممر الحضري من الفئة 3 يحتاج إلى جدار بسُمك 26.7 mm، في حين يحتاج خط DN1200 X65 في الفئة الريفية 1 إلى 18.5 mm لنفس ظروف الخدمة.
سلامة درز لحام LSAW: العيوب والفحوص غير الإتلافية وكيفية قراءة تقارير الاختبار
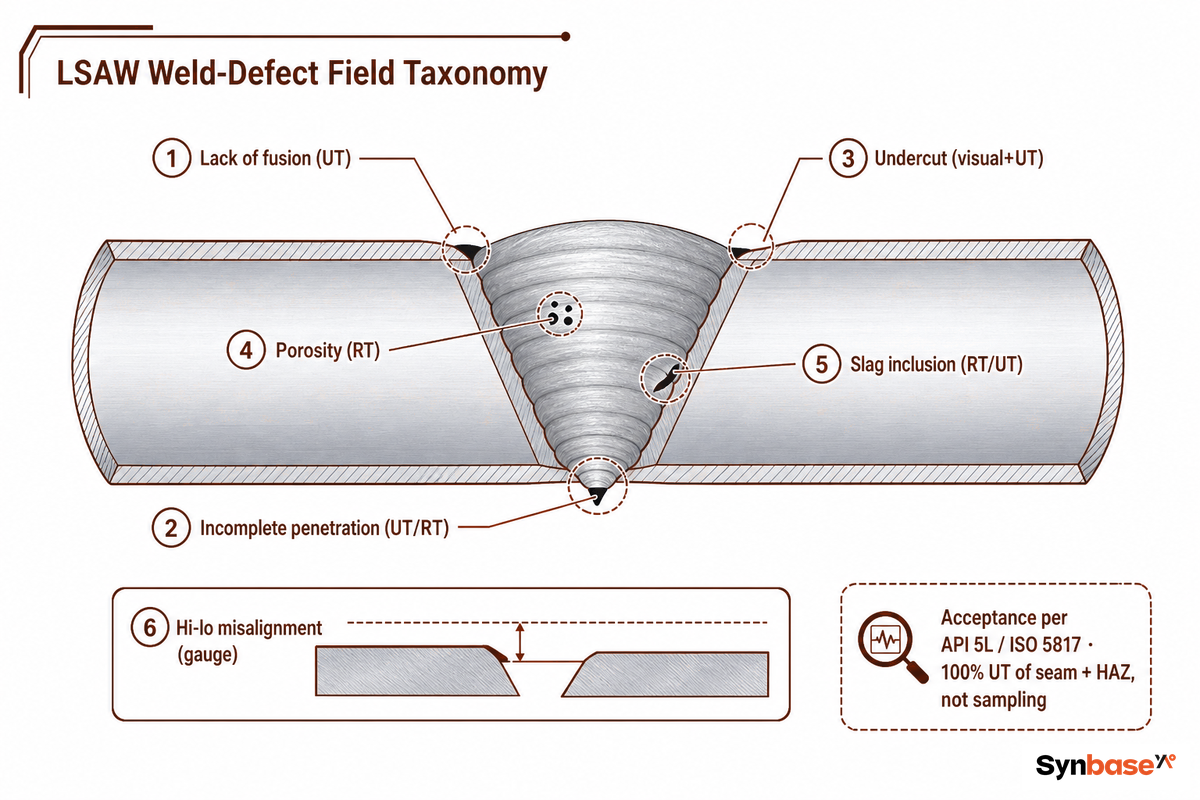
إن درز اللحام الطولي هو الذي يوفر للأنبوب LSAW سلامته الإنشائية، وهو في الوقت نفسه مصدر قابليته الكامنة للتعرض للعيوب؛ لذلك فإن تحديد العيوب في هذا الدرْز هو المجال الذي يستطيع فيه المشترون تقديم أكبر قيمة. ويُعد نقص الاندماج وعدم اكتمال الاختراق من أكثر أنواع عيوب LSAW ارتباطًا بالسلامة، ولذلك يخضع اللحام الطولي لـفحص بالموجات فوق الصوتية بنسبة 100% بدلًا من أسلوب أخذ العينات. فالوصلة الملحومة التي تُفحص بالعينة قد تحتوي على عيب لحام لم يُكتشف؛ وفي تطبيقات خطوط الأنابيب البرية أو عالية الضغط، يمكن لعيب مستوٍ واحد لم يُكتشف أن يؤدي إلى فشل كامل. فيما يلي التصنيف الميداني لعيوب LSAW، أي ما يجري فحصه ميدانيًا:
التصنيف الميداني لعيوب لحام LSAW: 10 فئات من العيوب
يُوضَّح هنا ما يمكن أن تتعرض له الوصلات الطولية من 10 فئات من العيوب، إلى جانب منشأ كل منها، والاختبار الذي يكشفها، ومستوى القبول وفقًا لـ API 5L، وما يحدث إذا وصلت الوصلة إلى موقع العمل. ويتجاوز ISO 6520-1 أنابيب الخطوط وفق API 5L لتحديد عيوب هندسة اللحام، بينما يحدد ISO 5817 مستويات جودة اللحام التي يستخدمها كثير من المشترين لوضع نطاق أعمال اللحام.
| فئة العيب | السبب الجذري | طريقة الكشف | أساس القبول | النتيجة الميدانية |
|---|---|---|---|---|
| نقص الاندماج | مدخل حراري منخفض، وتراكب غير كافٍ لخرزة اللحام | UT (أساسي)، RT | API 5L — عيب مستوٍ مرفوض | بدء تشقق تحت الضغط |
| عدم اكتمال الاختراق | عدم محاذاة تمريرات اللحام الداخلية/الخارجية | UT، RT | API 5L — مستوٍ، قابل للرفض | انخفاض سُمك الجدار، ومسار للتسرب |
| تقويض الحافة | تيار زائد، وسرعة لحام مرتفعة | فحص بصري + UT | حدود العمق/الطول وفق API 5L | تركيز إجهاد عند قدم اللحام |
| المسامية | رطوبة/فلكس ملوث | RT (أساسي) | حدود التجمّع/الحجم وفق API 5L | إضعاف موضعي |
| احتباس الخبث | تنظيف غير كافٍ بين التمريرات | RT، UT | حدود الحجم/الكثافة وفق API 5L | بدء التعب |
| فرق الارتفاع/عدم المحاذاة | عدم تطابق الحواف أثناء التشكيل | فحص بصري + مقياس | سماحية الإزاحة وفق API 5L | تركيز إجهاد، وتجهيز غير جيد للحام |
| تشقق خطافي | شوائب غير معدنية في الصفيحة | UT | API 5L — مرفوض | انقسام الدرز أثناء الخدمة |
| أثر القوس الكهربائي | قوس شارد على جسم الأنبوب | فحص بصري + MT | API 5L — تجليخ وإعادة اختبار | بقعة صلبة موضعية، وتشقق |
| تليين المنطقة المتأثرة بالحرارة HAZ | مدخل حراري زائد | مسح الصلادة | حد الصلادة للدرجة (مثلًا ≤ 250 HV) | مقاومة أقل بجوار الدرز |
| اختراق كامل للحام | اختراق زائد، وجذر رقيق | فحص بصري + RT | API 5L — قابل للرفض | ثقب/أثر إصلاح اللحام |
تكون قيم تقرير الاختبار المهمة للمشتري أكثر تقييدًا: فحص UT بنسبة 100% على الدرز والمنطقة المتأثرة بالحرارة HAZ، وفحص RT للدرز، واختبار هيدروستاتيكي أعلى قليلًا من الحد الأدنى الوارد في API 5L لكل طول. وبالنسبة إلى قيم Charpy V-notch في أنابيب الخطوط النموذجية وفق PSL2، يجب أن تكون القيم الفردية ≥ 27–36 J ومتوسطها ≥ 45 J عند درجة الاختبار. كما أن العثور على هذه القيم بصورة موثوقة يمثل علمًا بحد ذاته؛ راجع أطروحة Brunel حول الفحص بالموجات فوق الصوتية للحامات، التي تحدد أثر ضغط المسبار وتغيرات مادة التوصيل، ومن ثم مزايا فحص UT آلي ومعاير بنسبة 100% مقارنة بالاختبار اليدوي.
«في الدرز الطولي، فإن تمريرة SAW من الداخل ثم الخارج، إلى جانب التمدد الميكانيكي الكامل للجسم، هي ما يرفع مقاومة اللحام إلى مستوى المعدن الأساسي. ونحن نُجري فحص UT بنسبة 100% على الدرز والمنطقة المتأثرة بالحرارة، لأن اللحام الذي يُفحص بالعينة ليس لحامًا خاضعًا للضبط؛ ففي خط عالي الضغط، يعني عيب واحد لم يُكتشف خسارة المشروع بأكمله.»
أين يُستخدم أنبوب LSAW: النفط والغاز، والمنشآت البحرية/تحت سطح البحر، والمياه، والخوازيق الإنشائية
يكون أنبوب LSAW هو الخيار المناسب عندما يتطلب التطبيق نقلًا بقطر كبير لمسافة طويلة وبضغط تشغيل أعلى. وتشمل مجالاته الطبيعية الأربعة الطاقة والمياه والمنشآت والعمليات، ويتطلب كل منها درجة وPSL محددين. وفي الحالات الأربع، يتمثل العامل الحاسم في موثوقية اللحام ومقاومة التآكل، إذ تحددان عدد السنوات التي يستطيع فيها الخط الرئيسي أو خط الغاز العمل بصورة موثوقة عند ضغوط أعلى. حدّد التطبيق وفق المواصفة أولًا، ثم حدّده وفق السعر لاحقًا.
- نقل النفط والغاز — خطوط رئيسية X65/X70 في ممرات الفئتين 1-2؛ وهذا هو الاستخدام السائد لـ LSAW.
- المنشآت البحرية/تحت سطح البحر، وفق PSL2(Q) مع قيمة CVN منخفضة الحرارة واختبار DWTT؛ ومعامل تصميم قدره 0.60 وضبط الانهيار وفق DNV-ST-F101.
- نقل المياه وخطوط التغذية — خطوط أنابيب كبيرة القطر لنقل المياه الخام وخطوط تغذية الطاقة الكهرومائية وفق Gr.B/X42، حيث يمثل سُمك الجدار والاستقامة أهمية أساسية أكبر من مقاومة الدرز.
- الخوازيق الإنشائية — دق الخوازيق الإنشائية وفق ASTM A252 — وتُستخدم في الأرصفة والجسور والمنشآت البحرية وغيرها
- الحمأة والعمليات — خطوط تركيز الخام والمصافي التي تنقل سوائل أكّالة وكاشطة، وتكون عادةً مبطنة من الداخل.
لا يوجد تحدٍّ في التوريد يعمي المشترين عن المخاطر أكثر من الخدمة الحامضية. افترض أن خط تجميع DN800 ينقل غازًا رطبًا يحتوي على HS قابل للقياس. قد يدفعك التفكير الأولي إلى تحديد مادة ذات درجة X عالية لتحقيق المقاومة، لكن في الخدمة الحامضية يأتي التركيب الكيميائي أولًا ثم المقاومة؛ والمطلوب هو PSL2+Annex H وفق NACE MR0175 / ISO 15156، مع اختبارات HIC/SSC وحد أقصى للصلادة، حتى لو كانت الدرجة المتواضعة X52 أو X65. وإذا حددت المقاومة فقط، فستنشئ خط أنابيب قد يجتاز حسابات الضغط، لكنه قد يتشقق مع ذلك في الموقع. وتُبرز بيانات التجارة مدى أهمية المسألة: إذ تقدم مراجعة لجنة التجارة الدولية الأمريكية للأنابيب الملحومة كبيرة القطر نظرة عامة على هيمنة عدد قليل من المنتجين على السوق، ما يوضح كيف قد تجد فرق الشراء نفسها مقيدة.
تشمل تطبيقات الأنابيب الفولاذية LSAW خطوط أنابيب النفط والغاز، والفولاذ الإنشائي لأعمال الخوازيق، وخطوط نقل الملاط حيث تحدد مقاومة التآكل عمر الخدمة. وفي قطاع النفط والغاز — وكذلك قطاع الغاز الأوسع — تقترب أعلى الدرجات من نطاق أنابيب الفولاذ السبائكي المخصصة للخدمة الحامضية والضغط العالي.
كيفية شراء أنبوب LSAW: التحقق من شهادة اختبار المصنع والفحص والتكلفة عند الوصول
في مشتريات LSAW الدولية، لا يفوق أي خطر امتلاك شهادة لا تطابق الأنبوب الفعلي. ويُعد ضبط الوثائق أقوى إجراء مضاد: تأكد من أن شهادة اختبار EN 10204 3.2 المشهودة صادرة من المصنع وتطابق رقم الصهر المحفور على الأنبوب، وأدرج فحصًا من طرف ثالث قبل الشحن تجريه جهة مثل SGS أو Bureau Veritas أو TV أو Lloyds. ولا يكون هذا التحقق ممكنًا إلا إذا اشترت الجهة المشترية مباشرة من مُصنّع الأنابيب المسجل، أي المصنع الذي صنع الصفيحة فعليًا وأجرى اللحام، وليس عبر سلسلة متعاقبة من الوسطاء.
- شهادة MTC وفق EN 10204 3.2، يشهد عليها فحص من طرف ثالث. أما شهادة MTC 3.1 فهي مستند معتمد ذاتيًا من المصنع فقط.
- يجب أن يطابق رقم الصهر في الشهادة رقم الصهر المختوم على الأنبوب.
- تقارير الفحوص غير الإتلافية، بما في ذلك الاختبار بالموجات فوق الصوتية (UT)، والاختبار الإشعاعي (RT)، والاختبار الهيدروستاتيكي، وقيم Charpy V-notch (CVN)، وليس ملخصًا.
- ✔جهة فحص ما قبل الشحن مُسمّاة في أمر الشراء
- تُشَطَّف النهايات وفق ASME B16.25 إلى 30 5، بحيث تتمكن فرق الموقع من البدء باللحام عند الوصول دون الحاجة إلى تشطيفها في الموقع.
- وضع الرسوم في بلد المقصد، بما في ذلك أي رسوم مكافحة إغراق/رسوم تعويضية سارية (راجع مراجعة USITC للأنابيب الملحومة كبيرة القطر).
يجب أن يمتد هذا الاهتمام برقم الصهر إلى أي فلنجات ووصلات أنابيب وأي أنابيب فولاذية مقاومة للصدأ تكمل مشروع خط الأنابيب، وليس إلى الأنبوب الرئيسي فقط. ومن حيث التكلفة، قد يكون أنبوب LSAW أرخص فعليًا من طرق التصنيع البديلة عند الأقطار الكبيرة. وقد تتجاوز الاستفادة من مادة الصفيحة الفولاذية في الأنابيب الملحومة 90%، بينما تتراوح عادةً في المنتجات غير الملحومة المشغولة من البليت بين 65 و75%. وتقتصر الأنابيب غير الملحومة المتاحة تجاريًا على نحو 24 بوصة وفق ASME B36.10. لذلك يمكن أن تكون الخيارات كبيرة القطر من منتجات LSAW واسعة النطاق. وتنشأ التكلفة الإضافية لأنبوب LSAW عادةً من اللحام والفحوص اللاحقة، إذ تمثل الفحوص غير الإتلافية زيادة تقارب 5 إلى 10 percent مقارنةً بعدم إجرائها، وهي نفقة مبررة لأن اللحامات الموثقة تمثل أساس السلامة في المسار الأرخص. ولا يكمن الخطر في عملية اللحام ذاتها، بل في التحقق من ذلك اللحام من خلال وثائق موثوقة. وسيستفيد المشترون الذين يقارنون عروض المصانع بعروض الموزعين من مقارنة أي عرض بمواصفات إنتاج أنبوب LSAW المباشر من المصنع مع شهادات MTC قابلة للتتبع.
دقّق في مُصنّع الأنابيب الفولاذية كما تدقق في أي مورد حرج: تأكد من أن مُصنّع أنابيب LSAW يدير مصنعه الخاص لأنابيب فولاذ LSAW، أي مصنع أنابيب حقيقي وليس مكتبًا تجاريًا، واسأل كيف تُوثق جودة أنبوب LSAW لكل صهرة، وقارن سعر LSAW بالتكلفة عند الوصول، بما في ذلك وصلات الأنابيب التي تكمل المسار.
آفاق أنبوب LSAW: ما الذي يدفع الطلب على أنابيب الخطوط كبيرة القطر
تدفع ثلاثة عوامل الطلب على أنابيب الخطوط الطولية كبيرة القطر، وتغير سوق الغاز جوهريًا بطرق تفضل قدرات LSAW تحديدًا: التحول نحو بنية تحتية جاهزة للهيدروجين، والتوسع المتزايد في الحدود البحرية والمياه العميقة، وتقادم الخطوط الرئيسية، مع طلب لا تحركه إحصاءات السوق فحسب، بل أحداث السوق التي يستطيع المشترون إدراجها في جهود التخطيط، ومشهد متطور تشكله إجراءات مكافحة الإغراق والرسوم التعويضية ضد أنابيب الخطوط الملحومة.
لنفترض تحديثًا لخط مزيج هيدروجين في 2026: يحدد المشتري خطًا بقطر 48-inch وفق API 5L X65 PSL2، مع حد صلادة قدره 250 HV واختبار CVN عند −20 °C؛ وهو بذلك يحدد المواصفة وفق العامل المحرك، لا وفق رقم السوق البارز، وهو قرار المواصفة نفسه الذي يتجنب فشل التقصف بعد دخول الهيدروجين إلى الخط.
هذا التحول نحو الهيدروجين هو الأكثر وضوحًا. فقد أفادت مجلة Pipeline & Gas Journal بأن إنشاء خطوط الأنابيب عالميًا اقترب من 42,000 miles حتى منتصف 2024، ويرجع ذلك بدرجة كبيرة إلى بنية LNG التحتية وبنية الهيدروجين، بينما تكشف أبحاث Offshore Technology أن جدوى خدمة الهيدروجين تختلف باختلاف القطر والضغط وتركيز الهيدروجين. وهنا تكمن أهمية LSAW: إذ تستفيد خدمة الهيدروجين من أنبوب صلب ذي جدار سميك ومؤهل لدرجات الحرارة المنخفضة، مع قيود على الصلادة — أي حدود التحكم في الكسر وفق PSL2، بدلًا من افتراض قديم بأن الخطوط السابقة كانت «جاهزة للهيدروجين». وفي الواقع، تكون درجات API 5L عالية المقاومة عرضة للتقصف الهيدروجيني، وقد حثت أبحاث وزارة الطاقة الأمريكية. وقد دفعت أبحاث DOE/NETL حول فولاذ خطوط الأنابيب وفق API 5L إلى اعتماد «H-cap» بدلًا من أعلى درجة مقاومة. كما يتناول تحديث الإصدار 47th نفسه، الذي يشدد على تحسين جودة اللحام، إضافة مواصفات نقل CO، ما ينشئ سوقًا أخرى كبيرة القطر إلى جانب الهيدروجين. وبينما تقدر شركات أبحاث السوق المختلفة سوق LSAW الإجمالية ببضعة مليارات في نطاق أوائل المليارات، مع نمو في منتصف خانة الأرقام الأحادية، فإن هذه البيانات تُعد سياقًا وتوجيهًا أكثر منها خلاصة؛ فالقصة المهمة هنا هي تغيير المواصفة، لا الرقم الإجمالي.
بالنسبة إلى أي مشروع يبدأ في 2026، ستكون خطوتاك التاليتان كما يلي: أولًا، احجز طاقة مصانع PSL2 في وقت أبكر مما كنت ستحجزها حتى قبل ثلاثة أعوام، لأن جميع طاقات الأقطار الكبيرة المؤهلة تتنافس في الوقت نفسه على أعمال LNG والهيدروجين والاستبدال. ثانيًا، تحقق من وضع الرسوم في بلد المقصد قبل إبرام الطلبات، وليس بعدها؛ فقد أبقت مراجعة غروب USITC على أوامر مكافحة الإغراق الخاصة بالأنابيب الملحومة كبيرة القطر، وهو ما قد يلغي ميزة السعر بين الأنابيب الملحومة وغير الملحومة بالكامل.
هناك خطر ينبغي التخطيط له: قد يواجه المشترون الذين يفترضون أن خط X70 قديمًا جاهز للهيدروجين حالات فشل بسبب التقصف. ووفق بيانات U.S. DOE/NETL، ينبغي أن تحدد خدمة الهيدروجين الصلادة عند نحو 250 HV بدلًا من السعي إلى أعلى درجة، وهو قرار مواصفة يستحق تثبيته قبل إغلاق عروض مشاريع 2026.
الأسئلة الشائعة
ما الفرق بين أنبوب DSAW وأنبوب LSAW؟
عرض الإجابة
هل لحام LSAW أضعف من جسم الأنبوب؟
عرض الإجابة
ما أكبر قطر متاح لأنبوب LSAW؟
عرض الإجابة
ما الفرق بين API 5L وASTM A53 لأنبوب LSAW؟
عرض الإجابة
هل يمكن استخدام أنبوب LSAW في الخدمة الحامضية (H₂S) والخدمة البحرية؟
عرض الإجابة
كيف أتحقق من جودة أنبوب LSAW عند الاستيراد؟
عرض الإجابة
هل تطلب أنبوب خطوط كبير القطر وعالي الضغط، وترغب في أنبوب LSAW مباشر من المصنع، قابل لتتبع شهادة MTC، ومختبر وموثق بما يطابق ظروف الخدمة؟
اطّلع على مواصفات إنتاج LSAW واطلب مراجعة المواصفة →وجهة نظرنا
كُتب هذا الدليل من منظور مصنع مسجل: تنتج شركة Synbase Steel Co., Ltd.، وهي مؤسسة مجموعة خطوط الأنابيب التابعة لـ E-CHENG STEEL GROUP، أنابيب LSAW وSSAW والأنابيب غير الملحومة وفق API 5L / ISO 9001، مع فحص بالموجات فوق الصوتية بنسبة 100% مرتبط برقم صهرة كل أنبوب. وقد أبقينا هذه المقالة محايدة تجاه المورد؛ فالمفاضلات بين LSAW وSSAW، وحساب سُمك الجدار وفق بارلو، وتصنيف عيوب اللحام تنطبق أياً كان المورد الذي تشتري منه. وقد راجعها الفريق الفني في Synbase Steel Co., Ltd.
المراجع والمصادر
- مواصفة API 5L، الإصدار 47th (2026)معهد البترول الأمريكي
- التقصف الهيدروجيني في فولاذ خطوط الأنابيب وفق API 5Lالمختبر الوطني لتكنولوجيا الطاقة التابع لوزارة الطاقة الأمريكية (NETL)
- الأنابيب الملحومة كبيرة القطر من الصين والهند (النشرة 4859)لجنة التجارة الدولية الأمريكية
- تحسين أداء اللحام المحيطي لأنابيب الخطوط من الدرجةالرابطة الأمريكية للغاز الطبيعي بين الولايات
- معادلة بارلو ومعاملات تصميم خطوط الأنابيبEngineering ToolBox
- دليل عيوب اللحام: الأنواع والأسباب والوقايةESAB University
- تغطية إنشاء خطوط الأنابيب والتجميعPipeline & Gas Journal
- CN103357697A، تقنية تصنيع الأنابيب الملحومة بالقوس المغمور الطوليGoogle Patents (Shandong Shengli Steel Pipe)
مقالات ذات صلة
- أنبوب فولاذي غير ملحوم: الدرجات والمقاسات والاختيارعندما يتفوق غير الملحوم على الملحوم تحت 24″
- دليل مشتري أنبوب فولاذي غير ملحوم مقاوم للصدأ: المواصفة وضمان الجودةالتحقق من الأنبوب المقاوم للتآكل
- فلنجة عنق اللحام: الأبعاد والفئات والاختيارتوصيل أنابيب الخطوط كبيرة القطر
- أنواع الفلنجات: أسطح الإحكام والمعايير وكيفية الاختيارجانب وصلات الأنابيب في مواصفة خط الأنابيب